Entre em contato com a Zeyu lntelligent Industrial Company

Máquinas de montagem de conectores: tipos e seleção (2026)

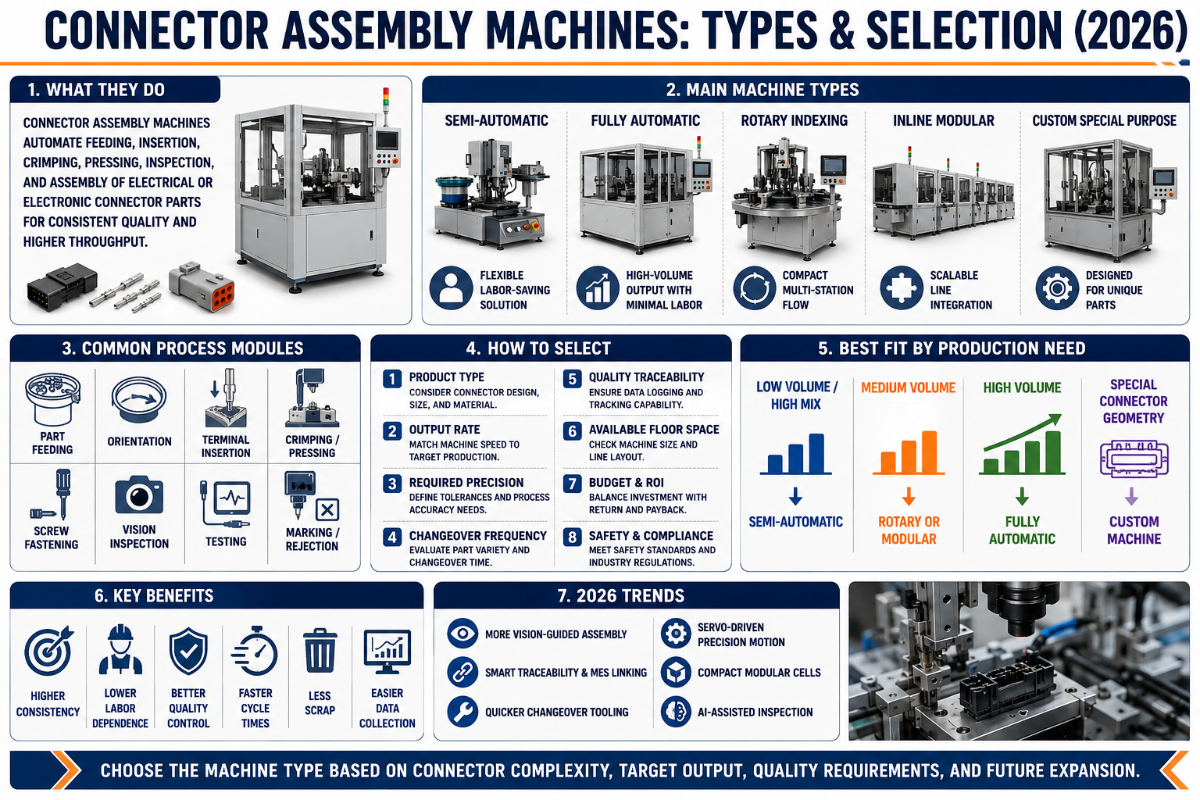
Máquinas de montagem de conectores: guia completo sobre tipos, processo e seleção
Atualizado em junho de 2026
Máquinas de montagem de conectores são equipamentos automatizados que transformam contatos, invólucros e cabos avulsos em conectores acabados e testados. Se você fabrica conectores em volume significativo, essas máquinas determinam sua taxa de defeitos, seus custos de mão de obra e sua capacidade de manter tolerâncias que nenhum operador consegue atingir manualmente. Este guia explica o que as máquinas fazem, as 5 etapas do processo de montagem, os principais tipos de máquinas, como escolher uma e quais normas de inspeção ajudam a evitar que um produto defeituoso resulte em recall.Especificações rápidas: máquinas de montagem de conectores em resumo
| Função | Corta e decapa cabos, conforma ou faz a crimpagem dos contatos, insere-os nos invólucros e inspeciona 100% das peças |
| Níveis de automação | Ferramentas manuais, célula semiautomática e linha totalmente automática |
| Taxa de produção típica | ~600 peças/hora em uma máquina de inserção e inspeção de estação única; 10–17 contatos/min em uma estação de conformação |
| Tolerância mantida | Comprimento de corte do contato de até ±0,02 mm em linhas servo |
| Inspeção | Visão CCD em cada estação de conformação; verificações da força de extração da crimpagem e da concentricidade |
| Normas aplicáveis | IPC/WHMA-A-620 Rev F (2025), MIL-DTL-22520, NASA-STD-8739,4A, ISO 9001:2015 |
O que são máquinas de montagem de conectores?
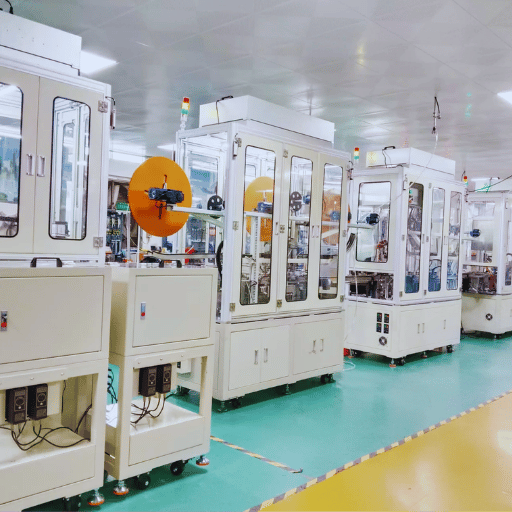 Uma máquina de montagem de conectores é um equipamento automatizado ou semiautomatizado que fabrica um conector: corta e decapa o cabo, conforma ou faz a crimpagem dos contatos metálicos, insere esses contatos em um invólucro plástico e verifica o resultado — desde uma única estação de bancada até uma linha totalmente automatizada.
O diretório do setor Connector Supplier classifica esses equipamentos em máquinas de montagem automáticas, células semiautomáticas, ferramentas manuais, máquinas de marcação e prensas de moldagem — um termo abrangente que engloba uma sequência de operações muito diferentes. Como equipamentos de montagem, essas máquinas produzem conectores inserindo contatos nos invólucros; a categoria mais ampla de equipamentos de montagem de conectores inclui até as prensas de moldagem que fabricam os próprios invólucros.
Essa sequência é importante porque “máquina de montagem de conectores” designa uma categoria, não um único equipamento. Uma máquina pode apenas prensar pinos em um cabeçalho. Outra pode operar uma linha inteira: trançar contatos a partir de um cabo, fazer a crimpagem, inseri-los em um invólucro e inspecionar cada peça antes do envio. O primeiro ponto a definir é onde a máquina entra nessa sequência — isso altera o preço, o espaço ocupado e as habilidades necessárias à equipe.
Uma observação inicial sobre o escopo: este guia trata das máquinas que configuram construtivamente o produto conector — conformam os contatos, fazem a crimpagem e os inserem nos invólucros. Esse é um problema diferente de instalar um conector acabado em um conjunto de cabos ou acoplá-lo dentro de um produto, tarefas que continuam sendo em grande parte manuais e representam um desafio próprio para a robótica (cabos deformáveis, variação de posição e inserção com força limitada). Se sua dúvida é sobre a fabricação de conjuntos de cabos, consulte o guia sobre conjuntos de cabos indicado abaixo.
O principal benefício dessas máquinas é a repetibilidade. Nas linhas de contatos Twist Pin da ZEUEE, uma estação de corte e soldagem mantém o comprimento do contato em ±0,02 mm e rejeita peças fora da faixa antes que cheguem à crimpagem — uma faixa de tolerância que uma pessoa simplesmente não consegue manter durante um turno de oito horas. Para ver a linha completa dessas máquinas por tipo de conector, consulte a gama de máquinas de montagem de conectores da ZEUEE.
O processo de montagem de conectores, etapa por etapa
O processo de montagem de conectores ocorre em 5 etapas: preparação do cabo, conformação ou crimpagem do contato, inserção no invólucro, verificação do assentamento e inspeção com ensaio elétrico. Cada etapa tem um ponto de controle em que a maioria dos defeitos é detectada — ou passa despercebida. A seguir, apresentamos a sequência que chamamos de sequência de montagem de conectores em 5 etapas, com o modo de falha que cada estação deve evitar.Sequência de montagem de conectores em 5 etapas
| Etapa | Estação / ação | Ponto de controle |
|---|---|---|
| 1. Preparação do cabo | Cortar no comprimento especificado e remover o isolamento | Comprimento decapado ±0,2 mm; sem filamentos danificados |
| 2a. Conformação do contato | Trançar, cortar e soldar ou expandir o contato a partir do cabo | Comprimento do contato ±0,02 mm |
| 2b. Crimpagem | Fazer a crimpagem do contato no condutor (4 pontos) | Altura da crimpagem + força de extração em conformidade com a tabela MIL |
| 3. Inserção | Separar e prensar o contato no invólucro | Assentamento completo; cavidade correta; trava engatada |
| 4. Verificação do assentamento | Verificação de retenção / recuo | Sem recuo sob a força de extração especificada |
| 5a. Inspeção por visão de máquina | Câmera CCD; 100% das peças | Pino torto, contato ausente ou polaridade incorreta |
| 5b. Ensaio elétrico | Continuidade / ensaio de rigidez dielétrica, quando exigido | Circuito aberto / curto-circuito / resistência de isolamento |
| 5c. Separação / marcação | Desvio das peças rejeitadas e marcação do lote | Rastreabilidade do lote e do ferramental |
Sequência sintetizada a partir das etapas de processo descritas em Connector Supplier, de um estudo de caso sobre uma máquina de crimpagem de terminais de campo (SDC) e dos dados de produção da ZEUEE.
Tipos de máquinas de montagem de conectores
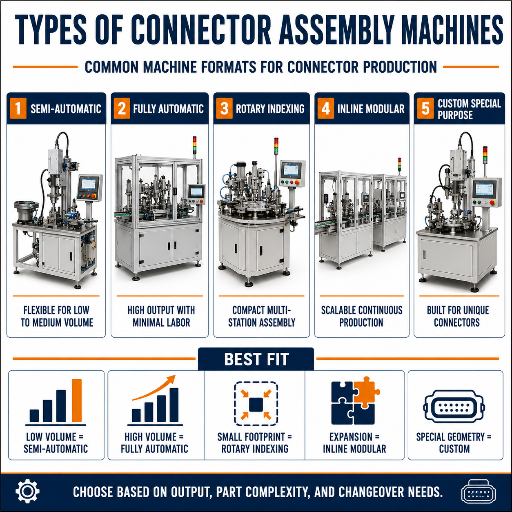 As máquinas de montagem de conectores podem ser classificadas de 2 formas: pelo que fazem (função) e pela família de conectores que fabricam (formato). Analisar as duas classificações em conjunto evita comprar uma máquina rápida que não consiga manter o passo dos contatos do seu conector. As opções vão de uma única ferramenta de bancada a sistemas de montagem automatizados de alta velocidade. Os fornecedores os divulgam como soluções de montagem prontas para operar, mas o nível real de automação varia muito entre uma célula semiautomática e uma linha completa. Primeiro, veja a classificação por função.
| Tipo de máquina | Função | Saída típica |
|---|---|---|
| Conformação de contatos (Twist Pin) | Trançar ou soldar contatos Twist Pin ou hiperboloides a partir do cabo | Trançagem a 50 m/min; 10–17 contatos/min |
| Máquina de crimpagem | Fazer a crimpagem de contatos estampados no cabo | Altura da crimpagem mantida dentro da faixa da matriz |
| Máquina de inserção de pinos | Prensar contatos ou pinos em invólucros ou placas de circuito impresso | ~600 peças/hora em estação única |
| Célula de montagem de invólucros | Inserir contatos, vedações e acessórios nos invólucros | Codificação das cavidades; verificação das travas |
| Automação da inspeção | Visão CCD; ensaios de força, vazamento e continuidade | Inspeção de 100% das peças |
| Corte e decapagem de cabos | Cortar no comprimento especificado e remover o isolamento nas etapas anteriores do processo | Comprimento decapado ±0,2 mm |
| Marcação / laser | Marcação do lote e da peça para rastreabilidade | Código legível, sem danos aos contatos |
| Vedação / sobremoldagem | Inserir vedações ou aplicar sobremoldagem para conectores vedados | Testado quanto a vazamentos, sem vazios |
| Linha integrada | Todas as estações intertravadas de ponta a ponta | Fluxo unitário, rastreabilidade completa |
| Família de conectores | Norma / passo | Observação sobre a máquina |
|---|---|---|
| Circular (MIL) | MIL-DTL-38999 / MIL-DTL-26482 | Máquina para conectores circulares, indexação do invólucro |
| Retangular / D-sub | Micro-D MIL-DTL-83513, 1,27 mm | Máquina para conectores D-sub |
| Nano-D | MIL-DTL-32139, 0,635 mm | Servo de alta precisão + visão de máquina obrigatórios |
| PCI / placa a placa | Passo dos cabeçalhos: 0,5–2,54 mm | Linha de montagem de conectores para PCI |
| RF / coaxial | Concentricidade de precisão do contato central | Ferramental para alta concentricidade |
| Automotivo | Vedado, alta tensão (EV) | Inserção de vedações + ensaio de vazamento |
| Cabo para placa / IDC | Contatos de deslocamento do isolamento | Prensa IDC, sem necessidade de decapagem |
Manual, semiautomática ou totalmente automática
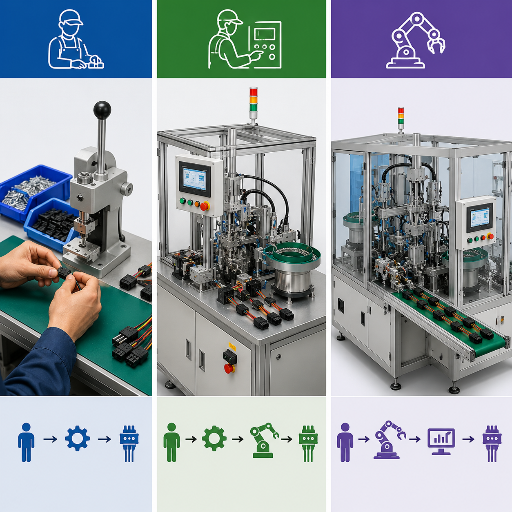 Na prática, mais automação nem sempre é a escolha certa. A montagem manual ainda oferece mais flexibilidade para volumes baixos, produtos altamente personalizados ou mudanças frequentes, e vários engenheiros de montagem defendem que a configuração ideal muitas vezes é uma combinação de níveis de automação, em vez de uma linha totalmente automática. Estudos revisados por pares sobre alimentação flexível orientada por visão apresentam 3 opções — manual, semiautomática flexível e automação rígida completa — em vez de uma escolha binária. A conformação automatizada de contatos é um processo documentado e patenteado (consulte a patente CN106532315A); por isso, em produção de alto volume, é a máquina, e não o operador, que estabelece o nível mínimo de qualidade. Chamamos de faixa de equilíbrio da automação de conectores a faixa de volume em que cada opção é vantajosa.
| Volume anual | Mix | Opção mais adequada | Motivo |
|---|---|---|---|
| < ~5,000 | Mix alto, protótipos | Ferramentas manuais | Abaixo de ~100 unidades/lote, o custo de preparação supera a economia com automação |
| ~5k–100k | Mix médio | Célula semiautomática | O operador carrega as peças; a máquina faz a crimpagem, a inserção e a inspeção |
| 100k–1M | Mix baixo, estável | Linha única totalmente automática | A economia de mão de obra + inspeção de 100% das peças compensa o investimento |
| > 1M | Produto único | Linha intertravada com várias estações | Fluxo unitário, menor custo por peça |
| Qualquer (MIL/aeroespacial) | Orientado à rastreabilidade | Automática + inspeção de 100% das peças | Uma falha em campo resulta em recall, não em retrabalho |
A montagem automatizada de conectores é sempre mais barata que a manual?
Não. Para volumes baixos, produtos altamente personalizados ou mudanças frequentes, a montagem manual permanece abaixo do ponto de equilíbrio e mantém a flexibilidade que a automação elimina. As fontes do setor são claras: para lotes de aproximadamente 100 unidades ou menos, os custos de ferramental e preparação geralmente superam a economia com mão de obra. A automação compensa em volumes maiores, quando reduz a mão de obra e substitui a avaliação do operador por uma câmera que inspeciona 100% das peças. O erro está em tratar “automatizado” como sinônimo de “melhor”. Não é; a decisão depende do volume e do risco.Especificações principais e como selecionar uma máquina
A escolha de uma máquina de montagem de conectores depende de 6 variáveis. Avalie cada uma em relação ao seu conector para verificar rapidamente se a máquina atende aos requisitos ou se você está tentando encaixar uma solução inadequada. Usamos a pontuação de adequação da máquina com 6 variáveis — atribua de 0–2 pontos a cada linha; um total abaixo de 8 indica que vale a pena continuar procurando.Pontuação de adequação da máquina com 6 variáveis
| Variável | O que perguntar |
|---|---|
| Taxa de produção | A produção nominal em peças/hora supera seu takt com margem? (por exemplo, ~600/h) |
| Tolerância | A máquina consegue manter o comprimento e o passo do contato (até ±0,02 mm)? |
| Tipo de contato / passo | Estampado, conformado ou IDC? Passo de 0,635–2,54 mm? |
| Inspeção | CCD em cada estação ou apenas amostragem no fim da linha? |
| Troca de formato | Qual é o tempo e o custo de troca do ferramental entre variantes de conectores? |
| Espaço ocupado e controle | A máquina cabe no espaço disponível e é compatível com o sistema de controle usado pela sua linha? |
📐 Nota de engenharia
Para contatos conforme especificação MIL, defina a aceitação da crimpagem com base na tabela de tração MIL-DTL-22520 para a bitola do cabo; realize o ensaio de extração a 25 mm/min conforme o método IPC/WHMA-A-620; e verifique a força de extração entre o contato e a crimpagem conforme NASA-STD-8739,4A. A precisão mecânica em linhas de passo estreito vem do movimento servo, de guias lineares de precisão e de ferramental retificado — não de operar mais rápido uma célula de uso geral.
Qualidade, inspeção e normas do setor
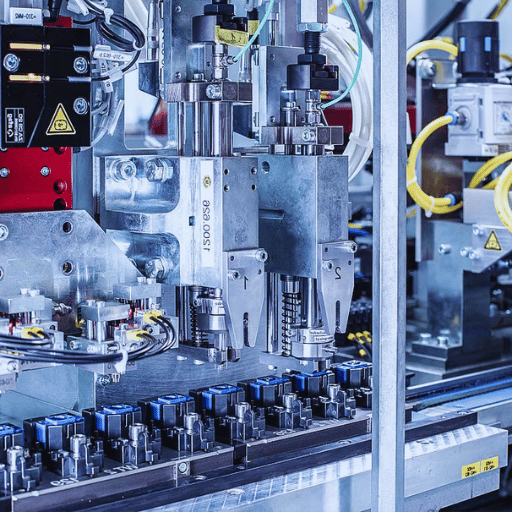 A qualidade em uma máquina de montagem de conectores é garantida pela inspeção de 100% das peças em cada estação de conformação e por ensaios de extração da crimpagem em relação a uma tabela publicada — não pela confiança no operador. A visão de máquina determina a aprovação ou rejeição, e a crimpagem precisa atender ao mínimo de resistência à tração para aquela bitola de cabo; caso contrário, a peça é desviada. Assim, o controle de qualidade deixa de ser uma atividade por amostragem e passa a detectar 100% dos erros, como exigem as montagens aeroespaciais e MIL de alta qualidade. 3 entidades definem os requisitos.
“O terminal de crimpagem apresenta uma abertura bem-formada e filamentos do condutor plenamente visíveis, ou não — e, na Classe 3, não há meio-termo. Cabe à máquina tomar essa decisão para cada peça, e não para 1 em cada 50.” — Engenheiro de qualidade de conjuntos de cabos, instrutor IPC/WHMA-A-620
- ✔IPC/WHMA-A-620 Rev F (2025) — norma de consenso atual para aceitação de conjuntos de cabos e fios; define critérios de crimpagem, a abertura do terminal na Classe 3 e a ampliação da inspeção. Consulte IPC. Especifique Rev F, não as versões anteriores Rev D/E.
- ✔Crimpagem MIL + ensaio de extração — os mínimos de resistência à tração da crimpagem seguem as tabelas MIL-DTL-22520; NASA-STD-8739,4A detalha o ensaio de extração de contatos crimpados e o ensaio de anéis de crimpagem para tipos de conectores.
- ✔Crimpagem como união inspecionável em campo — tanto um estudo do CDC/NIOSH quanto uma pesquisa da Purdue mostram que a compressão da crimpagem e o comprimento do contato são indicadores mensuráveis de confiabilidade, exatamente o que as estações de visão e força monitoram.
- ✔ISO 9001:2015 — sistema de gestão da qualidade que os auditores esperam encontrar em torno da linha; consulte ISO 9001.
Custos, retorno do investimento e considerações entre fabricar ou comprar
O preço de uma máquina de montagem de conectores não vem de um catálogo — ela é construída de acordo com o seu conector. 5 fatores determinam o custo: quantas estações de montagem a sequência exige, o tipo e o passo dos contatos, a profundidade da inspeção, a meta de produção e a escolha entre células independentes ou uma linha intertravada. Qualquer fabricante de conectores que passe do trabalho manual para a fabricação automatizada está, na prática, comprando um pacote de ferramental; a maior parte do orçamento corresponde à personalização de dispositivos, modelos de visão e gabaritos para uma peça específica. Em uma ponta, há uma única estação de inserção e inspeção; na outra, uma linha completa de contatos Twist Pin com visão em cada estação. As células automatizadas reduzem a mão de obra e aumentam a utilização da máquina, diminuindo o custo operacional por peça quando o processo de produção está estável — a mesma lógica que se aplica à montagem de conectores de cabos no nível seguinte. Um fator fácil de ignorar é a cadeia de defeitos: pesquisas sobre a confiabilidade de conexões crimpadas (consulte Purdue e-Pubs) mostram que uma crimpagem fraca falha em campo, e não na bancada — onde teria sido mais barato detectá-la.
✔ Onde a automação compensa
- Redução da mão de obra em volumes de 100k+ peças/ano
- A inspeção de 100% das peças interrompe a cadeia de defeitos que escapam à detecção
- Rastreabilidade de lote e ferramental para recalls MIL/aeroespaciais
- Tolerância mais estreita e repetível que no trabalho manual
⚠ Onde não compensa
- Opera abaixo de ~100 unidades — o custo de preparação predomina
- Oficinas de protótipos com mix alto que precisam de flexibilidade
- Conectores cujo projeto muda a cada trimestre
- Falta de conhecimento interno para operar e manter a célula
Perspectivas do setor: o que está mudando em 2026
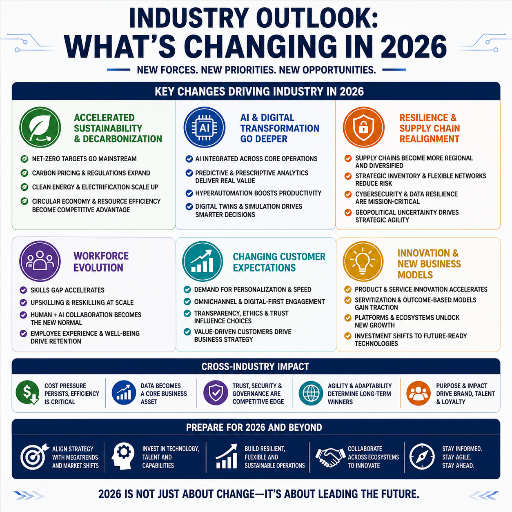 O que está levando a montagem de conectores à automação em 2026 não é o tamanho do mercado — são a física e as cadeias de suprimentos. Os conectores continuam diminuindo: um contato Nano-D tem passo de 0,635 mm, abaixo do limite para inserção confiável por uma pessoa; para essas peças, a automação deixa de ser uma escolha de custo e se torna a única forma de fabricá-las. Ao mesmo tempo, os setores de defesa e aeroespacial exigem rastreabilidade completa do lote para contatos MIL, algo que uma bancada manual não consegue fornecer, enquanto a transferência da fabricação de conjuntos de cabos e conectores de volta ao país está levando novas linhas a fábricas locais onde antes havia mão de obra manual no exterior.
A imprensa especializada confirma essa direção: Connector Supplier observa que a automação da montagem de cabos só se tornou realidade nos últimos 2 ou 3 anos, começando com cabos de baixa tensão e avançando para aplicações mais exigentes. As normas também estão evoluindo — a IPC/WHMA-A-620 chegou à Rev F em 2025; portanto, qualquer linha adquirida em 2026 deve ser aceita conforme a nova revisão.
Para saber mais sobre a instalação dessas linhas, consulte o próximo guia sobre automação de linhas de produção. O mercado cresce a uma taxa de dois dígitos baixos, mas esse dado deve ser considerado apenas como contexto — e um contexto sujeito a variações, já que as instalações de robôs industriais em geral caíram na Europa e nas Américas em 2024, segundo o resumo IFR World Robotics 2025. A adoção da automação é desigual; não é uma maré que eleva todas as fábricas. Sua decisão de compra depende do passo, da rastreabilidade e da localização da mão de obra, não de uma taxa de crescimento anual composta.
Imagine um fornecedor de defesa trazendo de volta ao país, em 2026, uma linha de contatos MIL-DTL-38999. O problema não é o número de crescimento em destaque — a equipe de montagem manual que operava a linha no exterior não veio junto, e um contato Nano-D de 0,635 mm não permite que um novo operador passe pela curva de aprendizado sem falhas. O problema real desse fornecedor em 2026 é saber se uma célula automatizada com inspeção CCD de 100% das peças e rastreabilidade do lote pode estar instalada e ser aceita conforme a IPC/WHMA-A-620 Rev F antes da primeira entrega do programa — uma questão de prazo, não de tamanho do mercado. Essa é a realidade na fábrica: uma pressão sobre mão de obra e tolerâncias que a automação pode ou não resolver.
Perguntas frequentes — máquinas de montagem de conectores
P: O que é uma máquina de montagem de conectores?
Ver resposta
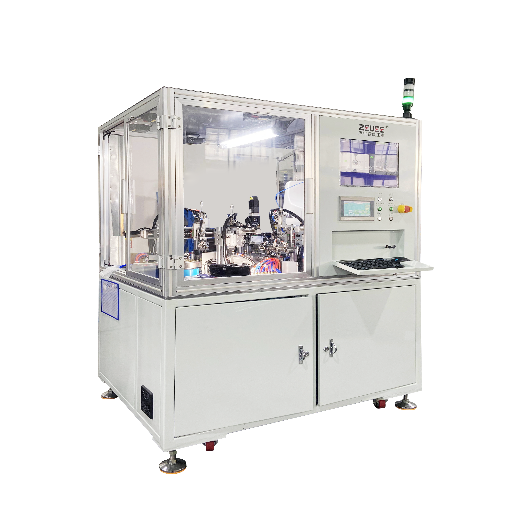
Uma máquina de montagem de conectores é um equipamento automatizado ou semiautomatizado que fabrica conectores elétricos. Ela corta e decapa cabos, conforma ou faz a crimpagem dos contatos metálicos, prensa esses contatos em um invólucro plástico e inspeciona a peça acabada. Dependendo da configuração, pode ser uma única estação — como uma máquina de inserção de pinos — ou uma linha intertravada completa que transforma o cabo em um conector testado e rastreável, com inspeção por visão de máquina em 100% das peças ao longo do processo.
P: Qual é a diferença entre uma máquina de montagem de conectores e uma máquina de crimpagem?
Ver resposta
As máquinas de crimpagem executam uma única operação na sequência: fazem a crimpagem de um contato em um condutor com altura controlada. Máquina de montagem de conectores é a categoria mais ampla, que pode incluir crimpagem, conformação dos contatos, inserção no invólucro, verificação do assentamento e inspeção. Em termos simples, toda máquina de crimpagem é uma ferramenta de montagem de conectores, mas a maioria das máquinas de montagem de conectores faz muito mais do que crimpagem — essa é apenas a segunda de 5 etapas.
P: Como os conectores elétricos são montados?
Ver resposta
Os conectores elétricos são montados em cinco etapas. O cabo é cortado e decapado; o contato é conformado ou crimpado no condutor e, em seguida, inserido na cavidade correta do alojamento e encaixado até que a trava engate. O encaixe é verificado conforme a especificação de força de tração e, por fim, cada peça é inspecionada por visão de máquina CCD e, quando necessário, submetida a ensaios elétricos antes de ser identificada e classificada.
P: Quanto custa uma máquina de montagem de conectores?
Ver resposta
Não há preço de tabela: o custo depende do número de estações, do passo dos contatos, do nível de inspeção, da taxa de produção e de você optar por células ou por uma linha. Uma estação de inserção individual e uma linha completa para contatos Twist Pin podem diferir por uma ordem de grandeza.
P: Montagem manual ou automática de conectores: qual é melhor?
Ver resposta
Nenhuma é melhor em todos os casos: a decisão depende do volume e do risco. A montagem manual é mais vantajosa para lotes de menos de aproximadamente 100 unidades e para trabalhos personalizados com alta variedade. A automática é mais vantajosa em grandes volumes e sempre que uma falha em campo possa levar a um recall, pois reduz os custos de mão de obra e inspeciona 100% das peças. Muitas empresas optam por uma solução semiautomática intermediária.
P: Uma máquina pode montar diferentes tipos de conectores?
Ver resposta
Muitas vezes, sim, com a troca de ferramental. Uma célula bem projetada pode atender a uma família de conectores com a substituição dos dispositivos de fixação e dos modelos de visão de máquina. No entanto, extremos de passo — como um Nano-D de 0,635 mm e um conector circular robusto — geralmente exigem ferramental dedicado, em vez de uma configuração compartilhada.
Sobre este guia de equipamentos
Os dados de taxa de produção, tolerância (±0,02 mm) e passo apresentados neste guia vêm de projetos de ferramental para conectores desenvolvidos pela ZEUEE: linhas de contatos Twist Pin com seis estações, inspeção CCD em cada estação de conformação e montagem de contatos MIL-DTL. Os critérios das normas são citados com base em fontes da IPC, NASA, CDC e Purdue, e não são apresentados como medições da ZEUEE. Quando os dados do setor diferem dos dados dos nossos projetos, indicamos a origem de cada um. Revisado pela equipe técnica da ZEUEE.
Está definindo uma linha de montagem de conectores para um contato ou uma norma específica?
Veja as máquinas de montagem de conectores da ZEUEE →Artigos relacionados
- Máquina de crimpagem de conectores: tipos, seleção e qualidade — uma análise detalhada da etapa de crimpagem
- Guia de máquinas para montagem de cabos e fios — uma etapa acima do conector
- Máquina de contatos Nano Twist Pin: guia de compra para Nano-D — montagem com passo de 0,635 mm
- Guia de automação de linhas de produção — como estruturar a linha completa
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE





