Contatti Zeyu lntelligent Industrial Company

Macchine di assemblaggio di connettori: tipi e scelta (2026)

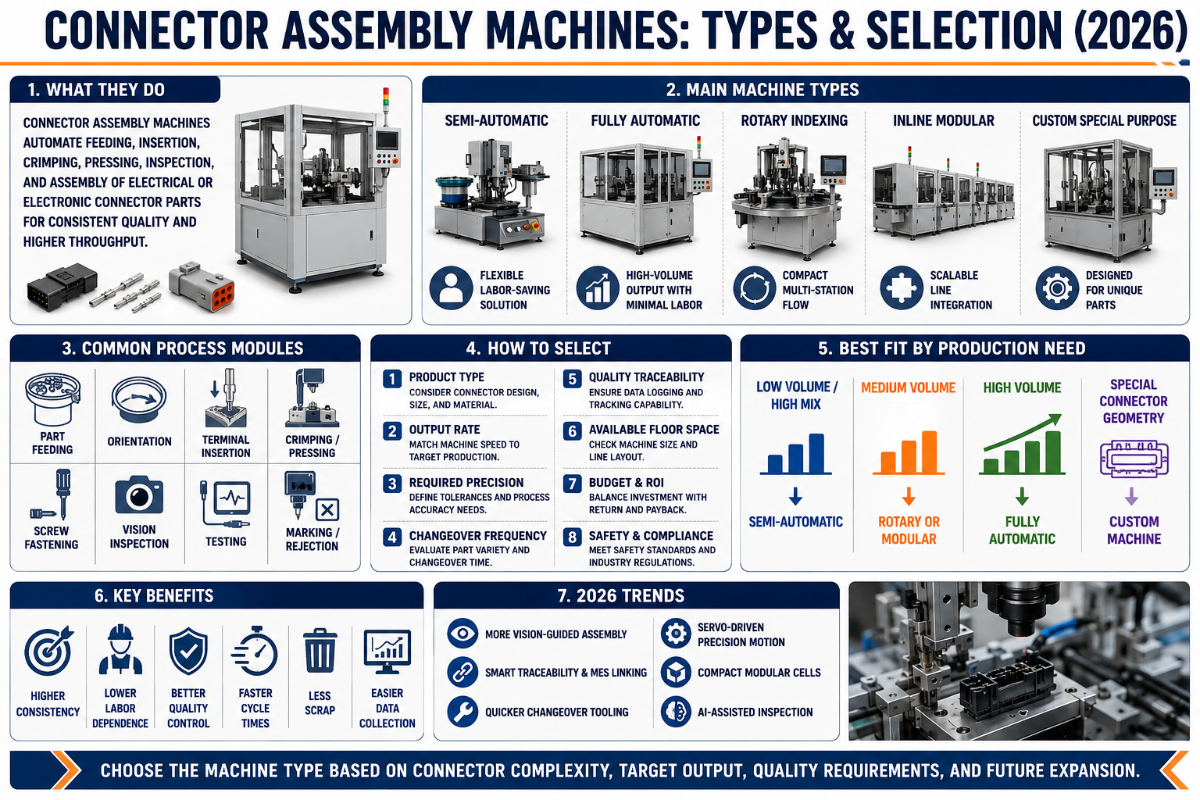
Macchine di assemblaggio di connettori: guida completa a tipologie, processo e scelta
Aggiornato a giugno 2026
Le macchine di assemblaggio di connettori sono macchinari automatizzati che trasformano contatti, alloggiamenti e cavi sfusi in connettori finiti e collaudati. Se si producono connettori in volumi significativi, queste macchine determinano il tasso di difettosità, il costo del lavoro e la possibilità di rispettare tolleranze impossibili da mantenere manualmente. Questa guida illustra le funzioni effettive delle macchine, le cinque fasi del processo di assemblaggio, le principali tipologie, i criteri di scelta e le norme tecniche di controllo che distinguono una produzione affidabile da un richiamo.Dati tecnici rapidi: panoramica sulle macchine di assemblaggio di connettori
| Funzione | Taglio e spelatura del cavo, formatura o crimpatura dei contatti, inserimento negli alloggiamenti e controllo del 100% dei pezzi |
| Livelli di automazione | Attrezzature manuali, cella semiautomatica, linea completamente automatica |
| Cadenza produttiva tipica | ~600 pezzi/ora su una macchina a stazione singola per inserimento e controllo; 10–17 contatti/min in una stazione di formatura |
| Tolleranza mantenuta | Lunghezza di taglio del contatto fino a ±0,02 mm su linee servo |
| Controllo | Visione artificiale CCD in ogni stazione di formatura; controlli della forza di estrazione della crimpatura e della concentricità |
| Norme tecniche di riferimento | IPC/WHMA-A-620 Rev F (2025), MIL-DTL-22520, NASA-STD-8739,4A, ISO 9001:2015 |
Cosa sono le macchine di assemblaggio di connettori?
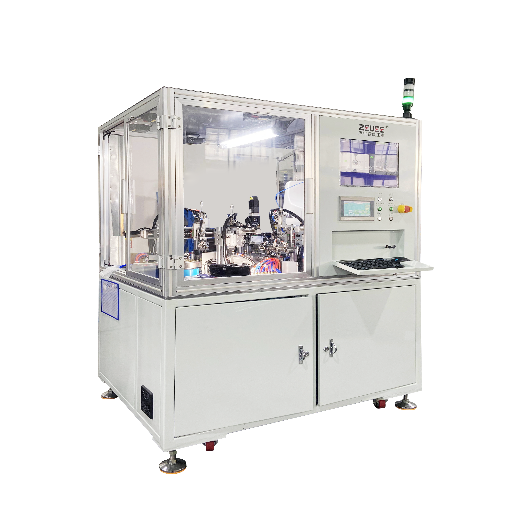
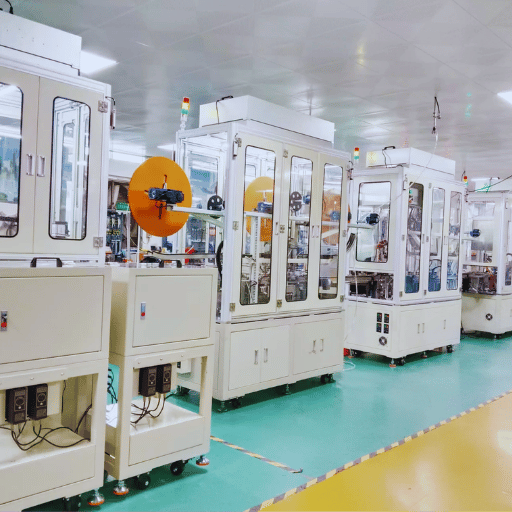 Una macchina di assemblaggio di connettori è un insieme di macchinari automatizzati o semiautomatizzati che realizza un connettore: taglia e spela il cavo, forma o crimpa i contatti metallici, li inserisce in un alloggiamento di plastica e verifica il risultato. Può essere una singola stazione da banco oppure una linea automatica completa.
La directory di settore Connector Supplier suddivide questi macchinari in macchine di assemblaggio automatiche, celle semiautomatiche, attrezzature manuali, sistemi di marcatura e presse per stampaggio. È una categoria ombrello che comprende fasi molto diverse. Le macchine di assemblaggio producono connettori caricando i contatti nei relativi alloggiamenti; la categoria più ampia dei macchinari per l’assemblaggio di connettori comprende anche le presse che stampano gli alloggiamenti stessi.
Questa distinzione è importante: «macchina di assemblaggio di connettori» indica una categoria, non una singola macchina. Una macchina può limitarsi a inserire pin in un connettore header. Un’altra può gestire un’intera linea: intrecciare i contatti partendo dal cavo, crimparli, inserirli in un guscio e controllare ogni pezzo prima della spedizione. Individuare il punto occupato dalla macchina nella linea è il primo passo: da questo dipendono prezzo, ingombro e competenze necessarie al team.
Una precisazione iniziale sull’ambito: questa guida tratta le macchine che realizzano il connettore, dalla formatura dei contatti alla crimpatura e al caricamento negli alloggiamenti. È un problema diverso dall’installare un connettore finito in un cablaggio o dall’accoppiarlo all’interno di un prodotto, operazioni ancora in gran parte manuali e che pongono una sfida specifica alla robotica (cavi deformabili, variazioni di posizione, inserimento con forza limitata). Se l’esigenza riguarda la realizzazione di cablaggi, consulti invece la guida sui cablaggi linkata qui sotto.
Il vantaggio concreto di queste macchine è la ripetibilità. Sulle linee ZEUEE per contatti twist pin, una stazione di taglio e saldatura mantiene la lunghezza del contatto entro ±0,02 mm ed esclude i pezzi fuori tolleranza prima che arrivino alla crimpatura: una tolleranza che una persona non può mantenere per un turno di otto ore. Per una panoramica completa delle macchine per tipo di connettore, consulti la gamma di macchine di assemblaggio di connettori ZEUEE.
Il processo di assemblaggio dei connettori, fase per fase
Il processo di assemblaggio dei connettori si articola in cinque fasi: preparazione del cavo, formatura o crimpatura del contatto, inserimento nell’alloggiamento, verifica del posizionamento e controllo con prova elettrica. Ogni fase ha un punto di controllo in cui la maggior parte dei difetti viene rilevata oppure sfugge. Di seguito presentiamo quella che chiamiamo Sequenza di assemblaggio dei connettori in 5 fasi, con il difetto che ogni stazione deve intercettare.Sequenza di assemblaggio dei connettori in 5 fasi
| Fase | Stazione / operazione | Punto di controllo |
|---|---|---|
| 1. Preparazione del cavo | Taglio a misura e spelatura dell’isolante | Lunghezza di spelatura ±0,2 mm; trefoli non intaccati |
| 2a. Formatura del contatto | Intreccio / taglio e saldatura / espansione del contatto a partire dal cavo | Lunghezza del contatto ±0,02 mm |
| 2b. Crimpatura | Crimpatura del contatto sul conduttore (4 punti) | Altezza di crimpatura e forza di estrazione conformi alla tabella MIL |
| 3. Inserimento | Separazione dei contatti e pressatura nell’alloggiamento | Inserimento completo nella cavità corretta e aggancio della linguetta |
| 4. Verifica del posizionamento | Verifica della ritenzione e della spinta all’indietro | Nessuna fuoriuscita sotto la forza di estrazione prevista dalla specifica |
| 5a. Controllo con visione artificiale | Telecamera CCD, controllo del 100% dei pezzi | Pin piegato, contatto mancante, polarità errata |
| 5b. Prova elettrica | Continuità / prova di rigidità dielettrica, se richiesta | Circuito aperto / cortocircuito / resistenza di isolamento |
| 5c. Selezione / marcatura | Deviazione degli scarti, marcatura del lotto | Tracciabilità di lotto e attrezzatura |
Sequenza elaborata a partire dalle fasi di processo descritte in Connector Supplier, da un caso di studio su una macchina per la cucitura di terminali elettrici (SDC) e dai dati di produzione ZEUEE.
Tipi di macchine di assemblaggio di connettori
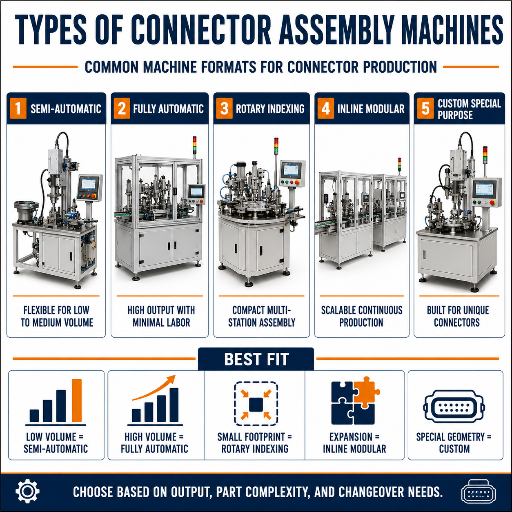 Le macchine di assemblaggio di connettori si classificano in due modi: per funzione e per famiglia di connettori, cioè per formato. Confrontare entrambe le categorie evita di acquistare una macchina veloce ma incapace di rispettare il passo del connettore. Si va da una singola attrezzatura da banco a sistemi di assemblaggio automatico ad alta velocità; i fornitori li propongono come soluzioni complete, ma il grado effettivo di automazione varia molto tra una cella semiautomatica e una linea completa. Ecco innanzitutto la classificazione funzionale.
| Tipo di macchina | Funzione | Produzione tipica |
|---|---|---|
| Formatura del contatto (twist pin) | Intreccio/saldatura dei contatti twist pin o iperboloidali a partire dal cavo | Intreccio a 50 m/min; 10–17 contatti/min |
| Macchina di crimpatura | Crimpatura dei contatti stampati sul cavo | Altezza di crimpatura mantenuta entro la tolleranza della matrice |
| Macchina per l’inserimento di pin | Pressatura di contatti/pin negli alloggiamenti o nelle schede elettroniche | ~600 pezzi/ora a stazione singola |
| Cella di assemblaggio degli alloggiamenti | Caricamento di contatti, guarnizioni e accessori nei gusci | Codifica per cavità, verifica dell’aggancio |
| Automazione dei controlli | Visione artificiale CCD, controllo della forza, tenuta e continuità | Efficienza del controllo del 100% |
| Taglio e spelatura del cavo | Taglio a misura e spelatura dell’isolante nelle fasi a monte | Lunghezza di spelatura ±0,2 mm |
| Marcatura / laser | Marcatura di lotti e pezzi per la tracciabilità | Codice leggibile, nessun danno ai contatti |
| Tenuta / sovrastampaggio | Inserimento delle guarnizioni o sovrastampaggio per connettori a tenuta | Controllo di tenuta superato, nessuna cavità |
| Linea integrata | Tutte le stazioni interbloccate da un’estremità all’altra | Flusso a pezzo singolo, tracciabilità completa |
| Famiglia di connettori | Norma / passo | Nota sulla macchina |
|---|---|---|
| Circolare (MIL) | MIL-DTL-38999 / MIL-DTL-26482 | Macchina per connettori circolari, indicizzazione del guscio |
| Rettangolare / D-sub | Micro-D MIL-DTL-83513, 1,27 mm | Macchina per connettori D-sub |
| Nano-D | MIL-DTL-32139, 0,635 mm | Servo ad alta precisione e visione artificiale obbligatori |
| Scheda elettronica / scheda-scheda | Passo dei connettori header 0,5–2,54 mm | Linea di assemblaggio di connettori per schede elettroniche |
| RF / coassiale | Concentricità di precisione del contatto centrale | Attrezzature per tolleranze ristrette di concentricità |
| Automotive | A tenuta, alta tensione (EV) | Inserimento delle guarnizioni e prova di tenuta |
| Cavo-scheda / IDC | Contatti a perforazione dell’isolante | Pressa IDC, non serve spelare |
Manuale, semiautomatico o completamente automatico
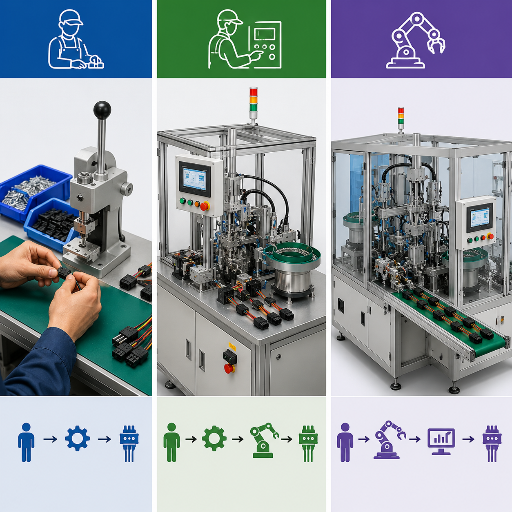 In realtà, un livello di automazione più elevato non è sempre la scelta giusta. L’assemblaggio manuale offre ancora più flessibilità per produzioni a basso volume, altamente personalizzate o soggette a frequenti variazioni; diversi ingegneri di assemblaggio sostengono che la configurazione ottimale sia spesso una combinazione di livelli di automazione, non una linea completamente automatica. Gli studi sottoposti a revisione paritaria sull’alimentazione flessibile con visione artificiale descrivono una scelta fra tre opzioni: manuale, semiautomatica flessibile e automazione completa rigida. La formatura automatizzata dei contatti è un processo documentato e brevettato (si veda il brevetto CN106532315A); per questo, nelle produzioni in volume, è la macchina e non l’operatore a determinare il livello minimo di qualità. Chiamiamo la fascia di volume in cui ciascuna soluzione è vantaggiosa soglia di convenienza dell’automazione dei connettori.
| Volume annuo | Mix produttivo | Soluzione più adatta | Motivo |
|---|---|---|---|
| < ~5,000 | Mix elevato, prototipi | Attrezzature manuali | Sotto ~100 unità/ciclo, il costo di configurazione supera i vantaggi dell’automazione |
| ~5k–100k | Mix medio | Cella semiautomatica | L’operatore carica i pezzi; la macchina crimpa, inserisce ed esegue i controlli |
| 100k–1M | Mix ridotto, produzione stabile | Linea singola completamente automatica | Il risparmio sul costo del lavoro e il controllo del 100% consentono di recuperare l’investimento |
| > 1M | Prodotto singolo | Linea interbloccata con più stazioni | Flusso a pezzo singolo, costo per pezzo minimo |
| Qualsiasi (MIL/aerospaziale) | Tracciabilità prioritaria | Automazione e controllo del 100% | Un guasto sul campo comporta un richiamo, non una rilavorazione |
L’assemblaggio automatico dei connettori è sempre più economico di quello manuale?
No. Per produzioni a basso volume, altamente personalizzate o soggette a frequenti variazioni, l’assemblaggio manuale resta sotto la soglia di convenienza e conserva la flessibilità che l’automazione riduce. Le fonti di settore sono chiare: sotto circa 100 unità per ciclo, il costo di attrezzature e configurazione supera in genere il risparmio sul lavoro. L’automazione è conveniente nei volumi elevati, quando consente di ridurre il lavoro manuale e sostituire la valutazione dell’operatore con una telecamera che controlla il 100% dei pezzi. Considerare «automatico» sinonimo di «migliore» è un errore: la scelta dipende dai volumi e dai rischi.Specifiche tecniche principali e criteri di scelta della macchina
La scelta di una macchina di assemblaggio di connettori dipende da sei variabili. Valuti ciascuna in relazione al connettore utilizzato: capirà rapidamente se la macchina candidata è adatta o se non fa al caso suo. Utilizziamo il punteggio di compatibilità della macchina basato su 6 variabili: assegni un valore da 0 a 2 per ogni voce; con un totale inferiore a 8, conviene continuare la ricerca.Punteggio di compatibilità della macchina basato su 6 variabili
| Variabile | Domanda da porsi |
|---|---|
| Cadenza produttiva | La produzione nominale in pezzi/ora supera il takt time con un margine adeguato? (ad es., ~600/ora) |
| Tolleranza | La macchina mantiene la lunghezza/il passo del contatto richiesti (fino a ±0,02 mm)? |
| Tipo/passo del contatto | Contatto stampato, formato o IDC? Passo 0,635–2,54 mm? |
| Controllo | CCD in ogni stazione o solo controlli a campione a fine linea? |
| Cambio formato | Quanto tempo e quanto costa cambiare le attrezzature tra le varianti di connettore? |
| Ingombro e sistema di controllo | Lo spazio a pavimento e il sistema di controllo sono compatibili con la linea attuale? |
📐 Nota tecnica
Per i contatti conformi alle specifiche MIL, definisca i criteri di accettazione della crimpatura usando la tabella di trazione MIL-DTL-22520 relativa alla sezione del cavo, esegua la prova di estrazione a 25 mm/min secondo il metodo IPC/WHMA-A-620 e verifichi la tenuta della crimpatura sul contatto secondo NASA-STD-8739,4A. La precisione meccanica sulle linee a passo ridotto si ottiene con il movimento servo, guide lineari di precisione e attrezzature rettificate, non aumentando la velocità di una cella generica.
Qualità, controllo e norme tecniche di settore
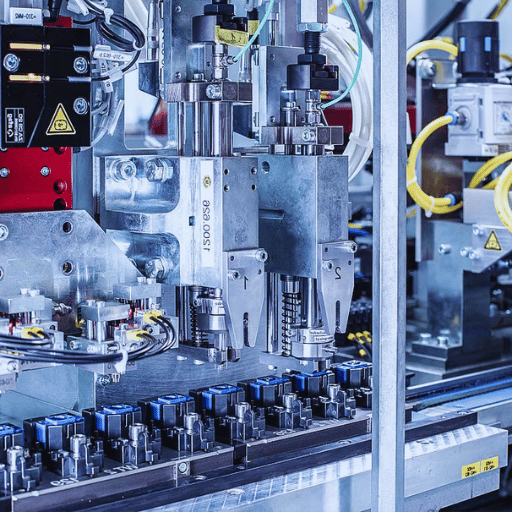 La qualità di una macchina di assemblaggio di connettori si garantisce controllando il 100% dei pezzi in ogni stazione di formatura ed eseguendo prove di estrazione sulla crimpatura secondo una tabella pubblicata, non affidandosi all’operatore. Il sistema di visione decide se accettare o scartare il pezzo; la crimpatura deve superare il valore minimo di trazione previsto per quella sezione di cavo, altrimenti il pezzo viene deviato. Il controllo qualità passa così dai controlli a campione al rilevamento degli errori sul 100% dei pezzi, come richiesto dalle produzioni MIL e aerospaziali di alta qualità. Tre organizzazioni definiscono i requisiti.
«Un barilotto di crimpatura presenta un’imboccatura svasata pulita e una spazzolatura completa del conduttore, oppure non le presenta: nella Classe 3 non ci sono vie di mezzo. La macchina deve prendere questa decisione su ogni pezzo, non su uno ogni cinquanta.» — Ingegnere della qualità dei cablaggi, formatore IPC/WHMA-A-620
- ✔IPC/WHMA-A-620 Rev F (2025) — la norma tecnica consensuale attualmente in vigore per l’accettazione di cablaggi e assemblaggi di cavi; definisce i criteri di crimpatura, l’imboccatura svasata di Classe 3 e l’ingrandimento per il controllo. Consultare IPC. Specificare Rev F, non le precedenti Rev D/E.
- ✔Crimpatura MIL e prove di estrazione — i valori minimi di trazione della crimpatura seguono le tabelle MIL-DTL-22520; NASA-STD-8739,4A definisce le prove di estrazione della crimpatura sul contatto e la verifica dell’anello di crimpatura per i tipi di connettore.
- ✔Crimpatura come giunzione controllabile sul campo — uno studio CDC/NIOSH e una ricerca Purdue dimostrano che la compressione della crimpatura e la lunghezza del contatto sono indicatori misurabili di affidabilità, proprio i parametri monitorati dalle stazioni di visione artificiale e di controllo della forza.
- ✔ISO 9001:2015 — il sistema di gestione della qualità che gli auditor si aspettano a garanzia della linea; consultare ISO 9001.
Costi, tempo di ritorno dell’investimento e valutazioni tra acquisto e produzione interna
Il prezzo di una macchina di assemblaggio di connettori non si ricava da un catalogo: si configura in base al connettore. Cinque fattori determinano il costo: il numero di stazioni necessarie, il tipo e il passo dei contatti, la profondità dei controlli, la cadenza produttiva richiesta e la scelta tra celle indipendenti e un’unica linea interbloccata. Un produttore di connettori che passa dal lavoro manuale alla produzione industriale automatizzata acquista in realtà un pacchetto di attrezzature; gran parte del preventivo riguarda la personalizzazione di maschere, modelli di visione e dime per un componente specifico. A un estremo c’è una singola stazione per inserimento e controllo; all’altro, una linea completa per contatti twist pin con visione artificiale in ogni stazione. Le celle automatiche riducono il lavoro manuale e aumentano l’utilizzo delle macchine, abbassando il costo operativo per pezzo una volta stabilizzato il processo produttivo: la stessa logica si applica, a un livello più ampio, all’assemblaggio di connettori sui cavi. Un aspetto facile da trascurare è la catena di difetti: le ricerche sull’affidabilità dei collegamenti crimpati (si veda Purdue e-Pubs) mostrano che una crimpatura debole cede sul campo, non al banco, dove sarebbe costato meno rilevarla.
✔ Quando l’automazione consente di recuperare l’investimento
- Riduzione del lavoro manuale con 100k+ pezzi/anno
- Il controllo del 100% interrompe la catena dei difetti sfuggiti al controllo
- Tracciabilità di lotti e attrezzature per i richiami MIL/aerospaziali
- Tolleranze più ristrette e ripetibili rispetto al lavoro manuale
⚠ Quando non conviene
- Produzioni sotto ~100 unità: prevale il costo di configurazione
- Officine per prototipi con mix elevato e necessità di flessibilità
- Connettori il cui design cambia ogni trimestre
- Assenza di competenze interne per utilizzare e mantenere la cella
Prospettive di settore: cosa cambia nel 2026
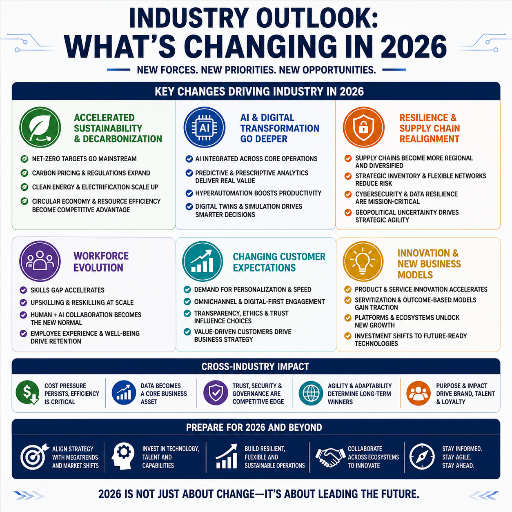 Nel 2026, a spingere l’assemblaggio dei connettori verso l’automazione non sono le dimensioni del mercato, ma la fisica e le catene di approvvigionamento. I connettori continuano a rimpicciolirsi: il passo di un contatto Nano-D è di 0,635 mm, inferiore a quello che una persona può posizionare con affidabilità. Per questi componenti, quindi, l’automazione non è più una scelta di costo, ma l’unico modo per realizzarli. Intanto, i settori della difesa e aerospaziale richiedono la tracciabilità completa del lotto per i contatti MIL-DTL, impossibile da ottenere con un banco manuale; inoltre, il rientro in patria della produzione di cablaggi e connettori sta portando nuove linee produttive in stabilimenti nazionali, prima affidati al lavoro manuale offshore.
La stampa specializzata conferma questa tendenza: Connector Supplier osserva che l’automazione dell’assemblaggio dei cablaggi è diventata una realtà solo negli ultimi due o tre anni, a partire dai cavi a bassa tensione e passando gradualmente ad applicazioni più impegnative. Anche le norme tecniche evolvono: IPC/WHMA-A-620 è arrivata alla Rev F nel 2025, quindi ogni linea acquistata nel 2026 dovrebbe essere collaudata secondo la nuova revisione.
Per un quadro più ampio sulla realizzazione di queste linee, il passo successivo è la guida all’automazione delle linee di produzione. Il mercato cresce a un ritmo a due cifre, ma questo dato è solo un riferimento generale, e per di più poco lineare: secondo la sintesi IFR World Robotics 2025, nel 2024 le installazioni di robot industriali sono effettivamente diminuite in Europa e nelle Americhe. L’adozione dell’automazione è disomogenea e non coinvolge tutti gli stabilimenti allo stesso modo. La decisione d’acquisto dipende dal passo, dalla tracciabilità e dalla disponibilità di manodopera, non da un tasso di crescita annuale composto.
Si consideri un fornitore della difesa che nel 2026 riporta in patria una linea di contatti MIL-DTL-38999. Il problema non è il dato di crescita generale: il personale addetto all’assemblaggio manuale nella linea offshore non si è trasferito con la produzione, e un contatto Nano-D da 0,635 mm non può essere affidato alla curva di apprendimento di un nuovo operatore. La vera questione per il 2026 è se una cella automatica con controllo CCD del 100% e tracciabilità del lotto possa essere installata e accettata secondo IPC/WHMA-A-620 Rev F prima della prima consegna del programma: una questione di tempi, non di dimensioni del mercato. In fabbrica, le prospettive si traducono in una pressione su manodopera e tolleranze, alla quale l’automazione può rispondere oppure no.
FAQ — Macchine di assemblaggio di connettori
D: Che cos’è una macchina di assemblaggio di connettori?
Visualizza la risposta
Una macchina di assemblaggio di connettori è un insieme di macchinari automatizzati o semiautomatizzati che realizza connettori elettrici. Taglia e spela i cavi, forma o crimpa i contatti metallici, li pressa in un alloggiamento di plastica e controlla il pezzo finito. A seconda della configurazione, può essere una singola stazione, come una macchina per l’inserimento di pin, oppure una linea interbloccata completa che trasforma il cavo in un connettore collaudato e tracciabile, con controllo mediante visione artificiale del 100% dei pezzi.
D: Qual è la differenza tra una macchina di assemblaggio di connettori e una macchina di crimpatura?
Visualizza la risposta
Le macchine di crimpatura svolgono una sola operazione nella linea: crimpare un contatto su un conduttore mantenendo un’altezza controllata. La macchina di assemblaggio di connettori è una categoria più ampia, che può comprendere la crimpatura, la formatura dei contatti, il loro inserimento nell’alloggiamento, la verifica del posizionamento e il controllo. In breve, ogni macchina di crimpatura è un’attrezzatura per l’assemblaggio di connettori, ma la maggior parte delle macchine di assemblaggio di connettori svolge molte più operazioni: la crimpatura è soltanto la seconda delle cinque fasi.
D: Come vengono assemblati i connettori elettrici?
Visualizza la risposta
I connettori elettrici vengono assemblati in cinque fasi. Il cavo viene tagliato e spelato; il contatto viene formato o crimpato sul conduttore, quindi inserito nella cavità corretta dell’alloggiamento e spinto in sede finché non scatta il fermo. Il corretto posizionamento viene verificato rispetto alla specifica di estrazione e, infine, ogni componente viene controllato con visione artificiale CCD e, ove richiesto, sottoposto a prove elettriche prima della marcatura e della selezione.
Quanto costa una macchina di assemblaggio di connettori?
Visualizza la risposta
Non esiste un prezzo di listino: il costo dipende dal numero di stazioni, dal passo dei contatti, dal livello di controllo, dalla cadenza produttiva e dalla scelta tra celle di automazione e una linea. Una singola stazione di inserimento e una linea completa per contatti twist pin possono differire di un ordine di grandezza.
Assemblaggio manuale o automatico dei connettori: quale soluzione è migliore?
Visualizza la risposta
Nessuna soluzione è migliore in assoluto: la scelta dipende dai volumi e dai rischi. Il lavoro manuale è conveniente sotto circa 100 unità per lotto e per produzioni su misura con molte varianti. L’automazione è vantaggiosa nei volumi elevati e nei casi in cui un guasto sul campo comporterebbe un richiamo, perché riduce il costo del lavoro e controlla il 100% dei componenti. Molte aziende scelgono una soluzione semiautomatica intermedia.
Una sola macchina può assemblare tipi diversi di connettori?
Visualizza la risposta
Spesso sì, con un cambio di attrezzature. Una cella ben progettata può gestire una famiglia di connettori sostituendo le attrezzature di fissaggio e i modelli di visione artificiale; tuttavia, differenze estreme di passo — come tra un Nano-D da 0,635 mm e un connettore circolare rinforzato — richiedono in genere attrezzature dedicate anziché una configurazione condivisa.
Informazioni su questa guida ai macchinari
I dati su cadenza produttiva, tolleranza (±0,02 mm) e passo riportati in questa guida provengono dalle realizzazioni di attrezzature per connettori di ZEUEE: linee a sei stazioni per contatti twist pin, controllo CCD in ogni stazione di formatura e assemblaggio di contatti MIL-DTL. I criteri delle norme tecniche sono citati da fonti IPC, NASA, CDC e Purdue e non sono presentati come misurazioni ZEUEE. Quando i dati di settore differiscono da quelli delle nostre realizzazioni, abbiamo specificato a quali si riferiscono. Revisione a cura del team tecnico ZEUEE.
Sta valutando una linea di assemblaggio di connettori per uno specifico contatto o una norma tecnica?
Scopra le macchine di assemblaggio di connettori ZEUEE →Articoli correlati
- Macchina di crimpatura per connettori: tipologie, scelta e qualità — approfondimento sulla fase di crimpatura
- Guida alle macchine per l’assemblaggio di cavi e fili — un livello sopra il connettore
- Macchina per contatti twist pin Nano: guida all’acquisto per Nano-D — assemblaggio con passo da 0,635 mm
- Guida all’automazione della linea di produzione — come realizzare la linea completa
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






