Entre em contato com a Zeyu lntelligent Industrial Company

Aplicações
Máquinas para montagem de conectores de telecomunicações e sistemas automatizados de montagem de conectores
Uma máquina da ZEUEE para montagem de conectores de telecomunicações automatiza as etapas de alimentação, assentamento, crimpagem e inspeção de conectores de cobre, RF e modulares: RJ45/conector modular, placa a placa, IDC e coaxial/RF. Essas são linhas para conectores de cobre e RF, não para polimento de faces de fibra óptica. Projetamos, construímos e certificamos cada linha de acordo com o conector e o volume de produção.
Solicite um orçamento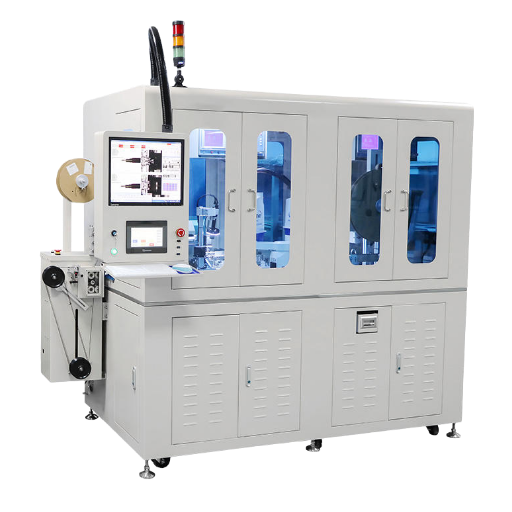
Resumo da solução
40-45
peças/min de taxa de produção (depende da configuração)
±0,1 mm
Posicionamento guiado por CCD (com base na ISO 9283)
100%
visão de máquina em linha + verificação da força de inserção
3 níveis
semiautomático de estação única · multiestação · rotativo totalmente automático
ISO 9001
:2015 · configuração construtiva · CE · 150+ patentes
20 anos
de automação · exportações para 30+ países
Por que a montagem manual de conectores de telecomunicações limita o volume e o rendimento
GARGALO DE PRODUÇÃO
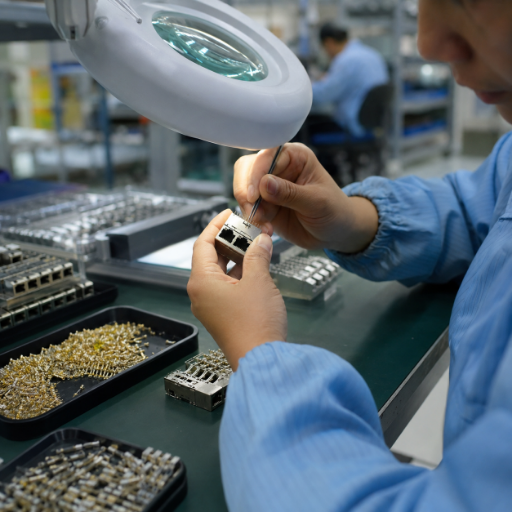
A montagem manual de conectores de telecomunicações tem um limite que nem horas extras conseguem superar. Um operador experiente que assenta contatos em uma carcaça RJ45 ou de conector placa a placa consegue fazer algumas centenas de ciclos de acoplamento por hora antes que a fadiga leve a inserções incorretas, pinos tortos, contatos fora de posição ou carcaças mal assentadas. Em volumes de telecomunicações, essas falhas que escapam da inspeção viram devoluções de campo em conexões que transportam tráfego ativo. A maioria das fábricas subestima o custo real, porque o custo total da mão de obra (salários, benefícios, encargos sobre a folha, treinamento e rotatividade) chega a 1.3 a 1,6 vezes o salário-base. A maioria das planilhas de ROI subestima o custo total da mão de obra manual em 30 a 60 por cento.
MECANIZAÇÃO DO SISTEMA
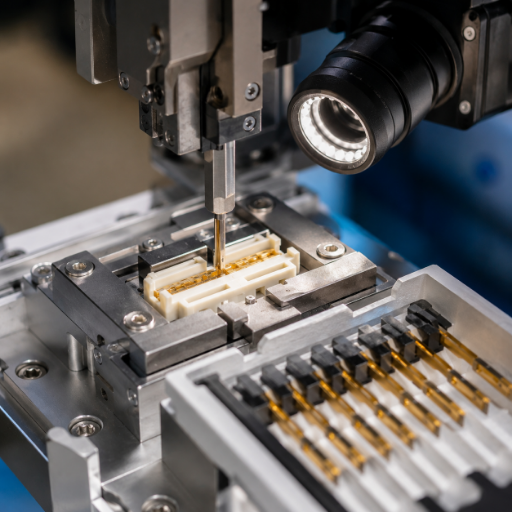
Uma máquina para montagem de conectores de telecomunicações elimina esse limite ao mecanizar a alimentação, a inserção, o assentamento e a verificação dos contatos em uma plataforma indexada. O funcionamento mecânico é simples: um alimentador apresenta os contatos orientados, um cabeçote servo ou pneumático os insere até uma profundidade controlada e uma câmera CCD confirma a presença e a posição antes de a peça avançar. Essa mesma lógica de inserir e verificar está documentada em patentes de automação há décadas (consulte USPTO US4202092A, máquina automática de inserção de peças). O resultado é um rendimento consistente na primeira passagem, difícil de alcançar manualmente após horas de trabalho, além de uma taxa de produção mínima que se mantém turno após turno. A seguir, explicamos como dimensionamos a máquina para o seu conector, comprovamos seu desempenho com dados e apresentamos as vantagens e limitações com transparência antes da compra.
CAPACIDADE E RENDIMENTO
A ZEUEE desenvolve máquinas dessa categoria há 20 anos. A razão estrutural para o fracasso de uma linha montada manualmente é a fadiga, não a falta de habilidade. Por isso, a ZEUEE dimensiona a célula de acordo com a sua taxa real de defeitos e a certifica conforme a ISO 9001, em vez de apresentar uma média do setor de 40%. O risco real para quem compra equipamentos de telecomunicações é um contato defeituoso que passe despercebido em uma conexão ativa; é justamente esse risco que a engenharia da ZEUEE busca eliminar do processo.
Máquinas ZEUEE para montagem de conectores de telecomunicações: configurações e taxa de produção
Trabalhamos com 3 arquiteturas porque a pergunta “devo automatizar?” deve ser respondida com franqueza: “automatize as etapas justificadas pelo seu volume de produção”. Em produções de baixo volume e alta variedade, uma linha totalmente robotizada pode ser financeiramente inviável. A decisão envolve comparar o investimento e o tempo de troca de formato com o volume de unidades realmente produzido, e a ZEUEE não afirma o contrário. Nossas células semiautomáticas de estação única existem justamente para que uma fábrica com alta variedade troque um dispositivo em minutos e produza várias versões de conectores no mesmo turno, enquanto conectores de alto volume podem ser processados em uma plataforma multiestação ou rotativa totalmente automática.
Os dados de referência das máquinas abaixo correspondem às células instaladas (por exemplo, a célula com bico da classe PZ01, a 40-45 peças/min, e a linha de plugues da classe MY0728, a cerca de 35 peças/min, que substitui 25-30 operadores manuais). Os valores são confirmados nos registros de configuração construtiva e definidos para a sua peça durante a cotação.
Panorama da taxa de produção das máquinas ZEUEE para conectores de telecomunicações
| Família de conectores | Configuração da máquina | Taxa de produção (peças/min) | Precisão de posicionamento | Visão de máquina em linha / força | Operadores substituídos |
|---|---|---|---|---|---|
| RJ45 / conector modular | Semiautomática de estação única | 20-30 | ±0,1 mm | CCD: presença + comprimento dos pinos | 2-3 |
| RJ45 / conector modular | Indexada multiestação | 40-45 | ±0,1 mm | CCD + força de inserção | 6-8 |
| Conector placa a placa | Célula semiautomática | 18-28 | ±0,08 mm | Coplanaridade verificada por CCD | 2-3 |
| Conector placa a placa | Mesa rotativa totalmente automática | 40-60 | ±0,08 mm | CCD + força + Data-Matrix | 10-12 |
| Conector IDC | Célula de prensagem semiautomática | 20-30 | ±0,1 mm | Profundidade de assentamento verificada por CCD | 2-4 |
| Conector IDC | Multiestação | 35-45 | ±0,1 mm | CCD + monitoramento da força | 6-9 |
| Conector coaxial / RF | Célula semiautomática de torque | 15-25 | ±0,05 mm | CCD + verificação de torque | 2-3 |
| Conector coaxial / RF | Rotativa totalmente automática | 30-45 | ±0,05 mm | CCD + torque + visão de máquina | 8-10 |
| Potência e sinal híbridos | Totalmente automática em linha | 25-40 | ±0,1 mm | Estação com vários CCDs | 8-12 |
| Inserção de contatos / pinos avulsos | Inserção de alta velocidade | 500-700 pinos/min | ±0,05 mm | Monitoramento da força de inserção | 3-5 |
As faixas de taxa de produção refletem as células de referência da ZEUEE e as taxas publicadas para máquinas rotativas e de inserção do setor. Os valores exatos são definidos de acordo com a geometria do conector, a quantidade de contatos e as tolerâncias durante a cotação. A precisão de posicionamento é especificada com base no padrão de pose de robôs industriais da ISO 9283 (ISO 9283).
Guia para escolher a célula de montagem
Quatro perguntas ajudam a dimensionar a linha: (1) volume anual por conector, (2) número de versões que compartilham a linha, (3) tolerância e quantidade de contatos, (4) requisito de inspeção (somente presença ou rastreabilidade da força/do torque). Alto volume de uma única versão indica uma máquina rotativa totalmente automática; volume moderado de muitas versões indica uma máquina semiautomática com dispositivos de troca rápida; tolerâncias rigorosas de RF com rastreabilidade da força exigem uma estação de monitoramento. Dimensionamos a máquina junto com você, em vez de vender a maior plataforma. A ferramenta de configuração abaixo aplica a mesma lógica.
Aplicações em telecomunicações
Tipos de conectores fabricados nessas linhas: RJ45/modulares, placa a placa, IDC e coaxiais/RF
Telecomunicações não envolvem apenas um tipo de conector. O defeito que se busca evitar depende de cada família: perda de retorno em alta frequência causada por um pino central coaxial desalinhado, falhas intermitentes em um conector mezzanine placa a placa ou um IDC cuja lâmina não atravessou o isolamento. Uma máquina automática para montagem de conectores só se justifica quando a alimentação, a inserção e a verificação correspondem ao modo de falha daquela família. A seguir, agrupamos os processos. Quem compra esses equipamentos costuma pesquisar linhas para conectores placa a placa, conectores IDC e conectores coaxiais de RF, e o método de configuração construtiva muda para cada tipo.
Resumo das famílias de conectores de telecomunicações
| Família | Uso típico em telecomunicações | Etapa crítica de montagem | Verificação | Método ZEUEE |
|---|---|---|---|---|
| RJ45 / conector modular | Ethernet, PoE/PoE+, 2.5G-10GBASE-T | Carregamento de 8 contatos + conjunto de molas | Presença e altura dos contatos | Carregamento indexado + CCD, manuseio compatível com SMD |
| Placa a placa | Mezzanine, empilhamento de placas de linha | Coplanaridade de fileiras duplas | Coplanaridade por CCD, profundidade de prensagem | Prensagem conforme a lógica da IEC 60352-5 + força |
| IDC (conexão por deslocamento do isolamento) | Cabo flat, punch-down para telecomunicações, cabo de telecomunicações / padrão | Penetração da lâmina no isolamento | CCD para profundidade de assentamento | Prensa servo, com controle de profundidade |
| Coaxial / RF | Antena, alimentação de RF, amplificador de sinal | Concentricidade do pino central + torque | Verificação de torque + CCD | Célula de torque + visão de máquina para concentricidade |
| Potência e sinal híbridos | Estação rádio-base, alimentação pela transmissão de dados | Sequência mista de inserção de contatos | Vários CCDs por zona de contato | Multiestação em linha |
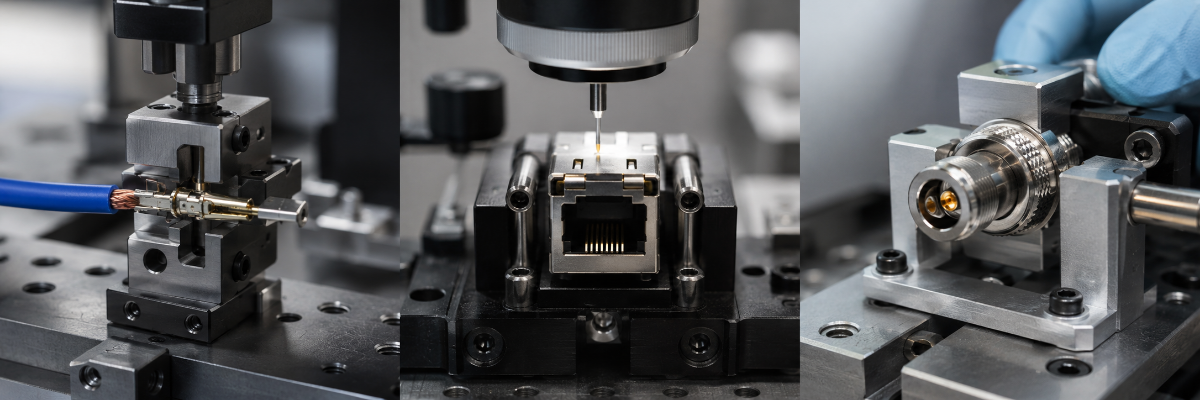
Para contatos crimpados, a linha segue a lógica de ensaios da IEC 60352-2:2024 (conexões crimpadas sem solda, com fios flexíveis de 0,05-10 mm²; vale observar que essa norma exclui explicitamente a crimpagem coaxial, por isso nossas células de RF seguem um processo de torque e concentricidade). O contexto de pinagem Ethernet/PoE e integridade de sinal segue a família IEEE 802.3. A abordagem de inserir terminais em carcaças está documentada há muito tempo em patentes de automação de conectores, como US5740602A. Uma subcélula de inserção de pinos atende a contatos avulsos quando determinada família exige carregamento de pinos soltos, em vez de tiras pré-carregadas.
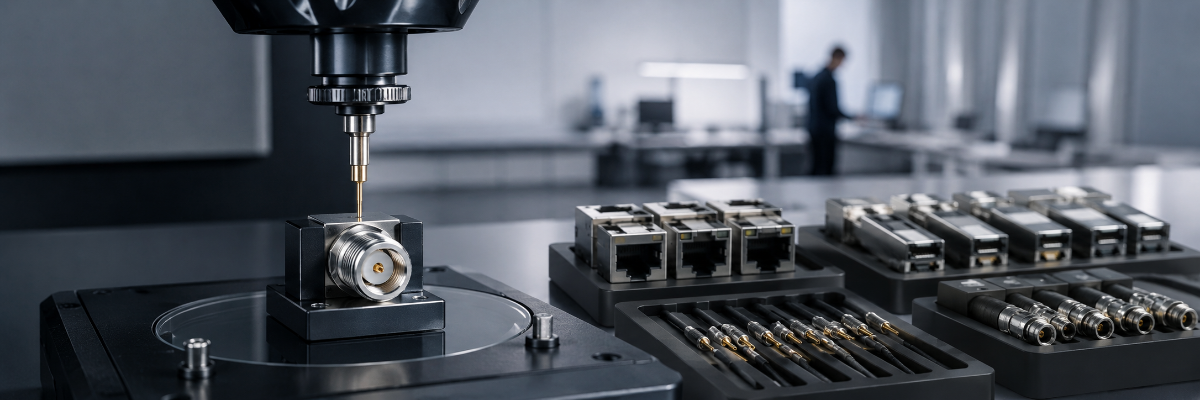
Como cada família apresenta modos de falha diferentes, a ZEUEE projeta um processo específico para cada uma: uma máquina de montagem de carcaças de conectores para conectores modulares carregados e uma célula de máquina de montagem de cabos quando o contato já chega preso ao cabo. A ZEUEE não afirma que uma única plataforma universal atenda a todos os casos. Essa limitação real é a razão estrutural pela qual a ZEUEE mantém concentricidade de RF de ±0,05 mm, enquanto uma linha genérica corre o risco de deixar passar falhas de perda de retorno em até 15% das peças.
Análise comparativa
Montagem automatizada ou manual de conectores: taxa de produção, rendimento e mão de obra
Nada enfraquece uma argumentação de cotação mais rápido que uma classificação em alto, médio ou baixo. Estes são os números que realmente influenciam o cálculo do payback, usando como referência a montagem manual que o gerente da fábrica já conhece. A comparação com nossa célula deve ser feita com a linha que hoje monta o mesmo conector manualmente. O ganho não está apenas na velocidade, mas também na redução das falhas que geram custos de garantia e retrabalho.
Referência do setor
Estudos independentes sobre automação apontam uma redução próxima de 90% nos defeitos de qualidade e ganhos de taxa de produção em torno de 40% quando estações manuais passam a usar automação indexada. A redução de sucata e custos de garantia costuma ser o segundo maior fator de valor, depois da mão de obra (consulte sistemas automáticos de montagem e inspeção, como EP0729047B1).
Referência de desempenho de montagem
| Métrica | Bancada manual | Semiautomática ZEUEE | Rotativa totalmente automática ZEUEE |
|---|---|---|---|
| Taxa de produção (classe RJ45) | 4-8 peças/min | 20-30 peças/min | 40-45 peças/min |
| Rendimento típico na primeira passagem | 96-98% | 99.0-99.5% | 99.3-99.7% |
| Operadores por linha | 6-10 | 1-2 | 1 |
| Verificação da força de inserção | nenhuma | por peça (opcional) | por peça, com registro |
| Troca de formato (substituição da versão) | minutos (manual) | troca do dispositivo em 5-15 min | ferramental em 20-40 min |
| Detecção de defeitos | visual, no fim da linha | CCD em linha | CCD em linha + rastreabilidade por Data-Matrix |
Observe com atenção a linha sobre a troca de formato: a célula semiautomática supera a rotativa em flexibilidade entre versões, que é justamente o motivo para mantê-la em nosso catálogo. Apresentamos essa vantagem e essa limitação a clientes com alta variedade na UE e nos Estados Unidos, em vez de superestimar uma máquina rotativa que fica ociosa entre lotes curtos.
Comprovado em fábricas de fabricantes de conectores originais
Um comprador internacional raramente hesita diante de um fornecedor chinês de automação por causa do preço. A questão real é se a máquina continuará operando por 3 anos em dois turnos, longe do fabricante. Nossa resposta está na lista de clientes e nas normas de configuração construtiva. Em vinte anos e mais de 10.000 casos entregues, os equipamentos ZEUEE operaram para fabricantes originais de conectores e eletrônicos, incluindo TE, Sumitomo, Corning (Estados Unidos) e Foxconn, além de AVIC, GAC, LEGO, SONY e TCL — empresas que auditam fornecedores antes de emitir um pedido de compra. A precisão de posicionamento dessas linhas é mantida na faixa de ±0,1 mm com orientação por CCD, com base no padrão de pose da ISO 9283 (ISO 9283). A visão de máquina em linha inspeciona contatos de conectores em muito menos de um minuto, em conformidade com a detecção de ±0.005 inch (±0,13 mm) descrita na literatura técnica sobre inspeção de pinos de conectores com câmera e cúpula.
Um único conector defeituoso que passe despercebido pode interromper uma conexão ativa de telecomunicações, e as devoluções de campo são caras. Por isso, todas as células fornecidas pela ZEUEE registram a força de inserção de cada peça, reduzindo em cerca de 90% a taxa de falhas que escapam da inspeção em comparação com uma bancada manual. A causa estrutural da troca frequente de fornecedores por compradores internacionais é a confiabilidade não comprovada, não o preço. Por isso, a ZEUEE respalda a linha com referências verificáveis de fabricantes originais e registros de configuração construtiva conforme a ISO 9001 ao longo de 20 anos.
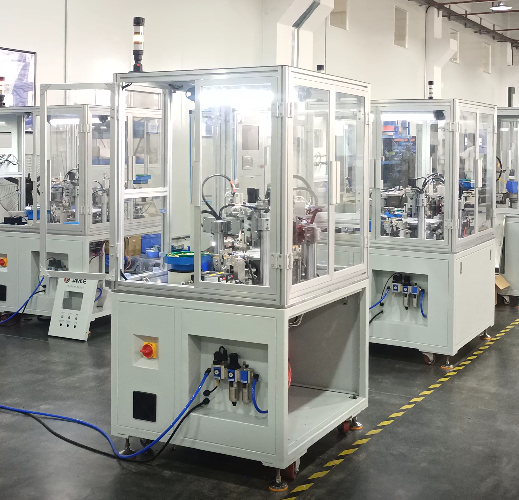
Não divulgamos um percentual único de ROI porque o valor real depende dos salários e do tempo de operação da sua fábrica. Podemos indicar o principal fator: uma linha multiestação para RJ45 que substitui 6-8 operadores reduz a equipe da célula em aproximadamente 6-8 salários com encargos e benefícios. Como o custo total da mão de obra é 1,3-1,6× a taxa-base, essa economia supera o valor indicado por uma planilha baseada apenas no salário-base. Estudos publicados sobre automação apontam um payback típico de 12-18 meses (18-30 meses em modelos de custo total), com economias anuais de 25-45% do custo de instalação, impulsionadas pela redução de mão de obra e de aproximadamente 90% nos defeitos. Use os dados da sua própria folha de pagamento e do volume de produção na coluna de operadores substituídos do Panorama da taxa de produção acima para estimar o prazo.
“Não fornecemos a maior máquina rotativa que conseguimos construir. Para uma linha de telecomunicações com alta variedade, recomendamos a um cliente uma célula semiautomática com dois dispositivos, porque, para os pedidos que ele recebe, a conta da troca de formato era mais vantajosa que a da taxa de produção. A máquina que oferece payback é aquela dimensionada para o volume. É essa recomendação que nossos engenheiros de aplicação fazem antes de enviar uma cotação.”
Equipe de engenharia da ZEUEE, divisão de automação não padronizada
Certificações, normas de configuração construtiva e componentes principais
Um certificado que o comprador não consegue verificar não tem valor. Esta seção apresenta evidências, não adjetivos. A ZEUEE opera com um sistema de gestão da qualidade conforme a ISO 9001:2015 (ISO 9001:2015), tem a marcação CE para o mercado da UE e possui as qualificações de Empresa Nacional de Alta Tecnologia e SRDI (especializada e refinada / “Sp-Inn”), respaldadas por 150+ patentes (32+ de invenção e 68+ de modelo de utilidade). As normas de configuração construtiva são tão importantes quanto os certificados: a crimpagem de contatos é projetada e ensaiada conforme a IEC 60352-2:2024, a prensagem de conectores placa a placa conforme a IEC 60352-5 e a precisão de pose do robô é especificada com base na ISO 9283 (ISO 9283). Os principais subsistemas usam marcas reconhecidas e têm assistência técnica mundial: controle PLC da Mitsubishi, pneumática da SMC, guias lineares da THK e visão por CCD. Assim, as peças de reposição não dependem de um único fornecedor.










01/10
Documentação verificada
ISO 9001:2015
Marcação CE
Empresa Nacional de Alta Tecnologia
Empresa SRDI (Sp-Inn)
150+ patentes
Mitsubishi · SMC · THK · CCD
Conformidade e controle de riscos
Qualquer certificado que o comprador não consiga verificar representa um risco oculto. A ZEUEE já viu equipes de compras rejeitarem um fornecedor por não conseguirem apresentar o certificado ISO durante uma auditoria; uma falha na auditoria pode atrasar o início da produção em 60 a 90 dias. Essa é a razão estrutural pela qual a ZEUEE publica dados verificáveis — configuração construtiva conforme a ISO 9001:2015, CE, 150+ patentes e registros de 20 anos em 30+ países — em vez de usar adjetivos.
Compras: prazo de entrega, personalização, faixas de preço e pós-venda
O arrependimento de compradores nessa categoria quase nunca está ligado ao preço de etiqueta. Prazos ocultos para receber peças de reposição reduzem as economias esperadas com a automação, e operações que precisam de tempo de inatividade quase zero necessitam de assistência local no próprio local, não apenas de um preço baixo. Por isso, a ZEUEE elabora cotações com base nos fatores que realmente determinam o custo e o risco, sem inventar valores. O motivo estrutural pelo qual uma linha barata acaba custando caro é o tempo de inatividade sem preço definido; a ZEUEE inclui esse fator na cotação desde o início.
Princípio do custo total de propriedade
Em vez de apresentar um preço de tabela enganoso, indicamos abaixo os itens que definimos na cotação. Os termos relativos a peças de reposição e assistência técnica também são registrados nela, pois são os itens que determinam o custo total de propriedade.
A qualidade do fornecedor que respalda a cotação pode ser verificada conforme a ISO 9001, permitindo que a equipe de compras audite o sistema de gestão da qualidade (QMS) em vez de confiar em adjetivos. O preço é definido de acordo com a família de conectores, a taxa de produção desejada, o número de estações de visão/força, o nível de automação da troca de formato e o escopo de validação e documentação. Uma máquina rotativa para uma única versão e uma célula semiautomática para cinco versões são máquinas diferentes.
O que uma cotação da ZEUEE define
Fatores de configuração
Família de conectores, taxa de produção desejada em peças/min, quantidade de estações, verificação por visão de máquina/força/torque e automação da troca de formato.
Prazo de entrega
O prazo de entrega varia conforme a complexidade da configuração construtiva (células semiautomáticas são fornecidas antes das linhas rotativas multiestação). O prazo acordado consta na cotação; não fazemos estimativas aqui.
Personalização e quantidade mínima de pedido (MOQ)
A configuração é personalizada e a quantidade mínima de pedido (MOQ) não é padronizada. Por padrão, cada linha de equipamentos para montagem de conectores é projetada para a sua peça, e é possível pedir uma única máquina.
Acordo de nível de serviço pós-venda
Verifique a lista de peças de reposição e os prazos de entrega dos componentes críticos, o diagnóstico remoto e a cobertura regional. A ZEUEE especifica esses itens desde o início para que o risco de tempo de inatividade seja incluído no preço, em vez de descoberto depois.
Conjunto de ferramentas de automação para fibra óptica e telecomunicações
Esclarecimentos e especificações
Perguntas frequentes: máquinas para montagem de conectores de telecomunicações
Como a máquina lida com a troca de formato entre diferentes especificações de conectores?
Em uma célula semiautomática, a troca de formato consiste em substituir o dispositivo e o programa e geralmente leva 5-15 minutos. Assim, uma máquina pode processar várias versões por turno. Linhas rotativas totalmente automáticas trocam parte dessa flexibilidade por velocidade; a troca de ferramental leva mais tempo (20-40 minutos). Adequamos a arquitetura à quantidade de versões que compartilham a linha. É exatamente isso que o Guia para escolher a célula de montagem acima ajuda a dimensionar.
O sistema de visão por CCD consegue detectar contatos inseridos incorretamente ou microdeformações?
Sim. A inspeção em linha por CCD verifica a presença e a posição dos contatos e a altura de assentamento, além de detectar deformações nas peças até aproximadamente ±0.005 inch (±0,13 mm). Para conectores de RF, adiciona-se uma verificação de concentricidade e torque. Quando é necessária rastreabilidade, o monitoramento da força de inserção registra cada peça, conforme solicitado pelos programas de garantia da qualidade automotiva e de telecomunicações.
Que taxa de produção uma máquina para montagem de conectores de telecomunicações pode atingir?
A taxa de produção depende da configuração. Uma célula semiautomática para RJ45 opera a 20-30 peças/min; uma linha indexada multiestação, a 40-45 peças/min; uma máquina rotativa totalmente automática chega a 40-60 peças/min em peças de maior volume; e a inserção de pinos avulsos opera a 500-700 pinos/min. A quantidade de contatos, as tolerâncias e o número de estações de visão de máquina ou verificação da força necessárias para a peça determinam a taxa. Definimos todos esses parâmetros de acordo com a geometria do seu conector na cotação, em vez de prometer um valor de catálogo.
Quais famílias de conectores podem ser automatizadas?
Conectores RJ45/modulares, placa a placa, IDC, coaxiais/RF e híbridos de potência e sinal. Consulte o Resumo das famílias acima.
A opção totalmente automática é sempre a mais adequada?
Não, e não afirmamos que seja. Para trabalhos de baixo volume e alta variedade, uma célula semiautomática com troca de formato rápida costuma ser melhor que uma máquina rotativa.
Que prazo de entrega e suporte pós-venda um comprador internacional deve esperar?
O prazo de entrega varia conforme a complexidade da configuração construtiva e é definido na cotação. Os termos de pós-venda também são registrados: lista de peças de reposição com os prazos de entrega dos componentes críticos, diagnóstico remoto e cobertura de assistência técnica regional para sua localidade — os itens que realmente determinam o custo de propriedade em 5 anos.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE






