Entre em contato com a Zeyu lntelligent Industrial Company

Engenharia · Compras · Gerência de fábrica
Família de 5 máquinas para montagem de conectores retangulares — inserção de pinos · crimpagem · escova · fechamento · controle de qualidade
5 máquinas projetadas para cada etapa levam um conector retangular de carcaças de pinos e soquetes brutas a unidades inspecionadas e prontas para classificação — sem os gargalos de bancada que reduzem um turno de 1.000 unidades a 600. A ZEUEE projetou esta família para linhas de conectores automotivos, 3C e conforme especificações MIL, nas quais uma única crimpagem perdida pode desencadear uma cascata de devoluções de campo.
Solicite uma cotação personalizada →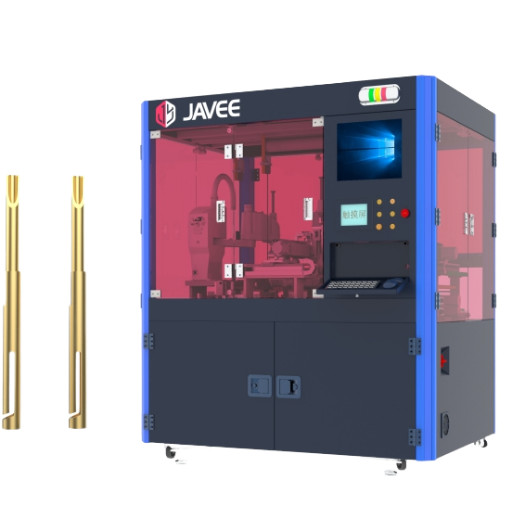
Resumo da família
Máquinas na família
5 etapas
Normas de conectores atendidas
MIL-DTL-83513 · 38999 · D-Sub · IDC
Precisão do fio de escova
Corte chanfrado de 0,2 mm
Mecanismo de crimpagem
came de 4 pontos (PPU proprietário)
Método de controle de qualidade
Fibra óptica + classificação por teste de força
Conformidade
ISO 9001:2015
Patentes associadas
100+ (32 de invenção, 68 de utilidade)
Presença em
30+ países
Todas as funções
Da bancada manual à linha de produção com 5 máquinas
Uma linha de montagem de conectores retangulares que ainda depende da inserção manual de pinos e da crimpagem em bancada raramente perde tempo nos momentos que se poderia esperar. O desalinhamento costuma surgir antes no processo — na transferência do CAD para a fábrica, que pressupôs dimensões nominais do conector e depois encontrou uma variação de 0,05 mm na carcaça, imperceptível para o operador sob iluminação fluorescente.
Arquitetura do processo
Uma máquina de montagem automatizada de conectores retangulares integra essa transferência em uma única cadeia mecânica. A família ZEUEE abrange as 5 tarefas que um operador de bancada realizava uma de cada vez — inserção de pinos, crimpagem de luvas de soquete, inserção de pinos com fio de escova para assentos de terminais duplos, fechamento de soquetes com controle digital de profundidade e inspeção da força de separação no fim da linha. Cada etapa usa um manipulador PPU proprietário e um sistema de alimentação por disco vibratório. Assim, o conector que entra na etapa 1 sai da etapa 5 classificado em uma bandeja de peças aprovadas ou em uma via de rejeição. A contrapartida é um investimento de capital inicial elevado em troca de ganhos de rendimento acumulados ao longo da linha — uma decisão que a equipe de compras precisa avaliar com cuidado.
Contexto de engenharia
Engenheiros da Altium descrevem o mesmo padrão em projetos de carcaças: “O desalinhamento costuma decorrer de fluxos de trabalho desconectados, troca manual de arquivos, suposições sobre a geometria dos conectores e falta de contexto mecânico.”
[Fonte]Compras e rendimento
Os gargalos de bancada raramente se resumem ao custo da mão de obra.
Eliminar a variação da linha de conectores remove a causa desses problemas no início do processo, em vez de apenas reduzir a equipe que precisa corrigi-los depois. No entanto, a escolha entre uma estação única semiautomática de alta precisão e uma família de 5 máquinas totalmente automáticas e de alta velocidade não tem uma resposta única. Ela depende de a linha processar conjuntos de cabos fio a fio MIL-DTL Micro-D, módulos IDC placa a placa ou cabos automotivos de normas variadas, nos quais a máquina de inserção de pinos e a crimpagem de terminais precisam operar em perfeita sequência.
Mas, em uma linha de conectores, o indicador mais interessante é o rendimento: uma linha de 5 etapas permite que cada estação execute uma tarefa dentro de sua capacidade, em vez de executar três com concessões. Por isso, as taxas de rejeição validadas em campo caem mais do que os modelos de mão de obra preveem. A flexibilidade de configuração de uma família de 5 máquinas — conectar 3 etapas agora e ampliar para 5 no próximo trimestre — ajuda a manter o investimento dentro do prazo de retorno previsto por compras.
Auditoria de compras
Auditorias de compras da SpecLens mostram que “retrabalho relacionado a especificações e disputas com fornecedores consumiram, em média, 12-18% do total de horas de trabalho em compras” e que “o custo total das falhas de compras motivadas por especificações costuma exceder 3-5% do custo anual dos produtos vendidos”.
[Fonte]Referência do setor
Estudos de médias do setor indicam uma redução de cerca de 40% no custo da mão de obra quando a automação de montagem substitui um processo manual comparável.
[Fonte]Aplicações industriais
Esse padrão aparece em vários setores.
A mesma arquitetura é aplicada tanto em linhas de montagem de cabos Micro-D MIL-DTL-83513 para o setor aeroespacial quanto em módulos IDC de fileira dupla para eletrônicos 3C — setores diferentes, mesma lógica de 5 etapas e limites distintos nas vias de rejeição, calibrados conforme a especificação dos contatos. Ao contrário da ideia de que uma única máquina multiuso oferece menor investimento de capital, a abordagem por família reduz o custo validado em campo porque o custo de uma crimpagem não detectada é desproporcional ao custo da mão de obra de uma estação de inspeção adicional.
Validação em campo
Um artigo publicado na revista Machines (out. de 2024) documenta uma célula semiautomática de cabos e conectores em uma aplicação automotiva Tier-1: o operador posiciona um conector e o restante da família insere pinos e veda automaticamente, seguindo um ciclo de referência por conector que permite ao gerente da fábrica trocar os turnos sem recalibrar a qualidade.
[Fonte]Família de produção ZEUEE com 5 máquinas — modelos e guia de seleção
Cada máquina da família executa uma etapa da montagem de conectores retangulares. Quem estiver escolhendo entre comprar uma única máquina ou a linha completa pode usar o guia abaixo para relacionar a norma do conector à sequência de máquinas necessária para produzi-lo.
Configuração da família ZEUEE de 5 máquinas para pinos e soquetes
| Etapa | Máquina | Função principal | Mecanismo principal | Tipo de conector de destino |
|---|---|---|---|---|
| Etapa 1 | Máquina de inserção de pinos em conectores retangulares | Alimenta automaticamente pinos retos ou dobrados na carcaça | Disco vibratório + manipulador PPU + verificação por fibra óptica | MIL-DTL-83513 Micro-D · D-Sub · retangulares industriais |
| Etapa 2 | Máquina totalmente automática de crimpagem de luvas de soquete | Crimpa a luva do soquete no contato | came de 4 pontos, transferência linear, alimentação automática por bandeja de alumínio | Cavidades de crimpagem MIL-DTL-38999 · carcaças retangulares de soquete |
| Etapa 3 | Máquina totalmente automática de inserção de pinos com fio de escova | Corta o fio de escova de 0,2 mm e insere o pino no assento de terminais duplos | Alimentação por módulo servo, plataforma rotativa oca, corte chanfrado | Conectores retangulares de fileira dupla com assento duplo · IDC |
| Etapa 4 | Máquina totalmente automática de fechamento de soquetes | Fecha e veda a carcaça do soquete com controle digital de profundidade | Fechamento controlado por servo, alimentação automática por disco vibratório | Carcaças retangulares de soquete, vedação após a crimpagem |
| Etapa 5 | Máquina de inspeção da força de separação do soquete | Mede a força de inserção e extração e classifica peças aprovadas e rejeitadas | Teste automático de força, classificação em duas vias, registro rastreável | Controle de qualidade final para qualquer conector retangular após o fechamento |
Quem produz conforme MIL-DTL-83513 costuma conectar as etapas 1, 2 e 5. De acordo com a especificação Micro-D publicada pela ITT Cannon, os conectores MIL-DTL-83513 têm contatos com espaçamento de 0.050-inch e contagens de pinos de 9, 15, 21, 25, 31, 37, 51 e 100, além de carcaças de alumínio com opções de revestimento de níquel químico, ouro sobre níquel ou cromato amarelo. [Fonte] A etapa 3 entra na linha quando o cliente fabrica conectores retangulares de fileira dupla com terminais duplos — por exemplo, variantes IDC usadas em módulos 3C e de iluminação, nos quais a alimentação por fio de escova de 0,2 mm substitui as cubas tradicionais de solda.
As linhas MIL-DTL-38999 seguem outra lógica. De acordo com o guia de instalação de crimpagem de contatos da Glenair, a norma MIL-DTL-38999 utiliza contatos removíveis crimpados, qualificados conforme MIL-C-39029, e opera de -65 °C a +200 °C. Assim, a crimpagem por came de 4 pontos da etapa 2 se torna a capacidade central, enquanto a inspeção por teste de força da etapa 5 funciona como barreira contra falhas em campo. [Fonte]
1
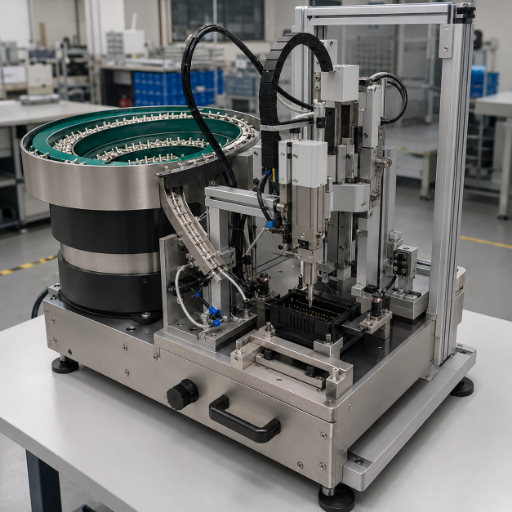
Máquina de inserção de pinos em conectores retangulares
O disco vibratório alimenta automaticamente pinos retos ou dobrados a um manipulador PPU proprietário; sensores de fibra óptica verificam a presença e a orientação antes do posicionamento. O layout da linha favorece uma geometria de conector por turno, mas permite a troca de formato sem ferramentas dentro de uma família de pinos.
Alimentação vibratória
Pino reto + dobrado
Manipulador PPU
Verificação por fibra óptica
2
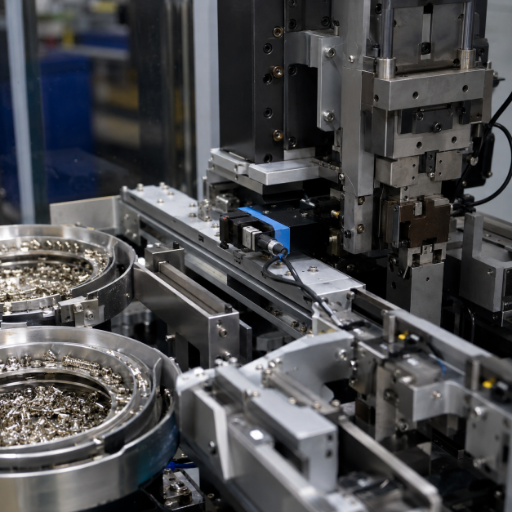
Máquina totalmente automática de crimpagem de luvas de soquete
Uma bandeja de alumínio de precisão alimenta as luvas de soquete a um cabeçote de crimpagem por came de 4 pontos, acionado pelo módulo de pega rápida PPU da ZEUEE. A geometria de transferência linear mantém o tempo de ciclo consistente entre números de peça, e a crimpagem por came em 4 pontos reduz a variação da altura de crimpagem em comparação com dispositivos de 2 pontos.
Alimentação por bandeja de alumínio
Crimpagem por came de 4 pontos
Transferência linear
Pega rápida PPU
3
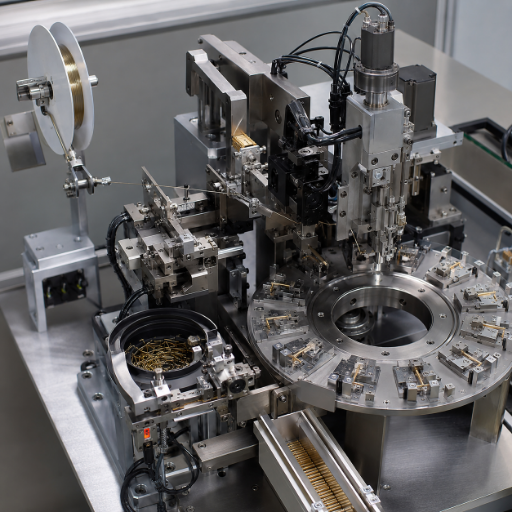
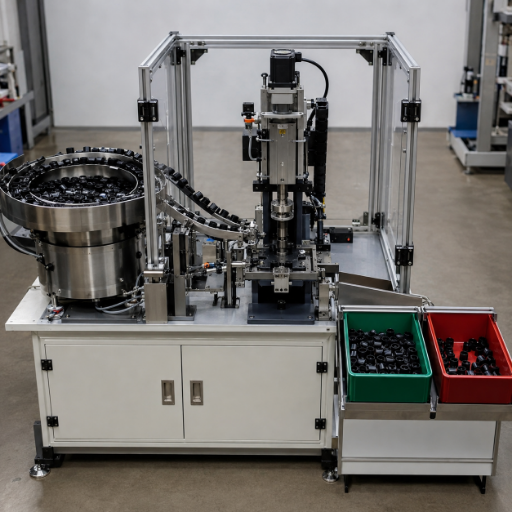
Máquina totalmente automática de inserção de pinos com fio de escova
Compatível com 2 geometrias de assento de terminais. Um fio de escova de 0,2 mm passa por um cortador chanfrador de precisão e por uma estação padronizada de organização. Em seguida, um módulo servo posiciona os pinos em uma plataforma rotativa oca para crimpagem por came e montagem rebitada.
Compatibilidade com assento duplo
Fio de escova de 0,2 mm
Precisão no corte chanfrado
Plataforma rotativa oca
4
Máquina totalmente automática de fechamento de soquetes
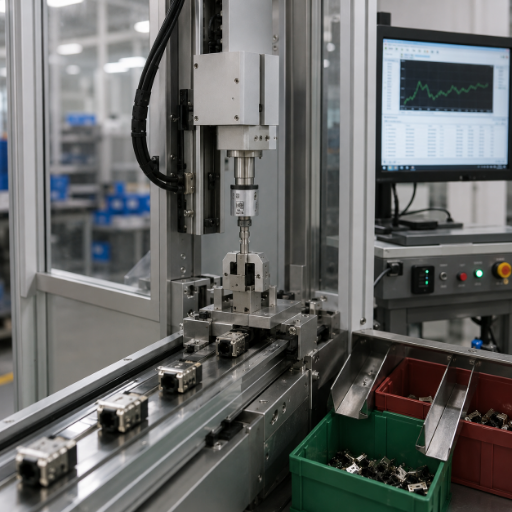
O disco vibratório de precisão alimenta automaticamente tampas de extremidade fechada. O servo ajusta digitalmente a posição e a profundidade do fechamento, permitindo que os engenheiros de produção salvem e recuperem receitas de processo para cada número de peça. O classificador de saída encaminha as peças aprovadas e rejeitadas para bandejas separadas.
Profundidade controlada por servo
Receita de processo digital
Descarga automática
Classificação de aprovados e rejeitados
5
Máquina de inspeção da força de separação do soquete
Controle de qualidade após o fechamento. Alimenta automaticamente os conectores acabados, mede a força de inserção e extração, registra resultados rastreáveis por unidade e encaminha as peças para vias de aprovados ou rejeitados. Essa etapa funciona como barreira para impedir que unidades desalinhadas ou com crimpagem insuficiente cheguem ao campo.
Teste de força
Registro rastreável
Classificação automática
Barreira contra falhas em campo
Como a sequência de 5 etapas aumenta o rendimento
Uma única máquina de conectores que executa 3 tarefas sequenciais, com uma taxa de aprovação de 95% por tarefa, resulta em um rendimento de linha de 86% por simples multiplicação (0,95 × 0,95 × 0.95). Ao dividir essas tarefas entre 5 máquinas projetadas para cada função, cada uma com uma taxa de aprovação de 98%, o rendimento da linha sobe para 90,4%. Essa diferença de 4 pontos parece pequena até ser aplicada ao número de unidades por turno: em 1.000 unidades por turno, são 44 rejeições a menos — e 44 unidades rejeitadas normalmente geram um custo de retrabalho nas etapas posteriores do processo que supera a economia de mão de obra obtida com a consolidação inicialmente desejada.
Multiplicador de rendimento da linha de 5 etapas
| Configuração | Taxa de aprovação por etapa | Etapas | Rendimento acumulado | Rejeições por 1.000 unidades |
|---|---|---|---|---|
| Bancada manual (operador único, 3 tarefas) | 95% típico | 3 | 85.7% | 143 |
| Máquina automatizada multitarefa | 96% típico | 3 | 88.5% | 115 |
| Família de 4 máquinas (sem etapa de controle de qualidade) | 97% típico | 4 | 88.5% | 115 |
| Família ZEUEE de 5 máquinas (com classificação de controle de qualidade na etapa 5) | 98% típico | 5 + classificação | 90,4% aprovadas · 9,6% inspecionadas e rejeitadas | 96 (classificadas, não expedidas) |
A obtenção de um retorno positivo sobre o capital depende do volume. Estudos de médias do setor indicam uma redução de cerca de 40% no custo da mão de obra quando a automação de montagem substitui processos manuais. [Fonte] As equipes de compras costumam calcular o payback em um intervalo de 12 a 30 meses, conforme o volume e a intensidade de capital. A abordagem por família distribui o custo de cada máquina entre tarefas mais específicas do que uma unidade multiuso.
Em uma linha de 1.000 unidades por turno que opera em 2 turnos, as economias de mão de obra e de retrabalho se acumulam mais rapidamente do que a redução do investimento de capital por máquina — mas somente quando a inspeção da etapa 5 faz parte da linha, pois o custo de retrabalho é o fator predominante.
Estrutura de comparação do custo total de propriedade: família versus máquina única
~40%
Redução média do custo da mão de obra no setor (automação de montagem)
12–30 meses
Prazo de retorno típico no setor
4.7 pontos
Aumento do rendimento: processo manual de 3 etapas versus família de 5 etapas (cálculo acumulado)
3–5%
Do custo anual dos produtos vendidos perdido por falhas de compras motivadas por especificações (referência SpecLens)
Depende do volume e da norma. Substitua essas médias pelo seu volume por turno, taxa de rejeição atual e norma do conector para obter um modelo de payback de nível Mass — os engenheiros da ZEUEE o desenvolverão durante a cotação.
Crimpagem por came de 4 pontos e fio de escova de 0,2 mm — dados quantificados de repetibilidade
Ao avaliar uma linha de crimpagem de conectores, um engenheiro de montagem não decide a compra apenas pelo tempo de ciclo. O fator decisivo é a capacidade do processo de manter uma janela estreita de altura de crimpagem ao longo de 50.000 unidades — e o que acontece quando o material de alimentação varia dentro da tolerância.
A janela de tolerância na ficha técnica é apenas um ponto de partida. Em campo, o que importa é como o mecanismo de crimpagem mantém a geometria quando as peças de entrada chegam perto do limite máximo da variação permitida.
A geometria de came de 4 pontos da ZEUEE distribui a força de crimpagem (carga de prensagem) por 4 zonas de contato, em vez de 2. Isso mantém a faixa da altura de crimpagem mais estreita à medida que o came se desgasta. Combinada com o módulo de pega rápida do manipulador PPU, a geometria de transferência linear produz o que os engenheiros de produção descrevem como uma saída "com baixo desvio padrão e pouca variação" — uma variabilidade que não aumenta ao longo do turno, como costuma acontecer com dispositivos de 2 pontos. Essa consistência do ciclo de prensagem sustenta a reprodutibilidade de toda a família entre as linhas dos clientes.
A inserção de pinos com fio de escova apresenta outro desafio de precisão. O fio de escova de 0,2 mm recebe um corte chanfrado antes de ser disposto de forma padronizada e, em seguida, um módulo servo o posiciona em uma plataforma rotativa oca para crimpagem por came e montagem rebitada.
Portanto, a precisão do fio de escova é uma questão de qualidade de inserção, não de aparência do corte.
Aplicações em campo mostram por que esse nível de precisão importa. Em uma linha aeroespacial típica MIL-DTL-83513 Micro-D, que produz configurações com 100 contatos espaçados em 0.050-inch para conjuntos de cabos de aviônicos, o came de 4 pontos mantém a variação da altura de crimpagem dentro dos limites definidos no FAT ao longo de uma produção de 30.000 unidades — a mesma janela estabelecida pelo relatório FAT no primeiro dia. Em uma aplicação automotiva de cabos para sistemas de gerenciamento de baterias de veículos elétricos, que produz módulos IDC de fileira dupla, a alimentação de fio de escova de 0,2 mm limita a variação do assentamento dos terminais duplos, enquanto o registro de testes de força da etapa 5 fornece a rastreabilidade por unidade exigida nas auditorias automotivas IATF 16949. Normas de conectores e limites de aceitação diferentes — sustentados pela mesma tecnologia de ciclo de prensagem.
"Escolhemos a crimpagem por came de 4 pontos depois de observar o desgaste do came de 2 pontos aumentar a altura de crimpagem em 0,018 mm ao longo de uma produção de 30.000 unidades. Essa variação nunca aparece em uma máquina recém-ferramentada durante um FAT — ela aparece no sexto mês. A geometria de 4 pontos nos permite produzir de forma consistente por mais um trimestre antes de refazer o ferramental, e esse é o indicador que realmente importa para nossos clientes."
A verificação por fibra óptica na etapa de inserção de pinos funciona como uma segunda linha de defesa. Em vez de usar a força de acoplamento como indicador indireto do assentamento correto — uma suposição explicitamente contestada pelos engenheiros da Altium — os sensores de fibra óptica confirmam a presença, a orientação correta e a profundidade de assentamento do pino antes que a linha libere a peça para a estação de crimpagem. A família não usa as verificações de força de acoplamento como principal critério de aprovação: o teste de força funciona como barreira no fim da linha, enquanto a verificação por fibra óptica avalia a qualidade da inserção nas etapas anteriores.
A solução da Boeing trata a variação da geometria dos conectores como um problema central, não como uma preocupação restrita ao FAT — algo que reflete a realidade de produção relatada pelos clientes da ZEUEE. Na prática, os padrões de aplicação se repetem em vários setores: linhas aeroespaciais MIL-DTL-83513 Micro-D com geometria de passo de pinos de 0.050-inch, conjuntos automotivos de cabos para gerenciamento de baterias nos quais uma variação de 0,018 mm na altura de crimpagem se transforma em uma ocorrência de garantia em campo e linhas IDC de fileira dupla para 3C, nas quais a alimentação de fio de escova de 0,2 mm determina a tolerância limite do assentamento de terminais duplos. Cada setor calibra a mesma arquitetura de 5 etapas conforme sua própria função de custo de falhas em campo — mesma lógica, diferentes limites de aceitação.
Resultados para clientes e setores de aplicação
As máquinas ZEUEE estão em operação em 30+ países, principalmente em 4 setores nos quais a consistência dos conectores retangulares influencia a taxa de falhas em campo.
Aeroespacial e defesa
Produção de conectores Micro-D MIL-DTL-83513 para conjuntos de cabos de aviônicos e veículos terrestres, na qual configurações com até 100 contatos espaçados em 0.050-inch exigem o posicionamento consistente do manipulador PPU proprietário. A inspeção da força de separação na etapa 5 funciona como barreira: a devolução de um único contato com crimpagem insuficiente pode custar mais do que um ano de investimento de capital em controle de qualidade. Clientes que operam programas relacionados de famílias de contatos frequentemente combinam esta família de 5 máquinas com a linha ZEUEE de montagem de contatos Twist Pin Micro-D para produção de soquetes hiperboloides e a linha de corte, decapagem e crimpagem de cabos para fabricação completa de conjuntos de cabos.
Automotivo e novas energias
Carcaças retangulares de soquetes para sistemas de gerenciamento de baterias de veículos elétricos e conjuntos convencionais de cabos automotivos. Uma pesquisa recente publicada na revista Machines (out. de 2024) documenta esse padrão de projeto: "o operador posiciona um conector e componentes como pinos e vedações são inseridos automaticamente". [Fonte] A família ZEUEE executa esse processo em 4 das 5 etapas sem que o operador precise posicionar peças após a etapa 1.
Eletrônica 3C e elétrica/eletrônica de precisão
A inserção com fio de escova (etapa 3) se destaca aqui. Assentos de terminais duplos em fileira dupla, comuns em conectores 3C, exigem a precisão do corte chanfrado do fio de escova de 0,2 mm em vez das cubas tradicionais de solda — um processo no qual operadores de bancada geraram 12-18% de horas de retrabalho relacionado a especificações, segundo a referência de compras da SpecLens.
Setores médico e industrial
Conectores IDC retangulares e linhas de cabos para sensores industriais, nas quais todas as conexões elétricas em campo precisam apresentar o mesmo resultado obtido no FAT. As evidências de conformidade da etapa 5 (registro rastreável do teste de força) dão suporte às trilhas de auditoria exigidas pelos sistemas de controle de qualidade médico e industrial.
Conformidade e autoridade de engenharia — ISO 9001:2015 + mais de 100 patentes
As equipes de compras avaliam fornecedores de máquinas para conectores com base em um modelo ponderado — não pelo preço unitário. Como orienta o guia publicado pela ISM para avaliação de fornecedores, as melhores práticas avaliam os fornecedores em “custo, qualidade, entrega, estabilidade financeira, conformidade, ESG e resiliência”. [Fonte] A ZEUEE atende a esse modelo ponderado com documentação, não com marketing.










01/10
A quantidade de patentes não é apenas um número de marketing. A forma honesta de apresentar os dados é esta: a ZEUEE detém 32 patentes de invenção (a categoria mais exigente do sistema de patentes da China, que requer exame substantivo) e 68 patentes de modelo de utilidade que abrangem mecanismos de manipuladores PPU, geometria de crimpagem por came de quatro pontos, configurações de alimentação vibratória e o gerenciamento digital de receitas de processo por servo usado no fechamento do jack na etapa 4. Esse conjunto de patentes permite reproduzir o processo de produção de toda a família em diferentes linhas de clientes: o mecanismo de cada etapa é documentado e protegido. Assim, clientes que mantêm a produção por uma década não dependem de um processo de fornecedor que não esteja documentado. A ZEUEE não afirma que o número de 100 patentes comprova que seus conectores são melhores que os da Komax ou da TE; ele comprova que os mecanismos usados para produzir esses conectores estão documentados de forma defensável.
Entre os reconhecimentos e as qualificações estão o status de Empresa Nacional de Alta Tecnologia, a condição de unidade vice-presidente da Guangdong Robot Association, de unidade membro do conselho da Shenzhen High-Tech Industry Association e de unidade associada à China Intelligent Manufacturing Industry Alliance. Essas associações setoriais indicam estabilidade financeira do fornecedor e conformidade, aspectos considerados nos critérios de avaliação de compras.
Quanto às especificações MIL, as máquinas da ZEUEE são projetadas para montar conectores qualificados segundo as especificações MIL-DTL publicadas. A MIL-DTL-83513 abrange conectores polarizados de carcaça retangular com contatos crimpados ou soldados; a série MIL-DTL-38999 abrange variantes circulares resistentes a condições ambientais, com contatos crimpados removíveis conforme a MIL-C-39029. A máquina não certifica o conector — essa responsabilidade é do fabricante do conector. O papel da ZEUEE é fornecer a linha de produção que fabrica conectores em conformidade consistente com essas especificações e em escala. Ao contrário de uma oferta de fabricante de equipamento original (OEM) de máquina única, a arquitetura da família é calibrada para que cada etapa mantenha sua própria faixa de especificação, sem transferir a margem de tolerância para a estação seguinte do processo — algo que faz diferença quando as equipes de produção auditam o acúmulo de tolerâncias na revisão do sexto mês.
Guia de compras — prazo de entrega em 3 níveis · processo de cotação · etapas de pagamento · marcos de controle de qualidade durante o processo
Uma equipe de compras que está estruturando uma linha de conectores da categoria Mass raramente se surpreende com a lista de equipamentos. O que surpreende são os itens que aparecem depois do pedido de compra (PO): dados de ensaio ausentes, prazos de entrega que mudam e taxas de amortização de dispositivos que não constavam da cotação original. A SpecLens estima o custo dessa falta de clareza em “3-5% do custo anual dos produtos vendidos” — a maior parte decorrente de “retrabalho relacionado às especificações e disputas com fornecedores”. Eliminar essa falta de clareza é um critério de seleção de fornecedores, não uma promessa de entrega.
Processo de cotação
Envie um desenho técnico do conector ou a especificação MIL-DTL pertinente, junto com o volume desejado, o padrão de turnos e a taxa atual de rejeição. Os engenheiros da ZEUEE responderão com uma recomendação de configuração (máquina individual, célula ou família completa), uma cotação preliminar e uma proposta de ensaio com peças de amostra. Os desenhos técnicos do cliente são analisados sob acordo de confidencialidade (NDA). A cotação detalhada inclui a especificação de cada máquina, os critérios do ensaio de aceitação na fábrica (FAT) e os marcos propostos de controle de qualidade durante o processo (IPQC), alinhados aos requisitos de gestão da qualidade da ISO 9001:2015 (norma segundo a qual a produção da ZEUEE é certificada).
Marcos de IPQC durante a fabricação
A transparência na etapa de fabricação costuma ficar atrás da transparência dos preços dos equipamentos. A estrutura de marcos de IPQC da ZEUEE permite acompanhar a fabricação em quatro pontos de controle definidos:
Aprovação do projeto
O cliente analisa o desenho mecânico e a tabela de receitas de processo de cada máquina da célula, com prazo de 5 dias úteis para enviar comentários de revisão antes da liberação do ferramental.
Controle de qualidade da submontagem
Relatório de inspeção da submontagem de cada máquina, abrangendo a geometria do manipulador PPU, o alinhamento do came, a calibração do disco vibratório e a verificação do ponto zero do sensor.
Ensaio antes do FAT
Produção experimental de 500 unidades com peças de amostra fornecidas pelo cliente, com entrega de um registro rastreável completo de cada unidade para análise antes do agendamento do FAT formal.
Ensaio de aceitação na fábrica
FAT assinado, realizado segundo critérios predefinidos de rendimento, tempo de ciclo e janela de crimpagem. O equipamento só é enviado após a aprovação do marco 4; recomenda-se que o cliente ou seu representante acompanhe o ensaio presencialmente.
Ferramentas de engenharia e compras
Perguntas frequentes — dúvidas de compras respondidas
P1
A família da ZEUEE consegue processar conectores Micro-D MIL-DTL-83513 e conectores circulares MIL-DTL-38999 na mesma linha?
A família da ZEUEE consegue processar conectores Micro-D MIL-DTL-83513 e conectores circulares MIL-DTL-38999 na mesma linha?
Não no mesmo turno e na mesma linha. A produção conforme a MIL-DTL-83513 costuma usar as etapas 1, 2 e 5 (inserção de pinos + crimpagem da luva do jack + ensaio de força). A produção conforme a MIL-DTL-38999 depende principalmente da etapa 2 (crimpagem por came de quatro pontos para contatos removíveis conforme a MIL-C-39029) e da etapa 5, para gerar registros rastreáveis da força de cada unidade. Clientes com padrões mistos geralmente instalam duas células configuradas ou alternam os turnos com um protocolo de troca de formato documentado. Os engenheiros da ZEUEE analisam essas opções durante o processo de cotação. Alguns clientes de volume médio usam uma configuração híbrida, compartilhando a inspeção da etapa 5 entre as duas famílias de conectores. Isso só funciona quando os dispositivos de manuseio de carcaças da etapa 5 são projetados desde o início para separar peças com as duas geometrias — uma decisão de configuração tomada na cotação, não no local de produção.
P2
Qual é o tempo de troca de formato entre números de peça dentro do mesmo padrão?
Qual é o tempo de troca de formato entre números de peça dentro do mesmo padrão?
Para uma mesma geometria de família de pinos, a troca de formato não exige ferramentas e é gerenciada pelo sistema digital de receitas de processo. Entre geometrias diferentes (por exemplo, de Micro-D de 9 pinos para 51 pinos), é necessário trocar o ferramental físico nas etapas 1 e 2. Os tempos indicativos de troca de formato e os custos de ferramental são cotados para cada par de números de peça.
P3
Como as peças rejeitadas são tratadas na etapa 5?
Como as peças rejeitadas são tratadas na etapa 5?
Na inspeção da força de separação da etapa 5, as unidades reprovadas na inspeção são separadas em uma bandeja própria, com um registro do ensaio de força de cada unidade. Durante a passagem de turno, os clientes podem analisar os padrões de rejeição para identificar se a causa está em uma etapa anterior do processo (geometria dos pinos, variação na altura de crimpagem ou alimentação do fio da escova) ou na variação do lote de peças recebidas de um fornecedor de contatos. A tendência da taxa de rejeição faz parte dos critérios padrão de aceitação do FAT; assim, a tendência observada na sexta semana corresponde ao que foi acordado no relatório do FAT.
P4
A crimpagem por came de quatro pontos atende à MIL-C-39029?
A crimpagem por came de quatro pontos atende à MIL-C-39029?
A consistência da geometria de crimpagem favorece a produção de contatos qualificados conforme a MIL-C-39029. A qualificação final do contato segundo a especificação MIL-DTL pertinente é responsabilidade do fabricante do conector.
P5
Quais peças de reposição e consumíveis devemos incluir no orçamento?
Quais peças de reposição e consumíveis devemos incluir no orçamento?
Os principais itens sujeitos a desgaste são o cabeçote de crimpagem por came de quatro pontos, o mecanismo de alimentação do fio da escova, os componentes do disco vibratório e os sensores de fibra óptica. A ZEUEE mantém kits padrão de peças de desgaste em estoque e envia pedidos com prazo expresso de até 7 dias para contas de clientes ativas. A cotação inclui o orçamento anual indicativo de consumíveis para cada configuração de família. Além disso, as contas ativas recebem lembretes de reposição baseados no uso, para que as peças de desgaste cheguem antes de falharem — um pequeno detalhe operacional que faz diferença no fim do sexto mês, quando o came começa a sair do ajuste.
P6
Vocês oferecem suporte à instalação e ao treinamento de operadores fora da China?
Vocês oferecem suporte à instalação e ao treinamento de operadores fora da China?
Sim. A ZEUEE forneceu equipamentos para programas em 30+ países. O escopo da instalação, do comissionamento e do treinamento de operadores no local é definido por país no momento da cotação. O suporte remoto para diagnóstico é feito pelo sistema digital de receitas de processo; as visitas presenciais são organizadas conforme o contrato de serviço ativo.
P7
Verificação por fibra óptica ou inspeção por câmera de visão na inserção de pinos?
Verificação por fibra óptica ou inspeção por câmera de visão na inserção de pinos?
A verificação por fibra óptica confirma a presença, a orientação e a profundidade de assentamento do pino em um ponto de inspeção por ciclo, com rapidez e pouca necessidade de calibração. Os sistemas de câmera de visão capturam mais dados por ciclo, mas envolvem custos de calibração. A fibra óptica é a opção para taxas de produção nas etapas 1 e 3; a visão de máquina é um adicional opcional quando o cliente precisa arquivar imagens para auditoria ou rastreabilidade em garantia além dos dados já registrados no ensaio de força da etapa 5. A maioria dos clientes com linhas conforme especificações MIL escolhe fibra óptica nas etapas 1 e 3 e usa o registro de força da etapa 5 como arquivo principal. Alguns clientes dos setores médico ou automotivo, que exigem registros de imagens, às vezes adicionam visão de máquina apenas na etapa 1.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






