Entre em contato com a Zeyu lntelligent Industrial Company

Garantia da qualidade de contatos macho e fêmea
Automação para inspeção de conectores: máquinas de inspeção por visão de contatos macho e fêmea
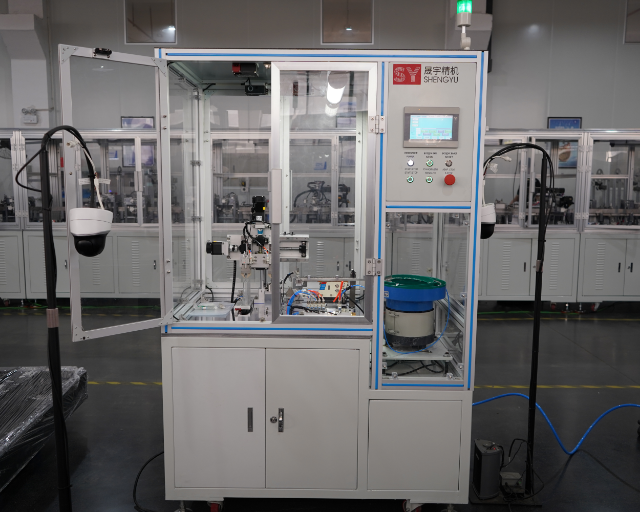
A automação da inspeção de conectores instala uma estação de visão de máquina com múltiplas câmeras CCD entre a linha de montagem de contatos e a expedição, detectando pinos tortos, contatos ausentes, rebarbas e contaminação na origem, antes que cheguem à placa de circuito impresso do cliente. A ZEUEE projeta e fabrica esses sistemas para fabricantes de conectores que não podem correr o risco de uma falha de qualidade chegar ao cliente.
100%
inspeção em linha, em vez de amostragem
<25
meta de referência mundial do setor automotivo em DPPM
150+
patentes de P&D aplicadas aos projetos da ZEUEE
Inspeciona
contatos macho e fêmea, terminais e carcaças de conectoresVisão
câmeras CCD múltiplas + iluminação telecêntrica/em domoDefeitos detectados
pino torto ou ausente, coplanaridade, rebarba, revestimento e contaminaçãoSensibilidade à coplanaridade
até <0.1 mmVelocidade da linha
configurável para produção de contatos em alta velocidadeSeparação
rejeição automática de peças aprovadas/reprovadas + registro de dadosO custo oculto das falhas de qualidade na fabricação de contatos macho e fêmea
Um único pino torto enviado ao cliente parece barato no chão de fábrica, mas pode custar caro quando a falha chega ao campo. Quando um contato defeituoso chega à montagem do cliente, o custo deixa de ser apenas uma peça descartada: passa a incluir uma parada de linha, uma reclamação de garantia e, em aplicações automotivas ou aeroespaciais, uma parcela dos custos de um recall. A participação dos fornecedores nos custos de recall chegou a 15–20% em 2018, e os avisos de recall que citam fornecedores dobraram desde 2013. Além do recall em si, um contato com falha que chega ao cliente provoca paralisações na linha, manutenção adicional e, em aplicações críticas para a segurança, um problema real de confiabilidade que corrói a confiança mais rápido do que qualquer vantagem de preço pode recuperá-la. O intervalo até a detecção da falha — o tempo entre a fabricação de um contato defeituoso e sua identificação — é o fator mais controlável de todo esse cálculo.
A inspeção manual e por amostragem deixa esse intervalo sem controle. Um fabricante de assentos automotivos que inspecionava manualmente 2.000 assentos por dia não conseguia manter um padrão consistente nos conectores antes de adotar a inspeção por visão em linha de 100%. Os contatos macho e fêmea tornam o problema mais difícil do que na maioria das peças: os defeitos relevantes — uma dobra de 0,3°, um desvio de coplanaridade inferior a 0,1 mm ou uma rebarba fina na superfície de acoplamento — são pequenos demais para serem identificados com confiabilidade pelo olho humano cansado em uma linha rápida. Cada um pode causar uma conexão intermitente quando a peça é acoplada no campo. A inspeção automatizada de conectores reduz esse intervalo ao verificar todas as peças, em todos os ciclos, segundo um critério de aceitação fixo, e registrar cada resultado.
Registro de defeitos e falhas em contatos macho e fêmea
O objetivo real da inspeção não é “encontrar falhas”, mas interromper a cadeia específica que transforma um defeito microscópico de contato em uma falha no campo. A classe de equipamentos é descrita na patente USPTO US 11,761,882. A tabela abaixo relaciona cada defeito ao método de detecção por visão e ao custo de uma falha que chegue ao cliente.
| Defeito do contato | Método de detecção | Modo de falha no campo caso o defeito chegue ao cliente | Fator de custo da falha |
|---|---|---|---|
| Pino torto (≥0,3°) | Sombra 2D / perfil 3D | Travamento no acoplamento, conexão intermitente | Parada da linha do cliente |
| Contato ausente | Verificação de presença/ausência e contagem | Circuito inoperante | Retrabalho da placa / descarte |
| Desvio de coplanaridade (>0,1 mm) | Mapa de altura 3D | Encaixe parcial, junta aberta | Retornos intermitentes do campo |
| Rebarba na superfície de acoplamento | Visão de bordas/contornos | Danos à peça correspondente durante a inserção | Reclamação de garantia |
| Falha no revestimento / alteração de cor | Cor e escala de cinza | Aumento da resistência de contato, corrosão | Degradação latente no campo |
| Contaminação (poeira, óleo, resíduos) | Visão de defeitos superficiais | Alta resistência, perda de sinal | Diagnóstico de falhas no campo |
| Erro de concentricidade | Medição dimensional | Desalinhamento durante a inserção | Perda no rendimento da montagem |
| Profundidade de inserção insuficiente | Medição por vista lateral | Extração sob vibração | Risco à segurança / de recall |
| Deformação da carcaça | Comparação de perfil | Acoplamento inadequado | Lote rejeitado pelo cliente |
| Canto lascado / trinca | Contorno + textura | Falha mecânica ao longo do tempo | Retorno do campo |
| Polaridade / número de polos incorretos | Verificação do padrão | Conexão invertida, curto-circuito | Falha catastrófica no campo |
O que a inspeção automatizada de conectores detecta: espectro de defeitos dos contatos
A primeira pergunta dos compradores é: a máquina consegue realmente identificar os defeitos que me causam problemas? Os defeitos de conectores se dividem em categorias, e cada uma exige uma abordagem de visão diferente (o método de inspeção de terminais está documentado na patente USPTO US 5.335.413). Essa classificação também indica qual configuração de iluminação e câmera um orçamento realmente exige; um fornecedor que só fala em “IA”, sem especificar o método, está vendendo um slogan. Muitos contatos macho e fêmea são unidos por crimpagem ao cabo, por isso a integridade da crimpagem e a geometria do terminal também precisam ser verificadas, além da superfície de contato.
A refletividade é onde configurações ingênuas falham sem que isso fique evidente. Contatos revestidos a ouro, terminais de bronze fosforoso e molas de cobre-berílio refletem a luz e ofuscam a imagem de uma iluminação anular plana. Por isso, sistemas de inspeção de pinos bem projetados usam lentes telecêntricas e iluminação difusa em domo para obter uma sombra nítida de cada contato, sem variação na coordenada Z. O espectro abaixo mostra como a ZEUEE especifica uma célula de inspeção para cada família de conectores.
Espectro de defeitos dos contatos — por categoria, método de visão e tolerância
| Categoria de defeito | Exemplos de defeitos | Método de visão | Sensibilidade típica |
|---|---|---|---|
| Geometria — posição | Pino torto, desvio de posição verdadeira | Sombra 2D telecêntrica | a partir de 0,3° / 20 µm |
| Geometria — altura | Coplanaridade, altura do pino | Laser 3D / luz estruturada | <0.1 mm |
| Presença / contagem | Pino ausente, número de polos incorreto | Correspondência de padrões | 100% por peça |
| Superfície — acabamento | Falha no revestimento, alteração de cor | Cor + escala de cinza | variação de tonalidade |
| Superfície — limpeza | Poeira, película de óleo, resíduos | IA para defeitos superficiais | partícula submilimétrica |
| Integridade das bordas | Rebarba, lasca, trinca | Contorno + textura | borda em nível de µm |
| Dimensões | Concentricidade, diâmetro | Medição calibrada | ±0,02 mm |
| Inserção | Profundidade de inserção, encaixe | Perfil por vista lateral | Incremento de 0,05 mm |
| Carcaça | Deformação da carcaça, rebarba de moldagem | Comparação de perfil | ajuste de contorno |
Não sabe qual método de visão seus defeitos exigem?
solicite uma estimativa personalizada da cobertura de defeitos →Dentro da máquina de inspeção ZEUEE: projeto da estação de visão com múltiplas câmeras CCD
O desempenho de uma máquina de inspeção depende da disposição das estações ao redor da peça. Nossos engenheiros projetam sistemas de inspeção automatizada de conectores como uma sequência de estações de visão CCD, cada uma com iluminação dedicada e conectada a uma única decisão de aprovação ou rejeição e ao registro de dados. A arquitetura de inspeção por visão com IA é descrita na patente USPTO US 12,205,273. O projeto abaixo mostra o layout padrão da célula, que nossos engenheiros configuram conforme a necessidade. O número de estações e a resolução das câmeras variam de acordo com o conector e a taxa de produção desejada.
Projeto da estação de visão com múltiplas câmeras CCD — configuração padrão da célula
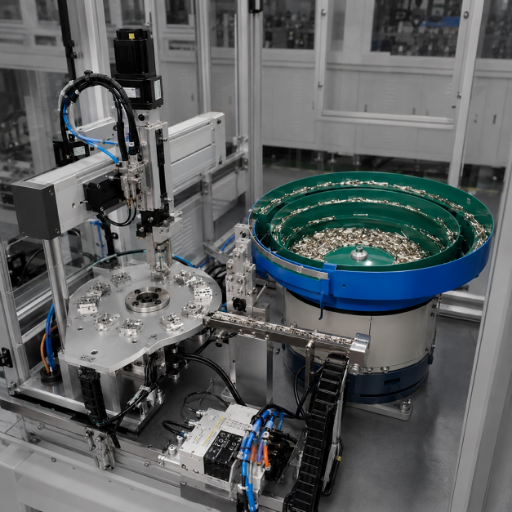
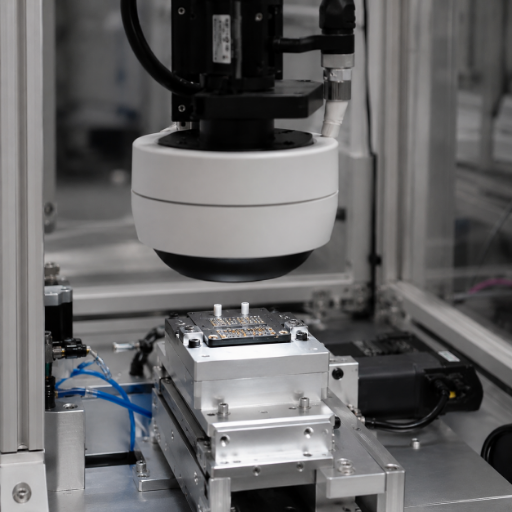
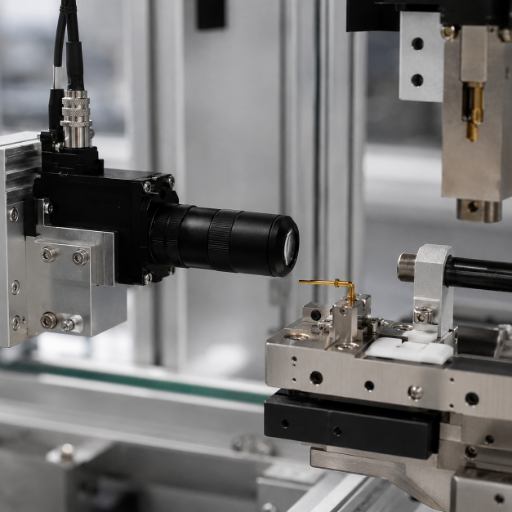
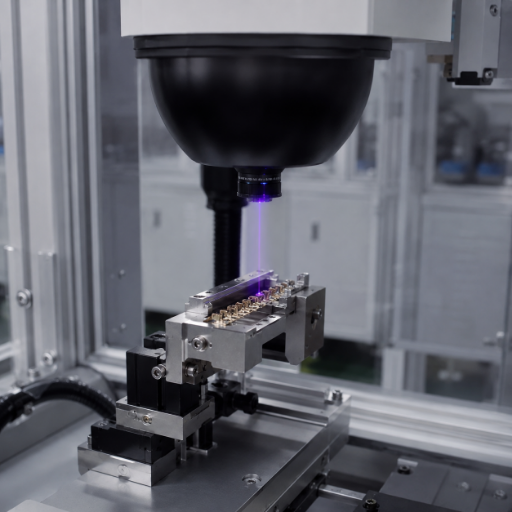
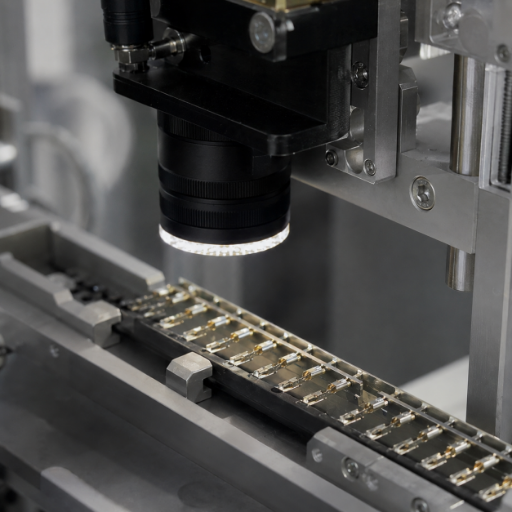
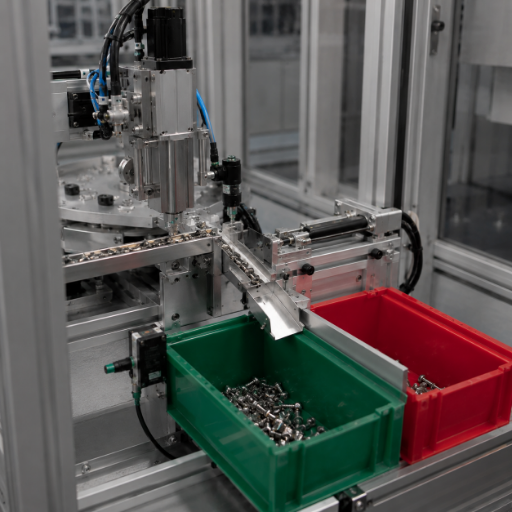
A ZEUEE separa a IA para superfícies (estação 5) das estações de medição geométrica por uma razão prática: a medição baseada em regras é precisa para dimensões, mas gera muitos alarmes falsos por variações estéticas inofensivas da superfície. Um modelo treinado lida muito melhor com revestimentos e contaminação. A separação permite que cada estação faça aquilo em que é melhor. Todas as estações se integram à linha por meio do PLC e do MES, de modo que cada peça tenha um registro de rastreabilidade, exatamente o que uma auditoria do cliente exige.
“Em contatos revestidos, o primeiro problema que enfrentamos é o reflexo, não os algoritmos. Não afirmamos que uma única iluminação anular consegue ler um pino dourado, porque isso não acontece. Primeiro dimensionamos a iluminação em domo e a óptica telecêntrica conforme o acabamento do contato; depois deixamos a visão fazer seu trabalho. Essa é a explicação real de por que duas máquinas com a mesma câmera podem apresentar rendimentos muito diferentes.”
Configuração por tipo de conector — faixas de parâmetros, não respostas de sim/não
Matriz de decisão: qual configuração é adequada para seu conector
| Família de conectores | Verificação crítica | Estações de visão | Requisito de coplanaridade | Classe de taxa de produção |
|---|---|---|---|---|
| Micro-D (MIL-DTL-83513) | Dobra dos pinos + coplanaridade | 3D + lateral | <0.05 mm | alta variedade, ritmo médio |
| Nano-D (MIL-DTL-32139) | Presença e posição dos pinos | 3D + superior | <0.05 mm | alta variedade, ritmo baixo |
| Circular (MIL-DTL-38999) | Profundidade de inserção + carcaça | Lateral + perfil | 0,1 mm | ritmo médio |
| Automotivo, macho/fêmea | Rebarba + revestimento + contagem | IA para superfícies + visão superior | 0,1 mm | alta velocidade (≈30 peças/s) |
| Retangular / D-Sub | Posição verdadeira + polaridade | Superior + 3D | 0,08 mm | ritmo médio |
Inspeção automatizada por visão versus inspeção manual e por amostragem: comparação de desempenho
Os gerentes de fábrica comparam uma célula de visão com os 2 métodos que ela substitui: a bancada de inspeção manual e o plano de amostragem estatística. A escolha envolve cobertura, consistência e velocidade em relação ao custo de investimento. Não se trata de dizer que “a máquina é boa e as pessoas são ruins”. A inspeção por visão de máquina tem um longo histórico de engenharia (consulte, por exemplo, o documento 1612825 da IEEE Xplore). Números concretos, em vez de classificações como alto, médio ou baixo, ajudam a embasar a decisão.
Comparação de métodos de inspeção de conectores
| Fator | Bancada manual | Amostragem (AQL) | Visão automatizada (ZEUEE) |
|---|---|---|---|
| Cobertura | 100%, mas inconsistente | ~1–10% do lote | 100% das peças |
| Menor defeito detectável com confiabilidade | ~0,3 mm visíveis | depende da amostra | 20 µm / 0,3° |
| Taxa de produção | limitada pelo operador | atraso por lote | até ≈30 peças/s |
| Verificação de coplanaridade | inviável a olho nu | subconjunto medido | <0.1 mm, todas as peças |
| Registro de rastreabilidade | registro manual | registro do lote | dados por peça |
| Risco de falhas que chegam ao cliente | causadas por fadiga | entre as amostras | critério de aceitação fixo |
Marcador de alinhamento
Esta é a explicação sincera que raramente aparece nos materiais dos fornecedores de conectores: nenhum sistema de visão detecta 100% de todos os defeitos para sempre. Instalações industriais relatam que a inspeção de superfícies por IA reduz falsos positivos em 70–90% em comparação com métodos de regras fixas, mantendo a precisão de detecção acima de 99%, mas 99% não equivale a 100%. Em especial, a inspeção óptica baseada em regras gera muitos alarmes falsos por alterações na iluminação e variações estéticas inofensivas. O trabalho necessário para lidar com esses falsos alarmes representa um custo oculto de mão de obra. O investimento que vale a pena busca reduzir o intervalo até a detecção de defeitos e estabelecer um ciclo de feedback com o operador, que permita retreinar o modelo com base em falhas reais, em vez de confiar na promessa de “precisão de 100%” de um fornecedor.
Economia das falhas de qualidade: estimativa do payback dos custos de falhas
A automação da inspeção de conectores não se resume à mão de obra: trata do custo de um único lote defeituoso que chegue ao cliente. Fornecedores automotivos buscam uma meta de referência mundial inferior a 25 DPPM; em dispositivos médicos, a meta é inferior a 10 DPPM, em comparação com a referência Six Sigma de 3.4 DPPM. Um sistema formal de gestão da qualidade, conforme a ISO 9001:2015, transforma esse cálculo das falhas em um processo auditável. Quando as especificações se aproximam desses valores, torna-se ainda mais importante detectar cada falha, pois o custo nas etapas posteriores do processo aparece em paradas de linha, devoluções e exposição a recalls, não apenas em peças descartadas.
Perspectiva de ROI, prata (estrutura do TCO)
Estimativa do payback dos custos de falhas
O prazo exato de retorno depende do valor das peças, da taxa de falhas que chegam ao cliente e das penalidades previstas pelo cliente. Por isso, considere esta estimativa uma estrutura de análise, não um valor fixo. Os dados de custo da qualidade no campo fornecem os parâmetros:
| Fator de custo | Referência da inspeção manual / por amostragem | Com inspeção por visão de 100% |
|---|---|---|
| Taxa de falhas que chegam ao cliente | permanecem lacunas entre as amostras | critério de aceitação fixo aplicado a todas as peças |
| Participação do fornecedor nos custos de recall | exposição de 15–20% | intervalo até a detecção do defeito reduzido |
| Mão de obra com falsos alarmes | alta com métodos manuais ou baseados em regras | reduzida com modelo de superfície treinado |
| Mão de obra de inspeção | operadores por turno | realocados para supervisão |
Marcador de alinhamento
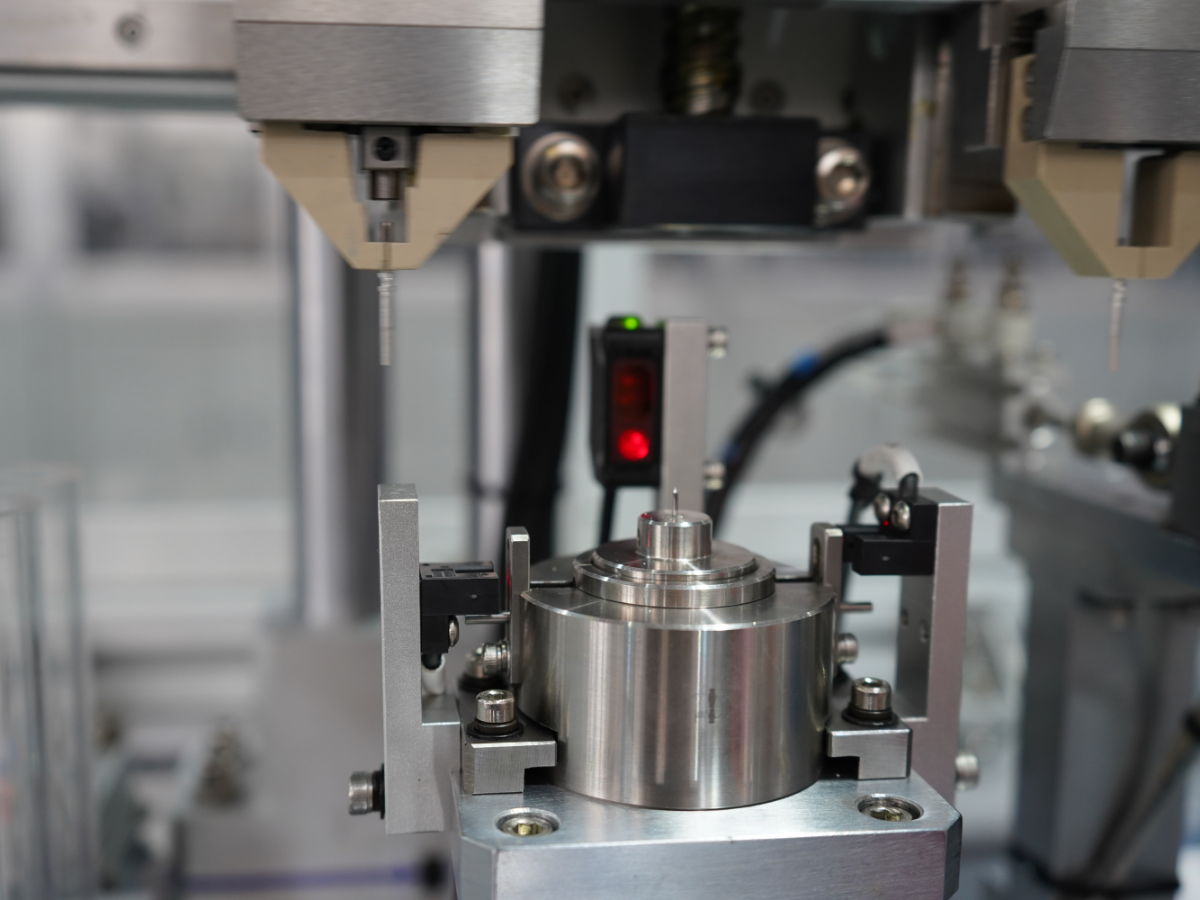
Passe o cursor para revelar
Por onde começar: quanto maiores forem os custos de falha da sua peça nas etapas posteriores do processo e mais rigorosa a meta de DPPM do cliente, mais rápido uma célula de 100% se paga. Vamos fazer a estimativa com seus números, em vez de usar uma porcentagem genérica.
Em vez de apresentar uma porcentagem genérica, a ZEUEE calcula o resultado com base no valor real das suas peças. Um comprador industrial cujo cliente exige uma meta inferior a 25 DPPM terá um prazo de retorno bem diferente do de um fornecedor de conectores padronizados. A ZEUEE configura a estimativa com seus números; a exposição a custos de recall representa 15–20% nos lotes defeituosos que chegam ao cliente, e uma auditoria do cliente pode rastrear cada parâmetro.
Normas, conformidade e setores atendidos
Ao avaliar um novo fornecedor de equipamentos, o fabricante de conectores verifica um aspecto antes de analisar as especificações: o fornecedor entende as normas de aceitação aplicáveis e consegue comprovar a própria qualidade? A ZEUEE define os critérios de aceitação da inspeção de acordo com as normas que os clientes já auditam: MIL-DTL-83513 para Micro-D, MIL-DTL-32139 para Nano-D e MIL-DTL-38999 para conectores circulares, além da IPC-A-610 e da IPC/WHMA-A-620 (revisão F atual) como referências de aceitação visual para montagens eletrônicas e produtos de cabos. Tudo isso é respaldado por um sistema de qualidade conforme a ISO 9001:2015. Relacionamos sua classe de aceitação aos critérios de visão, em vez de definir limites por suposição. Para contatos de aplicações de defesa e aeroespaciais, em que a segurança das conexões e a rastreabilidade completa são requisitos indispensáveis, essa relação é o que determina se a peça será aprovada ou se uma falha latente chegará ao campo.










01/10
Desde 2005, a ZEUEE atua em automação industrial e opera uma base de produção de 20.000 m² em Taihe, Jiangxi, com mais de 120 funcionários e mais de 10.000 projetos entregues. Essa experiência leva fabricantes de conectores, automóveis e eletrônicos a confiar à ZEUEE projetos de inspeção personalizados, em vez de optar por equipamentos de catálogo.
Entre os clientes de longa data estão AVIC, China Shipbuilding, GAC Group, Corning (USA), Hunter, TE, Sumitomo (Japan), LEGO (Denmark), TCL, SONY e Foxconn, que atuam nos setores de eletrônica aeroespacial, automotivo, eletrônica 3C, elétrica de precisão, médico e de novas energias.
Para um comprador industrial dos setores aeroespacial ou automotivo, um fornecedor incapaz de relacionar a inspeção à classe de aceitação é um risco: uma única falha que chegue ao cliente pode representar 15–20% dos custos de um recall. Os engenheiros da ZEUEE eliminam essa lacuna porque uma auditoria do cliente verificará esse aspecto. A ZEUEE tem certificação ISO 9001:2015 e uma base instalada em 30+ países que respalda essa experiência.
Guia de compras: integração à linha, prazo de entrega e suporte
Os compradores nos dizem que seguem sempre a mesma ordem de prioridades: primeiro, compromisso com a qualidade; depois, preço, prazo de entrega e transparência do processo. A disciplina de qualidade do fornecedor que sustenta essa ordem é formalizada na ISO 9001:2015. Uma célula de inspeção de conectores é um projeto personalizado, por isso o custo depende da configuração, não de um preço de tabela. Esses fatores determinam o orçamento; apresentamos os principais fatores desde o início, em vez de informar um valor que não corresponda à sua peça.
O que determina o orçamento
Na integração, a ZEUEE fornece a célula com o PLC e a interface de dados compatíveis com os controles da sua linha, realiza no local um teste de aceitação com amostras de defeitos e treina seus operadores no processo de rejeição e feedback. O prazo de entrega e a garantia são definidos no orçamento conforme o escopo configurado. Entre em contato para solicitar uma estimativa de prazo com base na sua especificação.
Ferramentas de engenharia e configuração
Acesse nosso conjunto de ferramentas analíticas para quantificar os custos das falhas de qualidade que chegam ao cliente, calcular a capacidade dos processos e especificar a arquitetura de visão exata para sua linha de montagem.
Dúvidas sobre máquinas de inspeção de conectores
Que defeitos a inspeção automatizada de conectores pode detectar?
Pinos tortos ou ausentes, falta de coplanaridade e variação na altura dos pinos, erros de posição verdadeira e concentricidade, rebarbas, lascas, falhas no revestimento, contaminação superficial, profundidade de inserção insuficiente, erros de polaridade e de número de polos e deformação da carcaça, usando uma combinação de visão 2D, 3D e IA de superfície adequada a cada tipo de defeito.
Como a visão de máquina inspeciona contatos de pinos e soquetes?
Cada peça é alimentada e posicionada; em seguida, é capturada por câmeras em várias estações CCD: uma câmera superior verifica presença e quantidade, uma vista lateral telecêntrica verifica empenamento e profundidade, um sensor 3D verifica a coplanaridade e uma estação de alta resolução inspeciona a superfície em busca de rebarbas e falhas no revestimento. Essas estações alimentam uma única decisão de aprovação ou rejeição e geram um registro de dados por peça.
Quais são os 4 tipos de inspeção?
Na fabricação, a inspeção costuma ser dividida em recebimento, durante o processo, final e pré-expedição. Uma máquina de inspeção de conectores costuma ser usada durante o processo e na etapa final, oferecendo cobertura de 100% nos pontos em que a amostragem deixava lacunas.
A inspeção automatizada realmente alcança 100% de precisão?
Não, e convém desconfiar de qualquer fornecedor que prometa isso. Aplicações industriais relatam que a inspeção de superfície por IA reduz os falsos positivos em 70–90% em comparação com métodos de regras fixas, mantendo a detecção acima de 99%, um resultado excelente, mas que não equivale literalmente a 100%. O objetivo realista é reduzir o intervalo em que defeitos escapam à detecção e criar um ciclo de feedback que retreine o sistema com base em falhas reais, em vez de buscar um número perfeito em uma apresentação.
Qual é a velocidade de operação de uma máquina de inspeção de conectores?
A taxa de produção é configurada de acordo com a peça. Células de alto mix para Micro-D e Nano-D operam mais devagar, com mais detalhes 3D, enquanto as linhas de contatos automotivos são projetadas para acompanhar a produção em alta velocidade; casos publicados do setor automotivo verificam a geometria dos conectores a cerca de 30 peças por segundo, com precisão de ±0,02 mm.
Por que contatos banhados a ouro ou de cobre-berílio exigem manuseio especial?
Eles são altamente reflexivos; por isso, uma luz anelar plana gera reflexos que ocultam defeitos reais e causam rejeições indevidas. Primeiro, nossos engenheiros dimensionam a óptica telecêntrica e a iluminação difusa em cúpula de acordo com o acabamento do contato. Esse é o aspecto da cotação que diferencia uma célula confiável de outra que parece igual no papel, mas tem desempenho inferior nas suas peças.
A célula de inspeção pode ser integrada à nossa linha existente e ao nosso MES?
Sim. Ela se integra por meio do PLC e envia ao seu MES um registro de rastreabilidade por peça, para que os dados de inspeção apoiem auditorias de clientes. O escopo da integração, independente ou totalmente em linha, é definido na cotação.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






