Entre em contato com a Zeyu lntelligent Industrial Company

Guia de máquinas para montagem de chicotes elétricos: estrutura, tipos e seleção

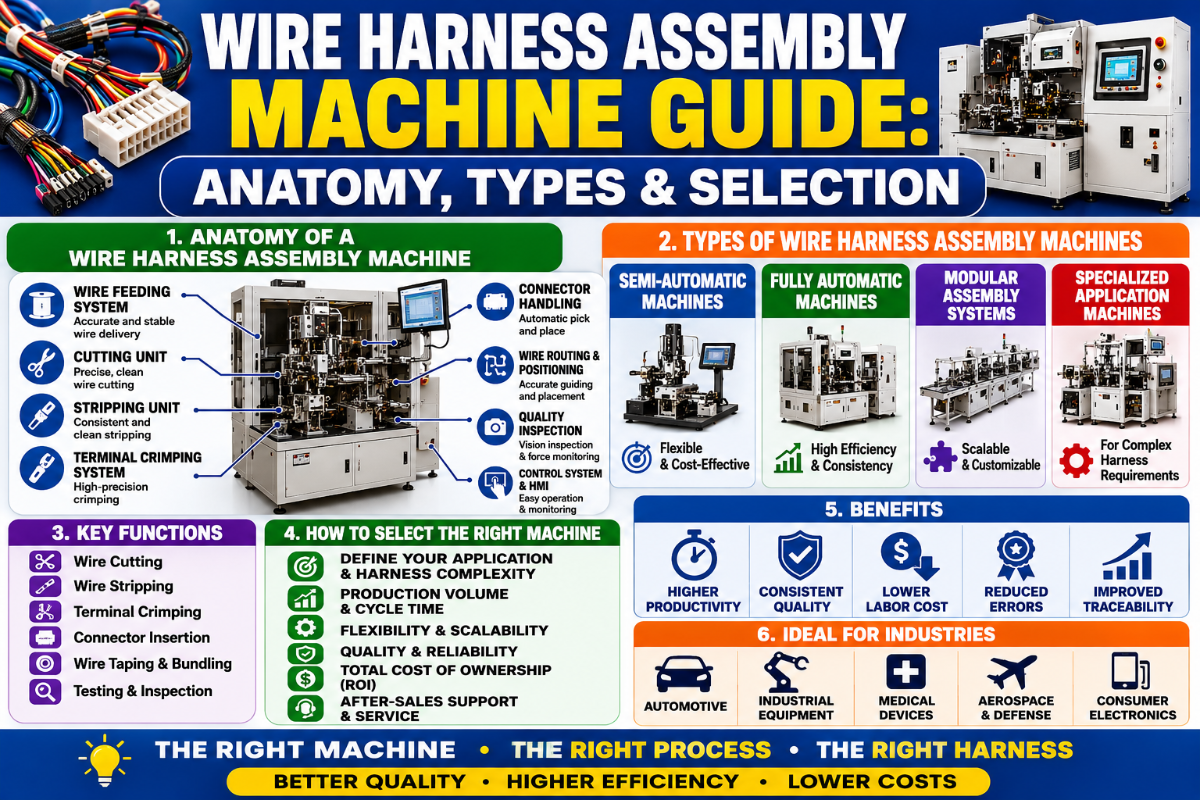
Guia completo de máquinas para montagem de chicotes elétricos: estrutura, tipos, normas e seleção
Uma máquina para montagem de chicotes elétricos reúne em uma única sequência integrada as etapas de corte, decapagem, crimpagem, inserção e ensaio que antes exigiam dias de trabalho manual especializado. Em produções de alto volume, ela pode fazer a diferença entre uma taxa de defeitos média de 12% no setor e uma linha de referência com 0,1%. Este guia apresenta cada módulo da máquina, os quatro níveis de automação, a norma IPC/WHMA-A-620 que rege cada crimpagem, uma estrutura de seleção com cinco perguntas, o cálculo do payback e as perspectivas do mercado de equipamentos impulsionado por veículos elétricos até 2030.
Especificações rápidas
| Finalidade da máquina | Corte → decapagem → crimpagem → marcação → inserção → ensaio automatizados de segmentos de chicote |
| Faixa de produção | 200 a mais de 10.000 unidades de chicote por turno (conforme o nível de automação) |
| Seção transversal dos cabos | 0,13 – 6 mm² normalmente; 0,05 – 35 mm² em faixa estendida |
| Setores atendidos | Automotivo / EV, aeroespacial, médico, eletrônica 3C, novas energias, equipamentos industriais |
| Norma aplicável | IPC/WHMA-A-620 (Rev E 2022 vigente; Rev F publicada em 2025) |
| Faixa de preço típica | US $16K (estação única básica) a mais de US $800K (célula modular) |
O que é uma máquina para montagem de chicotes elétricos?
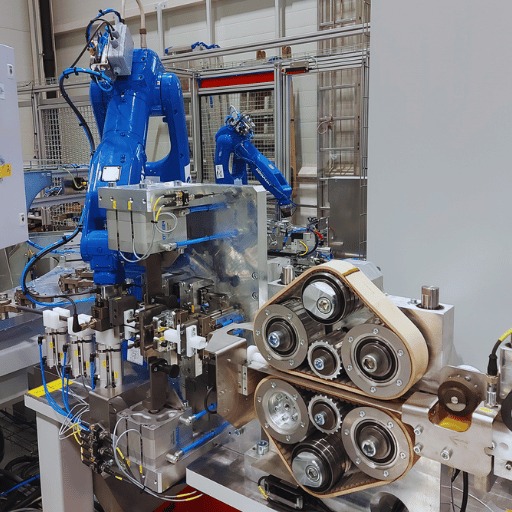 As máquinas para montagem de chicotes elétricos automatizam a união de cabos isolados, terminais e conectores em um conjunto de cabos acabado. Na versão totalmente automática, uma única máquina mede e corta cada condutor no comprimento necessário, remove o isolamento, aplica um terminal por crimpagem, marca o cabo, insere o terminal no alojamento do conector e realiza um ensaio de continuidade — tudo em uma única sequência guiada. Em conjunto, essas etapas substituem uma linha de produção manual que antes dependia de várias estações e operadores.
Em 2025, as vendas globais do mercado de máquinas e equipamentos para chicotes elétricos chegaram a cerca de US $103,52 bilhões, com previsão de crescimento anual composto de 7,2% até 2033, segundo dados de mercado publicados em 2025. A transição para arquiteturas de veículos elétricos de 400V e 800V, o aumento constante da quantidade de sensores ADAS (sistemas avançados de assistência ao condutor) e a alta dos custos de mão de obra nos polos tradicionais de fabricação são os três fatores que levam os compradores a substituir bancadas manuais por máquinas integradas.
O que é a montagem de chicotes elétricos?
A montagem de chicotes elétricos é um processo estruturado que organiza vários condutores elétricos isolados ao longo de um trajeto definido, formando um chicote. Cada extremidade recebe uma terminação por crimpagem ou soldagem com metal de adição de baixo ponto de fusão, e os cabos são agrupados para conduzir energia ou sinais entre dois ou mais pontos de um veículo, aeronave, máquina ou eletrodoméstico. A principal diferença em relação à montagem de cabos está na geometria: o chicote tem ramificações e é agrupado, enquanto o cabo costuma seguir um único trajeto reto. Ambos os processos seguem os mesmos critérios de crimpagem e aceitação da norma IPC/WHMA-A-620.Conheça a estrutura da máquina para chicotes — 7 módulos funcionais
Conheça abaixo a estrutura da máquina para chicotes e veja cada módulo funcional que o comprador deve conferir item por item na ficha de especificações do fornecedor. Considere incompleta qualquer ficha que oculte um desses módulos sob uma alegação vaga de integração total. A decomposição por módulos está alinhada à patente USPTO 9.257.808 (produção integrada de lotes de chicotes com montagem em buffer duplo).| Tipo de módulo | Finalidade | Especificação típica | Falha possível se estiver ausente |
|---|---|---|---|
| 1. Corte de cabos | Corta cada condutor no comprimento programado | Tolerância de comprimento de ±0,5 mm, faixa de 0,5 – 6 mm² | Variação no comprimento → 12-18% do custo de retrabalho de chicotes automotivos |
| 2. Decapagem | Remove o isolamento das duas extremidades sem danificar os filamentos de cobre | Comprimento decapado de ±0,3 mm; tolerância de corte de filamentos ≤2% | Danos ao isolamento → falhas de continuidade sob vibração |
| 3. Crimpagem | Aplica o terminal com força controlada e registra a altura da crimpagem | Amostragem do monitoramento de força a 1.000 Hz; força de tração conforme a classe IPC | Taxa de defeitos na crimpagem manual de 0,5 – 1,2% (contra 0,03 – 0,08% na automatizada) |
| 4. Marcação de cabos | Marca o número do circuito / ID da peça a laser ou jato de tinta | ≥10 caracteres por cabo; tinta resistente a UV ou gravação a laser | Instalação na posição errada nas etapas posteriores da montagem |
| 5. Inserção no conector | Insere o terminal crimpado na cavidade do alojamento do conector | ≤1,2 s por inserção (dupla face), 24 – 36 tipos de cabos por célula | O desalinhamento do terminal é a segunda categoria de defeitos mais frequente, depois da crimpagem |
| 6. Ensaios | Verificação em linha de continuidade, rigidez dielétrica e força de tração | Ensaio de 100% das crimpagens; força de tração conforme a tabela das classes 1/2/3 da IPC | Falhas de continuidade em campo que passam despercebidas na inspeção visual |
| 7. Agrupamento / saída | Aplica fita, mangas ou abraçadeiras ao chicote acabado e o deposita na bandeja | Manga trançada, tubo termorretrátil e espiral protetora conforme a IPC Rev F | Chicote solto danificado durante o transporte; retrabalho nas etapas posteriores do processo |
| 8. Exportação de dados / SCADA | Exporta para o MES os dados de força e altura de crimpagem e os resultados dos ensaios de cada terminal | OPC UA, MQTT ou API REST; registro de rastreabilidade de 100% dos terminais | Falhas em auditorias de clientes quando não há evidências dos dados do monitoramento de força |
| 9. Interface do operador | IHM com tela sensível ao toque para selecionar programas, responder a alarmes e aprovar a primeira peça | Interface multilíngue, tela de 15″+, acesso por perfil para operador e supervisor | Erros de programação passam despercebidos durante a troca de formato; cabos com comprimentos configurados incorretamente seguem para expedição |
“Quando os compradores se concentram apenas no tempo de ciclo da crimpadora, deixam de perceber o potencial maior de payback. As maiores economias vêm dos módulos de ensaio e de inserção nos conectores — é nesses pontos que surgem falhas em campo e que o monitoramento automatizado de força detecta 94% dos defeitos em tempo real, contra cerca de 65% com ferramentas manuais.”
📐 Nota de engenharia
Combine o módulo de crimpagem com um monitor de força em malha fechada, com amostragem a 1 kHz ou mais. Uma variação de 0,05 mm na altura da crimpagem corresponde a uma perda de força de tração suficiente para não atender aos critérios de aceitação da Classe 3 da IPC — e é invisível para os operadores sem monitoramento.
Tipos de máquinas por nível de automação — quatro níveis
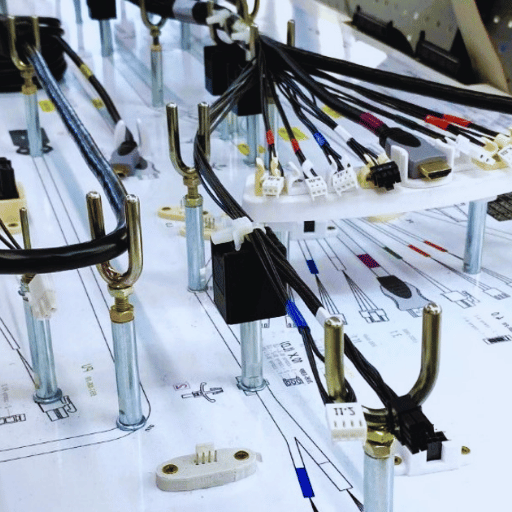 As máquinas para chicotes elétricos não formam uma única categoria. Considere quatro níveis, cada um adequado a um volume de produção e a uma complexidade de chicote diferentes. Essa estrutura de quatro níveis está alinhada às orientações de automação da fabricação do programa de Manufatura Inteligente do NIST, que distingue células de produção manuais, semiautomatizadas, automatizadas e totalmente integradas. Escolher o nível errado é o arrependimento mais comum entre compradores, segundo relatos do setor.
| Nível | Taxa de produção | Preço típico (USD) | Indicação |
|---|---|---|---|
| 1. Bancada manual + crimpador manual | 50 – 200 / turno | $500 – $3,000 | Protótipos, oficinas de reparo, produção aeroespacial personalizada de baixo volume |
| 2. Estações semiautomáticas | 300 – 1.500 / turno | $8,000 – $50,000 | Produção mista de volume médio, mercado de reposição automotiva, eletrodomésticos |
| 3. Máquina totalmente automática para processo único | 1.500 – 5.000 / turno | $60,000 – $250,000 | Setores automotivos Tier 1/2, linha branca, equipamentos industriais |
| 4. Célula de automação modular | 5.000 – mais de 10.000 / turno | $300,000 – $800,000+ | Produção de alto volume para EV, linhas aeroespaciais certificadas, conectores para novas energias |
✔ Vantagens das máquinas totalmente automáticas
- Taxa de defeitos de 0,03 – 0,08% contra 0,5 – 1,2% na produção manual
- Ciclo de ≤1,2 s por inserção em células de dupla face
- Monitoramento de força em malha fechada em 100% das crimpagens
- O papel do operador passa da produção à supervisão
⚠️ Limitações das máquinas totalmente automáticas
- Alto custo de troca de formato em produções variadas de baixo volume
- CapEx de $300K – $800K difícil de justificar abaixo de 1.500 unidades/dia
- Chicotes aeroespaciais complexos e ramificados ainda exigem montagem manual em gabarito
- Conectores especiais podem exceder os limites de inserção automática
Os três tipos de chicotes elétricos processados pela máquina
Antes de confirmar uma cotação de máquina, verifique se ela processa os três tipos de chicote que sua empresa realmente fabrica. Incompatibilidades nesse ponto levam a retrabalhos dispendiosos descobertos tardiamente. Essa classificação aparece em patentes de equipamentos, como a USPTO 9.536.641 (método de fabricação de chicote elétrico automotivo de alta tensão), que distingue construções abertas, com conduíte e com vedação ou torção.Quais são os três tipos de chicotes elétricos?
Na fabricação automotiva, industrial e aeroespacial, são reconhecidos três tipos de chicote elétrico. Cada um exige uma configuração de máquina diferente para ser produzido corretamente: chicotes abertos (feixes agrupados com fita ou abraçadeiras, sem cobertura externa, usados em compartimentos), chicotes com conduíte ou cobertura protetora (tubo termorretrátil, manga trançada ou conduíte rígido, usados quando há risco de abrasão ou exposição a produtos químicos — categoria para a qual a IPC/WHMA-A-620 Rev F ampliou os critérios de aceitação em 2025) e chicotes vedados ou torcidos (pares torcidos para integridade do sinal e conectores vedados em conjuntos com classificação IP, comuns em veículos elétricos de alta tensão e em compartimentos de motor).| Tipo de chicote | Aplicação | Configuração de máquina necessária |
|---|---|---|
| Chicote aberto | Interior de compartimentos, painéis de controle, eletrodomésticos | Módulo padrão de crimpagem e aplicação de fita; critérios de aceitação IPC Classe 1 / 2 |
| Com conduíte / manga protetora | Compartimento do motor, máquinas industriais, ambientes severos | Módulo de tubo termorretrátil + alimentador de manga trançada conforme as cláusulas da IPC Rev F |
| Vedado / torcido | EV de alta tensão, aeroespacial, aplicações automotivas com classificação IP | Formação de pares torcidos, inserção de conectores vedados, ensaio de força de tração conforme IPC Classe 3 |
Setores que utilizam máquinas para montagem de chicotes elétricos
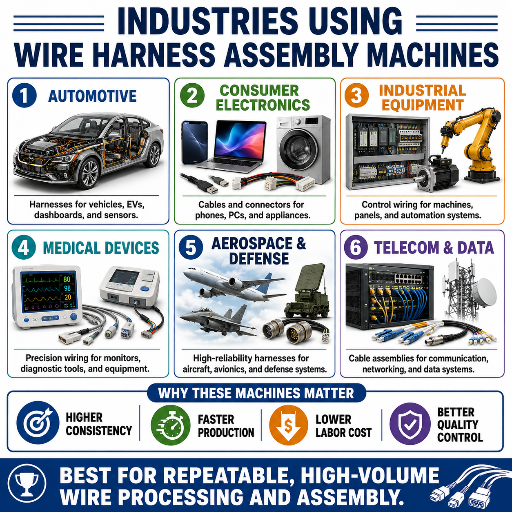 Seis setores predominantes respondem pela maior parte da capacidade instalada de máquinas para fabricação de chicotes elétricos. Cada um exige uma combinação diferente de módulos, adequação a uma classe IPC específica e uma faixa própria de taxa de produção.
Automotivo e EV — Maior segmento em gastos. Um veículo modelo 2025 equipado com ADAS Nível 2+ exige pelo menos 15 chicotes adicionais dedicados a sensores em relação à versão básica, e somente o módulo central do ADAS precisa de um chicote com mais de 200 pinos de entrada/saída. Arquiteturas EV de 800V exigem conectores vedados e conformidade com os requisitos de força de tração da Classe 3.
Eletrônica aeroespacial — Critérios de aceitação da Classe 3 em todo o conjunto, com a estrutura de qualidade AS9100C adicional à IPC/WHMA-A-620. Chicotes complexos e ramificados ainda dependem da montagem híbrida manual em gabarito para os trajetos na fuselagem.
Dispositivos médicos — Alta confiabilidade da Classe 3, com rastreabilidade completa da força de crimpagem de cada terminal. Revestimentos esterilizáveis e isolamento biocompatível orientam a seleção dos módulos.
Eletrodomésticos eletrônicos 3C — Produção mista de volume médio, conjuntos de cabos planos e coaxiais, geralmente com critérios de aceitação da Classe 2. A rapidez na troca de formato é mais importante do que a taxa de produção máxima.
Novas energias (solar / BESS / carregamento) — Conectores de alta corrente, condutores maiores de 4 – 35 mm² e terminações vedadas. Segmento em crescimento, impulsionado pelas mesmas tendências de eletrificação dos veículos elétricos.
Equipamentos industriais e robótica — Chicotes para serviço pesado, com revestimento resistente a produtos químicos e resistência a movimentos repetitivos. É comum a Classe 2 para aplicações dedicadas.
Guia rápido de conformidade IPC/WHMA-A-620 para compradores de máquinas
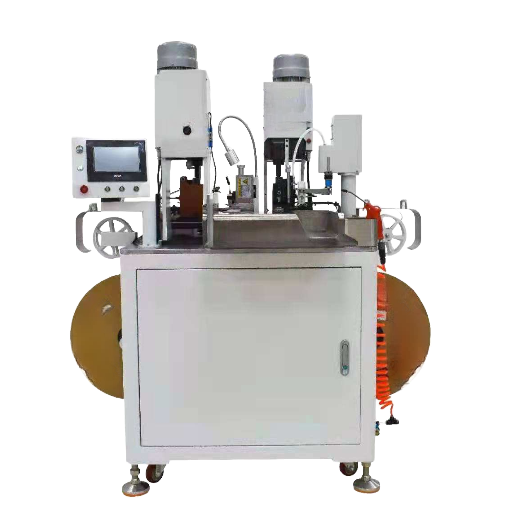 Se um fornecedor não consegue relacionar cada afirmação da ficha técnica a uma cláusula da IPC/WHMA-A-620, considere a ficha material de marketing. O guia rápido de conformidade IPC/WHMA-A-620 abaixo apresenta as cinco cláusulas mais relevantes para avaliar máquinas.
A Revisão E (outubro de 2022) continua sendo a versão mais aceita na produção atualmente: 338 páginas e mais de 700 fotografias coloridas que distinguem condições aceitáveis, indicadores de processo e defeitos para cada crimpagem, emenda e terminação. A Revisão F (2025) torna mais rigorosas quatro áreas específicas: regras mais claras para conjuntos de classes mistas que combinam circuitos das Classes 2 e 3 no mesmo chicote, tabelas de força de tração e orientações sobre seções transversais de crimpagem atualizadas, critérios visuais aprimorados para distinguir indicadores de processo de defeitos e novos critérios de aceitação para tubos termorretráteis, mangas trançadas, conduítes e espirais protetoras.
| Área da cláusula IPC | Recurso da máquina que assegura conformidade | Falha possível se o recurso estiver ausente | Aceitação nas Classes 1/2/3 |
|---|---|---|---|
| Força e altura de crimpagem | Monitor de força em malha fechada com amostragem ≥1 kHz, codificador de altura de crimpagem | Crimpagem insuficiente se solta sob vibração; crimpagem excessiva corta os filamentos | Amostragem de 100% exigida para a Classe 3 |
| Ensaio de força de tração | Estação de ensaio de força de tração em linha, com tabela predefinida específica para cada classe | Falhas de continuidade em campo não detectadas na inspeção visual | Classe 3 = valores mínimos mais altos conforme a tabela IPC |
| Tolerância a danos na decapagem | Profundidade de decapagem programável de ±0,3 mm, corte de filamentos ≤2% | Entalhe no isolamento se propaga com a flexão; abertura intermitente do circuito | Classe 2 mais rigorosa que a Classe 1 |
| Ensaio de continuidade | Estação em linha para ensaio de continuidade e rigidez dielétrica em 100% das unidades | Circuitos abertos seguem para a próxima etapa de montagem | Amostragem de 100% exigida em todas as classes |
| Coberturas protetoras (Rev F) | Módulo de tubo termorretrátil, alimentador de manga trançada, alimentação de conduíte | Manga se rompe, retração insuficiente do tubo termorretrátil, exposição do conduíte à abrasão | Novos critérios de aceitação da Rev F nas três classes |
Quanto custa a certificação IPC 620?
O treinamento de operador para se tornar Certified IPC Specialist (CIS) da IPC/WHMA-A-620 custa US $400 – $900 por pessoa e dura de 3 – 5 dias, com aulas ministradas por um Master IPC Trainer credenciado. A recertificação ocorre a cada dois anos e custa cerca de metade desse valor. A adoção em toda a fábrica custa mais — cerca de US $20.000 – $80.000 quando inclui recalibração de máquinas, atualização da documentação, treinamento de auditores internos e compra da norma IPC. Considere a certificação um programa de vários anos, não um item isolado.
📐 Nota de engenharia
Ao avaliar máquinas para um programa da Classe 3, exija a exportação dos dados do monitoramento de força em malha fechada. As orientações sobre seções transversais de crimpagem da IPC/WHMA-A-620 Rev F pressupõem dados auditáveis. Se a máquina monitora, mas não exporta os dados, o operador não consegue comprovar a conformidade durante uma auditoria de cliente.
Árvore de decisão para máquinas de chicotes: 5 perguntas
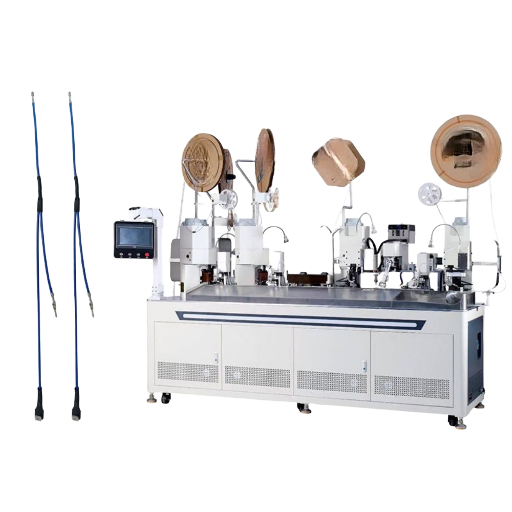 Avalie uma máquina candidata com a árvore de decisão de 5 perguntas antes de solicitar uma cotação. A árvore relaciona cinco dados fornecidos pelo comprador a um dos quatro níveis de automação apresentados anteriormente.
- Volume anual. Abaixo de 50.000 chicotes acabados por ano, predominam o nível 1 manual ou o nível 2 semiautomático. Entre 50.000 e 200,000, uma máquina totalmente automática para processo único do nível 3 oferece payback. Acima de 200,000, células modulares do nível 4 são o mínimo recomendado.
- Variedade de tipos de chicote. Um ou dois tipos estáveis de chicote por trimestre favorecem máquinas dedicadas do nível 3. Cinco ou mais tipos em volumes variáveis favorecem máquinas semiautomáticas do nível 2 com ferramental de troca rápida.
- Faixa de bitola dos cabos. Se 80% do trabalho estiver entre 0,5 – 2,5 mm², uma célula padrão do nível 3 é adequada. Para menos de 0,13 mm² (eletrônica com cabos de bitola fina) ou mais de 6 mm² (baterias / potência), especifique uma célula do nível 4 com faixa estendida.
- Classe IPC desejada. Classe 1 — níveis 1 ou 2 são aceitáveis. Classe 2 — nível 2 com monitoramento de força documentado como requisito mínimo. Classe 3 — somente níveis 3 ou 4 com ensaio de força de tração em 100% das unidades e exportação de dados são opções adequadas.
- Frequência de troca de formato. Com mais de uma troca de produto por turno, priorize uma máquina semiautomática com troca rápida de ferramentas em vez de uma automática de alta taxa de produção. Com menos de uma troca por turno, priorize a taxa de produção.
| Perfil | Nível recomendado |
|---|---|
| Menos de 50k/ano, grande variedade, Classe 1 / 2 | Estações semiautomáticas do nível 2 |
| 50k – 200k/ano, pouca variedade, Classe 2 / 3 | Máquina totalmente automática para processo único do nível 3 |
| Mais de 200k/ano, EV de alta tensão, Classe 3 | Célula de automação modular do nível 4 |
| Aeroespacial, chicote ramificado com ≥80 circuitos, Classe 3 | Célula do nível 4 + montagem híbrida manual em gabarito |
ROI e custo total de propriedade — quando a automação oferece payback
O cálculo do payback na compra de uma máquina para chicotes elétricos considera quatro componentes. Calcule cada um antes de assinar o pedido de compra para embasar a decisão. Essa estrutura de quatro componentes está alinhada às orientações sobre investimentos na fabricação, publicadas nos dados ocupacionais do Bureau of Labor Statistics dos Estados Unidos sobre montadores de chicotes, que servem de referência para o custo de mão de obra.
Análise de payback — quatro componentes
O prazo de payback costuma ficar entre 18 e 36 meses para máquinas do nível 3 de processo único e entre 24 e 48 meses para células modulares do nível 4. Programas com requisitos de auditoria da Classe 3 muitas vezes justificam células mais rapidamente, pois a alternativa — documentar manualmente a força de tração de 100% dos terminais — gera custos de mão de obra que a automação elimina por completo.
- Substituição de mão de obra — multiplique o número de operadores substituídos pela máquina pelo custo anual total (salários + benefícios + custos indiretos das instalações, cerca de US $35K – $85K por operador, conforme a localização). Uma célula modular substitui 4 – 8 operadores em uma linha com dois turnos.
- Redução do custo de defeitos — a taxa média de defeitos do setor fica perto de 12% em produções manuais variadas; células automatizadas com monitoramento de força em malha fechada operam entre 0,03 – 0,08%. Em um programa anual de 200.000 unidades, com custo de retrabalho de US $3 – $7 por chicote, a economia varia de US $35.000 a US $165.000 por ano.
- Custo de troca de formato — linhas manuais perdem 15 – 45 minutos a cada troca de produto; uma linha semiautomática com ferramental de troca rápida busca concluir a operação em menos de 6 minutos. Multiplique os minutos economizados pelo custo de operação da linha por minuto.
- Capital + assistência técnica — o CapEx varia de US $60K (máquina do nível 3 para processo único) a mais de US $800K (célula modular do nível 4), com 10 – 15% ao ano em contratos de assistência técnica, peças de reposição e reciclagem dos operadores.
📐 Nota de engenharia
Calcule a substituição de mão de obra com base no custo total, não apenas no salário. Uma máquina do nível 3 para processo único em Querétaro que substitua 5 operadores a US $14/hora economiza cerca de US $145K por ano em dois turnos, quando são incluídos benefícios, supervisão e custos indiretos das instalações — muito acima do cálculo de US $58K considerando apenas os salários, e o valor relevante para aprovação da diretoria.
Defeitos comuns, função do operador e controle de qualidade
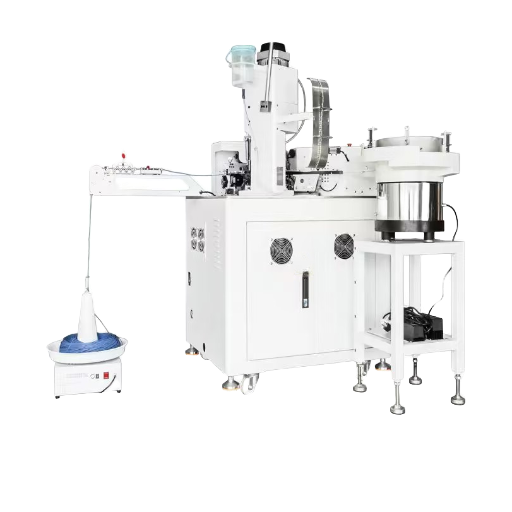 Cinco categorias de defeitos respondem pela maior parte das falhas em campo nos chicotes produzidos nessas linhas. A tipologia dos defeitos corresponde à classificação de modos de falha documentada em USPTO 5.740.602 (sistema de montagem de chicotes), que lista danos ao isolamento, desalinhamento de terminais e falhas de continuidade como as categorias predominantes. A crimpagem origina os 3 primeiros modos de falha; a inserção e os testes, os 2 últimos.
| Defeito | Contramedida da máquina | Critério de aceitação IPC 620 |
|---|---|---|
| Dano ao isolamento durante a decapagem | Profundidade de decapagem programável, sensor de desgaste da lâmina | ≤2% dos filamentos cortados, sem entalhe no isolamento além do limite da Classe |
| Crimpagem com força insuficiente | Monitoramento de força em malha fechada + codificador de altura de crimpagem | Força de tração conforme a tabela IPC para Classes 1/2/3 |
| Desalinhamento de terminal | Verificação da orientação do terminal por sistema de visão de máquina durante a inserção | Inspeção visual de 100% conforme a classe IPC |
| Erro no comprimento da decapagem | Retorno do codificador de comprimento após a decapagem | Tolerância de comprimento de decapagem de ±0,3 mm |
| Falha de continuidade | Estação em linha para teste de continuidade de 100% + teste de rigidez dielétrica (hi-pot) | As Classes 2/3 exigem amostragem de 100% |
Perspectivas do setor 2025 – 2030 — Roteiro de automação de veículos elétricos de 800V
Os compradores devem se planejar para 4 pontos de inflexão entre 2025 e 2030 — apresentados no roteiro de automação de veículos elétricos de 800V abaixo. Cada linha mostra um ponto para o qual os compradores devem se planejar entre 2025 e 2030. Cada linha relaciona um fator de mercado ao impacto na linha de chicotes e à ação correspondente para o comprador.| Marco | Fator | Impacto na linha de chicotes | Ação do comprador |
|---|---|---|---|
| Referência de 2025 | Mercado de máquinas e equipamentos para chicotes: US $103.52B, CAGR de 7,2% | Os módulos ADAS agora exigem chicotes com 200+ pinos em veículos de versões intermediárias | Audite as células atuais para verificar se comportam conectores com 200+ pinos |
| Virada dos veículos elétricos em 2027 | A arquitetura de 800V se torna predominante nas linhas de produtos das montadoras | A demanda por conectores vedados + bitolas maiores (10 – 35 mm²) se multiplica | Especifique células modulares de alcance ampliado com módulo de inserção de conectores vedados |
| Pico do nearshoring em 2028 | A capacidade de produção de chicotes no México cresce com o USMCA; aumentam as modernizações de linhas semiautomáticas | A demanda por Tier 2 / 3 supera a por Tier 4 em novas instalações | Planeje uma migração em etapas, em vez de saltar diretamente para Tier 4 |
| Células predominantes em 2030 | Células modulares com monitoramento de força se tornam requisito básico esperado para a Classe 3 | A crimpagem manual deixa de ser aceita em programas de Classe 3 nas principais montadoras | Feche antecipadamente um contrato de serviço de 5 anos para garantir a continuidade do fornecimento de peças de reposição |
“Analistas do setor que acompanham o mercado de equipamentos para chicotes apontam consistentemente a arquitetura de veículos elétricos de 800V como o principal fator de investimento de capital em 2026 — mas há um sinal mais interessante por trás disso. Células híbridas com disposição final manual continuam sendo a opção padrão para chicotes com mais de 80 circuitos, e é improvável que esse padrão mude antes de 2030.”
Perguntas frequentes
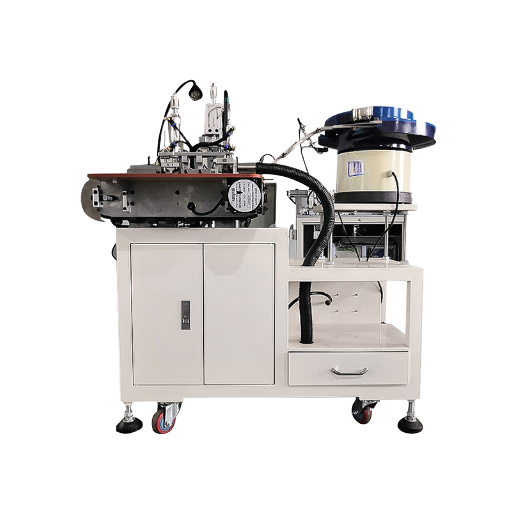
P: O que faz um operador de montagem de chicotes?
Ver resposta
Um operador em uma linha de montagem de chicotes opera a máquina de montagem de chicotes, abastece bobinas de cabos e tiras de terminais, monitora painéis de acompanhamento da força em malha fechada, intervém quando há alarmes e aprova os registros de inspeção da primeira peça e durante o processo segundo a norma de aceitação IPC/WHMA-A-620. A função passa da destreza manual à interpretação de dados conforme a linha evolui de bancadas manuais para células totalmente automáticas.
P: Qual é a diferença entre montagem de cabos e montagem de chicotes?
Ver resposta
As montagens de cabos normalmente consistem em um único trecho reto com 1 ou mais condutores e terminações em cada extremidade. Um chicote se ramifica em vários pontos de conexão, agrupa os cabos ao longo de trajetos definidos e inclui conectores, fitas e coberturas protetoras. Ambos seguem os critérios de aceitação IPC/WHMA-A-620, mas os chicotes exigem placas de montagem, módulos de ramificação e rotinas de teste mais longas.
P: Como avaliar um fabricante de chicotes ou fornecedor de máquinas?
Ver resposta
Faça 3 perguntas diretas. Primeiro, o fornecedor consegue exportar os dados de monitoramento de força em malha fechada para cada terminal? Segundo, a máquina atende à classe da tabela IPC/WHMA-A-620 de que você realmente precisa (Classe 2 ou Classe 3)? Terceiro, o fornecedor pode indicar 3 clientes de referência no seu segmento de mercado e com seu volume de produção? Evite fornecedores que respondam com expressões vagas como “soluções sob medida”.
P: Quanto tempo leva a instalação de uma máquina totalmente automática para chicotes?
Ver resposta
O comissionamento inicial de uma linha de processo único totalmente automática Tier 3 leva 4 – 8 semanas, da entrega à produção das primeiras peças, incluindo o treinamento dos operadores. Células modulares Tier 4 precisam de 8 – 16 semanas.
P: As máquinas de montagem de chicotes conseguem processar chicotes de alta tensão para veículos elétricos de 800V?
Ver resposta
Sim, com algumas ressalvas. As máquinas Tier 3 padrão processam condutores de até aproximadamente 6 mm², o que atende à maioria dos circuitos de sinal e alimentação de baixa tensão. Para chicotes de baterias e motores de veículos elétricos de 800V, com terminações vedadas de 10 – 35 mm², especifique uma célula modular Tier 4 de alcance ampliado, com inserção de conectores vedados, teste de força de tração conforme a Classe 3 IPC e capacidade de manuseio de revestimentos laranja para alta tensão. Antes de fechar o contrato, confirme se a lista de referências do fornecedor inclui pelo menos 1 programa Tier 1 para veículos elétricos e pergunte se a célula processa a família específica de conectores — Aptiv HV280, Rosenberger H-MTD ou Yazaki HV — usada na sua plataforma, pois o ferramental de inserção não é intercambiável entre famílias e uma cotação para a família errada pode resultar em uma adaptação posterior dispendiosa.
P: Quanto tempo dura o treinamento para certificação IPC/WHMA-A-620?
Ver resposta
O treinamento de nível operacional para Certified IPC Specialist (CIS) dura 3 – 5 dias; o treinamento de nível instrutor para Certified IPC Trainer (CIT) acrescenta mais 2 – 3 dias e uma prova de demonstração de ensino. A recertificação é exigida a cada dois anos. A adoção em nível de fábrica — incluindo documentação, treinamento de auditores internos e recalibração das máquinas — estende o programa completo para 6 – 12 meses.
Configure uma máquina de montagem de chicotes para o seu programa
Converse com um engenheiro da ZEUEE sobre o volume, a classe IPC desejada e a combinação de tipos de chicote. Desenvolvemos equipamentos para aceitação Classe 3 e fornecemos dados documentados de monitoramento de força para todas as linhas.
Solicite uma cotação de configuração →Sobre esta análise
Este guia se baseia nos 20 anos de implantação de soluções de automação de chicotes da ZEUEE em mais de 30 países e em mais de 10.000 projetos industriais documentados desde 2005, além da análise de cláusulas das revisões E e F da IPC/WHMA-A-620, de dados de mercado de 2025 da Assembly Magazine e da ResearchAndMarkets e de referências sobre taxas de defeitos publicadas por analistas do setor de chicotes. Quando não foi possível encontrar uma fonte publicada para um número, o dado foi omitido em vez de estimado.
Referências e fontes
- IPC/WHMA-A-620 Revision E — Norma para requisitos e aceitação de montagens de cabos e chicotes — IPC International
- IPC/WHMA-A-620F 2025: Montagens de cabos e chicotes — ANSI
- O mercado de chicotes automotivos continua crescendo — Assembly Magazine, 2025
- Equipamentos para fabricação de chicotes: tendências e perspectivas globais 2026 – 2031 — ResearchAndMarkets
- Identificação de 60 possíveis erros no projeto de cabos para máquinas e chicotes — Cableteque
- WHMA/IPC publica IPC/WHMA-A-620 Rev E — Wiring Harness News
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






