Entre em contato com a Zeyu lntelligent Industrial Company

Guia de máquinas para conectores cegos: da pilha de tolerâncias à aceitação

Atualizado em agosto de 2026
Uma máquina para montagem de conectores cegos posiciona, orienta, insere, assenta, inspeciona e registra componentes de conectores que podem ser acoplados posteriormente sem alinhamento visual direto. Os recursos de autoalinhamento ajudam apenas dentro de um envelope mecânico definido. Projetos bem estruturados ainda exigem referências controladas, um trajeto de aproximação aprovado, limites de força e posição, inspeções de defeitos e um método de aceitação em teste com amostras vinculado à família de conectores selecionada.
Use este guia de engenharia para definir as evidências antes de solicitar o equipamento. Quando os desenhos, as peças e os critérios de aceitação estiverem prontos, use a página de solução vinculada para discutir uma máquina específica. Não existe uma única força de inserção, um único deslocamento admissível, uma única quantidade de amostras para teste, uma única taxa de ciclo ou um único limite de aprovação aplicável a todos os projetos de conectores cegos.
Dados do projeto a definir primeiro
- Revisões dos desenhos do conector e dos contatos
- Referências fixas e móveis em toda a montagem
- Variantes de peças aprovadas e condições das peças recebidas
- Métodos de inserção, assentamento, retenção e ensaio funcional
- Registros necessários, critérios de rejeição e responsáveis pela aprovação
O que uma máquina para conectores cegos realmente automatiza
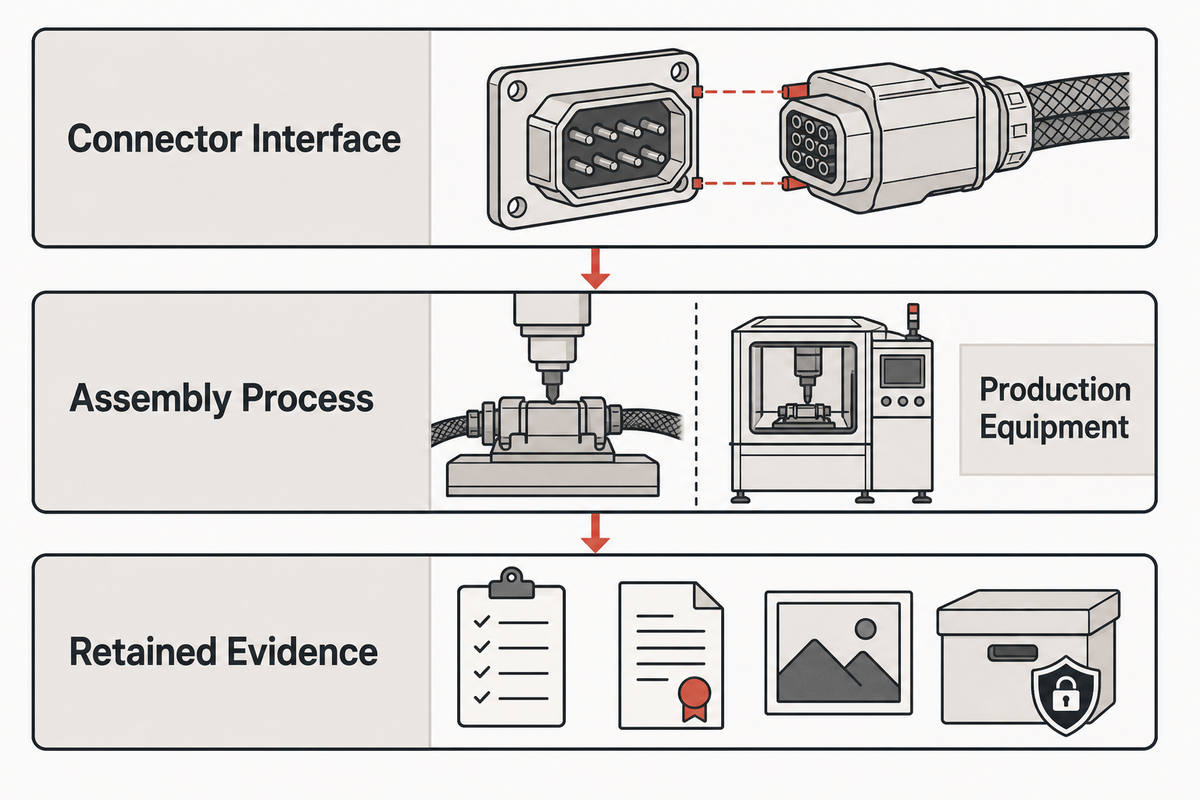
A máquina faz parte do processo de produção, não da própria interface do conector. Sua função é transformar componentes soltos ou pré-terminados em uma montagem verificada por meio de cinco funções controladas: apresentar a peça, confirmar sua identificação e orientação, inseri-la por um trajeto definido, verificar o resultado e encaminhar separadamente as montagens aprovadas e rejeitadas.
Os resultados de busca costumam misturar três elementos. Primeiro, um conector cego é uma interface projetada para acoplar quando o operador não consegue ver diretamente nem guiar manualmente as duas metades. Segundo, um processo de montagem instala contatos ou elementos de conectores em carcaças, painéis, placas de circuito impresso ou suportes. Terceiro, o equipamento de produção controla esse processo de montagem e retém as evidências. A IEC 60512 fornece métodos de ensaio e medição para conectores, mas os ensaios e limites aplicáveis ainda dependem da especificação do conector e do projeto.
- Apresentar — separar e fornecer o componente correto sem danos.
- Orientar — confirmar o número da peça, a chave de polarização, a polaridade e a direção dos contatos.
- Inserir — controlar alinhamento, movimento, velocidade, força e posição final.
- Verificar — inspecionar as características do produto exigidas pelo plano de aceitação.
- Registrar — associar à montagem a receita de processo, o resultado, o motivo da rejeição e as evidências retidas.
O que é um conector cego?
Conectores cegos são interfaces de plugue e receptáculo projetadas para acoplar quando o alinhamento visual direto ou a orientação manual são limitados. Pinos-guia, chanfros de entrada, carcaças ou suportes flutuantes podem corrigir um desalinhamento inicial limitado antes do engate completo dos contatos sensíveis. Esses recursos reduzem o risco de desalinhamento, mas não o eliminam. A geometria da máquina ou do produto hospedeiro ainda precisa posicionar as metades dentro da faixa de captura especificada para o conector, proteger as superfícies de acoplamento e evitar o uso da força de inserção para compensar um erro de referência. As famílias de conectores variam quanto à sequência de guiamento, ao tipo de contato, ao método de montagem e às necessidades de verificação.
Projetos focados principalmente nas opções gerais de inserção de contatos podem começar pelo guia de seleção de máquinas de inserção de pinos. Projetos de acoplamento cego acrescentam uma questão de alinhamento do sistema: qual recurso guia primeiro e o que precisa estar alinhado antes que isso aconteça?
Da pilha de folgas à janela de inserção
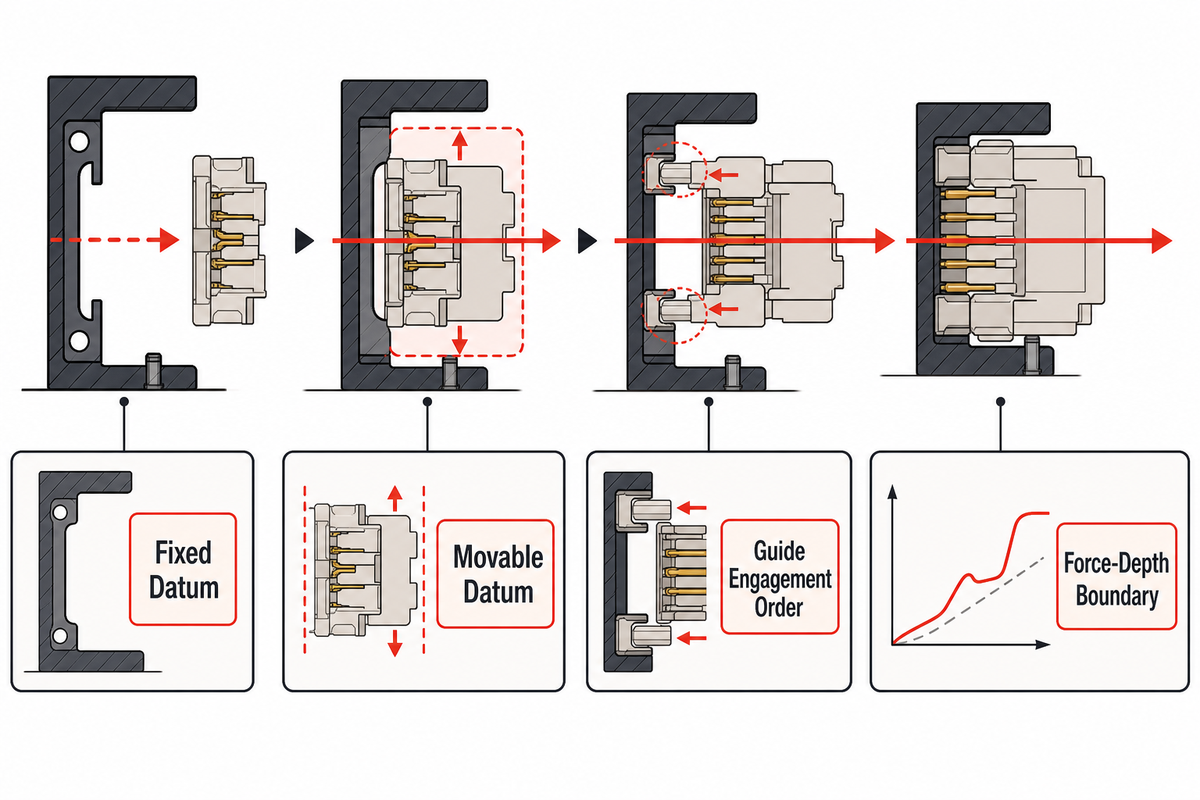
O autoalinhamento é um mecanismo de correção limitado, não uma margem de tolerância extra para todos os dispositivos e componentes. As equipes do projeto precisam rastrear as variações do alimentador, do ninho, da carcaça, dos contatos, das guias e do atuador até o assentamento final. Só então podem definir uma janela de aproximação na qual os recursos-guia engatem antes que cargas danosas atinjam os contatos funcionais.
Rastreie a cadeia de referências útil nesta sequência: posição do alimentador → referência de coleta ou transferência → referência do ninho → posição da carcaça → posição dos contatos → engate das guias → assentamento final. Especificações públicas de interfaces de acoplamento cego mostram por que o alinhamento deve ser tratado no nível do sistema: um conector pode permitir folga radial e axial, enquanto a estrutura ao redor ainda tem seus próprios requisitos de alinhamento e montagem. Em projetos reais, o desenho do fornecedor selecionado continua sendo a fonte que prevalece.
O que é um conector de autoacoplamento?
Conectores de autoacoplamento ou autoalinhantes usam geometria ou montagem flexível para guiar duas metades até a posição correta de acoplamento depois que entram em uma região de captura definida. Essa terminologia não significa que as metades possam se aproximar de qualquer ângulo ou deslocamento. Os recursos-guia precisam engatar na sequência prevista, e o desalinhamento restante deve permanecer dentro do envelope publicado para o conector. No projeto da máquina, a questão principal não é se o conector “flutua”, mas qual componente se move, em relação a qual referência, em que etapa e como esse movimento é confirmado durante a aceitação.
Envelope de folga a força em 8 campos
A planilha de folga a força revela o gargalo oculto entre o alinhamento nominal e a força de inserção medida. A engenharia responde pela geometria; a qualidade, pelo método de evidência; a produção, pela apresentação das peças; e a área de compras deve garantir que os fornecedores concorrentes cotem os mesmos requisitos. Preencha cada campo com dados de desenhos controlados, métodos de ensaio aprovados ou um teste com amostras acompanhado pelas partes.
| Campo do envelope | Evidência do projeto | Decisão controlada | Se omitido |
|---|---|---|---|
| Referência fixa | Desenho da montagem e do dispositivo | Referência do ninho e da medição | Os deslocamentos se tornam incomparáveis |
| Referência móvel | Desenho do conector e amostra física | Onde a folga controlada é permitida | O dispositivo pode restringir a folga prevista |
| Deslocamento inicial em X-Y | Pilha de tolerâncias em condição extrema | Região de captura necessária | Amostras nominais ocultam condições extremas |
| Janela de aproximação axial | Desenho e estudo de movimento | Início do engate guiado | Os contatos podem receber carga antes das guias |
| Tolerância angular | Pilha do sistema e limite do fornecedor | Folga do ninho e trajeto de aproximação | A força aumenta pela razão errada |
| Ordem de engate das guias | Desenho em corte e vídeo do teste | Prevenção de colisões | Recursos sensíveis passam a servir de guia |
| Limite de força e profundidade | Método e amostras aprovados | Lógica de parada do processo e rejeição | Um emperramento pode parecer um assentamento |
| Definição do assentamento final | Requisito do produto e plano de calibração | Sinal de aceitação | A conclusão do ciclo é usada como prova |
| Critérios de parada | Análise de riscos e protocolo de ensaio | Proteção das peças e do ferramental | Cargas anormais continuam sem controle |
Observação de engenharia: Não use como referência o valor de folga ou a faixa de força de outra série de conectores. A montagem, o revestimento, a quantidade de contatos, a lubrificação, a temperatura, a carga do cabo e a variação acumulada de fabricação podem alterar o resultado. Se a pilha do sistema estiver fora da região de captura verificada do conector, talvez seja necessário flexibilizar o dispositivo ou alterar o projeto do produto antes de buscar o equipamento.
Quais montagens são adequadas a essa abordagem de automação?
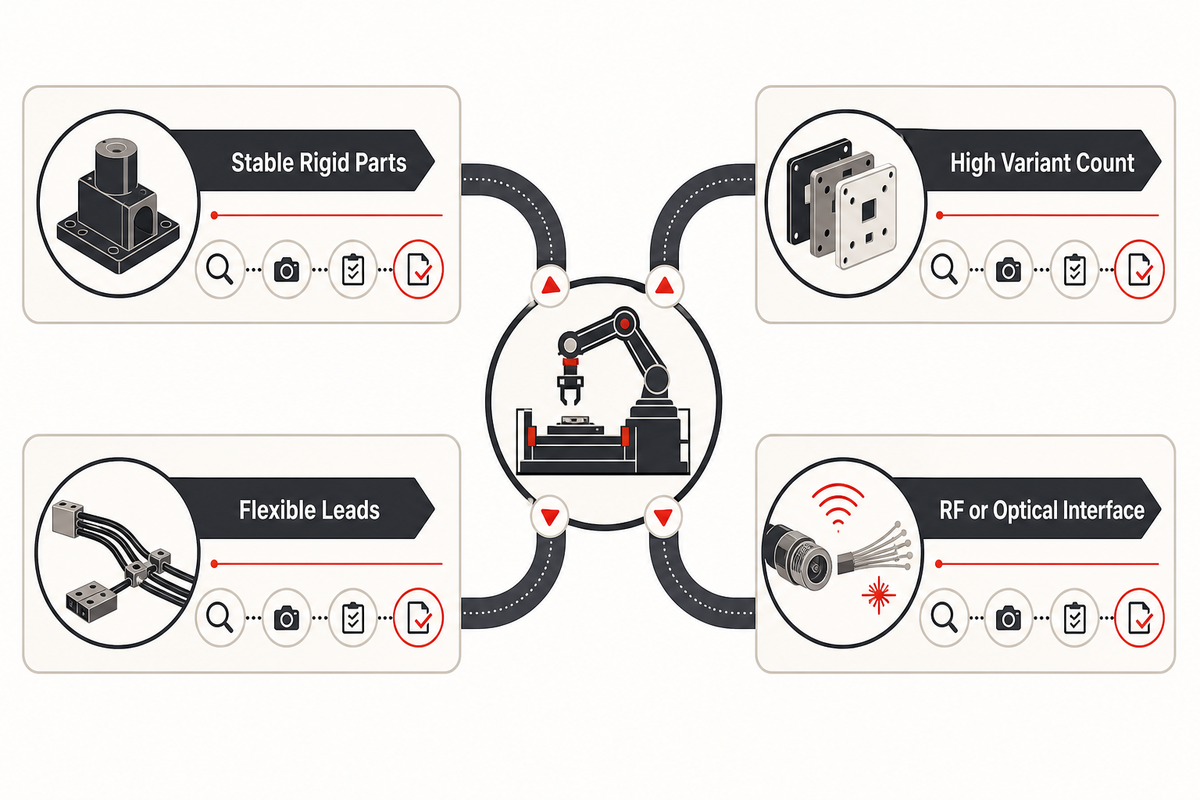
Um equipamento dedicado pode ser viável quando as peças podem ser apresentadas de forma repetível, a montagem tem referências acessíveis, as variantes de conectores compartilham um processo administrável e o comprador consegue definir o que constitui um resultado conforme. Os rótulos dos conectores, por si só — alimentação, sinal, radiofrequência, fibra óptica, circular, retangular, montagem em placa ou conexão fio a placa — não determinam uma arquitetura de máquina comum.
O formato dos contatos altera o processo. Contatos estampados soltos, terminais crimpados, pinos rígidos, conjuntos de múltiplos pinos de alta densidade, interfaces de radiofrequência e componentes de fibra óptica podem exigir métodos diferentes de alimentação, manuseio, limpeza, força e verificação funcional. Receptáculos montados em painel e em placa de circuito impresso também apresentam diferenças de projeto. Classifique o estado das peças recebidas e as evidências necessárias para o produto antes de escolher os mecanismos.
Entre os exemplos de aplicação estão um módulo plug-in para equipamentos de infraestrutura de estações rádio base sem fio, um chassi de comunicação por satélite e outros equipamentos de comunicação que recebem manutenção. Esses exemplos mostram onde pode haver acesso visual limitado, mas não comprovam compatibilidade. Analise os contatos de alimentação e sinal, o sistema de travamento, a montagem em painel, a temperatura de operação, as cargas do cabo ou da placa e qualquer sequência de múltiplos conectores para o projeto em questão.
| Condição da montagem | Implicação para a máquina | Evidências a solicitar | Limitação |
|---|---|---|---|
| Peças rígidas estáveis com referências claras | Ninhos convencionais e inserção controlada podem ser adequados | Desenhos, amostras, estudo das referências | Não comprova a aceitação dos contatos |
| Fios pré-terminados ou cabos flexíveis | O controle do cabo e uma apresentação sem tensão mecânica são importantes | Faixa do fio, roteamento, condição da crimpagem | A carga livre do cabo pode desalinhar as peças |
| Grande quantidade de variantes | O controle da receita de processo e as peças de troca podem ser fatores determinantes | Matriz de variantes e previsão de demanda | Um dispositivo pode não atender a todas as famílias |
| Interface de radiofrequência ou óptica | Os requisitos de limpeza e verificação funcional ampliam o escopo | Requisito de ensaio específico da interface | O assentamento mecânico, por si só, é insuficiente |
| Geometria das peças recebidas sem controle | É necessária inspeção ou controle do fornecedor nas etapas anteriores do processo | Dados de capacidade e amostras de defeitos | A automação não corrige entradas instáveis |
Se o projeto não se enquadrar em um escopo restrito de montagem de conectores cegos, o seletor de máquinas para conectores oferece uma alternativa mais abrangente. Encerre a triagem com uma pergunta sobre testes com amostras, sem presumir que uma única plataforma atende a todas as séries de conectores.
A sequência de alimentar, orientar, inserir e comprovar
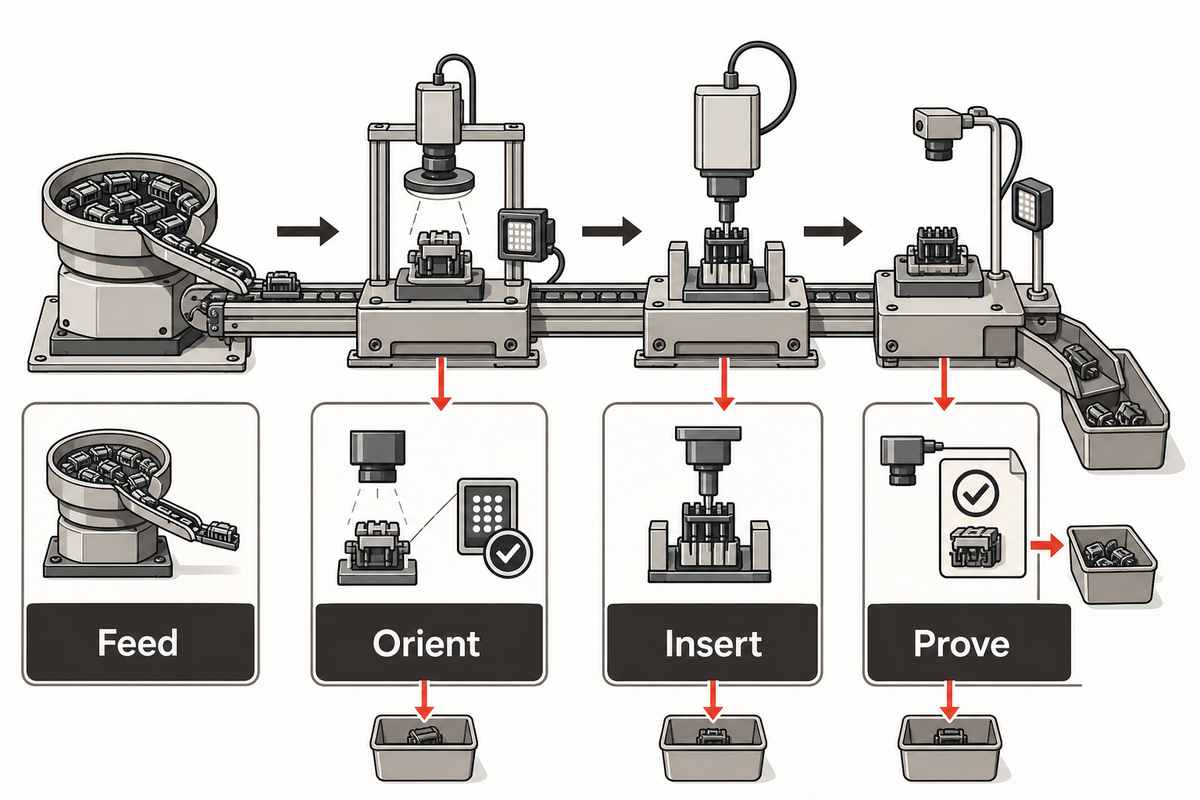
A prevenção de defeitos se torna administrável quando cada estação tem uma condição de entrada, um modo de falha, um método de detecção, uma rota de rejeição e um registro retido definidos. A sequência de 4 etapas — alimentar, orientar, inserir e comprovar — mantém essas decisões conectadas. Os sinais de conclusão do ciclo indicam que o atuador concluiu o comando; não comprovam que o conector está conforme.
- Alimentar — fornecer, separar e transferir as peças, controlando falta, peças duplicadas ou misturadas, contaminação, deformação e danos superficiais.
- Orientar — verificar a identificação, a polaridade, a chave de polarização, a direção dos contatos e a receita de processo correta antes de permitir a inserção.
- Inserir — controlar a posição da referência, o trajeto de aproximação, a força, a profundidade, a velocidade, os intertravamentos e o comportamento de parada anormal.
- Comprovar — verificar o assentamento, a presença, a orientação, a retenção, as características elétricas ou ópticas, a rastreabilidade e a separação física das peças rejeitadas, conforme necessário.
A cópia da MIL-STD-1344A hospedada pela NASA ilustra a diferença: a avaliação de conectores usa métodos e condições de ensaio definidos para características como forças de inserção e extração, retenção de contatos, continuidade e integridade mecânica. As estações de produção podem coletar sinais úteis do processo, mas a aceitação do produto ainda precisa apontar para o requisito e o método aplicáveis.
| Etapa | Defeito recebido ou gerado | Ação de detecção e rejeição | Evidência retida | Limite |
|---|---|---|---|---|
| Alimentar | Peça ausente, duplicada, misturada, torta ou danificada | Verificação de presença ou visão de máquina; parar ou isolar | Alarme do alimentador, imagem, identificação da peça | Um sensor pode não detectar danos em superfícies ocultas |
| Orientar | Chave de polarização, polaridade, direção ou receita incorreta | Verificar a identificação e os recursos; impedir a inserção | Receita de processo, resultado da inspeção, motivo da rejeição | Variantes visualmente semelhantes exigem referências controladas |
| Inserir | Entrada fora de eixo, assentamento parcial, trava danificada, carga anormal | Limite de movimento, força e profundidade; parar e colocar em quarentena | Rastreamento, posição final, código de parada | Uma força aparentemente normal não comprova todos os recursos |
| Comprovar | Assentamento incompleto, retenção insuficiente, circuito aberto, rota de rejeição incorreta | Inspeção específica do produto e confirmação da rejeição | Medição, imagem, status, identificação da unidade ou do lote | A cobertura do ensaio se limita às características especificadas |
Um erro comum é adicionar uma câmera depois de definir os mecanismos e só então descobrir que a posição crítica da trava ou do terminal está oculta. Inclua no layout conceitual o acesso para inspeção, a iluminação, a folga para calibres e a remoção de peças defeituosas. Consulte automação da inspeção de conectores para conhecer o escopo de uma discussão separada sobre inspeção.
Faça
- Associe cada defeito conhecido a um ponto de detecção
- Comprove que as peças rejeitadas chegam a um local controlado
- Retenha as evidências necessárias para diagnóstico e liberação
Não faça
- Use a conclusão do movimento do atuador como critério de aceitação do produto
- Presuma que um único limite de força detecta todos os modos de falha
- Permita que o retrabalho manual ignore os registros de identificação e rastreabilidade
O que a máquina precisa comprovar, além de concluir o ciclo?
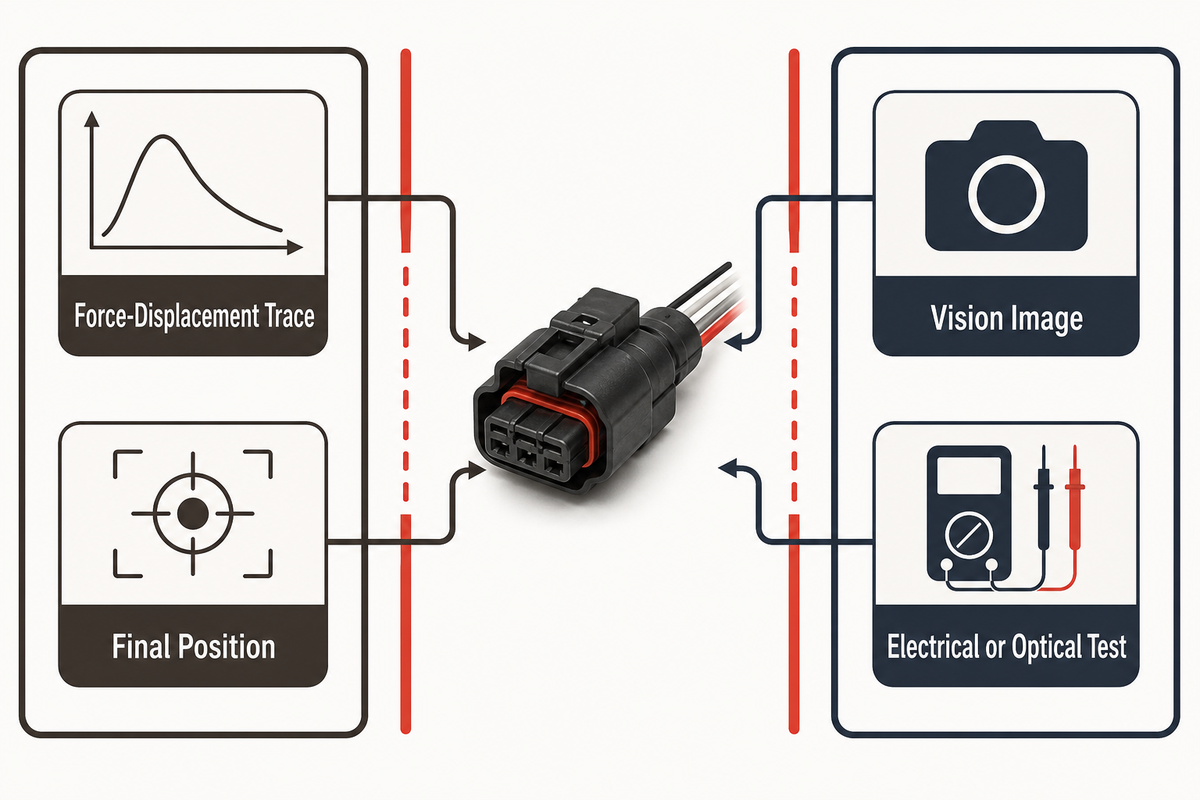
Um plano de aceitação precisa separar as evidências do processo das evidências do produto. Força, movimento e sinais das estações mostram o que aconteceu dentro da máquina. Assentamento, retenção, continuidade elétrica, desempenho de radiofrequência ou óptico, conformidade dimensional e inspeções de danos comprovam características selecionadas do produto. Uma classe de evidências não substitui automaticamente a outra.
A EIA-710, hospedada pela NASA, descreve ensaios de interfaces de conectores em um contexto de sinais de alta velocidade e especifica dispositivos, condições de ensaio e relatórios controlados. Para a automação, a lição é manter o escopo bem definido: escolha evidências compatíveis com a função real do conector. Traçados de força que detectam um assentamento parcial podem ser úteis sem comprovar o desempenho elétrico, de radiofrequência, óptico ou de retenção.
| Evidência | O que pode mostrar | O que não pode comprovar sozinha | Responsável pela aceitação |
|---|---|---|---|
| Traçado de força e deslocamento | Variação da carga ao longo do trajeto de inserção | Função elétrica, danos ocultos, todos os recursos de retenção | Engenharia de processo com aprovação da qualidade |
| Posição ou profundidade final | Atuador ou recurso atingiu uma posição definida | Identificação correta da peça ou conexão funcional | Engenharia de fabricação e qualidade |
| Imagem de visão de máquina | Presença, orientação ou condição superficial visível | Recursos ocultos ou integridade elétrica | Engenharia da qualidade |
| Verificação da retenção | Resistência à carga de ensaio definida | Circuitos não medidos ou dimensões sem relação com o ensaio | Engenharia de produto e qualidade |
| Ensaio elétrico ou óptico | Características funcionais identificadas sob condições de ensaio | Todos os defeitos mecânicos fora do escopo do ensaio | Engenharia de produto e ensaios |
| Registro de receita de processo, lote e rejeições | Qual processo foi aplicado e qual foi a disposição | Conformidade quando faltam medições | Qualidade e operações |
A incerteza da medição também deve fazer parte da decisão. Não é possível avaliar os limites de forma responsável se a resolução do instrumento, a situação da calibração, a repetibilidade do dispositivo, o local de amostragem ou a condição ambiental tornarem o resultado ambíguo. Os compradores devem especificar quais resultados liberam uma peça, quais liberam um lote e quais servem apenas para diagnóstico.
Protocolo de aceitação de folga, força e evidências
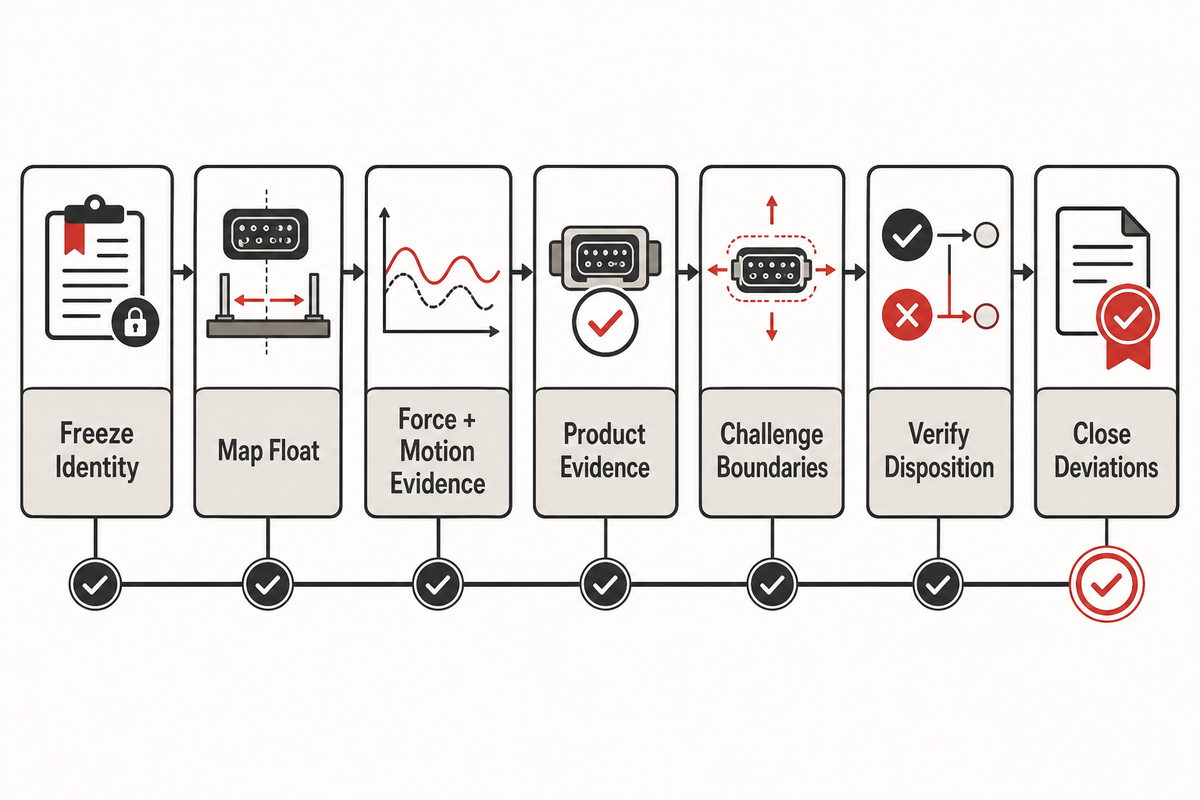
Os testes com amostras se tornam uma base sólida para decisões quando comprador e fornecedor concordam, antes do primeiro teste, sobre a população de entrada, os limites das medições, a resposta a falhas, os registros e as aprovações. O protocolo de aceitação em 7 etapas para folga, força e evidências reúne essas decisões para que uma demonstração tranquila com peças nominais selecionadas não substitua evidências que cubram o envelope aprovado do projeto.
- Defina as identificações — registre as revisões do desenho, da lista de materiais, do software, do dispositivo, da receita de processo e do método de ensaio.
- Mapeie a folga — identifique as referências fixas e flexíveis, as condições extremas de aproximação, as variantes e os limites das peças recebidas.
- Defina as evidências de força e movimento — especifique as regras aplicáveis ao traçado, à posição, ao tempo, ao equipamento, à calibração, à parada e à quarentena.
- Defina as evidências do produto — selecione verificações de assentamento, orientação, retenção, características elétricas ou ópticas, imagem ou dimensões compatíveis com o requisito do produto.
- Teste os limites — use peças aprovadas em condições extremas e amostras de defeitos intencionais, quando for seguro, em vez de testar apenas peças nominais de demonstração.
- Verifique a disposição — confirme o encaminhamento das peças aprovadas, o isolamento das rejeitadas, os controles de retrabalho, as regras de novo ensaio e a associação aos registros.
- Encerre os desvios — documente falhas, alterações, ensaios repetidos, riscos residuais e aprovações pelos responsáveis.
A ISO 8092-2 abrange definições e requisitos gerais de desempenho para determinados sistemas de conexão elétrica automotiva embarcados, enquanto os documentos da IEC e militares sobre conectores mencionados acima abrangem outros domínios e métodos. Essa diversidade mostra por que o protocolo de teste com amostras precisa identificar a especificação aplicável. “Testado conforme uma norma de conectores” é uma informação incompleta sem o documento, a edição, o método, a condição e o requisito aplicáveis.
Exemplos baseados em variáveis são mais seguros do que limites inventados. Suponha que um receptáculo flutuante possa se mover em relação à referência do painel. O conjunto de amostras para o teste incluiria a revisão aprovada do conector, montagens nominais e em condições extremas acordadas, um painel ou suporte controlado, um trajeto de aproximação documentado, os limites de parada especificados pelo fornecedor, uma cadeia de medição calibrada, um ensaio do produto e o registro da disposição. A aprovação significa atender a todos os campos acordados previamente, não apenas concluir a inserção.
A gestão da fábrica pode priorizar a estabilidade da produção, o financeiro pode se concentrar na exposição de capital e a qualidade pode exigir uma cobertura de ensaios mais abrangente. Cotar o mesmo pacote de evidências resolve essa divergência. Projetos mais rápidos que não conseguem distinguir uma peça boa e assentada de outra danificada ou encaminhada incorretamente transferem o custo para as etapas posteriores do processo, em vez de eliminá-lo. Assim, a área de compras pode comparar as cotações pelo que foi comprovado, retido e excluído.
Requisitos de integração e troca de formato
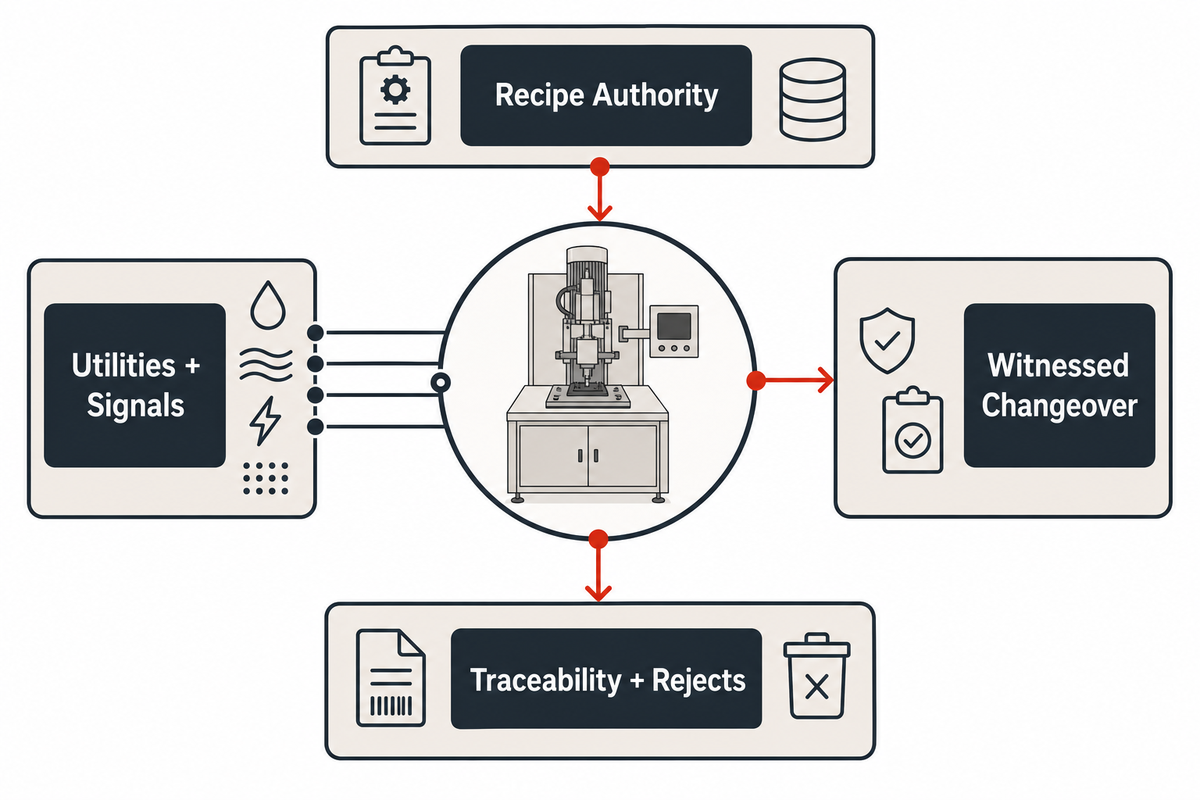
O desempenho da inserção é apenas um dos limites de aceitação. Os projetos prontos para produção precisam definir as transferências entre as etapas anteriores e posteriores do processo, os serviços necessários, a área ocupada, as proteções, o acesso do operador, o acesso para manutenção, o reabastecimento de peças, a autorização das receitas de processo, os sinais da linha, a rastreabilidade, a remoção de rejeições, as peças de troca para mudança de formato, as peças de reposição e a recuperação após uma interrupção. A falta de definição das interfaces gera divergências mesmo quando a estação de inserção funciona.
O ferramental dedicado pode ser adequado a geometrias estáveis e à demanda contínua, mas uma nova variante pode exigir novos ninhos, trilhos de alimentação, garras, sensores, calibres ou validação de software. O ferramental configurável reduz algumas alterações de hardware, mas acrescenta a confirmação da configuração. Células flexíveis podem atender a uma variedade maior somente quando o manuseio, o acesso às referências, o escopo dos ensaios e a validação da troca de formato forem viáveis. Nenhuma arquitetura é superior sem a matriz de variantes e as evidências necessárias.
Elabore uma folha de controle de interfaces que especifique cada serviço e sinal, o responsável, o limite físico, o estado normal, o estado de falha, o método de recuperação e a verificação de aceitação. Inclua a identificação da peça na entrada, a identificação da unidade na saída, o envio da receita de processo, o envio do resultado, o estado da caixa de rejeições, os intertravamentos de segurança e os registros de recuperação manual. A aprovação da rede da fábrica pode afetar o projeto dos dados e o cronograma, embora não altere a mecânica do conector.
Consulte o guia de máquinas de montagem de conectores para conhecer um contexto mais amplo de arquitetura. Neste projeto, exija uma troca de formato acompanhada por alguém responsável, iniciada com a variante anterior, realizada conforme a instrução controlada, com confirmação do ferramental instalado e da receita de processo, execução das peças de verificação acordadas e registro da aprovação para liberação.
Quando não especificar uma máquina dedicada
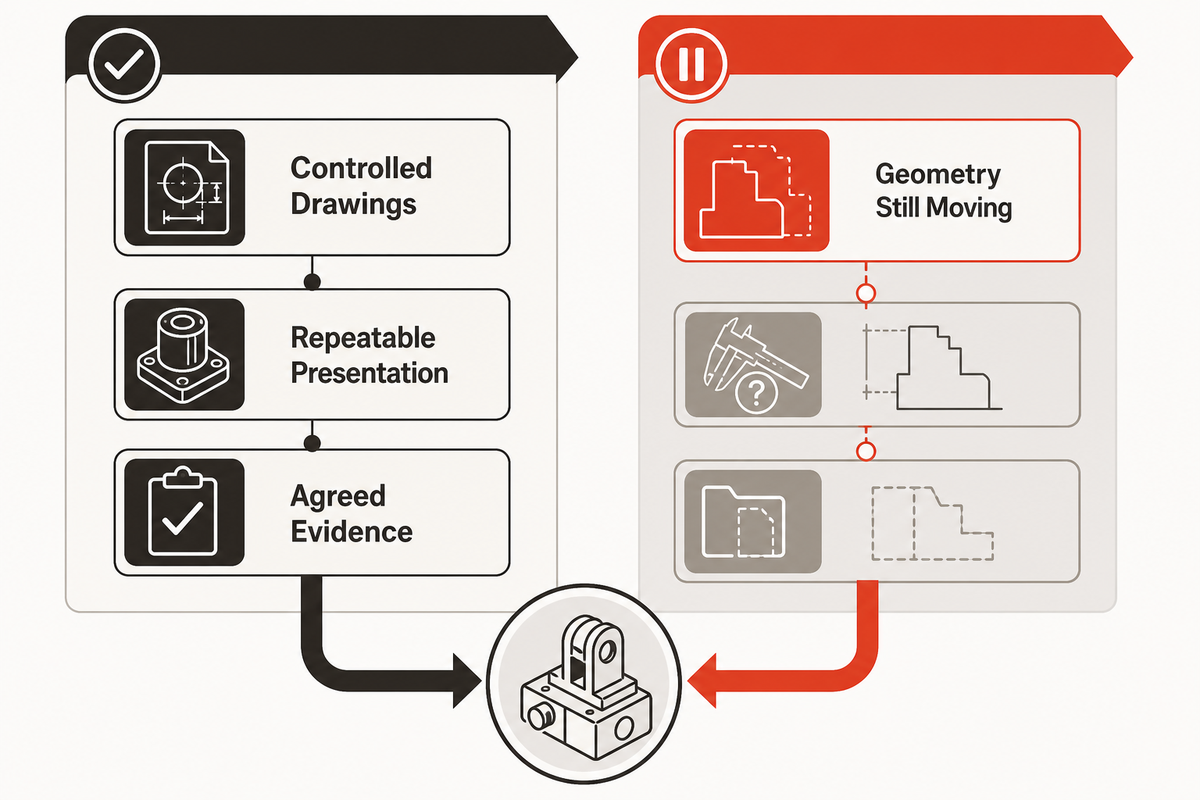
Adie a compra de uma máquina dedicada quando a geometria do produto ainda estiver mudando, as tolerâncias necessárias forem desconhecidas, as peças recebidas não puderem ser apresentadas de forma consistente, as variantes impedirem dispositivos repetíveis, faltar acesso para inspeção ou ninguém conseguir definir quais evidências liberam uma montagem. A automação fixa as premissas; premissas instáveis voltam mais tarde como alterações de ferramental, rejeições indevidas, defeitos que escapam à inspeção e divergências de aceitação.
Uma demanda baixa ou incerta pode justificar ferramental manual guiado, um dispositivo semiautomático, estações modulares ou o adiamento da automação. Compare as opções manuais e automáticas pela capacidade de controlar os riscos identificados, coletar as evidências necessárias, atender às variantes e se adaptar à evolução do produto. Alterações de projeto para facilitar a montagem podem ser mais valiosas do que pedir à máquina que compense uma pilha de tolerâncias fora do envelope do conector.
Avance quando
- Desenhos, variantes e referências estiverem controlados
- As peças puderem ser apresentadas e identificadas de forma repetível
- As evidências necessárias do produto e do processo estiverem acordadas
- For possível produzir e testar amostras em condições extremas
Adie quando
- A revisão do produto mudar durante a cotação
- A folga do conector for considerada capaz de compensar uma pilha desconhecida do sistema
- A taxa de ciclo estiver especificada, mas os critérios de aceitação não
- As rotas de rejeição e retrabalho não tiverem controle de rastreabilidade
Prepare uma solicitação de cotação baseada em evidências
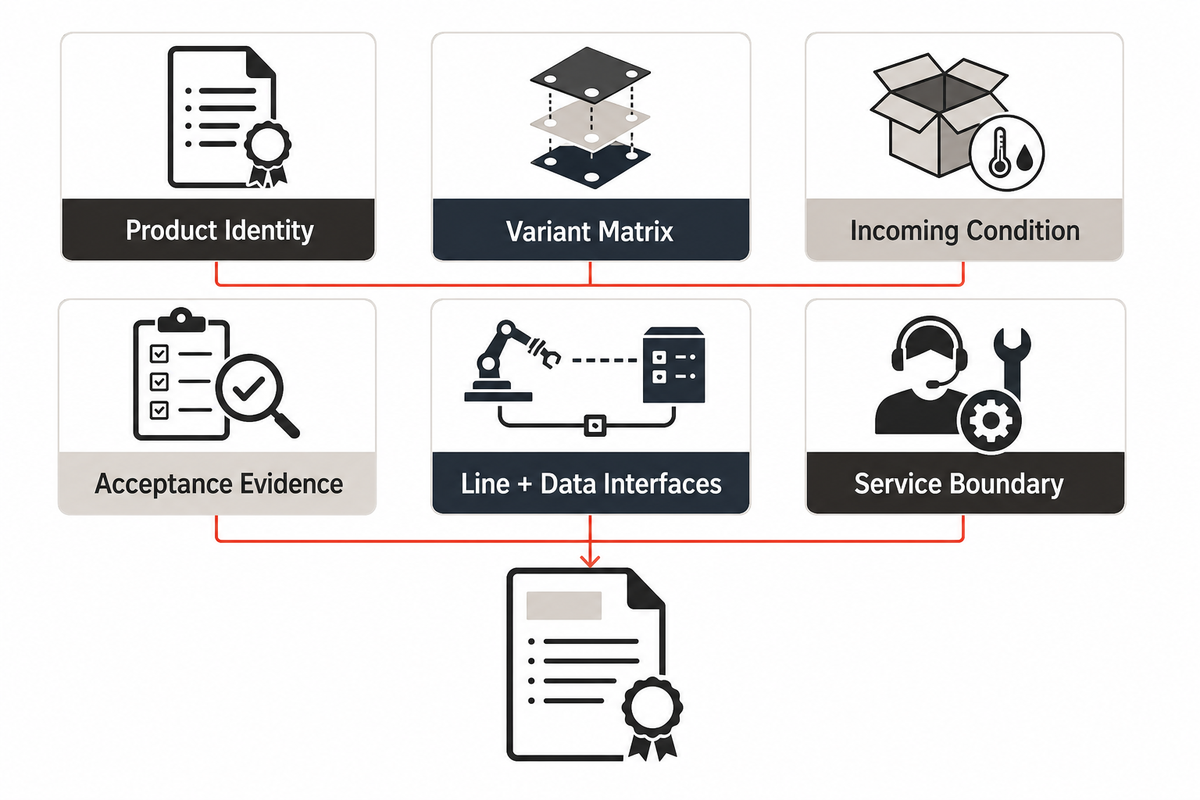
Uma solicitação de cotação comparável controla as entradas, os limites e as evidências. Envie desenhos técnicos atualizados, lista de materiais (BOM) e status das revisões, amostras físicas, uma matriz de variantes, condições das peças recebidas, premissas de demanda e produção, definições de defeitos, requisitos de ensaio, interfaces da linha, regras de rastreabilidade, expectativas de troca de formato e o protocolo de aceitação. Peça a cada proponente que declare as exclusões e as lacunas de evidências.
Solicitação de cotação baseada em evidências — copie estes campos para o pedido de cotação:
| Parâmetro | Valor específico do projeto | Por que isso importa | Como verificar |
|---|---|---|---|
| Identificação do produto | Números de peça, desenhos técnicos, BOM e revisões | Evita cotações baseadas em uma configuração desatualizada | Registro controlado de documentos |
| Matriz de variantes | Variantes aprovadas e futuras, características compartilhadas e diferenças | Define o escopo do ferramental, da receita de processo e da troca de formato | Resposta do fornecedor indicando a cobertura de cada variante |
| Condição de recebimento | Embalagem, orientação, disposição dos cabos, limpeza, defeitos permitidos | Define os limites de alimentação e inspeção | Amostras de lotes representativos |
| Flutuação e aproximação | Referências, deslocamento, ângulo, sequência de guias, assentamento final | Define os requisitos de dispositivos de fixação e movimento | Ensaio da faixa entre flutuação e força |
| Evidências de aceitação | Verificações do processo e do produto, métodos, limites, registros | Distingue a conclusão do ciclo da conformidade | Protocolo e relatório acompanhados por testemunhas |
| Base de produção | Mix de produtos, turnos, reabastecimento, tempo de ensaio, premissas de troca de formato | Permite comparar as declarações de capacidade | Ensaio cronometrado com exclusões declaradas |
| Interfaces da linha e de dados | Utilidades, sinais, segurança, rede, identificadores, retenção de dados | Evita lacunas de integração | Ensaio de controle das interfaces |
| Limites do serviço | Treinamento, peças sobressalentes, peças de troca para mudança de formato, documentação, escopo de atendimento | Mostra as responsabilidades ao longo do ciclo de vida | Registro de entregáveis e aceitação |
A análise das cotações deve comparar a resposta de cada fornecedor com esta tabela. Para cada campo, indique “incluído”, “excluído”, “fornecido pelo comprador”, “sujeito à validação com amostras” ou “ainda não comprovado”. Essa abordagem ajuda o responsável pela fábrica a identificar riscos de cronograma, permite que a equipe de qualidade encontre lacunas de cobertura e evita que o setor de compras compare taxas de ciclo informadas com base em premissas diferentes.
Para um projeto pronto para passar do planejamento das evidências à discussão sobre o equipamento, conheça uma solução de montagem de conectores com encaixe cego. Os engenheiros da equipe de engenharia de automação da ZEUEE podem avaliar as peças, os desenhos técnicos, as variantes e os limites de aceitação fornecidos. Ainda é necessário validar a solução para o projeto real; esta página não comprova que qualquer família de conectores funcionará sem uma análise das amostras.
Converse sobre seu conjunto de evidências para montagem de conectores
Perguntas frequentes
Quais são alguns exemplos de conectores com encaixe cego?
Os exemplos incluem interfaces guiadas de alimentação e sinal, conectores flutuantes para placas de circuito impresso ou painéis, interfaces circulares e retangulares multipinos, conectores RF com encaixe cego e algumas interfaces ópticas. Essas são famílias de processos, não uma especificação única de máquina. Antes de selecionar o método de montagem, cada projeto exige a análise da geometria real das guias, dos contatos, da montagem, dos requisitos de limpeza, das cargas nos cabos ou nas placas de circuito impresso e dos ensaios de aceitação.
Onde são usados os conectores com encaixe cego?
Interfaces com encaixe cego são usadas quando módulos, racks, painéis ou outros conjuntos precisam se conectar apesar do acesso ou da visibilidade limitados. O contexto da aplicação altera o plano de aceitação: conexões de alimentação e sinal, caminhos de RF, caminhos ópticos, ambientes automotivos e módulos que permitem manutenção podem exigir evidências diferentes de desempenho ambiental, retenção, continuidade, limpeza, rastreabilidade e vida útil de acoplamento. As especificações do conector e do sistema determinam quais ensaios se aplicam.
O que são conectores RF com encaixe cego?
Conectores RF com encaixe cego são interfaces de radiofrequência projetadas para se acoplarem com orientação direta limitada, muitas vezes com uma geometria de entrada ou montagem complacente que acomoda um desalinhamento especificado. O assentamento mecânico não comprova, por si só, a conformidade do caminho de RF. As equipes do projeto devem definir a faixa de frequência aplicável, a interface, a montagem, o alinhamento, a limpeza, a condição de inserção e as evidências dos ensaios de RF, sem adotar limites de outra série.
Como verificar a força de inserção durante um ensaio com amostras?
Use uma cadeia de medição calibrada, o dispositivo de fixação e o perfil de movimento aprovados, peças representativas e limites específicos do projeto para força em função da posição. Registre o traçado, o resultado da parada, a identificação da peça, o status do equipamento e as verificações finais do produto; a força, por si só, não libera o conjunto.
Quais informações devem ser enviadas com uma solicitação de cotação?
Envie desenhos técnicos controlados dos conectores e contatos, revisões da BOM, amostras representativas, uma matriz de variantes, as condições das peças e da embalagem recebidas, o mix de produção, a base de produção exigida, defeitos conhecidos, ensaios de inspeção e funcionais, requisitos de rastreabilidade, utilidades, interfaces da linha, expectativas de troca de formato, restrições de segurança e acesso, expectativas de serviço e uma minuta do protocolo de ensaio com amostras. Identifique quais valores estão aprovados e quais ainda exigem ensaios do fornecedor. Peça aos proponentes que indiquem cada requisito como incluído, excluído, fornecido pelo comprador ou sujeito a um ensaio com amostras e, em seguida, especifiquem quais evidências serão mantidas para a aceitação. A falta de informações sobre revisão, referência, ensaio ou aceitação leva os proponentes a cotar projetos diferentes, tornando pouco confiáveis as comparações de preço e prazo de entrega. Mesmo uma máquina aparentemente semelhante pode ocultar diferenças nos limites dos dispositivos de fixação, da inspeção, dos dados, da troca de formato e do serviço.
Referências e fontes
- IEC 60512-1: Conectores para equipamentos elétricos e eletrônicos — Ensaios e medições
- MIL-STD-1344A: Métodos de ensaio para conectores elétricos
- EIA-710: Normas de desempenho elétrico para conectores de backplane de alta velocidade e alta densidade
- ISO 8092-2: Veículos rodoviários — Conexões para chicotes elétricos de bordo
- Especificação de alinhamento de conectores com encaixe cego da ngVLA
Nota de revisão: Revisado quanto ao escopo de engenharia e aos limites das fontes pela equipe técnica da Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. A configuração final da máquina e os critérios de aceitação dependem da aplicação.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






