Entre em contato com a Zeyu lntelligent Industrial Company

Por dentro da máquina de expansão de contatos Twist Pin: engenharia do abaulamento central, modos de falha e acúmulo de tolerâncias

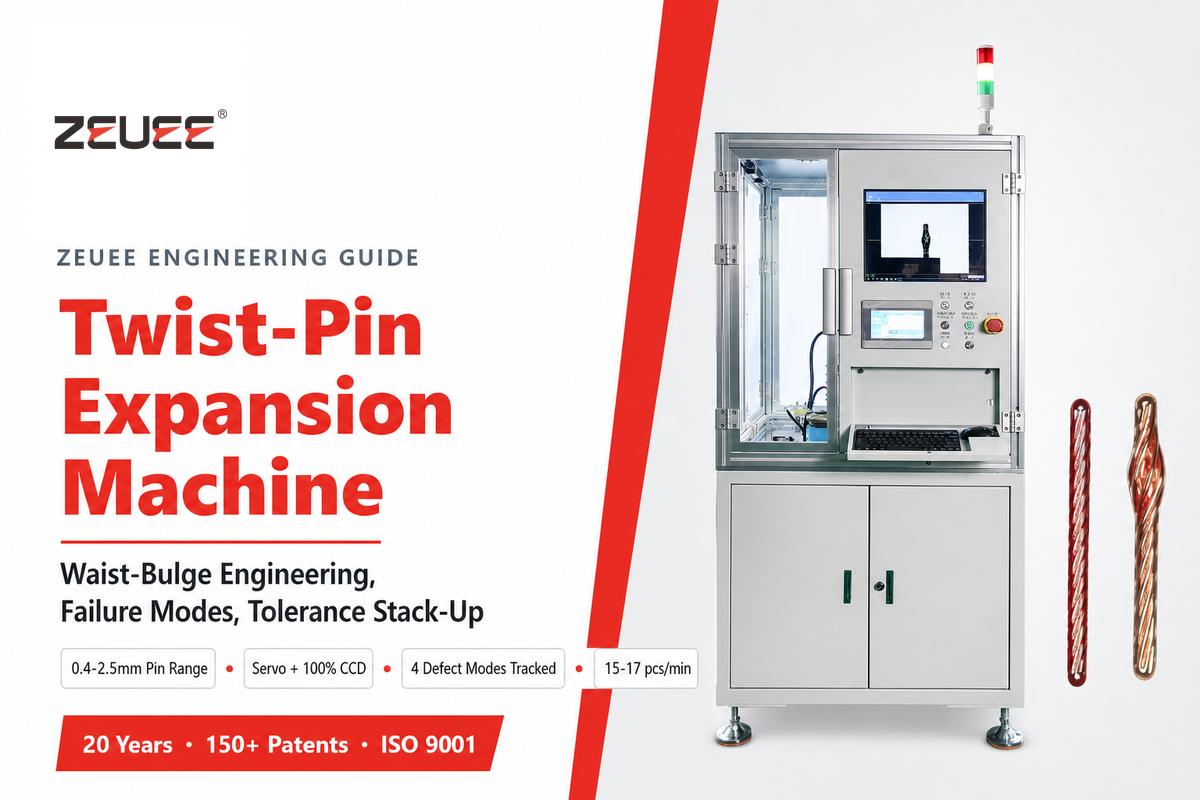
Uma máquina de expansão de contatos Twist Pin é a estação de produção que forma o abaulamento central em um contato Twist Pin de cobre-berílio; também é chamada de máquina de expansão de contatos Twist Pin ou comercializada como máquina automática de expansão de contatos Twist Pin, devido ao ciclo automatizado acionado por servo. Ela se distingue da estação de trançagem, que enrola os filamentos; da estação de soldagem, que faz a terminação elétrica; e do equipamento de inserção, que assenta o pino pronto no corpo do conector. Não se trata de um sistema de expansão de elementos de fixação, de uma ferramenta para tubulações PEX nem de uma máquina para twistlocks de contêineres marítimos: são 3 produtos sem relação entre si que compartilham termos de busca. Este guia trata da máquina para fabricação de conectores: uma estação acionada por servo e inspecionada por CCD que transforma um feixe de filamentos soldados em um contato hiperboloide com força de acoplamento controlada e repetível.
A maioria das equipes de engenharia que avaliam uma estação de expansão de contatos Twist Pin já sabe que a máquina existe. O que falta é uma forma de converter uma faixa de tolerância do diâmetro do abaulamento em um valor de força de acoplamento ou de rastrear uma rejeição por CCD até o parâmetro de processo que realmente a causou. Este guia preenche essa lacuna.
Especificações rápidas: referência de parâmetros da estação de expansão
| Faixa de diâmetro do pino | 0,4 mm (sinal/Nano-D) a 2,5 mm (contatos de potência) |
| Taxa de produção (estação única) | 15-17 peças/min |
| Cobertura da inspeção | CCD em linha, 100%, com 4 modos de defeito monitorados |
| Mecanismo de conformação | Rotação anti-helicoidal acionada por servo (não por came) |
| Estado térmico do material de entrada | Cobre-berílio (C17200), revenido no abaulamento após a conformação |
| Meta de ciclos de acoplamento | Até 100.000 ciclos (contatos hiperboloides, referência do setor) |
Os valores acima têm como referência a ficha técnica da máquina de expansão de contatos Twist Pin C49-ZY05-01 da ZEUEE e dados do setor sobre contatos hiperboloides publicados por fontes independentes (fontes abaixo).
1. O que faz uma máquina de expansão de contatos Twist Pin (e o que ela não é)
Uma máquina de expansão de contatos Twist Pin forma o abaulamento central que transforma um feixe soldado de filamentos de cobre-berílio em um contato hiperboloide com efeito de mola. É uma das 6 estações distintas de uma linha completa de produção de contatos Twist Pin, e não um sinônimo da linha inteira. O desenrolamento dos filamentos, o corte e a soldagem ocorrem nas etapas anteriores do processo; o alinhamento e a inspeção final ocorrem nas etapas posteriores. A tarefa específica da estação de expansão é girar a gaiola soldada em movimento anti-helicoidal, desfazendo parcialmente a torção dos filamentos para abaular o centro para fora até atingir um diâmetro controlado. É essa geometria que determina a força de acoplamento do contato.
Os resultados de busca por “twist pin expansion machine” são dominados por produtos sem relação com conectores: pinos de torção para estofamento, ferramentas de expansão com autorrotação para tubulações PEX e máquinas de manuseio de twistlocks para contêineres marítimos usam termos semelhantes. Nenhum deles é equipamento para fabricação de conectores. Se sua equipe fornece contatos qualificados conforme MIL-DTL-32139 (Nano-D) ou MIL-DTL-83513 (Micro-D), ou avalia internalizar a formação do abaulamento, a máquina abordada neste guia é uma célula de estação única instalada entre a estação de soldagem e a inspeção final em uma linha de produção de contatos hiperboloides.
Quem realmente precisa desta estação?
Fabricantes de conectores (OEMs) que já operam uma linha de trançagem e soldagem e querem adicionar capacidade própria para formar o abaulamento; fabricantes contratados que estão qualificando uma nova linha de produtos com contatos hiperboloides; e engenheiros de processo que investigam por que uma etapa manual ou acionada por came gera forças de acoplamento inconsistentes. Os mercados finais típicos incluem programas de conectores automotivos, aeroespaciais e para eletrodomésticos, nos quais a consistência da força de acoplamento após a instalação em campo importa tanto quanto no chão de fábrica.
Se você compra contatos Twist Pin prontos em vez de montar sua própria linha, a estrutura de decisão entre fabricar e comprar da Seção 10 é o ponto de partida mais relevante.
2. Por dentro do abaulamento anti-helicoidal: a física da formação do centro
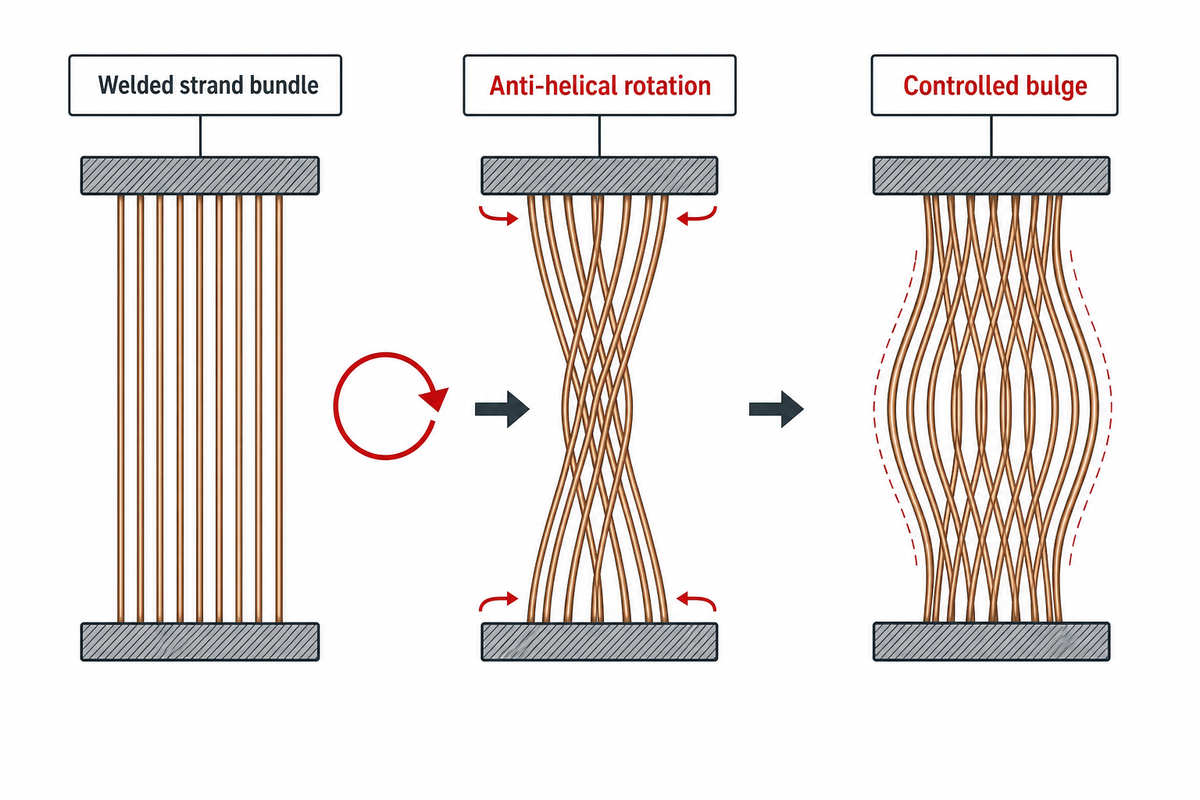
Um cabeçote de expansão acionado por servo forma o centro hiperboloide girando as extremidades fixadas do feixe de filamentos soldados em sentidos opostos. Esse movimento anti-helicoidal desfaz parcialmente a torção dos filamentos, o suficiente para que cada um se curve para fora e forme um abaulamento controlado; o feixe não é empurrado nem estampado para adquirir a forma. A patente dos EUA 6.584.677 B2 descreve diretamente esse processo: o abaulamento do contato Twist Pin é formado pela rotação anti-helicoidal dos elementos de fixação, que desfaz a torção dos filamentos; depois, o tratamento térmico revene o cobre-berílio nos abaulamentos para fixar sua forma de mola. Essa sequência importa: primeiro, a geometria do abaulamento é definida mecanicamente; depois, aplica-se o revenimento que fixa a força elástica no próprio abaulamento, e não antes, no processamento do material a granel (consulte a Seção 3 sobre metalurgia). Por isso, as especificações de torque do servo importam tanto quanto a posição angular: o motor precisa manter força rotacional consistente durante todo o curso anti-helicoidal, e não apenas alcançar um ângulo-alvo. Caso contrário, o diâmetro do abaulamento varia mesmo que o programa pareça correto no papel.
A redundância de contatos é o motivo pelo qual essa geometria específica exige uma máquina dedicada, em vez de uma matriz de estampagem. Depois de abaulados, 10 filamentos enrolados helicoidalmente criam de 7 a 10 pontos de contato linear independentes com o pino correspondente, em vez dos 2 ou 3 contatos pontuais proporcionados por um soquete estampado. A tecnologia de contatos hiperboloides foi inventada em 1956 por Francois Robert Bonhomme para aplicações de sinalização ferroviária que precisavam manter as conexões funcionando sob choques e vibrações constantes. Mais tarde, a tecnologia chegou a equipamentos militares, aeroespaciais e de ensaio e medição, nos quais o mesmo princípio de contatos redundantes permite até 100.000 ciclos de acoplamento sem aumento mensurável da resistência de contato — uma margem de vida em fadiga compatível com os dados revisados por pares sobre fadiga por flexão rotativa do cobre-berílio C17200.
“Se você tem um conector de 300 posições e cada contato exige seis onças de força, são 1.800 onças (112 lbs) de força, uma carga considerável para acoplar o conector. Se esse valor puder ser reduzido para cerca de duas onças por contato, a força necessária para acoplar o conector cai em dois terços.”
Esse cálculo da força é o argumento central a favor da formação precisa do abaulamento: quando há muitos pinos, pequenas reduções na força de cada contato se acumulam e podem levar a uma força total de acoplamento que o corpo do conector e os mecanismos de trava precisam suportar. A Seção 4 apresenta o mesmo cálculo para a linha de contatos da ZEUEE.
Abaulamento central versus expansão paralela de pinos
P: Uma máquina de expansão de contatos Twist Pin é igual ao ferramental de expansão paralela de pinos?
Não. A expansão paralela de pinos é uma técnica mecânica de fixação e expansão de tubos, na qual os rolos ficam paralelos a um mandril, com ângulo de avanço zero. Ela não tem relação com a conformação de contatos hiperboloides.
“Expansão paralela de pinos” é um termo industrial para expandir tubos ou pinos de fixação usando rolos paralelos a um mandril, sem ângulo de avanço. Assim, o mandril é empurrado à força pelo expansor. É uma técnica mecânica de fixação usada em trabalhos com tubos e conexões. As máquinas comercializadas como expansores paralelos de pinos executam essa tarefa de fixação mecânica; embora compartilhem termos com o abaulamento central de contatos Twist Pin, usam um processo físico diferente, com outros materiais e para outro setor. Se você chegou até aqui buscando “expansão paralela de pinos”, provavelmente precisa de ferramental para expansão de tubos, e não de equipamento para conformar contatos de conectores.
3. Por que o abaulamento exige uma etapa própria de tratamento térmico
O abaulamento central exige uma etapa própria de revenimento porque a conformação mecânica, por si só, não fixa a força elástica que determina as características de acoplamento de um contato hiperboloide. Para isso, é preciso endurecer o cobre-berílio por precipitação depois de definida a geometria. Conforme a descrição do processo na própria patente dos EUA 6.584.677 B2, o tratamento térmico é aplicado no abaulamento, depois de formado pela rotação anti-helicoidal, especificamente para fixar a forma de mola. Se essa etapa for ignorada ou executada abaixo das condições necessárias, o abaulamento mantém a forma logo após a conformação, mas não mantém a consistência do retorno elástico durante o uso.
A resposta do cobre-berílio ao endurecimento por precipitação é bem caracterizada: os dados publicados pela Copper Development Association para C17200 mostram que o revenimento endurecido por precipitação (TF00) alcança resistência à tração de cerca de 175 ksi, limite de escoamento de 155 ksi e alongamento de 6%, em comparação com os valores iniciais de apenas cerca de 70 ksi de resistência à tração, 32 ksi de limite de escoamento e 45% de alongamento no estado tratado por solubilização (TB00) para a mesma liga. O tratamento de precipitação ocorre a 600°F por 3 minutos ao ar, após tratamento por solubilização a 1.425-1.475°F por 0.5 minutos em água.
⚠️ Importante: a forma do material importa
A tabela de revenimento acima foi publicada para C17200 em chapas, tiras e barras laminadas, conforme ASTM B194. O fio trançado que efetivamente alimenta uma máquina de expansão de contatos Twist Pin é regido separadamente pela norma ASTM B197/B197M (fio de liga cobre-berílio). As designações de revenimento e a lógica do endurecimento por precipitação se aplicam a ambas as formas, mas os valores numéricos exatos do lote de fio específico devem ser obtidos no certificado de ensaio do fabricante, conforme B197, e não presumidos com base diretamente nos dados de chapas da B194.
Na prática, isso significa que o certificado de ensaio do material recebido para o fio de BeCu deve especificar claramente o estado do tratamento térmico (um código como TF00 ou TH04, e não apenas “endurecido”). Um fornecedor que não saiba informar a condição de revenimento em que o fio é entregue ou qual estação da linha aplica o tratamento posterior ao abaulamento não controla o processo de ponta a ponta.
4. Do diâmetro do abaulamento à força de acoplamento: o acúmulo de tolerâncias
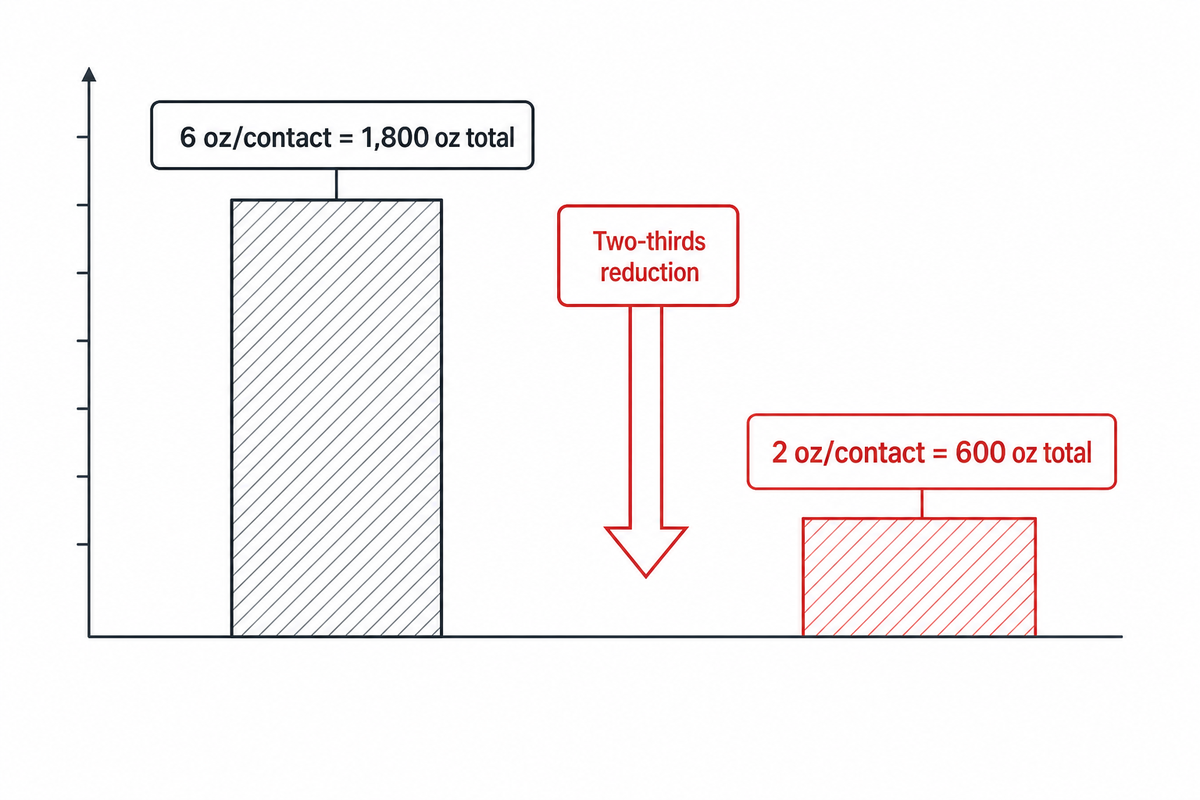
A tolerância do diâmetro do abaulamento se converte diretamente em uma faixa de força de acoplamento porque as forças individuais dos contatos se somam considerando o número total de pinos. Um pequeno desvio de tolerância por pino pode se transformar em um grande problema de força total de acoplamento quando a densidade de pinos é alta. A especificação da C49-ZY05-01 da ZEUEE para um conector Micro-D de 51 posições indica uma referência de aproximadamente 6 ozf (1.67 N) por contato. Esse valor se acumula, resultando em mais de 85 N de força total de acoplamento e desacoplamento em todo o conector — uma força que o operador precisa vencer fisicamente com as mãos ou com ferramental em cada ciclo de acoplamento.
📐 Regra da força por mícron: exemplo prático
Considere a referência da QA Technology: um conector de 300 posições com 6 oz/contato totaliza 1.800 oz (112 lb) de força de acoplamento. Reduzir a força por contato para cerca de 2 oz — algo que se consegue com um diâmetro de abaulamento mais uniforme e controlado — reduz a força total de acoplamento em dois terços, para cerca de 600 oz (37,5 lb). Aplicando o mesmo raciocínio à referência Micro-D de 51 posições da ZEUEE (6 ozf/contato, ~85 N no total): cada mícron de desvio não controlado no diâmetro do abaulamento que leva um contato para perto do limite superior de sua faixa de força se acumula em todos os pinos, e não apenas em um. É esse cálculo que uma estação servo+CCD oferece: uma distribuição comprovadamente mais estreita em torno da força-alvo por contato, e não apenas uma máquina mais bonita.
Valores: QA Technology Company (via Connector Supplier, 2022/2024) e especificação da página de solução ZEUEE C49-ZY05-01.
O que a tolerância geométrica não pode fazer é garantir, por si só, que o conector acabado será qualificado. Especificamente nos programas MIL-DTL-32139, a tolerância do abaulamento é apenas um dos fatores da faixa dimensional do conector completo, discutida na Seção 9. A geometria do abaulamento determina a faixa de força de acoplamento; a qualificação final do conector também depende da resistência à vibração, dos ciclos térmicos, da exposição à umidade e do comportamento diante da corrosão. Esses fatores não são controlados nem inspecionados por esta estação única. Um abaulamento com tolerâncias perfeitas em um contato revestido com espessura de ouro incorreta ou montado em um corpo com vedação inadequada ainda pode levar à reprovação na qualificação. Trate os dados de tolerância da estação de expansão como um dos fatores para a decisão de qualificação, não como a decisão completa.
5. Uma estação, 6 classes de pinos: ajuste dos parâmetros de abaulamento de 0,4 mm a 2,5 mm
A C49-ZY05-01 da ZEUEE é especificada para formar abaulamentos em 6 classes de diâmetro de pino em uma única plataforma, desde pinos de sinal Nano-D de 0,40 mm até contatos de potência grandes de 2,5 mm. Essa faixa operacional foi publicada pelo fornecedor e não é uma norma do setor validada de forma independente. Portanto, considere os limites de cada classe abaixo como especificações desta máquina específica, e não como limites universais de engenharia.
| Classe do pino | Diâmetro nominal do pino | Parâmetros controlados | Acionamento da rejeição por CCD |
|---|---|---|---|
| Sinal Nano-D | 0,40 mm | Diâmetro e comprimento do abaulamento, concentricidade | Diâmetro/comprimento fora da faixa; cabeçote inclinado |
| Nano-D (M32139 típico) | 0,635 mm | Diâmetro e comprimento do abaulamento, concentricidade | Diâmetro fora da faixa; filamento separado |
| Classe Micro-D | 0,76 mm | Diâmetro e comprimento do abaulamento, concentricidade | Perfil de abaulamento irregular; rosca danificada |
| Micro-D / potência | 0,80 mm | Diâmetro e comprimento do abaulamento, concentricidade | Diâmetro fora da faixa; cabeçote inclinado |
| Contato de potência | 1,00 mm | Diâmetro e comprimento do abaulamento, concentricidade | Abaulamento irregular; filamento separado |
| Contato de potência grande | até 2,5 mm | Diâmetro e comprimento do abaulamento, concentricidade | Diâmetro/comprimento fora da faixa |
Duas coisas mudam à medida que o diâmetro do pino aumenta da classe de sinal à de potência: a faixa de força absoluta aumenta (uma seção transversal maior do fio significa mais força elástica por contato, conforme a regra da força por mícron acima) e a faixa de tolerância dimensional do CCD precisa se ampliar proporcionalmente para evitar falsas rejeições em abaulamentos maiores, naturalmente mais variáveis. Um fornecedor que informa uma única faixa de tolerância fixa para todas as 6 classes está apresentando material de marketing, não uma especificação de ferramental. Peça a faixa específica para cada classe no desenho técnico do seu contato.
6. Investigação da causa raiz dos 4 modos de defeito na expansão
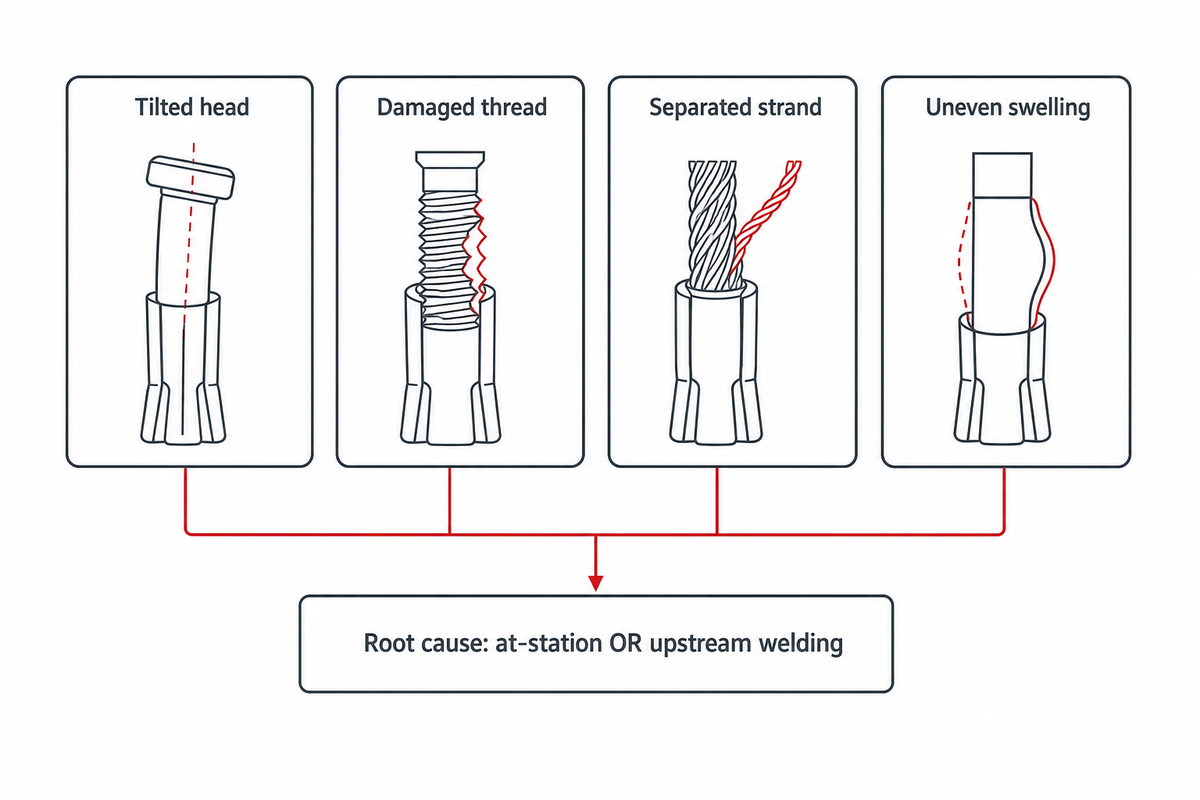
Cada um dos 4 modos de defeito identificados na expansão — cabeçote inclinado, rosca danificada, filamento separado e abaulamento irregular — está associado a um parâmetro de processo específico, e não a um “problema de qualidade” genérico. Para identificar qual deles ocorreu, é preciso saber onde a falha realmente se origina na estação, não apenas o que o CCD sinalizou.
| Tipo/classe de defeito (nome no CCD) | Problema físico | Causa raiz mais provável | Verificação diagnóstica | Limitações: quando o diagnóstico não é conclusivo |
|---|---|---|---|---|
| Cabeçote inclinado — causa na estação | Cabeça do pino desalinhada após a expansão | Grampo fora de concentricidade com o eixo de rotação do servo | Verifique o alinhamento do grampo antes de ajustar o programa de expansão | Descarta apenas o grampo; ainda podem existir causas no alimentador ou nas etapas anteriores do processo |
| Cabeçote inclinado — causa anterior à estação | Mesmo sintoma, origem em outra estação | Desgaste do alimentador (verifique na inspeção antes da operação) ou filamento já curvado por variação de tensão na etapa de trançagem | Verifique o registro de desgaste do alimentador e a tendência da tensão na etapa de trançagem antes de presumir uma falha da estação de expansão | Só é possível distinguir da causa na estação com um cronograma documentado de desgaste do alimentador |
| Rosca danificada — causa na estação | Superfície do filamento rasgada ou deformada na zona de abaulamento | Força excessiva do grampo ou programa de abaulamento inadequado para a classe de pino em uso | Verifique se o programa corresponde à classe real do pino carregado (Seção 5) | Não permite diagnóstico se o fio recebido já apresentava defeitos superficiais causados pela trefilação/trançagem |
| Rosca danificada — causa anterior à estação | Mesmo sintoma, origem em outra estação | Defeito na superfície do fio introduzido durante a trefilação ou a trançagem, antes de o filamento chegar à expansão | Faça um corte transversal em uma amostra rejeitada e compare com o próprio registro de inspeção do fabricante para o fio recebido | Exige dados de inspeção do fio recebido que a maioria das fábricas não mantém por lote |
| Filamento separado | Um ou mais filamentos enrolados se soltaram do feixe | Soldagem incompleta ou desalinhada na estação de soldagem anterior, e não na própria estação de expansão | Consulte o registro de CCD/inspeção da estação de soldagem para essa unidade antes de ajustar os parâmetros de expansão | Uma ocorrência recorrente indica um problema na estação de soldagem, não na estação de expansão |
| Abaulamento irregular — linha acionada por servo | Diâmetro do centro assimétrico ou fora da faixa de tolerância | Desvio ou descalibração do programa de rotação do servo | Faça uma verificação pontual com uma máquina de medição por coordenadas (CMM) e compare com a própria calibração do CCD para descartar desvios no sensor | Não é conclusivo sem um registro documentado de correlação entre CCD e CMM para esse turno |
| Abaulamento irregular — linha acionada por came | Mesmo sintoma, origem em desgaste mecânico | Desgaste mecânico no perfil do came causa variação do diâmetro do abaulamento ao longo da produção | Verifique o desgaste do perfil do came conforme o intervalo de manutenção, não apenas a peça atual | O desgaste do came é progressivo. Uma única peça boa não descarta o problema no turno seguinte. |
| Qualquer defeito, padrão agrupado | Vários tipos de defeito aumentam ao mesmo tempo em um turno | Indica uma causa comum nas etapas anteriores do processo (lote de fio defeituoso, desvio na estação de soldagem), e não 4 falhas independentes na estação de expansão | Compare os horários dos defeitos com as mudanças de lote e os registros de manutenção das estações anteriores | Exige rastreabilidade por lote em toda a linha, não apenas na estação de expansão |
| Qualquer defeito, unidade isolada | Uma peça falha, as peças ao redor são aprovadas | Provavelmente é uma anomalia pontual do material de entrada ou do manuseio, e não um desvio sistêmico do processo | Registre e monitore; não reajuste o programa inteiro com base em um único ponto de dados | Reajustar com base no ruído de uma única unidade é, por si só, uma causa comum de desvios induzidos no processo |
Na produção, há duas camadas de verificação que sustentam essa abordagem. Em tempo real, o próprio sistema de visão por CCD da estação mede o diâmetro e o comprimento do abaulamento em cada peça e desvia automaticamente qualquer unidade fora da faixa de tolerância programada. Periodicamente, uma verificação pontual com uma CMM ou um comparador óptico valida de forma cruzada a calibração do CCD em relação a um padrão dimensional rastreável. Ao auditar um fornecedor, peça tanto o registro da taxa de rejeição por CCD quanto o registro de correlação da CMM. Não peça apenas um deles, pois um CCD com calibração desviada aprovará silenciosamente suas próprias medições incorretas.
A falha por desgaste após a aprovação do abaulamento é um problema distinto e cumulativo, associado ao mesmo comportamento à fadiga do C17200 que determina o desempenho do próprio abaulamento: a espessura do revestimento de ouro no contato acabado determina quantos ciclos de acoplamento ele suporta antes que o desgaste do revestimento comece a elevar a resistência de contato. Os valores de referência publicados por um fornecedor de pinos de contato para a relação entre revestimento flash de ouro e vida em ciclos indicam cerca de 50 ciclos para uma camada de 3-6 microinch, chegando a cerca de 500 ciclos com 50 microinch. Trata-se de uma regra prática geral do setor de conectores, não de um valor específico para contatos hiperboloides nem exigido por uma especificação militar. Portanto, confirme o valor real no desenho técnico do seu contato e na certificação do fornecedor do revestimento, em vez de considerá-lo uma constante universal.
7. Acionamento por servo, por came ou manual para o abaulamento: onde cada opção realmente falha
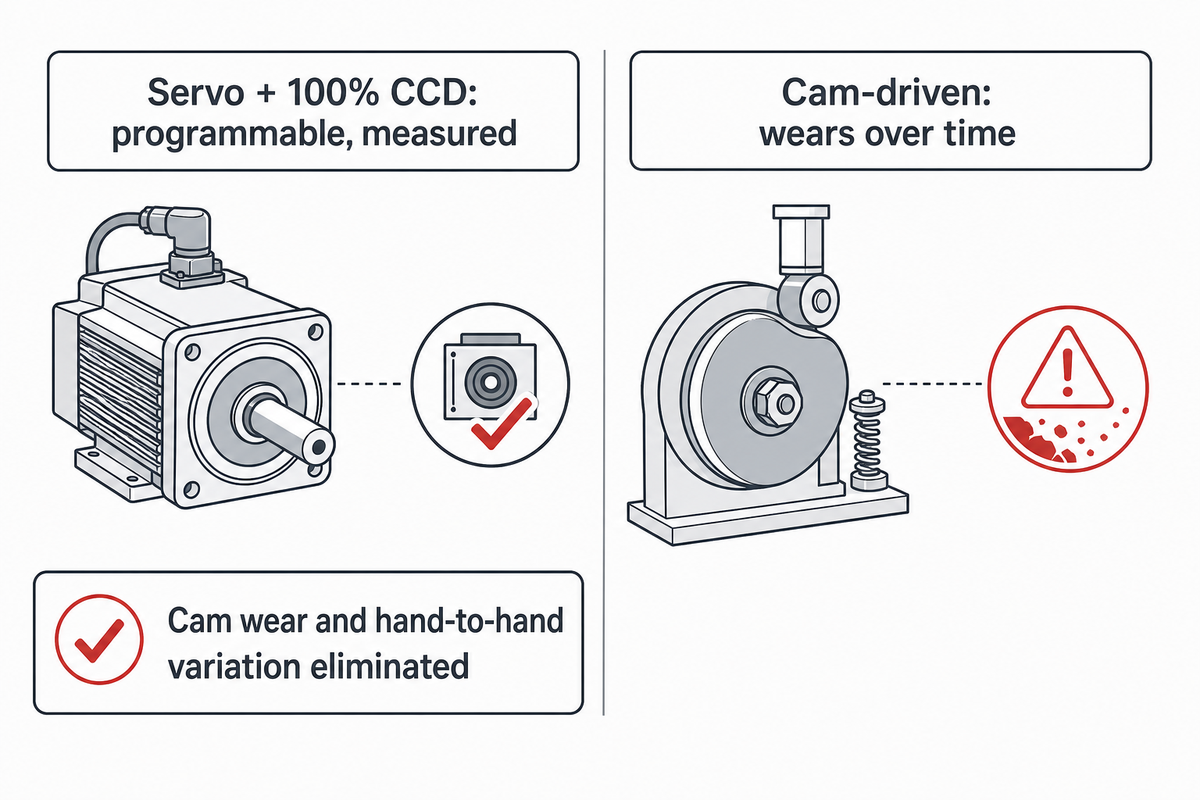
A expansão por abaulamento servoacionada com inspeção 100% por dispositivo de carga acoplada (CCD) falha menos que a acionada por came ou a manual não por ser inerentemente mais precisa em um único ciclo, mas porque transforma um processo dependente do operador em um processo programável e medido — o desgaste do came e a variação entre operadores são os modos de falha específicos que ela elimina, e a faixa de tolerância mais estreita e repetível permite aumentar o rendimento na primeira passagem sem ampliar a equipe de inspeção. A automação também eleva o limite prático de velocidade: uma estação servoacionada bem ajustada pode operar em alta velocidade sem o desvio de diâmetro que obriga um operador a reduzir o ritmo, e a faixa de tolerância mais estreita ajuda a reduzir a concentração de tensão que encurta a vida útil do contato — minimizando rejeições e mantendo a linha mais próxima da taxa máxima de produção.
✔ Onde servo + CCD se destacam
- A dimensão do abaulamento é um parâmetro programável, não uma geometria fixa do ferramental
- A inspeção em linha 100% detecta defeitos em cada peça, sem amostragem
- A troca entre classes de pinos exige uma mudança de programa, não uma troca de ferramental
⚠ Onde os sistemas acionados por came e manuais ainda falham
- Acionamento por came: o desgaste mecânico no perfil do came altera silenciosamente o diâmetro do abaulamento ao longo da produção, sem nenhum alerta automático
- Manual: a uniformidade do abaulamento depende da técnica e do cansaço do operador, e a inspeção costuma ser feita por amostragem, não em 100% das peças
- Ambos: uma alteração no diâmetro exige uma troca física de ferramental, não uma edição do programa
📐 O ponto de equilíbrio econômico dos defeitos que escapam à inspeção
O custo real de uma estação manual ou acionada por came não está no menor preço de compra — está nos defeitos que passam pela inspeção por amostragem e aparecem como falhas no teste de acoplamento do cliente, em vez de serem rejeitados internamente. Esse ponto de equilíbrio econômico é atingido quando o custo de um defeito que escapou à inspeção (um conector que falha na montagem do cliente, mais a investigação da causa raiz) supera a diferença de preço entre uma estação servoacionada com CCD e uma acionada por came, multiplicada pela quantidade de unidades que essa diferença permitiria comprar. Em programas conforme as normas MIL ou em outros programas de alta confiabilidade, nos quais uma falha em campo aciona um processo formal de ação corretiva, esse ponto de equilíbrio chega rápido; em uma aplicação comercial de baixo impacto, com tolerância ampla à força de acoplamento, a opção manual ou por came pode continuar sendo a melhor escolha econômica. Faça a comparação com base no custo dos defeitos que escapam à inspeção na sua operação, não em um folheto de taxa de produção do fornecedor.
8. Onde a expansão se encaixa na linha — e o que falha quando há desalinhamento
A estação de expansão fica depois do desenrolamento dos filamentos, do corte e da soldagem, e antes do alinhamento e da inspeção final — e um problema introduzido nas etapas anteriores não fica restrito a elas, porque a estação de expansão só pode trabalhar com a geometria que recebe da estação de soldagem.
Se a estação de soldagem anterior deixar um filamento parcialmente unido ou ligeiramente fora de eixo, o sistema CCD da estação de expansão provavelmente o identificará como defeito de “filamento separado” ou “cabeça inclinada” na etapa de abaulamento — não porque a estação de expansão tenha causado a falha, mas porque esse é o primeiro ponto da linha com cobertura de inspeção 100% suficientemente rigorosa para detectá-la. Por isso, a matriz de causa raiz da Seção 6 separa explicitamente “causa na estação de expansão” de “rastrear até a estação de soldagem”: tratar toda rejeição por CCD na etapa de abaulamento como um problema da estação de expansão leva a manutenção a investigar o equipamento errado.
A expansão é uma operação de conformação a frio — não corta, solda nem retifica e, portanto, não gera poeira ou fumos de cobre-berílio que criem risco de exposição ocupacional segundo as diretrizes da OSHA para operações de fabricação e usinagem. Esse risco de exposição se concentra nas estações anteriores de trançagem, corte e soldagem, além de qualquer etapa posterior de rebarbação ou acabamento — um ponto que vale sinalizar à equipe de saúde, segurança e meio ambiente (EHS) ao definir uma linha completa, embora não seja uma preocupação específica da estação de expansão.
No ferramental, o modelo C49-ZY05-01 da ZEUEE mantém o alimentador, a garra, o cabeçote de expansão e o módulo CCD em painéis de acesso independentes. Assim, uma fábrica que altera os tipos de pino dezenas de vezes por ano não precisa desmontar toda a célula a cada troca de formato — um detalhe que vale confirmar na célula de qualquer fornecedor, pois afeta diretamente o tempo de troca de formato quando há diferentes classes de pinos passando por uma mesma estação.
9. As cláusulas das normas que regem o abaulamento (não o conector inteiro)
Nenhuma norma trata especificamente da etapa de expansão do contato Twist Pin — as cláusulas aplicáveis vêm de 2 documentos distintos, que abordam assuntos diferentes. Saber o que cada um abrange evita citar “conformidade com as normas MIL” como se fosse uma aprovação geral única.
A MIL-DTL-32139 (especificação detalhada para conectores nanominiatura/Nano-D) estabelece faixas de tolerância dimensional e angular para conectores e contatos — suas folhas de especificação publicadas definem tolerâncias como ±.005 inch (0,13 mm), com tolerância angular de ±2°, salvo indicação diferente na folha específica. Esse é o limite dimensional aplicável ao conector, dentro do qual o contato acabado e abaulado deve se encaixar — não se trata de uma especificação do processo de conformação do abaulamento.
A IPC/WHMA-A-620 trata dos critérios de execução, e é importante citar a edição atual: a IPC/WHMA A-620F-2025 substitui a A-620E-2022 desde sua publicação e torna oficialmente obsoleta a edição E como referência atual. A norma define 3 classes de produto (Classe 1: produtos eletrônicos gerais; Classe 2: produtos destinados a serviços específicos; Classe 3: produtos de alto desempenho para ambientes agressivos, em aplicações críticas para a segurança ou para a missão) e estabelece requisitos para materiais, métodos e critérios de aceitação de interconexões crimpadas, fixadas mecanicamente e soldadas com metal de adição de baixo ponto de fusão. Ela declara explicitamente que não fornece critérios para avaliação de seção transversal ou por raios X — um limite de escopo que vale conhecer antes de presumir que a A-620, sozinha, abrange seu plano de inspeção de recebimento para contatos abaulados.
Lista de verificação para solicitação de cotação — copie estes itens para solicitar uma cotação de uma estação de expansão de contatos Twist Pin:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Faixa de diâmetros dos pinos | Abranja toda a sua variedade de produtos, por exemplo, 0,4-2,5 mm | Uma estação que abrange menos classes exige mais trocas de ferramental | Solicite a tabela de tolerâncias específica para cada classe, não uma única faixa geral |
| Cobertura de defeitos pelo CCD | Todos os 4 modos: cabeça inclinada, rosca danificada, filamento separado e abaulamento irregular | A cobertura parcial permite que defeitos cheguem ao ensaio final | Solicite o registro da taxa de rejeição por defeito, não apenas um único índice geral de rendimento |
| Correlação entre CCD e máquina de medição por coordenadas (CMM) | Documentada e periódica | Um CCD sem calibração pode aprovar silenciosamente peças defeituosas | Solicite o registro de correlação, não apenas um certificado de calibração |
| Condição do tratamento térmico do fio recebido | Código de têmpera explícito (por exemplo, TF00, TH04) conforme a ASTM B197 (fio) | Alegações vagas como “endurecido” não podem ser auditadas | Exija que o certificado de ensaio do fabricante esteja arquivado e faça referência à especificação do fio, não à da chapa |
| Taxa de produção para a classe de pino desejada | Peças/min verificadas com a inspeção CCD completa ativada em | As taxas divulgadas em materiais de marketing com o modo de inspeção desativado superestimam a produção real | Solicite os dados da taxa da linha com a inspeção ativada, não um número obtido com o modo de inspeção desativado |
10. Vale a pena instalar uma estação de expansão ou comprar pinos abaulados prontos?
Instale uma estação de expansão interna quando a consistência do diâmetro do abaulamento for uma variável crítica para a qualificação e você precisar controlá-la diretamente, e quando o volume justificar o investimento de capital; continue comprando contatos acabados quando o volume for baixo ou o programa não depender do rastreamento de cada defeito com base nos dados do seu próprio processo.
A ZEUEE não divulga online um preço fixo para a máquina de expansão de contatos Twist Pin — como ocorre com a maioria dos equipamentos de automação não padronizados, o preço depende da faixa de classes de pinos e do escopo de integração. Por isso, use a lista de verificação para solicitação de cotação abaixo como caminho mais rápido para obter um preço real, em vez de comparar fabricantes de máquinas de expansão de contatos Twist Pin somente pelo preço de tabela.
| Fator | Favorece a compra de contatos acabados | Favorece a instalação de uma estação interna |
|---|---|---|
| Volume | Baixo, esporádico ou em fase de protótipo | Produção contínua em vários programas |
| Necessidade de rastreabilidade | Os dados de qualificação do próprio fornecedor são aceitáveis para o seu cliente | Seu programa exige dados do processo que você controla, por lote e por estação |
| Variedade de classes de pinos | Restrita, com classes padronizadas facilmente disponíveis no mercado | Classes personalizadas ou variadas que uma única estação flexível pode abranger |
| Custo dos defeitos que escapam à inspeção | Aplicação de baixo impacto, com tolerância ampla à força de acoplamento | Programa de alta confiabilidade em que uma falha em campo é onerosa (consulte a Seção 7) |
| Responsabilidade pela conformidade normativa | A documentação A-620F e MIL-DTL-32139 do fornecedor é aceita sem alterações (Seção 9) | Sua equipe de qualidade precisa ser diretamente responsável pela documentação de conformidade |
| Rastreabilidade do tratamento térmico | É suficiente manter arquivado o certificado de ensaio do fabricante do fornecedor (Seção 3) | Você exige uma revisão interna, por lote, dos certificados MTC conforme a ASTM B197 |
| Frequência de troca de formato | Alterações infrequentes de classe de pino; o prazo de entrega do fornecedor é aceitável | Trocas frequentes de classe de pino, com o prazo de entrega do fornecedor criando um gargalo |
| Orçamento de capital | Há pouco investimento de capital disponível para ferramental no momento | Há investimento de capital disponível e justificado pelo volume contínuo |
| Complexidade da integração à linha | Os contatos acabados se integram facilmente à linha de montagem existente | A estação de expansão exige integração estreita à sua linha existente de 6 etapas (Seção 8) |
Se a análise favorecer a fabricação interna, o trabalho de especificação das Seções 5 e 9 — faixa de classes de pinos, cobertura de defeitos pelo CCD e as cláusulas das normas que realmente se aplicam — transforma a conversa com o fornecedor em uma solicitação de cotação que sua equipe de qualidade pode aprovar. O modelo C49-ZY05-01 da ZEUEE abrange a faixa de 0,4-2,5 mm descrita neste guia e inspeciona 100% das peças por CCD, cobrindo os 4 modos de defeito monitorados; se você estiver especificando uma estação conforme esses requisitos, a página da máquina de expansão de contatos Twist Pin C49-ZY05-01 apresenta a comparação completa entre sistemas servoacionados, por came e manuais, além dos dados de contato para solicitar uma cotação.
Para entender melhor onde a expansão se encaixa na linha completa de 6 estações — trançagem, corte, soldagem, expansão, alinhamento e inspeção — consulte o guia completo de fabricação de contatos Twist Pin da ZEUEE. Se o seu programa for especificamente Nano-D (MIL-DTL-32139), o guia do comprador de Nano-D detalha a seleção de carcaças por tamanho e os 7 critérios de avaliação para compradores, indo além do foco em uma única estação deste guia.
Perguntas frequentes
P: Qual é a diferença entre a etapa de expansão/abaulamento e a etapa de trançagem?
A trançagem forma uma gaiola hiperboloide com os filamentos; a expansão abaula essa gaiola soldada para fora e define a força final de acoplamento. As duas estações operam em sequência e não são intercambiáveis. Confundi-las durante uma auditoria de processo leva a investigação da causa do problema à estação errada.
A estação de trançagem (Etapa 1 da linha de 6 etapas) trança 10 filamentos de cobre-berílio e forma a geometria inicial da gaiola hiperboloide, definindo o passo da hélice e o comprimento da trança que determinam a flexibilidade do contato acabado. A estação de expansão (abaulamento) vem 2 etapas depois, após a soldagem das extremidades dos filamentos: ela gira essa gaiola soldada no sentido oposto à hélice para destorcê-la e abaular sua cintura até atingir um diâmetro controlado, que efetivamente define a força de acoplamento e a resistência à inserção do contato. A trançagem dá forma à gaiola; a expansão define a força de retenção.
P: Como o diâmetro do abaulamento é medido de fato em uma linha de produção?
De 2 formas: inspeção CCD 100% em tempo real durante a conformação, mais verificações pontuais periódicas fora da linha com uma máquina de medição por coordenadas (CMM) para validar a calibração do CCD. Ao avaliar um fornecedor, solicite os registros dos 2 métodos.
Em uma linha de produção, o diâmetro do abaulamento é verificado de 2 formas: em tempo real pelo próprio sistema de visão CCD da estação, que mede o diâmetro e o comprimento da expansão em cada peça durante a conformação e desvia automaticamente para uma caixa de rejeitos qualquer peça fora da faixa de tolerância programada; e, periodicamente, por verificações pontuais fora da linha com uma máquina de medição por coordenadas (CMM) ou um comparador óptico, que valida de forma cruzada a calibração do CCD em relação a um padrão dimensional rastreável. Ao auditar um fornecedor, solicite tanto o registro da taxa de rejeição do CCD quanto o registro de correlação com a CMM, não apenas um deles.
P: O que faz o abaulamento sair do eixo (cabeça inclinada)?
Quase sempre, um problema de alinhamento da garra ou do alimentador antes da conformação, não do programa do servo. A solução é verificar o desgaste da garra e a tensão dos filamentos nas etapas anteriores, não reajustar os parâmetros do abaulamento.
Quase sempre, o abaulamento sai do eixo e aparece na inspeção como um defeito de cabeça inclinada porque o contato não foi fixado concentricamente ao eixo de rotação do servo antes do início da conformação. Isso costuma ocorrer por desgaste no alimentador ou desalinhamento da garra detectado na inspeção prévia à operação, ou por tensão irregular em um filamento durante a etapa anterior de trançagem, fazendo com que ele chegue à estação de abaulamento ligeiramente curvado. Como o defeito se origina antes mesmo da conformação do abaulamento, estreitar a faixa de tolerância da própria estação de expansão não o corrige; a solução está nas etapas anteriores: verifique primeiro o desgaste da garra e a tensão dos filamentos na etapa de trançagem.
P: É possível modernizar uma linha manual ou acionada por came existente para usar servos?
Em geral, sim, por meio da reconstrução da estação, em vez de um simples reparo ou kit de instalação: conte com a substituição do cabeçote servo, dos componentes eletrônicos de acionamento e do módulo CCD, mantendo a estrutura e a seção do alimentador existentes.
Em geral, sim, por meio da reconstrução da estação, não com um kit de instalação: o cabeçote servo, os componentes eletrônicos de acionamento e o módulo CCD substituem o mecanismo de came, mantendo a estrutura e o alimentador existentes.
P: Qual deve ser a taxa de produção da estação de expansão se o restante da linha operar mais rápido?
Dimensione-a de acordo com o gargalo real da linha, não com a capacidade máxima nominal da estação de expansão — investir em capacidade em outras etapas é desperdício até que a estação que realmente limita a produção seja identificada.
Dimensione-a de acordo com o gargalo real da linha, não com a capacidade máxima nominal da estação de expansão. Uma única estação da classe C49-ZY05-01 produz 15-17 peças por minuto; se as estações anteriores de trançagem e soldagem ou os equipamentos posteriores de inspeção e inserção tiverem uma capacidade menor, instalar uma segunda célula de expansão em paralelo não trará nenhum benefício até que a etapa mais lenta aumente sua capacidade. Por outro lado, se todas as outras estações da linha já produzirem mais de 20 peças por minuto, uma única estação de expansão se torna o gargalo e é o ponto certo para acrescentar capacidade em paralelo, em vez de modernizar estações que não limitam a taxa de produção.
Por que escrevemos este guia
A própria equipe de engenharia da ZEUEE projeta e fabrica o modelo C49-ZY05-01, a estação que serve de base para este guia. Por isso, a relação entre tolerância e força e a lógica de investigação da causa raiz dos defeitos apresentadas aqui vêm diretamente da especificação e da inspeção dessa máquina — e foram verificadas em comparação com dados publicados de forma independente sobre metalurgia e o setor de conectores, não apenas com fichas de especificações internas.
Este guia trata especificamente da estação de expansão (abaulamento da cintura) para contatos Twist Pin — com foco na engenharia de processo de uma estação, não em uma análise geral de toda a linha de produção de contatos Twist Pin. Quando as evidências disponíveis se limitavam a um fornecedor ou a um único formato de material, isso foi indicado, em vez de apresentar a informação como um fato universal. Revisado pela equipe técnica da Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referências e fontes
- Especificação detalhada MIL-DTL-32139 Agência de Logística de Defesa dos Estados Unidos, setor Terrestre e Marítimo
- Dados da liga C17200, cobre-berílio trabalhado Associação de Desenvolvimento do Cobre
- Comportamento em fadiga por flexão rotativa da liga de cobre-berílio C17200 em altas temperaturas periódico científico revisado por pares sobre ciência dos materiais, via NCBI/PMC
- Norma de execução IPC/WHMA A-620F-2025 (conjuntos de cabos e fios) ANSI
- A tecnologia de contatos hiperboloides continua em alta Connector Supplier
- Patente dos Estados Unidos 6.584.677 B2, método de destorção de filamentos para formar um contato elétrico hiperboloide USPTO
Artigos relacionados
- Máquina de expansão de contatos Twist Pin ZEUEE C49-ZY05-01 especificação completa, comparação entre sistemas servoacionados, por came e manuais, e solicitação de cotação
- Máquina de contatos Twist Pin: guia completo de fabricação a linha de produção completa de 6 estações
- Máquina de contatos Nano Twist Pin: guia de compra para Nano-D critérios de avaliação específicos para MIL-DTL-32139 e seleção do tamanho da carcaça
- Catálogo de máquinas para montagem de conectores linha completa de equipamentos para conectores da ZEUEE
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






