Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de montagem de maçanetas: célula modular de 12 componentes, troca de formato em 15 min
A máquina de montagem de maçanetas ZEUEE C22-ZY05-01 monta uma maçaneta completa em 7,5-12 segundos por meio de uma arquitetura modular de subconjuntos: o cilindro da fechadura e o pino quadrado são pré-montados fora do dispositivo, para que as forças de prensagem internas nunca atinjam o corpo acabado. Projetamos e fabricamos células como esta para fabricantes de maçanetas, alavancas e puxadores que atendem a cinco setores, em uma fábrica verticalmente integrada de 20.000 m em Jiangxi.
5–8 peças/min
Taxa de produção por célula
12 componentes
Montados por ciclo
15 min
Troca rápida de formato (múltiplas variantes)
ISO 9001:2015
+ 32 patentes de invenção
[SYS_REPORT] Análise de ROI e taxa de produção
Do gargalo da montagem manual à taxa de produção da célula
O investimento em uma máquina de montagem de maçanetas geralmente começa com a mesma situação: uma tensão oculta entre metas de volume crescentes e uma linha manual que tem dificuldade para superar 7-11 peças/min. Os operadores gastam 60-90 segundos por peça alimentando manualmente doze componentes pequenos; o refugo fica em 3-5% porque a falta de um anel de lubrificação ou o desalinhamento de um pino quadrado pode gerar uma reclamação de garantia nas etapas posteriores do processo, e o limite da taxa de produção restringe a receita. O risco estrutural é que cada turno adicional herda a mesma taxa de defeitos, portanto, acrescentar mão de obra não resolve o problema. Os engenheiros da ZEUEE desenvolveram a plataforma C22-ZY05-01 porque a causa raiz está na fixação da peça e no controle de torque, não na habilidade do operador — com avaliação de riscos conforme a ISO 12100:2010 desde a primeira etapa de concepção.
01
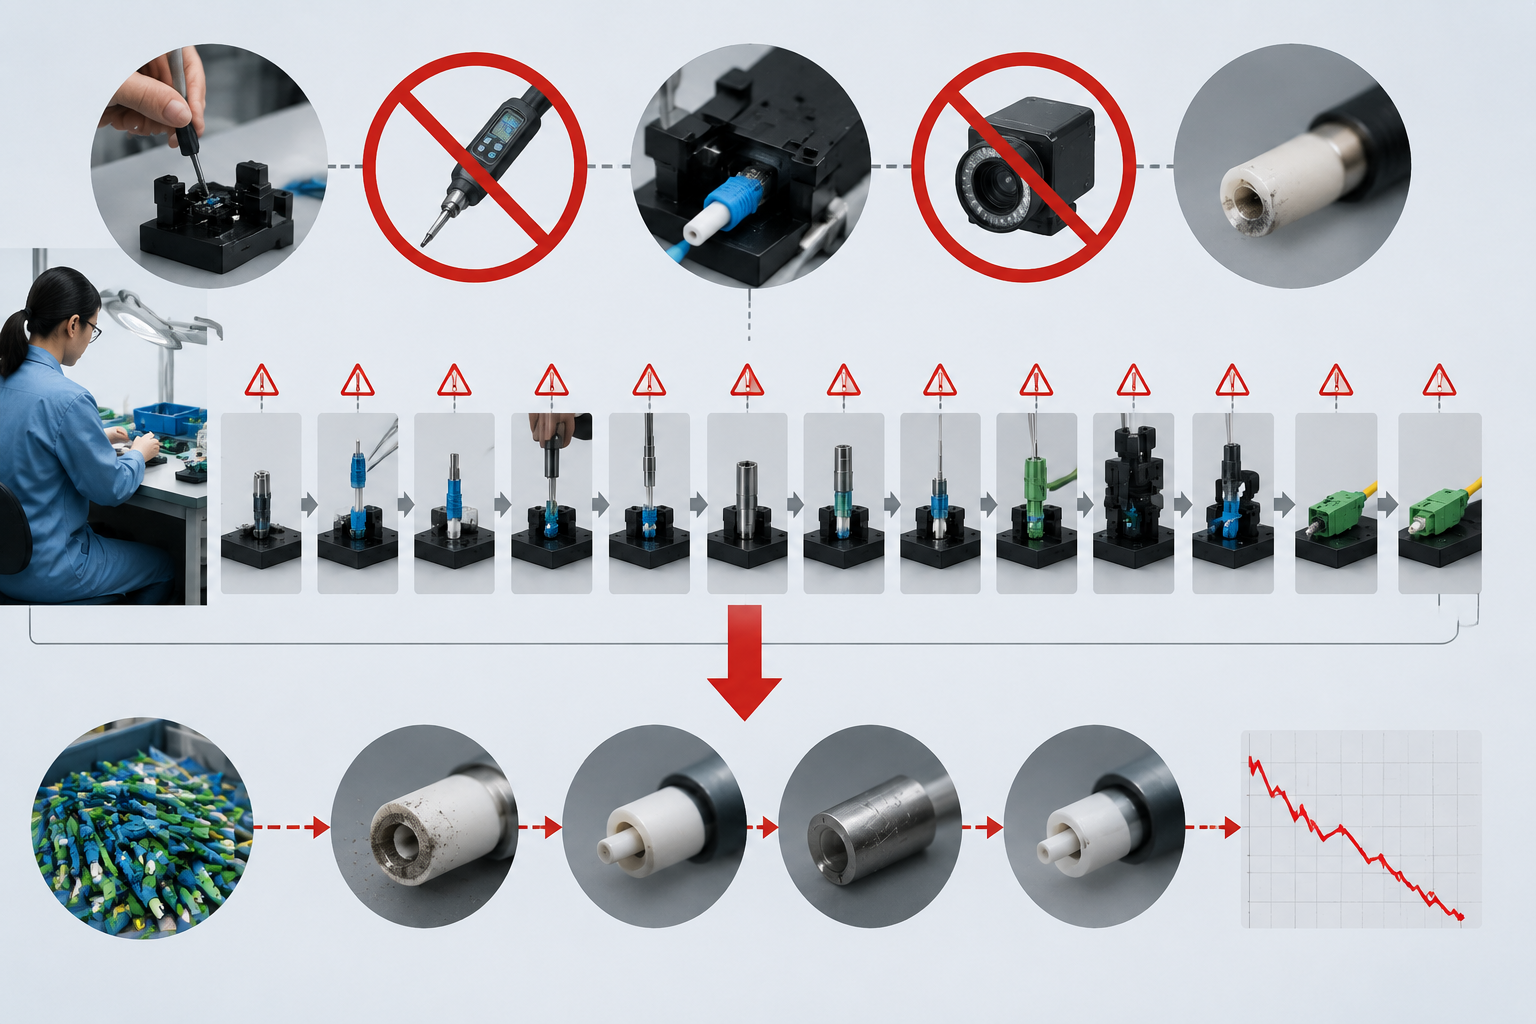
Limites da situação atual
A montagem manual de maçanetas com vários componentes limita a taxa de produção da linha a 7-11 peças/min por operador qualificado, e a mão de obra passa a representar a maior parte do custo unitário.
02
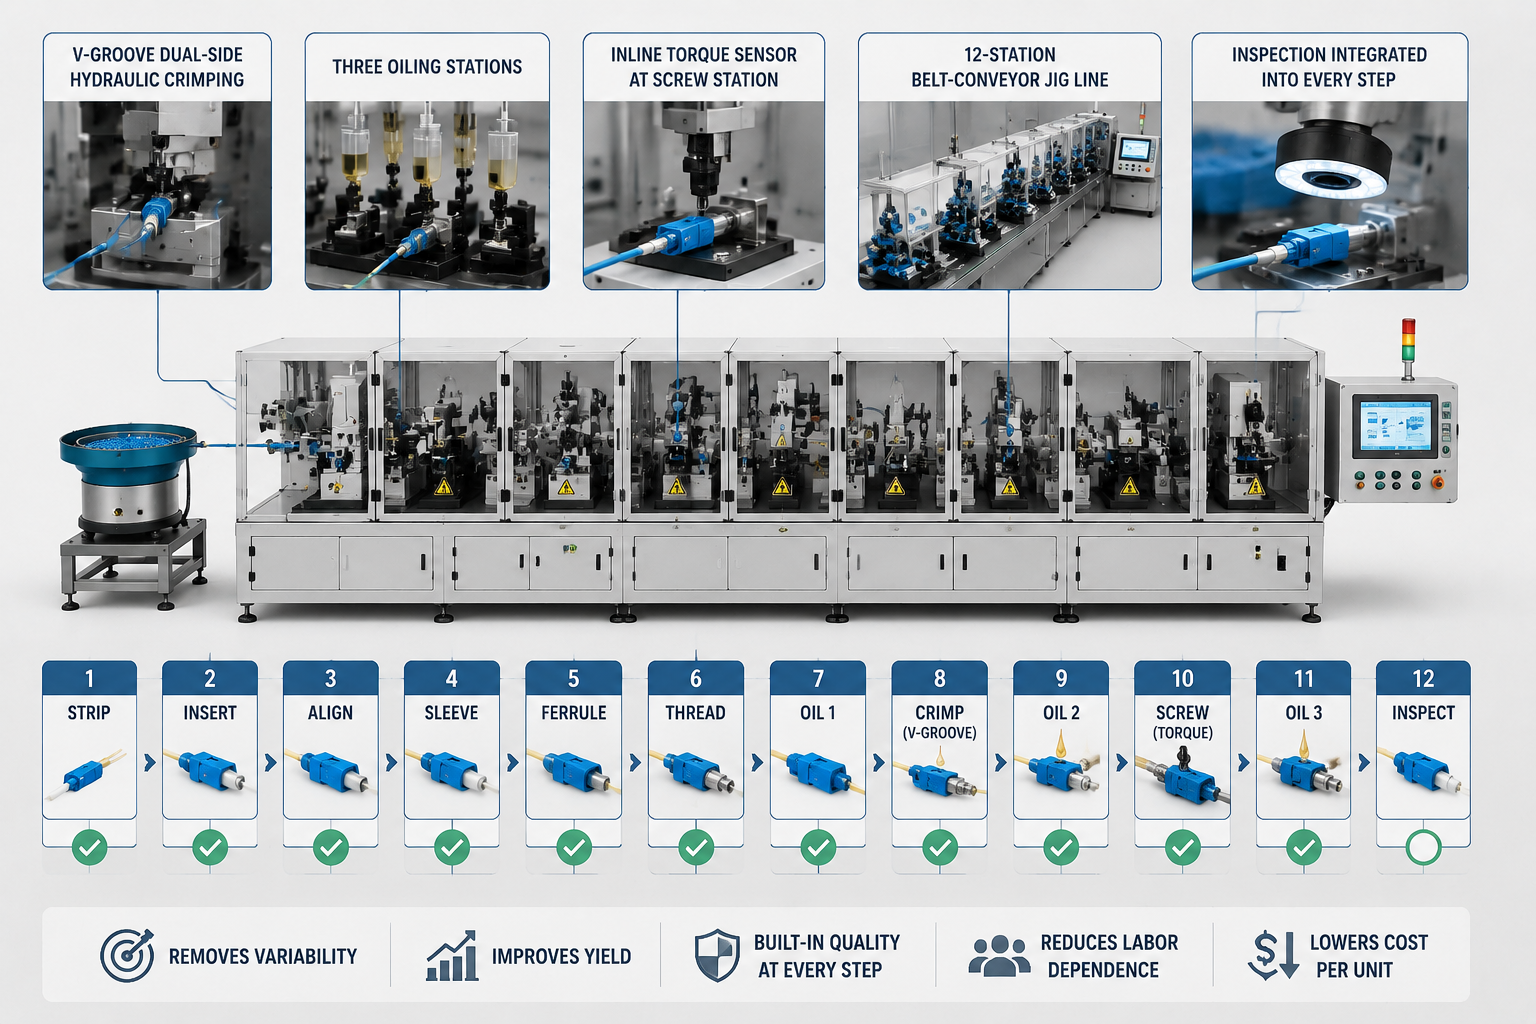
Análise da causa raiz
A causa raiz está na falta de dispositivos de fixação: sem controle de torque e sem visão de máquina integrada à linha, o erro humano se acumula ao longo de doze operações sequenciais.
03
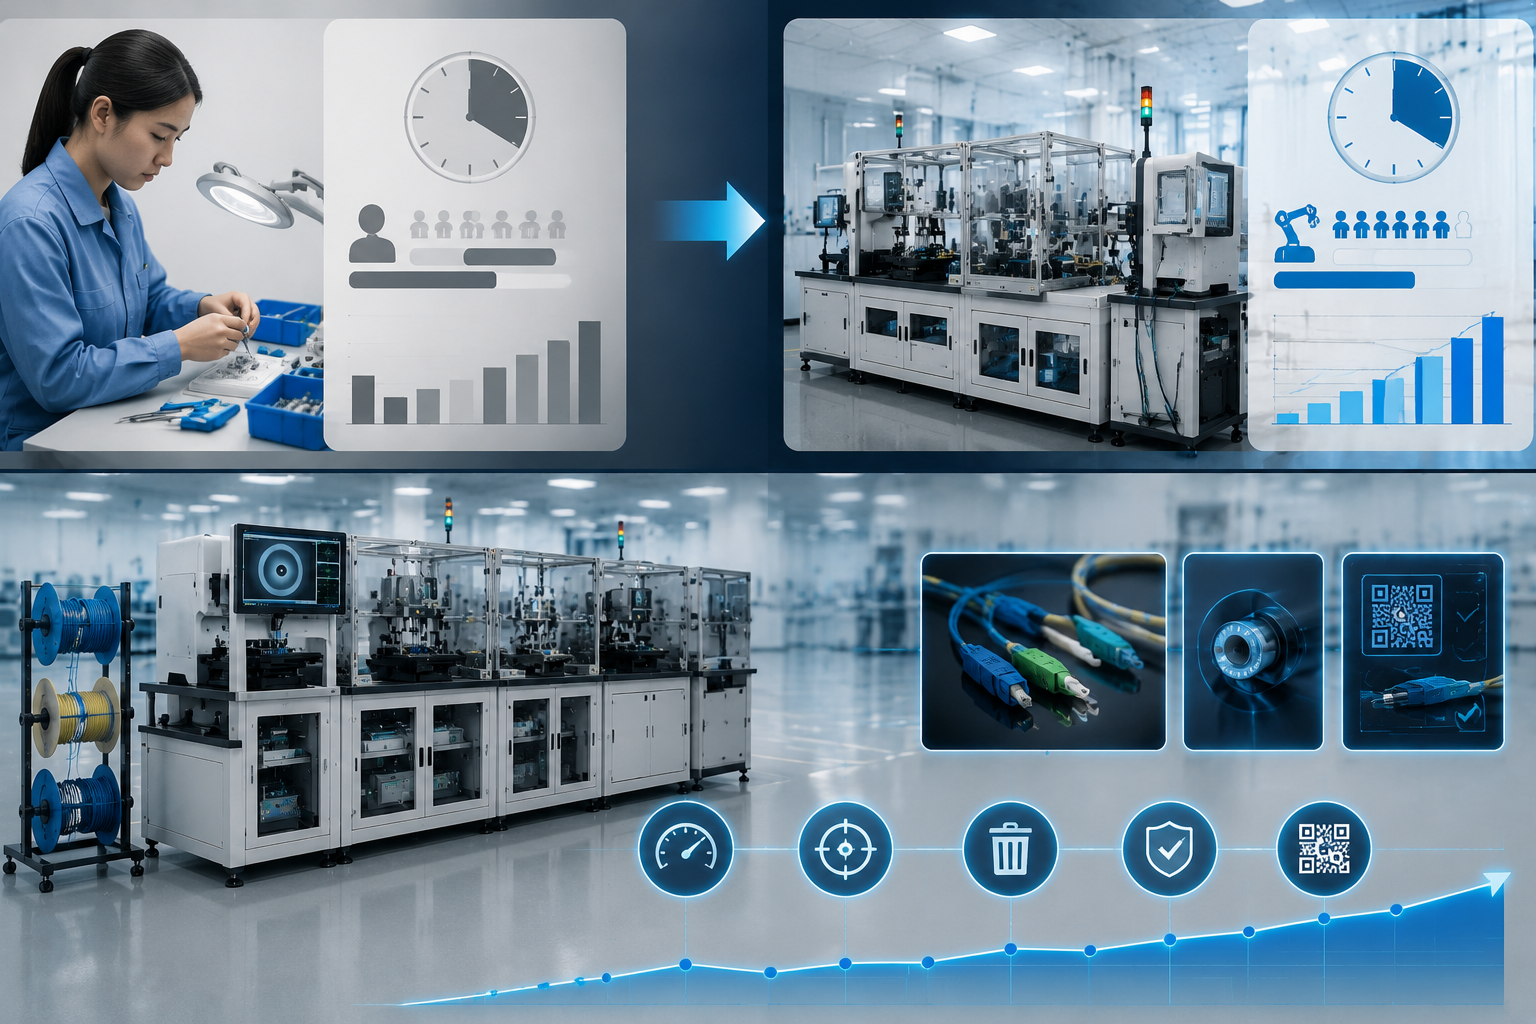
Integração do processo
A adoção de uma máquina de montagem automatizada projetada para essa aplicação, com crimpagem hidráulica bilateral em canal em V, três estações de aplicação de óleo, sensor de torque integrado à linha na estação de parafusamento e uma linha de gabaritos com esteira de 12 estações, elimina a variabilidade e incorpora a inspeção a cada etapa do processo de montagem.
04
Desempenho
Os resultados superam a referência manual: a plataforma ZEUEE C22-ZY05-01 alcança uma taxa de produção estável de 5-8 peças/min, com meta de refugo inferior a 1% e rastreabilidade de cada peça de alta qualidade — um aumento de 8-12 na taxa de produção em relação à montagem manual da mesma quantidade de componentes.

05
Reavaliação do ROI
Em geral, a análise não se resume à economia de mão de obra. A análise do setor no guia da Oxmaint sobre ROI da automação da fabricação mostra que o erro mais comum nos cálculos de ROI da automação da montagem é dividir o custo do robô pelo custo da mão de obra substituída — abordagem que subestima em 30-60% o custo real da mão de obra. Reavalie a equação: depois de considerar o custo total da mão de obra, o refugo, o treinamento e o custo da capacidade de produção que antes era recusada, o aumento da taxa de produção costuma ser o principal fator de ROI, e não a redução da mão de obra.
Quer saber onde está o gargalo na sua linha?
Solicite uma avaliação preliminar personalizada de viabilidadeModelos ZEUEE: arquitetura modular de subconjuntos
Na montagem de maçanetas com vários componentes, a força de prensagem pode danificar superfícies já acabadas — um fator que contribui para 30-40% de refugo estético em células com crimpagem integrada à linha. “O problema fundamental está na própria sequência de prensagem, não no método do operador”, explicam os engenheiros da ZEUEE. “A C22-ZY05-01 monta tudo de uma vez como uma máquina de montagem automatizada multiestação, por meio de uma linha de dispositivos com esteira. Há uma placa-base de ferramental para as três variantes de maçaneta: os operadores trocam apenas o ferramental específico da maçaneta nos conjuntos de gabaritos conforme a demanda de produção e concluem a troca de formato em cerca de 15 minutos, em comparação com 2-4 horas nas máquinas versáteis adaptadas.” Entre as operações, o manuseio de materiais totalmente automatizado é feito por mecanismos de transferência próprios ao longo da linha de esteiras, e os operadores apenas carregam as peças nos gabaritos da primeira etapa e descarregam as unidades concluídas. O princípio de montagem de subconjuntos fora do dispositivo segue o exemplo da patente USPTO US20030083768A1, que descreve uma arquitetura de estações de trabalho destacáveis para montagem automatizada modular.
Especificações — C22-ZY05-01
| Parâmetro | Valor | Observações |
|---|---|---|
| Taxa de produção | 5–8 peças/min | Regime estável, três variantes de maçaneta |
| Componentes por ciclo | 12 | Maçaneta, arruelas, engrenagem, molas, esferas de aço, parafusos, cobertura, trava + pino quadrado |
| Estações | Linha de gabaritos com esteira de 12 estações | Multiestação com montagem de subconjuntos fora da linha |
| Troca de formato | 15 minutos | Somente troca do gabarito; carregamento automático da receita de processo do CLP |
| Crimpagem | Hidráulica bilateral em canal em V | Vários tamanhos; válvulas de segurança + alívio de pressão |
| Estações de aplicação de óleo | 3 | Lubrificação + vedação contra poeira + inibição de ferrugem |
| Dimensões (C × L × A) | 2800 × 1600 × 1850 mm | Área ocupada no piso de 4,48 m² |
| Potência nominal | 2,5 kW | Compatível com alimentação monofásica |
| Pressão do ar / tensão | 0,4–0,6 MPa / 220 V AC | Utilidades padrão globais |
| Controle | CLP + tela sensível ao toque IHM | Registro de rendimento e falhas em tempo real |
| Conformidade de segurança | Avaliação de riscos conforme EN ISO 12100 | Alívio de pressão, cortinas de luz, parada de emergência |
Quer uma ficha técnica personalizada da C22-ZY05-01, configurada conforme a lista de materiais (BOM) da sua maçaneta?
Baixe a versão de prévia (PDF)Montagem manual ou automatizada de maçanetas: ciclo, qualidade e custo
Ao comparar linhas de produção manuais e automatizadas de maçanetas, a primeira análise de um gerente de fábrica costuma avaliar o equilíbrio entre o potencial da taxa de produção, o investimento de capital necessário para novos equipamentos automatizados e a variabilidade do processo de fabricação. Não existe uma única resposta certa, e uma resposta direta precisa apresentar as três métricas principais: tempo de ciclo, taxa de defeitos e custo total (incluindo custos ocultos de treinamento, supervisão e horas extras). Elaboramos nossa planilha de custo total de propriedade para ajudar nossos compradores dos Estados Unidos e da União Europeia a justificar suas decisões internamente, e a enviamos junto com uma referência de nível de desempenho conforme a ISO 13849-1:2023 para que o engenheiro de controles possa validar o limite de segurança de forma independente.
| Dimensão | Montagem manual | Semiautomatizada | Célula completa ZEUEE (C22-ZY05-01) |
|---|---|---|---|
| Tempo de ciclo por maçaneta | 60–90 s | 20–35 s | 7,5–12 s |
| Taxa de produção por turno (7,5 h produtivas) | 300–450 peças | 770–1.350 peças | 2.250–3.600 peças |
| Taxa típica de refugo | 3–5% | 1–2% | Meta <1% |
| Operadores por célula | 3–5 treinados | 1–2 | 1 (carregamento + descarregamento) |
| Troca de formato entre variantes | 2–4 horas | 45–90 min | 15 min (troca do gabarito) |
| Rastreabilidade | Registro em papel | CLP parcial | CLP + IHM completo; registro de rendimento por peça |
| Consumo de energia | n/a (manual) | ~1,5 kW | 2,5 kW |
Resultados dos clientes: marcas Tier-1 que operam células de montagem ZEUEE
A ZEUEE fabrica e envia máquinas de montagem automatizada a fabricantes de equipamento original (OEMs) em mais de 30 países, atendendo a setores como aviação, marítimo, automotivo, eletrônica, montagem de dispositivos médicos e brinquedos — uma parte da nossa lista de marcas que os sites dos concorrentes raramente destacam. A partir de uma plataforma C22 que fabrica a estrutura básica de maçanetas, podemos reconfigurar o ferramental para produzir a montagem da tampa do seu dispositivo médico com um kit de proteção para sala limpa e uma verificação de torque mais rigorosa — a mesma célula tem documentação conforme os requisitos de registros de produção da ISO 9001:2015, independentemente do setor.
AVIC
China Shipbuilding
GAC Group
Corning USA
Hunter
TE Connectivity
Sumitomo Japão
LEGO Dinamarca
TCL
SONY
Foxconn
+ 30 países
Três perfis de implementação (anonimizados para proteger as especificações dos clientes finais)
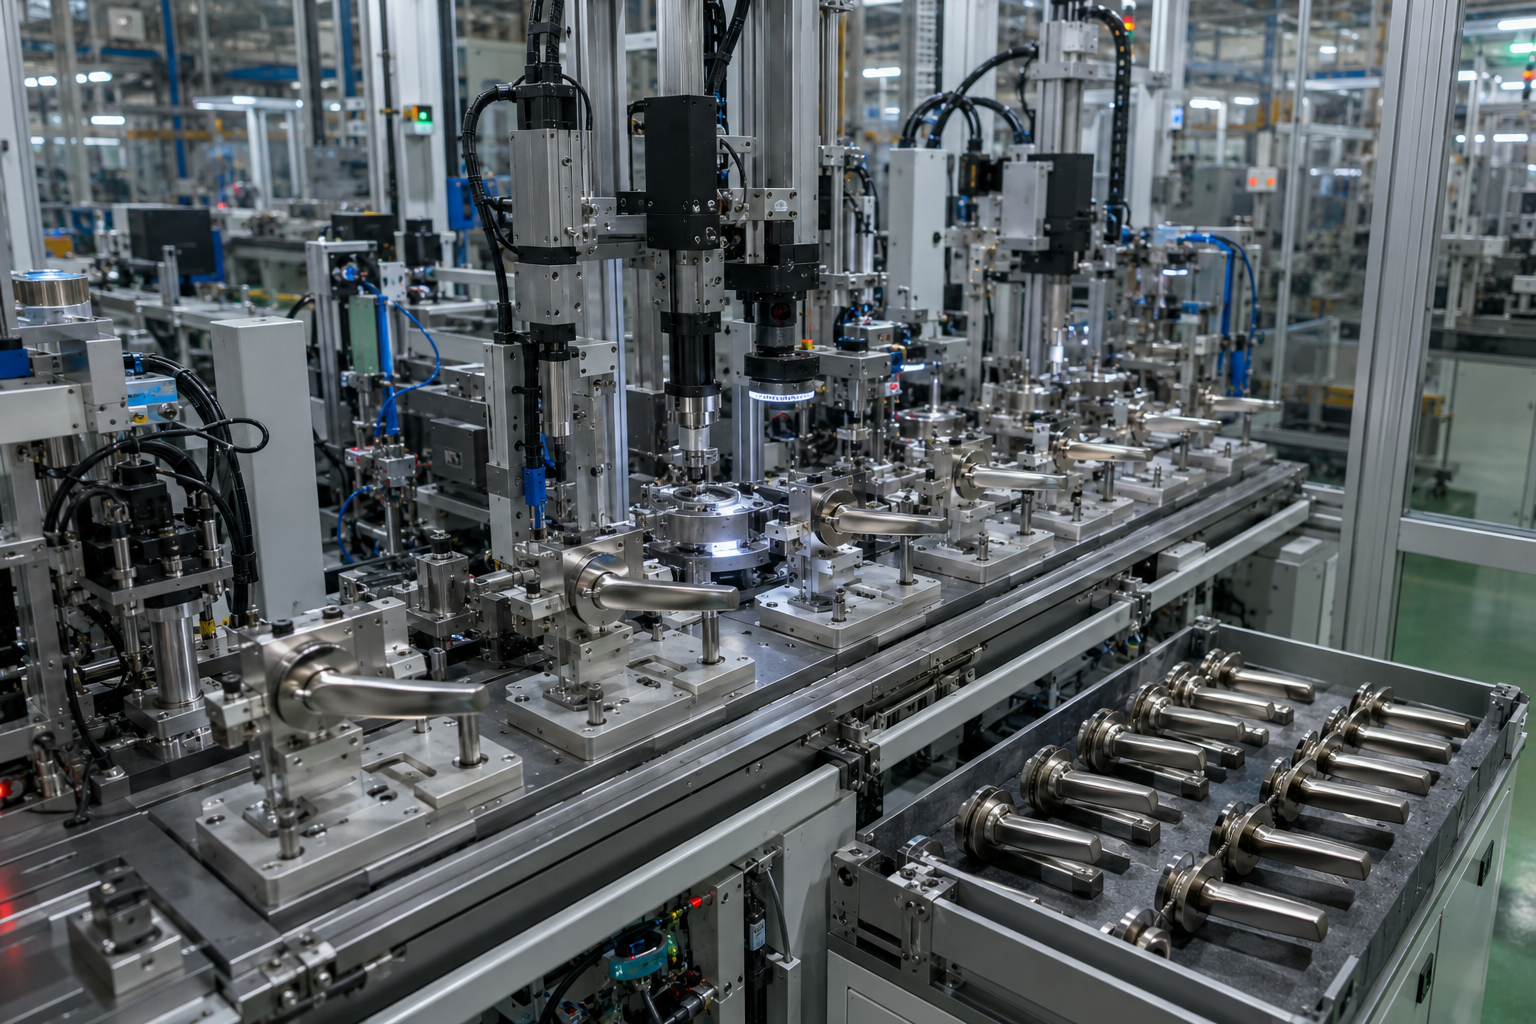
Fabricante de ferragens para construção, linha de maçanetas tipo alavanca, Sudeste Asiático
Substituímos uma linha manual com cinco operadores, que produzia 7 peças/min, por uma única célula da plataforma C22. Nos últimos meses, aumentamos a produção em 18.000 peças por mês e alcançamos 80% de utilização da programação; o refugo na estação de inspeção final caiu de 3,8% para menos de 1%.
Fabricante automotivo Tier-2, programa de puxadores de porta, Europa
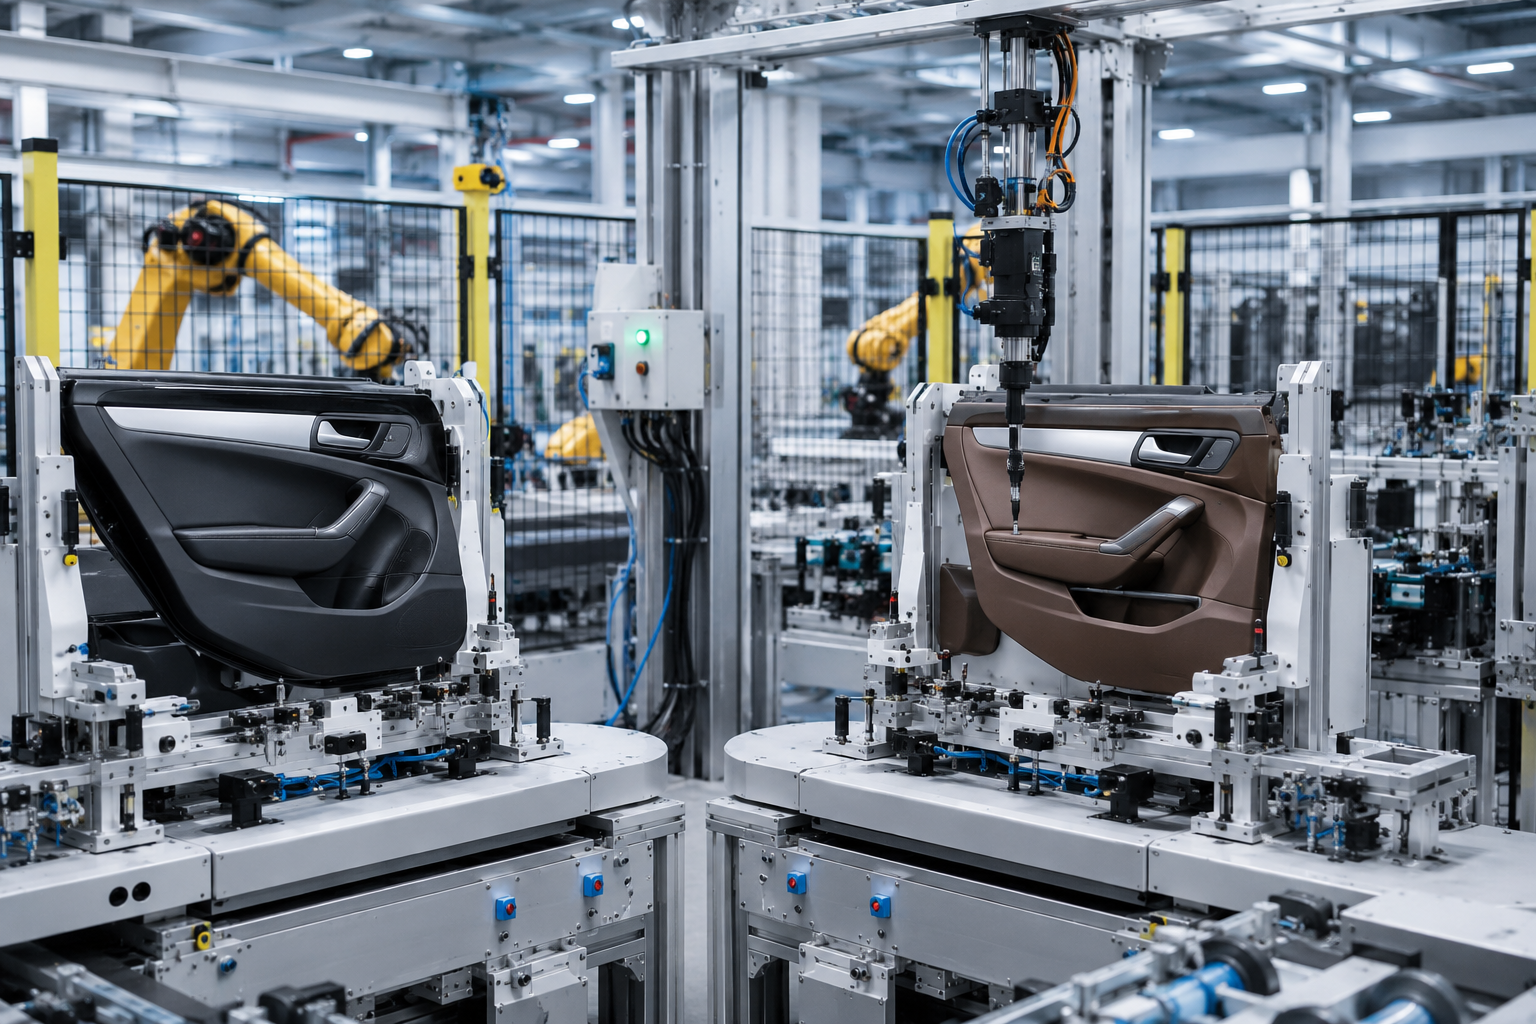
Uma célula C22 de linha dupla atendeu a dois programas automotivos adjacentes usando uma única área ocupada pela célula e troca de gabarito em 15 min. A verificação de torque integrada à linha para os parafusos da cobertura nos ajudou a encerrar uma constatação de qualidade em aberto na auditoria IATF 16949 do cliente.

Fabricante de eletrodomésticos, maçaneta com trinco, mercado interno chinês
Complementamos a plataforma básica C22 com orientação da posição da cobertura por visão de máquina e registramos o torque e a lubrificação de cada peça na estrutura existente de CLP + IHM, sem necessidade de retrabalhar o MES.
Na compra de ferragens no exterior, as alegações de experiência precisam ser sustentadas por “evidências verificáveis”. Como observa a QualityInspection.org, os compradores se preocupam com a transparência dos subfornecedores chineses de equipamentos de automação: “Se afirmam que exportam há anos, mas não têm registros de embarque, fuja.” O histórico de exportações da ZEUEE para 30 países pode ser consultado por meio de terceiros, como Panjiva e ImportGenius — convidamos os compradores a pesquisar sobre nós antes de solicitar um orçamento.
Precisa conversar com um cliente atual do seu setor como referência para o seu projeto específico?
Solicite um orçamento e referências de clientes relevantes para o seu volumeCertificações de engenharia e normas de qualidade
Uma certificação publicada tem pouco valor se o cliente não puder verificar seus dados de forma independente. A falta de evidências de verificação prontamente disponíveis continua sendo a principal razão pela qual 30-40% das solicitações de cotação (RFQs) de peças adquiridas regionalmente são eliminadas na primeira etapa de auditoria. A ZEUEE publica não apenas PDFs de certificação, mas também os números de registro nos cadastros públicos do governo, permitindo verificar a situação antes que alguém da sua equipe dedique sequer 30 minutos do tempo de um possível fornecedor. Nossa fábrica em Jiangxi mantém a certificação ISO 9001 desde o primeiro dia, e os registros de renovação fazem parte do pacote de teste de aceitação na fábrica (FAT) de cada célula.
ISO 9001:2015
Sistema de gestão da qualidade — certificado arquivado
Empresa Nacional de Alta Tecnologia
Renovada de 10/2025 a 10/2028
Pequena e média empresa Little Giant (专精特新)
Categoria “Little Giant” — cadastro provincial
32 patentes de invenção
Mais 68 patentes de modelo de utilidade
Empresa de referência em patentes
Cadastro da cidade de Ji'an, registro público
Vínculos com o setor
Vice-presidente da Guangdong Robot Association; membro da CIMA
Conformidade de segurança de máquinas
Todas as máquinas ZEUEE são avaliadas conforme a EN ISO 12100, norma internacional reconhecida para identificação de riscos, sua avaliação e gerenciamento de perigos. Implementamos proteções mecânicas e sistemas de extração de fumaça na estação de soldagem para células projetadas para executar processos de soldagem. O controle de segurança do sistema segue a EN ISO 13849-1, e o nível de desempenho PLr especificado é definido com base na avaliação de riscos exigida pela ISO 12100. Nosso guia de segurança FERSMEK, que explica a EN ISO 12100 de forma simples e clara para projetistas de máquinas, reforça que “só é possível atribuir um nível de desempenho à função de segurança depois de concluir a ISO 12100.”
Para configurações destinadas ao mercado da União Europeia, pré-configuramos as células para obter a marcação CE conforme o Regulamento de Máquinas da União Europeia 2023/1230, que substitui a antiga Diretiva de Máquinas 2006/42/EC. A revisão da ISO 12100 de 2026 alinhará ainda mais as evidências documentais aos procedimentos de avaliação de conformidade do Regulamento; rastreamos tudo isso em nosso processo de engenharia e registramos no pacote de configuração construtiva do produto.
Como verificar um certificado ZEUEE
Solicite o PDF do certificado junto com sua solicitação de cotação (RFQ), depois peça os URLs da Empresa Nacional de Alta Tecnologia e da categoria Little Giant e compare o nome da nossa entidade legal (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) com a lista governamental pertinente — é mais rápido do que esperar por um auditor terceirizado.

Guia de compras: fatores de preço, prazo de entrega e fabricação conforme desenho técnico
Projetos personalizados de automação de montagem não são orçados a partir de um catálogo, e um fornecedor que apresenta uma cotação sem um escopo acordado está simplesmente estimando os custos reais do projeto. As equipes de compras da Europa e dos Estados Unidos costumam apontar esse risco nas listas de verificação de auditoria de fornecedores — cada cotação que enviamos faz referência aos requisitos de registros de produção da ISO 9001:2015 para que o auditor do comprador possa avaliar o pacote FAT com base em uma estrutura conhecida, pois o desalinhamento do escopo pode elevar os custos reais de fabricação em 20%-30%. Os engenheiros da ZEUEE documentam como eliminar os fatores que elevam os custos, estimam e assumem prazos realistas e definem por escrito o processo de fabricação conforme desenho técnico, que passará pela inspeção em todas as etapas — cada solicitação de cotação para fabricação conforme desenho técnico é enviada com a lista de materiais (BOM), o rendimento exigido e a especificação do tempo de ciclo, e recebe uma cotação em até 5 dias.
O que determina o orçamento
Quantidade de estações + meta de tempo de ciclo
Mais estações e ciclos mais curtos exigem especificações de hardware mais rigorosas — quantidade de alimentadores, alcance do braço robótico, número de câmeras do sistema de visão — e mais horas de engenharia.
Nível de inspeção e rastreabilidade
O registro de torque por peça, a verificação de posição guiada por visão e a integração ao MES aumentam o esforço de programação do CLP + IHM e o tempo de validação.
Variedade de versões e velocidade de troca de formato
A troca de formato em 15 minutos entre três variantes é definida desde o início do projeto; seis variantes com troca de formato em menos de 10 minutos exigem outra abordagem de projeto para os gabaritos.
Mercado-alvo de conformidade
A marcação CE conforme o Regulamento de Máquinas da União Europeia 2023/1230 exige evidências diferentes das necessárias para uma implantação exclusivamente nacional.
As categorias de preço do setor servem como referência para a conversa. O guia do comprador da SDC Automation de 2026 lista quatro faixas para automação personalizada: $150K-350K para uma célula semiautomatizada, $200K-600K para configurações de estação única, $500K-1.5M para projetos multiestação e $1M-5M+ para linhas totalmente integradas. A C22-ZY05-01 se enquadra nas faixas de estação única ou multiestação, conforme o escopo; é possível fornecer uma cotação personalizada com base na sua lista de materiais (BOM) e na meta de produção.
Clique para solicitar orçamento do projeto e prazo de entregaFaixas de prazo de entrega
| Escopo | Da concepção ao comissionamento | Observações |
|---|---|---|
| Célula independente (produto único, plataforma básica) | 16–20 semanas | Configuração do gabarito + alimentador + receita de processo do CLP |
| Célula com várias variantes (2–3 variantes, troca de formato em 15 min) | 20–36 semanas | Inclui engenharia do sistema de visão + conjunto de gabaritos |
| Linha de produção integrada (várias células + integração ao MES) | 36–50+ semanas | Inclui segurança no nível da linha + teste de aceitação na fábrica |
Essas normas do setor se refletem em nossas referências de automação, e cada célula inclui um registro do processo, um pacote de segurança e um relatório FAT, independentemente do escopo do projeto.
Fabricação conforme desenho técnico: 4 etapas de auditoria
-
01
Concepção e estimativa orçamentária
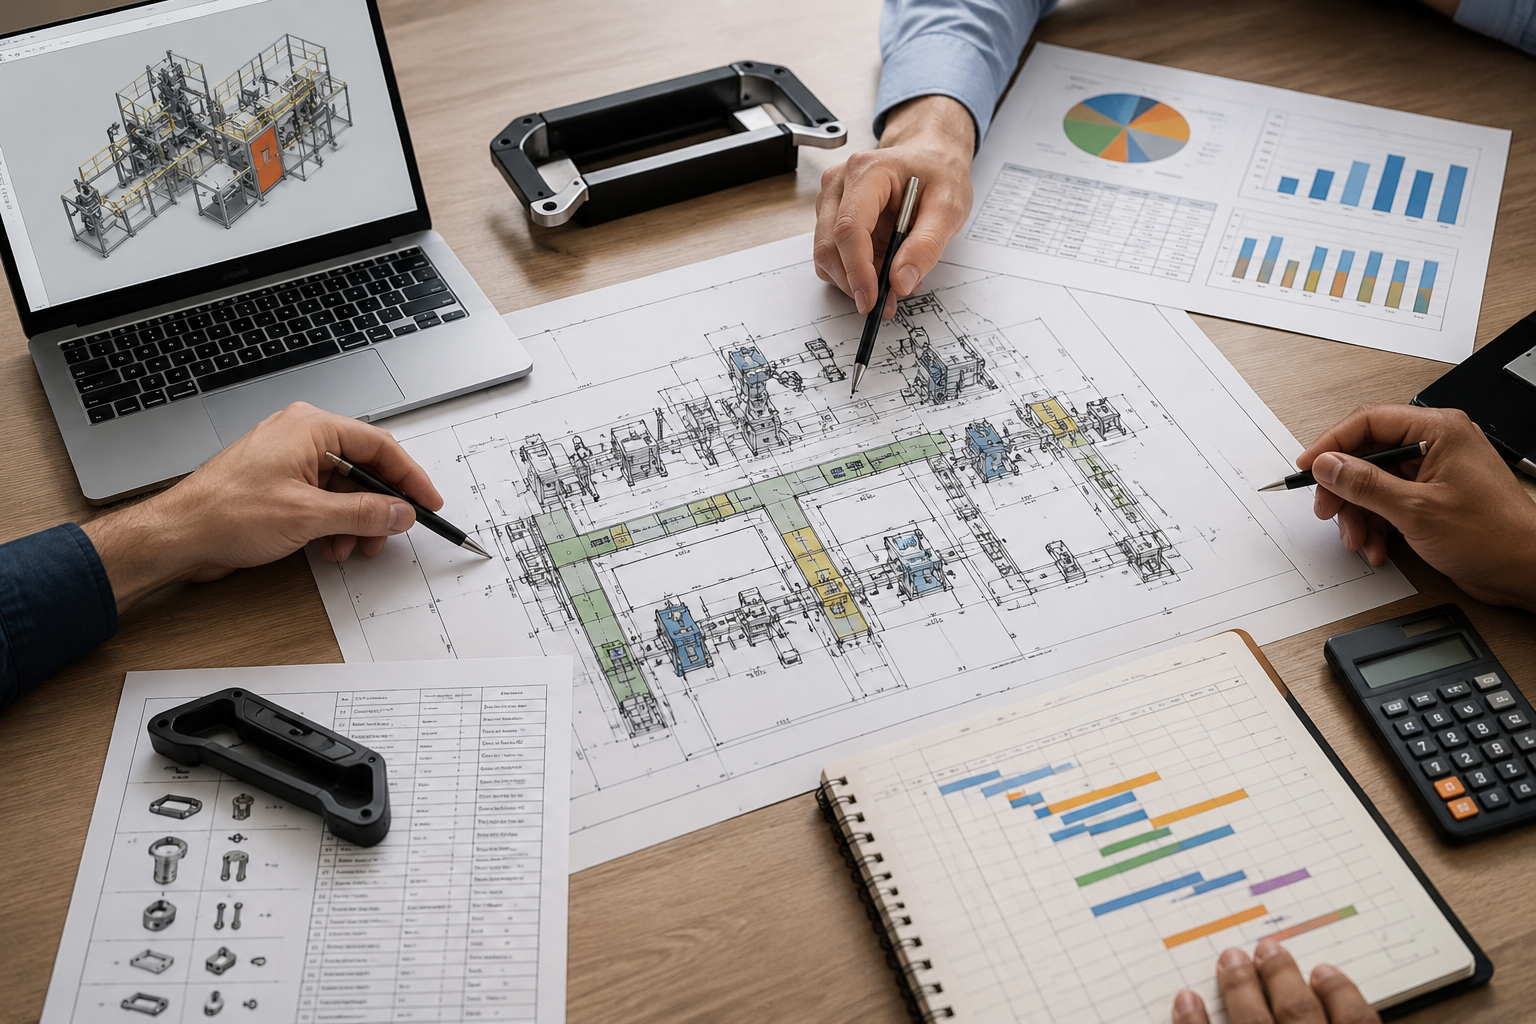
Definição colaborativa do escopo com a equipe de processos, incluindo esboço do layout, análise dos fatores de custo no nível da lista de materiais (BOM), cronograma e orçamento estimados.
-
02
Projeto detalhado e análise de DFM
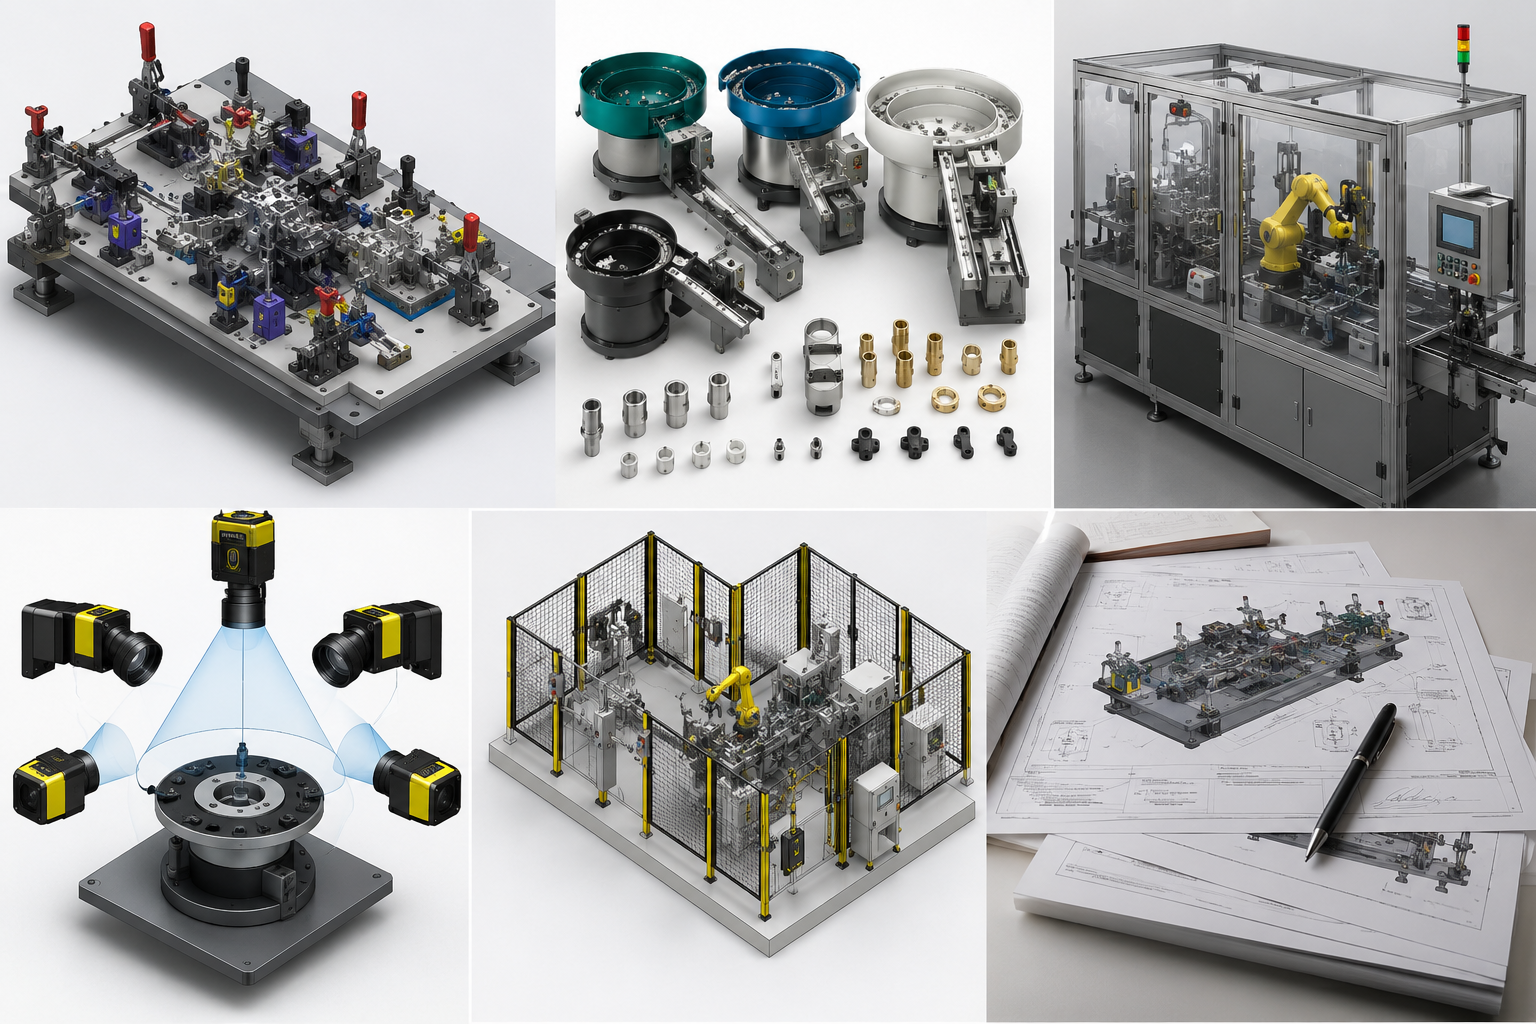
Inclui projeto dos dispositivos de fixação, seleção dos alimentadores, arquitetura do sistema de visão e configuração de segurança; o documento DFM é elaborado e assinado antes da aquisição.
-
03
Fabricação, depuração e teste interno
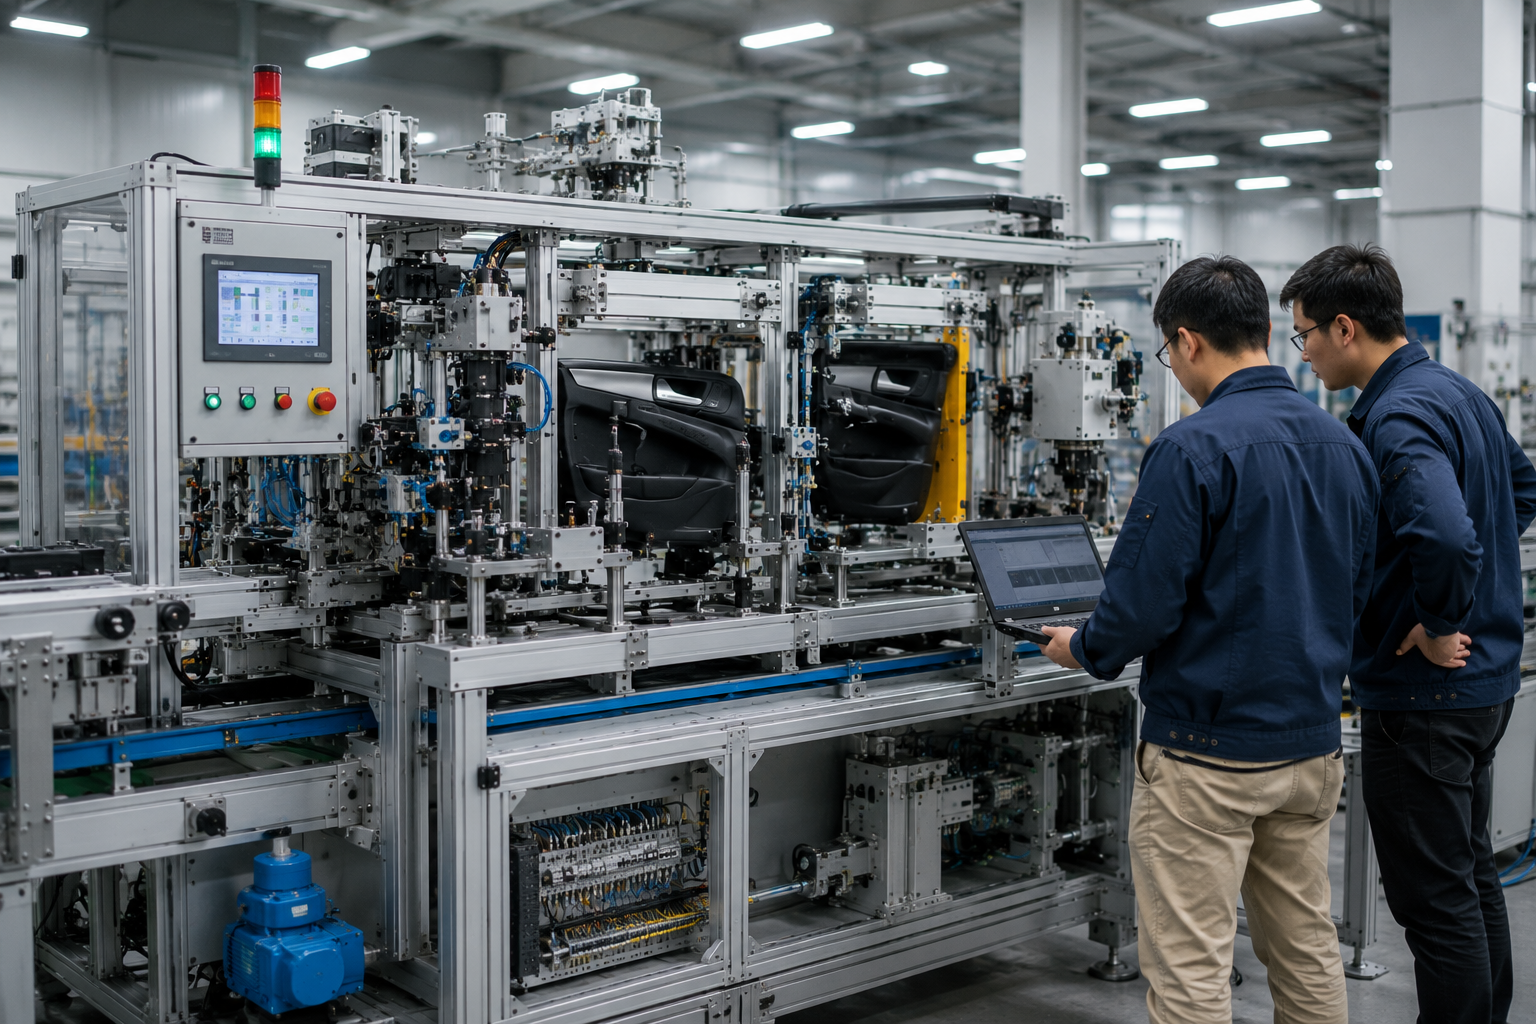
Teste de Aceitação em Fábrica (FAT) completo realizado em nossa unidade de Jiangxi, com sua equipe no local até que as metas do projeto sejam alcançadas.
-
04
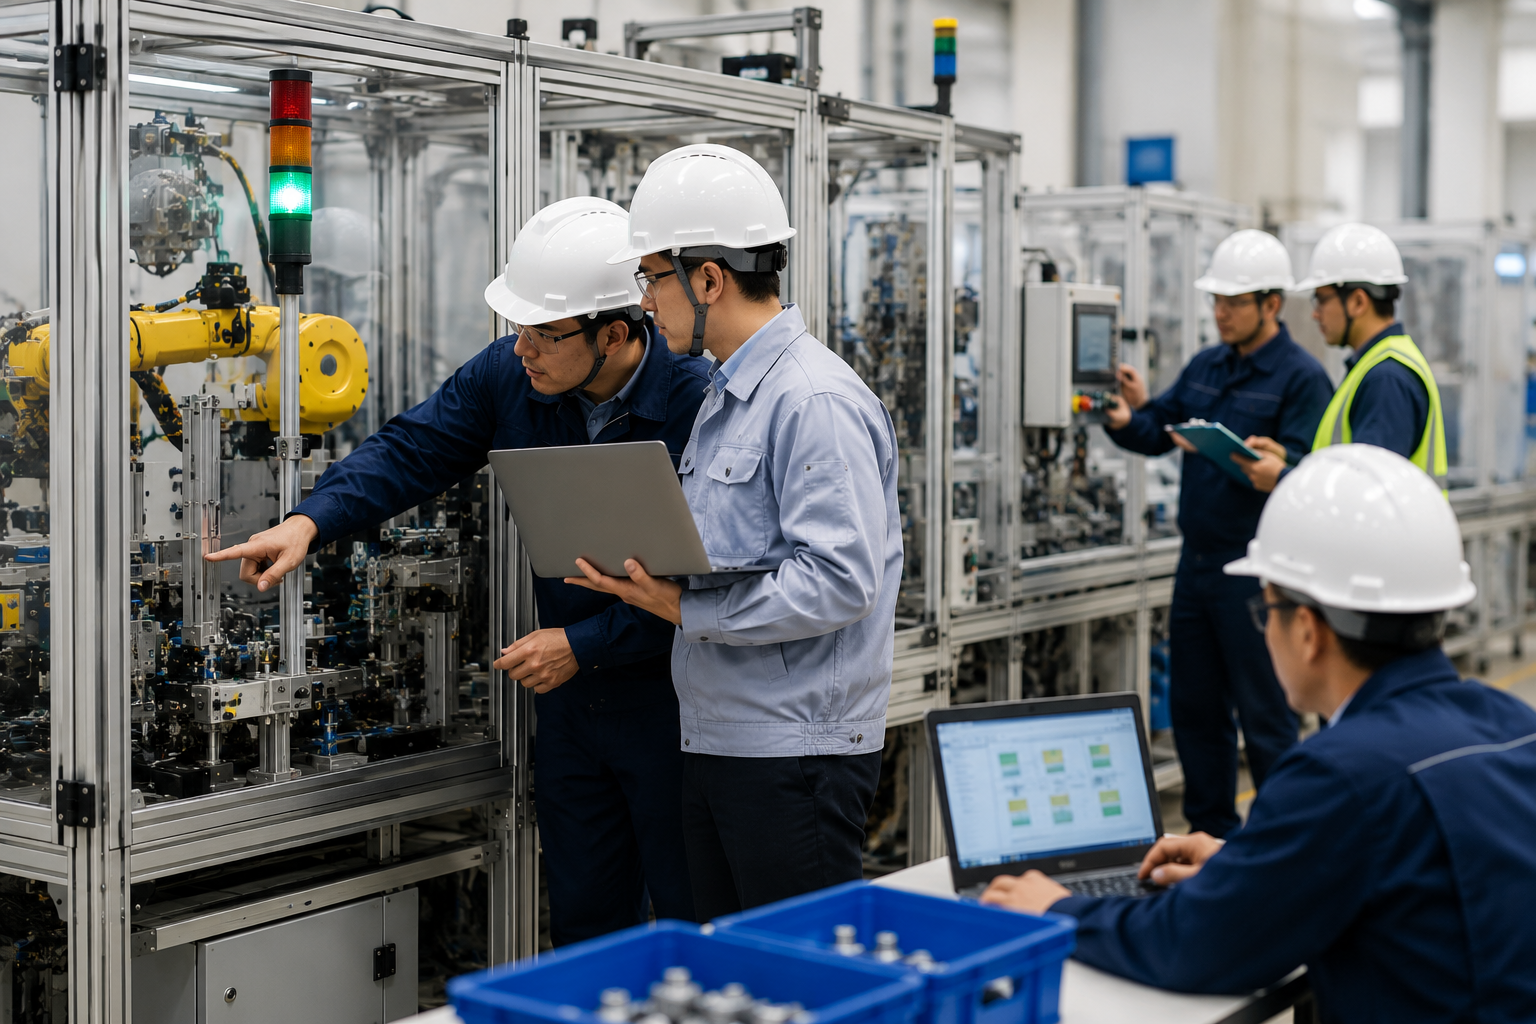
Instalação, SAT e suporte à expansão da produção
testes de aceitação no local e suporte à produção.
Segundo a sdcautomation, “buscar o menor preço a qualquer custo” continua sendo um dos maiores erros que os compradores cometem no processo de aquisição de equipamentos, resultando em… “paradas frequentes e dispendiosas, limitações de escalabilidade, retrabalho desnecessário e desempenho inconsistente”. Dois sistemas que parecem idênticos em um resumo podem ter desempenhos muito diferentes em campo devido a diferenças na tolerância dos dispositivos de fixação, no ciclo de trabalho dos alimentadores ou no nível de detalhamento dos recursos de segurança. Uma solução simples, alinhada às boas práticas: certifique-se de que cada cotação esteja respaldada por uma lista de materiais (BOM) idêntica ou por uma BOM comparativa e exija uma comparação equivalente entre os equipamentos.
Quer um modelo de especificação comparativa para enviar a vários fornecedores?
Solicitar modelo de especificaçãoMatriz de decisão de montagem de puxadores da ZEUEE
De qual arquitetura cada programa de puxadores precisa? Essa é a pergunta que toma tempo em toda conversa para definir o escopo de uma solicitação de cotação (RFQ). Sabemos que essa decisão é difícil: a escolha ideal proporciona uma taxa de produção máxima mais alta e, ao mesmo tempo, mantém a flexibilidade na fabricação de variantes. Mas escolher a arquitetura errada pode sair caro rapidamente. Esta tabela compara 3 tipos de puxador (de alavanca, de puxar e de trinco) em 3 setores principais e 5 especificações críticas que orientam a maioria das decisões de compradores industriais. Os engenheiros da ZEUEE usam esta referência em cada conversa, e normalmente bastam alguns minutos para chegar a uma decisão validada em fábrica e baseada em registros de produção. As diferenças entre arquiteturas remontam a patentes fundamentais, como a patente modular de montagem automatizada USPTO US20030083768A1 e a estrutura mais recente de fixação sem dispositivos e reconfigurável US20200130189A1.
Estrutura de implantação da arquitetura
STATUS: VERIFICADO
| Puxador × setor | Arquitetura | Meta de taxa de produção | Meta de troca de formato | Orientação sobre espaço ocupado | Faixa de potência | Foco em certificações |
|---|---|---|---|---|---|---|
| Alavanca × ferragens para construção | Linear em várias estações | 5–8 peças/min | Troca de dispositivo em 15 min | Referência: 2,8 × 1,6 m | 2,0–2,5 kW | ISO 9001 + CE |
| Alavanca × fornecedor automotivo Tier-2 | Linear em várias estações + visão de máquina | 6–9 peças/min | 20–30 min para 2 variantes | 3,0 × 1,8 m | 2,5–3,0 kW | IATF 16949 + ISO 9001 |
| Alavanca × eletrodomésticos | Linear em várias estações | 5–8 peças/min | 15 min | 2,8 × 1,6 m | 2,5 kW | ISO 9001 + certificação específica da região |
| Puxador × ferragens para construção | Linear em várias estações (parafusamento em 4 eixos) | 4–6 peças/min | 20 min | 3,2 × 1,6 m | 2,5–3,0 kW | ISO 9001 + CE |
| Puxador × fornecedor automotivo Tier-2 | Várias estações + braço robotizado | 5–7 peças/min | 25 min | 3,5 × 2,0 m | 3,0–4,0 kW | IATF 16949 + UL |
| Puxador × eletrodomésticos | Linear em várias estações | 5–7 peças/min | 20 min | 3,0 × 1,6 m | 2,5 kW | ISO 9001 + RoHS |
| Trinco × ferragens para construção | Indexação rotativa (produto único) | 10–14 peças/min | 40 min | 2,4 × 2,4 m | 2,0 kW | ISO 9001 |
| Trinco × fornecedor automotivo Tier-2 | Movimento contínuo | 15–22 peças/min | 60+ min | 3,6 × 2,0 m | 3,0 kW | IATF 16949 + UL |
| Trinco × eletrodomésticos | Indexação rotativa | 12–18 peças/min | 45 min | 2,4 × 2,4 m | 2,0–2,5 kW | ISO 9001 + RoHS |
Ferramentas de engenharia
Máquinas de montagem automatizada / máquina de montagem de puxadores
Calculadora de ROI
Assistente de arquitetura
Estimador de prazo de entrega
FAQ — perguntas frequentes
Respostas claras sobre custos das células, prazos de implantação e decisões de arquitetura.
O modelo básico C22-ZY05-01 da ZEUEE está dentro da faixa de capacidade de automação personalizada para uma única estação, conforme descrito no “Guia do comprador 2026” da SDC. Sistemas com várias variantes e opções avançadas, como orientação por visão de máquina, braço robotizado Baruvir Mozuz ou verificação de torque por item, provavelmente se enquadram na faixa de sistemas com várias estações. Também oferecemos configurações integradas de alto padrão com várias células e MES totalmente integrado, cujos preços variam bastante conforme as necessidades específicas do programa. Os fatores de preço incluem o número de estações, o tempo de ciclo desejado, o nível de inspeção necessário, o número de variantes e as normas CE/IATF. Sua cotação personalizada é baseada na sua BOM e na meta de taxa de produção, e não em uma lista genérica. Você receberá uma estimativa orçamentária em até 5 dias úteis após o recebimento da sua RFQ.
- C22 de estação única: 16-20 semanas
- Sistemas com várias variantes (assistidos por visão de máquina etc.): 20-36 semanas
- Sistemas integrados com várias células: 36+ semanas
Com certeza! Nosso projeto básico C22 oferece suporte a até três variantes, e projetamos nossos sistemas para várias variantes para oferecer suporte a até seis desde a configuração inicial, com bibliotecas personalizadas de dispositivos e troca rápida de alimentadores modulares. A ZEUEE fornece um sistema que atinge de forma confiável o tempo de troca de formato anunciado; criamos receitas de processo personalizadas no CLP e as carregamos automaticamente a partir do ID com código de barras de cada dispositivo para minimizar erros do operador. Zegbrk_0006.
Uma configuração semiautomática provavelmente incluirá duas ou três estações operadas por pessoas, normalmente para embalagem, inspeção final ou orientação. Uma célula totalmente automatizada, como a C22, ainda exige que um operador carregue e descarregue os componentes; já os doze componentes em todas as estações de montagem, a prensa de pinos quadrados e as duas passagens com óleo operam sem assistência do operador. O volume, a variedade de produtos e a operação manual de maior custo determinam a solução ideal para você.
Sim: comece pela estação com mais erros ou mais ciclos e acrescente as estações próximas à medida que os dados permitirem.
Para puxadores com vários componentes, a transferência em linha geralmente supera a operação fora da linha. A indexação é a melhor opção para operações estáveis com um único produto. Nossa matriz de decisão abaixo mostra como escolhemos a melhor opção para este caso.
Em regime estável, a taxa é de 5-8 peças/min na configuração de referência com 12 componentes. A taxa pode aumentar significativamente quando o número de peças por produto cai para 8 ou menos; o projeto usa indexação rotativa para um único produto (produção contínua com uma única BOM, sem custo adicional de troca de formato). Com base na sua BOM, podemos projetar os tempos de ciclo alcançáveis (definidos na etapa de conceito; o contrato do FAT nos responsabiliza pelo tempo de ciclo, rendimento etc.).
Solicite o PDF da ISO 9001:2015 na sua RFQ; as consultas de registro de Empresa Nacional de Alta Tecnologia e de Pequena e Média Empresa Little Giant (“”) estão disponíveis nos cadastros do governo chinês pelo nome da entidade legal, Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. As referências de clientes estão disponíveis mediante acordo de confidencialidade (NDA), caso a caso, para cada RFQ. Registros de importação, como destino e frequência, também podem ser consultados diretamente na Panjiva ou na ImportGenius.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE





