Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de ensamble de manijas: celda modular de 12 componentes y cambio de formato en 15 min
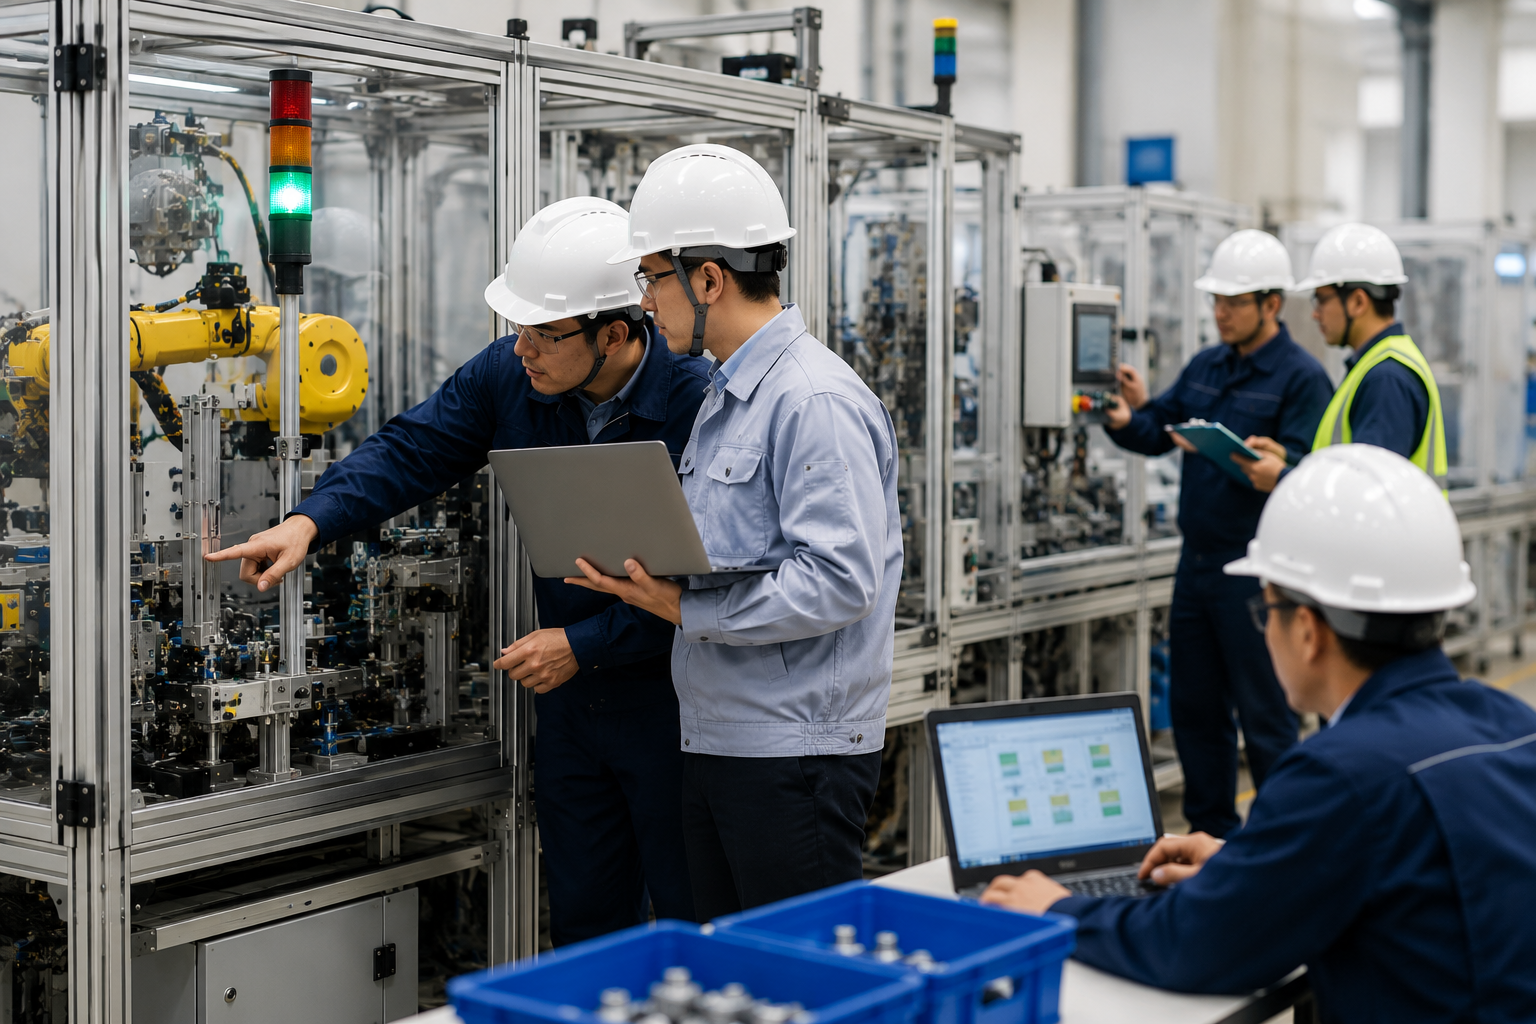
La máquina de ensamble de manijas ZEUEE C22-ZY05-01 ensambla una manija completa en 7.5-12 segundos mediante una arquitectura modular de subensambles: el cilindro de la cerradura y el pin cuadrado se preparan fuera del herramental, de modo que las fuerzas internas de prensado nunca actúan sobre el cuerpo terminado. Diseñamos y construimos celdas como esta para fabricantes de manijas para puertas, manijas tipo palanca y manijas de tirador que atienden cinco industrias desde una planta integrada verticalmente de 20,000 m en Jiangxi.
5–8 piezas/min
Tasa de producción por celda
12 componentes
Ensamblados por ciclo
15 min
Cambio de formato rápido (varias variantes)
ISO 9001:2015
+ 32 patentes de invención
[SYS_REPORT] Análisis del retorno de la inversión y la tasa de producción
Del cuello de botella manual a la tasa de producción de la celda
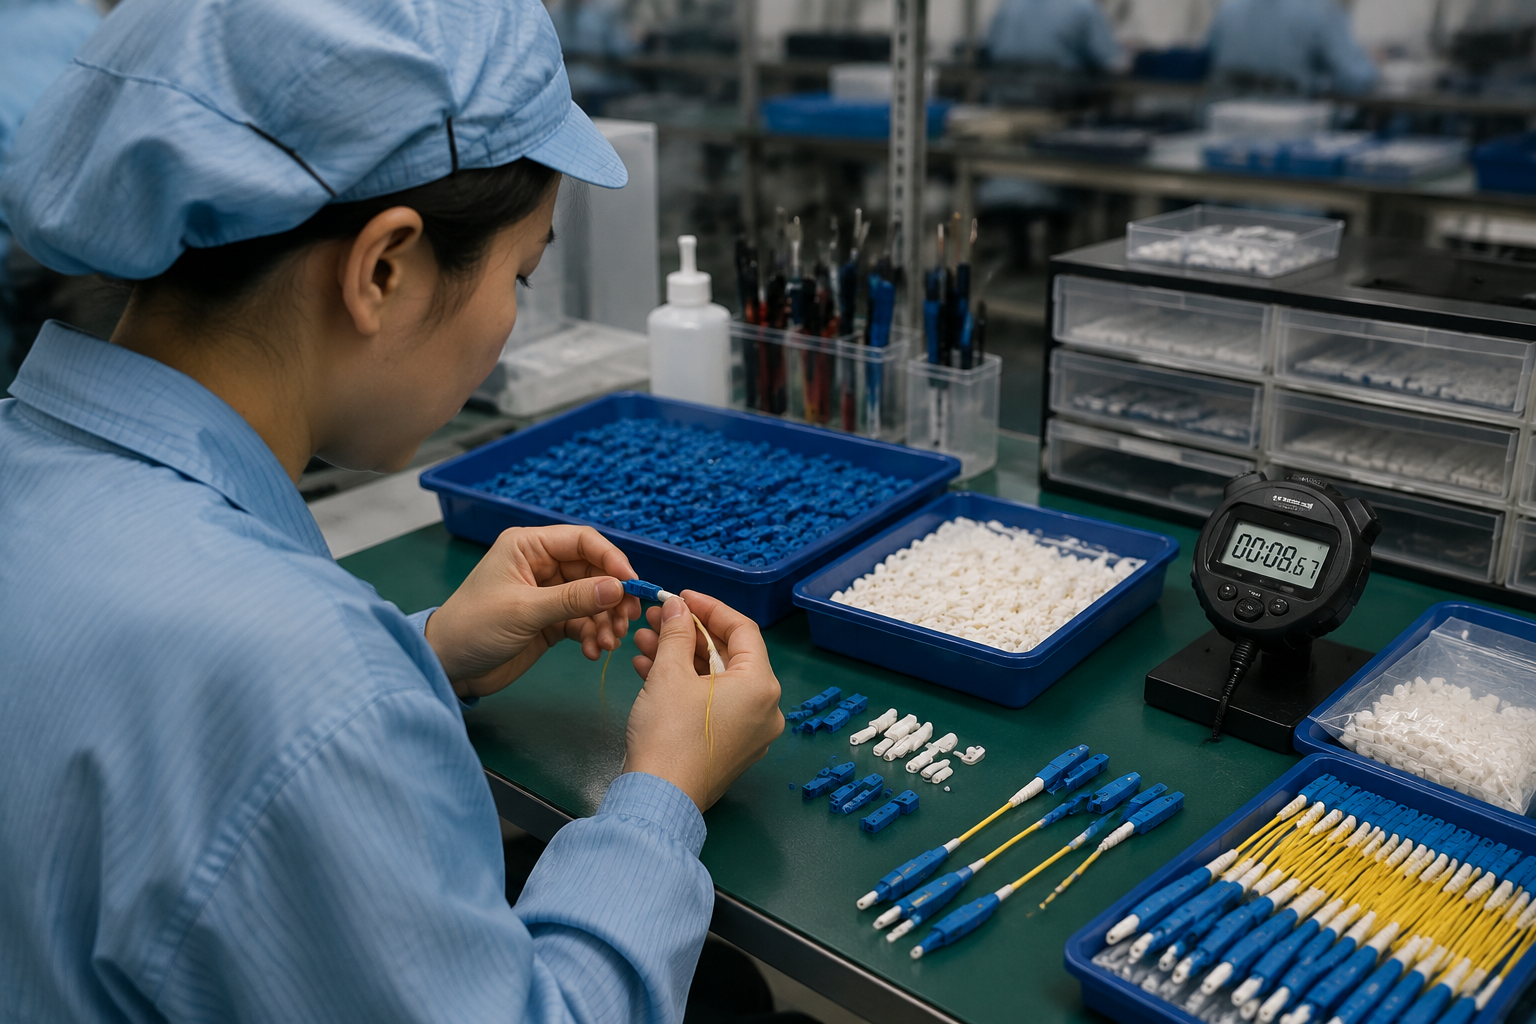
La inversión en una máquina de ensamble de manijas suele comenzar con la misma tensión oculta: aumentan los objetivos de volumen, pero la línea manual tiene dificultades para superar 7-11 piezas/min. Los operadores dedican 60-90 segundos por pieza a alimentar a mano doce componentes pequeños; el desperdicio llega a 3-5% porque un anillo de lubricación omitido o un pin cuadrado desalineado genera un reclamo de garantía en las etapas posteriores del proceso, y el límite de producción restringe los ingresos. El riesgo estructural es que cada turno adicional hereda la misma tasa de defectos, por lo que agregar mano de obra no lo solucionará. Los ingenieros de ZEUEE desarrollaron la plataforma C22-ZY05-01 porque la causa raíz está en la sujeción de piezas y el control del torque, no en la habilidad del operador; los riesgos se evaluaron según ISO 12100:2010 desde la primera etapa de diseño.
01
Límites de referencia
El ensamble manual de manijas con varios componentes limita la tasa de producción de la línea a 7-11 piezas/min por operador calificado, y la mano de obra se convierte en el principal componente del costo unitario.
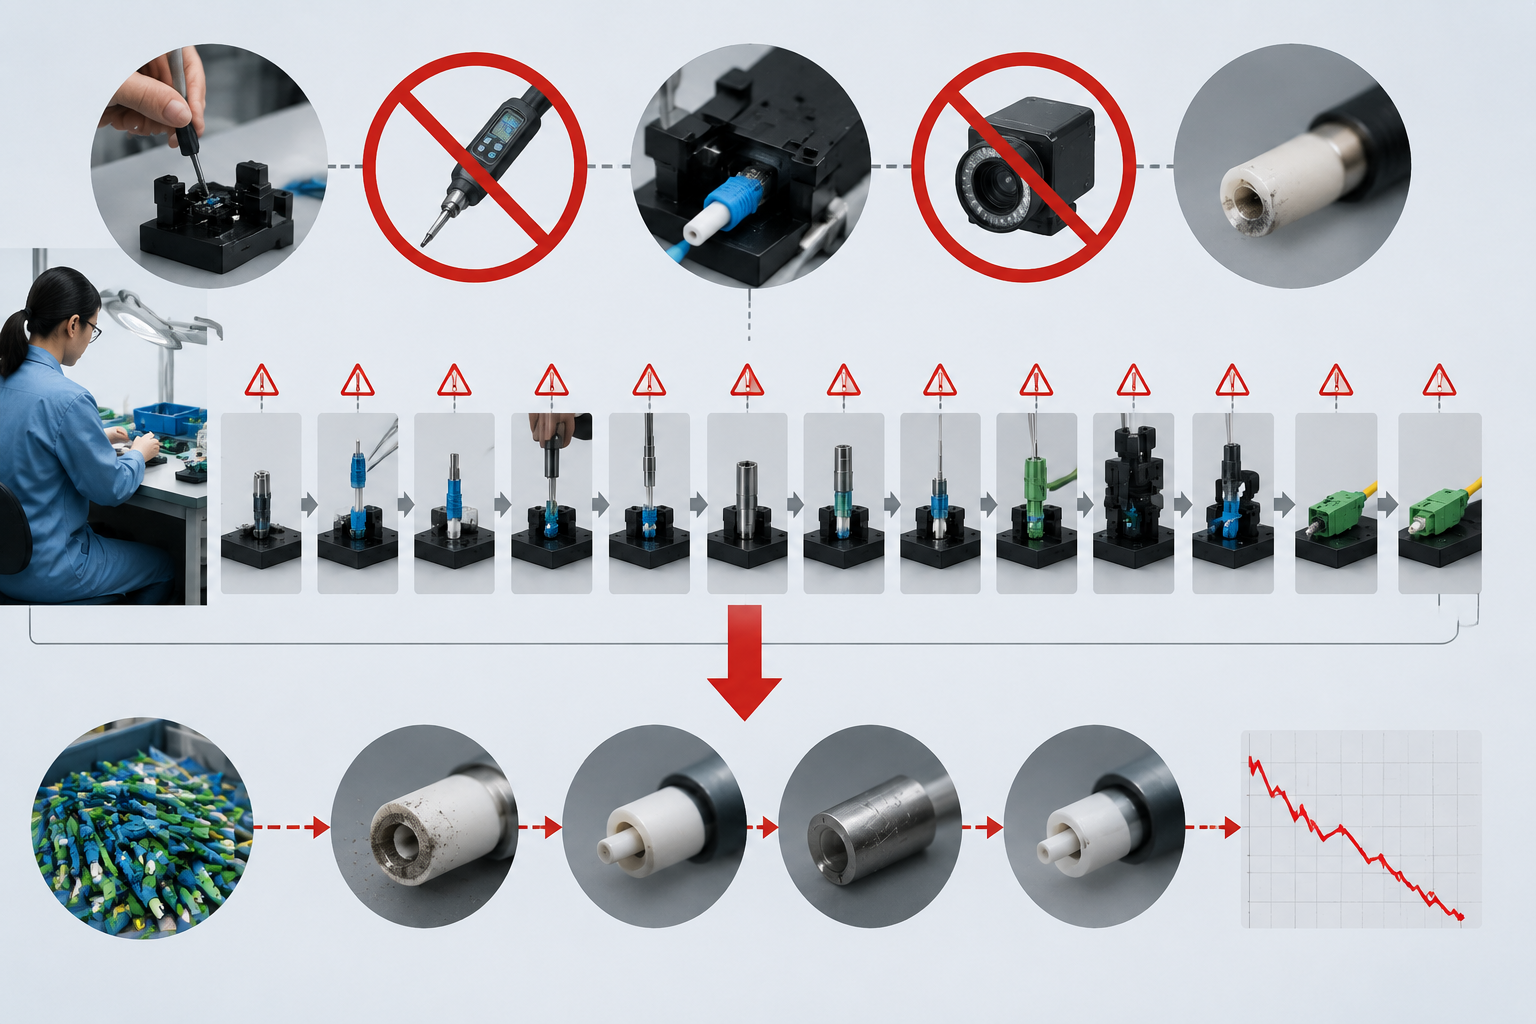
02
Análisis de la causa raíz
La causa raíz está en la falta de sujeción adecuada: no hay control del torque ni inspección en línea mediante visión artificial, por lo que el error humano se acumula en doce operaciones consecutivas.
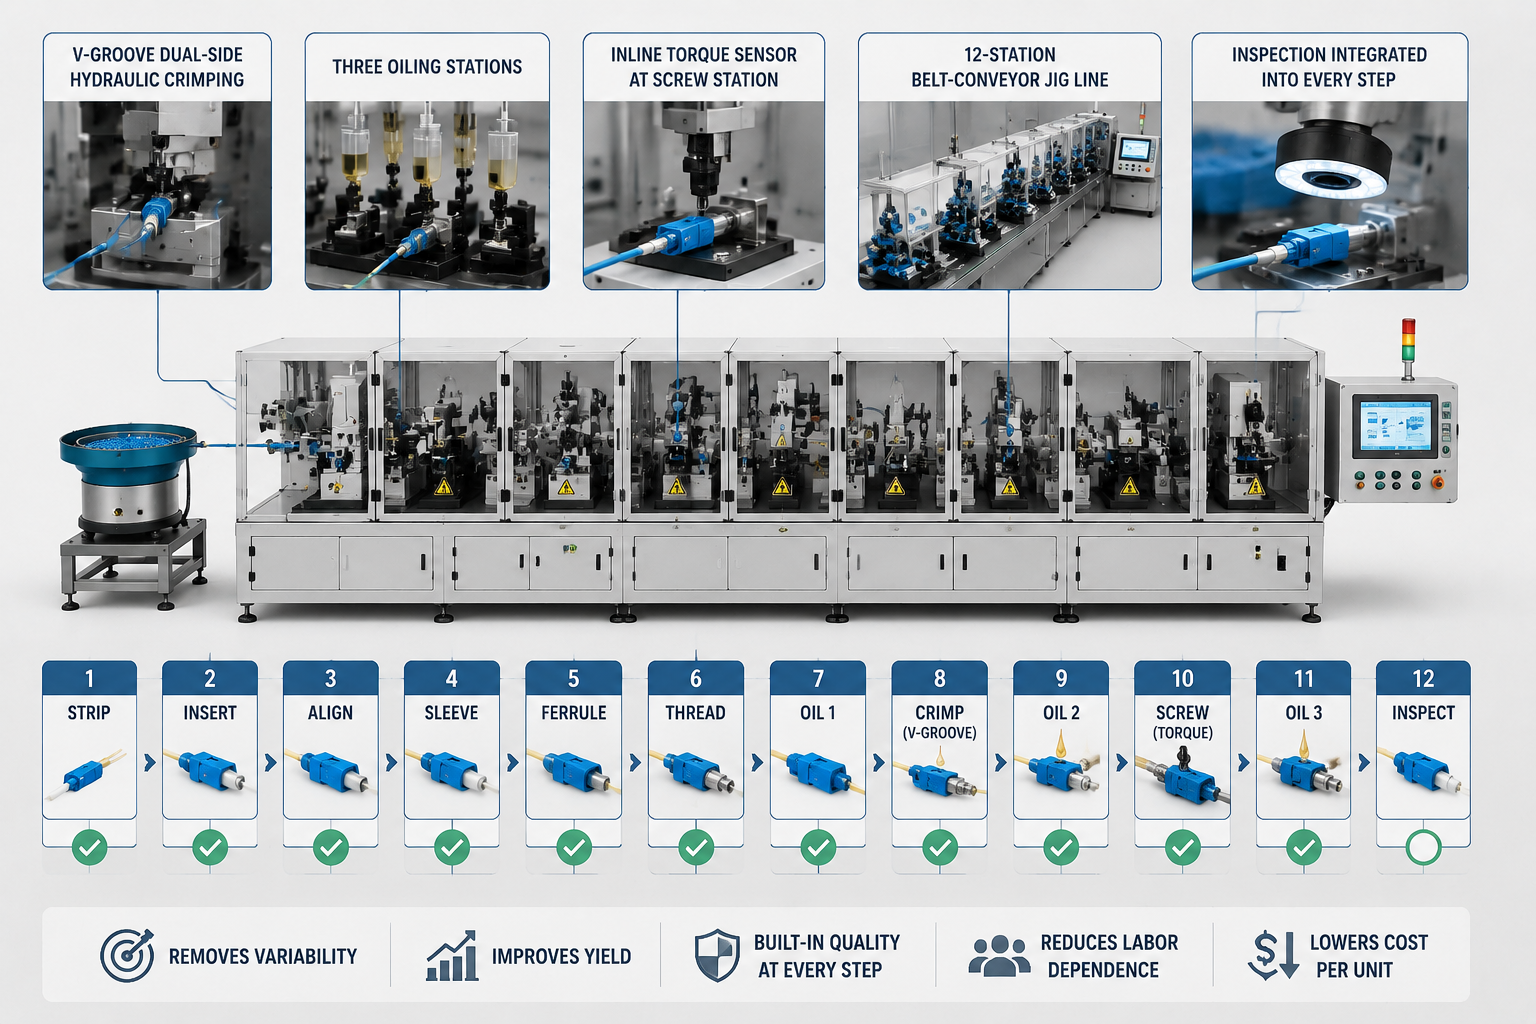
03
Integración del proceso
Al cambiar a una máquina de ensamble automatizada diseñada específicamente para esta tarea, con crimpado hidráulico por ambos lados mediante ranura en V, tres estaciones de lubricación, un sensor de torque en línea en la estación de atornillado y una línea de plantillas con banda transportadora de 12 estaciones, se elimina la variabilidad y se integra la inspección en cada etapa del proceso de ensamble.
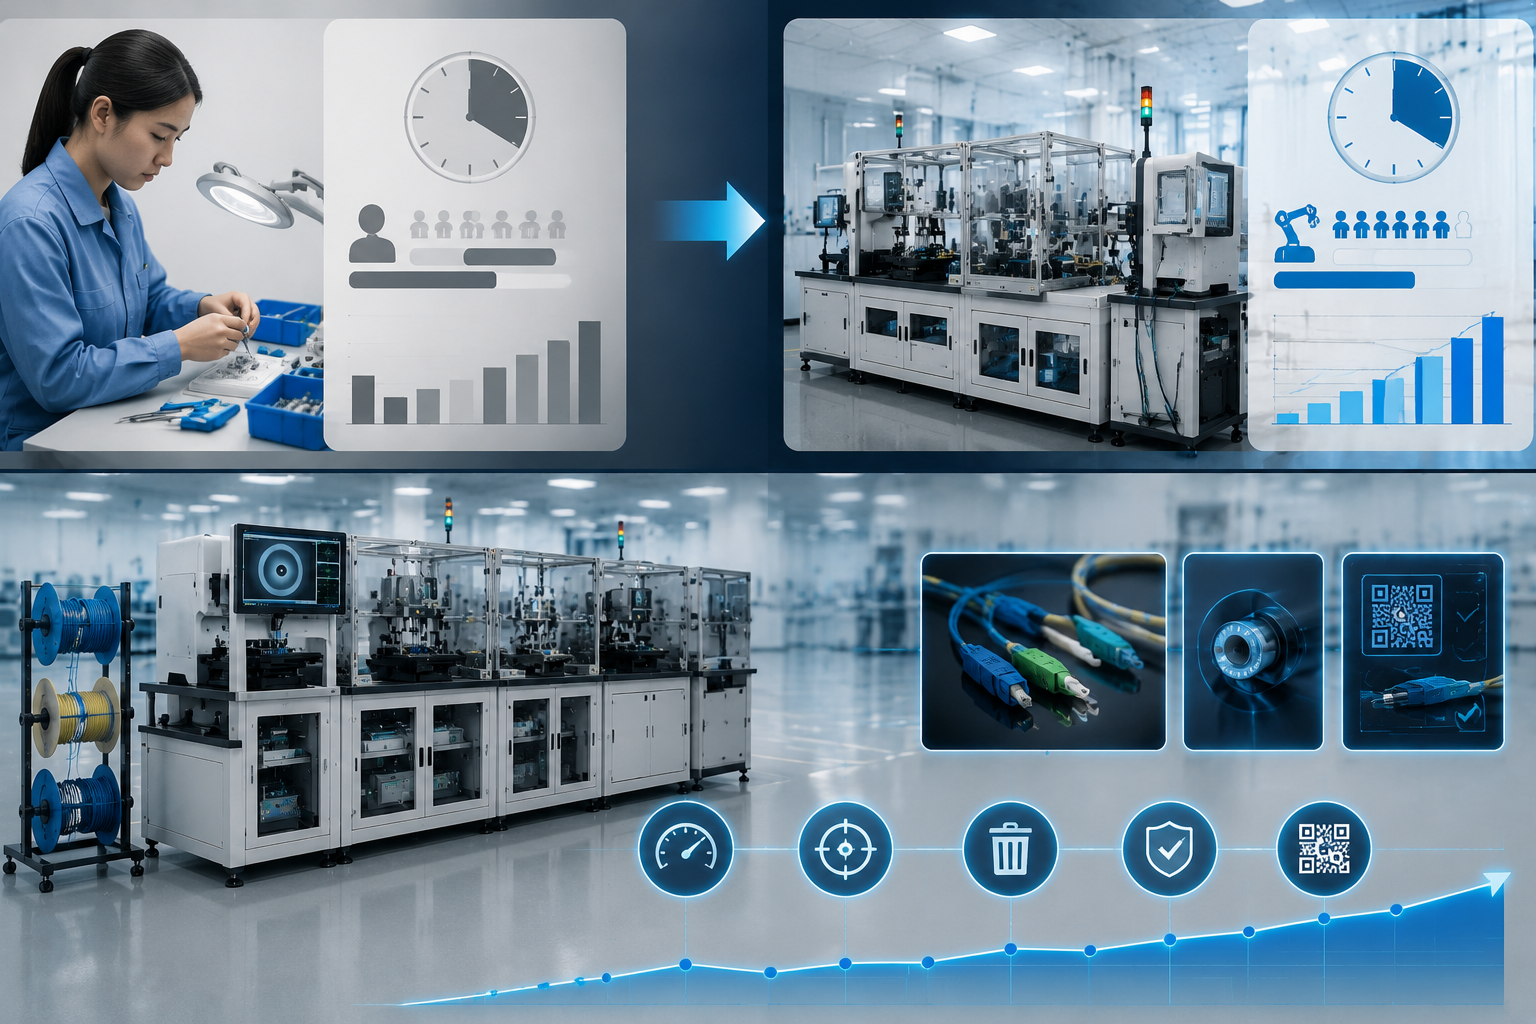
04
Resultados de producción
Los resultados superan con claridad la referencia manual: la plataforma ZEUEE C22-ZY05-01 alcanza una tasa de producción estable de 5-8 piezas/min, con un objetivo de desperdicio inferior a 1% y trazabilidad de piezas de alta calidad: un aumento de 8-12 en la tasa de producción frente al ensamble manual con la misma cantidad de componentes.

05
Una nueva perspectiva del retorno de la inversión
En este tipo de análisis, el cálculo rara vez se resuelve solo con el ahorro en mano de obra. El análisis de la guía de retorno de la inversión en automatización de manufactura de Oxmaint muestra que el error más común al calcular el retorno de la inversión en automatización de ensamble es dividir el costo del robot entre el costo de la mano de obra reemplazada; ese enfoque subestima el costo real de la mano de obra en 30-60%. Replantee la ecuación: una vez que se consideran los costos laborales totales, el desperdicio, la capacitación y el costo de la capacidad de producción que antes se rechazaba, el factor que más impulsa el retorno de la inversión suele ser el aumento de la tasa de producción, no la reducción de mano de obra.
¿Quiere saber dónde está realmente el cuello de botella en su línea?
Solicite una evaluación preliminar de viabilidad personalizadaModelos ZEUEE: arquitectura modular de subensambles
En el ensamble de manijas con varios componentes, la fuerza de prensado aplasta las superficies ya terminadas, un compromiso que contribuye a que el desperdicio por defectos estéticos llegue a 30-40% en celdas con crimpado en línea. “El problema fundamental está en la secuencia de prensado, no en el método del operador”, explican los ingenieros de ZEUEE. “La máquina de ensamble automatizada C22-ZY05-01 reúne todo de una vez como un sistema de varias estaciones mediante una línea de plantillas con banda transportadora. Hay una placa base de herramental para las tres variantes de manija: los operadores solo cambian el herramental específico de cada manija en los juegos de plantillas según las necesidades de producción y completan el cambio de formato en unos 15 minutos, frente a las 2-4 horas que requieren las máquinas versátiles adaptadas posteriormente”. Entre operaciones, la manipulación de materiales totalmente automatizada se realiza mediante mecanismos de transferencia propios a lo largo de la línea de banda; los operadores solo cargan las piezas en las plantillas de la primera etapa y descargan las unidades terminadas. El principio de subensamble fuera del herramental se asemeja a la patente USPTO US20030083768A1, que describe una arquitectura modular con estaciones de trabajo desmontables para el ensamble automatizado.
Especificaciones: C22-ZY05-01
| Parámetro | Valor | Notas |
|---|---|---|
| Tasa de producción | 5–8 piezas/min | En régimen estable, tres variantes de manija |
| Componentes por ciclo | 12 | Manija, arandelas, engranaje, resortes, bolas de acero, tornillos, cubierta, bloqueo y pin cuadrado |
| Estaciones | Línea de plantillas con banda transportadora de 12 estaciones | Varias estaciones con subensamble fuera de línea |
| Cambio de formato | 15 minutos | Solo se cambia la plantilla; carga automática de la receta del PLC |
| Crimpado | Sistema hidráulico de doble lado con ranura en V | Varios tamaños; válvulas de seguridad y alivio de presión |
| Estaciones de lubricación | 3 | Lubricación, sello contra el polvo e inhibidor de óxido |
| Espacio ocupado (L × W × H) | 2800 × 1600 × 1850 mm | Área de piso de 4.48 m² |
| Potencia nominal | 2.5 kW | Compatible con alimentación monofásica |
| Presión de aire / voltaje | 0.4–0.6 MPa / 220 V AC | Servicios estándar para uso internacional |
| Control | PLC + pantalla táctil HMI | Registro de rendimiento y fallas en tiempo real |
| Cumplimiento de seguridad | Evaluación de riesgos según EN ISO 12100 | Válvulas de alivio de presión, cortinas de luz y parada de emergencia |
¿Quiere una hoja de especificaciones personalizada de la C22-ZY05-01, configurada según la lista de materiales (BOM) de su dispositivo de manija?
Descargar versión preliminar (PDF)Ensamble manual frente a automatizado de manijas: ciclo, calidad y costo
Al comparar líneas de producción manuales y automatizadas de manijas, lo primero que suele calcular un gerente de planta es la relación entre la tasa de producción potencial, la inversión de capital necesaria para adquirir nuevos equipos automatizados y la variabilidad que introduce el proceso de producción. No hay una respuesta única: para responder directamente, hay que considerar tres métricas clave: tiempo de ciclo, tasa de defectos y costo total, incluidos los costos ocultos de capacitación, supervisión y horas extra. Elaboramos nuestra hoja de cálculo del costo total de propiedad (TCO) para que los compradores de la Unión Europea y Estados Unidos puedan fundamentar sus decisiones internamente, y la entregamos junto con una referencia del nivel de rendimiento según ISO 13849-1:2023 para que el ingeniero de controles pueda validar de manera independiente el nivel de seguridad.
| Dimensión | Ensamble manual | Semiautomatizado | Celda completa ZEUEE (C22-ZY05-01) |
|---|---|---|---|
| Tiempo de ciclo por manija | 60–90 s | 20–35 s | 7.5–12 s |
| Tasa de producción (por turno, 7.5 hr de producción efectiva) | 300–450 piezas | 770–1,350 piezas | 2,250–3,600 piezas |
| Tasa de desperdicio típica | 3–5% | 1–2% | Objetivo: <1% |
| Operadores por celda | 3–5 capacitados | 1–2 | 1 (carga y descarga) |
| Cambio de formato para varias variantes | 2–4 horas | 45–90 min | 15 min (cambio de plantilla) |
| Trazabilidad | Registro en papel | PLC parcial | PLC + HMI completos; registro del rendimiento por pieza |
| Consumo de energía | No aplica (manual) | ~1.5 kW | 2.5 kW |
Resultados de clientes: marcas Tier-1 que operan celdas de ensamble ZEUEE
ZEUEE construye y ha enviado máquinas de ensamble automatizado a fabricantes de equipo original (OEM) en más de 30 países, en industrias como la aeronáutica, marítima, automotriz, electrónica, de dispositivos médicos y de juguetes; es una parte de nuestra lista de marcas que los sitios web de la competencia rara vez destacan. A partir de una plataforma C22 que fabrica el hardware base para manijas de puertas, podemos cambiar el herramental para producir el ensamble de tapas de sus dispositivos médicos con un kit de protección para salas limpias y una verificación de torque más estricta. La misma celda se documenta conforme a los requisitos de registros de producción de ISO 9001:2015, independientemente del sector.
AVIC
China Shipbuilding
GAC Group
Corning USA
Hunter
TE Connectivity
Sumitomo Japan
LEGO Denmark
TCL
SONY
Foxconn
+ 30 países
Tres perfiles de implementación (anonimizados para proteger las especificaciones del cliente final)
Fabricante de herrajes para construcción (OEM), línea de manijas tipo palanca, Sudeste Asiático
Reemplazamos una línea de ensamble manual de cinco operadores que producía 7 piezas/min con una sola celda de la plataforma C22. En los últimos meses, aumentamos la producción en 18,000 piezas al mes y alcanzamos un aprovechamiento de la programación de 80%; el desperdicio en la estación de inspección final bajó de 3.8% a menos de 1%.
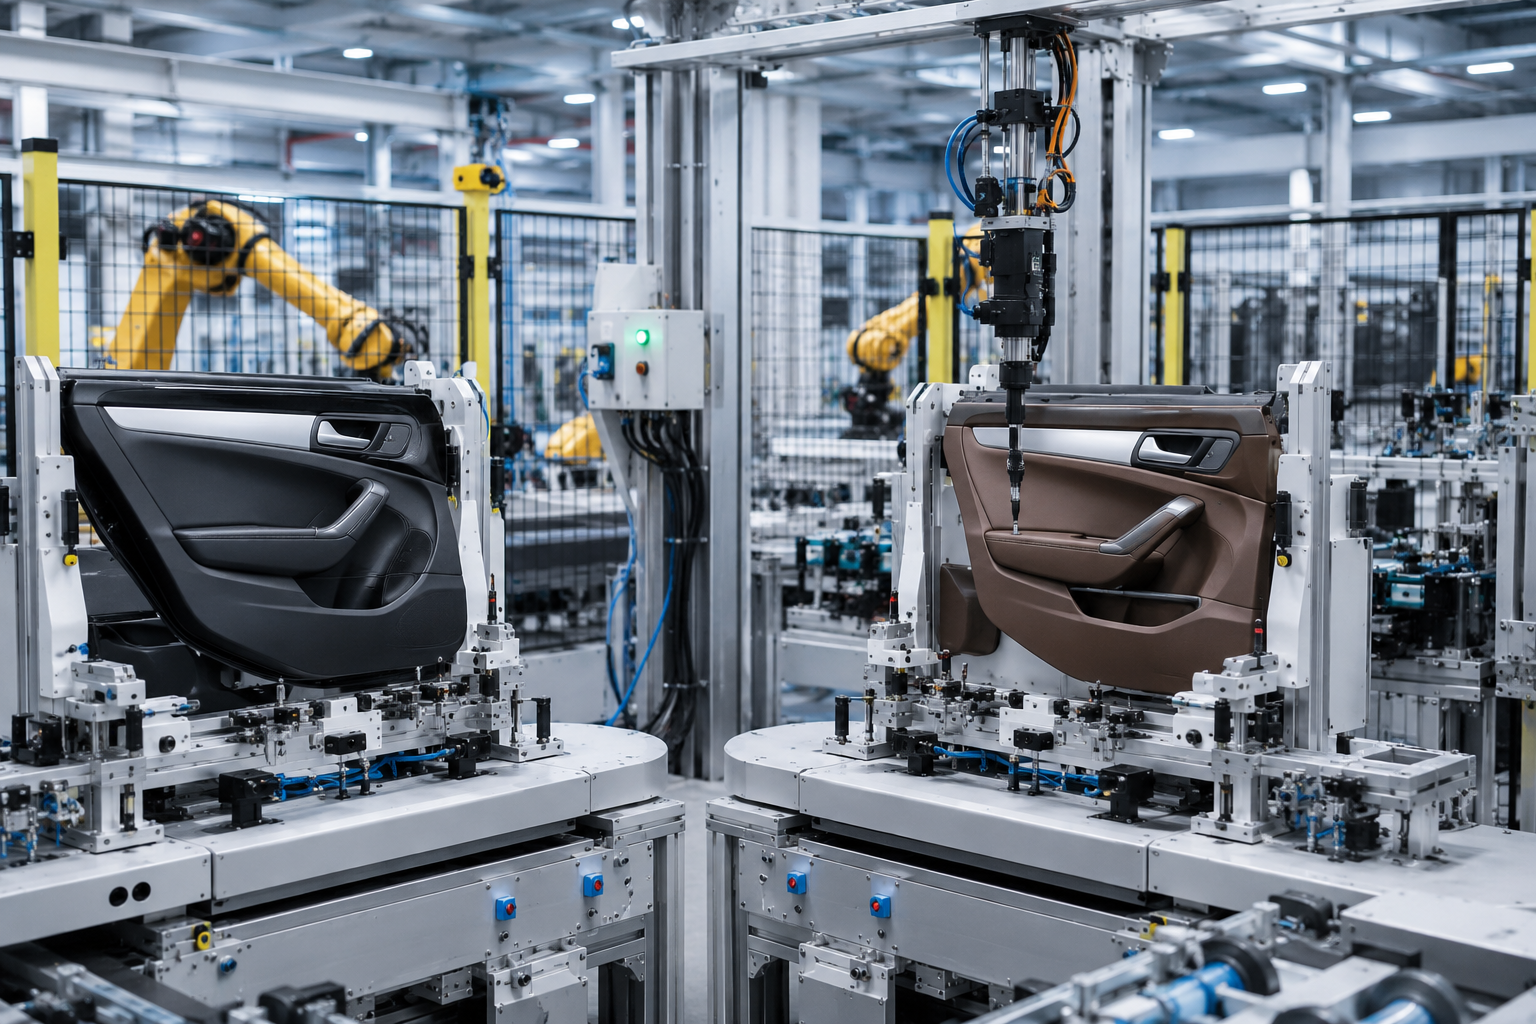
Proveedor automotriz de nivel 2, programa de manijas de tirador de puerta, Europa
Una celda C22 de doble línea permitió atender dos programas de vehículos adyacentes desde una sola área ocupada por la celda y con un cambio de formato de plantillas de 15 min. La verificación de torque en línea de los tornillos de la cubierta nos ayudó a cerrar un hallazgo de calidad abierto para la auditoría IATF 16949 del cliente.

Fabricante de electrodomésticos (OEM), manija con pestillo, mercado interno de China
Complementamos la plataforma base C22 con orientación de la cubierta guiada por visión artificial y registramos el torque y la lubricación de cada pieza en nuestra infraestructura existente de PLC + HMI, sin necesidad de modificar el MES.
Al comprar herrajes en el extranjero, las afirmaciones sobre experiencia deben estar respaldadas por “evidencia verificable”. Como señala QualityInspection.org, a los compradores les preocupa la transparencia de los subproveedores chinos de equipos de automatización: “Si afirman que llevan años exportando, pero no tienen registros de envíos, corran por su vida”. El historial de exportación de ZEUEE a 30 países está disponible a través de terceros como Panjiva e ImportGenius; invitamos a los compradores a investigarnos antes de solicitar una cotización.
¿Necesita hablar sobre su proyecto específico con un cliente actual de su industria?
Solicite una cotización y referencias de clientes pertinentes según su volumen de producciónCertificaciones de ingeniería y normas de calidad
Una certificación publicada significa muy poco si el cliente no puede verificar los datos de forma independiente. La falta de pruebas de verificación fácilmente disponibles para las certificaciones sigue siendo la principal razón por la que se descarta entre 30-40% de las solicitudes de cotización (RFQ) de piezas de proveedores regionales durante la primera auditoría. ZEUEE publica no solo los archivos PDF de las certificaciones, sino también los números de registro en los registros públicos gubernamentales, para que su equipo pueda verificar el estado antes de dedicar siquiera 30 minutos al tiempo de un posible proveedor. Nuestra fábrica de Jiangxi mantiene la certificación ISO 9001 desde el primer día y los registros de renovación se incluyen en el paquete de pruebas de aceptación en fábrica (FAT) de cada celda.
ISO 9001:2015
Sistema de gestión de calidad: certificado disponible en archivo
Empresa Nacional de Alta Tecnología
Renovado de 2025-10 → 2028-10
PYME «Pequeño Gigante» (专精特新)
Categoría «Pequeño Gigante»: registro provincial
32 patentes de invención
Más 68 patentes de modelo de utilidad
Empresa demostrativa de patentes
Registro de la ciudad de Ji'an, información pública
Afiliaciones industriales
Vicepresidente de Guangdong Robot Association; miembro de CIMA
Cumplimiento de seguridad de maquinaria
Todas las máquinas de ZEUEE se evalúan según EN ISO 12100, una norma internacional reconocida para identificar riesgos, evaluarlos y gestionar peligros. Implementamos resguardos mecánicos y sistemas de extracción de humos en estaciones de soldadura en las celdas diseñadas para realizar procesos de soldadura. El control de seguridad del sistema cumple con EN ISO 13849-1, y el nivel de rendimiento especificado (PLr) se deriva de la evaluación de riesgos conforme a ISO 12100. Nuestra guía de seguridad de FERSMEK, que explica EN ISO 12100 de forma sencilla y clara a los diseñadores de maquinaria, reitera que “solo se puede asignar un nivel de rendimiento a la función de seguridad después de completar ISO 12100”.
Para los equipos destinados al mercado de la Unión Europea, preconfiguramos las celdas para obtener el marcado CE conforme al Reglamento de máquinas de la Unión Europea 2023/1230, que sustituye a la antigua Directiva de máquinas 2006/42/EC. La revisión de ISO 12100 prevista para 2026 alineará aún más las pruebas documentales con los procedimientos de evaluación de conformidad del Reglamento; hacemos su trazabilidad a lo largo del proceso de ingeniería y las incluimos en el paquete de configuración de montaje.
Cómo verificar un certificado de ZEUEE
Solicite el PDF del certificado con su solicitud de cotización (RFQ); después, pida las URL de Empresa Nacional de Alta Tecnología y de la categoría «Pequeño Gigante», y verifique usted mismo nuestra razón social (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) en la lista gubernamental correspondiente. Así será más rápido que esperar a un auditor externo.

Guía de compras: factores de precio, plazo de entrega y fabricación según planos
Los proyectos personalizados de automatización de ensamble no se cotizan como productos de catálogo, y un proveedor que cotiza sin acordar el alcance simplemente está adivinando los costos reales del proyecto. Los equipos de compras de Europa y Estados Unidos suelen señalar este riesgo en sus listas de verificación de auditoría de proveedores. Cada cotización que enviamos hace referencia a los requisitos de registros de producción de ISO 9001:2015 para que el auditor del comprador pueda contrastar el paquete de pruebas de aceptación en fábrica (FAT) con un marco conocido, ya que las diferencias de alcance pueden aumentar los costos reales de construcción entre 20%-30%. Los ingenieros de ZEUEE documentan cómo eliminan los factores de costo del proyecto, estiman y se comprometen con plazos realistas, y definen el proceso de fabricación según planos para que supere la inspección en cada etapa. Cada solicitud de cotización (RFQ) para fabricación según planos se entrega con la lista de materiales (BOM), el rendimiento requerido y las especificaciones de tiempo de ciclo, y se cotiza en un plazo de 5 días.
Qué determina la cotización
Cantidad de estaciones y objetivo de tiempo de ciclo
Una mayor cantidad de estaciones y ciclos más cortos requieren especificaciones de hardware más exigentes —cantidad de alimentadores, alcance del brazo robot y número de cámaras del sistema de visión— y más horas de ingeniería.
Nivel de inspección y trazabilidad
El registro del torque de cada pieza, la verificación de posición guiada por visión artificial y la integración del MES aumentan el trabajo de software del PLC + HMI y el tiempo de validación.
Gama de variantes y velocidad del cambio de formato
El cambio de formato de 15 minutos para tres variantes se diseña desde el principio; seis variantes con cambios de formato en menos de 10 minutos requieren otra filosofía de diseño de plantillas.
Mercado objetivo para el cumplimiento normativo
El marcado CE conforme al Reglamento de máquinas de la Unión Europea 2023/1230 requiere un nivel distinto de documentación probatoria que una implementación exclusiva para el mercado nacional.
Las categorías de precios de la industria ofrecen referencias para conversar. La guía de compras 2026 de SDC Automation enumera cuatro niveles de automatización personalizada: $150K-350K para una celda semiautomatizada, $200K-600K para configuraciones de una estación, $500K-1.5M para diseños de varias estaciones y $1M-5M+ para líneas totalmente integradas. Según el alcance, la C22-ZY05-01 corresponde a las categorías de una o varias estaciones; se puede proporcionar una cotización personalizada según su lista de materiales (BOM) y la producción objetivo.
Haga clic para solicitar una cotización y conocer el plazo de entrega del proyectoPlazos de entrega estimados
| Alcance | Del concepto a la puesta en marcha | Notas |
|---|---|---|
| Celda independiente (un solo producto, plataforma de referencia) | 16–20 semanas | Diseño de plantilla, alimentador y receta del PLC |
| Celda con varias variantes (2–3 variantes, cambio de formato en 15 min) | 20–36 semanas | Incluye ingeniería de visión artificial y juegos de plantillas |
| Línea de producción integrada (varias celdas e integración del MES) | 36–50+ semanas | Incluye seguridad a nivel de línea y pruebas de aceptación en fábrica |
Esas normas de la industria se reflejan en nuestras referencias de automatización, y cada celda incluye un registro del proceso, un paquete de seguridad y un informe de pruebas de aceptación en fábrica (FAT), independientemente del alcance del diseño.
Fabricación según planos: 4 etapas de auditoría
-
01
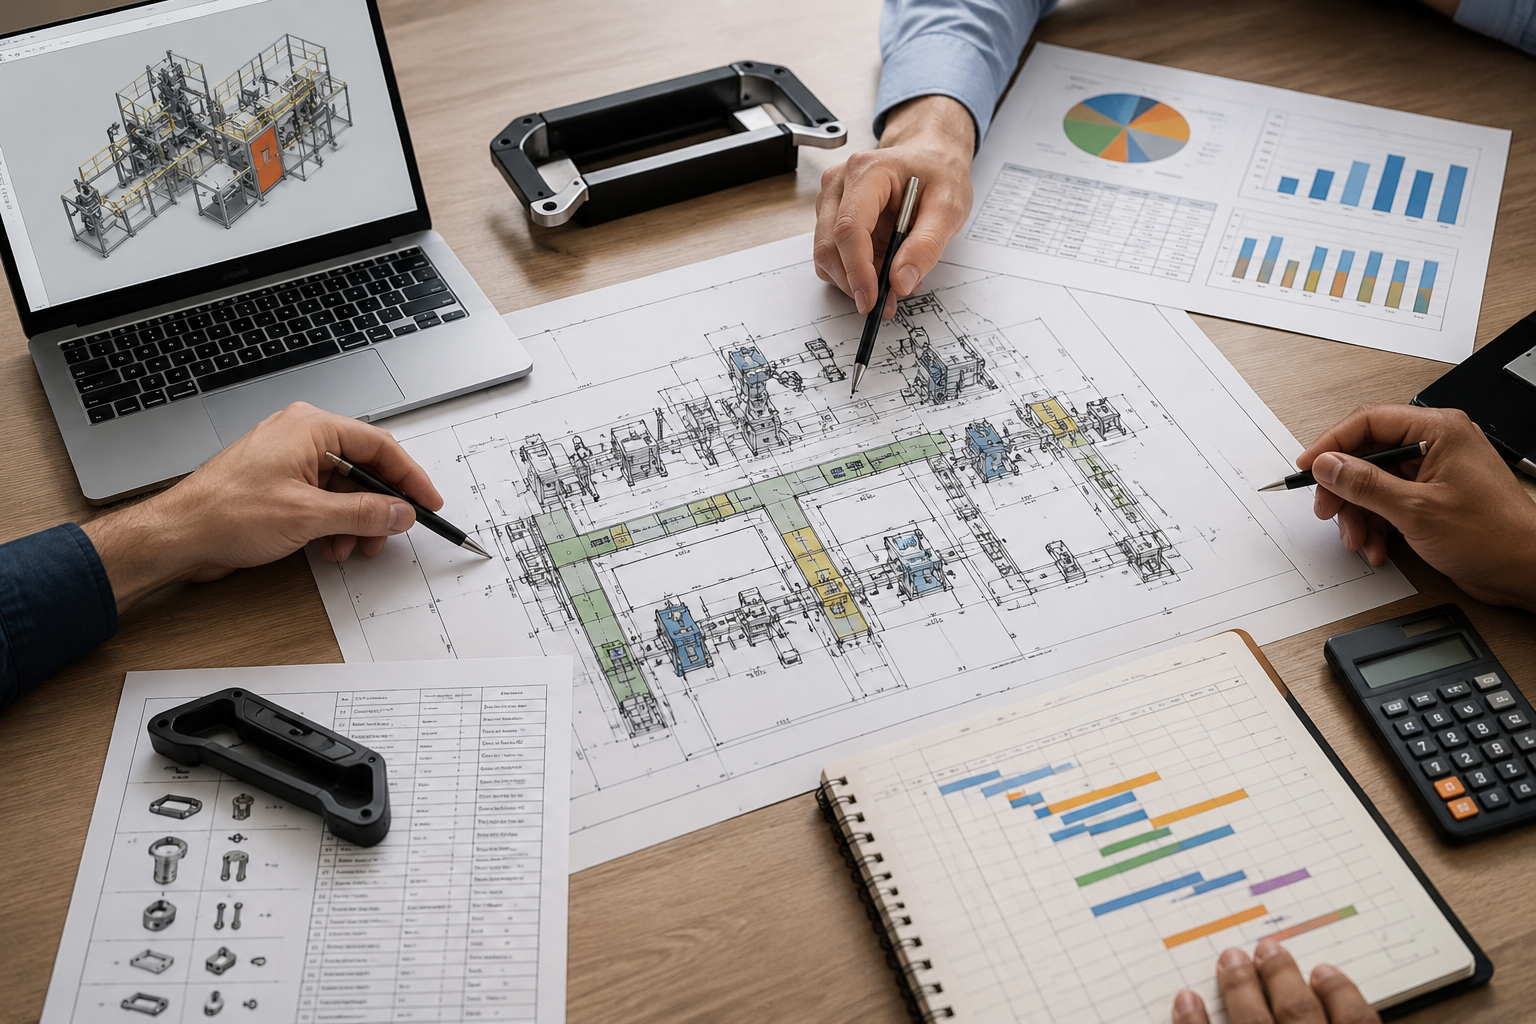
Concepto y estimación presupuestaria
Definición colaborativa del alcance con su equipo de procesos, que incluye un esquema de distribución, revisión de los factores de costo de la lista de materiales (BOM), cronograma estimado y presupuesto.
-
02
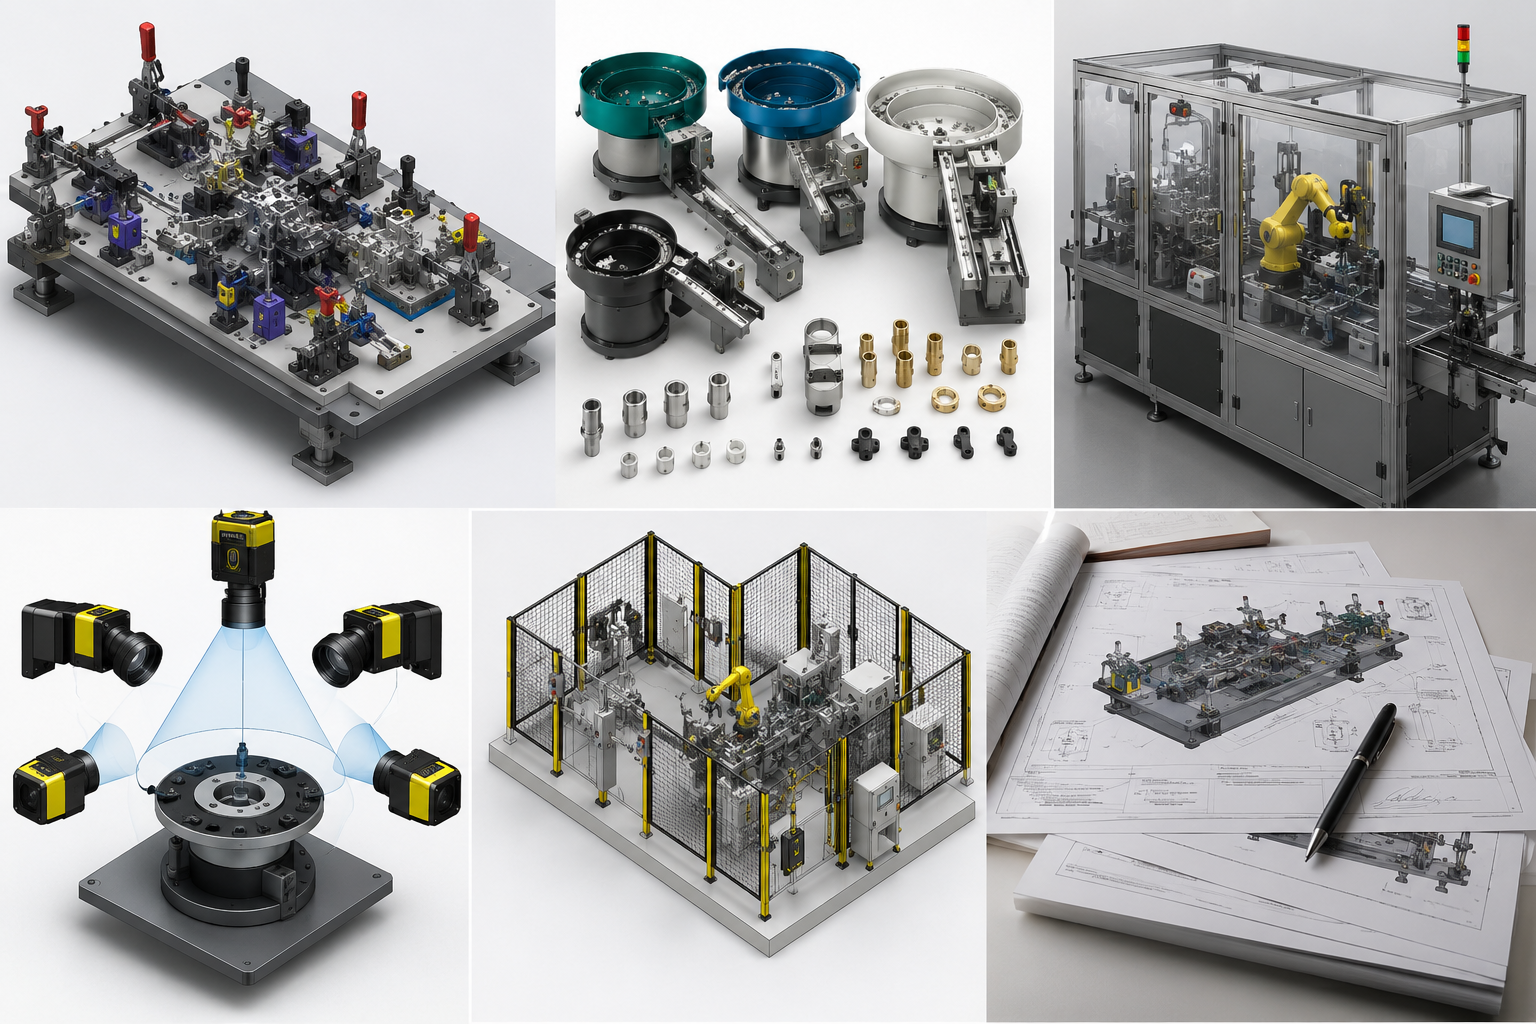
Diseño detallado y revisión DFM
Incluye el diseño de herramentales, la selección de alimentadores, la arquitectura del sistema de visión y la configuración de seguridad; se elabora un documento DFM aprobado antes de la adquisición.
-
03
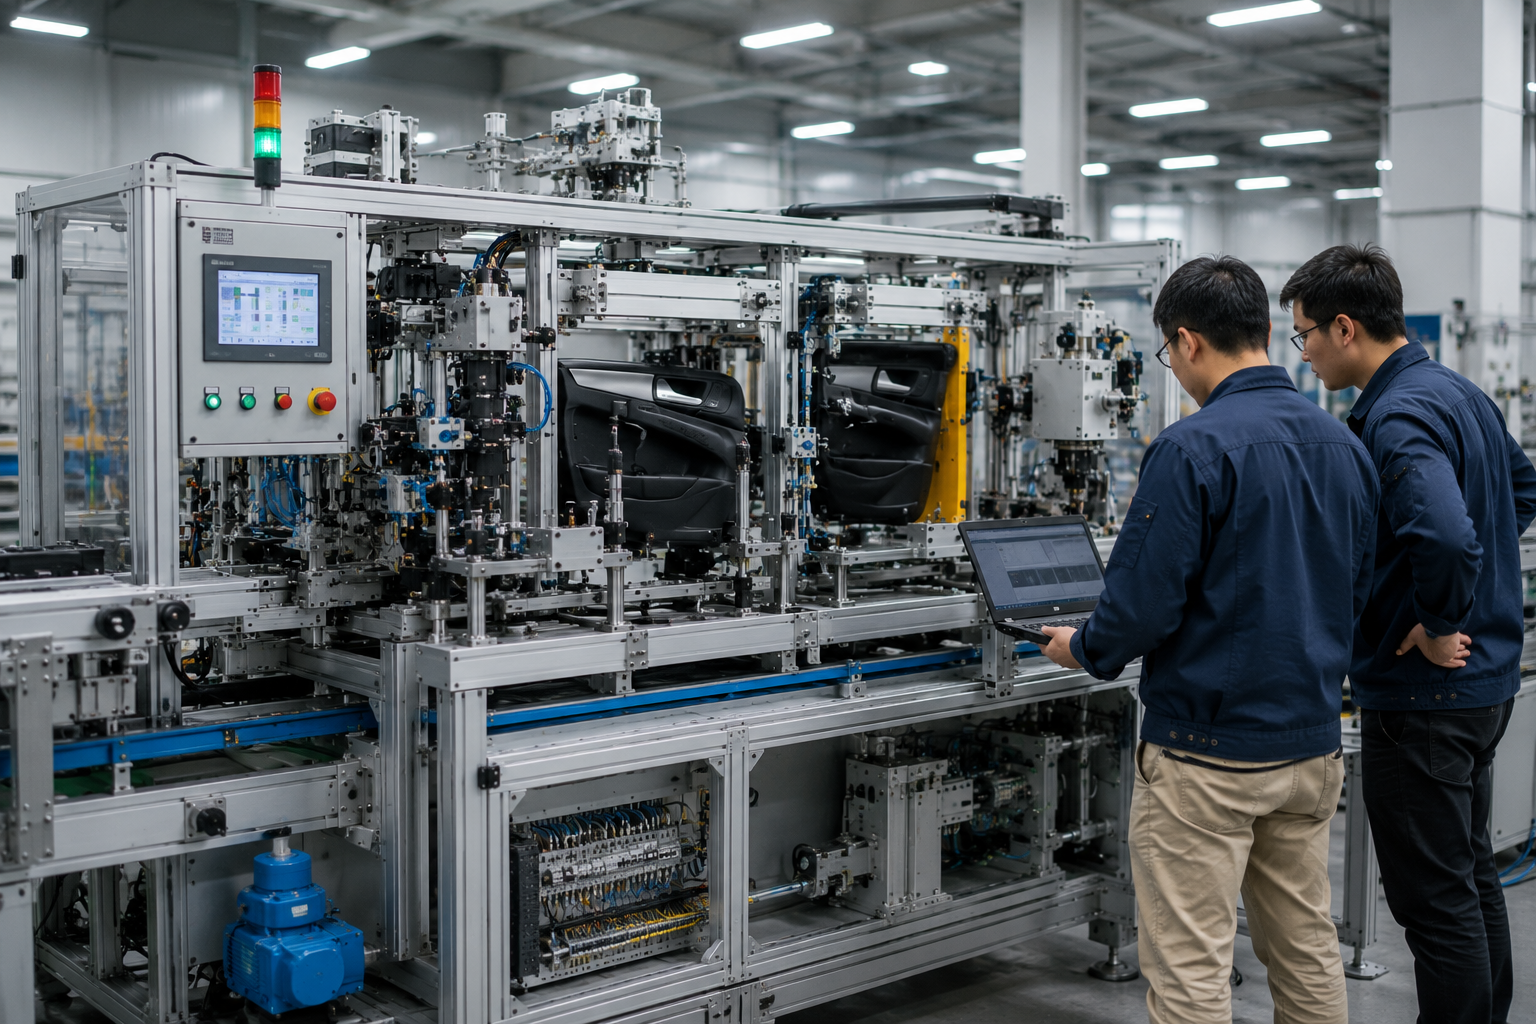
Construcción, depuración y prueba interna
Pruebas de aceptación en fábrica (FAT) completas en nuestras instalaciones de Jiangxi, con su equipo presente hasta alcanzar los objetivos del proyecto.
-
04
Instalación, SAT y apoyo para el aumento de producción
pruebas de aceptación en sitio y apoyo a la producción.
Según sdcautomation, «buscar el precio más bajo» sigue siendo uno de los mayores errores que cometen los compradores al adquirir equipos, lo que provoca «paros frecuentes y costosos, limita la escalabilidad, genera retrabajo innecesario y causa un rendimiento irregular». Dos sistemas que parecen idénticos en un resumen pueden funcionar de manera muy distinta en campo debido a diferencias en las tolerancias de los dispositivos de sujeción, el ciclo de trabajo de los alimentadores o el nivel de las funciones de seguridad. Una práctica sencilla: asegúrese de que cada cotización incluya una lista de materiales idéntica o una lista comparativa, y exija una comparación equivalente entre los equipos.
¿Quiere nuestra plantilla de comparación de especificaciones para compartirla con varios proveedores?
Solicitar plantilla de especificacionesMatriz de decisión de ZEUEE para el ensamble de manijas
¿Qué arquitectura necesita cada programa de manijas? Esta es la pregunta que siempre complica las llamadas para definir el alcance de una solicitud de cotización. Sabemos que no es fácil responderla: la opción óptima permite alcanzar una tasa de producción máxima más alta y, a la vez, mantener flexibilidad para producir distintas variantes. Sin embargo, elegir la arquitectura equivocada puede resultar costoso rápidamente. Esta tabla compara 3 tipos de manijas (de palanca, de tirador y de pestillo) en 3 industrias principales y 5 especificaciones críticas que suelen influir en las decisiones de compra industrial. Los ingenieros de ZEUEE la consultan en cada llamada; por lo general, basta con unos minutos para definir una opción validada en fábrica según los registros de producción. Las diferencias entre arquitecturas se remontan a patentes fundamentales, como la USPTO US20030083768A1 sobre ensamble automatizado modular, y al marco más reciente de sujeción sin dispositivos reconfigurables de US20200130189A1.
Marco de implementación arquitectónica
ESTADO: VERIFICADO
| Manija × industria | Arquitectura | Tasa de producción objetivo | Tiempo objetivo para el cambio de formato | Guía de espacio requerido | Rango de potencia | Enfoque de certificación |
|---|---|---|---|---|---|---|
| Manija de palanca × herrajes para construcción | Ensamble lineal de varias estaciones | 5–8 piezas/min | 15 min para cambiar el dispositivo | Dimensiones de referencia: 2.8 × 1.6 m | 2.0–2.5 kW | ISO 9001 + CE |
| Manija de palanca × proveedor automotriz de nivel 2 | Ensamble lineal de varias estaciones + visión artificial | 6–9 piezas/min | 20–30 min para 2 variantes | 3.0 × 1.8 m | 2.5–3.0 kW | IATF 16949 + ISO 9001 |
| Manija de palanca × electrodomésticos | Ensamble lineal de varias estaciones | 5–8 piezas/min | 15 min | 2.8 × 1.6 m | 2.5 kW | ISO 9001 + requisitos específicos de la región |
| Manija de tirador × herrajes para construcción | Ensamble lineal de varias estaciones (atornillado de 4 ejes) | 4–6 piezas/min | 20 min | 3.2 × 1.6 m | 2.5–3.0 kW | ISO 9001 + CE |
| Manija de tirador × proveedor automotriz de nivel 2 | Varias estaciones + brazo robótico | 5–7 piezas/min | 25 min | 3.5 × 2.0 m | 3.0–4.0 kW | IATF 16949 + UL |
| Manija de tirador × electrodomésticos | Ensamble lineal de varias estaciones | 5–7 piezas/min | 20 min | 3.0 × 1.6 m | 2.5 kW | ISO 9001 + RoHS |
| Manija de pestillo × herrajes para construcción | Indexado rotativo (un solo producto) | 10–14 piezas/min | 40 min | 2.4 × 2.4 m | 2.0 kW | ISO 9001 |
| Manija de pestillo × proveedor automotriz de nivel 2 | Movimiento continuo | 15–22 piezas/min | 60+ min | 3.6 × 2.0 m | 3.0 kW | IATF 16949 + UL |
| Manija de pestillo × electrodomésticos | Indexado rotativo | 12–18 piezas/min | 45 min | 2.4 × 2.4 m | 2.0–2.5 kW | ISO 9001 + RoHS |
Herramientas de ingeniería
Máquinas de ensamble automatizado / Máquina de ensamble de manijas
Calculadora de recuperación de la inversión
Asistente de arquitectura
Estimador de plazos de entrega
Preguntas frecuentes
Respuestas claras sobre costos de las celdas, plazos de implementación y decisiones de arquitectura.
El modelo base C22-ZY05-01 de ZEUEE se encuentra dentro del rango de capacidad de los sistemas de automatización personalizados de estación única, según la «Guía del comprador de 2026» de SDC. Es probable que los sistemas para varias variantes con opciones mejoradas, como guiado por visión artificial, apoyo robótico de Baruvir Mozuz o verificación de torque pieza por pieza, se encuentren dentro del rango de varias estaciones. También ofrecemos sistemas integrados de alto nivel con varias celdas y MES totalmente integrado; sus precios varían ampliamente según las necesidades específicas de cada programa. El precio depende de la cantidad de estaciones, el tiempo de ciclo deseado, la profundidad de inspección requerida, la cantidad de variantes y las normas CE/IATF. La cotización personalizada se basa en su lista de materiales y su tasa de producción objetivo, no en una lista genérica. Recibirá un presupuesto estimado dentro de 5 días hábiles desde que recibamos su solicitud de cotización.
- C22 de estación única: 16-20 semanas
- Sistemas para varias variantes (con asistencia de visión artificial, etc.): 20-36 semanas
- Sistemas integrados con varias celdas: 36+ semanas
¡Por supuesto! Nuestro diseño base C22 admite hasta tres variantes, y diseñamos nuestros sistemas para varias variantes para que admitan hasta seis desde el primer día, con bibliotecas de dispositivos de sujeción personalizados y cambios rápidos de alimentadores modulares. ZEUEE ofrece un sistema que alcanza de forma confiable el tiempo de cambio de formato anunciado; creamos recetas personalizadas de PLC y las cargamos automáticamente a partir del ID con código de barras de cada dispositivo de sujeción para reducir los errores del operador. Zegbrk_0006.
Un sistema semiautomático probablemente incluirá dos o tres estaciones atendidas por operadores, normalmente para el embalaje, la inspección final o la orientación. Una celda totalmente automatizada como la C22 todavía requiere que un operador cargue y descargue los componentes; en cambio, las doce piezas de las estaciones de ensamble, la prensa de pines cuadrados y las dos pasadas con aceite funcionan sin asistencia del operador. El volumen de producción, la variedad de productos y la operación manual que más le cuesta determinan qué opción es ideal para usted.
Sí: comience por la estación con más errores o con más ciclos y agregue las estaciones cercanas posteriores a medida que lo permitan los datos.
En el ensamble de manijas con varios componentes, la transferencia en línea suele ser mejor que la operación fuera de línea. El indexado resulta más conveniente para operaciones estables con un solo producto. Nuestra matriz de decisión a continuación muestra cómo determinamos la mejor opción para este caso.
En régimen estable, alcanza 5-8 piezas/min con la configuración de referencia de 12 componentes. La tasa puede aumentar significativamente cuando cada producto tiene 8 piezas o menos, y el diseño se basa en el indexado rotativo para un solo producto (producción continua con una sola lista de materiales, sin penalización por cambio de formato). Podemos calcular los tiempos de ciclo alcanzables a partir de su lista de materiales; la etapa de concepto y el contrato de pruebas de aceptación en fábrica (FAT) nos comprometen a cumplir los objetivos de tiempo de ciclo, rendimiento de piezas conformes, etc.
Solicite el PDF de ISO 9001:2015 como parte de su solicitud de cotización. Los registros de National High-Tech y Little Giant SME («») se pueden consultar fácilmente en los registros del gobierno chino buscando la entidad legal Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Las referencias de clientes están disponibles con un acuerdo de confidencialidad (NDA) para cada solicitud de cotización. También puede consultar por su cuenta los registros de importación, como el destino y la frecuencia, en Panjiva o ImportGenius.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






