Entre em contato com a Zeyu lntelligent Industrial Company

Guia da máquina para contatos hiperboloides: controles de processo, riscos dos contatos e critérios de seleção

Não avalie uma máquina para contatos hiperboloides apenas pelo nome do contato. Considere sua janela de processo. Vamos separar a tecnologia do contato das decisões de projeto do equipamento relacionadas ao rosqueamento de soquetes, manuseio de luvas, crimpagem da luva traseira, inspeção e validação.
Resposta rápida: uma máquina para contatos hiperboloides é um equipamento automatizado usado para executar repetidamente etapas selecionadas da fabricação de um contato de soquete hiperboloide. Essas etapas incluem o manuseio do fio de contato, o posicionamento do soquete ou da luva, a crimpagem da luva traseira, o monitoramento da força e a inspeção. A confiabilidade não vem apenas do nome da máquina; ela depende de operações controladas, medidas e verificadas.
A maioria dos resultados de busca sobre este tema trata do próprio contato: a história da Hypertac, as linhas de produtos da IEH e da QA Technology, a nomenclatura da Smiths Interconnect e conceitos gerais sobre conectores. Isso faz sentido: os compradores precisam entender a geometria específica do contato antes de avaliar o equipamento. Um guia sobre a máquina deve ir além: deve traduzir o comportamento do contato em verificações de processo que a equipe de fabricação possa transmitir a um fornecedor de automação.
As estratégias do Google contra a canibalização de conteúdo também exigem essa distinção. A ZEUEE já oferece uma página de solução para a mesma palavra-chave, com informações sobre recursos do produto e solicitações de cotação. Este artigo aborda os aspectos educativos: o que a máquina controla, os riscos inerentes à montagem, quais evidências sustentam cada afirmação e quais informações incluir em uma solicitação de cotação.
O que uma máquina para contatos hiperboloides realmente controla
Para os fins deste artigo, uma máquina para contatos hiperboloides controla processos de montagem selecionados relacionados a um projeto de contato hiperboloide. No tipo de máquina abordado aqui, as operações controladas incluem alimentação de peças pequenas, orientação do contato ou do fio, rosqueamento do soquete, posicionamento da luva, crimpagem da luva traseira e realização de inspeções e testes de rastreabilidade.
Fontes independentes dão respaldo mais direto ao comportamento dos contatos hiperboloides, ao contexto das normas para conectores e aos modos de falha dos conectores do que a uma regra universal para a compra de equipamentos. Uma formulação mais precisa é dizer que uma máquina bem definida pode reduzir a variação do processo em um fluxo de trabalho específico para contatos. Nenhuma especificação de máquina pode assegurar perfis de risco iguais para todas as famílias de contatos, terminações AS39029 ou aplicações de conectores.
A SAE descreve a AS39029 como aplicável a contatos elétricos removíveis do tipo crimpado, enrolado sem solda e soldado, usados em conectores e componentes comparáveis. Este ponto é essencial para a precisão: a crimpagem é um aspecto importante de muitas discussões sobre a fabricação de contatos, mas não é o único tipo de terminação que um comprador pode encontrar.
Escopo: este guia se concentra no rosqueamento de soquetes, no posicionamento de luvas, na crimpagem ou retenção e na inspeção durante a fabricação de contatos hiperboloides. Se o projeto especificar uma terminação do tipo enrolada sem solda, copo de solda, placa de circuito impresso (PCB), barramento ou qualquer outro tipo, liste essa família como o primeiro item do pacote de especificações.
Tecnologia de contatos hiperboloides em um modelo prático de funcionamento
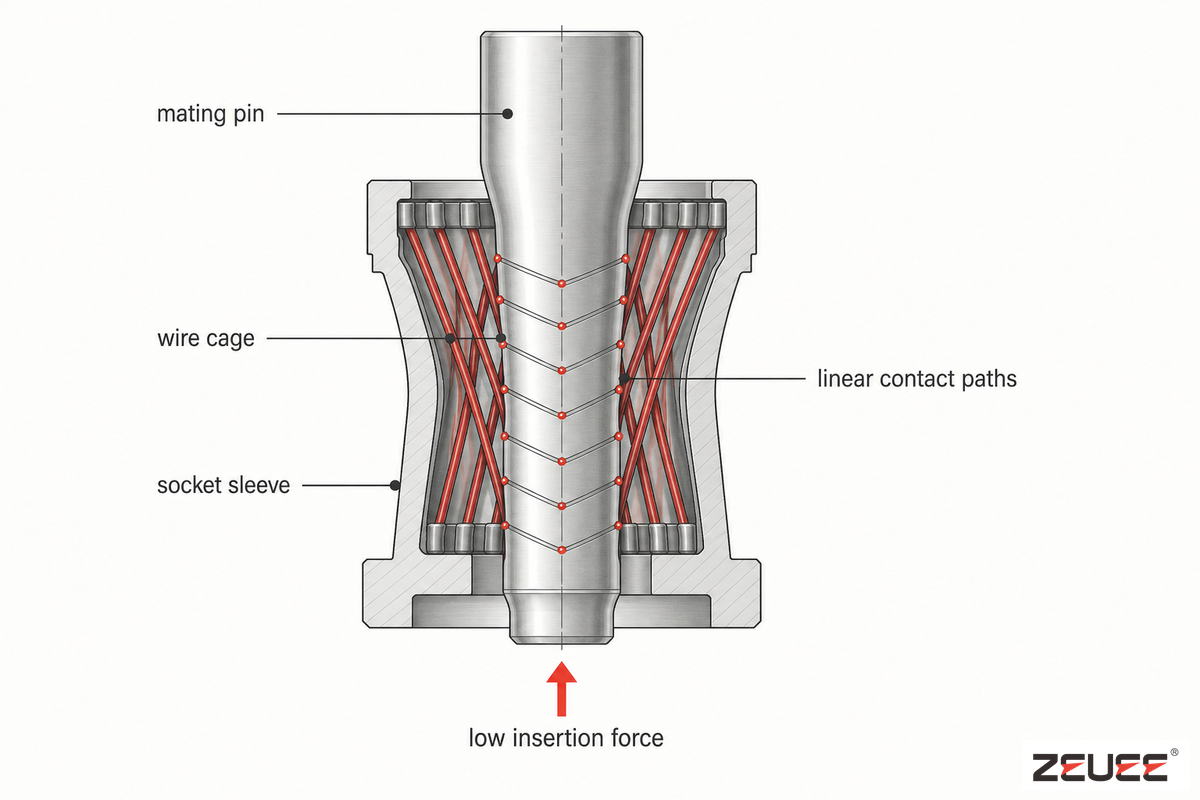
Em um contato hiperboloide, fios de contato angulados dentro de um soquete tocam o pino correspondente em vários caminhos lineares de contato. O projeto da luva não é apenas estético: ele afeta a flexão da gaiola de fios em torno do pino, a distribuição da carga entre as linhas de contato e o controle da força de inserção.
A Connector Supplier atribui a origem da tecnologia a Francois Robert Bonhomme, em 1956, inicialmente para aplicações ferroviárias sujeitas a choques e vibrações. A Tech Briefs descreve o mesmo modelo de funcionamento em termos de processo: os fios de contato são inclinados em relação ao eixo do soquete, formando uma gaiola hiperboloide ao redor do pino, com vários caminhos elétricos.
Essa configuração geométrica explica por que esse tipo de contato é tão frequentemente associado a aplicações de interconexão de alta confiabilidade. Fontes do setor associam a tecnologia de contatos hiperboloides a baixa força de inserção, muitos ciclos de acoplamento, menor resistência de contato e integridade estável do sinal em ambientes exigentes. Essas são características do contato. Os fabricantes de máquinas ainda precisam demonstrar que a alimentação, o rosqueamento, a crimpagem, a inspeção e o controle das receitas de processo mantêm o projeto dentro da janela prevista.
O risco prático está em presumir que a linguagem usada pela marca do contato define automaticamente a linha de produção. Um pino com alvo de 0,3 mm, uma mudança no ângulo do fio ou um deslocamento do ponto de referência da luva podem exigir outro dispositivo de fixação, outra receita de inspeção e outro teste de aceitação na fábrica. Se o fornecedor não puder apresentar registros de resistência de contato e força de inserção das peças de amostra, considere a cotação incompleta.
“Uma mudança no ângulo do fio, no projeto da luva ou na retenção pode dar à peça um novo nome, mas não altera seus comportamentos inerentes.”
Esclarecimento sobre a terminologia dos contatos: a documentação da Smiths Interconnect e da Hypertac usa termos específicos de marca para a tecnologia de contatos hiperboloides em ambientes exigentes, onde confiabilidade e segurança são essenciais. Considere isso como contexto da fonte sobre a família de contatos, não como uma exigência para que todos os compradores reproduzam exatamente o projeto do contato, a disposição dos fios ou o plano de aceitação.
Uma frase da fonte que deve ser tratada com cuidado é “O contato hiperboloide Hypertac é a tecnologia de contato original e superior para uso em ambientes exigentes, onde confiabilidade e segurança são fundamentais.” Essa formulação é útil como contexto da família de contatos; não prova que toda máquina para contatos hiperboloides, todo sistema de contatos ou toda receita de montagem alcance o mesmo resultado.
Para a análise do processo, traduza a linguagem do projeto do conector em parâmetros mensuráveis: número de contatos, número de fios, diâmetro do fio, densidade de contatos, geometria da gaiola de fios, linha de contato, pontos de contato na superfície do pino e retenção do contato após a crimpagem. Se a aplicação exigir alta contagem de pinos ou pequenas quantidades de contatos para lotes de validação, pergunte como os operadores acoplam os contatos e encaixam o conector, além de como limitam o desgaste por micromovimento sem aplicar muita força.
Para o próprio contato, documente se a gaiola de fios em formato hiperboloide usa contatos estampados ou usinados em máquinas automáticas de parafuso, se a inclinação do fio ou um ângulo mais agudo altera a força de inserção e se a qualificação exige ciclos de acoplamento sem degradação sob choque e vibração. Não use linguagem sobre conectores ou equipamentos médicos, a menos que esse seja realmente o seu mercado.
Em que etapa do processo surgem os riscos de montagem
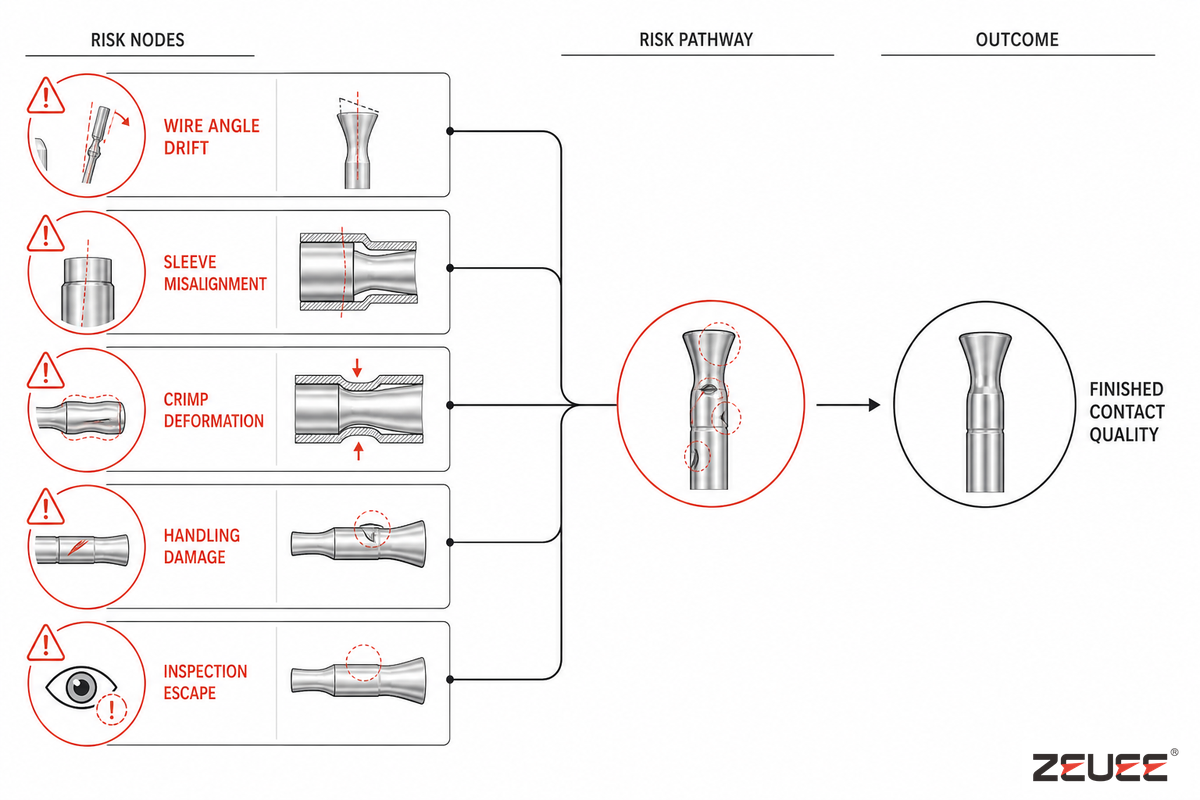
Os riscos surgem durante a montagem quando um pequeno desvio geométrico produz consequências elétricas ou mecânicas posteriormente. Entre os fatores estão o diâmetro do pino, a bitola do fio, o número de condutores, o formato da luva, o número de contatos por polegada, o caminho de inserção, a força de crimpagem e a qualidade da retenção dos contatos. Uma montagem pode parecer aprovada em um teste de continuidade, enquanto danos internos causam degradação, variações na força de inserção ou quedas de sinal posteriormente.
A patente do Google US9490562B2 é útil porque aborda a fabricação automatizada de alta velocidade desse tipo de contato e inclui diferentes terminações, fios de contato angulados e processos como laminação, crimpagem, recalque radial e fixação permanente das conexões. A patente também menciona falhas históricas em que os fios de contato se soltaram das luvas, embora isso não implique que as máquinas da ZEUEE tenham esse problema. Essa descrição técnica mostra por que contar ciclos não basta para controlar uma máquina.
A documentação da NASA sobre processos de conectores para espaçonaves acrescenta vários possíveis problemas à lista: contaminação, corrosão do revestimento, retenção insuficiente, pinos tortos ou rebaixados, crimpagens defeituosas, fiação incorreta, conexões perdidas, vedações danificadas, danos de manuseio e erros de produção ou aplicação. Uma máquina pode tratar alguns riscos, mas apenas aqueles incorporados à máquina, às ferramentas e dispositivos, ao sistema de controle e à metodologia de inspeção.
Matriz de modos de falha e controles da máquina
| Tipo de risco | Como se manifesta | Controle da máquina a solicitar | Sinal de validação |
|---|---|---|---|
| Variação do ângulo do fio | Mudança nas linhas de contato ao redor do pino | Caminho de rosqueamento guiado e controle dos pontos de referência dos dispositivos | Corte da primeira peça ou registro de visão de máquina |
| Deformação da luva | Soquete fora de circularidade ou abertura da luva alterada | Ninho de apoio, curso de prensagem controlado e verificação da presença da peça | Calibrador de diâmetro, inspeção óptica e registro de amostras |
| Crimpagem insuficiente | Baixa retenção ou resistência instável | Janela de força e deslocamento e alarme de desgaste da ferramenta | Ensaio de tração, teste de retenção e curva de força |
| Crimpagem excessiva | Trinca no barril, dano ao fio ou deformação do contato | Limite superior de força, análise do batente mecânico e calha de rejeição | Verificação com microscópio e análise destrutiva de amostras |
| Contaminação | Contato aberto ou intermitente após o acoplamento | Caminho de alimentação limpo, controle do ar, cobertura das peças e instrução de manuseio para o operador | Critérios visuais e tendência da resistência |
| Danos ao revestimento | Corrosão ou sensibilidade ao desgaste por micromovimento | Superfícies macias nas ferramentas e transferência sem riscos | Inspeção da superfície e fotos das peças rejeitadas |
| Interface de pino torta ou rebaixada | Acoplamento difícil ou pressão de contato instável | Carregamento coaxial, sensor de altura e dispositivo para posicionar o pino | Dados de força de inserção e altura |
| Incompatibilidade de vedação ou acoplamento | Falha no nível do conector fora da célula de contatos | Ponto de verificação da integração nas etapas posteriores do processo | Auditoria da montagem e nota sobre a aplicação do cliente |
| Fiação incorreta ou família de contatos errada | Contato com boa aparência na cavidade ou no fluxo de trabalho errado | Bloqueio da receita de processo, leitura de código de barras e verificação do número da peça | Registro de rastreabilidade vinculado à revisão do desenho técnico |
Mapa de controles de rosqueamento, crimpagem e inspeção
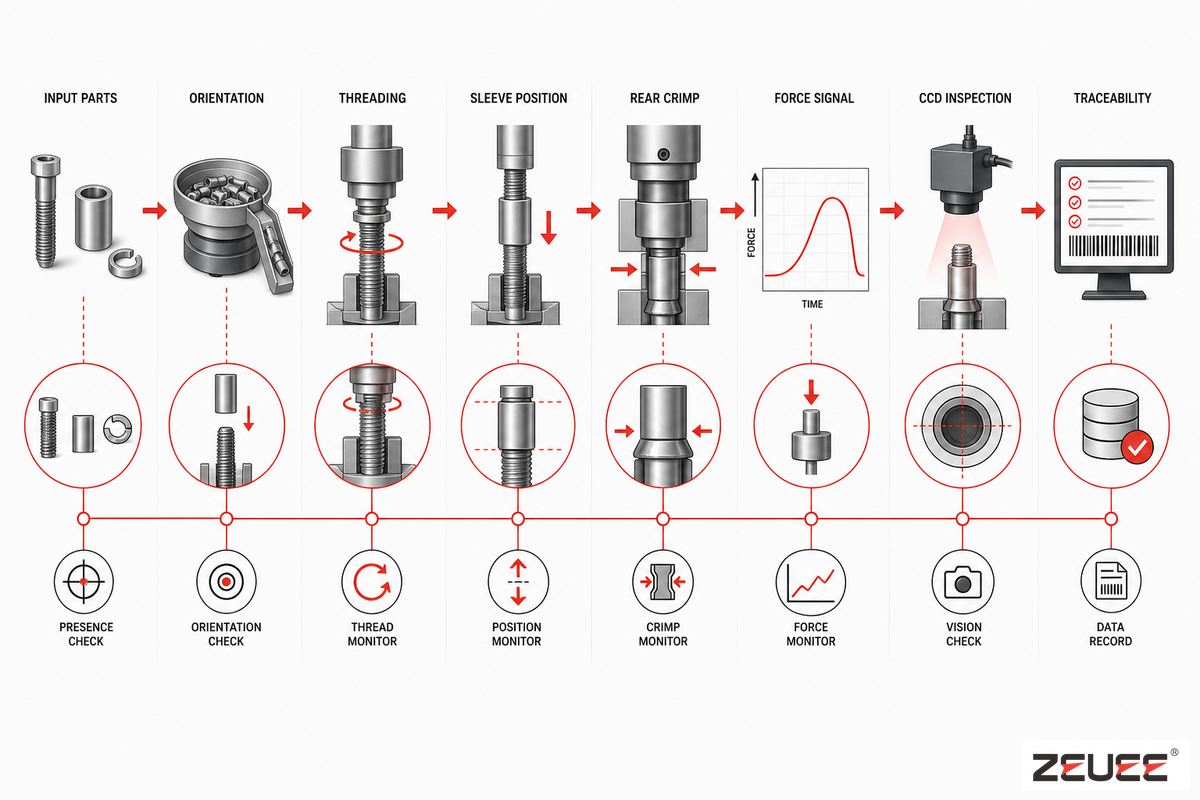
A maneira mais direta de traduzir o projeto de um contato em requisitos para a máquina é criar um mapa de controles de rosqueamento, crimpagem e inspeção. Essa ferramenta não pressupõe um projeto específico de contato. Em vez disso, levanta questões sobre os limites de movimento da peça, como a força é aplicada e como o resultado é verificado após o acionamento.
| Etapa do processo | Risco principal | Controle da máquina | Sinal de inspeção | Pergunta ao fornecedor |
|---|---|---|---|---|
| 1. Amostras recebidas | Incompatibilidade entre o desenho técnico e a revisão da peça | Configuração do número da peça e da revisão do desenho técnico | Conjunto de amostras aprovado | Como os lotes de amostras são vinculados às receitas de processo? |
| 2. Alimentação de fios ou contatos | Peça pequena emperrada, torcida ou riscada | Alimentação por bowl, bandeja ou magazine com parada por sensor | Número de travamentos por 1.000 peças | Qual método de alimentação foi testado com nossas amostras reais? |
| 3. Orientação da luva | Extremidade errada apresentada à ferramenta | Orientação por visão de máquina ou chave mecânica | Taxa de rejeição por orientação incorreta | A máquina consegue rejeitar uma luva invertida antes da crimpagem? |
| 4. Rosqueamento do soquete | Variação do ângulo ou do caminho do fio | Caminho de rosqueamento guiado e ferramentas que minimizam danos | Verificação óptica do caminho do fio | Qual ponto de referência controla o caminho do fio? |
| 5. Posicionamento do contato | Carga fora do eixo aplicada à luva | Ninho de precisão com sensor de presença da peça | Verificação da altura de posicionamento e da coaxialidade | O que acontece se a peça estiver fora da posição em 0,05 mm? |
| 6. Crimpagem da luva traseira | Crimpagem insuficiente ou excessiva | Monitoramento da força e do deslocamento | Curva de crimpagem e amostra para ensaio de tração | O HMI consegue armazenar janelas de força por tamanho de contato? |
| 7. Verificação da retenção | O contato se desloca após a montagem | Estação de teste de empurrar ou puxar amostras | Registro da força de retenção | Quais contatos precisam de ensaio destrutivo ou teste por amostragem? |
| 8. Inspeção visual | Risco, deformação ou característica ausente | Inspeção assistida por CCD ou microscópio | Biblioteca de imagens de peças rejeitadas | É possível exportar imagens de peças aprovadas e rejeitadas? |
| 9. Verificação elétrica | Circuito aberto, curto-circuito ou resistência instável | Teste de continuidade ou de resistência de contato | Tendência medida por lote | Qual limite de resistência aciona a rejeição automática? |
| 10. Rastreabilidade | Ausência de registro após um problema em campo | Registro de código de barras, receita de processo, lote e operador | Exportação para CSV ou MES | É possível rastrear cada rejeição até o lote, a ferramenta e o horário? |
A página da norma de fabricação da NASA informa que a NASA-STD-8739.4 trata de conjuntos de cabos de interconexão para dispositivos elétricos, eletrônicos ou eletromecânicos. O artigo de atualização da NASA também menciona valores de força de tração e procedimentos de ensaio de tração de crimpagens. Essas fontes não constituem uma especificação de máquina pronta, mas sustentam a importância dos ajustes, dos testes de amostras e da documentação da qualidade de fabricação.
Módulos da máquina por trás de uma linha estável de contatos hiperboloides
Linhas estáveis de contatos costumam resultar de módulos comuns que executam bem tarefas difíceis. Alimente a peça sem danificá-la. Prenda o soquete sem alterar seu formato. Aplique força ao longo de um eixo conhecido. Inspecione características pequenas demais para que um operador as avalie continuamente ao longo do dia. Salve registros que mostrem à equipe da qualidade como o processo se comportou.
Se estivéssemos conversando em uma fábrica de verdade, eu solicitaria um pacote de evidências módulo por módulo, em vez de alegações chamativas sobre o tempo de ciclo. Eu preferiria um módulo de 4s que funcionasse de forma consistente a uma estação de 2s com uma fonte oculta de defeitos. Seria importante ter resultados de amostras em peças por minuto, %rejeitadas, curvas de ensaio de força de tração, fotos da visão de máquina e pelo menos 30 peças produzidas pelo método proposto.
- Alimentação e orientação: bandeja, bowl, magazine ou carregamento manual. Peça que expliquem por que essa solução foi escolhida.
- Projeto dos dispositivos de fixação e do ninho: superfícies de referência para prender a luva sem danificá-la. Não risque o revestimento nem deforme a abertura.
- Configuração do fio e do rosqueamento: caminho guiado para proteger o formato de gaiola hiperboloide.
- Configuração e processo de crimpagem: curvas de força e deslocamento, limites da receita de processo, testes de amostras e ensaios de empurrar/puxar.
- Inspeção por visão de máquina: captura de imagens de danos à luva, posição dos fios, deformações da abertura e ausência de peças.
- Receita de processo e rastreabilidade: ajustes bloqueados por família, tamanho do contato, tamanho da luva e lote.
A página institucional da ZEUEE informa que a Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd foi fundada em 2005, concluiu uma base de produção de 20.000 metros quadrados em Taihe, Jiangxi, em 2020 e emprega mais de 120 especialistas. A página também lista certificação ISO 9001:2015, mais de 150 patentes, precisão de usinagem de 0,005 mm, inspeção por CCD, robôs de quatro eixos, servomotores e produção de conectores optoeletrônicos para contatos de pinos torcidos e contatos de soquete com mola de fio. Com base nessas informações, pergunte a qualquer fornecedor em potencial quais recursos podem ser vistos no conceito da máquina, na lista de sensores, na tela do HMI e nas peças de amostra.
Famílias de contatos, termos M39029 e contexto das normas
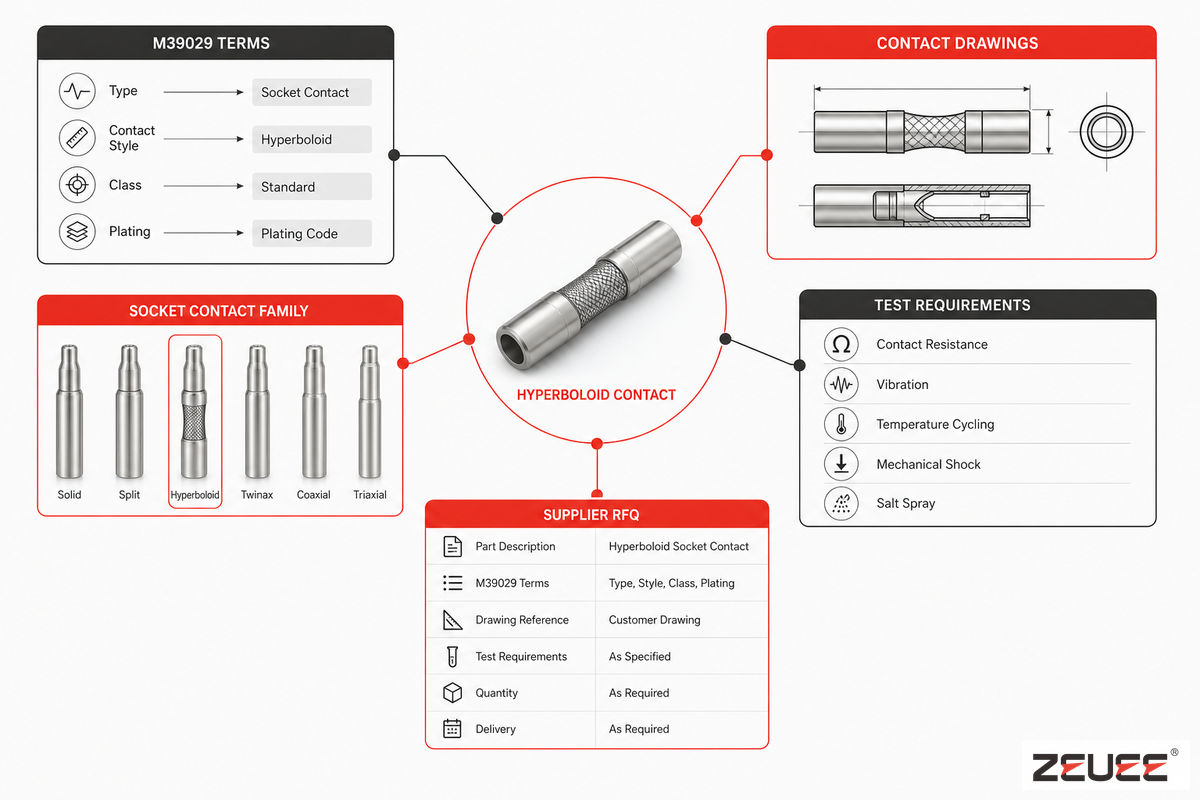
M39029 e AS39029 são comumente associados a contatos de soquete, contatos crimpados, famílias de conectores militares e aeroespaciais e listas de contatos qualificados. A página QPD da DLA lista SAE-AS39029 como o documento que rege QPL-AS39029 e mostra uma data da última atualização de 05-MAI-2026. A página da SAE descreve o escopo como contatos elétricos removíveis do tipo crimpado, enrolado sem solda e soldado.
Do ponto de vista da compra de máquinas, aplique estas 3 regras simples, derivadas das informações sobre as normas apresentadas acima.
O risco para o comprador é identificar incorretamente uma estação como “máquina M39029”, pois a família de contatos, o processo de fabricação e as exigências de inspeção são diferentes. Para um soquete tamanho 20 com variação de 0,5 mm na luva, uma solicitação inadequada pode causar problemas no dispositivo de fixação, na janela de crimpagem ou na inspeção antes do teste de aceitação na fábrica. Se o fornecedor não conseguir relacionar o desenho técnico, o registro ISO 9001, o curso de crimpagem e as evidências de inspeção à sua linha, suspenda a solicitação de cotação.
- Não peça uma “máquina M39029” se o seu desenho técnico especificar uma determinada família e tamanho de contato, luva, revestimento e método de inspeção das peças.
- Não mencione um status de qualificação com base no folheto de uma máquina, pois a qualificação se refere à peça, ao processo, aos materiais, à fábrica e ao procedimento de aprovação, não à máquina.
- Não misture os dados do projeto do contato com os dados do equipamento. O conhecimento do fornecedor pode explicar por que um contato hiperboloide deve funcionar, mas a sua fábrica ainda precisa comprovar que o contato terá desempenho repetível na linha.
Um dos maiores erros é ligar e perguntar: “Sua máquina consegue processar meu contato?” Uma solicitação melhor inclui: contato de soquete tamanho 20, diâmetro externo desejado da luva em mm, tamanho e tipo do fio, altura de crimpagem ou faixa de força aceita, revisão do desenho técnico, quantidade de amostras, limite de inspeção e campos obrigatórios de rastreabilidade. Com esses detalhes, o fornecedor da máquina terá dados que podem ser testados.
Matriz de prontidão para automação de contatos com 6 critérios
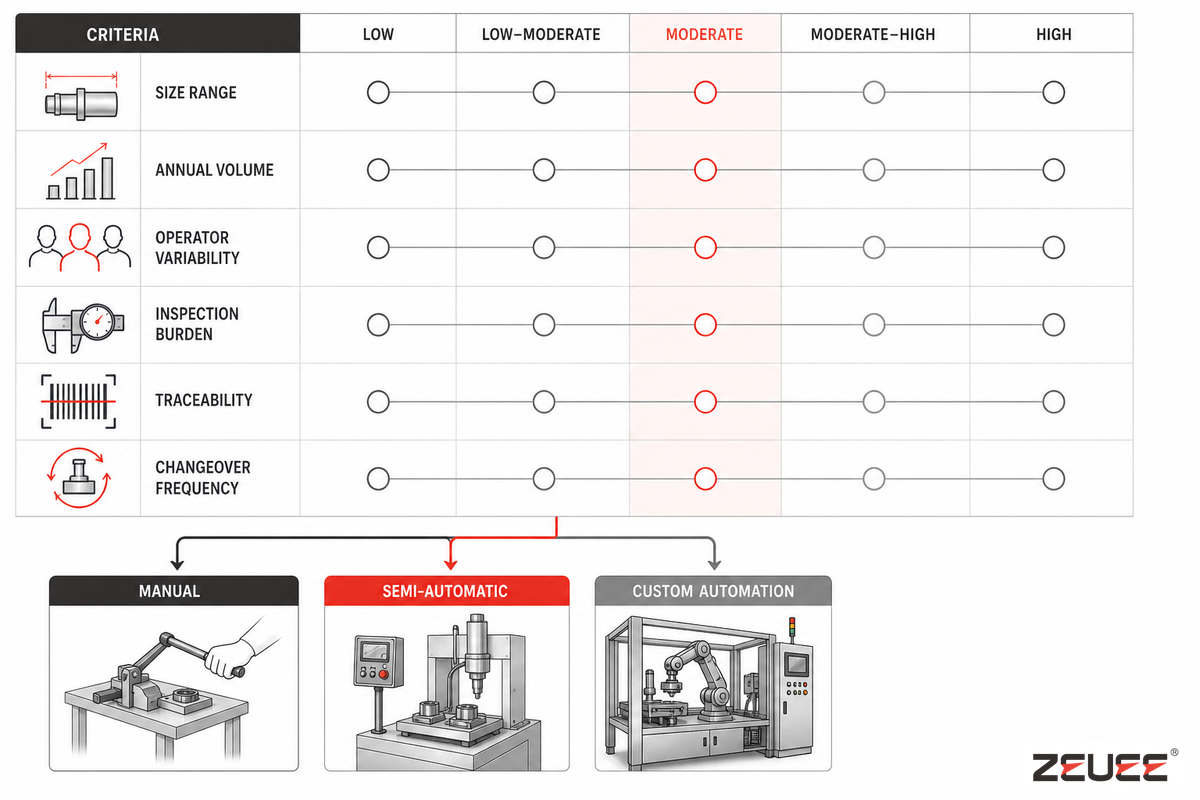
Use a matriz de prontidão para automação de contatos com 6 critérios para distinguir projetos que exigem uma nova linha personalizada daqueles que ainda podem ser atendidos com uma configuração manual ou semiautomática. Use-a como filtro para estimar as horas de engenharia, não como cálculo do retorno sobre o investimento.
| Fator de prontidão | Operação manual aceitável | Configuração semiautomática pode ser adequada | Vale a pena avaliar a automação personalizada |
|---|---|---|---|
| 1. Faixa de tamanhos de contato | 1 tamanho estável, pouca variedade | 2–3 tamanhos próximos com ferramental simples | 4+ tamanhos ou geometria muito pequena que exige controle da receita de processo |
| 2. Volume anual | Lotes de protótipos ou reparos | Lotes pequenos com pedidos recorrentes | Lotes de alto volume em que uma variação mensurável na taxa de rejeição custa caro |
| 3. Variação entre operadores | Operador experiente, controle visual fácil | O operador carrega a máquina, que controla a força | Resultado do rosqueamento, alinhamento ou crimpagem depende da habilidade |
| 4. Exigências de inspeção | Verificação simples de aprovação/reprovação | Verificações de amostras e análise manual com microscópio | Dados de CCD, curva de força, resistência ou retenção por lote |
| 5. Requisito de rastreabilidade | Nenhum registro para o cliente além da liberação do lote | Registros por lote | Registros da peça, da estação, do operador, da receita de processo e do horário |
| 6. Frequência de troca de formato | Trocas de formato raras | Troca de formato semanal com dispositivos de fixação | Troca de formato diária que exige receitas de processo no HMI e verificações poka-yoke |
Não é necessário que todos os 6 fatores estejam na coluna da direita para justificar o investimento. Em geral, 3 fatores bastam: o risco de baixa repetibilidade, a carga de inspeção manual e a pressão dos clientes por dados rastreáveis. Some fatores como a densidade de contatos ou metas de baixa força de inserção, e a conversa passa de “podemos automatizar?” para “que evidências serão fornecidas pela primeira peça e pela execução completa da amostra de aceitação?”
Verificações de qualidade antes de aprovar uma máquina para contatos hiperboloides
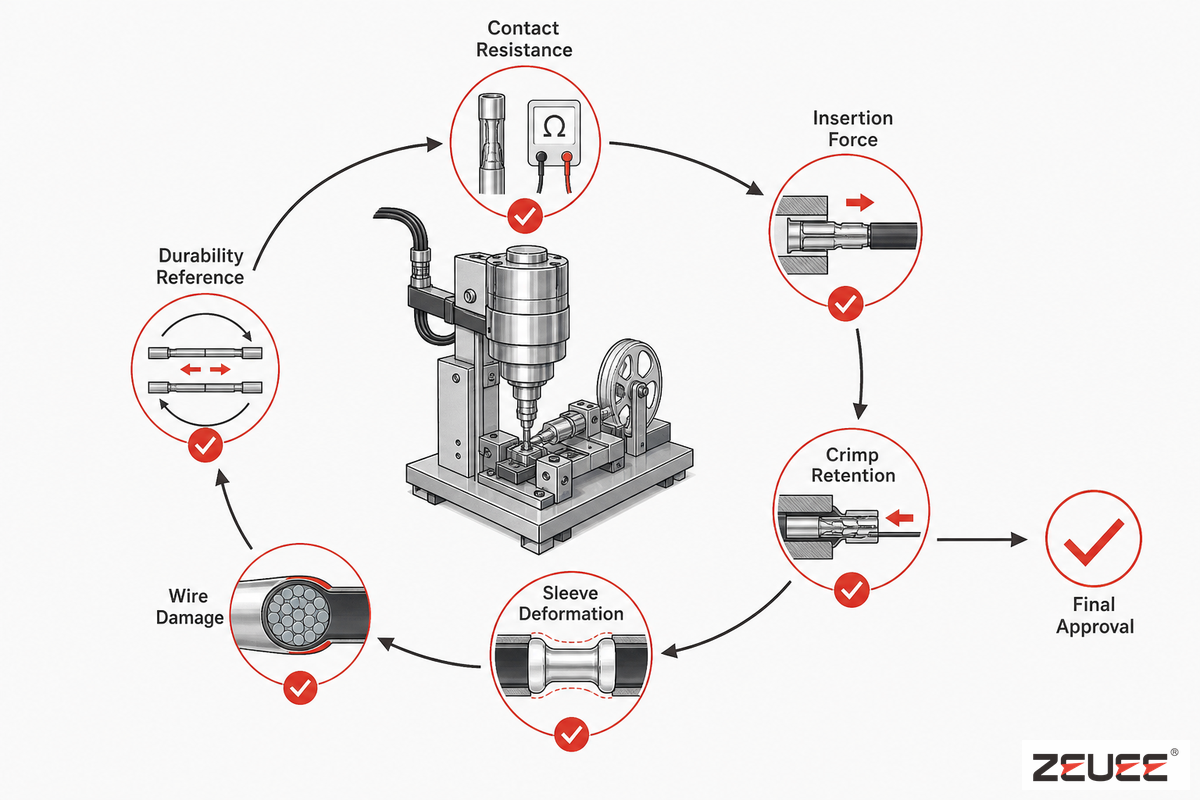
Não compre um sistema de automação com base apenas no tempo de ciclo. Avalie a janela de capacidade do processo. Toda linha de montagem de contatos deve demonstrar que consegue controlar características críticas antes do início da produção, como parte do processo de aprovação da primeira peça e após os primeiros sinais de desgaste das ferramentas.
As evidências sobre conectores do NASA NTRS são claras neste ponto: os modos de falha de conectores podem incluir problemas de retenção dos contatos, defeitos de revestimento, desgaste do acoplamento do conector, pinos tortos, barris de crimpagem trincados, vedações defeituosas, danos de manuseio, peças com dimensões incorretas e aplicação inadequada pelo cliente. Uma máquina para contatos hiperboloides pode controlar algumas dessas condições; o plano de aceitação deve especificar o que está incluído e o que está fora do escopo.
Pacote de medições para testes com fornecedores
Use os campos a seguir como modelo de dados de ensaio, não como limites universais de aceitação. Substitua cada valor de exemplo pelo valor indicado no desenho técnico, na amostra ou na fábrica para o seu contato. Nesta etapa, registre o formato da luva do contato como referência dimensional, pois a geometria da luva determina o apoio da gaiola de fios e o acesso para crimpagem.
| Campo | Valor real informado pelo comprador | Por que esse número importa |
|---|---|---|
| Diâmetro do pino | Use valores do desenho técnico, como 0,3 mm, 0,5 mm ou 1,0 mm, somente quando corresponderem ao arquivo da peça. | Define a referência dimensional do alojamento e a folga do pino de acoplamento. |
| Dimensões da luva | Registre os diâmetros interno e externo e o comprimento em mm; informe resolução de 0,01 mm somente se o instrumento de medição permitir. | Controla o apoio, a condição da abertura e o acesso para crimpagem. |
| Diâmetro do fio | Informe o diâmetro do fio em mm e a tolerância em mm; use o exemplo de 0,02 mm apenas como referência de formato. | Altera a rigidez da gaiola de fios e o comportamento da linha de contato. |
| Curso de crimpagem | Registre a posição da prensa em mm e a repetibilidade do curso em mm com base nos dados de ensaio. | Relaciona o movimento do ferramental à compressão da luva traseira. |
| Tempo de ciclo | Informe a média comprovada em segundos, não apenas a meta; uma alegação de 2 sec e um resultado de ensaio de 4 sec representam riscos diferentes. | Diferencia a capacidade prometida da produção estável. |
| Intervalo de inspeção | Informe a frequência das verificações, por exemplo, a cada 4 horas quando o desgaste do ferramental estiver visível na série de amostras. | Evita desvios tardios após a aprovação da primeira peça. |
| Percentual de rejeição | Informe as rejeições do ensaio em %, por exemplo, 2% ou 5%, somente junto com a quantidade de amostras e o motivo da rejeição. | Transforma amostras com boa aparência em evidências do processo. |
| Verificação elétrica | Se o contato exigir, registre valores reais de ensaio, como 5 V, 1 A, 10 MHz ou 1 GHz. | Relaciona a produção da máquina às verificações de resistência de contato ou de sinal. |
| Utilidades da fábrica | Use os padrões da fábrica, como ar a 0,4 MPa ou 0,8 MPa, alimentação de 220 V, alimentação dos sensores de 24 V, alimentação de controle de 48 V e turno de 8 horas, somente quando corresponderem ao local de instalação. | Evita que uma estação adequada falhe durante a integração. |
Verificações recomendadas para aprovação
- Resistência de contato – Meça a resistência e use uma faixa aceitável de força, em vez de fazer apenas uma verificação simples de continuidade.
- Força de inserção e retirada – Compare as forças medidas em amostras de contatos de diferentes tamanhos e diâmetros de pino.
- Força de retenção – Quando o projeto do contato permitir, faça ensaios de tração nas amostras.
- Inspeção da seção de crimpagem – Inspecione a crimpagem do contato da amostra para identificar compressão insuficiente ou excessiva e danos ao fio.
- Geometria da luva – Verifique a precisão dimensional e danos, como abertura deformada, alterações no diâmetro e desvio de coaxialidade.
- Inspeção por visão de máquina – Capture imagens de amostras aprovadas e rejeitadas e inclua-as na documentação de aceitação, em vez de informar apenas a quantidade de contatos aprovados e rejeitados.
- Segurança das receitas de processo – Proteja as receitas de processo e registre o nome do operador, o número do lote e o horário de cada alteração.
- Inspeção do desgaste do ferramental – Especifique o intervalo para inspeção dos componentes críticos do ferramental (por exemplo, a cada 4 horas ou a cada 5.000 contatos).
- Limites da aplicação do cliente – Especifique os parâmetros da aplicação que a célula de automação não controlará (por exemplo, a aplicação da vedação final do conector ou a tensão causada pelo roteamento do cabo).
Regras de aprovação – O tempo de ciclo da linha reflete a capacidade; a capacidade do processo diz respeito à qualidade. A aceitação do equipamento deve considerar o tamanho da amostra, os critérios de rejeição, a força ou o deslocamento de crimpagem, as medições da resistência de contato e os ensaios de retenção e retirada, conforme aplicável ao projeto do contato.
Lista de verificação de especificações em 9 linhas para enviar a um fabricante de máquinas
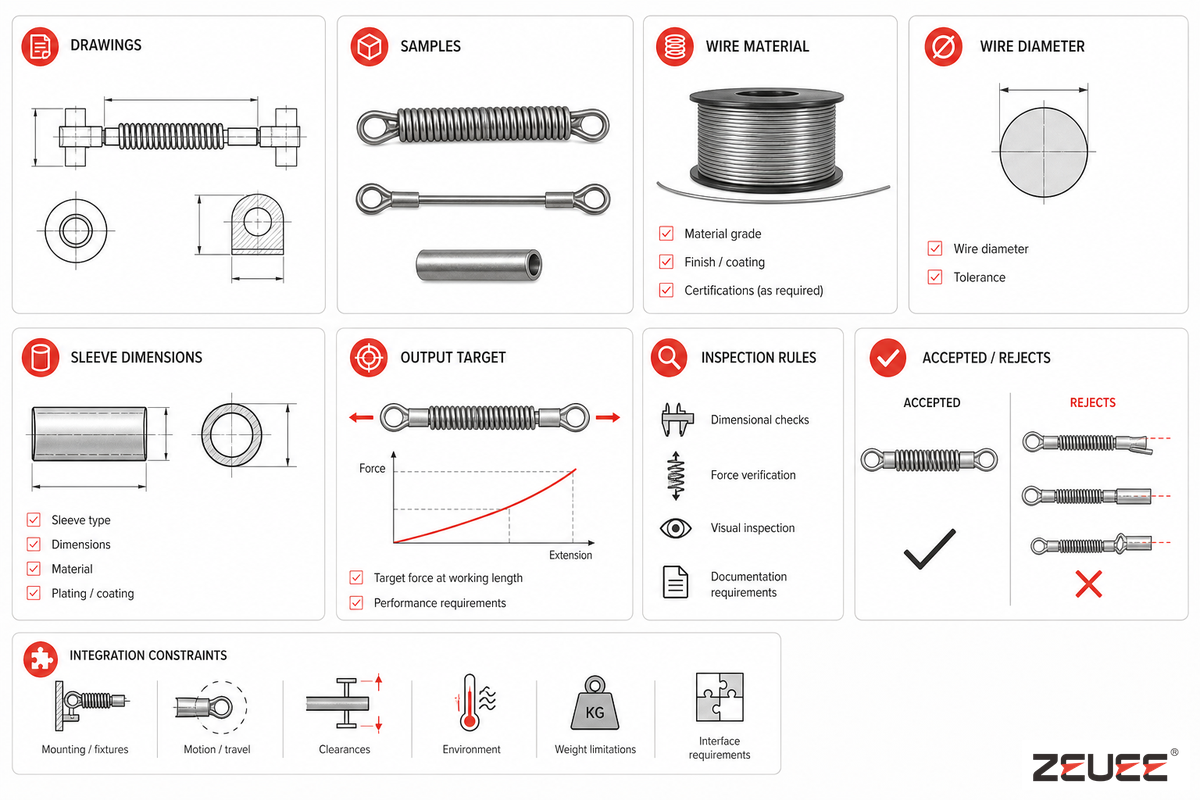
Use a lista de verificação de especificações da máquina para contatos hiperboloides, com 9 linhas, como etapa essencial de preparação. Ela orienta o fornecedor antes da apresentação de preço, prazo de entrega ou informações de layout, reduzindo as suposições e evitando termos genéricos sobre montagem de contatos na proposta.
| Categoria da especificação | O que enviar | Por que importa | Risco da falta de dados |
|---|---|---|---|
| 1. Desenho técnico do contato | PDF e arquivo nativo do desenho técnico, revisão e tolerâncias | Define a referência dimensional do ferramental e os pontos de inspeção | Alojamento ou apoio da luva incorreto |
| 2. Amostras físicas | Pelo menos 30 amostras boas e 10 rejeições conhecidas, se disponíveis | Permite que o fabricante teste a alimentação, a fixação e as regras de inspeção | Proposta baseada apenas na teoria |
| 3. Material do fio | Liga metálica, revestimento, dureza e limites de manuseio | Controla o risco de riscos e a resposta à conformação | Fios de contato danificados |
| 4. Diâmetro do fio | Valor nominal, tolerância em mm e variação do fornecedor | Afeta o comportamento da gaiola de fios e a área de contato | Linhas de contato instáveis |
| 5. Dimensões da luva | Diâmetros interno e externo, comprimento e condição da abertura | Define o projeto do apoio e do ferramental de crimpagem | Deformação ou carga fora do eixo |
| 6. Produção desejada | Peças por hora, padrão de turnos e tamanho planejado do lote | Equilibra o nível de automação e a complexidade do alimentador | Equipamento superdimensionado ou subdimensionado |
| 7. Regras de inspeção | Visão de máquina, força, resistência de contato, retenção e plano de ensaio das amostras | Transforma a qualidade em dados de aprovação ou rejeição | Defeitos com boa aparência passam despercebidos |
| 8. Rejeições aprovadas | Fotos e medições de riscos, trincas, fios tortos e crimpagem inadequada | Orientam a visão de máquina e as decisões do operador | Fornecedor e comprador avaliam os defeitos de formas diferentes |
| 9. Restrições de integração | Alimentação elétrica, ar, espaço ocupado, MES, código de barras e processos anteriores e posteriores | Evita que uma boa célula falhe no chão de fábrica | Redesenho tardio, proteções adicionais ou problemas por falta de dados |
Depois de preparar a lista de verificação, consulte a solução de máquina para contatos hiperboloides da ZEUEE. Essa é a página do produto e de solicitação de cotação; esta página é a preparação de engenharia.
Quando passar do trabalho manual para uma máquina personalizada de contatos hiperboloides
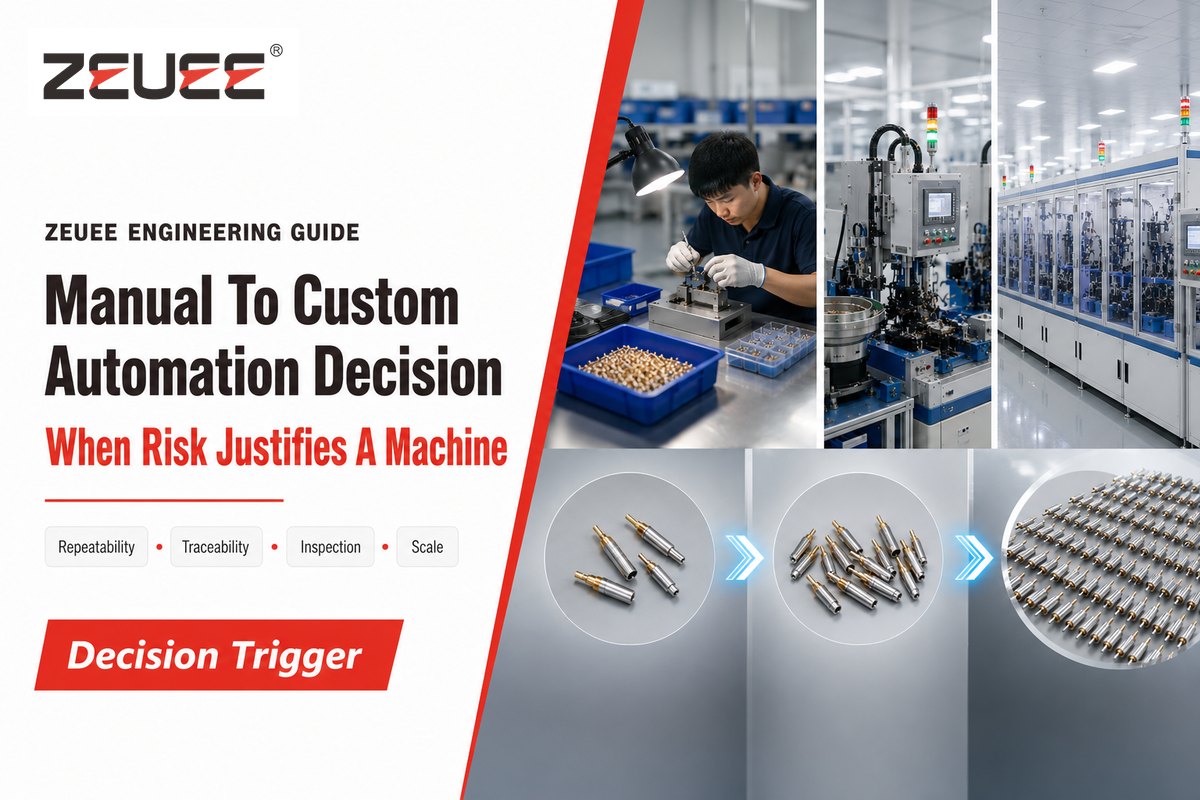
Considere a automação personalizada quando a variabilidade decorrer do processo, e não do desempenho individual. A produção de contatos em baixo volume pode depender de um operador experiente, de um gabarito e de um microscópio. No entanto, em operações de alto volume, essas etapas podem gerar variação oculta quando as peças são pequenas e os contatos ficam muito próximos; uma aplicação pode exigir diâmetro de pino mínimo de 0,3 mm, sem espaço para evitar danos causados pelo manuseio visual.
Veja uma forma simples de decidir: se os contatos forem fáceis de manusear, os lotes forem pequenos e os ensaios de aceitação forem simples, comece melhorando o gabarito. Se os contatos tiverem muitos pinos, metas rigorosas de força de inserção, alta retenção e requisitos detalhados de rastreabilidade, avalie um sistema semiautomático. Se for necessário controlar a alimentação, o rosqueamento, a força de crimpagem, a inspeção e os registros para manter os padrões de qualidade, justifica-se uma análise formal do projeto de uma máquina personalizada.
O risco é automatizar antes de medir a origem da variação. Se uma meta de 2 sec resultar em 5% de rejeições, enquanto um ensaio de 4 sec produzir peças estáveis, o problema da fábrica não é a velocidade; é a capacidade do processo. Peça ao fornecedor que apresente a referência dimensional do dispositivo de fixação, o registro de inspeção e os dados do ensaio com amostras antes de transformar um gabarito manual em uma estação personalizada.
Como contexto de mercado, essas pressões existem, mas não comprovam a necessidade desta máquina específica. A Mordor Intelligence prevê que o mercado de conectores aeroespaciais e de defesa cresça de USD 4,33 billion em 2026 para USD 5,55 billion em 2031, com taxa composta de crescimento anual de 5,13%. O artigo da Wevolver sobre tendências de conectores de 2025 cita miniaturização, robustez, alta densidade de corrente, materiais avançados e aquisição digital como pressões gerais sobre o setor de conectores. Nenhuma dessas tendências, por si só, explica a demanda por uma máquina específica. Em vez disso, elas explicam por que os compradores exigem evidências mais sólidas dos equipamentos de produção de contatos.
Pronto para avaliar seu processo de produção de contatos?
A ZEUEE pode avaliar desenhos técnicos, amostras, dimensões da luva, expectativas de produção, necessidades de inspeção e restrições de integração antes de uma análise do escopo e do projeto. Leve a lista de verificação de 9 linhas e defina o procedimento de ensaio de aceitação antes de solicitar um conceito de máquina. O objetivo é decidir quais controles de processo, referências dimensionais dos dispositivos de fixação, registros de inspeção e evidências dos ensaios com amostras devem estar disponíveis antes da cotação.
Um erro tardio na solicitação de cotação pode atrasar o ferramental ou o ensaio de aceitação na fábrica se o conjunto de amostras não incluir uma faixa de luvas de 0,5 mm, a revisão do desenho técnico ou o método de inspeção. Envie desenhos técnicos, peças de amostra e dados de aceitação antes de solicitar à ZEUEE um conceito de máquina personalizada.
Solicite uma avaliação do processo de produção de contatos hiperboloides
Perguntas frequentes
O que é uma máquina para contatos hiperboloides?
Ver resposta
A máquina monta ou finaliza contatos fêmea hiperboloides por meio de alimentação, posicionamento, manuseio da luva, crimpagem, retenção e inspeção controlados. Seu valor está na repetibilidade da janela de processo: referência dimensional do dispositivo de fixação, limite de força, ensaio de amostra, registro de rastreabilidade e evidências de aceitação vinculadas ao desenho técnico aprovado específico do contato e ao lote de produção antes da liberação para fabricação.
Uma máquina para contatos hiperboloides é igual a um contato hiperboloide?
Ver resposta
Não. Os contatos são componentes de conectores, muitas vezes elementos fêmea hiperboloides com uma série de fios angulados que estabelecem conexões elétricas. A máquina é um sistema para produzi-los ou finalizá-los. Essa distinção é importante: o projeto do contato descreve o produto; o projeto da máquina descreve o método. Os critérios de aceitação da máquina devem comprovar o controle de elementos do processo, como alimentação, ferramental, forças, inspeção, rastreabilidade e tratamento de rejeições específicas das peças, antes de ela receber aprovação para produção na sua fábrica, com amostras e limites documentados.
Quais informações devo preparar antes de solicitar uma máquina personalizada para contatos hiperboloides?
Ver resposta
Prepare desenhos técnicos, nível de revisão, amostras, faixa de tamanhos dos contatos, material do fio, dimensões da luva, produção desejada, exemplos de defeitos, regras de inspeção e restrições de integração. Antes da cotação, informe também os limites conhecidos de força de crimpagem, resistência de contato, força de inserção, força de retirada e retenção, além dos requisitos de controle de receitas de processo, registros de códigos de barras, armazenamento de imagens, quantidade de amostras de aceitação e condições de ensaio na fábrica, quando disponíveis.
Uma máquina pode processar contatos de tamanhos diferentes?
Ver resposta
Sim, se a matriz de tamanhos estiver contemplada no projeto do alimentador, do ferramental, do apoio da luva, do controle de receitas de processo e do plano de inspeção. Pergunte se cada tamanho mantém a mesma lógica de referência dimensional, a mesma faixa de força, os mesmos campos de rastreabilidade e as mesmas regras de rejeição; caso contrário, a troca de formato transforma uma máquina em várias configurações ainda não comprovadas.
Por que a inspeção é tão importante na montagem de contatos hiperboloides?
Ver resposta
A inspeção é importante porque os contatos hiperboloides dependem de geometrias pequenas, do posicionamento estável dos fios, da condição da luva, da compressão de crimpagem e da retenção. Uma verificação de continuidade pode não detectar riscos, deformação da luva, desvio do ângulo dos fios, retenção fraca ou danos ao revestimento. Combine verificações por imagem com curvas de força ou deslocamento, verificações de resistência de contato, ensaios de tração das amostras quando permitidos, fotos de rejeições e registros do lote para que o comprador veja os controles de defeitos, e não apenas a quantidade final de peças aprovadas. Essas evidências dão suporte à aceitação após o início do desgaste do ferramental e durante alterações posteriores do processo.
Referências
- NASA-STD-8739.4 Padrão de execução para crimpagem e fiação
- Atualização da NASA SMA sobre a NASA-STD-8739,4A
- NASA NTRS: processos de seleção e aplicação de conectores elétricos para espaçonaves
- SAE Mobilus: especificação geral para contatos AS39029 e conectores elétricos
- Busca DLA QPD: QPL-AS39029
- Google Patents: US9490562B2 contato elétrico hiperboloide de diâmetro reduzido
- Connector Supplier: o que é a tecnologia de contatos hiperboloides?
- Connector Supplier: a tecnologia de contatos hiperboloides continua em alta
- Tech Briefs: tecnologia de conectores com cesta de fios hiperboloide
- Wevolver: tendências de conectores em 2025
- Mordor Intelligence: mercado de conectores aeroespaciais e de defesa
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






