ติดต่อ Zeyu lntelligent Industrial Company

คู่มือเครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์: การควบคุมกระบวนการ ความเสี่ยงของหน้าสัมผัส และเกณฑ์การเลือก

อย่าประเมินเครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์จากชื่อหน้าสัมผัสเพียงอย่างเดียว ให้พิจารณาช่วงการทำงานของกระบวนการด้วย เราจะแยกเทคโนโลยีหน้าสัมผัสออกจากการตัดสินใจด้านการออกแบบเครื่องจักรที่เกี่ยวข้องกับการร้อยสายเข้าซ็อกเก็ต การจัดการปลอก การย้ำปลอกด้านท้าย การตรวจสอบ และการยืนยันผล
คำตอบโดยสรุป: เครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์คืออุปกรณ์อัตโนมัติที่ใช้ทำขั้นตอนการผลิตที่เลือกไว้สำหรับหน้าสัมผัสซ็อกเก็ตไฮเพอร์โบลอยด์ซ้ำ ๆ ขั้นตอนเหล่านี้ประกอบด้วยการจัดการลวดหน้าสัมผัส การจัดตำแหน่งซ็อกเก็ตหรือปลอก การย้ำปลอกด้านท้าย การตรวจสอบแรง และการตรวจสอบ ความน่าเชื่อถือไม่ได้เกิดจากชื่อเครื่องจักรเพียงอย่างเดียว แต่เกิดจากการทำงานที่ควบคุม วัดผล และตรวจยืนยันได้
ผลการค้นหาออนไลน์ส่วนใหญ่เกี่ยวกับหัวข้อนี้กล่าวถึงตัวหน้าสัมผัสเอง เช่น ประวัติของ Hypertac กลุ่มผลิตภัณฑ์ของ IEH และ QA Technology หลักการตั้งชื่อของ Smiths Interconnect และแนวคิดทั่วไปเกี่ยวกับคอนเน็กเตอร์ ซึ่งก็สมเหตุสมผล เพราะผู้ซื้อจำเป็นต้องเข้าใจรูปทรงเฉพาะของหน้าสัมผัสก่อนจึงจะประเมินเครื่องจักรได้ แต่คู่มือเครื่องจักรควรให้ข้อมูลมากกว่านั้น โดยแปลงลักษณะการทำงานของหน้าสัมผัสเป็นรายการตรวจสอบกระบวนการที่ทีมการผลิตสามารถส่งต่อให้ผู้จำหน่ายระบบอัตโนมัติได้
กลยุทธ์ด้านเนื้อหาเพื่อหลีกเลี่ยงการแย่งอันดับกันเองใน Google ก็ต้องแยกความแตกต่างนี้ให้ชัดเจนเช่นกัน ZEUEE มีหน้าข้อเสนอสำหรับคีย์เวิร์ดเดียวกันอยู่แล้ว เพื่อแสดงความสามารถของผลิตภัณฑ์และรับคำขอใบเสนอราคา บทความนี้จึงกล่าวถึงแง่มุมเพื่อให้ความรู้ ได้แก่ เครื่องจักรควบคุมอะไร ความเสี่ยงที่มีอยู่ในงานประกอบคืออะไร หลักฐานใดรองรับข้อกล่าวอ้างแต่ละข้อ และควรใส่ข้อมูลอะไรในคำขอใบเสนอราคา
เครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ควบคุมอะไรบ้าง
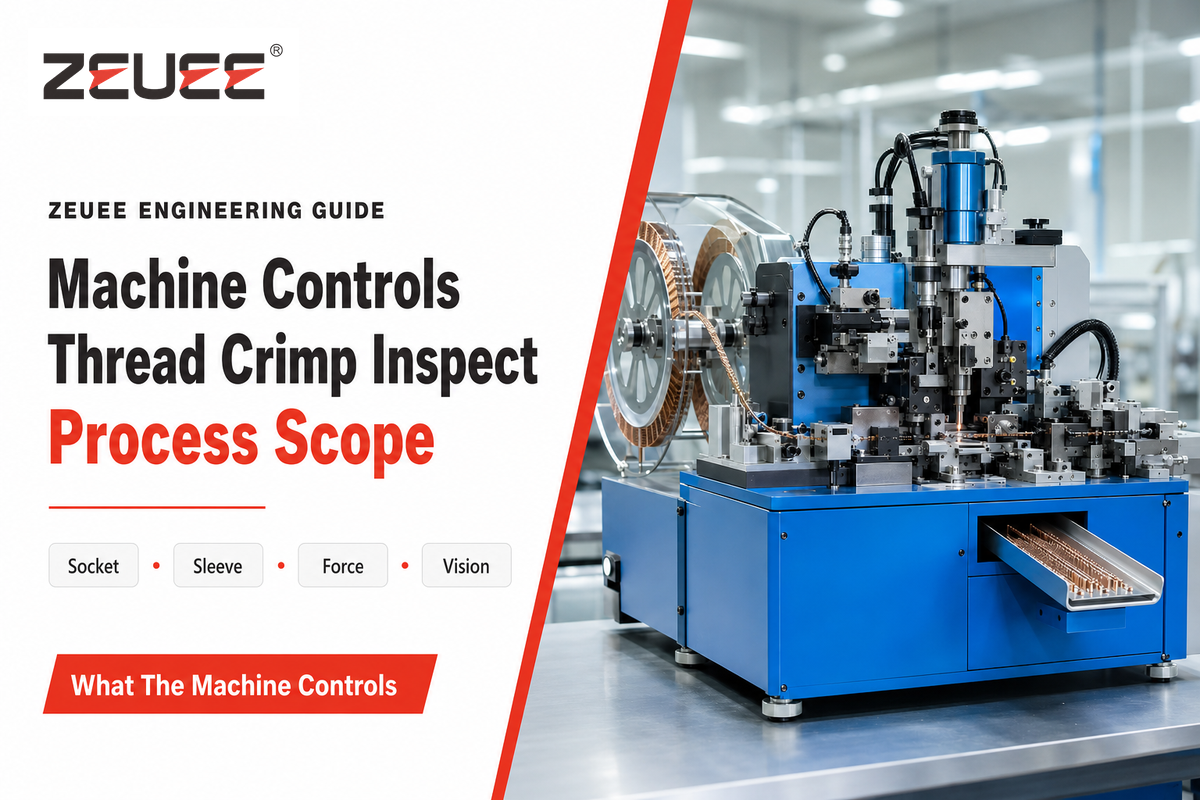
สำหรับบทความนี้ เครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ควบคุมกระบวนการประกอบที่เลือกไว้ตามแบบหน้าสัมผัสไฮเพอร์โบลอยด์ สำหรับเครื่องจักรประเภทที่กล่าวถึงนี้ การทำงานที่ควบคุมได้ประกอบด้วยการป้อนชิ้นส่วนขนาดเล็ก การจัดแนวหน้าสัมผัสหรือลวด การร้อยสายเข้าซ็อกเก็ต การจัดตำแหน่งปลอก การย้ำปลอกด้านท้าย และการตรวจสอบกับการทดสอบเพื่อการตรวจสอบย้อนกลับ
แหล่งข้อมูลอิสระสนับสนุนข้อมูลเกี่ยวกับลักษณะการทำงานของหน้าสัมผัสไฮเพอร์โบลอยด์ บริบทของมาตรฐานคอนเน็กเตอร์ และรูปแบบความขัดข้องของคอนเน็กเตอร์ได้โดยตรง มากกว่าที่จะสนับสนุนกฎสากลในการจัดซื้อเครื่องจักร การระบุอย่างแม่นยำกว่าคือ เครื่องจักรที่กำหนดข้อควบคุมไว้อย่างชัดเจนสามารถลดความแปรปรวนของกระบวนการในขั้นตอนการผลิตหน้าสัมผัสแบบเฉพาะได้ ไม่มีข้อกำหนดของเครื่องจักรใดรับประกันได้ว่ากลุ่มหน้าสัมผัสทุกประเภท ขั้วต่อ AS39029 หรือการใช้งานคอนเน็กเตอร์ทุกแบบจะมีระดับความเสี่ยงเท่ากัน
SAE ระบุว่า AS39029 ครอบคลุมหน้าสัมผัสไฟฟ้าแบบถอดได้ที่ใช้การย้ำ การพันแบบไม่บัดกรี และการบัดกรี ซึ่งใช้ในคอนเน็กเตอร์และชิ้นส่วนที่เทียบเคียงกัน ประเด็นนี้สำคัญต่อความถูกต้อง: การย้ำเป็นส่วนสำคัญในการพูดถึงการผลิตหน้าสัมผัสหลายประเภท แต่ไม่ใช่วิธีเข้าหัวสายเพียงแบบเดียวที่ผู้ซื้ออาจพบ
ขอบเขต: คู่มือนี้มุ่งเน้นการร้อยสายเข้าซ็อกเก็ต การจัดตำแหน่งปลอก การย้ำหรือการยึดรั้ง และการตรวจสอบระหว่างการผลิตหน้าสัมผัสไฮเพอร์โบลอยด์ หากแบบของคุณระบุวิธีเข้าหัวสายแบบพันโดยไม่บัดกรี แบบถ้วยบัดกรี PCB บัสบาร์ หรือแบบอื่น ให้ระบุกลุ่มหน้าสัมผัสนั้นเป็นรายการแรกในชุดข้อกำหนด
เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ในแบบจำลองการทำงาน
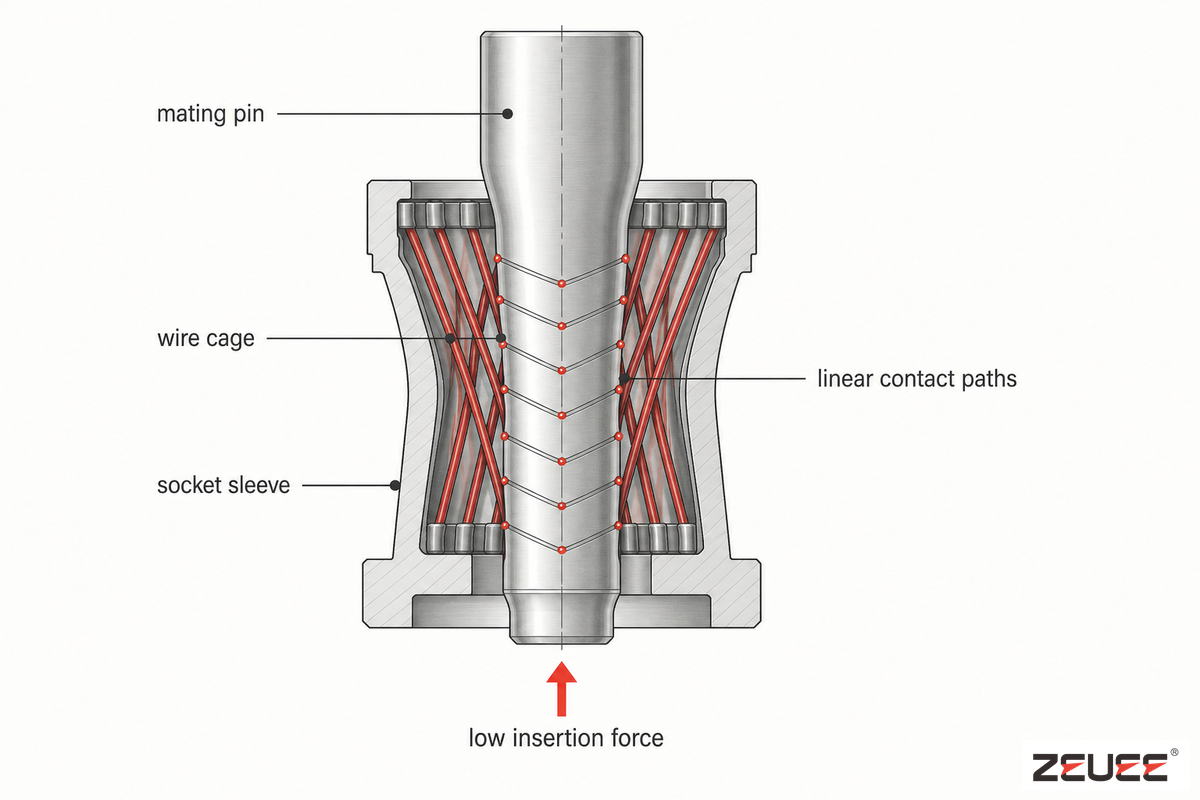
ในหน้าสัมผัสไฮเพอร์โบลอยด์ ลวดหน้าสัมผัสที่วางเอียงอยู่ภายในซ็อกเก็ตจะสัมผัสกับพินคู่ประกบตามแนวสัมผัสหลายแนว การออกแบบปลอกไม่ได้มีไว้เพื่อความสวยงามเท่านั้น แต่ยังส่งผลต่อการยืดหยุ่นของกรงลวดรอบพิน การกระจายแรงระหว่างแนวสัมผัส และการควบคุมแรงที่ใช้เสียบ
Connector Supplier สืบย้อนเทคโนโลยีนี้ไปถึง Francois Robert Bonhomme ในปี 1956 ซึ่งเดิมพัฒนาขึ้นสำหรับงานระบบรางที่ได้รับผลกระทบจากแรงกระแทกและการสั่นสะเทือน Tech Briefs อธิบายแบบจำลองการทำงานเดียวกันในแง่ของกระบวนการว่า ลวดหน้าสัมผัสวางเอียงเทียบกับแกนของซ็อกเก็ต ก่อเป็นกรงรูปไฮเพอร์โบลอยด์ล้อมรอบพิน และสร้างเส้นทางไฟฟ้าหลายเส้นทาง
รูปทรงเรขาคณิตนี้อธิบายได้ว่าเหตุใดจึงมักกล่าวถึงหน้าสัมผัสประเภทนี้ในงานเชื่อมต่อที่ต้องการความน่าเชื่อถือสูง แหล่งข้อมูลในอุตสาหกรรมเชื่อมโยงเทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์กับแรงเสียบต่ำ รอบการประกบยาวนาน ความต้านทานหน้าสัมผัสต่ำ และความสมบูรณ์ของสัญญาณที่เสถียรในสภาพแวดล้อมที่ท้าทาย คุณสมบัติเหล่านี้เป็นคุณลักษณะของหน้าสัมผัส ผู้ผลิตเครื่องจักรยังต้องแสดงให้เห็นว่าการป้อน การร้อยสาย การย้ำ การตรวจสอบ และการควบคุมชุดค่าพารามิเตอร์การผลิตทำให้การออกแบบอยู่ในช่วงการทำงานที่กำหนด
ความเสี่ยงในทางปฏิบัติคือการคิดว่าถ้อยคำเกี่ยวกับแบรนด์หน้าสัมผัสจะกำหนดสายการผลิตได้โดยอัตโนมัติ เป้าหมายพิน 0.3 mm มุมลวดที่เปลี่ยนไป หรือจุดอ้างอิงของปลอกที่เลื่อนตำแหน่ง อาจทำให้ต้องใช้ฟิกซ์เจอร์ ชุดค่าการตรวจสอบ และการทดสอบรับรองเครื่องจักรจากโรงงานแบบใหม่ หากผู้จำหน่ายแสดงบันทึกค่าความต้านทานหน้าสัมผัสและแรงเสียบของชิ้นงานตัวอย่างไม่ได้ ให้ถือว่าใบเสนอราคายังไม่ครบถ้วน
“การเปลี่ยนมุมลวด การออกแบบปลอก หรือการยึดรั้ง อาจทำให้ชิ้นงานมีชื่อใหม่ แต่ไม่ได้เปลี่ยนคุณลักษณะการทำงานโดยธรรมชาติของชิ้นงาน”
คำชี้แจงเกี่ยวกับคำเรียกหน้าสัมผัส: เอกสารของ Smiths Interconnect และ Hypertac ใช้ถ้อยคำเฉพาะแบรนด์สำหรับเทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ในสภาพแวดล้อมที่ท้าทาย ซึ่งความน่าเชื่อถือและความปลอดภัยเป็นสิ่งจำเป็น ให้ถือข้อมูลนี้เป็นบริบทของกลุ่มหน้าสัมผัส ไม่ใช่ข้อกำหนดว่าผู้ซื้อทุกรายจะต้องทำซ้ำการออกแบบหน้าสัมผัส การจัดเรียงลวด หรือแผนการยอมรับชิ้นงานแบบเดียวกันทุกประการ
วลีหนึ่งที่ควรพิจารณาอย่างระมัดระวังคือ “เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ของ Hypertac เป็นเทคโนโลยีดั้งเดิมที่เหนือกว่า สำหรับการใช้งานในสภาพแวดล้อมที่ท้าทายซึ่งความน่าเชื่อถือและความปลอดภัยเป็นปัจจัยสำคัญ” ถ้อยคำดังกล่าวมีประโยชน์ในฐานะบริบทของกลุ่มหน้าสัมผัส แต่ไม่ได้เป็นหลักฐานว่าเครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ทุกเครื่อง ระบบหน้าสัมผัสทุกระบบ หรือชุดค่าพารามิเตอร์การประกอบทุกชุดจะให้ผลลัพธ์แบบเดียวกัน
ในการทบทวนกระบวนการ ให้แปลงข้อมูลการออกแบบคอนเน็กเตอร์เป็นปัจจัยที่วัดได้ ได้แก่ จำนวนหน้าสัมผัส จำนวนเส้นลวด เส้นผ่านศูนย์กลางลวด ความหนาแน่นของหน้าสัมผัส รูปทรงของกรงลวด แนวสัมผัส จุดสัมผัสบนผิวพิน และการยึดรั้งหน้าสัมผัสหลังการย้ำ หากงานต้องใช้พินจำนวนมาก หรือใช้หน้าสัมผัสจำนวนน้อยเพื่อทดสอบล็อตยืนยันผล ให้สอบถามว่าผู้ปฏิบัติงานประกบหน้าสัมผัสและประกอบคอนเน็กเตอร์อย่างไร และจำกัดการสึกหรอจากการเสียดสีโดยไม่ใช้แรงมากได้อย่างไร
สำหรับตัวหน้าสัมผัส ให้บันทึกว่ากรงลวดรูปไฮเพอร์โบลอยด์ใช้หน้าสัมผัสปั๊มหรือหน้าสัมผัสที่ผลิตด้วยเครื่องกลึงอัตโนมัติ มุมเอียงของลวดหรือมุมลวดที่ชันขึ้นส่งผลต่อแรงเสียบหรือไม่ และการรับรองคาดหวังให้ประกบได้หลายรอบโดยไม่เสื่อมสภาพภายใต้แรงกระแทกและการสั่นสะเทือนหรือไม่ อย่านำถ้อยคำเกี่ยวกับคอนเน็กเตอร์หรืออุปกรณ์ทางการแพทย์มาใช้ เว้นแต่นั่นจะเป็นตลาดจริงของคุณ
ความเสี่ยงในงานประกอบเริ่มเกิดขึ้นตรงไหน
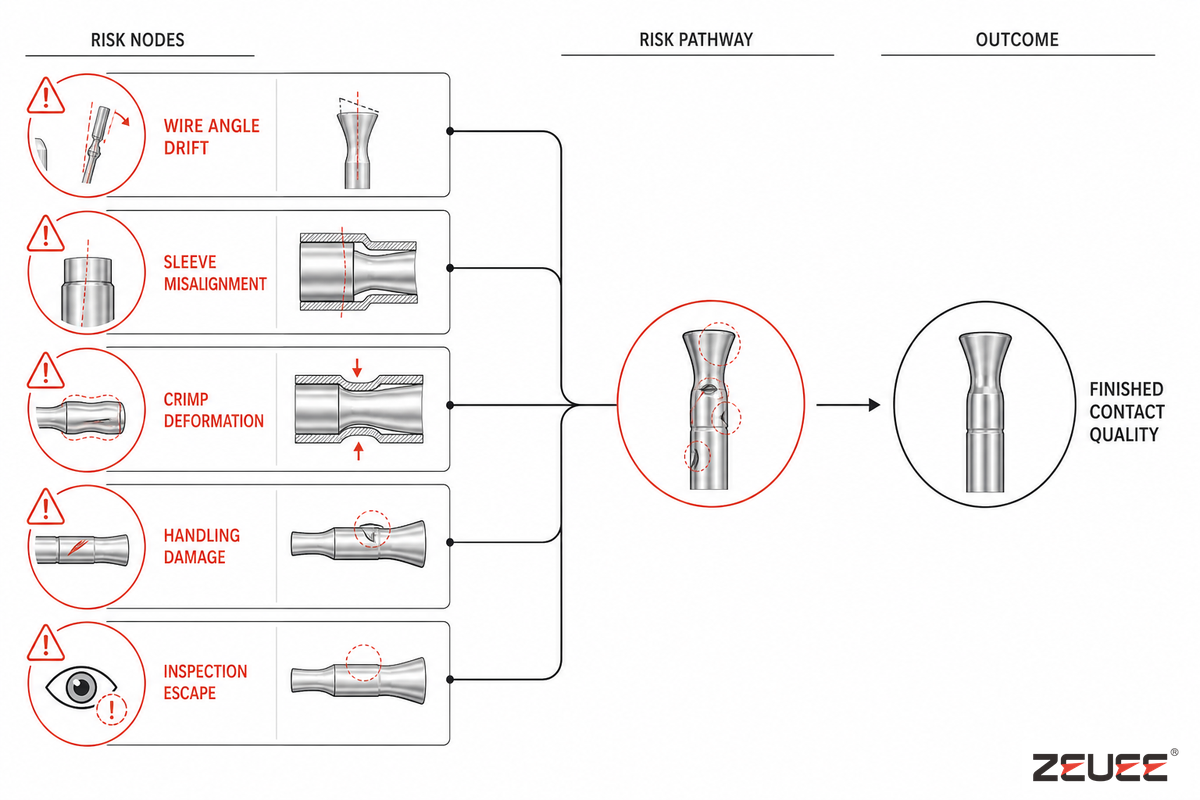
ความเสี่ยงเกิดขึ้นระหว่างการประกอบเมื่อรูปทรงคลาดเคลื่อนเพียงเล็กน้อย แต่ส่งผลต่อเนื่องทั้งทางไฟฟ้าหรือทางกล ปัจจัยเหล่านี้รวมถึงเส้นผ่านศูนย์กลางพิน ขนาดเส้นลวด จำนวนตัวนำ รูปทรงปลอก จำนวนหน้าสัมผัสต่อนิ้ว แนวทางการเสียบ แรงย้ำ และประสิทธิภาพการยึดรั้งหน้าสัมผัส ชิ้นงานอาจดูเหมือนผ่านการทดสอบความต่อเนื่อง แต่ความเสียหายภายในอาจทำให้ประสิทธิภาพเสื่อมลง แรงเสียบผันผวน หรือสัญญาณขาดหายภายหลัง
สิทธิบัตร Google US9490562B2 เป็นข้อมูลที่มีประโยชน์ เพราะกล่าวถึงการผลิตหน้าสัมผัสประเภทนี้แบบอัตโนมัติด้วยความเร็วสูง ครอบคลุมวิธีเข้าหัวสายหลายรูปแบบ ลวดหน้าสัมผัสที่วางเอียง และกระบวนการต่าง ๆ เช่น การรีด การย้ำ การบีบขึ้นรูป และการยึดจุดเชื่อมต่อให้ถาวร สิทธิบัตรยังกล่าวถึงความขัดข้องในอดีตที่ลวดหน้าสัมผัสหลุดออกจากปลอก แต่เรื่องนี้ไม่ได้ชี้ว่าเครื่องจักรของ ZEUEE เป็นต้นเหตุ คำอธิบายทางเทคนิคนี้แสดงให้เห็นว่าเหตุใดการนับรอบการทำงานเพียงอย่างเดียวจึงไม่เพียงพอต่อการควบคุมเครื่องจักร
เอกสารกระบวนการผลิตคอนเน็กเตอร์สำหรับยานอวกาศของ NASA เพิ่มประเด็นที่อาจเกิดขึ้นหลายข้อ ได้แก่ การปนเปื้อน การกัดกร่อนของผิวเคลือบ การยึดรั้งไม่เพียงพอ พินงอหรือจม การย้ำที่ไม่ผ่านเกณฑ์ การเดินสายผิด การเชื่อมต่อหลุด ซีลเสียหาย ความเสียหายจากการจัดการ และข้อผิดพลาดในการผลิตหรือการใช้งาน เครื่องจักรช่วยจัดการความเสี่ยงได้บางส่วน แต่เฉพาะความเสี่ยงที่รวมอยู่ในตัวเครื่องมือ ระบบควบคุม และวิธีการตรวจสอบเท่านั้น
เมทริกซ์เปรียบเทียบรูปแบบความขัดข้องกับการควบคุมเครื่องจักร
| ประเภทความเสี่ยง | ลักษณะที่พบ | การควบคุมเครื่องจักรที่ควรระบุในคำขอ | สัญญาณยืนยันผล |
|---|---|---|---|
| มุมลวดคลาดเคลื่อน | แนวสัมผัสรอบพินเปลี่ยนไป | แนวทางการร้อยสายที่มีตัวนำและการควบคุมจุดอ้างอิงของเครื่องมือการผลิต | การตัดตรวจชิ้นงานแรกหรือบันทึกจากแมชชีนวิชัน |
| ปลอกเสียรูป | ซ็อกเก็ตไม่กลม หรือปากปลอกเปลี่ยนรูป | ฐานรองรับชิ้นงาน จังหวะกดที่ควบคุมได้ และเซ็นเซอร์ตรวจจับชิ้นงาน | เกจวัดเส้นผ่านศูนย์กลาง การตรวจสอบด้วยแสง และบันทึกตัวอย่าง |
| การย้ำไม่แน่นพอ | การยึดรั้งต่ำหรือความต้านทานไม่เสถียร | ช่วงแรงและระยะเคลื่อนที่ พร้อมสัญญาณเตือนการสึกหรอของเครื่องมือ | การทดสอบแรงดึง การทดสอบการยึดรั้ง และกราฟแรง |
| การย้ำแน่นเกินไป | ปลอกย้ำแตกร้าว ลวดเสียหาย หรือหน้าสัมผัสเสียรูป | ขีดจำกัดแรงสูงสุด การตรวจสอบตัวหยุดระยะ และรางคัดทิ้ง | ตรวจด้วยกล้องจุลทรรศน์และทบทวนตัวอย่างแบบทำลายชิ้นงาน |
| การปนเปื้อน | หน้าสัมผัสขาดหรือขาด ๆ ติด ๆ หลังการประกบ | ทางป้อนชิ้นงานที่สะอาด การจัดการอากาศ ฝาครอบชิ้นงาน และข้อกำหนดการจัดการชิ้นงานของผู้ปฏิบัติงาน | เกณฑ์การตรวจด้วยสายตาและแนวโน้มค่าความต้านทาน |
| ผิวเคลือบเสียหาย | การกัดกร่อนหรือความไวต่อการสึกหรอจากการเสียดสี | พื้นผิวเครื่องมือการผลิตที่ไม่ทำลายหน้าสัมผัส และการส่งถ่ายโดยไม่ทำให้เกิดรอยขีดข่วน | การตรวจสอบพื้นผิวและภาพถ่ายชิ้นงานที่คัดทิ้ง |
| จุดสัมผัสของพินงอหรือจม | ประกบได้ยากหรือแรงกดหน้าสัมผัสไม่เสถียร | การป้อนชิ้นงานร่วมแกน เซ็นเซอร์วัดความสูง และฟิกซ์เจอร์ระบุตำแหน่งพิน | ข้อมูลแรงเสียบและความสูง |
| ซีลหรือข้อต่อไม่เข้ากัน | ความขัดข้องระดับคอนเน็กเตอร์ที่อยู่นอกเซลล์งานหน้าสัมผัส | จุดตรวจสอบการบูรณาการระบบในขั้นตอนถัดไป | การตรวจประเมินงานประกอบและบันทึกการใช้งานจากลูกค้า |
| การเดินสายผิดหรือใช้กลุ่มหน้าสัมผัสผิด | หน้าสัมผัสดูดี แต่ติดตั้งในช่องหรือขั้นตอนการทำงานที่ไม่ถูกต้อง | ล็อกชุดค่าพารามิเตอร์การผลิต สแกนบาร์โค้ด และตรวจสอบหมายเลขชิ้นส่วน | บันทึกการตรวจสอบย้อนกลับที่เชื่อมโยงกับฉบับแก้ไขของแบบทางวิศวกรรม |
แผนควบคุมการร้อยสาย-ย้ำ-ตรวจสอบ
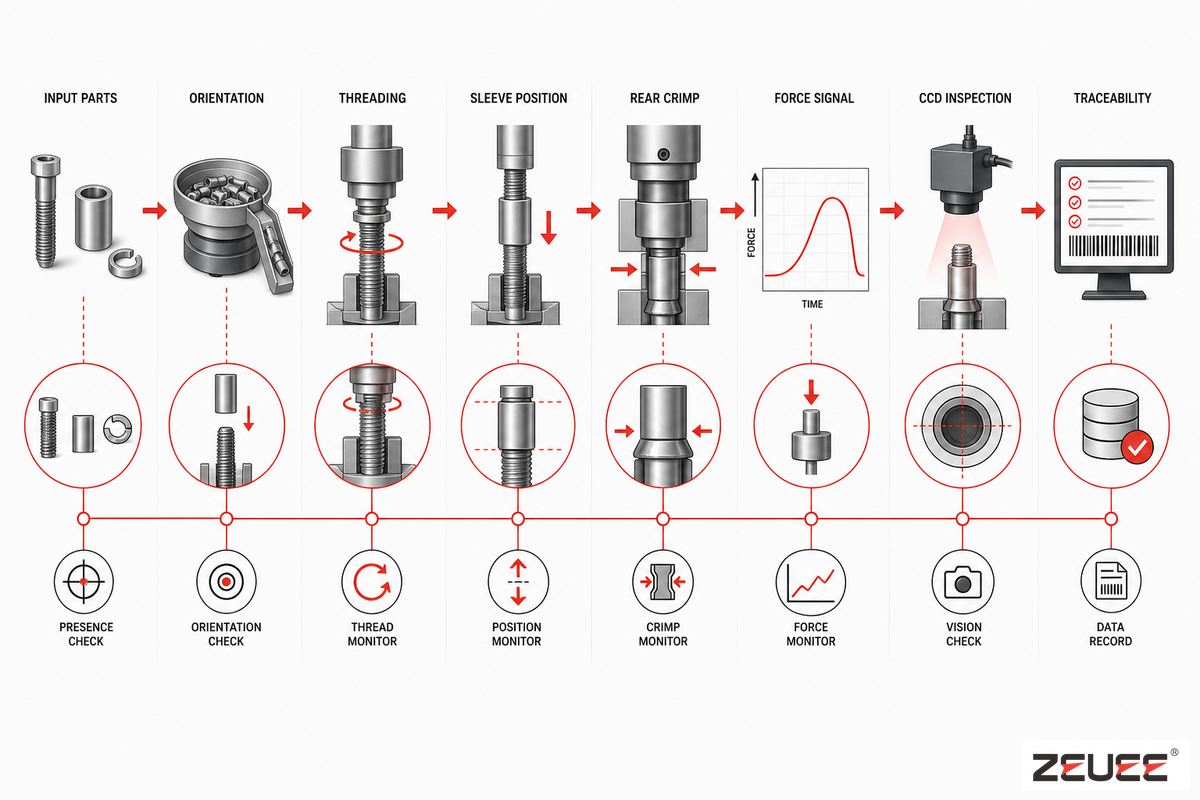
วิธีที่สั้นที่สุดในการแปลงการออกแบบหน้าสัมผัสให้เป็นประเด็นด้านเครื่องจักร คือใช้แผนควบคุมการร้อยสาย-ย้ำ-ตรวจสอบ เครื่องมือนี้ไม่ได้ตั้งสมมติฐานว่าต้องใช้การออกแบบหน้าสัมผัสแบบใด แต่ตั้งคำถามว่าชิ้นงานถูกจำกัดระยะการเคลื่อนที่ตรงไหน ใช้แรงอย่างไร และตรวจยืนยันผลหลังการทำงานอย่างไร
| ขั้นตอนกระบวนการ | ความเสี่ยงหลัก | การควบคุมเครื่องจักร | สัญญาณจากการตรวจสอบ | คำถามที่ควรถามผู้จำหน่าย |
|---|---|---|---|---|
| 1. ชิ้นงานตัวอย่างขาเข้า | หมายเลขชิ้นส่วนไม่ตรงกับฉบับแก้ไขของแบบทางวิศวกรรม | การตั้งค่าหมายเลขชิ้นส่วนและฉบับแก้ไขของแบบทางวิศวกรรม | ชุดตัวอย่างที่อนุมัติแล้ว | ล็อตตัวอย่างเชื่อมโยงกับชุดค่าพารามิเตอร์การผลิตอย่างไร |
| 2. การป้อนลวดหรือหน้าสัมผัส | ชิ้นส่วนขนาดเล็กติดขัด บิด หรือเป็นรอย | ป้อนด้วยชาม ถาด หรือแมกกาซีน พร้อมเซ็นเซอร์สั่งหยุด | จำนวนครั้งที่ติดขัดต่อชิ้นส่วน 1,000 ชิ้น | วิธีป้อนแบบใดที่ทดสอบกับชิ้นงานตัวอย่างจริงของเราแล้ว |
| 3. การจัดแนวปลอก | ปลายด้านที่ไม่ถูกต้องหันเข้าหาเครื่องมือการผลิต | แมชชีนวิชันหรือคีย์เชิงกลสำหรับจัดแนว | อัตราการคัดทิ้งจากการจัดแนวผิด | เครื่องจักรคัดทิ้งปลอกที่กลับด้านก่อนการย้ำได้หรือไม่ |
| 4. การร้อยสายเข้าซ็อกเก็ต | มุมหรือแนวทางเดินของลวดคลาดเคลื่อน | แนวทางการร้อยสายที่มีตัวนำและเครื่องมือการผลิตที่ลดความเสียหาย | ตรวจสอบแนวทางเดินลวดด้วยแสง | จุดอ้างอิงใดใช้ควบคุมแนวทางเดินลวด |
| 5. การจัดตำแหน่งหน้าสัมผัส | แรงกดเยื้องแกนที่กระทำต่อปลอก | ฐานวางความแม่นยำสูงพร้อมเซ็นเซอร์ตรวจจับชิ้นงาน | ตรวจสอบความสูงของตำแหน่งและการร่วมแกน | จะเกิดอะไรขึ้นหากชิ้นงานคลาดตำแหน่ง 0.05 mm |
| 6. การย้ำปลอกด้านท้าย | ย้ำไม่แน่นพอหรือย้ำแน่นเกินไป | ตรวจติดตามแรงและระยะเคลื่อนที่ | กราฟการย้ำและตัวอย่างสำหรับทดสอบแรงดึง | HMI บันทึกช่วงแรงแยกตามขนาดหน้าสัมผัสได้หรือไม่ |
| 7. การตรวจสอบการยึดรั้ง | หน้าสัมผัสเคลื่อนหลังการประกอบ | สถานีงานทดสอบแรงกดหรือแรงดึงกับตัวอย่าง | บันทึกแรงยึดรั้ง | หน้าสัมผัสใดบ้างที่ต้องทดสอบแบบทำลายชิ้นงานหรือทดสอบกับตัวอย่าง |
| 8. การตรวจสอบด้วยสายตา | รอยขีดข่วน การเสียรูป หรือคุณลักษณะที่ขาดหาย | การตรวจสอบด้วย CCD หรือกล้องจุลทรรศน์ช่วยตรวจ | คลังภาพชิ้นงานที่คัดทิ้ง | ส่งออกภาพชิ้นงานที่ผ่านและไม่ผ่านได้หรือไม่ |
| 9. การตรวจสอบทางไฟฟ้า | วงจรเปิด ลัดวงจร หรือค่าความต้านทานไม่เสถียร | ทดสอบความต่อเนื่องหรือความต้านทานหน้าสัมผัส | แนวโน้มค่าที่วัดได้แยกตามล็อต | ค่าขีดจำกัดความต้านทานใดที่ทำให้ระบบคัดทิ้งโดยอัตโนมัติ |
| 10. การตรวจสอบย้อนกลับ | ไม่มีบันทึกเมื่อเกิดปัญหาในภาคสนาม | บันทึกบาร์โค้ด ชุดค่าพารามิเตอร์การผลิต ล็อต และผู้ปฏิบัติงาน | ส่งออกข้อมูลเป็น CSV หรือ MES | ตรวจสอบย้อนกลับชิ้นงานที่คัดทิ้งแต่ละชิ้นไปยังล็อต เครื่องมือ และเวลาได้หรือไม่ |
หน้าเว็บมาตรฐานด้านฝีมือการผลิตของ NASA ระบุว่า NASA-STD-8739.4 ครอบคลุมชุดสายเชื่อมต่อสำหรับอุปกรณ์ไฟฟ้า อิเล็กทรอนิกส์ หรือระบบไฟฟ้าเครื่องกล บทความอัปเดตของ NASA ยังกล่าวถึงค่าแรงดึงและขั้นตอนการทดสอบแรงดึงของรอยย้ำด้วย แหล่งข้อมูลเหล่านี้ไม่ใช่ข้อกำหนดเครื่องจักรสำเร็จรูป แต่สนับสนุนประเด็นที่ว่าการตั้งค่า การทดสอบตัวอย่าง และการบันทึกฝีมือการผลิตล้วนมีความสำคัญ
โมดูลเครื่องจักรที่ช่วยให้สายการผลิตหน้าสัมผัสไฮเพอร์โบลอยด์ทำงานเสถียร
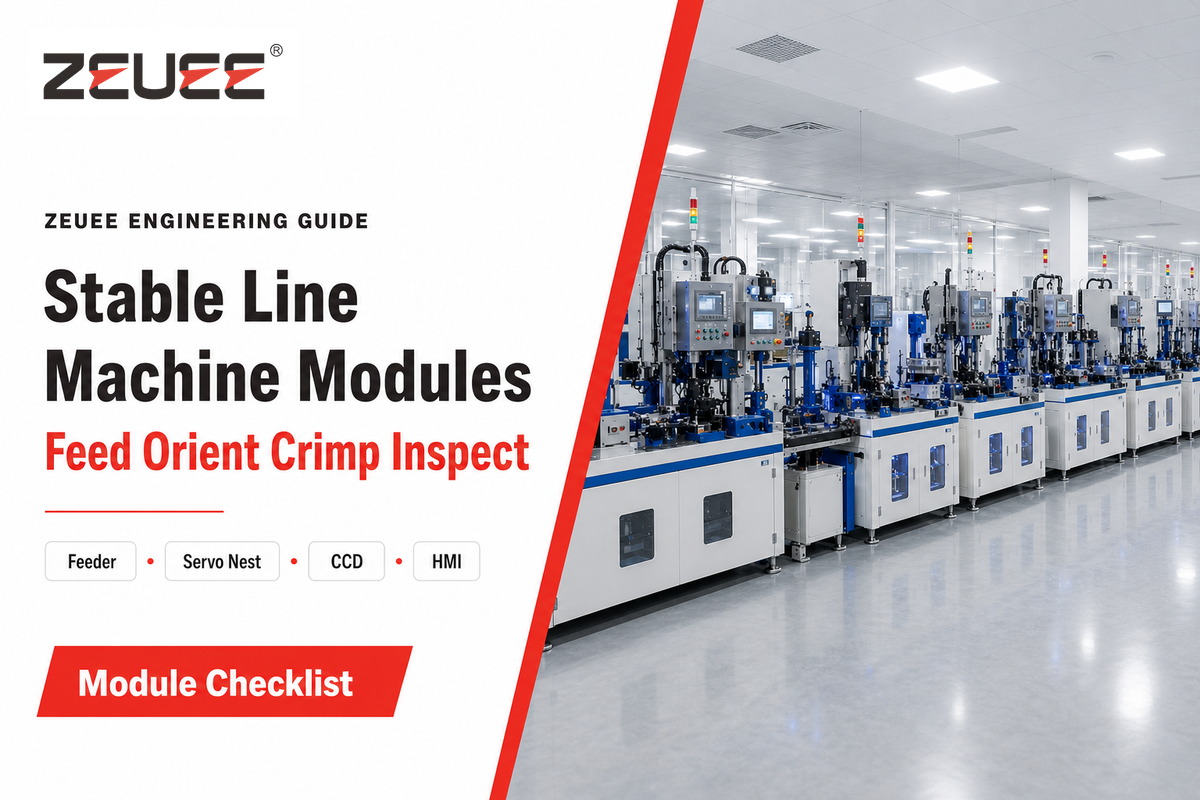
สายการผลิตหน้าสัมผัสที่เสถียรมักเกิดจากโมดูลทั่วไปที่ทำงานยากได้ดี ป้อนชิ้นงานโดยไม่ทำให้เสียหาย ยึดซ็อกเก็ตโดยไม่ทำให้รูปทรงเปลี่ยน และออกแรงตามแกนที่กำหนด ตรวจสอบคุณลักษณะที่เล็กเกินกว่าผู้ปฏิบัติงานจะประเมินได้ตลอดทั้งวัน พร้อมบันทึกผลการทำงานของรอบการผลิตเพื่อให้ทีมคุณภาพนำไปตรวจสอบ
หากคุยกันในโรงงานจริง ผมจะขอชุดหลักฐานแยกตามแต่ละโมดูล แทนที่จะดูคำกล่าวอ้างสวยหรูเรื่องเวลารอบการทำงาน ผมเลือกโมดูล 4s ที่ทำงานได้สม่ำเสมอ มากกว่าสถานีงาน 2s ที่มีแหล่งกำเนิดข้อบกพร่องซ่อนอยู่ คุณควรขอผลทดสอบตัวอย่างเป็นชิ้น/นาที อัตราการคัดทิ้งเป็น % กราฟการทดสอบแรงดึง ภาพจากแมชชีนวิชัน และชิ้นงานอย่างน้อย 30 ชิ้นที่ผลิตด้วยวิธีการที่เสนอ
- การป้อนและจัดแนว: ถาด ชาม แมกกาซีน หรือป้อนด้วยมือ โปรดให้เหตุผลว่าเลือกใช้วิธีนี้เพราะอะไร
- การออกแบบเครื่องมือการผลิตและฐานวาง: ใช้พื้นผิวอ้างอิงยึดปลอกโดยไม่ทำให้เสียหาย อย่าทำให้ผิวเคลือบเป็นรอยหรือทำให้ปากปลอกเสียรูป
- การจัดเตรียมลวดและการร้อยสาย: กำหนดแนวทางที่มีตัวนำเพื่อปกป้องรูปทรงกรงลวดแบบไฮเพอร์โบลอยด์
- การจัดเตรียมการย้ำและกระบวนการ: กราฟแรง-ระยะเคลื่อนที่ ขีดจำกัดของชุดค่าพารามิเตอร์การผลิต การทดสอบตัวอย่าง และการทดสอบแรงกด/แรงดึง
- การตรวจสอบด้วยแมชชีนวิชัน: บันทึกภาพความเสียหายของปลอก ตำแหน่งลวด ปากปลอกเสียรูป และชิ้นส่วนที่ขาดหาย
- ชุดค่าพารามิเตอร์การผลิตและการตรวจสอบย้อนกลับ: ล็อกการตั้งค่าตามกลุ่มหน้าสัมผัส ขนาดหน้าสัมผัส ขนาดปลอก และล็อต
หน้าเกี่ยวกับบริษัทของ ZEUEE ระบุว่า Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd ก่อตั้งขึ้นในปี 2005 สร้างฐานการผลิตขนาด 20,000 ตารางเมตรในไท่เหอ มณฑลเจียงซี เสร็จในปี 2020 และมีผู้เชี่ยวชาญมากกว่า 120 คน นอกจากนี้ยังระบุการรับรอง ISO 9001:2015 สิทธิบัตรมากกว่า 150 ฉบับ ความแม่นยำในการตัดเฉือน 0.005 mm การตรวจสอบด้วย CCD หุ่นยนต์สี่แกน เซอร์โวมอเตอร์ และการผลิตคอนเน็กเตอร์ออปโตอิเล็กทรอนิกส์สำหรับหน้าสัมผัสแบบทวิสต์พินและหน้าสัมผัสซ็อกเก็ตสปริงลวด จากข้อมูลดังกล่าว ให้สอบถามผู้จำหน่ายที่มีศักยภาพว่า ความสามารถเหล่านี้ปรากฏให้เห็นตรงไหนบ้างในแนวคิดการออกแบบเครื่องจักร รายการเซ็นเซอร์ หน้าจอ HMI และชิ้นงานตัวอย่าง
กลุ่มหน้าสัมผัส คำศัพท์ M39029 และบริบทของมาตรฐาน
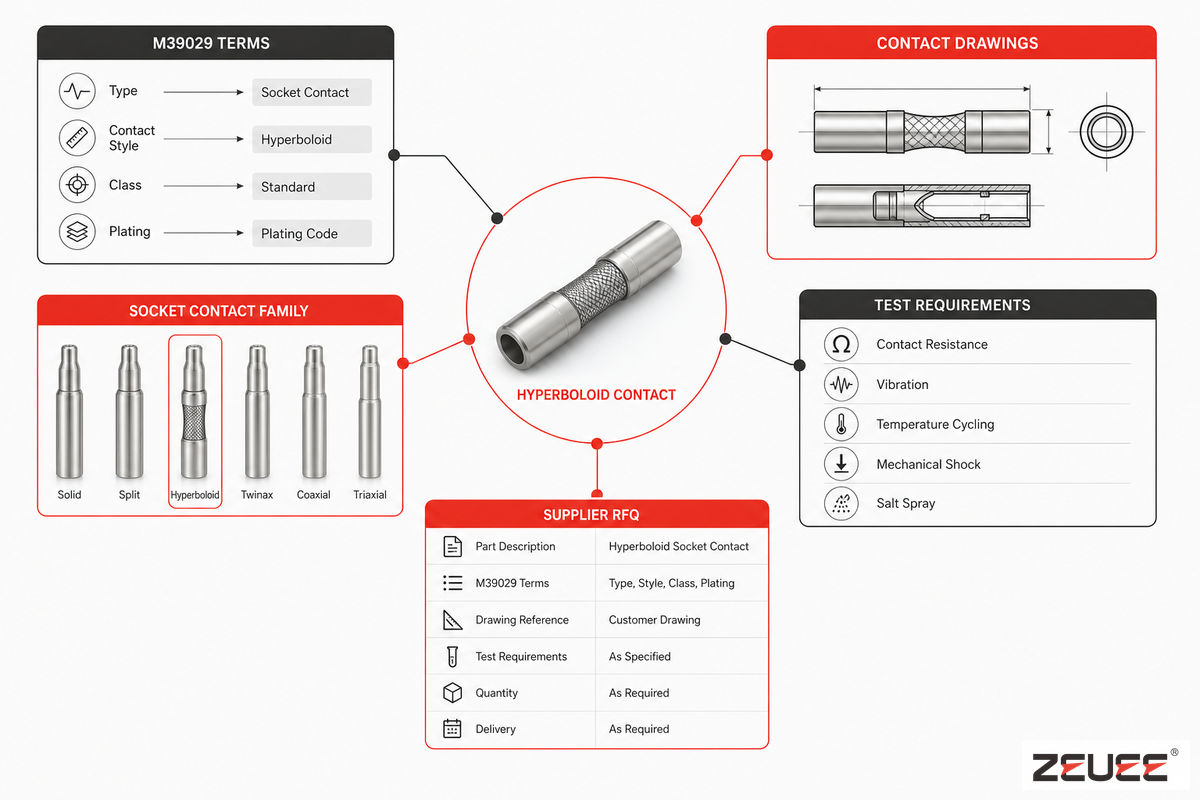
M39029 และ AS39029 มักเชื่อมโยงกับหน้าสัมผัสซ็อกเก็ต หน้าสัมผัสแบบย้ำ กลุ่มคอนเน็กเตอร์สำหรับงานทหารและการบินและอวกาศ รวมถึงรายชื่อหน้าสัมผัสที่ผ่านเกณฑ์ หน้า QPD ของ DLA ระบุว่า SAE-AS39029 เป็นเอกสารที่กำกับ QPL-AS39029 และแสดงวันที่อัปเดตล่าสุดเป็น 05-MAY-2026 หน้าเว็บของ SAE อธิบายขอบเขตว่าเป็นหน้าสัมผัสไฟฟ้าแบบถอดได้ที่ใช้การย้ำ การพันแบบไม่บัดกรี และการบัดกรี
จากมุมมองการจัดซื้อเครื่องจักร ให้ใช้กฎง่าย ๆ 3 ข้อต่อไปนี้ ซึ่งได้จากข้อมูลมาตรฐานข้างต้น
ความเสี่ยงของผู้ซื้อคือการเรียกสถานีงานว่า “เครื่องจักร M39029” ทั้งที่กลุ่มหน้าสัมผัส กระบวนการในโรงงาน และภาระการตรวจสอบแตกต่างกัน สำหรับหน้าสัมผัสซ็อกเก็ตขนาด 20 ที่ปลอกมีความแปรผัน 0.5 mm การระบุคำขอผิดอาจทำให้เกิดปัญหากับฟิกซ์เจอร์ ช่วงการย้ำ หรือการตรวจสอบ ก่อนการทดสอบรับรองเครื่องจักรจากโรงงาน หากผู้จำหน่ายเชื่อมโยงแบบทางวิศวกรรม บันทึก ISO 9001 ระยะชักการย้ำ และหลักฐานการตรวจสอบเข้ากับสายการผลิตของคุณไม่ได้ ให้ชะลอคำขอใบเสนอราคาไว้ก่อน
- โปรดอย่าขอ “เครื่องจักร M39029” หากแบบทางวิศวกรรมของคุณระบุกลุ่มหน้าสัมผัส ขนาด ปลอก ผิวเคลือบ หน้าสัมผัส และวิธีตรวจสอบชิ้นงานไว้โดยเฉพาะ
- โปรดอย่าอ้างสถานะการรับรองจากโบรชัวร์เครื่องจักร เพราะการรับรองหมายถึงชิ้นส่วน กระบวนการ วัสดุ โรงงาน และขั้นตอนการอนุมัติ ไม่ใช่ตัวเครื่องจักร
- อย่ารวมข้อมูลการออกแบบหน้าสัมผัสเข้ากับข้อมูลเครื่องจักร ความรู้ของผู้จำหน่ายอาจอธิบายได้ว่าเหตุใดหน้าสัมผัสไฮเพอร์โบลอยด์จึงควรทำงานได้ แต่โรงงานของคุณยังต้องพิสูจน์ว่าหน้าสัมผัสของคุณทำงานซ้ำได้อย่างสม่ำเสมอบนสายการผลิต
ข้อผิดพลาดสำคัญอย่างหนึ่งคือโทรไปถามว่า “เครื่องจักรของคุณทำหน้าสัมผัสของฉันได้ไหม” คำขอที่ดีกว่าคือระบุหน้าสัมผัสซ็อกเก็ตขนาด 20 เส้นผ่านศูนย์กลางภายนอกเป้าหมายของปลอกเป็น mm ขนาดและชนิดลวด ความสูงการย้ำหรือช่วงแรงที่ยอมรับได้ ฉบับแก้ไขของแบบทางวิศวกรรม จำนวนตัวอย่าง ขีดจำกัดการตรวจสอบ และฟิลด์ที่ต้องใช้ตรวจสอบย้อนกลับ เมื่อให้รายละเอียดเหล่านี้แล้ว ผู้จำหน่ายเครื่องจักรก็จะมีข้อมูลที่นำไปทดสอบได้
เมทริกซ์ความพร้อมสำหรับระบบอัตโนมัติของหน้าสัมผัส 6 จุด
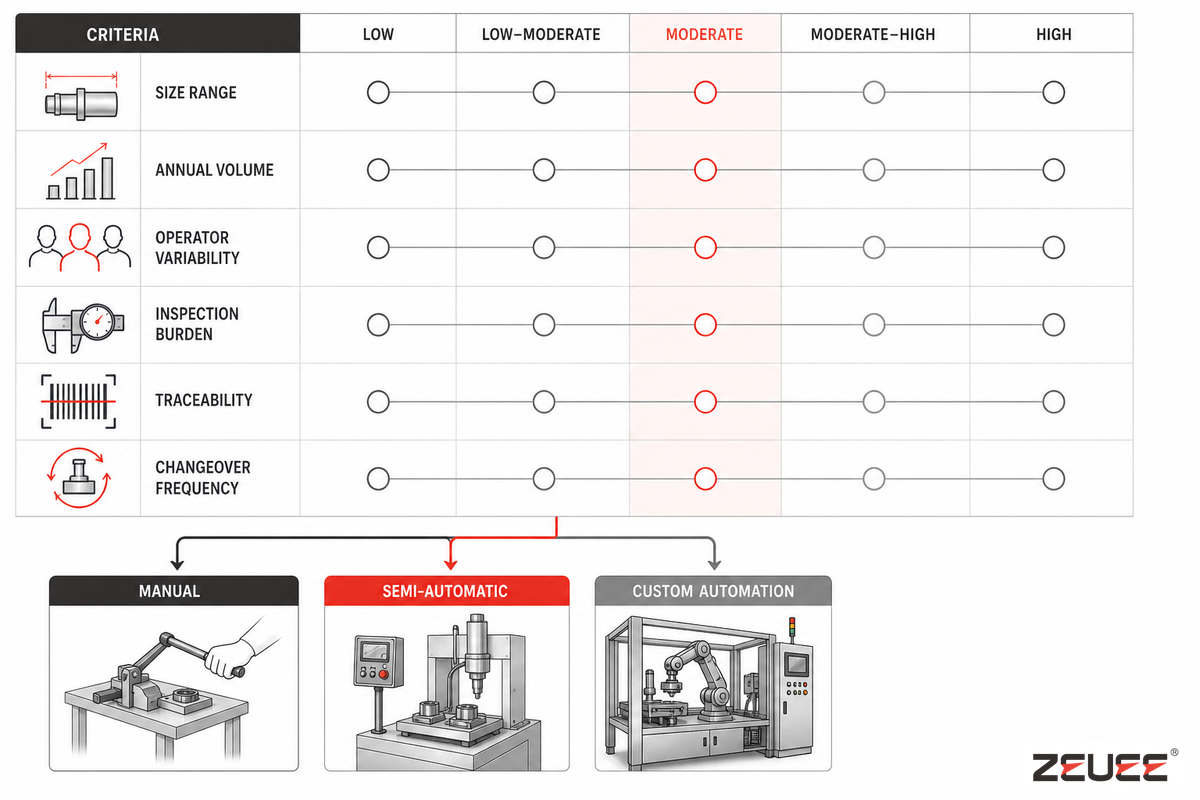
ใช้เมทริกซ์ความพร้อมสำหรับระบบอัตโนมัติของหน้าสัมผัส 6 จุด เพื่อแยกโครงการที่ต้องใช้สายการผลิตสั่งทำใหม่ออกจากงานที่ยังทำได้ด้วยชุดติดตั้งแบบใช้มือหรือแบบกึ่งอัตโนมัติ ให้ใช้เมทริกซ์นี้เป็นตัวกรองชั่วโมงงานวิศวกรรม ไม่ใช่ตัวเลขผลตอบแทนจากการลงทุน
| ปัจจัยความพร้อม | ใช้การทำงานแบบมือได้ | อาจเหมาะกับระบบกึ่งอัตโนมัติ | ควรประเมินขอบเขตระบบอัตโนมัติตามสั่ง |
|---|---|---|---|
| 1. ช่วงขนาดหน้าสัมผัส | ขนาดคงที่ 1 ขนาด และมีรุ่นผลิตน้อย | ขนาดใกล้เคียงกัน 2-3 ขนาด พร้อมเครื่องมือการผลิตแบบเรียบง่าย | มีขนาดตั้งแต่ 4+ ขนาด หรือรูปทรงเล็กมากที่ต้องควบคุมชุดค่าพารามิเตอร์การผลิต |
| 2. ปริมาณการผลิตต่อปี | ล็อตต้นแบบหรือล็อตซ่อมแซม | ล็อตขนาดเล็กที่มีคำสั่งซื้อซ้ำ | ล็อตปริมาณมากที่การเบี่ยงเบนของอัตราการคัดทิ้งซึ่งวัดได้สร้างต้นทุนจริง |
| 3. ความแปรปรวนของผู้ปฏิบัติงาน | ผู้ปฏิบัติงานมีประสบการณ์ และควบคุมด้วยสายตาได้ง่าย | ผู้ปฏิบัติงานป้อนชิ้นงาน ส่วนเครื่องจักรควบคุมแรง | ผลการร้อยสาย การจัดแนว หรือการย้ำขึ้นอยู่กับทักษะ |
| 4. ภาระการตรวจสอบ | ตรวจแบบผ่าน/ไม่ผ่านอย่างง่าย | ตรวจตัวอย่างและตรวจด้วยกล้องจุลทรรศน์ด้วยมือ | ข้อมูล CCD กราฟแรง ความต้านทาน หรือการยึดรั้งในแต่ละล็อต |
| 5. ข้อกำหนดการตรวจสอบย้อนกลับ | ไม่มีบันทึกให้ลูกค้านอกเหนือจากการอนุมัติให้ผ่านไปยังกระบวนการถัดไปของล็อต | บันทึกระดับล็อต | บันทึกชิ้นส่วน สถานีงาน ผู้ปฏิบัติงาน ชุดค่าพารามิเตอร์การผลิต และเวลา |
| 6. ความถี่ในการเปลี่ยนรุ่นการผลิต | เปลี่ยนรุ่นการผลิตไม่บ่อย | เปลี่ยนรุ่นการผลิตทุกสัปดาห์โดยใช้ฟิกซ์เจอร์ | เปลี่ยนรุ่นการผลิตทุกวันและต้องใช้ชุดค่าพารามิเตอร์ใน HMI พร้อมการตรวจสอบป้องกันข้อผิดพลาด |
คุณไม่จำเป็นต้องมีปัจจัยครบทั้ง 6 ข้อในคอลัมน์ด้านขวาจึงจะให้เหตุผลสนับสนุนการลงทุนได้ โดยทั่วไปมี 3 ปัจจัยก็เพียงพอ ได้แก่ ความเสี่ยงที่กระบวนการทำซ้ำได้ไม่ดี ภาระการตรวจสอบด้วยมือ และแรงกดดันจากลูกค้าที่ต้องการข้อมูลตรวจสอบย้อนกลับ หากมีปัจจัยอย่างความหนาแน่นของหน้าสัมผัสหรือเป้าหมายแรงเสียบต่ำเข้ามาด้วย บทสนทนาจะเปลี่ยนจาก “ทำระบบอัตโนมัติได้ไหม” เป็น “การทดสอบชิ้นงานแรกและการทดสอบตัวอย่างเพื่อการยอมรับทั้งหมดจะแสดงหลักฐานอะไรบ้าง”
การตรวจสอบคุณภาพก่อนอนุมัติเครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์
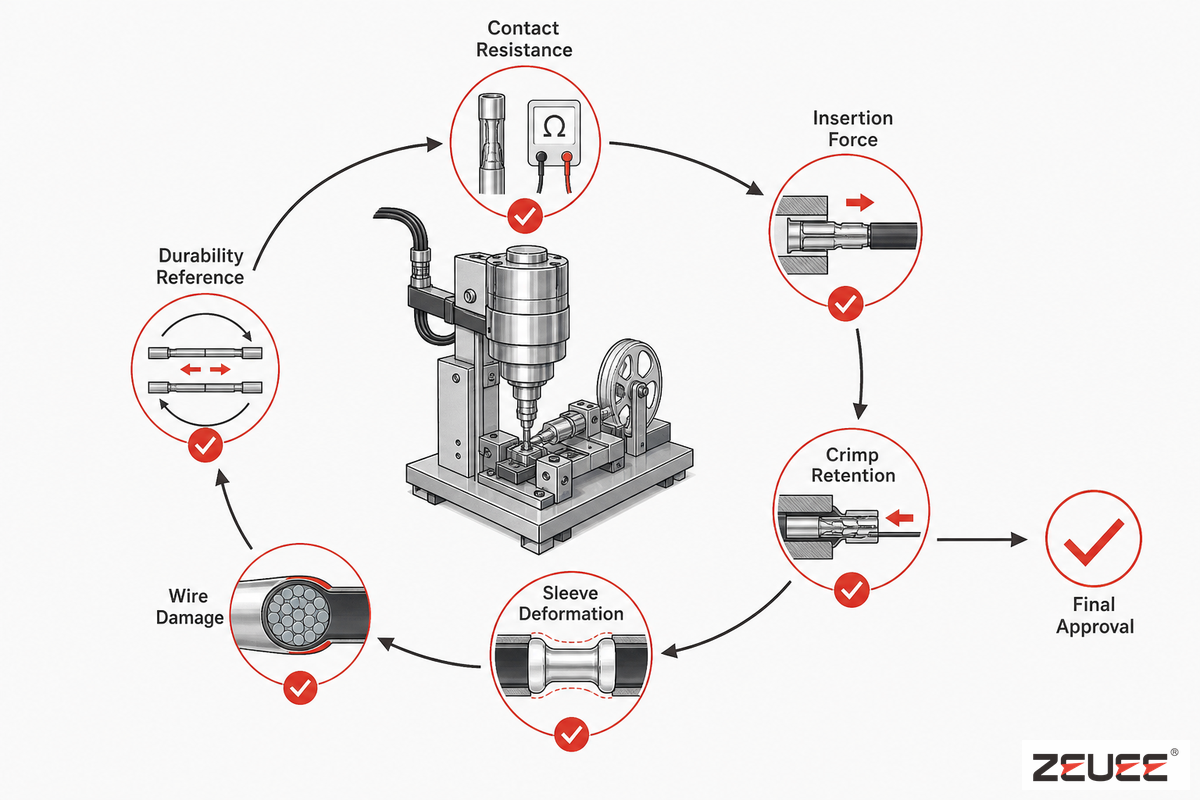
อย่าซื้อระบบอัตโนมัติโดยพิจารณาเวลาในรอบการทำงานเพียงอย่างเดียว ให้พิจารณาช่วงความสามารถของกระบวนการ สายการประกอบหน้าสัมผัสทุกสายควรแสดงให้เห็นว่าสามารถควบคุมคุณลักษณะสำคัญได้ก่อนเริ่มการผลิต ระหว่างกระบวนการอนุมัติชิ้นงานแรก และหลังเริ่มพบการสึกหรอของเครื่องมือในระยะแรก
หลักฐานเกี่ยวกับคอนเน็กเตอร์จาก NASA NTRS กล่าวถึงประเด็นนี้อย่างชัดเจนว่า รูปแบบความขัดข้องของคอนเน็กเตอร์อาจรวมถึงปัญหาการยึดรั้งหน้าสัมผัส ข้อบกพร่องของผิวเคลือบ การสึกหรอของข้อต่อคอนเน็กเตอร์ พินงอ ปลอกย้ำแตกร้าว ซีลไม่ผ่านเกณฑ์ ความเสียหายจากการจัดการ ชิ้นส่วนที่มีขนาดไม่ถูกต้อง และการใช้งานผิดวิธีโดยลูกค้า เครื่องจักรประกอบหน้าสัมผัสไฮเพอร์โบลอยด์อาจควบคุมสภาวะเหล่านี้ได้บางส่วน แต่แผนการยอมรับชิ้นงานต้องระบุให้ชัดเจนว่าเรื่องใดอยู่ในขอบเขตและเรื่องใดอยู่นอกขอบเขต
ชุดการวัดผลสำหรับการทดลองของผู้จำหน่าย
ใช้ฟิลด์ต่อไปนี้เป็นแม่แบบบันทึกข้อมูลการทดลอง ไม่ใช่เกณฑ์ยอมรับที่ใช้ได้กับทุกกรณี ให้แทนค่าตัวอย่างทั้งหมดด้วยค่าจากแบบทางวิศวกรรม ชิ้นตัวอย่าง หรือโรงงานของคอนแทคของคุณ ในขั้นตอนนี้ควรบันทึกรูปทรงของปลอกคอนแทคไว้เป็นดาตัม เนื่องจากรูปทรงของปลอกกำหนดการรองรับกรงลวดและพื้นที่เข้าถึงสำหรับการย้ำ
| ฟิลด์ | บันทึกค่าจริงของผู้ซื้อ | เหตุผลที่ตัวเลขนี้สำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางพิน | ใช้ค่าจากแบบ เช่น 0.3 mm, 0.5 mm หรือ 1.0 mm เฉพาะเมื่อค่าดังกล่าวตรงกับไฟล์ชิ้นส่วน | ใช้กำหนดดาตัมของรังจับชิ้นงานและระยะห่างจากพินคู่ประกบ |
| ขนาดปลอกคอนแทค | บันทึกเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก และความยาวเป็น mm; เพิ่มความละเอียด 0.01 mm เฉพาะเมื่อเกจรองรับ | มีผลต่อการรองรับ สภาพปากปลอก และพื้นที่เข้าถึงสำหรับการย้ำ |
| เส้นผ่านศูนย์กลางลวด | ระบุเส้นผ่านศูนย์กลางลวดเป็น mm และค่าความคลาดเคลื่อนเป็น mm; ใช้ตัวอย่าง 0.02 mm เพื่อแสดงรูปแบบการเขียนเท่านั้น | เปลี่ยนความแข็งของกรงลวดและลักษณะการสัมผัสตามแนวคอนแทค |
| ระยะชักการย้ำ | บันทึกตำแหน่งแท่นกดเป็น mm และความสามารถในการทำซ้ำของระยะชักเป็น mm จากข้อมูลการทดลอง | เชื่อมโยงการเคลื่อนที่ของเครื่องมือการผลิตกับการอัดปลอกด้านท้าย |
| รอบการทำงาน | แสดงค่าเฉลี่ยที่พิสูจน์ได้เป็นวินาที ไม่ใช่ระบุเฉพาะค่าเป้าหมาย; การอ้างค่า 2 วินาทีและผลการทดลอง 4 วินาทีมีความเสี่ยงต่างกัน | แยกคำมั่นด้านกำลังการผลิตออกจากผลผลิตที่ทำได้อย่างสม่ำเสมอ |
| ช่วงเวลาการตรวจสอบ | ระบุช่วงเวลาตรวจ เช่น ทุก 4 ชั่วโมง เมื่อมองเห็นการสึกหรอของเครื่องมือจากการทดลองผลิต | ป้องกันค่ากระบวนการค่อย ๆ เบี่ยงเบนหลังอนุมัติชิ้นงานแรก |
| เปอร์เซ็นต์ชิ้นงานที่ไม่ผ่านเกณฑ์ | รายงานชิ้นงานที่ไม่ผ่านจากการทดลองเป็น % เช่น 2% หรือ 5% โดยระบุจำนวนชิ้นตัวอย่างและสาเหตุที่ไม่ผ่านด้วย | เปลี่ยนชิ้นตัวอย่างที่ดูดีให้เป็นหลักฐานของกระบวนการ |
| การทดสอบทางไฟฟ้า | หากข้อกำหนดของคอนแทคกำหนดไว้ ให้บันทึกค่าทดสอบจริง เช่น 5 V, 1 A, 10 MHz หรือ 1 GHz | เชื่อมโยงผลผลิตจากเครื่องจักรกับการตรวจสอบความต้านทานหน้าสัมผัสหรือสัญญาณ |
| ระบบสาธารณูปโภคของโรงงาน | ใช้มาตรฐานของโรงงาน เช่น ลม 0.4 MPa หรือ 0.8 MPa, ไฟฟ้า 220 V, แหล่งจ่ายเซนเซอร์ 24 V, ไฟเลี้ยงระบบควบคุม 48 V และกะการทำงาน 8 ชั่วโมง เฉพาะเมื่อค่าตรงกับสถานที่ติดตั้ง | ป้องกันไม่ให้สถานีงานที่ทำงานได้ดีเกิดปัญหาระหว่างการบูรณาการระบบ |
รายการตรวจสอบเพื่อแนะนำการอนุมัติ
- ความต้านทานหน้าสัมผัส – วัดค่าและกำหนดช่วงแรงที่ยอมรับได้ แทนการตรวจสอบความต่อเนื่องของวงจรเพียงอย่างเดียว
- แรงในการใส่และถอน – เปรียบเทียบแรงที่วัดได้จากชิ้นตัวอย่างคอนแทค โดยจำแนกตามขนาดและเส้นผ่านศูนย์กลางพิน
- แรงยึดค้าง – หากการออกแบบคอนแทครองรับ ให้ทดสอบแรงดึงกับชิ้นตัวอย่าง
- ตรวจสอบหน้าตัดรอยย้ำ – ตรวจรอยย้ำบนคอนแทคตัวอย่างว่ามีการอัดน้อยหรือมากเกินไป รวมถึงความเสียหายของลวดหรือไม่
- รูปทรงปลอกคอนแทค – วัดความแม่นยำของขนาดและตรวจความเสียหาย เช่น ปากปลอกเสียรูป เส้นผ่านศูนย์กลางเปลี่ยนแปลง และแนวแกนร่วมคลาดเคลื่อน
- การตรวจสอบด้วยแมชชีนวิชัน – บันทึกภาพชิ้นตัวอย่างทั้งที่ผ่านและไม่ผ่านเกณฑ์ แล้วแนบไว้ในเอกสารการยอมรับ แทนการรายงานเพียงจำนวนคอนแทคที่ดีและไม่ดี
- ความปลอดภัยของชุดค่าพารามิเตอร์การผลิต – จัดเตรียมชุดค่าพารามิเตอร์ที่ปลอดภัย พร้อมบันทึกชื่อผู้ปฏิบัติงาน หมายเลขล็อต และเวลาเมื่อมีการเปลี่ยนแปลงค่า
- ตรวจสอบการสึกหรอของเครื่องมือการผลิต – ระบุช่วงเวลาตรวจสอบชิ้นส่วนเครื่องมือการผลิตที่สำคัญ (เช่น ทุก 4 ชั่วโมง หรือทุก 5,000 คอนแทค)
- ขอบเขตการใช้งานของลูกค้า – ระบุพารามิเตอร์ของงานที่เซลล์ระบบอัตโนมัติไม่ได้ควบคุม (เช่น การใส่ซีลคอนเน็กเตอร์ขั้นสุดท้าย หรือแรงดึงจากการเดินสายเคเบิล)
เกณฑ์การอนุมัติ – รอบการทำงานของสายการผลิตสะท้อนกำลังการผลิต ส่วนความสามารถของกระบวนการสะท้อนคุณภาพ การยอมรับเครื่องจักรต้องพิจารณาขนาดตัวอย่าง เกณฑ์ชิ้นงานที่ไม่ผ่าน แรงหรือระยะเคลื่อนที่ในการย้ำ การวัดความต้านทานหน้าสัมผัส และการทดสอบแรงยึดค้างหรือแรงถอน ตามความเหมาะสมกับการออกแบบคอนแทค
รายการตรวจสอบข้อกำหนด 9 แถวสำหรับส่งให้ผู้สร้างเครื่องจักร
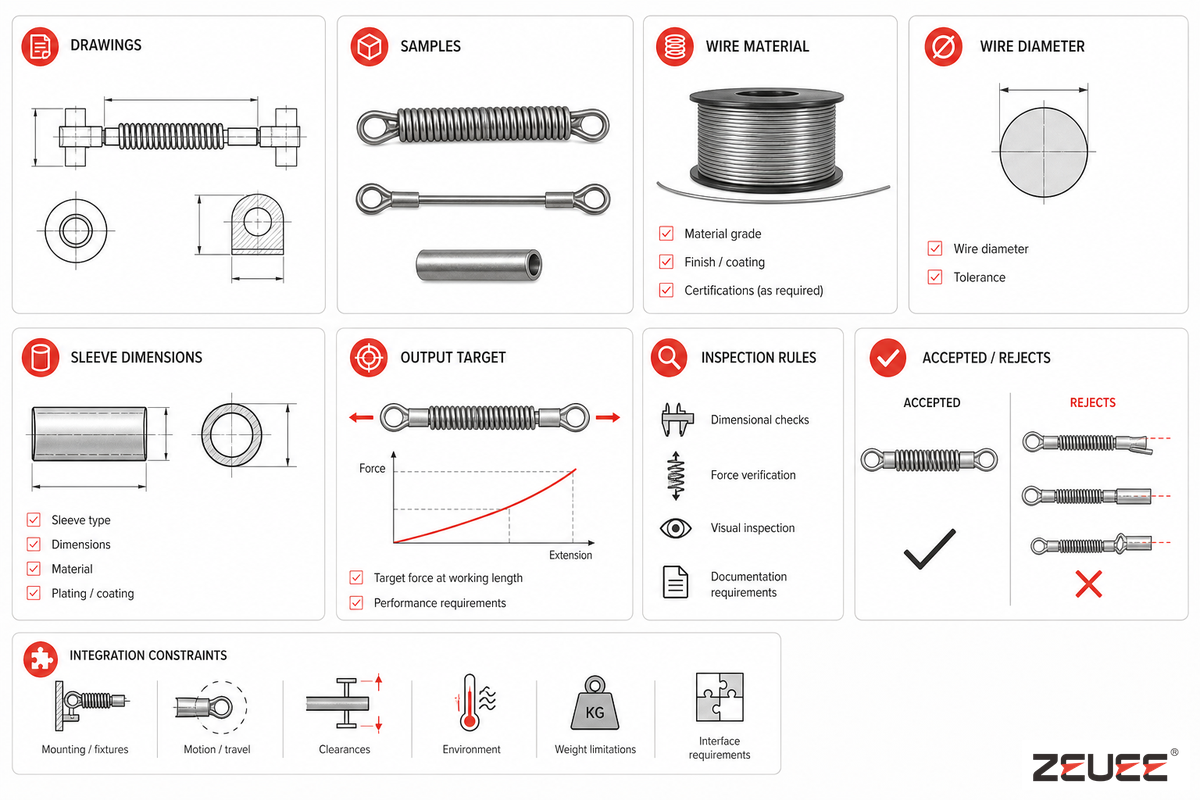
ใช้รายการตรวจสอบข้อกำหนดเครื่องจักรสำหรับคอนแทคไฮเพอร์โบลอยด์ 9 แถวเป็นเอกสารเชื่อมต่อที่จำเป็น โดยให้ข้อมูลแก่ผู้ขายก่อนเสนอราคา ระยะเวลาส่งมอบ หรือข้อมูลผังเครื่องจักร ซึ่งช่วยลดการคาดเดาและหลีกเลี่ยงการใช้ถ้อยคำกว้าง ๆ เกี่ยวกับการประกอบคอนแทคในข้อเสนอ
| หมวดข้อกำหนด | ข้อมูลที่ต้องส่ง | เหตุผลที่สำคัญ | ความเสี่ยงจากข้อมูลที่ขาดหาย |
|---|---|---|---|
| 1. แบบคอนแทค | ไฟล์ PDF และไฟล์แบบต้นฉบับ การแก้ไขแบบ และค่าความคลาดเคลื่อน | ใช้กำหนดดาตัมของเครื่องมือการผลิตและจุดตรวจสอบ | รังจับชิ้นงานหรือส่วนรองรับปลอกไม่ตรงรุ่น |
| 2. ชิ้นตัวอย่างจริง | ชิ้นตัวอย่างที่ผ่านเกณฑ์อย่างน้อย 30 ชิ้น และชิ้นงานที่ทราบว่าไม่ผ่าน 10 ชิ้น หากมี | ช่วยให้ผู้สร้างเครื่องจักรทดสอบการป้อน การจับยึด และกฎการตรวจสอบ | ข้อเสนอที่อิงทฤษฎีเพียงอย่างเดียว |
| 3. วัสดุลวด | โลหะผสม การชุบผิว ความแข็ง และข้อจำกัดในการจัดการ | มีผลต่อความเสี่ยงที่จะเกิดรอยขีดข่วนและการตอบสนองต่อการขึ้นรูป | ลวดคอนแทคเสียหาย |
| 4. เส้นผ่านศูนย์กลางลวด | ค่าพิกัด ค่าความคลาดเคลื่อนเป็น mm และความแปรผันระหว่างผู้จัดหา | มีผลต่อพฤติกรรมของกรงลวดและพื้นที่สัมผัส | แนวสัมผัสของคอนแทคไม่เสถียร |
| 5. ขนาดปลอกคอนแทค | เส้นผ่านศูนย์กลางภายในและภายนอก ความยาว และสภาพปากปลอก | ใช้กำหนดการรองรับและการออกแบบเครื่องมือย้ำ | การเสียรูปหรือแรงที่ไม่อยู่ในแนวแกน |
| 6. เป้าหมายผลผลิต | จำนวนชิ้นต่อชั่วโมง รูปแบบกะการทำงาน และขนาดล็อตที่วางแผนไว้ | ช่วยสร้างสมดุลระหว่างระดับระบบอัตโนมัติกับความซับซ้อนของตัวป้อน | เครื่องจักรที่สร้างเกินความจำเป็นหรือไม่รองรับงาน |
| 7. กฎการตรวจสอบ | แมชชีนวิชัน แรง ความต้านทานหน้าสัมผัส แรงยึดค้าง และแผนทดสอบชิ้นตัวอย่าง | แปลงคุณภาพให้เป็นข้อมูลผ่านหรือไม่ผ่าน | ข้อบกพร่องที่ดูดีหลุดรอดการตรวจสอบ |
| 8. ชิ้นงานที่ยอมรับว่าไม่ผ่าน | ภาพถ่ายและค่าที่วัดได้ของรอยขีดข่วน รอยแตก ลวดงอ และรอยย้ำที่ไม่ดี | ใช้ฝึกระบบแมชชีนวิชันและช่วยการตัดสินใจของผู้ปฏิบัติงาน | ผู้จัดหาและผู้ซื้อตัดสินข้อบกพร่องต่างกัน |
| 9. ข้อจำกัดในการบูรณาการระบบ | ระบบไฟฟ้า ลม พื้นที่ติดตั้ง MES บาร์โค้ด และกระบวนการก่อนหน้าหรือถัดไป | ป้องกันไม่ให้เซลล์การผลิตที่ทำงานได้ดีเกิดปัญหาเมื่อเริ่มเดินเครื่องในโรงงาน | การออกแบบใหม่ล่าช้า การเพิ่มอุปกรณ์ป้องกัน หรือปัญหาข้อมูลไม่ครบ |
เมื่อร่างรายการตรวจสอบเสร็จแล้ว ให้ดูโซลูชันเครื่องจักรสำหรับคอนแทคไฮเพอร์โบลอยด์จาก ZEUEE ซึ่งเป็นหน้าแสดงผลิตภัณฑ์และขอใบเสนอราคา ส่วนหน้านี้ใช้เตรียมข้อมูลทางวิศวกรรม
เมื่อใดควรเปลี่ยนจากงานทำด้วยมือมาใช้เครื่องจักรสั่งทำพิเศษสำหรับคอนแทคไฮเพอร์โบลอยด์
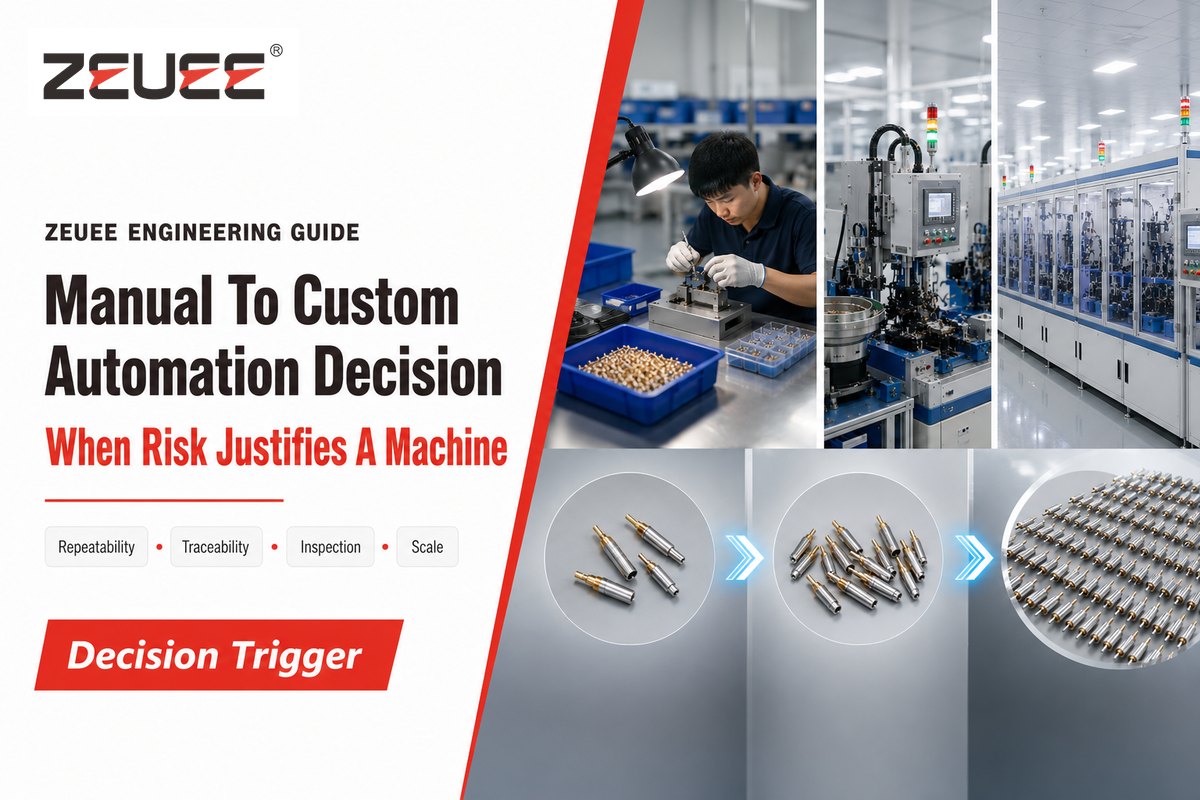
พิจารณาระบบอัตโนมัติสั่งทำพิเศษเมื่อความแปรปรวนเกิดจากกระบวนการ ไม่ใช่จากผลการปฏิบัติงานของแต่ละคน การผลิตคอนแทคปริมาณน้อยอาจอาศัยผู้ปฏิบัติงานที่มีทักษะ จิ๊ก และกล้องจุลทรรศน์ อย่างไรก็ตาม ในการผลิตปริมาณมาก ขั้นตอนเหล่านี้อาจทำให้เกิดความแปรปรวนแฝง หากชิ้นส่วนมีขนาดเล็กและคอนแทคเรียงชิดกัน โดยงานบางประเภทอาจกำหนดให้เส้นผ่านศูนย์กลางพินไม่น้อยกว่า 0.3 mm และไม่มีพื้นที่ให้เกิดความเสียหายจากการจับตรวจด้วยสายตา
ใช้หลักง่าย ๆ ในการตัดสินใจ: หากหยิบจับคอนแทคได้ง่าย ล็อตมีขนาดเล็ก และการทดสอบการยอมรับไม่เข้มงวด ให้เริ่มจากการปรับปรุงจิ๊ก หากคอนแทคมีพินจำนวนมาก กำหนดเป้าหมายแรงใส่อย่างเข้มงวด ต้องการแรงยึดค้างสูง และต้องการการตรวจสอบย้อนกลับอย่างละเอียด ให้พิจารณาระบบกึ่งอัตโนมัติ หากต้องควบคุมการป้อน การสอด การย้ำ แรงย้ำ การตรวจสอบ และการบันทึกข้อมูลเพื่อรักษามาตรฐานคุณภาพ เครื่องจักรสั่งทำพิเศษควรผ่านการทบทวนการออกแบบอย่างเป็นทางการ
ข้อผิดพลาดคือการทำระบบอัตโนมัติก่อนวัดหาสาเหตุของความแปรปรวน หากเป้าหมาย 2 วินาทีทำให้มีชิ้นงานไม่ผ่าน 5% แต่การทดลองที่ 4 วินาทีให้ชิ้นงานสม่ำเสมอ ปัญหาของโรงงานไม่ได้อยู่ที่ความเร็ว แต่อยู่ที่ความสามารถของกระบวนการ ก่อนเปลี่ยนจิ๊กแบบใช้มือเป็นสถานีงานสั่งทำพิเศษ ให้ขอผู้จัดหาแสดงดาตัมของฟิกซ์เจอร์ บันทึกการตรวจสอบ และข้อมูลจากการทดลองผลิต
ในภาพรวมของตลาด แรงกดดันเหล่านี้มีอยู่จริง แต่ไม่ได้เป็นหลักฐานยืนยันสำหรับเครื่องจักรรุ่นนี้โดยเฉพาะ Mordor Intelligence คาดการณ์ว่าตลาดคอนเน็กเตอร์สำหรับการบินและอวกาศและการป้องกันประเทศจะเติบโตจาก USD 4.33 billion ใน 2026 เป็น USD 5.55 billion ใน 2031 โดยมีอัตราการเติบโตเฉลี่ยต่อปีแบบทบต้น 5.13%. บทความแนวโน้มคอนเน็กเตอร์ปี 2025 ของ Wevolver กล่าวถึงการย่อขนาด ความทนทาน ความหนาแน่นกระแสไฟฟ้าสูง วัสดุขั้นสูง และการจัดหาผ่านช่องทางดิจิทัล ในฐานะแรงกดดันโดยรวมของอุตสาหกรรมคอนเน็กเตอร์ แนวโน้มเหล่านี้เพียงอย่างเดียวไม่ได้อธิบายความต้องการเครื่องจักรรุ่นใดรุ่นหนึ่ง แต่ช่วยอธิบายว่าทำไมผู้ซื้อจึงต้องการหลักฐานที่หนักแน่นขึ้นจากเครื่องจักรผลิตคอนแทค
พร้อมทบทวนกระบวนการผลิตคอนแทคของคุณหรือยัง?
ก่อนทบทวนขอบเขตและการออกแบบ ZEUEE สามารถประเมินแบบทางวิศวกรรม ชิ้นตัวอย่าง ขนาดปลอกคอนแทค เป้าหมายผลผลิต ข้อกำหนดการตรวจสอบ และข้อจำกัดในการบูรณาการระบบได้ โปรดเตรียมรายการตรวจสอบ 9 แถวและกำหนดขั้นตอนการทดสอบเพื่อยอมรับเครื่องจักรก่อนขอแนวคิดการออกแบบ เป้าหมายคือระบุว่าต้องแสดงการควบคุมกระบวนการ ดาตัมของฟิกซ์เจอร์ บันทึกการตรวจสอบ และหลักฐานจากการทดลองผลิตใดบ้างก่อนเสนอราคา
ข้อผิดพลาดในการขอใบเสนอราคาที่เกิดขึ้นล่าช้าอาจทำให้การจัดหาเครื่องมือการผลิตหรือการทดสอบเพื่อยอมรับเครื่องจักรที่โรงงานล่าช้า หากชุดชิ้นตัวอย่างไม่มีข้อมูลช่วงขนาดปลอกคอนแทค 0.5 mm การแก้ไขแบบ หรือวิธีการตรวจสอบ โปรดส่งแบบทางวิศวกรรม ชิ้นส่วนตัวอย่าง และข้อมูลการยอมรับให้ ZEUEE ก่อนขอแนวคิดเครื่องจักรสั่งทำพิเศษ
คำถามที่พบบ่อย
เครื่องจักรสำหรับคอนแทคไฮเพอร์โบลอยด์คืออะไร?
ดูคำตอบ
เครื่องจักรนี้ใช้ประกอบหรือเก็บงานคอนแทคซ็อกเก็ตไฮเพอร์โบลอยด์ ผ่านการป้อน การจัดตำแหน่ง การจัดการปลอก การย้ำ การตรวจสอบแรงยึดค้าง และการตรวจสอบที่ควบคุมไว้ จุดเด่นคือช่วงกระบวนการที่ทำซ้ำได้ โดยมีดาตัมของฟิกซ์เจอร์ ขีดจำกัดแรง การทดสอบชิ้นตัวอย่าง บันทึกการตรวจสอบย้อนกลับ และหลักฐานการยอมรับที่อ้างอิงแบบคอนแทคและล็อตการผลิตที่อนุมัติโดยเฉพาะ ก่อนอนุมัติให้เข้าสู่การผลิต
เครื่องจักรสำหรับคอนแทคไฮเพอร์โบลอยด์เป็นสิ่งเดียวกับคอนแทคไฮเพอร์โบลอยด์หรือไม่?
ดูคำตอบ
ไม่ใช่ คอนแทคเป็นส่วนประกอบของคอนเน็กเตอร์ ซึ่งมักเป็นชิ้นส่วนซ็อกเก็ตไฮเพอร์โบลอยด์ที่มีชุดลวดวางเอียงเพื่อสร้างการเชื่อมต่อทางไฟฟ้า ส่วนเครื่องจักรเป็นระบบสำหรับผลิตหรือเก็บงานคอนแทคเหล่านั้น ความแตกต่างนี้สำคัญ เพราะการออกแบบคอนแทคอธิบายตัวผลิตภัณฑ์ ส่วนการออกแบบเครื่องจักรอธิบายวิธีการผลิต เกณฑ์การยอมรับของเครื่องจักรต้องพิสูจน์การควบคุมองค์ประกอบของกระบวนการ เช่น การป้อน เครื่องมือการผลิต แรง การตรวจสอบ การตรวจสอบย้อนกลับ และการจัดการชิ้นงานที่ไม่ผ่านตามข้อกำหนดของชิ้นส่วนนั้น ก่อนที่จะได้รับอนุมัติให้ผลิตในโรงงานของคุณ โดยมีชิ้นตัวอย่างและขีดจำกัดที่บันทึกไว้
ควรเตรียมข้อมูลอะไรบ้างก่อนขอเครื่องจักรสั่งทำพิเศษสำหรับคอนแทคไฮเพอร์โบลอยด์?
ดูคำตอบ
เตรียมแบบทางวิศวกรรม ระดับการแก้ไขแบบ ชิ้นตัวอย่าง ช่วงขนาดคอนแทค วัสดุลวด ขนาดปลอก เป้าหมายผลผลิต ตัวอย่างข้อบกพร่อง กฎการตรวจสอบ และข้อจำกัดในการบูรณาการระบบ หากมีข้อมูลก่อนเสนอราคา ให้ระบุขีดจำกัดที่ทราบสำหรับแรงย้ำ ความต้านทานหน้าสัมผัส แรงใส่ แรงถอน แรงยึดค้าง การควบคุมชุดค่าพารามิเตอร์การผลิต บันทึกบาร์โค้ด การจัดเก็บภาพ จำนวนชิ้นตัวอย่างที่ใช้ยอมรับ และเงื่อนไขการทดสอบที่โรงงานด้วย
เครื่องจักรเครื่องเดียวสามารถผลิตคอนแทคหลายขนาดได้หรือไม่?
ดูคำตอบ
ได้ หากออกแบบตารางขนาดให้สอดคล้องกับตัวป้อน เครื่องมือการผลิต ส่วนรองรับปลอก การควบคุมชุดค่าพารามิเตอร์การผลิต และแผนการตรวจสอบ ให้สอบถามว่าแต่ละขนาดใช้หลักการกำหนดดาตัม ช่วงแรง ช่องข้อมูลการตรวจสอบย้อนกลับ และกฎการคัดชิ้นงานที่ไม่ผ่านแบบเดียวกันหรือไม่ มิฉะนั้น การเปลี่ยนรุ่นการผลิตจะทำให้เครื่องจักรเครื่องเดียวกลายเป็นชุดการตั้งค่าหลายแบบที่ยังไม่มีหลักฐานยืนยัน
เหตุใดการตรวจสอบจึงสำคัญต่อการประกอบคอนแทคไฮเพอร์โบลอยด์?
ดูคำตอบ
การตรวจสอบสำคัญเพราะคอนแทคไฮเพอร์โบลอยด์อาศัยรูปทรงขนาดเล็ก ตำแหน่งลวดที่คงที่ สภาพปลอก การอัดจากการย้ำ และแรงยึดค้าง การตรวจสอบความต่อเนื่องของวงจรอาจตรวจไม่พบรอยขีดข่วน ปลอกเสียรูป มุมลวดเบี่ยงเบน แรงยึดค้างต่ำ หรือผิวชุบเสียหาย ควรใช้การตรวจสอบภาพร่วมกับกราฟแรงหรือระยะเคลื่อนที่ การตรวจสอบความต้านทานหน้าสัมผัส การทดสอบแรงดึงจากชิ้นตัวอย่างเมื่ออนุญาต ภาพชิ้นงานที่ไม่ผ่าน และบันทึกล็อต เพื่อให้ผู้ซื้อเห็นการควบคุมข้อบกพร่อง ไม่ใช่เพียงจำนวนชิ้นงานที่ผ่านเกณฑ์ หลักฐานดังกล่าวรองรับการยอมรับหลังเครื่องมือเริ่มสึกหรอและระหว่างการเปลี่ยนแปลงกระบวนการในภายหลัง
เอกสารอ้างอิง
- มาตรฐานการปฏิบัติงาน NASA-STD-8739.4 สำหรับการย้ำและการเดินสายไฟ
- ข้อมูลอัปเดตจาก NASA SMA เกี่ยวกับ NASA-STD-8739.4A
- NASA NTRS: กระบวนการเลือกและใช้งานคอนเน็กเตอร์ไฟฟ้าสำหรับยานอวกาศ
- SAE Mobilus: ข้อกำหนดทั่วไปสำหรับหน้าสัมผัสคอนเน็กเตอร์ไฟฟ้า AS39029
- ค้นหา DLA QPD: QPL-AS39029
- Google Patents: US9490562B2 คอนแทคไฟฟ้าไฮเพอร์โบลอยด์เส้นผ่านศูนย์กลางลดลง
- Connector Supplier: เทคโนโลยีคอนแทคไฮเพอร์โบลอยด์คืออะไร?
- Connector Supplier: เทคโนโลยีคอนแทคไฮเพอร์โบลอยด์ยังคงเติบโตอย่างต่อเนื่อง
- Tech Briefs: เทคโนโลยีคอนเน็กเตอร์แบบตะกร้าลวดไฮเพอร์โบลอยด์
- Wevolver: แนวโน้มคอนเน็กเตอร์ปี 2025
- Mordor Intelligence: ตลาดคอนเน็กเตอร์สำหรับการบินและอวกาศและการป้องกันประเทศ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










