Contatti Zeyu lntelligent Industrial Company

Garanzia della qualità dei contatti pin e socket
Automazione del controllo dei connettori: macchine per il controllo con visione artificiale dei contatti pin e socket
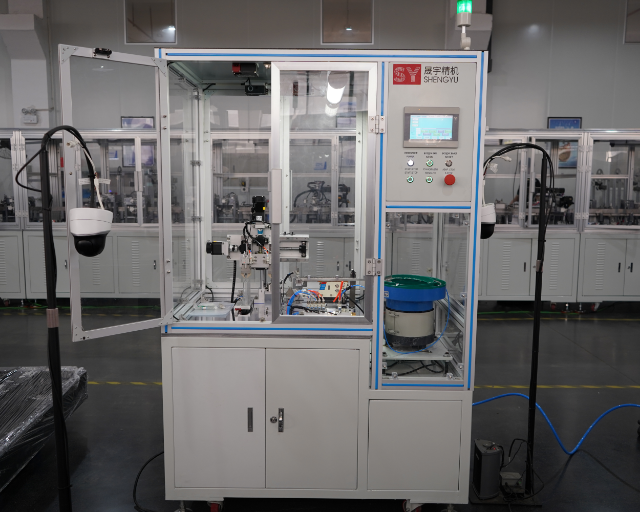
L’automazione del controllo dei connettori inserisce una stazione di visione artificiale multi-CCD tra la linea di assemblaggio dei contatti e la zona di spedizione, così da rilevare pin piegati, contatti mancanti, bave e contaminazione direttamente all’origine, anziché sulla scheda del cliente. ZEUEE progetta e realizza questi sistemi per i produttori di connettori che non possono permettersi difetti sfuggiti al controllo.
100%
controllo in linea anziché a campione
<25
obiettivo di riferimento automotive: DPPM
150+
brevetti di ricerca e sviluppo alla base delle soluzioni ZEUEE
Componenti controllati
contatti pin e socket, terminali elettrici, alloggiamenti dei connettoriTecnologia di visione
telecamere multi-CCD + illuminazione telecentrica/a cupolaDifetti rilevati
pin piegati o mancanti, complanarità, bave, placcatura, contaminazioneSensibilità alla complanarità
fino a <0.1 mmVelocità della linea
configurabile per la produzione di contatti ad alta cadenzaSelezione
scarto automatico in base all’esito conforme/non conforme + registrazione dei datiIl costo nascosto dei difetti sfuggiti al controllo nella produzione di contatti pin e socket
Un singolo pin piegato che lascia la fabbrica sembra costare poco in produzione, ma può avere conseguenze gravi sul campo. Quando un contatto difettoso arriva all’assemblaggio del cliente, il costo non è più quello di un componente da scartare: si traduce in un fermo linea, una richiesta di intervento in garanzia e, nelle applicazioni automotive o aerospaziali, una quota dei costi di richiamo. Nel 2018 la quota dei costi di richiamo a carico dei fornitori ha raggiunto il 15–20% e dal 2013 il numero degli avvisi di richiamo che citano i fornitori è raddoppiato. Oltre al richiamo, un contatto difettoso arrivato sul campo provoca fermi sulla linea del cliente e interventi di manutenzione; nelle applicazioni critiche per la sicurezza crea inoltre un reale problema di affidabilità, erodendo la fiducia più rapidamente di quanto qualsiasi vantaggio di prezzo possa recuperarla. L’intervallo tra la produzione di un contatto difettoso e il momento in cui viene finalmente rilevato è il fattore di questa equazione su cui è più possibile intervenire.
Il controllo manuale e a campione lascia quell’intervallo troppo ampio. Un produttore di sedili per veicoli che controllava manualmente 2.000 sedili al giorno non riusciva a mantenere uno standard uniforme per i connettori; è passato quindi al controllo in linea al 100% con visione artificiale. I contatti pin e socket rendono il problema più difficile che per la maggior parte dei componenti: i difetti rilevanti — una piega di 0,3°, uno scostamento di complanarità inferiore a 0,1 mm o una bava sottile sulla superficie di accoppiamento — sono al di sotto della soglia che l’occhio umano stanco riesce a distinguere con affidabilità su una linea veloce, e ciascuno può compromettere la continuità elettrica una volta accoppiato il componente sul campo. Il controllo automatico dei connettori riduce questo intervallo verificando ogni componente a ogni ciclo secondo un criterio di accettazione fisso e registrando l’esito.
Registro dei difetti dei contatti pin e socket e dei relativi guasti
Il vero obiettivo del controllo non è «trovare i difetti», ma interrompere la catena specifica che trasforma un difetto microscopico del contatto in un guasto sul campo. La classe di apparecchiature è descritta nel brevetto USPTO US 11,761,882. La tabella seguente associa ogni difetto al metodo di rilevamento visivo e al costo potenziale se sfugge al controllo.
| Difetto del contatto | Metodo di rilevamento | Modalità di guasto sul campo se il difetto sfugge al controllo | Fattore di costo del difetto sfuggito |
|---|---|---|---|
| Pin piegato (≥0,3°) | Ombra 2D / profilo 3D | Blocco durante l’accoppiamento, connessione intermittente | Fermo linea presso il cliente |
| Contatto mancante | Verifica di presenza/assenza e conteggio | Circuito non funzionante | Rilavorazione della scheda / scarto |
| Scostamento di complanarità (>0,1 mm) | Mappa 3D delle altezze | Inserimento parziale, giunzione aperta | Resi dal campo per connessione intermittente |
| Bava sulla superficie di accoppiamento | Visione dei bordi e dei contorni | Danni al componente accoppiato durante l’inserimento | Richiesta di intervento in garanzia |
| Vuoti nella placcatura / alterazione del colore | Colore e scala di grigi | Aumento della resistenza di contatto, corrosione | Degrado latente sul campo |
| Contaminazione (polvere, olio, detriti) | Visione artificiale per difetti superficiali | Resistenza elevata, perdita di segnale | Ricerca guasti sul campo |
| Errore di concentricità | Controllo dimensionale | Disallineamento durante l’inserimento | Perdita di resa dell’assemblaggio |
| Profondità di inserimento insufficiente | Misurazione della vista laterale | Estrazione sotto vibrazione | Rischio per la sicurezza / di richiamo |
| Deformazione del guscio / alloggiamento | Confronto dei profili | Accoppiamento non corretto | Lotto respinto dal cliente |
| Angolo scheggiato / crepa | Contorno e texture | Guasto meccanico nel tempo | Reso dal campo |
| Polarità / numero di poli errati | Verifica della configurazione | Connessione invertita, cortocircuito | Guasto critico sul campo |
Difetti rilevati dal controllo automatico dei connettori: lo spettro dei difetti dei contatti
La prima domanda degli acquirenti è: riesce davvero a vedere i difetti che causano problemi? I difetti dei connettori si dividono in famiglie e ciascuna richiede un approccio di visione artificiale diverso (il metodo di controllo dei terminali è documentato nel brevetto USPTO US 5.335.413). Questa classificazione indica anche il tipo di illuminazione e di telecamera necessario per formulare un preventivo adeguato: chi parla solo di «IA» senza specificare la modalità di rilevamento sta vendendo uno slogan. Molti contatti pin e socket sono crimpati al cavo, quindi l’integrità della crimpatura e la geometria del terminale vanno controllate insieme alla superficie di contatto.
È nella riflettività che le configurazioni superficiali falliscono senza che ci si accorga subito del problema. I contatti placcati in oro, i terminali in bronzo fosforoso e le molle in rame-berillio generano riflessi che saturano la luce anulare diretta; per questo i sistemi affidabili di controllo dei pin utilizzano lenti telecentriche e illuminazione diffusa a cupola per acquisire un contorno netto dei contatti, insensibile alla coordinata Z. La tabella seguente mostra come ZEUEE definisce la configurazione di una cella di controllo per ciascuna famiglia di connettori.
Spettro dei difetti dei contatti: famiglie di difetti, metodi di visione e tolleranze
| Famiglia di difetti | Esempi di difetti | Metodo di visione | Sensibilità tipica |
|---|---|---|---|
| Geometria — posizione | Pin piegato, scostamento dalla posizione reale | Ombra telecentrica 2D | da 0,3° / 20 µm |
| Geometria — altezza | Complanarità, altezza del pin | Laser 3D / luce strutturata | <0.1 mm |
| Presenza / conteggio | Pin mancante, numero di poli errato | Confronto della configurazione | 100% per componente |
| Superficie — finitura | Vuoti nella placcatura, alterazione del colore | Colore e scala di grigi | variazione di tonalità |
| Superficie — pulizia | Polvere, patina d’olio, detriti | IA per i difetti superficiali | particelle inferiori al mm |
| Integrità dei bordi | Bava, scheggiatura, crepa | Contorno e texture | bordo a livello di µm |
| Dimensioni | Concentricità, diametro | Controllo dimensionale tarato | ±0,02 mm |
| Inserimento | Profondità di inserimento, posizionamento | Profilo laterale | gradino di 0,05 mm |
| Alloggiamento | Deformazione del guscio, bava di stampaggio | Confronto dei profili | adattamento del contorno |
Non sa quale modalità di visione serva per i suoi difetti?
richieda una stima su misura della copertura dei difetti →All’interno della macchina di controllo ZEUEE: schema della stazione di visione multi-CCD
Le prestazioni di una macchina di controllo dipendono da come sono disposte le sue stazioni intorno al componente. I nostri ingegneri realizzano i sistemi automatizzati di controllo dei connettori come una sequenza di stazioni di visione CCD, ciascuna con illuminazione dedicata, che confluisce in un’unica decisione di accettazione o scarto e in una registrazione dei dati; l’architettura di controllo con visione artificiale e IA è descritta nel brevetto USPTO US 12,205,273. Lo schema seguente mostra la configurazione standard della cella, adattata dai nostri ingegneri; il numero di stazioni e la risoluzione delle telecamere variano in base al connettore e alla cadenza produttiva richiesta.
Schema della stazione di visione multi-CCD — configurazione standard della cella
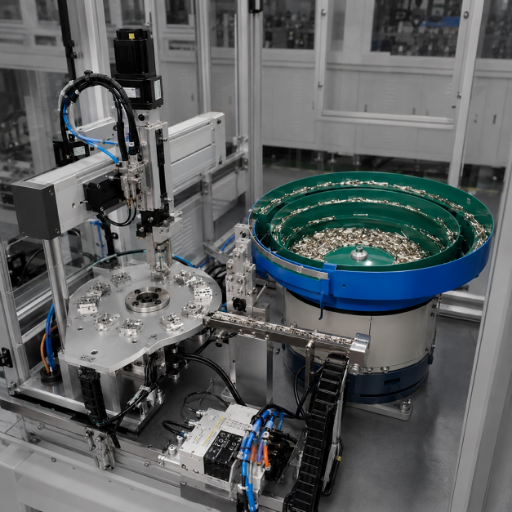
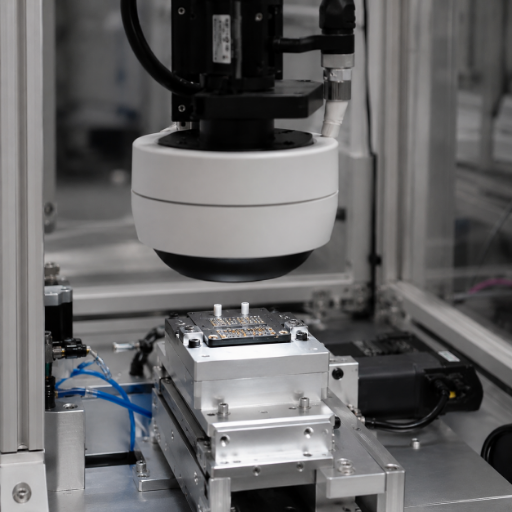
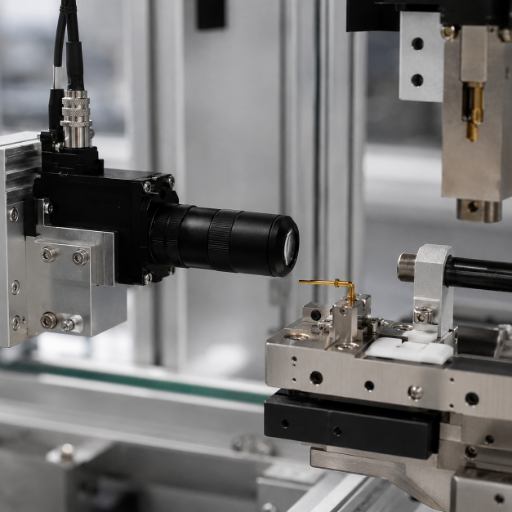
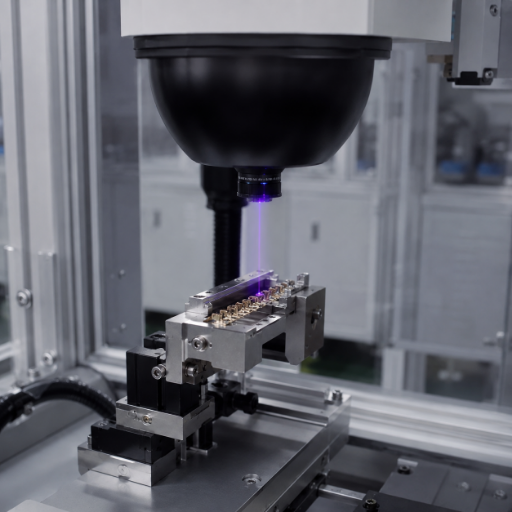
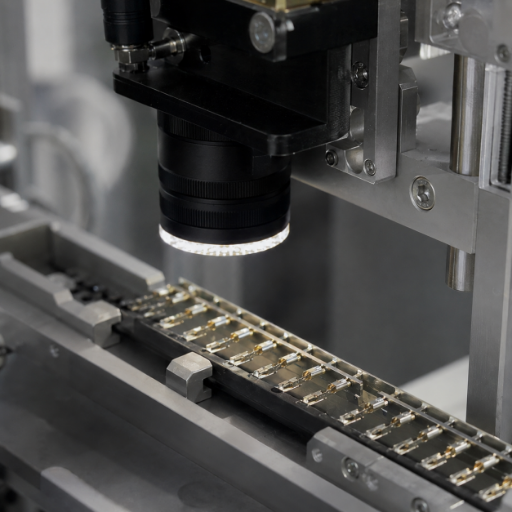
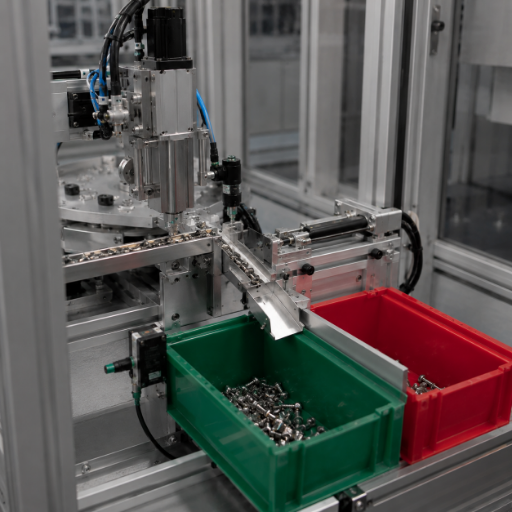
ZEUEE separa l’IA per le superfici (stazione 5) dalle stazioni geometriche per un motivo pratico: il controllo dimensionale basato su regole è preciso sulle dimensioni, ma genera molti falsi allarmi per variazioni estetiche innocue della superficie; un modello addestrato gestisce molto meglio placcatura e contaminazione. Separare i due controlli consente a ogni stazione di svolgere al meglio il proprio compito. Ogni stazione si collega alla linea tramite PLC e MES, così ogni componente è corredato da una registrazione di tracciabilità, proprio ciò che richiede un audit del cliente.
«Sui contatti placcati, il primo problema da affrontare è il riflesso, non gli algoritmi. Non affermeremo che una sola luce anulare possa leggere un pin dorato: non è così. Prima dimensioniamo la cupola e le ottiche telecentriche in base alla finitura del contatto, poi lasciamo che la visione artificiale svolga il suo compito. Ecco perché due macchine con la stessa telecamera a preventivo possono ottenere rese molto diverse.»
Configurazione in base al tipo di connettore — intervalli dei parametri, non risposte sì/no
Matrice decisionale: quale configurazione è adatta al suo connettore
| Famiglia di connettori | Controllo critico | Stazioni di visione | Requisito di complanarità | Classe di cadenza produttiva |
|---|---|---|---|---|
| Micro-D (MIL-DTL-83513) | Piegatura dei pin + complanarità | 3D + laterale | <0.05 mm | mix elevato, cadenza media |
| Nano-D (MIL-DTL-32139) | Presenza e posizione dei pin | 3D + dall’alto | <0.05 mm | mix elevato, cadenza bassa |
| Circolare (MIL-DTL-38999) | Profondità di inserimento + guscio | Laterale + profilo | 0,1 mm | cadenza media |
| Pin/socket automotive | Bava + placcatura + conteggio | IA per le superfici + dall’alto | 0,1 mm | cadenza elevata (≈30 componenti/s) |
| Rettangolare / D-Sub | Posizione reale + polarità | Dall’alto + 3D | 0,08 mm | cadenza media |
Controllo automatico con visione artificiale a confronto con controllo manuale e a campione: confronto delle prestazioni
I responsabili di stabilimento confrontano una cella di visione artificiale con i due metodi che sostituisce: il banco di controllo manuale e il piano di campionamento statistico. Il confronto non è «macchina efficiente, persone inefficienti»: riguarda copertura, uniformità e velocità rispetto all’investimento iniziale. Il controllo con visione artificiale ha una lunga storia ingegneristica (si veda, per esempio, il documento IEEE Xplore 1612825). Per valutare la soluzione servono dati concreti, non giudizi come alto, medio o basso.
Confronto tra metodi di controllo dei connettori
| Fattore | Banco di controllo manuale | Campionamento (AQL) | Visione artificiale automatizzata (ZEUEE) |
|---|---|---|---|
| Copertura | 100%, ma non uniforme | ~1–10% del lotto | 100% di ogni componente |
| Difetto minimo rilevabile con affidabilità | ~0,3 mm visibile | dipende dal campione | 20 µm / 0,3° |
| Cadenza produttiva | limitata dall’operatore | ritardo tra i lotti | fino a ≈30 componenti/s |
| Controllo della complanarità | non fattibile a occhio | sottoinsieme controllato con calibro | <0.1 mm, ogni componente |
| Registrazione di tracciabilità | registro manuale | registrazione del lotto | dati per ogni componente |
| Rischio che un difetto sfugga al controllo | legato all’affaticamento | tra un campione e l’altro | criterio di accettazione fisso |
Segnaposto di allineamento
Ecco la realtà di cui le brochure parlano raramente: nessun sistema di visione rileva per sempre il 100% di ogni difetto. Secondo quanto riportato nelle installazioni industriali, il controllo superficiale con IA riduce i falsi positivi del 70–90% rispetto ai metodi basati su regole fisse, mantenendo una precisione di rilevamento superiore a 99%, ma 99% non equivale magicamente al 100%. In particolare, il controllo ottico basato su regole genera molti falsi allarmi dovuti a variazioni dell’illuminazione e a innocue differenze estetiche; gestire questi falsi allarmi comporta a sua volta un costo di manodopera nascosto. Il compromesso che vale la pena considerare è ridurre l’intervallo in cui i difetti possono sfuggire e introdurre un ciclo di feedback con l’operatore per riaddestrare il sistema sui difetti realmente mancati, senza affidarsi alla promessa di un fornitore di «precisione del 100%».
Economia dei difetti sfuggiti: calcolo del tempo di ritorno dei costi evitati
L’automazione del controllo dei connettori non riguarda tanto la manodopera, quanto il costo di un singolo lotto difettoso sfuggito al controllo. I fornitori automotive puntano a un obiettivo di riferimento inferiore a 25 DPPM, i dispositivi medici a meno di 10 DPPM, a fronte del riferimento Six Sigma di 3.4 DPPM. Un sistema formale di gestione della qualità secondo ISO 9001:2015 è ciò che trasforma questi calcoli sui difetti sfuggiti al controllo in un processo verificabile. Quando una specifica si avvicina a questi valori, diventa più importante rilevare ogni difetto, perché i costi si manifestano a valle sotto forma di fermi linea, resi e rischio di richiamo, non come semplici componenti scartati.
Prospettive del ritorno sull’investimento, argento (modello TCO)
Calcolo del tempo di ritorno dei costi dei difetti sfuggiti
Il tempo di ritorno esatto dipende dal valore del componente, dal tasso di difetti sfuggiti e dalle penali applicate dal cliente; consideri quindi il calcolo come un modello, non come un valore fisso. I dati sul costo della qualità rilevato sul campo forniscono i parametri:
| Fattore di costo | Riferimento: controllo manuale / a campione | Con visione artificiale al 100% |
|---|---|---|
| Tasso di difetti sfuggiti e consegnati al cliente | restano lacune nel campionamento | criterio di accettazione fisso applicato a ogni componente |
| Quota dei costi di richiamo a carico del fornitore | esposizione del 15–20% | intervallo dei difetti sfuggiti ridotto |
| Manodopera per la gestione dei falsi allarmi | elevata con controlli manuali o basati su regole | ridotta grazie a un modello superficiale addestrato |
| Manodopera per il controllo | operatori per turno | impiegati nella supervisione |
Segnaposto di allineamento
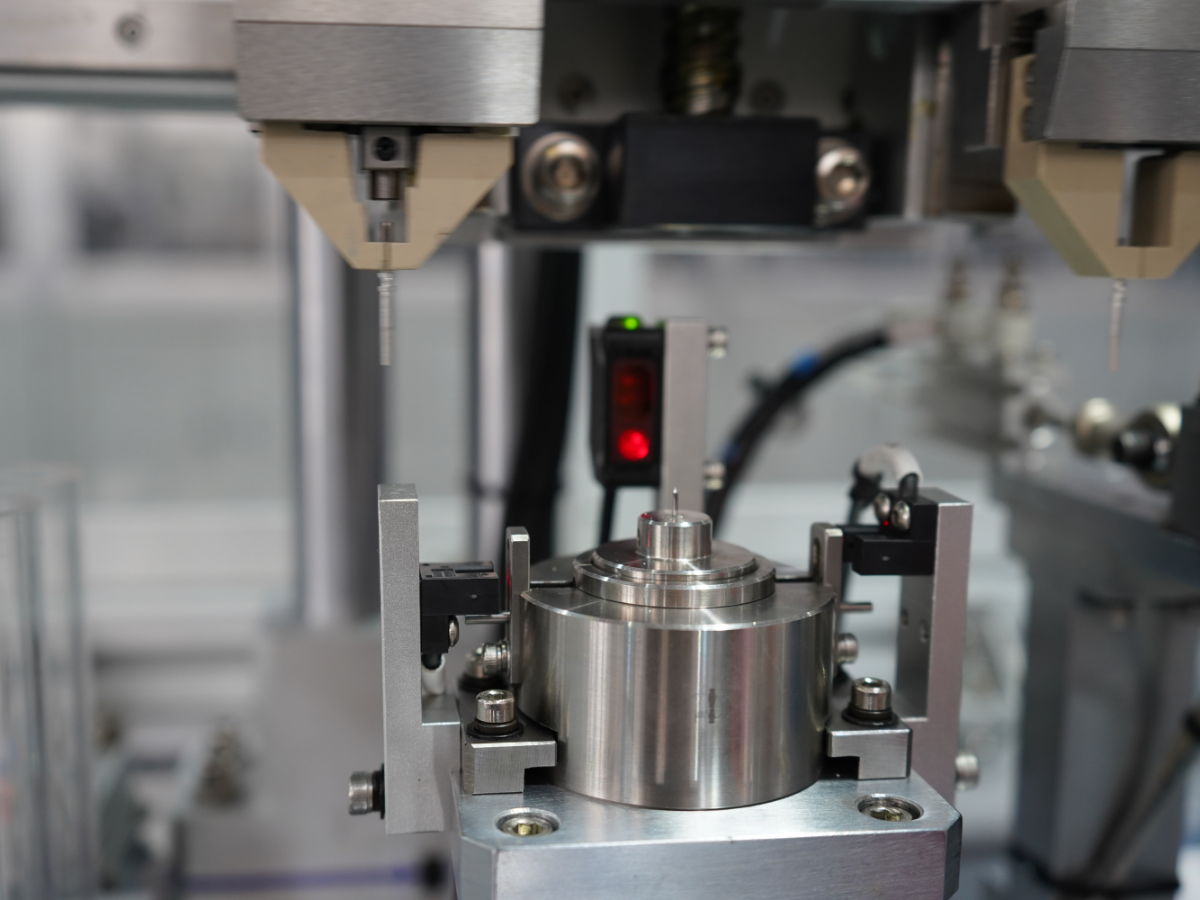
Passi il cursore per visualizzare
Da dove iniziare: più alto è il costo dei guasti a valle per il suo componente e più ristretto è l’obiettivo DPPM del cliente, più rapidamente l’investimento nella cella di controllo al 100% viene recuperato. Lo calcoleremo usando i suoi dati, anziché applicare una percentuale generica.
Anziché proporre una percentuale generica, ZEUEE calcola il risultato sul valore effettivo dei suoi componenti, perché un acquirente industriale con un obiettivo cliente inferiore a 25 DPPM ottiene tempi di ritorno molto diversi da chi fornisce connettori standard. ZEUEE adatta il calcolo ai suoi dati; l’esposizione ai costi di richiamo è pari al 15–20% per i lotti difettosi sfuggiti e ogni parametro può essere verificato durante un audit del cliente.
Norme, conformità e settori serviti
Prima di esaminare le specifiche, un produttore di connettori che valuta un nuovo fornitore di macchinari verifica un aspetto: il fornitore conosce davvero i suoi criteri di accettazione e può dimostrare la propria qualità? ZEUEE definisce i criteri di accettazione del controllo in base ai quadri normativi già sottoposti ad audit dai vostri clienti: MIL-DTL-83513 per i Micro-D, MIL-DTL-32139 per i Nano-D e MIL-DTL-38999 per i connettori circolari, con IPC-A-610 e IPC/WHMA-A-620 (revisione F corrente) come riferimenti per l’accettazione visiva degli assemblaggi elettronici e dei prodotti cablati; il tutto è supportato da un sistema qualità ISO 9001:2015. Associamo la vostra classe di accettazione alla regola di visione, senza ipotizzare soglie. Per i contatti destinati alla difesa e al settore aerospaziale, dove la sicurezza della connessione e la tracciabilità completa sono imprescindibili, questa associazione fa la differenza tra un’accettazione senza riserve e un guasto latente sul campo.










01/10
Attiva nell’automazione industriale dal 2005, ZEUEE gestisce una base produttiva di 20.000 m² a Taihe, Jiangxi, con oltre 120 dipendenti e più di 10.000 commesse completate. È grazie a questa esperienza che i produttori di connettori, automotive ed elettronica ci affidano sistemi di controllo su misura anziché scegliere soluzioni standard.
Tra i clienti di lungo corso figurano AVIC, China Shipbuilding, GAC Group, Corning (USA), Hunter, TE, Sumitomo (Giappone), LEGO (Danimarca), TCL, SONY e Foxconn, nei settori dell’elettronica aerospaziale, automotive, elettronica 3C, elettrico di precisione, medicale e nuove energie.
Per un acquirente industriale del settore aerospaziale o automotive, un fornitore che non sa associare il controllo alla classe di accettazione richiesta rappresenta un rischio: un singolo difetto sfuggito può comportare una quota del 15–20% dei costi di richiamo. Gli ingegneri ZEUEE colmano questa lacuna, perché il cliente la verificherà durante l’audit. ZEUEE è certificata ISO 9001:2015 e supporta la propria esperienza con installazioni operative in 30+ paesi.
Guida agli acquisti: integrazione della linea, tempi di consegna e assistenza
I clienti ci indicano sempre lo stesso ordine di priorità: prima l'impegno per la qualità, poi il prezzo, quindi la consegna e infine la trasparenza del processo. La disciplina del fornitore in materia di qualità che sostiene quest'ordine è formalizzata nella norma ISO 9001:2015. La realizzazione di una cella per il controllo dei connettori è su misura, quindi il costo dipende dalla configurazione e non da un listino. Questi fattori determinano il preventivo: li comunichiamo fin dall'inizio, invece di proporre una cifra che non corrisponde al vostro componente.
Fattori che determinano il preventivo
Per l'integrazione, ZEUEE fornisce la cella con PLC e interfaccia dati abbinati ai controlli della vostra linea, esegue in loco una prova di accettazione sui campioni dei difetti e forma i vostri operatori sulla procedura di scarto e feedback. Tempi di consegna e garanzia vengono definiti nel preventivo in base all'ambito configurato; ci contatti per una stima dei tempi di consegna sulla base delle sue specifiche.
Strumenti di configurazione e ingegneria
Acceda alla nostra suite di strumenti di analisi per quantificare i costi dei difetti sfuggiti, calcolare le capacità di processo e definire l'architettura di visione esatta necessaria per la vostra linea di assemblaggio.
Domande sulle macchine per il controllo dei connettori
Quali difetti può rilevare il controllo automatizzato dei connettori?
Pin piegati o mancanti, errori di planarità e variazioni dell’altezza dei pin, errori di posizione vera e concentricità, bave, scheggiature, discontinuità del rivestimento, contaminazione superficiale, profondità di inserimento insufficiente, errori di polarità e del numero di poli e deformazioni dell’involucro, rilevati combinando la visione artificiale 2D, 3D e di superficie basata sull’IA, in funzione della tipologia di difetto.
Come controlla la visione artificiale i contatti a pin e a presa?
Ogni componente viene alimentato e posizionato con indicizzazione, quindi acquisito in diverse stazioni CCD (dispositivi ad accoppiamento di carica): una telecamera dall’alto verifica la presenza e il numero, una vista laterale telecentrica rileva piegature e profondità, un sensore 3D misura la planarità e una stazione ad alta risoluzione controlla bave e rivestimento. Le stazioni generano un’unica decisione di accettazione o scarto e registrano i dati di ogni componente.
Quali sono i 4 tipi di controllo?
Nella produzione industriale, i controlli si suddividono solitamente in controllo in accettazione (in ingresso), in-process, finale e prima della spedizione. Una macchina per il controllo dei connettori viene generalmente installata nelle fasi in-process e finale, garantendo una copertura del 100% là dove il campionamento lasciava lacune.
Il controllo automatizzato raggiunge davvero il 100% di accuratezza?
No, ed è bene diffidare dei fornitori che lo promettono. Le applicazioni industriali riportano che il controllo superficiale basato sull’IA riduce i falsi positivi del 70–90% rispetto ai metodi basati su regole fisse, mantenendo il rilevamento sopra il 99%: un risultato eccellente, ma non letteralmente pari al 100%. L’obiettivo realistico è ridurre al minimo l’intervallo in cui i difetti sfuggono al controllo e creare un ciclo di feedback che aggiorni il modello sulla base dei difetti mancati, non ottenere un numero perfetto da mostrare in una presentazione.
A quale velocità può funzionare una macchina per il controllo dei connettori?
La cadenza produttiva viene configurata in base al componente. Le celle per Micro-D e Nano-D con elevata varietà di prodotti funzionano più lentamente e acquisiscono maggiori dettagli 3D, mentre le linee di contatti elettrici per il settore automotive sono progettate per sostenere ritmi di produzione elevati; casi automotive pubblicati verificano la geometria dei connettori a circa 30 componenti al secondo con una tolleranza di ±0,02 mm.
Perché i contatti placcati in oro o in rame-berillio richiedono una movimentazione specifica?
Sono altamente riflettenti, quindi una luce anulare piatta crea riflessi che nascondono i difetti reali e generano scarti ingiustificati. I nostri ingegneri dimensionano prima le ottiche telecentriche e l’illuminazione diffusa a cupola in base alla finitura del contatto: è questo aspetto del preventivo che distingue una cella affidabile da una che sembra equivalente sulla carta, ma rende meno sui vostri componenti.
La cella di controllo può integrarsi con la nostra linea esistente e il sistema MES?
Sì. Si collega tramite PLC (controllore logico programmabile) e invia al vostro MES (sistema di esecuzione della produzione) un record di tracciabilità per ogni componente, così che i dati di controllo supportino gli audit dei clienti. L’ambito dell’integrazione, autonoma oppure completamente in linea, viene definito in fase di preventivo.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






