Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de contatos HYPCON: Guia completo de engenharia para montagem, inspeção e dimensionamento de gaiola de fios hiperboloide

Por Cherry, engenheira sênior de automação na Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) · Atualizado em novembro de 2026
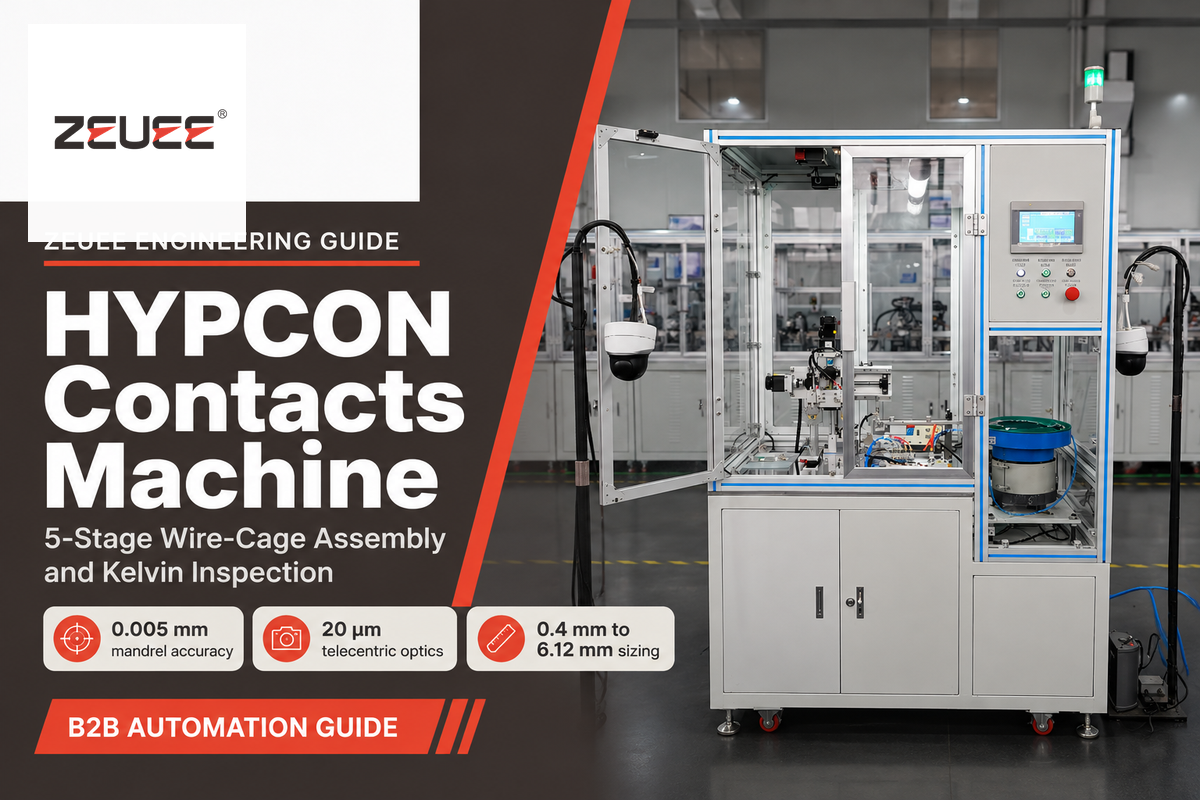
Uma máquina de contatos HYPCON é um sistema automatizado de montagem multiestação para contatos elétricos fêmea hiperboloides. Os alimentadores de peças de precisão indexam fios de cobre-berílio temperados em um mandril ranhurado e torcem uma cesta de fios de camada única. Em seguida, estações dedicadas assentam a bucha interna, travam as extremidades dos fios e verificam em linha as dimensões micrométricas e a resistência em miliohms.
Ventosas ópticas de uso doméstico compartilham uma sigla comercial semelhante, mas os equipamentos hiperboloides industriais atendem interconexões de defesa, dispositivos médicos e trens de força elétricos. Desde soquetes de sinal de 0,4 mm até corpos cilíndricos MIL-DTL-38999 Series III de 6,12 mm (260 A DC) (-65 °C a +125 °C), nenhum dispositivo de fixação único processa todas as bitolas. Os engenheiros agrupam as peças em faixas de diâmetro e analisam a configuração personalizada da máquina de contatos HYPCON e as especificações de cotação (RFQ) assim que os desenhos são congelados.
Resumo direto de engenharia
Toda máquina de contatos HYPCON de produção sincroniza cinco operações: alimentação de fio com tensão controlada, conformação inclinada em mandril de 0,005 mm, assentamento da bucha, crimpagem servo ou fixação por microlaser e inspeção. A óptica telecêntrica em linha de 20 µm com iluminação de domo difuso opera em conjunto com o ensaio Kelvin de 4 fios a 20 mV / 100 mA.
100.000 ciclosvida útil nominal de acoplamento hiperboloide em pinos banhados a ouro
30–52 gforça normal de contato por fio inclinado
0,005 mmprecisão de usinagem do mandril e da haste central
<20 mstempo de decisão da visão em linha com obturador global
Principais conclusões de engenharia
- Uma força normal moderada (mínimo de 30 g, típica de 52 g por fio) supera as lâminas fendidas rígidas em durabilidade contra o desgaste. As gaiolas banhadas a ouro suportam 100.000 acoplamentos sem remover o revestimento.
- Os soquetes torneados de cesta de fios são alimentados como buchas discretas a partir de panelas vibratórias ou bandejas. Os contatos hiperboloides estampados (0,8 mm, 1,0 mm e 2,0 mm) correm em bobinas de fita transportadora através de um aplicador de contatos.
- Iluminadores anelares coaxiais frequentemente geram peças rejeitadas falsas em corpos cilíndricos dourados refletivos. A iluminação de domo difuso somada à óptica bitelecêntrica de 20 µm e à medição Kelvin de 20 mV elimina o escape de defeitos.
- Os certificados ISO 9001:2015 (ou ISO 9001:2026) e CE do fabricante da máquina cobrem a qualidade e a segurança do equipamento. Ainda assim, os lotes do setor aeroespacial finalizados exigem qualificação segundo as normas MIL-DTL-38999 ou SAE AS39029.
Como funciona um soquete de cesta de fios hiperboloide dentro de uma máquina de contatos HYPCON?
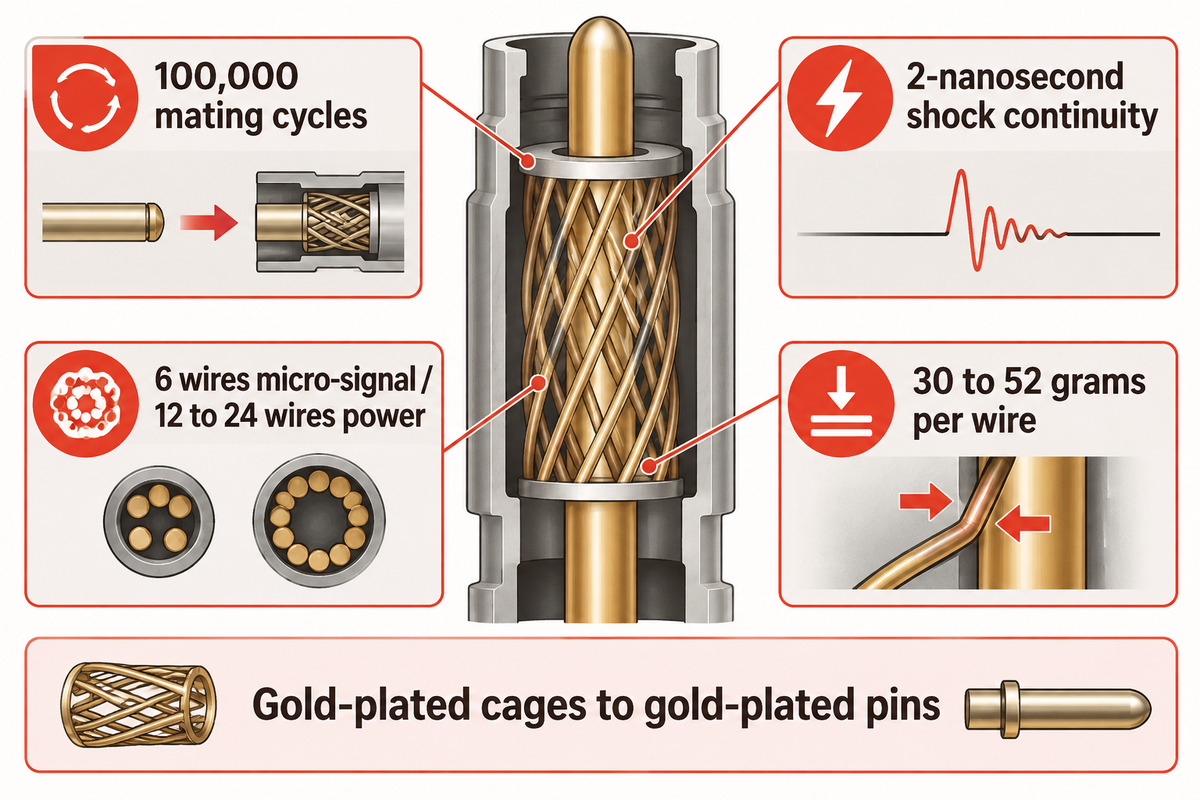
Um contato elétrico fêmea de cesta de fios hiperboloide mantém fios retos de mola em um ângulo de inclinação fixo dentro de um corpo cilíndrico. Durante o acoplamento, os fios se esticam ao longo de uma trajetória helicoidal, reduzindo a força de inserção do pino enquanto mantêm uma resistência de contato na faixa de miliohms.
François Robert Bonhomme inventou a tecnologia de contatos hiperboloides em 1956 para material rodante ferroviário sujeito a alta vibração, conforme descrito na história técnica dos contatos hiperboloides da Connector Supplier. Os conectores hiperboloides publicados são especificados para suportar 100.000 ciclos de acoplamento, enquanto conectores médicos convencionais alcançam em média cerca de 5.000 ciclos. O monitoramento de choque mecânico, descrito na Tech Briefs sobre interconexões de cesta de fios hiperboloide, registra zero descontinuidades elétricas acima de 2 ns.
Em uma máquina de montagem de pinos e soquetes de contato, quatro variáveis mecânicas precisam ser travadas para atingir a área de contato desejada. A quantidade de fios (tipicamente 6 fios em pinos de microssinal e de 12 a 24 fios em soquetes de potência) define os caminhos paralelos de corrente. O ângulo de torção determina o estreitamento na garganta sem carga. A concentricidade da bucha interna garante a folga radial entre o corpo externo e a bucha. O contato tangencial suave evita o desgaste da camada de ouro.
Uma limitação metalúrgica rigorosa impõe um limite de vida útil em campo. Atingir 100.000 ciclos com leituras estáveis em miliohms exige acoplar gaiolas banhadas a ouro com pinos lisos banhados a ouro sob carga de 30 a 52 gramas por fio. Misturar cestas de fios douradas com pinos estanhados gera detritos de corrosão por atrito (fretting) e eleva a resistência de contato.
Por que o ângulo de inclinação dos fios controla tanto a força de acoplamento quanto a estabilidade em miliohms?
A inclinação dos fios define o diâmetro da garganta sem carga em relação ao diâmetro do pino macho de entrada. Um ângulo mais acentuado forma uma cintura mais estreita na gaiola de fios e aumenta tanto a força de inserção e extração quanto a pressão normal de contato. Uma inclinação mais suave reduz a força de acoplamento unilateral para cerca de 2 onças em pinos de microssinal.
A maioria dos engenheiros supõe que a força máxima de mola oferece a melhor condutividade de contato, mas isso não procede. A força normal deve ser mantida no mínimo em 30 gramas por fio, sendo típica uma carga de contato de 52 gramas. Como a carga se distribui por múltiplos caminhos de contato, o acoplamento dos contatos ocorre quase sem esforço. Os indexadores rotativos servo da ZEUEE travam esse ângulo de inclinação antes que a extremidade do fio seja fixada.
Como se comparam os soquetes torneados de cesta de fios, estampados HCS, de mola coroa e fendidos?
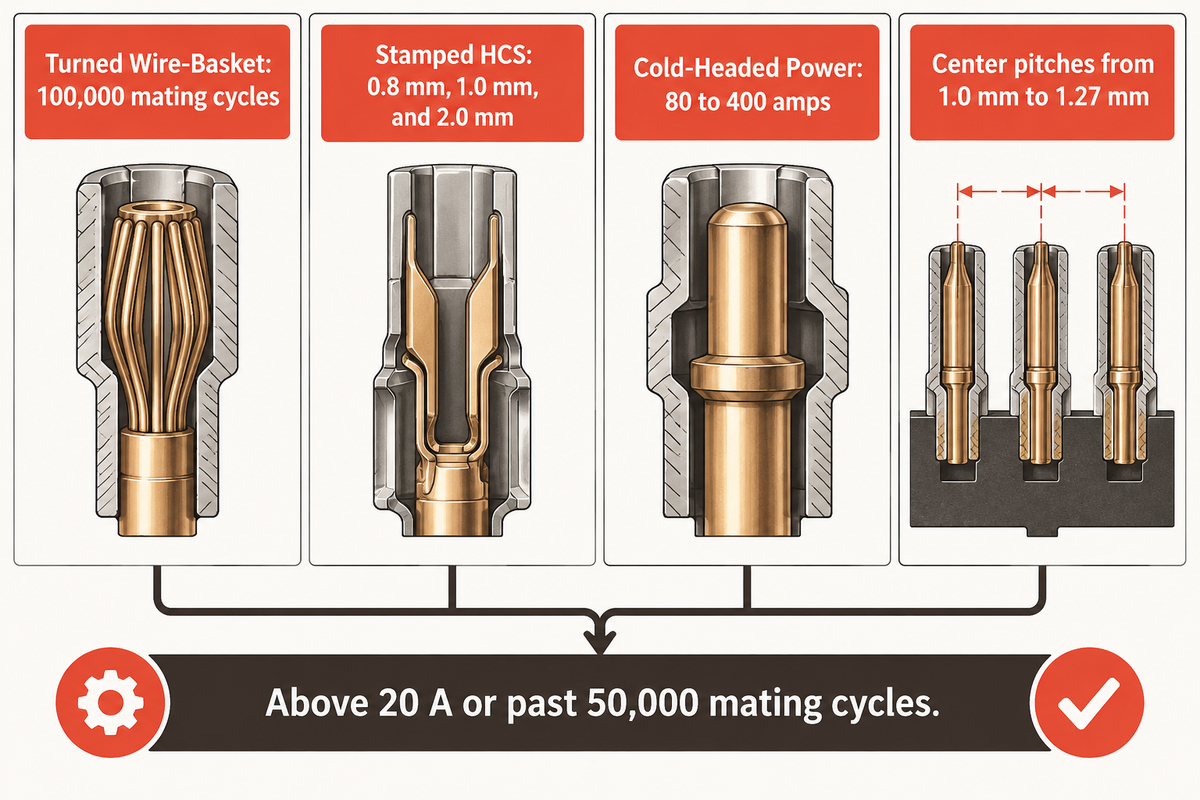
Os soquetes torneados de cesta de fios entregam até 100.000 ciclos de acoplamento e continuidade ao choque de 2 nanossegundos usando corpos usinados alimentados por panelas vibratórias ou bandejas. Os contatos hiperboloides estampados (0,8 mm, 1,0 mm e 2,0 mm) trocam a densidade de corrente de pico pela alimentação de alta velocidade em bobina transportadora por meio de um aplicador automatizado de crimpagem.
Equipes de compras às vezes confundem prensas de crimpagem para chicotes de cabos com células de montagem de gaiolas de contato porque as folhas de catálogo omitem as etapas anteriores de conformação. Os corpos de potência conformados a frio revelados na patente norte-americana US9490562B2 para soquetes hiperboloides de alta corrente conduzem de 80 a 400 ampères. As extremidades dos fios achatadas e autoespaçadas tornam o diâmetro externo desses soquetes cerca de 20% menor do que nos projetos antigos com bucha portadora.
No extremo da miniaturização, os soquetes do sistema de microcontato hiperboloide de parede simples com repuxo profundo reduzem o diâmetro externo de 0,4 mm em aproximadamente 40%. Os projetistas podem agrupar contatos com passo de 1,0 mm a 1,27 mm. As equipes voltadas a geometrias de contato mais amplas podem consultar nossa comparação de famílias de pinos, soquetes e contatos de mola industriais e a matriz de nove linhas abaixo.
| Tipo de arquitetura | Tamanho do pino e faixa de corrente | Ciclos nominais de acoplamento | Modo de alimentação automatizada | Gargalo principal do processo na célula |
|---|---|---|---|---|
| Soquete micro torneado de cesta de fios | 0,4–1,0 mm (1–6 A) | Até 100.000 ciclos | Bandeja flexível guiada por visão ou panela vibratória fina | Tensão de desbobinamento do fio fino de BeCu e alinhamento do mandril em 0,005 mm |
| Soquete torneado de cesta de fios de faixa média | 1,5–3,6 mm (12–80 A) | Até 100.000 ciclos | Alimentador centrífugo ou panela vibratória + trilho de fibra óptica | Uniformidade do espaçamento circular de 12 fios e simetria da crimpagem de 4 pontos |
| Cesta de fios de potência torneada / conformada a frio | 3,6–6,12 mm (80–260 A, até 400 A sob medida) | 50.000–100.000 ciclos | Magazine escapador ou berço de posicionamento em palete pesado | Assentamento de anel por interferência de alta força ou controle térmico do laser pulsado |
| Contato hiperboloide estampado (HCS) | 0.8 / 1.0 / 2,0 mm (5–20 A) | 10.000–50.000 ciclos | Bobina contínua de fita transportadora + aplicador de crimpagem | Fechamento da emenda por perfiladeira e controle de rebarba no corte da fita |
| Soquete de potência lamelado com mola coroa | 3,0–10,0 mm (60–350 A) | 5.000–10.000 ciclos | Inserção de fita lamelada estampada em corpo torneado | Profundidade de assentamento do anel trava da coroa e coplanaridade das lamelas |
| Cinta de lamelas de torção (Multilam) | 6,0–25,0 mm (150–1.000 A) | 10.000–25.000 ciclos | Corte sob medida e conformação da cinta de contato no alojamento | Tolerância do rebaixo interno de retenção e folga de sobreposição da cinta |
| Microcontato de pino torcido helicoidal (Twist-Pin) | 0,3–0,6 mm (3 A micro-D / nano-D) | 500–2.000 ciclos | Crimpagem de feixe trançado de fios de mola dentro da bucha | Controle do diâmetro do bojo helicoidal de 7 fios e tamanho da gota de soldagem na ponta |
| Soquete fendido de entrada fechada SAE AS39029 | Tamanho 22D ao Tamanho 4 (5–80 A) | 500 ciclos (base QPL) | Corpo fendido em torno suíço + montagem de capa de aço inoxidável | Remoção de rebarbas da serra de fenda e concentricidade axial na prensagem da capa |
| Contato comercial estampado tipo caixa de feixe duplo | 0,5–2,5 mm (1–15 A) | 50–500 ciclos | Linha de matriz progressiva de alta velocidade rolo a rolo | Desvio de retorno elástico do feixe em balanço após estampagem em matriz de alta velocidade |
Síntese: Patente norte-americana US9490562B2, registros SAE-AS39029 da Defense Logistics Agency, referências da Connector Supplier e arquivos de células de montagem da ZEUEE.
Quando os engenheiros de conectores devem escolher gaiolas de fios torneadas em vez de contatos estampados em bobina?
Os engenheiros de conectores devem escolher soquetes torneados de cesta de fios sempre que os projetos exigirem corrente contínua acima de 20 A, passo médico abaixo de 0,8 mm ou durabilidade superior a 50.000 ciclos de acoplamento. Os contatos hiperboloides estampados em bobina atendem chicotes de cabos industriais de E/S de alto volume construídos em torno de pinos padronizados de 0,8 mm, 1,0 mm ou 2,0 mm.
Entre 2026 e 2028, as plataformas estampadas e torneadas crescerão lado a lado em vez de convergir. Os contatos estampados em bobina reduzem os custos de terminação em cabos de sensores industriais. As cestas de fios torneadas continuam obrigatórias em conectores de aviação MIL-DTL-38999 Series III, cateteres cirúrgicos, articulações protéticas motorizadas e linhas de potência de 260 A para veículos elétricos.
Por dentro da arquitetura de processo de 5 etapas e do orçamento de tolerâncias da máquina de contatos HYPCON
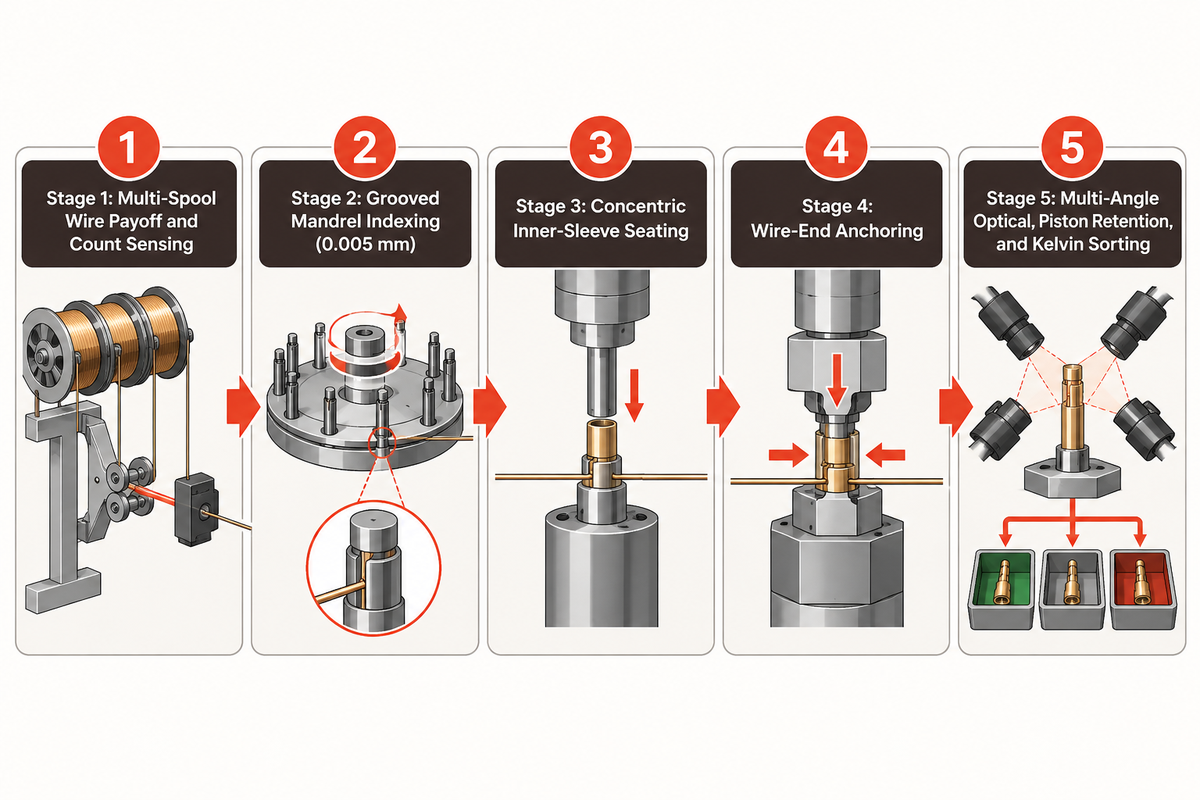
Uma máquina de contatos HYPCON automatiza cinco operações acopladas de montagem: alimentação guiada de fio, conformação inclinada em mandril ranhurado, assentamento da bucha interna, fixação da extremidade do fio e verificação individual de cada peça. O mandril é usinado com precisão de 0,005 mm, evitando cruzamento de fios, gargantas colapsadas e riscos na camada de ouro.
A construção tradicional por prensagem concêntrica aumentava o comprimento do contato e trazia o risco de fios soltos em operação, conforme registrado nos documentos de patentes dos Estados Unidos:
“Em cada extremidade da bucha interna, os fios são dobrados em 180 graus para fora, de modo a retornar axialmente entre as buchas interna e externa.”
Fonte: Patente norte-americana US7775841B2, Hyperboloid Electrical Contact, United States Patent and Trademark Office
Girar uma bucha com ranhuras longitudinais dentro de um tubo de repuxo profundo e realizar a crimpagem da borda deixa o soquete cerca de 65% mais curto, segundo a patente norte-americana US7775841B2. Depois que os contatos finalizados passam pela triagem de fim de linha, a inserção posterior no bloco isolante segue nosso guia de aceitação de 9 pontos para inserção de contatos na carcaça do conector. Isso mantém a fronteira de qualidade bem definida ao separar a montagem da gaiola de contato da inserção na cavidade do isolador.
5-Stage Wire-Cage Tolerance Budget: Alocação de erros estação por estação
Um 5-Stage Wire-Cage Tolerance Budget distribui mícrons de erro de posição, ângulo e força para que o erro acumulado jamais estreite o diâmetro da garganta.
- Etapa 1: Desbobinamento multibobina de fio e detecção de contagem. Braços bailarinos em malha fechada mantêm estável a tensão na faixa de gramas nas bobinas de fio de cobre-berílio. Corpos de parede fina chegam por sistemas de alimentador de peças flexível guiados por visão para corpos delicados de conectores. As buchas revestidas ficam armazenadas em um magazine vedado contra oxidação.
- Etapa 2: Indexação do mandril ranhurado e conformação inclinada. A ZEUEE retifica hastes centrais e mandris ranhurados com repetibilidade de 0,005 mm e canais espelhados. A rotação servo de precisão torce o conjunto de fios até o ângulo alvo sem danificar o revestimento de ouro sobre níquel.
- Etapa 3: Assentamento concêntrico da bucha interna. Uma guia linear servo montada sobre uma base rígida de máquina assenta a bucha até a profundidade de referência. Sensores de força-deslocamento medem as curvas de prensagem para avaliar a conformidade da curva com os limites de força estipulados a cada milímetro do curso.
- Etapa 4: Fixação das extremidades dos fios. Castanhas radiais síncronas de 4 pontos, colares prensados por interferência ou lasers de fibra galvo travam as extremidades dos fios antes do recuo do mandril.
- Etapa 5: Inspeção óptica multiângulo, retenção por pistão e seleção Kelvin. Uma torreta multifuncional testa a geometria dos fios, verifica a retenção axial com um pistão e mede os miliohms em circuito seco. Os soquetes aprovados são transferidos para os alojamentos da bandeja por uma ventosa a vácuo de PEEK.
No chão de fábrica, os compartimentos frontais de bobinas ficam posicionados em altura ergonômica. Cada posto de trabalho do operador oferece um projeto ergonômico que dispensa o manuseio manual com os dedos ou com pinça metálica.
Prensagem servo vs. crimpagem de 4 pontos vs. soldagem a laser: Física da fixação das extremidades dos fios
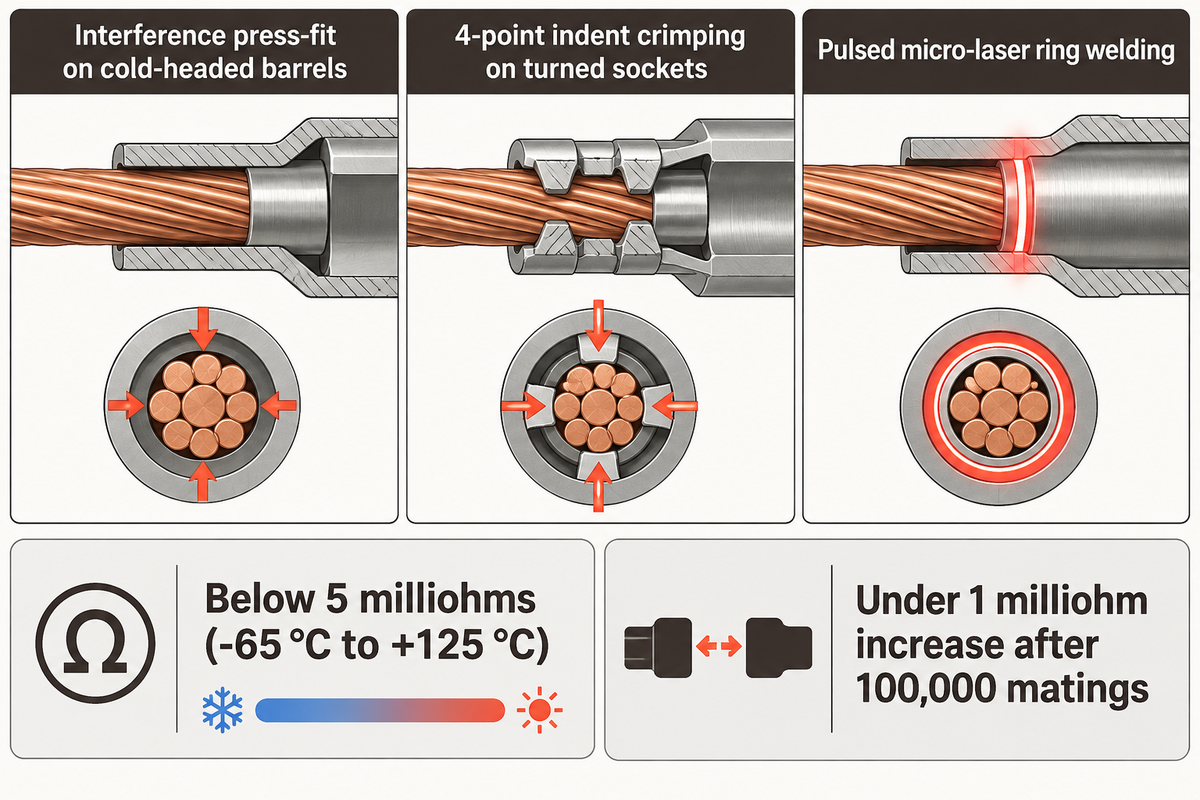
Uma máquina de contatos HYPCON executa três mecanismos de fixação das extremidades dos fios, por via mecânica ou térmica. Corpos conformados a frio utilizam prensagem por interferência. Soquetes torneados empregam crimpagem de 4 pontos. Buchas miniaturizadas de alta densidade utilizam soldagem anelar por microlaser pulsado para eliminar colares de retenção extras.
A montagem de alta velocidade descrita na patente norte-americana US6767260B2 para contatos hiperboloides com soldagem a laser carrega fios retos em ranhuras longitudinais e realiza a soldagem a laser das extremidades superiores dos fios. Em seguida, a rotação servo torce a cintura hiperboloide antes que um segundo pulso de laser solde as extremidades inferiores. A eliminação da dobra reversa de 180 graus do fio reduz a espessura da parede do corpo e impede o arrancamento dos fios.
A degradação de contatos de mola analisada na Microelectronics Reliability sobre mecanismos de falha em conectores elétricos é provocada por envelhecimento térmico, corrosão, desgaste e corrosão por atrito. Uma limitação de processo rege, portanto, as estações de laser: embora a soldagem por microlaser impeça o escorregamento dos fios, o aporte excessivo de calor recoze o cobre-berílio e reduz radialmente a constante elástica.
Qual método de fixação das extremidades dos fios impede o afrouxamento da gaiola sob ciclagem térmica?
Tanto a crimpagem síncrona de 4 pontos quanto a soldagem a laser de fibra com pulso modulado mantêm a resistência de contato pós-ciclagem abaixo de 5 miliohms em toda a faixa operacional de -65 °C a +125 °C. Essa estabilidade depende principalmente da simetria radial das castanhas e dos limites do servo, juntamente com o controle preciso da energia do pulso de laser na casa dos milissegundos.
Crimpadores de duas castanhas deformam buchas finas de liga de cobre, sobrecarregando os fios adjacentes e deixando duas extremidades livres. Os cabeçotes servo de 4 pontos garantem pressão igual nos quatro quadrantes. Soquetes validados mantêm aumento de resistência inferior a 1 miliohm após 100.000 acoplamentos e permanecem abaixo de 5 miliohms durante 50 horas de vibração triaxial a 35 g.
Verificação óptica e elétrica em linha: Visão telecêntrica com domo difuso mais ensaio Kelvin de 4 fios
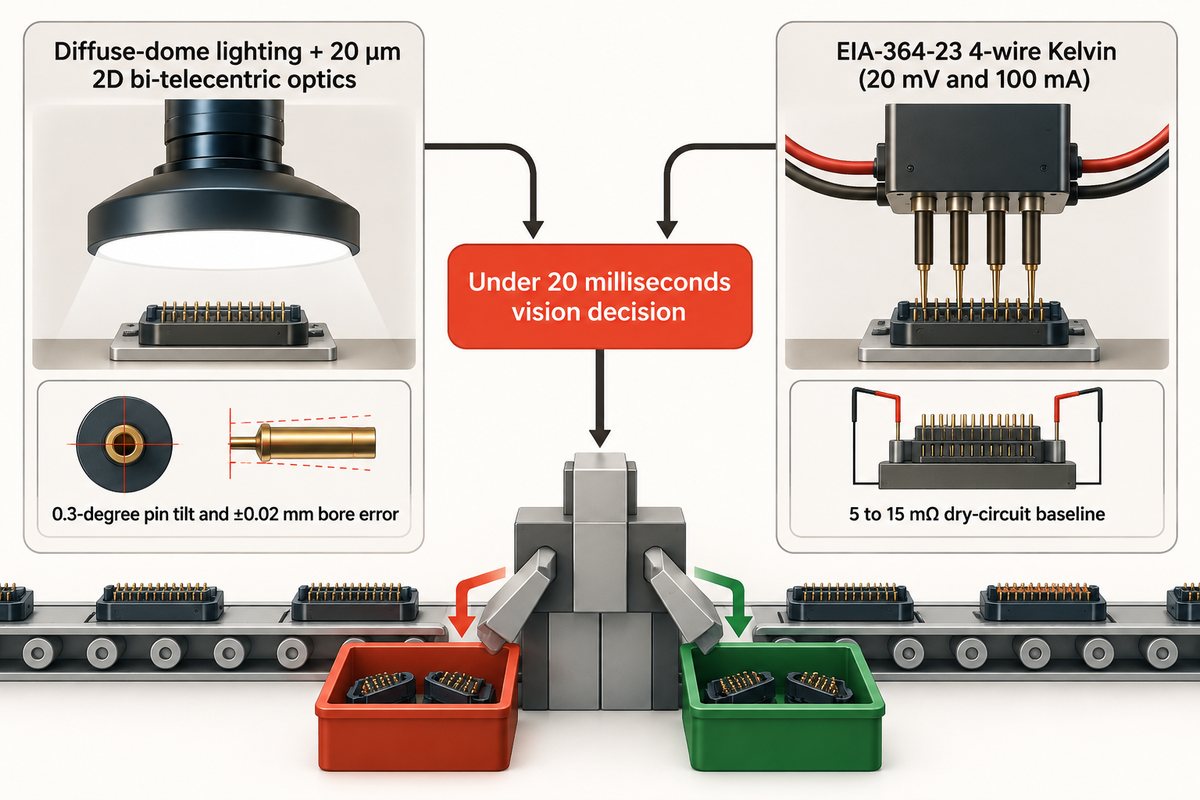
A fabricação zero defeito de contatos hiperboloides combina iluminação de domo difuso, óptica 2D bitelecêntrica de 20 µm, perfilometria 3D por luz estruturada e ensaio Kelvin de 4 fios em circuito seco conforme a norma EIA-364-23. As pontas de prova de miliohms e o sistema óptico precisam atuar em conjunto para detectar tanto um fio cruzado quanto películas de óxido resistivas.
Corpos cilíndricos curvos banhados a ouro comportam-se como espelhos cilíndricos sob iluminadores anelares coaxiais comuns. Antes do ajuste óptico, o reflexo especular nos contatos brilhantes provoca frequentes peças rejeitadas falsas e desperdiça peças boas. A implantação da automação de inspeção por visão multi-CCD para conectores envolve os corpos em uma luz uniforme de domo difuso. Câmeras com obturador global detectam inclinação de pino de 0.3 grau, desvio de posição de 20 µm, erro de diâmetro interno de ±0,02 mm e deslocamento de profundidade de 0,05 mm em menos de 20 milissegundos.
As regras de triagem de interconexões espaciais do Guia de Conectores do programa NASA Electronic Parts and Packaging (NEPP) exigem ensaios de resistência de contato de baixo nível conforme a norma EIA-364-23 ou MIL-STD-1344 Method 3002. As pontas de prova Kelvin de 4 fios em circuito seco limitam a tensão de circuito aberto a 20 mV e a corrente a 100 mA (linha de base normal de 5 a 15 mΩ). A baixa energia evita perfurar películas finas de oxidação. Medidores portáteis de bancada auxiliam nas conferências de preparação, enquanto torretas Kelvin em linha verificam cada soquete antes da separação em bandejas.
Como os engenheiros dimensionam as faixas de ferramental e o tempo de ciclo desde pinos de sinal de 0,4 mm até soquetes de potência de 6,12 mm?
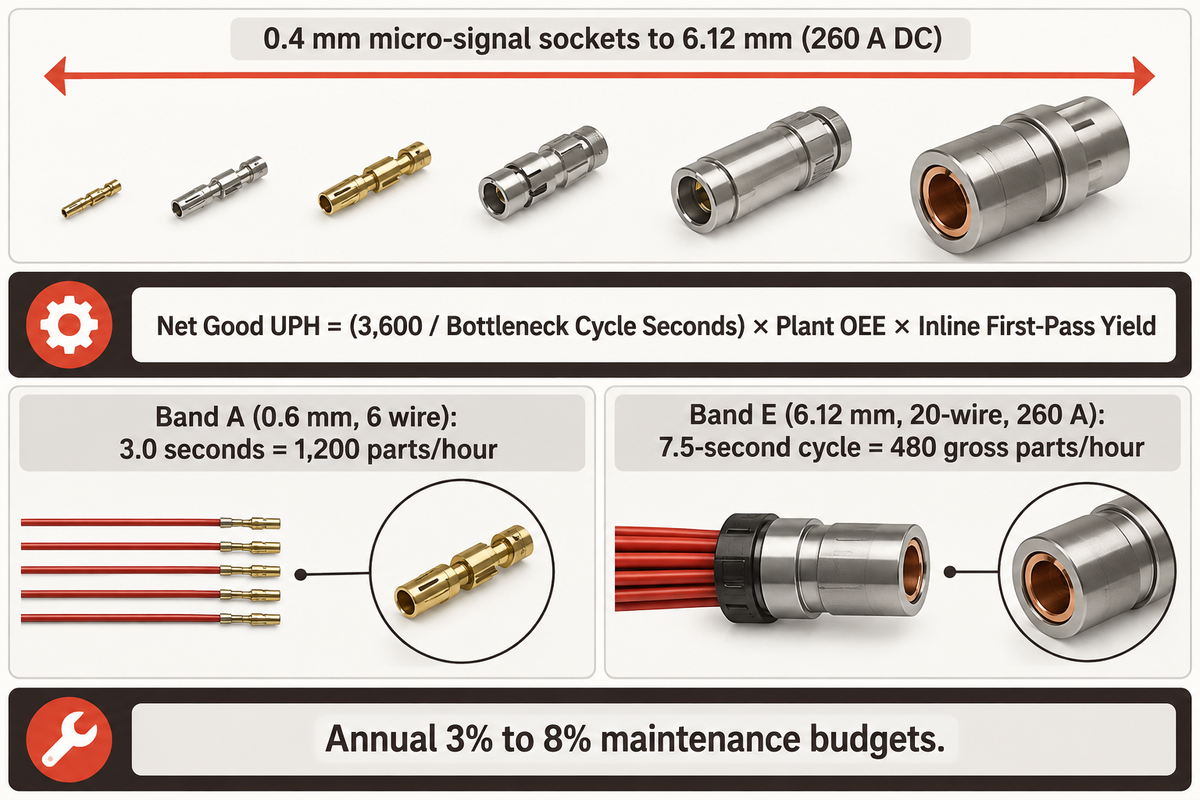
Os engenheiros de processo dimensionam uma máquina de contatos HYPCON dividindo os códigos de peça (SKUs) em faixas de diâmetro, desde soquetes de microssinal de 0,4 mm até corpos de potência de 6,12 mm (260 A DC). A capacidade é então regida pelo inverso do tempo de ciclo da estação gargalo multiplicado pela eficiência global do equipamento (OEE) e pelo rendimento de primeira passagem em linha.
A quantidade e a rigidez dos fios aumentam conforme a corrente nominal. Seis fios finos em um pino de 0,6 mm conduzem tipicamente 4 ampères, enquanto 12 fios em um pino de 1,5 mm conduzem acima de 12 ampères. As gaiolas pesadas conformadas a frio da patente norte-americana US9490562B2 abrangem de 80 a 400 ampères. Uma limitação física aplica-se universalmente: nenhum dispositivo de fixação único processa tanto soquetes de sinal de 0,4 mm quanto corpos de potência de 6,12 mm (260 A) sem troca de ferramental, de modo que mudanças entre faixas exigem a substituição de pinças de fio, mandris e cabeçotes de fixação.
| Faixa de ferramental / Configuração da célula | Faixa de diâmetro do pino | Quantidade típica de fios e corrente | Fixação preferencial das extremidades dos fios | Troca rápida e configuração de transporte |
|---|---|---|---|---|
| Faixa A: Ultramicro médico e alta densidade | 0,40–0,60 mm (passo de 1,0 mm) | 5–6 fios (1–4 A) | Crimpagem de repuxo profundo controlada ou microlaser | Servo linear para sala limpa + ferramenta de sucção a vácuo em PEEK |
| Faixa B: Sinal aeroespacial (Tamanho 22D / Tamanho 20) | 0,76–1,02 mm (passo de 1,27 mm) | 6–8 fios (5–10 A) | Crimpagem servo síncrona de 4 pontos | Mesa rotativa came-servo de alta velocidade e precisão |
| Faixa C: Média potência industrial e aviônica (Tamanho 16 / 12) | 1,50–2,40 mm | 10–12 fios (12–35 A) | Crimpagem servo de 4 pontos ou recalque de bucha ranhurada | Mesa indexadora rotativa + trilhos duplos de panela vibratória |
| Faixa D: Potência auxiliar pesada (Tamanho 8) | 3,00–3,60 mm | 12–16 fios (45–80 A) | Anel prensado por servo + monitoramento de janela da curva de força | Indexador servo pesado + alimentador escapador de buchas |
| Faixa E: Trem de força de veículos elétricos e alta potência de defesa | 5,00–6,12 mm | 16–24 fios chatos ou redondos (150–260 A DC) | Bucha interna prensada + colar externo ou laser em anel | Transferência linear por paletes + prensa servo de alto empuxo |
| Faixa F: Célula de bobina transportadora HCS estampada | 0.80 / 1.00 / 2,00 mm | Lâminas inclinadas estampadas (5–20 A) | Perfilação progressiva por rolos + corte da fita transportadora | Desbobinador + rebobinador motorizado de armazenamento |
| Faixa G: Célula de família com troca rápida intrafaixa | SKUs adjacentes compartilhando a família de diâmetro externo do corpo | Mesma bitola de fio e mesma quantidade de fios | Cabeçote servo de crimpagem ou laser compartilhado via receita na IHM | Troca de berço de posicionamento com pinos-guia + conferência com acessório de calibração |
| Faixa H: Célula aeroespacial de alto mix e pequenos lotes | Subplacas modulares de 0,76–3,60 mm | 6–14 fios entre SKUs MIL-DTL-38999 | Módulos intercambiáveis de subplaca de crimpagem / prensagem | Alimentador de peças flexível com visão + travamento de receita por código de barras |
| Faixa I: Célula de sinal de pista dupla e alto volume | Duas pistas paralelas de 0,60–1,02 mm | 6–8 fios (4–10 A) | Crimpagem síncrona de 4 pontos com cabeçote duplo | Mandris duplos + cabeçotes duplos telecêntricos/Kelvin de 20 ms |
Fórmula de dimensionamento de UPH bruto para líquido (sinal de 0,6 mm vs. soquete de potência de 6,12 mm)
A equação de produtividade é: UPH líquido de peças boas = (3.600 / Segundos do ciclo gargalo) × OEE da fábrica × Rendimento de primeira passagem em linha. Os dois exemplos abaixo demonstram como a quantidade de fios determina o teto bruto antes das perdas de turno:
- Em um soquete médico de sinal de 0,6 mm com 6 fios na Faixa A, um ciclo gargalo de 3.0 segundos define um teto bruto de 3.600 / 3.0 = 1.200 peças/hora antes de considerar o OEE da fábrica e o rendimento em linha.
- Em um soquete de potência de 6,12 mm com 20 fios para 260 A na Faixa E, alimentar 20 fios grossos e prensar um colar de retenção estabelece um ciclo de 7.5 segundos, ou 480 peças/hora brutas antes das deduções de OEE e rendimento.
Os engenheiros que desejam avaliar o prazo de retorno do investimento por turno e os orçamentos anuais de manutenção de 3% a 8% podem inserir os volumes exatos por SKU em nossa calculadora de ROI de automação de montagem de contatos HYPCON.
Normas de qualificação que regem a montagem de contatos hiperboloides (MIL-DTL-38999, SAE AS39029 e EIA-364)
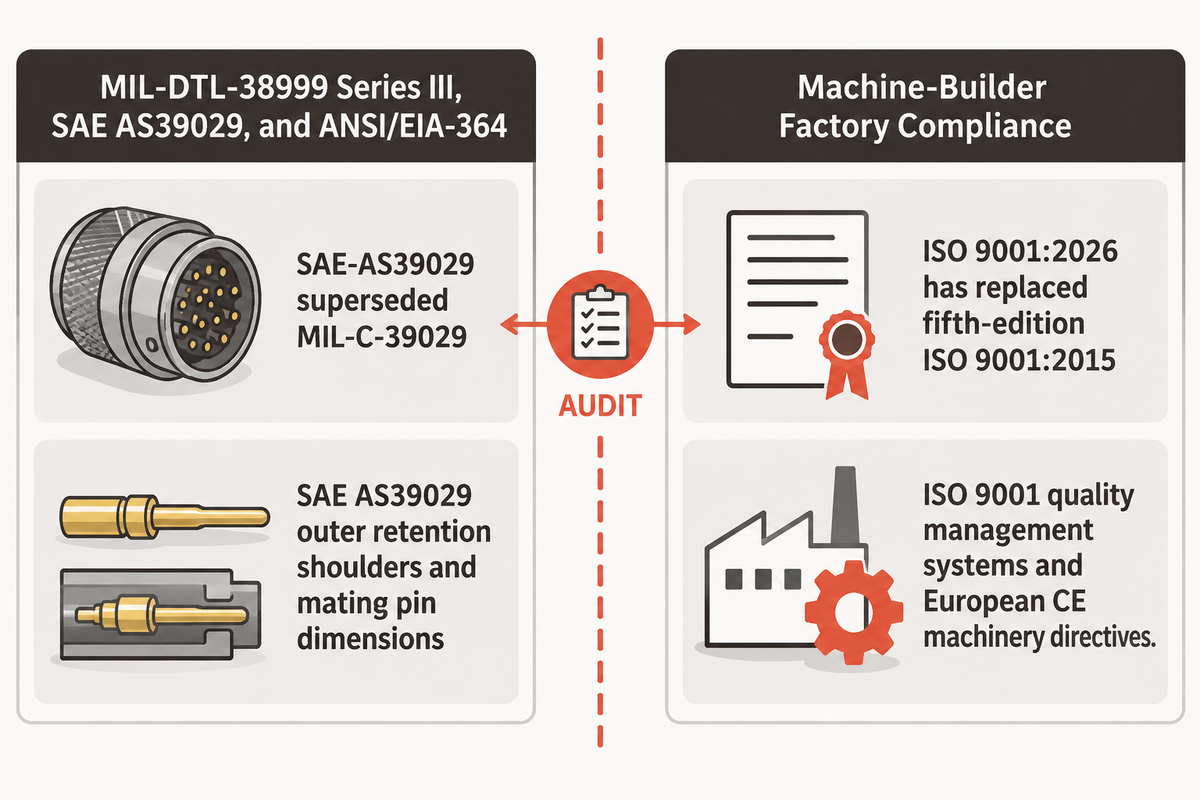
As especificações precisam separar as normas de qualificação do contato acabado da conformidade fabril do fabricante da máquina antes da emissão dos pedidos de compra. As normas MIL-DTL-38999 Series III, SAE AS39029 e os procedimentos ANSI/EIA-364 regem os contatos hiperboloides MIL-DTL-38999. Os sistemas de gestão da qualidade ISO 9001 e as diretivas europeias de máquinas CE regem o fabricante do equipamento de montagem automatizada.
Os registros de normalização militar dos Estados Unidos no Defense Logistics Agency ASSIST para MIL-C-39029 / SAE-AS39029 confirmam que a norma SAE-AS39029 substituiu a MIL-C-39029 para contatos removíveis de conectores. A norma SAE AS39029 define os ressaltos externos de retenção e as dimensões do pino de acoplamento. Os interiores proprietários de cesta de fios seguem desenhos de controle de origem ensaiados segundo as revisões dos procedimentos de ensaio de conectores elétricos ANSI/EIA-364, incluindo EIA-364-23 (resistência a 20 mV / 100 mA), EIA-364-28 (vibração) e EIA-364-29 (retenção).
Os comunicados oficiais de ciclo de vida da International Organization for Standardization para ISO 9001:2015 e ISO 9001:2026 mostram que a norma ISO 9001:2026 substituiu a quinta edição ISO 9001:2015. Uma fronteira clara de conformidade evita erros de auditoria: os certificados ISO 9001 e CE do fabricante da máquina cobrem apenas a gestão da qualidade e a segurança elétrica do equipamento, de modo que a aprovação na Qualified Products List continua exigindo ensaios de lote independentes conforme MIL-DTL-38999 ou SAE AS39029 realizados pela fábrica de conectores.
Diagnóstico de causa-raiz de defeitos na gaiola de fios: Fios faltantes, cintura colapsada e deriva em miliohms
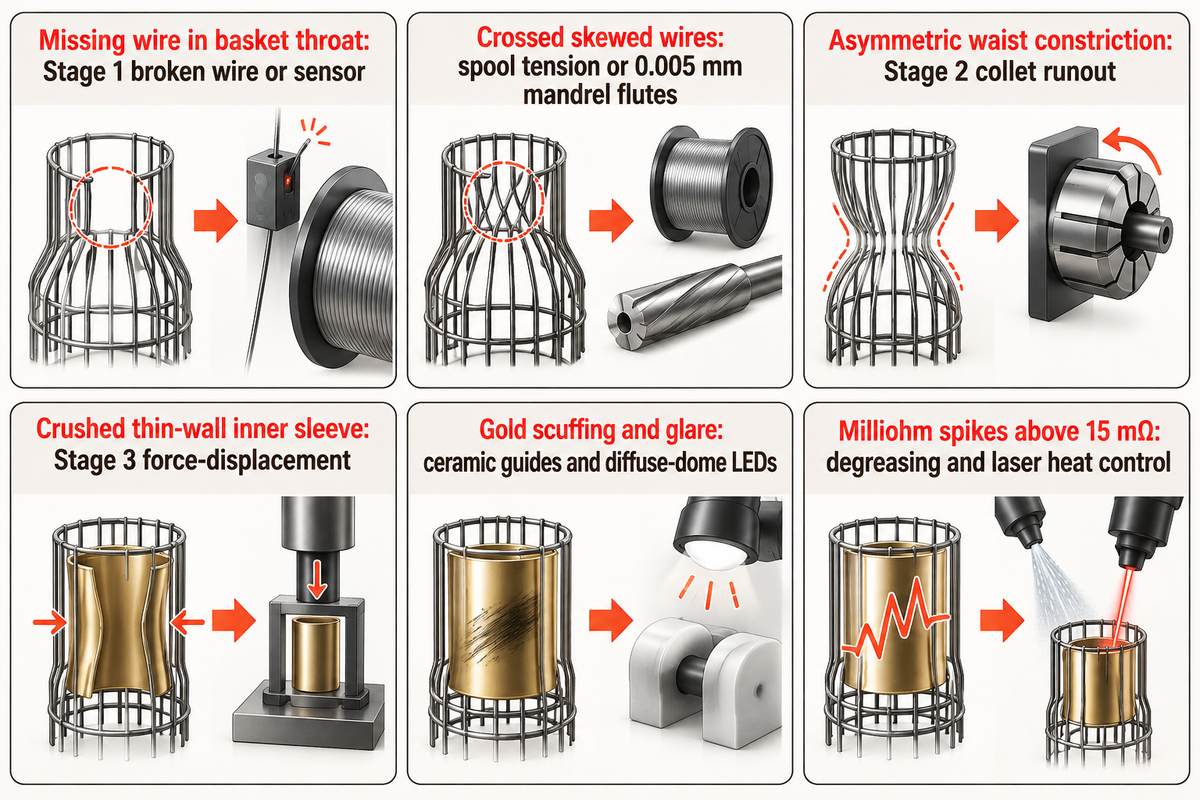
Durante a rampa de produção, se a inspeção em linha apontar peças rejeitadas na gaiola de fios, alterar a profundidade de crimpagem a jusante ou abrir as tolerâncias da câmera apenas mascara o verdadeiro problema mecânico. Os defeitos recorrentes na montagem de soquetes hiperboloides originam-se a montante na tensão de desbobinamento do fio, no desgaste dos canais do mandril ranhurado, na limpeza superficial do corpo ou na deriva do pulso de laser.
As fábricas automotivas buscam índices abaixo de 25 DPPM e as fábricas médicas abaixo de 10 DPPM, frente à referência Six Sigma de 3.4 DPPM. Os testes dos Sandia National Laboratories com 82 inspetores avaliando 140 peças de precisão mostraram que as inspeções visuais manuais capturavam apenas 85% dos defeitos e descartavam incorretamente 35% das peças boas. A combinação dos registros de rejeição por estação com modelos revisados por pares sobre corrosão por atrito e relaxamento térmico em conectores isola seis causas-raiz no chão de fábrica:
- Um fio faltante na garganta da cesta decorre de rompimento de fio na Etapa 1 ou de sensor de fibra óptica sujo; limpe as guias de desbobinamento e verifique cada encoder de fio.
- Fios inclinados cruzados ou sobrepostos resultam de tensão desigual entre bobinas ou de rebarbas dentro dos canais de 0,005 mm do mandril; inspecione as ranhuras sob ampliação e reequilibre os braços bailarinos.
- O estreitamento assimétrico da cintura é causado por batimento excêntrico entre o mandril e a pinça da bucha durante a rotação da Etapa 2; refaça o zero do servo e verifique o batimento da pinça.
- Uma bucha interna de parede fina amassada é causada por sobrecurso na Etapa 3 ou variação no comprimento do corpo; altere a prensagem servo de profundidade fixa para controle por força-deslocamento.
- Marcas de arranhão no ouro e falsas peças rejeitadas recorrentes por brilho indicam guias de fio desgastadas ou pontos quentes na iluminação coaxial; faça o polimento ou substitua as guias cerâmicas mantendo a limpeza e recalibre os LEDs do domo difuso.
- Picos de miliohms acima da linha de base de 15 mΩ em circuito seco indicam resíduos de hidrocarbonetos ou calor excessivo do laser amolecendo o BeCu. Aplique desengraxe ultrassônico e higiene rigorosa no manuseio das peças.
O que fazer
- Coloque as gaiolas rejeitadas em quarentena pelo código da estação e inspecione primeiro os canais do mandril da Etapa 2.
- Confira as pontas de prova Kelvin de 20 mV / 100 mA contra um bloco derivador (shunt) certificado em miliohms a cada turno.
- Utilize ar comprimido seco isento de óleo e guias de fio higiênicas de PEEK em contatos médicos para sala limpa.
O que evitar
- Não aumente a profundidade de crimpagem da Etapa 4 para mascarar fios frouxos decorrentes de deriva de tensão na Etapa 1.
- Não abra as tolerâncias telecêntricas de 20 µm quando o reflexo especular do ouro causar falsas peças rejeitadas.
- Não remova microcorpos travados com os dedos desprotegidos nem com uma pinça de aço pontiaguda.
O que determina o custo, o tempo de troca de ferramental, a seleção de fornecedor e a aceitação FAT de uma máquina de contatos HYPCON?
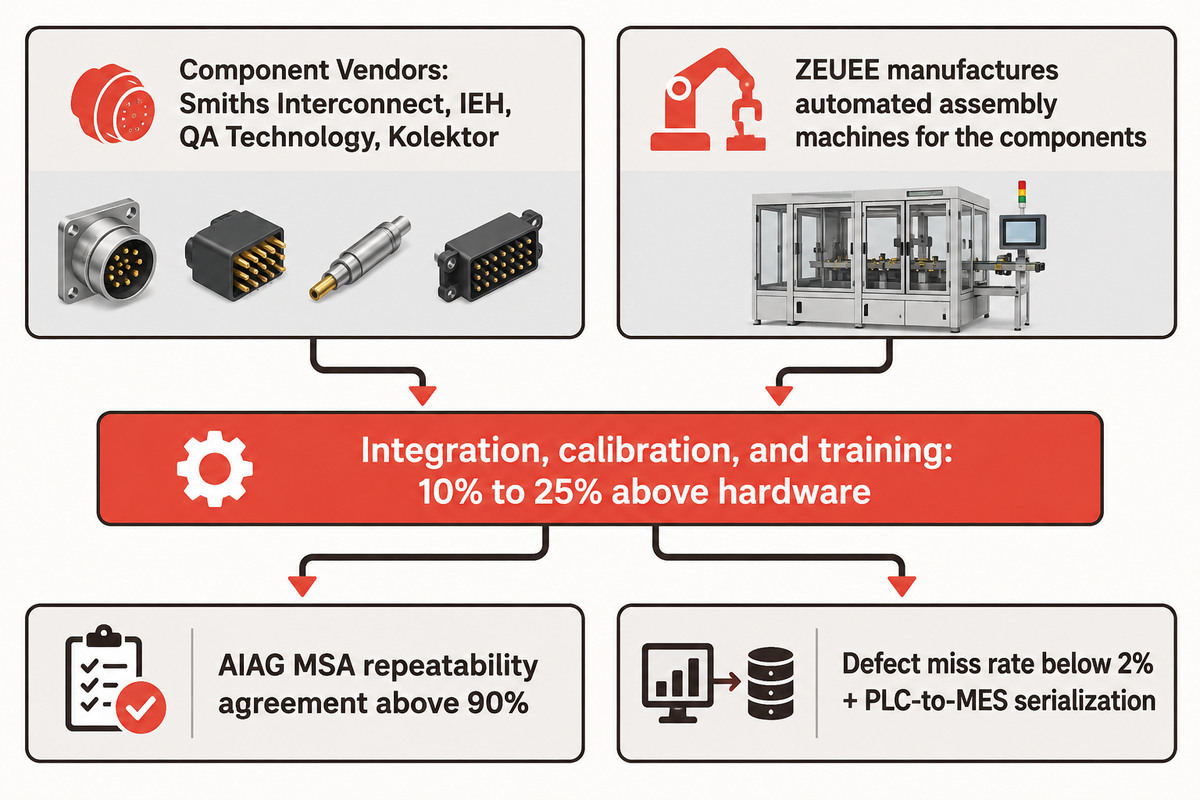
Preços e prazos de entrega para máquinas de contatos HYPCON personalizadas são fornecidos mediante cotações formais baseadas nos desenhos congelados das peças. Os principais fatores de custo incluem a quantidade de faixas de diâmetro, a fixação por crimpagem servo versus soldagem a laser de fibra, o enclausuramento para sala limpa e o escopo de visão 3D somado à inspeção Kelvin. Em todo o setor, integração de sistemas, calibração e treinamento acrescentam de 10% a 25% sobre o valor do hardware.
Os compradores precisam distinguir entre fornecedores de contatos acabados e fabricantes de máquinas sob encomenda. Fornecedores de componentes como Smiths Interconnect, IEH Corporation, QA Technology e Kolektor Tesla Jihlava (detentora de uma marca registrada HYPCON para contatos de alta potência) vendem contatos acabados. Em contrapartida, as capacidades industriais da Shenzhen Zeyu Intelligent Industrial (ZEUEE, fundada em 2005 com uma base fabril de 20.000 metros quadrados em Jiangxi, mais de 120 especialistas e mais de 150 patentes) constroem linhas de montagem personalizadas sob as normas de gestão da qualidade ISO 9001.
Quando uma fábrica de conectores deve comprar contatos hiperboloides acabados em vez de produzi-los internamente em uma célula dedicada?
Para baixos volumes e protótipos iniciais, as fábricas de conectores devem adquirir soquetes hiperboloides acabados em catálogos de componentes. Quando a demanda anual justifica o capital dedicado, as geometrias críticas da bucha são proprietárias ou os clientes exigem rastreabilidade serializada por lote, justifica-se o investimento em uma máquina de contatos HYPCON.
Buchas com revestimento de produção e bobinas de fio passam por um Teste de Aceitação em Fábrica (FAT) para máquinas de montagem automatizada antes do embarque. A aprovação ocorre com concordância de repetibilidade AIAG MSA acima de 90% e taxa de fuga de defeitos abaixo de 2%. Durante a verificação, os engenheiros desafiam a célula com peças-padrão contendo fios faltantes, corpos invertidos e valores elevados em miliohms. Ao mesmo tempo, validam a serialização de dados entre o CLP e o sistema MES.
Conclusão principal
A combinação de mandris ranhurados de 0,005 mm, cabeçotes de fixação por faixa de diâmetro, óptica telecêntrica de 20 µm com domo difuso e medição Kelvin de 20 mV torna a montagem de contatos hiperboloides para 100.000 ciclos repetível em escala industrial.
Perguntas frequentes
Um único dispositivo de fixação universal consegue processar todos os tamanhos de contato entre 0,4 mm e 6,12 mm sem trocas mecânicas?
Não existe nenhum dispositivo de fixação universal capaz de montar soquetes de microssinal de 0,4 mm e corpos de potência de 6,12 mm sem troca mecânica de ferramental.
Embora a plataforma de máquina ZEUEE abranja de 0,4 mm a 6,12 mm com conjuntos de ferramental modulares, a física do fio muda drasticamente ao longo dessa faixa. Soquetes médicos de 0,4 mm utilizam pinças de fio de baixa inércia e exigem manuseio delicado a vácuo. Já os corpos pesados de potência de 260 A exigem berços de posicionamento rígidos em palete, guias de fio robustas e módulos de prensa de alto empuxo ou laser.
Por que as pontas de prova de miliohms em circuito seco continuam obrigatórias mesmo após a aprovação nas câmeras multiângulo?
As câmeras telecêntricas de 20 µm com domo difuso confirmam a quantidade de fios, o ângulo de inclinação e a profundidade de assentamento, ao passo que as pontas de prova Kelvin de 4 fios em circuito seco detectam películas resistivas invisíveis e junções frias.
O ensaio conforme a norma EIA-364-23 limita a tensão de circuito aberto a 20 mV e a corrente a 100 mA para que as pontas de prova jamais rompam os óxidos superficiais por arco elétrico. Com isso, as superfícies dos contatos nunca sofrem abertura de arco. Caso haja qualquer anomalia em uma peça, ela é segregada antes da expedição.
Como a marca registrada de contatos Kolektor HYPCON difere de uma máquina de contatos HYPCON da ZEUEE?
A Kolektor Tesla Jihlava fabrica soquetes hiperboloides de potência, enquanto a ZEUEE fabrica máquinas de montagem automatizada para produzir esses componentes.
As equipes de compras adquirem contatos prontos de empresas como Kolektor, Smiths Interconnect, IEH ou QA Technology quando terceirizam o componente. As fábricas de conectores adquirem uma máquina de contatos HYPCON da ZEUEE para executar internamente seus próprios processos de conformação da cesta de fios, crimpagem, soldagem a laser e verificação Kelvin em linha.
A célula de montagem automatizada realiza a galvanoplastia em linha dos fios de cobre-berílio ou dos corpos de latão?
A galvanoplastia de ouro sobre níquel é sempre executada fora de linha, antes da etapa de montagem.
Os banhos químicos úmidos de galvanoplastia operam separadamente, de modo que os fios já limpos e secos, juntamente com os corpos torneados, entram diretamente na célula mecânica.
O que determina se uma troca de código de peça leva poucos minutos via seleção de receita na IHM ou se exige a substituição de subplacas modulares?
As trocas intrafaixa que mantêm o mesmo diâmetro e a mesma quantidade de fios ocorrem rapidamente por meio de uma receita servo na IHM combinada com mandril e berço de posicionamento de engate rápido.
As trocas entre faixas diferentes incluem ajustar a bitola do fio de mola, a quantidade de fios e a largura da pista da panela vibratória, além de substituir o conjunto de fixação na Etapa 4. Os operadores trocam as subplacas de alimentação e terminação guiadas por pinos juntamente com o mandril e carregam a receita do CLP. A preparação é concluída com verificações Gage R&R de primeira peça e checagens com derivador (shunt) conforme a norma EIA-364-23. O tempo exato necessário para realizar a troca é registrado para os desenhos da peça durante o Teste de Aceitação em Fábrica.
As configurações enclausuradas para sala limpa conseguem montar contatos hiperboloides médicos sem contaminação por lubrificantes?
Sim, células com componentes de movimentação totalmente vedados, a seco e isentos de lubrificantes montam soquetes médicos hiperboloides sem contaminação.
Guias de fio secas de PEEK, servoacionamentos vedados, fluxo de ar laminar HEPA e exaustão pneumática canalizada protegem as superfícies dos contatos cirúrgicos.
Quais seis documentos de engenharia e tolerâncias devem ser congelados antes de solicitar uma cotação formal da máquina?
Congele seis dados de entrada de engenharia antes de solicitar uma cotação formal da máquina: desenhos da peça, especificações do fio, modo de fixação desejado, UPH líquido esperado, limites de inspeção e meios de integração de dados.
Forneça os desenhos com tolerâncias do diâmetro do pino macho e do corpo cilíndrico torneado. Informe o diâmetro e a quantidade de fios de cobre-berílio, a espessura da camada de revestimento e o ângulo de inclinação. Especifique os requisitos de colares prensados, crimpagem de 4 pontos ou soldagem a laser pulsado. Indique o volume anual por SKU e as horas de turno. Forneça as especificações de miliohms segundo a norma EIA-364-23 e de força de retenção axial. Entregue os mapas de campos de código de barras CLP/MES e de rastreabilidade de lotes.
Projete sua célula personalizada da máquina de contatos HYPCON
Envie os desenhos do corpo do soquete, a quantidade de fios, a faixa de diâmetro (0,4 mm a 6,12 mm) e o UPH líquido desejado para a equipe de engenharia da ZEUEE realizar uma avaliação personalizada de estações e tolerâncias.
Solicitar análise de desenhos e cotação de máquina personalizadaSobre esta análise de engenharia
Escrito por Cherry, com contribuições de engenharia da Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE), somando duas décadas de experiência no projeto de equipamentos de montagem de pinos de contato, hastes centrais e cestas de fios hiperboloides, desde soquetes médicos de 0,4 mm até corpos de potência de 6,12 mm. Diferentemente dos checklists posteriores de inserção na carcaça do conector, este guia aborda a conformação anterior em mandril ranhurado de 0,005 mm, a óptica telecêntrica de 20 µm com domo difuso e a verificação Kelvin conforme a norma EIA-364-23.
Referências e fontes
- What is Hyperboloid Contact Technology? : Publicação técnica comercial da Connector Supplier
- Hyperboloid Wire-Basket High-Reliability Interconnects : Revisão de engenharia da SAE Media Group / Tech Briefs
- U.S. Patent US9490562B2: Reduced Diameter Hyperboloid Electrical Contact (80–400 A) : United States Patent and Trademark Office
- U.S. Patent US7775841B2: Grooved-Spline Hyperboloid Electrical Contact : United States Patent and Trademark Office
- Patente dos EUA US6767260B2: Contato hiperboloide automatizado com mandril ranhurado e soldagem a laser : Escritório de Patentes e Marcas dos Estados Unidos
- Electrical Connector Contact Failure Mechanisms: Corrosion, Wear, Fretting, and Thermal Aging : Microelectronics Reliability (ScienceDirect)
- Space-Grade Electrical Connector Screening and EIA-364-23 Low-Level Contact Resistance Guide : Programa NASA Electronic Parts and Packaging (NEPP)
- MIL-C-39029 / SAE-AS39029 General Specification for Removable Electrical Connector Contacts : U.S. Defense Logistics Agency ASSIST
- ANSI Standards Action: ANSI/EIA-364 Electrical Connector Test Procedure Revisions : American National Standards Institute (ANSI)
- ISO 9001:2015 Requisitos de sistemas de gestão da qualidade e aviso de substituição pela ISO 9001:2026 : Organização Internacional de Normalização (ISO)
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE