Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de contactos HYPCON: Guía completa de ingeniería para el ensamble, inspección y dimensionamiento de jaulas de alambre hiperboloides

Por Cherry, ingeniera sénior de automatización en Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) · Actualizado en noviembre de 2026
Una máquina de contactos HYPCON es un sistema automatizado de ensamble multiestación para contactos hembra eléctricos hiperboloides. Los alimentadores de piezas de precisión introducen por pasos alambres de cobre-berilio templados en un mandril ranurado y forman por torsión una cesta de alambre de una sola capa. A continuación, estaciones dedicadas asientan el manguito interno, fijan los extremos del alambre y verifican en línea las dimensiones micrométricas y la resistencia en miliohmios.
Las ventosas ópticas de consumo comparten un acrónimo comercial similar, pero los equipos hiperboloides industriales están destinados a interconexiones de defensa, dispositivos médicos y trenes motrices eléctricos. Desde receptáculos de señal de 0.4 mm hasta cuerpos cilíndricos MIL-DTL-38999 Series III de 6.12 mm (260 A DC) (-65 °C a +125 °C), ningún dispositivo de sujeción único procesa todos los calibres. Los ingenieros agrupan las piezas en bandas de diámetro y revisan la configuración personalizada de la máquina de contactos HYPCON y las especificaciones de cotización (RFQ) una vez que los planos quedan congelados.
Resumen directo de ingeniería
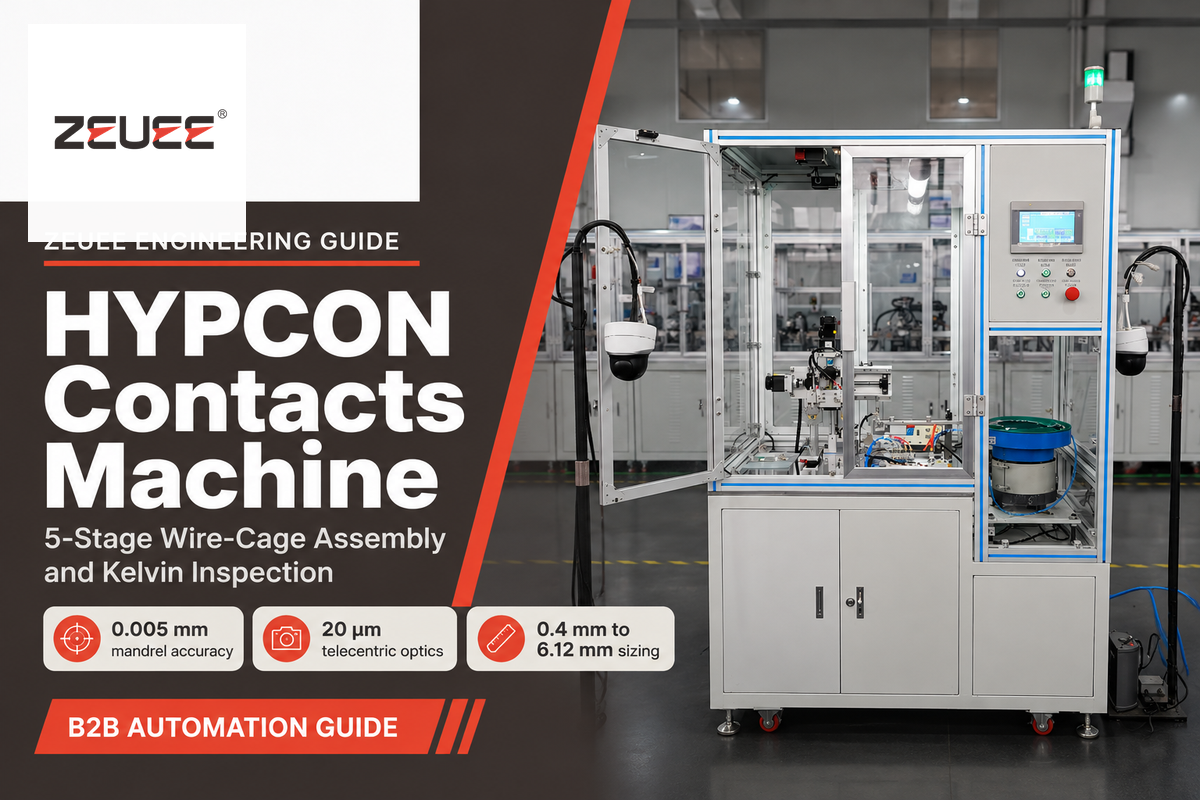
Toda máquina de contactos HYPCON de producción sincroniza cinco operaciones: alimentación de alambre con tensión controlada, conformado en ángulo sobre mandril de 0.005 mm, asentamiento del manguito, crimpado servo o fijación por microláser e inspección. La óptica telecéntrica en línea de 20 µm con iluminación de domo difuso se combina con pruebas Kelvin de 4 hilos a 20 mV / 100 mA.
100,000 ciclosvida útil nominal de acoplamiento hiperboloide en pines de contacto dorados
30–52 gfuerza normal de contacto por alambre inclinado
0.005 mmprecisión de mecanizado del mandril y de la varilla central
<20 mstiempo de decisión de visión artificial en línea con obturador global
Conclusiones clave de ingeniería
- Una fuerza normal moderada (30 g mínimo, 52 g típico por alambre) supera a las lengüetas ranuradas rígidas en vida útil frente al desgaste. Las jaulas bañadas en oro soportan 100,000 acoplamientos sin desprender el recubrimiento.
- Los receptáculos de cesta de alambre torneados se alimentan como manguitos discretos desde tazas vibratorias o bandejas. Los contactos hiperboloides estampados (0.8 mm, 1.0 mm y 2.0 mm) avanzan en bobinas de banda portadora a través de un aplicador de contactos.
- Las luces anulares coaxiales suelen provocar falsos rechazos en cuerpos cilíndricos dorados reflectantes. La iluminación de domo difuso junto con la óptica bitelecéntrica de 20 µm y la medición Kelvin a 20 mV eliminan las fugas de defectos.
- Los certificados ISO 9001:2015 (o ISO 9001:2026) y CE del fabricante de la máquina cubren la calidad y la seguridad del equipo. Sin embargo, los lotes aeroespaciales terminados siguen requiriendo calificación conforme a las normas MIL-DTL-38999 o SAE AS39029.
¿Cómo funciona un receptáculo de cesta de alambre hiperboloide dentro de una máquina de contactos HYPCON?
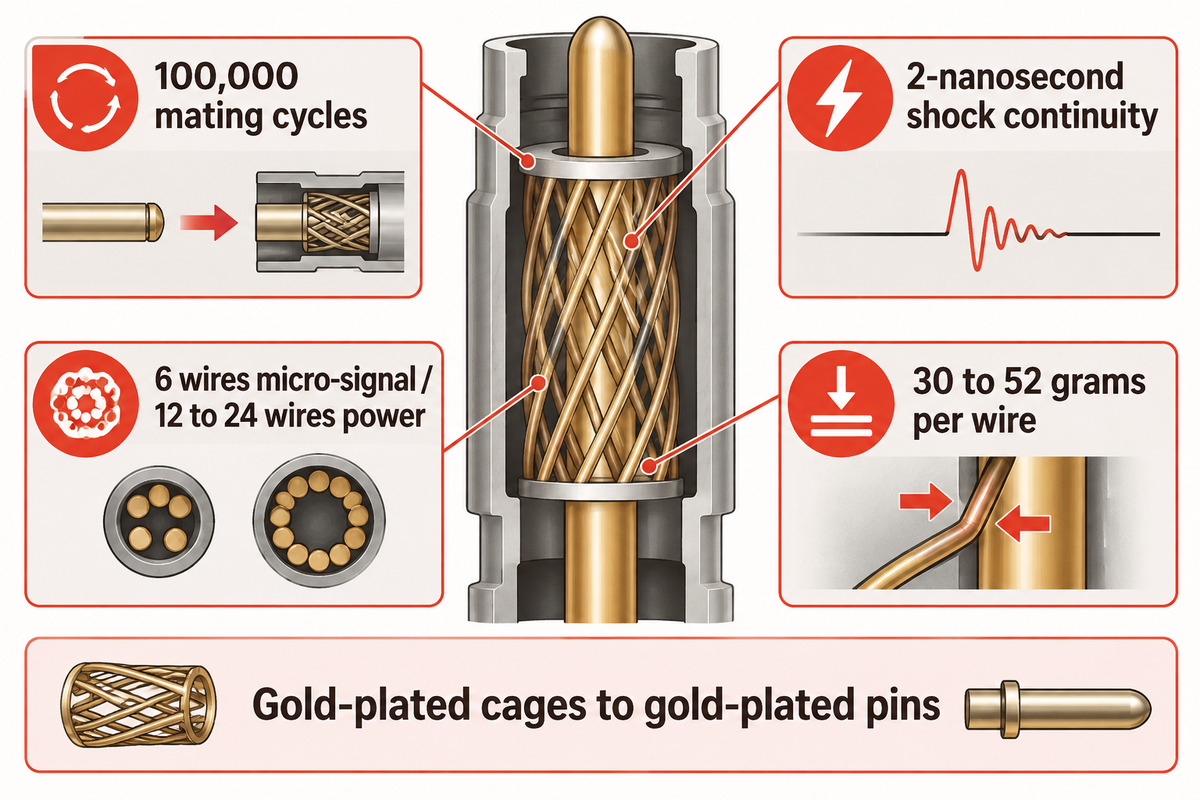
Un contacto hembra de cesta de alambre hiperboloide sujeta alambres rectos de resorte con un ángulo de inclinación fijo dentro de un cuerpo cilíndrico. Durante el acoplamiento, los alambres se estiran siguiendo una trayectoria helicoidal, lo que reduce la fuerza de inserción del pin de contacto mientras mantiene una resistencia de contacto de miliohmios.
François Robert Bonhomme inventó la tecnología de contacto hiperboloide en 1956 para material rodante ferroviario sometido a altas vibraciones, según se describe en la historia técnica de los contactos hiperboloides de Connector Supplier. Los conectores hiperboloides publicados están especificados para soportar 100,000 ciclos de acoplamiento, mientras que los conectores médicos estándar promedian aproximadamente 5,000 ciclos. El monitoreo de impactos, descrito en Tech Briefs sobre interconexiones de cesta de alambre hiperboloide, muestra cero discontinuidades eléctricas superiores a 2 ns.
En una máquina de ensamble de pines de contacto y receptáculos, deben bloquearse cuatro variables mecánicas para lograr la superficie de contacto requerida. El número de alambres (típicamente 6 alambres en pines de contacto de microseñal y de 12 a 24 alambres en receptáculos de potencia) define las trayectorias paralelas de corriente. El ángulo de torsión determina el estrechamiento en la garganta sin carga. La concentricidad del manguito interno garantiza la holgura radial entre el cuerpo exterior y el manguito. El contacto tangencial suave evita el desgaste del recubrimiento.
Una limitación metalúrgica estricta impone un límite de vida útil en campo. Alcanzar 100,000 ciclos con lecturas estables en miliohmios exige acoplar jaulas bañadas en oro con pines de contacto lisos bañados en oro a una carga de 30 a 52 gramos por alambre. Combinar cestas de alambre doradas con pines de contacto estañados genera residuos de corrosión por ludimiento e incrementa la resistencia de contacto.
¿Por qué el ángulo de inclinación del alambre controla tanto la fuerza de acoplamiento como la estabilidad en miliohmios?
La inclinación del alambre define el diámetro de la garganta sin carga en relación con el diámetro del pin de contacto macho entrante. Un ángulo más pronunciado genera una cintura más estrecha en la jaula de alambre y aumenta tanto la fuerza de inserción y extracción como la presión normal de contacto. Una inclinación menor reduce la fuerza de acoplamiento unilateral a unas 2 onzas en pines de contacto de microseñal.
La mayoría de los ingenieros suponen que una fuerza de resorte máxima proporciona la mejor conductividad de contacto, pero no es así. La fuerza normal debe mantenerse en un mínimo de 30 gramos por alambre, siendo típica una carga de contacto de 52 gramos. La carga se distribuye entre múltiples trayectorias de contacto, por lo que el acoplamiento de los contactos resulta sumamente suave. Los indexadores rotativos servo de ZEUEE bloquean ese ángulo de inclinación antes de fijar los extremos del alambre.
¿Cómo se comparan los receptáculos torneados de cesta de alambre, los estampados HCS, los de resorte de corona y los ranurados?
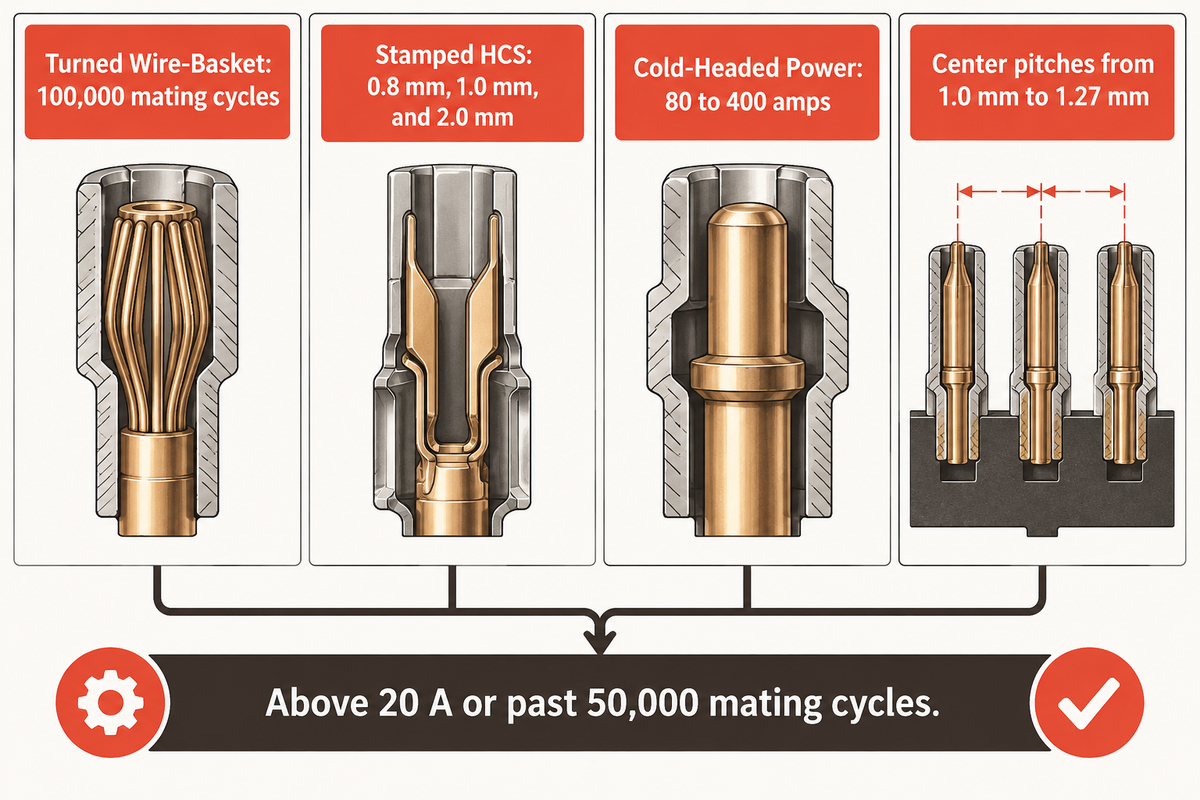
Los receptáculos torneados de cesta de alambre ofrecen hasta 100,000 ciclos de acoplamiento y continuidad ante impactos de 2 nanosegundos utilizando cuerpos mecanizados suministrados desde tazas vibratorias o bandejas. Los contactos hiperboloides estampados (0.8 mm, 1.0 mm y 2.0 mm) ceden densidad de corriente pico a cambio de una alimentación de alta velocidad en bobina portadora mediante un aplicador de crimpado automatizado.
Los equipos de compras a veces confunden las prensas de crimpado para arneses de cables con las celdas robotizadas de ensamble de jaulas de contacto porque las hojas de catálogo omiten las etapas previas de conformado. Los cuerpos de potencia conformados en frío divulgados en la patente estadounidense US9490562B2 para receptáculos hiperboloides de alta corriente conducen de 80 a 400 amperios. Los extremos de alambre aplanados y autoespaciados hacen que esos receptáculos tengan un diámetro exterior aproximadamente un 20% menor que los diseños antiguos con manguito portador.
En el extremo de la miniaturización, los receptáculos de microsistema de contacto hiperboloide de pared simple embutidos profundamente reducen el diámetro exterior de 0.4 mm en aproximadamente un 40%. Los diseñadores pueden agrupar contactos con un paso entre contactos de 1.0 mm a 1.27 mm. Los equipos interesados en geometrías de contacto más amplias pueden consultar nuestra comparación de familias de pines de contacto, receptáculos y contactos de resorte industriales y la matriz de nueve filas que se presenta a continuación.
| Tipo de arquitectura | Tamaño de pin de contacto y banda de corriente | Ciclos de acoplamiento nominales | Modo de alimentación automatizada | Cuello de botella principal del proceso en la celda |
|---|---|---|---|---|
| Receptáculo micro de cesta de alambre torneado | 0.4–1.0 mm (1–6 A) | Hasta 100,000 ciclos | Bandeja flexible con visión artificial o taza vibratoria fina | Tensión de devanado de alambre fino de BeCu y alineación de mandril de 0.005 mm |
| Receptáculo de cesta de alambre torneado de rango medio | 1.5–3.6 mm (12–80 A) | Hasta 100,000 ciclos | Alimentador centrífugo o taza vibratoria + riel con fibra óptica | Uniformidad del espaciado circular de 12 alambres y simetría de crimpado de 4 muescas |
| Cesta de alambre de potencia torneada / conformada en frío | 3.6–6.12 mm (80–260 A, hasta 400 A personalizado) | 50,000–100,000 ciclos | Cargador de escape o soporte de posicionamiento en paleta pesada | Asentamiento de anillo de ajuste a presión de alta fuerza o control térmico de láser pulsado |
| Contacto hiperboloide estampado (HCS) | 0.8 / 1.0 / 2.0 mm (5–20 A) | 10,000–50,000 ciclos | Bobina de tira portadora continua + aplicador de crimpado | Cierre de costura por perfilado y control de rebabas en el corte de tira portadora |
| Receptáculo de potencia con láminas de resorte de corona | 3.0–10.0 mm (60–350 A) | 5,000–10,000 ciclos | Inserción de tira de láminas estampadas en cuerpo cilíndrico torneado | Profundidad de asentamiento del anillo de retención de la corona y coplanaridad de las láminas |
| Banda de láminas de torsión (Multilam) | 6.0–25.0 mm (150–1,000 A) | 10,000–25,000 ciclos | Corte a medida y conformado de banda de contacto dentro de la ranura | Tolerancia de socavado de la ranura interna de retención y holgura de solapamiento de banda |
| Microcontacto de pin de torsión helicoidal (Twist-Pin) | 0,3–0,6 mm (3 A para conectores micro-D / nano-D) | 500–2,000 ciclos | Crimpado de haz de alambres de resorte trenzados dentro del manguito | Control del diámetro de abombamiento helicoidal de 7 hilos y tamaño del cordón de soldadura en la punta |
| Receptáculo ranurado de entrada cerrada SAE AS39029 | Tamaño 22D a Tamaño 4 (5–80 A) | 500 ciclos (línea base QPL) | Cuerpo ranurado por torneado suizo + ensamble de capuchón de acero inoxidable | Eliminación de rebabas de sierra de ranurado y concentricidad axial del ajuste a presión del capuchón |
| Contacto comercial estampado tipo caja de doble haz | 0.5–2.5 mm (1–15 A) | 50–500 ciclos | Línea de troquel progresivo de alta velocidad rollo a rollo | Deriva de recuperación elástica de la viga en voladizo tras el estampado con troquel de alta velocidad |
Síntesis: Patente estadounidense US9490562B2, registros SAE-AS39029 de la Defense Logistics Agency, referencias de Connector Supplier y expedientes de celdas de ensamble de ZEUEE.
¿Cuándo deben elegir los ingenieros de conectores jaulas de alambre torneadas frente a contactos estampados en bobina?
Los ingenieros de conectores deben elegir receptáculos de cesta de alambre torneados siempre que los diseños exijan más de 20 A de corriente continua, un paso entre contactos médico inferior a 0.8 mm o una vida útil superior a 50,000 ciclos de acoplamiento. Los contactos hiperboloides estampados en bobina se adaptan a arneses de cables de E/S industriales de gran volumen construidos en torno a pines de contacto estandarizados de 0.8 mm, 1.0 mm o 2.0 mm.
Entre 2026 y 2028, las plataformas estampadas y torneadas crecerán en paralelo en lugar de converger. Los contactos estampados en bobina reducen los costos de terminación en cables de sensores industriales. Las cestas de alambre torneadas siguen siendo obligatorias en conectores de aviación MIL-DTL-38999 Series III, catéteres quirúrgicos, articulaciones protésicas motorizadas y líneas de potencia de 260 A para vehículos eléctricos.
Arquitectura de proceso de 5 etapas y presupuesto de tolerancias de la máquina de contactos HYPCON
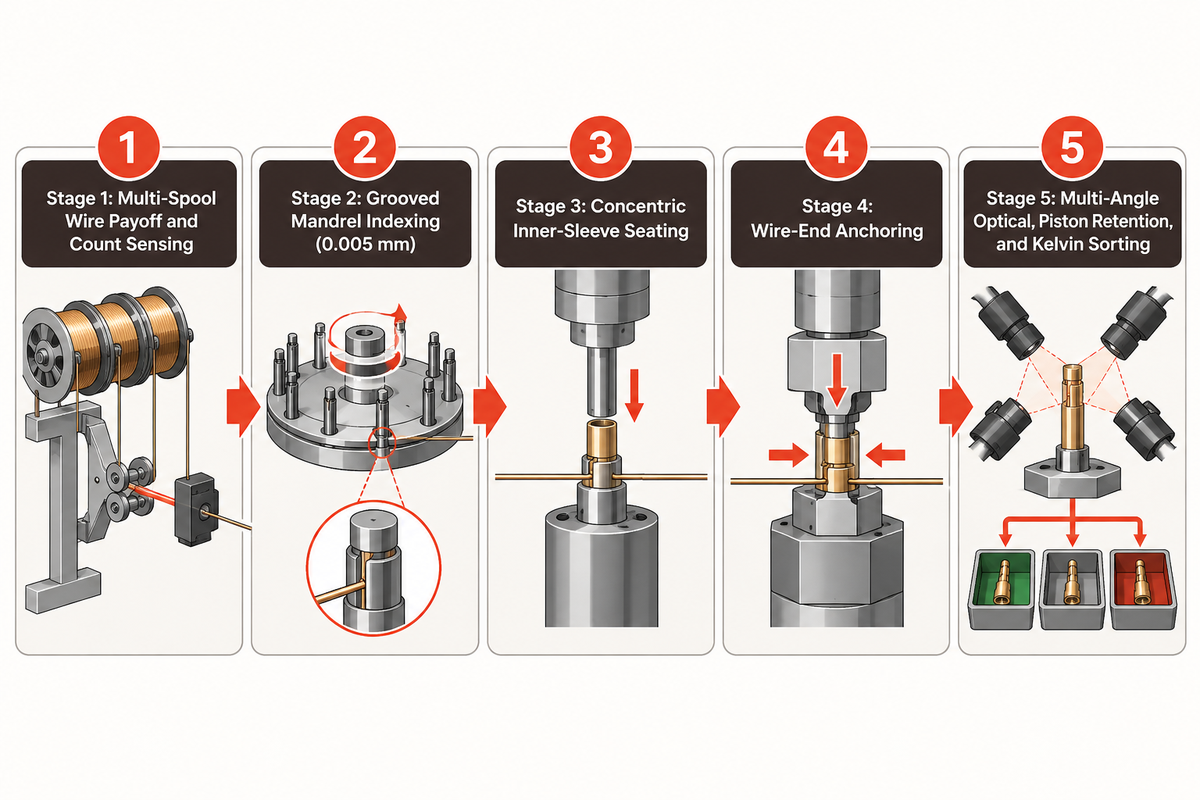
Una máquina de contactos HYPCON automatiza cinco operaciones de ensamble acopladas: alimentación guiada de alambre, conformado en ángulo sobre mandril ranurado, asentamiento del manguito interno, fijación del extremo del alambre y verificación unitaria de cada pieza. El mandril se mecaniza con una precisión de 0.005 mm, evitando así cruces de alambres, gargantas colapsadas y rayaduras en el recubrimiento.
La construcción tradicional por ajuste a presión concéntrico aumentaba la longitud del contacto y conllevaba el riesgo de alambres sueltos en servicio, tal como señalan los registros de patentes estadounidenses:
“En cada extremo del manguito interno, los alambres se doblan 180 grados hacia afuera para retornar axialmente entre los manguitos interno y externo.”
Fuente: Patente estadounidense US7775841B2, Hyperboloid Electrical Contact, United States Patent and Trademark Office
Girar un manguito con ranuras longitudinales dentro de un tubo de embutición profunda y crimpar el labio hace que el receptáculo sea aproximadamente un 65% más corto, según la patente estadounidense US7775841B2. Una vez que los contactos terminados superan la clasificación al final de la línea, la carga posterior en el bloque aislante sigue nuestra guía de aceptación de 9 puntos para la inserción de contactos en la carcasa del conector. Esto mantiene claramente delimitada la frontera de calidad al separar el ensamble de la jaula de contacto respecto de la inserción en la cavidad del aislador.
5-Stage Wire-Cage Tolerance Budget: Asignación de errores estación por estación
Un 5-Stage Wire-Cage Tolerance Budget asigna micras de error de posición, ángulo y fuerza para que el error acumulado nunca estreche el diámetro de la garganta.
- Etapa 1: Devanado multibobina de alambre y detección de conteo de hilos. Los balancines de lazo cerrado mantienen estable una tensión de nivel de gramos en las bobinas de alambre de cobre-berilio. Los cuerpos cilíndricos de pared delgada ingresan mediante sistemas de alimentador de piezas flexible guiados por visión artificial para cuerpos de conectores delicados. Los manguitos recubiertos se conservan en un cargador sellado contra el deslustre.
- Etapa 2: Avance por pasos del mandril ranurado y conformado en ángulo. ZEUEE rectifica las varillas centrales y los mandriles ranurados con una repetibilidad de 0.005 mm y estrías acabadas a espejo. La rotación servo de precisión torsiona el conjunto de alambres hasta el ángulo objetivo sin dañar el recubrimiento de oro sobre níquel.
- Etapa 3: Asentamiento concéntrico del manguito interno. Una corredera lineal servo montada sobre una bancada rígida asienta el manguito hasta la profundidad de referencia. Los sensores de fuerza-desplazamiento miden las curvas de prensado para evaluar con qué precisión se ajusta la curva a los límites de fuerza objetivo en cada milímetro de la carrera.
- Etapa 4: Fijación de los extremos del alambre. Mordazas radiales síncronas de 4 muescas, collares de ajuste a presión o láseres de fibra galvo bloquean los extremos del alambre antes de retirar el mandril.
- Etapa 5: Inspección óptica multiángulo, retención por pistón y clasificación Kelvin. Una torreta multifunción verifica la geometría de los alambres, comprueba la retención axial con un pistón y mide los miliohmios en circuito seco. Los receptáculos conformes se transfieren a los alojamientos de la bandeja mediante una boquilla de vacío de PEEK.
En la planta de producción, las bahías de bobinas de acceso frontal se ubican a una altura ergonómica. Cada estación de operador ofrece un diseño ergonómico que elimina la necesidad de manipulación manual con los dedos o con pinzas metálicas.
Ajuste a presión servo vs. crimpado de 4 muescas vs. soldadura láser: Física de fijación de extremos de alambre
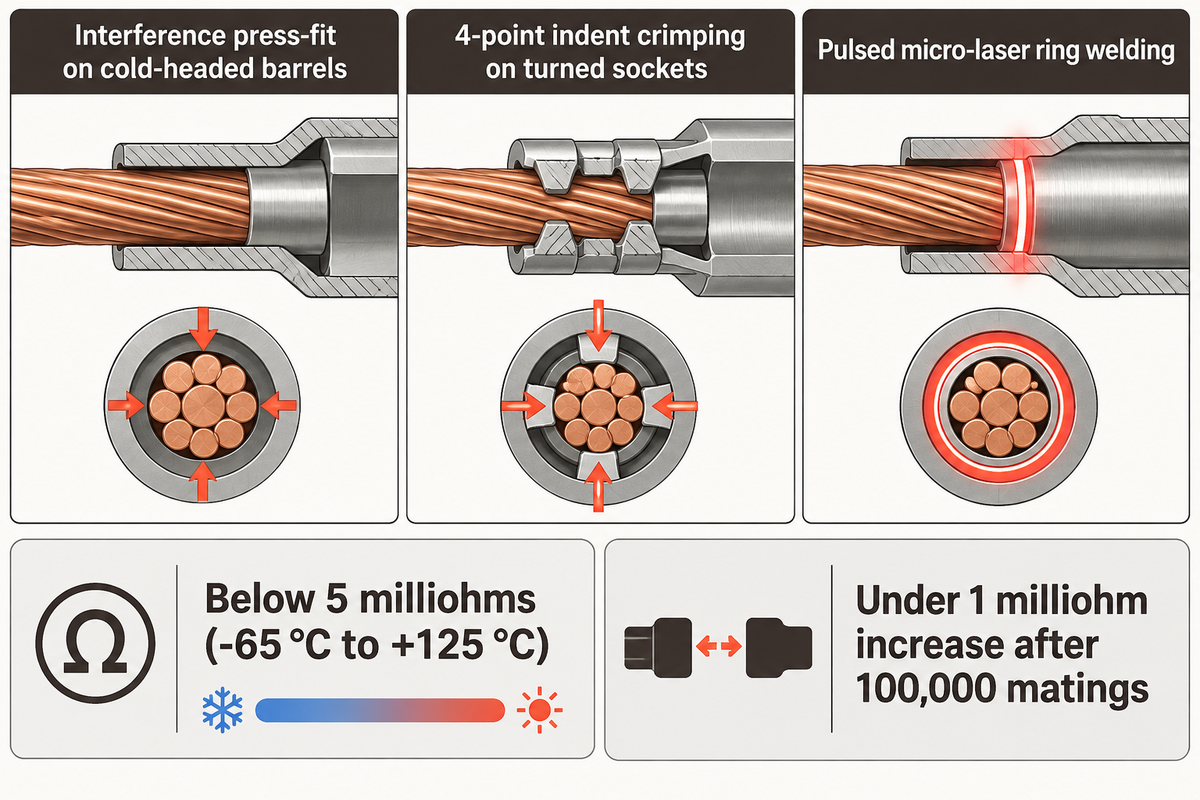
Una máquina de contactos HYPCON ejecuta tres mecanismos de fijación de extremos de alambre, ya sea por vía mecánica o térmica. Los cuerpos conformados en frío emplean un ajuste a presión por interferencia. Los receptáculos torneados utilizan crimpado de 4 muescas. Los manguitos miniatura de alta densidad recurren a la soldadura anular por microláser pulsado para eliminar collares de retención adicionales.
El ensamble de alta velocidad divulgado en la patente estadounidense US6767260B2 para contactos hiperboloides soldados por láser carga alambres rectos en ranuras longitudinales y suelda por láser los extremos superiores del alambre. A continuación, la rotación servo forma por torsión la cintura hiperboloide antes de que un segundo pulso láser suelde los extremos inferiores. Eliminar el doblez inverso de 180 grados del alambre reduce el espesor de pared del cuerpo e impide el desprendimiento de los hilos.
La degradación de los contactos de resorte analizada en Microelectronics Reliability sobre mecanismos de falla en conectores eléctricos se debe al envejecimiento térmico, la corrosión, el desgaste y el ludimiento. Por ello, una limitación de proceso rige las estaciones láser: aunque la soldadura por microláser evita el deslizamiento del alambre, un aporte excesivo de calor recuece el cobre-berilio y reduce radialmente la constante elástica.
¿Qué método de fijación de extremos de alambre evita el aflojamiento de la jaula bajo ciclos térmicos?
Tanto el crimpado síncrono de 4 muescas como la soldadura láser de fibra con conformación de pulso mantienen la resistencia de contacto posterior al ciclado térmico por debajo de 5 miliohmios en todo el rango operativo de -65 °C a +125 °C. Esta estabilidad depende principalmente de la simetría radial de las mordazas y de los límites servo, así como del control preciso de la energía del pulso láser en milisegundos.
Las crimpadoras de dos mordazas deforman los manguitos delgados de aleación de cobre, sobretensionan los alambres adyacentes y dejan dos extremos libres. Los cabezales servo de 4 muescas garantizan una presión idéntica en los cuatro cuadrantes. Los receptáculos validados mantienen un aumento de resistencia inferior a 1 miliohmio tras 100,000 acoplamientos y permanecen por debajo de 5 miliohmios durante 50 horas de vibración triaxial a 35 g.
Verificación óptica y eléctrica en línea: Visión artificial telecéntrica con domo difuso más prueba Kelvin de 4 hilos
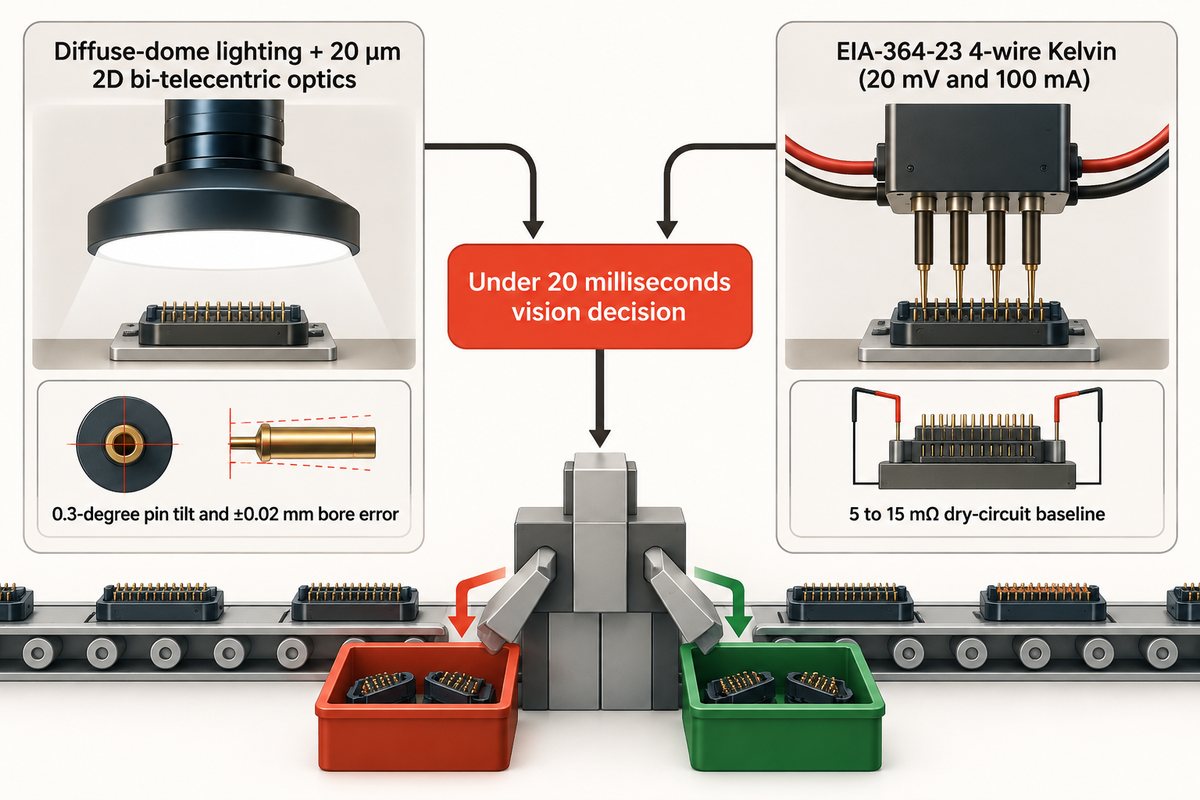
La manufactura cero defectos de contactos hiperboloides combina iluminación de domo difuso, óptica 2D bitelecéntrica de 20 µm, perfilometría 3D de luz estructurada y pruebas Kelvin de 4 hilos en circuito seco según la norma EIA-364-23. Las sondas de miliohmios y la óptica deben trabajar de forma conjunta para detectar tanto un alambre cruzado como películas de óxido resistivas.
Los cuerpos cilíndricos curvos bañados en oro se comportan como espejos cilíndricos bajo luces anulares coaxiales convencionales. Antes del ajuste óptico, el deslumbramiento especular sobre los contactos reflectantes provoca frecuentes falsos rechazos y desperdicia piezas buenas. La implementación de automatización de inspección por visión artificial multi-CCD para conectores envuelve los cuerpos en una luz uniforme de domo difuso. Las cámaras con obturador global detectan una inclinación de pin de contacto de 0.3 grados, una deriva de posición de 20 µm, un error de diámetro interior de ±0.02 mm y un desfase de profundidad de 0.05 mm en menos de 20 milisegundos.
Las reglas de selección de interconexiones espaciales de la Guía de Conectores del programa NASA Electronic Parts and Packaging (NEPP) exigen pruebas de resistencia de contacto de bajo nivel según la norma EIA-364-23 o MIL-STD-1344 Method 3002. Las sondas Kelvin de 4 hilos en circuito seco limitan el voltaje de circuito abierto a 20 mV y la corriente a 100 mA (línea base normal de 5 a 15 mΩ). La baja energía evita perforar películas delgadas de deslustre. Los medidores portátiles de banco ayudan en las verificaciones de ajuste, mientras que las torretas Kelvin en línea verifican cada receptáculo antes de su clasificación en bandejas.
¿Cómo dimensionan los ingenieros las bandas de herramental y el tiempo de ciclo desde pines de contacto de señal de 0.4 mm hasta receptáculos de potencia de 6.12 mm?
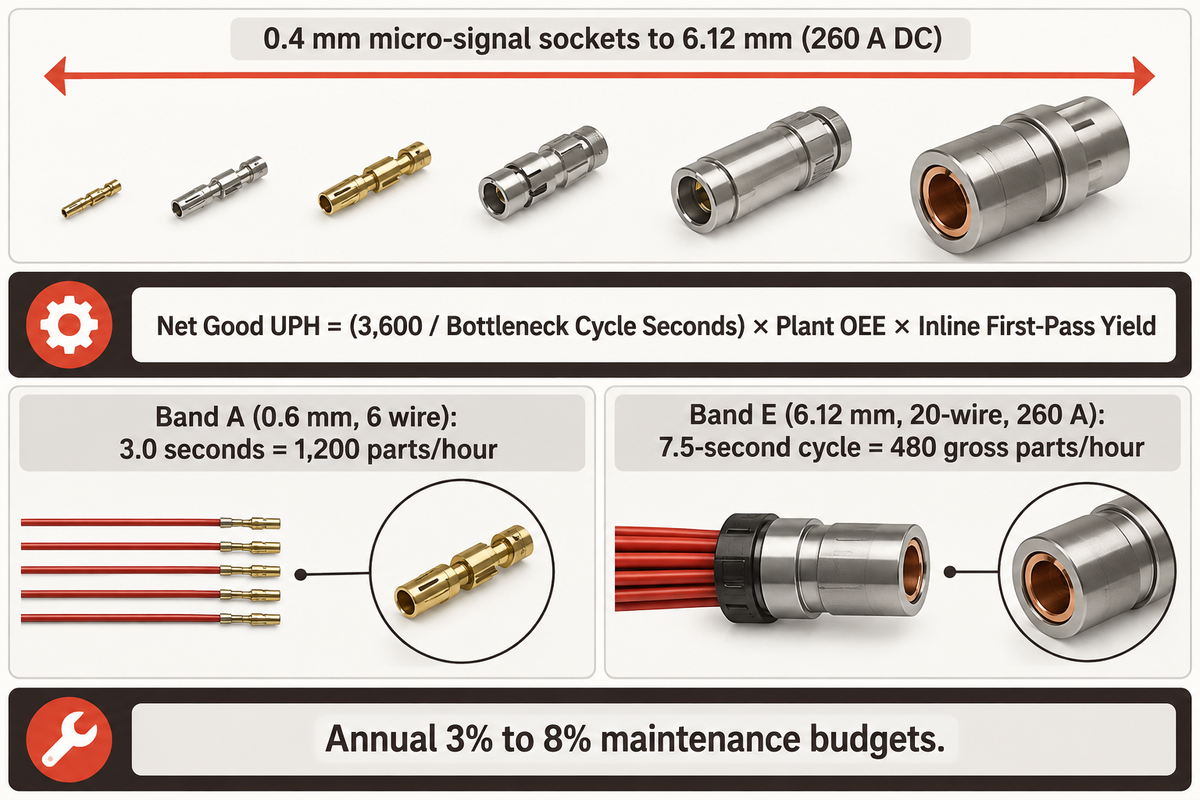
Los ingenieros de procesos dimensionan una máquina de contactos HYPCON dividiendo las referencias (SKU) en bandas de diámetro desde receptáculos de microseñal de 0.4 mm hasta cuerpos de potencia de 6.12 mm (260 A DC). La tasa de producción queda determinada por la inversa del tiempo de ciclo de la estación cuello de botella multiplicada por la efectividad global del equipo (OEE) y el rendimiento de primera pasada en línea.
El número y la rigidez de los alambres aumentan con la corriente nominal. Seis alambres finos en un pin de contacto de 0.6 mm conducen típicamente 4 amperios, mientras que 12 alambres en un pin de contacto de 1.5 mm superan los 12 amperios. Las jaulas pesadas conformadas en frío de la patente estadounidense US9490562B2 abarcan de 80 a 400 amperios. Una limitación física se aplica universalmente: ningún dispositivo de sujeción único procesa tanto receptáculos de señal de 0.4 mm como cuerpos de potencia de 6.12 mm (260 A) sin cambio de formato, por lo que los cambios entre bandas requieren sustituir boquillas de alambre, mandriles y cabezales de fijación.
| Banda de herramental / Configuración de celda | Rango de diámetro del pin de contacto | Conteo típico de alambres y corriente | Fijación preferida de extremos de alambre | Cambio de formato y configuración de transporte |
|---|---|---|---|---|
| Banda A: Ultramicro médico y alta densidad | 0.40–0.60 mm (paso entre contactos de 1.0 mm) | 5–6 alambres (1–4 A) | Crimpado de embutición profunda controlado o microláser | Servo lineal para sala limpia + herramienta de succión al vacío de PEEK |
| Banda B: Señal aeroespacial (Tamaño 22D / Tamaño 20) | 0.76–1.02 mm (paso entre contactos de 1.27 mm) | 6–8 alambres (5–10 A) | Crimpado servo síncrono de 4 muescas | Mesa rotativa leva-servo de alta velocidad y precisión |
| Banda C: Potencia media industrial y aviónica (Tamaño 16 / 12) | 1.50–2.40 mm | 10–12 alambres (12–35 A) | Crimpado servo de 4 muescas o recalcado de manguito ranurado | Mesa rotativa de avance por pasos + rieles dobles de taza vibratoria |
| Banda D: Potencia auxiliar pesada (Tamaño 8) | 3.00–3.60 mm | 12–16 alambres (45–80 A) | Anillo de ajuste a presión servo + ventana de curva de fuerza | Indexador servo de servicio pesado + cargador de manguitos por escape |
| Banda E: Tren motriz de vehículos eléctricos y alta potencia de defensa | 5.00–6.12 mm | 16–24 alambres planos o redondos (150–260 A DC) | Tapón interno de ajuste a presión + collar externo o láser anular | Transferencia lineal de paletas + prensa servo de alto empuje |
| Banda F: Celda robotizada de bobina portadora HCS estampada | 0.80 / 1.00 / 2.00 mm | Láminas inclinadas estampadas (5–20 A) | Perfilado progresivo + corte de tira portadora | Desbobinador + rebobinador motorizado de almacenamiento |
| Banda G: Celda de familia de cambio rápido intrabanda | Referencias adyacentes que comparten familia de diámetro exterior de cuerpo | Mismo calibre de alambre y mismo número de alambres | Cabezal común de crimpado servo o láser mediante receta HMI | Cambio de soporte de posicionamiento con pasadores guía + verificación con accesorio de calibración |
| Banda H: Celda aeroespacial de alta mezcla y lotes pequeños | Subplacas modulares de 0.76–3.60 mm | 6–14 alambres en referencias MIL-DTL-38999 | Módulos intercambiables de subplaca de crimpado / prensado | Alimentador de piezas flexible con visión artificial + bloqueo de receta por código de barras |
| Banda I: Celda de señal de doble vía y alto volumen | Dos vías paralelas de 0.60–1.02 mm | 6–8 alambres (4–10 A) | Crimpado síncrono de 4 muescas con doble cabezal | Mandriles dobles + cabezales dobles telecéntricos/Kelvin de 20 ms |
Fórmula de dimensionamiento de UPH bruto a neto (señal de 0.6 mm vs. receptáculo de potencia de 6.12 mm)
La ecuación de tasa de producción es: UPH neto de piezas buenas = (3,600 / Segundos de ciclo del cuello de botella) × OEE de planta × Rendimiento de primera pasada en línea. Los dos ejemplos siguientes demuestran cómo el número de alambres determina el techo bruto antes de las pérdidas de turno:
- En un receptáculo de señal médica de 0.6 mm y 6 alambres de la Banda A, un ciclo cuello de botella de 3.0 segundos fija un techo bruto de 3,600 / 3.0 = 1,200 piezas/hora antes de considerar el OEE de planta y el rendimiento en línea.
- En un receptáculo de potencia de 6.12 mm, 20 alambres y 260 A de la Banda E, alimentar 20 alambres gruesos y prensar un collar de retención establece un ciclo de 7.5 segundos, es decir, 480 piezas/hora brutas antes de las deducciones por OEE y rendimiento.
Los ingenieros que deseen evaluar el período de recuperación de la inversión por turno y los presupuestos anuales de mantenimiento del 3% al 8% pueden ingresar sus volúmenes exactos por SKU en nuestra calculadora de ROI de automatización de ensamble de contactos HYPCON.
Normas de calificación que rigen el ensamble de contactos hiperboloides (MIL-DTL-38999, SAE AS39029 y EIA-364)
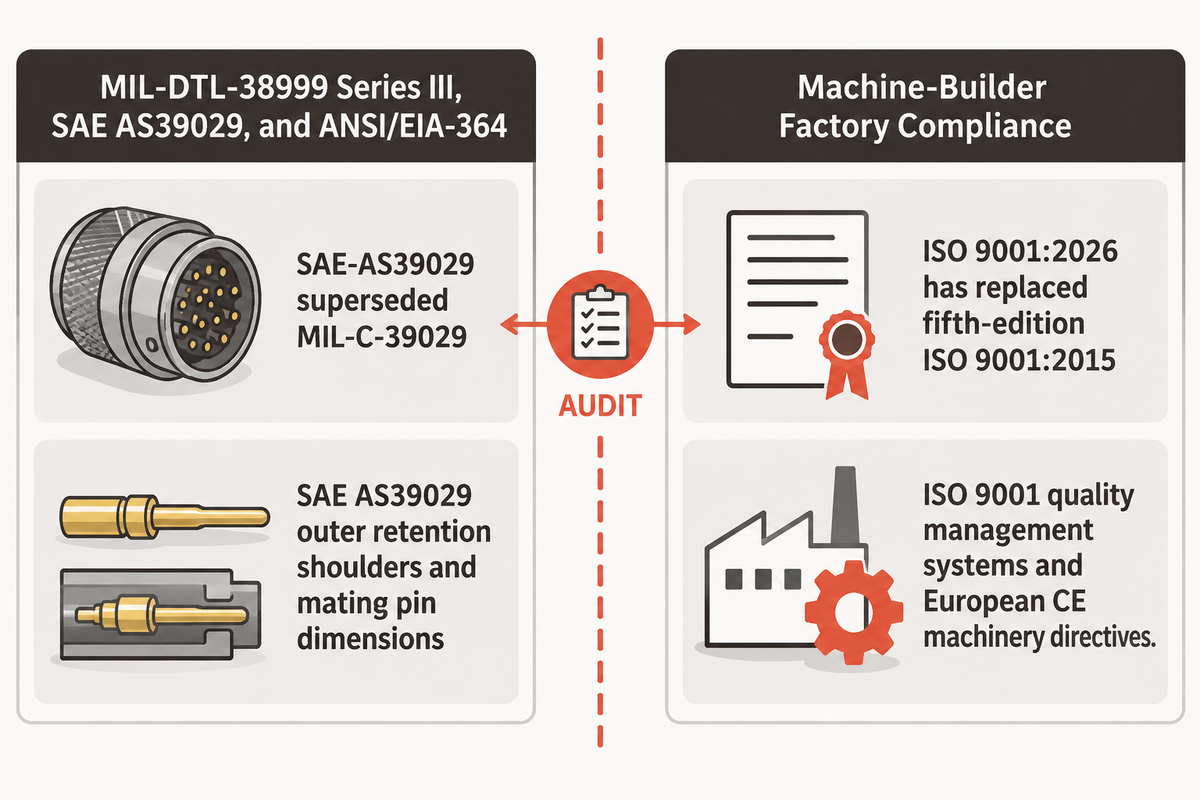
Las especificaciones deben separar las normas de calificación del contacto terminado respecto del cumplimiento fabril del constructor de la máquina antes de emitir órdenes de compra. Las normas MIL-DTL-38999 Series III, SAE AS39029 y los procedimientos ANSI/EIA-364 rigen los contactos hiperboloides MIL-DTL-38999. Los sistemas de gestión de calidad ISO 9001 y las directivas europeas de maquinaria CE rigen al fabricante del equipo de ensamble automatizado.
Los registros de estandarización militar estadounidense en Defense Logistics Agency ASSIST para MIL-C-39029 / SAE-AS39029 confirman que la norma SAE-AS39029 reemplazó a la MIL-C-39029 para contactos de conectores desmontables. La norma SAE AS39029 define los hombros externos de retención y las dimensiones del pin de contacto de acoplamiento. Los interiores patentados de cesta de alambre siguen planos de control de fuente ensayados bajo las revisiones de procedimientos de prueba de conectores eléctricos ANSI/EIA-364, incluyendo EIA-364-23 (resistencia a 20 mV / 100 mA), EIA-364-28 (vibración) y EIA-364-29 (retención).
Los avisos oficiales de ciclo de vida de la International Organization for Standardization para ISO 9001:2015 e ISO 9001:2026 muestran que la norma ISO 9001:2026 ha sustituido a la quinta edición ISO 9001:2015. Una frontera de cumplimiento evita errores de auditoría: los certificados ISO 9001 y CE del fabricante de la máquina cubren únicamente la gestión de calidad y la seguridad eléctrica del equipo, por lo que la aprobación en la Qualified Products List sigue requiriendo pruebas de lote independientes según MIL-DTL-38999 o SAE AS39029 por parte de la planta de conectores.
Diagnóstico de causa raíz de defectos en jaulas de alambre: Alambres faltantes, cintura colapsada y deriva en miliohmios
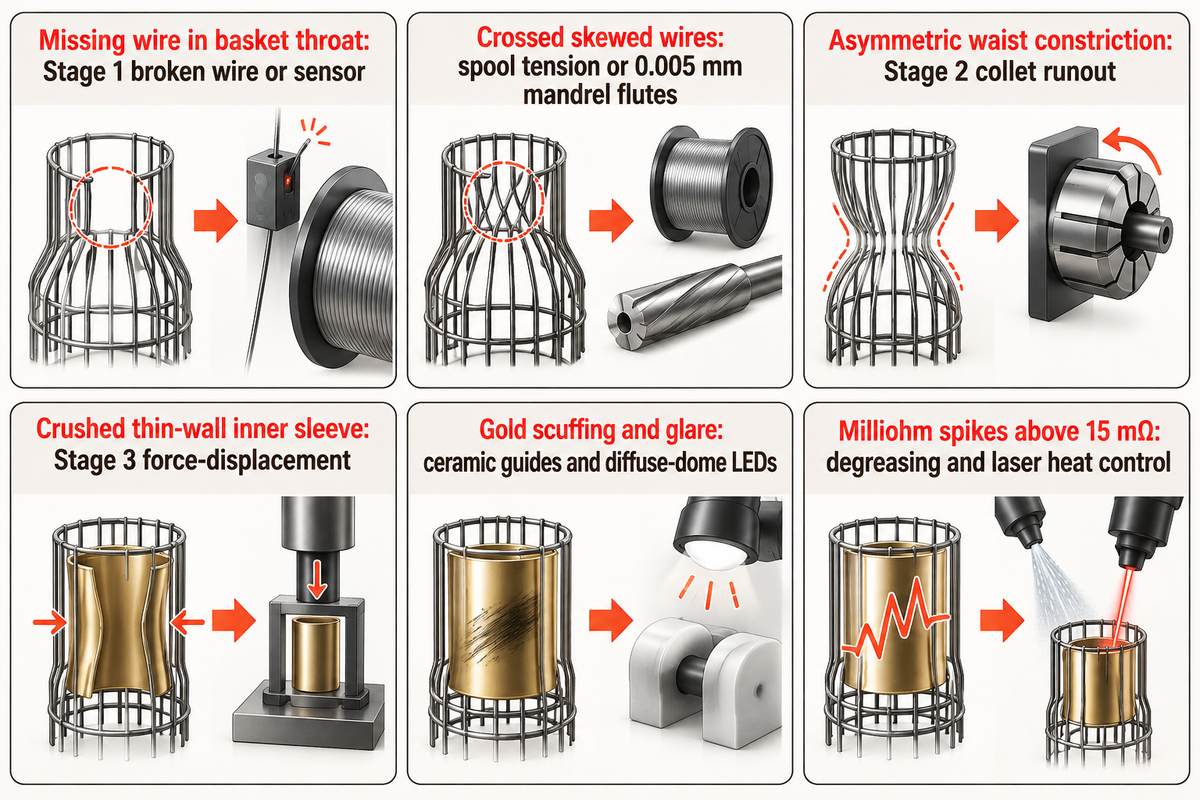
Durante la puesta en marcha, si la inspección en línea detecta rechazos en las jaulas de alambre, modificar la profundidad de crimpado aguas abajo o ampliar las tolerancias de la cámara solo oculta el verdadero problema mecánico. Los defectos recurrentes en el ensamble de receptáculos hiperboloides se originan aguas arriba en la tensión de devanado del alambre, el desgaste de las estrías del mandril ranurado, la limpieza superficial del cuerpo o la deriva del pulso láser.
Las plantas automotrices fijan como objetivo menos de 25 DPPM y las plantas médicas menos de 10 DPPM, frente al punto de referencia Six Sigma de 3.4 DPPM. Las pruebas de Sandia National Laboratories con 82 inspectores sobre 140 piezas de precisión demostraron que las revisiones visuales manuales solo detectaban el 85% de los defectos y desechaban erróneamente el 35% de las piezas buenas. Combinar los registros de rechazo por estación con modelos revisados por pares sobre ludimiento y relajación térmica en conectores permite aislar seis causas raíz en planta:
- Un alambre faltante en la garganta de la cesta se remonta a una rotura de alambre en la Etapa 1 o a un sensor de fibra óptica sucio; limpie las guías de devanado y verifique cada codificador de alambre.
- Los alambres inclinados cruzados o superpuestos provienen de una tensión desigual entre bobinas o de rebabas dentro de las estrías del mandril de 0.005 mm; inspeccione las ranuras con aumento y reequilibre los balancines.
- El estrechamiento asimétrico de la cintura se debe a la excentricidad entre el mandril y la boquilla del manguito durante la rotación de la Etapa 2; restablezca el punto cero del servo y verifique la excentricidad de la boquilla.
- Un manguito interno de pared delgada aplastado es causado por un exceso de carrera en la Etapa 3 o por variaciones en la longitud del cuerpo; cambie el prensado servo de profundidad fija a control por fuerza-desplazamiento.
- Las marcas de roce en el oro y los falsos rechazos recurrentes por brillo indican guías de alambre desgastadas o puntos calientes en la iluminación coaxial; pula o reemplace las guías cerámicas manteniendo la limpieza y reajuste los LED de domo difuso.
- Los picos de miliohmios por encima de una línea base de 15 mΩ en circuito seco indican residuos de hidrocarburos o un calor excesivo del láser que ablanda el BeCu. Aplique desengrase ultrasónico e higiene estricta en la manipulación de piezas.
Qué hacer
- Ponga en cuarentena las jaulas rechazadas según el código de estación e inspeccione primero las estrías del mandril de la Etapa 2.
- Verifique las puntas de sonda Kelvin de 20 mV / 100 mA contra un bloque derivador (shunt) certificado en miliohmios en cada turno.
- Utilice aire seco libre de aceite y guías de alambre higiénicas de PEEK en contactos médicos para sala limpia.
Qué evitar
- No aumente la profundidad de crimpado de la Etapa 4 para enmascarar alambres sueltos provocados por una deriva de tensión en la Etapa 1.
- No amplíe las tolerancias telecéntricas de 20 µm cuando el brillo especular del oro provoque falsos rechazos.
- No retire microcuerpos atascados con los dedos descubiertos ni con una pinza de acero afilada.
¿Qué factores determinan el costo, el tiempo de cambio de formato, la selección de proveedor y la aceptación FAT de una máquina de contactos HYPCON?
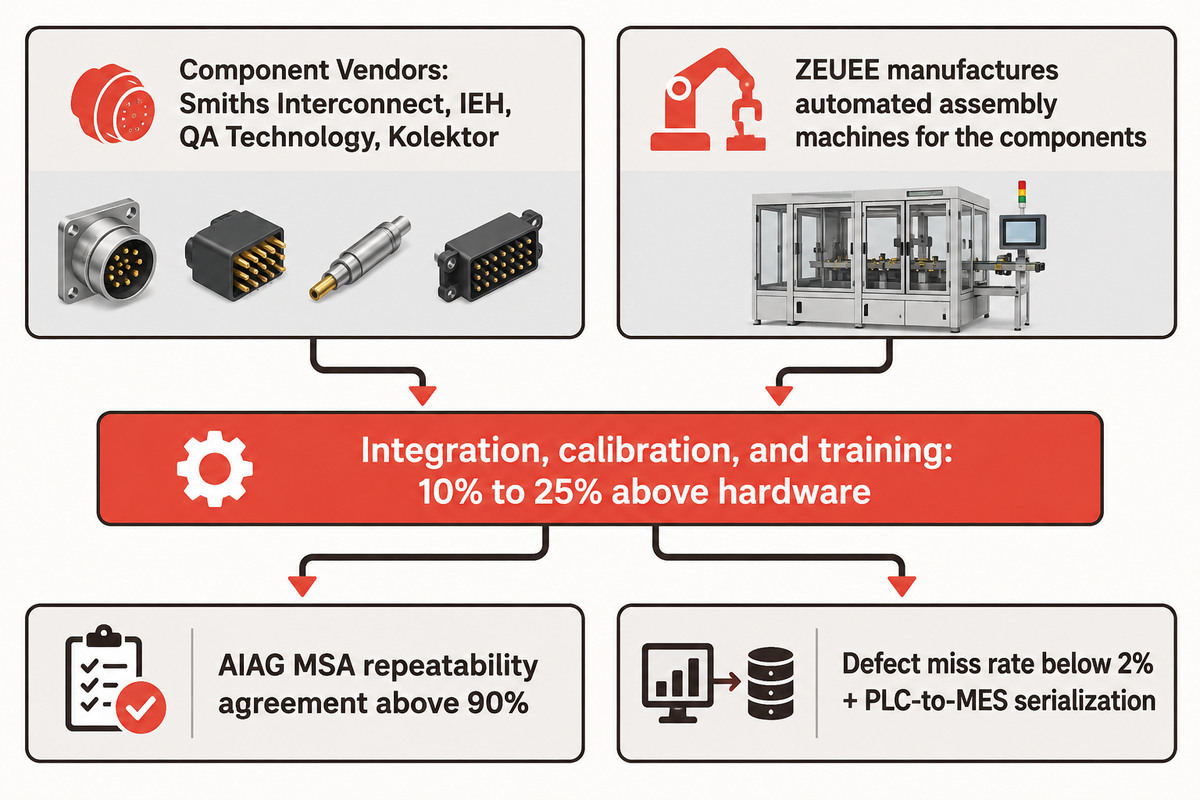
El precio y el plazo de entrega de las máquinas de contactos HYPCON personalizadas se entregan mediante cotizaciones escritas basadas en planos de pieza congelados. Los principales factores de costo incluyen el número de bandas de diámetro, la fijación por crimpado servo frente a láser de fibra, el cerramiento para sala limpia y el alcance de visión artificial 3D más inspección Kelvin. En toda la industria, la integración de sistemas, la calibración y la capacitación añaden entre un 10% y un 25% sobre el hardware.
Los compradores deben distinguir entre proveedores de contactos terminados y fabricantes de maquinaria a medida. Los proveedores de componentes como Smiths Interconnect, IEH Corporation, QA Technology y Kolektor Tesla Jihlava (titular de una marca comercial HYPCON para contactos de alta potencia) venden contactos terminados. Por el contrario, las capacidades de manufactura de Shenzhen Zeyu Intelligent Industrial (ZEUEE, fundada en 2005 con una base de 20,000 metros cuadrados en Jiangxi, más de 120 especialistas y más de 150 patentes) construyen líneas de ensamble personalizadas bajo normas de gestión de calidad ISO 9001.
¿Cuándo debe una planta de conectores comprar contactos hiperboloides terminados frente a fabricarlos internamente en una celda personalizada?
Para volúmenes bajos y prototipos iniciales, las plantas de conectores deben adquirir receptáculos hiperboloides terminados en catálogos de componentes. Cuando la demanda anual justifica el capital dedicado, las geometrías críticas del manguito son confidenciales o los clientes exigen trazabilidad de lotes serializada, está justificada una máquina de contactos HYPCON.
Los manguitos con recubrimiento de producción y las bobinas de alambre se someten a una Prueba de Aceptación en Fábrica (FAT) para máquinas de ensamble automatizado antes del embarque. La aprobación se otorga con una concordancia de repetibilidad AIAG MSA superior al 90% y una tasa de fuga de defectos inferior al 2%. Durante la verificación, los ingenieros ponen a prueba la celda con piezas patrón con alambres faltantes, cuerpos invertidos y valores altos de miliohmios. Al mismo tiempo, verifican la serialización entre el PLC y el sistema MES.
Conclusión principal
Combinar mandriles ranurados de 0.005 mm, cabezales de fijación por banda de diámetro, óptica telecéntrica de 20 µm con domo difuso y medición Kelvin de 20 mV hace que el ensamble de contactos hiperboloides de 100,000 ciclos sea repetible a escala industrial.
Preguntas frecuentes
¿Puede un único dispositivo de sujeción universal procesar todos los tamaños de contacto entre 0.4 mm y 6.12 mm sin cambios de hardware?
No existe ningún dispositivo de sujeción universal capaz de ensamblar receptáculos de microseñal de 0.4 mm y cuerpos de potencia de 6.12 mm sin un cambio de formato mecánico.
Aunque la plataforma de máquina ZEUEE abarca de 0.4 mm a 6.12 mm mediante herramentales modulares, la física del alambre cambia drásticamente en ese rango. Los receptáculos médicos de 0.4 mm emplean boquillas de alambre de baja inercia y requieren una manipulación delicada por vacío. Los cuerpos pesados de potencia de 260 A exigen soportes de posicionamiento rígidos en paleta, guías de alambre gruesas y módulos de prensa de alto empuje o láser.
¿Por qué las sondas de miliohmios en circuito seco siguen siendo obligatorias incluso después de superar las revisiones de cámara multiángulo?
Las cámaras telecéntricas de 20 µm con domo difuso confirman el número de alambres, el ángulo de inclinación y la profundidad de asentamiento, mientras que las sondas Kelvin de 4 hilos en circuito seco detectan películas resistivas invisibles y uniones frías.
Las pruebas bajo la norma EIA-364-23 limitan el voltaje de circuito abierto a 20 mV y la corriente a 100 mA para que las sondas nunca perforen por arco los óxidos superficiales. Gracias a ello, las superficies de los contactos nunca sufren descargas de arco. Si existe alguna anomalía en una pieza, se aísla antes de su envío.
¿En qué se diferencia la marca comercial de contactos Kolektor HYPCON de una máquina de contactos HYPCON de ZEUEE?
Kolektor Tesla Jihlava fabrica receptáculos hiperboloides de potencia, mientras que ZEUEE fabrica máquinas de ensamble automatizado para producir dichos componentes.
Los equipos de compras adquieren contactos terminados de empresas como Kolektor, Smiths Interconnect, IEH o QA Technology cuando subcontratan el hardware. Las fábricas de conectores adquieren una máquina de contactos HYPCON de ZEUEE para ejecutar internamente sus propios procesos de conformado de cesta de alambre, crimpado, soldadura láser y verificación Kelvin en línea.
¿La celda robotizada de ensamble automatizado realiza el recubrimiento electrolítico en línea de los alambres de cobre-berilio o de los cuerpos de latón?
El recubrimiento electrolítico de oro sobre níquel se realiza siempre fuera de línea, antes del proceso de ensamble.
Los baños químicos húmedos de galvanoplastia operan por separado, de modo que los alambres ya limpios y secos, junto con los cuerpos torneados, ingresan directamente a la celda mecánica.
¿Qué determina si un cambio de número de parte toma pocos minutos mediante selección de receta HMI o si requiere el reemplazo de subplacas modulares?
Los cambios de formato intrabanda que mantienen el mismo diámetro y número de alambres se realizan rápidamente mediante una receta servo en la HMI junto con un mandril y un soporte de posicionamiento de liberación rápida.
Los cambios de formato entre bandas incluyen ajustar el calibre del alambre de resorte, el número de alambres y el ancho del riel de la taza vibratoria, además de cambiar el hardware de fijación en la Etapa 4. Los operadores intercambian las subplacas de alimentación y terminación alineadas con pasadores guía junto con el mandril, y cargan la receta del PLC. El cambio de formato concluye con verificaciones Gage R&R de primera pieza y comprobaciones con derivador (shunt) según EIA-364-23. El tiempo exacto necesario para realizar el cambio se registra para los planos de pieza durante la Prueba de Aceptación en Fábrica.
¿Pueden las configuraciones cerradas para sala limpia ensamblar contactos hiperboloides médicos sin contaminación por lubricantes?
Sí, las celdas con componentes de movimiento totalmente cerrados, en seco y libres de lubricantes ensamblan receptáculos médicos hiperboloides sin contaminación.
Las guías de alambre secas de PEEK, los servoaccionamientos sellados, el flujo de aire laminar HEPA y la neumática con escape canalizado protegen las superficies de los contactos quirúrgicos.
¿Qué seis documentos de ingeniería y tolerancias deben congelarse antes de solicitar una cotización formal de la máquina?
Congele seis datos de entrada de ingeniería antes de solicitar una cotización formal de la máquina: planos de pieza, especificaciones del alambre, modo de fijación deseado, UPH neto esperado, límites de inspección y medios de integración de datos.
Entregue planos con tolerancias del diámetro del pin de contacto macho y del cuerpo cilíndrico torneado. Indique el diámetro y número de alambres de cobre-berilio, el espesor del recubrimiento y el ángulo de inclinación. Especifique los requisitos de collares de ajuste a presión, crimpado de 4 muescas o soldadura por láser pulsado. Indique el volumen anual por SKU y las horas por turno. Proporcione las especificaciones de miliohmios según EIA-364-23 y de fuerza de retención axial. Entregue los mapas de campos para códigos de barras PLC/MES y trazabilidad de lotes.
Diseñe su celda personalizada de máquina de contactos HYPCON
Envíe los planos del cuerpo del receptáculo, el número de alambres, la banda de diámetro (0.4 mm a 6.12 mm) y el UPH neto objetivo al equipo de ingeniería de ZEUEE para una evaluación personalizada de estaciones y tolerancias.
Solicitar revisión de planos y cotización de máquina personalizadaAcerca de este análisis de ingeniería
Escrito por Cherry, con aportes de ingeniería de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE), respaldada por dos décadas de experiencia en el diseño de equipos de ensamble de pines de contacto, varillas centrales y cestas de alambre hiperboloides, desde receptáculos médicos de 0.4 mm hasta cuerpos de potencia de 6.12 mm. A diferencia de las listas de verificación posteriores para la inserción en carcasas del conector, esta guía aborda el conformado previo en mandril ranurado de 0.005 mm, la óptica telecéntrica de 20 µm con domo difuso y la verificación Kelvin según la norma EIA-364-23.
Referencias y fuentes
- What is Hyperboloid Contact Technology? : Publicación técnica comercial de Connector Supplier
- Hyperboloid Wire-Basket High-Reliability Interconnects : Revisión de ingeniería de SAE Media Group / Tech Briefs
- U.S. Patent US9490562B2: Reduced Diameter Hyperboloid Electrical Contact (80–400 A) : United States Patent and Trademark Office
- U.S. Patent US7775841B2: Grooved-Spline Hyperboloid Electrical Contact : United States Patent and Trademark Office
- Patente de EE. UU. US6767260B2: Contacto hiperboloide automatizado con mandril ranurado y soldadura láser : Oficina de Patentes y Marcas de los Estados Unidos
- Electrical Connector Contact Failure Mechanisms: Corrosion, Wear, Fretting, and Thermal Aging : Microelectronics Reliability (ScienceDirect)
- Space-Grade Electrical Connector Screening and EIA-364-23 Low-Level Contact Resistance Guide : Programa NASA Electronic Parts and Packaging (NEPP)
- MIL-C-39029 / SAE-AS39029 General Specification for Removable Electrical Connector Contacts : U.S. Defense Logistics Agency ASSIST
- ANSI Standards Action: ANSI/EIA-364 Electrical Connector Test Procedure Revisions : American National Standards Institute (ANSI)
- ISO 9001:2015 Requisitos de sistemas de gestión de la calidad y aviso de reemplazo por ISO 9001:2026 : Organización Internacional de Normalización (ISO)
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE