Entre em contato com a Zeyu lntelligent Industrial Company
Lista de verificação do FAT: transforme testes da máquina em evidências para o envio

Um checklist de FAT vincula cada requisito da máquina a um teste acordado, a um resultado registrado e à respectiva decisão. Defina a configuração, as regras de contagem e quem tem autoridade para decidir antes do teste, para que cada item marcado tenha evidências que o respaldem.
A conversa difícil costuma começar depois de uma demonstração convincente: Quais peças foram contabilizadas? Quais configurações foram carregadas? O que a assinatura autoriza? Use este guia de FAT para preparar um pacote de evidências para equipamentos de montagem personalizados. Os campos da planilha abaixo são recomendações para o comprador adaptar junto ao integrador; não constituem um padrão universal de aceitação.
- Defina o teste antes da visita: estabeleça os requisitos, as amostras, os métodos e as responsabilidades.
- Mantenha o denominador: separe o tempo decorrido, a produção aprovada na primeira passagem e as peças de desafio.
- Registre 4 decisões: resultado do teste, autorização de envio, marco de pagamento e aceitação final.
- Planeje o trabalho no local: identifique as verificações de instalação e os testes que não podem ser concluídos na fábrica.
Estruture o checklist de FAT com base nas evidências
Um checklist de FAT acompanha cada requisito da máquina até a respectiva evidência. Identifique cada teste com um código de requisito, a configuração, o método, os critérios de aceitação, o resultado e o responsável pela análise. Uma marcação de aprovação sem explicação não permite que outra pessoa saiba qual revisão foi testada nem se um desvio foi aceito pela autoridade competente.
O que um checklist de FAT deve abranger?
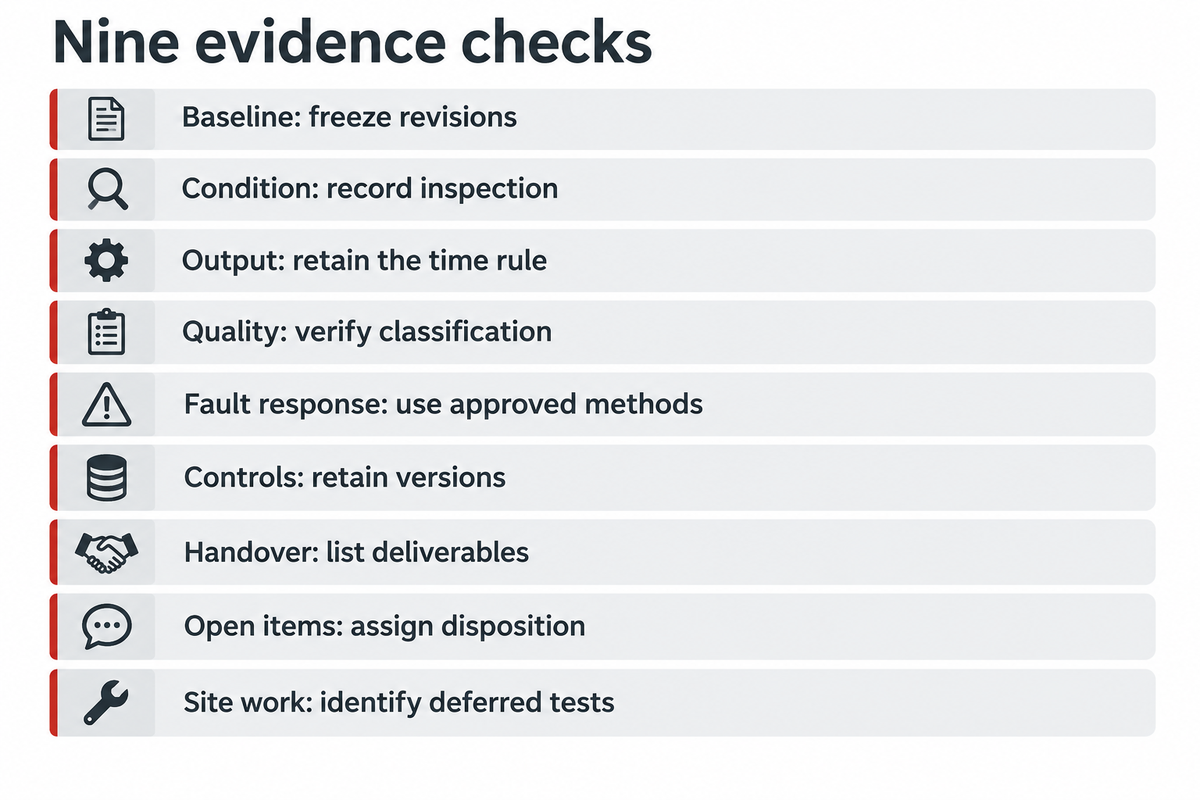
O checklist deve abranger preparação, condição física, produção medida, qualidade do produto, resposta a falhas, controles, documentação, pendências e transição para os testes no local. Para cada item, inclua um arquivo de evidências e a decisão correspondente. Em vez de deixar uma célula em branco, informe o motivo da exclusão e onde o teste será feito futuramente.
Para cada linha, pergunte se outro engenheiro conseguiria reconstruir o resultado sem depender da memória de quem testemunhou o teste. A orientação da NASA sobre verificação de produtos, seção 5.3.1.2.4, registra requisitos e versões do produto, dados de teste, ferramentas e discrepâncias. Essa estrutura de registro de engenharia é útil neste caso, mas não define os termos comerciais do pedido da máquina.
| Verificação | O que acordar | Evidências a manter | Decisão em caso de pendência |
|---|---|---|---|
| Referência | Revisões de requisitos e configurações | Protocolo aprovado e registro de identificação | Resolva conflitos entre revisões antes do teste |
| Condição física | Escopo da inspeção e referências dos desenhos | Registro de inspeção visual e fotografias | Registre danos ou conjuntos ausentes |
| Produção | Regras de tempo decorrido e contagem | Registro de início e parada; exemplo: 285 unidades aprovadas na primeira passagem em 60 min | Recalcule com base no denominador acordado |
| Qualidade do produto | Classes de defeitos e método de medição | Resultados rastreáveis e evidências do sistema de medição | Investigue classificações não confiáveis |
| Resposta a falhas | Procedimento aprovado para simulação de falhas | Resposta esperada e resposta observada | Resolva falhas funcionais antes da análise de liberação |
| Controles | Referência de receitas, software e hardware | Lista de versões e registro de backup e restauração | Avalie alterações e novos testes afetados |
| Transferência | Escopo de documentação, treinamento e peças de reposição | Relação de entregáveis e comprovante de recebimento | Identifique o item ausente e o responsável |
| Pendências | Autoridade para decidir e evidências de encerramento | Lista de pendências vinculada aos códigos dos testes | Registre a próxima ação autorizada |
| Trabalho no local | Verificações de instalação e interfaces adiadas | Matriz de responsabilidades pelos testes na fábrica e no local | Mantenha visíveis os requisitos ainda não testados |
Se o setor de compras solicitar um modelo gratuito de checklist, acrescente às linhas de exemplo copiadas e coladas aqui colunas para código do requisito, valor esperado, valor observado, nome do arquivo de evidências, responsável e data. Um PDF é útil como cópia congelada para testemunhas; mantenha um arquivo mestre editável para revisões controladas. O formulário baixado não deve ser tratado como especificação da máquina.
Ponto de verificação das evidências: as 285 unidades em 60 min do exemplo correspondem a uma única configuração identificada. Inclua essa configuração e o registro original junto ao resultado. Os campos de registro da NASA tornam o teste rastreável; comprador e fornecedor ainda precisam acordar o que esse resultado autoriza.
Estabeleça a referência de planejamento do FAT antes do teste
O planejamento do FAT começa com uma mesma referência para os testes acordados: especificação técnica, procedimento de teste, amostras, equipamentos e pessoal. Resolva divergências antes da visita das testemunhas à fábrica. Caso contrário, a sessão pode se transformar em uma demonstração apenas das funções prontas, e os requisitos ausentes só serão descobertos depois de já terem sido gastos tempo e recursos com a viagem.
Para equipamentos de automação personalizados, defina os limites de fornecimento da máquina em relação às ferramentas, aos materiais e aos serviços fornecidos pelo cliente. Confira se o pedido de compra corresponde ao protocolo de FAT aprovado. Se vários pedidos de compra dividirem o projeto, identifique qual deles abrange cada interface, em vez de presumir que o fabricante da máquina fornecerá tudo.
O roteiro de FAT da PMMI de 2021 ressalta a importância do planejamento antecipado e recomenda usar materiais de produção durante o FAT e incluir os operadores. O contexto de embalagens oferece lições úteis de preparação, mas não define durações universais de operação para toda máquina de montagem.
- Compatibilize os desenhos, os códigos dos requisitos e o procedimento de FAT vigente.
- Confirme as quantidades de amostras, as revisões dos materiais e as amostras de defeitos conhecidos.
- Verifique a adequação dos instrumentos e os certificados de calibração.
- Designe as testemunhas, os responsáveis pelos dados e as pessoas autorizadas a resolver desvios.
- Acorde as condições para interromper o teste e como uma alteração de configuração afeta os testes já concluídos.
Exemplo: o comprador envia apenas uma variante de conector para um teste planejado de 60 min, embora a produção também precise de uma segunda carcaça. A primeira variante funciona, mas a segunda exige um ninho diferente e uma receita de inspeção alterada. Considerar a máquina inteira aprovada ocultaria essa condição não testada. Antes da visita, o comprador deve listar as duas variantes, identificar quais amostras estão disponíveis e atribuir a configuração ausente a outro teste. Se só for possível testemunhar uma variante, o relatório deve especificar exatamente qual variante e receita foram contempladas. A equipe comercial deve decidir como o trabalho restante afeta o marco acordado, em vez de pedir a assinatura de um engenheiro para resolver uma disputa contratual.
Ponto de verificação do planejamento: reserve o teste de 60 min para uma variante e revisão definidas. A PMMI recomenda amostras representativas e a participação do operador. A ausência de uma variante deve ser atribuída explicitamente a uma responsabilidade de teste, em vez de desaparecer em uma declaração genérica de que o FAT foi concluído.
Defina critérios mensuráveis de desempenho e detecção de defeitos
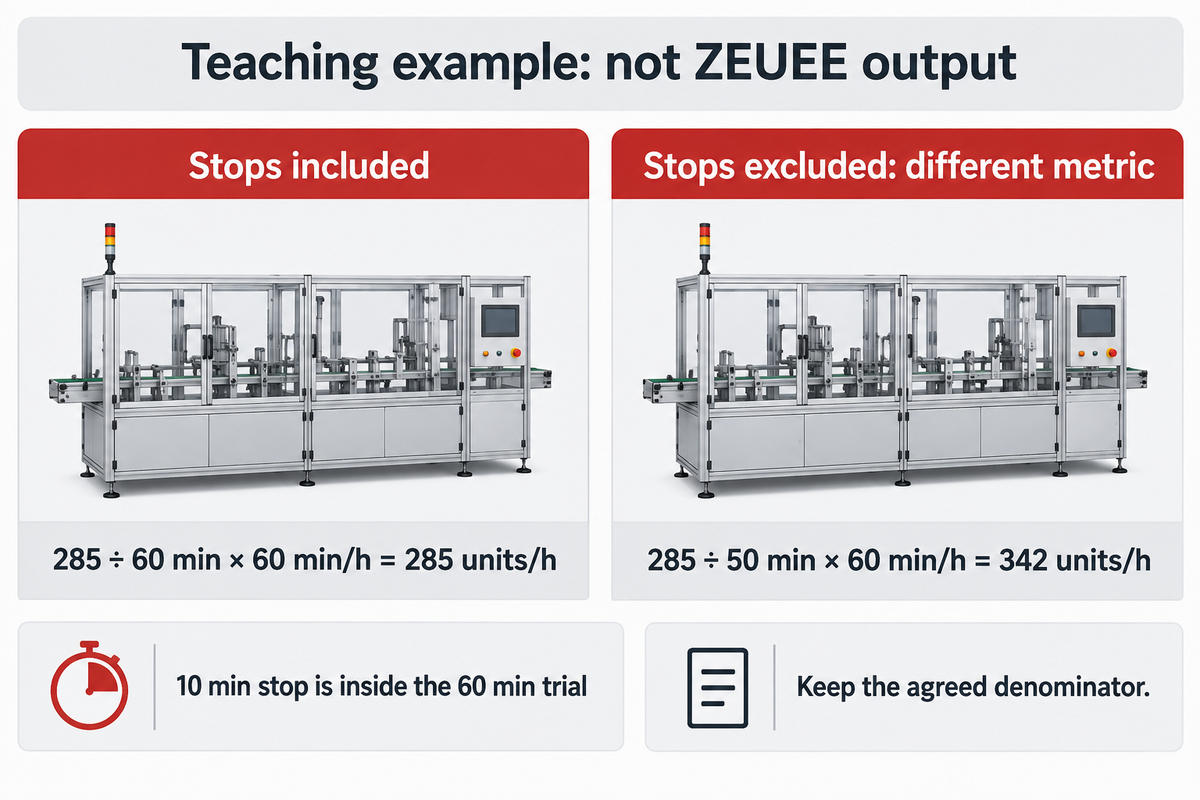
Para avaliar o desempenho da máquina, é preciso ter uma contagem confiável e uma base de tempo definida. Acorde como paradas, peças rejeitadas, retrabalho e trocas de modelo afetam o resultado. Verifique se o sistema de medição consegue classificar os recursos exigidos de forma consistente. Um cálculo correto por hora continua sendo uma evidência fraca se as decisões sobre peças boas não forem confiáveis.
O guia de estudos de medição do NIST distingue repetibilidade, reprodutibilidade, estabilidade e erros relacionados ao viés. Para características críticas, solicite o estudo aplicável de análise do sistema de medição ou outro método justificado. A calibração não é suficiente para explicar todos os erros potenciais que influenciam uma decisão de produção na automação de inspeção de conectores. Identifique o defeito, o método de referência e as peças de desafio antes de testar a detecção e a rejeição.
Exemplo calculado: uma célula de montagem processa 300 unidades de produção em 60 min de tempo decorrido. A inspeção classifica 285 como boas na primeira passagem, 10 como retrabalho e 5 como sucata. O período inclui 10 min de parada. Se a métrica acordada for unidades boas na primeira passagem por hora decorrida, calcule 285 ÷ 60 min × 60 min/h = 285 unidades/h. Excluir o tempo de parada resulta em 285 ÷ 50 min × 60 min/h = 342 unidades/h, o que responde a uma pergunta diferente. Mantenha as 10 unidades de retrabalho fora da contagem de primeira passagem, mesmo que sejam reparadas depois. As peças de desafio precisam de registro próprio para não alterar a contagem da produção. Compare os resultados com o limite acordado antes do teste.
60 minPeríodo decorrido do teste
285 unidades/hProdução boa na primeira passagem
10 minParadas incluídas
A orientação do NIST sobre estabilidade de processos considera a estabilidade uma etapa anterior à capacidade do processo. Um total baixo e repetível em um teste curto não significa que o desempenho será estável em turnos diferentes, lotes de matéria-prima ou condições de aquecimento do processo.
Solicite evidências de desempenho sustentado separadamente quando isso fizer parte da aceitação.
Ponto de verificação do desempenho: 285 unidades/h em 60 min e 342 unidades/h em 50 min são métricas diferentes, derivadas do mesmo exemplo. Preserve o registro da parada de 10 min, a base de medição e as regras de contagem. Esses dados dão ao responsável pela análise uma base para avaliar o teste acordado e evitam que ele seja tratado como uma comprovação sem fundamento da capacidade de longo prazo.
Verifique as funções de segurança e a recuperação controlada de falhas
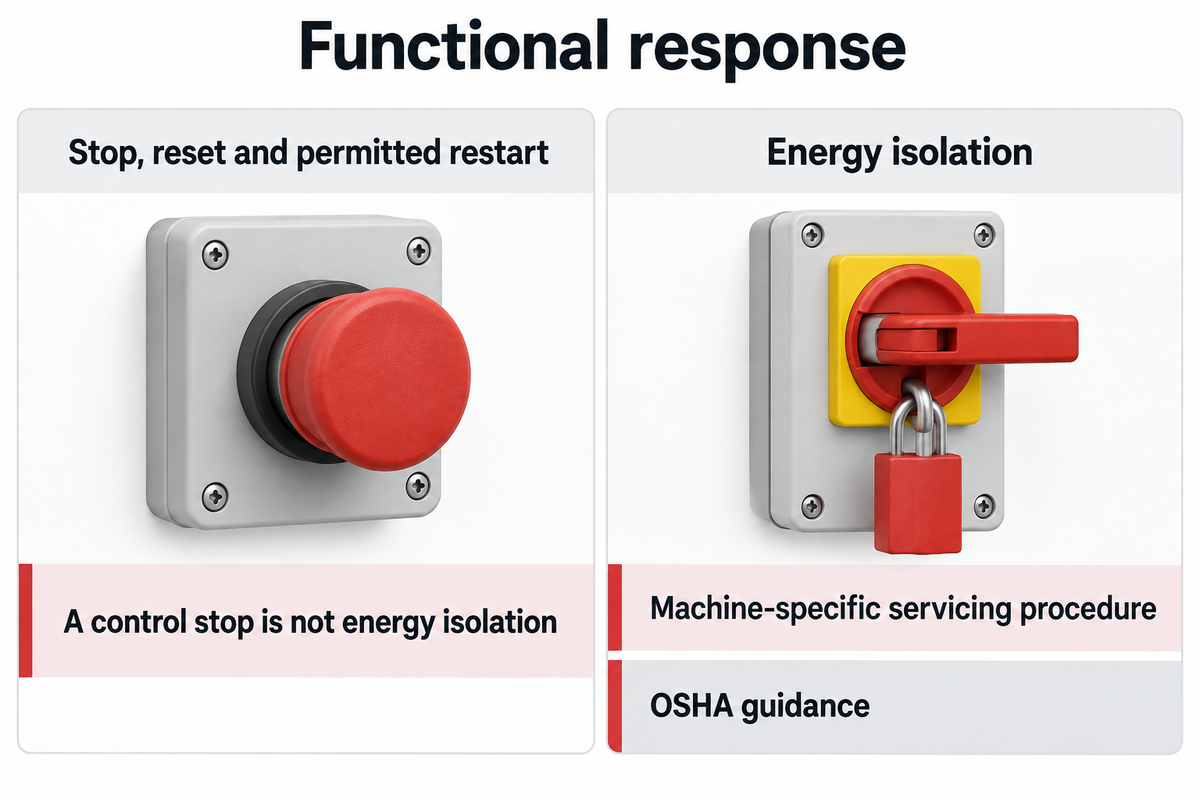
Os testes funcionais relacionados à segurança precisam de um procedimento aprovado e específico para a máquina, respostas esperadas e pessoal autorizado e competente. Verifique a operação normal, as falhas e a recuperação dentro desse procedimento. Não improvise um teste de desafio perigoso para obter uma marca de aprovação. Uma demonstração de parada de emergência, por si só, não verifica a conformidade de segurança de uma instalação completa.
Os intertravamentos de segurança funcionam?
Verifique cada intertravamento aplicável de acordo com a função de segurança documentada, incluindo a condição que o aciona, a resposta esperada, a redefinição e a retomada permitida. Mantenha o resultado observado e a configuração registrados. O especialista em segurança de máquinas deve definir o método de validação e as demais evidências necessárias; o fato de uma testemunha apertar um botão não valida a segurança.
Mantenha o isolamento de energia como uma questão separada. A OSHA afirma que circuitos de controle e portas intertravadas não são dispositivos de isolamento de energia. Quando a manutenção expuser pessoas a energias perigosas, aplique o procedimento de isolamento pertinente e específico para a máquina. Inclua o botão de parada de emergência e as paradas de emergência no plano de testes funcionais; nenhum deles deve ser apresentado como autorização para entrar em uma área perigosa.
Faça
- Use simulações de falha aprovadas.
- Registre o comportamento esperado de parada e recuperação.
- Vincule o registro de validação de segurança à configuração.
Não faça
- Contornar uma proteção para fazer uma demonstração.
- Tratar uma parada de controle como isolamento de energia.
- Aprovar uma sequência de retomada não testada.
Ponto de verificação da recuperação: o registro de parada de 10 min do teste didático deve identificar por que a máquina parou e como a operação foi retomada. Recuperar e contabilizar a produção não comprova que a recuperação foi segura. Mantenha as evidências autorizadas de resposta a falhas separadas do total de produção e do procedimento de isolamento usado na manutenção.
Conclua a transferência dos controles e da documentação
A preparação para a transferência depende da preservação da configuração dos resultados registrados e das informações associadas necessárias à operação e à manutenção. Antes de a máquina sair, compatibilize as versões de software, os desenhos, os backups e a relação de entregáveis. A falta de direitos de acesso ou um método de restauração não testado pode tornar inutilizável um pacote aparentemente completo.
Revise a sequência de operação com o pessoal de produção e manutenção, abordando as funções das mensagens de alarme, da seleção de receitas e da recuperação. Teste o software e o hardware quando o escopo aprovado permitir. A IHM deve permitir que o usuário previsto compreenda o estado da máquina. Para máquinas de montagem automatizada, associe cada receita de produto às ferramentas e aos limites de inspeção.
“Uma confirmação declarada e uma demonstração não são a mesma coisa.”
Bedre descreve problemas em testes integrados, como cabos desconectados e alterações de software. A questão principal para a equipe responsável pela transferência é se a configuração conectada demonstrou as sequências exigidas, com as alterações e seus impactos registrados.
- Compatibilize os desenhos elétricos conforme construído, a lista de materiais (BOM) e os registros de versões.
- Confirme as revisões dos manuais de operação e manutenção, o idioma e os direitos de acesso.
- Confira as listas de peças de reposição em relação às peças fornecidas e aos consumíveis acordados.
- Registre o conteúdo dos backups, as responsabilidades pela restauração e a recuperação demonstrada, quando incluída.
- Vincule a conclusão do treinamento, os documentos pendentes e as ações corretivas aos respectivos responsáveis.
A documentação completa indica que os entregáveis acordados foram contabilizados e deixa as deficiências evidentes. Uma documentação adequada inclui nomes de arquivo utilizáveis e um histórico controlado de revisões. As recomendações do fabricante e os planos de manutenção do comprador devem orientar quais documentos de instrução precisam estar disponíveis no local de uso.
Ponto de verificação da transferência: associe o registro de 60 min do exemplo às revisões da receita, do programa e do desenho. Se algum parâmetro mudar depois, registre a alteração e avalie quais testes foram afetados. Uma pasta com arquivos aleatórios, sem identificação da configuração, não ajuda a descobrir qual máquina produziu as 285 unidades boas na primeira passagem.
Decida a liberação para envio com base no registro de pendências
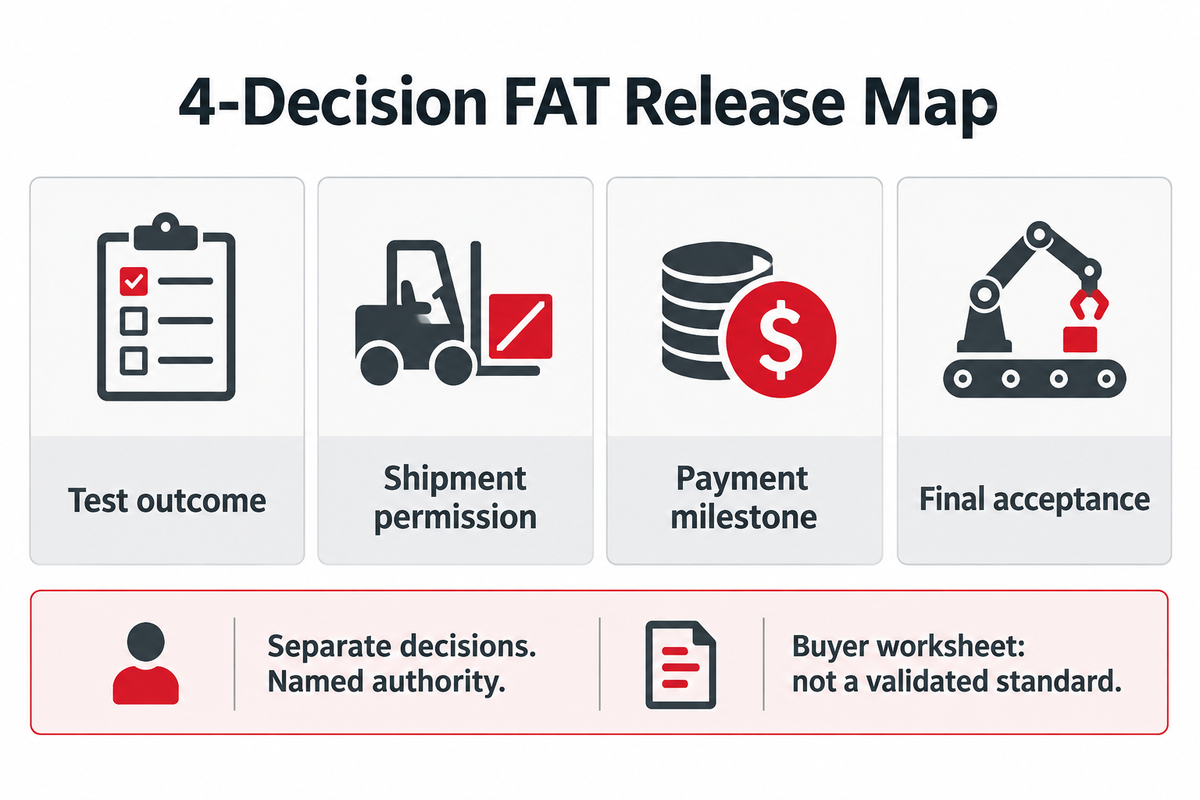
A lista de pendências deve levar a uma decisão clara, com responsável, evidências e autoridade para cada requisito não resolvido. Mantenha o resultado do teste separado da autorização de envio, do marco de pagamento e da aceitação final. Essas decisões devem seguir o contrato e as obrigações aplicáveis; uma assinatura genérica de FAT não deve substituir todas elas.
Mapa de liberação do FAT com 4 decisões
O mapa de liberação do FAT com 4 decisões registra separadamente o resultado do teste, a autorização de envio, o marco de pagamento e a aceitação final, com evidências e responsáveis autorizados.
Esta é uma planilha para o comprador, sugerida neste guia. Não é um padrão validado nem uma regra automática de liberação. A orientação da NASA sobre transição de produtos distingue a preparação para entrega e a documentação do transporte e da instalação. O contrato define quem tem autoridade para a liberação comercial.
| Decisão | Pergunta a responder | Registro a manter |
|---|---|---|
| Resultado do teste | Quais requisitos foram aprovados, reprovados ou ainda não foram testados? | Resultados vinculados às evidências e aos desvios |
| Autorização de envio | O despacho está autorizado nas condições e com as proteções especificadas? | Decisão autorizada e preparação para o transporte |
| Marco de pagamento | O que o contrato acordado exige? | Decisão comercial pela parte autorizada |
| Aceitação final | As obrigações aplicáveis na fábrica e no local foram cumpridas? | Registro de aceitação que identifica as obrigações restantes |
Exemplo: o setor de compras pergunta se o despacho pode prosseguir. O engenheiro de qualidade consegue reconstruir o resultado de 285 unidades/h. No entanto, falta o manual de manutenção final e uma interface no local continua sem teste. O engenheiro registra o resultado do teste concluído e os 2 itens pendentes, em vez de declarar aprovação. As partes responsáveis conferem o contrato, as obrigações aplicáveis e os riscos do transporte do equipamento. Se o despacho for autorizado, o registro deve identificar a condição autorizada, o responsável e as evidências de encerramento. Se uma função de segurança reprovada não for resolvida, uma decisão comercial de manter a data de envio não elimina a falha. A decisão de pagamento deve ser documentada conforme sua própria autoridade contratual.
Ponto de verificação da liberação: 285 unidades/h é um resultado de teste registrado, não uma autorização de envio. Um registro de pendências ajuda a deixar o trabalho restante visível, mas apenas registrá-lo não significa que foi concluído. A orientação de verificação da NASA exige comprovação objetiva de conformidade ou uma dispensa aceita, além do encerramento das discrepâncias conforme seu próprio processo de engenharia.
Teste de aceitação na fábrica vs. teste de aceitação no local: atribua os novos testes
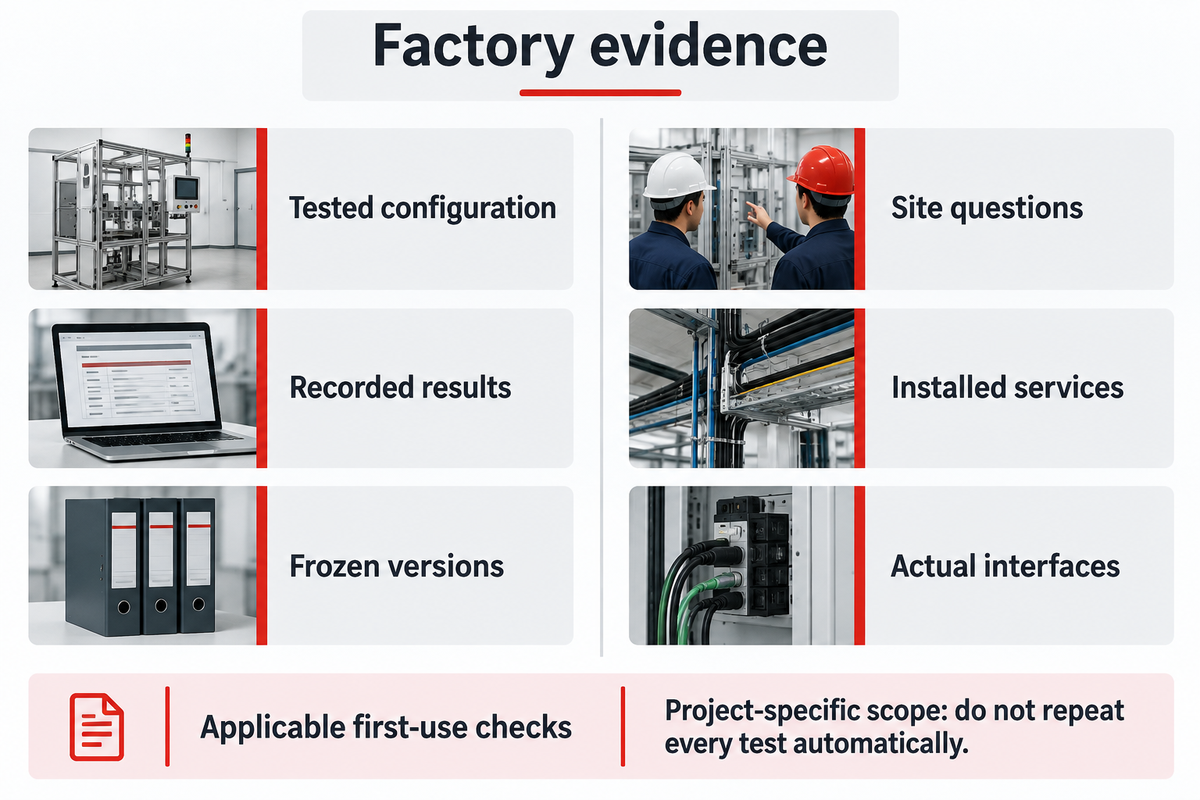
A diferença entre o teste de aceitação na fábrica e o teste de aceitação no local está no ambiente e no escopo das evidências disponíveis. Os testes na fábrica podem verificar a configuração montada nas condições acordadas. A instalação introduz transporte, serviços e interfaces reais. Planeje as inspeções antes do primeiro uso e os novos testes baseados em risco antes da chegada da máquina, designando um responsável para cada um.
Na automação de linhas de produção, o desempenho no local pode depender do fornecimento a montante e do manuseio a jusante, que foram simulados nas instalações do fornecedor. A orientação da NASA sobre transição inclui testes funcionais e de aceitação após a instalação para verificar danos de transporte ou manuseio. A matriz de FAT vs. SAT a seguir distingue essas dependências das funções já demonstradas. É uma planilha de planejamento, não uma exigência para repetir todos os testes.
| Item | Evidências da fábrica | Condição ou fator que aciona a verificação no local | Responsável a designar |
|---|---|---|---|
| Condição física | Inspeção antes do despacho | Danos ou movimentação durante o transporte | Recebimento e fornecedor |
| Segurança da instalação | Registros de validação da máquina | A segurança depende das condições de instalação | Especialista competente no local |
| Alimentação elétrica | Alimentação e configurações de teste | Conexão final à alimentação elétrica e proteções do local | Especialista em eletricidade |
| Ar comprimido e outros serviços | Condições dos serviços na fábrica | Disponibilidade e variação reais dos serviços | Instalações e integrador |
| Material a montante | Amostras de fábrica acordadas | Condições reais de alimentação e interação com a linha de produção | Produção e fornecedor |
| Interface a jusante | Registro de simulação ou de equipamento conectado | Comunicação real entre equipamentos e comportamento com a linha bloqueada | Integrador da linha de produção |
| Integração das proteções | Configuração e resposta na fábrica | Remontagem, alteração da fiação ou do layout de acesso | Especialista em segurança de máquinas |
| Software e receitas | Versão congelada e backup | Versão, limites ou sistemas conectados alterados | Responsável pelos controles |
| Produção | Exemplo: 285 unidades/h em 60 min | Desempenho exigido nas condições reais do local | Produção e qualidade |
A inspeção antes do primeiro uso é uma questão separada de uma alteração de configuração. Na Grã-Bretanha, a explicação da HSE sobre o regulamento 6 do PUWER afirma que equipamentos cuja segurança dependa das condições de instalação devem ser inspecionados após a instalação e antes do primeiro uso, bem como após a remontagem em um novo local. Defina as verificações e os equipamentos conforme a jurisdição em questão. Não conclua que um programa sem alterações elimina a obrigação relacionada a uma condição dependente da instalação.
Ponto de verificação no local: preserve as evidências da fábrica referentes aos 60 min e, em seguida, identifique quais condições da instalação elas não abrangeram. Um teste de aceitação no local deve verificar os requisitos atribuídos com condições reais e resultados rastreáveis. Mudar o título de um formulário de FAT para SAT não fornece evidências.
Compare fornecedores reconstruindo o resultado de um teste
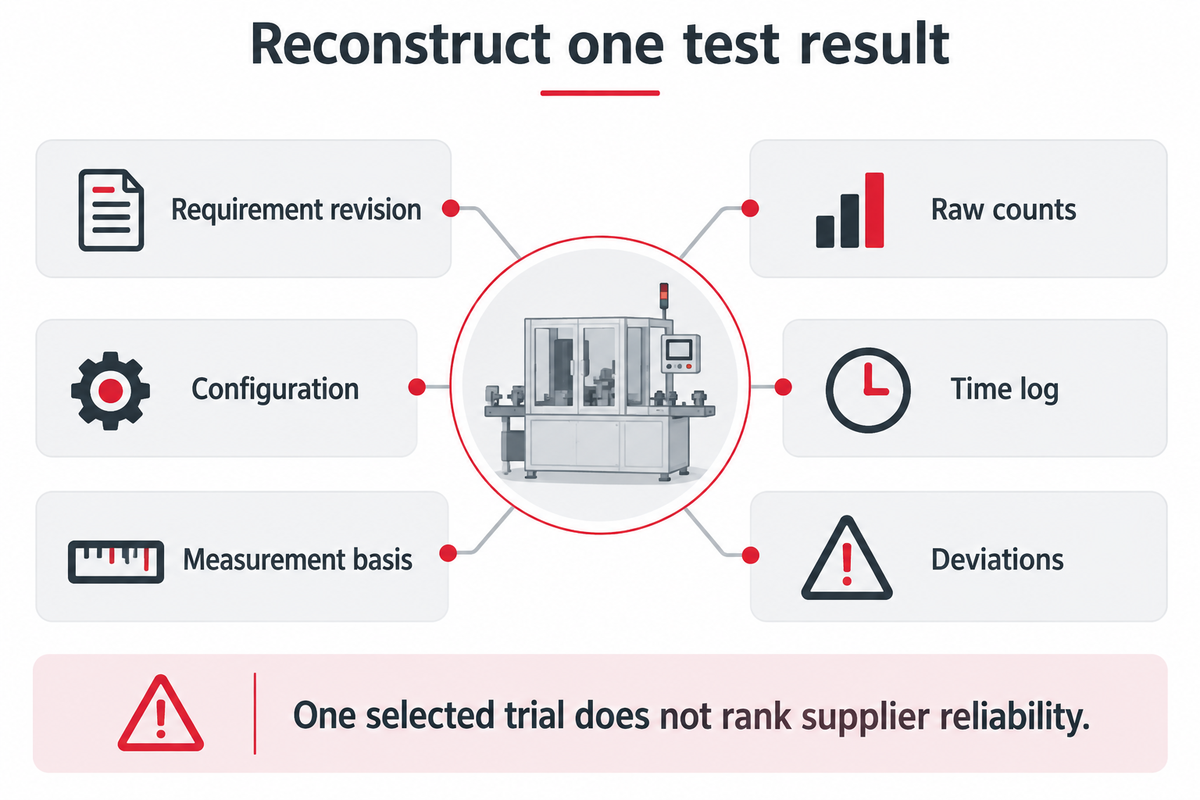
O mesmo vale para o registro de testes de um fornecedor. Peça a cada fornecedor as evidências necessárias para reconstituir um resultado relevante: revisão do requisito, configuração, base de medição, contagens brutas, registro de horários e desvios. Esse é um critério razoável para avaliar a completude e a qualidade dos registros. Um único teste selecionado ou condições operacionais diferentes não permitem concluir que um fornecedor é mais confiável.
É importante enviar as mesmas solicitações de dados a cada concorrente e verificar se as condições realmente correspondem. As orientações do NIST para comparar a confiabilidade descrevem amostras aleatórias testadas nas mesmas condições. Uma amostra como o melhor vídeo de demonstração de um fornecedor não segue a mesma base de amostragem. Para consultas mais amplas relacionadas à compra, consulte o guia de equipamentos de automação personalizados, além desta solicitação voltada à aceitação.
- O responsável pela análise consegue reproduzir o numerador e o denominador a partir dos registros brutos?
- As variantes do produto, os lotes de material, as configurações e os métodos de medição estão identificados?
- A lista de verificação de controle de qualidade explica as não conformidades e o retrabalho?
- Os especialistas em compras conseguem identificar o que ainda não foi testado ou não foi resolvido contratualmente?
Para acompanhar o teste remotamente, definam a cobertura das câmeras, os registros de horário, o acesso aos arquivos e a identificação dos observadores. A verificação por vídeo pode complementar o registro, mas um resumo editado do teste não mostra necessariamente que todas as funções exigidas foram testadas. Ao realizar um FAT digital, verifique se as funções operam na sequência exigida e mantenha os resultados originais.
Ponto de verificação da comparação: Como o fornecedor obteve 285 unidades/h, considerando o denominador de 60 min e as paradas de 10 min? Antes de comparar um número de destaque elevado, a reconstrução dos registros revela as evidências que faltam. Uma classificação confiável dos fornecedores exige um método de comparação justificado, além deste único exemplo.
Perspectivas do setor: mantenha a referência de aceitação atualizada
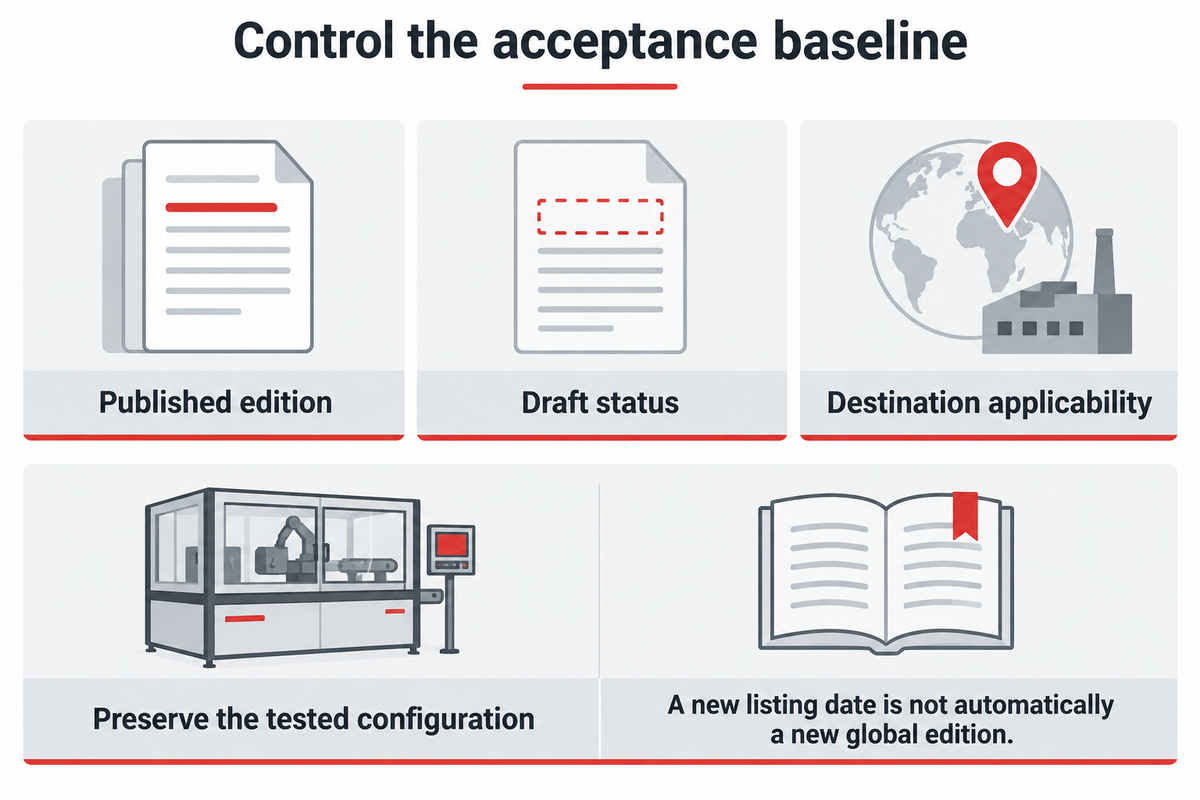
Em outubro de 2026, uma medida útil é controlar a edição e a aplicabilidade das referências técnicas. Antes de aprovar o protocolo, verifique a norma publicada, os requisitos do destino e a revisão acordada. Rascunhos em elaboração e datas em uma página de certificação não alteram necessariamente os requisitos de um pedido.
A página oficial da ISO 12100:2010 identifica a norma publicada de avaliação de riscos de máquinas e sua confirmação em 2022. A página inclui um link para o trabalho em um rascunho posterior. Ao selecionar a referência, registre o status da publicação; não descreva uma revisão ainda não publicada como requisito vigente. O especialista responsável deve determinar qual edição e quais requisitos aplicáveis às máquinas regem o projeto.
As referências elétricas exigem o mesmo cuidado. A página da IECEE sobre a IEC 60204-1:2016 indica que o escopo dos equipamentos elétricos começa na conexão de alimentação da máquina. As variações nacionais e suas datas precisam de uma avaliação própria de aplicabilidade. Uma data recente na listagem não indica, por si só, que uma edição global foi publicada recentemente.
Integre essa análise ao ciclo de vida do equipamento. Antes de fazer um novo pedido de equipamento, identifique as referências, as edições e o destino. Antes de um teste na fábrica, compare os requisitos aprovados com a revisão da máquina. Antes da expedição, avalie as alterações feitas durante o encerramento da lista de pendências. Após a instalação, avalie a alimentação elétrica real e as proteções integradas. Esses pontos de verificação permitem que a equipe de aceitação retome um teste sem reabrir trabalhos sem relação com ele.
Os registros digitais só são úteis se o histórico de revisões estiver disponível. Mantenha identificáveis os resultados do fornecedor, a decisão do comprador e as ações corretivas posteriores. Se o software do fabricante mudar após a sessão de acompanhamento, mantenha as duas configurações e descreva quais requisitos foram afetados. Um arquivo mais recente não deve substituir silenciosamente as evidências que embasaram uma assinatura anterior.
Ponto de verificação da versão: um resultado de 60 min continua sendo evidência da configuração testada, mesmo quando uma versão posterior da norma é publicada como minuta. Avalie as alterações com os especialistas responsáveis e ajuste o protocolo conforme necessário. Atualize o protocolo quando necessário, preserve o registro anterior e autorize todos os retestes necessários antes de declarar que a máquina modificada foi aprovada.
Conclusão principal
Um registro completo do FAT deve permitir que o responsável pela análise rastreie o requisito, a configuração testada, o resultado e a decisão autorizada. Mantenha separadas as quatro decisões de liberação e registre os requisitos da instalação que ainda não foram testados para acompanhamento posterior.
Perguntas frequentes
O Teste de Aceitação na Fábrica é o mesmo que uma inspeção pré-embarque?
Os testes de aceitação na fábrica são diferentes das inspeções pré-embarque. Os escopos podem se sobrepor, mas são as tarefas acordadas que determinam o que cada inspeção comprova.
Uma inspeção pré-embarque pode se concentrar na identificação, nas condições, nas quantidades ou na embalagem. Um teste de aceitação na fábrica normalmente segue um protocolo acordado para verificar as funções e o desempenho especificados para o equipamento. Solicite o escopo efetivo e as evidências, em vez de confiar no nome do serviço. Se as duas atividades forem necessárias, identifique as verificações compartilhadas e mantenha visíveis no relatório os requisitos funcionais ainda não testados.
Um teste acompanhado na fábrica é o mesmo que um Teste de Aceitação na Fábrica?
O teste acompanhado diz respeito à observação; o protocolo do FAT define o escopo de aceitação.
Um comprador, representante ou observador remoto pode acompanhar testes selecionados na fábrica sem acompanhar todos os requisitos. Definam quais testes serão observados, quais registros serão analisados posteriormente e quem poderá aprovar desvios. A presença, por si só, não comprova que todo o processo de FAT foi realizado. O relatório deve identificar o observador, a configuração, os procedimentos e os resultados, incluindo testes adiados para outra sessão ou local.
Para quem é este modelo de lista de verificação do Teste de Aceitação na Fábrica?
Esta lista de verificação do teste de aceitação na fábrica é destinada a compradores, engenheiros de qualidade, equipes de produção e integradores que definem as evidências de aceitação da máquina.
Adapte os campos à máquina, ao contrato e aos requisitos do destino com os especialistas responsáveis. Projetos de automação industrial têm necessidades comuns de registro, mas seus testes técnicos são diferentes. Uma linha de embalagem, uma máquina CNC e uma célula de montagem de conectores precisam de critérios de desempenho e planos de validação de segurança distintos. Use a planilha para organizar esses requisitos; ela não fornece limites técnicos nem aprovação regulatória para equipamentos que não avaliou.
Por que usar uma lista de verificação para o teste de aceitação na fábrica?
Uma lista de verificação para o teste de aceitação na fábrica ajuda a identificar evidências faltantes antes da expedição.
Relacionar requisitos, resultados e itens pendentes permite que a equipe identifique testes omitidos e atribua as ações necessárias para encerrá-los. O valor da lista depende de registros precisos e decisões autorizadas.
Os manuais de manutenção precisam estar em um idioma específico?
O idioma dos manuais de manutenção depende dos requisitos do destino, dos usuários previstos e do escopo acordado para a documentação.
Não presuma que um manual em inglês atende a todos os mercados. Especifique o idioma e a revisão exigidos na lista de entregáveis e obtenha a decisão de aplicabilidade do especialista responsável.
Para que serve um Teste de Aceitação na Fábrica?
Um teste de aceitação na fábrica verifica os requisitos acordados para o equipamento antes da expedição, nas condições definidas para a fábrica.
O objetivo do FAT é identificar evidências de conformidade e revelar defeitos ou trabalhos inacabados enquanto o equipamento está acessível nas instalações do fornecedor. Testes de desempenho, testes funcionais e análise de documentos podem contribuir para essa avaliação. Preencher um modelo genérico não certifica a máquina nem elimina as obrigações de instalação. Para verificar a máquina em relação ao seu pedido, acordem primeiro o protocolo, os limites de aceitação e as evidências; depois, registrem o resultado observado e a decisão para cada requisito aplicável.
Prepare um escopo de aceitação para o seu projeto de montagem
Envie a revisão do desenho da peça, as variantes de produção, a definição da produção exigida, o método de inspeção e as interfaces da instalação para a equipe de projetos da ZEUEE. Use essas informações para definir o escopo do teste e as evidências necessárias para a sua equipe.
Referências e fontes
- Manual de engenharia de sistemas da NASA: verificação de produtos, seções 5.3.1.2.3–4 e 5.3.1.3
- Manual de engenharia de sistemas da NASA: transição de produtos, seção 5.5
- PMMI ProSource: roteiro para um Teste de Aceitação na Fábrica bem-sucedido, 2021
- Manual eletrônico do NIST/SEMATECH: estudos de repetibilidade e reprodutibilidade de instrumentos de medição (Gauge R&R), seção 2.4
- Nota técnica 2045 do NIST: confirmação de um limite de desempenho com resposta experimental binária, 2019
- Manual eletrônico do NIST/SEMATECH: avaliação da estabilidade do processo, seção 3.4.5
- OSHA: proibição de circuitos de controle de energia
- Madhur Bedre, na Automation World: antes de um Teste de Aceitação na Fábrica integrado, setembro de 2026
- HSE: inspeção de equipamentos de trabalho, atualização de outubro de 2024
- Manual eletrônico do NIST/SEMATECH: comparação da confiabilidade entre populações, seção 8.4.4
- ISO: status de publicação da ISO 12100:2010
- IECEE: escopo e registro da norma IEC 60204-1:2016
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados
Em alta agora