Entre em contato com a Zeyu lntelligent Industrial Company
Máquina de contatos HYPCON: processo, seleção e guia de aceitação

Uma máquina de contatos HYPCON é uma estação controlada de montagem de conectores que avalia todo o processo entre o contato e a carcaça. A avaliação não deve se limitar à análise do movimento de inserção do contato. A máquina de contatos deve posicionar o contato desejado na cavidade correta da carcaça e alcançar a posição final de assentamento correta. A máquina de contatos deve fornecer evidências de que a carcaça montada é aceitável para o processamento seguinte. Os requisitos de avaliação das carcaças de contato processadas pela máquina variam conforme a geometria do contato e da carcaça, a preparação do fio, a combinação de variantes e o método de inspeção.
Este documento apresenta um processo para avaliar máquinas de contatos HYPCON antes da compra ou integração em uma linha de produção. Ele descreve as etapas do processo e os riscos associados a diferentes interfaces, escolhas de arquitetura, evidências de aceitação, troca de formato e manutenção. A página existente da solução Máquina de contatos HYPCON descreve como configurar uma Máquina de contatos HYPCON. Este documento aborda as perguntas que ajudam a descrever essa configuração.
O que uma máquina de contatos HYPCON faz?
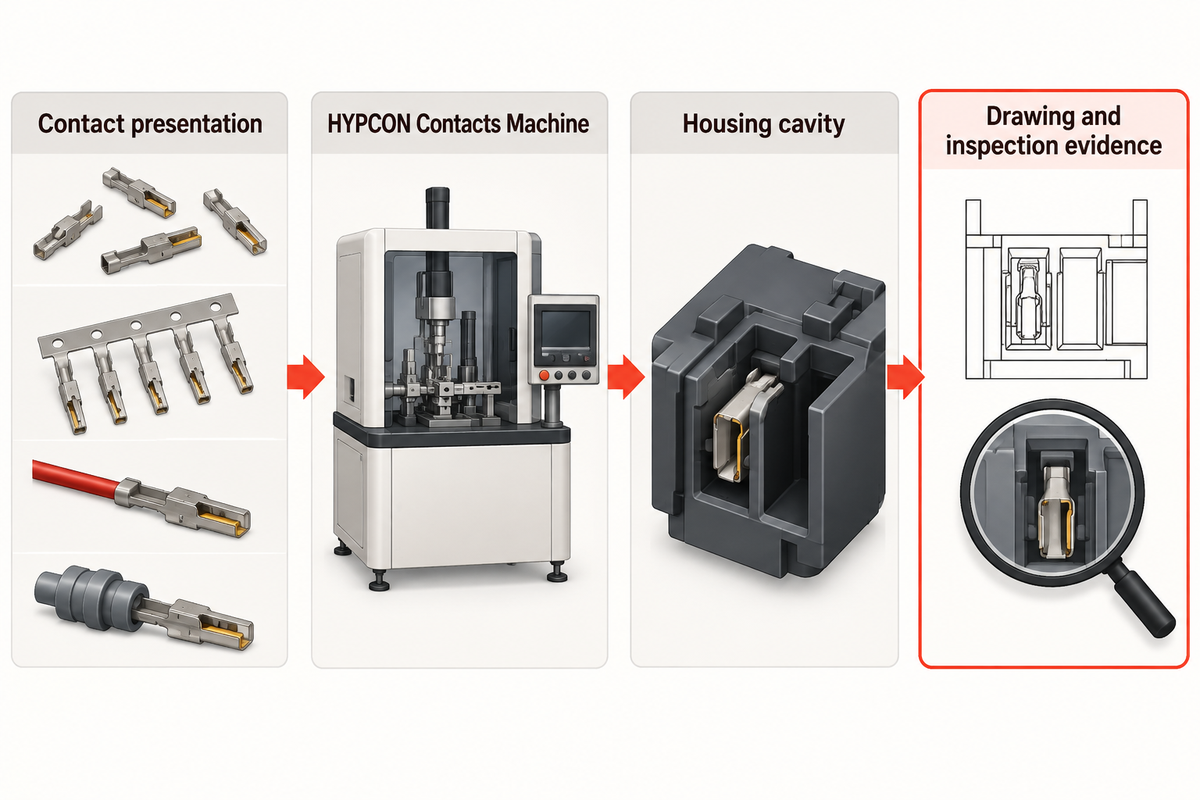
Em uma linha de montagem de conectores, uma máquina de contatos processa uma família definida de contatos condutores e os coloca nas carcaças isolantes ou subconjuntos correspondentes. Use IEC 60512 como contexto dos métodos de teste. Dependendo do produto, o contato de entrada pode ser apresentado solto, alimentado por suporte, crimpado a um fio ou selado. A saída da máquina de contatos é uma montagem que deve estar de acordo com o desenho e atender aos requisitos de inspeção daquele contato e daquela cavidade específicos.
É importante definir esse limite porque várias operações, incluindo contato, crimpagem e inserção de fios e testes elétricos, são relacionadas, mas distintas. A cotação deve identificar quais dessas operações são realizadas pela estação HYPCON e quais são realizadas pelas operações anteriores e posteriores. A cotação também deve identificar se a máquina apenas insere o contato ou se confirma a posição, a retenção e a presença, rejeitando contatos que não sejam aceitáveis.
Comece com um esboço de entrada e saída. Inclua o contato, o datum da carcaça, o eixo de inserção, a posição final de assentamento e tudo o que acompanhar o contato. Adicione os números das peças e as revisões dos desenhos. Um esboço simples geralmente revela que está sendo pedido à máquina que processe duas apresentações diferentes ou comprove uma característica de qualidade que seus sensores talvez não consigam observar.
Mapeie a sequência de montagem do contato na carcaça
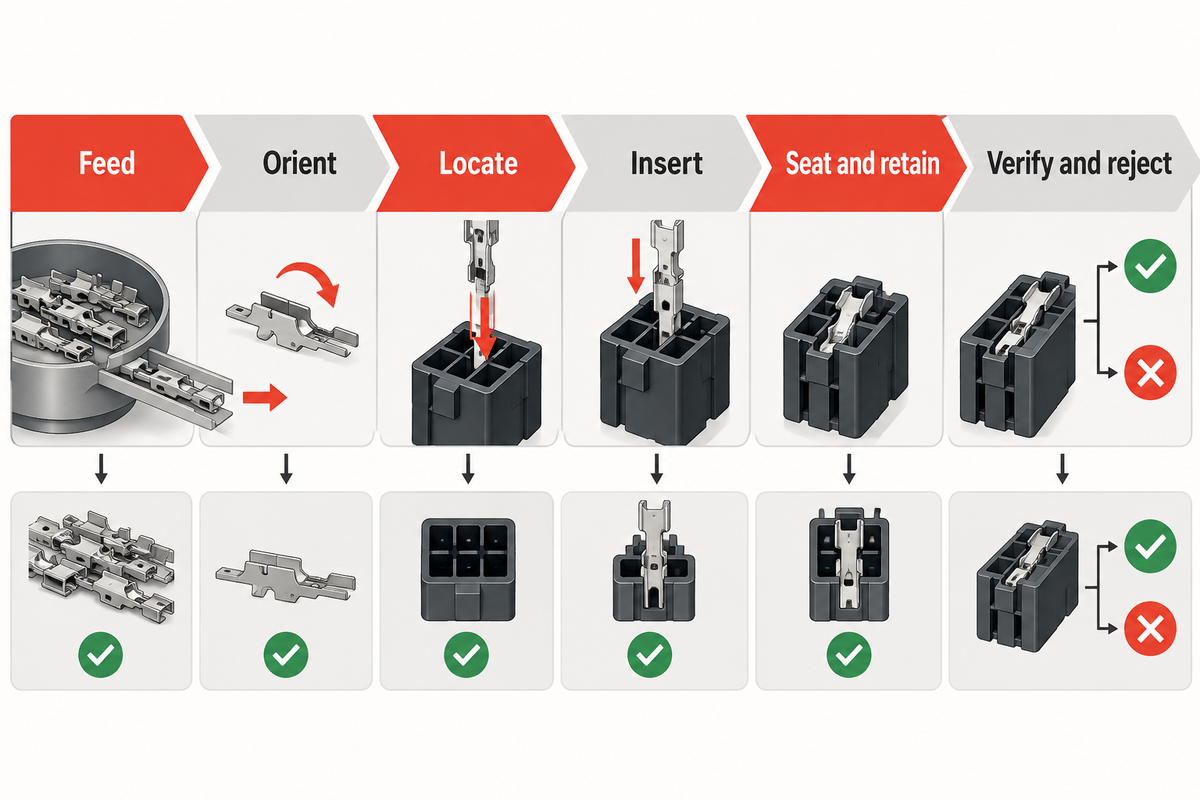
Divida o ciclo da máquina em etapas observáveis. Consulte o contexto de aplicação do sistema de conectores TE Connectivity para informações sobre a interface do produto. As informações abaixo oferecem uma linguagem comum para as equipes de engenharia, produção e qualidade durante um teste.
| Etapa | O que a máquina deve controlar | Evidências a definir |
|---|---|---|
| Alimentação | Fornecer o contato correto em uma apresentação estável. | Identidade da peça, formato de fornecimento e comportamento de recuperação do alimentador. |
| Orientação | Apresentar o contato com os recursos funcionais e de travamento alinhados. | Verificação da orientação e resposta ao desafio de posição invertida. |
| Localização | Manter a carcaça contra um datum repetível. | Desenho do berço de posicionamento, atribuição da cavidade e pontos de apoio. |
| Inserção | Mover o contato ao longo do eixo especificado sem danificar a peça. | Trajetória da ferramenta, zonas de contato e limites do processo. |
| Assentar e reter | Alcançar a posição exigida e engatar o recurso de retenção aplicável. | Posição, estado do travamento ou verificação da retenção definidos pela especificação do produto. |
| Verificar e rejeitar | Separar as montagens aceitas dos defeitos detectados. | Receita de inspeção, motivo da peça rejeitada e registro de rastreabilidade. |
Um movimento concluído não garante uma montagem concluída. Um contato pode estar presente, mas não estar na posição final. Um contato pode estar presente, porém fora de posição, ou parecer assentado enquanto uma lingueta ou trava secundária permanece desengatada. O plano de aceitação deve indicar o recurso que comprova cada condição exigida.
Ajuste a arquitetura da máquina à realidade da produção
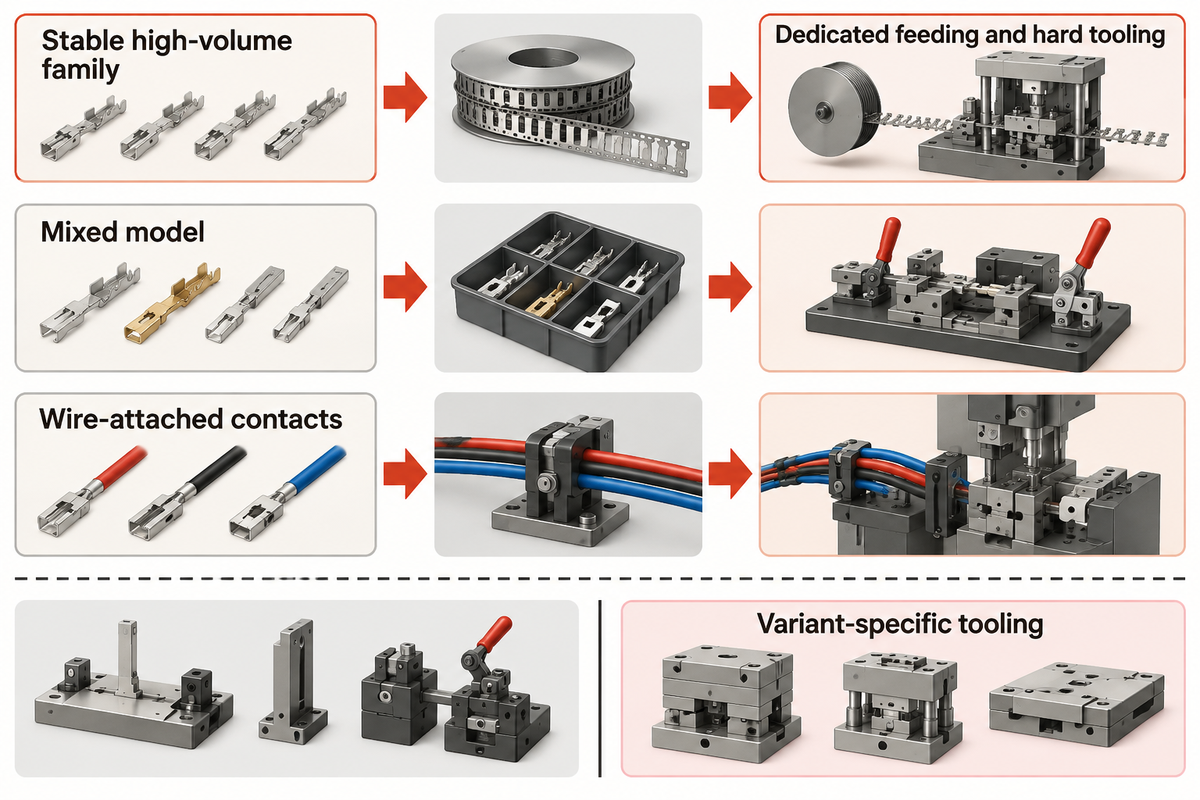
A arquitetura da máquina deve seguir o problema de produção. Compare o contexto do ferramental com a visão geral do ferramental de aplicação da Molex antes de definir os limites da máquina. Uma família de peças estável e de alto volume pode justificar alimentação dedicada e ferramental rígido. Uma produção com modelos mistos pode exigir guias de troca rápida e instruções claras para a primeira peça. Uma linha que processa contatos conectados a fios pode precisar de suporte e roteamento para o fio, em vez do mesmo caminho de transferência usado para contatos soltos.
Quais fatos de produção devem orientar a escolha?
- Combinação de variantes: liste separadamente as variantes de contato, carcaça e preparação; nomes semelhantes não comprovam compatibilidade.
- Padrão de demanda: informe a produção-alvo, o tamanho do lote, os turnos e o tempo de recuperação aceitável após uma parada do alimentador.
- Troca de formato: identifique quais alimentadores, berços de posicionamento, guias, garras e receitas mudam e como a primeira peça é aprovada.
- Inspeção: determine se as verificações de presença, orientação, assentamento, retenção ou elétricas ocorrem durante o ciclo, por amostragem ou em uma etapa posterior.
- Dados: definem a revisão da receita, o motivo da rejeição, a identificação da amostra e o período de retenção dos registros.
Uma base de máquina modular pode reduzir a duplicação de controles, mas a base reutilizável deve ser separada do ferramental específico de cada variante na cotação. Isso evita que máquinas de baixo custo e prontas para uso exijam trabalhos de teste adicionais e resultem na necessidade de mais berços de posicionamento e alimentadores.
Verifique as interfaces que causam falhas de qualidade
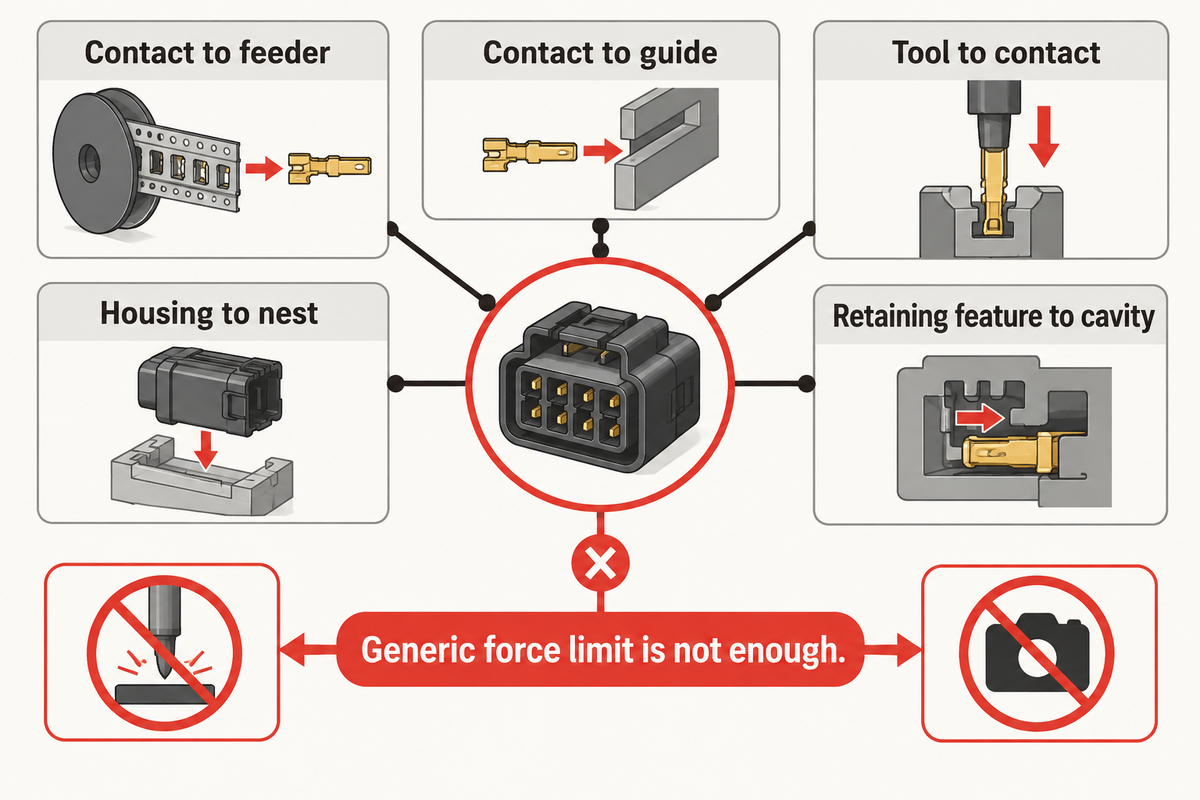
As falhas mais difíceis ocorrem em uma interface: contato com alimentador, contato com guia, ferramenta com contato, carcaça com berço de posicionamento ou recurso de retenção com cavidade. Consulte os métodos de teste de conectores IEC 60512 ao selecionar a verificação aplicável. Analise essas interfaces antes de discutir o tempo de ciclo.
| Interface | Pergunta típica | Evidências úteis para a análise |
|---|---|---|
| Contato e alimentador | O revestimento, as rebarbas ou a variação do suporte podem causar pontes ou falhas de alimentação? | Teste do alimentador com lotes representativos e observações de recuperação. |
| Contato e guia | Quais superfícies podem ser tocadas e onde o contato é apoiado? | Mapa anotado da ferramenta e do contato e inspeção da superfície após o ciclo. |
| Carcaça e berço de posicionamento | Qual datum localiza a cavidade e como o movimento da carcaça é impedido? | Desenho do berço de posicionamento, desafio da cavidade e verificação da posição. |
| Contato e cavidade | Como o eixo de inserção é mantido através da entrada? | Análise do alinhamento, evidência de assentamento e análise de peças danificadas. |
| Recurso de retenção | Como o engate é confirmado, em vez de ser inferido pela presença? | Método de travamento ou retenção específico do conector e registros das amostras. |
| Caminho de rejeição | Uma montagem incorreta ou incompleta pode escapar da estação? | Desafio com defeito conhecido, confirmação da rejeição e registro da disposição. |
Para essas verificações, use os desenhos reais do contato e da carcaça. Os requisitos e testes de conectores IEC são uma referência útil para identificar a família de testes de conectores aplicável. Uma imagem de câmera de outra família de conectores ou um limite de força genérico não pode garantir a configuração correta de uma HYPCON. Use a norma IEC 60512, por exemplo, e descreva o método de teste e a revisão, em vez de apenas citar a norma e usá-la como configuração universal da máquina.
Elabore um plano prático de aceitação com a matriz de aceitação contato-carcaça de 9 pontos
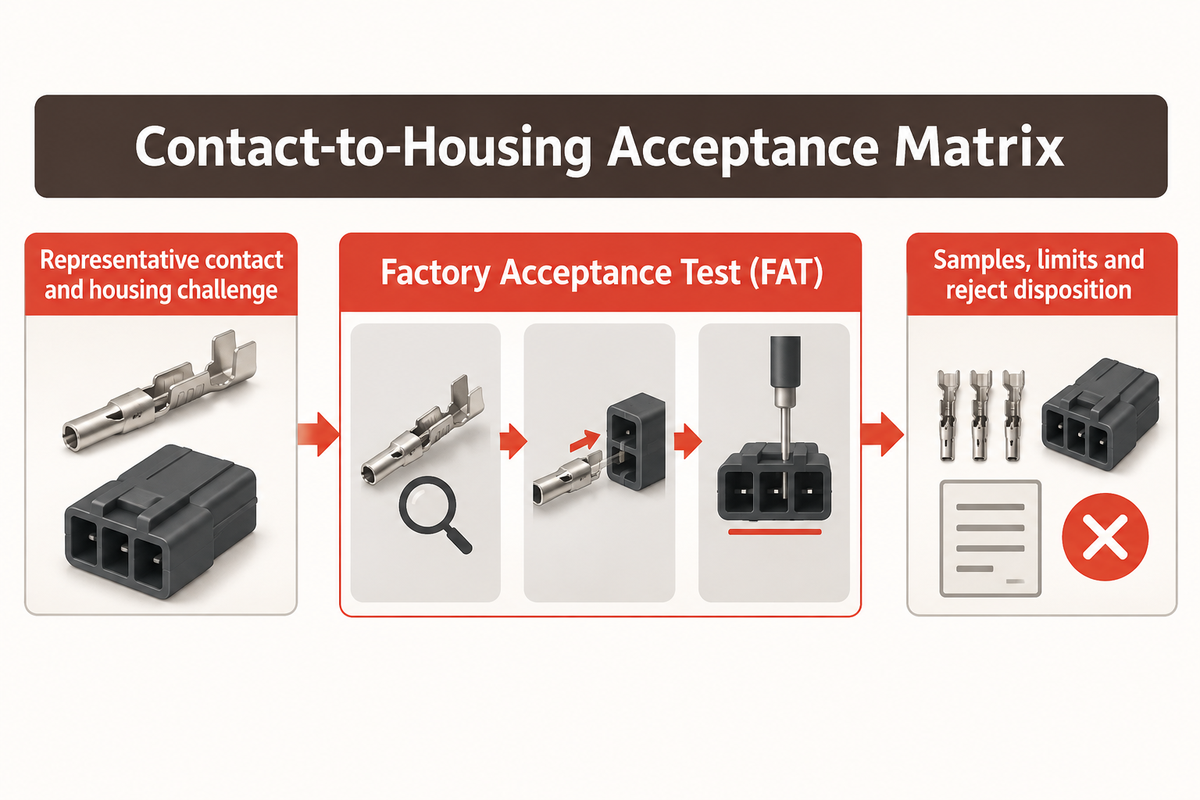
A Matriz de aceitação contato-carcaça no Teste de Aceitação em Fábrica (FAT) deve comprovar o escopo definido, incluindo artefatos e desafios rastreáveis. A verificação aplicável deve estar vinculada às evidências do produto descritas nos métodos de teste de conectores IEC 60512. O plano pode ser breve, mas todo requisito deve ser verificável.
| Categoria de aceitação | Amostra ou desafio | Registro a manter |
|---|---|---|
| Alimentação | Apresentação representativa do contato. | Identidade da peça, formato de fornecimento e observação da recuperação. |
| Orientação | Apresentação correta e invertida. | Verificação da orientação e resposta. |
| Localização | Datum da carcaça e localização da cavidade. | Referência do berço de posicionamento e verificação da posição. |
| Inserção | Inserção ao longo do eixo definido. | Trajetória da ferramenta e verificação de danos. |
| Assentamento | Posição no limite de assentamento acordado. | Resultado de profundidade ou posição. |
| Reter | Desafio de retenção específico do produto. | Método de retenção, identidade da amostra e resultado. |
| Verificar | Execução normal e defeito conhecido. | Resultado da inspeção e limite de aceitação. |
| Rejeitar | Montagem incorreta ou incompleta. | Código da peça rejeitada, ação de recuperação e evidências mantidas. |
| Rastreabilidade | Amostras boas e intencionalmente rejeitadas. | Registro da receita, variante, operador e amostra. |
| Bloco de aceitação | Amostra ou desafio | Registro a manter |
|---|---|---|
| Execução normal da produção | Contato, carcaça e preparação representativos. | Revisão da receita, quantidade produzida, observações do ciclo e identificações das amostras. |
| Orientação incorreta | Apresentação invertida ou incompatível controlada. | Detecção esperada, resposta real e disposição da peça rejeitada. |
| Condição de assentamento | Peças nos limites de posição acordados ou um desafio documentado. | Método de medição, limites e resultados. |
| Condição de retenção | Montagem verificada com o método de retenção específico do produto. | Configuração do teste, carga ou critério, identidade da amostra e resultado. |
| Troca de formato | Pelo menos as variantes de produção acordadas. | Lista de peças a trocar, tempo de configuração, aprovação da primeira peça e bloqueio da receita. |
| Rastreabilidade e peças rejeitadas | Amostras boas e intencionalmente rejeitadas. | Código da peça rejeitada, registro de dados, ação de recuperação e evidências mantidas. |
Quase todos os desafios podem ser resolvidos. Combine quem será responsável pelas amostras, ferramentas, imagens, receitas e descobertas antes do teste. Uma amostra bem-sucedida significa que uma configuração funcionou nas condições fornecidas. Isso não prova que toda configuração de aparência semelhante funcionará da mesma forma.
Planeje trocas de formato, manutenção e rastreabilidade
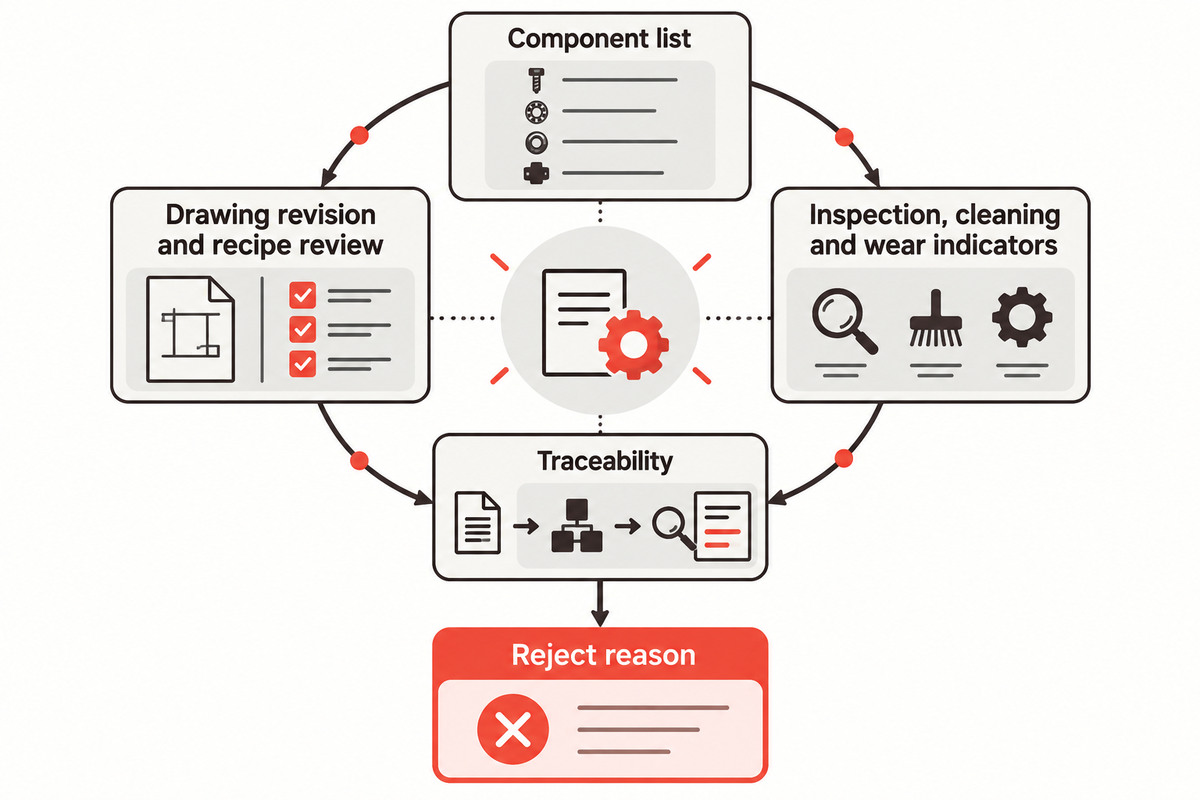
Mantenha a qualidade das interfaces. Alinhe o limite de manutenção ao escopo da máquina descrito na página da solução Máquina de contatos HYPCON. Crie e mantenha uma lista de componentes com alimentadores, guias, berços de posicionamento, sensores e ferramentas de contato. Para cada componente, documente os pontos de inspeção, métodos de limpeza, indicadores de desgaste, peças sobressalentes e alterações. A mesma lista pode ser usada na manutenção planejada e no suporte à solução de problemas.
Alterações de ferramentas e matrizes para apoiar uma mudança de receita exigem uma análise; apenas o nome da receita é insuficiente. Primeiro, obtenha a aprovação da revisão do desenho e armazene-a com o registro de configuração da máquina. Mantenha a referência das normas ISO aplicável no mesmo registro controlado quando o escopo de aceitação citar um requisito de gestão ou qualidade.
A rastreabilidade deve conectar uma montagem concluída à receita, à variante, à identidade do operador ou da estação, ao resultado da inspeção e ao motivo da peça rejeitada exigido pelo cliente. Os elementos de dados específicos dependem do produto e do contrato. Defina-os antes do comissionamento para evitar que a máquina produza registros que não apoiem uma investigação posterior.
Solucione defeitos sem ocultar a causa
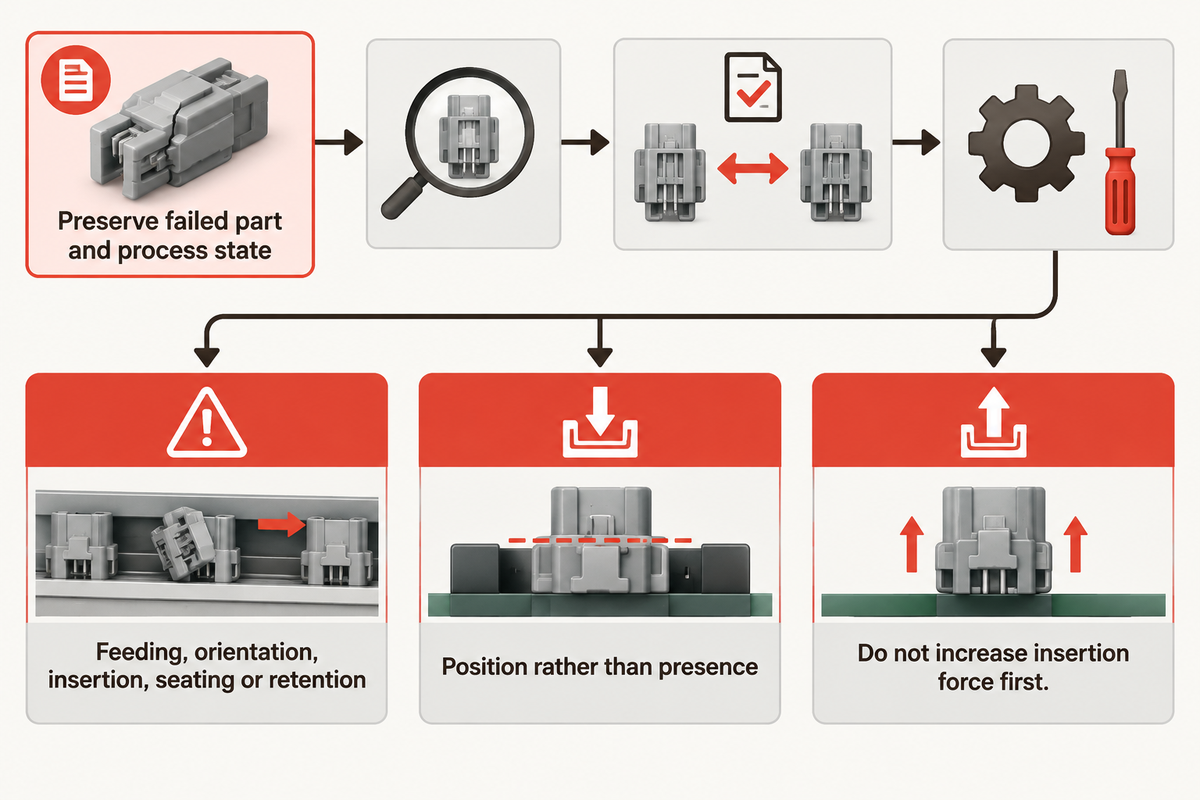
Quando ocorrer uma falha, isole e preserve a peça afetada e o estado do processo. Use o contexto relevante da interface do produto em contexto de aplicação do sistema de conectores TE Connectivity ao rastrear a causa. Primeiro, identifique onde ocorreu a condição de falha, ou seja, na alimentação, orientação da peça, inserção, assentamento, retenção ou inspeção da peça. Em seguida, avalie a peça de entrada e o contato com o ferramental, o datum da carcaça e a revisão da receita.
O que deve ser verificado quando os contatos formam pontes ou falham na alimentação?
Considere o formato de fornecimento, a variação do contato, a pista do alimentador, o tempo de escapamento e o comportamento de recuperação. Confirme se o contato é da revisão aprovada e se as guias estão limpas e intactas. Uma configuração mais rápida do alimentador pode disfarçar a variação e afetar um número maior de peças.
E se o contato estiver presente, mas não totalmente assentado?
Considere a localização da cavidade, a condição da entrada, o alinhamento e a presença de interferência do fio e do selo. Além disso, confirme se o método de inspeção mede a posição, em vez de apenas determinar a presença de metal. Mantenha uma amostra com falha e compare-a com uma amostra aceitável sob a mesma visualização de inspeção.
E se um contato retido depois se soltar?
Verifique o recurso de retenção e o método de retenção validado. Analise se uma trava secundária foi instalada e se a revisão da carcaça está correta. Considere também se a máquina consegue detectar um estado de travamento incompleto. Não aumente a força de inserção antes de entender a interface e o critério de aceitação.
Prepare uma cotação e um resumo do teste de fábrica
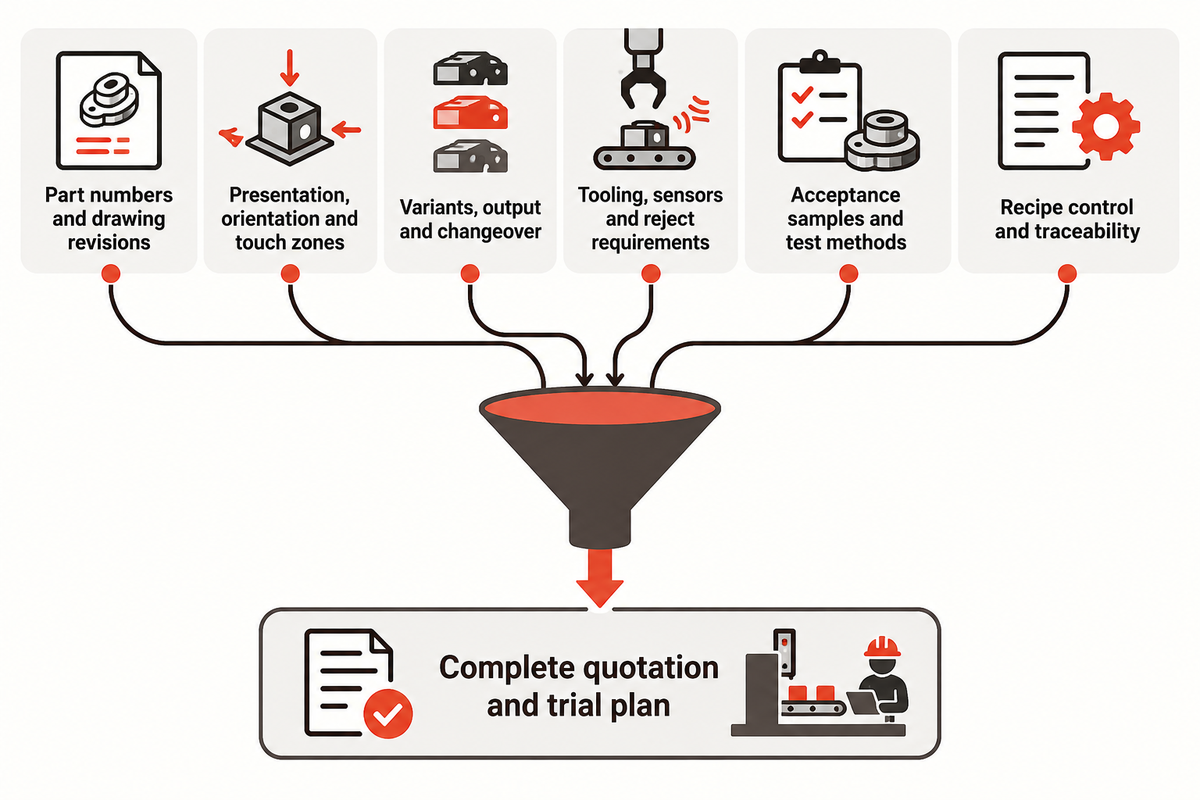
Um bom resumo permite que o fornecedor faça a cotação do trabalho completo. Inclua:
- números das peças de contato, carcaça, fio e selo com as revisões dos desenhos;
- apresentação de entrada, orientação e zonas de toque aprovadas;
- variantes-alvo, produção, padrão de lotes e expectativas de troca de formato;
- ferramental, berços de posicionamento, alimentadores, sensores, inspeção e requisitos de rejeição;
- amostras de aceitação, peças de desafio e métodos de teste aplicáveis;
- controle de receitas, campos de rastreabilidade, documentos de manutenção e treinamento;
- Defina o que o fornecedor demonstrará, entregará e apoiará após a instalação.
Use este resumo para comparar propostas de configuração de uma Máquina de contatos HYPCON. Para conhecer a empresa, consulte a página Sobre nós da ZEUEE. Entre em contato conosco se quiser conversar sobre seus contatos, carcaças e amostras usando o formulário de contato.
Perguntas frequentes
Para que serve uma máquina de contatos HYPCON?
Uma máquina de contatos HYPCON é usada para processar montagens de contatos elétricos. Consulte os métodos de teste de conectores IEC 60512 para o contexto aplicável dos métodos de teste. O escopo depende do contato e da carcaça, da apresentação, dos recursos de retenção, da preparação do fio, das evidências de aceitação, da combinação de variantes e dos registros que mostram que cada combinação permitida foi avaliada. O comprador deve validar a estação cotada em relação às variantes, funções e registros de teste exigidos e, em seguida, manter a configuração, as verificações, as amostras e os limites efetivamente abrangidos pelo teste.
Uma máquina pode processar várias variantes de contato?
Sim, quando a plataforma, as trocas, os alimentadores, as guias e as receitas são projetados para todo o conjunto de variantes; nomes e dimensões de contatos semelhantes, por si só, não são suficientes. Considere as superfícies permitidas de contato com a ferramenta, o datum da carcaça, a direção de inserção, a preparação do fio e as verificações de aceitação de cada variante. Exija um registro de teste para cada configuração que a cotação afirmar abranger.
O que um comprador deve verificar durante a aceitação?
Verifique a execução normal, o desafio de orientação incorreta, as evidências de assentamento, o método de retenção, a troca de formato, o tratamento das peças rejeitadas e os registros de rastreabilidade. As peças representativas devem ser mantidas com os resultados, e as identidades das amostras devem ser preservadas. A aceitação deve indicar o que cada verificação comprova e qual documento do produto define o limite, em vez de depender apenas da conclusão do ciclo ou de uma leitura geral de força.
Como os registros de manutenção devem ser estruturados?
Mantenha os registros de alimentadores, guias, berços de posicionamento, sensores e ferramental de contato vinculados aos pontos de inspeção, instruções de limpeza e indicadores de desgaste, além das peças sobressalentes e do histórico de alterações. Registre a receita e a revisão do desenho usadas após a manutenção. Esse registro ajuda a distinguir uma interface desgastada de uma alteração de material ou configuração quando ocorre um defeito.
Quais informações devem ser enviadas para uma cotação?
Envie os números das peças de contato e carcaça, os desenhos atuais, peças de amostra, apresentação de entrada, variantes-alvo, produção esperada, necessidades de troca de formato e requisitos de aceitação. Forneça fios, selos ou suportes na condição em que aparecem ao sair da estação. Um esboço anotado do contato à cavidade ajuda o fornecedor a identificar as premissas de ferramental antes de propor uma configuração.
Referências e fontes
- Página da solução Máquina de contatos HYPCON da ZEUEE.
- Informações da empresa ZEUEE.
- Métodos de teste de conectores IEC 60512; consulte o método e a edição aplicáveis à especificação do produto.
- Contexto de aplicação do sistema de conectores TE Connectivity.
- Visão geral do ferramental de aplicação da Molex.
Nota editorial: as premissas de ferramental e a capacidade da máquina devem ser examinadas usando os desenhos exatos do contato e da carcaça. Este guia não substitui um teste validado pelo fornecedor.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora