Contatti Zeyu lntelligent Industrial Company
Macchina HYPCON per contatti: processo, selezione e guida all’accettazione

Una macchina HYPCON per contatti è una stazione controllata di assemblaggio connettori che valuta l’intero processo dal contatto al corpo del connettore. La valutazione non dovrebbe limitarsi al movimento di inserimento del contatto. La macchina per contatti deve posizionare il contatto richiesto nella cavità corretta del corpo del connettore e raggiungere la posizione di inserimento corretta. Deve inoltre fornire evidenza che il corpo assemblato sia idoneo alle lavorazioni successive. I requisiti di valutazione dei corpi del connettore lavorati dalla macchina per contatti variano in funzione della geometria del contatto e del corpo, della preparazione del filo, del mix di varianti e del metodo di ispezione.
Questo documento descrive un processo per valutare le macchine HYPCON per contatti prima dell’acquisto o dell’integrazione in una linea di produzione. Illustra le fasi del processo e i rischi associati alle diverse interfacce, alle scelte architetturali, alle evidenze di accettazione, ai cambi formato e alla manutenzione. La pagina esistente della soluzione HYPCON Contacts Machine descrive come configurare una macchina HYPCON per contatti. Questo documento raccoglie le domande utili a descrivere tale configurazione.
Che cosa fa una macchina HYPCON per contatti?
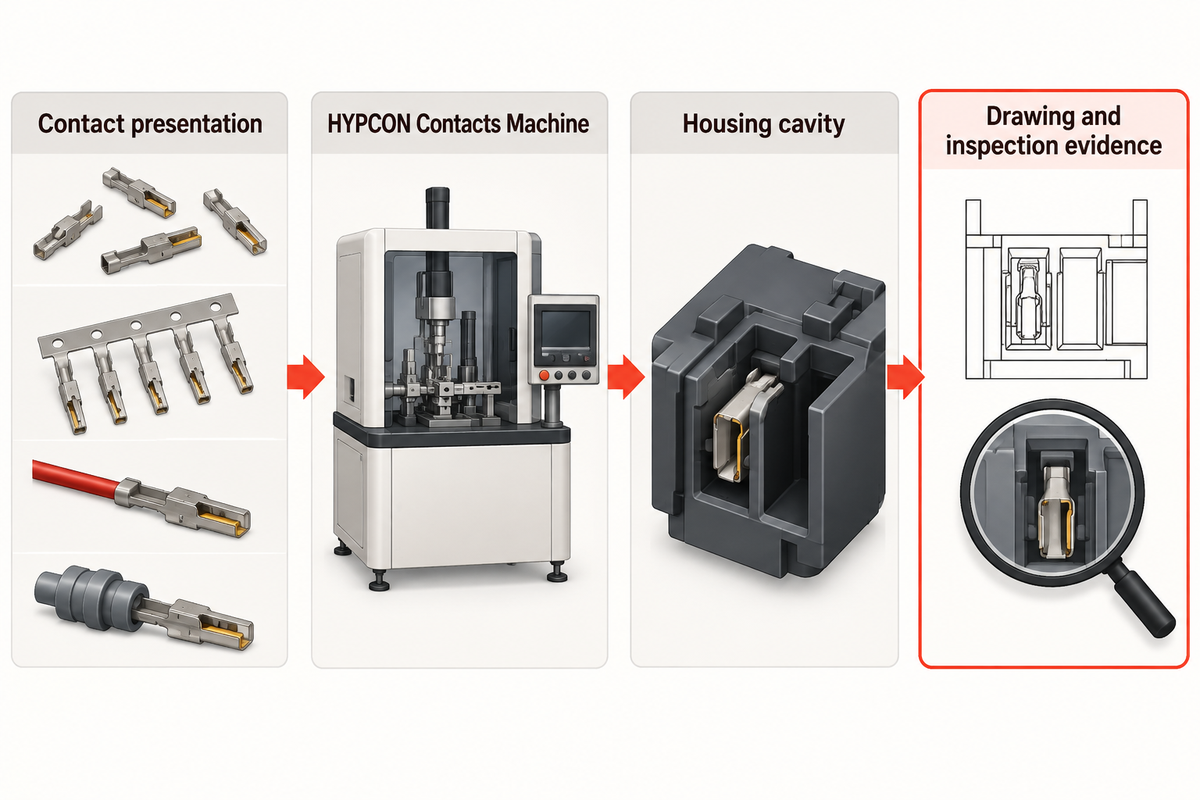
In una linea di assemblaggio connettori, una macchina per contatti gestisce una famiglia definita di contatti conduttivi e li posiziona nei corrispondenti corpi isolanti o sottoassiemi. Utilizzare IEC 60512 come riferimento per i metodi di prova. A seconda del prodotto, il contatto in ingresso può essere sfuso, alimentato da nastro portante, crimpato su un filo o dotato di guarnizione. L’uscita della macchina per contatti è un assemblaggio che deve essere conforme al disegno e soddisfare i requisiti di ispezione dello specifico contatto e della cavità.
È importante definire questo confine perché operazioni come contatto, crimpatura e inserimento del filo e collaudo elettrico sono correlate ma distinte. Una quotazione deve indicare quali di queste operazioni sono eseguite dalla stazione HYPCON e quali dalle operazioni a monte e a valle. Deve inoltre specificare se la macchina inserisce semplicemente il contatto oppure se conferma posizione, ritenzione e presenza, espellendo i contatti non accettabili.
Iniziare con uno schema di ingresso/uscita. Includere il contatto, il riferimento del corpo del connettore, l’asse di inserimento, la posizione finale di inserimento e ogni altro elemento associato al contatto. Aggiungere i codici componente e le revisioni dei disegni. Uno schema semplice rivela spesso che alla macchina proposta viene richiesto di gestire due presentazioni diverse o di dimostrare una caratteristica di qualità che i suoi sensori potrebbero non essere in grado di rilevare.
Mappare la sequenza di assemblaggio dal contatto al corpo del connettore
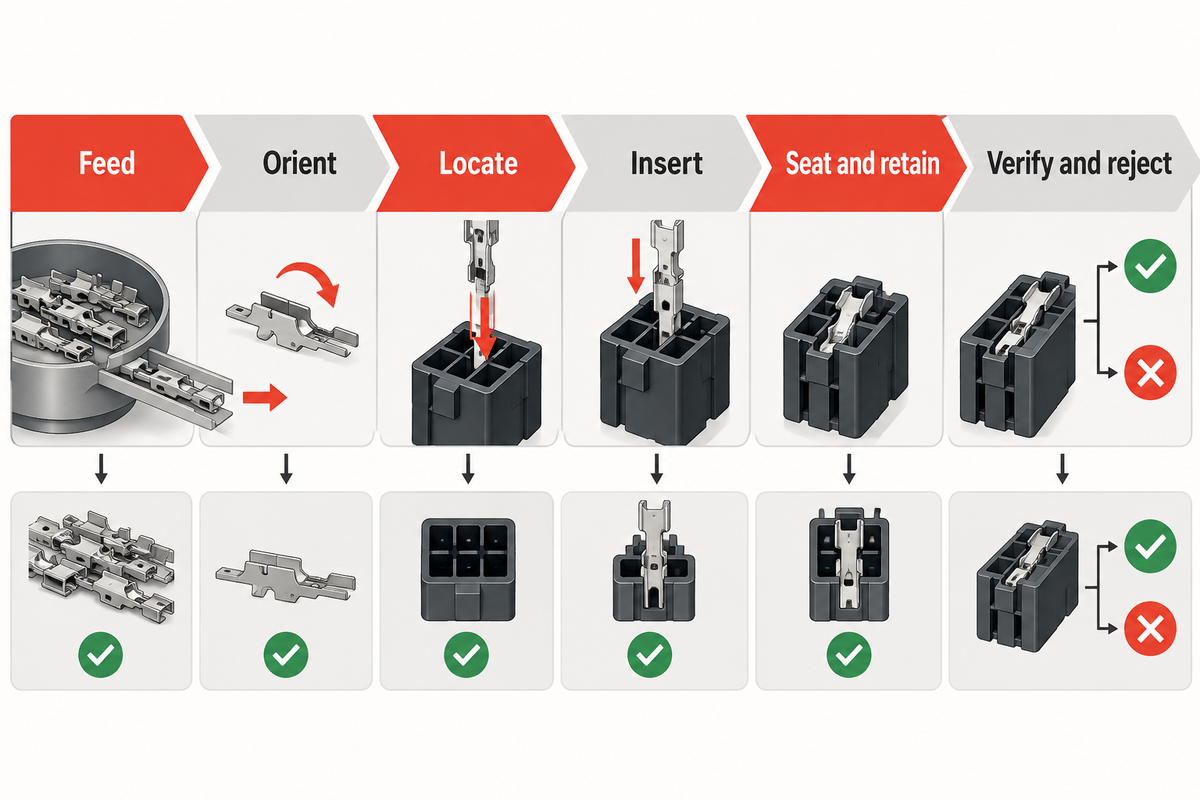
Suddividere il ciclo della macchina in fasi osservabili. Consultare il contesto applicativo del sistema di connettori TE Connectivity per le informazioni sull’interfaccia del prodotto. Le informazioni seguenti forniscono a ingegneria, produzione e qualità un linguaggio comune per la prova.
| Fase | Cosa deve controllare la macchina | Evidenze da definire |
|---|---|---|
| Alimentazione | Fornire il contatto corretto in una presentazione stabile. | Identità del componente, formato di alimentazione e comportamento di recupero del sistema di alimentazione. |
| Orientamento | Presentare il contatto con le caratteristiche funzionali e di bloccaggio allineate. | Controllo dell’orientamento e risposta alla prova di inserimento invertito. |
| Posizionamento | Mantenere il corpo del connettore contro un riferimento ripetibile. | Disegno della sede di posizionamento, assegnazione della cavità e punti di supporto. |
| Inserimento | Spostare il contatto lungo l’asse specificato senza danneggiare il componente. | Traiettoria dell’utensile, zone di contatto e limiti di processo. |
| Inserimento e ritenzione | Raggiungere la posizione richiesta e innestare il dispositivo di ritenzione applicabile. | Controllo di posizione, stato del blocco o ritenzione definito dalla specifica del prodotto. |
| Verifica ed espulsione | Separare gli assemblaggi accettati dai difetti rilevati. | Ricetta di ispezione, motivo dello scarto e registrazione di tracciabilità. |
Un movimento completato non garantisce un assemblaggio completato. Un contatto può essere presente ma non trovarsi nella posizione finale. Può essere presente ma fuori posizione, oppure sembrare inserito mentre una linguetta o un blocco secondario resta disinnestato. Il piano di accettazione deve indicare la caratteristica che dimostra ogni condizione richiesta.
Adattare l’architettura della macchina alla realtà produttiva
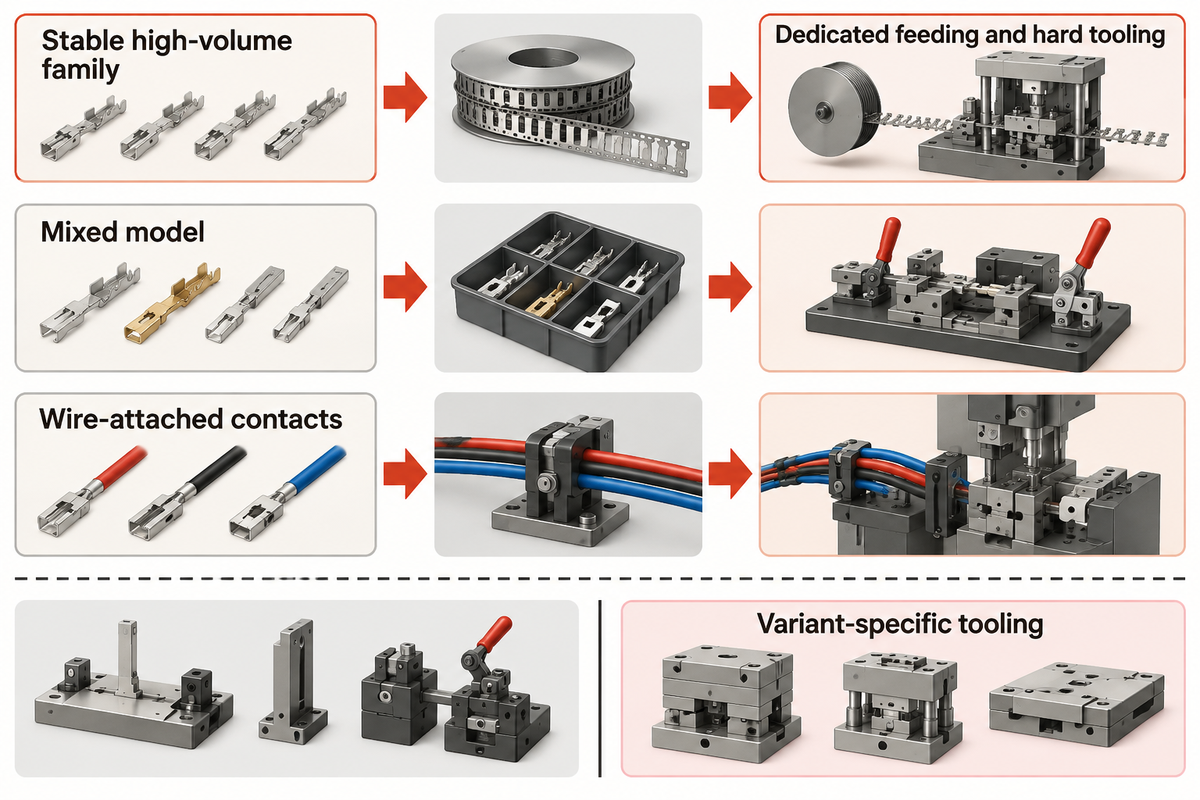
L’architettura della macchina deve seguire il problema produttivo. Confrontare il contesto dell’attrezzaggio con la panoramica dell’attrezzaggio applicativo Molex prima di definire il perimetro della macchina. Una famiglia di componenti stabile e ad alto volume può giustificare un’alimentazione dedicata e un’attrezzatura rigida. Un mix di modelli può richiedere guide a cambio rapido e istruzioni chiare per il primo pezzo. Una linea che gestisce contatti collegati a fili può richiedere supporto e instradamento del filo, anziché lo stesso percorso di trasferimento usato per i contatti sfusi.
Quali dati produttivi devono guidare la scelta?
- Mix di varianti: elencare separatamente contatto, corpo del connettore e varianti di preparazione; nomi simili non dimostrano la compatibilità.
- Profilo della domanda: indicare produzione obiettivo, dimensione del lotto, turni e tempo di recupero accettabile dopo l’arresto del sistema di alimentazione.
- Cambio formato: identificare quali sistemi di alimentazione, sedi di posizionamento, guide, pinze e ricette cambiano e come viene approvato il primo pezzo.
- Ispezione: decidere se i controlli di presenza, orientamento, inserimento, ritenzione o elettrici sono eseguiti durante il ciclo, a campione o a valle.
- Dati: definire revisione della ricetta, motivo dello scarto, identificazione del campione e periodo di conservazione dei record.
Una base macchina modulare può ridurre la duplicazione dei controlli, ma la base riutilizzabile deve essere separata dall’attrezzaggio specifico per variante nella quotazione. Ciò impedisce che macchine standard a basso costo richiedano ulteriori prove e comportino sedi di posizionamento e sistemi di alimentazione aggiuntivi.
Controllare le interfacce che causano difetti di qualità
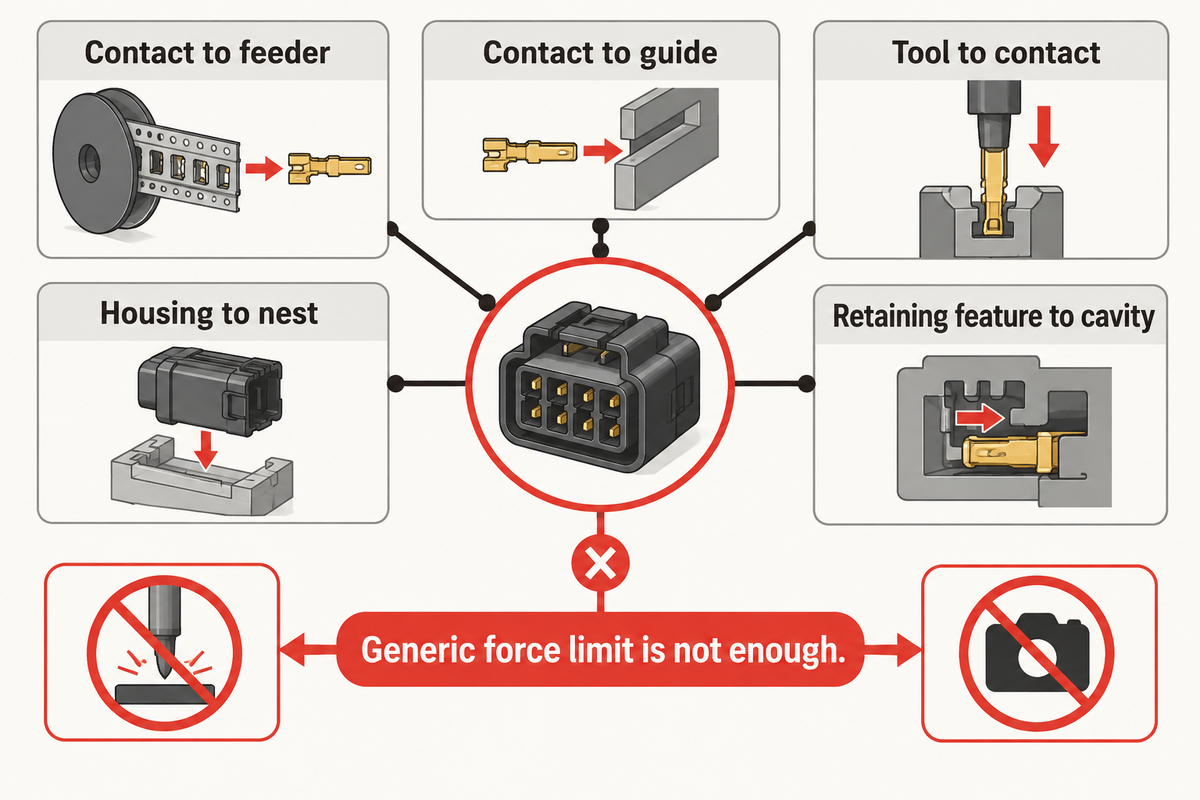
I difetti più difficili si verificano in un’interfaccia: contatto-sistema di alimentazione, contatto-guida, utensile-contatto, corpo del connettore-sede di posizionamento o dispositivo di ritenzione-cavità. Consultare i metodi di prova dei connettori IEC 60512 per selezionare il controllo applicabile. Esaminare queste interfacce prima di discutere il tempo ciclo.
| Interfaccia | Domanda tipica | Evidenze utili per la revisione |
|---|---|---|
| Contatto e sistema di alimentazione | La placcatura, le bave o la variazione del nastro portante possono causare ponti o errori di alimentazione? | Prova del sistema di alimentazione con lotti rappresentativi e osservazioni sul recupero. |
| Contatto e guida | Quali superfici possono essere toccate e dove viene sostenuto il contatto? | Mappa annotata utensile-contatto e ispezione della superficie dopo il ciclo. |
| Corpo del connettore e sede di posizionamento | Quale riferimento posiziona la cavità e come si impedisce il movimento del corpo del connettore? | Disegno della sede di posizionamento, prova della cavità e controllo della posizione. |
| Contatto e cavità | Come viene mantenuto l’asse di inserimento attraverso l’invito? | Revisione dell’allineamento, evidenza dell’inserimento e analisi dei componenti danneggiati. |
| Dispositivo di ritenzione | Come viene confermato l’innesto anziché dedotto dalla sola presenza? | Metodo di blocco o ritenzione specifico del connettore e record dei campioni. |
| Percorso di scarto | Un assemblaggio errato o incompleto può uscire dalla stazione? | Prova con difetto noto, conferma dello scarto e registrazione della destinazione. |
Per questi controlli utilizzare i disegni effettivi del contatto e del corpo del connettore. I requisiti e i test dei connettori IEC sono un riferimento utile per identificare la famiglia di prove applicabile. Un’immagine acquisita da un’altra famiglia di connettori o un limite di forza generico non possono garantire la corretta configurazione di una macchina HYPCON. Utilizzare, ad esempio, la norma IEC 60512 e descrivere il metodo di prova e la revisione, invece di citare la norma e usarla come impostazione universale della macchina.
Costruire un piano pratico di accettazione con la matrice di accettazione contatto-corpo a 9 punti
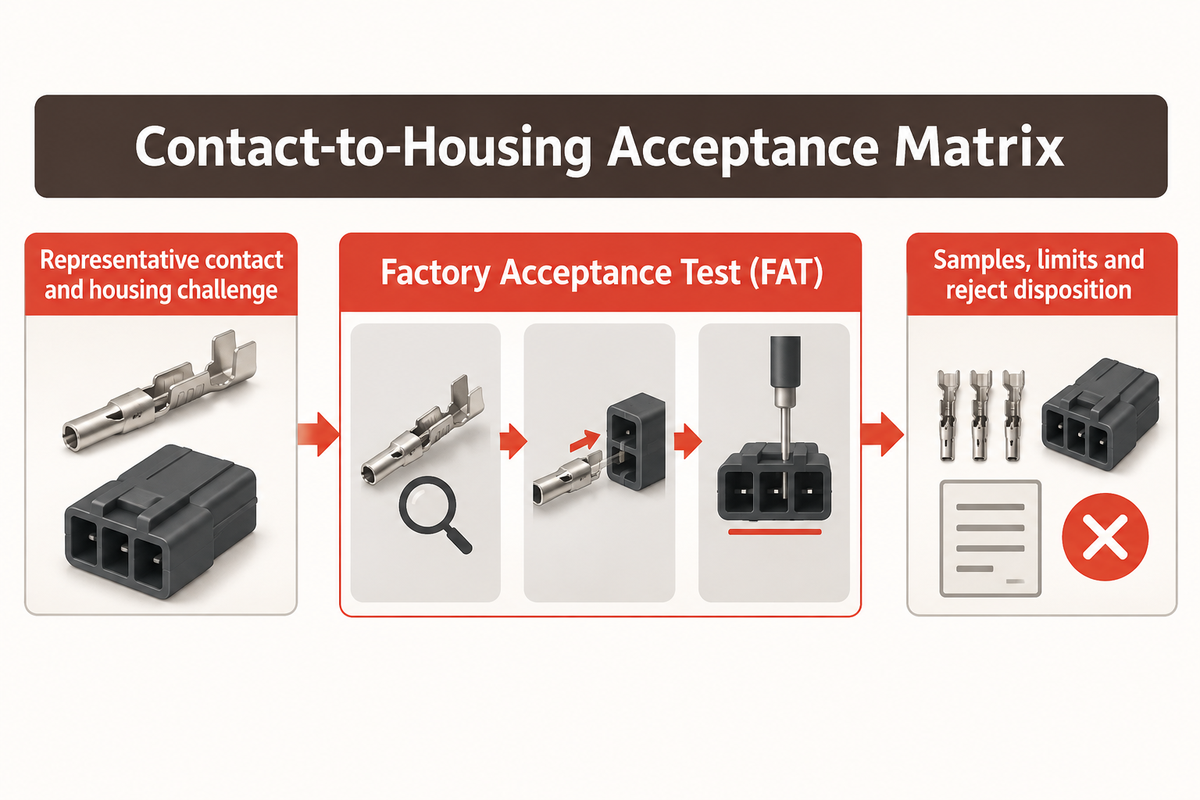
La matrice di accettazione contatto-corpo nel Factory Acceptance Test (FAT) deve dimostrare il perimetro definito, inclusi artefatti tracciabili e prove. Il controllo applicabile deve essere collegato all’evidenza di prodotto descritta nei metodi di prova dei connettori IEC 60512. Il piano può essere breve, ma ogni requisito deve essere verificabile.
| Categoria di accettazione | Campione o prova | Record da conservare |
|---|---|---|
| Alimentazione | Presentazione rappresentativa del contatto. | Identità del componente, formato di alimentazione e osservazione del recupero. |
| Orientamento | Presentazione corretta e invertita. | Controllo dell’orientamento e risposta. |
| Posizionamento | Riferimento del corpo del connettore e posizione della cavità. | Riferimento della sede di posizionamento e controllo della posizione. |
| Inserimento | Inserimento lungo l’asse definito. | Traiettoria dell’utensile e controllo dei danni. |
| Inserimento | Posizione al limite di inserimento concordato. | Risultato di profondità o posizione. |
| Ritenzione | Prova di ritenzione specifica del prodotto. | Metodo di ritenzione, identificazione del campione e risultato. |
| Verifica | Ciclo normale e difetto noto. | Risultato dell’ispezione e limite di accettazione. |
| Scarto | Assemblaggio errato o incompleto. | Codice di scarto, azione di recupero ed evidenza conservata. |
| Tracciabilità | Campioni conformi e intenzionalmente scartati. | Record di ricetta, variante, operatore e campione. |
| Blocco di accettazione | Campione o prova | Record da conservare |
|---|---|---|
| Ciclo di produzione normale | Contatto, corpo del connettore e preparazione rappresentativi. | Revisione della ricetta, quantità del lotto, osservazioni sul ciclo e ID dei campioni. |
| Orientamento errato | Presentazione invertita o non corrispondente controllata. | Rilevamento previsto, risposta effettiva e destinazione dello scarto. |
| Condizione di inserimento | Componenti ai limiti di posizione concordati o una prova documentata. | Metodo di misurazione, limiti e risultati. |
| Condizione di ritenzione | Assemblaggio verificato con il metodo di ritenzione specifico del prodotto. | Configurazione della prova, carico o criterio, identificazione del campione e risultato. |
| Cambio formato | Almeno le varianti di produzione concordate. | Elenco delle parti da cambiare, tempo di configurazione, approvazione del primo pezzo e blocco della ricetta. |
| Tracciabilità e scarti | Campioni conformi e intenzionalmente scartati. | Codice di scarto, registrazione dati, azione di recupero ed evidenza conservata. |
Quasi tutte le prove possono essere risolte. Concordare chi è responsabile di campioni, utensili, immagini, ricette e risultati prima della prova. Un campione riuscito significa che una configurazione ha funzionato nelle condizioni indicate. Non dimostra che ogni configurazione dall’aspetto simile funzioni altrettanto bene.
Pianificare cambi formato, manutenzione e tracciabilità
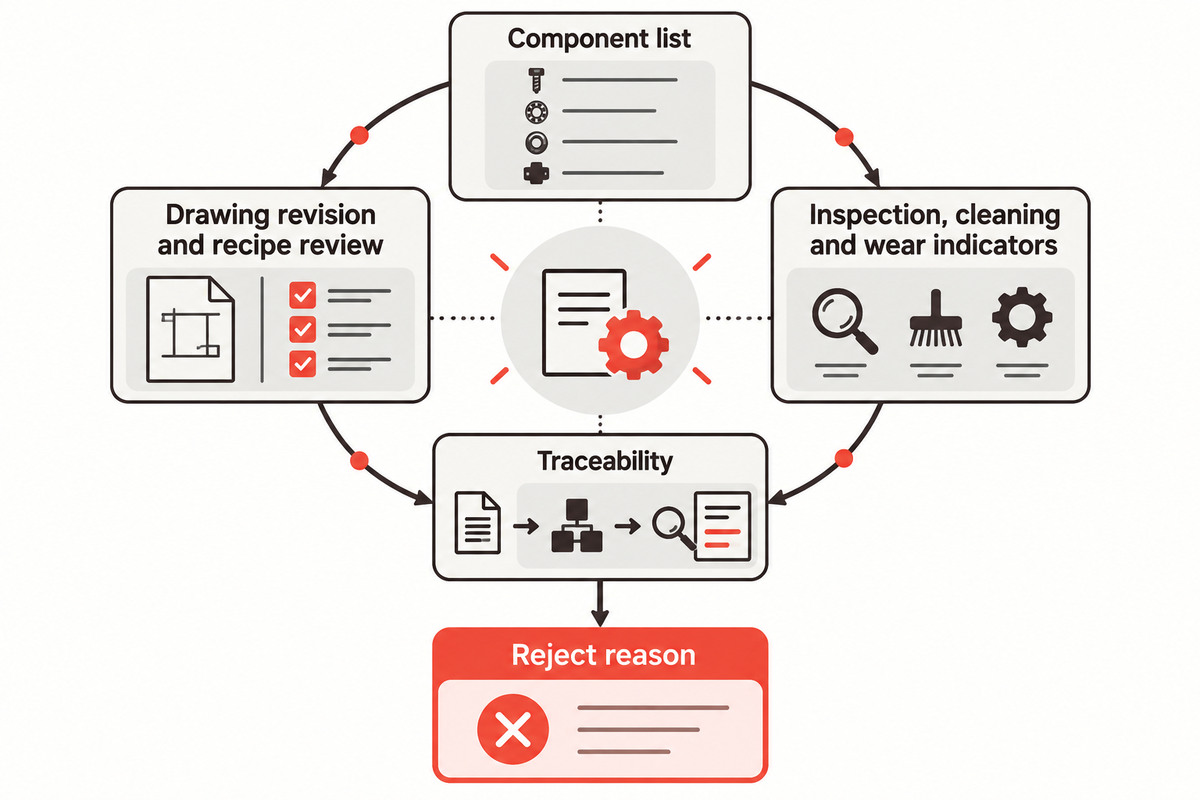
Mantenere la qualità delle interfacce. Allineare il perimetro di manutenzione con quello della macchina descritto nella pagina della soluzione HYPCON Contacts Machine. Creare e mantenere un elenco dei componenti: sistemi di alimentazione, guide, sedi di posizionamento, sensori e utensili per contatti. Per ogni componente documentare punti di ispezione, metodi di pulizia, indicatori di usura, ricambi e modifiche. Lo stesso elenco può essere utilizzato per la manutenzione programmata e per supportare la ricerca guasti.
Le modifiche di utensili e matrici necessarie per supportare un cambio ricetta richiedono una revisione; il solo nome della ricetta non è sufficiente. Innanzitutto ottenere l’approvazione della revisione del disegno e archiviarla con il record di configurazione della macchina. Conservare il riferimento alle norme ISO applicabili nello stesso record controllato quando il perimetro di accettazione cita un requisito gestionale o di qualità.
La tracciabilità deve collegare un assemblaggio finito alla ricetta, alla variante, all’identità dell’operatore o della stazione, al risultato dell’ispezione e al motivo dello scarto richiesti dal cliente. Gli elementi dati specifici dipendono dal prodotto e dal contratto. Definirli prima della messa in servizio per evitare che la macchina produca record inutili per un’indagine successiva.
Ricercare i difetti senza mascherarne la causa
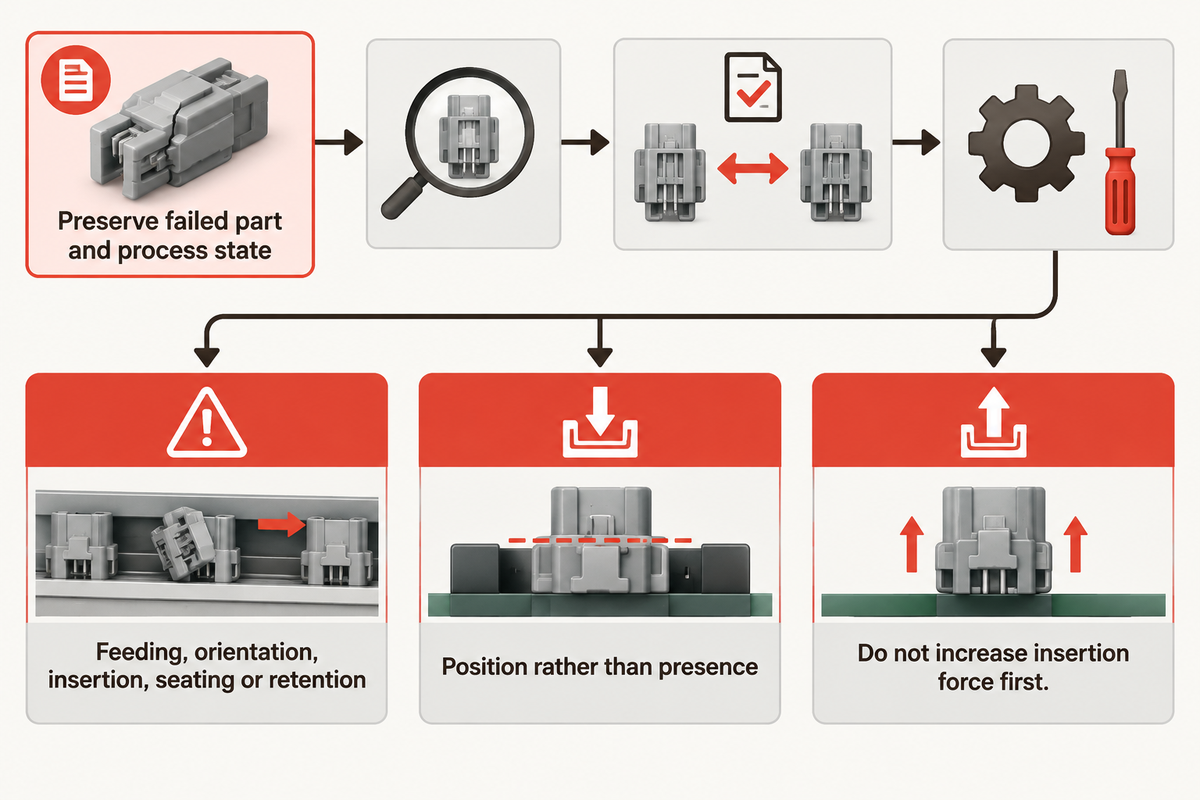
Quando si verifica un guasto, isolare e conservare il componente interessato e lo stato del processo. Utilizzare il contesto applicativo pertinente dell’interfaccia prodotto da TE Connectivity durante la ricerca della causa. Innanzitutto identificare dove si è verificata la condizione di guasto, ad esempio alimentazione, orientamento del componente, inserimento, posizionamento, ritenzione o ispezione del componente. Successivamente valutare il componente in ingresso e il contatto con l’attrezzatura, il riferimento del corpo del connettore e la revisione della ricetta.
Che cosa controllare quando i contatti formano ponti o vengono alimentati in modo errato?
Considerare il formato di alimentazione, la variazione dei contatti, la guida del sistema di alimentazione, la temporizzazione dell’uscita e il comportamento di recupero. Confermare che il contatto sia della revisione approvata e che le guide siano pulite e integre. Un’impostazione più rapida del sistema di alimentazione può mascherare la variazione e influire su un numero maggiore di componenti.
Che cosa succede se il contatto è presente ma non completamente inserito?
Considerare la posizione della cavità, la condizione dell’invito, l’allineamento e la presenza di interferenze dovute a filo e guarnizione. Confermare inoltre che il metodo di ispezione misuri la posizione, invece di determinare soltanto la presenza del metallo. Conservare un campione difettoso e confrontarlo con un campione accettabile nella stessa vista di ispezione.
Che cosa succede se un contatto ritenuto fuoriesce successivamente?
Verificare il dispositivo di ritenzione e il metodo di ritenzione validato. Controllare se è stato installato un blocco secondario e se la revisione del corpo del connettore è corretta. Valutare anche se la macchina è in grado di rilevare uno stato di blocco incompleto. Non aumentare la forza di inserimento finché l’interfaccia e il criterio di accettazione non sono stati compresi.
Preparare una richiesta di quotazione e un brief per la prova in fabbrica
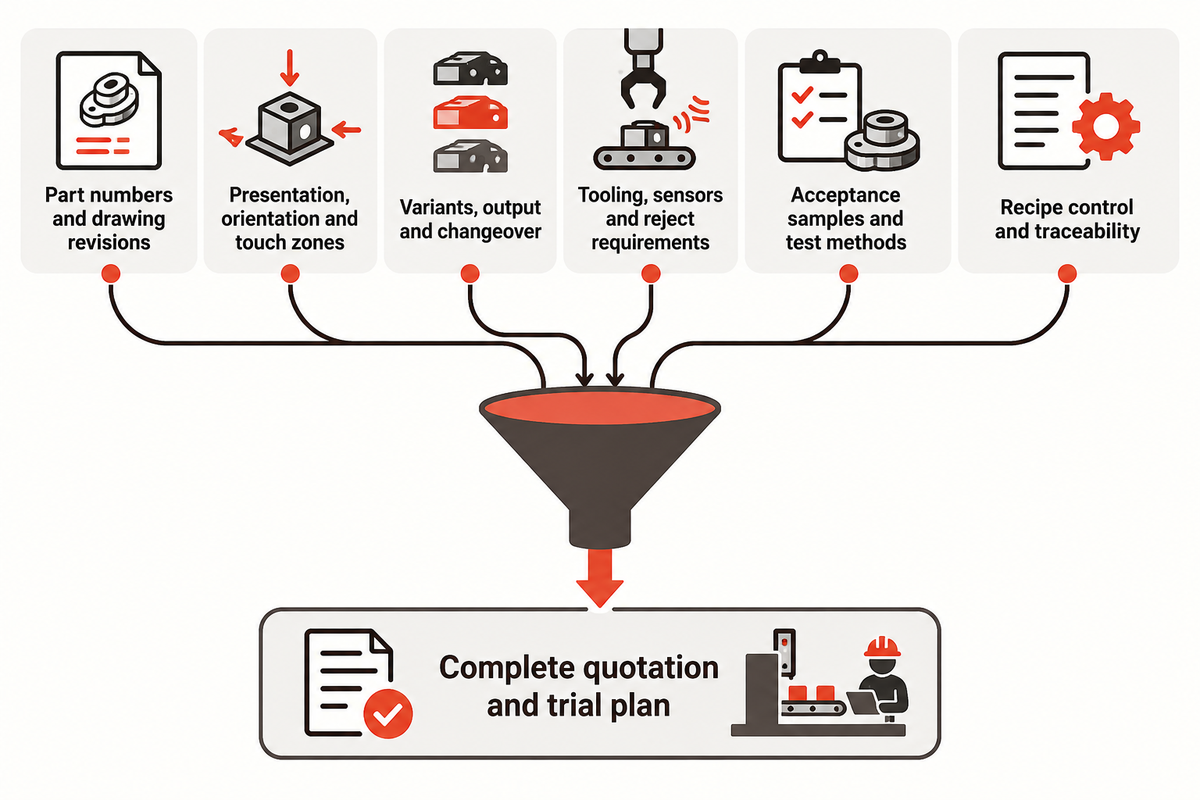
Un buon brief consente al fornitore di quotare il lavoro completo. Includere:
- codici componente di contatto, corpo del connettore, filo e guarnizione con revisioni dei disegni;
- presentazione in ingresso, orientamento e zone di contatto approvate;
- varianti obiettivo, produzione, configurazione dei lotti e aspettative sul cambio formato;
- attrezzaggio, sedi di posizionamento, sistemi di alimentazione, sensori, ispezione e requisiti di scarto;
- campioni di accettazione, componenti di prova e metodi di prova applicabili;
- controllo delle ricette, campi di tracciabilità, documenti di manutenzione e formazione;
- Definire ciò che il fornitore dimostrerà, consegnerà e supporterà dopo l’installazione.
Utilizzare questo brief per confrontare le offerte relative alla configurazione di una macchina HYPCON per contatti. Per informazioni sull’azienda consultare la pagina ZEUEE Chi siamo. Contattarci per discutere dei propri contatti, corpi del connettore e campioni utilizzando il modulo di contatto.
FAQ
A che cosa serve una macchina HYPCON per contatti?
Una macchina HYPCON per contatti serve a lavorare assemblaggi di contatti elettrici. Consultare i metodi di prova dei connettori IEC 60512 per il contesto applicabile dei metodi di prova. Il perimetro dipende da contatto e corpo del connettore, presentazione, dispositivi di ritenzione, preparazione del filo, evidenze di accettazione, mix di varianti e record che dimostrino la valutazione di ogni combinazione consentita. L’acquirente deve validare la stazione quotata rispetto alle varianti, funzioni e registrazioni di prova richieste, quindi conservare la configurazione, i controlli, i campioni e i limiti effettivamente coperti dalla prova.
Una sola macchina può gestire più varianti di contatto?
Sì, quando piattaforma, cambi, sistemi di alimentazione, guide e ricette sono progettati per l’intero set di varianti; nomi e dimensioni simili dei contatti non sono sufficienti. Considerare per ogni variante le superfici di contatto consentite con l’utensile, il riferimento del corpo del connettore, la direzione di inserimento, la preparazione del filo e i controlli di accettazione. Richiedere un record di prova per ogni configurazione che la quotazione dichiara di coprire.
Che cosa deve verificare l’acquirente durante l’accettazione?
Verificare il ciclo normale, la prova di orientamento errato, le evidenze di inserimento, il metodo di ritenzione, il cambio formato, la gestione degli scarti e i record di tracciabilità. Conservare i componenti rappresentativi con i risultati e mantenere l’identità dei campioni. L’accettazione deve indicare che cosa dimostra ogni controllo e quale documento del prodotto definisce il limite, senza basarsi soltanto sul completamento del ciclo o su una lettura generale della forza.
Come devono essere strutturati i registri di manutenzione?
Mantenere i registri dei sistemi di alimentazione, delle guide, delle sedi di posizionamento, dei sensori e dell’attrezzaggio per contatti, collegandoli ai punti di ispezione, alle istruzioni di pulizia e agli indicatori di usura, oltre che ai ricambi e alla cronologia delle modifiche. Registrare la ricetta e la revisione del disegno utilizzate dopo la manutenzione. Questo record aiuta a distinguere un’interfaccia usurata da una modifica del materiale o della configurazione quando si verifica un difetto.
Quali informazioni devono essere inviate per una quotazione?
Inviare codici componente di contatto e corpo del connettore, disegni aggiornati, campioni, presentazione in ingresso, varianti obiettivo, produzione prevista, esigenze di cambio formato e requisiti di accettazione. Fornire fili, guarnizioni o nastri portanti nella condizione in cui si presentano all’uscita della stazione. Uno schema annotato dal contatto alla cavità aiuta il fornitore a identificare le ipotesi di attrezzaggio prima di proporre una configurazione.
Riferimenti e fonti
- Pagina della soluzione ZEUEE HYPCON Contacts Machine.
- Informazioni sull’azienda ZEUEE.
- Metodi di prova dei connettori IEC 60512, consultare il metodo e l’edizione applicabili alla specifica del prodotto.
- Contesto applicativo del sistema di connettori TE Connectivity.
- Panoramica dell’attrezzaggio applicativo Molex.
Nota editoriale: le ipotesi sull’attrezzaggio e la capacità della macchina devono essere esaminate utilizzando i disegni esatti del contatto e del corpo del connettore. Questa guida non sostituisce una prova validata dal fornitore.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza