Póngase en contacto con Zeyu lntelligent Industrial Company
Máquina de contactos HYPCON: guía de proceso, selección y aceptación

Una máquina de contactos HYPCON es una estación controlada de ensamble de conectores que evalúa todo el proceso del contacto a la carcasa. La evaluación no debe limitarse a revisar el movimiento de inserción del contacto. La máquina de contactos debe colocar el contacto deseado en la cavidad correcta de la carcasa y alcanzar la posición de asentamiento correcta. La máquina de contactos debe proporcionar evidencia de que la carcasa ensamblada es aceptable para el procesamiento posterior. Los requisitos para evaluar las carcasas de conectores mecanizadas por la máquina de contactos varían según la geometría del contacto y la carcasa, la preparación del cable, la combinación de variantes y el método de inspección.
Este documento describe un proceso para evaluar máquinas de contactos HYPCON antes de comprarlas o integrarlas en una línea de producción. Describe los pasos del proceso y los riesgos asociados con diversas interfaces, opciones de arquitectura, evidencia de aceptación, cambios y mantenimiento. La página existente de solución de máquina de contactos HYPCON explica cómo configurar una máquina de contactos HYPCON. Este documento aborda las preguntas que ayudan a describir esa configuración.
¿Qué hace una máquina de contactos HYPCON?
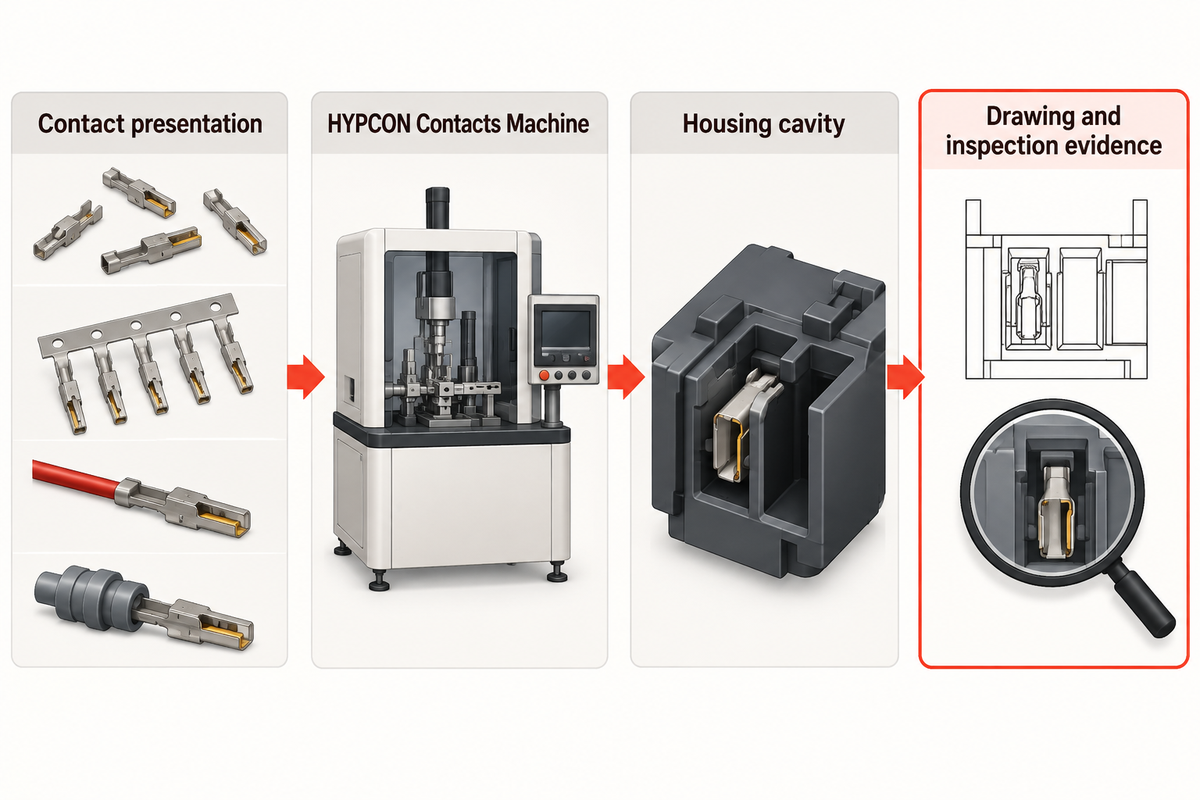
En una línea de ensamble de conectores, una máquina de contactos maneja una familia definida de contactos conductores y los coloca en las carcasas aislantes o subensambles correspondientes. Use IEC 60512 como contexto de los métodos de prueba. Según el producto, el contacto entrante puede presentarse suelto, alimentarse mediante portador, estar crimpado a un cable o estar sellado. La salida de la máquina de contactos es un ensamble que debe cumplir el plano y los requisitos de inspección de ese contacto y cavidad específicos.
Es importante definir ese límite porque varias operaciones, incluido el contacto, el crimpado e inserción del cable y las pruebas eléctricas, están relacionadas, pero son operaciones distintas. Una cotización debe identificar cuáles de estas operaciones realiza la estación HYPCON y cuáles se realizan en operaciones anteriores y posteriores. La cotización también debe indicar si la máquina solo inserta el contacto o si confirma la posición, la retención y la presencia, y rechaza los contactos que no sean aceptables.
Comience con un esquema de entrada y salida. Incluya el contacto, el punto de referencia de la carcasa, el eje de inserción, la posición final de asentamiento y todo lo demás relacionado con el contacto. Agregue los números de pieza y las revisiones del plano. Un esquema sencillo suele revelar que se pide a una máquina propuesta manejar dos presentaciones diferentes o demostrar una característica de calidad que sus sensores quizá no puedan observar.
Mapee la secuencia de ensamble del contacto a la carcasa
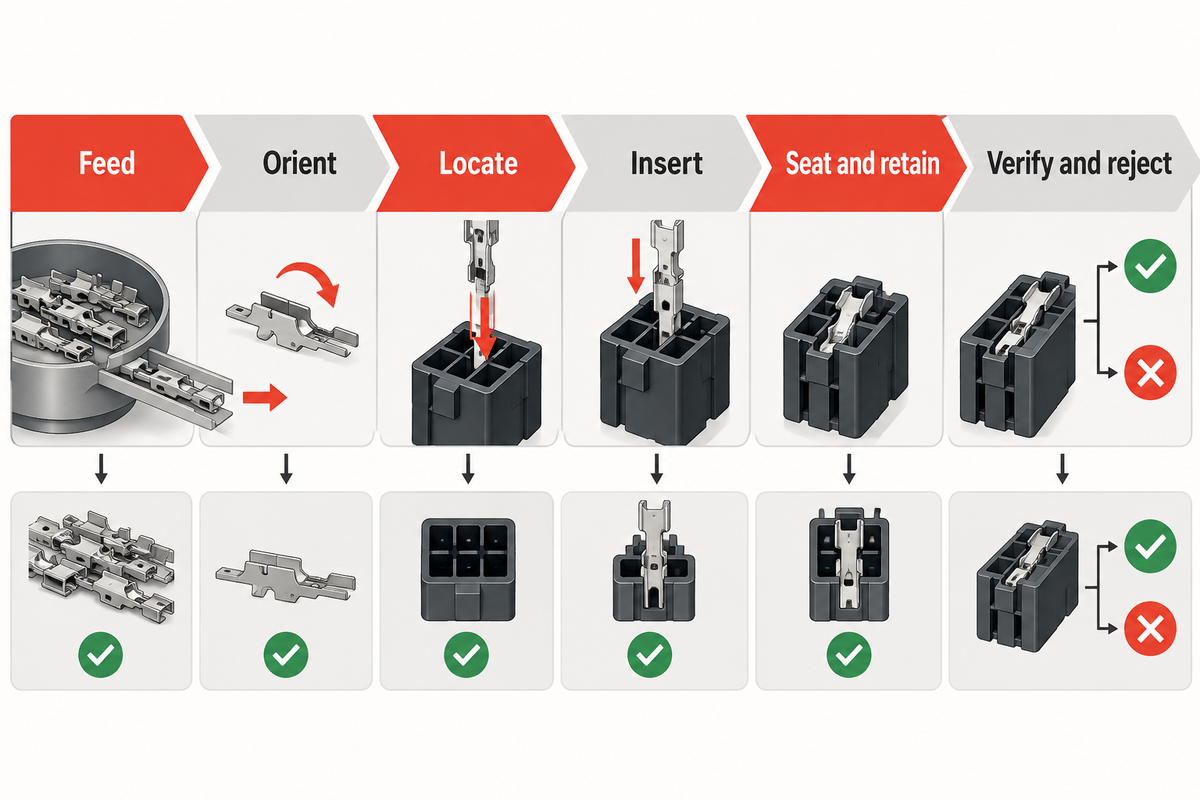
Divida el ciclo de la máquina en etapas observables. Consulte el contexto de aplicación del sistema de conectores de TE Connectivity para conocer la interfaz del producto. La información siguiente proporciona un lenguaje común para que los equipos de ingeniería, producción y calidad realicen una prueba.
| Etapa | Lo que la máquina debe controlar | Evidencia que se debe definir |
|---|---|---|
| Alimentación | Suministrar el contacto correcto con una presentación estable. | Identidad de la pieza, formato de suministro y comportamiento de recuperación del alimentador de piezas. |
| Orientación | Presentar el contacto con sus características funcionales y de bloqueo alineadas. | Control de orientación y respuesta ante una presentación invertida. |
| Ubicación | Sujetar la carcasa contra un punto de referencia repetible. | Plano del soporte de posicionamiento, asignación de cavidades y puntos de apoyo. |
| Insertar | Mover el contacto a lo largo del eje especificado sin dañar la pieza. | Trayectoria de la herramienta, zonas de contacto y límites del proceso. |
| Asentar y retener | Alcanzar la posición requerida y activar la característica de retención correspondiente. | Control de posición, estado de bloqueo o retención definido por la especificación del producto. |
| Verificar y rechazar | Separar los ensambles aceptados de los defectos detectados. | Receta de inspección, motivo de rechazo y registro de trazabilidad. |
Completar un movimiento no garantiza completar el ensamble. Puede haber un contacto presente, pero no estar en la posición final. Un contacto puede estar presente pero fuera de posición, o parecer asentado mientras una lanza o un bloqueo secundario permanece desacoplado. El plan de aceptación debe nombrar la característica que demuestra cada condición requerida.
Adapte la arquitectura de la máquina a la realidad de producción
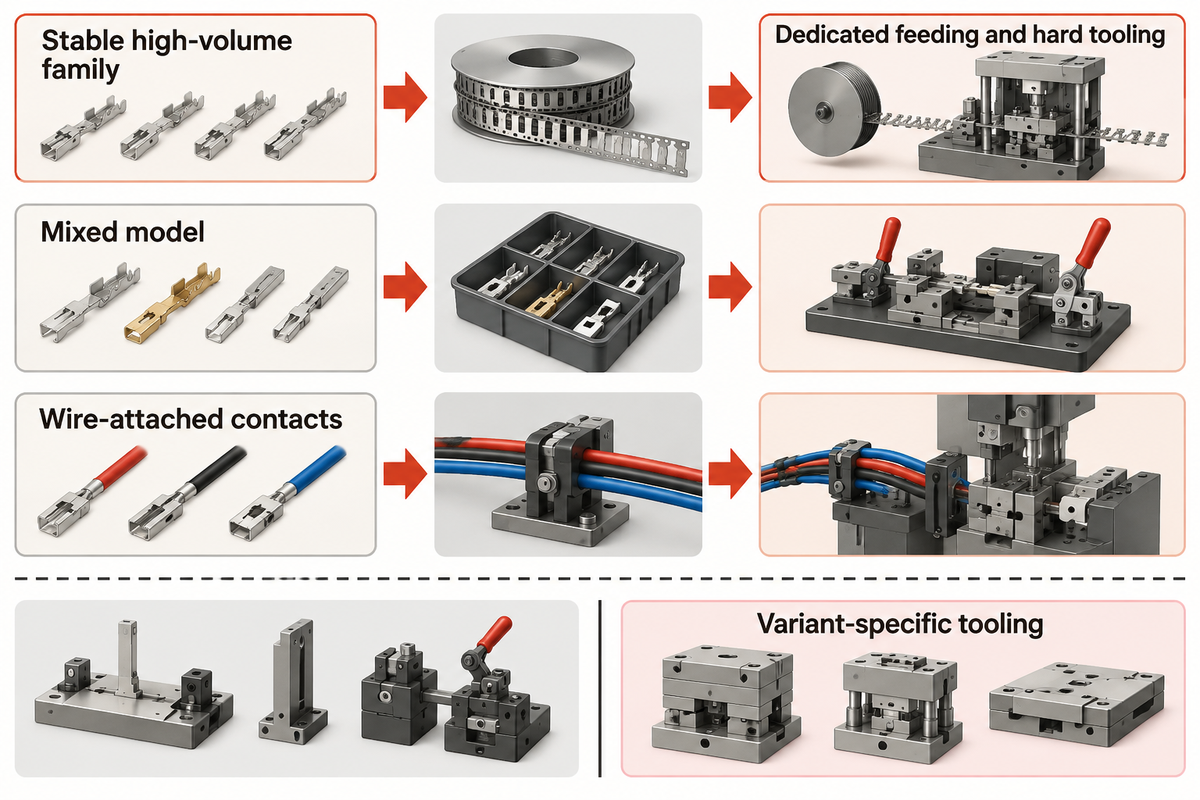
La arquitectura de la máquina debe responder al problema de producción. Compare el contexto de las herramientas con la descripción general de herramientas de aplicación de Molex antes de fijar el límite de la máquina. Una familia de piezas estable y de alto volumen puede justificar una alimentación dedicada y herramientas rígidas. Un modelo mixto puede requerir guías de cambio rápido e instrucciones claras para la primera pieza. Una línea que maneja contactos conectados a cables puede necesitar soporte y guiado para el cable en lugar de la misma trayectoria de transferencia usada para contactos sueltos.
¿Qué datos de producción deben guiar la elección?
- Combinación de variantes: enumere por separado las variantes de contactos, carcasas y preparación; los nombres similares no demuestran compatibilidad.
- Patrón de demanda: indique la producción objetivo, el tamaño del lote, los turnos y el tiempo de recuperación aceptable después de una parada del alimentador de piezas.
- Cambio: identifique qué alimentadores de piezas, soportes de posicionamiento, guías, pinzas y recetas cambian, y cómo se aprueba la primera pieza.
- Inspección: decida si los controles de presencia, orientación, asentamiento, retención o eléctricos se realizan en el ciclo, por muestreo o después del proceso.
- Datos: defina la revisión de la receta, el motivo de rechazo, la identidad de la muestra y el período de conservación de los registros.
Una base de máquina modular puede reducir la duplicación de controles, pero la base reutilizable debe separarse de las herramientas específicas para cada variante en la cotización. Esto evita que las máquinas económicas estándar requieran trabajo de prueba adicional y terminen necesitando soportes de posicionamiento y alimentadores de piezas adicionales.
Revise las interfaces que causan fallas de calidad
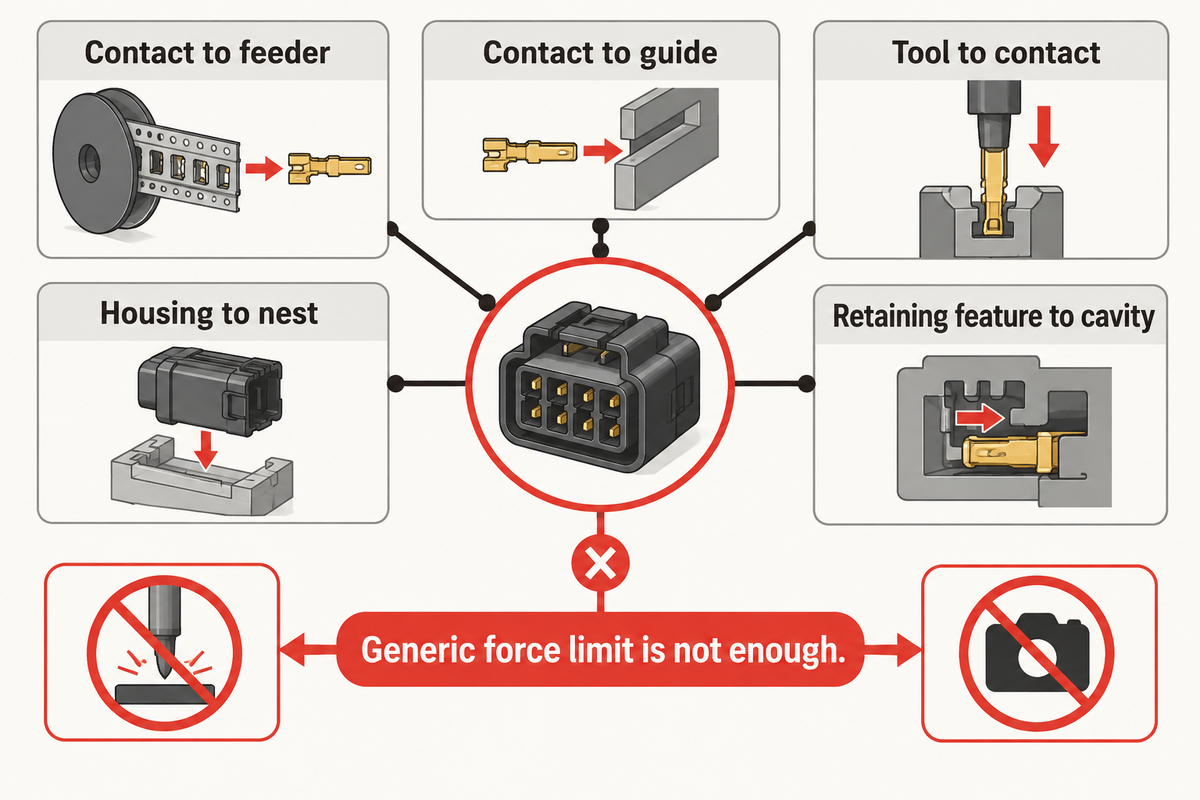
Las fallas más difíciles ocurren en una interfaz: contacto con alimentador de piezas, contacto con guía, herramienta con contacto, carcasa con soporte de posicionamiento o característica de retención con cavidad. Consulte los métodos de prueba de conectores IEC 60512 al seleccionar el control aplicable. Revise estas interfaces antes de hablar del tiempo de ciclo.
| Interfaz | Pregunta típica | Evidencia útil para la revisión |
|---|---|---|
| Contacto y alimentador de piezas | ¿El recubrimiento, las rebabas o la variación del portador pueden provocar puentes o fallas de alimentación? | Prueba del alimentador de piezas con lotes representativos y observaciones de recuperación. |
| Contacto y guía | ¿Qué superficies pueden tocarse y dónde se apoya el contacto? | Mapa anotado de herramienta y contacto, e inspección de superficies después del ciclo. |
| Carcasa y soporte de posicionamiento | ¿Qué punto de referencia ubica la cavidad y cómo se evita el movimiento de la carcasa? | Plano del soporte de posicionamiento, prueba de cavidad y control de posición. |
| Contacto y cavidad | ¿Cómo se mantiene el eje de inserción a través de la entrada? | Revisión de alineación, evidencia de asentamiento y análisis de piezas dañadas. |
| Característica de retención | ¿Cómo se confirma el acoplamiento en lugar de inferirlo por la presencia? | Método de bloqueo o retención específico del conector y registros de muestras. |
| Ruta de rechazo | ¿Puede un ensamble incorrecto o incompleto salir de la estación? | Prueba con defecto conocido, confirmación del rechazo y registro de disposición. |
Para estos controles, use los planos reales del contacto y la carcasa. Los requisitos y pruebas de conectores IEC son un punto de referencia útil para identificar la familia de pruebas de conectores aplicable. Una imagen de cámara de otra familia de conectores o un límite de fuerza genérico no puede garantizar una configuración correcta de HYPCON. Use la norma IEC 60512, por ejemplo, y describa el método de prueba y la revisión en lugar de nombrar la norma y usarla como configuración universal de la máquina.
Construya un plan práctico de aceptación con la matriz de aceptación de contacto a carcasa de 9 puntos
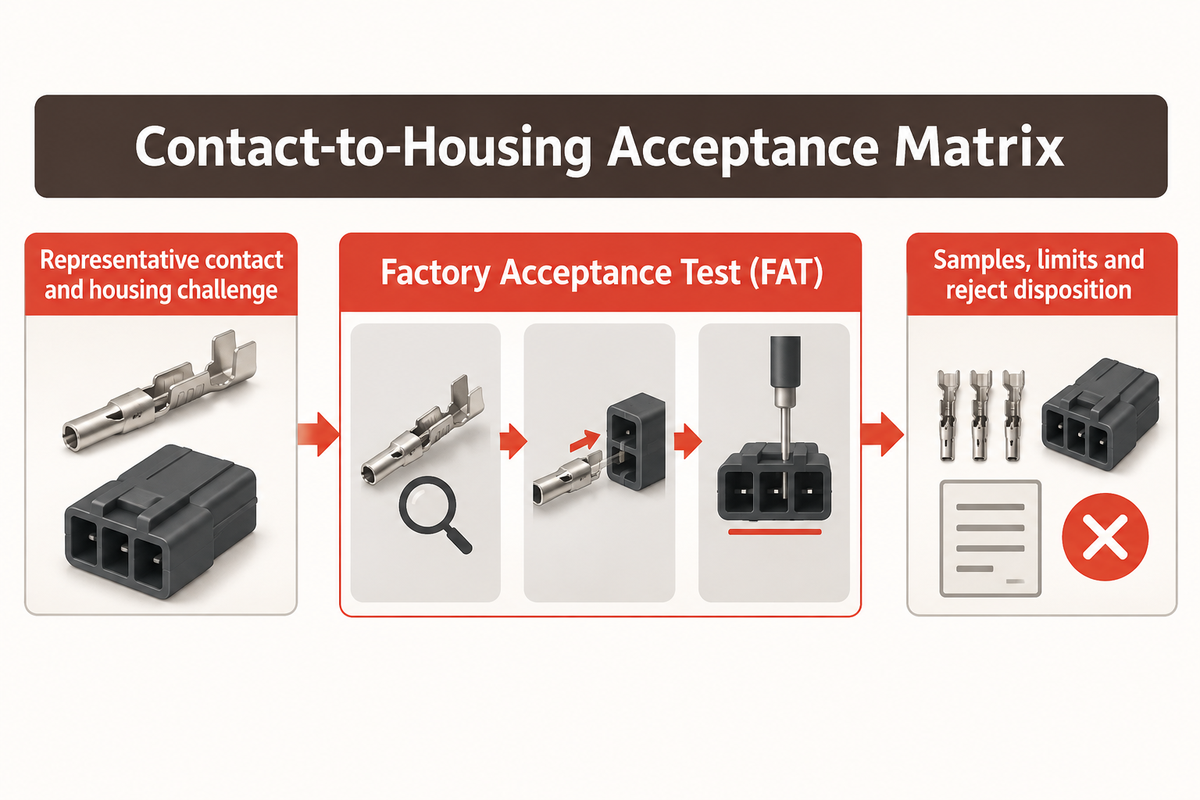
La matriz de aceptación de contacto a carcasa en la Prueba de aceptación en fábrica (FAT) debe demostrar el alcance definido, incluidos los elementos trazables y las pruebas. El control aplicable debe vincularse con la evidencia del producto descrita en los métodos de prueba de conectores IEC 60512. El plan puede ser breve, pero cada requisito debe poder verificarse.
| Categoría de aceptación | Muestra o prueba | Registro que se debe conservar |
|---|---|---|
| Alimentación | Presentación representativa del contacto. | Identidad de la pieza, formato de suministro y observación de recuperación. |
| Orientación | Presentación correcta e invertida. | Control de orientación y respuesta. |
| Ubicación | Punto de referencia de la carcasa y ubicación de la cavidad. | Referencia del soporte de posicionamiento y control de posición. |
| Insertar | Inserción a lo largo del eje definido. | Trayectoria de la herramienta y control de daños. |
| Asentar | Posición en el límite de asentamiento acordado. | Resultado de profundidad o posición. |
| Retener | Prueba de retención específica del producto. | Método de retención, identidad de la muestra y resultado. |
| Verificar | Funcionamiento normal y defecto conocido. | Resultado de inspección y límite de aceptación. |
| Rechazar | Ensamble incorrecto o incompleto. | Código de rechazo, acción de recuperación y evidencia conservada. |
| Trazabilidad | Muestras buenas y rechazadas intencionalmente. | Receta, variante, operador y registro de muestra. |
| Bloque de aceptación | Muestra o prueba | Registro que se debe conservar |
|---|---|---|
| Funcionamiento normal de producción | Contacto, carcasa y preparación representativos. | Revisión de la receta, cantidad del lote, observaciones del ciclo e identificadores de muestra. |
| Orientación incorrecta | Presentación invertida o no coincidente controlada. | Detección esperada, respuesta real y disposición del rechazo. |
| Condición de asentamiento | Piezas en los límites de posición acordados o una prueba documentada. | Método de medición, límites y resultados. |
| Condición de retención | Ensamble verificado con el método de retención específico del producto. | Configuración de prueba, carga o criterio, identidad de la muestra y resultado. |
| Cambio | Al menos las variantes de producción acordadas. | Lista de piezas de cambio, tiempo de configuración, aprobación de la primera pieza y bloqueo de la receta. |
| Trazabilidad y rechazos | Muestras buenas y rechazadas intencionalmente. | Código de rechazo, registro de datos, acción de recuperación y evidencia conservada. |
Casi todos los desafíos pueden resolverse. Acuerde quién es responsable de las muestras, herramientas, imágenes, recetas y hallazgos antes de la prueba. Una muestra exitosa significa que una configuración funcionó con las condiciones indicadas. No demuestra que todas las configuraciones de aspecto similar funcionen igual de bien.
Planifique los cambios, el mantenimiento y la trazabilidad
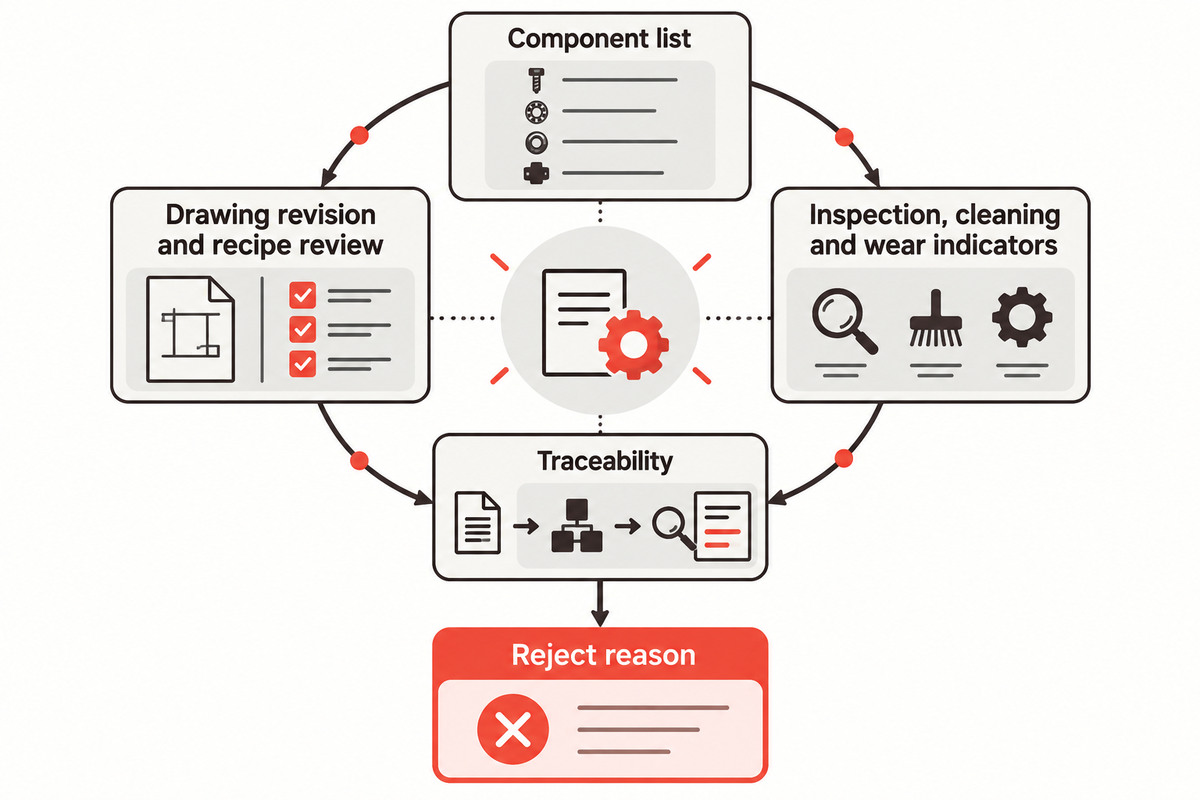
Mantenga la calidad de las interfaces. Mantenga el límite de mantenimiento alineado con el alcance de la máquina descrito en la página de solución de máquina de contactos HYPCON. Cree y mantenga una lista de componentes de alimentadores de piezas, guías, soportes de posicionamiento, sensores y herramientas de contacto. Para cada componente, documente los puntos de inspección, métodos de limpieza, indicadores de desgaste, piezas de repuesto y cambios. La misma lista puede utilizarse para el mantenimiento planificado y para apoyar la solución de problemas.
Los cambios de herramientas y troqueles para admitir un cambio de receta requieren una revisión; el nombre de la receta por sí solo es insuficiente. Primero, obtenga la aprobación de la revisión del plano y guárdela con el registro de configuración de la máquina. Mantenga la referencia de las normas ISO aplicables en el mismo registro controlado cuando el alcance de aceptación cite un requisito de gestión o de calidad.
La trazabilidad debe conectar un ensamble terminado con la receta, la variante, la identidad del operador o de la estación, el resultado de inspección y el motivo de rechazo requeridos por el cliente. Los elementos de datos específicos dependen del producto y del contrato. Defínalos antes de la puesta en marcha para evitar que la máquina produzca registros que no respalden una investigación posterior.
Solucione los defectos sin ocultar la causa
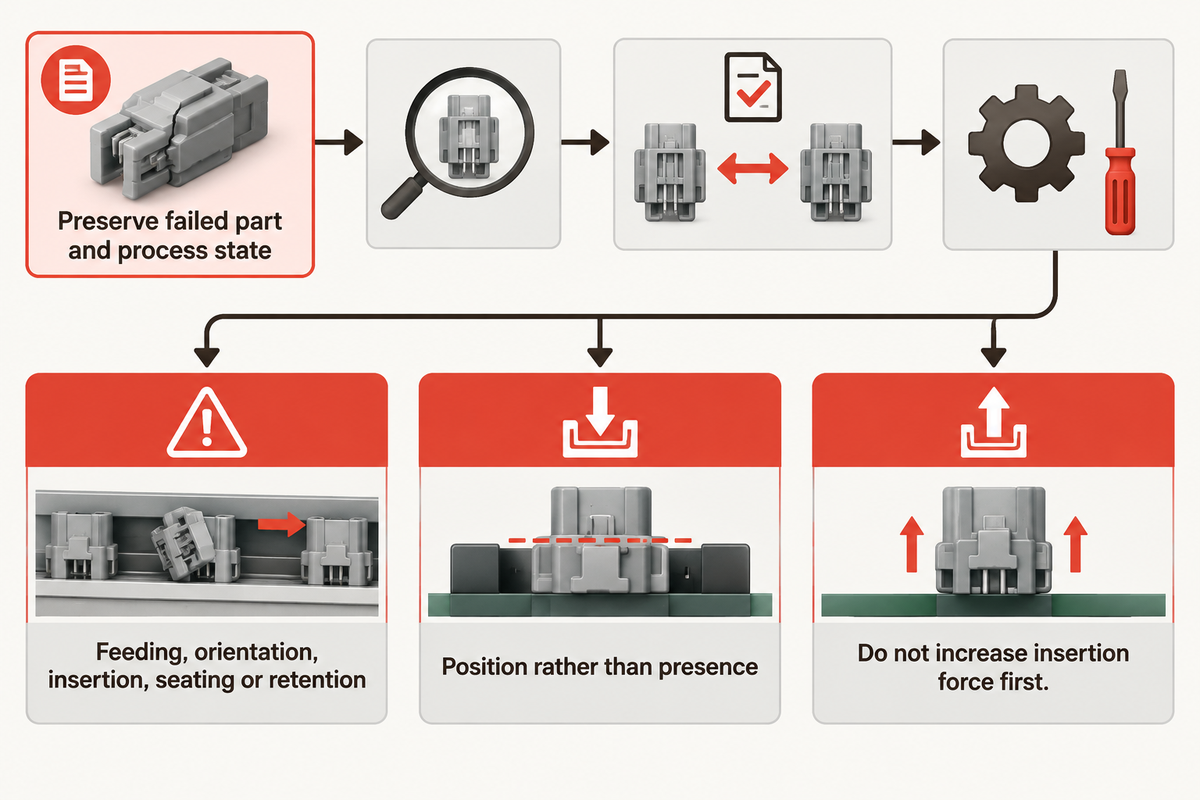
Cuando ocurra una falla, aísle y conserve la pieza afectada y el estado del proceso. Use el contexto de interfaz del producto pertinente de TE Connectivity al rastrear la causa. Primero, identifique dónde ocurrió la condición de falla (es decir, alimentación, orientación de la pieza, inserción, asentamiento, retención o inspección de la pieza). Después, evalúe la pieza entrante y el contacto de la herramienta, el punto de referencia de la carcasa y la revisión de la receta.
¿Qué se debe revisar cuando los contactos forman puentes o fallan en la alimentación?
Considere el formato de suministro, la variación del contacto, la pista del alimentador de piezas, la sincronización de escape y el comportamiento de recuperación. Confirme que el contacto sea de la revisión aprobada y que las guías estén limpias e intactas. Un ajuste más rápido del alimentador puede ocultar la variación y afectar a una mayor cantidad de piezas.
¿Qué ocurre si el contacto está presente, pero no queda completamente asentado?
Considere la ubicación de la cavidad, el estado de la entrada, la alineación y la presencia de interferencias del cable y del sello. Además, confirme que el método de inspección mida la posición en lugar de determinar solo la presencia de metal. Conserve una muestra fallida y compárela con una muestra aceptable bajo la misma vista de inspección.
¿Qué ocurre si un contacto retenido se sale posteriormente?
Verifique la característica de retención y el método de retención validado. Revise si se instaló un bloqueo secundario y si la revisión de la carcasa es correcta. Considere también si la máquina puede detectar un estado de bloqueo incompleto. No aumente la fuerza de inserción hasta comprender la interfaz y el criterio de aceptación.
Prepare un resumen para la cotización y la prueba en fábrica
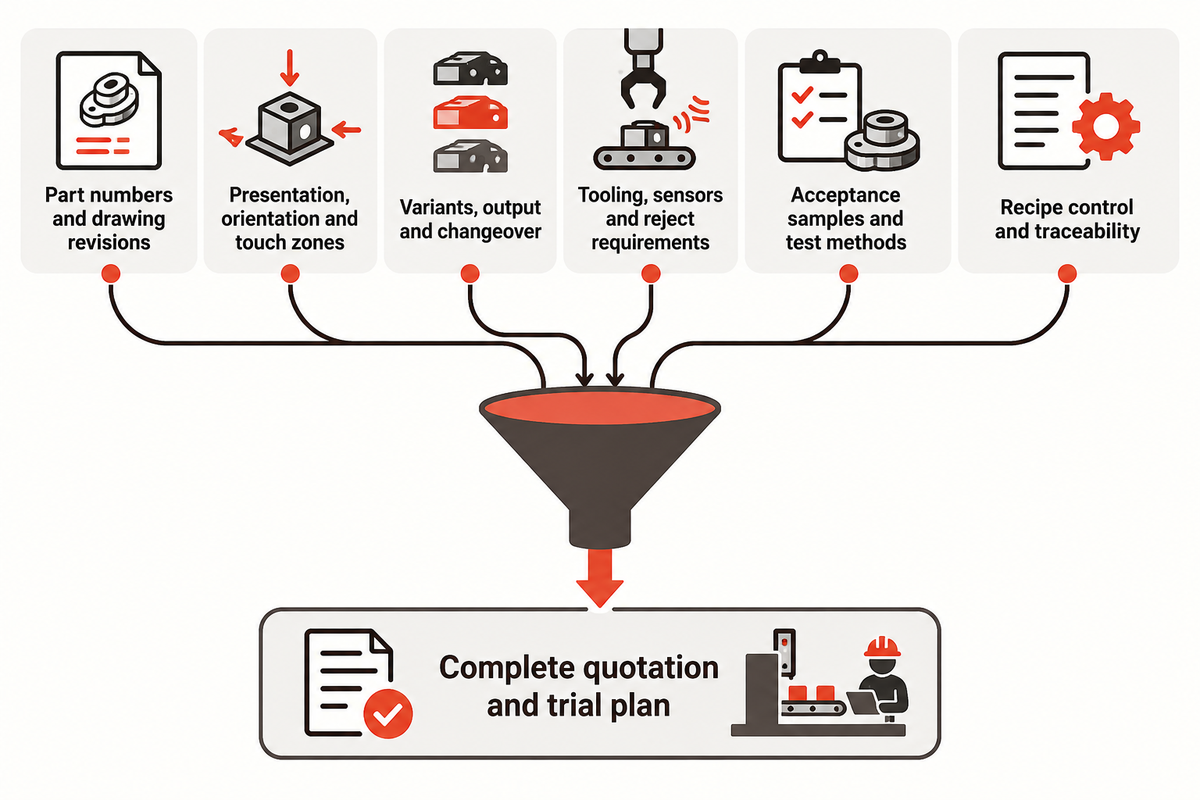
Un buen resumen permite al proveedor cotizar el trabajo completo. Incluya:
- números de pieza del contacto, la carcasa, el cable y el sello, con las revisiones de los planos;
- presentación entrante, orientación y zonas de contacto aprobadas;
- variantes objetivo, producción, patrón de lote y expectativas de cambio;
- herramientas, soportes de posicionamiento, alimentadores de piezas, sensores, inspección y requisitos de rechazo;
- muestras de aceptación, piezas de prueba y métodos de prueba aplicables;
- control de recetas, campos de trazabilidad, documentos de mantenimiento y capacitación;
- Defina lo que el proveedor demostrará, entregará y respaldará después de la instalación.
Use este resumen para comparar ofertas para configurar una máquina de contactos HYPCON. Para conocer los antecedentes de la empresa, consulte la página Acerca de nosotros de ZEUEE. Contáctenos si desea hablar sobre sus contactos, carcasas y muestras reales mediante el formulario de contacto.
Preguntas frecuentes
¿Para qué se utiliza una máquina de contactos HYPCON?
Una máquina de contactos HYPCON se utiliza para procesar ensambles de contactos eléctricos. Consulte los métodos de prueba de conectores IEC 60512 para conocer el contexto del método de prueba aplicable. El alcance depende del contacto y la carcasa, la presentación, las características de retención, la preparación del cable, la evidencia de aceptación, la combinación de variantes y los registros que demuestran que se evaluó cada combinación permitida. El comprador debe validar la estación cotizada con respecto a las variantes, funciones y registros de prueba requeridos y, después, conservar la configuración, los controles, las muestras y los límites que la prueba haya cubierto realmente.
¿Puede una máquina manejar varias variantes de contactos?
Sí, cuando la plataforma, los cambios, los alimentadores de piezas, las guías y las recetas están diseñados para todo el conjunto de variantes; los nombres y dimensiones similares de los contactos por sí solos no son suficientes. Considere las superficies de herramienta y contacto permitidas, el punto de referencia de la carcasa, la dirección de inserción, la preparación del cable y los controles de aceptación de cada variante. Exija un registro de prueba para cada configuración que la cotización pretenda cubrir.
¿Qué debe verificar un comprador durante la aceptación?
Verifique el funcionamiento normal, la prueba de orientación incorrecta, la evidencia de asentamiento, el método de retención, el cambio, el manejo de rechazos y los registros de trazabilidad. Las piezas representativas deben conservarse con sus resultados y deben conservarse las identidades de las muestras. La aceptación debe indicar qué demuestra cada control y qué documento del producto define el límite, en lugar de depender solo de la finalización del ciclo o de una lectura general de fuerza.
¿Cómo se deben estructurar los registros de mantenimiento?
Mantenga los registros de alimentadores de piezas, guías, soportes de posicionamiento, sensores y herramientas de contacto vinculados a los puntos de inspección, las instrucciones de limpieza y los indicadores de desgaste, así como a las piezas de repuesto y al historial de cambios. Registre la receta y la revisión del plano utilizadas después del mantenimiento. Ese registro ayuda a distinguir una interfaz desgastada de un cambio de material o de configuración cuando ocurre un defecto.
¿Qué información se debe enviar para una cotización?
Envíe los números de pieza del contacto y la carcasa, los planos actuales, piezas de muestra, presentación entrante, variantes objetivo, producción esperada, necesidades de cambio y requisitos de aceptación. Proporcione los cables, sellos o portadores en la condición en que se encuentren cuando salgan de la estación. Un esquema anotado del contacto a la cavidad ayuda al proveedor a identificar las suposiciones sobre las herramientas antes de proponer una configuración.
Referencias y fuentes
- Página de solución de máquina de contactos HYPCON de ZEUEE.
- Información de la empresa ZEUEE.
- Métodos de prueba de conectores IEC 60512; consulte el método y la edición aplicables a la especificación del producto.
- Contexto de aplicación del sistema de conectores de TE Connectivity.
- Descripción general de herramientas de aplicación de Molex.
Nota editorial: las suposiciones sobre las herramientas y la capacidad de la máquina deben examinarse utilizando los planos exactos del contacto y la carcasa. Esta guía no sustituye una prueba validada por el proveedor.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now