Entre em contato com a Zeyu lntelligent Industrial Company

Fabricantes de máquinas de inserção de pinos: como avaliar fornecedores para a produção de conectores

Por XCX · Atualizado em setembro de 2026
Fabricantes de máquinas de inserção de pinos são empresas que comprovam a estabilidade do processo para o seu pino, alojamento ou placa de circuito impresso, em vez de destacar o número mais alto de velocidade em um folheto. Uma comparação baseada em evidências considera a geometria das peças, a alimentação, a inserção, a inspeção, a troca de formato, as interfaces da linha e os critérios de aceitação.
Resposta curta
Inclua fornecedores na lista final somente depois que avaliarem amostras representativas e definirem critérios de aceitação mensuráveis com base nos seus requisitos. Avalie o processo proposto e o conjunto de evidências; não se preocupe com alegações de taxa de ciclo sem comprovação.
Os resultados de busca para essa expressão são dominados por páginas de produtos e serviços. Por isso, este guia não classifica fabricantes: ele os qualifica para aplicações em placas de circuito impresso, alojamentos de conectores e inserção mecânica de pinos. O guia sobre máquinas trata dos fundamentos de operação, enquanto a comparação de contatos Twist Pin aborda fornecedores específicos dessa categoria mais restrita. O método permite que as equipes de compras e engenharia qualifiquem possíveis fornecedores de forma reproduzível, mantendo a decisão comercial vinculada à aplicação real.
O que uma máquina de inserção de pinos realmente controla
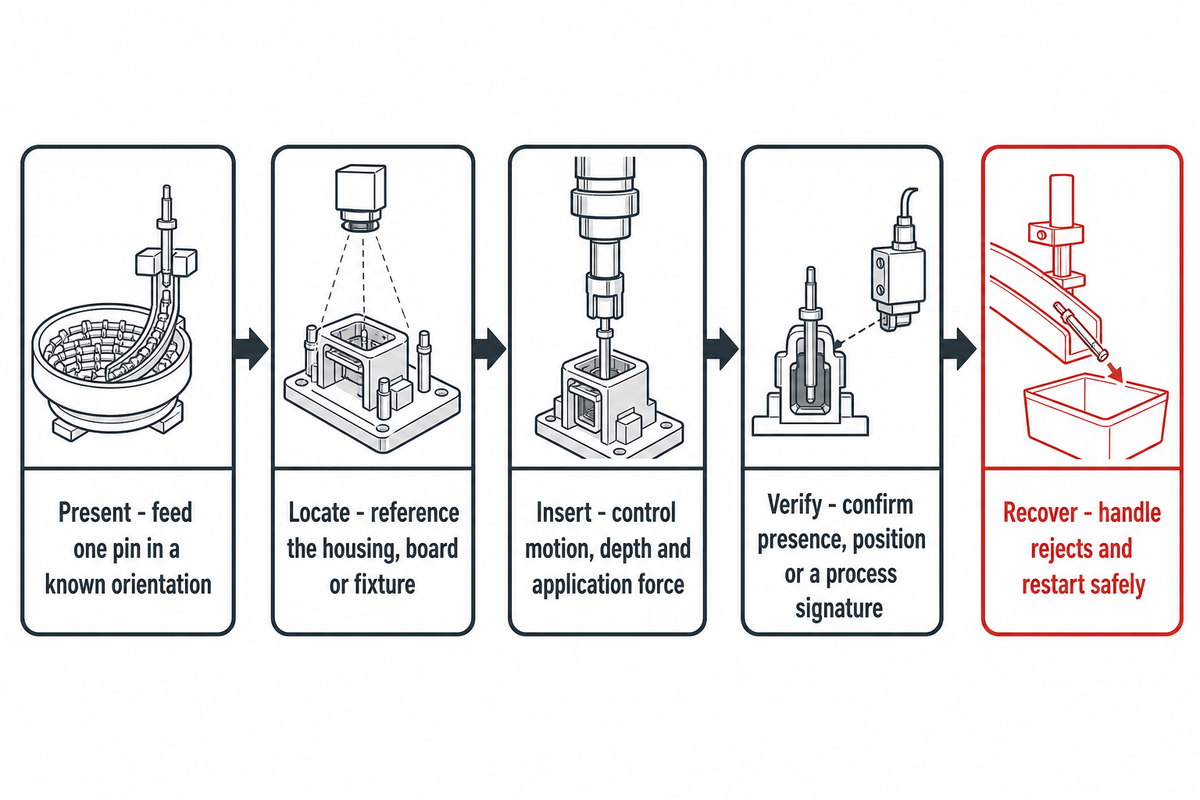
O processo de uma máquina de inserção de pinos vai além de empurrar uma peça para dentro de um furo: ele posiciona o pino, controla sua orientação, localiza o componente receptor, faz a inserção e verifica o resultado, enquanto gerencia exceções e registra a destinação de peças reprovadas.
1. Posicionar
Alimentar um pino com orientação conhecida.
Alimentar um pino com orientação conhecida.
2. Localizar
Usar como referência o alojamento, a placa ou o dispositivo de fixação.
Usar como referência o alojamento, a placa ou o dispositivo de fixação.
3. Inserir
Controlar o movimento, a profundidade e a força aplicada.
Controlar o movimento, a profundidade e a força aplicada.
4. Verificar
Confirmar a presença, a posição ou uma assinatura do processo.
Confirmar a presença, a posição ou uma assinatura do processo.
5. Retomar
Tratar peças rejeitadas e reiniciar com segurança.
Tratar peças rejeitadas e reiniciar com segurança.
Esse processo é importante porque máquinas diferentes verificam aspectos diferentes. A detecção na transferência de alimentação pode confirmar que o pino chegou ao ferramental, enquanto a detecção de posição pode verificar o curso ou a profundidade. Nenhuma das duas comprova que a conexão elétrica final atende a todas as especificações do produto.
A configuração de inserção de pinos da ZEUEE, apresentada pela própria empresa, mostra uma opção para inserção de conectores. Separadamente, a TE descreve a montagem de conectores, ferramental específico para cada produto e monitoramento opcional da força de inserção; a Visumatic descreve a confirmação da alimentação, a detecção da posição do punção e interfaces para ferramental personalizado. Esses são exemplos de arquiteturas disponíveis e não confirmam que todos os modelos ofereçam esses recursos.
Compatibilidade da máquina com a geometria do pino, do substrato e do conector
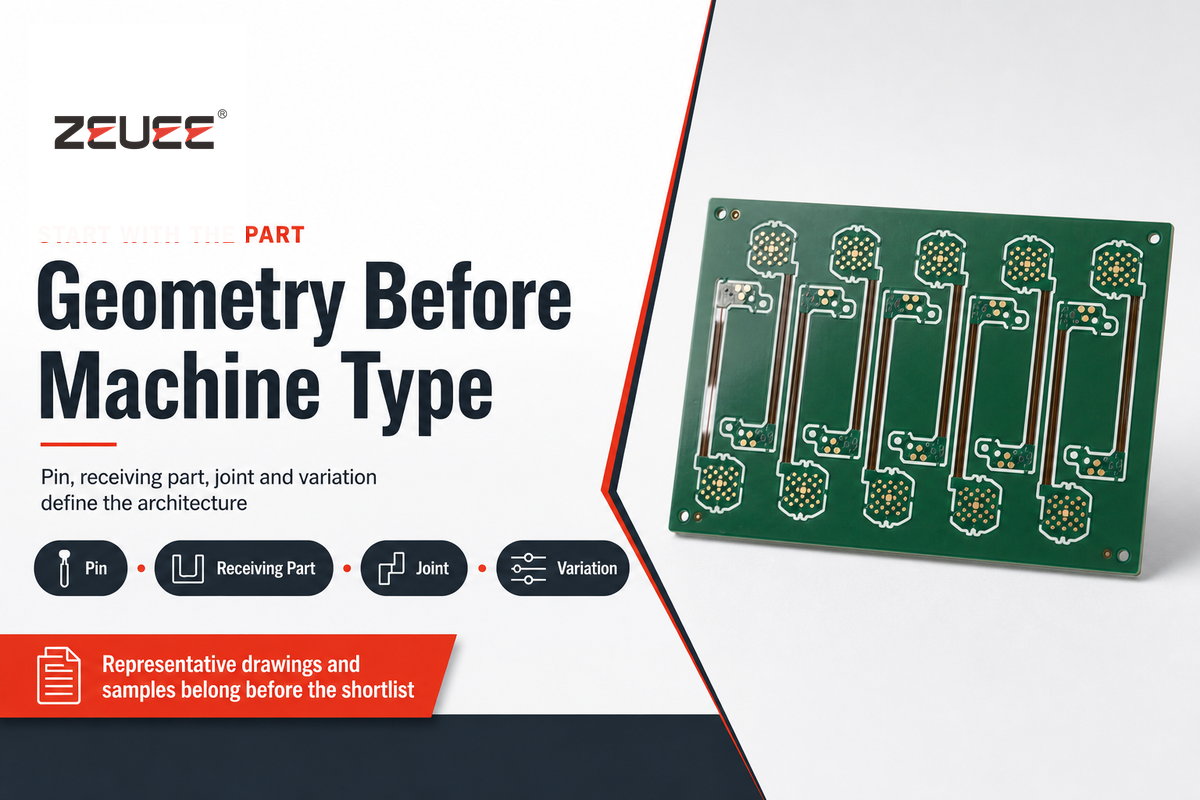
A seleção da máquina deve se basear em componentes específicos, e não em um tipo genérico de máquina. A alimentação e a inserção dependem da seção transversal, do comprimento do pino e dos requisitos de força de inserção, da retilineidade e das condições superficiais dos pinos, da embalagem e do passo e da geometria de retenção.
| Entrada | O que fornecer | O que isso altera |
|---|---|---|
| Pino | Desenho técnico, material, acabamento, deformação permitida e embalagem | Alimentador, garra, ferramental e faixa de força |
| Peça receptora | Desenho técnico do alojamento ou da placa, sistema de referências e condição do furo ou da cavidade | Dispositivo de fixação, alinhamento, visão de máquina e estratégia de suporte |
| União | Profundidade-alvo, saliência, retenção e regras de inspeção | Perfil de movimento, monitoramento e método de aceitação |
| Variação | Famílias de peças, frequência de troca de formato e sequência de modelos mistos | Controle de receitas de processo, peças de troca para mudança de formato e poka-yoke |
A inserção em alojamentos de conectores, a inserção em furos metalizados de placas de circuito impresso e a fixação mecânica podem aparecer na mesma busca, mas exigem comprovações diferentes. Fabricantes que se destacam em pinos-guia mecânicos grandes não estão automaticamente qualificados para contatos elétricos delicados, e uma plataforma para placas de circuito impresso pode não comportar o dispositivo de fixação ou o método de inspeção necessário para um alojamento moldado.
Sinal de alerta: o fornecedor apresenta uma cotação com base em uma foto e no diâmetro nominal do pino, sem solicitar desenhos técnicos, limites de tolerância, amostras na embalagem de produção ou informações sobre a condição da peça receptora.
Compare a arquitetura de automação, a taxa de produção e a troca de formato
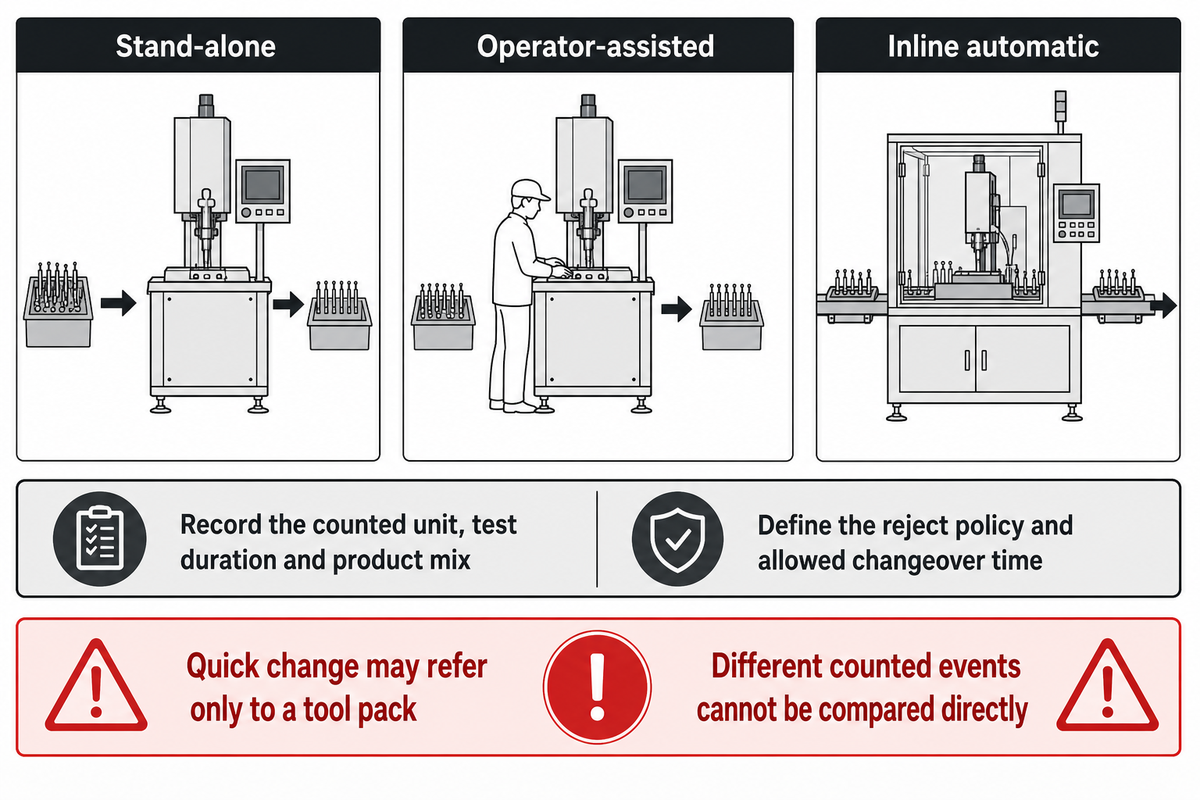
Restrições diferentes exigem soluções diferentes, e o escopo das soluções personalizadas deve ser descrito por escrito. A escolha do sistema — independente, assistido por operador ou em linha — depende do volume de produção, das tarefas do operador, das interfaces nas etapas anteriores e posteriores do processo, da variedade de produtos, do espaço disponível no chão de fábrica, da capacidade de manutenção e do custo de uma inserção defeituosa. Linha de montagem totalmente automatizada, célula de montagem automatizada, célula robotizada escalável, espaço compacto e trocas de formato frequentes devem constar em campos separados do escopo.
Uma máquina automática de inserção de pinos pode usar um alimentador modular, ferramental para terminais ou uma interface com um robô. Porém, classificá-la como de alta velocidade, alto volume ou automotiva não é um critério de aceitação. Uma máquina de inserção de pinos para montagem por interferência em placas de circuito impresso pode, por sua vez, usar um cabeçote de inserção servo, um sistema de monitoramento da força de inserção ou espaço livre no ferramental ao redor das áreas de soldagem em leiautes de alta densidade. Para cada alegação, defina uma condição mensurável para comparação, incluindo inserção de pinos em alta velocidade, movimento de alta precisão, alimentação contínua e eficiência de produção.
| Arquitetura | Indicado quando | Evidências a solicitar |
|---|---|---|
| Independente | O processo pode operar de forma desacoplada e o material é movimentado em lotes. | Tarefas do operador, regras para áreas de acumulação intermediária e identificação das peças |
| Assistido por operador | A destreza humana ainda agrega valor, mas a alimentação ou a inserção causa esforço ou variação. | Avaliação ergonômica, intertravamentos e repetibilidade entre operadores |
| Automático em linha | O volume e a estabilidade do processo justificam a integração com outras estações. | Estados de comunicação, encaminhamento de rejeitos, tempo de recuperação e teste no nível da linha |
A taxa de ciclo não deve ser considerada uma unidade de medição válida sem as mesmas premissas para ambas as partes; também é preciso registrar os critérios de controle de qualidade e de contabilização de paradas. Esclareça o que o número de ciclos representa: cursos dos atuadores, pinos apresentados, conjuntos aprovados ou uma demonstração curta. Na cotação, especifique a combinação de peças, a inspeção e o reabastecimento, as paradas planejadas e o que acontece com as peças rejeitadas.
Por exemplo, a página pública da TE apresenta uma plataforma com até 3.3 ciclos por segundo e outra com mais de 5 cursos por segundo em um passo de 30 mm. Esses valores não podem ser comparados diretamente porque diferem o evento contado, a máquina, o ferramental e os limites da aplicação. Os números são incluídos aqui apenas para mostrar por que as unidades e as condições de ensaio devem acompanhar cada valor.
A troca de formato merece um teste próprio, porque “troca rápida” pode se referir apenas a um conjunto de ferramentas. O teste deve incluir selecionar uma receita de processo, trocar peças físicas, ajustar o alimentador, confirmar o dispositivo de fixação, inspecionar a primeira peça e medir o tempo necessário para voltar a produzir de forma estável e com peças aprovadas.
Planilha de limites da taxa de produção
Para cada valor de produção, registre a unidade contabilizada, a duração do teste, a combinação de produtos, as tarefas do operador, a inspeção realizada, a política de rejeição, o nível de estoque presumido, o tempo permitido para a troca de formato e o escopo das alterações permitidas.
Dossiê de aplicação e aceitação para fabricantes de máquinas de inserção de pinos
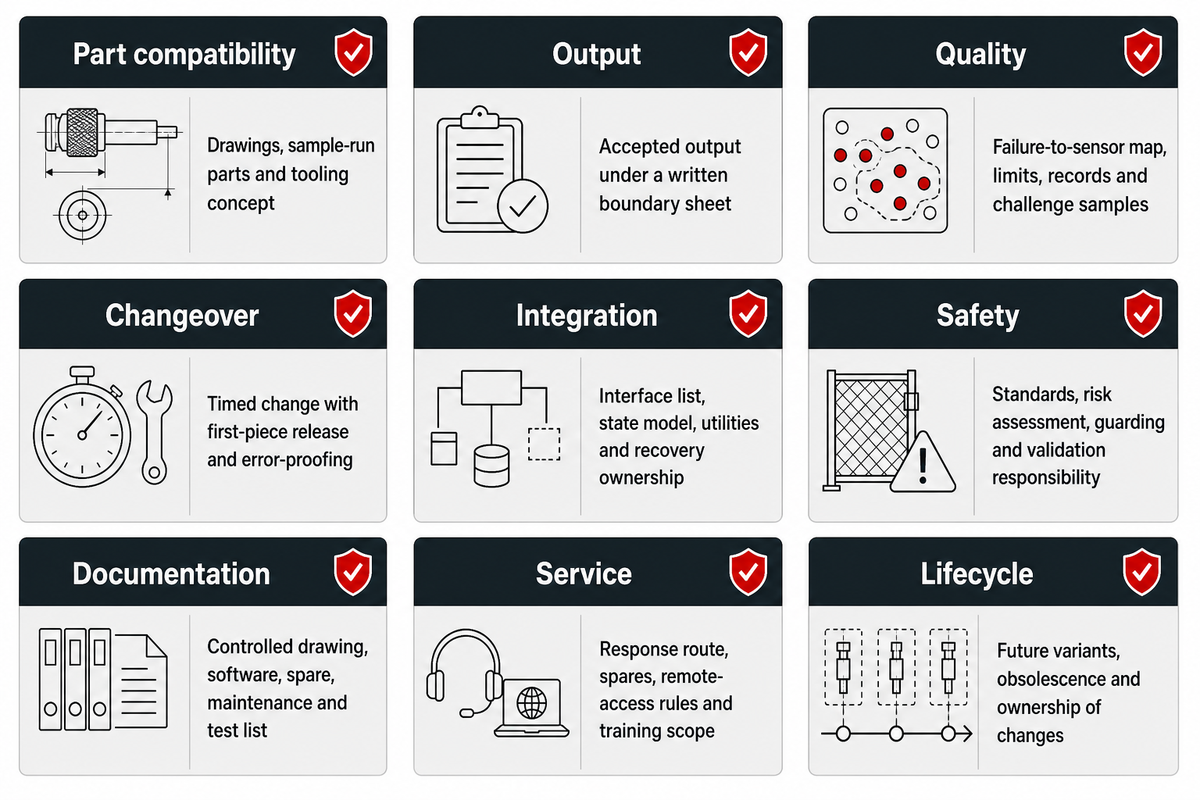
Fornecedores confiáveis conseguem explicar como cada requisito se traduz em um projeto e como esse projeto será validado. Folhetos descrevem uma plataforma; desenhos técnicos, ensaios com amostras, registros de medição e critérios de aceitação definem a compatibilidade com os seus requisitos.
| Categoria de evidência | Evidência insuficiente | Evidência útil |
|---|---|---|
| Compatibilidade das peças | “Adequada para muitos pinos” | Desenhos técnicos analisados, peças de ensaios com amostras e conceito de ferramental |
| Produção | Velocidade máxima sem condições especificadas | Produção aprovada segundo limites documentados |
| Qualidade | Uma lista de sensores | Mapeamento entre falhas e sensores, limites, registros e amostras de desafio |
| Troca de formato | “Rápida” ou “sem ferramentas” | Troca cronometrada, liberação da primeira peça e prevenção de erros |
| Integração | “Pronta para a sua linha” | Lista de interfaces, modelo de estados, utilidades e responsabilidades pela recuperação |
| Segurança | Um logotipo genérico de conformidade | Normas aplicáveis, avaliação de riscos, conceito de proteções e responsabilidade pela validação |
| Documentação | “Manual incluído” | Lista controlada de desenhos técnicos, software, peças de reposição, manutenção e documentos de ensaio |
| Assistência técnica | “Suporte global” | Canal de atendimento definido, lista de peças de reposição, regras de acesso remoto e escopo do treinamento |
| Ciclo de vida | Somente o período de garantia | Processo para variantes futuras, plano para obsolescência e responsabilidades pelas alterações |
Avalie as evidências com base em declarações, demonstrações, medições ou critérios de aceitação. Uma declaração pode ser considerada na avaliação, uma demonstração pode ajudar a delimitar o escopo, uma amostra medida pode embasar a decisão e um critério de aceitação assinado pode proteger a compra.
Uma longa lista de patentes ou o logotipo de um cliente famoso não justificam, por si só, uma pontuação. Certificados do sistema de qualidade e documentos semelhantes podem indicar algo, mas, sem dados específicos da aplicação, não ajudam a definir os critérios de aceitação para um pino e um alojamento.
Defina qualidade, rastreabilidade e aceitação antes de fazer o pedido
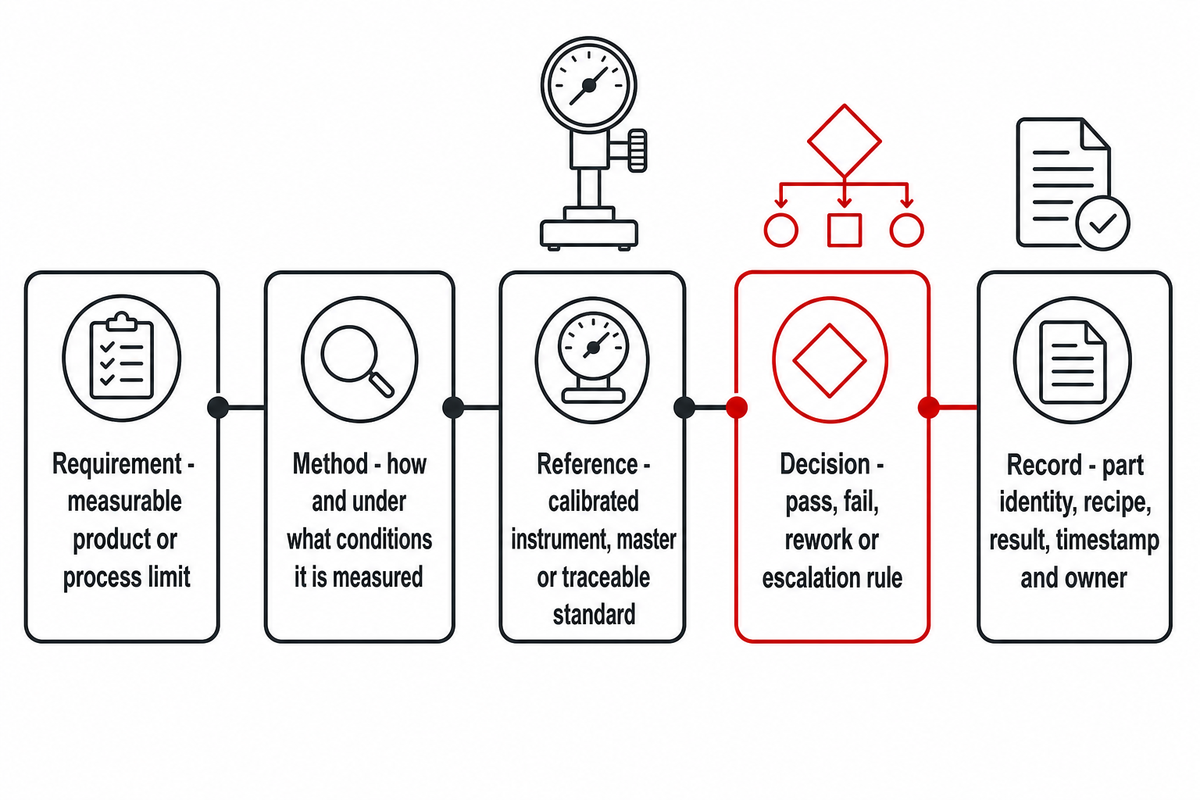
Os critérios de aceitação devem ser definidos antes do pedido de compra. Eles determinam os tipos de sensores, a estrutura dos dados, a amostragem e o tempo necessário para realizar os ensaios. Se a expressão “inserção correta” só for especificada depois que a máquina estiver pronta, tanto o comprador quanto o fabricante podem aprovar o próprio teste e ainda assim discordar.
Cadeia de evidências para aceitação
- Requisito: limite mensurável do produto ou do processo.
- Método: como e em quais condições a característica é medida.
- Referência: instrumento calibrado, padrão mestre ou referência rastreável.
- Decisão: regra para aprovação, reprovação, retrabalho ou escalonamento.
- Registro: identificação da peça, receita de processo, resultado, data e hora e responsável.
As orientações do NIST sobre rastreabilidade metrológica explicam a necessidade de uma cadeia de calibração ininterrupta até referências especificadas. Na prática de compras, pergunte o que foi medido, com qual instrumento, segundo qual limite e como o registro pode ser associado ao lote de produção ou à peça.
As evidências de segurança também dependem da configuração final e da jurisdição. A ISO 10218-2:2025 abrange aplicações e células com robôs industriais, enquanto a ISO 12100 estabelece princípios gerais de avaliação e redução de riscos; nenhuma das referências comprova a conformidade de uma máquina proposta.
Prepare uma solicitação de cotação prática para montagem de conectores
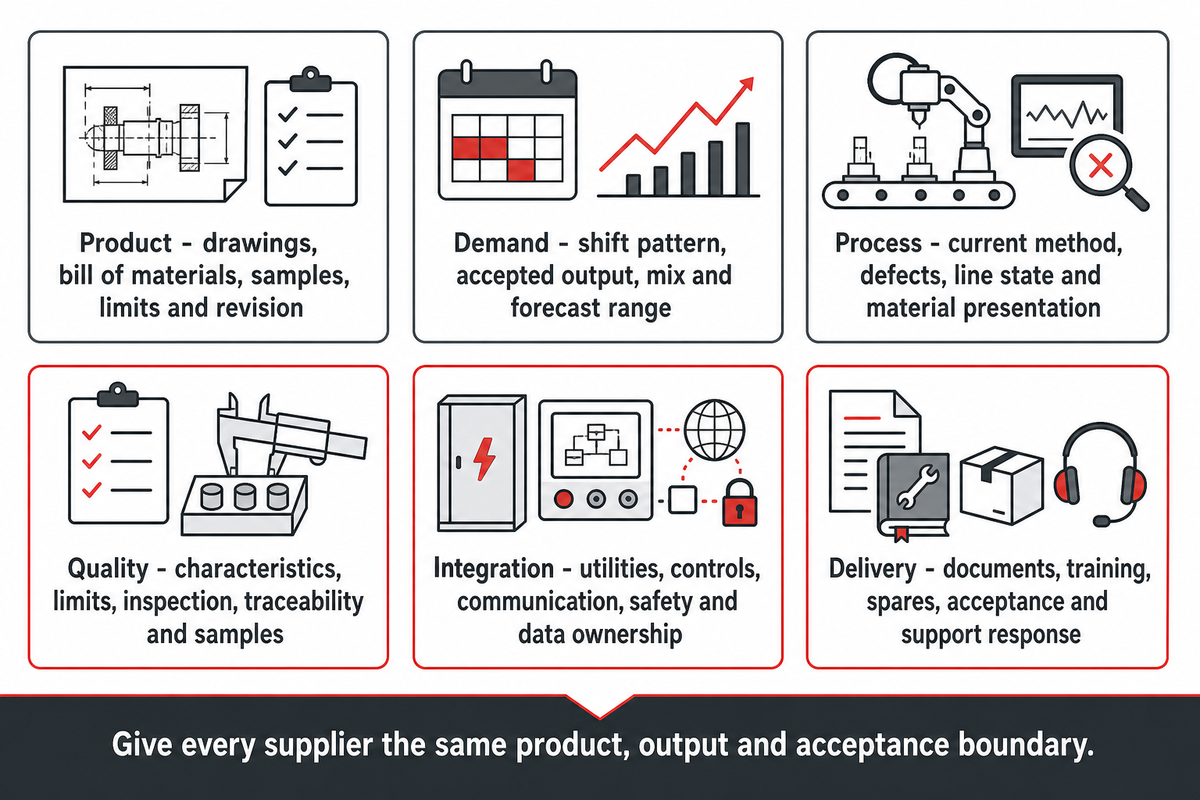
Solicitações de cotação bem estruturadas para sistemas de integração robótica ou células de inserção de pinos reduzem ou eliminam as diferenças de interpretação. Elas fornecem a todos os fornecedores os mesmos dados de produto, produção e critérios de aceitação, para que as diferenças de escopo apareçam antes da comparação de preços.
| Bloco | Incluir |
|---|---|
| Produto | Desenhos técnicos controlados, lista de materiais, amostras, limites estéticos e situação da revisão |
| Demanda | Padrão de turnos, produção aprovada desejada, combinação de produtos e faixa prevista de demanda |
| Processo | Método atual, defeitos conhecidos, estados nas etapas anteriores e posteriores e apresentação do material |
| Qualidade | Características críticas, limites, método de inspeção, rastreabilidade e plano de amostragem |
| Integração | Utilidades, controles, comunicação, limites de segurança, planta do chão de fábrica e propriedade dos dados |
| Entrega | Documentação, treinamento, peças de reposição, aceitação na fábrica e no local e prazo de resposta da assistência técnica |
Peça aos fornecedores que informem as premissas e exclusões junto com o escopo oferecido. Uma proposta de baixo valor pode excluir itens que outros fornecedores incluem, como alimentadores, dispositivos de fixação, inspeção, integração à linha, comissionamento no exterior e validação da produção.
Especifique também quem será responsável por obter as amostras e pelas revisões do projeto. Uma máquina validada com uma amostra inicial pode se transformar em outro projeto se o revestimento dos pinos, a resina do alojamento, a geometria da cavidade ou a embalagem mudar antes da instalação.
Indicadores de custo sem inventar um preço universal
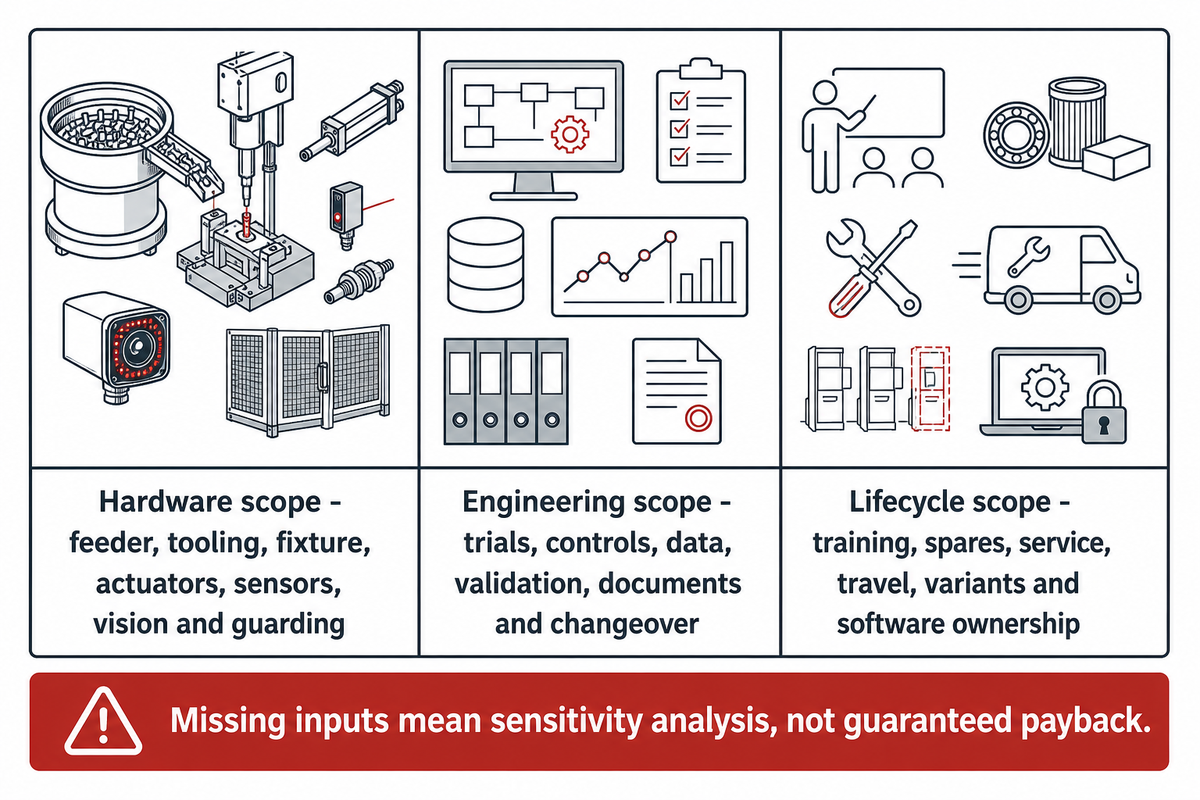
Não há base razoável para estabelecer um preço uniforme para um sistema personalizado de inserção de pinos, pois o custo é proporcional ao escopo. A complexidade da alimentação, o número de famílias de produtos, os dispositivos de fixação propostos, os eixos de movimento, a inspeção, a rastreabilidade, as proteções, a integração à linha, a documentação, os serviços no local e as ferramentas sobressalentes podem afetar a solução como um todo.
Escopo de hardware
Alimentador, ferramental, dispositivo de fixação, atuadores, sensores, visão de máquina e proteções.
Escopo de engenharia
Ensaios com peças, controles, dados, validação, documentação e projeto para troca de formato.
Escopo do ciclo de vida
Treinamento, peças de reposição, assistência técnica, viagens, variantes futuras e propriedade do software.
Em vez de comparar preços, considere o escopo total aceito. Inclua no mesmo contrato itens opcionais, exclusões, licenças, ferramental consumível, viagens e futuras peças de troca para mudança de formato.
Para desenvolver um modelo de retorno sobre o investimento (ROI), você precisará inserir a taxa de produção aprovada, o custo da mão de obra com encargos, os dados de defeitos e retrabalho, a utilização planejada, a provisão para manutenção e as perdas durante a troca de formato. Se algum desses dados estiver faltando, trate o resultado como uma análise de sensibilidade por faixas, em vez de apresentar um prazo de payback garantido.
Sinal de alerta de custo: o fornecedor informa um prazo de payback antes de documentar o processo de referência, a definição de produção aprovada e o escopo incluído.
Como a ZEUEE se encaixa em um projeto de automação de conectores
A ZEUEE publica este guia e é uma possível fornecedora. Por isso, as informações sobre a empresa devem ser consideradas evidências fornecidas pela própria empresa. A Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. informa que foi fundada em 2005 e que projeta, produz e vende equipamentos de automação industrial.
Informações de perfil da empresa ZEUEE
- Base de produção de 20.000 metros quadrados em Taihe, Jiangxi
- Mais de 120 funcionários
- Mais de 150 patentes de P&D, conforme informado no perfil da empresa
- Certificação ISO 9001:2015, conforme informado no perfil da empresa
- Clientes em mais de 30 países e regiões, conforme informado no perfil da empresa.
- Foco em automação personalizada de fábricas inteiras
Essas informações indicam a escala da organização e sua experiência em automação, mas não substituem uma análise de engenharia específica para cada peça. Na próxima etapa, a ZEUEE receberá seus desenhos técnicos, amostras, limites de produção, requisitos de inspeção e condições de integração para avaliar o processo proposto com a mesma matriz de evidências aplicada aos outros fornecedores.
Para conhecer as opções comerciais, consulte as variantes de máquinas de inserção disponíveis para o desenho técnico da sua peça apresentadas pela própria empresa ou envie um resumo da aplicação com o desenho técnico do pino, a tolerância do alojamento e a produção desejada para discutir a compatibilidade. Verifique os valores e as alegações sobre configurações específicas do produto nessa página e na cotação do projeto.
Estrutura de seleção de fabricantes em 5 etapas
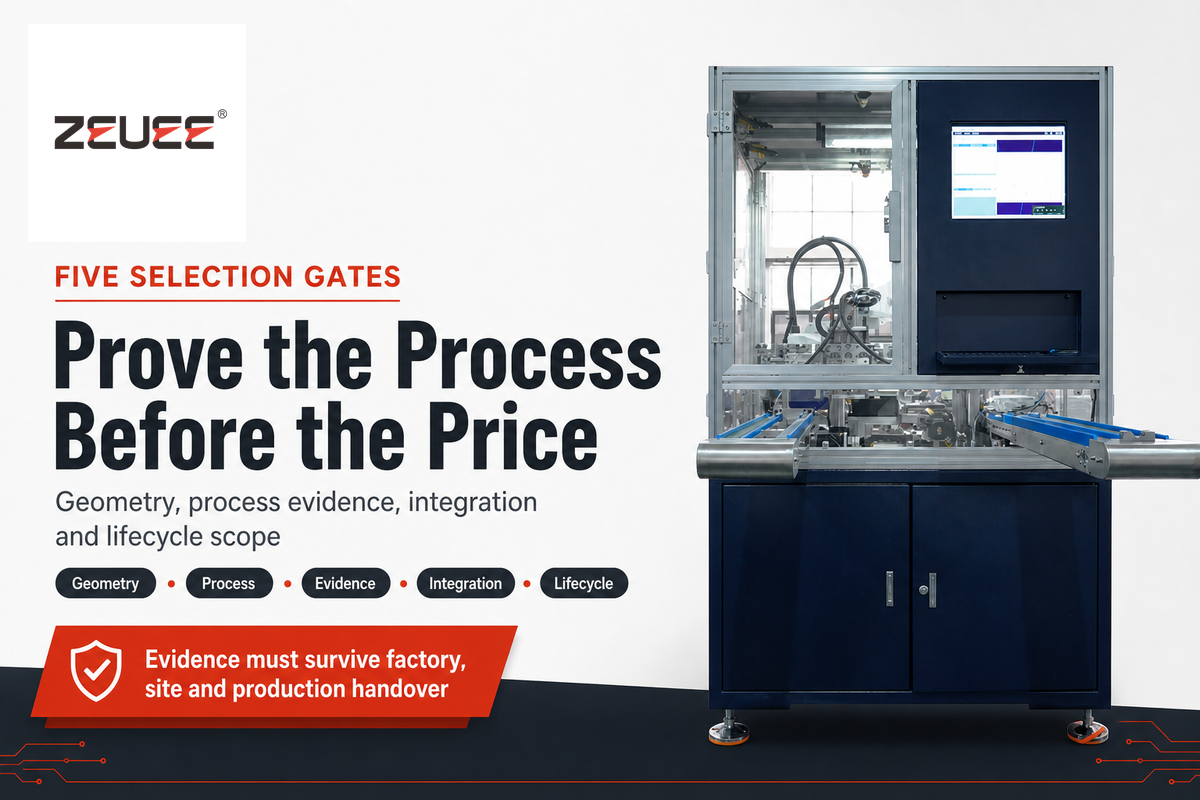
Aplique as 5 etapas em sequência. Um fornecedor que não passar por uma etapa inicial não deve ser aprovado só por oferecer um preço baixo ou um vídeo bem produzido da fábrica.
- 1Etapa da geometria: o fornecedor analisou desenhos técnicos controlados e amostras representativas?
- 2Etapa do processo: o conceito abrange alimentação, localização, inserção, verificação e recuperação?
- 3 Etapa das evidências: as alegações sobre produção, qualidade e troca de formato estão vinculadas a condições mensuráveis?
- 4 Etapa da integração: utilidades, interfaces, segurança, dados, documentação e responsabilidades estão definidos?
- 5 Etapa do ciclo de vida: treinamento, peças de reposição, prazo de resposta da assistência técnica e variantes futuras estão claros do ponto de vista comercial?
O melhor candidato não é necessariamente o mais automatizado. É aquele cujo escopo trata dos riscos críticos com evidências que a sua equipe consegue reproduzir na aceitação na fábrica, na aceitação no local e na transferência para a produção.
Perguntas frequentes: fabricantes de máquinas de inserção de pinos
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






