Entre em contato com a Zeyu lntelligent Industrial Company
Máquina para contatos Twist Pin: física de contato, controle de tolerâncias e dimensionamento de linha

Uma máquina para contatos Twist Pin fabrica feixes helicoidais miniaturizados de cobre-berílio para conectores nos setores aeroespacial, de defesa, médico e de poços profundos. Este equipamento não prensa barras retas de pinos rígidos em placas de circuito impresso. Em uma linha de montagem automatizada, o sistema encordoa fios finos de liga, faz a soldagem a laser nas duas extremidades, conforma o abaulamento elástico e crimpa os casquilhos.
Atualizado em novembro de 2026 · Referência técnica de processo
Especificações rápidas
| Normas técnicas aplicáveis aos conectores | MIL-DTL-83513H Amend 2 (0.050 in / 1,27 mm) e MIL-DTL-32139B (.025 in / 0,64 mm) |
| Arquitetura típica dos fios | Feixe de 7 fios de BeCu (ou 7 pernas elásticas externas em torno de um núcleo de cobre de 3 fios); as células da ZEUEE cobrem 3–9 pernas (faixa de 0.2 a 0,8 mm) |
| Limites mecânicos principais | Força máx. de acoplamento de 10 oz por contato; retenção mín. de 5 lb; mín. 500 ciclos (MIL-DTL-83513) |
| Teto elétrico e dinâmico | LLCR máx. de 28 mΩ (SAE AS22759/11) ou 32 mΩ (SAE AS22759/33) em cabo flexível 26 AWG tamanho 24; 25 mΩ sólido (Table VI); interrupção ≤ 1 µs |
| Arquitetura modular de linha | 6 estágios: JY01-01 encordoamento, JY01-02 desempeno, JY01-03 corte/soldagem, JY01-04 abaulamento, JY01-05 crimpagem na carcaça, JY01-06 crimpagem de fio |
A produção automatizada de microcontatos Twist Pin depende de concentricidade submilimétrica do abaulamento ao longo de encordoamento, soldagem a laser nas pontas, abaulamento de cintura e crimpagem de quatro pontos. A inspeção óptica CCD em linha em malha fechada confere tolerâncias dimensionais, enquanto ensaios destrutivos de tração verificam a resistência da soldagem e da crimpagem antes de os conectores montados passarem pela qualificação QPL separada pelas normas MIL-DTL-83513 e MIL-DTL-32139. Pulsos curtos de laser em milissegundos protegem a zona afetada pelo calor na liga C17200.
O que uma máquina para contatos Twist Pin realmente produz
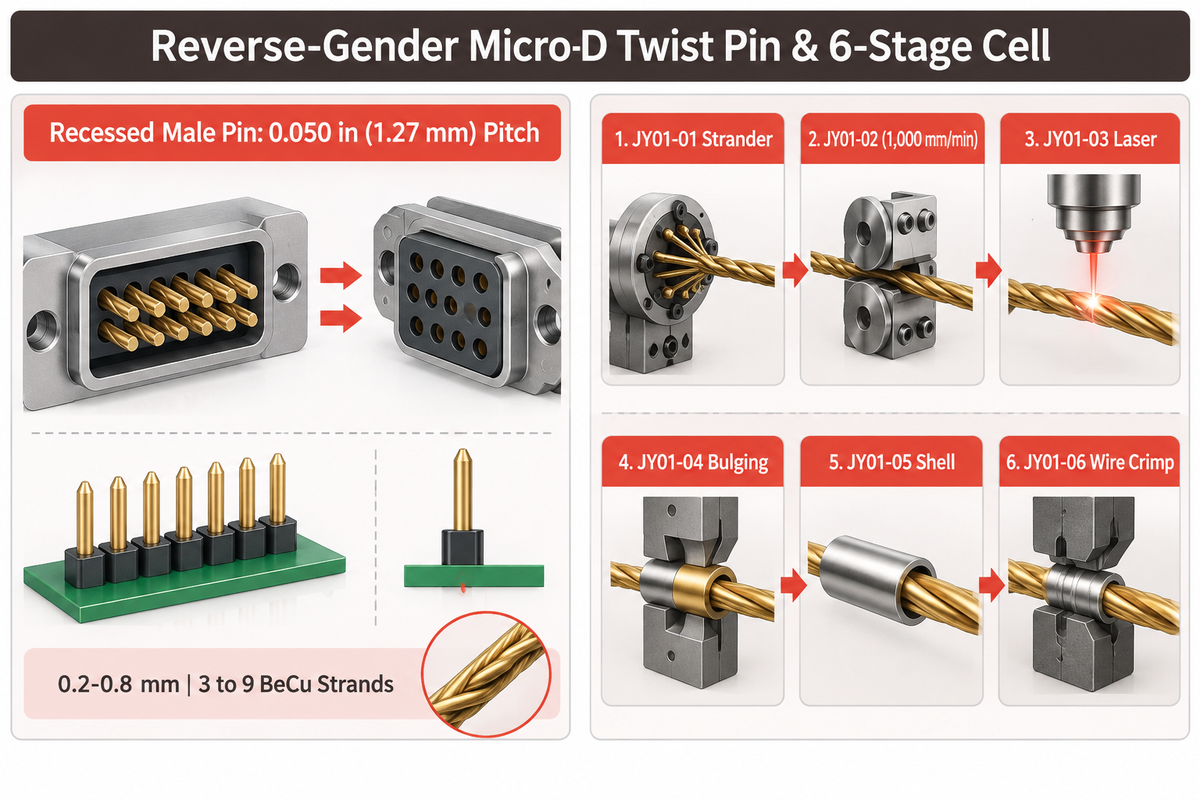
Uma máquina para contatos Twist Pin entrelaça um feixe de sete fios de cobre-berílio (BeCu), ou sete pernas elásticas externas enroladas em um núcleo de cobre de três fios, para fabricar contatos de conectores Micro-D com passo de 0.050 in (1,27 mm). A página comercial da ZEUEE documenta uma arquitetura de 6 estações (JY01-01 a JY01-06; 0,2–0,8 mm em 3–9 pernas de cobre-berílio). Os compradores podem consultar as especificações dos módulos diretamente na página da linha automatizada para contatos Twist Pin da ZEUEE.
O guia da ConnectorSupplier sobre a norma MIL-DTL-83513 descreve como os contatos Twist Pin são fabricados soldando sete fios elásticos entre si. Após concluído, o pino encaixa no receptáculo fêmea de forma que os fios externos se arqueiam radialmente contra o furo sob compressão axial. O deslizamento em múltiplas linhas de contato mantém baixa resistência mesmo sob esforços dinâmicos no setor aeroespacial.
A norma MIL-DTL-83513 também inverte a geometria rebaixada da carcaça do conector em relação aos conectores D-subminiatura convencionais de passo de 2,77 mm. Assim, o contato macho flexível Twist Pin fica protegido em recesso dentro do isolador de pinos. Já o receptáculo tubular rígido fêmea projeta-se além da parede do isolador.
Os compradores também precisam diferenciar contatos Twist Pin machos de receptáculos hiperboloides verdadeiros antes de fechar a especificação do equipamento. A ConnectorSupplier define a tecnologia de contato hiperboloide como uma luva fêmea que sustenta uma cesta inclinada de fios em torno de um pino macho maciço. Nos conectores micro e nano (Micro-D e Nano-D), o elemento elástico multifilar faz parte do pino macho. Fornecedores de automação costumam agrupar ambas as geometrias elásticas sob o termo hiperboloide.
Linha de produção de contatos vs. máquina de inserção de pinos prensados em PCB
| Categoria do equipamento | Matéria-prima e classe de liga | Modelo principal de conformação | Tipo de componente resultante |
|---|---|---|---|
| 1. Célula integrada de seis máquinas para contatos Twist Pin | Faixa de feixe de 0,2 mm a 0,8 mm (3–9 pernas de BeCu) | Encordoamento contínuo, soldagem, abaulamento e crimpagem de casquilho | Pinos machos rebaixados MIL-DTL-83513 / 32139 |
| 2. Encordoadora helicoidal de fios (categoria JY01-01) | Bobinas elásticas externas de BeCu + fio(s) central(is) de cobre | Desbobinamento múltiplo por tensão magnética e passo de torção | Carretéis contínuos de pré-forma helicoidal enrolada |
| 3. Desempenadeira com alívio de tensões (tipo JY01-02) | Pré-formas contínuas em bobina de fios C17200 | Aplainamento em linha por tração até 1.000 mm/min (especificação ZEUEE JY01-02) | Pré-formas retas com curvatura residual neutralizada |
| 4. Cortadora e máquina de soldagem a laser bilateral (modelo JY01-03) | Pré-formas cisalhadas de contato Twist Pin de 0,2 mm a 0,8 mm | Matriz de corte de metal duro + soldagem esférica bilateral sob gás inerte | Subpré-formas de contato seladas com pontas soldadas |
| 5. Servoabauladora de cintura (tipo JY01-04) | Feixes soldados de 0,2 mm a 0,8 mm (vs. bobinas de patente de 0.0016, 0.0033 e 0.0050 in) | Mordente servo anti-helicoidal em malha fechada (curso de 270 graus em US6584677B2) | Contato macho Twist Pin com abaulamento elástico |
| 6. Inseridora e crimpadora em carcaça do conector (categoria JY01-05) | Pinos elásticos BeCu conformados e carcaças do conector isolantes | Assentamento robotizado + verificação de postura por CCD coaxial | Matrizes de pinos retidas na carcaça do conector |
| 7. Unidade de decapagem e crimpagem de cabos (classe JY01-06) | Fio flexível de interligação + barris de casquilho | Operação de decapar fio + crimpagem de quatro pontas segundo SAE AS22520 | Conjuntos terminados de fio com casquilho |
| 8. Inseridora de pinos rígidos para PCB (tipo furo passante) | Fio rígido de latão ou bronze fosforoso para barras de pinos | Corte e prensagem mecânica vertical em furos metalizados de PCB | Pinos passantes rígidos para placa de circuito impresso |
| 9. Classificadora pneumática em cassete por visão (classe triagem) | Contatos Twist Pin BeCu formados (contato de 4 abaulamentos de 0,0077 g em US6584677B2) | Transferência por tubo de ar + triagem de postura por CCD multiângulo | Cassetes magazines orientados de aprovado/peça rejeitada |
Confundir sistemas de inserção de pinos sólidos para PCB com equipamentos para contatos Twist Pin compromete os orçamentos de automação desde o início. Inseridoras comerciais por pressão para PCB cravam barras quadradas rígidas em furos metalizados de placas de circuito impresso. Essas unidades nunca encordoam fios, não fundem cúpulas nas pontas nem formam abaulamentos elásticos. O primeiro processo na fabricação de contatos é criar a mola helicoidal. Só então as máquinas automáticas de inserção conseguem assentar o contato na carcaça do conector.
Como uma máquina para contatos Twist Pin opera na fabricação conforme MIL-DTL-83513?
Uma célula de fabricação Twist Pin opera sequencialmente ao longo de seis estações especializadas em vez de uma única prensa de estampagem. Primeiro, uma encordoadora múltipla (JY01-01) enrola pernas elásticas externas de BeCu sobre fio(s) central(is) de cobre, cobrindo de 3 a 9 pernas nos sistemas ZEUEE. Em segundo lugar, na unidade JY01-02 da ZEUEE, uma desempenadeira em linha achata a memória de curvatura da bobina a até 1.000 mm/min antes do cisalhamento das pré-formas.
Em terceiro lugar, a soldagem a laser bilateral (JY01-03) funde as duas pontas cortadas e as conforma em esferas lisas em atmosfera de gás de proteção inerte. Em quarto lugar, um módulo servoabaulador de cintura (JY01-04) fixa dois colares axiais e gira uma extremidade em sentido anti-helicoidal para formar o abaulamento. Em quinto lugar, um inseridor e crimpador de quatro eixos para carcaça do conector (JY01-05) assenta os contatos sob inspeção por visão. Em sexto lugar, uma unidade robotizada de crimpagem de terminais (JY01-06) realiza a operação de decapar o fio e aplica crimpagem de quatro pontas sob inspeção CCD.
Normas MIL-DTL-83513 e MIL-DTL-32139 que regem a geometria do contato
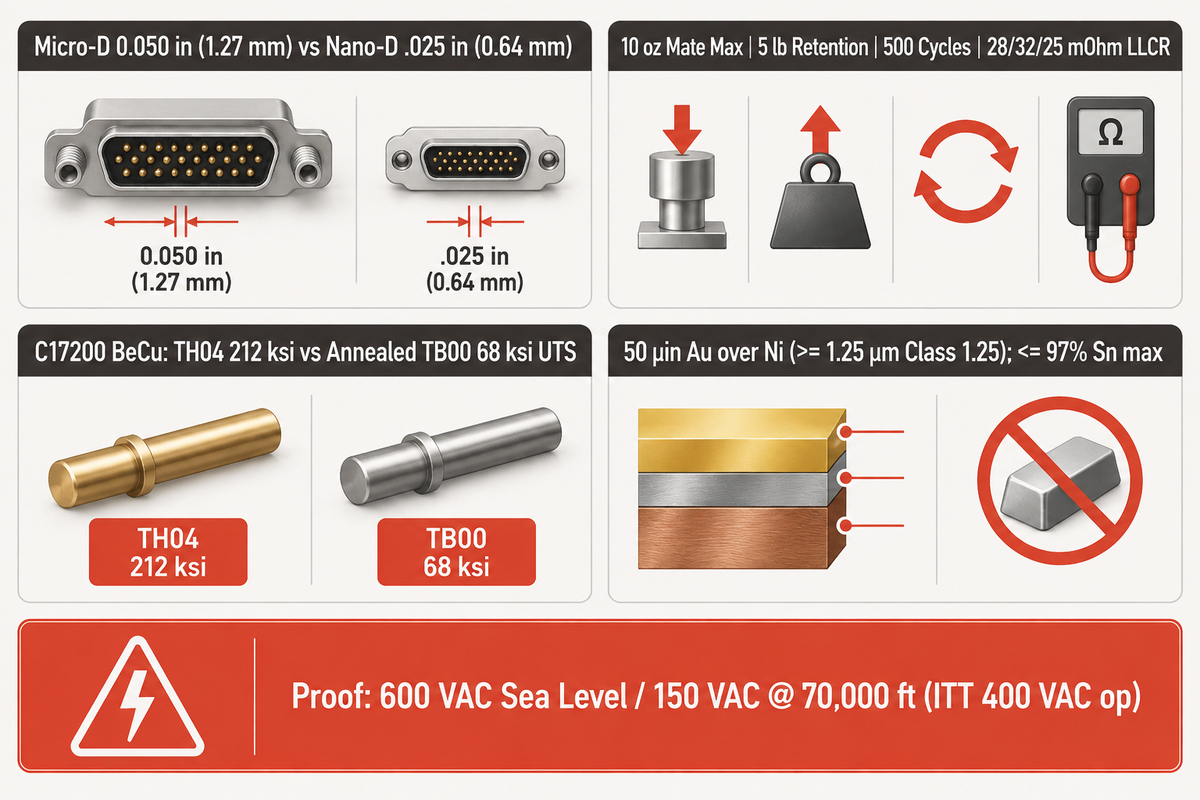
Dois documentos ativos de defesa da DLA definem o passo exato dos contatos e os limites mecânicos para linhas automatizadas. A MIL-DTL-83513 Revision H Amendment 2 rege contatos Micro-D com passo de 0.050 in (1,27 mm) e força máxima de acoplamento de 10 oz. Ela também impõe um piso mínimo de retenção axial de 5 libras. Por outro lado, a MIL-DTL-32139 Revision B Amendment 3 reduz o passo pela metade para .025 in (0,64 mm) em conectores Nano-D.
Conferir dimensões de fio sem o contexto de qualificação leva a reprovações em auditorias QPL. Conforme a MIL-DTL-83513H documentada no guia de engenharia da Military Embedded, os contatos tamanho 24 cobrem oito arranjos de 9 a 100 pinos. Os contatos qualificados devem resistir a 500 ciclos de acoplamento, e os conectores operam de -55 °C a +125 °C. Sob vibração, a continuidade não pode falhar por mais de 1 microssegundo com 100 mA de corrente de ensaio. A Tabela VI da MIL-DTL-83513H limita a LLCR de contatos tamanho 24 em 28 mΩ em cabos flexíveis 26 AWG SAE AS22759/11, 32 mΩ em SAE AS22759/33 e 25 mΩ em condutores sólidos de 24–25 AWG.
Liga de fio BeCu e calibração do ferramental de máquina
O cobre-berílio trabalhado C17200 fornece o módulo elástico necessário ao longo desses ciclos térmicos. Segundo a ficha técnica da liga C17200 da Copper Development Association, essa liga possui 1,80–2,00% de berílio e 22% IACS de condutividade a 68 °F. O fio endurecido por precipitação TH04 atinge 212 ksi de resistência típica à tração e 195 ksi de limite de escoamento. Já o fio recozido TB00 cai para 68 ksi UTS e 28 ksi de escoamento. Calor excessivo na soldagem amolece o abaulamento elástico e reduz a retenção do contato.
O acabamento superficial origina dois erros frequentes de especificação na aquisição de conectores militares. Conforme informa a ConnectorSupplier sobre limites de materiais da MIL-DTL-83513, o estanho puro acima de 97% em massa é proibido. Revestimentos conformais não impedem o crescimento de filamentos de estanho entre folgas estreitas de 0,64 mm. É obrigatório pelo menos 3 por cento de chumbo em qualquer revestimento à base de estanho.
Em segundo lugar, é comum confundir classes de espessura de banho entre normas militares e comerciais. A Valence Surface Technologies explica sobre a ASTM B488 que cada classe define um piso mínimo absoluto de espessura. Os números não representam médias por lote em tambores galvanizados. Abaixo da Class 5.0 (5,0 µm / ~200 µin), a ASTM exige subcamada de níquel sobre substratos de cobre. Observe que a ASTM Class 1.0 (1,0 µm) fica mais fina do que a MIL-DTL-45204 Type II Class 1 (~50 µin / 1,27 µm).
| Parâmetro de engenharia | Micro-D (MIL-DTL-83513H) | Nano-D (MIL-DTL-32139B) | Linha base D-Sub convencional |
|---|---|---|---|
| Passo entre centros dos contatos | 0.050 in (1,27 mm) | .025 in (0,64 mm) | 0.109 in (2,77 mm típico) |
| Arranjos típicos de pinos | 9, 15, 21, 25, 31, 37, 51, 100 pinos | 9–51 posições (miniatura) | Carcaças de dupla fileira de 9–50+ pinos |
| Teto de força de acoplamento | ≤ 10 oz por contato; retenção mín. ≥ 0,5 oz | Limiar inferior escalonado por tamanho | Encaixe deslizante de pino maciço/receptáculo |
| Piso de retenção do contato | Carga axial ≥ 5 libras | Conforme geometria do inserto QPL | Retenção padrão por trava |
| Piso de ciclos de durabilidade | Mínimo de 500 ciclos de acoplamento | Conforme folha de especificação detalhada | Ciclos deslizantes de grau comercial |
| Especificação de resistência de contato | 28 mΩ (SAE AS22759/11) ou 32 mΩ (26 AWG, SAE AS22759/33) máx. LLCR em fios tamanho 24; 25 mΩ sólido (Table VI) | Limite EIA-364-23 escalonado pelo tamanho | Queda nominal de corrente pela aplicação |
| Temperatura de operação | -55 °C a +125 °C padrão | Até +200 °C em séries especiais | Limitada pelo polímero isolante |
| Norma técnica de banho de ouro | MIL-DTL-45204 Type II Class 1 (~50 µin Au / Ni; sem Ag) | ASTM B488 Type II Class 1.25 / Ni | Acabamentos flash comerciais em Au |
| Limite de estanho puro | ≤ 97% Sn máx. (exige ≥ 3 por cento de Pb) | Acabamento em liga livre de filamentos | Estanho fosco ou brilhante permitido |
Fronteira de tensão de qualificação: A MIL-DTL-83513 lista 600 VAC ao nível do mar e 150 VAC a 70.000 ft de altitude como testes dielétricos de curta duração. Esses valores não são limites contínuos de tensão de operação. Separadamente, a Military Embedded observa que a ITT especifica 400 VAC de operação em sua família comercial MDM de PCB, distinta dos testes de suportabilidade. As distâncias de escoamento e folga projetadas ao redor do passo Micro-D de 0.050 in (1,27 mm) devem permanecer conservadoras frente a esses limites ao nível do mar e a 70.000 ft.
Como encordoamento, soldagem a laser e abaulamento de cintura se somam
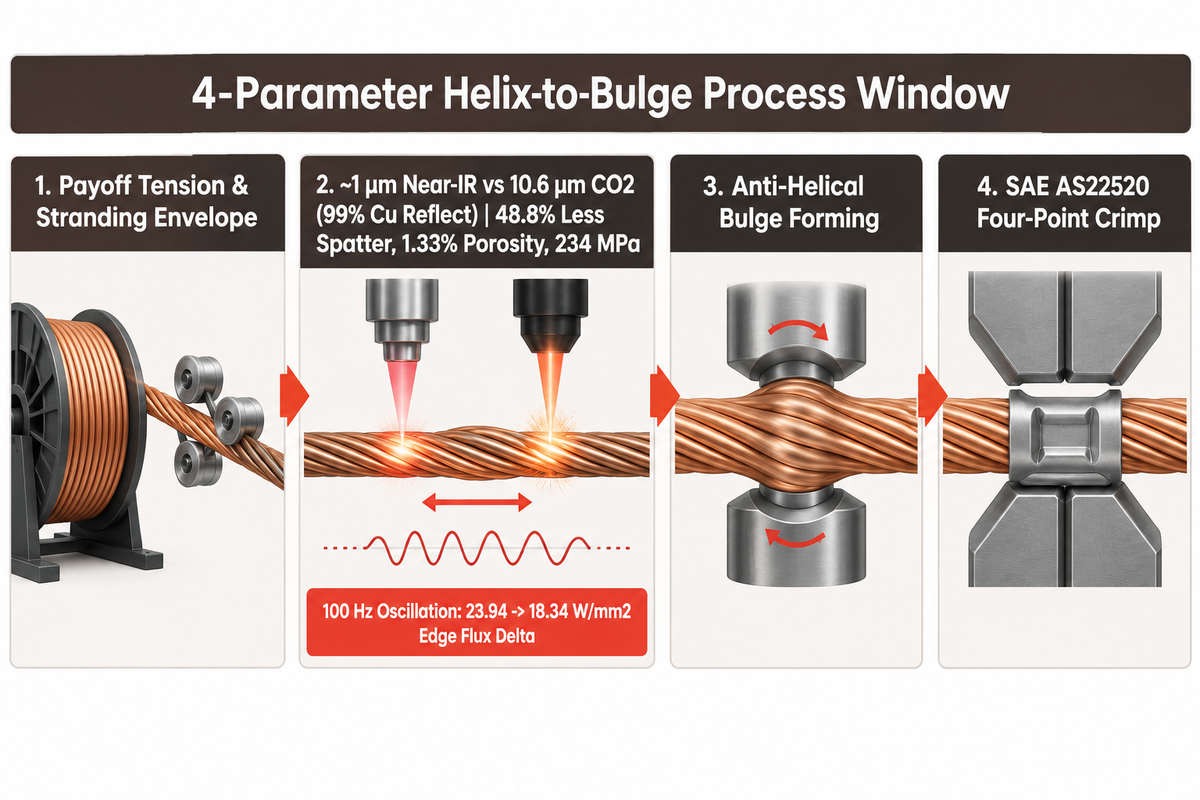
A força elástica do contato e a simetria do abaulamento resultam de quatro estações em série, e não apenas da prensa de abaulamento. Tensão de desbobinamento do fio, desempeno térmico, fusão bilateral a laser nas pontas e servoabaulamento alteram a geometria final. Tratar qualquer estação como uma caixa isolada oculta a causa física real dos refugos na montagem final.
Os contatos Twist Pin falham quando as pernas helicoidais escorregam de maneira desigual ou perdem têmpera em uma zona térmica larga. O projeto inicial da patente IBM US3258736A enrolava bobinas externas sobre um núcleo central com extremidades levemente estampadas e cortadas após inserção na placa. Já o feixe helicoidal moderno envolve pernas externas de cobre-berílio banhadas a ouro sobre o núcleo central e une ambas as pontas. A compressão axial empurra esses fios para fora formando molas de lâminas paralelas.
As células modernas de conformação substituem a torção manual irregular por controle sincronizado de movimento. Para pinos empilhados no eixo Z em PCB, a patente Medallion Tech US6584677B2 detalha a conformação de espirais finas de 0.0016, 0.0033 e 0.0050 in. Dois mordentes espaçados prendem o feixe de fios e giram em sentido anti-helicoidal ao longo de um curso contínuo de 270 graus. A fixação positiva limita o escorregamento torcional e mantém intervalos de quatro abaulamentos dentro de tolerâncias de 0.002 in.
No exemplo de quatro abaulamentos da patente US6584677B2 da Medallion Tech, os pinos prontos pesam cerca de 0.0077 gramas cada. Caixas de queda emaranham as molas leves, formando nós que desviam as pontas de contato. O sistema pneumático de triagem em cassete usado para classificar pinos acabados elimina colisões ao conduzir os contatos por canais-guia indexados.
Como o cobre puro reflete cerca de 99% da energia do laser de CO2 em 10,6 µm, a fusão nas pontas de contatos Twist Pin usa lasers pulsados de Nd:YAG ou fibra no infravermelho próximo (~1 µm). Mesmo nesse comprimento de onda, a refletividade e a condutividade térmica do cobre exigem dinâmica de feixe controlada para estabilizar a poça de fusão. Um estudo de 2023 da ScienceDirect sobre soldagem de cobre comparou varredura oscilatória circular em formato «O» com pontos lineares retos em cobre de 1,5 mm. Trajetórias circulares reduziram respingos em 48,8% e baixaram a porosidade interna para 1,33% (38% das soldagens lineares). As juntas mantiveram 234 MPa de resistência à tração, chegando a 97,5% do metal base.
A amplitude de oscilação do feixe também possui limites térmicos rígidos que as equipes de processo não podem ultrapassar. Uma revisão de setembro de 2026 no Journal of Materials Processing Technology confirma que amplitude maior nem sempre é melhor. Embora a oscilação a 100 Hz tenha reduzido o delta de fluxo borda-centro de 23,94 W/mm2 para 18,34 W/mm2, amplitude excessiva reduz a profundidade de penetração. Oscilação exagerada ainda acumula calor no ponto de retorno do feixe e favorece trincas de borda.
Ensaios metalúrgicos mostram por que durações curtas de pulso importam para molas da liga C17200. Um estudo de soldagem pulsada Nd:YAG em chapa recozida Cu-Be de 0,2 mm avaliou quedas de resistência em conjunto com o histórico de envelhecimento. Citando especificamente Zalkind e Moreno (1999) sobre soldagens por feixe de elétrons em C17200, o pós-envelhecimento endurece acentuadamente a ZAC enquanto a precipitação incoerente de CuBe impede que a zona fundida ganhe dureza equivalente. Pulsos de milissegundos mantêm estreita a zona afetada pelo calor. Sem pulsos curtos, as soldagens em Cu-Be sofrem fragilização da ZAC, perda de elasticidade e menor força elástica.
Janela de processo de 4 parâmetros da hélice ao abaulamento
A janela de processo de 4 parâmetros abaixo relaciona cada variável a montante ao risco correspondente de falha do contato a jusante.
| Parâmetro de processo | Mecanismo de controle principal | Dependência a montante | Risco de falha a jusante |
|---|---|---|---|
| 1. Tensão e passo de desbobinamento das pernas | Tensionador magnético por cabeçote + medidor a laser de diâmetro externo em linha | Memória de curvatura da bobina bruta e limpeza superficial do fio | Comprimento desigual das pernas entorta o abaulamento fora do eixo durante a conformação |
| 2. Alívio de tensões e corte por cisalhamento | Buchas de pinça em metal duro casadas (desempenadeira até 1.000 mm/min) | Passo helicoidal uniforme vindo da estação de encordoamento | Rebarba de corte ou ponta aberta bloqueia a simetria da cúpula de soldagem |
| 3. Pulso bilateral de fusão a laser | Fluxo de gás de proteção inerte + frequência de oscilação e pulso em ms ajustados | Encosto firme entre pernas na face cortada sem óleo | ZAC larga amolece a elasticidade C17200; esfera de soldagem superdimensionada trava o casquilho |
| 4. Servoabaulamento de cintura e crimpagem | Mordente servo anti-helicoidal de 270 graus + crimpagem de 4 pontas SAE AS22520 | Soldagens nas pontas bem centradas para resistir ao torque de compressão | Arco colapsado derruba a força de retenção abaixo do piso de 0,5 oz; ponta quebrada |
Caso de processo – Fragilização de soldagem BeCu e descasamento de HAZ: Mousavi e Niknejad (2010) relataram menor resistência à tração em soldagens pulsadas sobre chapa recozida de 0,2 mm UNS C17200 do que no metal base. A resistência à tração do metal soldado caiu abaixo da liga base recozida porque a fase CuBe precipita durante a solidificação. Os contornos de grão da zona afetada pelo calor (HAZ) junto à poça fundida sofreram liquação. Para soldagens por feixe de elétrons em C17200 citadas de Zalkind e Moreno (1999), o envelhecimento pós-soldagem elevou a dureza da HAZ bem acima do metal de solda. Isso gerou um plano de fratura pelo metal soldado. Contatos Twist Pin miniatura exigem controle estreito de pulso e alívio de tensões de precisão do fio antes da conformação para evitar cúpulas trincadas durante o abaulamento.
Após a montagem e abaulamento do contato Twist Pin, o travamento do casquilho segue a geometria de quatro indentações da SAE AS22520. Comprimentos uniformes de pré-forma mantêm os casquilhos alinhados dentro dos mordentes de precisão de crimpagem. Engenheiros podem consultar configurações bilaterais de fusão a laser em nosso guia de corte e soldagem a laser de contatos Twist Pin.
Contatos Twist Pin vs. contatos estampados, usinados e Pogo
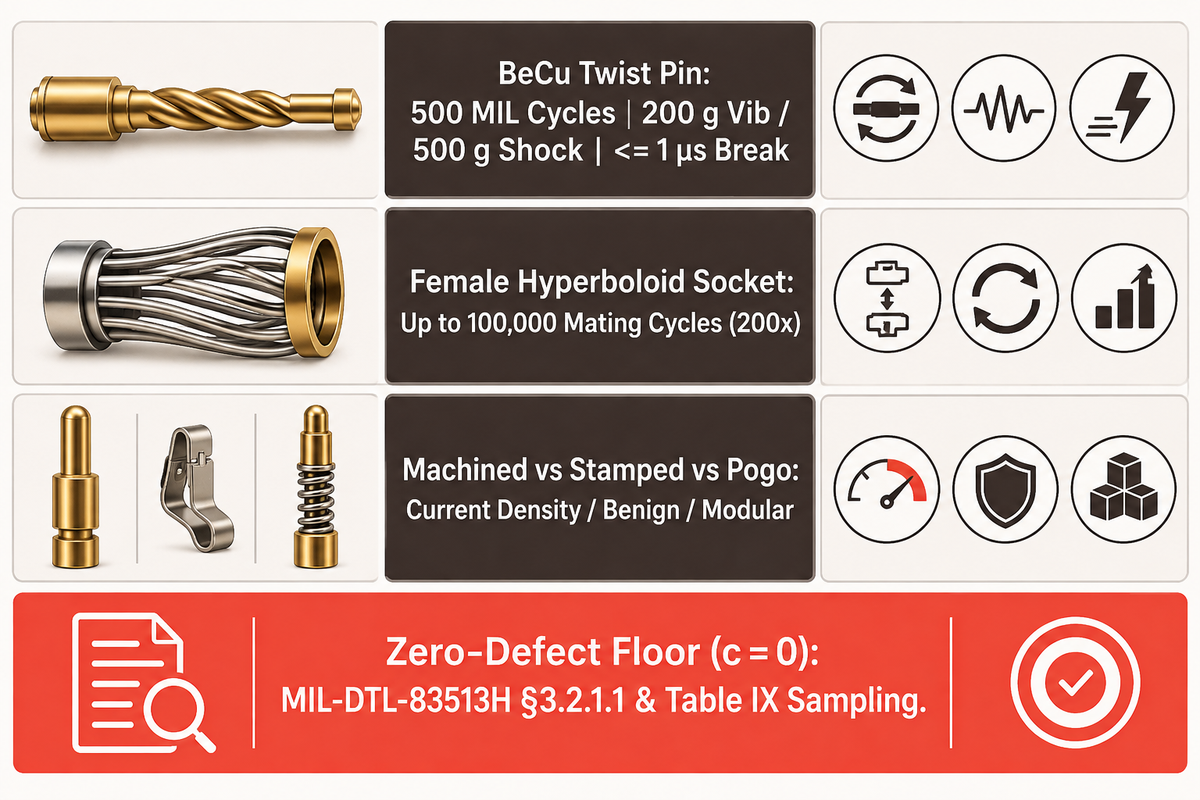
As geometrias de contato que melhor operam em conectores aeroespaciais de 0,64–1,27 mm expostos a choque e vibração severos são contatos Twist Pin helicoidais de cobre-berílio, entregando continuidade superior à de contatos estampados, usinados ou Pogo, mas sem implicar necessariamente maior vida útil em ciclos. É necessário separar a escolha da geometria de contato da economia da automação de fábrica. A seleção geométrica equilibra metas de 500 a 100.000 ciclos de acoplamento e limites de vibração, ao passo que os orçamentos de automação visam aprovar auditorias MIL-DTL-83513H c = 0 sem retrabalho manual.
Duas regras imprecisas influenciam avaliações de fornecedores na internet. A primeira presume que mais pontos de contato sempre superam projetos com menos fios. A segunda afirma que a fábrica precisa produzir cinco milhões de contatos por ano para justificar a automação. Ambas se mostram falsas em avaliações de engenharia. Dados de qualificação aeroespacial refutam as duas afirmações.
Receptáculos hiperboloides fêmeas para bastidores suportam até 100.000 ciclos de acoplamento, 200 vezes acima da linha base padrão de 500 ciclos de um contato Twist Pin MIL-DTL-83513. Linhas de alta corrente empregam pinos maciços usinados para densidade estável de corrente. Por outro lado, invólucros comerciais brandos utilizam terminais estampados onde o impacto mecânico permanece baixo. Segundo especificações publicadas pela ZEUEE, os contatos Twist Pin BeCu finalizados visam 200 g de vibração e 500 g de choque sem interrupções de microssegundos.
Esperar volumes de cinco milhões de peças também ignora as regras de amostragem de aceitação na defesa. A MIL-DTL-83513H §3.2.1.1 impõe controle estatístico de processo SAE EIA-557 e conformidade MIL-STD-790. Lotes não contínuos precisam passar na amostragem Table IX com critério zero defeitos (c = 0). Manter espaçamento de abaulamento de 0.002 in manualmente sob estereomicroscópio gera refugo constante de retrabalho. Fábricas médicas e de defesa com alta variedade adotam células modulares de produção para passar em auditorias c = 0 sem desperdiçar fio elástico BeCu de alto custo.
| Atributo | Contato Twist Pin helicoidal (mola macho) | Receptáculo hiperboloide fêmea | Estampado e conformado | Pino maciço usinado | Ponta de prova Pogo com mola |
|---|---|---|---|---|---|
| Geometria do elemento elástico | Pernas externas helicoidais de BeCu sobre núcleo de cobre | Gaiola fêmea de fios inclinados | Lâminas planas estampadas de liga de cobre | Pino torneado maciço latão/BeCu; receptáculo fendido | Mola helicoidal interna + êmbolo deslizante |
| Faixa típica de passo | 0,64 mm (Nano-D) a 1,27 mm (Micro-D) | 1,27 mm+ circulares e backplanes de rack | Conjuntos padrão de PCB e chicotes | 1,27 mm+ D-Sub e potência | 1,27–2,54 mm para pads de acoplamento cego |
| Durabilidade nominal em ciclos | ≥ 500 ciclos mín. MIL | Até 100.000 ciclos | Serviço comercial de baixo ciclamento | ≥ 500 ciclos (maior força de inserção) | Dispositivos de fixação de acoplamento em alto ciclo |
| Imunidade a choque e vibração | ≤ 1 µs teste de continuidade MIL (alvo ZEUEE 200 g / 500 g) | Alta imunidade ao desgaste por microdeslizamento (multilinha) | Baixa (lâminas planas abrem sob ressonância) | Moderada (desgaste por microdeslizamento sob micromovimento) | Sensível a repique sob vibração lateral |
| Processo de automação do equipamento | Linha de 6 máquinas: encordoar, soldagem a laser, abaular, crimpar | Enfiamento de precisão de fio e recalque de luva | Estampagem progressiva em matriz de alta velocidade | Torneamento suíço CNC + fendimento da gola | Torneamento suíço + montagem da mola |
| Adequação a RF e poços profundos | Alta (pino protegido em recesso em ferramentas severas de poços profundos) | Alta (backplanes de rack de baixa força de inserção) | Baixa sob choque sustentado | Forte para núcleos coaxiais / RF de potência | Somente para interconexões de teste em dispositivos de fixação e acoplamento |
| Quando não é adequado | Estanho puro >97% Sn ou eletrônica comercial branda de baixo custo | Paredes ultrafinas de barril Nano-D de 0,64 mm | Ferramentas aeroespaciais ou de poços profundos MIL-DTL-83513 | Carcaças estreitas de baixa força e alta contagem de pinos (51+ pinos) | Conectores MIL vedados com cabos sujeitos a cisalhamento lateral |
Metrologia CCD em linha e rastreamento da causa raiz de falhas
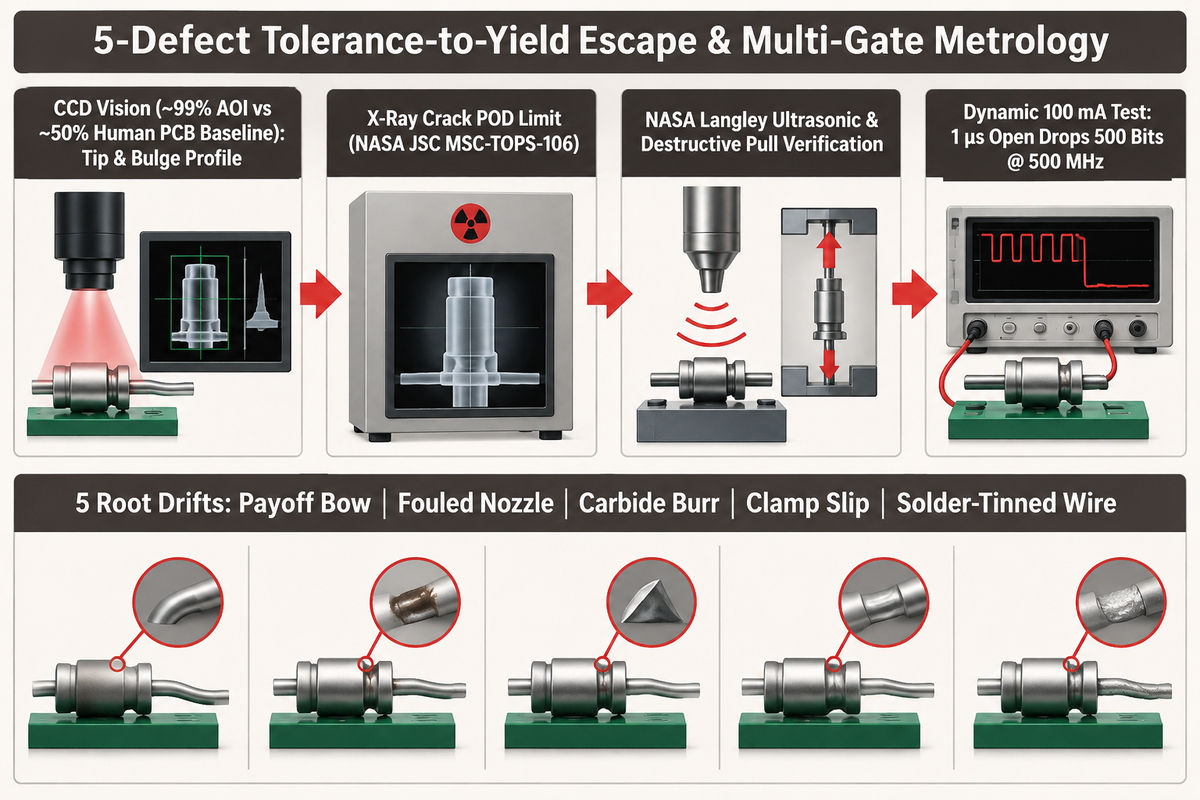
Sistemas de visão CCD inspecionam pontas tortas, soldagens descentradas e pernas soltas. Em referências de inspeção óptica automatizada de PCBs publicadas pela Electronic Design, o ensaio óptico alcança até 99% de eficiência de detecção contra cerca de 50% na microscopia visual manual. Ainda assim, câmeras de superfície permanecem cegas em linha de visada para porosidade subsuperficial na soldagem e trincas ocultas em crimpagem de quatro pontas.
As câmeras eliminam a fadiga visual do operador em peças pequenas repetitivas. Don Miller observa na análise AOI vs. raios X da Electronic Design que uma câmera CMOS de 1.3 megapixels em um campo de 32 mm × 25,6 mm entrega tamanho de pixel de 25 µm. Essa resolução de 25 µm atende falhas superficiais gerais de placa, enquanto medir excentricidade de abaulamento de 0.002 in (~51 µm) em contatos Twist Pin exige maior ampliação telecêntrica. Ainda assim, iluminação externa não consegue inspecionar a densidade da fusão metálica sob a camada de ouro.
A triagem padrão por raios X também apresenta capacidade limitada de detecção de trincas a menos que seja calibrada para a geometria específica do defeito:
«Os métodos atuais de raios X oferecem controle adequado para detecção de falhas volumétricas, mas não fornecem alta probabilidade de detecção (POD), e a sensibilidade à detecção de trincas não pode ser verificada para detecção confiável.»
Linhas qualificadas de contatos combinam, portanto, verificações automatizadas por CCD com ensaios destrutivos de tração e varreduras elétricas em circuito seco. Os ensaios ultrassônicos de crimpagem da NASA Langley confirmam que inspeções visuais externas não comprovam retenção à tração nem detectam pernas ausentes dentro dos barris de casquilho. Da mesma forma, a pesquisa sobre resistência de contato da Lectromec mostra que medidores estáticos de bancada perdem completamente aberturas breves sob vibração. A Lectromec ilustra que, em um sinal de 500 MHz, uma interrupção de continuidade de 1 microssegundo descarta 500 bits. A MIL-DTL-83513 §4.5.14 monitora continuidade dinâmica com pelo menos 100 mA de corrente de ensaio.
Por que uma máquina para contatos Twist Pin falha em testes de força de acoplamento ou concentricidade?
Falhas na força de acoplamento e excentricidade de ponta decorrem normalmente de quatro desvios mecânicos: tensão desigual no desbobinamento do carretel, bicos de gás inerte obstruídos, lâminas de corte de metal duro desgastadas e escorregamento de mordentes anti-helicoidais. Deriva de desbobinamento arqueia os fios antes da soldagem a laser e bicos contaminados deslocam a esfera fundida para fora do centro. Matrizes gastas deixam rebarbas de corte e escorregamento de mordente amassa a cintura da mola.
Equipes de manutenção conseguem isolar defeitos mais depressa rastreando cada ocorrência até a causa raiz pela matriz de defeitos abaixo em vez de reajustar todas as malhas servo.
| Modo de defeito | Sintoma observado | Variável raiz na estação | Portão de detecção e controle de escape |
|---|---|---|---|
| 1. Abertura de pernas / gaiola aberta | Pernas externas soltas se abrem na extremidade traseira ou na ponta | Folga de lâmina cega de cisalhamento ou trava a laser traseira ausente | Alerta telecêntrico de pico no diâmetro externo antes do abaulamento |
| 2. Esfera de soldagem excêntrica | Centro da ponta desloca-se além da folga do chanfro do casquilho | Foco de fibra fora do eixo ou desgaste desigual nas garras do mordente | Visão coaxial por silhueta retroiluminada na estação JY01-03 |
| 3. Amolecimento HAZ do abaulamento | Pino acopla mole demais (<0,5 oz de retenção) após aquecimento | Permanência excessiva do laser recoze o fio TH04 rumo a TB00 | Ensaio mecânico de separação com calibrador e pulso mais curto em ms |
| 4. Falha de arrancamento do casquilho | Fio se solta limpo sob auditoria de tração de 5 lb | Crimpagem excessiva ferindo pernas ou profundidade parcial no barril | Calibrador Passa/Não Passa AS22520 + teste destrutivo de tração por lote |
| 5. Aberturas ocultas de microssegundos | LLCR estático aprova, mas continuidade dinâmica reprova | Ponta soldada porosa subsuperficial ou núcleo tensionado por estanho capilar | Descontinuidade sob vibração EIA-364-28 + LLCR EIA-364-23 |
Por que fraturam crimpagens em fios pré-estanhados com solda: Quando operadores estanhan pontas antes da crimpagem, as pernas costumam quebrar atrás do barril durante ensaios de vibração. Engenheiros nas discussões de engenharia da EEVblog observam que a norma técnica NASA-STD-8739.4 §4.3.4 trata disso.
«É proibido crimpar … fio trançado que tenha sido previamente estanhado com solda.»
A solda líquida sobe por capilaridade pelos filamentos de cobre, criando um concentrador frágil de tensões próximo à indentação de quatro pontas. Contratos que exigem o Adendo Espacial IPC/WHMA-A-620 proíbem estritamente essa prática.
Modelagem do rendimento em primeira passagem e dimensionamento de capacidade
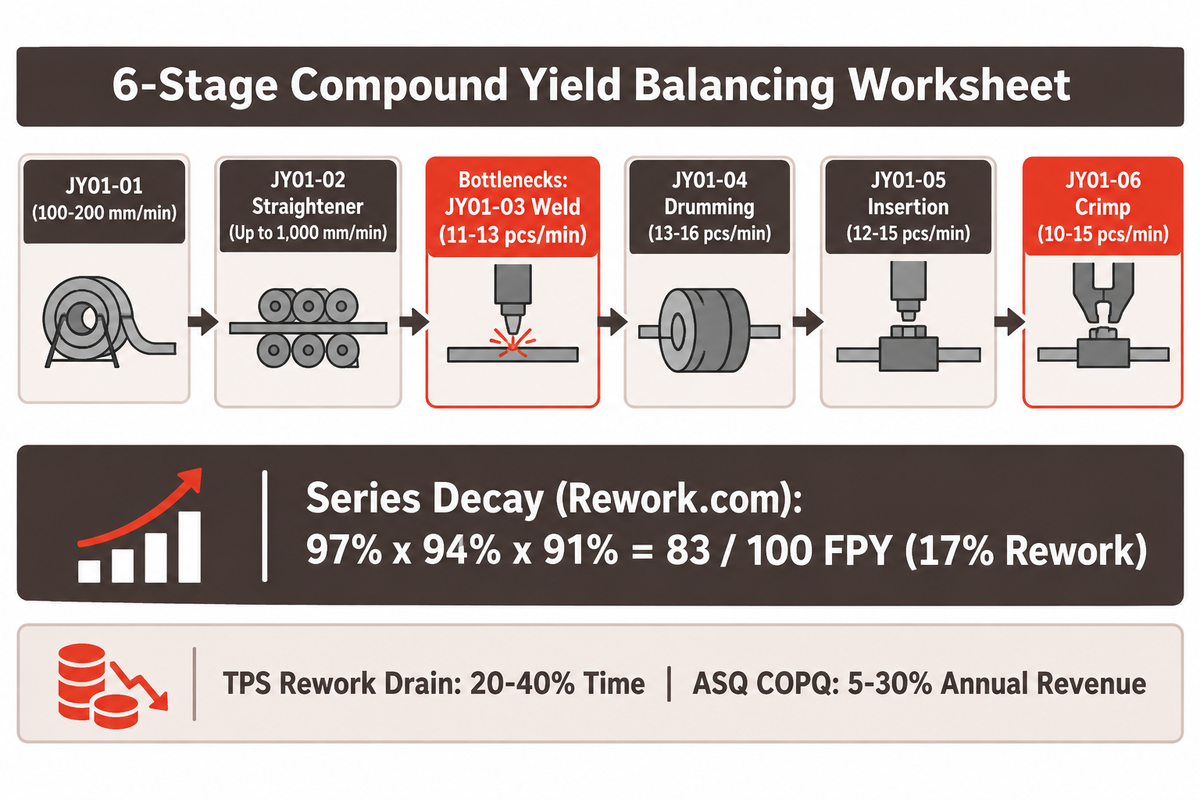
Na fabricação, a capacidade real da célula depende de dois fatores: o rendimento acumulado em primeira passagem (RTY) e o tempo de ciclo da estação mais lenta. Ignorar perdas acumuladas entre estações em série superestima a produção real por turno. Ao calcular o dimensionamento de máquina com rendimento, as perdas precisam entrar na conta para utilizar com eficiência o capital em ferramental.
Como mostra a Rework.com na análise de rendimento em manufatura, rendimentos elevados em etapa isolada geram falsa segurança. O RTY multiplica entre si a taxa de aprovação de cada estação (RTY = FPY_1 × FPY_2 × … × FPY_n). A Rework.com ilustra isso em um fluxo de três etapas de 97%, 94% e 91% resultando em 83% (apenas 83 unidades boas na primeira passagem por 100 iniciadas). Estudos do Sistema Toyota de Produção citados pela Rework.com (Liker, 2004) apontam que retrabalhos consomem até 20–40% do tempo produtivo disponível, enquanto a ASQ estima que a má qualidade consome 5–30% da receita anual fabril.
Vale a pena investir em uma máquina automática para contatos Twist Pin em séries baixas a médias?
Sim, células automatizadas alcançam prazo de retorno do investimento positivo mesmo em volumes moderados. O retorno torna-se positivo assim que retrabalho manual, refugo e mão de obra de inspeção com aceitação zero superam a amortização modular de ferramental. Compradores podem implantar gradualmente uma linha de seis máquinas em vez de adquirir todas as estações de uma vez. Automatizar primeiro a soldagem a laser bilateral ou o servoabaulamento estabiliza imediatamente as perdas de contato.
Para dimensionamento de linha, utilize a planilha de balanceamento de rendimento composto em 6 estágios abaixo, ancorada nas velocidades de ciclo publicadas para a linha de seis máquinas da ZEUEE. A velocidade máxima das desempenadeiras (até 1.000 mm/min) não dita a vazão da célula; a capacidade é limitada pelas estações discretas de soldagem a laser (11–13 peças/min) e crimpagem de fio (10–15 peças/min).
| Sequência de estações | Ritmo publicado do equipamento (ZEUEE) | Controle principal de processo | Papel de gargalo no RTY em série |
|---|---|---|---|
| 1. Encordoamento (JY01-01) | Desbobinamento contínuo a 100–200 mm/min | Medidor a laser de diâmetro externo + tensão magnética | Alimenta concentricidade prévia de pré-forma na linha |
| 2. Desempeno com alívio de tensões (JY01-02) | Avanço linear de até 1.000 mm/min | Batente de fibra óptica + alívio de tensões | Abastece mais rápido que etapas discretas; não limita o ritmo |
| 3. Corte e soldagem a laser bilateral (JY01-03) | Ciclo discreto de 11–13 peças/min | Soldagem sob gás inerte + ejeção de pontas por CCD | Gargalo térmico principal; governa as etapas seguintes |
| 4. Servoabaulamento de cintura (JY01-04) | Conformação indexada de 13–16 peças/min | Alimentação piezoelétrica + inspeção CCD do abaulamento | Monitora geometria abaulada (ref. intervalo 0.002 in em US6584677B2); rejeita pré-formas ruins |
| 5. Inserção na carcaça e crimpagem (JY01-05) | Assentamento robotizado de 12–15 peças/min | Robô de 4 eixos + triagem dimensional por CCD | Protege o alinhamento do pino ao entrar nas cavidades moldadas |
| 6. Decapagem e crimpagem de cabo (JY01-06) | Terminação de fio a 10–15 peças/min | Encoder servo + CCD multiângulo | Cogargalo na crimpagem terminal; último portão FPY em série |
| Referência matemática documentada (Rework.com) | Rendimentos de etapa de 97% × 94% × 91% | Cadeia multiplicativa de FPY | 83 / 100 conclusões em primeira passagem (17% de retrabalho acumulado) |
A produção líquida real por turno reflete tanto o menor ritmo de máquina (10–15 peças/min ou 11–13 peças/min) quanto peças rejeitadas acumuladas em série. As perdas aumentam quando trocas de vários diâmetros de fio exigem trocas extras de pinças e recalibrações de câmera.
Fatores de custo de capital e limites de prazo de entrega da linha
Catálogos públicos de máquinas omitem preços fixos uniformes ou prazos padrão de entrega para células de seis máquinas Twist Pin. Estimativas de preço online carecem de fonte fabril verificada porque a automação especial é orçada estritamente conforme o desenho do pino do comprador. Em vez disso, custo de capital e prazo de entrega dependem de seis variáveis de escopo entre unidades autônomas e células conectadas.
Os principais direcionadores de custo e prazo incluem quantidade de estações por fases, módulos autônomos versus linha de 6 estações e pinças sob medida de metal duro para a faixa de diâmetros. A quantidade de ópticas laser e câmeras CCD também impacta o valor. Transferências indexadas em cassete e ensaios de repetibilidade com bobinas de amostra na Aceitação em Fábrica (FAT) moldam igualmente o prazo. Clientes interessados devem fornecer bobinas de amostra e desenho do contato para cotar escopo e prazo customizados.
Qualificação de fornecedores, especificações de RFQ e aceitação FAT/SAT
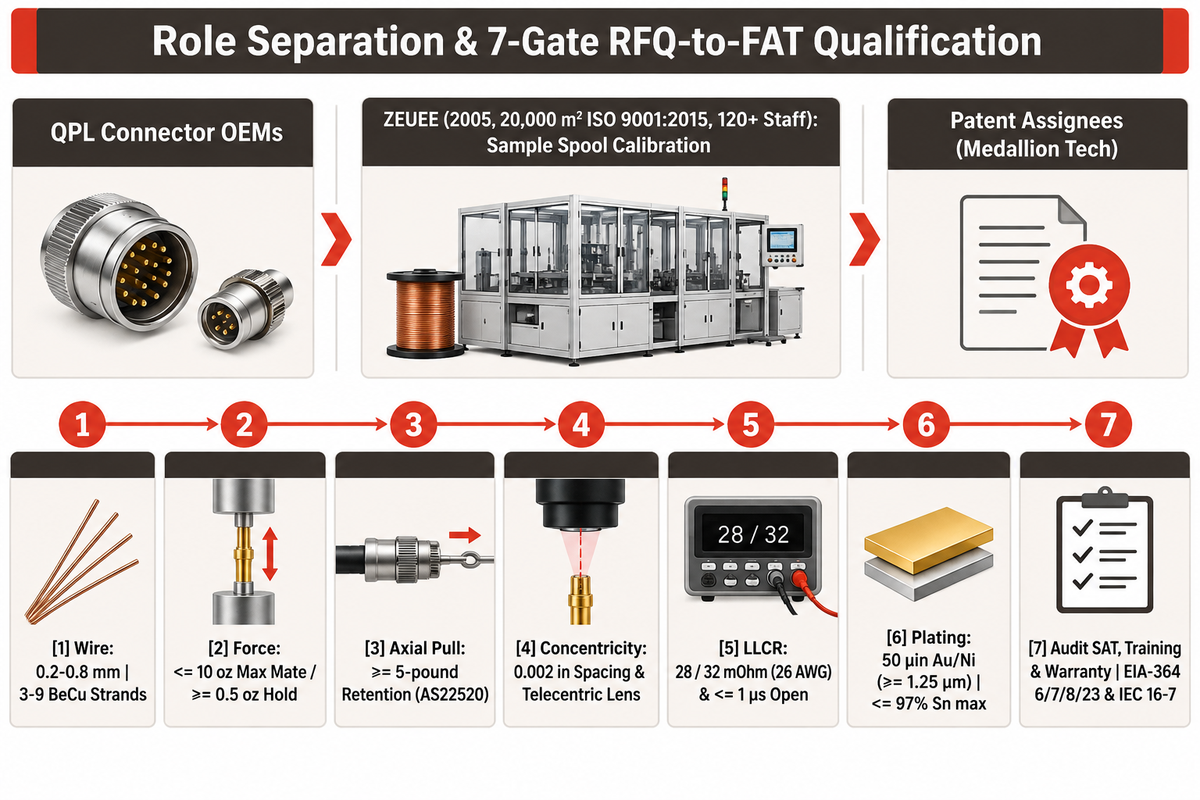
A qualificação de fornecedores começa separando fabricantes QPL de conectores como Glenair e Omnetics de construtores dedicados de máquinas de conformação e titulares de patentes. Fabricantes OEM fornecem conectores qualificados pela DLA. Já construtores turnkey de automação industrial como a ZEUEE (células de seis estações JY01-01 a JY01-06) e a titular da patente de abaulamento anti-helicoidal Medallion Tech LLC (USPTO US6584677B2) atendem os equipamentos de encordoamento, abaulamento, soldagem em ponta e triagem óptica.
Guia de compras Micro-D para jogos e kits de ferramental de contatos Twist Pin
Antes de liberar adiantamentos de ferramental, os compradores devem vincular contratualmente os construtores de máquinas aos métodos de verificação EIA-364 e IEC 60512. Procedimentos-chave incluem EIA-364 Method 6 (resistência de contato), Method 7 / IEC Test 16-7 (concentricidade axial), Method 8 (tração de crimpagem) e Method 23 (LLCR). Conforme publicado na apresentação institucional da ZEUEE (fundada em 2005, planta ISO 9001:2015 de 20.000 metros quadrados, mais de 120 colaboradores e mais de 150 patentes registradas em P&D), a ZEUEE entrega configurações sob medida de máquinas para contatos Twist Pin calibradas diretamente nas bobinas de amostra do comprador. Engenheiros da ZEUEE conduzem ensaios de repetibilidade no Teste de Aceitação em Fábrica antes do embarque.
Copie estes requisitos técnicos em suas solicitações de cotação para que fornecedores concorrentes orem exatamente sobre o mesmo ferramental e os mesmos critérios de inspeção:
Checklist de RFQ — copie estes itens para sua cotação:
| Parâmetro | Faixa recomendada | Por que importa | Como verificar |
|---|---|---|---|
| Diâmetro do fio e número de pernas | Faixa de feixe de 0,2 mm a 0,8 mm; 3–9 pernas BeCu | Define canais dos roletes desempenadores, furos de pinças e cabeçotes de tensão | Enviar carretéis de amostra de teste do comprador e bloco de tolerâncias do desenho |
| Força de acoplamento e separação | Acoplamento máx. ≤ 10 oz; retenção mín. ≥ 0,5 oz (calibre MIL tamanho 24) | Determina o diâmetro externo do abaulamento e a elasticidade da mola TH04 | Verificação com luva de referência de ensaio conforme MIL-DTL-83513H §3.5.7 |
| Retenção axial do casquilho e tração | Retenção ≥ 5 libras; verificação de tração da crimpagem AS22520 | Evita recuo do contato ou soltura oculta de fio sob aceleração G | Calibrador Passa/Não Passa SAE AS22520 e teste destrutivo de tração no FAT |
| Concentricidade e calibração de visão | Espaçamento de abaulamento dentro de 0.002 in; óptica telecêntrica de alta ampliação | Elimina cúpulas soldadas tortas que travam alimentadores automáticos de peças | Checagem de concentricidade EIA-364 Method 7 e teste de repetibilidade |
| LLCR e continuidade dinâmica | 28 mΩ (AS22759/11) / 32 mΩ (AS22759/33) máx. LLCR (26 AWG); abertura ≤ 1 µs | Expõe soldagens frias porosas e quedas intermitentes por choque | Ensaio Kelvin de 4 fios EIA-364-23 + corrida dinâmica de descontinuidade |
| Restrições de banho e liga | 50 µin Au sobre Ni (≥ 1,25 µm Class 1.25); ≤ 97% Sn máx. | Bloqueia filamentos de estanho e evita vazios por ebulição de solda nas pontas a laser | Auditoria de espessura pela ASTM B488 e certificado da corrida de liga |
| Comissionamento pós-venda e sobressalentes | SAT em planta, treinamento do operador e pacote de peças de desgaste | Evita paradas de partida por falta de lâminas de metal duro e jogos de pinças | Auditar a documentação de entrega referente a instalação, comissionamento, treinamento do operador e garantia |
Os fabricantes de máquinas executam o Teste de Aceitação em Fábrica (FAT) e assinam o registro de aceitação do lote (rastreabilidade) antes do encaixotamento de exportação. A conformidade de usinagem do construtor da máquina é separada por escrito da certificação QPL de conectores do cliente.
Integração, troca de formato e prontidão de utilidades
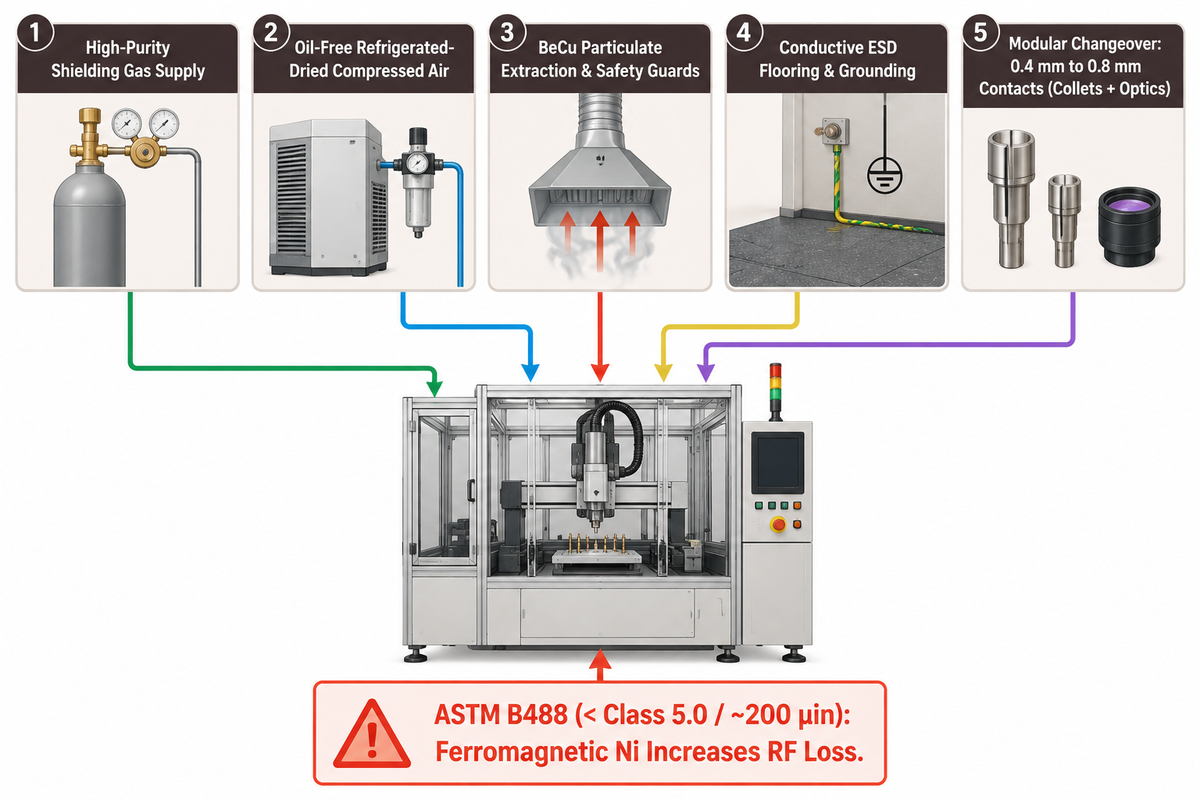
Antes de desembalar uma linha automatizada de contatos, as equipes de utilidades devem preparar ar isento de óleo, gás de proteção de alta pureza, piso condutivo e kits modulares junto com ferramentas de crimpagem SAE AS22520 para garantir um Teste de Aceitação em Campo (SAT) estável.
Ar comprimido fabril sem filtragem cobre as calhas do alimentador vibratório com névoa fina de óleo do compressor. Esse filme de óleo contamina as pontas BeCu antes da fusão a laser. Fluxo irregular de gás de proteção escurece as pontas soldadas. Aterramento deficiente faz pinos ultraleves grudarem nas bandejas.
| Subsistema da fábrica | Requisito operacional alvo | Verificação em planta pré-SAT |
|---|---|---|
| Gás de proteção inerte para laser | Alimentação regulada de gás inerte de alta pureza no bico de fusão bilateral | Checar manômetro de duplo estágio e linhas secas antes de soldar |
| Ar comprimido limpo | Suprimento isento de óleo e secado por refrigeração para transferência pneumática de cassetes | Confirmar filtro coalescente no ponto de uso contra contaminação por óleo nos abaulamentos |
| Proteção óptica e exaustão | Cabine laser intertravada + coifa de exaustão de particulados para BeCu 1,80–2,00% | Testar bloqueio da porta e captura de fluxo de exaustão local na zona de soldagem |
| Aterramento ESD e interface de bandejas | Mantas dissipativas de bancada + cassetes indexados / cestos de galvanoplastia | Verificar ligação de terra ao chassi e compatibilidade de suportes para expansão inteligente |
| Kit modular de ferramental e peças | Pinças de troca rápida, lâminas de corte e ferramental por diâmetro do pino | Etiquetar gavetas por aplicação (ex.: kits de 0,4 mm vs. 0,8 mm) antes das trocas de lote |
A configuração de 6 máquinas da ZEUEE também realiza trocas rápidas de diâmetro entre contatos de sinal de 0,4 mm e pinos de 0,8 mm sem reconstrução estrutural. Equipes de galvanização devem verificar tanto regras de barreira sem prata quanto atenuação em RF de subcamadas nos contatos produzidos em linha automatizada. A ASTM B488 exige subcamada de níquel sob ouro em ligas de cobre para classes abaixo de 5.0 (~200 µin). Contudo, o níquel ferromagnético aumenta a atenuação por inserção em alta frequência de RF em comparação ao ouro não magnético, tornando crítica a seleção de barreira alternativa em pinos RF.
Perguntas frequentes
1. Quais normas técnicas MIL regem os contatos feitos em uma máquina para contatos Twist Pin?
A MIL-DTL-83513 Revision H Amendment 2 define conectores Micro-D com passo de contato de 0.050 in, e a MIL-DTL-32139 Revision B Amendment 3 especifica conectores Nano-D com passo de 0.025 in. Sob a MIL-DTL-83513, os contatos exigem força máxima de acoplamento de 10 oz, retenção axial de 5 libras, durabilidade de 500 ciclos e faixa operacional separada de -55 °C a +125 °C. O banho de ouro segue MIL-DTL-45204 Type II, Grade C, Class 1 sobre subcamada livre de prata. Acabamentos em estanho puro são proibidos. Qualquer revestimento de liga de estanho deve conter no máximo 97% de estanho em massa e pelo menos 3% de chumbo. Limites mecânicos menores constam na MIL-DTL-32139.
2. Uma única linha de conformação Twist Pin consegue processar contatos Micro-D de 0.050 in e Nano-D de 0.025 in?
Sim, uma célula modular processa tanto contatos Micro-D de passo de 1,27 mm quanto contatos de conectores Nano-D de 0,64 mm dentro da faixa de diâmetros Micro-D a Nano-D da ZEUEE sem reconstrução mecânica. Matrizes de cisalhamento de precisão em metal duro (carbeto de tungstênio) acompanham buchas-guia mais justas e roletes desempenadores mais estreitos nos kits. Os operadores também carregam larguras de pulso laser menores para preservar as molas temperadas C17200 e ajustam a ampliação da lente telecêntrica CCD a cada troca de lote Nano-D.
3. Fábricas de conectores precisam automatizar todas as seis estações Twist Pin de uma só vez?
Não, as fábricas podem implantar módulos autônomos primeiro em vez de adquirir o conjunto completo de seis máquinas automatizadas em lote único. A ZEUEE fornece estações individuais construídas para operar de forma independente ou serem integradas depois por meio de cassetes indexados e bandejas de visão. A maioria das engenharias automatiza primeiro a etapa de maior refugo — normalmente a soldagem a laser bilateral ou o servoabaulamento de cintura — valida os ganhos de rendimento com bobinas de amostra e incorpora células de inserção na carcaça ou crimpagem de fio em fases posteriores.
4. Por que um contato passa na inspeção por visão CCD mas reprova no ensaio de força de acoplamento?
Câmeras telecêntricas inspecionam a geometria externa do abaulamento, mas não detectam o amolecimento da liga no interior das pontas aquecidas do fio. O recozimento da liga C17200 derruba a resistência à tração de 212 ksi para 68 ksi e reduz ainda mais a força de mola.
5. Quais especificações de liga de fio bruto e revestimento se aplicam aos microcontatos Twist Pin militares?
Os contatos MIL-DTL-83513 combinam fios elásticos de cobre-berílio trabalhados a frio UNS C17200 (1,80–2,00% de berílio, 22% IACS de condutividade) com núcleos em liga de cobre para elasticidade repetível de contato. A galvanoplastia aplica ouro sobre subcamada de níquel pela MIL-DTL-45204 Type II Class 1 (~50 µin) ou mínimos da ASTM B488 Class 1.25, evitando barreiras proibidas de prata. O controle da limpeza da liga antes da soldagem a laser evita que resíduos voláteis entrem na cúpula fundida sob gás inerte.
6. Como as classificações de ciclos de contatos Twist Pin se comparam aos receptáculos hiperboloides fêmeas?
Segundo a MIL-DTL-83513, contatos Twist Pin machos devem sustentar no mínimo 500 ciclos de acoplamento, ao passo que receptáculos de fios hiperboloides fêmeas, de outro tipo construtivo, suportam até 100.000 ciclos sem aumento de resistência.
7. Quais amostras físicas a equipe de engenharia deve enviar antes de solicitar um estudo de viabilidade de linha?
Antes de orçar uma célula sob medida, equipes de engenharia devem enviar carretéis de fio de produção especificando têmpera da liga, desenhos completos do contato com tolerâncias de diâmetro, receptáculos de ensaio e metas por turno. Dispor do fio do cliente permite ao construtor validar memória residual do carretel, qualidade de corte em metal duro, parâmetros de pulso laser e contraste CCD antes de liberar pinças ou dispositivos de fixação ópticos para o FAT.
Defina o escopo da sua revisão de engenharia para contatos Twist Pin
Módulos customizados, ferramental por ponto de contato e arquitetura de capacidade podem ser avaliados na página de solução da ZEUEE sobre a máquina automatizada para contatos Twist Pin. Envie o desenho do seu contato, diâmetro de fio (0,2 mm a 0,8 mm) e metas por turno para solicitar uma análise de linha da ZEUEE.
Escopo técnico deste guia de processo
Este guia de engenharia examina tolerâncias de conformação e física de rendimento da metalurgia a laser de C17200 na fabricação de contatos MIL-DTL-83513 e MIL-DTL-32139. A publicação é da ZEUEE. Nossos especialistas em automação constroem sistemas de encordoamento, corte/soldagem, abaulamento e inspeção por visão de máquina em uma fábrica de 20.000 m². O conteúdo foi revisado pela equipe técnica da Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Fontes e referências
- MIL-DTL-83513 Revision H Amendment 2 Specification Index (Sept 2023) Defense Logistics Agency ASSIST
- MIL-DTL-32139 Revision B Amendment 3 Nano-D Specification Index (Sept 2026) Defense Logistics Agency ASSIST
- X-Ray Crack Detectability (MSC-TOPS-106) Nondestructive Evaluation Boundaries NASA Johnson Space Center
- Ultrasonic Crimp Wire Pull Integrity & Failure Pathologies (NF1676L-19599) NASA Langley Electrical Engineering
- USPTO US3258736A: Helical Resilient Multi-Wire Connector Contact IBM (1966)
- USPTO US6584677B2: Continuous Anti-Helical Bulge-Forming Apparatus Medallion Tech LLC (2003)
- Copper Alloy C17200 Wrought Beryllium Copper Datasheet Copper Development Association
- SAE AS22520: Crimping Tools & Wire Termination General Specification SAE International
- Mei et al. (2023): Trajetória, controle de respingos e supressão de porosidade na soldagem a laser de cobre Optics and Lasers in Engineering
- Mousavi & Niknejad (2010): Pulsed Nd:YAG Welding & Aging of 0,2 mm Cu-Be Alloy Journal of Materials Processing Technology
- Kitagawa et al. (Sept 2026): Revisão sobre amplitude de oscilação do feixe laser e limites de estabilidade Journal of Materials Processing Technology
- What Are MIL-DTL-83513 Connectors? ConnectorSupplier
- Micro-D Connectors: Engineering Guide to MIL-DTL-83513 Interconnects Military Embedded Systems
- What Is Hyperboloid Contact Technology? ConnectorSupplier
- What Is the IPC/WHMA-A-620 Space Addendum? ConnectorSupplier
- Exploring AOI and X-Ray Inspection Capabilities Electronic Design
- Connector Contact Resistance & Dynamic Microsecond Discontinuity Testing Lectromec
- ASTM B488 Gold Plating Thickness Classes for Aerospace Connectors Valence Surface Technologies
- EIA-364 to IEC-60512 Connector Test Crosswalk Experior Labs
- First-Pass Yield & Rolled Throughput Yield Mechanics Rework.com
Artigos relacionados
- Engenharia de abaulamento e acúmulo de tolerâncias controles servo para repetibilidade da força de contato
- Tolerâncias de crimpagem de quatro pontas em contatos Twist Pin regras de retenção de casquilho e tração destrutiva
- Métodos automatizados de inspeção por visão em conectores iluminação telecêntrica e triagem de rejeição
- Visão geral de arquitetura e montagem de conectores Micro-D configurações de hardware pela MIL-DTL-83513
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora