ติดต่อ Zeyu lntelligent Industrial Company

ผู้ผลิตเครื่องใส่พิน: วิธีประเมินซัพพลายเออร์สำหรับการผลิตคอนเน็กเตอร์

โดย XCX · อัปเดต กันยายน 2026
ผู้ผลิตเครื่องใส่พินคือบริษัทที่พิสูจน์ได้ว่ากระบวนการทำงานกับพิน เฮาส์ซิง หรือแผงวงจรพิมพ์ของคุณมีเสถียรภาพ ไม่ใช่บริษัทที่ชูตัวเลขความเร็วสูงสุดในโบรชัวร์ การเปรียบเทียบโดยอิงหลักฐานควรพิจารณารูปทรงชิ้นงาน การป้อนชิ้นงาน การใส่พิน การตรวจสอบ การเปลี่ยนรุ่นการผลิต การเชื่อมต่อกับสายการผลิต และเกณฑ์การตรวจรับ
สรุปสั้น ๆ
คัดเลือกซัพพลายเออร์เข้ารอบเฉพาะรายที่ประเมินตัวอย่างชิ้นงานที่เป็นตัวแทนของงานจริง และกำหนดเกณฑ์การตรวจรับที่วัดผลได้ตามข้อกำหนดของคุณ ประเมินกระบวนการที่เสนอและชุดหลักฐานประกอบ โดยไม่ต้องกังวลกับคำกล่าวอ้างเรื่องรอบการทำงานที่ไม่มีหลักฐานรองรับ
ผลการค้นหาวลีนี้ส่วนใหญ่เป็นหน้าผลิตภัณฑ์และบริการ ดังนั้นคู่มือนี้จึงไม่ได้จัดอันดับผู้ผลิต แต่ใช้เกณฑ์คัดเลือกสำหรับงานแผงวงจรพิมพ์ เฮาส์ซิงคอนเน็กเตอร์ และการใส่พินเชิงกล โดย คู่มือเครื่องจักรอธิบายพื้นฐานการทำงาน ส่วน การเปรียบเทียบทวิสต์พินครอบคลุมผู้จำหน่ายที่ระบุชื่อในหมวดหมู่ที่แคบกว่า วิธีนี้ช่วยให้ทีมจัดซื้อและวิศวกรรมคัดเลือกผู้ขายที่มีศักยภาพได้อย่างเป็นระบบ และผูกการตัดสินใจเชิงพาณิชย์ไว้กับการใช้งานจริง
เครื่องใส่พินควบคุมอะไรบ้าง
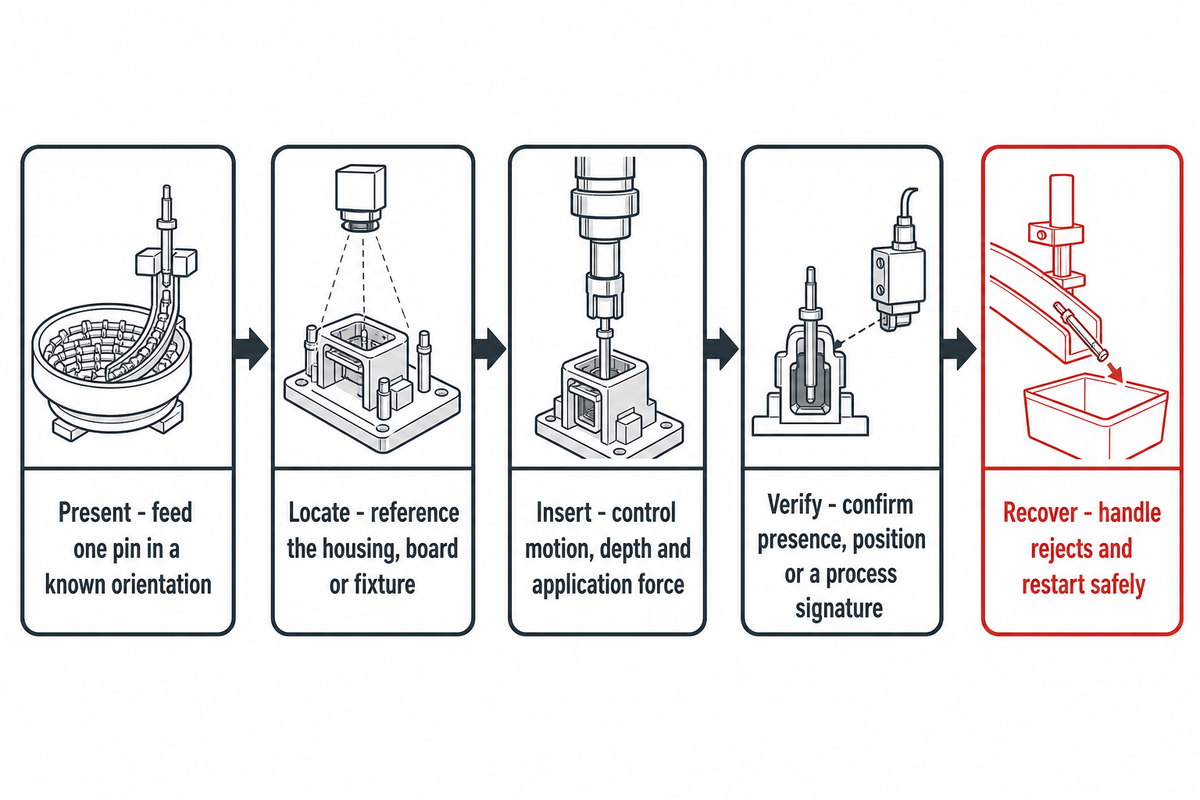
กระบวนการโดยรวมของเครื่องใส่พินไม่ได้มีแค่การดันชิ้นส่วนเข้าไปในรู แต่ยังต้องจัดวางพิน ควบคุมทิศทาง กำหนดตำแหน่งชิ้นส่วนรองรับ ใส่พิน และตรวจยืนยันผล พร้อมจัดการกรณียกเว้นและบันทึกการจัดการชิ้นงานที่ไม่ผ่าน
1. จัดป้อน
ป้อนพินทีละชิ้นในทิศทางที่ทราบแน่ชัด
ป้อนพินทีละชิ้นในทิศทางที่ทราบแน่ชัด
2. กำหนดตำแหน่ง
อ้างอิงตำแหน่งจากเฮาส์ซิง แผงวงจร หรือฟิกซ์เจอร์
อ้างอิงตำแหน่งจากเฮาส์ซิง แผงวงจร หรือฟิกซ์เจอร์
3. ใส่พิน
ควบคุมการเคลื่อนที่ ความลึก และแรงที่ใช้
ควบคุมการเคลื่อนที่ ความลึก และแรงที่ใช้
4. ตรวจยืนยัน
ยืนยันการมีอยู่ ตำแหน่ง หรือสัญญาณบ่งชี้กระบวนการ
ยืนยันการมีอยู่ ตำแหน่ง หรือสัญญาณบ่งชี้กระบวนการ
5. กู้คืนการทำงาน
จัดการชิ้นงานที่ไม่ผ่านและเริ่มการทำงานใหม่อย่างปลอดภัย
จัดการชิ้นงานที่ไม่ผ่านและเริ่มการทำงานใหม่อย่างปลอดภัย
กระบวนการนี้สำคัญเพราะเครื่องจักรแต่ละแบบตรวจยืนยันสิ่งต่างกัน การตรวจจับที่จุดถ่ายโอนจากระบบป้อนอาจยืนยันได้ว่าพินไปถึงเครื่องมือการผลิตแล้ว ส่วนการตรวจจับตำแหน่งอาจยืนยันระยะชักหรือความลึกได้ แต่ไม่มีวิธีใดพิสูจน์ได้ว่าการเชื่อมต่อทางไฟฟ้าของชิ้นงานสำเร็จรูปเป็นไปตามข้อกำหนดผลิตภัณฑ์ทั้งหมด
ขอบเขตการกำหนดค่าเครื่องใส่พินของ ZEUEEแสดงตัวอย่างแนวทางหนึ่งสำหรับการใส่คอนเน็กเตอร์ ส่วน TEอธิบายการประกอบคอนเน็กเตอร์ด้วยการอัด เครื่องมือการผลิตเฉพาะผลิตภัณฑ์ และตัวเลือกตรวจติดตามแรงใส่ ขณะที่ Visumaticอธิบายการยืนยันการป้อน การตรวจจับตำแหน่งหัวกด และอินเทอร์เฟซเครื่องมือการผลิตแบบสั่งทำพิเศษ ทั้งหมดเป็นตัวอย่างสถาปัตยกรรมที่มีให้เลือก ไม่ใช่การยืนยันว่าเครื่องทุกรุ่นมีคุณสมบัติเหล่านี้
เลือกเครื่องจักรให้เหมาะกับรูปทรงของพิน วัสดุรองรับ และคอนเน็กเตอร์
ควรเลือกเครื่องจักรโดยอิงชิ้นส่วนเฉพาะ แทนการเลือกจากประเภทเครื่องจักรทั่วไป ปัจจัยที่มีผลต่อการป้อนและใส่พิน ได้แก่ หน้าตัด ความยาวพินและข้อกำหนดด้านแรงใส่ ความตรงและสภาพพื้นผิวของพิน บรรจุภัณฑ์ ระยะพิตช์ และรูปทรงของส่วนยึด
| ข้อมูลนำเข้า | ข้อมูลที่ต้องจัดเตรียม | ผลต่อการออกแบบ |
|---|---|---|
| พิน | แบบทางวิศวกรรม วัสดุ ผิวเคลือบ การเสียรูปที่ยอมรับได้ และบรรจุภัณฑ์ | เครื่องป้อน กริปเปอร์ เครื่องมือการผลิต และช่วงแรงที่กำหนด |
| ชิ้นส่วนรองรับ | แบบทางวิศวกรรมของเฮาส์ซิงหรือแผงวงจร ระบบกำหนดจุดอ้างอิง และสภาพรูหรือช่อง | ฟิกซ์เจอร์ การจัดแนว แมชชีนวิชัน และแนวทางรองรับชิ้นงาน |
| จุดเชื่อมต่อ | ความลึกเป้าหมาย ระยะยื่น การยึดแน่น และกฎการตรวจสอบ | รูปแบบการเคลื่อนที่ การตรวจติดตาม และวิธีการตรวจรับ |
| ความแปรผัน | กลุ่มชิ้นงาน ความถี่ในการเปลี่ยนรุ่น และลำดับการผลิตหลายรุ่น | การควบคุมชุดค่าพารามิเตอร์การผลิต ชิ้นส่วนที่ต้องเปลี่ยน และการป้องกันความผิดพลาด |
แม้การใส่พินในเฮาส์ซิงคอนเน็กเตอร์ การใส่พินในรูทะลุชุบโลหะบนแผงวงจร และการยึดเชิงกลจะใช้คำค้นเดียวกัน แต่ต้องใช้หลักฐานยืนยันคนละแบบ ผู้ผลิตที่เชี่ยวชาญการใส่เดือยเชิงกลขนาดใหญ่ไม่ได้แปลว่าจะผ่านเกณฑ์สำหรับหน้าสัมผัสไฟฟ้าที่บอบบางโดยอัตโนมัติ และแพลตฟอร์มสำหรับแผงวงจรพิมพ์อาจไม่รองรับฟิกซ์เจอร์หรือวิธีตรวจสอบที่ต้องใช้กับเฮาส์ซิงขึ้นรูป
สัญญาณเตือน: ซัพพลายเออร์เสนอราคาโดยดูจากภาพถ่ายและเส้นผ่านศูนย์กลางพินตามค่าพิกัดเท่านั้น โดยไม่ขอแบบทางวิศวกรรม ขีดจำกัดค่าความคลาดเคลื่อน ตัวอย่างชิ้นงานพร้อมบรรจุภัณฑ์ หรือข้อมูลสภาพของชิ้นส่วนรองรับ
เปรียบเทียบสถาปัตยกรรมระบบอัตโนมัติ อัตราการผลิต และการเปลี่ยนรุ่นการผลิต
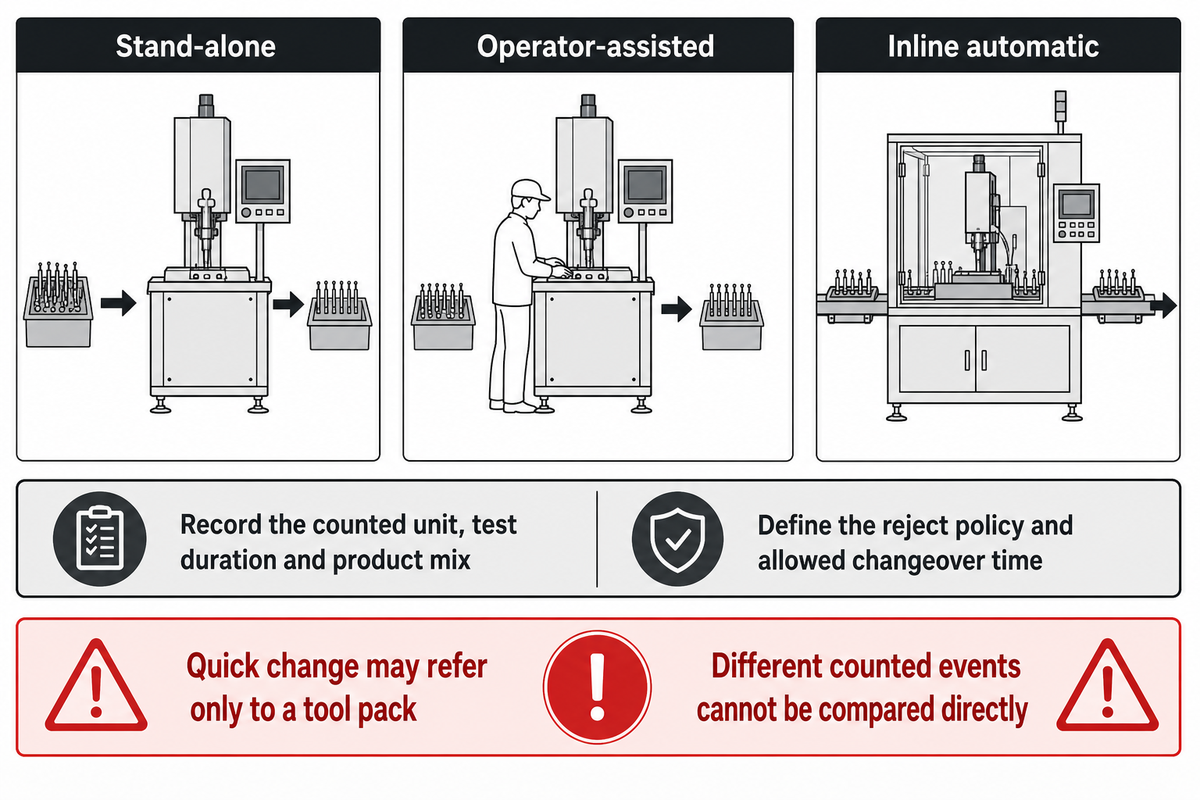
ข้อจำกัดที่ต่างกันต้องใช้โซลูชันต่างกัน โดยควรระบุขอบเขตของโซลูชันที่ปรับแต่งไว้เป็นลายลักษณ์อักษร การเลือกระบบแบบตั้งอิสระ มีผู้ปฏิบัติงานช่วย หรือแบบอินไลน์ ขึ้นอยู่กับปริมาณผลผลิต เนื้องานที่ผู้ปฏิบัติงานต้องทำ การเชื่อมต่อกับกระบวนการต้นทางและปลายทาง ความหลากหลายของรุ่นผลิตภัณฑ์ พื้นที่หน้างาน ความสามารถในการบำรุงรักษาระบบ และต้นทุนจากการใส่พินผิดพลาด ควรระบุสายการประกอบอัตโนมัติเต็มรูปแบบ เซลล์การประกอบอัตโนมัติ เซลล์หุ่นยนต์ที่ขยายได้ พื้นที่ติดตั้งขนาดกะทัดรัด และการเปลี่ยนรุ่นผลิตภัณฑ์ที่หลากหลายไว้ในหัวข้อขอบเขตงานแยกกัน
เครื่องใส่พินอัตโนมัติอาจใช้เครื่องป้อนแบบโมดูลาร์ เครื่องมือสำหรับขั้วต่อ หรือเชื่อมต่อกับหุ่นยนต์ แต่คำว่า “ความเร็วสูง” “ปริมาณมาก” หรือ “สำหรับยานยนต์” ไม่ใช่เกณฑ์ตรวจรับ ส่วนเครื่องใส่พินสำหรับงาน PCB แบบอัดแน่นอาจใช้หัวใส่แบบเซอร์โว ระบบตรวจติดตามแรงใส่ หรือระยะหลบของเครื่องมือการผลิตรอบจุดบัดกรีในเลย์เอาต์ความหนาแน่นสูง สำหรับคำกล่าวอ้างแต่ละข้อ ให้กำหนดเงื่อนไขที่วัดผลได้เพื่อใช้เปรียบเทียบ เช่น การใส่พินความเร็วสูง การเคลื่อนที่ที่มีความแม่นยำสูง การป้อนต่อเนื่อง และประสิทธิภาพการผลิต
| สถาปัตยกรรมระบบ | เหมาะสำหรับกรณี | หลักฐานที่ควรขอ |
|---|---|---|
| แบบตั้งอิสระ | สามารถแยกกระบวนการออกจากสายการผลิตได้ และมีการเคลื่อนย้ายวัสดุเป็นชุด | เนื้องานของผู้ปฏิบัติงาน กฎของจุดพักชิ้นงานระหว่างสถานี และการระบุชิ้นงาน |
| มีผู้ปฏิบัติงานช่วย | ทักษะการทำงานด้วยมือยังมีประโยชน์ แต่การป้อนหรือใส่ชิ้นงานทำให้เกิดความเมื่อยล้าหรือความแปรผัน | การประเมินตามหลักการยศาสตร์ อินเตอร์ล็อก และความสามารถในการทำซ้ำระหว่างผู้ปฏิบัติงาน |
| ระบบอัตโนมัติแบบอินไลน์ | ปริมาณการผลิตและเสถียรภาพของกระบวนการเอื้อต่อการบูรณาการกับสถานีงานอื่น | สถานะการประสานงาน การส่งชิ้นงานที่ไม่ผ่านไปยังจุดคัดแยก เวลากู้คืนการทำงาน และการทดสอบระดับสายการผลิต |
ไม่ควรใช้รอบการทำงานเป็นหน่วยวัดหากทั้งสองฝ่ายใช้สมมติฐานต่างกัน และต้องบันทึกขอบเขตของการควบคุมคุณภาพกับเวลาหยุดทำงานด้วย ตรวจสอบว่าจำนวนรอบที่ระบุหมายถึงอะไร เช่น ระยะชักของแอคชูเอเตอร์ จำนวนพินที่ป้อน จำนวนชุดประกอบที่ผ่านเกณฑ์ หรือการสาธิตระยะสั้น พร้อมระบุในใบเสนอราคาว่าใช้ชิ้นงานรุ่นใด มีการตรวจสอบและเติมวัสดุอย่างไร กำหนดเวลาหยุดตามแผนไว้อย่างไร และจัดการชิ้นงานที่ไม่ผ่านแบบใด
ตัวอย่างเช่น หน้าเว็บสาธารณะของ TEระบุว่าแพลตฟอร์มหนึ่งทำงานได้สูงสุด 3.3 รอบต่อวินาที และอีกแพลตฟอร์มทำได้มากกว่า 5 ระยะชักต่อวินาทีที่ระยะพิตช์ 30 mm ตัวเลขเหล่านี้เปรียบเทียบกันโดยตรงไม่ได้ เพราะเหตุการณ์ที่นับ เครื่องจักร เครื่องมือการผลิต และขอบเขตการใช้งานต่างกัน ตัวเลขเหล่านี้มีไว้เพื่อแสดงให้เห็นว่าต้องระบุหน่วยและเงื่อนไขการทดสอบกำกับตัวเลขทุกค่า
ควรทดสอบการเปลี่ยนรุ่นการผลิตแยกต่างหาก เพราะคำว่า “เปลี่ยนได้รวดเร็ว” อาจหมายถึงเฉพาะชุดเครื่องมือเท่านั้น การทดสอบควรครอบคลุมการเลือกชุดค่าพารามิเตอร์การผลิต การเปลี่ยนชิ้นส่วนจริง การปรับเครื่องป้อน การยืนยันฟิกซ์เจอร์ การตรวจสอบชิ้นงานแรก และเวลาที่ต้องใช้เพื่อให้กลับมาผลิตชิ้นงานที่ผ่านเกณฑ์ได้อย่างเสถียร
เอกสารกำหนดขอบเขตอัตราการผลิต
บันทึกหน่วยที่นับ ระยะเวลาทดสอบ สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ งานของผู้ปฏิบัติงาน การตรวจสอบที่ทำ นโยบายการจัดการชิ้นงานที่ไม่ผ่าน ระดับสินค้าคงคลังที่ตั้งสมมติฐานไว้ เวลาที่อนุญาตให้เปลี่ยนรุ่นการผลิต และขอบเขตการเปลี่ยนแปลงที่อนุญาตไว้ข้างค่าผลผลิตแต่ละค่า
เอกสารประเมินผู้ผลิตเครื่องใส่พิน ตั้งแต่การใช้งานจนถึงการตรวจรับ
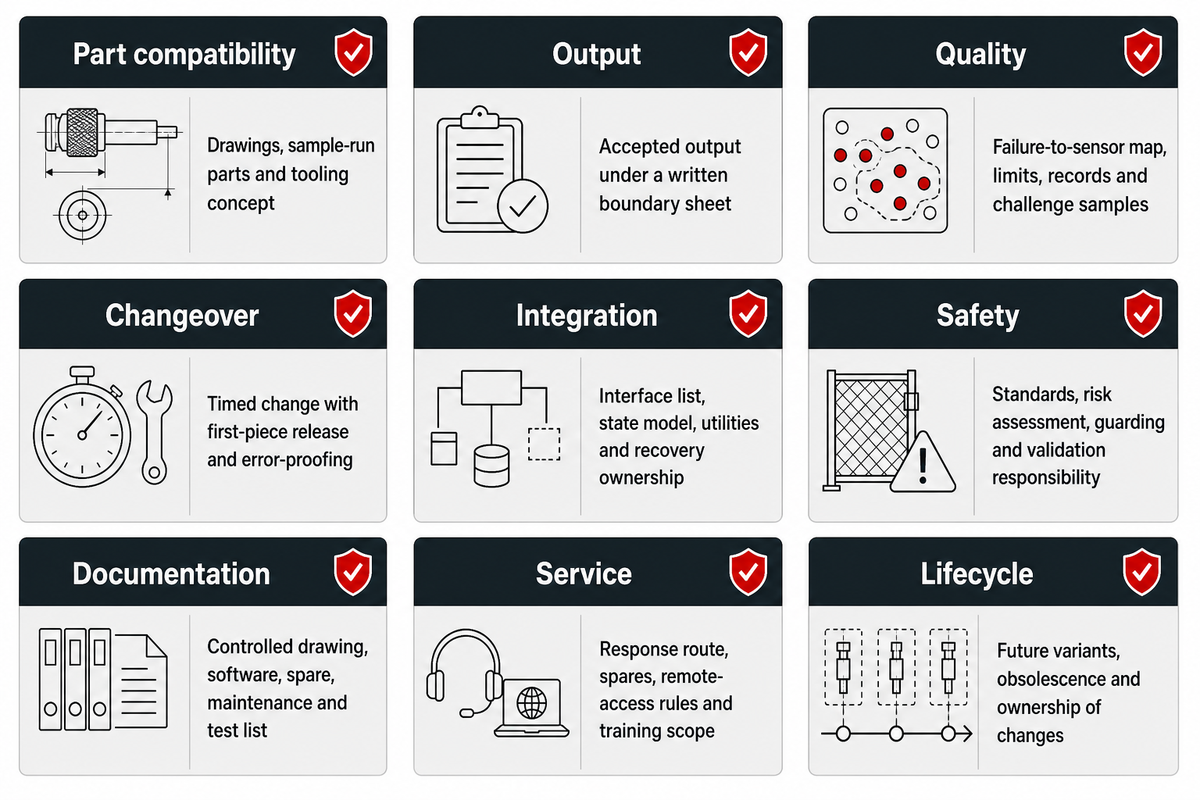
ซัพพลายเออร์ที่เชื่อถือได้ควรอธิบายได้ว่าข้อกำหนดถูกนำไปใช้ในการออกแบบอย่างไร และจะตรวจสอบยืนยันแบบอย่างไร โบรชัวร์อธิบายแพลตฟอร์ม ส่วนแบบทางวิศวกรรม การทดลองกับตัวอย่าง บันทึกการวัด และเกณฑ์การตรวจรับจะระบุความเหมาะสมกับข้อกำหนดของคุณ
| หมวดหลักฐาน | หลักฐานที่มีน้ำหนักน้อย | หลักฐานที่เป็นประโยชน์ |
|---|---|---|
| ความเข้ากันได้กับชิ้นงาน | “เหมาะกับพินหลายประเภท” | แบบทางวิศวกรรมที่ผ่านการทบทวน ชิ้นงานจากการทดลองผลิต และแนวคิดเครื่องมือการผลิต |
| ผลผลิต | ความเร็วสูงสุดที่ไม่มีเงื่อนไขกำกับ | ผลผลิตที่ผ่านเกณฑ์ภายใต้เอกสารกำหนดขอบเขตที่เป็นลายลักษณ์อักษร |
| คุณภาพ | รายการเซนเซอร์ | แผนผังความผิดปกติกับเซนเซอร์ ขีดจำกัด บันทึก และชิ้นงานตัวอย่างสำหรับทดสอบการตรวจจับ |
| การเปลี่ยนรุ่นการผลิต | “รวดเร็ว” หรือ “ไม่ต้องใช้เครื่องมือ” | การจับเวลาการเปลี่ยน พร้อมการอนุมัติชิ้นงานแรกและระบบป้องกันความผิดพลาด |
| การบูรณาการระบบ | “พร้อมเชื่อมต่อกับสายการผลิตของคุณ” | รายการอินเทอร์เฟซ แบบจำลองสถานะ ระบบสาธารณูปโภค และผู้รับผิดชอบการกู้คืนการทำงาน |
| ความปลอดภัย | โลโก้รับรองมาตรฐานทั่วไป | มาตรฐานที่เกี่ยวข้อง การประเมินความเสี่ยง แนวคิดระบบป้องกัน และผู้รับผิดชอบการตรวจสอบยืนยัน |
| เอกสาร | “มีคู่มือให้” | รายการแบบทางวิศวกรรม ซอฟต์แวร์ อะไหล่ การบำรุงรักษา และเอกสารการทดสอบที่อยู่ภายใต้การควบคุม |
| บริการ | “บริการสนับสนุนทั่วโลก” | ช่องทางติดต่อเพื่อรับการตอบสนองที่ระบุผู้รับผิดชอบ รายการอะไหล่ กฎการเข้าถึงระยะไกล และขอบเขตการฝึกอบรม |
| วงจรอายุการใช้งาน | ระยะเวลารับประกันเพียงอย่างเดียว | กระบวนการรองรับรุ่นในอนาคต แนวทางจัดการเมื่อเลิกผลิต และผู้รับผิดชอบการเปลี่ยนแปลง |
ให้คะแนนหลักฐานตามคำชี้แจง การสาธิต การวัด หรือเกณฑ์การตรวจรับ โดยนำคำชี้แจงมาประกอบการประเมิน ใช้การสาธิตเพื่อจำกัดประเด็นให้ชัดเจน ใช้ตัวอย่างที่วัดผลแล้วสนับสนุนการตัดสินใจ และใช้เกณฑ์การตรวจรับที่ลงนามแล้วคุ้มครองการจัดซื้อ
รายการสิทธิบัตรจำนวนมากหรือโลโก้ลูกค้าที่มีชื่อเสียงไม่เพียงพอที่จะใช้เป็นเหตุผลให้คะแนน ใบรับรองระบบคุณภาพและเอกสารลักษณะเดียวกันอาจให้ข้อมูลประกอบได้ แต่หากไม่มีข้อมูลการใช้งานเฉพาะ เอกสารเหล่านี้ก็ไม่ช่วยกำหนดเกณฑ์การตรวจรับสำหรับพินและเฮาส์ซิงของคุณ
กำหนดคุณภาพ การตรวจสอบย้อนกลับ และการตรวจรับก่อนสั่งซื้อ
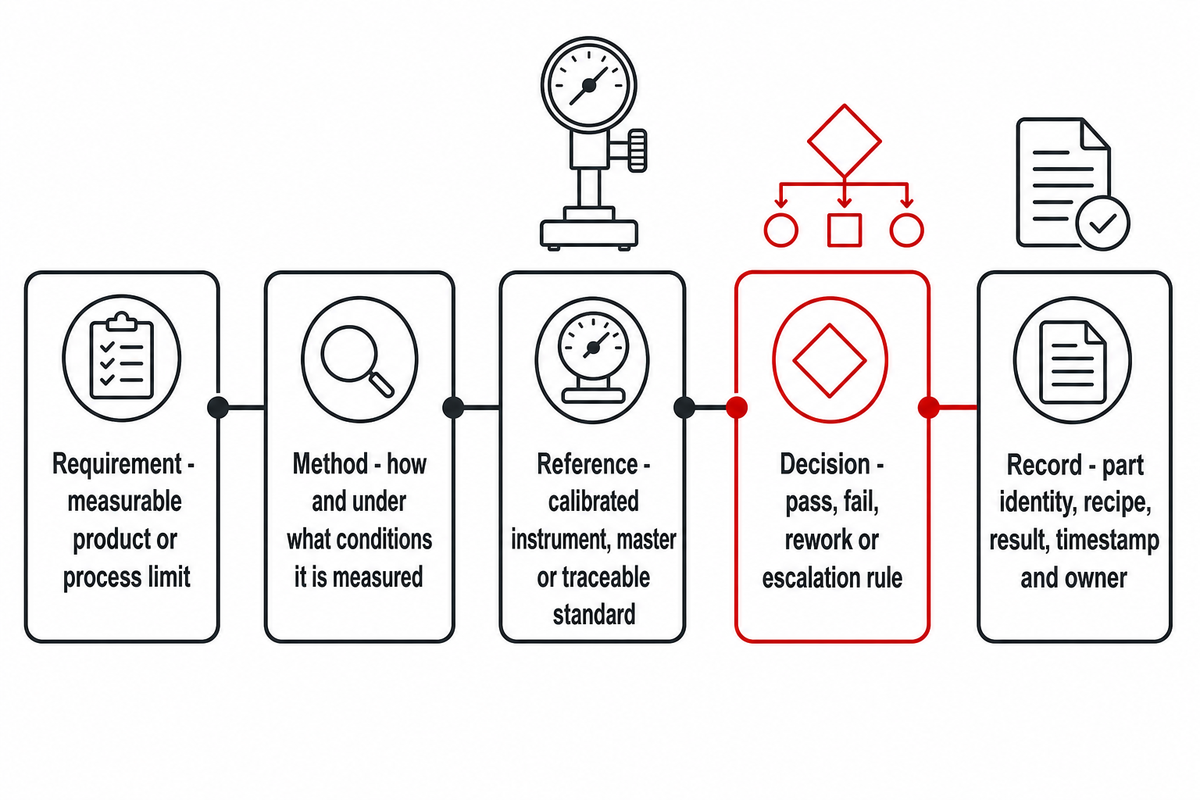
ควรกำหนดเกณฑ์การตรวจรับก่อนออกใบสั่งซื้อ เพื่อให้ครอบคลุมประเภทเซนเซอร์ โครงสร้างข้อมูล การสุ่มตัวอย่าง และระยะเวลาที่ใช้ทดสอบ หากระบุคำว่า “ใส่พินได้ดี” หลังสร้างเครื่องจักรแล้ว ทั้งผู้ซื้อและผู้ผลิตอาจทดสอบผ่านตามเกณฑ์ของตนเอง แต่ยังเห็นไม่ตรงกัน
ลำดับหลักฐานการตรวจรับ
- ข้อกำหนด: ขีดจำกัดของผลิตภัณฑ์หรือกระบวนการที่วัดผลได้
- วิธีการ: วิธีวัดคุณลักษณะและเงื่อนไขที่ใช้วัด
- ข้อมูลอ้างอิง: เครื่องมือที่สอบเทียบแล้ว มาสเตอร์ หรือมาตรฐานที่ตรวจสอบย้อนกลับได้
- การตัดสิน: กฎสำหรับผ่าน ไม่ผ่าน ทำงานซ้ำ หรือยกระดับการจัดการ
- บันทึก: ข้อมูลระบุชิ้นงาน ชุดค่าพารามิเตอร์การผลิต ผลลัพธ์ วันเวลา และผู้รับผิดชอบ
แนวทางการตรวจสอบย้อนกลับทางมาตรวิทยาของ NISTอธิบายถึงความจำเป็นของสายโซ่การสอบเทียบที่ต่อเนื่องไปยังข้อมูลอ้างอิงที่ระบุไว้ ในทางปฏิบัติสำหรับการจัดซื้อ ให้สอบถามว่าวัดอะไร ใช้เครื่องมือใด เทียบกับขีดจำกัดใด และจะเชื่อมโยงบันทึกกลับไปยังล็อตการผลิตหรือชิ้นงานได้อย่างไร
หลักฐานด้านความปลอดภัยยังขึ้นอยู่กับการกำหนดค่าขั้นสุดท้ายและเขตอำนาจกฎหมายที่ใช้ ISO 10218-2:2025ครอบคลุมการประยุกต์ใช้หุ่นยนต์อุตสาหกรรมและเซลล์งาน ส่วน ISO 12100กำหนดหลักการทั่วไปสำหรับการประเมินและลดความเสี่ยง การอ้างอิงมาตรฐานทั้งสองฉบับไม่ได้พิสูจน์ว่าเครื่องจักรที่เสนอเป็นไปตามข้อกำหนด
จัดทำ RFQ ที่ใช้งานได้จริงสำหรับการประกอบคอนเน็กเตอร์
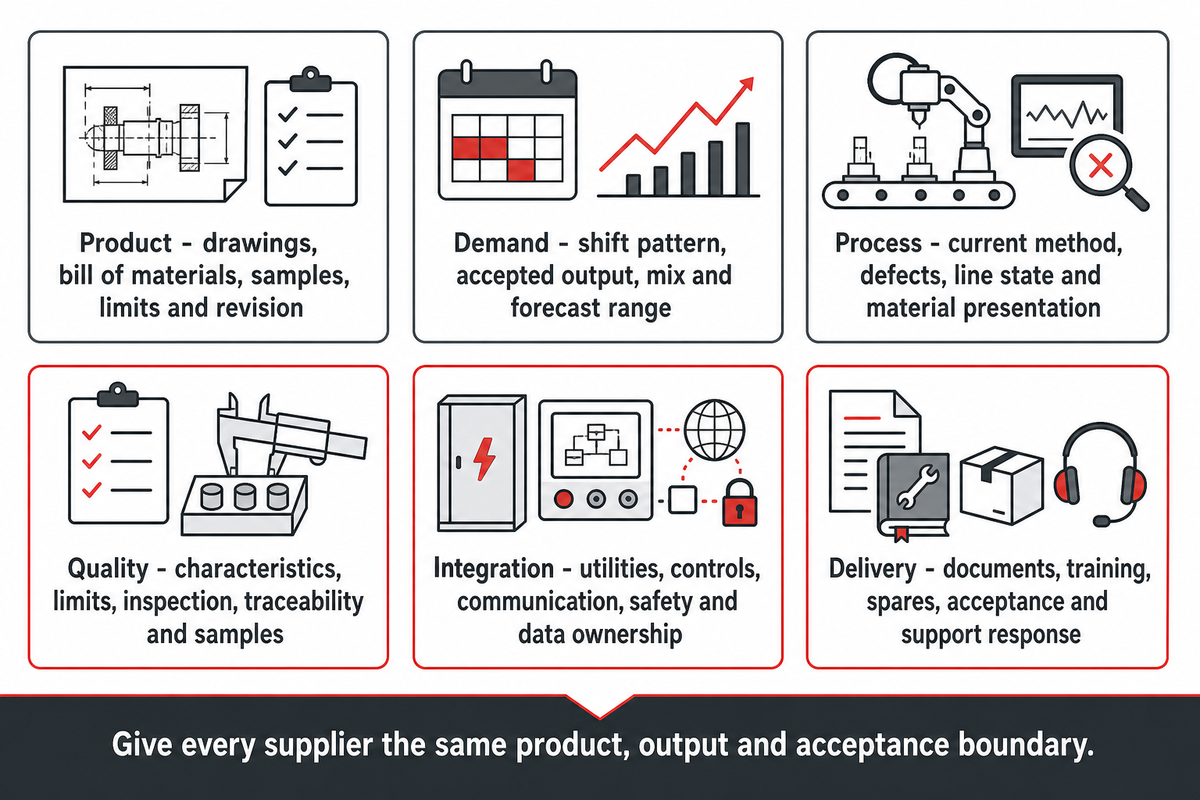
คำขอใบเสนอราคาที่จัดทำอย่างเหมาะสมสำหรับ ระบบบูรณาการหุ่นยนต์หรือเซลล์ใส่พินจะช่วยลดหรือขจัดการตีความที่คลาดเคลื่อน โดยระบุผลิตภัณฑ์ ผลผลิต และเกณฑ์การตรวจรับให้เหมือนกันสำหรับซัพพลายเออร์ทุกราย เพื่อให้เห็นความแตกต่างของขอบเขตงานก่อนเปรียบเทียบราคา
| หมวด | ข้อมูลที่ต้องระบุ |
|---|---|
| ผลิตภัณฑ์ | แบบทางวิศวกรรมที่ควบคุมฉบับ เอกสารบัญชีรายการวัสดุ ตัวอย่าง ขีดจำกัดด้านรูปลักษณ์ และสถานะการแก้ไขแบบ |
| ความต้องการ | รูปแบบกะการทำงาน เป้าหมายผลผลิตที่ผ่านเกณฑ์ สัดส่วนผลิตภัณฑ์ และช่วงประมาณการ |
| กระบวนการ | วิธีการปัจจุบัน ข้อบกพร่องที่ทราบ สถานะกระบวนการต้นทางและปลายทาง และการจัดเตรียมวัสดุ |
| คุณภาพ | คุณลักษณะสำคัญ ขีดจำกัด วิธีการตรวจสอบ การตรวจสอบย้อนกลับ และแผนการสุ่มตัวอย่าง |
| การบูรณาการระบบ | ระบบสาธารณูปโภค ระบบควบคุม การสื่อสาร ขอบเขตความปลอดภัย แผนผังพื้นที่ และผู้รับผิดชอบข้อมูล |
| การส่งมอบ | เอกสาร การฝึกอบรม อะไหล่ การตรวจรับจากโรงงานและหน้างาน และการตอบสนองด้านบริการ |
ขอให้ซัพพลายเออร์ระบุสมมติฐานและรายการยกเว้นควบคู่กับขอบเขตงานที่เสนอ ราคาประมูลที่ต่ำอาจไม่รวมส่วนประกอบหลายรายการ เช่น เครื่องป้อน ฟิกซ์เจอร์ การตรวจสอบ การบูรณาการกับสายการผลิต การติดตั้งและปรับจูนในต่างประเทศ ตลอดจนการตรวจสอบยืนยันการผลิต ซึ่งซัพพลายเออร์รายอื่นอาจรวมไว้แล้ว
ระบุด้วยว่าใครรับผิดชอบการจัดหาตัวอย่างและการแก้ไขแบบ หากตรวจสอบยืนยันเครื่องจักรด้วยตัวอย่างแรกเพียงชิ้นเดียว โครงการอาจเปลี่ยนแปลงไปมากเมื่อมีการเปลี่ยนผิวชุบของพิน เรซินของเฮาส์ซิง รูปทรงช่อง หรือบรรจุภัณฑ์ก่อนติดตั้ง
สัญญาณด้านต้นทุนโดยไม่กำหนดราคากลางตายตัว
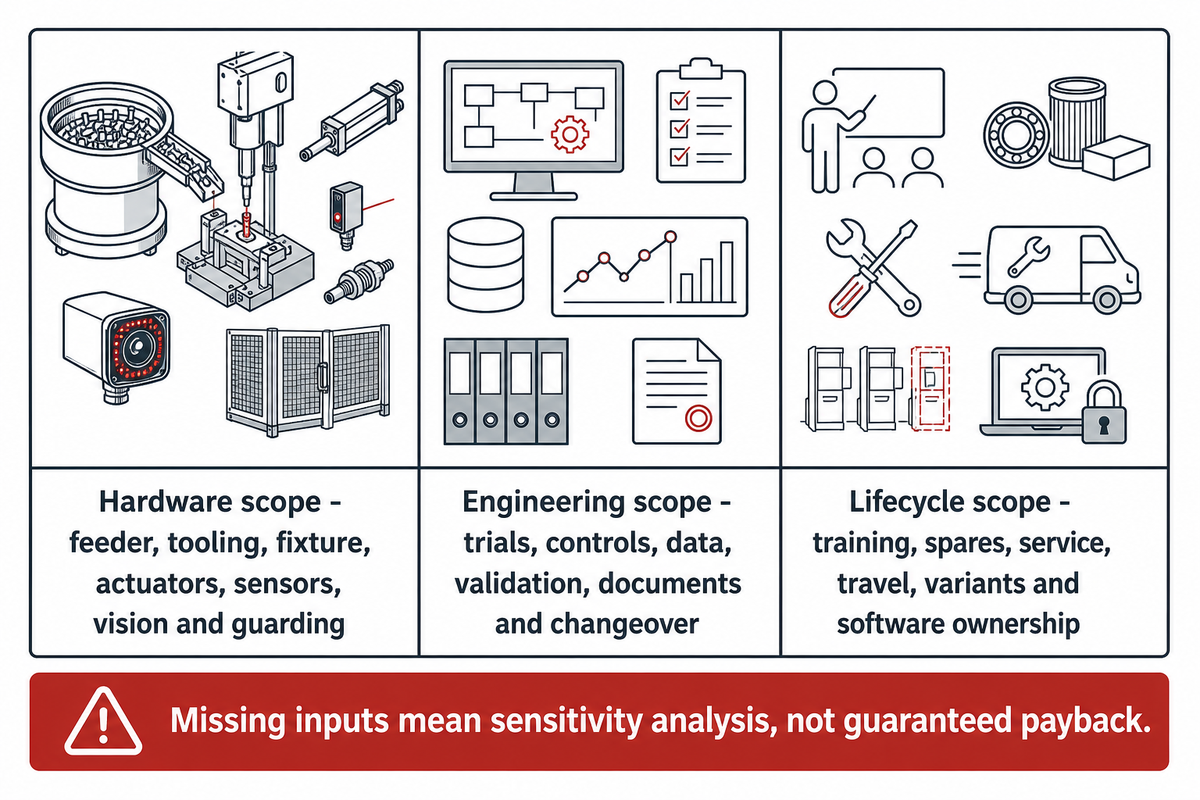
ไม่มีเหตุผลที่เหมาะสมในการกำหนดราคาเดียวสำหรับระบบใส่พินสั่งทำพิเศษ เพราะต้นทุนแปรผันตามขอบเขตงาน ความซับซ้อนของการป้อน จำนวนกลุ่มผลิตภัณฑ์ ฟิกซ์เจอร์ที่เสนอ แกนการเคลื่อนที่ การตรวจสอบ การตรวจสอบย้อนกลับ ระบบป้องกัน การบูรณาการกับสายการผลิต เอกสาร งานหน้างาน และเครื่องมือการผลิตสำรอง ล้วนส่งผลต่อต้นทุนโดยรวม
ขอบเขตฮาร์ดแวร์
เครื่องป้อน เครื่องมือการผลิต ฟิกซ์เจอร์ แอคชูเอเตอร์ เซนเซอร์ แมชชีนวิชัน และระบบป้องกัน
ขอบเขตงานวิศวกรรม
การทดลองกับชิ้นงาน ระบบควบคุม ข้อมูล การตรวจสอบยืนยัน เอกสาร และการออกแบบสำหรับเปลี่ยนรุ่นการผลิต
ขอบเขตตลอดวงจรอายุการใช้งาน
การฝึกอบรม อะไหล่ บริการ การเดินทาง รุ่นผลิตภัณฑ์ในอนาคต และผู้รับผิดชอบซอฟต์แวร์
แทนที่จะเปรียบเทียบราคา ให้พิจารณาขอบเขตงานทั้งหมดที่ได้รับการยอมรับ ระบุรายการเสริม ข้อยกเว้น ใบอนุญาต เครื่องมือการผลิตสิ้นเปลือง ค่าเดินทาง และชิ้นส่วนสำหรับการเปลี่ยนรุ่นในอนาคตไว้ในสัญญาเดียวกัน
การจัดทำแบบจำลองผลตอบแทนจากการลงทุน (ROI) ต้องใช้ข้อมูลอัตราผลผลิตที่ผ่านเกณฑ์ ต้นทุนแรงงานรวม ข้อมูลข้อบกพร่องและงานแก้ไขซ้ำ อัตราการใช้เครื่องจักรตามแผน ค่าเผื่อการบำรุงรักษา และการสูญเสียเวลาจากการเปลี่ยนรุ่นการผลิต หากขาดข้อมูลใด ให้จัดทำเป็นการวิเคราะห์ช่วงค่าความไว แทนการระบุระยะเวลาคืนทุนที่รับประกัน
สัญญาณเตือนด้านต้นทุน: ซัพพลายเออร์ระบุระยะเวลาคืนทุนก่อนจัดทำเอกสารกระบวนการพื้นฐาน นิยามผลผลิตที่ผ่านเกณฑ์ และขอบเขตงานที่รวมไว้
ZEUEE เหมาะกับโครงการระบบอัตโนมัติสำหรับคอนเน็กเตอร์อย่างไร
ZEUEE เป็นผู้เผยแพร่คู่มือนี้และเป็นซัพพลายเออร์ที่อาจได้รับการพิจารณา ดังนั้นควรมอง ข้อมูลบริษัทว่าเป็นหลักฐานจากบริษัทเอง Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. ระบุว่าก่อตั้งในปี 2005 และออกแบบ ผลิต และจำหน่ายอุปกรณ์ระบบอัตโนมัติในอุตสาหกรรม
ข้อมูลบริษัท ZEUEE ตามที่ระบุไว้
- ฐานการผลิตขนาด 20,000 ตารางเมตรในเมือง Taihe มณฑล Jiangxi
- พนักงานมากกว่า 120 คน
- สิทธิบัตรด้านการวิจัยและพัฒนามากกว่า 150 รายการ ตามที่ระบุในประวัติบริษัท
- การรับรอง ISO 9001:2015 ตามที่ระบุในประวัติบริษัท
- ลูกค้าในกว่า 30 ประเทศและภูมิภาค ตามที่ระบุในประวัติบริษัท.
- มุ่งเน้นระบบอัตโนมัติแบบสั่งทำสำหรับโรงงานทั้งแห่ง
ข้อมูลเหล่านี้แสดงถึงขนาดองค์กรและประสบการณ์ด้านระบบอัตโนมัติ แต่ใช้แทนการทบทวนทางวิศวกรรมสำหรับชิ้นงานเฉพาะไม่ได้ ขั้นตอนถัดไปคือส่งแบบทางวิศวกรรม ตัวอย่าง ขอบเขตผลผลิต ข้อกำหนดการตรวจสอบ และเงื่อนไขการบูรณาการให้ ZEUEE ประเมินกระบวนการที่เสนอ โดยใช้ตารางประเมินหลักฐานเดียวกับที่ใช้กับซัพพลายเออร์รายอื่น
สำหรับการพิจารณาผลิตภัณฑ์เชิงพาณิชย์ ให้ตรวจสอบ รุ่นเครื่องใส่พินที่มีให้เลือกและเหมาะกับแบบชิ้นงานของคุณ หรือ ส่งรายละเอียดการใช้งานพร้อมแบบพิน ค่าความคลาดเคลื่อนของเฮาส์ซิง และเป้าหมายผลผลิตเพื่อหารือเรื่องความเหมาะสม ควรตรวจสอบค่าผลิตภัณฑ์เฉพาะและข้อมูลการกำหนดค่าจากหน้านั้นและใบเสนอราคาโครงการ
กรอบคัดเลือกผู้ผลิต 5 ด่าน
ประเมินตามลำดับทั้ง 5 ด่าน ซัพพลายเออร์ที่ไม่ผ่านด่านแรก ๆ ไม่ควรได้รับการพิจารณาต่อเพียงเพราะราคาต่ำหรือวิดีโอโรงงานดูดี
- 1ด่านรูปทรงชิ้นงาน: ซัพพลายเออร์ได้ทบทวนแบบทางวิศวกรรมฉบับควบคุมและตัวอย่างชิ้นงานที่เป็นตัวแทนแล้วหรือไม่?
- 2ด่านกระบวนการ: แนวคิดระบบครอบคลุมการป้อน การกำหนดตำแหน่ง การใส่พิน การตรวจยืนยัน และการกู้คืนการทำงานหรือไม่?
- 3 ด่านหลักฐาน: คำกล่าวอ้างเรื่องผลผลิต คุณภาพ และการเปลี่ยนรุ่นการผลิตผูกกับเงื่อนไขที่วัดผลได้หรือไม่?
- 4 ด่านการบูรณาการระบบ: มีการกำหนดระบบสาธารณูปโภค อินเทอร์เฟซ ความปลอดภัย ข้อมูล เอกสาร และผู้รับผิดชอบแล้วหรือไม่?
- 5 ด่านวงจรอายุการใช้งาน: มีความชัดเจนเชิงพาณิชย์เกี่ยวกับการฝึกอบรม อะไหล่ การตอบสนองด้านบริการ และรุ่นผลิตภัณฑ์ในอนาคตหรือไม่?
ผู้สมัครที่ดีที่สุดไม่จำเป็นต้องเป็นระบบที่ทำงานอัตโนมัติมากที่สุด แต่ควรเป็นรายที่กำหนดขอบเขตงานเพื่อจัดการความเสี่ยงสำคัญด้วยหลักฐานที่ทีมของคุณทำซ้ำได้ ทั้งในการตรวจรับจากโรงงาน การตรวจรับที่หน้างาน และการส่งมอบเข้าสู่การผลิต
คำถามที่พบบ่อย: ผู้ผลิตเครื่องใส่พิน
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










