Entre em contato com a Zeyu lntelligent Industrial Company
Guia de máquina de revestimento de anéis coloridos: transferência de faixas, cura UV e inspeção CCD

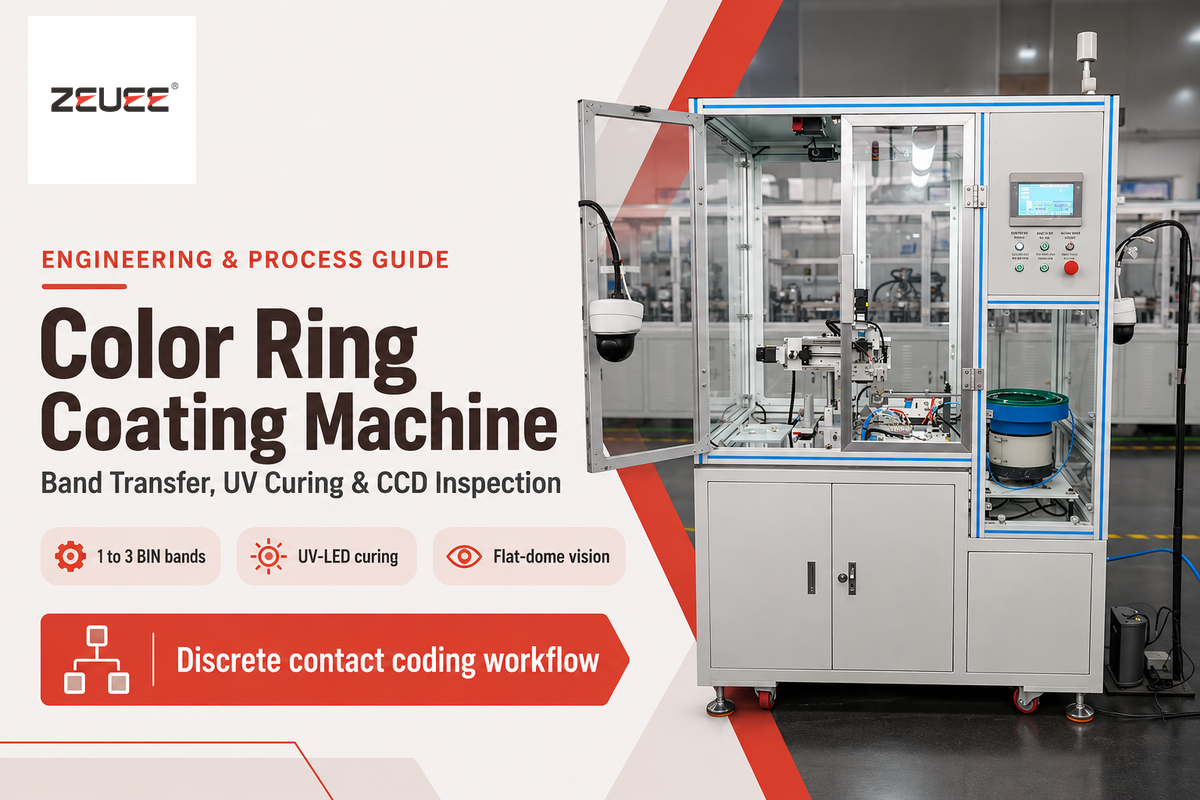
Uma máquina de revestimento de anéis coloridos aplica de 1 a 3 faixas concêntricas de identificação ao redor de contatos cilíndricos discretos. Os valores de referência publicados para codificação de pinos situam-se perto de 60 ciclos por minuto (cerca de um contato por segundo), enquanto equipamentos maiores para tubos de fusíveis alcançam até 100 peças por minuto. Os códigos completos de três dígitos do Número Básico de Identificação (BIN) da norma SAE AS39029 exigem três faixas. Conhecer a mecânica de transferência rotativa, os limites de cura UV-LED e a classificação por câmera evita que os compradores cotem cabines de pintura em lote ou câmaras de vácuo por engano.
Atualizado em novembro de 2026 · Por Cherry
Resumo de engenharia
- As peças-alvo incluem contatos cilíndricos discretos tipo pino e soquete (tamanhos SAE AS39029 #22D a #12), terminais e pequenos eixos.
- As células de passagem única depositam de 1 a 3 faixas concêntricas, sendo que três faixas codificam uma sequência BIN completa de três dígitos.
- As fontes de cura utilizam emissores UV-LED de banda estreita (365, 385, 395 ou 405 nm) ajustados aos fotoiniciadores da tinta, ou cozimento térmico controlado.
- Os controles de qualidade combinam óptica difusa de domo plano com classificação de cores CCD em linha e desvio de peça rejeitada confirmado por sensor.
Uma máquina discreta de revestimento de anéis coloridos deposita de 1 a 3 faixas em contatos cilíndricos de conectores em uma célula indexada. Ela também utiliza cura UV-LED e inspeção CCD em linha.
O que é uma máquina de revestimento de anéis coloridos e como funciona a transferência rotativa de faixas?
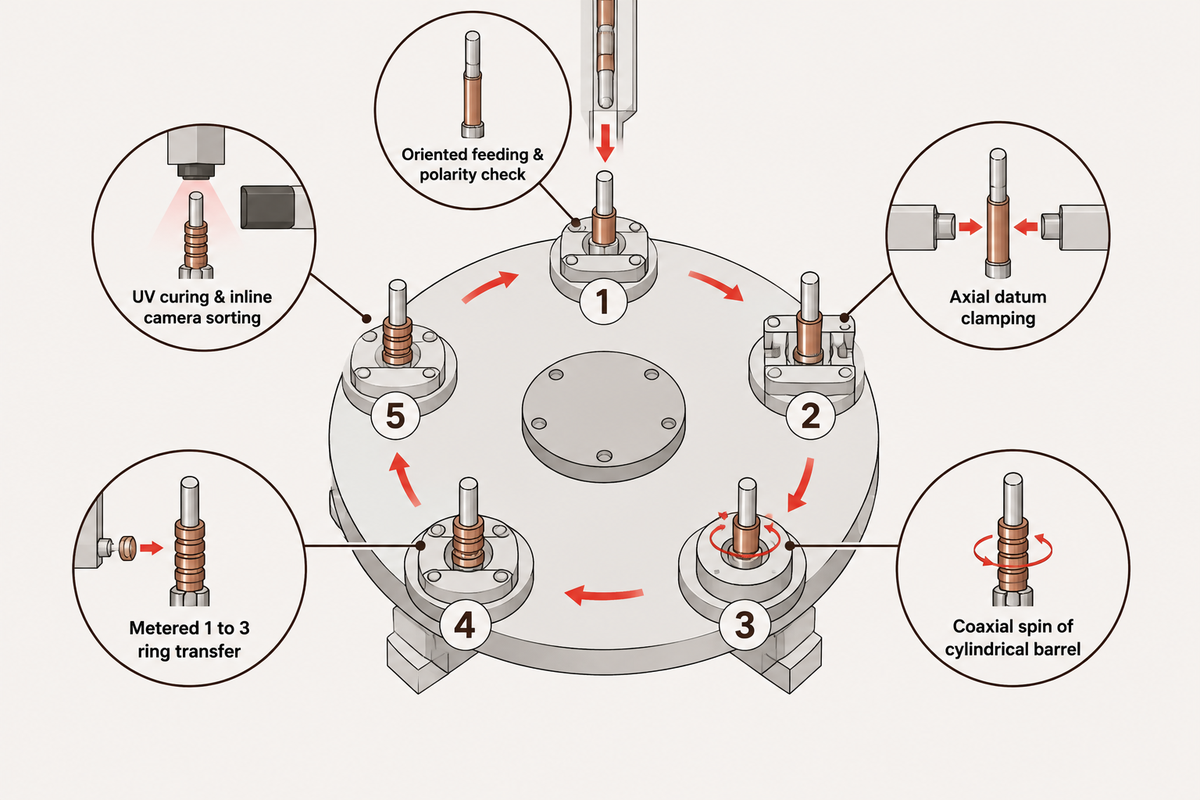
As máquinas de revestimento de anéis coloridos indexam contatos cilíndricos discretos ao redor de uma mesa rotativa, giram a peça contra um aplicador dosado e curam a tinta imediatamente. Uma câmera é utilizada para separar cada peça rejeitada. Ao contrário das cabines de pintura em lote, essas células aplicam faixas apenas no barril de crimpagem designado, mantendo as superfícies de acoplamento livres de tinta.
Como funciona uma máquina de revestimento de anéis coloridos em contatos cilíndricos?
Uma máquina automatizada de revestimento de contatos executa cinco funções: alimentação orientada e verificação de polaridade; fixação de referência axial; giro coaxial; transferência dosada de anéis; e cura UV com separação por câmera em linha. Primeiro, o alimentador de peças individualiza o lote a granel (pinos ou soquetes) e verifica a polaridade axial para que o barril do fio fique voltado para o aplicador. Segundo, um batente positivo posiciona o contato ao longo de seu eixo para que a posição da faixa seja repetível.
Terceiro, um mandril coaxial ou porta-pinça gira o cilindro a uma velocidade controlada. Quarto, rodas de transferência, agulhas dosadoras ou rolos com lâmina raspadora tocam o barril giratório e aplicam 1, 2 ou 3 anéis em uma única passagem. Quinto, a mesa rotativa indexa o contato, e a cura UV é utilizada junto com a classificação por câmera para verificar a qualidade. Lotes fora de especificação são desviados.
Patentes publicadas por terceiros mostram como os engenheiros formam faixas estreitas em barris em miniatura. Por exemplo, a patente publicada CN118744073A (Shanghai Workpower Telecom Co., Ltd.) descreve uma configuração com larguras de anel de 0,5 mm e 1,0 mm com passo de 1,0 mm. Esse projeto utiliza agulhas 27G (0,42 mm DE) e 30G (0,31 mm DE), um mandril pneumático e um raspador de silicone Shore A50.
Um registro externo separado, a patente publicada CN122558722A (Kunshan Aisyitian Automation), descreve uma mesa rotativa elétrica combinada com um alimentador de peças vibratório e suportes seguidores de pinça elástica. Ele utiliza uma referência axial de empurrar, rodas motrizes de borracha e um sensor a laser de descarga. Nenhuma das duas publicações divulga propriedade intelectual da ZEUEE. Os clipes de encaixe anteriores na patente expirada dos EUA US6311229B1 (Elsag International BV) adaptam-se a blocos de E/S, e não às cavidades estreitas de conectores circulares que dependem de anéis líquidos curados.
As máquinas discretas de revestimento de contatos operam com indexação contínua de peça única, em vez de bandejas em lote. A referência de engenharia da ZEUEE posiciona as células de contatos discretos perto de um contato por segundo, aplicando até três faixas por passagem para formar um código BIN completo de três dígitos com classificação por visão. Esse ritmo contínuo de revestimento difere acentuadamente das linhas contínuas alimentadas por bobina, como o sistema MCM da Rosendahl Nextrom, que marca mais de 80 identificações de fibra óptica a 1.600 m/min.
Diferenciação entre máquinas de anéis para contatos e sistemas de revestimento industrial em lote
Confundir máquinas discretas de revestimento de contatos com linhas de acabamento superficial em lote pode levar os compradores a solicitar cotações de equipamentos inadequados. Uma cabine de pintura a pó pulveriza polímero termofixo seco sobre painéis metálicos, enquanto uma máquina de revestimento a vácuo deposita filmes metálicos finos de modo uniforme sobre bandejas dentro de uma câmara de vácuo. Em contrapartida, a patente de revestimento de contatos citada (CN118744073A) concentra-se em faixas líquidas estreitas e seletivas em barris de fios individuais.
Uma situação semelhante ocorre nos catálogos de máquinas usadas para as indústrias farmacêutica e de confeitaria. Uma drageadeira gira um tambor rotativo para rolar comprimidos e formar um revestimento uniforme em todos os lados. Nos catálogos farmacêuticos, um tambor parcialmente perfurado para revestimento de açúcar gira comprimidos sob ar aquecido. Um tambor parcialmente perfurado operado pneumaticamente para descarga de lote processa núcleos a granel, e não pinos delicados de latão ou cobre-berílio.
| Categoria de equipamento | Mecanismo principal do processo | Geometria de cobertura | Adequação para codificação BIN de contatos |
|---|---|---|---|
| Máquina discreta de revestimento de anéis coloridos | Giro indexado + transferência dosada por roda ou agulha + cura UV | 1–3 faixas seletivas de 360° no barril do fio | Mantém a zona de acoplamento dourada livre; suporta classificação de cores CCD |
| Marcador contínuo de anéis para fibra | Jateamento úmido sobre úmido sem contato em fio em movimento | Anéis periódicos ao longo de fibra a 1.600 m/min | Projetado para fios flexíveis contínuos, não para pinos rígidos individualizados |
| Câmara PVD / Magnetron em lote | Pulverização catódica por arco múltiplo e magnetron a vácuo | Filme fino metálico em toda a superfície em suportes | Construída para revestimento de superfície total, e não para faixas BIN multicoloridas |
| Tambor a granel ou cabine de pintura a pó | Tambor rotativo de pulverização ou pistola eletrostática de pó | Camada de revestimento não seletiva em toda a peça | Risco de deformação do pino e cobertura indesejada nas superfícies de acoplamento |
Limite de seleção: Utilize um marcador contínuo para fios flexíveis ou fibras ópticas alimentadas por bobina. Contatos usinados rígidos normalmente utilizam indexação rotativa com dispositivo de fixação quando a aplicação automatizada de faixas multicoloridas é escolhida em vez de métodos manuais ou em lote.
Geometria do contato, tolerâncias de largura de faixa e especificações de cura da tinta
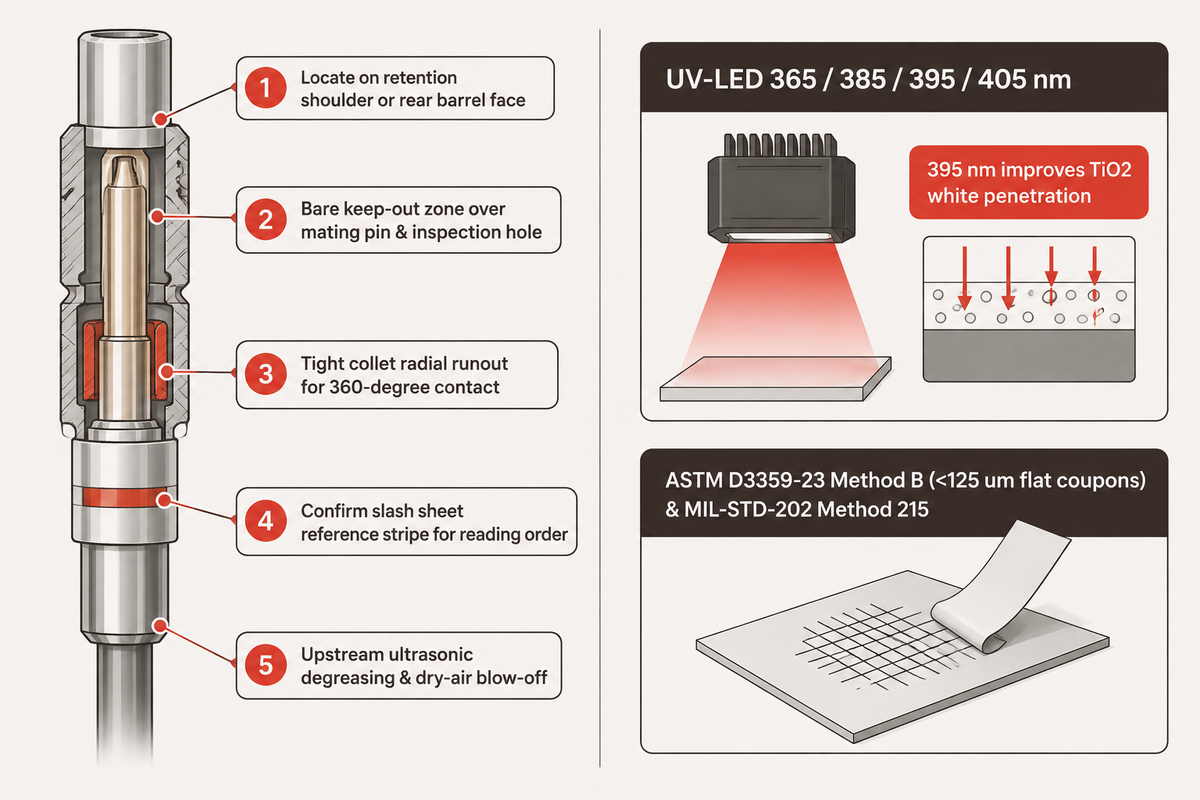
Depois que a transferência rotativa deposita tinta úmida no barril do fio, a geometria do contato e a física da cura determinam se essas faixas resistirão à crimpagem e à limpeza. Os engenheiros vinculam as zonas de faixa às folhas de especificação SAE AS39029, mantêm a tinta fora das superfícies douradas de acoplamento e ajustam o comprimento de onda e a dose do UV-LED à química da tinta.
Famílias de contatos SAE AS39029 e disposição das faixas BIN
Os conectores aeroespaciais e de defesa fabricados conforme as normas MIL-DTL-38999 ou MIL-DTL-26482 utilizam contatos removíveis regidos pela norma SAE AS39029 (anteriormente MIL-C-39029). De acordo com a análise da norma AS39029 do laboratório Lectromec, acreditado pela ISO/IEC 17025, os contatos qualificados, incluindo aqueles usados em conectores MIL-DTL-38999, devem suportar pelo menos 500 ciclos de acoplamento, limitar o deslocamento axial a no máximo 0,3 mm e passar em ensaios de choque que verificam descontinuidades elétricas superiores a 1 microssegundo. A Lectromec resume diretamente a base de retenção mecânica:
“Os contatos de tamanho 22 em conectores MIL-DTL-38999 devem suportar pelo menos 10 lbf (44 N) de força axial sem se deslocar, e os contatos maiores (Tamanho 16, 12, etc.) possuem requisitos mínimos de retenção ainda mais elevados (até 25 lbf ou ~111 N para o maior tamanho).”
O revestimento de ouro torna a adesão da tinta mais difícil do que marcar aço nu ou plástico. O guia M39029 da Connector Supplier observa que a norma exigia historicamente 0,000050 in (50 micropolegadas) de ouro sobre todo o corpo externo, embora o revestimento seletivo de ouro seja agora permitido. O ouro liso possui baixa energia superficial e oferece aderência mínima para a tinta úmida. O óleo de usinagem residual causa microfuros ou descascamento após a cura. Para conhecer as tolerâncias mecânicas anteriores à aplicação de faixas, consulte nosso guia sobre fluxos de trabalho de montagem de contatos tipo pino e soquete.
Nos contatos SAE AS39029, três faixas coloridas codificam o Número Básico de Identificação (BIN) de três dígitos, lido do barril do fio em direção à ponta de acoplamento. Os diâmetros exatos do barril do contato e as tolerâncias de largura de faixa provêm da folha de especificação M39029 de cada peça, e não de uma tabela universal única. A patente CN118744073A ilustra larguras de anel em escala submilimétrica e milimétrica para contatos de crimpagem, enquanto a faixa de Ø4,4–5,9 mm citada no modelo TIU-03 da Yulishih aplica-se a tubos de fusíveis maiores, e não a pinos em miniatura. A matriz de referência abaixo compila onze modelos publicados de contatos M39029 da MILNEC e da Aiconics nos tamanhos #22D a #12.
| Modelo de contato | Tipo de contato e classe de tamanho | Bitola do fio (AWG) | Sequência publicada de cores BIN | Foco principal de revestimento e alimentação |
|---|---|---|---|---|
| M39029/58-360 | Pino · Tamanho #22D | 22–28 AWG | Laranja, Azul, Preto | Alimentação de baixa queda para evitar entortar pinos finos; referência axial precisa |
| M39029/56-348 | Soquete · Tamanho #22D | 22–28 AWG | Laranja, Amarelo, Cinza | Proteger a capa fendida do soquete; verificar contraste nas faixas cinza/amarela |
| M39029/58-363 | Pino · Tamanho #20 | 20–24 AWG | Laranja, Azul, Laranja | Folga rigorosa de zona livre perto do ressalto e do furo de inspeção |
| M39029/56-351 | Soquete · Tamanho #20 | 20–24 AWG | Laranja, Verde, Marrom | Iluminação difusa para separar tons marrom e laranja sobre ouro |
| M39029/1-100 | Pino · Tamanho 16 / Barril 22 | 22 AWG | Marrom, Preto, Preto | A geometria escalonada do barril exige diâmetro de pinça compatível |
| M39029/1-101 | Pino · Tamanho 16 / Barril 20 | 20 AWG | Marrom, Preto, Marrom | Verificar orientação axial antes da transferência de tinta no barril reduzido |
| M39029/58-364 | Pino · Tamanho #16 | 16–20 AWG | Laranja, Azul, Amarelo | Verificar dose UV no pigmento amarelo opaco em toda a circunferência |
| M39029/56-352 | Soquete · Tamanho #16 | 16–20 AWG | Laranja, Verde, Vermelho | Calibrar separação de matiz da câmera entre faixas vermelha e laranja |
| M39029/58-365 | Pino · Tamanho #12 | 12–14 AWG | Laranja, Azul, Verde | Massa maior do contato exige trilhos amortecidos para limitar marcas |
| M39029/56-353 | Soquete · Tamanho #12 | 12–14 AWG | Laranja, Verde, Laranja | Confirmar exposição UV circunferencial completa em barril de maior diâmetro |
| M39029/31-234 | Pino · Tamanho #12 | 12–14 AWG | Vermelho, Laranja, Amarelo | Verificação tricolor de alto croma sob iluminação difusa de domo plano |
Lista de verificação de acúmulo de tolerâncias de faixas BIN
Verifique cinco parâmetros dimensionais e de preparação de superfície listados na Lista de verificação de acúmulo de tolerâncias de faixas BIN antes de liberar um desenho de contato para um fabricante de máquinas. O desalinhamento desses parâmetros pode causar desvio dimensional e espalhamento de tinta, resultando em refugo.
- Posicione o contato pelo ressalto de retenção ou pela face traseira do barril, e não pela ponta delicada de acoplamento.
- Defina uma zona livre sem tinta sobre o pino ativo de acoplamento, a capa do soquete e o furo de inspeção de crimpagem.
- Mantenha o batimento radial da pinça restrito para garantir que a roda de transferência ou agulha faça contato uniforme em 360 graus.
- Confirme na folha de especificação M39029 aplicável se a primeira faixa utiliza uma listra de referência mais larga para a ordem de leitura.
- Verifique o desengraxe ultrassônico prévio e o sopro de ar seco antes da produção de revestimento para que óleos de usinagem não prejudiquem a molhabilidade.
Física da cura UV-LED e sensibilidade da formulação da tinta
Os conjuntos comerciais de UV-LED emitem picos UVA de banda estreita em 365, 385, 395 ou 405 nm com zero calor infravermelho, segundo o guia de cura UV da GEW. As tintas UV combinam 50–80% de oligômeros, até 50% de monômeros e 0,5–15% de fotoiniciadores que reticulam em vez de secar por evaporação de solvente. A opacidade do pigmento afeta fortemente a seleção do comprimento de onda. A UVNDT observa que a tinta branca contém dióxido de titânio (TiO2), que bloqueia a luz UV abaixo de 380 nm. Sob o pigmento branco, uma lâmpada de 365 nm corre o risco de deixar a camada inferior do revestimento subcurada. A mudança para 395 nm melhora a penetração quando combinada com a absorção do fotoiniciador, a espessura do filme e a dose UV fornecida.
As janelas de cura dependem da formulação da tinta, e não apenas da potência da lâmpada. Pesquisadores do National Institute of Standards and Technology (NIST) (Bennett, 2017; atualizado em 7 de maio de 2026) mediram cinco resinas fotopoliméricas comerciais de manufatura aditiva em 365 nm e 405 nm. Eles registraram variação de até 7X na energia crítica de cura (Ec) e variação de 10X na profundidade de penetração (Dp). Esse estudo avaliou resinas de manufatura aditiva em vez de tintas para faixas de contatos, mas ilustra a sensibilidade da formulação. Como um radiômetro UV mede a irradiância e a dose da lâmpada em vez da adesão direta da tinta, os engenheiros combinam registros de radiômetro com ensaios reais de cura e solvente em contatos de amostra revestidos. O mesmo estudo do NIST também constatou que medições com paquímetro são imprecisas em elastômeros macios, favorecendo medidores ópticos ou perfilômetros durante a qualificação.
Cálculo prático de rotação circunferencial e exposição UV
Suponha que um engenheiro modele um contato com diâmetro externo assumido do barril do fio de 1,60 mm girando a 150 rpm diante de um feixe UV de linha única por 0,30 s. A velocidade superficial circunferencial é igual a pi × 1,60 mm × (150 ÷ 60) = 12,57 mm/s. Uma volta completa equivale a pi × 1,60 mm = 5,03 mm. Durante 0,30 s, o barril gira 12,57 × 0,30 = 3,77 mm, ou 0,75 de uma volta completa (270 graus). Como o barril não completou uma volta inteira diante de um feixe linear, parte da circunferência não recebe passagem direta do feixe (o arco exato não exposto depende do ângulo de cobertura óptica do emissor). Estender o tempo de permanência para 0,40 s completa uma volta inteira, enquanto a cura total em profundidade ainda exige compatibilidade entre a química do fotoiniciador da tinta, a espessura do filme e a dose de energia entregue.
Quais ensaios de adesão de tinta e resistência a solventes verificam as faixas coloridas curadas nos contatos?
O ensaio de adesão por fita ASTM D3359-23 e o ensaio de permanência em solvente MIL-STD-202 Método de Ensaio 215 são dois métodos centrais usados junto com os critérios do desenho do cliente para verificar os requisitos de revestimento. A norma ASTM D3359-23 (Ativa, março de 2023) classifica a adesão por fita em substrato metálico de 0 a 5 usando um descolamento rápido a 180 graus. O Método B aplica-se a filmes mais finos que 125 μm (5 mils), enquanto o Método A aplica-se acima de 125 μm; o Método B também pode se estender além de 125 μm quando há maior espaçamento de corte e acordo explícito entre comprador e vendedor. Como a classificação de 0–5 da ASTM D3359 não mede a força absoluta de descolamento nem anéis curvos estreitos de contatos diretamente, os laboratórios de qualidade testam corpos de prova planos com o mesmo revestimento metálico curados dentro da mesma máquina. Nos contatos reais, os laboratórios executam ensaios de permanência em solvente conforme MIL-STD-202 Método de Ensaio 215. Os guias de ensaio da DESolutions e da eComp confirmam que o Método 215 expõe as peças marcadas a solventes como aguarrás mineral, acetona, NMP ou Dynasolve para verificar a legibilidade da marcação e a resistência à descoloração.
Limite de cura: Se faixas brancas ou amarelas opacas falharem na permanência em solvente sob UV de 365 nm, verifique primeiro a compatibilidade do fotoiniciador da tinta e a dose UV entregue. Verifique a inibição superficial por oxigênio e o desengraxe do substrato antes de alterar o comprimento de onda da lâmpada ou a espessura do filme.
Revestimento rotativo de anéis coloridos vs. pintura manual, tampografia, laser e métodos PVD
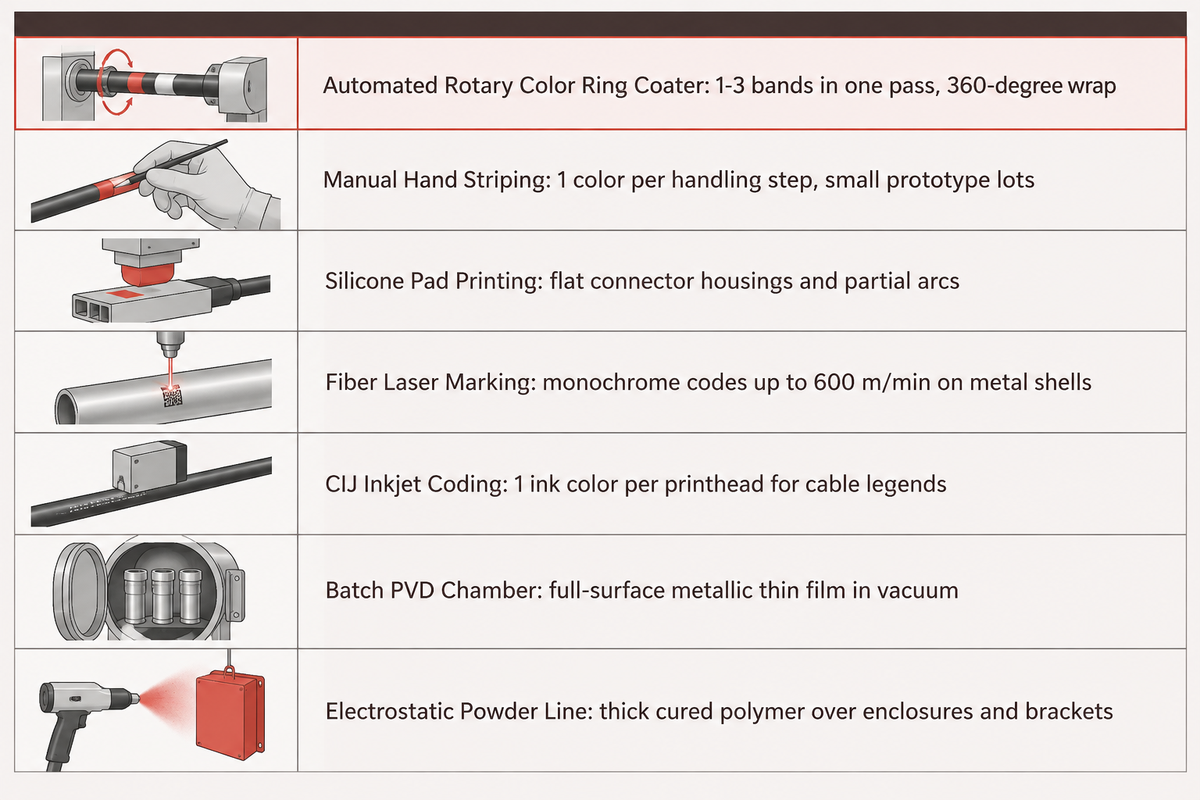
O revestimento rotativo automatizado de anéis coloridos adapta-se a contatos cilíndricos discretos que exigem três faixas BIN nítidas de 360 graus quando o volume, a cadência de troca e a inspeção justificam uma célula dedicada. A aplicação manual de faixas e os métodos atualmente aceitos são viáveis para aplicações de menor volume. Sistemas a laser, jato de tinta e PVD são utilizados para diferentes aplicações de marcação.
Quando os engenheiros devem escolher o revestimento rotativo automatizado em vez da marcação a laser ou jato de tinta?
Escolha uma máquina rotativa automatizada de revestimento de anéis coloridos quando os desenhos exigirem faixas multicoloridas de 360 graus e o volume de produção, a repetibilidade e as necessidades de inspeção justificarem uma célula dedicada. Os lasers de fibra destacam-se em textos monocromáticos rápidos e códigos 2D. A Videojet documenta lasers de fibra de 50W e um laser de fibra de 100W operando a até 600 m/min em peças metálicas, além de unidades de jato de tinta contínuo (CIJ) carregadas com tintas alfanuméricas MIL-SPEC. Esses sistemas, contudo, destinam-se a códigos alfanuméricos, códigos de barras e legendas contínuas, e não a faixas multicoloridas de código de resistores em barris finos banhados a ouro.
Da mesma forma, a tampografia com silicone atende a carcaças planas ou arcos parciais, a menos que dispositivos rotativos de múltiplos toques sejam adicionados. Cabeçotes padrão de impressão CIJ também exigem sincronização rotativa especializada e registro estreito de gotas para aplicar faixas em minúsculos pinos discretos. As máquinas rotativas dedicadas ao revestimento de contatos resolvem esses desafios de integração desde a concepção. Especificações externas publicadas listam o Model 1174 da Adapt Automation com cerca de 60 ciclos por minuto para 1–3 faixas em contatos. A máquina de anéis UV TIU-03 da Yulishih especifica até 100 pcs/min (incluindo cura) em tubos de fusíveis maiores de Ø4,4–5,9 mm.
Buscas amplas também retornam uma máquina de revestimento PVD ou uma máquina de revestimento para fabricantes de joias destinada ao revestimento decorativo de superfície total. Por exemplo, uma câmara de revestimento por pulverização catódica magnetron com dimensões de φ1300 × H1300 mm reveste ferragens em suportes de maneira uniforme em lotes a vácuo, em vez de aplicar faixas em pinos elétricos individuais. Além disso, uma cabine profissional de pintura a pó ou uma linha industrial completa de pintura a pó emprega uma pistola eletrostática projetada para gabinetes e suportes. As linhas multifuncionais de revestimento de ferragens exigem etapas personalizadas de mascaramento e dispositivo de fixação que adicionam complexidade em comparação com máquinas rotativas dedicadas a pinos individuais.
| Método | Integridade da faixa de 360° | Cores por passagem | Impacto no substrato | Velocidade de referência publicada | Aplicação mais indicada |
|---|---|---|---|---|---|
| Máquina rotativa automatizada de anéis coloridos | Envolvimento contínuo de 360° via giro coaxial | 1–3 faixas em uma passagem | Tinta líquida/UV não ablativa no barril do fio | ~60 ciclos/min est. (pinos Adapt 1174); até 100 pcs/min (fusíveis Yulishih TIU-03) | Contatos e terminais aeroespaciais/defesa M39029 em produção |
| Aplicação manual de faixas | Sobreposição e bordas dependentes do operador | 1 cor por etapa de manuseio | Não ablativo; alto risco de borramento na bandeja | Ritmo manual de bancada | Pequenos lotes de protótipos e amostras de engenharia |
| Tampografia com silicone | Adequada para faces planas ou arcos parciais sem rotação | 1–2 cores via toques indexados | Não ablativo; requer ferramental rotativo para volta completa | Indexação em lote por dispositivo de fixação | Carcaças planas de conectores e legendas em face única |
| Marcação a laser de fibra | Contraste monocromático; eixo rotativo necessário | 0 cores de pigmento padronizadas | Marcação por óxido superficial; verificar integridade do ouro fino | Até 600 m/min em metal (Videojet 50W/100W) | Códigos de lote alfanuméricos e códigos 2D em carcaças |
| Codificação a jato de tinta CIJ | Exige rotação sincronizada para anéis completos | 1 cor de tinta por cabeçote de impressão | Sem contato; tintas de texto MIL-SPEC disponíveis | Linhas contínuas de cabos de alta velocidade | Legendas em capas de cabos e suportes metálicos planos |
| Câmara PVD em lote | Filme não seletivo em toda a peça, salvo mascaramento | 1 acabamento uniforme de câmara por ciclo | Deposita filme metálico nas superfícies expostas | Ciclo de vácuo em lote (bombeamento <=20 min na especificação citada) | Joias decorativas e revestimento superficial total de ferragens |
| Linha de pintura eletrostática a pó | Cobertura pulverizada não seletiva, salvo mascaramento | 1 acabamento em pó por passagem na cabine | Camada espessa de polímero curado sobre metal exposto | Lote em cabine transportadora e estufa | Gabinetes, suportes e painéis estruturais |
Regra de decisão: Mantenha unidades a laser ou CIJ para carcaças de conectores e capas de cabos, ajustando a aplicação manual de faixas ou células rotativas automatizadas ao volume do lote, à cadência de troca e aos processos qualificados.
Alimentação de peças, orientação axial e controle rápido de troca de cor
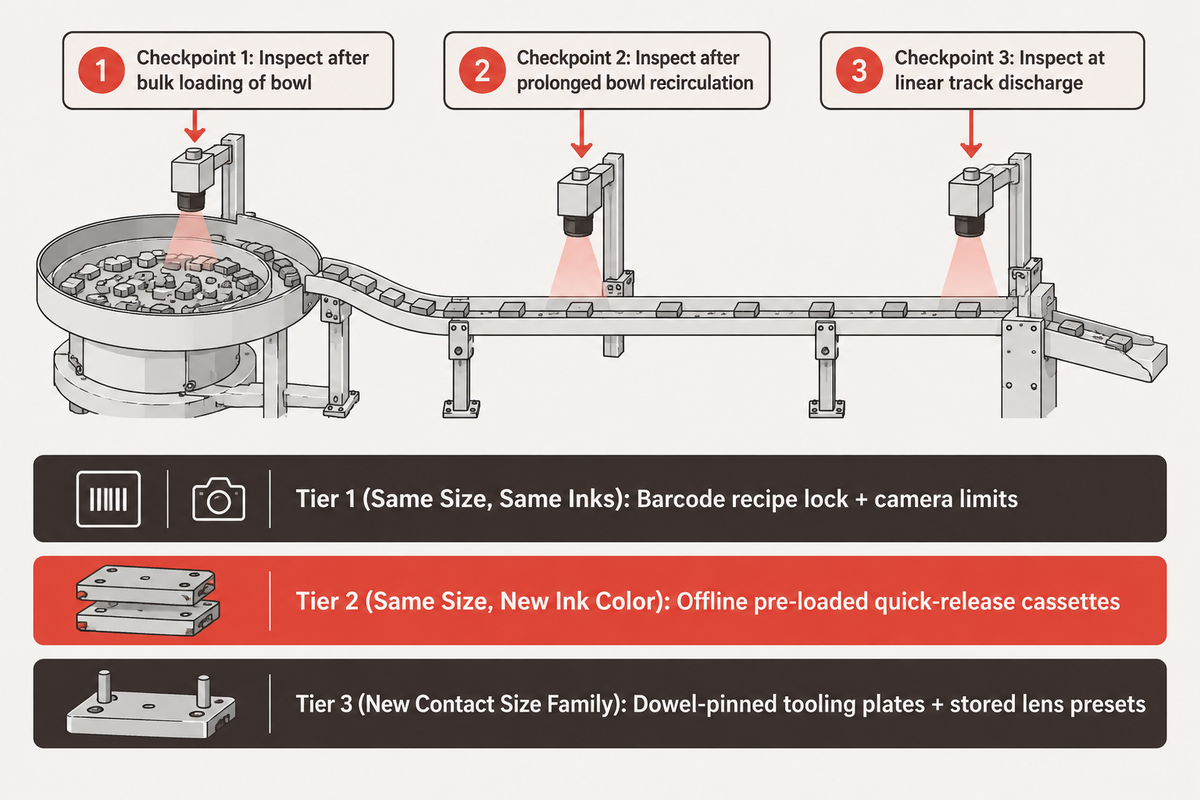
O rendimento real do turno é governado pela alimentação de peças e pela troca de cor mais do que pela velocidade de ciclo da mesa rotativa. Pinos frágeis banhados a ouro entortam ou sofrem marcas quando a amplitude da panela vibratória sobe demais. Fábricas de contatos de alta variedade também perdem tempo de operação a menos que cassetes de tinta, rolos e ferramental sejam trocados sob controles repetíveis.
Como evitar o empenamento de pinos de contato durante a alimentação automatizada por panela vibratória?
Selecione o mecanismo de alimentação apropriado para a rigidez do contato, em vez de forçar todos os pinos por uma panela de aço nu. Panelas a granel, como a panela de aço inoxidável de 18 polegadas no Model 1174 da Adapt Automation ou o funil de 5.000 peças na TIU-03 da Yulishih, movimentam terminais robustos e tubos de fusíveis com segurança. Pinos finos Tamanho #22D e soquetes fendidos podem se enroscar e sofrer deformação sob o peso das peças em recirculação. Utilize carregadores por magazine ou tubo de baixa queda para manter o rendimento em geometrias frágeis.
Embora revestimentos protetores na panela ajudem a amortecer as peças, eles não conseguem compensar deficiências no ferramental mecânico. A Lancing UK Bowlfeeders ressalta que revestimentos de elastômero podem melhorar o atrito ou reduzir o rebote, mas não substituem o ferramental correto, a lógica de orientação e o controle de qualidade das peças. Monitore os contatos em três pontos distintos durante o processo de comissionamento: após o carregamento a granel da panela, após a recirculação prolongada na panela e na descarga do trilho linear. Observar os três pontos permite determinar se as marcas no ouro decorrem do peso no funil, de rebarbas no trilho ou de aperto no escapamento.
A análise de alimentadores vibratórios de agosto de 2026 da RNA Automation destaca uma armadilha frequente no chão de fábrica. Suponha que um alimentador de peças vibratório entregue 200 peças por minuto de forma constante a uma célula de revestimento. Os supervisores veem contagens estáveis de alimentação e presumem que a orientação está igualmente estável. Enquanto isso, o desgaste sutil do trilho e o excesso de amplitude de vibração deixam os pinos saltarem pelos limpadores de orientação e entrarem invertidos no mandril. Como alerta a RNA Automation, mais vibração nem sempre é melhor. Em uma hora, a máquina de revestimento integra contatos invertidos na estação de transferência, aplicando faixas na ponta de acoplamento em vez do barril e enchendo a calha de peça rejeitada.
Instale um sensor óptico ou a laser de polaridade antes do escapamento de carga para desviar contatos invertidos a seco. Ajuste cuidadosamente cada berço de posicionamento do ferramental do alimentador de peças ao agrupar famílias mistas de conectores; consulte nosso guia sobre tipos de contatos de conectores e seleção de geometria durante o projeto do ferramental.
Relógio de troca do último bom ao primeiro bom
Tempos de chamada de receita citados como dois minutos podem contar apenas os toques na tela. Fábricas de alta variedade devem usar o Relógio de troca do último bom ao primeiro bom para medir o tempo real de parada. Meça cada minuto desde o último pino aprovado do Lote A até o primeiro pino verificado por visão do Lote B em três níveis operacionais:
| Nível de troca | Ações físicas e de software | Principal fator de parada | Controle para reduzir o tempo |
|---|---|---|---|
| Nível 1: Mesmo tamanho, mesmas tintas | Carregar receita na IHM; reatribuir cabeçotes ativos e verificação BIN | Aprovação da ordem de cores da primeira peça | Trava de receita por código de barras + controle automático dos limites da câmera |
| Nível 2: Mesmo tamanho, nova cor de tinta | Trocar cassete de tinta e roda ou purgar coletor de agulhas | Purga com solvente e estabilização da tonalidade | Cassetes de cor de engate rápido pré-carregados fora da linha |
| Nível 3: Nova família de tamanho de contato | Trocar trilho, berços de posicionamento de pinça, batente axial e foco da câmera | Alinhamento mecânico e verificação de batimento | Placas de ferramental com pinos-guia + predefinições de lente salvas |
Regra de troca: Se a sua linha troca as cores de tinta BIN mais de duas vezes por turno, especifique cassetes aplicadores removíveis pré-entintados para que os técnicos evitem lavagens úmidas com solvente dentro da estrutura da máquina.
Verificação por visão artificial em linha e solução de problemas de defeitos
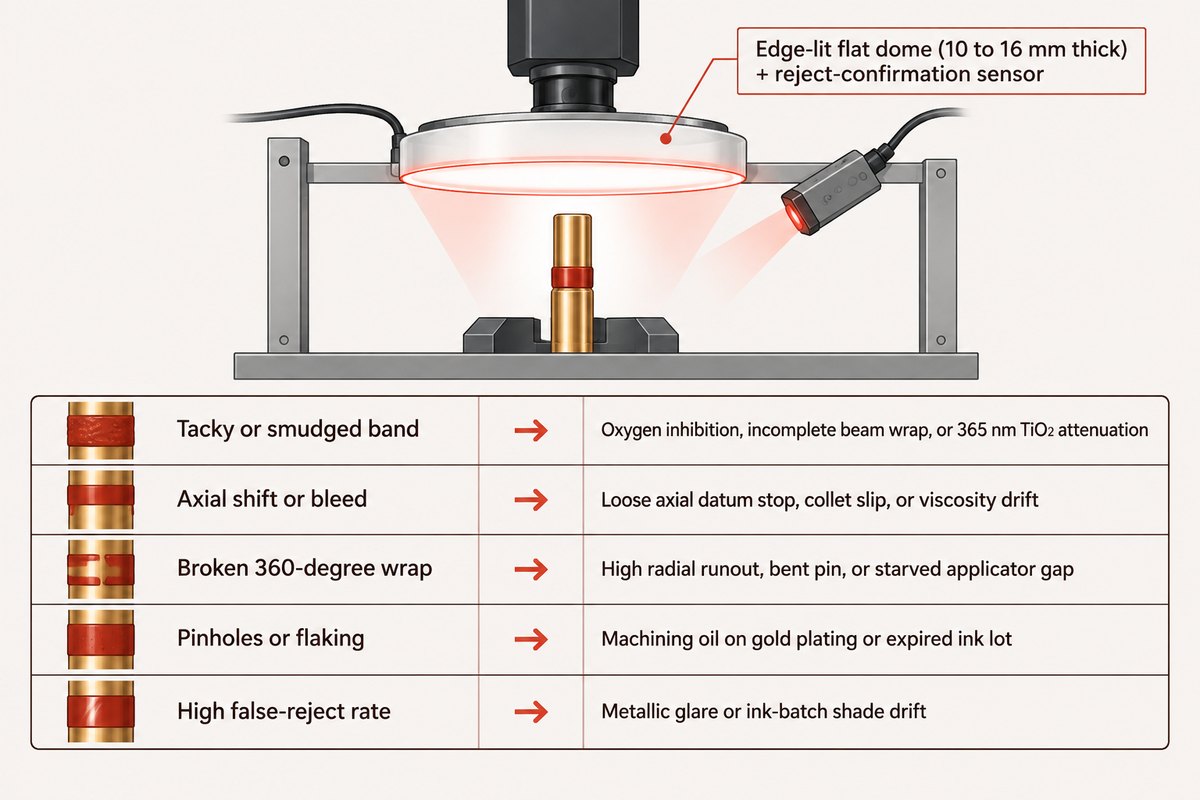
A visão artificial em linha pode inspecionar características visíveis de revestimento em um processo de malha aberta. Como os pinos curvos banhados a ouro agem como espelhos, a classificação precisa exige janelas de cor calibradas, iluminação difusa de domo plano e separação determinística de peça rejeitada vinculada às causas físicas raiz.
Controle do brilho especular em cilindros reflexivos banhados a ouro
Luzes anulares padrão têm dificuldade em contatos cilíndricos brilhantes. LEDs de fonte pontual projetam uma linha brilhante de reflexo branco ao longo da crista de um pino dourado enquanto deixam as laterais escuras. Essa distorção desloca o matiz medido e provoca falsas rejeições entre faixas marrons, vermelhas e laranjas. No estudo de iluminação cilíndrica da Vision Systems Design (Joe Gugliotti e Marc Landman, setembro de 2020), os autores examinam um domo plano iluminado pelas bordas. Medindo de 10 a 16 mm de espessura com uma janela clara de visualização, ele envolve cilindros metálicos brilhantes em luz difusa uniforme. Ao contrário dos domos hemisféricos tradicionais, um domo plano elimina tanto os pontos quentes de reflexo quanto o reflexo escuro do furo da câmera sobre o cilindro.
Combine óptica difusa com geração de imagens em múltiplos ângulos ou rotação sob a lente para que o sistema de controle verifique a continuidade completa de 360 graus. Quatro características devem ser avaliadas para cada contato: sequência de cores BIN, largura da faixa, deslocamento axial a partir do ressalto e limpeza da zona livre. Para cada sopro ou desviador de peça rejeitada, um sensor de confirmação de rejeição deve ser usado para que uma ejeção perdida pare a mesa indexadora. Para outras boas práticas de configuração de câmera, consulte nosso guia de automação de inspeção de conectores e verificação por visão.
Por que uma máquina de revestimento de anéis coloridos produz faixas borradas ou desalinhadas?
Faixas borradas ou desalinhadas geralmente decorrem de excesso de transferência de tinta, deslizamento axial dentro do mandril, raspadores ou agulhas desgastados, cura UV incompleta, variação de viscosidade da tinta, contaminação superficial ou contato no manuseio de descarga. O guia de cura da UVNDT identifica a inibição por oxigênio como um problema superficial frequente sob lâmpadas UV-LED de banda estreita de 395 nm. A faixa parece seca, mas permanece pegajosa ao toque porque o oxigênio atmosférico desativa os radicais livres no topo da camada de revestimento, causando borramento na calha de descarga.
Os técnicos nunca devem mascarar o desvio mecânico com fita ou calços improvisados, um modo de falha de manutenção industrial que oculta dispositivos de fixação desgastados até que lotes inteiros virem refugo. Isole defeitos recorrentes de forma estruturada com o Protocolo de isolamento de defeitos do revestimento à cura abaixo.
| Defeito observado | Causa física raiz | Ação corretiva imediata | Gatilho preventivo |
|---|---|---|---|
| Faixa pegajosa ou borrada na bandeja | Inibição por oxigênio no UV-LED, cobertura circunferencial incompleta do feixe ou atenuação em 365 nm por TiO2 | Verificar comprimento de onda compatível com a tinta (ex.: 395 nm para branco TiO2), cobertura completa de 360° do feixe (permanência de volta inteira ou conjunto duplo) e dose no radiômetro | Limpeza da janela de quartzo por turno e registro de irradiância no radiômetro |
| Deslocamento axial ou invasão da zona de acoplamento | Batente de referência axial solto, deslizamento na pinça, variação de viscosidade ou folga de tinta excessiva | Reposicionar referência do ressalto; verificar pressão de aperto do mandril; reduzir espessura do filme de transferência | Auditar desgaste da referência e força de aperto a cada troca de ferramental de Nível 3 |
| Anel de 360° interrompido | Alto batimento radial, pino torto no mandril ou folga do aplicador com falta de tinta | Verificar amplitude da panela e barreira de pino torto; zerar novamente a folga do cabeçote | Inspecionar trilhos de alimentação e trocar raspadores de silicone desgastados conforme cronograma |
| Microfuros ou descascamento após ensaio de solvente | Óleo de usinagem sobre o banho de ouro ou lote de tinta vencido | Colocar lote em quarentena; verificar desengraxe prévio; carregar tinta nova | Rastrear validade da tinta e executar ensaio MIL-STD-202 Método 215 no início do lote |
| Alta taxa de falsa rejeição | Reflexo metálico ou variação de tonalidade do lote de tinta fora da tolerância da câmera | Limpar difusor de domo plano; verificar janela da câmera com pino padrão | Recalibrar balanço de branco a cada novo lote de tinta |
Limpe as lentes de quartzo UV e registre a irradiância no radiômetro a cada troca de tinta branca opaca ou amarela opaca antes de ajustar o tempo de indexação do CLP.
Limites de conformidade aeroespacial, automotiva e industrial
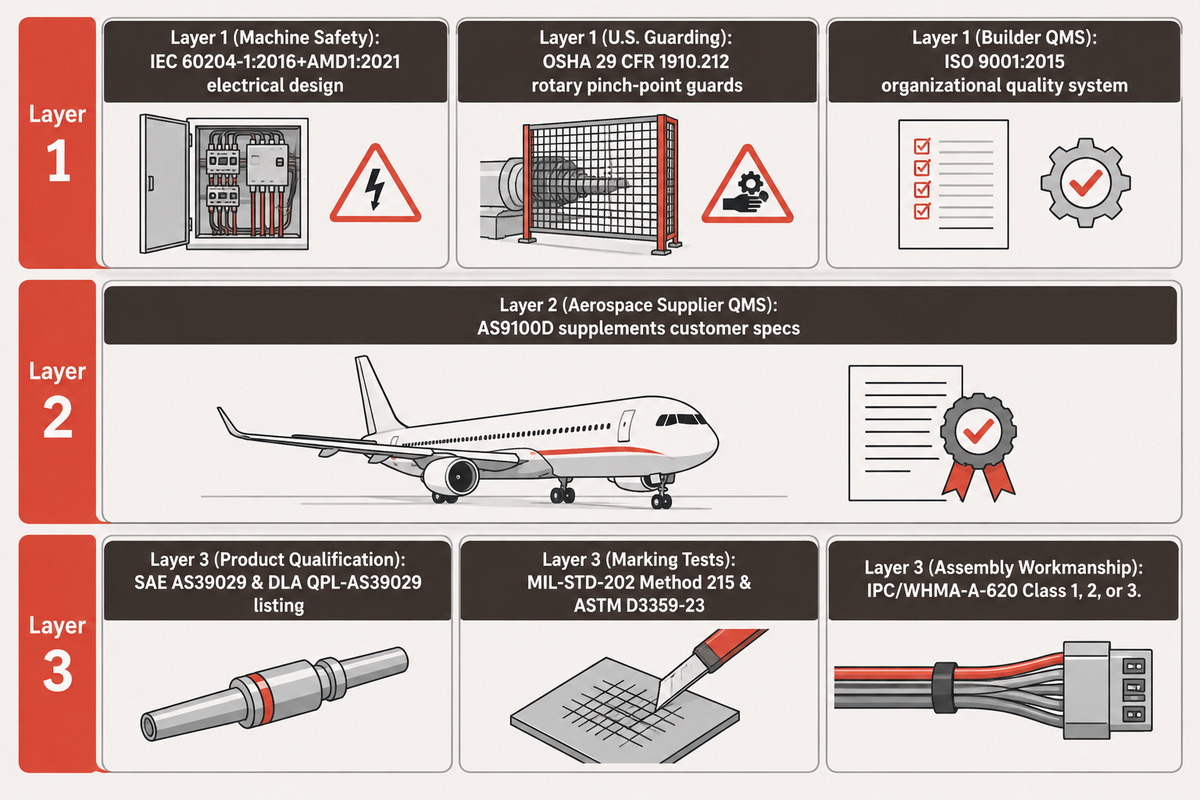
Auditorias no setor aeroespacial e automotivo travam quando os compradores confundem marcações de segurança de máquina com contatos elétricos qualificados. A responsabilidade regulatória divide-se em três camadas: a Camada 1 cobre a segurança da máquina e a governança do fabricante (incluindo ISO 9001:2015), a Camada 2 cobre o SGQ do fornecedor aeroespacial (AS9100D) e a Camada 3 cobre a qualificação de contatos e conjuntos.
Separação em três camadas: segurança da máquina, SGQ organizacional e qualificação de contatos
Os auditores separam rigorosamente as três áreas principais de responsabilidade durante uma auditoria de gestão da qualidade: segurança da máquina, gestão da qualidade e qualificação de componentes. Essas três áreas devem permanecer estritamente separadas em todos os documentos de aquisição.
- A Camada 1 cobre a segurança física da máquina e a governança do fabricante. O projeto elétrico do equipamento de revestimento enquadra-se na norma IEC 60204-1:2016+AMD1:2021 (sexta edição, que cancela a quinta edição de 2005) a partir da entrada de alimentação elétrica. Em locais de trabalho sob jurisdição federal dos Estados Unidos, a norma OSHA 29 CFR 1910.212 exige proteções por barreira física ou eletrônica em pontos rotativos e de esmagamento, restringindo explicitamente ferramentas manuais de alimentação a um papel suplementar. Fabricantes de equipamentos como a ZEUEE documentam separadamente declarações aplicáveis de conformidade CE, aprovações de produto CQC quando exigidas e gestão da qualidade organizacional ISO 9001:2015, nenhuma das quais certifica o desempenho do contato.
- A Camada 2 cobre a gestão da qualidade organizacional no setor aeroespacial (AS9100D). A norma AS9100D incorpora a ISO 9001:2015 e adiciona regras organizacionais de qualidade para aviação, espaço e defesa. Ela certifica o sistema de gestão da qualidade do fornecedor; complementa, em vez de substituir, os desenhos do cliente e nunca qualifica um contato individual ou uma máquina de revestimento.
- A Camada 3 cobre a qualificação de produto do contato e do conjunto. Contatos militares e do setor aeroespacial SAE AS39029 exigem listagem ativa de produto sob QPL-AS39029 no banco de dados Qualified Products Database (QPD) da Defense Logistics Agency. Comprar uma célula de revestimento nunca coloca um contato na lista QPL-AS39029. Quando exigido pela especificação do contato, os fabricantes de contatos verificam a permanência em solvente conforme MIL-STD-202 Método 215. Os montadores de chicotes de cabos subsequentes verificam a terminação e o padrão de acabamento conforme IPC/WHMA-A-620 quando especificado em contrato.
De acordo com a norma OSHA 29 CFR 1910.212(a)(3)(iii), ferramentas manuais especiais usadas para posicionar ou remover pequenos contatos cilíndricos em um ponto de operação só podem ser usadas para complementar a proteção exigida, e nunca podem substituir proteções mecânicas ou eletrônicas nos Estados Unidos.
As classes de acabamento também seguem definições de serviço, e não rótulos genéricos de indústria. A revisão de abril de 2026 da Spartronics confirma que a norma IPC/WHMA-A-620 complementa a ISO 9001 em vez de substituí-la. A Classe 1 cobre produtos eletrônicos gerais, a Classe 2 cobre produtos eletrônicos de serviço dedicado e a Classe 3 cobre produtos de alto desempenho ou para ambientes severos. O Adendo de Aviônica Espacial e Militar aplica-se quando especificado em contrato. A comparação de classes da Cloom Tech acrescenta que a maioria dos conjuntos elétricos de uso automotivo possui classificação Classe 2, reservando a Classe 3 para circuitos críticos de segurança. Para regras subsequentes de carcaças circulares, consulte nosso guia de requisitos de montagem de conectores circulares MIL-DTL-38999.
| Norma / Regulamento | Camada de conformidade | Responsável principal | Limite de escopo |
|---|---|---|---|
| IEC 60204-1:2016+AMD1:2021 | Camada 1: Segurança da máquina | Fabricante OEM do equipamento | Segurança elétrica da máquina desde a entrada de energia; não cobre ensaios BIN de contatos |
| OSHA 29 CFR 1910.212 | Camada 1: Segurança da máquina (EUA). | OEM e EHS da planta | Proteção de pontos rotativos de esmagamento em locais de trabalho nos EUA; ferramentas manuais apenas complementam proteções |
| ISO 9001:2015 | Camada 1: SGQ do fabricante | Fabricante OEM do equipamento | Sistema de gestão da qualidade organizacional; não é marca de desempenho de produto |
| AS9100D | Camada 2: SGQ organizacional aeroespacial | Fornecedor aeroespacial | SGQ de aviação/espaço/defesa; complementa especificações do cliente e não qualifica peças |
| SAE AS39029 & DLA QPL-AS39029 | Camada 3: Qualificação de produto | Fabricante do contato | Durabilidade de 500 ciclos, retenção, geometria e listagem ativa no QPD |
| MIL-STD-202 Method 215 & ASTM D3359-23 | Camada 3: Verificação da marcação | Garantia da qualidade do contato / montagem | Legibilidade após solvente nos contatos + nota 0–5 de fita em corpos de prova planos |
| IPC/WHMA-A-620 (Class 1/2/3) | Camada 3: Padrão de acabamento de montagem | Montador de chicotes de cabos | Aceitação de terminação, identificação e inspeção conforme a classe especificada |
Limite de auditoria: Verifique os códigos de peça de contatos aeroespaciais e de defesa diretamente no Qualified Products Database da DLA. Marcações CE da máquina e certificados ISO 9001 do fabricante OEM não comprovam o status QPL do contato.
O que define o orçamento, o prazo de retorno do investimento e a qualificação de fornecedores de uma máquina automática de anéis coloridos?
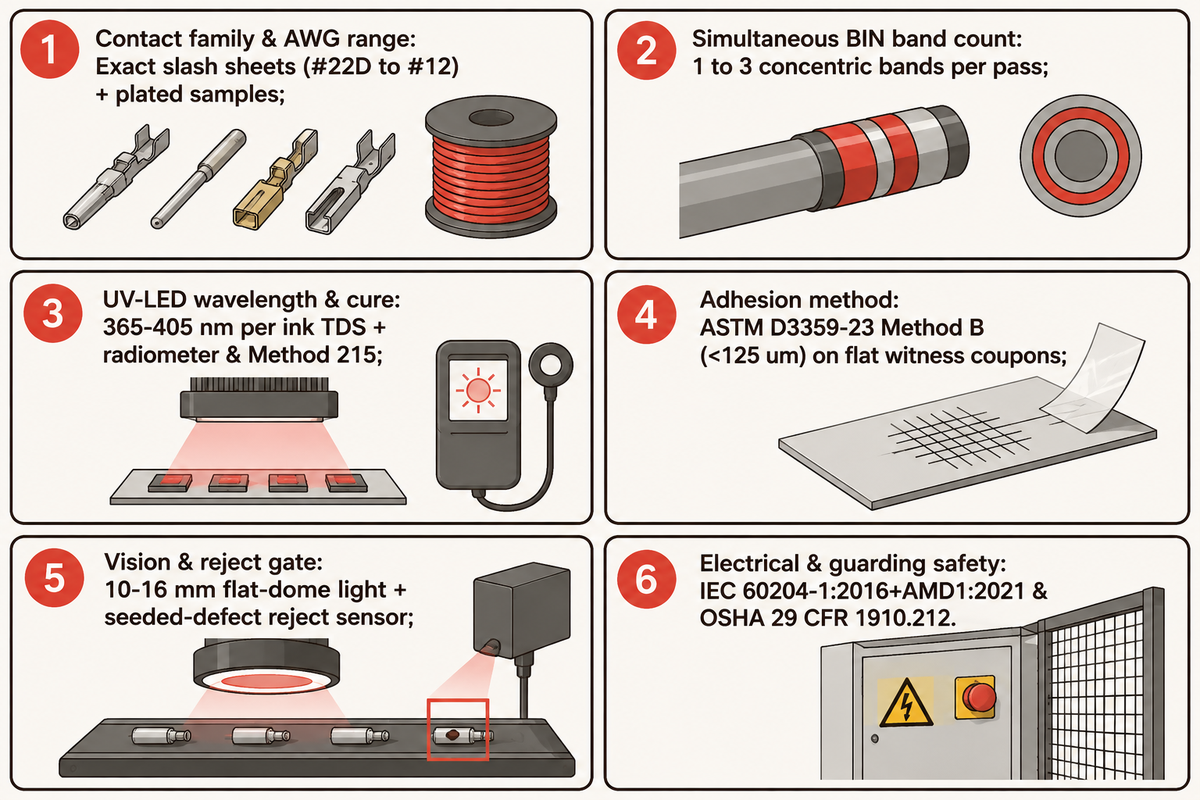
A geometria do contato, a visão CCD em malha fechada e o número de faixas determinam o custo de capital muito mais do que a área ocupada pela estrutura. Máquinas dedicadas são construídas conforme seus desenhos de amostra, portanto os custos exatos exigem uma cotação personalizada e os modelos de prazo de retorno do investimento devem considerar tanto a redução de mão de obra de identificação quanto o risco medido na planta de escape de retrabalho.
Cinco fatores de custo por trás das cotações de máquinas personalizadas de revestimento
As células personalizadas totalmente automáticas de anéis coloridos são projetadas em torno de seus desenhos e requisitos de lote. O escopo da cotação é determinado pelas seguintes escolhas de projeto:
- Cabeçotes de cores simultâneos adicionam aplicadores sincronizados, acionamentos dosadores individuais e exposição UV mais ampla em comparação com um cabeçote de faixa única.
- O escopo do alimentador de peças e do ferramental aumenta quando as plantas passam de uma única panela de aço inoxidável para trilhos intercambiáveis, pinças com pinos-guia ou carregadores por magazine necessários para personalizar o manuseio de pinos frágeis Tamanho #22D.
- Os níveis de inspeção óptica adicionam câmeras CCD de múltiplos ângulos, óptica difusa de domo plano, software de sequência de cores e desviadores de peça rejeitada confirmados por sensor para reduzir escapes de erros BIN.
- Uma blindagem de quartzo compatível, um conjunto de comprimentos de onda UV-LED e um alarme de controle de processo podem ser integrados para uma cura mais consistente de tintas pigmentadas.
- Horas de engenharia de controle são adicionadas quando o bloqueio de receitas no CLP é integrado à leitura de lote por código de barras e ao registro OPC-UA/MES.
Estruturação do prazo de retorno do investimento com base na redução de mão de obra e no contexto de retrabalho subsequente
Avaliar o prazo de retorno do investimento apenas pelo salário-hora do operador de máquina ignora o impacto subsequente em conjuntos complexos de conectores. Na mão de obra direta, a referência publicada de automação da ZEUEE cita uma redução típica de >50% na mão de obra de identificação ao automatizar etapas manuais de marcação em montagem de chicotes. Enquanto isso, a Connector Supplier relata que montagens não militares que utilizam contatos comerciais equivalentes, os quais omitem conjuntamente a qualificação QPL, os ensaios militares e a codificação BIN, economizam cerca de 25–50% no custo unitário do contato. Os contatos qualificados do setor aeroespacial possuem, portanto, um valor unitário substancialmente maior do que os equivalentes comerciais, elevando o impacto financeiro do refugo.
Métricas de ensaio de montagem em nível de sistema oferecem contexto adicional sobre o valor da verificação automatizada. O guia de montagem personalizada da HooHA Wire & Cable observa que sistemas automatizados de teste de alto volume operando de 300–500 conjuntos por hora alcançam taxas de escape inferiores a 0,1%, contra 2–3% na inspeção manual. A Laser Wire Solutions relata de forma semelhante que montagens do setor aeroespacial regidas pela norma NASA-STD-8739.4 e pelas regras FAA/EASA sofrem retrabalho oneroso, refugo e atrasos de recertificação sempre que defeitos anteriores escapam para a montagem final.
Exemplo de planilha de prazo de retorno do investimento: A HooHA publicou dados de taxa de escape para testes completos de conjuntos de cabos e não isola erros de anéis coloridos. Os engenheiros devem incorporar os registros internos de refugo da planta em seu modelo. Suponha que a verificação passe de uma taxa de escape manual de 2% para 0,1% de classificação automatizada em um lote anual de 10.000 unidades. Os defeitos que escapam caem de 200 unidades para 10 unidades, eliminando 190 eventos de desmontagem tardia por ano, além de reduzir em >50% a mão de obra direta de marcação. Para compreender a configuração exata das máquinas descritas e os custos associados, consulte as soluções de máquinas automatizadas de revestimento de anéis coloridos da ZEUEE e envie amostras de peças para avaliação.
Copie a lista de verificação abaixo em suas solicitações de cotação (RFQs) para padronizar a base técnica sobre a qual todos os fornecedores apresentarão propostas:
Lista de verificação de RFQ — copie estes itens em sua solicitação de cotação:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Família de contatos e faixa AWG | Folhas de especificação exatas (ex.: #22D 22–28 AWG a #12 12–14 AWG) | Define pinças, revestimento da panela vs. carregador por magazine e batente axial | Anexar desenhos 2D e enviar amostras reais de contatos banhados |
| Número simultâneo de faixas BIN | 1 a 3 faixas concêntricas por passagem (3 para BIN completo) | Determina o número de cabeçotes aplicadores e a taxa de indexação em passagem única | Medir largura de múltiplas faixas e tolerância de espaçamento em lote de teste |
| Comprimento de onda UV-LED e verificação de cura | Selecionar comprimento de onda (365–405 nm) conforme ficha técnica da tinta; 395 nm geralmente penetra melhor no branco TiO2 quando compatível com o fotoiniciador | A cura completa exige comprimento de onda compatível com a tinta, espessura de filme e dose; a inibição por oxigênio ainda pode causar pegajosidade superficial | Verificar registro de irradiância/dose no radiômetro mais cura especificada da tinta e ensaios MIL-STD-202 Método 215 |
| Método de verificação de adesão | ASTM D3359-23 Método B (<125 µm) em corpos de prova planos | Anéis curvos estreitos de contatos não comportam uma grade plana de corte em grade | Passar corpos de prova planos com o mesmo revestimento pela mesma cura da máquina |
| Iluminação de visão e barreira de rejeição | Luz difusa de domo plano (ex.: painel de 10–16 mm de espessura conforme Vision Systems Design, abertura dimensionada ao FOV) + sensor de confirmação de rejeição | Reduz o brilho metálico em pinos curvos e sinaliza acionamentos não confirmados do desviador | Inserir pinos defeituosos conhecidos no FAT e verificar se cada defeito é desviado com confirmação do sensor |
| Segurança elétrica e de proteção mecânica | IEC 60204-1:2016+AMD1:2021 (elétrica); OSHA 29 CFR 1910.212 (proteção nos EUA) | As leis regionais aplicáveis e as especificações do comprador regem a aprovação de EHS | Auditar esquema elétrico, circuito de parada de emergência e intertravamentos de portas do gabinete conforme escopo contratual |
Limite de cotação: Confirme se o ferramental personalizado do contato, os padrões de calibração de visão e os exaustores UV estão incluídos na cotação base antes de comparar propostas.
Integração, utilidades da planta e qualificação de equipamentos para linhas de revestimento
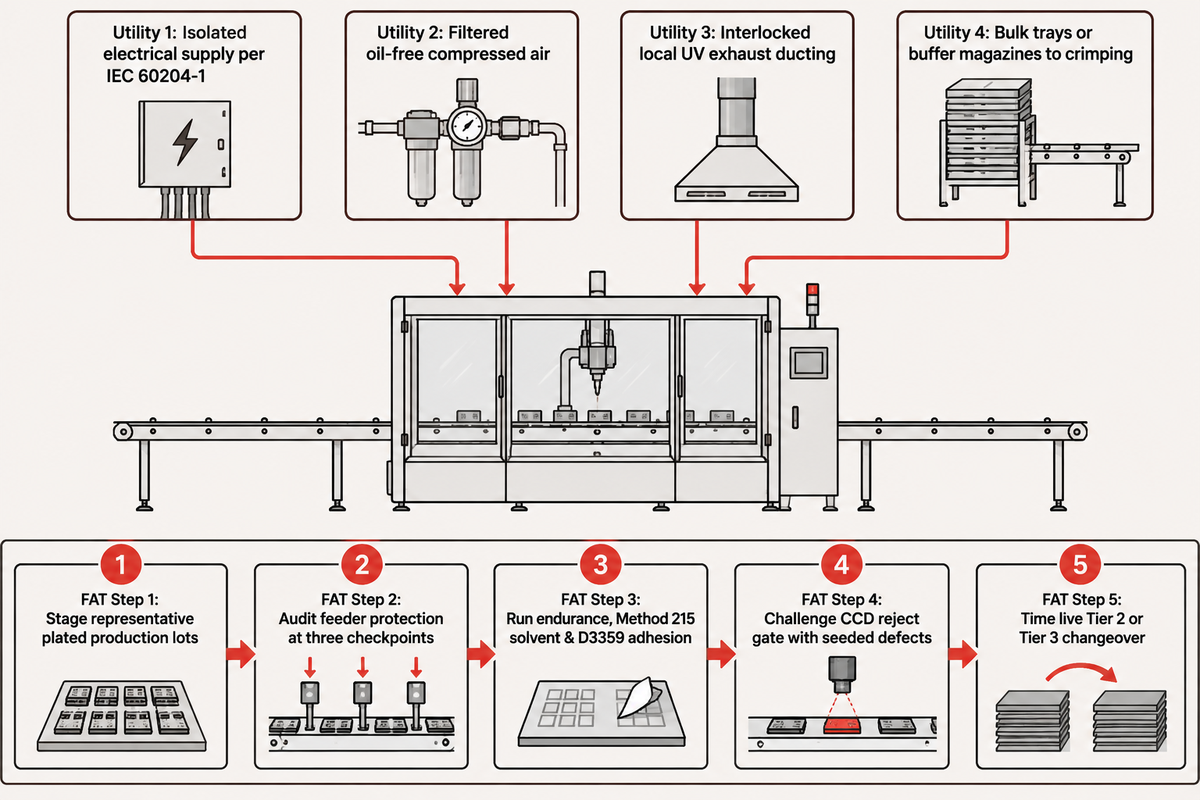
Os atrasos de lançamento nem sempre se originam na roda de tinta. Eles ocorrem quando a energia da planta, o ar comprimido isento de óleo, a tubulação de exaustão UV e os critérios do Teste de Aceitação em Fábrica permanecem sem escopo definido até a entrega. Definir previamente as utilidades e o FAT baseado em amostras protege o cronograma de produção.
Utilidades da instalação pré-montagem e acoplamento em linha
Antes de posicionar uma célula de revestimento no chão de fábrica, as equipes de utilidades da planta devem preparar as quatro interfaces físicas especificadas pelo fabricante OEM do equipamento.
- Compatibilize a tensão da planta, as fases e a capacidade do disjuntor na entrada de alimentação elétrica conforme a norma IEC 60204-1:2016+AMD1:2021, isolando os barramentos de energia da visão e do CLP das cargas indutivas.
- Forneça ar comprimido filtrado e isento de óleo para mandris, escapamentos e jatos de sopro para que a névoa de óleo nunca contamine o banho de ouro.
- Conecte dutos de exaustão local intertravados ao status de operação da máquina para extrair vapores de monômero e calor dos LEDs durante a produção contínua de revestimento.
- Decida se a célula descarrega em bandejas a granel ou para uma máquina de crimpagem de conectores subsequente por meio de magazines pulmão para cobrir paradas de reabastecimento.
Protocolo de qualificação de Teste de Aceitação em Fábrica (FAT) em cinco etapas
Seguindo o modelo de entrega da Lancing UK Bowlfeeders, defina amostras representativas, duração do teste, sequência de demanda, tratamento de peça rejeitada e regras de reabastecimento antes da entrega. Qualifique cada nova máquina de revestimento de anéis coloridos por meio de cinco etapas ordenadas:
- Separar contatos banhados representativos — forneça lotes de produção abrangendo suas menores e maiores bitolas em vez de hastes simuladas sem banho.
- Auditar a proteção do alimentador de peças em três pontos de verificação — inspecione as pontas dos pinos e o acabamento em ouro após o carregamento a granel, a recirculação prolongada na panela e a descarga no trilho linear.
- Executar verificações de resistência contínua, solvente e adesão — opere um lote contínuo sem interrupção e, em seguida, verifique a resistência da marcação a solventes via MIL-STD-202 Método 215 e a adesão do revestimento em corpo de prova plano via ASTM D3359-23.
- Desafiar a barreira de rejeição da visão CCD — insira pinos invertidos, anéis borrados e cores BIN trocadas e confirme se cada pino defeituoso é desviado fisicamente com registro do sensor.
- Cronometrar uma troca real de Nível 2 ou Nível 3 — cronometre os técnicos trocando cores de tinta ou tamanhos de contato desde o último pino bom até o primeiro pino bom verificado.
Catálogos de domínio público mostram máquinas dedicadas de revestimento de contatos com visão CCD da ZEUEE (células para contatos discretos), da Adapt Automation (aplicador de faixas em pinos Model 1174) e da Yulishih (máquina de anéis para tubos de fusíveis TIU-03 com visão CCD). Os testes com amostras e a aprovação no FAT continuam decisivos. Os compradores que avaliam capacidade dedicada de automação de conectores podem inspecionar a base de engenharia de automação da ZEUEE em Shenzhen e Taihe. A operação abrange um parque industrial de 20.000 m² em Taihe, detém mais de 150+ patentes de automação de conectores e exporta para mais de 30+ países.
Regra de aprovação do FAT: Baseie a aprovação final de entrega nos registros de captura de visão com defeitos inseridos e nos contatos de amostra testados com solvente de seus próprios lotes banhados, e não apenas em vídeos de ciclo a seco.
Perguntas frequentes
Para que serve uma máquina de revestimento de anéis coloridos na fabricação de conectores?
Na fabricação de conectores, essa máquina aplica até três faixas concêntricas de identificação em contatos cilíndricos tipo pino e soquete. Três faixas codificam um Número Básico de Identificação (BIN) completo de três dígitos da norma SAE AS39029. As células automatizadas combinam alimentação orientada, giro coaxial, transferência dosada de tinta UV, cura instantânea e verificações CCD em linha para evitar inserções de bitola incorreta.
Como ler as três faixas coloridas em um contato pino ou soquete AS39029?
Leia as três faixas coloridas em ordem, do barril de crimpagem do fio em direção à ponta de acoplamento. Cada faixa corresponde a um dígito padrão de código de resistores de 0 a 9, formando o Número Básico de Identificação de três dígitos do contato. Por exemplo, Laranja-Azul-Preto identifica o código BIN 360 nos contatos M39029/58-360, confirmando o tamanho da cavidade do contato e a bitola do fio.
Qual configuração de máquina de revestimento de anéis coloridos é mais indicada para lotes mistos de contatos M39029?
Fábricas de alta variedade de contatos M39029 obtêm melhor desempenho com uma célula rotativa de três cabeçotes utilizando cassetes pré-entintados de engate rápido, berços de posicionamento de ferramental com pinos-guia e receitas de visão travadas por código de barras. Combinar panelas com revestimento macio ou carregadores por magazine com cura UV-LED ajustada à tinta e óptica CCD de domo plano reduz o tempo de parada na troca enquanto protege os delicados pinos banhados a ouro Tamanho #22D.
Quanto custa normalmente uma máquina industrial de revestimento de anéis coloridos?
Máquinas industriais de revestimento de anéis coloridos não possuem preço de tabela publicado e exigem uma solicitação de cotação (RFQ) personalizada. O orçamento varia conforme a faixa de diâmetro do contato, o número simultâneo de faixas, o tipo de alimentador de peças e o nível de inspeção CCD. Separe máquina base, berços de posicionamento de ferramental por tamanho, padrões de visão e exaustão UV em cada proposta.
Uma máquina automatizada de anéis coloridos pode substituir uma máquina de marcação de fios a laser ou jato de tinta?
Não, cada máquina atende a uma geometria de marcação e a uma meta de conformidade diferentes. Lasers de fibra e impressoras de jato de tinta contínuo destacam-se em códigos de lote alfanuméricos rápidos, códigos de barras 2D e legendas em capas contínuas de cabos ou carcaças planas de conectores. Os lasers, contudo, não produzem faixas multicoloridas padronizadas de código de resistores sobre o banho fino de ouro de 0,000050 in, e cabeçotes padrão de jato de tinta exigem integração rotativa especializada para aplicar faixas com limpeza em minúsculos pinos discretos. As fábricas de conectores normalmente operam máquinas rotativas de anéis coloridos ao lado de estações a laser ou jato de tinta.
Quais materiais de amostra os compradores devem enviar para um teste em máquina de revestimento de anéis coloridos?
Envie contatos reais de produção banhados em todos os tamanhos-alvo, desenhos 2D das peças indicando as zonas livres de acoplamento, seus códigos de cores BIN M39029 exigidos e sua especificação de solvente MIL-STD-202 Método 215. Inclua corpos de prova planos com o mesmo revestimento sempre que a classificação de adesão ASTM D3359-23 for exigida.
Precisa de uma análise de viabilidade técnica para os desenhos dos seus contatos?
Qual é a sua faixa de bitola de contatos? Quais são as suas sequências de cores BIN? Quais são as suas tolerâncias de inspeção? Compartilhe esses dados com nossa equipe de engenharia para definir testes com amostras, configuração de troca de ferramental e critérios de Teste de Aceitação em Fábrica (FAT).
Solicitar teste com amostras de contatos e cotação de engenhariaRevisado pela equipe técnica da Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Este guia utiliza normas públicas, mecanismos de patentes publicadas, sinopses de laboratórios independentes e cálculos de engenharia identificados. A liberação para produção baseia-se nos desenhos do produto, nas fichas técnicas das tintas e nos Testes de Aceitação em Fábrica.
Referências e fontes
- CN118744073A, Automatic Contact Color Ring Coating Apparatus (2024) Google Patents (Shanghai Workpower Telecom Co., Ltd.)
- CN122558722A, Cylinder Shaft Automatic Color Coating Ring Device (2026) Google Patents (Kunshan Aisyitian Automation)
- US6311229B1, Color Coding Identification System for a Block I/O System (Expirada) Google Patents (Elsag International BV)
- An Exploration of AS39029, Part 1 (2025) Lectromec (Laboratório de Ensaios ISO/IEC 17025)
- M39029 Contacts: Plating, QPL, and BIN Identification Guide Connector Supplier
- Measuring UV Curing Parameters of Commercial Photopolymers (Atualizado em maio de 2026) National Institute of Standards and Technology (NIST), U.S. Department of Commerce
- ASTM D3359-23, Métodos de ensaio padrão para classificação de adesão por teste de fita ASTM International
- Luzes de domo plano controlam reflexos e sombras na visão artificial (2020) Vision Systems Design
- IEC 60204-1:2016+AMD1:2021, Safety of Machinery: Electrical Equipment of Machines (6.ª edição) International Electrotechnical Commission (IEC)
- 29 CFR 1910.212, Requisitos gerais para todas as máquinas Occupational Safety and Health Administration (OSHA), Departamento do Trabalho dos EUA
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora