Entre em contato com a Zeyu lntelligent Industrial Company

Guia de FAT e validação de linha de montagem de conectores ópticos

Aceitação na fábrica • concordância entre medições • rastreabilidade
Linhas de montagem de conectores ópticos não devem ser aprovadas nos Testes de Aceitação na Fábrica (FAT) só porque produzem alguns conectores aceitáveis enquanto a linha é supervisionada. Uma linha de montagem de conectores ópticos é um sistema de produção integrado que prepara, monta, inspeciona, testa, identifica e registra variantes definidas de conectores de fibra óptica sob receitas de processo controladas. As evidências de um FAT bem-sucedido devem demonstrar que o escopo acordado, os métodos de medição, as amostras de desafio, as respostas a situações atípicas, as trocas de formato, os registros e as condições de liberação estão alinhados.
Resposta curta: defina o que será construído e como será avaliado; correlacione os sistemas de medição do comprador e do fornecedor; teste amostras nominais, de limite e com defeitos conhecidos; acompanhe a troca de formato e a recuperação de falhas; recupere a genealogia completa de um conector; e registre o que o FAT comprovou e o que não comprovou. As nove verificações deste guia formam uma estrutura para planejar a aceitação; não substituem a especificação de compra, as normas aplicáveis, a análise de segurança da máquina, a aceitação no local nem as evidências de capacidade de produção.
Demonstrações impressionantes podem esconder muita imprecisão. As equipes podem escolher conectores fáceis de processar. Cordões de referência podem ser limpos e estabilizados fora das câmeras. Um operador pode reconhecer um alarme sem mostrar quais unidades estão retidas. Os relatórios podem conter resultados, mas omitir a revisão do desenho técnico, o lote do material, a receita de processo, a configuração de medição ou a decisão de liberação que dá sentido aos resultados.
Este guia é voltado a engenheiros de processo, engenheiros da qualidade, equipes de operações e compradores técnicos que precisam se preparar para um Teste de Aceitação na Fábrica ou acompanhá-lo. Ele evita deliberadamente repetir em detalhes o processo de montagem de conectores ópticos descrito no artigo da ZEUEE, processo de montagem de conectores de fibra óptica. O foco deste guia são as evidências necessárias para aceitar uma linha sem transformar uma visita à fábrica em um compromisso que a linha não pode garantir.
O que um FAT de linha de montagem de conectores ópticos pode comprovar?
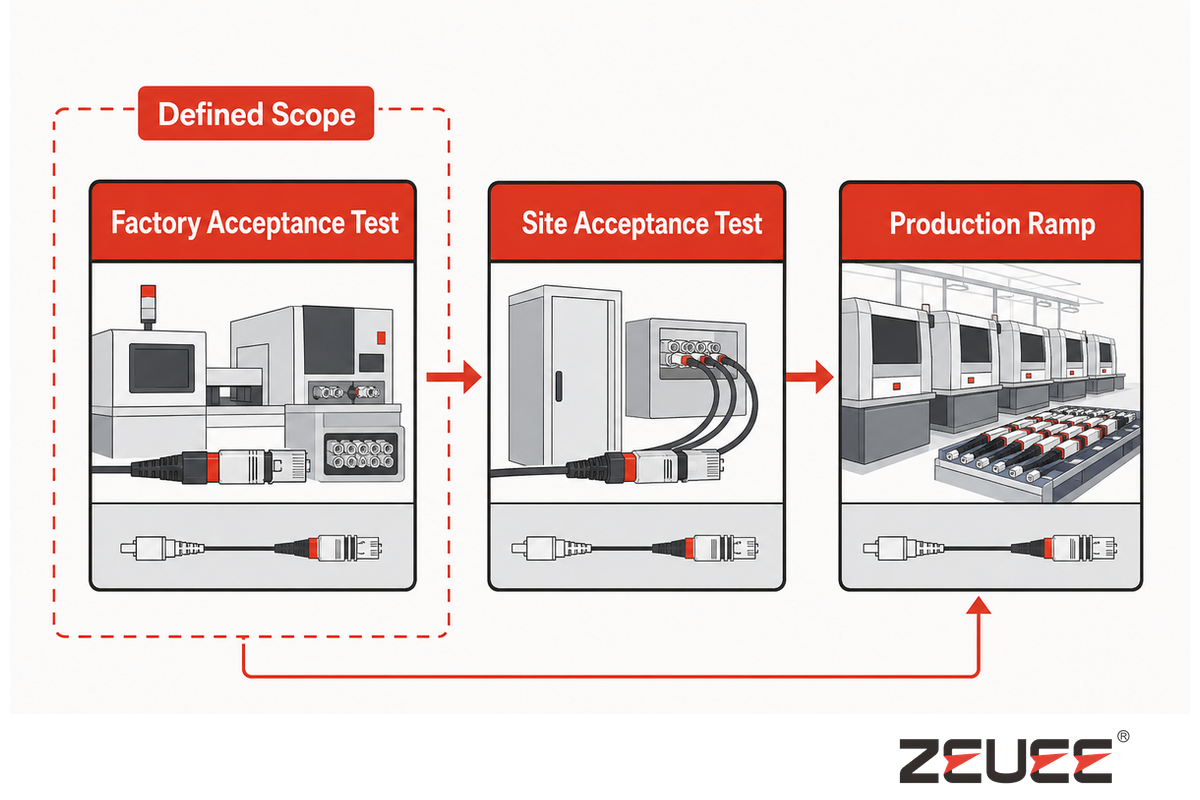
Uma orientação útil vem das recomendações do NIST sobre regras de decisão de conformidade: a aceitação depende da regra de decisão definida e da incerteza de medição. Portanto, uma aprovação acompanhada só tem validade dentro do método e das condições acordados. Registre esse limite no relatório antes de assiná-lo.
O Teste de Aceitação na Fábrica pode confirmar que o cliente verificou, na fábrica do fornecedor e sob as condições acordadas, o funcionamento das funções e dos controles especificados. Pode demonstrar que uma configuração definida de conector foi carregada na linha, que foram usados a receita de processo e o ferramental acordados, que os ensaios necessários foram realizados, que os desvios seguiram a sequência planejada, que os registros foram documentados e que os resultados acompanhados atenderam aos critérios de aceitação definidos e congelados.
Essas evidências são úteis, mas é importante definir seus limites. Um FAT não significa necessariamente que o comportamento operacional da linha instalada será o mesmo após o transporte, a conexão às utilidades e à rede, a exposição a condições diferentes ou uma mudança de pessoal. Conforme o projeto, esses aspectos pertencem aos testes de aceitação no local, aos testes de integração no local ou à qualificação.
Evidências limitadas do FAT não garantem capacidade sustentada do processo. O manual do NIST sobre controle de processo distingue estabilidade de capacidade. A estabilidade é demonstrada por um número suficiente de observações ao longo do tempo. A capacidade só pode ser avaliada depois que a estabilidade for demonstrada. A execução com “amostra acompanhada” e um estudo de capacidade respondem a perguntas diferentes.
| Etapa de evidência | Pergunta que pode responder | O que não se deve alegar que ela comprova |
|---|---|---|
| FAT | As funções, os desafios, os métodos, as reações e os registros definidos para a fábrica atenderam ao plano de aceitação acordado? | Desempenho após a instalação, capacidade sustentada ou manuseio irrestrito de variantes não testadas |
| SAT / integração no local | O sistema instalado funciona com as utilidades, redes, equipamentos das etapas anteriores e posteriores do processo e procedimentos locais? | Estabilidade estatística de longo prazo |
| Estudo de capacidade | Um processo estável apresenta desempenho consistente em relação a uma especificação definida? | Todo material, receita de processo, conector ou condição de manutenção futura |
| Liberação para aumento gradual da produção | Pessoas, materiais, manutenção, reação da qualidade e resultados estão estáveis o suficiente para a próxima etapa de produção? | Dispensa permanente do controle de mudanças |
Registre o limite no documento de aceitação: “FAT aprovado para estas variantes, condições das amostras, métodos, versões de software/receita de processo e condições acompanhadas.” Essa frase é mais defensável do que “linha validada”.
Quais requisitos devem ser definidos antes do FAT?
Um exemplo da NASA sobre qualidade de execução mantém como evidências separadas a verificação documentada antes da montagem, a inspeção das peças do conector, a inspeção após a terminação elétrica e os ensaios posteriores. O exemplo é específico para uma missão, não uma norma universal para linhas de fábrica, mas essa separação mostra por que um único resultado assinado não pode cobrir silenciosamente mudanças nas entradas ou nos métodos.
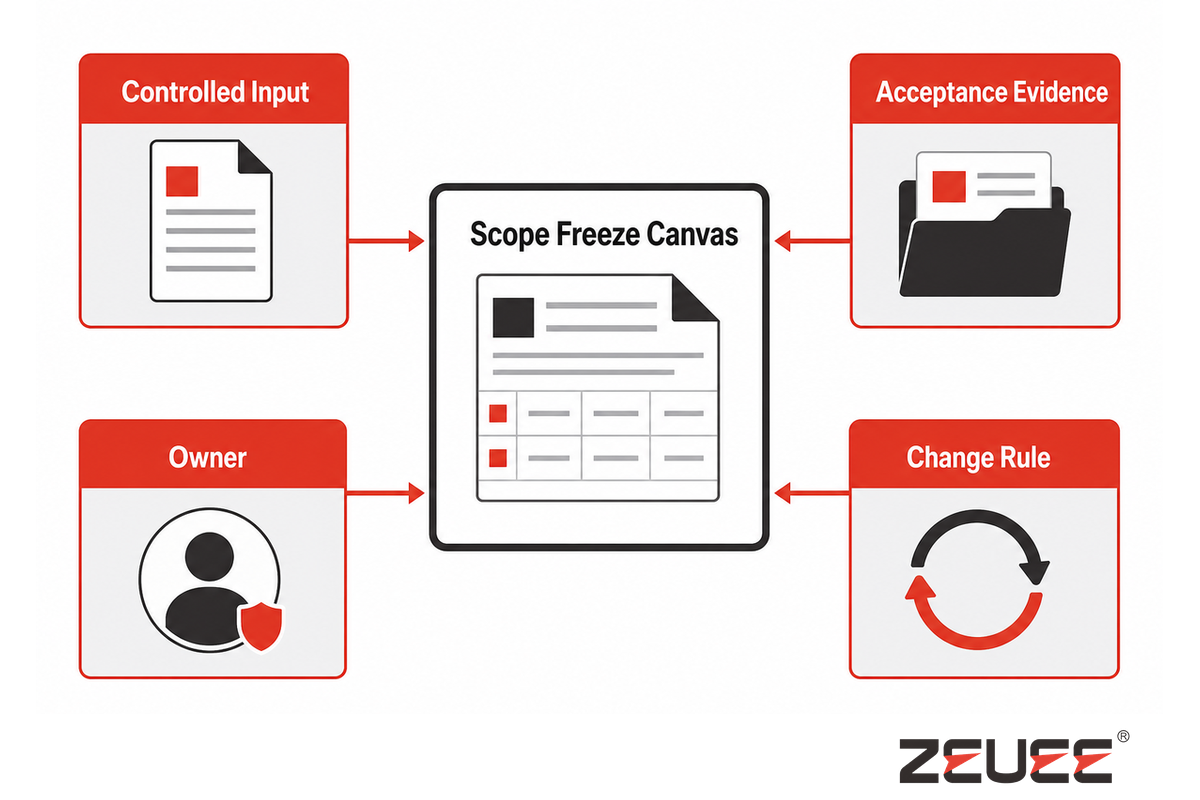
A data da aprovação do acompanhamento não deve ser a primeira vez em que comprador e integrador definem o que é “bom”. Antes do teste, eles devem preencher uma Matriz de Definição do Escopo. O documento não precisa ser detalhado, mas deve descrever, para cada requisito, a entrada controlada, a evidência de aceitação e o responsável por cada requisito que possa afetar o resultado.
| Categoria de requisitos a definir | Por que altera a aceitação | Evidência esperada do FAT | Responsável |
|---|---|---|---|
| Produto, desenho técnico e revisão | Um resultado não tem significado estável se a definição da configuração construtiva puder mudar durante o teste. | Verificação da revisão no roteiro da amostra e na receita de processo | Responsável pelo projeto/configuração do comprador |
| Conector e interface óptica | LC, SC, FC, MPO e outras interfaces não são escopos de validação intercambiáveis. | Matriz de variantes aprovada e lista de peças de troca para mudança de formato | Engenharia de produto e de processo |
| Construção da fibra e do cabo | O modo da fibra, a geometria, o revestimento, a camada de proteção, o elemento de reforço e o projeto do cabo afetam o manuseio e a medição. | Identificação do material na entrada da linha e vínculo com o registro | Responsáveis pela qualidade do comprador e pelo processo do fornecedor |
| Materiais e instruções de processo | O sistema adesivo, o prazo de validade, a preparação, a instrução de cura, a especificação de polimento e a permissão de retrabalho definem os limites do processo. | Verificação da instrução/versão aprovada e do lote/validade | Engenharia de processo |
| Métodos de inspeção e ensaio óptico | O mesmo limite numérico pode levar a decisões diferentes conforme as referências, os comprimentos de onda, as condições de limpeza ou os algoritmos. | Cartão de concordância de medição assinado | Responsáveis pela qualidade/metrologia |
| Amostras e conjunto de defeitos | Somente peças nominais boas não testam a detecção nem a reação. | Matriz de amostras de limite com amostras serializadas | Qualidade do comprador e do fornecedor |
| Rastreabilidade e propriedade dos dados | Registros de aprovação são frágeis quando não podem ser vinculados ao material, ao processo, à inspeção, ao retrabalho e ao estado de liberação. | Mapa de campos, regra de retenção, exportação e teste de recuperação | Responsáveis pela qualidade e pelos sistemas de dados |
| Segurança e interfaces | Proteções, isolamento controlado de energia, exposição a fontes ópticas, utilidades, redes e sinais de comunicação entre equipamentos podem ter requisitos de aceitação próprios. | Arquivo de segurança aplicável e lista de desafios de interface | Responsáveis pela segurança de máquinas e integração |
Não defina apenas os nomes dos conectores. A afirmação de que uma linha “suporta LC e SC” ainda deixa por definir o cabo e a fibra, a construção, o ferramental, a virola e a interface, a referência óptica, o acondicionamento, a rotulagem e as evidências de troca de formato. Cada família aprovada como escopo validado deve ser tratada como um escopo definido, e não como evidência de que a linha aceitará qualquer carcaça, virola, material ou cabo apresentado no futuro.
Defina também quem pode alterar um requisito e o que acontece após uma mudança. Se um método de teste, uma receita de processo, um dispositivo, uma regra de software ou um desenho técnico for atualizado depois do início do FAT, registre quais verificações precisam ser repetidas. Caso contrário, a equipe poderá terminar com um relatório impecável para uma configuração que já não existe.
As denominações usadas na compra ampliarão esse escopo. Uma máquina de montagem de conectores de bancada, equipamentos modulares de montagem de conectores e uma linha de produção integrada de montagem automatizada podem envolver tarefas diferentes. Identifique os componentes de fibra óptica, os conectores e os conjuntos de cabos da combinação real de produtos. Por exemplo, um conector de fibra óptica LC e uma variante SC exigem ferramental e interfaces controlados próprios, além de evidências de troca de formato acompanhadas. Em seguida, descreva se a aplicação de epóxi, a cura do epóxi, o polimento, a inspeção por visão de máquina, o deslocamento do ápice, o ensaio óptico, a rotulagem e a embalagem fazem parte do escopo fornecido. Só então será possível comparar a taxa de produção e os critérios de aceitação do controle de qualidade.
Como estabelecer a concordância entre medições antes da aceitação?
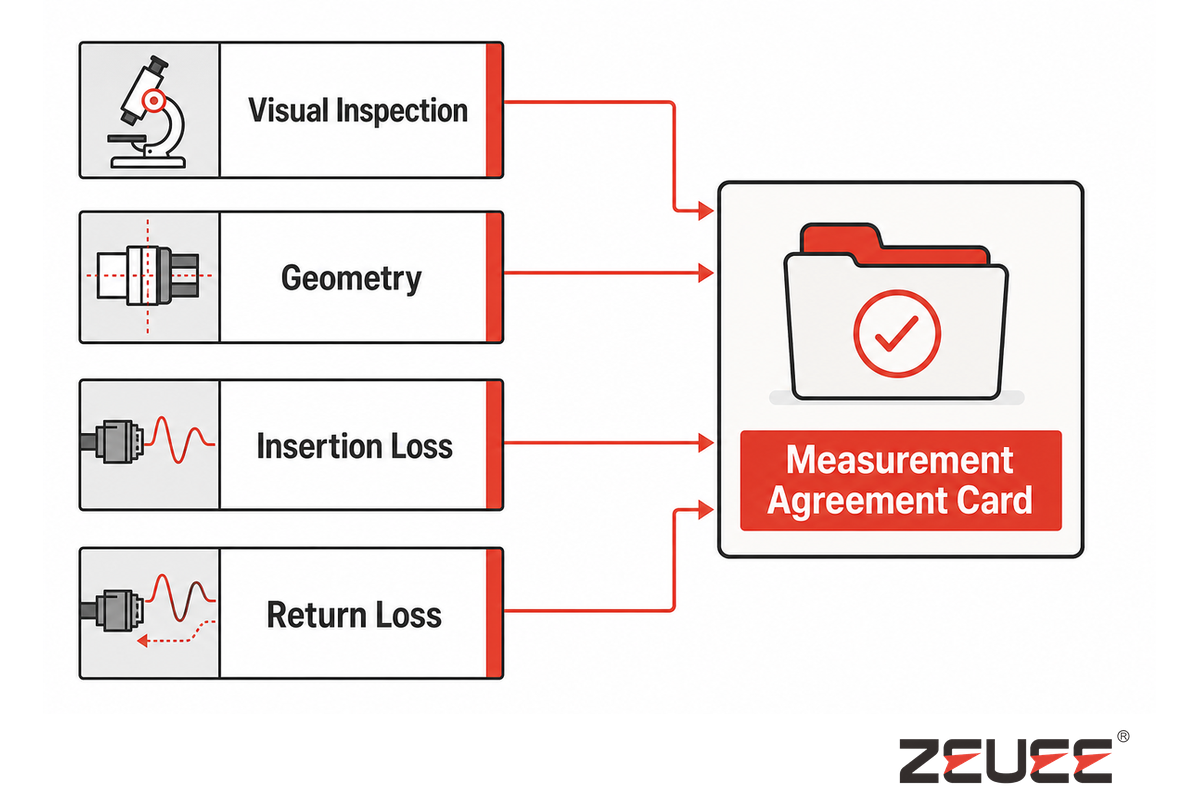
Disputas de medição costumam ser confundidas com falha da linha ou descartadas como “variação normal”. Correlacione os dois sistemas de medição antes da execução acompanhada. Ambas as reações são precipitadas. Antes de avaliar os conectores, comprador e fornecedor devem concordar sobre a mesma questão de medição.
Mantenha separadas 4 categorias de evidências:
- A inspeção visual da face final classifica contaminação, riscos e outras condições observadas segundo uma regra de inspeção definida.
- A geometria interferométrica avalia parâmetros geométricos especificados da virola e da face final conforme uma definição de análise acordada.
- A perda de inserção mede a potência perdida no fim do enlace devido à conexão da fibra, às condições de lançamento da fibra, ao comprimento de onda da luz e às condições de referência da conexão.
- A perda de retorno é a medição da potência óptica refletida sob condições especificadas e em um determinado estado da conexão.
O escopo da IEC 61300-3-35:2022 é especialmente útil neste caso. Ele diz que a inspeção visual é complementar e não substitui a medição de atenuação, perda de retorno ou parâmetros da face final. Também diz que um conector não pode ser rejeitado exclusivamente por falha na inspeção visual; o desempenho óptico especificado determina se ele pode ser usado. Isso não anula os requisitos estéticos ou de qualidade de execução do cliente. Evita que uma regra visual seja apresentada como prova de todas as propriedades ópticas.
A referência da FOA sobre ensaios explica a perda de inserção como a diferença de potência medida ao longo de uma conexão acoplada e aborda referências reconhecidamente boas, a fibra e o comprimento de onda pertinentes, as condições de lançamento e os conectores de referência limpos. Separadamente, as diretrizes de inspeção distinguem a inspeção de fabricação para detectar defeitos de polimento ou terminação elétrica da inspeção em campo para verificar limpeza e danos. Nem mesmo uma tampa contra poeira garante que a face final esteja limpa.
Cartão de concordância de medição
Para cada medição, informe o instrumento e a versão do software; o método aplicável e sua versão; o artefato ou cordão de referência; a fibra e o comprimento de onda; as condições de lançamento, acoplamento, limpeza e ambiente; a incerteza; o resultado da amostra de correlação; as unidades numéricas e o arredondamento; o limite; a faixa de guarda ou outra regra de decisão para resultados limítrofes; a permissão para repetir o teste; o registro bruto retido; e a pessoa responsável por resolver divergências.
O adesivo de calibração não responde a tudo. A orientação do NIST sobre rastreabilidade metrológica afirma que a rastreabilidade, por si só, não garante a adequação ao uso e que a incerteza de medição deve ser considerada. O trabalho do NIST sobre regras de decisão de conformidade vai além: a incerteza e a regra de decisão afetam a aceitação e a rejeição incorretas. Para um resultado próximo do limite, “a tela mostra aprovado” não é um acordo completo.
Execute amostras de correlação antes da sequência oficial de aprovação/reprovação. Use os mesmos conectores serializados nos dois sistemas, confirme que passaram pelas mesmas condições de limpeza e acoplamento, compare os resultados e acorde como responder caso os sistemas discordem. Uma comparação interlaboratorial do NIST sobre medições da geometria da face final relatou diferenças sistemáticas e aleatórias entre as abordagens de medição usadas. A ideia não é reaproveitar os números antigos desse estudo, mas tornar visível o acordo sobre a medição.
Quais amostras um FAT deve desafiar?
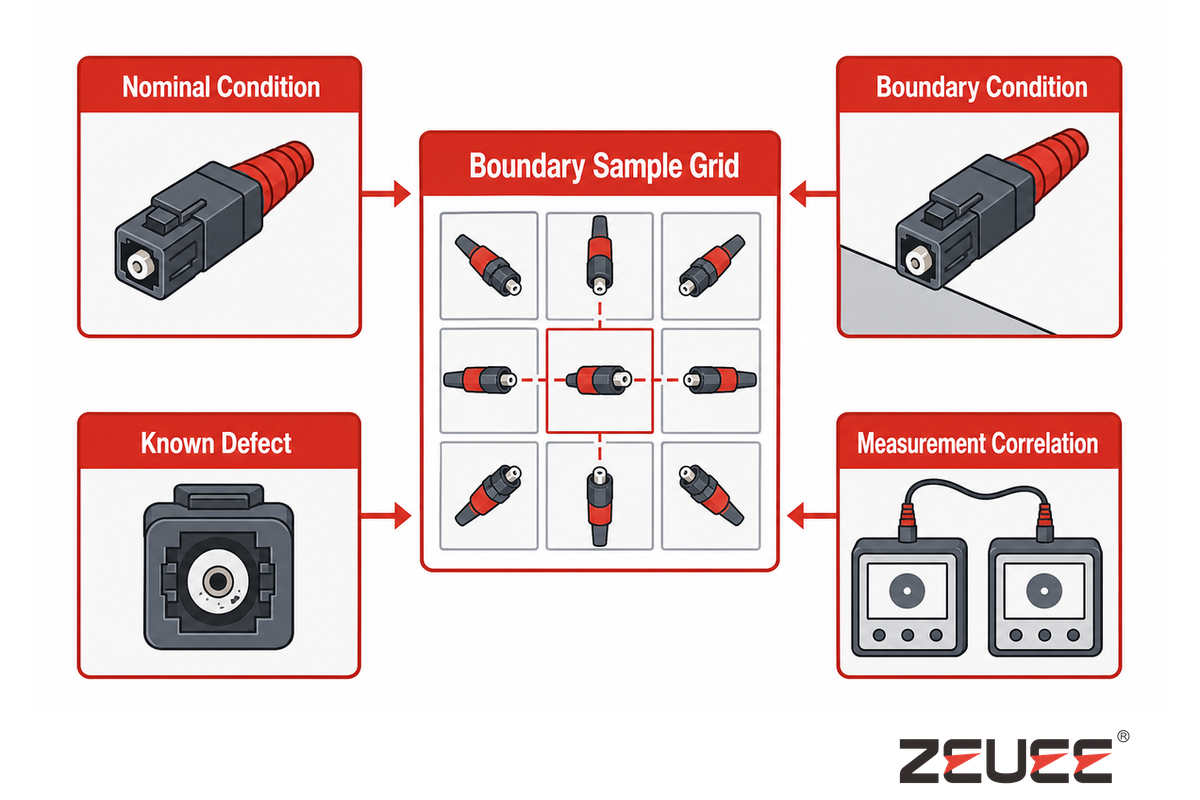
O trabalho do NIST sobre avaliação de conformidade também explica por que um resultado próximo do limite exige uma regra escrita antes do ensaio. As amostras de limite mostram como essa regra funciona; não autorizam a equipe a inventar um limite depois de ver os dados. Registre o resultado esperado antes do teste.
Se todas as amostras forem limpas e nominais, escolhidas de antemão e provenientes de um único lote de material, o FAT verificará principalmente se é possível processar o caso mais fácil. Crie uma Matriz de Amostras de Limite que cubra a faixa de engenharia e inclua os cenários de detecção e reação que a equipe precisa observar.
| Dimensão da matriz | Exemplo de desafio | O que acompanhar |
|---|---|---|
| Família de conectores/interfaces | Cada família contratada, não uma variante considerada “semelhante” verbalmente | Ferramental correto, receita de processo, perfil de inspeção, método de ensaio e identidade do registro |
| Construção da fibra/do cabo | Configurações contratadas de fibra monomodo/multimodo ou de cabos | Reconhecimento do material, escopo de manuseio e condições corretas de ensaio |
| Condição do material | Lote aprovado diferente; próximo do limite interno definido, quando for seguro | Verificações de lote/validade e resposta a material não identificado ou inválido |
| Condição dimensional | Componentes nominais e componentes de limite acordados | Alimentação, dispositivo, detecção, destinação e evidências retidas |
| Condição da face final | Imagens/amostras controladas de peças limpas e contaminadas e de defeitos documentados | Consistência da classificação e resposta correta |
| Condição de retrabalho | Exemplos de retrabalho permitido e proibido | Autorização, fluxo, preservação do histórico e regra de repetição do ensaio |
| Variante de rótulo/embalagem | Cada regra contratada de rotulagem ou embalagem | Identificação correta e prevenção de liberação de produtos misturados |
| Condição do sistema de medição | Amostras de correlação serializadas verificadas nos sistemas do comprador e do fornecedor | Condições de referência acordadas, tratamento da incerteza e resposta a divergências |
Para testar a detecção e a reação, use um conjunto de defeitos conhecidos seguro, serializado, fotografado, aprovado e isolado. Não se deve criar defeitos deliberadamente que afetem o ferramental de produção ou invalidem o resultado subsequente.
A matriz de engenharia, por si só, não é um plano de amostragem para aceitação. Se o contrato exigir amostragem estatística, defina separadamente o lote, a independência e a representatividade das amostras, o tamanho da amostra, o número de aceitação e os riscos do produtor e do comprador. Mais amostras aleatórias não compensam a ausência de casos de limite. Conjuntos de limite não substituem evidências estatísticas válidas quando houver requisito de aceitação estatística. As duas abordagens são diferentes e podem coexistir.
Regra útil de registro: cada amostra de desafio precisa ter um estado esperado definido antes de chegar à linha. Se o resultado esperado for registrado depois que o sistema responder, o teste poderá ser avaliado inconscientemente para corresponder ao resultado.
O que deve ser comprovado ao longo do processo sem repetir a lista de estações?
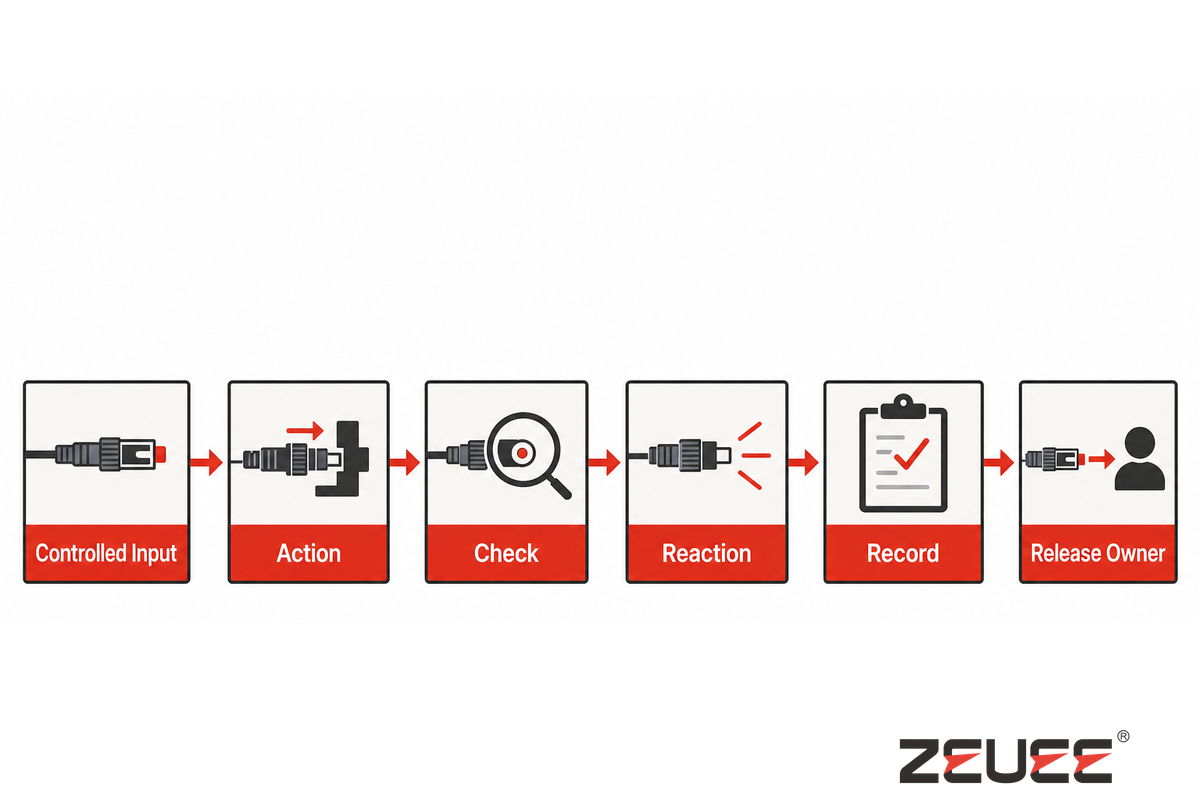
Em vez de repassar cada etapa, avalie cada categoria de requisitos com a mesma cadeia de evidências: isso vincula as amostras de limite da seção anterior aos controles do processo, às reações, aos registros e à responsabilidade pela liberação, sem fingir que uma lista de estações é uma comprovação.
entrada controlada → ação ou transformação → verificação/medição → reação → registro → responsável pela liberação
Essa estrutura mostra as limitações de uma lista de estações. Um leitor de materiais pode identificar um lote aprovado, mas o FAT precisa demonstrar o que acontece quando o lote é desconhecido, está vencido ou foi atribuído ao produto errado. Uma estação de inspeção pode detectar uma condição na face final; porém, o teste precisa determinar se o conector fica retido, é analisado, recebe autorização para retrabalho ou é descartado. Mesmo que um banco de dados armazene uma imagem, a equipe precisa demonstrar que ela foi vinculada ao conector correto e à decisão de liberação.
Um documento da NASA sobre qualidade de execução específico para uma missão oferece um exemplo instrutivo de separação de evidências: trata a verificação documentada antes da montagem, a inspeção das peças do conector, a inspeção após a terminação elétrica e os ensaios posteriores como atividades separadas. Não é uma norma universal para linhas de fábrica, e este artigo não a apresenta dessa forma. A ideia útil é que uma verificação nas etapas anteriores, uma inspeção após o processo e um ensaio funcional não substituem uns aos outros.
Aplique a cadeia a estas categorias de requisitos:
- Configuração: revisão do produto, família de conectores, material aprovado, ferramental, receita de processo e regra de software.
- Evidências do processo: parâmetros reais em comparação com os aprovados, tempos, identificação do dispositivo e condição de manutenção, quando pertinente.
- Inspeção: identidade da imagem/amostra, perfil e revisão, resultado, fluxo de análise e destinação.
- Ensaio óptico: método, referências, condições, resultado bruto, regra de decisão e vínculo com o registro.
- Controle de exceções: motivo da retenção, população afetada, autoridade, fluxo de retrabalho, repetição do ensaio e estado final.
- Liberação: quem tem autorização para liberar o quê, com base em quais registros e como as unidades misturadas ou incompletas são retidas.
Esta parte do FAT é concluída quando a equipe consegue rastrear cada requisito da entrada até a destinação final sem precisar confiar na memória. Se um operador tiver de dizer “normalmente sabemos de qual lote era”, o controle pode funcionar socialmente, mas não há evidência documentada.
Como testar a troca de formato?
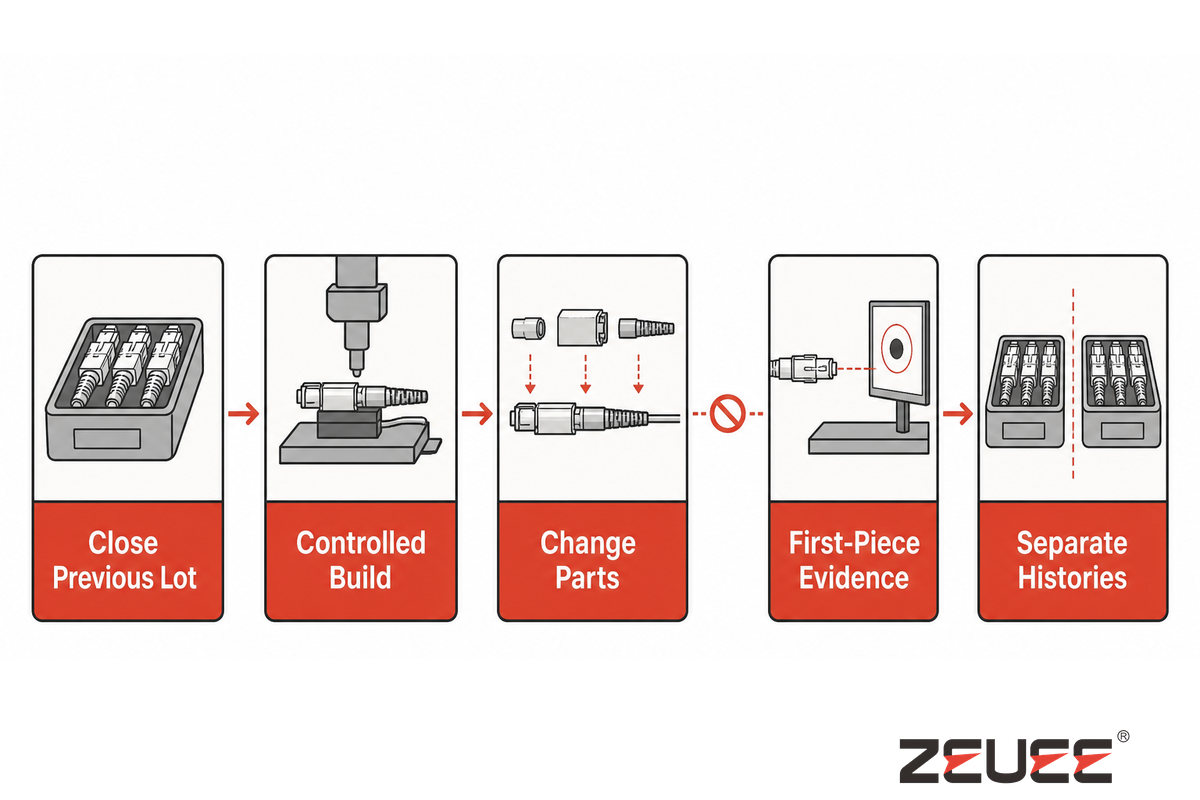
O princípio de separação de evidências deste documento da NASA sobre qualidade de execução é útil aqui: a verificação nas etapas anteriores, a inspeção após o processo e os ensaios posteriores continuam sendo registros distintos. Durante a troca de formato, a nova configuração precisa ter evidências próprias e vinculadas, sem herdar as comprovações do lote anterior. Guarde os dois conjuntos de resultados.
Mudar apenas o nome da receita de processo na interface homem-máquina (HMI) não constitui um teste de troca de formato. A mudança de família de conectores pode exigir novo ferramental, material, inspeção, referência óptica, rótulo e campos de dados, além da aprovação da primeira peça. Portanto, o FAT deve acompanhar uma transição completa entre variantes, e não apenas a tela de seleção.
- Encerre o lote anterior sob controle. Faça a contagem das unidades em processo, resolva a situação dos materiais restantes e conclua o registro do lote.
- Selecione a nova configuração controlada. Carregue a revisão aprovada do produto/desenho técnico e demonstre que combinações não autorizadas são bloqueadas.
- Verifique fisicamente as peças de troca para mudança de formato. Registre as alterações de dispositivos, alojamentos, guias, ferramentas e referências; não confie apenas na aparência.
- Verifique o material e o método. Confirme a nova fibra/cabo, os consumíveis, a instrução de processo, o perfil de inspeção, a configuração óptica, o rótulo e a regra de embalagem.
- Teste uma configuração anterior incorretamente mantida. Apresente com segurança uma receita de processo anterior, um componente errado ou um identificador desatualizado e acompanhe o bloqueio previsto.
- Registre as evidências da primeira peça. Conclua o conjunto acordado de inspeções/ensaios e obtenha a aprovação indicada antes de liberar a produção normal.
- Recupere os dois históricos. Comprove que não é possível confundir a última unidade da configuração anterior com a primeira unidade aceita da nova configuração.
Registre o tempo somente depois de definir as condições de início e fim. “Troca de formato em cinco minutos” não significa nada se uma equipe começar a cronometrar após a limpeza e a preparação, enquanto outra começa na última unidade boa e para na primeira unidade aprovada. Se o tempo de troca de formato for contratual, defina os limites, a equipe, a disponibilidade de materiais e as etapas de aprovação.
Acima de tudo, não conclua que há flexibilidade ilimitada com base em uma única transição acompanhada. O FAT dá suporte às variantes e transições realmente incluídas em seu escopo. Mudanças posteriores na virola, na carcaça, na construção do cabo, no adesivo, no algoritmo de inspeção ou no método óptico podem exigir avaliação de mudanças e requalificação parcial.
Como testar a reação a falhas, a contenção e a recuperação?
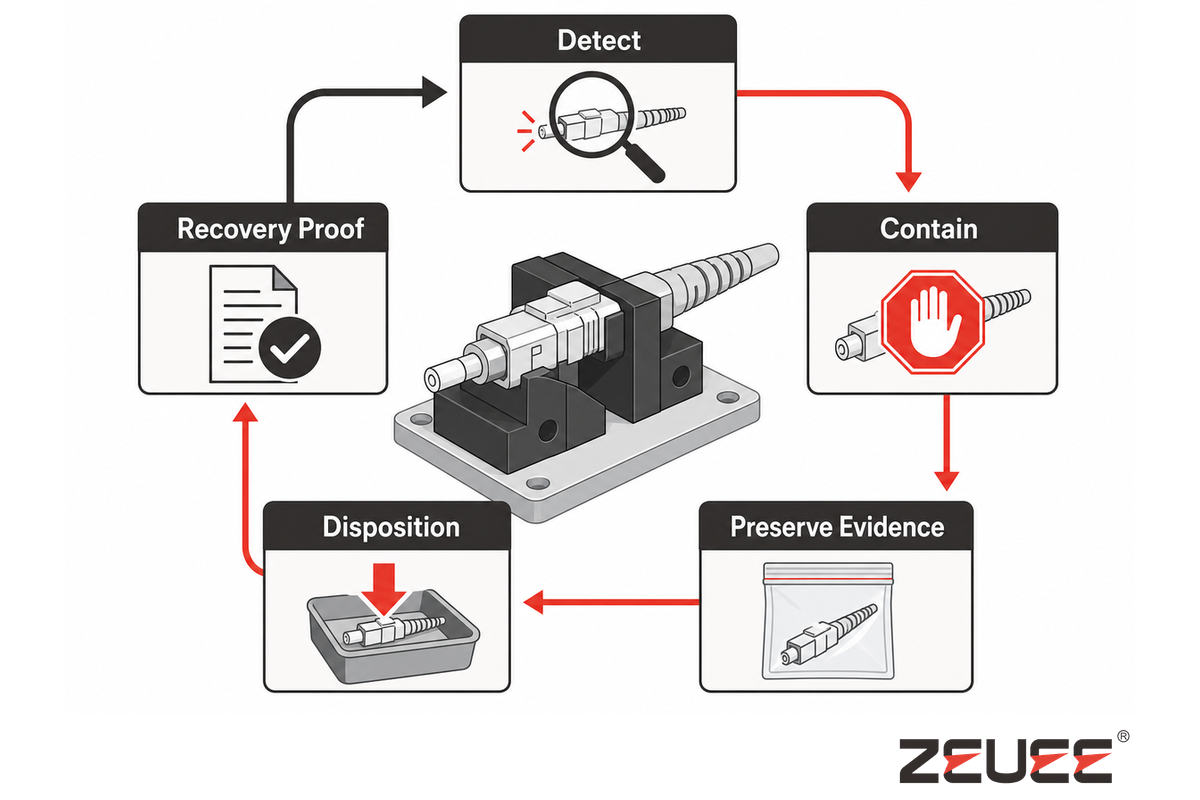
O exemplo de boas práticas da NASA trata o exame, a inspeção após a terminação elétrica e os ensaios posteriores como controles separados, que devem permanecer visíveis no registro de recuperação. A mesma disciplina de evidências se aplica após uma falha: detectar uma condição não substitui a decisão sobre o destino da unidade, o restabelecimento do estado do processo e as evidências de novo ensaio.
Um alarme comprova que algo foi detectado. O FAT deve testar a cadeia completa de resposta controlada. Isso não comprova que as unidades afetadas foram contidas, que seu estado foi preservado, que a causa foi analisada, que a recuperação foi controlada ou que a autoridade de liberação foi respeitada.
Use um exercício de parada e contenção para falhas reconhecidas, com os seguintes exemplos: material não identificado, combinação inválida de receita de processo e ferramental, imagem ausente ou rejeição na inspeção, resultado óptico anormal, perda da conexão de dados, processamento interrompido ou caso semelhante em que o status da unidade seja incerto. Não crie uma condição insegura; use apenas um método de simulação aprovado.
- Introduza ou simule a falha reconhecida e registre sua identificação.
- Verifique a parada, o bloqueio ou o desvio no ponto correto.
- Identifique todas as unidades potencialmente afetadas, inclusive as que estão em processo.
- Preserve os dados da receita de processo, da medição e do evento necessários para a investigação.
- Aplique o fluxo definido de análise e decisão sobre o destino da unidade: retrabalho, descarte, devolução, concessão ou outra decisão autorizada.
- Faça novo ensaio somente conforme a regra aprovada, mantendo o registro da falha original
- Restabeleça o ferramental, a receita de processo, as referências, a limpeza e a conexão de dados.
- Execute uma partida de comprovação da recuperação e obtenha a liberação da autoridade designada.
Um plano de limpeza contínua ou de ensaios contínuos de um conector não é uma resposta válida a uma falha. Isso pode ocultar uma superfície danificada, instabilidade de medição, uma referência contaminada ou um desvio do processo. O registro deve ser mantido e deve incluir o resultado original, cada intervenção permitida, a decisão final sobre o destino da unidade e o motivo pelo qual ela pode ou não ser liberada.
Mantenha a aceitação de segurança das máquinas como uma avaliação distinta. Proteções, intertravamentos, isolamento controlado de energia, acesso para manutenção, funções de emergência e exposição a fontes ópticas devem ser testados conforme a avaliação de riscos do projeto e o escopo das normas aplicáveis. Demonstrações gerais de recuperação após alarmes não substituem essas funções. Este guia não define seus critérios específicos.
A equipe consegue recuperar a genealogia de um conector?
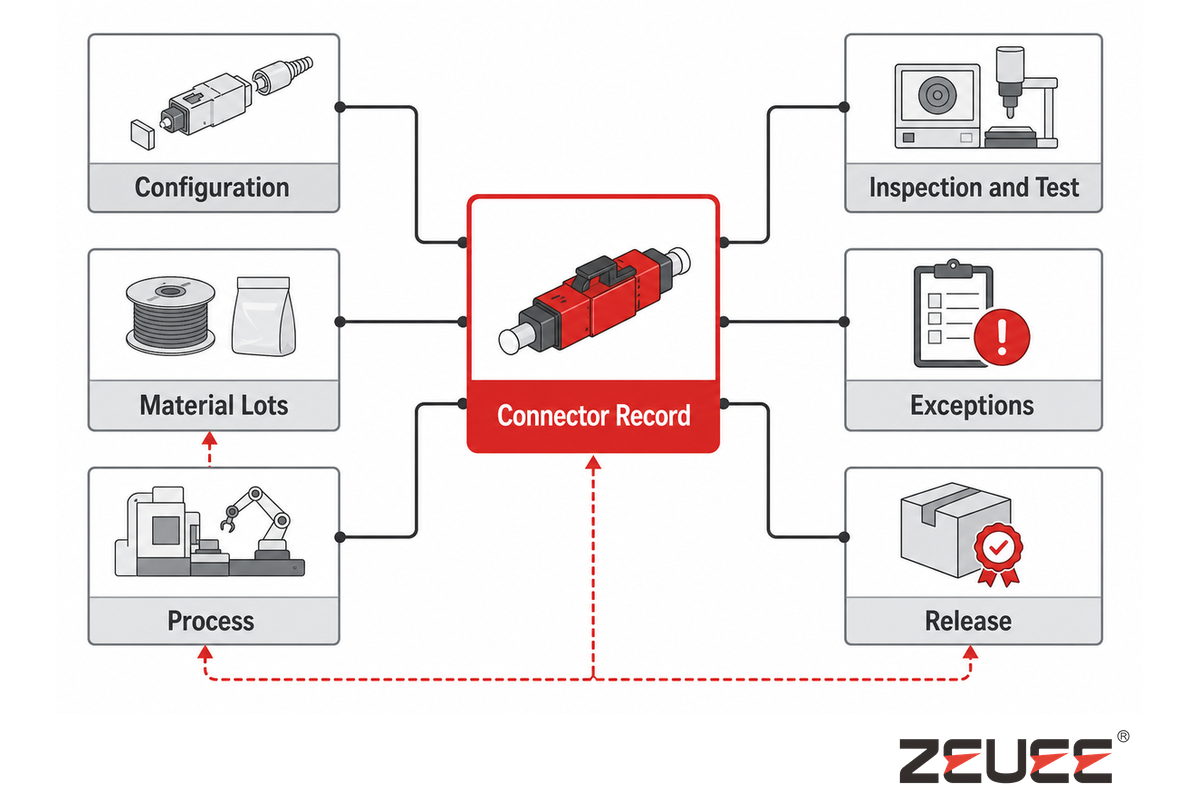
Os registros separados de verificação, inspeção e ensaio neste documento de boas práticas da NASA ilustram a conexão que a genealogia deve preservar. O exemplo é específico de uma missão; aqui, ele fundamenta o princípio de vinculação dos registros, não um formato universal de registro. Mantenha essa conexão bidirecional e exportável.
A rastreabilidade é útil quando permite responder a uma questão de contenção. Um número de série em um banco de dados é apenas o ponto de partida. Deve ser possível selecionar um conector e recuperar todos os dados de rastreabilidade relacionados a ele para determinar se pertence a uma população suspeita e se foi liberado de forma legítima.
Teste de recuperação da genealogia em 30 minutos
Selecione um conector aceito, um conector retrabalhado e um conector retido ou rejeitado, sem informar ao operador quais registros serão solicitados. Dê à equipe 30 minutos para compilar um conjunto integrado de evidências. Esse formato é um teste de projeto da ZEUEE, não uma norma do setor nem uma promessa de desempenho da linha.
O pacote deve relacionar, quando aplicável:
- produto, revisão do desenho técnico e revisão do roteiro de processo;
- conector, fibra/cabo, adesivo/consumíveis e lotes de outros materiais controlados;
- ferramental, dispositivos de fixação, receita de processo, perfil de inspeção, software e método de medição;
- os registros reais de processo e de estado exigidos pelo plano de controle;
- quando aplicável, imagem/classificação da face final, resultado geométrico, resultado da perda de inserção e resultado da perda de retorno;
- alarmes, retenções, retrabalho, novos ensaios, desvios e resultados originais;
- identificação do operador ou do sistema, marcas de tempo e autoridade de liberação;
- identificação final do rótulo/embalagem e status do envio, quando fizerem parte do escopo.
Em seguida, inverta a pergunta. Considere um lote de material, uma receita de processo, uma referência reprovada ou uma alteração no perfil de inspeção e determine a população de conectores afetada. A genealogia no sentido direto, sem contenção reversa, pode fornecer um histórico detalhado de cada unidade e um registro coeso, mas deixa a equipe de qualidade sem uma definição dos riscos.
Confirme a retenção, o acesso, o formato de exportação, a sincronização dos relógios, o backup e o backup, além das responsabilidades. Teste também o comportamento quando a rede ou o banco de dados não estiver disponível. A linha fica inacessível e sem rastreabilidade? Qualquer que seja o projeto escolhido, o FAT deve confirmar a regra acordada e o caminho de recuperação.
Quais são os 9 critérios de aceitação do FAT?
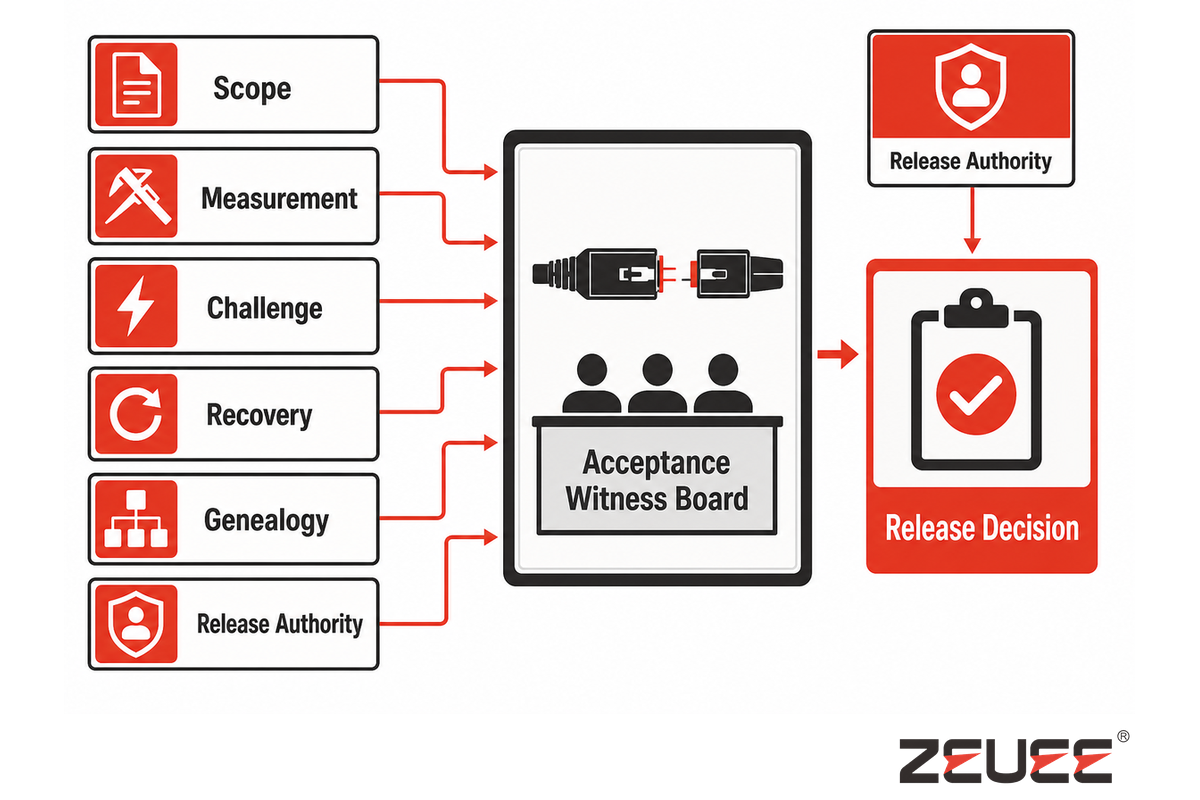
A placa também mantém a regra de decisão da medição, pois as orientações de conformidade do NIST mostram que a incerteza e a regra escolhida afetam o risco de falsa aceitação e falsa rejeição. Uma marca de verificação sem esse contexto não constitui evidência completa de aceitação. Por isso, cada linha precisa de um link para as evidências e de um responsável.
O quadro de testemunho da aceitação abaixo reúne o trabalho em uma única superfície de decisão. É um instrumento de planejamento, não uma norma publicada. Cada verificação deve ter escopo, testemunha, resultado, link para as evidências, item em aberto e autoridade de liberação designada em cada linha.
1. Congelamento do escopo
Produto, revisão, limites de conector/fibra/cabo, materiais, métodos, variantes, interfaces, escopo de segurança e responsabilidades são aprovados antes do ensaio.
2. Acordo sobre as medições
Os procedimentos de inspeção, geometria, perda de inserção e perda de retorno são correlacionados. Incerteza, arredondamento, decisão em casos limítrofes, novo ensaio e regras para divergências são registrados.
3. Configuração nominal
A linha produz a configuração nominal acordada usando materiais, ferramental, receita de processo e registros controlados. Isso comprova a demonstração definida, não todas as condições futuras.
4. Desafio de limites e defeitos
Amostras identificadas por número de série, de limite e com defeitos conhecidos testam a detecção e a resposta. Os resultados esperados foram documentados antes da resposta da linha.
5. Cadeia de evidências dos controles
Para cada família exigida, a equipe consegue acompanhar a entrada controlada, a ação, a verificação, a resposta, o registro e o responsável pela liberação.
6. Desafio de troca de formato
A transição entre variantes prevista em contrato abrange o encerramento do lote, as alterações de receita de processo/ferramental/material/perfil, a aprovação da primeira peça, o bloqueio de configurações anteriores incorretas e a separação dos históricos.
7. Falha e recuperação
As falhas acordadas acionam a parada ou o desvio corretos, a contenção delimitada, a preservação das evidências, a decisão autorizada sobre o destino da unidade, o restabelecimento controlado e a comprovação da recuperação.
8. Recuperação da genealogia
As unidades aceitas, retrabalhadas e retidas/rejeitadas geram pacotes de evidências relacionados, enquanto uma consulta reversa identifica as populações afetadas.
9. Limites da aceitação
O relatório declara o que foi testemunhado, o que foi aprovado, os itens em aberto, as concessões, os critérios para repetir ensaios e o que ainda falta para os ensaios no local, a capacidade ou a liberação para aumento gradual da produção.
Uma verificação reprovada nem sempre leva à mesma reação comercial. Descreva o problema. Talvez seja necessário fornecer um documento ausente com as evidências de apoio. A aceitação pode ser bloqueada por uma função de segurança reprovada ou por contenção inadequada. Uma condição fora do escopo congelado pode se tornar uma alteração em aberto, em vez de representar um requisito reprovado. Esses caminhos devem ser documentados no contrato antes do FAT e não devem ser tratados nos últimos minutos da negociação do contrato.
Um quadro todo verde não justifica conclusões mais amplas. O relatório deve incluir identificações das amostras, transições entre variantes, falhas, referências, condições ambientais/de serviços, versões e testemunhas. Demonstre a disponibilidade das evidências ou dos comprovantes de referência mantendo os dados brutos ou links confiáveis, em vez de apresentar apenas um resumo extraído dos slides.
A ZEUEE afirma ter sido fundada em 2005 e oferece engenharia de automação industrial; os leitores podem consultar o histórico de engenharia da empresa. Trata-se de informação fornecida pela própria empresa, não de evidência independente de que determinada linha atenderá a um requisito do cliente. As evidências de cada projeto devem permanecer nos ensaios e registros acordados.
O que deve constar em um briefing para uma linha de conectores ópticos em 2026?
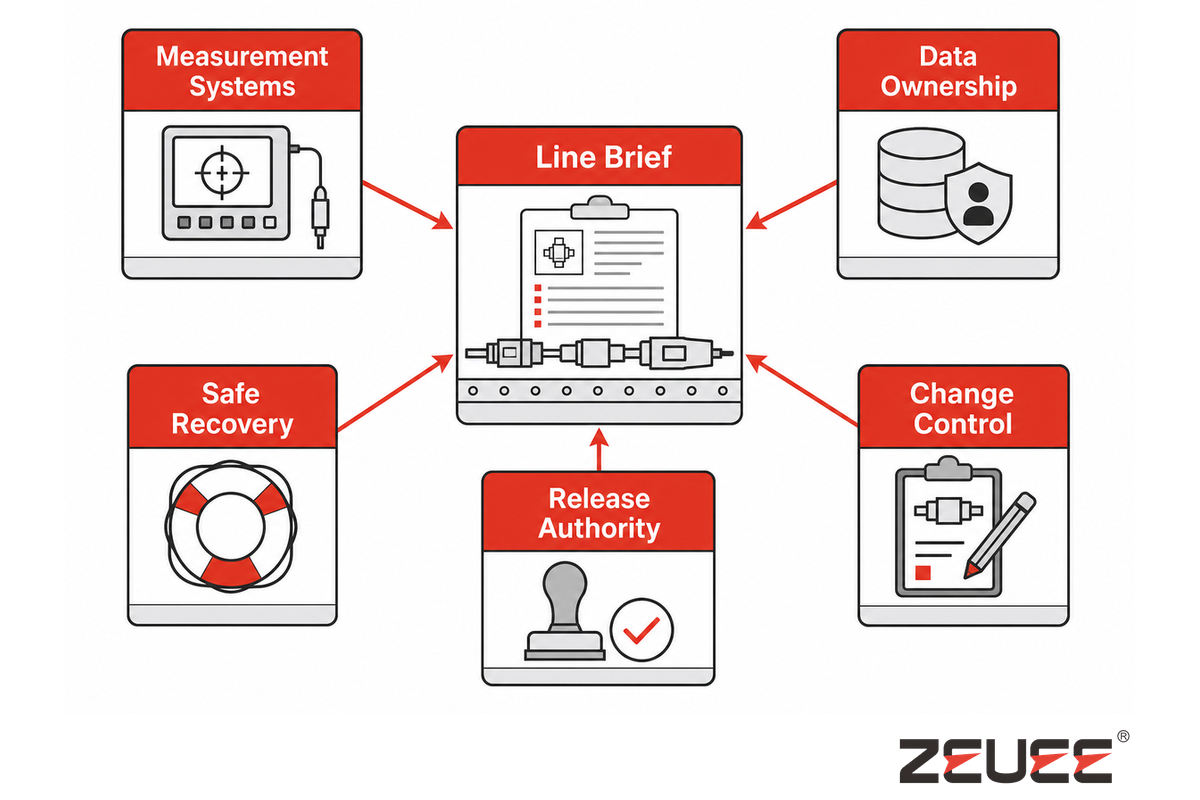
A edição vigente da IEC 61300-3-35 é um modelo útil para definir o escopo com rigor, pois separa explicitamente a inspeção visual da medição de atenuação, perda de retorno e parâmetros da face final. Um briefing moderno para uma linha deve deixar claros esses limites entre métodos antes da escolha da automação ou da arquitetura de dados.
Um briefing atualizado deve ser mais específico do que “automatizar a montagem de LC/SC na produção exigida”. As evidências analisadas não sustentam um sinal emergente de mercado claro e defensável que ajude na decisão de compra; por isso, este guia não inclui uma seção sobre crescimento do mercado. As evidências datadas mais relevantes são o escopo da norma vigente e a necessidade de conectar os dados de processo, inspeção, ensaio e rastreabilidade; o guia de automação de linha de produção da ZEUEE oferece um contexto mais amplo sobre integração.
No mínimo, o briefing de 1 página deve especificar:
- limites do produto, conector, ferrolho/interface, fibra/cabo, material e revisão;
- instruções de processo aprovadas e permissões de retrabalho;
- desenhos técnicos aplicáveis, regras do cliente e edições exatas das normas, incluindo, quando aplicável, o escopo limitado de inspeção visual da IEC 61300-3-35:2022;
- métodos de inspeção, geometria, IL e RL, referências, incerteza, regra de decisão, retenção de dados e correlação;
- grade de amostras de limite e qualquer plano separado de amostragem estatística para aceitação;
- trocas de formato previstas em contrato e liberação da primeira peça;
- fluxos para falhas, retenção, contenção, retrabalho, novos ensaios, recuperação e liberação;
- genealogia, contenção reversa, acesso, exportação, retenção e comportamento em caso de falha;
- segurança da máquina, serviços, interfaces de rede/dados, controle de acesso, backup e controle de alterações;
- FAT, integração na fábrica, SAT/integração no local, capacidade e responsabilidade pela liberação para aumento gradual da produção;
- premissas não resolvidas, exclusões, concessões e critérios para repetir ensaios.
Um pedido de patente de 2025 para um conjunto de braço para polimento de fibra óptica exemplifica que a geometria do dispositivo de fixação, o travamento e a durabilidade continuam sendo áreas viáveis de invenção. O pedido não descreve adoção nem desempenho na produção. Para justificar a aceitação, o pedido de patente exige que a identificação do dispositivo, junto com o status de manutenção conhecido e os parâmetros sob controle do usuário, seja incluída.
Depois de definir o escopo, consulte a solução de linha de montagem de conectores ópticos da ZEUEE para avaliar a configuração e os aspectos comerciais. O layout e a disposição das estações, os produtos atendidos, as promessas de desempenho, o preço e a proposta seguirão o escopo dessa solução, e não o deste guia informativo sobre aceitação.
Transforme seus requisitos em um plano de FAT que possa ser testemunhado
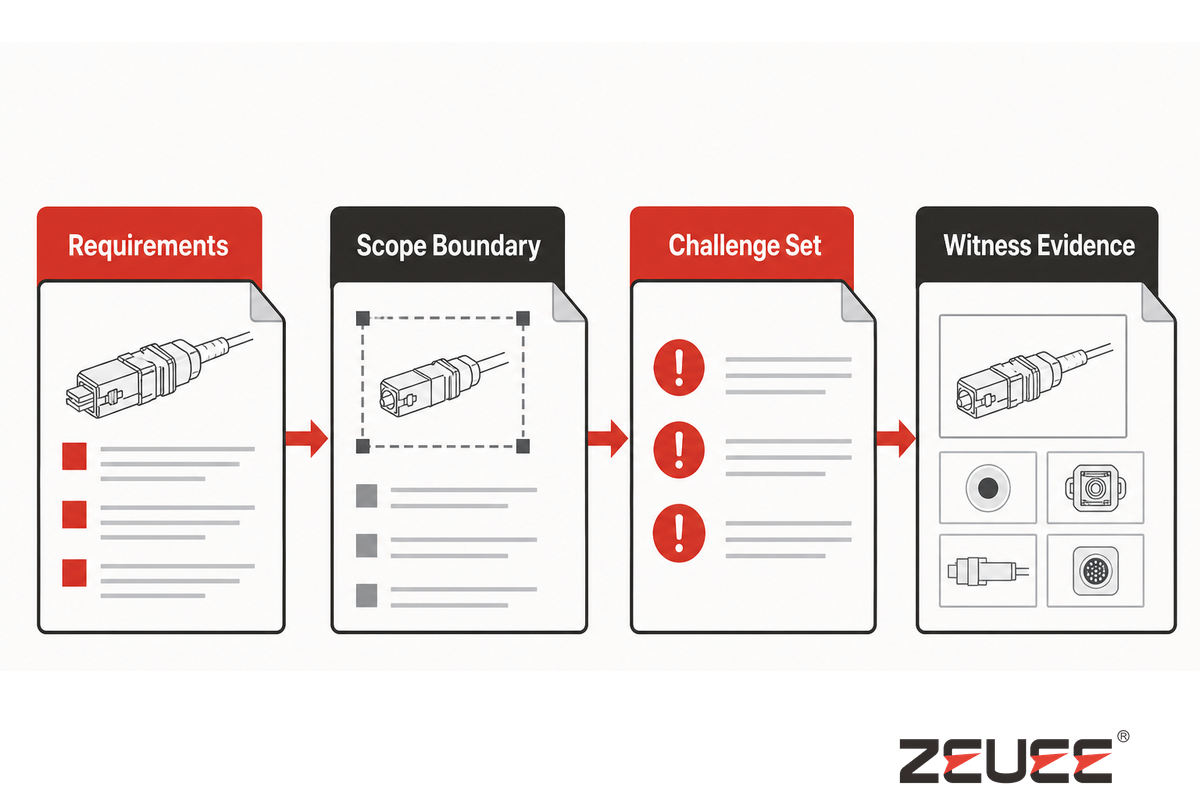
Comece pelo método e pela regra de decisão, não por uma indicação genérica de aprovação. As orientações do NIST sobre avaliação de conformidade explicam por quê: a incerteza de medição e a regra escolhida alteram o risco associado à decisão final.
Apresente desenhos das variantes de conectores e materiais de apoio, métodos de ensaio, especificações da interface prevista e seus critérios de aceitação. Uma solicitação de cotação genérica cria um risco de aceitação quando comprador e fornecedor chegam à fábrica com definições diferentes do que é um conector aprovado. A ZEUEE usará essas informações para desenvolver um conceito de linha e as evidências de apoio para o seu projeto.
Converse sobre seu projeto de conectores ópticosPerguntas frequentes: FAT de linha de montagem de conectores ópticos
Por que é tão difícil automatizar a montagem de conectores de fibra óptica?
O trabalho envolve componentes fabricados com materiais delicados, montagens que exigem relações mecânicas e ópticas precisas, superfícies sensíveis à contaminação, controle de materiais e tempo, diversas famílias de medições e variabilidade do produto. A automação precisa ir além da simples montagem. Ela deve preservar a identificação das fibras e dos conectores, aplicar o roteiro controlado do produto, distinguir contaminação de danos na superfície, usar as técnicas ópticas e de inspeção previstas, responder adequadamente às exceções e manter evidências associadas ao produto liberado. Pequenas alterações nas entradas podem afetar significativamente o manuseio, o ferramental, os materiais, os sistemas de medição e o retrabalho aceitável. Quando os limites do produto ou os critérios de aceitação ficam indefinidos, a dificuldade também aumenta. Nesse caso, nenhuma máquina consegue automatizar decisões que a equipe do projeto ainda não tomou. O primeiro passo não é escolher um robô mais rápido. É congelar as variantes do produto, as instruções de processo, os critérios de aceitação, os fluxos para exceções, os campos de dados e a autoridade de liberação, para que a automação tenha uma tarefa bem definida e uma forma de demonstrar seu desempenho.
Que qualidade da face final uma linha de montagem de conectores ópticos consegue manter?
Não é possível dar uma resposta universal responsável sem definir o conector, o acabamento, o método de inspeção, o requisito geométrico, o requisito óptico, a regra de amostragem ou ensaio, o envelope operacional e as normas correspondentes. Congele os critérios aplicáveis do desenho técnico e do cliente, bem como a edição exata da norma, confirme o acordo sobre as medições e execute os ensaios nas amostras especificadas. A IEC 61300-3-35:2022 trata da inspeção visual, mas sua declaração pública informa que a inspeção não deve substituir a medição de atenuação, perda de retorno ou parâmetros da face final. Solicite ao fornecedor evidências relativas ao seu produto e procedimento, em vez de uma declaração genérica e não relacionada de “conformidade com a IEC” ou uma imagem de um cenário ideal.
Uma única linha consegue processar diferentes configurações de conectores?
Uma única linha pode atender a várias variantes previstas em contrato, mas cada variante gera um escopo de validação. Defina o conector/interface, o ferrolho, a construção da fibra e do cabo, os materiais, o ferramental, a receita de processo, o perfil de inspeção, as referências ópticas, os requisitos de rótulo/embalagem e os campos de dados. O FAT deve verificar as trocas de formato acordadas e um desafio de bloqueio de configurações anteriores incorretas, preservando também a aprovação da primeira peça e o histórico das variantes.
A aprovação de uma transição de LC para SC não garante que os requisitos de outras carcaças, cabos, adesivos e polimento também serão atendidos. Inclusões posteriores devem passar por uma avaliação documentada de alterações. Conforme o que foi alterado e as evidências de aceitação afetadas, o resultado pode ser uma análise documental, um ensaio de engenharia, um FAT direcionado ou uma requalificação mais ampla.
Qual é a diferença entre FAT e SAT para uma linha de montagem?
O FAT é realizado na fábrica do fornecedor para verificar as funções, amostras, medições, respostas e registros acordados antes do envio. O SAT é realizado após a instalação para verificar o sistema no contexto real, incluindo serviços, redes, interfaces locais, equipamentos nas etapas anteriores e posteriores do processo, além das atividades e dos procedimentos no local. Os projetos podem definir ensaios de integração na fábrica ou no local. Nenhum dos dois ensaios comprova automaticamente a capacidade de longo prazo, que exige evidências de estabilidade e produção ao longo do tempo.
Por que dois sistemas de ensaio óptico podem apresentar resultados divergentes?
As possíveis causas incluem cordões/conectores de referência, histórico de acoplamento, limpeza, tipo de fibra, comprimento de onda, condição de lançamento, adaptadores, configurações do instrumento, algoritmos de software, calibração/rastreabilidade, condições ambientais, arredondamento e tratamento da incerteza próximo a um limite. Compare as mesmas amostras de correlação identificadas por número de série e mantenha-as nas mesmas condições. Depois, acorde o método, a incerteza, a regra de decisão, a permissão para novo ensaio e o responsável por resolver divergências antes de coletar os dados oficiais de aceitação.
Todo conector óptico precisa passar por ensaios de perda de inserção e perda de retorno?
A questão não é regida integralmente por uma única regra. As especificações do produto, os acordos com o cliente, as normas aplicáveis e os planos de risco e controle devem orientar os elementos principais da cobertura de inspeção e ensaios. Alguns projetos podem exigir ensaios ópticos completos; em certos casos, a amostragem ou os ensaios de qualificação podem ser justificáveis. Sem conhecer o produto e o contrato, este guia não pode definir esse requisito. Ainda assim, pode exigir clareza: indique quais atributos são inspecionados e ensaiados, quais unidades passam por inspeção ou ensaio, qual método é usado na inspeção, quais referências são usadas e qual é a regra de decisão. Não se deve afirmar que o desempenho óptico foi atendido apenas porque foi realizada uma inspeção visual.
Referências e fontes
- IEC 61300-3-35:2022 — página oficial de escopo e ciclo de vida do produto.
- The Fiber Optic Association: ensaios de fibra óptica.
- The Fiber Optic Association: inspeção óptica de conectores com microscópios.
- NIST: conectores de fibra óptica — comparação interlaboratorial de medições de geometria da face final.
- NIST: rastreabilidade metrológica.
- NIST: avaliação de conformidade, regras de decisão e análise de risco.
- NIST/SEMATECH e-Handbook: capacidade do processo.
- NASA: requisitos de boas práticas para hardware eletrônico específico de missões, seção de montagem de fibra óptica.
- FOA Installation Standard 2025 V1. FOA Installation Standard 2025 V1, mantida como referência documental e de responsabilidades; seu escopo é o cabeamento instalado, não a certificação de linhas de produção.
- Cisco: procedimentos de inspeção e limpeza de conexões de fibra óptica. Cisco: usada como referência operacional, não como norma de fabricação.
- ASSEMBLY Magazine: montagem de fibra óptica. Referência do setor.
- US20250100106A1: conjunto de braço para polimento de fibra óptica, citado apenas como registro de invenção.
A equipe técnica da ZEUEE pode analisar este guia para um projeto específico. Os requisitos técnicos, as obrigações de segurança, os planos de amostragem e os critérios de aceitação específicos devem ser definidos para o conector, o local, o contrato e a jurisdição.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






