Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de montagem de conectores retangulares: Guia de engenharia para montagem de contatos multifileiras em 5 etapas, inspeção e dimensionamento de linha

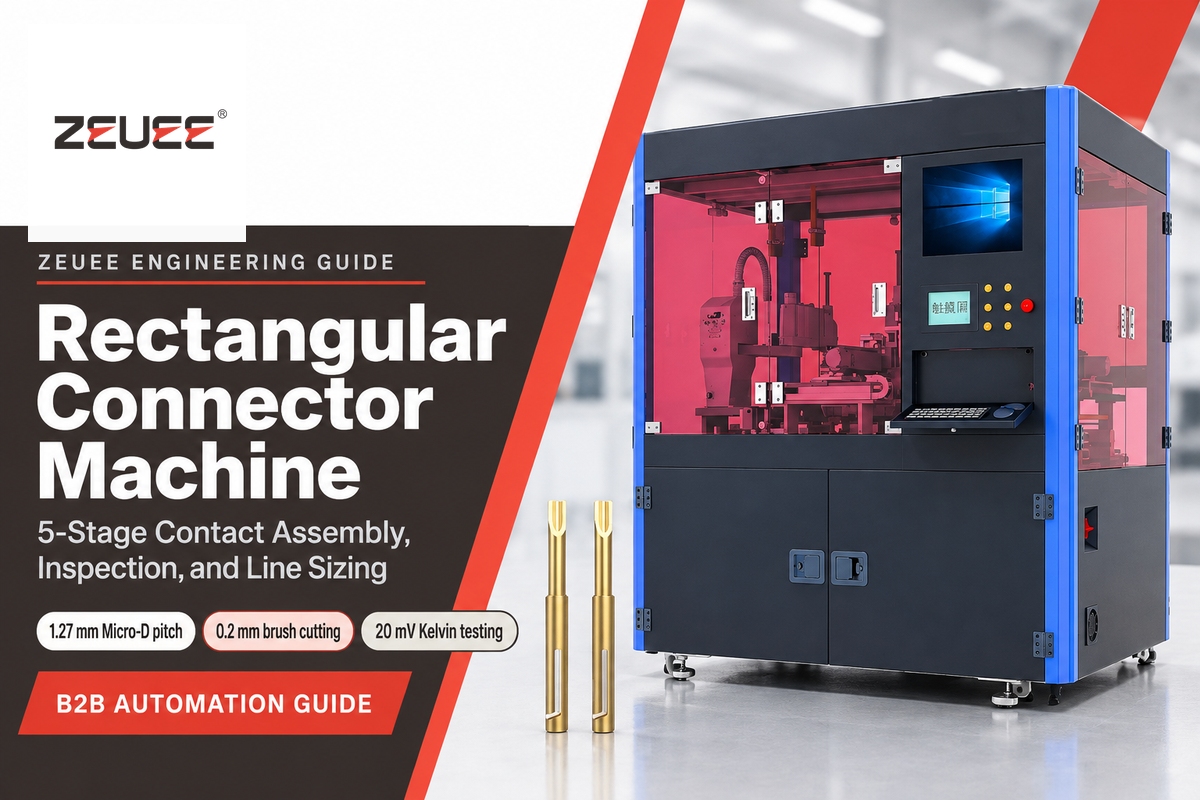
Uma máquina de montagem de conectores retangulares é um sistema automatizado projetado para montar contatos elétricos em carcaças do conector isolantes de múltiplas fileiras. Esse sistema executa funções que incluem alimentação de contatos, inserção de pinos, crimpagem de buchas em quatro pontos, corte de escovas de 0,2 mm, fechamento de carcaças isolantes e testes em linha. Ao contrário das prensas de bancada para cabos planos, as linhas industriais adaptam a mecânica das diferentes estações à geometria do contato e ao passo.
Nos setores aeroespacial, de defesa, automotivo e em outras indústrias, os conectores retangulares multifileiras concentram dezenas de cavidades em carcaças do conector polarizadas. As unidades de controle eletrônico de alta confiabilidade dependem dessas interfaces para rotear energia e sinais. A automação desses conjuntos exige controle rigoroso sobre a concentricidade da bucha, a profundidade de inserção, a geometria das cerdas metálicas e a resistência de contato em milivolts. Este guia explica a janela de processo de cinco etapas, a física dos contatos, o cálculo de dimensionamento das estações e as normas técnicas de qualificação.
Por Cherry · Atualizado em novembro de 2026
Especificações rápidas: Limites de engenharia da automação de conectores retangulares
- Sequência principal do processo: Inserção de pinos, crimpagem de buchas em quatro pontos, corte de escovas de 0,2 mm, fechamento servoacionado e inspeção da força de separação em todas as cavidades.
- Passos de contatos suportados: Micro-D MIL-DTL-83513 de 1,27 mm (0.050 polegadas), grades HDB3 de 1,78 mm × 1,52 mm, D-Sub convencional e insertos para serviço pesado.
- Conjunto de verificação em linha: Medição da força de acoplamento e separação segundo a norma EIA-364-37, visão CCD 2D/3D telecêntrica e testes Kelvin em circuito seco (20 mV, 100 mA) segundo a norma EIA-364-23.
- Escopo comercial do equipamento: As configurações de máquina específicas para cada projeto são desenvolvidas em nossa página de soluções ZEUEE de 5 máquinas para montagem de conectores retangulares.
Como uma máquina de conectores retangulares automatiza a sequência de montagem de 5 etapas?
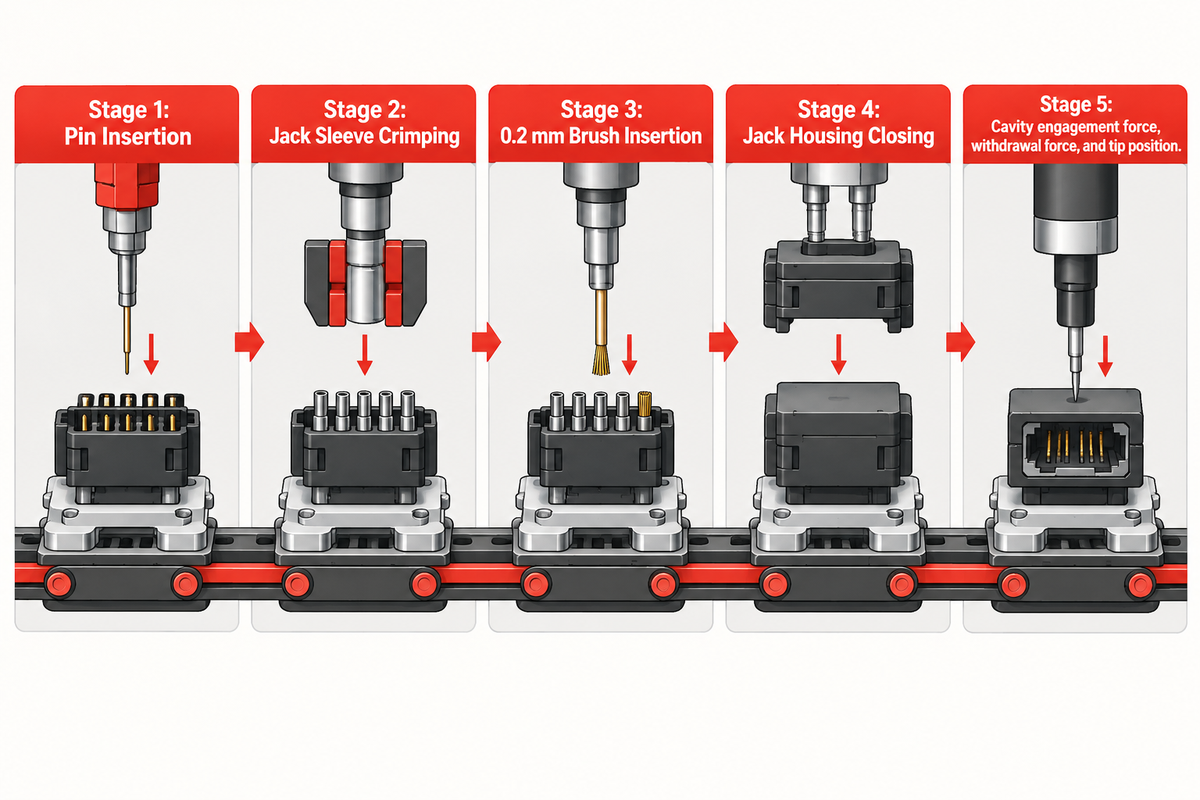
Uma máquina de conectores retangulares realiza a montagem de contatos automaticamente dividindo o processo em cinco estações sincronizadas: inserção de pinos, crimpagem de buchas em quatro pontos, corte de escovas de 0,2 mm, fechamento servoacionado e teste de força de separação em todas as cavidades. Cada uma dessas estações controla rigorosamente as tolerâncias geométricas para que o fechamento da carcaça do conector não deforme o pino.
Na engenharia elétrica geral, as interconexões dividem-se em três famílias estruturais: conectores circulares, conectores retangulares e interfaces no nível da placa. Os conectores retangulares alojam contatos elétricos em fileiras e colunas estruturadas dentro de isoladores plásticos polarizados ou carcaças metálicas. Essa grade retilínea maximiza a densidade de pinos em conjuntos de bastidor e painel, módulos de aviônica e painéis de controle industrial.
Como as cavidades multifileiras ficam espaçadas por poucos milímetros, a montagem manual está sujeita a severa fadiga do operador e a erros de fiação cruzada. O relatório da Assembly Magazine sobre montagem guiada de conectores militares detalha os desafios de preencher 128 soquetes em uma carcaça do conector de 3 polegadas. A AirBorn implantou 17 unidades de fibra óptica Light Director em duas linhas de montagem com 25 montadores e planejou mais 76 unidades para reduzir erros. Da mesma forma, os colaboradores da Boeing utilizam máquinas guiadas a laser para inserir fios em conectores e produzir chicotes de 200 fios. Nós empregamos a automação para substituir a busca manual de cavidades. Nosso portfólio de máquinas automatizadas de montagem de conectores abrange uma ampla variedade de aplicações.
| Etapa e módulo da estação | Mecanismo de alimentação e movimento | Variável crítica do processo | Defeito posterior evitado | Barreira de verificação em linha |
|---|---|---|---|---|
| Etapa 1: Inserção de pinos | Panela vibratória, trilho linear e manipulador PPU | Indexação X-Y multifileiras do passo e profundidade axial de assentamento | Paredes da cavidade raspadas, caudas dobradas ou pinos recuados | Sensor de presença de fibra óptica e janela de força do servomotor |
| Etapa 2: Crimpagem da bucha fêmea | Bandeja de alumínio, manipulador linear e cabeçote de came de 4 pontos | Profundidade de indentação radial síncrona e concentricidade da bucha | Ovalização do barril por 2 matrizes e rebarbas que travam as cavidades | Monitoramento do curso do came e verificação de concentricidade |
| Etapa 3: Inserção de escova de 0,2 mm | Tracionador de fio servoacionado, cortador rotativo em bisel e mesa rotativa oca | Comprimento do feixe de fios e ângulo da ponta cortada em bisel em fios de 0,2 mm | Rebarbas de corte plano que abrem as cerdas durante o acoplamento | Intertravamento rotativo de duplo assento e verificação óptica da ponta |
| Etapa 4: Fechamento da carcaça do conector | Êmbolo de servoprensa com alinhamento flexível de 3 eixos do dispositivo de fixação | Profundidade de fechamento programável e curva de força de pré-carga da trava | Travas trincadas, vedações prensadas ou assentamento incompleto | Verificação de profundidade por encoder linear e limite de força máxima |
| Etapa 5: Controle de qualidade por força de separação e visão | Matriz calibrada de pinos de teste, célula de carga e câmera CCD telecêntrica | Força de acoplamento da cavidade, força de extração e posição da ponta do pino | Buchas fêmeas com baixa tensão, pinos ausentes ou juntas abertas | Calha automática de separação OK/NG com registro de força |
Com a janela de processo de 5 estações do contato à carcaça do conector retangular, os engenheiros mantêm as estações interligadas. As estações anteriores afetam diretamente as seguintes; por exemplo, se a estação 2 introduzir ovalização no barril de uma bucha fêmea, o fechamento na estação 4 apresentará um pico de força. O teste de extração na Etapa 5 descartará então a carcaça do conector finalizada como peça rejeitada.
Conforme discutido no relatório da Connector Supplier sobre equipamentos de montagem de conectores, um processo completo de fabricação inclui preparação do fio, inserção de contatos, crimpagem e marcação. Em uma linha retangular de cinco máquinas, cada estação registra um status de aprovado/reprovado no controlador do palete. Isso garante que nenhum contato sem verificação chegue à etapa de fechamento.
Por que as carcaças isolantes multifileiras exigem indexação sincronizada de cinco estações?
As carcaças isolantes multifileiras exigem indexação sincronizada de cinco estações porque diversas fontes de erro, incluindo desvios de passo, ovalização da crimpagem e deriva de assentamento, podem acelerar e somar-se em fileiras consecutivas. Quando um isolador comporta de duas a oito fileiras intercaladas, um deslocamento de 0,05 mm na inserção do pino acumula-se rapidamente. O acúmulo de tolerâncias gera condições de travamento no fechamento final da carcaça do conector.
A indexação sincronizada fornece uma referência única de datum ao palete portador do isolador da Etapa 1 à Etapa 5. Cada estação lê o status de aprovação anterior antes de iniciar o ciclo. Quaisquer subconjuntos defeituosos são ejetados antes do fechamento final da carcaça do conector. Essa ejeção antecipada evita que contatos banhados a ouro e isoladores se tornem sucata.
Como se comparam os contatos de crimpagem, os feixes de escovas de 0,2 mm, os contatos IDC e os pinos press-fit?
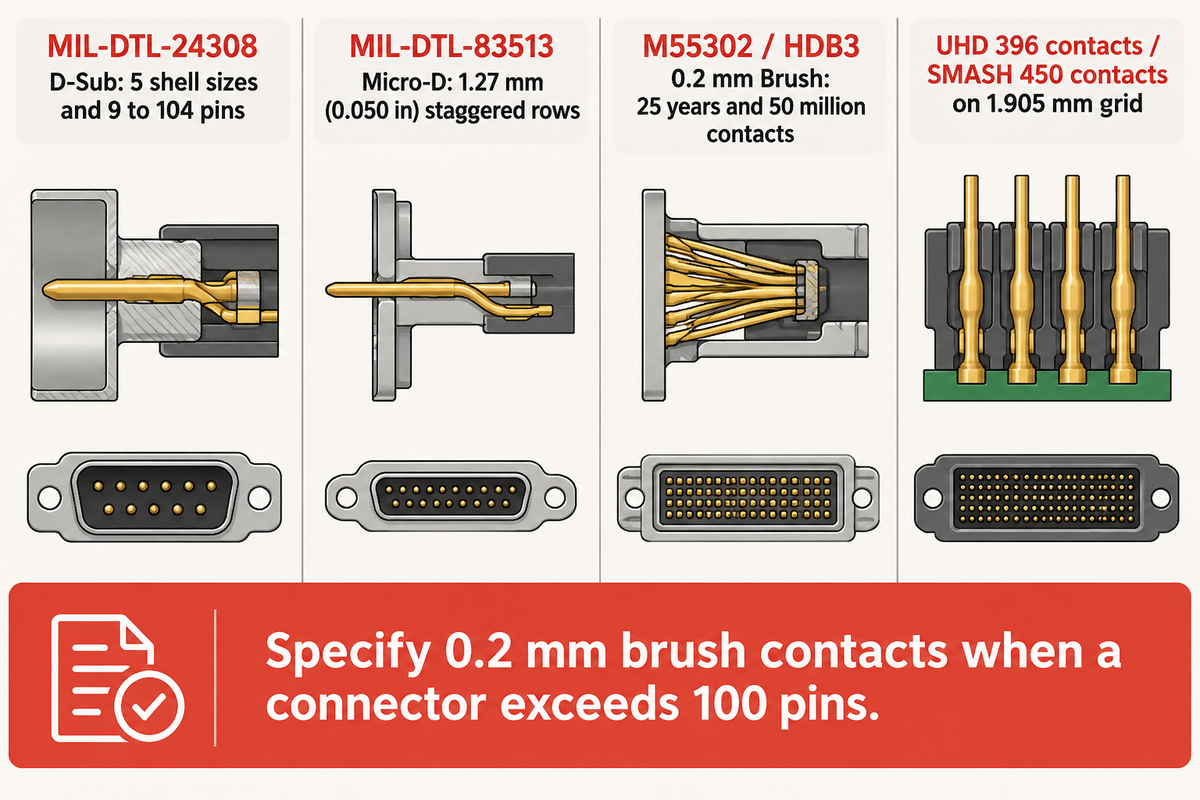
Os contatos de crimpagem, os feixes de escovas de 0,2 mm, as terminações por deslocamento de isolante (IDTs) e os pinos de encaixe sob pressão (press-fit) diferem em força de acoplamento, ferramental e resistência à vibração. Os feixes de escovas reduzem drasticamente a força de acoplamento em comparação aos contatos convencionais de pino e soquete. Além disso, as buchas de crimpagem usinadas conduzem uma corrente contínua superior à dos terminais estampados de barril aberto.
Os engenheiros devem distinguir as interfaces de acoplamento separáveis das terminações permanentes de fio ou placa antes de especificar a automação. As especificações de conectores retangulares militares da Amphenol documentam como os contatos M55302 B3 e HDB3 utilizam feixes entrelaçados de fios de 0,2 mm. Esses contatos de escova de baixa força de acoplamento operam há mais de 25 anos com mais de 50 milhões de contatos instalados em campo. As qualificações aeroespaciais e de defesa incluem os programas M1A2 Abrams, F-16 Falcon, F/A-22 Raptor, F-35 Lightning II e AIM-132 ASRAAM.
Os conectores D-Subminiatura convencionais de bastidor e painel regidos pela norma MIL-DTL-24308 especificam 5 tamanhos de carcaça do conector e de 9 a 104 pinos. Os conectores retangulares de ultra-alta densidade ampliam ainda mais esses limites. Os insertos Amphenol SIAL agrupam famílias de 18 a 392 contatos em 5 fileiras. A linha UHD aloja 396 contatos a 80 contatos por polegada linear, enquanto o sistema SMASH atinge 450 contatos em uma grade de 1,905 mm.
| Família de arquitetura | Passo / grade típica | Força de acoplamento do contato | Ferramental principal exigido na estação | Modo de falha dominante em campo |
|---|---|---|---|---|
| MIL-DTL-24308 D-Sub (Usinado) | 2,74 mm–2,77 mm (5 tamanhos de carcaça, 9–104 pinos) | Acoplamento convencional de pino e soquete usinados | Alimentador de peças em bandeja de alumínio + crimpagem por came de 4 pontos + inserção PPU | Linguetas de retenção dobradas por inserção fora de eixo |
| MIL-DTL-83513 Micro-D | Fileiras intercaladas de 1,27 mm (0.050 in) | Acoplamento elástico compacto de pino torcido | Mesa servoacionada X-Y de alta precisão + visão CCD telecêntrica | Raspagem da parede da cavidade em passo submilimétrico |
| Escova M55302 / HDB3 de 0,2 mm | 1,78 mm × 1,52 mm (0.070 in × 0.060 in) | Feixe de baixa força de acoplamento em fração de newton | Alimentação de fio servoacionada + cortador rotativo em bisel + rebitagem em mesa rotativa oca | Abertura das cerdas por cisalhamento plano tipo guilhotina |
| Retangular para serviço pesado (Han 6B, 48B) | 6–48 polos + PE (16 A / 500 V) | Soquete industrial de potência com alta força normal | Transferência linear de paletes + crimpagem pesada + fechamento com controle de torque | Recuo do inserto sob carga axial |
| Sinal de alta densidade UHD / SMASH | Grade chevron de 1,905 mm ou 8 fileiras (até 450 pinos) | Acoplamento hiperboloide ou de sinal de baixa força | PPU servoacionado multieixos + controle automatizado de força de separação | Carga acumulada de acoplamento acima da capacidade da trava da carcaça |
| Conector retangular IDC para cabo plano | Fio a placa de 0,8 mm–2,54 mm (30 a 20 AWG) | Fenda permanente de deslocamento de isolante | Módulo de prensa vertical dedicado para terminação em massa | Corte incompleto do isolante em condutores finos |
| Conector press-fit flexível para PCB | Backplane multifileiras de 2,0 mm–2,54 mm | Retenção radial na placa tipo fundo de agulha | Inseridora contínua por fita portadora + êmbolo servoacionado de força-distância | Deformação do barril do furo passante metalizado |
| Bastidor e painel de aviônica ARINC 600 | Carcaça do conector modular com múltiplos insertos | Sistema de contatos de aviônica de baixa força de inserção | Célula modular de 5 máquinas + cabeçote flutuante de 3 eixos para acoplamento cego | Travamento do pino-guia por cedência gravitacional da bucha de 2 eixos |
| Retangular híbrido de potência + sinal | Polos de potência de 16 A e fileiras de sinal mistos | Acoplamento de dupla janela (potência versus sinal) | Alimentação de trilha dupla + fechamento servoacionado com troca por receita | Erro de sequência no contato PE first-mate/last-break |
A amplitude dos catálogos demonstra por que um ferramental de came de finalidade única é insuficiente entre diferentes linhas de produtos. Os catálogos de distribuidores reúnem mais de 365.000 conectores e carcaças retangulares com passos de 0,3 mm a 11 mm e de 1 a 14 fileiras. Dispor da mecânica correta no alimentador de peças para a família exata de contatos evita dispendiosas adaptações de máquina durante o comissionamento.
Quando os engenheiros devem especificar contatos de escova de 0,2 mm em vez de terminações de pino e soquete?
Especifique contatos de feixe de fios de escova de 0,2 mm quando um conector retangular ultrapassar 100 pinos ou estiver sujeito a vibração severa. Esses contatos são ideais para gavetas de aviônica de acoplamento cego. Como múltiplos fios de 0,2 mm deslizam lateralmente entre si, a força de acoplamento diminui de modo expressivo e caminhos redundantes de corrente são mantidos.
A maioria dos contatos de pino e soquete utiliza uma única mola em balanço que pressiona um pino rígido. Em carcaças do conector com elevado número de pinos, as forças de inserção somadas em muitas cavidades geram uma alta carga de acoplamento. Essa carga elevada pode trincar a carcaça do conector ou danificar outros componentes. Ao utilizar feixes de escovas, cada contato acopla-se com uma fração de newton, evitando empenamento e corrosão por atrito.
Como as estações de inserção de pinos controlam a precisão do passo, a profundidade e a força de retenção?
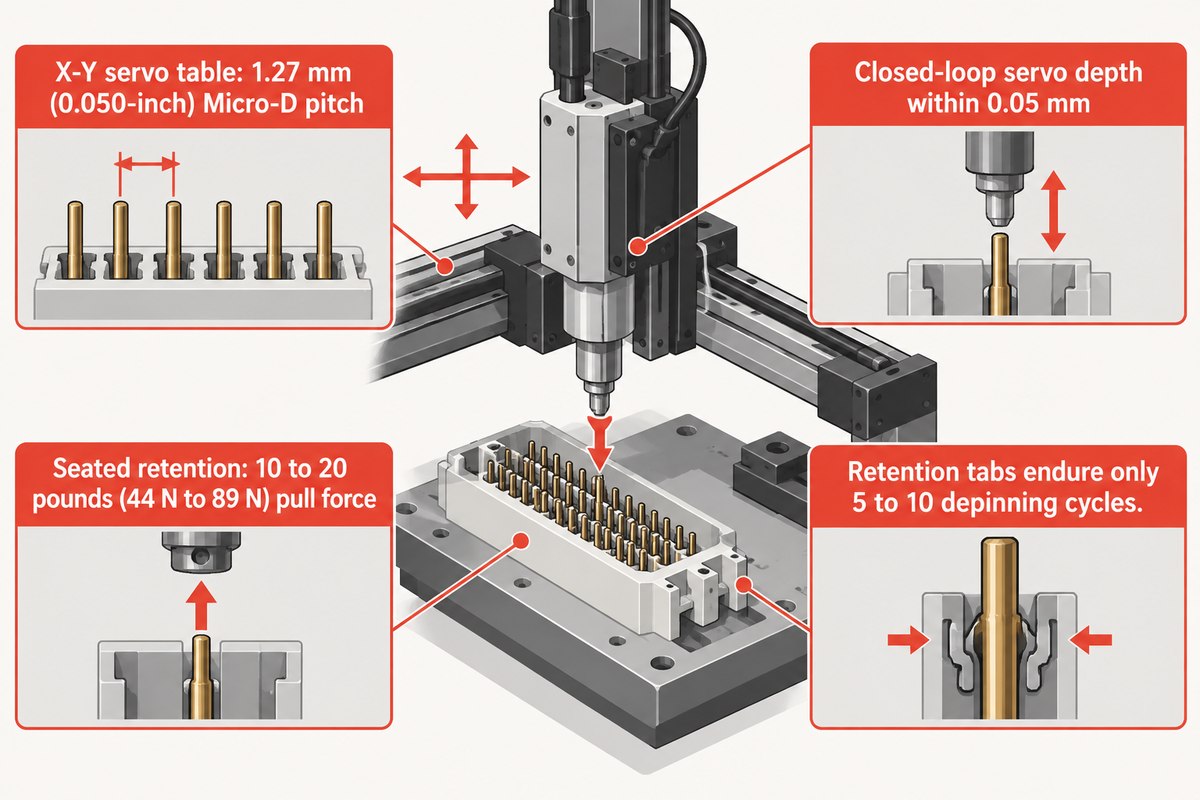
Um conector utiliza um servoatuador linear ou um alimentador de peças vibratório para inserir pinos com precisão em estações de inserção que também controlam a profundidade de assentamento. O monitoramento em malha fechada por célula de carga verifica cada curso do pino. Algumas estações de inserção também empregam controles em malha fechada para ajustar e verificar as forças de retenção. Os sistemas de alimentação e servomecanismos são projetados para acomodar as diversas geometrias de pinos, incluindo pinos em ângulo reto e contatos torneados.
O tipo de geometria de alimentação utilizado determina a arquitetura das estações. Nos conectores de placa convencionais, os pinos são normalmente destacados de uma fita portadora estampada contínua. Nos componentes de conectores retangulares aeroespaciais e industriais, pinos retos, caudas dobradas em ângulo reto e contatos torneados são frequentemente combinados e inseridos em carcaças do conector profundas. Para essas peças, nossos sistemas servoacionados de inserção de pinos para conectores alimentam os pinos por meio de uma panela vibratória e de um trilho linear.
Antes que a unidade pick-and-place (PPU) segure um pino, sensores de fibra óptica verificam a presença da ponta e a orientação da cauda sobre o trilho. A mesa servoacionada X-Y indexa a carcaça do conector isolante ao longo de fileiras intercaladas até um passo Micro-D de 1,27 mm (0.050 polegadas). A prensagem servoacionada em malha fechada controla a profundidade axial de inserção dentro de 0,05 mm.
Os dados de falhas em campo mostram por que o ângulo de inserção e a profundidade de assentamento não podem depender de cilindros pneumáticos em malha aberta. De acordo com a análise de retenção e extração de terminais da Tonful, os terminais devidamente assentados suportam de 10 a 20 libras (44 N a 89 N) de força de tração. A inserção fora de eixo dobra as linguetas primárias de retenção, arranha as cavidades dos pinos e trinca as paredes do isolador. Além disso, as abas de retenção suportam apenas de 5 a 10 ciclos de remoção antes de enfraquecerem, tornando indispensável a precisão de assentamento na primeira tentativa.
O cabeçote de inserção PPU deve inserir primeiro as caudas mais longas da fileira superior ou seguir uma sequência programada por fileiras. Os cursos Z servoacionados programáveis permitem que o PPU ajuste a altura de inserção fileira por fileira para posicionar caudas multifileiras. Essa inserção escalonada evita que os dedos da garra colidam com as caudas em ângulo reto já assentadas.
Por que a crimpagem de buchas fêmeas de quatro indentações supera a estampagem de barril aberto em contatos usinados?
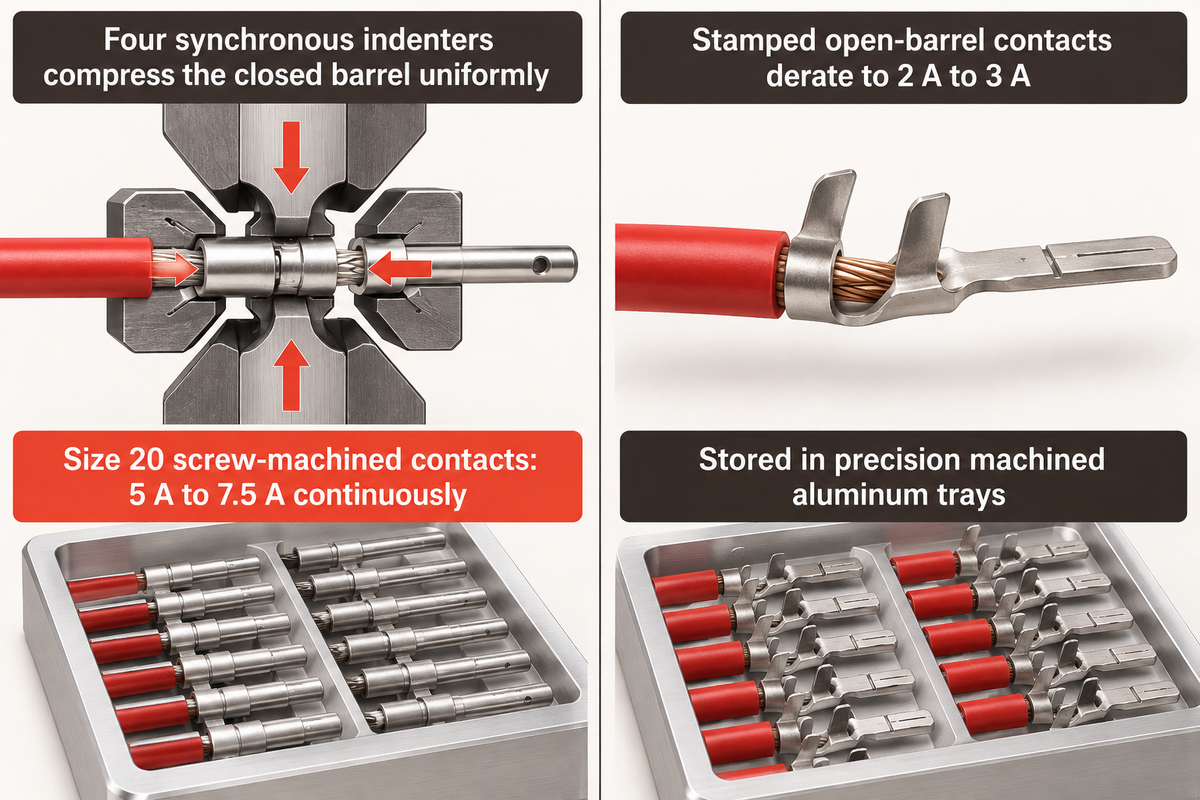
A crimpagem de buchas fêmeas de quatro indentações supera a estampagem de barril aberto de duas matrizes em contatos usinados porque quatro indentadores síncronos comprimem o barril fechado de maneira uniforme. Isso cria uma simetria radial que resulta em um encaixe limpo e sem travamentos através das cavidades multifileiras.
Ao realizar a crimpagem de um conector elétrico para conjuntos retangulares de alta confiabilidade, os engenheiros diferenciam entre terminais de barril aberto e contatos usinados de barril fechado. As análises práticas de engenharia sobre a capacidade de contatos D-Sub apontam que os contatos torneados de tamanho 20 conduzem de 5 A a 7,5 A continuamente. Em contrapartida, os contatos estampados e conformados de barril aberto reduzem sua capacidade nominal para o intervalo de 2 A a 3 A. Os contatos de barril fechado alcançam maior condutividade ao comprimir paredes sólidas de cobre sob as normas aeroespaciais de crimpagem de quatro indentações SAE AS22520.
As delicadas buchas fêmeas de parede fina não toleram o tamboreamento a granel em uma panela vibratória. A recirculação contínua amassa as bordas da bucha e arranha o banho de ouro. Em vez disso, as máquinas de crimpagem de conectores por came de quatro pontos armazenam as buchas em bandejas de alumínio usinadas com precisão. Um manipulador linear transfere cada bucha de forma limpa para um cabeçote de crimpagem de quatro indentações acionado por came.
A indentação síncrona por came, conforme documentado no estudo de engenharia da FPI sobre confiabilidade da força de contato em conectores, mantém a força normal da mola de contato dentro da janela elástica. Deslocar a força normal de contato para fora dessa janela resulta em cinco modos de falha.
Regra de engenharia contraintuitiva, mais força de crimpagem ou de fechamento nem sempre é melhor: Comprimir uma bucha fêmea além do seu limite elástico ou sobrecarregar a trava de uma carcaça do conector leva a mola do condutor de cobre além do seu regime elástico. Uma vez introduzida a deformação permanente, as altas temperaturas operacionais aceleram o relaxamento de tensões. A resistência de contato deriva então para cima durante a operação.
Corte em bisel de fios de escova e fechamento servoacionado: Controle submilimétrico do assentamento de contatos
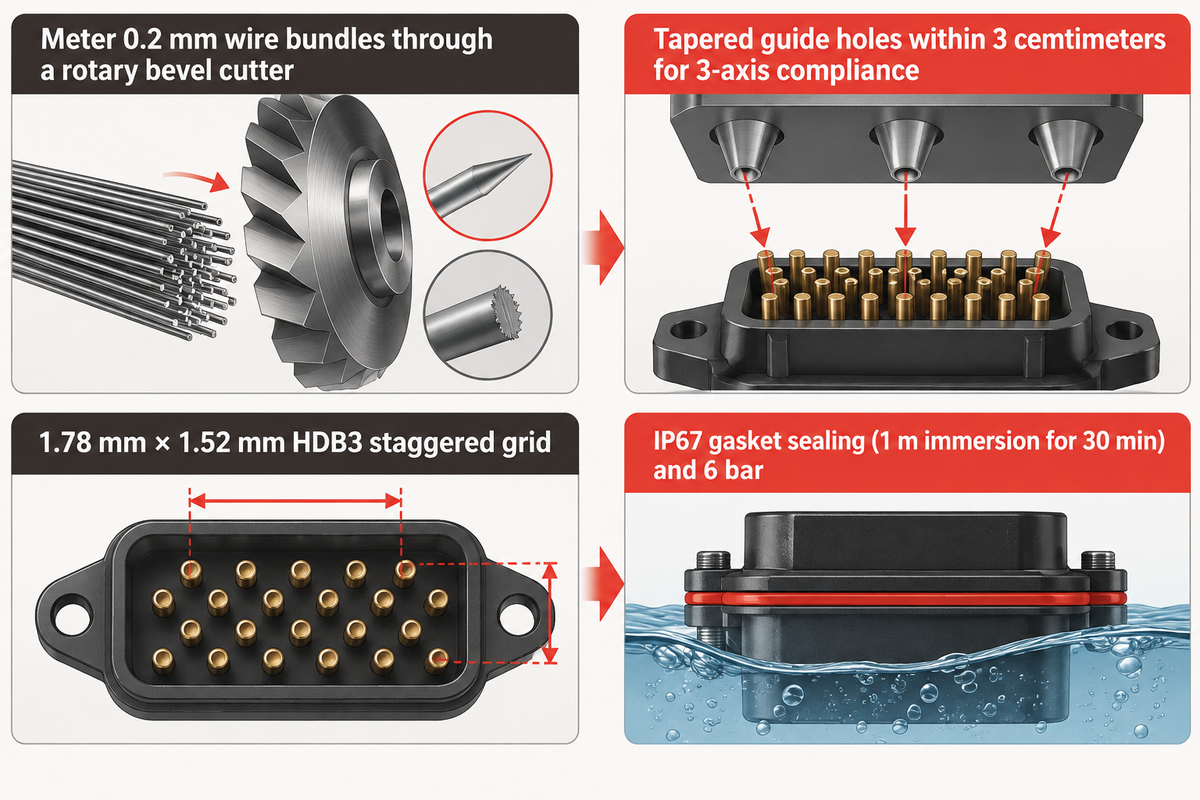
O assentamento submilimétrico é alcançado por meio de estações de inserção de fios de escova e de fechamento servoacionado que dosam feixes de fios de 0,2 mm através de um cortador rotativo em bisel. Em seguida, uma plataforma rotativa oca alinha o processo de rebitagem. Uma servoprensa fecha a carcaça do conector. O corte em bisel cria uma ponta de fio afilada. O esmagamento das travas é evitado pelo uso de êmbolos servoacionados.
Em um conector retangular tipo escova de fileira dupla, cada assento de contato contém um feixe de fios de alta resistência à tração de 0,2 mm. Rolos de alimentação servoacionados dosam o fio no comprimento exato com repetibilidade submilimétrica. Um cabeçote rotativo de corte em bisel cisalha então o fio em um ângulo agudo. Uma plataforma rotativa oca de indexação alinha em seguida o carregamento do contato, a crimpagem por came e o processo de rebitagem ao longo dos assentos de fileira dupla em uma área compacta.
Depois que todos os contatos e insertos são posicionados, os subconjuntos seguem para as estações automatizadas de fechamento de carcaças de conectores. Em carcaças do conector multifileiras, é fundamental alinhar o corpo do plugue, os insertos isolantes e o retentor traseiro. As buchas flutuantes convencionais de dois eixos (X-Y) frequentemente falham quando os dispositivos de fixação ficam posicionados na vertical ou sofrem variações axiais no comprimento do módulo.
O pedido de patente norte-americano US20020081881A1 da Honeywell (concedido como US6592387B2) analisou essa mesma falha de acoplamento cego em conectores retangulares D-Sub de 9, 15 e 25 pinos. No projeto da Honeywell, a placa de montagem 502 conecta-se à placa traseira principal 504 por meio de um parafuso de ressaltos 506. Posicionar furos-guia cônicos a menos de 3 centímetros do conector proporciona complacência nos três eixos (X, Y e Z) durante o fechamento automatizado.
As carcaças do conector retangulares industriais para serviço pesado exigem disciplina semelhante de alinhamento axial durante o fechamento. No guia de conectores retangulares industriais da Verchil, o aperto excessivo dos parafusos trinca as carcaças, enquanto o aperto insuficiente compromete a vedação da junta IP67 (qualificada para imersão a 1 m por 30 min) e os módulos pneumáticos de 6 bar. Os êmbolos de fechamento servoacionados reduzem a variabilidade do operador ao impor uma janela digital de força-deslocamento.
Por que o corte rotativo em bisel evita a abertura das cerdas em conectores de escova de fileira dupla?
O corte rotativo em bisel do fio de 0,2 mm elimina as rebarbas planas. O entrelaçamento lateral das cerdas ocorre quando dois feixes de escovas entram em contato entre si. Quando dois feixes de escovas opostos se acoplam, as pontas de fio afiladas guiam as cerdas para um entrelaçamento lateral suave.
As lâminas planas tipo guilhotina achatam um fio de 0,2 mm formando uma borda em formato de espátula. Dentro de uma grade intercalada HDB3 compacta de 1,78 mm × 1,52 mm, uma única cerda aberta pode interligar cavidades adjacentes. Com esse espaçamento, as cerdas podem tocar cavidades vizinhas e causar um aumento inesperado na força de inserção exigida na Etapa 5.
Como as estações automatizadas de força de separação e visão CCD garantem a inspeção de 100% dos pinos?
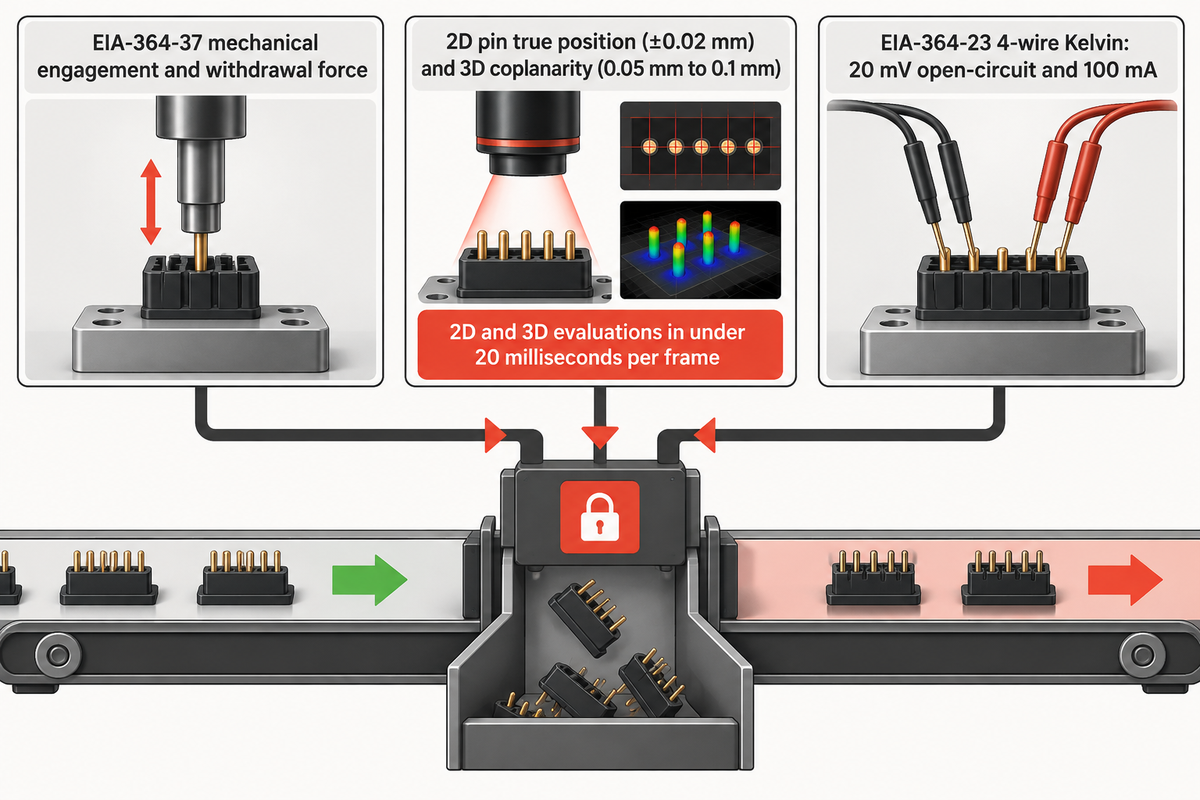
As estações automatizadas de força de separação e visão CCD garantem a inspeção completa dos pinos em todas as cavidades ao testar a força mecânica de acoplamento e extração de cada cavidade conforme a norma EIA-364-37. Simultaneamente, as ópticas telecêntricas medem a posição real da ponta do pino dentro de ±0,02 mm, e as pontas de prova Kelvin de quatro fios verificam a resistência em circuito seco segundo a norma EIA-364-23. Quaisquer conjuntos fora de especificação são desviados como peça rejeitada para calhas trancadas.
Uma bucha fêmea alargada em uma carcaça do conector multifileiras não pode ser detectada por testes manuais de tração por amostragem. Na Etapa 5 da janela de processo de 5 estações do contato à carcaça do conector retangular, pinos calibrados entram em cada cavidade preenchida. As células de carga medem a força de inserção e separação e comparam os valores com os limites superior e inferior da receita. De acordo com a análise da Assembly Magazine sobre os sistemas de inspeção Cirris Pin-Sight, uma câmera CCD e um medidor de força de retenção verificam conectores retangulares dentro de uma área de 3.5” x 3.5”. Além disso, castanhas universais posicionam conectores de até 3” dentro de uma área quadrada de trabalho de 16” em mais de 100 máquinas operando em campo.
Para linhas rápidas acionadas por came ou servomotor, nossa automação em linha com visão CCD telecêntrica e inspeção de força de separação avalia a posição real 2D do pino (±0,02 mm) e a coplanaridade 3D do pino (<0,05 mm a 0,1 mm). O processamento acelerado por GPU conclui ambas as avaliações 2D e 3D em menos de 20 milissegundos por quadro. A iluminação óptica coaxial e de campo escuro em baixo ângulo elimina falsos descartes sobre contatos refletivos banhados a ouro.
A verificação elétrica também deve evitar a queima de finas películas de óxido superficial. Os testadores de continuidade convencionais de 12 V ou 24 V provocam perfuração por arco elétrico através de contatos contaminados, mascarando falhas latentes em campo. Conforme as normas de teste de resistência de contato de baixo nível (LLCR) EIA-364-23, as pontas de prova Kelvin em linha de quatro fios devem limitar a tensão de circuito aberto a 20 mV e a corrente de teste a 100 mA.
Ao combinar a medição Kelvin em circuito seco de 20 mV com as curvas mecânicas de força de separação, detectam-se defeitos que a visão artificial sozinha não consegue identificar. Uma câmera ajuda a confirmar se a ponta do pino está posicionada nas coordenadas X-Y corretas. Por fim, a curva de força do pino calibrado e o teste de resistência em milivolts verificam se o barril de crimpagem e a bucha fêmea interna estão devidamente acoplados.
Como os engenheiros dimensionam estações rotativas de indexação por came versus transferência linear servoacionada?
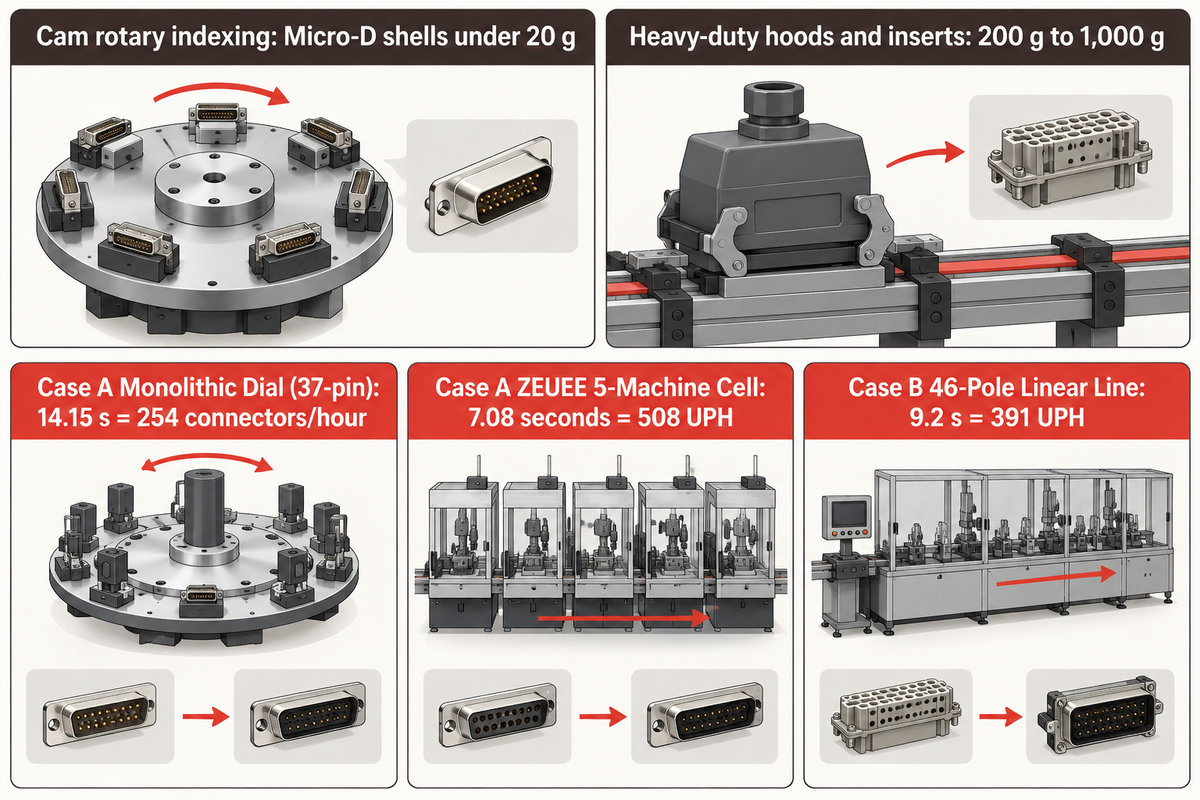
A indexação rotativa por came destaca-se na transferência de carcaças Micro-D leves com menos de 20 g. Já as carcaças pesadas fundidas sob pressão com elevado número de pinos favorecem a transferência linear servoacionada ou as células de transferência desacopladas de cinco máquinas.
Uma impressão equivocada comum na automação é acreditar que o aumento da velocidade de indexação da mesa rotativa sempre eleva a produção de peças boas. Isso não ocorre com conectores retangulares pesados, como as carcaças e insertos retangulares multicomponentes para serviço pesado, que pesam entre 200 g e 1.000 g. Nesses casos, atua a inércia rotacional, em que a massa é multiplicada pelo raio ao quadrado. Isso resulta em maior velocidade e aceleração angular, o que sacode e solta os pinos antes do fechamento das bandejas.
Em uma mesa rotativa sincronizada, a estação mais lenta também trava o ciclo de todas as demais estações. As fábricas podem inserir conectores destacáveis qualificados para 3A (por contato ou insertos militares de 61 contatos). Elas também montam sistemas paralelos placa a placa de 0,8mm com 16 alturas de empilhamento de PCB em 9 tamanhos e até 200 posições. Uma inseridora de cabeçote único paralisa todas as estações posteriores.
| Configuração de célula / movimento | Família de conectores alvo | Massa da peça e envelope de pinos | Comportamento de gargalo e pulmão | Modo de troca de formato |
|---|---|---|---|---|
| 1. Mesa rotativa de came (8–12 estações) | Subconjuntos Micro-D MIL-DTL-83513 | Carcaça <20 g; 9–25 pinos | Indexação com vínculo rígido; a estação mais longa define o ciclo da linha | Troca dedicada do berço de posicionamento + verificação do curso do came |
| 2. Célula de mesa rotativa oca de duplo assento | Insertos de fileira dupla com fio de escova de 0,2 mm | 20 g–80 g; feixes de escovas de fileira dupla | Mesa rotativa compacta que acopla corte de fio, crimpagem e rebitagem | Receita servoacionada de comprimento de fio + indexação da lâmina de corte |
| 3. Mesa híbrida rotativa + servoacionada X-Y | D-Sub MIL-DTL-24308 convencional (9–50 pinos) | Carcaça do conector polarizada de metal/plástico de 30 g–120 g | O servomotor X-Y insere as fileiras enquanto a mesa transfere as carcaças | Troca de receita de passo via CLP dentro da mesma família de carcaças |
| 4. Chassi de indexação linear síncrona | Conectores fio a placa multifileiras (2–4 fileiras) | Carcaça do conector termoplástica de 15 g–100 g | Acesso em linha reta para múltiplos alimentadores de peças lado a lado | Trilho do alimentador de peças de engate rápido + mapa de omissão de pinos por software |
| 5. Linha linear assíncrona de paletes servoacionados | Retangular para serviço pesado (Han 6B–48B, HEE-046) | Carcaça superior de 200 g–1.000 g+ e inserto de 6–48 polos | Paletes em fila desacoplam a inserção multipinos lenta do controle de qualidade | Troca do inserto no berço de posicionamento do palete + leitura de receita por código de barras |
| 6. Célula de inserção paralela de pinos com pórtico duplo | Insertos de alta densidade UHD / SIAL / SMASH (18–450 pinos) | Bloco isolante multifileiras de 80 g–350 g | Dois cabeçotes PPU reduzem pela metade o tempo de inserção sequencial de pinos | Chamada de matriz de receitas na grade de fileiras e colunas |
| 7. Módulo autônomo de crimpagem por came alimentado por bandeja | Buchas fêmeas usinadas de barril fechado (26–12 AWG) | Contatos torneados individuais em bandejas de alumínio | Pulmão de bandejas em lote isola a crimpagem da montagem da carcaça | Placa de bandeja de alumínio + posicionador de torre de 4 indentações |
| 8. Célula modular desacoplada ZEUEE de 5 máquinas | Conectores retangulares e de escova de processo completo | 9–104+ pinos nos tipos retos, dobrados e de escova | 5 máquinas autônomas permitem balanceamento paralelo e tempo ocioso zero | Operação exclusiva das estações exigidas por pedido de SKU |
| 9. Célula semiautomatizada de montagem guiada de cabos | Chicotes aeroespaciais de bastidor e painel de baixo volume | Feixes de cabos multirramais sob medida (até 128 soquetes) | Inserção pelo operador guiada por LED/laser + controle Pin-Sight | Carregamento instantâneo da tabela digital de fiação |
Exemplo de cálculo de engenharia: Dimensionamento de uma célula D-Sub de 37 pinos versus uma linha para serviço pesado de 46 polos:
Dois exemplos ilustram a aplicação do dimensionamento de linha. O Caso A monta um isolador D-Sub de 37 pinos a 0.35 segundos por pino mais 1.2 segundos de transferência de palete. O Caso B monta um inserto para serviço pesado de 46 polos (isto é, um bloco HEE-046-FQ de 16A/500V) a 0.45 segundos por contato mais 2.0 segundos de transferência.
- No Caso A, em uma mesa rotativa monolítica de cabeçote único, a inserção dos pinos leva 37 × 0,35 s + 1,2 s = 14,15 s por carcaça do conector. Embora o fechamento da carcaça termine em 2,5 s e a inspeção por visão precise de 2,0 s, a mesa monolítica permanece travada em 14,15 s (capacidade ilustrativa de ciclo de 3.600 ÷ 14.15 = 254 conectores/hora).
- No Caso A, em uma célula modular desacoplada ZEUEE de 5 máquinas, o pareamento de dois módulos paralelos de inserção de pinos reduz o ritmo do gargalo para 7.08 segundos. As duas inseridoras alimentam um módulo de fechamento, um módulo de crimpagem e um módulo de controle de força de separação (capacidade ilustrativa de ciclo de 3.600 ÷ 7.08 = 508 UPH).
- No Caso B, em uma linha linear de paletes para serviço pesado de 46 polos, a inserção sequencial com cabeçote único leva 46 × 0,45 s + 2,0 s = 22,7 s. Ao dividir a inserção em três estações lineares com pulmão (15, 16 e 15 polos), o tempo de retenção no gargalo cai para 16 × 0,45 s + 2,0 s = 9,2 s (capacidade ilustrativa de ciclo de 3.600 ÷ 9.2 = 391 UPH).
Nota: Estes tempos de ciclo ilustram o cálculo de capacidade; os tempos reais de produção são verificados conforme os desenhos da peça e os alimentadores de peças.
Normas técnicas de qualificação que regem a montagem de conectores retangulares (MIL-DTL-83513, MIL-DTL-24308, SAE AS39029 e EIA-364)
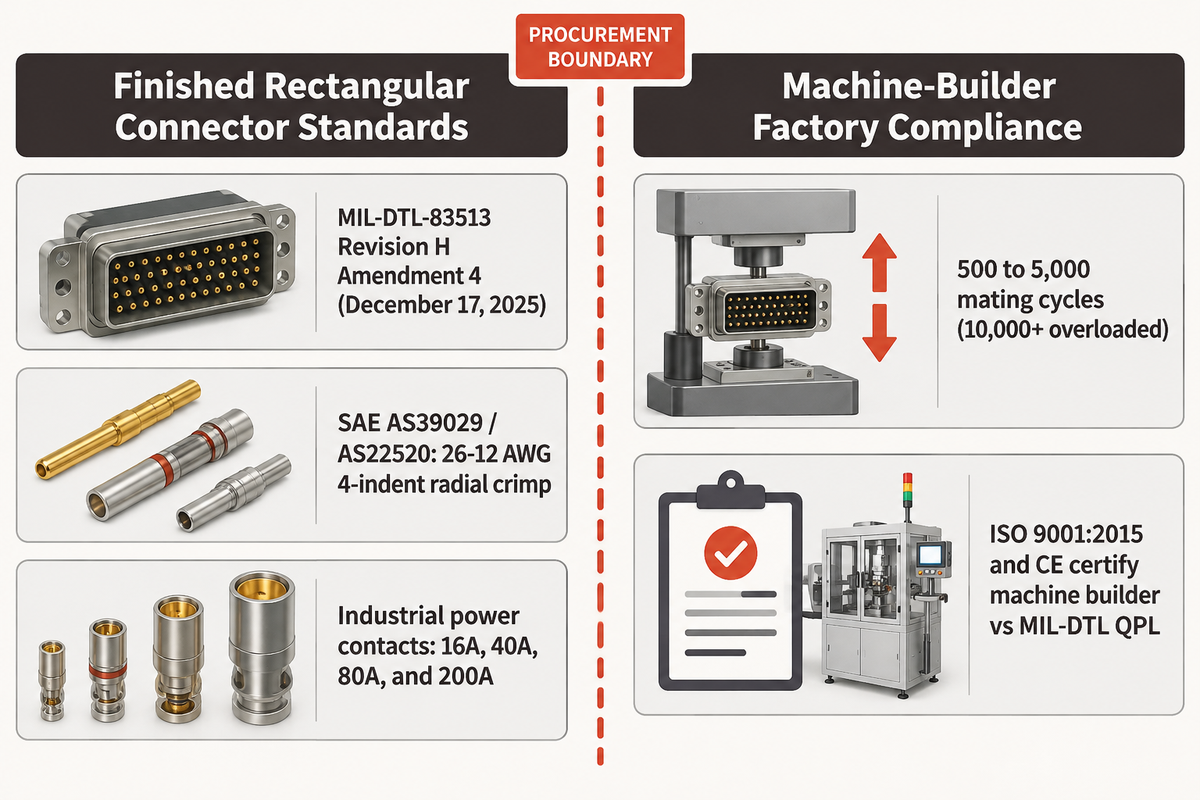
As normas técnicas para a montagem de conectores retangulares variam conforme a especificação do produto, seja ela militar, elétrica ou mecânica, bem como pelas normas de qualidade da fábrica. As especificações de produto incluem MIL-DTL-83513, MIL-DTL-24308 e SAE AS39029, enquanto os procedimentos de ensaio seguem as normas EIA-364 e IEC 60512. Os compradores de equipamentos devem correlacionar cada cláusula de teste do produto a um sensor em linha da máquina.
Muitas das especificações de conectores militares estão sob revisão ativa. De acordo com o registro oficial 33936 do DLA ASSIST para a norma MIL-DTL-83513, a especificação detalhada para conectores retangulares microminiatura de carcaça polarizada encontra-se atualmente na Revisão H Emenda 4. Essa emenda foi emitida em 17 de dezembro de 2025, com a próxima revisão agendada para 16 de dezembro de 2030. Da mesma forma, o registro oficial 33934 do DLA ASSIST para a norma MIL-DTL-24308 especifica os conectores miniatura de bastidor e painel.
Para os conectores retangulares industriais para serviço pesado, as diretrizes de conformidade para conectores retangulares industriais impõem rigorosos limites mecânicos e ambientais. Os contatos industriais de potência convencionais são classificados em 16A, 40A, 80A e 200A conforme o tamanho da lâmina ou do pino. Os conectores industriais convencionais são qualificados para um intervalo de 500 a 5.000 ciclos de acoplamento, enquanto as versões para sobrecarga atingem 10.000+ ciclos.
| Norma técnica / Cláusula | Escopo regulamentado | Limite quantitativo principal | Controle automatizado de estação mapeado |
|---|---|---|---|
| MIL-DTL-83513 (Rev H Amd 4, dez. de 2025) | Conectores Micro-D microminiatura de carcaça do conector polarizada | Assentamento e acoplamento de contatos com passo de 1,27 mm (0.050 in) | Indexação de passo em mesa servoacionada X-Y + visão CCD 2D/3D telecêntrica |
| MIL-DTL-24308 | Conectores D-Subminiatura miniatura de bastidor e painel | 5 tamanhos de carcaça, geometria polarizada de 9–104 pinos | Inserção PPU de pinos retos/dobrados + fechamento servoacionado da carcaça |
| SAE AS39029 / AS22520 | Contatos de crimpagem usinados removíveis e ferramental de 4 indentações | Perfil de crimpagem radial síncrona de 4 indentações de 26–12 AWG | Alimentador de peças em bandeja de alumínio + estação de crimpagem por came de 4 pontos |
| MIL-DTL-55302 (B3 / HDB3) | Conectores de circuito impresso e de escova de baixa força de acoplamento | Sistema de contatos de feixe de fios de escova entrelaçados de 0,2 mm | Dosagem servoacionada de fio de escova + cortador rotativo em bisel + mesa rotativa oca |
| EIA-364-37 | Ensaio de força de acoplamento e separação de contatos | Força mínima de extração e máxima de inserção por cavidade individual | Cabeçote automatizado de teste de força de separação com pinos calibrados na Etapa 5 |
| EIA-364-23 / IEC 60512-2-1 | Ensaio em circuito seco de resistência de contato de baixo nível (LLCR) | Tensão máxima de circuito aberto de 20 mV; corrente máxima de teste de 100 mA | Estação de medição de resistência em circuito seco com pontas Kelvin de 4 fios |
| IEC 60512-15-2 (Teste 15b) | Retenção axial do inserto na carcaça do conector retangular | Recuo zero do inserto sob a carga axial especificada | Encoder de profundidade de fechamento servoacionado + janela força-deslocamento |
| IEC 60512-9-1 (Teste 9a) Durabilidade | Durabilidade mecânica e capacidades elétricas de conectores retangulares pesados | 500–5.000 ciclos convencionais (10.000+ sob sobrecarga); 16 A / 500 V | Verificação de comprimento do pino terra PE + assentamento de parafusos/travas por torque |
| IPC/WHMA-A-620 | Aceitação de montagem de cabos e fios | Zero filamentos abertos, boca de sino adequada e altura de crimpagem correta | Inspeção visual para decapar o fio pré-inserção + monitor de força de crimpagem |
| AIAG MSA & ISO 9001:2015 / CE | Capacidade de medição da máquina e sistema de qualidade da fábrica | Repetibilidade verificada do instrumento e contenção em calha de peça rejeitada trancada | Corrida de capacidade de medição no FAT + intertravamentos de segurança por hardware |
Mantenha a fronteira de certificação clara durante a aquisição. A norma ISO 9001:2015 e a marcação CE certificam o sistema de gestão da qualidade do fabricante da máquina e a segurança do equipamento. Por outro lado, a qualificação QPL sob as normas MIL-DTL-83513 ou MIL-DTL-24308 aplica-se ao produto conector acabado ensaiado em laboratório acreditado.
O que determina o custo de uma máquina de conectores retangulares, o tempo de troca de formato e a aceitação FAT?
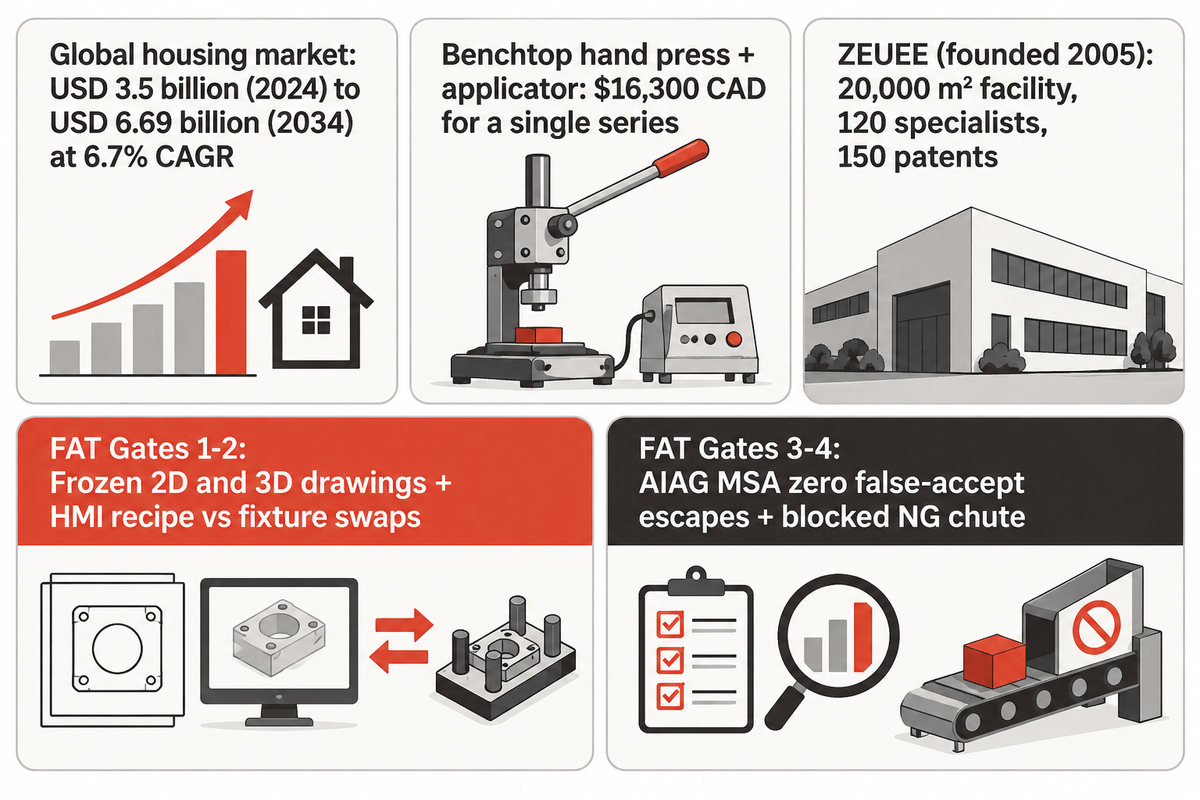
O número de estações, o modo de alimentação, as tolerâncias de passo e os medidores de inspeção em linha determinam o custo das máquinas de montagem de conectores retangulares e afetam os tempos de troca de formato e a aprovação no Teste de Aceitação em Fábrica (FAT). Uma linha de produção pode utilizar de um a cinco módulos interligados. Cada geometria exclusiva de carcaça do conector exige custos de equipamento e prazos de entrega específicos. Portanto, é necessária uma cotação baseada em desenhos técnicos.
Antes da cotação, três fatores mecânicos de custo devem ser avaliados pelos fabricantes de automação sob medida. Primeiro, panelas vibratórias e bandejas de alumínio usinadas para buchas, cada qual projetada para famílias específicas de peças, precisam ser fabricadas para a família de contatos em questão. Segundo, mesas servoacionadas X-Y e plataformas rotativas com requisitos em nível submilimétrico exigem encoders lineares de categoria superior em comparação às inseridoras de fileira única. Terceiro, o uso de ópticas CCD 2D/3D telecêntricas e o ensaio de força de separação EIA-364-37 em todas as cavidades demandam hardware metrológico dedicado.
Ao diferenciar os fabricantes OEM de componentes dos fabricantes de automação, quando os compradores comparam os conectores elétricos aos fabricantes de máquinas de montagem, empresas de catálogo como TE Connectivity, Amphenol, Molex, Harting e Smiths Interconnect projetam e fabricam os conectores retangulares acabados. As linhas de produção automatizadas para montar esses componentes são construídas por fabricantes de equipamentos sob medida.
Fundada em 2005, a equipe de engenharia de automação industrial Shenzhen Zeyu Intelligent (ZEUEE) opera uma planta fabril de 20.000 m². A empresa conta com mais de 120 especialistas em automação e detém mais de 150 patentes, incluindo 32 patentes de invenção e 68 modelos de utilidade, sob as normas ISO 9001:2015 e CE. A ZEUEE constrói tanto estações autônomas quanto células de conectores retangulares de cinco módulos.
O crescimento do mercado explica por que as fábricas de conectores estão migrando para máquinas modulares orientadas por receitas. De acordo com o relatório da Market.us sobre o Mercado Global de Carcaças de Conectores Retangulares, a receita global de carcaças do conector atingiu USD 3,5 bilhões em 2024. Projeta-se que o mercado alcance USD 6,69 bilhões até 2034, com um CAGR de 6,7%. Em 2024, a região Ásia-Pacífico respondeu por 48,3% da participação total de mercado, enquanto as carcaças plásticas representaram 62,8% do volume global e os modelos para montagem em cabo corresponderam a 58,5%.
Quando as fábricas de conectores devem comprar conectores acabados versus automatizar a montagem internamente?
As fábricas de conectores adquirem conectores acabados ou chicotes pré-terminados quando os volumes anuais por SKU são baixos e os custos de ferramental superam os custos de mão de obra. Automatizar a montagem internamente torna-se vantajoso quando lotes multifileiras exigem rastreabilidade da força de separação em todas as cavidades ou geometrias proprietárias de escova e crimpagem. As linhas internas também se justificam quando a fábrica realiza trocas frequentes de receita entre diferentes tamanhos de carcaça do conector.
Mesmo os equipamentos de prensa de bancada apresentam um alto custo inicial. As análises práticas de custos para terminações retangulares de passo fino de 0,8 mm mostram que uma única prensa manual JST HPD-M2A custa $3.300 CAD. A adição de um módulo aplicador H2-SUR30ED-X custa outros $13.000 CAD, totalizando $16.300 CAD para uma única série sem alimentação automatizada. Em linhas multi-SKU de alto volume, a inserção de pinos servoacionada X-Y programável e as células modulares de cinco estações diluem o prazo de retorno do investimento por famílias inteiras de conectores.
Lista de verificação de aceitação FAT e limites de validação:
- Congelamento de desenhos e amostras: As cotações formais para máquinas sob medida exigem desenhos 2D e 3D congelados e amostras físicas. Os prazos de entrega e as garantias de ciclo para os dispositivos de fixação também são cotados dessa maneira.
- Validação de troca por receita versus troca de hardware: Verifique a chamada via IHM de omissão de passo entre carcaças com o mesmo datum (como layouts de 9 pinos para 37 pinos) separadamente das trocas mecânicas do berço de posicionamento, das garras PPU e da bandeja de alumínio.
- Capacidade do sistema de medição (AIAG MSA): As estações de inspeção por visão CCD telecêntrica e de força de separação EIA-364-37 devem ser qualificadas com uma corrida de lote de produção demonstrando repetibilidade comprovada e zero escapes de falsa aceitação.
- Auditoria do intertravamento de rejeição: Desafie o sistema com amostras de pino torto, pino ausente, bucha sem crimpagem, escova aberta e defeitos similares, verificando a contenção na calha NG trancada de peça rejeitada.
Projete sua linha de montagem de conectores retangulares com a ZEUEE
Precisa de uma estação autônoma de corte em bisel para fios de escova de 0,2 mm, de um módulo de crimpagem por came de quatro pontos alimentado por bandeja ou de uma célula completa de cinco máquinas? A ZEUEE configura cada estação em torno dos desenhos exatos do seu isolador e dos seus contatos elétricos com inspeção da força de separação em todas as cavidades. Conheça nossas soluções ZEUEE de 5 máquinas para montagem de conectores retangulares ou envie os desenhos da carcaça do conector para uma avaliação de tempo de ciclo.
Solicite uma proposta de máquina sob medida e dimensionamento de linha
Perguntas frequentes
Uma única máquina de conectores retangulares pode processar tanto pinos retos quanto caudas dobradas em ângulo reto em múltiplas quantidades de fileiras?
Sim, quando equipada com alimentação de trilha dupla ou garras PPU intercambiáveis e uma mesa servoacionada de indexação X-Y.
Pinos retos e caudas dobradas em ângulo reto exigem perfis distintos de trilho vibratório e trajetórias específicas de inserção pick-and-place. O movimento escalonado no eixo Z garante que cada cauda dobrada ultrapasse as fileiras adjacentes sem colidir com os terminais já assentados. Os deslocamentos de passo multifileiras alternam digitalmente por receitas no CLP quando a largura de datum da carcaça do conector coincide. Se a bitola do fio de contato ou o raio de dobra da cauda mudar entre códigos de peça, os técnicos substituem os dedos de engate rápido da garra PPU e o inserto do trilho vibratório durante a troca de formato da linha.
Por que as delicadas buchas fêmeas são alimentadas a partir de bandejas de alumínio de precisão em vez de panelas vibratórias convencionais na estação de crimpagem?
As bandejas de alumínio de precisão evitam amassados nas bordas, riscos no banho de ouro e o emaranhamento das buchas antes da crimpagem de quatro pontos.
Buchas fêmeas torneadas de parede fina podem deformar-se quando recirculadas continuamente dentro de uma panela vibratória de aço. Apresentar as buchas em bandejas de alumínio usinadas permite que um manipulador linear pegue cada contato de forma limpa, sem o atrito de metal contra metal. Essa apresentação em bandeja preserva a concentricidade do barril ao entrar no cabeçote de crimpagem por came de quatro indentações. A circularidade uniforme da bucha também evita o travamento nas cavidades durante o fechamento subsequente da carcaça do conector e mantém as forças de separação EIA-364-37 dentro da especificação.
Como uma célula modular de 5 máquinas para conectores retangulares difere de uma máquina monolítica de mesa rotativa única?
Uma célula modular de 5 máquinas desacopla a inserção de pinos, a crimpagem de buchas, o corte de escovas, o fechamento e a inspeção em unidades autônomas ou interligadas.
Em uma mesa rotativa monolítica, a operação mais lenta de inserção multipinos limita todas as estações da torre. Desacoplar as cinco etapas permite que as fábricas equilibrem inseridoras de pinos em paralelo com módulos rápidos de crimpagem e inspeção. As plantas também podem acionar apenas as estações específicas exigidas por um determinado SKU de conector. Além disso, isolar a alimentação vibratória e a crimpagem por came em estruturas separadas impede que a vibração mecânica afete a medição óptica por visão CCD telecêntrica.
Uma estação automatizada de inspeção de força de separação testa cada cavidade de contato ou apenas amostras estatísticas do lote?
Ela testa cada cavidade de contato preenchida em cada conjunto produzido antes do descarregamento final.
O cabeçote de teste automatizado cicla pinos calibrados por todas as cavidades. Ele registra as curvas individuais de força de inserção e extração em relação aos limites da receita e desvia qualquer conector fora da janela como peça rejeitada para um compartimento trancado.
O que determina se a troca entre uma carcaça do conector retangular de 9 pinos e uma de 37 pinos leva minutos via chamada de receita na IHM ou exige a troca do dispositivo de fixação?
A chamada de receita por software funciona quando o diâmetro do contato e as guias de datum da carcaça do conector coincidem; mudanças geométricas exigem trocas mecânicas de ferramental.
Se dois conectores compartilham o mesmo diâmetro de pino, passo entre fileiras e largura do berço de posicionamento, o operador seleciona o novo mapa de cavidades na IHM. Essa receita digital atualiza imediatamente as coordenadas da mesa servoacionada X-Y. Quando a largura da carcaça do conector, o diâmetro do barril de contato ou o balanço da cauda em ângulo reto mudam, os técnicos trocam o berço de posicionamento de engate rápido, os dedos da garra PPU e a bandeja de alumínio para buchas. O tempo exato de troca de formato é verificado com as peças do cliente durante o FAT.
As estações automatizadas de fechamento podem montar conectores retangulares selados sem prensar os passa-fios de silicone?
Sim, os cabeçotes de fechamento servoacionados utilizam janelas de múltiplos estágios de velocidade e força-distância para assentar vedações elastoméricas com segurança.
As servoprensas programáveis reduzem a velocidade durante a compressão inicial da junta interfacial e do passa-fios traseiro. As células de carga verificam o aumento suave da força antes de travar a carcaça do conector na profundidade digital exata.
Quais seis informações de engenharia um fabricante deve fornecer para receber uma proposta precisa de máquina de conectores retangulares e um estudo de tempo de ciclo?
Forneça desenhos 2D/3D, especificações dos contatos, etapas de processo exigidas, UPH alvo, limites de força EIA-364 e amostras físicas para testes.
Os engenheiros de automação precisam de seis dados de projeto para elaborar uma cotação formal. Primeiro, forneça os desenhos 2D e 3D da carcaça do conector e dos contatos com o acúmulo de tolerâncias. Segundo, especifique o tipo de contato: pino reto, pino dobrado, bucha fêmea ou fio de escova de 0,2 mm. Terceiro, liste as etapas de processo necessárias dentro da família de cinco estações. Quarto, informe o UPH líquido alvo e o volume anual por variante. Quinto, defina os limites de força EIA-364-37 e as tolerâncias de visão, e sexto, envie amostras físicas dos componentes para testes no alimentador de peças.
Referências e fontes
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-83513 Revisão H Emenda 4: Conectores elétricos retangulares microminiatura de carcaça polarizada (17-DEZ-2025)
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-24308: Conectores elétricos retangulares não ambientais, miniatura, de carcaça polarizada, para bastidor e painel
- Resumo de qualificação EIA-364-23 Resistência de contato de baixo nível (20 mV / 100 mA) e EIA-364-37 Força de acoplamento e separação de contatos
- Amphenol Aerospace & Defense – Especificações de contatos de escova de baixa força de acoplamento M55302 B3 / HDB3 e conectores retangulares de alta densidade
- Daniels Manufacturing Corporation (DMC), Guia de ferramental para sistemas de fiação aeroespacial (Crimpagem de barril fechado de quatro indentações SAE AS22520)
- Assembly Magazine – Processamento de fios: Montagem guiada de conectores (Referências AirBorn, Boeing Mesa AH-64D e Cirris Pin-Sight)
- Connector Supplier – Equipamentos industriais de montagem de conectores e inserção de contatos
- Connector Supplier – Introdução aos conectores retangulares para serviço pesado (Arquitetura de 4 componentes)
- Pedido de patente dos Estados Unidos US20020081881A1 / US6592387B2 (Honeywell International Inc.) – Configuração de conector retangular com mola para acoplamento cego
- Market.us, Tamanho do mercado global de carcaças de conectores retangulares, participação e previsão de automação (2024–2034)
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora