Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zu FAT und Validierung für optische Steckverbinder-Montagelinien

Werksabnahme • Messabstimmung • Rückverfolgbarkeit
Optische Steckverbinder-Montagelinien sollten eine Werksabnahme (FAT) nicht allein deshalb bestehen, weil unter Aufsicht einige akzeptable Steckverbinder gefertigt werden. Eine optische Steckverbinder-Montagelinie ist ein verknüpftes Produktionssystem, das definierte Glasfaser-Steckverbinder-Varianten unter kontrollierten Parametersätzen vorbereitet, montiert, prüft, testet, kennzeichnet und dokumentiert. Ein erfolgreicher FAT-Nachweis sollte zeigen, dass der vereinbarte Umfang, die Messmethoden, Prüfmuster, Sonderfälle, Umrüstungen, Protokolle und Freigabebedingungen aufeinander abgestimmt sind.
Kurz gesagt: Legen Sie fest, was gebaut und wie es beurteilt wird; stimmen Sie die Messsysteme von Käufer und Lieferant ab; prüfen Sie Gutteile, Grenzmuster und Muster mit bekannten Fehlern; beobachten Sie Umrüsten und Fehlerbehebung; rufen Sie die vollständige Produkthistorie eines Steckverbinders ab; und dokumentieren Sie, was der FAT nachgewiesen hat und was nicht. Die neun Prüfungen in diesem Leitfaden bilden einen Rahmen für die Abnahmeplanung. Sie ersetzen weder die Kaufspezifikation und geltende Normen noch die Maschinensicherheitsprüfung, die Abnahme am Standort oder den Nachweis der Prozessfähigkeit.
Glänzende Vorführungen können erhebliche Unklarheiten verbergen. Teams können Steckverbinder auswählen, die sich besonders einfach verarbeiten lassen. Referenzleitungen können außerhalb des Kamerabilds gereinigt und stabilisiert werden. Ein Bediener kann einen Alarm quittieren, ohne zu zeigen, welche Einheiten nun gesperrt sind. Prüfberichte können Ergebnisse enthalten, aber die Zeichnungsrevision, Materialcharge, den Parametersatz, den Messaufbau oder die Freigabeentscheidung auslassen, die diesen Ergebnissen erst Bedeutung verleihen.
Dieser Leitfaden richtet sich an Prozessingenieure, Qualitätsingenieure, Betriebsteams und technische Einkäufer, die sich auf eine Werksabnahme vorbereiten oder diese begleiten. Er wiederholt bewusst nicht den Montageprozess optischer Steckverbinder, der ausführlich im ZEUEE-Artikel Montageprozess für Glasfaser-Steckverbinder beschrieben wird. Im Mittelpunkt stehen die Nachweise, die für die Abnahme einer Linie erforderlich sind, ohne aus einem einzelnen Werksereignis eine Verpflichtung abzuleiten, die die Linie nicht mit Sicherheit erfüllen kann.
Was kann eine FAT für eine optische Steckverbinder-Montagelinie nachweisen?
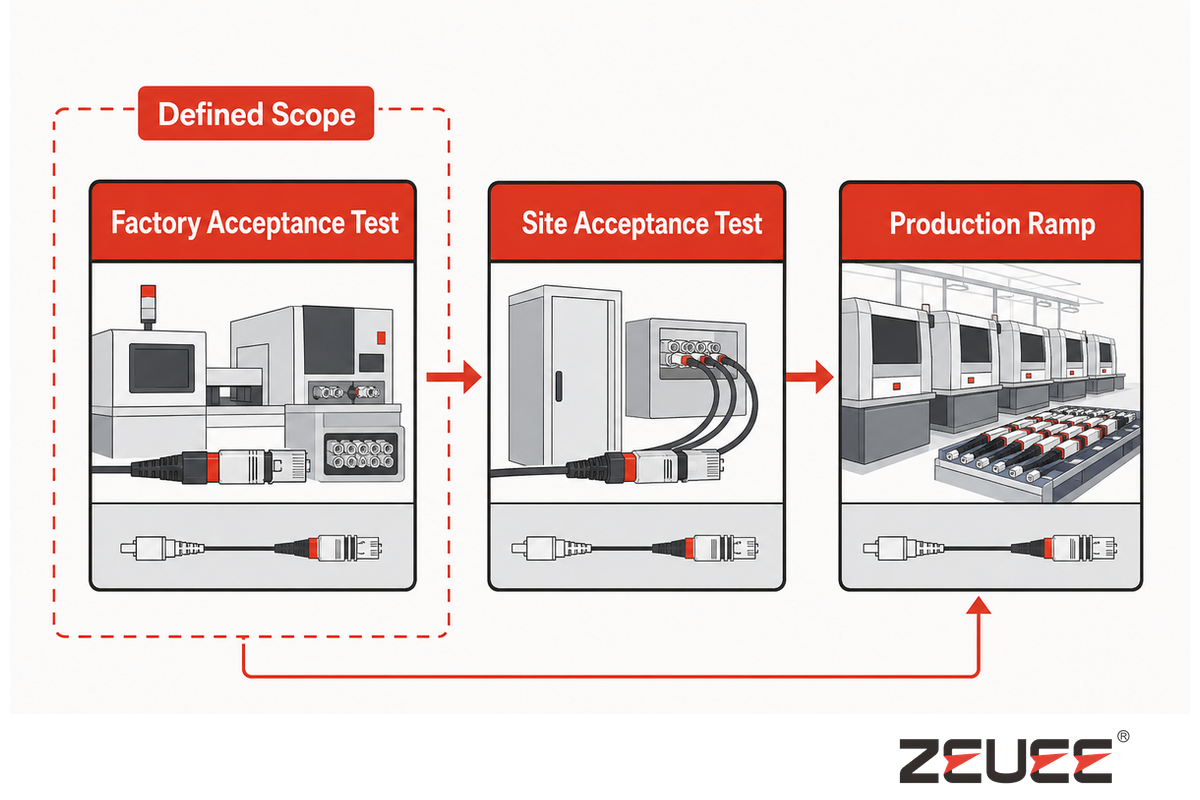
Eine hilfreiche Einschränkung ergibt sich aus dem Leitfaden von NIST zu Konformitätsentscheidungsregeln: Die Abnahme hängt von der festgelegten Entscheidungsregel und der Messunsicherheit ab. Ein bei der Abnahme beobachtetes Bestehen hat daher nur innerhalb der vereinbarten Methode und Bedingungen Aussagekraft. Dokumentieren Sie diese Grenzen vor der Unterzeichnung im Bericht.
Mit einer Werksabnahme (FAT) lässt sich bestätigen, dass der Kunde die Funktion der spezifizierten Funktionen und Steuerungen im Werk des Lieferanten unter den vereinbarten Bedingungen geprüft hat. Sie kann nachweisen, dass eine definierte Steckverbinderkonfiguration in die Linie geladen, der vereinbarte Parametersatz und die festgelegten Werkzeuge verwendet, die erforderlichen Prüfungen ausgeführt, Abweichungen wie geplant behandelt und Protokolle erstellt wurden und die beobachteten Ergebnisse den vereinbarten, festgeschriebenen Abnahmekriterien entsprechen.
Diese Nachweise sind hilfreich, doch ihre Grenzen sind wichtig. Ein FAT bedeutet nicht zwangsläufig, dass sich die installierte Linie nach dem Versand, dem Anschluss an die Versorgungsmedien und der Integration in ein Netzwerk, unter anderen Bedingungen oder mit anderem Personal genauso verhält. Je nach Projekt gehören diese Punkte zur Standortabnahme, zur Systemintegration am Standort oder zur Qualifizierung.
Begrenzte FAT-Nachweise sichern keine anhaltende Prozessfähigkeit. Das NIST-Handbuch zur Prozesslenkung unterscheidet zwischen Stabilität und Prozessfähigkeit. Stabilität wird durch eine ausreichende Zahl von Beobachtungen über einen längeren Zeitraum nachgewiesen. Die Prozessfähigkeit lässt sich erst beurteilen, wenn die Stabilität nachgewiesen ist. Ein „beobachteter Musterlauf“ und eine Prozessfähigkeitsstudie beantworten unterschiedliche Fragen.
| Nachweisphase | Welche Frage sie beantworten kann | Was daraus nicht abgeleitet werden sollte |
|---|---|---|
| FAT | Entsprachen die festgelegten Werksfunktionen, Prüfungen, Methoden, Reaktionen und Aufzeichnungen dem vereinbarten Abnahmeplan? | Installierte Leistung, dauerhafte Prozessfähigkeit oder uneingeschränkte Verarbeitung ungeprüfter Varianten |
| SAT / Systemintegration am Standort | Funktioniert das installierte System mit der Versorgungsinfrastruktur, den Netzwerken, vor- und nachgelagerten Anlagen sowie den lokalen Verfahren? | Langfristige statistische Stabilität |
| Prozessfähigkeitsstudie | Erfüllt ein stabiler Prozess kontinuierlich eine festgelegte Spezifikation? | Jeder künftige Material-, Parametersatz-, Steckverbinder- oder Wartungszustand |
| Freigabe für den Produktionshochlauf | Sind Personal, Materialien, Wartung, Qualitätsmaßnahmen und Ausbringung für die nächste Produktionsphase stabil genug? | Dauerhafte Ausnahme von der Änderungskontrolle |
Halten Sie die Einschränkung im Abnahmenachweis fest: „FAT bestanden für diese Varianten, Musterzustände, Methoden, Software-/Parametersatzversionen und beobachteten Bedingungen.“ Diese Aussage ist belastbarer als „Linie validiert“.
Welche Anforderungen müssen vor dem FAT festgeschrieben werden?
Ein Beispiel für NASA-Verarbeitungsrichtlinien führt dokumentierte Prüfungen vor der Montage, die Prüfung von Steckverbinderteilen, die Kontrolle nach der Kontaktierung und spätere Tests als separate Nachweise. Das Beispiel ist auf eine bestimmte Mission zugeschnitten und keine allgemeingültige Norm für Fertigungslinien. Die Trennung zeigt jedoch, warum ein einzelnes unterzeichnetes Ergebnis nicht stillschweigend wechselnde Eingaben oder Methoden abdecken kann.
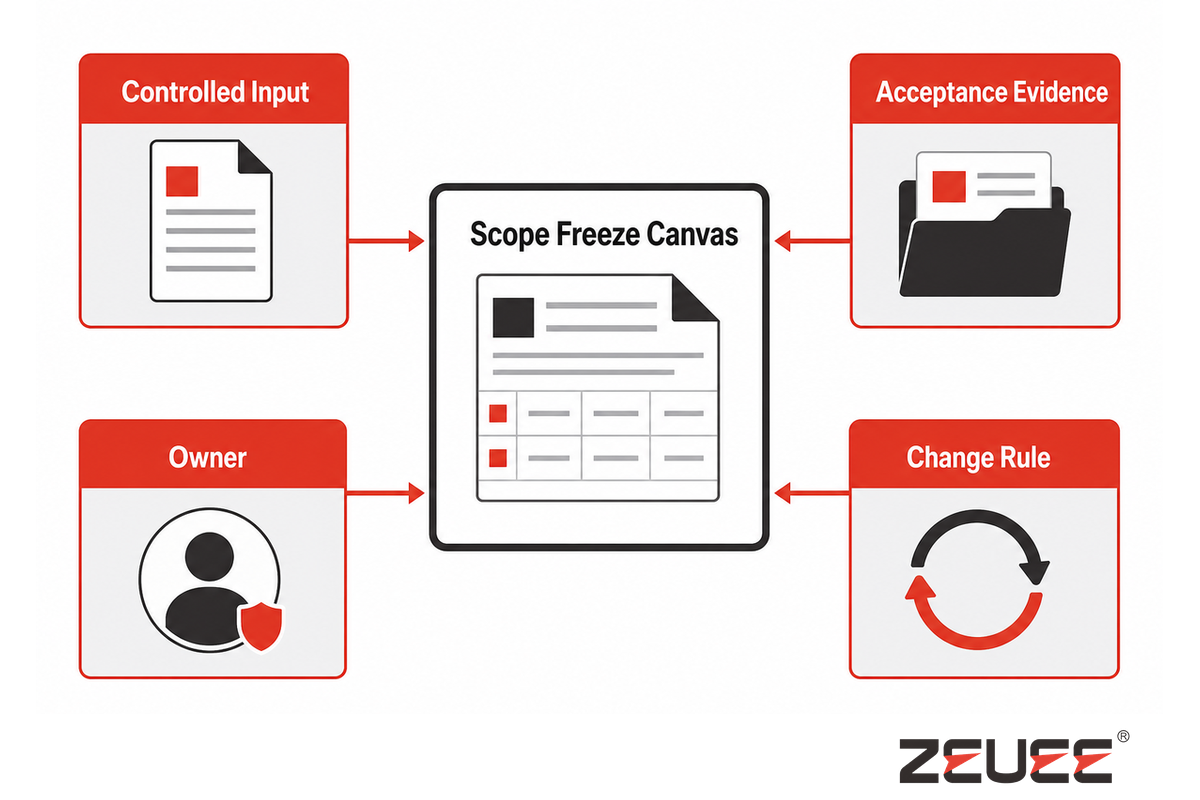
Das Datum der Abnahmeunterschrift sollte nicht der erste Zeitpunkt sein, an dem Käufer und Integrator festlegen, was als „gut“ gilt. Vor der Prüfung sollten sie gemeinsam eine Vorlage zur Festschreibung des Prüfungsumfangs ausfüllen. Das Dokument muss nicht umfangreich sein, aber für jede Anforderung die kontrollierte Eingabe, den Abnahmenachweis und die verantwortliche Person benennen, sofern diese Anforderung das Ergebnis beeinflussen kann.
| Festzuschreibende Anforderungskategorie | Warum sie die Abnahme beeinflusst | Erwarteter FAT-Nachweis | Verantwortlicher |
|---|---|---|---|
| Produkt, Zeichnung und Revision | Ein Ergebnis ist nicht dauerhaft aussagekräftig, wenn sich die Definition des Aufbaus während der Prüfung ändern kann. | Revisionsprüfung anhand des Musterbegleitscheins und des Parametersatzes | Verantwortlicher des Käufers für Design und Konfiguration |
| Steckverbinder und optische Schnittstelle | LC-, SC-, FC-, MPO- und andere Schnittstellen sind keine austauschbaren Validierungsumfänge. | Freigegebene Variantenmatrix und Liste der Wechselteile | Produkt- und Prozessentwicklung |
| Glasfaser- und Kabelaufbau | Fasermodus, Geometrie, Beschichtung, Werkstückpuffer, Zugelement und Kabeldesign beeinflussen Handhabung und Messung. | Materialidentität am Linieneingang und Verknüpfung mit dem Datensatz | Qualität des Käufers und Prozessverantwortlicher des Lieferanten |
| Materialien und Prozessanweisungen | Klebstoffsystem, Haltbarkeit, Vorbereitung, Aushärtungsanweisung, Polierspezifikation und Genehmigung von Nacharbeit legen das Prozessfenster fest. | Freigegebene Anweisung und Version sowie Chargen- und Verfallsprüfung | Prozessentwicklung |
| Prüf- und optische Testmethoden | Derselbe numerische Grenzwert kann je nach Referenz, Wellenlänge, Reinigungszustand oder Algorithmus zu unterschiedlichen Entscheidungen führen. | Unterzeichnete Messabstimmungskarte | Verantwortliche für Qualität und Messtechnik |
| Muster und Fehlerkatalog | Nur Gutteile im Nennzustand prüfen weder die Erkennung noch die Reaktion. | Grenzmuster-Matrix mit serialisierten Prüfmustern | Qualität des Käufers und des Lieferanten |
| Rückverfolgbarkeit und Datenverantwortung | Bestehensprotokolle sind wenig aussagekräftig, wenn sie sich nicht mit Material, Prozess, Prüfung, Nacharbeit und Freigabestatus verknüpfen lassen. | Datenfeldzuordnung, Aufbewahrungsregel, Export und Abrufprüfung | Verantwortliche für Qualität und Datensysteme |
| Sicherheit und Schnittstellen | Schutzeinrichtungen, kontrollierte Energietrennung, Exposition gegenüber optischen Quellen, Versorgungsmedien, Netzwerke und Anlagensignale können eigene Abnahmepflichten mit sich bringen. | Zutreffende Sicherheitsdokumentation und Liste der Schnittstellenprüfungen | Verantwortliche für Maschinensicherheit und Integration |
Schreiben Sie nicht nur die Steckverbinderbezeichnungen fest. Die Aussage, eine Linie „unterstützt LC und SC“, lässt weiterhin offen, welche Kabel und Fasern, Aufbauten, Werkzeuge, Ferrulen und Schnittstellen, optischen Referenzen, Verpackungen und Kennzeichnungen gelten und welche Nachweise für das Umrüsten erforderlich sind. Jede als validierter Umfang freigegebene Produktfamilie muss genau definiert sein. Das ist kein Nachweis dafür, dass die Linie künftig beliebige Gehäuse, Ferrulen, Materialien oder Kabel verarbeiten kann.
Legen Sie außerdem fest, wer Anforderungen ändern darf und welche Folgen eine Änderung hat. Wird nach Beginn des FAT eine Prüfmethode, ein Parametersatz, eine Vorrichtung, eine Softwareregel oder eine Zeichnung geändert, ist zu dokumentieren, welche Prüfungen wiederholt werden müssen. Andernfalls kann am Ende ein sauberer Bericht für eine Konfiguration vorliegen, die nicht mehr existiert.
Bezeichnungen im Angebot können den Umfang erweitern. Eine Tischmaschine für die Steckverbindermontage, modulare Montageanlagen für Steckverbinder und eine verknüpfte automatisierte Montagelinie können unterschiedliche Aufgaben umfassen. Bestimmen Sie, welche Glasfaserkomponenten, Steckverbinder und Kabelbaugruppen tatsächlich zum Produktmix gehören. Eine LC-Glasfaserverbindung und eine SC-Variante erfordern beispielsweise jeweils eigene kontrollierte Werkzeuge, Schnittstellen und beobachtete Umrüstnachweise. Beschreiben Sie anschließend, ob Epoxidharzauftrag, Aushärtung, Polieren, Bildverarbeitungsprüfung, Spitzenversatz, optische Prüfung, Kennzeichnung und Verpackung zum Lieferumfang gehören. Erst dann lassen sich Durchsatz und Abnahmekriterien der Qualitätskontrolle vergleichen.
Wie stimmen Sie Messungen vor der Abnahme ab?
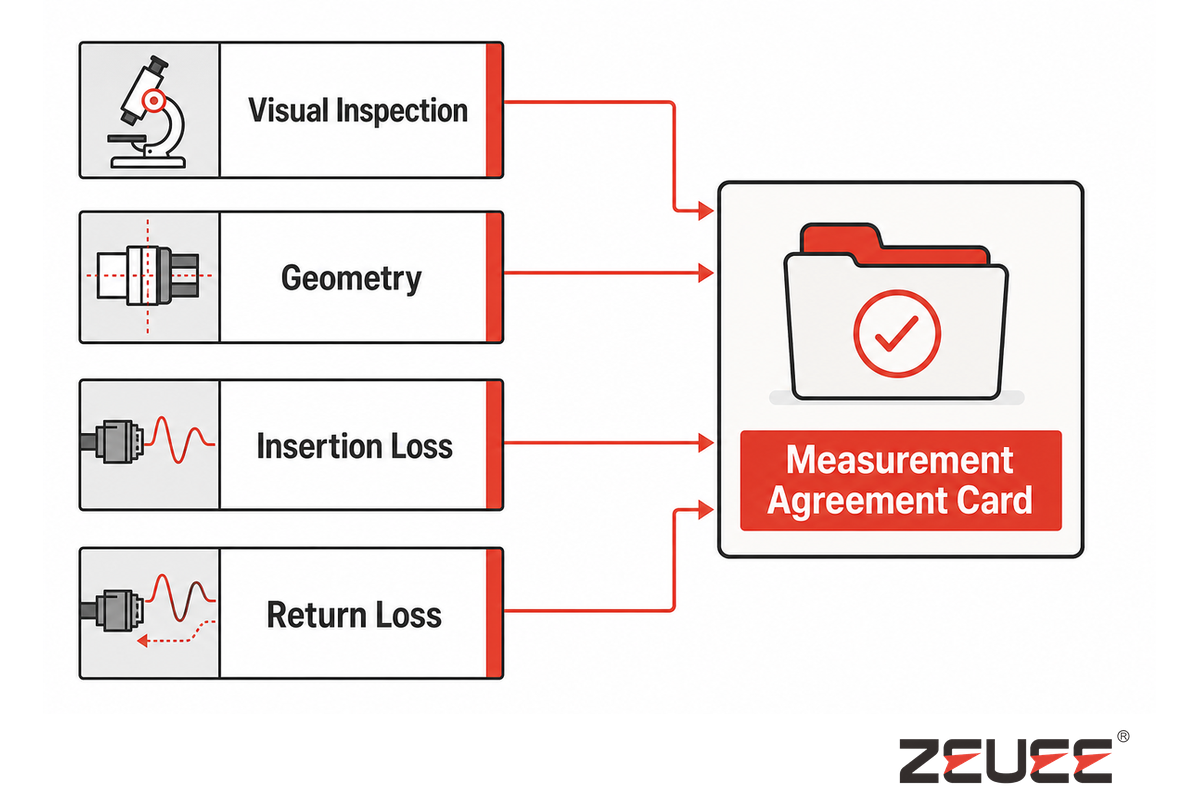
Messstreitigkeiten werden oft fälschlich als Fehler der Linie eingestuft oder als „normale Schwankung“ abgetan. Stimmen Sie beide Messsysteme vor dem beobachteten Prüflauf ab. Beide Reaktionen sind voreilig. Bevor Käufer und Lieferant Steckverbinder beurteilen, müssen sie sich auf dieselbe Messfrage einigen.
Halten Sie vier Nachweisgruppen getrennt:
- Bei der visuellen Prüfung der Stirnfläche werden Verschmutzungen, Kratzer und andere festgestellte Merkmale nach einer definierten Prüfvorschrift klassifiziert.
- Die interferometrische Geometrieprüfung bewertet festgelegte Parameter der Ferrulen- und Stirnflächengeometrie anhand einer vereinbarten Auswertungsdefinition.
- Die Einfügedämpfung misst die am Ende der Verbindung verlorene Leistung. Sie hängt von der Verbindung der Fasern, den Einkoppelbedingungen, der Lichtwellenlänge und den Referenzbedingungen der Verbindung ab.
- Die Rückflussdämpfung bezeichnet die Messung der reflektierten optischen Leistung unter festgelegten Bedingungen und bei einem bestimmten Verbindungszustand.
Der Anwendungsbereich von IEC 61300-3-35:2022 ist hier besonders hilfreich. Darin heißt es, dass die Sichtprüfung die Messung von Dämpfung, Rückflussdämpfung oder Stirnflächenparametern ergänzt, aber nicht ersetzt. Außerdem darf ein Steckverbinder nicht allein aufgrund eines Fehlers bei der Sichtprüfung zurückgewiesen werden; maßgeblich für seine Verwendbarkeit ist die spezifizierte optische Leistung. Kundenanforderungen an die Optik oder Verarbeitung bleiben davon unberührt. So wird verhindert, dass eine Sichtprüfung als Nachweis sämtlicher optischer Eigenschaften dargestellt wird.
Die Prüfreferenz der FOA erläutert die Einfügedämpfung als Leistungsdifferenz, die über eine gesteckte Verbindung gemessen wird, und behandelt geeignete Referenzen, die betreffende Faser und Wellenlänge, Einkoppelbedingungen sowie saubere Referenzsteckverbinder. Davon getrennt unterscheiden die Prüfrichtlinien zwischen der Fertigungsprüfung auf Polier- oder Kontaktierungsfehler und der Prüfung im Einsatz auf Sauberkeit und Beschädigungen. Auch eine Staubschutzkappe garantiert keine saubere Stirnfläche.
Messabstimmungskarte
Dokumentieren Sie für jede Messung das Gerät und die Softwareversion, die geltende Methode und deren Version, das Referenzartefakt oder die Referenzleitung, Faser und Wellenlänge, Einkoppel-, Steck-, Reinigungs- und Umgebungsbedingungen, Unsicherheit, Ergebnis des Korrelationsmusters, numerische Einheiten und Rundung, Grenzwert, Sicherheitsabstand oder andere Entscheidungsregel für Grenzfälle, Genehmigung zur Wiederholungsprüfung, aufbewahrten Rohdatensatz sowie die Person, die Streitfälle entscheidet.
Der Kalibrieraufkleber allein reicht als Nachweis nicht aus. In den Leitlinien von NIST zur messtechnischen Rückführbarkeit steht, dass Rückführbarkeit allein nicht die Eignung für den Verwendungszweck gewährleistet und die Messunsicherheit berücksichtigt werden muss. NIST geht in seinen Arbeiten zu Konformitätsentscheidungsregeln noch einen Schritt weiter: Unsicherheit und Entscheidungsregel beeinflussen falsche Annahmen und falsche Zurückweisungen. Bei einem Ergebnis nahe am Grenzwert ist „Auf dem Bildschirm steht bestanden“ keine vollständige Vereinbarung.
Führen Sie Korrelationsmessungen vor der offiziellen Gut-/Schlecht-Prüfsequenz durch. Verwenden Sie auf beiden Messsystemen dieselben serialisierten Steckverbinder, stellen Sie sicher, dass sie dieselbe Reinigungs- und Steckhistorie haben, vergleichen Sie die Ergebnisse und vereinbaren Sie eine Reaktion auf abweichende Messwerte. Ein Vergleich von Stirnflächengeometriemessungen zwischen Laboren durch NIST berichtete systematische und zufällige Unterschiede zwischen den Messansätzen. Entscheidend ist nicht, frühere Messwerte zu übernehmen. Entscheidend ist, die Messabstimmung nachvollziehbar zu machen.
Welche Muster sollte ein FAT prüfen?
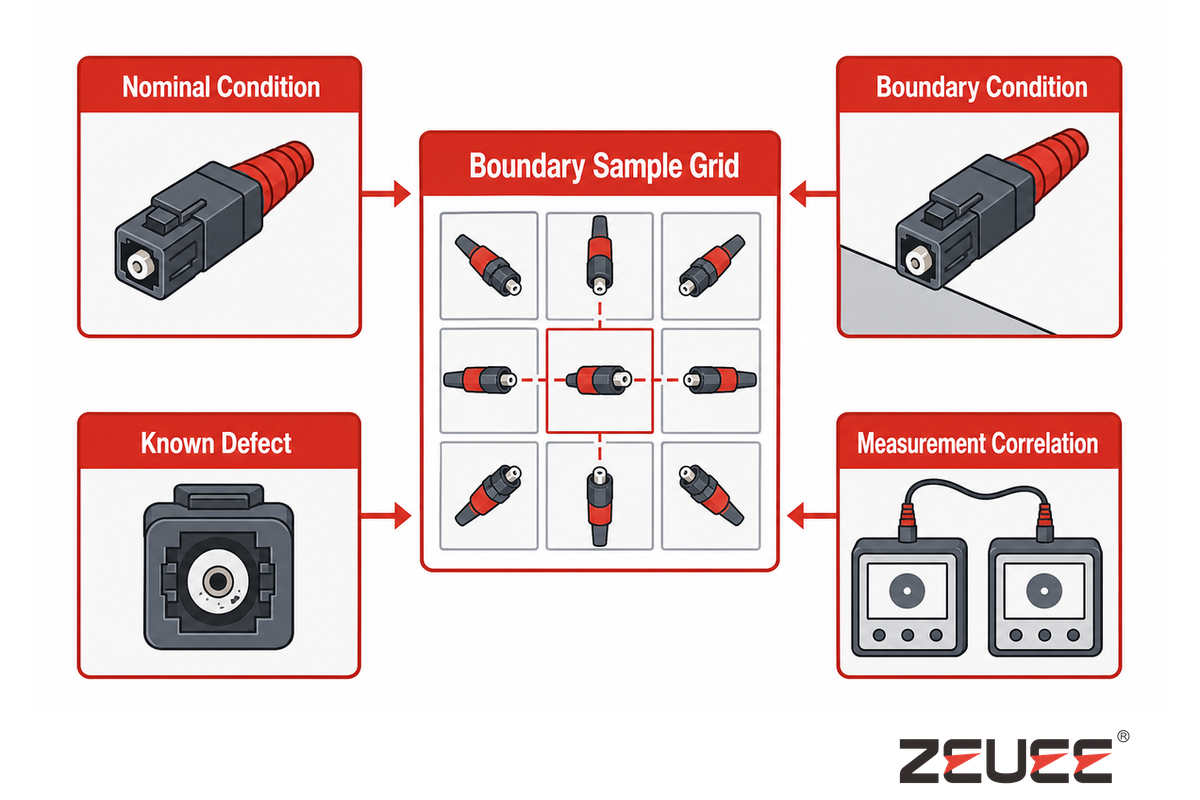
Auch die Arbeit von NIST zur Konformitätsbewertung zeigt, warum für ein Ergebnis nahe am Grenzwert vor dem Prüflauf eine schriftliche Regel erforderlich ist. Grenzmuster machen sichtbar, wie diese Regel wirkt; sie berechtigen das Team nicht dazu, nach Sichtung der Daten einen Grenzwert festzulegen. Dokumentieren Sie das erwartete Ergebnis vor der Prüfung.
Sind alle Muster sauber und im Nennzustand, vorab ausgewählt und aus derselben Materialcharge, bestätigt der FAT im Wesentlichen nur, dass sich der einfachste Fall verarbeiten lässt. Erstellen Sie eine Grenzmuster-Matrix, die den technischen Bereich abdeckt und die Erkennungs- und Reaktionsszenarien enthält, die das Team beobachten muss.
| Matrixdimension | Beispiel für eine Prüfherausforderung | Zu beobachtender Nachweis |
|---|---|---|
| Steckverbinder-/Schnittstellenfamilie | Jede vertraglich vereinbarte Familie, keine nur mündlich als „ähnlich“ bezeichnete Variante | Korrekte Werkzeuge, Parametersatz, Prüfprofil, Testmethode und Datensatzidentität |
| Faser-/Kabelaufbau | Vertraglich vereinbarte Singlemode-/Multimode- oder Kabelaufbauten | Materialerkennung, vorgesehener Handhabungsumfang und korrekte Prüfbedingungen |
| Materialzustand | Andere freigegebene Charge; sofern sicher, nahe an einem festgelegten internen Grenzwert | Chargen- und Verfallsprüfung sowie Reaktion auf unbekanntes oder ungültiges Material |
| Maßzustand | Nennmaß- und vereinbarte Grenzmaßkomponenten | Zuführung, Vorrichtung, Erkennung, Entscheidung und aufbewahrte Nachweise |
| Zustand der Stirnfläche | Kontrollierte saubere und verschmutzte Muster sowie dokumentierte Fehlerbilder und Prüfmuster | Einheitliche Klassifizierung und korrekte Reaktion |
| Nacharbeitszustand | Zulässige und unzulässige Nacharbeitsbeispiele | Genehmigung, Ablauf, Erhalt der Historie und Wiederholungsprüfregel |
| Kennzeichnungs-/Verpackungsvariante | Jede vertraglich vereinbarte Kennzeichnungs- oder Verpackungsregel | Korrekte Identität und Verhinderung einer gemischten Freigabe |
| Zustand des Messsystems | Serialisierte Korrelationsmuster, geprüft auf den Messsystemen von Käufer und Lieferant | Vereinbarte Referenzbedingungen, Umgang mit Unsicherheit und Reaktion auf Streitfälle |
Für die Prüfung von Erkennung und Reaktion ist ein sicheres, serialisiertes, fotografiertes, freigegebenes und isoliertes Set mit bekannten Fehlern zu verwenden. Es darf nicht dazu dienen, absichtlich Fehler zu erzeugen, die die Produktionswerkzeuge beeinträchtigen oder nachfolgende Ergebnisse ungültig machen.
Die technische Matrix ist für sich genommen kein Stichprobenplan zur Abnahme. Verwendet der Vertrag statistische Stichproben, sind Charge, Unabhängigkeit und Repräsentativität der Muster, Stichprobenumfang, Annahmezahl sowie das Risiko für Hersteller und Abnehmer separat festzulegen. Zusätzliche Zufallsmuster ersetzen keine fehlenden Grenzfälle. Grenzmustersätze ersetzen keine gültigen statistischen Nachweise, wenn eine statistische Abnahme gefordert ist. Die beiden Ansätze sind verschieden und können nebeneinander eingesetzt werden.
Praktische Dokumentationsregel: Für jedes Prüfmuster muss der erwartete Zustand feststehen, bevor es die Linie erreicht. Wird das erwartete Ergebnis erst nach der Reaktion des Systems festgehalten, kann die Bewertung unbewusst an das Ergebnis angepasst werden.
Was muss über den Prozess hinweg nachgewiesen werden, ohne die Stationsliste zu wiederholen?
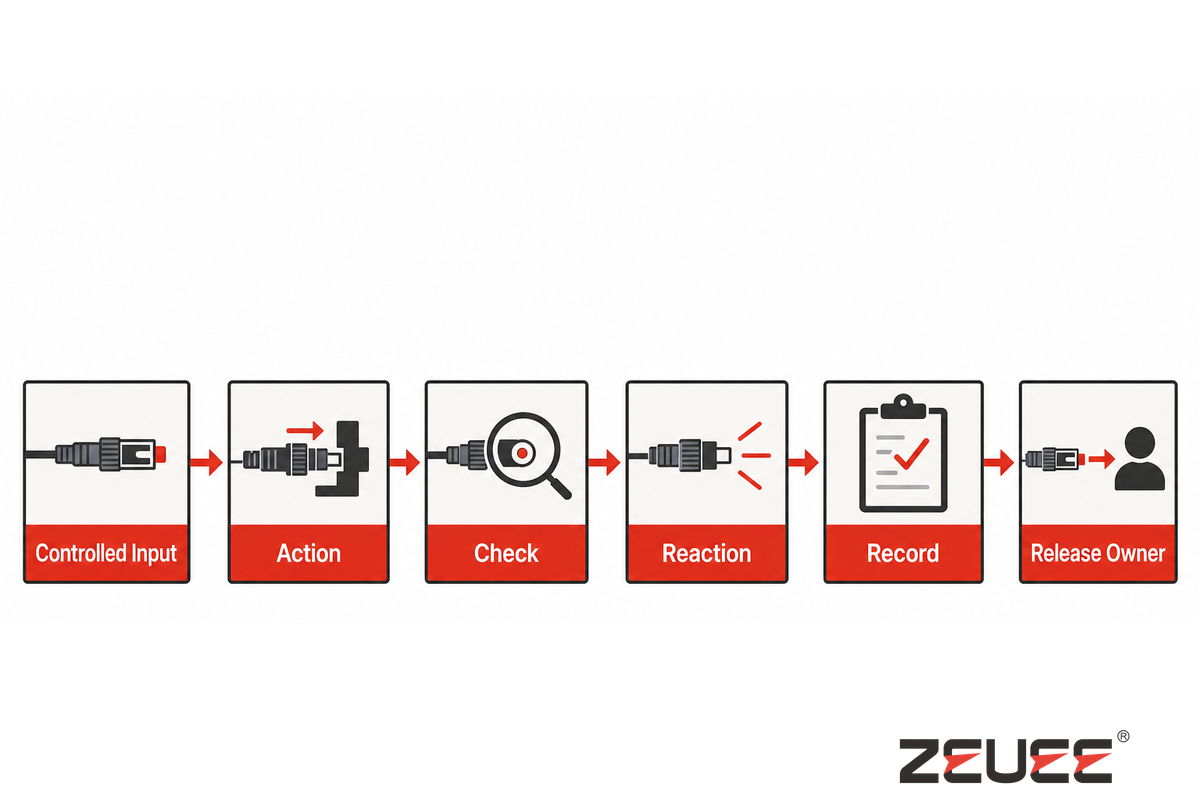
Bewerten Sie statt einer erneuten Aufzählung jedes einzelnen Schritts jede Anforderungsgruppe anhand derselben Nachweiskette: So werden die Grenzmuster aus dem vorherigen Abschnitt mit Prozesssteuerungen, Reaktionen, Aufzeichnungen und Freigabeverantwortung verknüpft, ohne eine Stationsliste als Nachweis auszugeben.
kontrollierte Eingabe → Aktion oder Umwandlung → Prüfung/Messung → Reaktion → Aufzeichnung → Freigabeverantwortlicher
Diese Struktur zeigt, warum eine Stationsliste nicht ausreicht. Ein Materialscanner kann zwar eine freigegebene Charge erkennen, doch der FAT muss zeigen, was passiert, wenn die Charge unbekannt oder abgelaufen ist oder dem falschen Produkt zugeordnet wurde. Eine Prüfstation kann einen Zustand der Stirnfläche erkennen; die Prüfung muss jedoch feststellen, ob der Steckverbinder gesperrt, überprüft, zur Nacharbeit freigegeben oder ausgesondert wird. Eine Datenbank kann zwar ein Bild speichern, aber das Team muss nachweisen, dass es mit dem richtigen Steckverbinder und der Freigabeentscheidung verknüpft ist.
Ein missionsspezifisches NASA-Dokument zu Verarbeitungsrichtlinien veranschaulicht die getrennte Dokumentation: Prüfungen vor der Montage, die Untersuchung von Steckverbinderteilen, die Prüfung nach der Kontaktierung und spätere Tests werden als separate Tätigkeiten behandelt. Es ist keine allgemeingültige Norm für Fertigungslinien, und dieser Artikel verwendet es auch nicht als solche. Entscheidend ist die Erkenntnis, dass eine vorgelagerte Prüfung, eine Kontrolle nach dem Prozess und ein Funktionstest einander nicht ersetzen.
Wenden Sie diese Nachweiskette auf folgende Anforderungsgruppen an:
- Konfiguration: Produktrevision, Steckverbinderfamilie, freigegebenes Material, Werkzeuge, Parametersatz und Softwareregel.
- Prozessnachweise: tatsächliche und freigegebene Parameter, Zeitwerte, Vorrichtungsidentität und gegebenenfalls Wartungszustand.
- Prüfung: Identität von Bild und Muster, Prüfprofil und Revision, Ergebnis, Prüfpfad und Entscheidung.
- Optische Prüfung: Methode, Referenzen, Bedingungen, Rohdaten, Entscheidungsregel und Verknüpfung mit dem Datensatz.
- Abweichungskontrolle: Sperrgrund, betroffene Menge, Befugnis, Nacharbeitsablauf, Wiederholungsprüfung und endgültiger Status.
- Freigabe: Wer ist befugt, was anhand welcher Aufzeichnungen freizugeben, und wie werden gemischte oder unvollständige Einheiten gesperrt?
Dieser Teil des FAT ist erfüllt, wenn das Team jede Anforderung von der Eingabe bis zur abschließenden Entscheidung zurückverfolgen kann, ohne sich etwas merken zu müssen. Muss ein Bediener sagen: „Wir wissen normalerweise, zu welcher Charge das gehörte“, funktioniert die Kontrolle vielleicht im Arbeitsalltag, aber es gibt keinen dokumentierten Nachweis.
Wie sollte das Umrüsten geprüft werden?
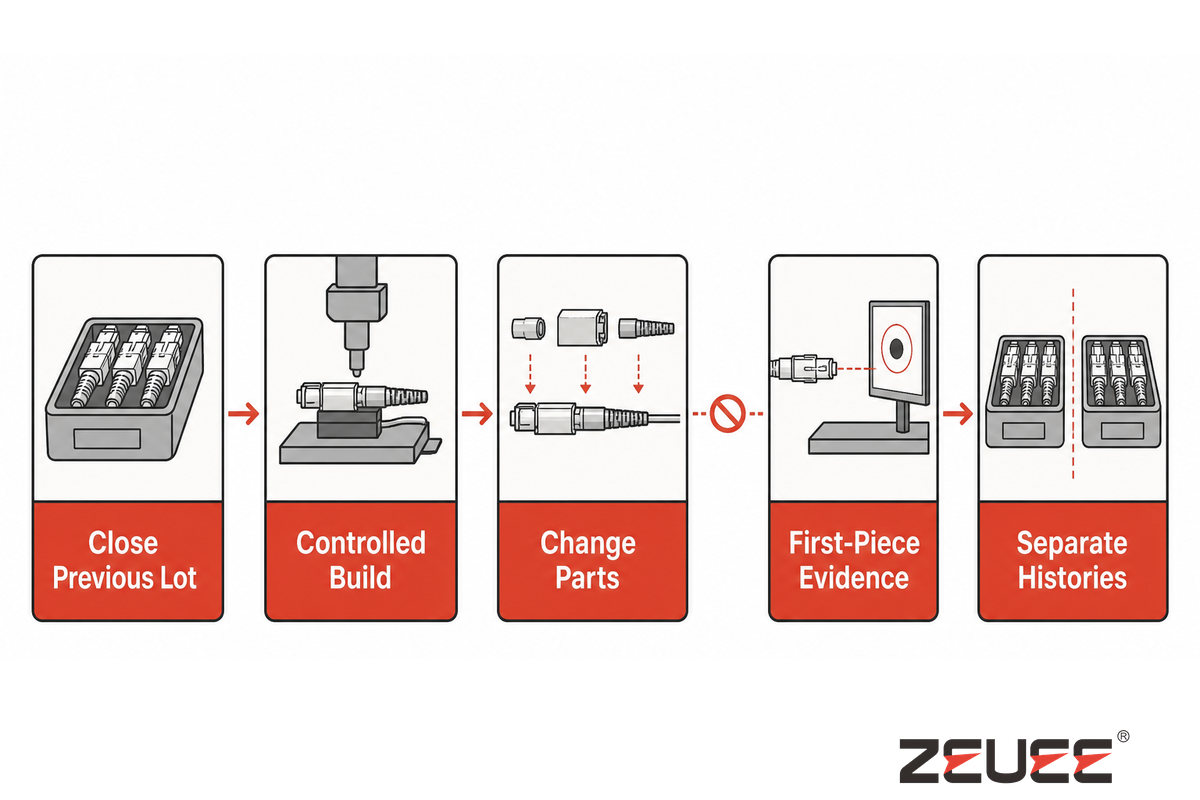
Das Prinzip der getrennten Nachweise in diesem NASA-Dokument zu Verarbeitungsrichtlinien ist hier hilfreich: vorgelagerte Prüfung, Kontrolle nach dem Prozess und spätere Tests bleiben getrennte Datensätze. Beim Umrüsten braucht der neue Aufbau eigene, verknüpfte Nachweise, statt die Nachweise der vorherigen Charge zu übernehmen. Bewahren Sie beide Ergebnissätze auf.
Den Namen des Parametersatzes nur auf dem HMI zu ändern, gilt nicht als Umrüstprüfung. Ein Wechsel der Steckverbinderfamilie kann neue Werkzeuge, Materialien, Prüfungen, optische Referenzen, Etiketten, Datenfelder und eine Freigabe des Erstteils erfordern. Deshalb sollte beim FAT ein vollständiger Variantenwechsel beobachtet werden und nicht nur die Auswahl auf dem Bildschirm.
- Schließen Sie die vorherige Charge kontrolliert ab. Zählen Sie die Einheiten im Prozess, klären Sie den Verbleib aller restlichen Materialien und vervollständigen Sie den Datensatz der Charge.
- Wählen Sie den neuen kontrollierten Aufbau aus. Laden Sie die freigegebene Produkt-/Zeichnungsrevision und zeigen Sie, dass nicht freigegebene Kombinationen gesperrt werden.
- Prüfen Sie die physischen Wechselteile. Dokumentieren Sie Änderungen an Vorrichtung, Aufnahme, Führung, Werkzeug und Referenz, statt sich auf das Aussehen zu verlassen.
- Prüfen Sie Material und Methode. Bestätigen Sie die neue Faser bzw. das neue Kabel, Verbrauchsmaterialien, Prozessanweisung, Prüfprofil, optischen Aufbau, Kennzeichnung und Verpackungsregel.
- Prüfen Sie auf falsche Übernahme. Führen Sie sicherheitshalber einen vorherigen Parametersatz, ein falsches Bauteil oder eine veraltete Kennung zu und beobachten Sie, ob die vorgesehene Sperre greift.
- Erstellen Sie die Nachweise für das Erstteil. Führen Sie die vereinbarten Prüfungen und Tests durch und holen Sie die Freigabe der benannten Person ein, bevor die reguläre Ausbringung freigegeben wird.
- Rufen Sie beide Produkthistorien ab. Weisen Sie nach, dass die letzte Einheit des alten Aufbaus und die erste freigegebene Einheit des neuen Aufbaus nicht verwechselt werden können.
Erfassen Sie die Zeit erst, nachdem Start- und Endbedingungen festgelegt sind. „Fünf Minuten Umrüstzeit“ ist bedeutungslos, wenn ein Team die Zeit nach Reinigung und Einrichtung startet, ein anderes dagegen mit dem letzten Gutteil beginnt und beim ersten freigegebenen Teil stoppt. Ist die Umrüstzeit vertraglich festgelegt, bestimmen Sie den Messzeitraum, das Team, die Materialbereitschaft und die Freigabeschritte.
Leiten Sie vor allem aus einem einzigen beobachteten Umrüstvorgang keine unbegrenzte Flexibilität ab. Der FAT deckt nur die Varianten und Übergänge ab, die tatsächlich in seinem Umfang enthalten sind. Spätere Änderungen an Ferrule, Gehäuse, Kabelaufbau, Klebstoff, Prüfalgorithmus oder optischer Methode können eine Änderungsbewertung und teilweise Requalifizierung erfordern.
Wie prüfen Sie Fehlerreaktion, Eindämmung und Wiederherstellung?
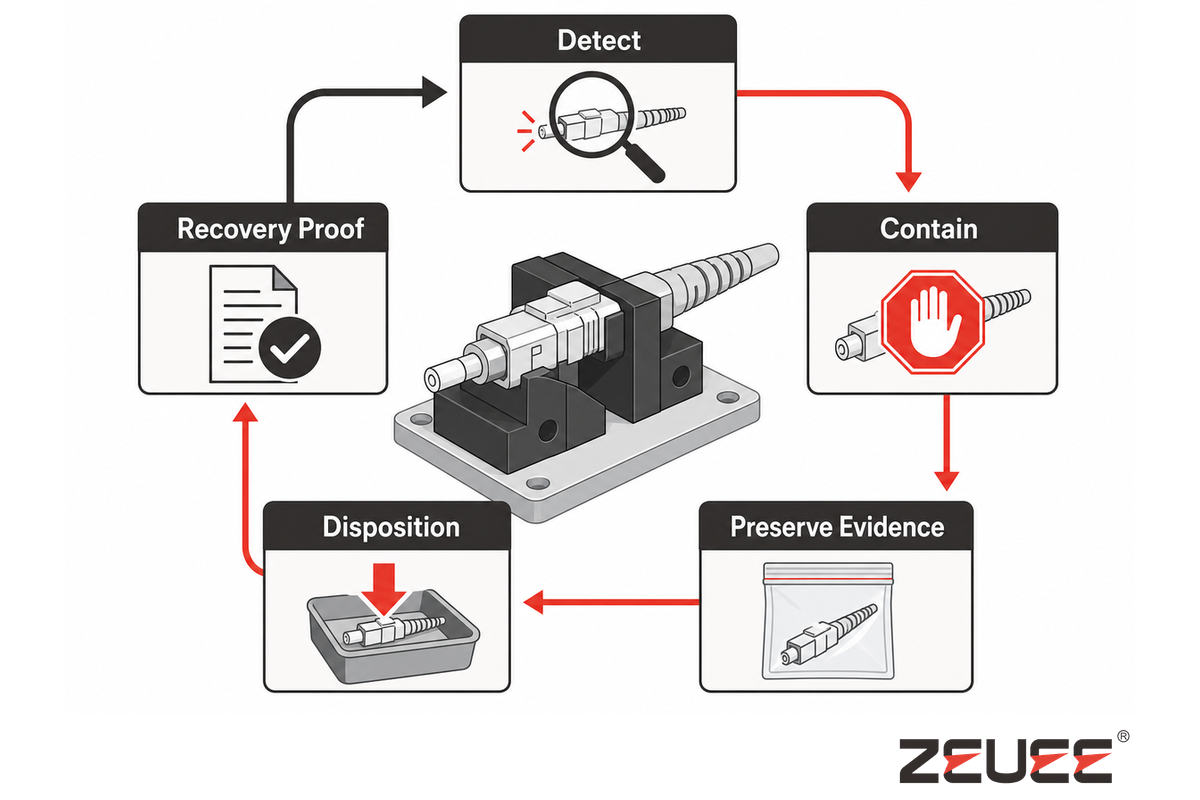
Das verlinkte NASA-Beispiel zu Verarbeitungsanforderungen behandelt Prüfung, Inspektion nach der Kontaktierung und spätere Tests als getrennte Kontrollen, die in einem Wiederherstellungsprotokoll nachvollziehbar bleiben müssen. Dieselbe Sorgfalt bei den Nachweisen gilt nach einem Fehler: Das Erkennen eines Zustands ersetzt weder die Entscheidung über das weitere Vorgehen noch den wiederhergestellten Prozesszustand und die Nachweise der erneuten Prüfung.
Ein Alarm belegt, dass etwas erkannt wurde. Bei der FAT muss die vollständige kontrollierte Reaktionskette geprüft werden. Der Alarm belegt weder, dass betroffene Einheiten abgesondert wurden und ihr Zustand erhalten blieb, noch, dass die Ursache geprüft, die Wiederherstellung kontrolliert oder die Freigabebefugnis eingehalten wurde.
Führen Sie bei bekannten Fehlern eine Übung zum Anhalten und Absondern durch. Beispiele dafür sind nicht identifiziertes Material, eine ungültige Kombination aus Maschinenrezept und Werkzeugen, ein fehlendes Bild oder ein Prüfungsfehler, ein abnormales optisches Prüfergebnis, eine unterbrochene Datenverbindung, ein unterbrochener Prozess oder ein ähnlicher Fall, in dem der Status der Einheit ungewiss ist. Verursachen Sie keine unsichere Situation und verwenden Sie ausschließlich eine freigegebene Simulationsmethode.
- Lösen Sie den bekannten Fehler aus oder simulieren Sie ihn und dokumentieren Sie seine Kennung.
- Prüfen Sie, ob die Anlage an der richtigen Stelle anhält, sperrt oder umleitet.
- Identifizieren Sie alle potenziell betroffenen Einheiten, einschließlich der Teile im laufenden Prozess.
- Sichern Sie die für die Untersuchung erforderlichen Zustände von Maschinenrezept, Messung und Ereignissen.
- Wenden Sie den festgelegten Prüfungs- und Entscheidungsweg an: Nacharbeit, Verschrottung, Rückgabe, Sonderfreigabe oder eine andere genehmigte Entscheidung.
- Führen Sie eine erneute Prüfung nur nach der freigegebenen Regel durch und belassen Sie den ursprünglichen Fehler im Protokoll.
- Stellen Sie Werkzeuge, Maschinenrezept, Referenzen, Sauberkeit und Datenverbindung wieder her.
- Führen Sie einen Nachweis der erfolgreichen Wiederherstellung durch und erteilen Sie die Freigabe über die benannte Stelle.
Ein Plan für kontinuierliches Reinigen oder wiederholtes Prüfen eines Steckverbinders ist keine gültige Fehlerreaktion. Dadurch können eine beschädigte Oberfläche, instabile Messwerte, eine verunreinigte Referenz oder eine Prozessverschiebung verdeckt werden. Das Protokoll muss geführt werden und sollte das ursprüngliche Ergebnis, jeden zulässigen Eingriff, die endgültige Entscheidung sowie den Grund enthalten, warum die Einheit freigegeben werden kann oder nicht.
Die Sicherheitsabnahme von Maschinen muss getrennt betrachtet werden. Schutzeinrichtungen, Verriegelungen, kontrollierte Energieisolierung, Wartungszugang, Notfallfunktionen und die Exposition gegenüber optischen Quellen sollten entsprechend der Risikobeurteilung des Projekts und dem Geltungsbereich der anwendbaren Norm geprüft werden. Allgemeine Vorführungen zur Alarmbehandlung und Wiederherstellung ersetzen diese Funktionen nicht. Dieser Leitfaden legt dafür keine konkreten Kriterien fest.
Kann das Team die Rückverfolgbarkeit eines Steckverbinders abrufen?
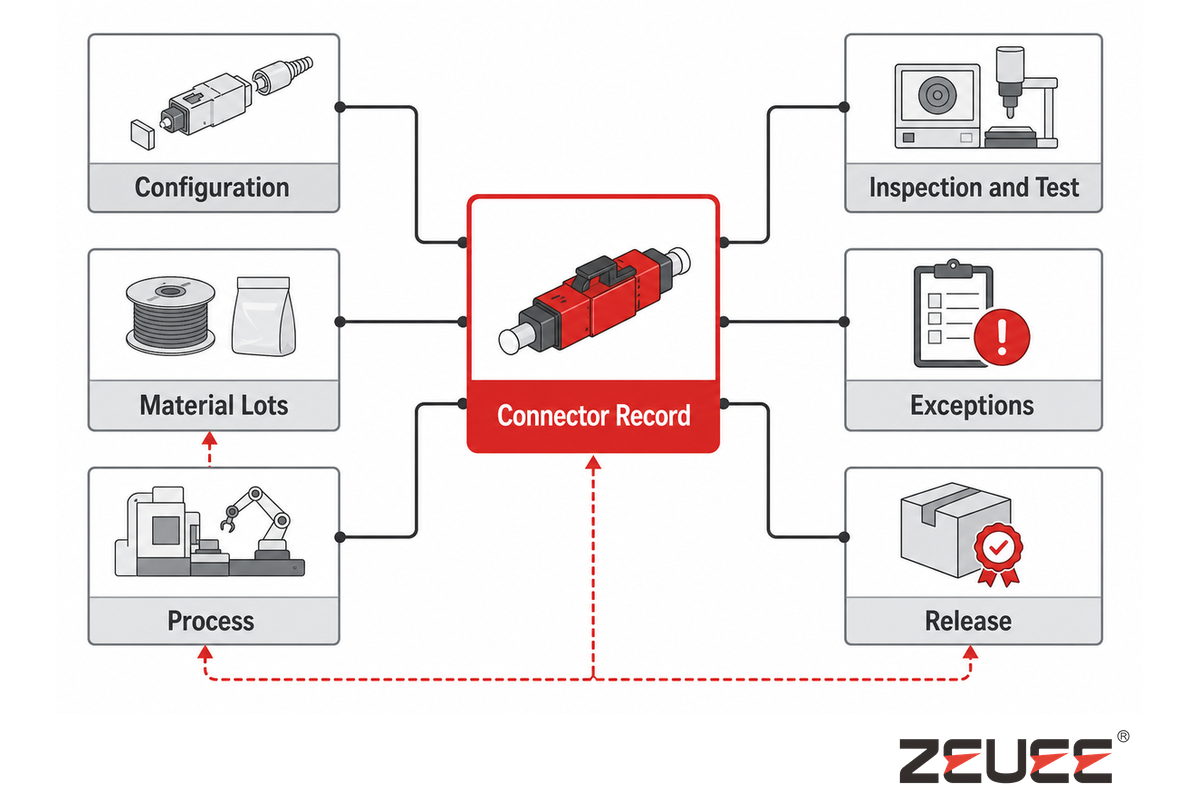
Die getrennten Verifizierungs-, Inspektions- und Prüfprotokolle in diesem NASA-Dokument zu Verarbeitungsanforderungen veranschaulichen, welche Verknüpfungen die Rückverfolgbarkeit erhalten muss. Das Beispiel bezieht sich auf eine bestimmte Mission; hier veranschaulicht es das Prinzip der Verknüpfung von Datensätzen und kein universelles Datensatzformat. Die Verknüpfungen sollten bidirektional und exportierbar sein.
Rückverfolgbarkeit ist hilfreich, wenn sie eine Frage zur Eindämmung beantwortet. Eine Seriennummer in einer Datenbank ist lediglich der Ausgangspunkt. Bediener sollten einen Steckverbinder auswählen und alle zugehörigen Rückverfolgbarkeitsdaten abrufen können, um festzustellen, ob er zu einer verdächtigen Population gehört und ordnungsgemäß freigegeben wurde.
30-Minuten-Test zum Abruf der Produktgenealogie
Wählen Sie einen freigegebenen, einen nachgearbeiteten und einen gesperrten oder zurückgewiesenen Steckverbinder aus, ohne dem Bediener mitzuteilen, zu welchen Datensätzen Nachweise angefordert werden. Geben Sie dem Team 30 Minuten, um ein zusammenhängendes Nachweispaket zu erstellen. Dieses Format ist ein ZEUEE-Entwurfstest und weder eine Industrienorm noch eine zugesicherte Leistung der Fertigungslinie.
Das Paket sollte, soweit zutreffend, Folgendes verknüpfen:
- Produkt, Zeichnung und Revisionsstand des Fertigungsablaufs;
- Chargen von Steckverbindern, optischen Fasern/Kabeln, Klebstoffen/Verbrauchsmaterialien und anderen kontrollierten Materialien;
- Werkzeuge, Vorrichtungen, Maschinenrezept, Prüfprofil, Software und Messverfahren;
- die tatsächlichen Prozess- und Zustandsprotokolle, die der Prüfplan verlangt;
- soweit zutreffend: Stirnflächenbild/Klassifizierung, Geometrieergebnis, Einfügedämpfung und Rückflussdämpfung;
- Alarme, Sperren, Nacharbeiten, erneute Prüfungen, Abweichungen und ursprüngliche Ergebnisse;
- Bediener- oder Systemkennung, Zeitstempel und Freigabebefugnis;
- Kennzeichnung und Identität der Verpackung sowie Versandstatus, sofern im Geltungsbereich.
Stellen Sie dann die umgekehrte Frage: Nehmen Sie eine Materialcharge, ein Maschinenrezept, eine fehlerhafte Referenz oder eine Änderung am Prüfprofil und ermitteln Sie die betroffene Population von Steckverbindern. Eine Vorwärtsverfolgung ohne umgekehrte Eindämmung kann zwar eine lückenlose und stimmige Historie einzelner Einheiten liefern, lässt das Qualitätsteam jedoch ohne klar definierte Risiken zurück.
Bestätigen Sie Aufbewahrungsfristen, Zugriffsrechte, Exportformat, Zeitsynchronisierung, Datensicherung und Verantwortlichkeit. Prüfen Sie außerdem das Verhalten bei einem Ausfall des Netzwerks oder der Datenbank. Wird die Fertigungslinie dann undurchdringlich und ist keine Rückverfolgung mehr möglich? Unabhängig vom gewählten Konzept sollte die FAT die vereinbarte Regel und den Wiederherstellungsweg bestätigen.
Was sind die 9 FAT-Abnahmekriterien?
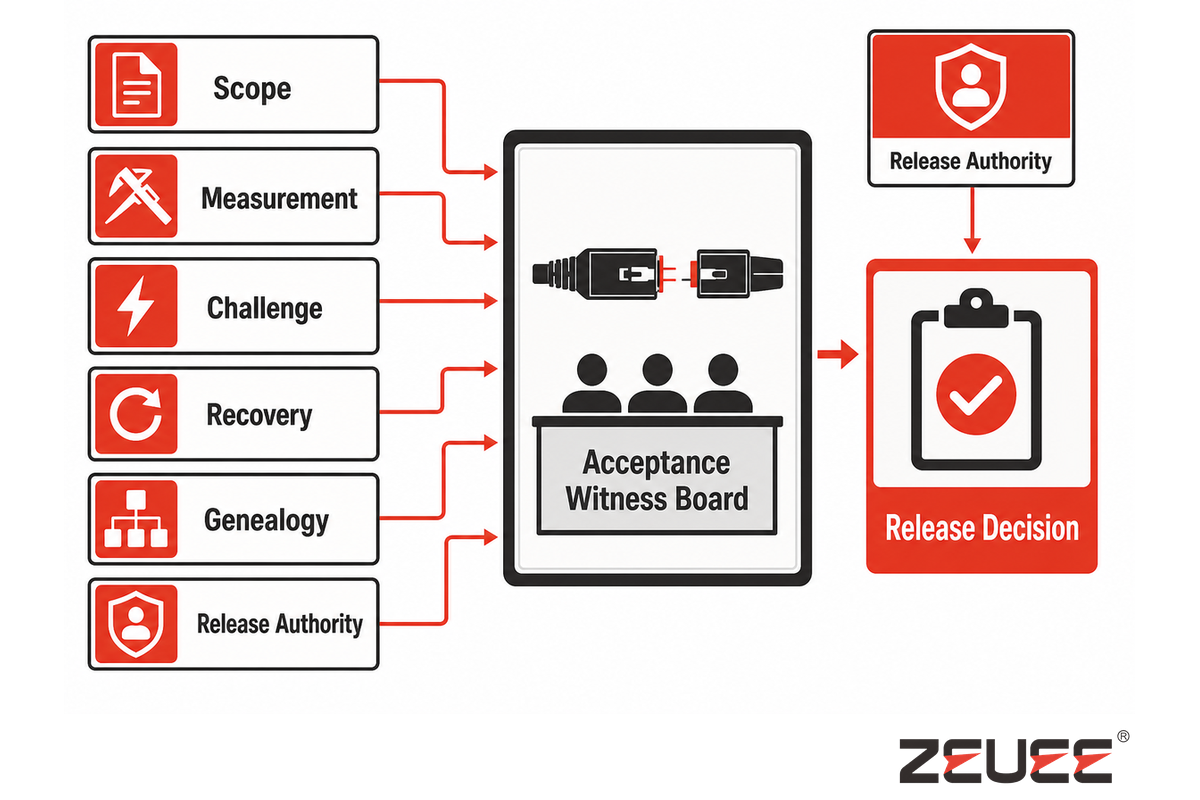
Die Tafel enthält auch die Entscheidungsregel für Messungen, denn die Konformitätsleitlinien des NIST zeigen, dass Messunsicherheit und gewählte Regel das Risiko einer falschen Annahme oder Zurückweisung beeinflussen. Ein Häkchen ohne diesen Kontext ist kein vollständiger Abnahmenachweis. Jede Zeile benötigt deshalb einen Nachweislink und eine verantwortliche Person.
Die nachstehende Abnahmetafel für die Abnahmebegleitung bündelt die Arbeit auf einer einzigen Entscheidungsübersicht. Sie ist ein Planungsinstrument und keine veröffentlichte Norm. Für jede Prüfung muss jede Zeile den Geltungsbereich, die begleitende Person, das Ergebnis, den Nachweislink, offene Punkte und die benannte Freigabestelle aufführen.
1. Geltungsbereich festlegen
Produkt, Revisionsstand, Grenzen für Steckverbinder/optische Faser/Kabel, Materialien, Verfahren, Varianten, Schnittstellen, Sicherheitsumfang und Zuständigkeiten sind vor dem Prüflauf freigegeben.
2. Messverfahren abstimmen
Prüfungen, Geometrie-, Einfügedämpfungs- und Rückflussdämpfungsmessungen sind miteinander abgeglichen. Regeln zu Messunsicherheit, Rundung, Grenzfällen, erneuter Prüfung und Streitfällen sind dokumentiert.
3. Fertigung im Nennbetrieb
Die Fertigungslinie produziert die vereinbarte Nennkonfiguration mit kontrollierten Materialien, Werkzeugen, Maschinenrezept und Protokollen. Dies belegt die definierte Vorführung, nicht jede zukünftige Bedingung.
4. Prüfung von Grenzfällen und Fehlern
Seriennummerngeführte Grenzfall- und bekannte Fehlerprüfmuster testen Erkennung und Reaktion. Die erwarteten Ergebnisse wurden dokumentiert, bevor die Fertigungslinie reagierte.
5. Nachweiskette der Kontrollen
Für jede erforderliche Produktfamilie kann das Team den kontrollierten Eingang über Maßnahme, Prüfung, Reaktion und Protokoll bis zur freigabeverantwortlichen Person nachvollziehen.
6. Umrüstprüfung
Ein vertraglich vereinbarter Variantenwechsel umfasst den Abschluss der Charge, Änderungen an Maschinenrezept, Werkzeugen, Materialien und Profilen, die Freigabe des ersten Teils, die Sperre bei falscher Übernahme und die getrennte Historie.
7. Fehler und Wiederherstellung
Vereinbarte Fehler lösen das korrekte Anhalten oder Umleiten, eine klar begrenzte Eindämmung, die Sicherung der Nachweise, eine genehmigte Entscheidung, eine kontrollierte Wiederherstellung und einen Wiederherstellungsnachweis aus.
8. Abruf der Rückverfolgbarkeit
Für freigegebene, nachgearbeitete und gesperrte oder zurückgewiesene Einheiten werden verknüpfte Nachweispakete erstellt, während eine Rückwärtssuche die betroffenen Populationen ermittelt.
9. Abnahmegrenzen
Der Bericht hält fest, was begleitet wurde, was bestanden hat, welche Punkte offen sind, welche Sonderfreigaben erteilt wurden, welche Bedingungen eine erneute Prüfung auslösen und was noch für die Prüfung am Standort, den Fähigkeitsnachweis oder die Freigabe zur Hochlaufphase aussteht.
Ein rotes Prüfergebnis führt nicht immer zu denselben kommerziellen Folgen. Beschreiben Sie das Problem. Ein fehlendes Dokument muss möglicherweise mit stützenden Nachweisen nachgereicht werden. Die Abnahme kann wegen einer ausgefallenen Sicherheitsfunktion oder einer nicht erfüllten Eindämmung ausgesetzt werden. Ein Zustand außerhalb des festgelegten Geltungsbereichs kann als offene Änderung gelten und muss nicht zwingend eine nicht erfüllte Anforderung sein. Diese Wege sollten vor der FAT vertraglich dokumentiert werden und nicht erst in den letzten Minuten der Vertragsverhandlungen zur Sprache kommen.
Eine grüne Tafel erlaubt keine weitergehenden Schlussfolgerungen. Ihr Bericht sollte Identitäten der Prüfmuster, Variantenwechsel, Fehler, Referenzen, Umgebungs- und Versorgungsbedingungen, Versionen und begleitende Personen aufführen. Belegen Sie das Vorhandensein von Nachweisen oder Referenzprüfungen durch Rohdaten oder belastbare Verknüpfungen, statt sich auf eine Zusammenfassung aus der Präsentation zu stützen.
ZEUEE gibt an, 2005 gegründet worden zu sein, und bietet Engineering für industrielle Automatisierung an. Leser können sich über den technischen Hintergrund des Unternehmens informieren. Dies sind Angaben des Unternehmens selbst und kein unabhängiger Nachweis dafür, dass eine bestimmte Fertigungslinie die Anforderungen eines Kunden erfüllt. Die Nachweise für ein bestimmtes Projekt sollten sich aus den vereinbarten Prüfungen und Protokollen ergeben.
Was sollte ein Briefing für eine optische Steckverbinderlinie 2026 enthalten?
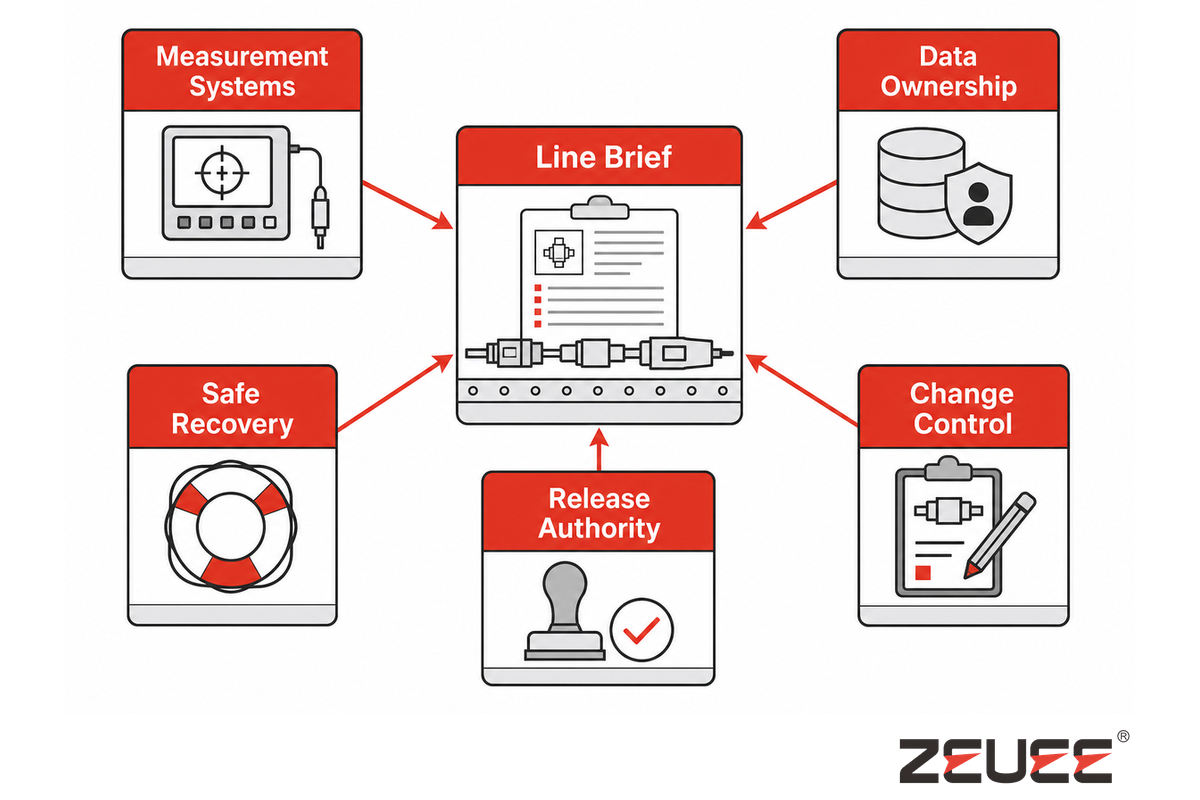
Die aktuelle Ausgabe der IEC 61300-3-35 ist ein hilfreiches Beispiel für die präzise Festlegung des Geltungsbereichs, da sie die Sichtprüfung ausdrücklich von Messungen der Dämpfung, Rückflussdämpfung und Stirnflächenparameter abgrenzt. Ein modernes Briefing für eine Fertigungslinie sollte diese Verfahrensgrenzen sichtbar machen, bevor Automatisierung oder Datenarchitektur ausgewählt werden.
Ein aktuelles Briefing sollte konkreter sein als „LC/SC-Montage entsprechend der geforderten Ausbringung automatisieren“. Die geprüften Nachweise belegen kein klares und belastbares neues Marktsignal, das die Kaufentscheidung unterstützen würde. Deshalb enthält dieser Leitfaden keinen Abschnitt zum Marktwachstum. Die relevantesten datierten Nachweise betreffen den aktuellen Geltungsbereich der Norm und die Anforderung, Prozess-, Prüfungs-, Test- und Rückverfolgbarkeitsdaten miteinander zu verknüpfen. Der Leitfaden von ZEUEE zur Automatisierung von Fertigungslinien bietet einen breiteren Überblick zur Integration.
Das einseitige Briefing sollte mindestens Folgendes benennen:
- Produkt, Steckverbinder, Ferrule/Schnittstelle, optische Faser/Kabel, Material und Revisionsgrenzen;
- freigegebene Prozessanweisungen und Genehmigungen für Nacharbeit;
- anwendbare Zeichnungen, Kundenvorgaben und genaue Normausgaben, einschließlich des begrenzten Geltungsbereichs für Sichtprüfungen nach IEC 61300-3-35:2022, sofern zutreffend;
- Prüfverfahren, Geometrie, Einfügedämpfung (IL) und Rückflussdämpfung (RL), Referenzen, Messunsicherheit, Entscheidungsregel, Datenaufbewahrung und Abgleich;
- Prüfmuster-Raster für Grenzfälle sowie gegebenenfalls ein separater statistischer Stichprobenplan für die Abnahme;
- vertraglich vereinbarte Umrüstungen und Freigabe des ersten Teils;
- Wege für Fehler, Sperrung, Eindämmung, Nacharbeit, erneute Prüfung, Wiederherstellung und Freigabe;
- Rückverfolgbarkeit, umgekehrte Eindämmung, Zugriff, Export, Aufbewahrung und Verhalten bei Fehlern;
- Maschinensicherheit, Versorgungseinrichtungen, Netzwerk- und Datenschnittstellen, Zugriffssteuerung, Datensicherung und Änderungskontrolle;
- FAT, Integration im Werk, SAT/Integration am Standort, Fähigkeitsnachweis und Zuständigkeit für die Freigabe zum Produktionshochlauf;
- ungeklärte Annahmen, Ausschlüsse, Sonderfreigaben und Auslöser für erneute Prüfungen.
Eine Patentanmeldung aus 2025 für eine Baugruppe mit Polierarm für optische Fasern zeigt, dass Vorrichtungsgeometrie, Verriegelung und Haltbarkeit weiterhin Gegenstand aktueller Erfindungen sind. Eine Verwendung oder Leistung in der Produktion wird nicht beschrieben. Zur Begründung der Abnahme sollten bei der in der Patentanmeldung beschriebenen Vorrichtung auch deren Identität, der bekannte Wartungszustand und die vom Bediener kontrollierten Parameter dokumentiert werden.
Nachdem der Geltungsbereich festgelegt wurde, können Sie die Lösung von ZEUEE für eine optische Steckverbinderlinie im Hinblick auf Konfiguration und kommerzielle Aspekte prüfen. Die Lösung umfasst auch die Auslegung und Anordnung der Stationen, die unterstützten Produkte, Leistungszusagen, Preise und Angebote. Diese Punkte gehören zum Lösungsweg und nicht in diesen Leitfaden zur informativen Abnahme.
Setzen Sie Ihre Anforderungen in einen FAT-Plan um, dessen Prüfung begleitet werden kann
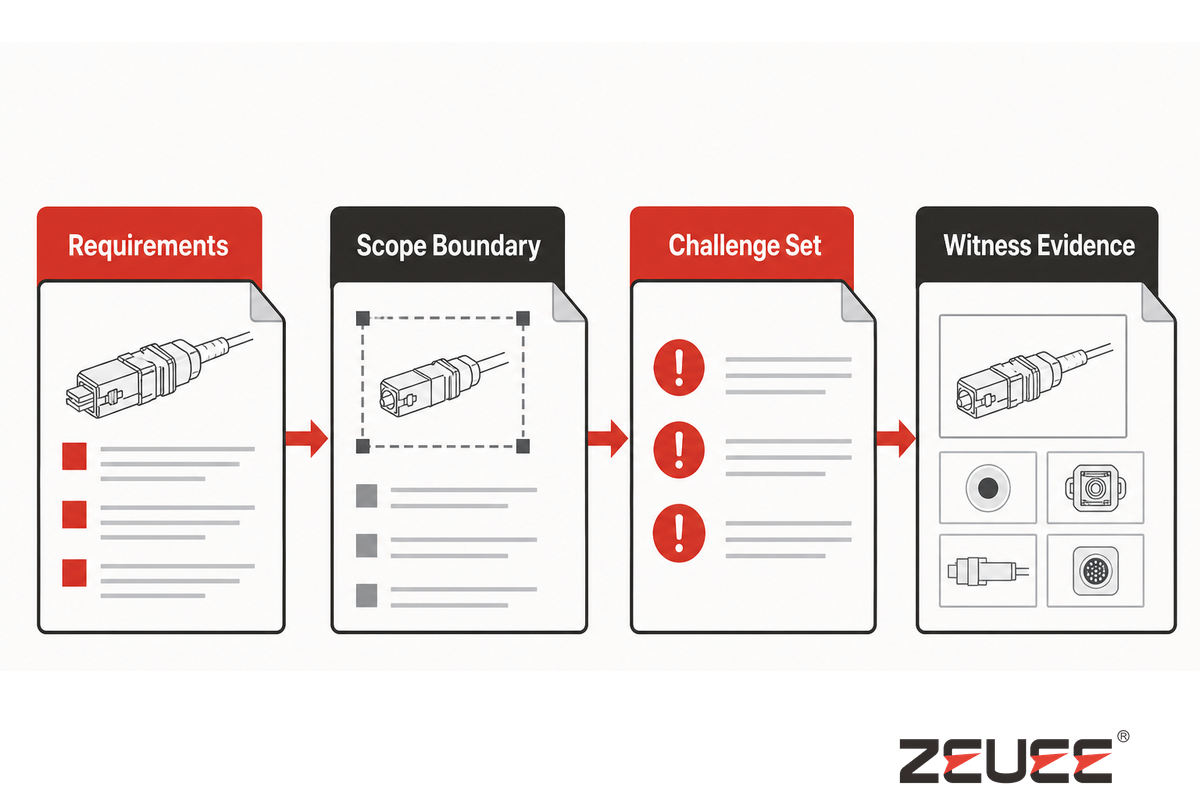
Beginnen Sie mit dem Verfahren und der Entscheidungsregel, nicht mit einer pauschalen Kennzeichnung als „bestanden“. Die Leitlinien des NIST zur Konformitätsbewertung erklären warum: Messunsicherheit und die gewählte Regel beeinflussen das mit der endgültigen Entscheidung verbundene Risiko.
Bringen Sie Zeichnungen der Steckverbinder-Varianten sowie ergänzende Unterlagen, Prüfverfahren, Spezifikationen der vorgesehenen Schnittstelle und Ihre Abnahmekriterien mit. Eine allgemeine Angebotsanfrage birgt ein Abnahmerisiko, wenn Käufer und Lieferant mit unterschiedlichen Definitionen eines konformen Steckverbinders im Werk eintreffen. ZEUEE nutzt diese Informationen, um ein Konzept für die Fertigungslinie und die zugehörigen Nachweise für Ihr Projekt zu entwickeln.
Besprechen Sie Ihr Projekt für optische SteckverbinderFAQ: FAT für optische Steckverbinder-Montagelinien
Warum ist die Automatisierung der Montage von Glasfaser-Steckverbindern so anspruchsvoll?
Bei diesem Prozess kommen Komponenten aus empfindlichen Materialien, Baugruppen mit engen mechanischen und optischen Toleranzen, verunreinigungsempfindliche Oberflächen, Anforderungen an Material- und Zeitkontrolle, mehrere Messarten und Produktvarianten zusammen. Die Automatisierung muss mehr leisten als die bloße Montage. Sie muss die Identität optischer Fasern und Steckverbinder nachverfolgen, den kontrollierten Produktablauf einhalten, Verunreinigungen von Oberflächenschäden unterscheiden, die vorgesehenen Prüf- und optischen Verfahren anwenden, angemessen auf Ausnahmen reagieren und Nachweise zum freigegebenen Produkt führen. Schon kleine Änderungen an den Eingangsmaterialien können sich erheblich auf Handhabung, Werkzeuge, Materialien, Messverfahren und zulässige Nacharbeit auswirken. Je unschärfer die Produktgrenzen oder Abnahmekriterien sind, desto schwieriger wird die Aufgabe. In diesem Fall kann keine Maschine Entscheidungen automatisieren, die das Projektteam noch nicht getroffen hat. Der erste Schritt ist nicht die Auswahl eines schnelleren Roboters. Zunächst müssen Produktvarianten, Prozessanweisungen, Abnahmekriterien, Wege für Ausnahmefälle, Datenfelder und Freigabebefugnisse festgelegt werden. So erhält die Automatisierung eine klar definierte Aufgabe und eine Möglichkeit, ihre Leistung nachzuweisen.
Welche Qualität der Stirnfläche kann eine Montagelinie für optische Steckverbinder gewährleisten?
Ohne genaue Angaben zu Steckverbinder, Oberfläche, Prüfverfahren, Geometrieanforderungen, optischen Anforderungen, Stichproben- oder Prüfregeln, Betriebsbereich und den zugehörigen Normen ist keine verantwortbare allgemeingültige Antwort möglich. Legen Sie die geltenden Zeichnungs- und Kundenkriterien sowie die genaue Normausgabe fest, stimmen Sie die Messverfahren ab und prüfen Sie die angegebenen Prüfmuster. IEC 61300-3-35:2022 behandelt die Sichtprüfung; die öffentliche Erklärung dazu besagt jedoch, dass die Sichtprüfung Messungen von Dämpfung, Rückflussdämpfung oder Stirnflächenparametern nicht ersetzen sollte. Bitten Sie den Lieferanten um Nachweise zu Ihrem Produkt und Verfahren, nicht um eine sachfremde Aussage wie „IEC-konform“ oder ein Bild eines Best-Case-Szenarios.
Kann eine Fertigungslinie verschiedene Steckverbinderkonfigurationen verarbeiten?
Eine Fertigungslinie kann mehrere vertraglich vereinbarte Varianten verarbeiten, doch für jede Variante muss der Validierungsumfang festgelegt werden. Definieren Sie Steckverbinder/Schnittstelle, Ferrule, Aufbau der optischen Faser und des Kabels, Materialien, Werkzeuge, Maschinenrezept, Prüfprofil, optische Referenzen, Anforderungen an Kennzeichnung und Verpackung sowie Datenfelder. Die FAT sollte die vereinbarten Umrüstungen und eine Prüfung auf fehlerhafte Übernahme verifizieren und zugleich die Freigabe des ersten Teils sowie die Variantenhistorie sicherstellen.
Eine erfolgreiche Umstellung von LC auf SC gewährleistet nicht, dass auch andere Gehäuse-, Kabel-, Klebstoff- und Polieranforderungen erfüllt werden. Spätere Ergänzungen sollten einer dokumentierten Änderungsbewertung unterzogen werden. Abhängig von der Änderung und den davon betroffenen Abnahmenachweisen kann das Ergebnis eine Dokumentenprüfung, ein Engineering-Lauf, eine gezielte FAT oder eine umfassendere Requalifizierung sein.
Was ist der Unterschied zwischen FAT und SAT für eine Montagelinie?
Die FAT findet im Werk des Lieferanten statt und verifiziert vor dem Versand die vereinbarten Funktionen, Prüfmuster, Messungen, Reaktionen und Protokolle. Die SAT wird nach der Installation durchgeführt und verifiziert das System unter den tatsächlichen Einsatzbedingungen, einschließlich Versorgungseinrichtungen, Netzwerken, lokalen Schnittstellen, vor- und nachgelagerter Anlagen sowie Tätigkeiten und Verfahren am Standort. Projekte können Prüfungen zur Integration im Werk oder am Standort festlegen. Keine der beiden Prüfungen belegt automatisch die langfristige Prozessfähigkeit; dafür sind Nachweise über Stabilität und Produktion im Zeitverlauf erforderlich.
Warum weichen zwei optische Prüfaufbauten voneinander ab?
Mögliche Ursachen sind Referenzkabel und -steckverbinder, die Vorgeschichte der Steckvorgänge, Sauberkeit, Fasertyp, Wellenlänge, Einkoppelbedingungen, Adapter, Geräteeinstellungen, Softwarealgorithmen, Kalibrierung und Rückverfolgbarkeit, Umgebungsbedingungen, Rundung sowie der Umgang mit Messunsicherheit nahe einem Grenzwert. Vergleichen Sie dieselben seriennummerngeführten Abgleichprüfmuster unter gleichbleibenden Bedingungen. Stimmen Sie anschließend vor der Erhebung offizieller Abnahmedaten das Verfahren, die Messunsicherheit, die Entscheidungsregel, die Zulässigkeit erneuter Prüfungen und die für Streitfälle verantwortliche Person ab.
Müssen bei jedem optischen Steckverbinder Einfügedämpfung und Rückflussdämpfung geprüft werden?
Das lässt sich nicht mit einer einzigen Regel beantworten. Die wesentlichen Prüfumfänge richten sich nach den Produktspezifikationen, Kundenvereinbarungen, anwendbaren Normen sowie Risiko- und Prüfplänen. Manche Projekte erfordern möglicherweise vollständige optische Prüfungen; in anderen Fällen können Stichproben- oder Qualifikationsprüfungen gerechtfertigt sein. Ohne den Kontext von Produkt und Vertrag kann dieser Leitfaden die Anforderungen nicht festlegen. Er kann jedoch für Klarheit sorgen: Geben Sie an, welche Merkmale geprüft werden, welche Einheiten geprüft werden, mit welchem Verfahren die Prüfung erfolgt, welche Referenzen verwendet werden und welche Entscheidungsregel gilt. Die Erfüllung optischer Leistungsanforderungen darf nicht allein mit dem Hinweis auf eine durchgeführte Sichtprüfung belegt werden.
Referenzen und Quellen
- IEC 61300-3-35:2022: Offizielle Seite zum Anwendungsbereich und Lebenszyklus der Norm.
- The Fiber Optic Association: Prüfung optischer Fasern.
- The Fiber Optic Association: Optische Prüfung von Steckverbindern mit Mikroskopen.
- NIST: Optische Fasersteckverbinder – ein Ringvergleich von Stirnflächen-Geometriemessungen.
- NIST: Metrologische Rückverfolgbarkeit.
- NIST: Konformitätsbewertung, Entscheidungsregeln und Risikoanalyse.
- NIST/SEMATECH e-Handbook: Prozessfähigkeit.
- NASA-Anforderungen an die Verarbeitung missionsspezifischer Elektronik-Hardware, Abschnitt zur Montage von Glasfasern.
- FOA Installation Standard 2025 V1. FOA Installation Standard 2025 V1 dient weiterhin als Quelle zum Dokumentations- und Verantwortlichkeitskontext; sein Anwendungsbereich umfasst installierte Kabelanlagen, nicht die Zertifizierung von Fertigungslinien.
- Cisco: Prüf- und Reinigungsverfahren für Glasfaserverbindungen. Cisco dient als operativer Hintergrund und nicht als Fertigungsnorm.
- ASSEMBLY Magazine: Montage von Glasfasern. Hintergrund aus einer Fachzeitschrift.
- US20250100106A1: Baugruppe mit Polierarm für optische Fasern, hier ausschließlich als Erfindungsnachweis angeführt.
Das technische Team von ZEUEE kann diesen Leitfaden für ein konkretes Projekt prüfen. Die genauen technischen Anforderungen, Sicherheitsverpflichtungen, Stichprobenpläne und Abnahmekriterien müssen für den Steckverbinder, den Standort, den Vertrag und die Rechtsordnung berücksichtigt werden.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






