Entre em contato com a Zeyu lntelligent Industrial Company

Linha de montagem de conectores PCB: guia técnico completo de inserção de pinos, press-fit, AOI e embalagem

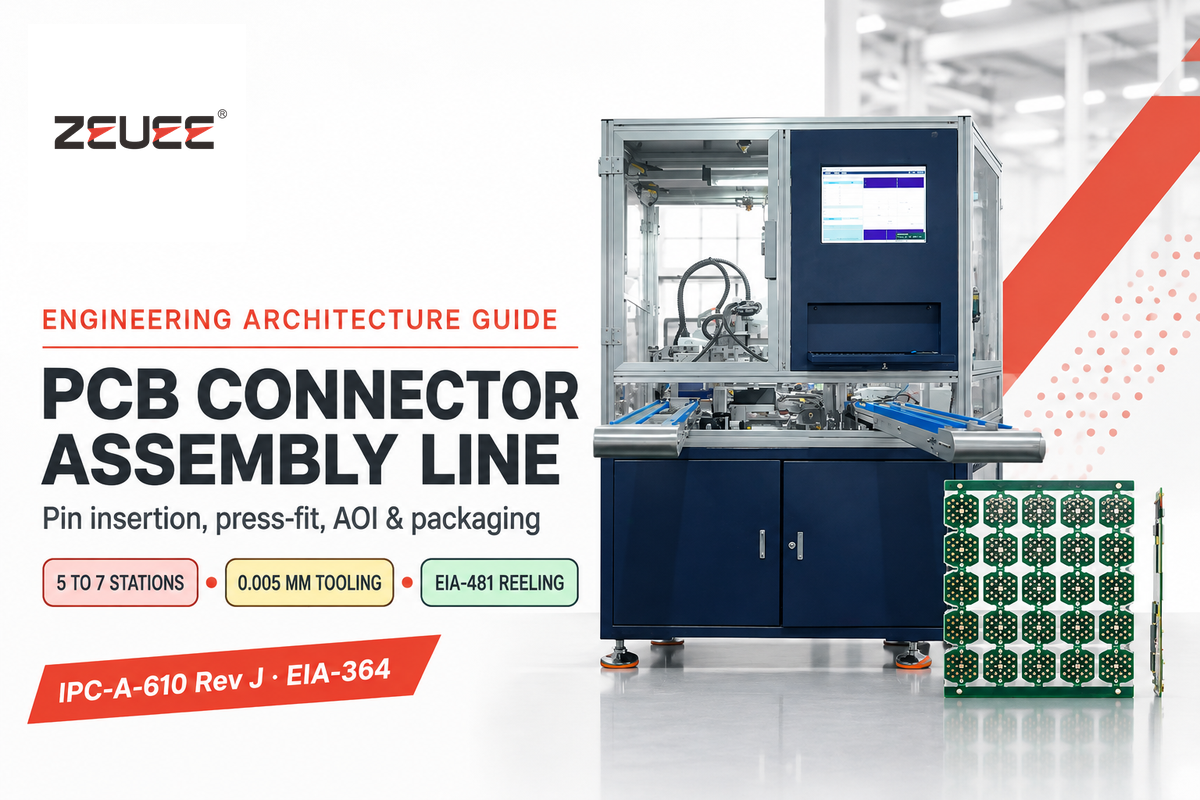
Uma linha de montagem de conectores PCB utiliza de 5 a 7 estações sincronizadas para inserir pinos com precisão de 0,005 mm e fechar cabeçalhos prontos em alta velocidade. Linhas modulares coordenam alimentação de contatos, corte da fita portadora, cravação de retenção, inspeção óptica, ensaio Hi-Pot e acondicionamento em bobina conforme a norma EIA-481.
Muitos engenheiros confundem linhas de automação de montagem de placas PCB com as linhas a montante de automação de conectores. Embora ambas atendam à cadeia produtiva eletrônica, solucionam desafios técnicos distintos. Linhas de automação de componentes fabricam conectores macho e fêmea uniformes que suportam refusão posterior e montagem press-fit sem empenamento da carcaça do conector nem juntas frágeis.
Observa-se um crescimento expressivo nos investimentos em linhas para conectores de placa em fábricas industriais e do setor automotivo. Segundo relatórios de mercado da Bishop & Associates, as vendas globais de conectores avançaram 14,7% em 2025, somando mais de USD 12,7 billion em expansão na Ásia. Ao mesmo tempo, a análise de conectores PCB da Future Market Insights projeta receita de conectores dedicados para placa subindo de USD 13,8 billion em 2025 para USD 19,7 billion até 2035, a uma CAGR de 3,6%. Este guia detalha seleção de polímeros, mecânica press-fit, topologias de transferência, portões das normas IPC-A-610 Rev J e EIA-364, dimensionamento por OEE e prontidão para FAT.
Por Cherry · Atualizado em novembro de 2026
Resumo técnico rápido: linhas de componentes vs. PCBA em placa
- Linhas de placa montam componentes sobre placas nuas, enquanto linhas de componentes cravam terminais estampados em carcaças do conector injetadas e embalam em bobinas EIA-481.
- Poliéster PBT com fibra de vidro deflete entre 182 e 204°C e falha em refusão IR, ao passo que LCP e PPS com carga de vidro suportam 260°C por 10 segundos.
- Entre a inserção de pinos e o teste elétrico Hi-Pot, a inspeção AOI em linha isola pinos tortos. Peças defeituosas consomem tempo precioso do ciclo de teste.
- Para ferramental por cavidade modular e orçamento de equipamentos, consulte nossa solução completa de linha de montagem de conectores PCB.
Como uma linha automatizada de montagem de conectores PCB difere da montagem PCBA em placa?
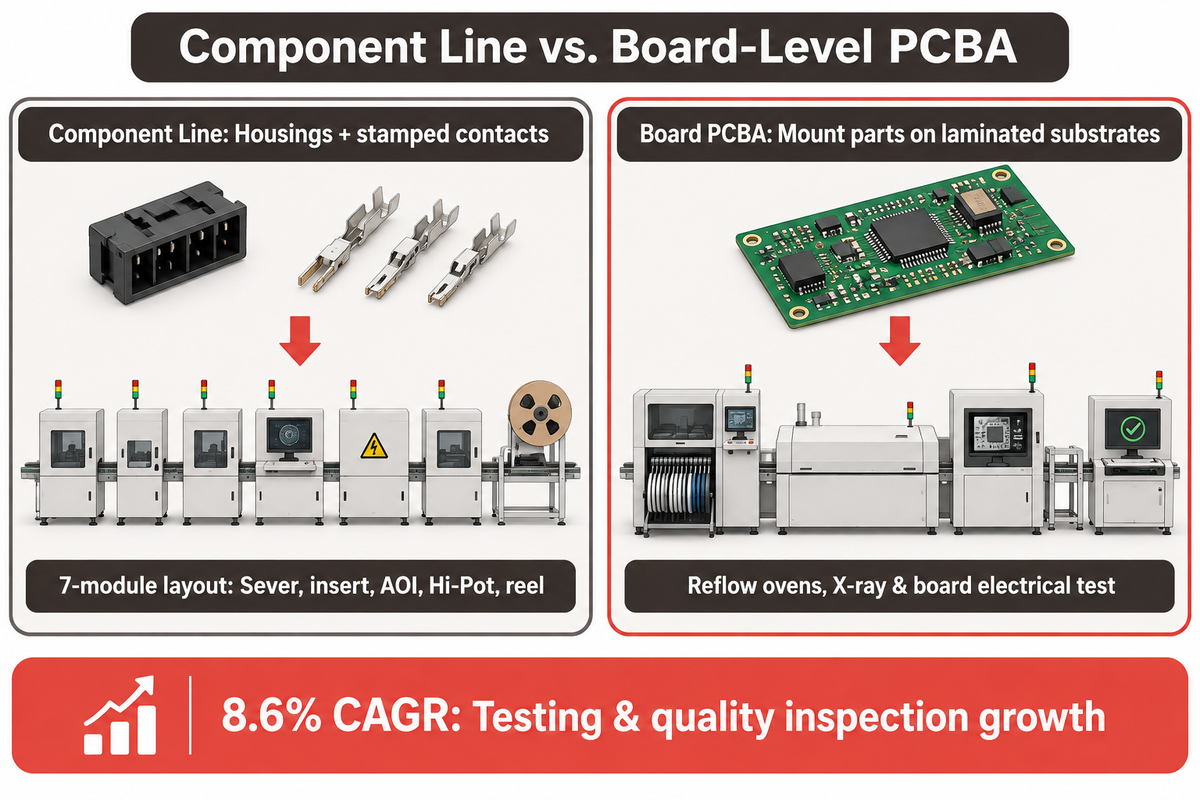
Uma linha automatizada de montagem de conectores PCB fabrica componentes discretos de interconexão a partir de terminais estampados e carcaças do conector moldadas, enquanto a montagem PCBA fixa componentes eletrônicos prontos sobre substratos laminados. Em seguida, a fábrica de placas encaminha os conjuntos por fornos automáticos de refusão e estações de raio-X em linha para ensaio elétrico.
Tutoriais online imprecisos misturam montagem de placas de circuito impresso (PCBA) com automação de componentes e projeto de PCB. Nossa análise de guias populares (PCBWay e Jaycon Systems) tratou de layout de PCB, preparação de lista de materiais (BOM) e serviços de montagem de placas. Nenhum explica como fábricas de componentes estampam fitas de bronze fosforoso, cravam pinos em cavidades estreitas ou verificam a retenção axial antes de enviar bobinas prontas para uma linha SMT.
Uma linha de conectores começa após as injetoras e prensas de estamparia concluírem as peças brutas. As matérias-primas incluem carcaças plásticas, blindagens metálicas e travas de retenção. No processo a montante, módulos automatizados cortam pinos de fitas portadoras de latão e os inserem nas carcaças. Estações a jusante verificam coplanaridade por AOI e rigidez dielétrica, aplicando tampas a vácuo antes do embobinamento para a placa final.
Conforme mostra o layout de linha de produção de 7 módulos da ZEUEE, pontes de inspeção atuam em linha entre etapas mecânicas e elétricas em vez de aguardar o lote fechado. Os investimentos do setor acompanham essa migração para verificação contínua. Segundo o estudo sobre automação da montagem da Fortune Business Insights, a demanda global por automação de montagem atingiu USD 35,63 billion em 2025, subiu para USD 38,01 billion em 2026 e deve alcançar USD 66,91 billion até 2034 a uma CAGR de 7,3%. A região Ásia-Pacífico respondeu por 50,09% de participação em 2025, enquanto ensaios e inspeção de qualidade lideram o avanço com 8,6% ao ano, à frente dos sistemas de visão com 8,1%.
Quais arquiteturas e materiais de conectores PCB determinam os módulos da linha?
O projeto e a construção dos sistemas de automação de montagem dependem principalmente de três fatores: temperatura de deflexão da resina usada na carcaça do conector, passo entre linhas de centro dos pinos e espessura de parede do módulo. As famílias abrangem barras de pinos thru-hole, cabeçalhos SMT e SMD, soquetes de borda de placa, blocos de RF e molduras DIP nos passos de 2,54 mm, 2,00 mm e 1,27 mm, restando paredes finas entre cavidades.
As decisões sobre soldagem posterior antecedem a automação com base na geometria mecânica do pino e nos espaçadores. Conectores thru-hole empregam pinos quadrados rígidos aliados a espaçadores firmes que facilitam a solda em onda. Dispositivos SMT exigem coplanaridade rigorosa ao longo de longas fileiras tipo asa de gaivota para assegurar conectividade elétrica. Cabeçalhos press-fit dispensam solda usando ombros espessos de apoio e zonas elásticas tipo barril de alta resistência mecânica. Mantenha folgas inferiores compatíveis com os dispositivos de fixação de refusão da placa.
Por que carcaças em LCP e PA9T se comportam diferente do PBT na inserção automática de pinos?
LCP e PA9T com carga de fibra de vidro suportam perfis de refusão sem chumbo de 235°C a 260°C sem empenar, enquanto o PBT convencional com fibra de vidro amolece e deforma acima de 204°C. A pesquisa da Connector Supplier sobre empenamento em soldagem mostra que fornos sem chumbo de 235°C a 260°C ampliam o descompasso de dilatação térmica entre pinos de cobre e plásticos moldados. Resinas de alta temperatura mantêm estável a posição real do pino durante o processo SMT, preservando conexões confiáveis em montagens complexas.
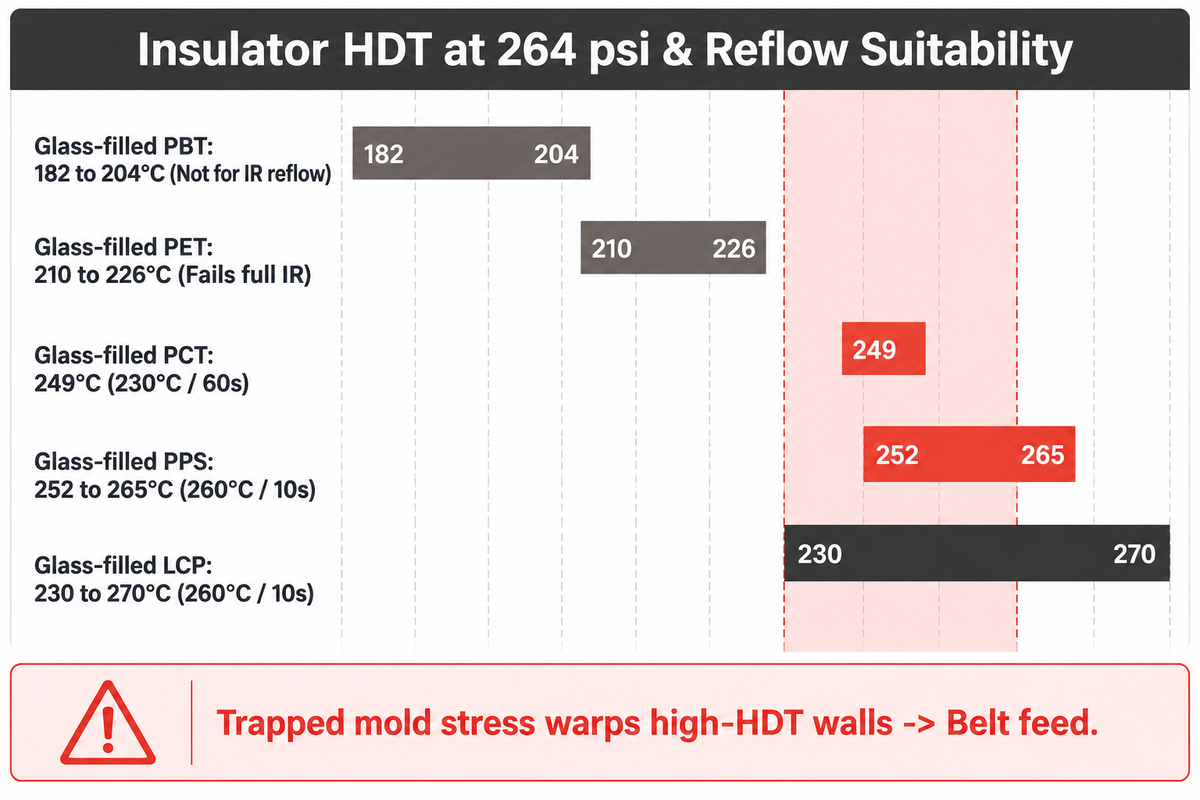
Dados térmicos do manual de plásticos SMT da Samtec traçam limites claros sob carga de 264 psi. O poliéster PBT convencional com carga de vidro possui temperatura de deflexão térmica (HDT) de 182 a 204°C e é classificado como inadequado para refusão IR. Da mesma forma, o PET com vidro entre 210 e 226°C falha sob exposição IR completa. Já o PCT com fibra de vidro alcança 249°C (230°C por 60 segundos), o PPS com vidro atinge 252 a 265°C (260°C por 10 segundos) e o LCP com vidro cobre 230 a 270°C (260°C por 10 segundos).
A física das resinas altera como alimentadores de peças e punções interagem com as carcaças no chão de fábrica. Por exemplo, LCP e PPS permitem paredes finas que ficam muito quebradiças diante de impactos secos em alimentadores vibratórios tipo panela. Em contrapartida, poliamidas como PA9T ou PA66 absorvem umidade do ar fabril antes da montagem. Em cavidades quebradiças ou úmidas, cravar pinos a seco pode fraturar os divisores de parede.
Embora valores de HDT publicados nem sempre prevejam o empenamento residual pós-soldagem, a Samtec observa que resinas de HDT mais alto podem empenar mais que resinas de HDT menor devido a tensões residuais de injeção e posição do ponto de injeção. Seções assimétricas relaxam e contraem de modo desigual no forno de refusão. As linhas automatizadas neutralizam esse risco usando alimentação suave por esteira, centralização guiada das cavidades e medição completa da planaridade dos terminais após a inserção.
| Tipo de conector e nível arquitetural | Grau típico de isolante | HDT a 264 psi (°C) / Classe refusão | Restrição primária de moldagem e alimentação | Módulo exigido na linha de montagem |
|---|---|---|---|---|
| Tipo 1: Barra de pinos thru-hole para solda em onda | Poliéster PBT com carga de vidro | 182 a 204°C / Somente onda (não refusão IR) | Paredes flexíveis toleram trilhos rápidos da panela | Panela vibratória + inseridor de fita por came rotativo |
| Tipo 2: Cabeçalho macho SMT asa de gaivota | LCP com carga de vidro | 230 a 270°C / 260°C por 10 s | Empenamento anisotrópico por tensão residual de molde | Alimentador por esteira com visão + medição AOI 3D de coplanaridade |
| Tipo 3: Cabeçalho em ângulo reto de alta temperatura | Poliamida PA9T de alta Tg | Apto para refusão sem chumbo | Absorve umidade ambiente antes da prensagem | Funil de ar seco + dobrador rotativo de 90 graus |
| Tipo 4: Mezanino passo fino 1,27 mm | LCP com carga de vidro | 230 a 270°C / 260°C por 10 s | Paredes finíssimas de cavidade trincam com rebarbas | Punção de corte de 0,005 mm + carro óptico de passo |
| Tipo 5: Receptáculo placa-a-placa alta potência | PPS com carga de vidro | 252 a 265°C / 260°C por 10 s | Alta rigidez eleva fragilidade de travas ao encaixar | Trilho linear revestido + carregador de bandeja pega suave |
| Tipo 6: ECU automotiva com press-fit elástico | PA9T ou PCT com carga de vidro | 249°C (PCT) / Press-fit sem solda | Força total de inserção atinge 600 lbs / 60 pinos | Servoprensa F(x) em malha fechada + bigorna inferior |
| Tipo 7: Soquete edge-card DIMM / PCIe | LCP ou PCT com carga de vidro | 230 a 270°C / classificado 230 a 260°C | Rasgos longos e estreitos torcem sem fixação central | Berço de posicionamento dupla referência + inseridor servo multifileira |
| Tipo 8: Bloco metálico I/O blindado | PPS com carga de vidro + blindagem de latão | 252 a 265°C / 260°C por 10 s | Travas deslocadas axialmente ocultam assentamento parcial | Conformação de capa + soldagem a laser + AOI multiângulo |
| Tipo 9: Cabeçalho EV selado de alta tensão | PA9T / PBT + vedação epóxi | Solda em onda ou seletiva / encapsulado | Distância de escoamento exige vedação sem bolhas | Encapsulamento epóxi + sonda Hi-Pot correlacionada |
| Tipo 10: Lote protótipo de alto mix de modelos | Barras mistas PCT / PA9T | Dependente do perfil de 230 a 260°C | Tiragens curtas penalizam trocas mecânicas de torre | Célula programável X-Y SCARA / inserção servo |
Mecânica de inserção de pinos, corte de fita portadora e press-fit elástico
Terminais de latão ou bronze fosforoso ficam retidos nas carcaças por cauda soldável ou press-fit combinada a lâmina de acoplamento e garra de retenção. Uma linha sob medida alimenta uma fita contínua estampada de contatos através de uma matriz de corte junto com a carcaça do conector.
Conectores de passo estreito exigem usinagem com tolerância rigorosa. Punções cegos deixam pequenas rebarbas nas pontas dos pinos. Se um pino com rebarba entrar numa cavidade de 1,27 mm, pode raspar as paredes da carcaça. Cavacos se alojam sob os contatos, geram falhas e deslocam os pinos da posição verdadeira.
A precisão do ferramental elimina rebarbas na ponta e erro cumulativo de passo em conectores longos multipinos. Na fábrica da ZEUEE em Taihe, machos de molde e dispositivos de fixação para pinos são retificados com tolerância de usinagem de 0,005 mm. Buchas-guia temperadas impedem que pinos finos flambeiem durante o curso de inserção. Verificações ópticas ou mecânicas de polaridade também impedem contatos errados em carcaças codificadas.
Cabeçalhos em ângulo reto e módulos automotivos selados adicionam estações específicas de dobra e união na linha de produção. Após a inserção axial reta do pino, um came dobra a cauda do contato em um ângulo de 90 graus. Blocos selados podem incorporar aba para fechamento por soldagem a laser. Em projetos com resina epóxi, estações de envase completam a vedação ambiental.
Quando conectores PCB de alta densidade exigem pinos press-fit elásticos em vez de caudas soldadas?
Placas de alta densidade exigem pinos press-fit elásticos quando backplanes multicamadas automotivos, de alta frequência ou potência não toleram choque térmico de solda em onda nem ciclos extras de refusão. A arquitetura de conexão press-fit da TE Connectivity distingue pinos maciços rígidos de terminais elásticos tipo olhal ACTION PIN. Vigas flexíveis comprimem-se radialmente contra o furo metalizado formando junta estanque a gás.
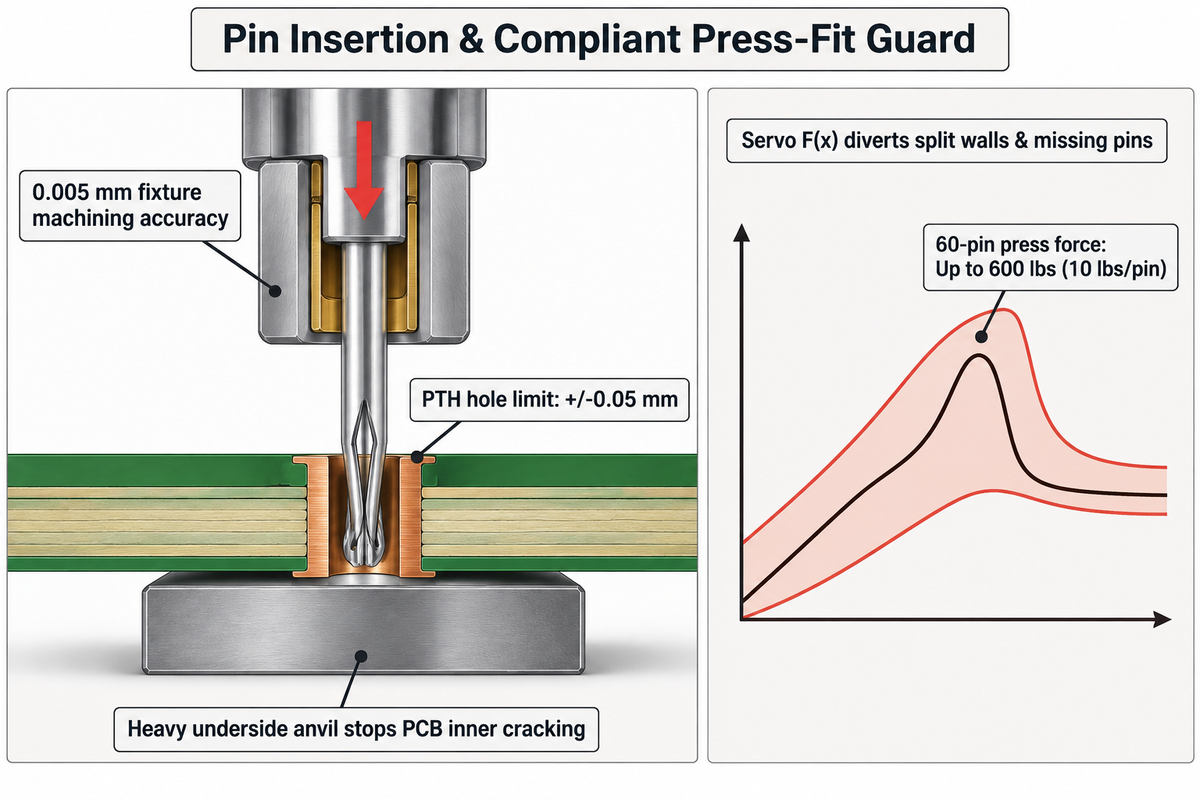
O consenso técnico no Electronics StackExchange sobre limites press-fit alerta que precisão de furação próxima de +/-0,05 mm e apoio inferior da placa são obrigatórios. Conforme as diretrizes de deformação da San Francisco Circuits, prensar um conector de 60 pinos chega a 600 lbs de força total, ou 10 lbs por pino. Sem bigornas rígidas exatamente sob a pegada do conector, placas multicamadas fletem e trincam ilhas internas de cobre.
A prensagem servo em malha fechada protege plásticos delicados contra quebra e evita danos a caros laminados durante a montagem. Em tempo real, o monitoramento força-deslocamento de servoprensa traça a curva de força a cada milímetro de curso. Cabeçotes temperados de servoprensa executam a inserção mecânica com paradas repetíveis e ajuste mínimo. Pino ausente, parede plástica rachada ou furo PTH estreito violam o envelope de força e desviam automaticamente o conjunto defeituoso.
Há dois defeitos latentes principais em press-fit ligados a práticas de oficina. Furos PTH em formato de ampulheta em PCBs espessas reduzem a área elástica de contato e causam intermitências sob vibração. Pior ainda, se o técnico aplicar solda para fechar a folga, o estanho invade a fenda, destrói a mola elástica e causa fragilidade permanente. Patentes como a montagem automatizada de terminais CN121642705A usam checagens semelhantes para impedir danos ocultos.
| Item de empilhamento de tolerância | Estação controladora na linha | Mecanismo físico | Defeito a jusante | Proteção / calibrador em linha |
|---|---|---|---|---|
| Rebarba na ponta no corte da portadora | Matriz progressiva de fita | Folga de lâmina define gume da rebarba | Aparas plásticas raspadas dentro da fenda | Câmera telecêntrica lateral 2D e contador de curso da matriz |
| Ajuste por interferência da garra | Macho de molde + haste servo | Nervuras superdimensionadas partem LCP fino | Paredes divisórias trincadas ou expulsão de pino | Envelope de força de inserção F(x) em malha fechada |
| Desvio de passo multifileira | Mesa servo X-Y de inserção | Folga de encoder deriva em vãos longos | Terminal erra a ilha de pasta EMS | Checagem inferior a laser da posição verdadeira |
| Acabamento da zona elástica | Revestimento do terminal e ferramental | Estanhagem estética arruína retorno elástico | Circuito aberto latente após choque térmico | Apoio de bigorna inferior + auditoria de tração |
| Trava secundária de retenção | Estação de travamento de terminal | Deslocamento axial oculta travas semiencaixadas | Contato recua durante acoplamento do plugue | Inspeção por câmera multiângulo (DE102024136228A1) |
Topologias de transferência: mesa rotativa a came vs. inserção servo vs. palete linear
A topologia de transferência define produtividade da máquina, área ocupada, tempo de troca de ferramental e facilidade de inspeção na planta. As configurações de linha incluem mesas rotativas indexadas a came, inseridores servo programáveis e transportadores lineares de palete. A topologia alinhada ao seu mix de SKU minimiza gargalos mecânicos e tempos de preparação.
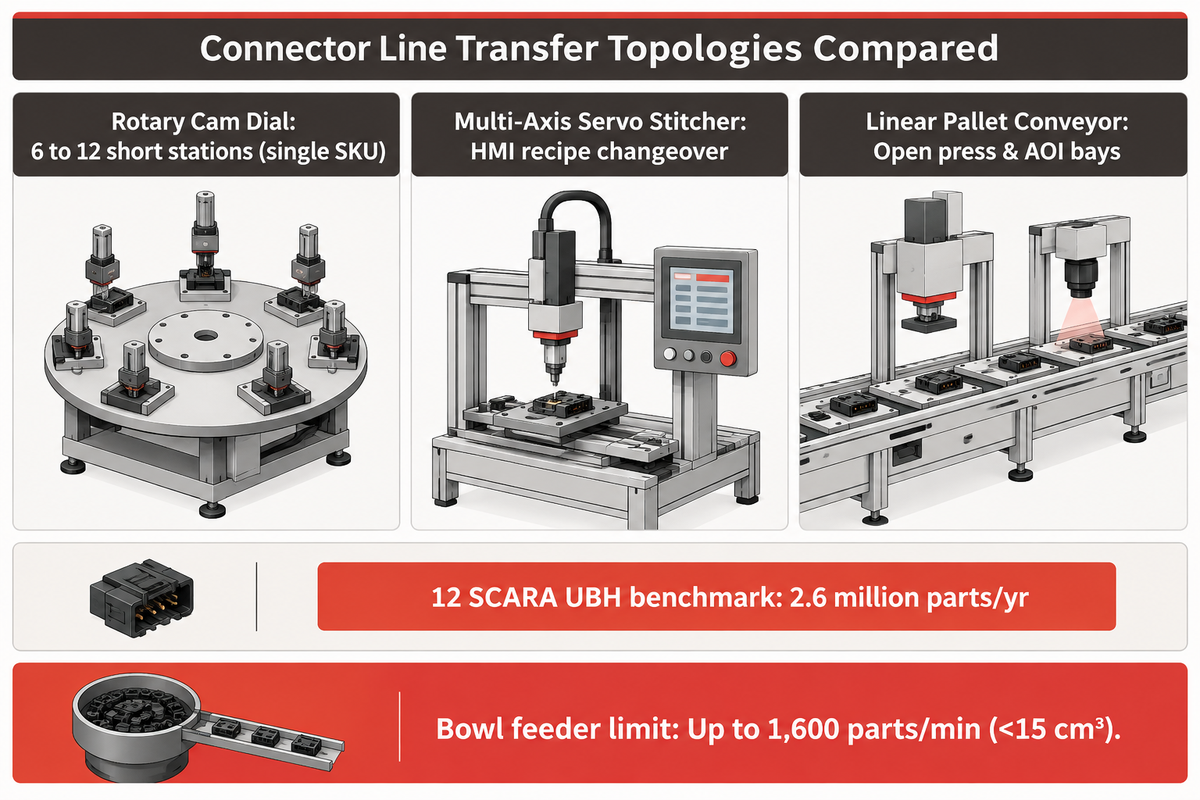
Mesas rotativas indexadas a came entregam máxima produção bruta em famílias únicas estáveis que exigem 6 a 12 estações curtas. O avanço intermitente usa cames de baixo desgaste com paradas repetíveis. Cabeçalhos retos simples de 2 a 10 pinos acomodam-se bem em mesas rotativas. Porém, o perímetro limita o total de dispositivos de fixação e cargas de 600 lb torcem os rolamentos centrais.
Transportadores lineares desacoplam quantidade de módulos do diâmetro da mesa, sendo ideais para configurações com blocos press-fit pesados e tomadas blindadas. Conforme detalham guias de integração de prensas da Assembly Magazine, transportadores levam quadros C sob prensas isolando vibrações a montante. Vãos abertos comportam ainda módulos de soldagem a laser, pontes de visão 3D e desviadores travados de peça rejeitada.
Inseridores robóticos multieixo e servo dominam lotes de alto mix e baixo volume nos quais a troca ágil de receita é decisiva. Um benchmark automotivo no estudo de caso de conectores UBH da Assembly Magazine utiliza 12 robôs SCARA em estações modulares para produzir 2,6 million de conectores elétricos ao ano. Nessa montagem de conectores, sete SCARAs coletam contatos metálicos dos trilhos enquanto cinco montam suportes de carcaça. Indexação por software supera cames fixos ao lidar com mapas de cavidades. Quem planeja leiautes específicos pode comparar opções em nosso guia de máquinas personalizadas de montagem de conectores e em nosso guia de máquinas para conectores automotivos.
A velocidade de alimentação costuma limitar a linha independentemente do transportador adotado. Segundo o guia da IQS Directory sobre alimentadores vibratórios tipo panela, panelas manuseiam peças pequenas limpas (abaixo de 15 cm³) até 1.600 por minuto, mas não atendem a todo cenário. Panelas vibratórias nem sempre são a melhor opção pois terminais em fita podem embolar. Em inseridores, a alimentação contínua em bandoleira evita emaranhados. Para peças frágeis em LCP, um sistema guiado por visão previne rasgos ou abrasão por contato na esteira.
| Atributo da linha | Mesa rotativa indexada a came | Inseridor servo multieixo | Linha transportadora linear a palete |
|---|---|---|---|
| Melhor adequação produtiva | Alto volume de família SKU única | Alto mix multifileira e passo variável | Sistemas complexos chave na mão multimódulo |
| Acionamento da inserção | Punção mecânico por came e corrediça | Cabeçote de inserção servo X-Y programável | Cravação contínua em bandoleira + servoprensas |
| Agilidade de troca de modelo | Exige troca mecânica dos berços de posicionamento | Receita de passo na IHM em minutos | Paletes portadores de engate rápido + módulos |
| Capacidade de alta força | Limite baixo a médio no mancal da mesa | Cargas moderadas de inserção de pinos | Cargas plenas de bigorna em quadro C e press-fit |
| Espaço para teste e visão | Vãos angulares estreitos por estação | Cabeçote óptico compacto pós-inserção | Vãos ilimitados para AOI, Hi-Pot e embobinamento |
Como engenheiros devem especificar AOI em linha, coplanaridade, retenção de pinos e portões Hi-Pot conforme IPC-A-610 e EIA-364?
A metrologia rigorosa em linha aplica as revisões IPC vigentes: norma IPC-A-610 Rev J (março de 2024), J-STD-001 Rev J (abril de 2024), J-STD-002 Rev E (novembro de 2017) e IPC-7530 Rev B (janeiro de 2025). Definida a topologia rotativa, servo ou transportadora, a metrologia sustenta a inspeção sobre todos os paletes. Citar as edições vigentes evita critérios defasados de auditoria nas estações automáticas.
Precisão de escopo evita disputas onerosas no recebimento junto a montadoras terceirizadas. A comparação de classes IPC da Agility Tech esclarece que a IPC-A-610 cobre Classes 1, 2 e 3 de aceitabilidade de placas montadas, enquanto a IPC/WHMA-A-620 aplica-se exclusivamente a chicotes de fios. Exigir conformidade IPC genérica numa cotação sem especificar classe de qualidade e tolerâncias de desenho gera conflitos de rejeição.
A verificação elétrica apoia-se em procedimentos consagrados da família de ensaios EIA-364 para conectores. Desenhos de produto como as especificações de conectores EP-II da TE Connectivity e a especificação Molex PS-47346-001-001 acionam os dois ensaios dielétricos centrais. Eles exigem EIA-364-20 para Rigidez Dielétrica (retenção de 1 minuto) e EIA-364-21 para Resistência de Isolamento (500 V CC por 2 minutos). Esses desenhos também especificam ensaios para EIA-364-23 (resistência de contato em baixo nível) e EIA-364-37 (força de contato).
Linhas contínuas enfrentam um limite claro de tempo de retenção em estações elétricas. Parar uma linha rotativa ou de paletes de alta cadência por 60 segundos ou 2 minutos por peça derrubaria a produção. Engenheiros de automação encurtam ensaios dielétricos em linha usando tensões de triagem maiores somente após validar curvas de correlação frente à qualificação integral de 60 segundos da EIA-364-20. Confira a cobertura de inspeção com nossa ferramenta de checklist IPC e EIA.
Por que especificações de máquina devem ancorar limites de rejeição aos desenhos do conector e não a regras genéricas IPC-A-610?
Os limites de rejeição do equipamento devem partir do desenho aprovado do conector, pois a IPC-A-610 avalia juntas soldadas na placa montada e não geometria isolada de componente, força de retenção ou referências de coplanaridade. Normas genéricas de placa omitem itens críticos como posição real, empenamento da carcaça e profundidade de trava da garra. Tolerâncias ópticas vinculadas ao desenho interceptam falhas na fonte e não após a refusão.
A análise de coplanaridade de conectores PCB da ZuchTech mostra que a planaridade exigida nos terminais é limitada por passo dos contatos, comprimento do pino e espessura da pasta de solda EMS. Pinos finos asa de gaivota sobre depósitos finos de pasta aceitam desvios de altura bem menores que conectores de 2,54 mm. Todo limite visual e alarme AOI na linha deve se ancorar ao datum do desenho aprovado pelo cliente.
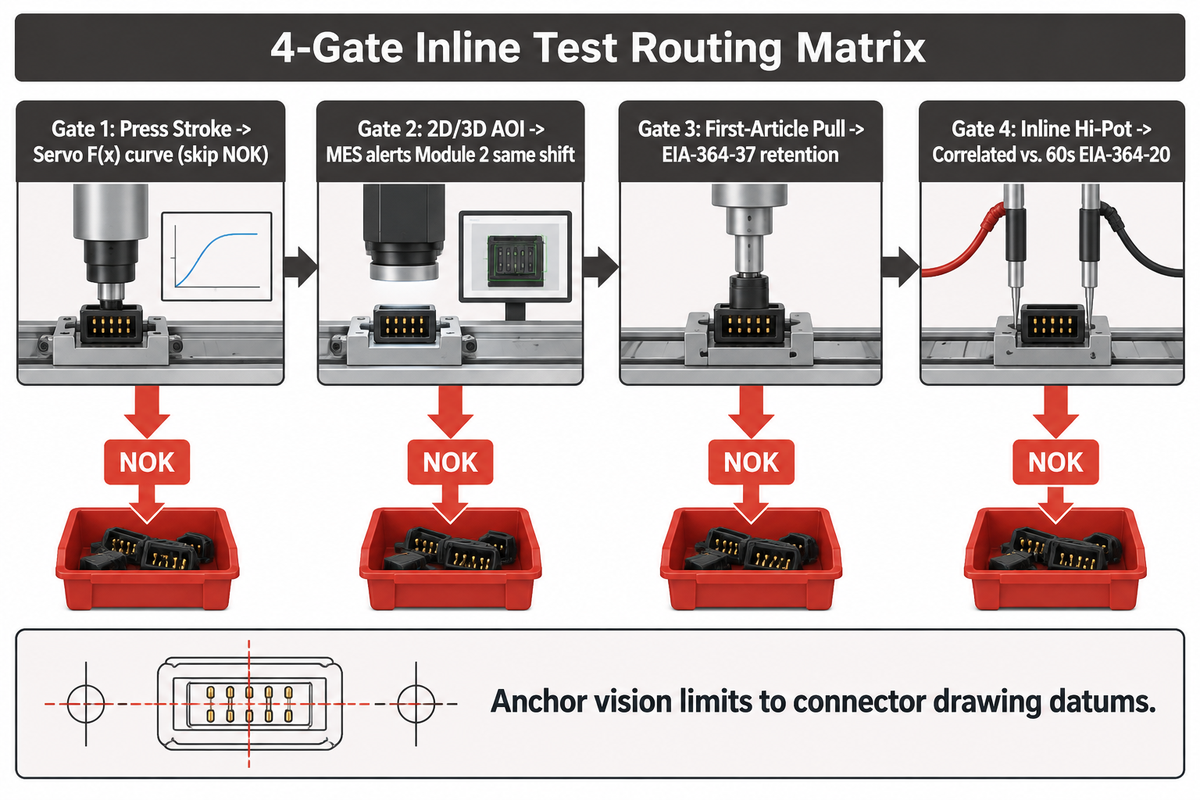
Fábricas líderes adotam esta matriz estruturada de roteamento em 4 portões para evitar falhas despercebidas e falsas rejeições.
| Sequência do portão | Tecnologia de sensoriamento | Grandeza medida | Norma ou critério regente | Regra de desvio e rastreabilidade |
|---|---|---|---|---|
| Portão 1: Curso de prensa | Curva de carga servo F(x) | Força pico de assentamento e batente de curso | Envelope de força do desenho do conector | Sinaliza palete NOK; pula sonda elétrica |
| Portão 2: AOI 2D/3D | CCD multiângulo + altura a laser | Coplanaridade, posição real, trava fechada | Datum da peça e óptica multiângulo | Desvia peça rejeitada; MES alerta Módulo 2 no turno |
| Portão 3: Tração primeira peça | Dinamômetro digital de bancada | Retenção axial de pino e força de acoplamento | EIA-364-37 / registro de primeira peça | Coloca lote em quarentena se a retenção cair |
| Portão 4: Hi-Pot em linha | Hi-Pot correlacionado e continuidade | Curto-circuito, pino aberto, ruptura dielétrica | EIA-364-20 / EIA-364-21 / EIA-364-23 | Trava recipiente NOK antes da bobina final |
Como fábricas dimensionam células semiautomáticas frente a linhas chave na mão multimódulo usando OEE e FPY?
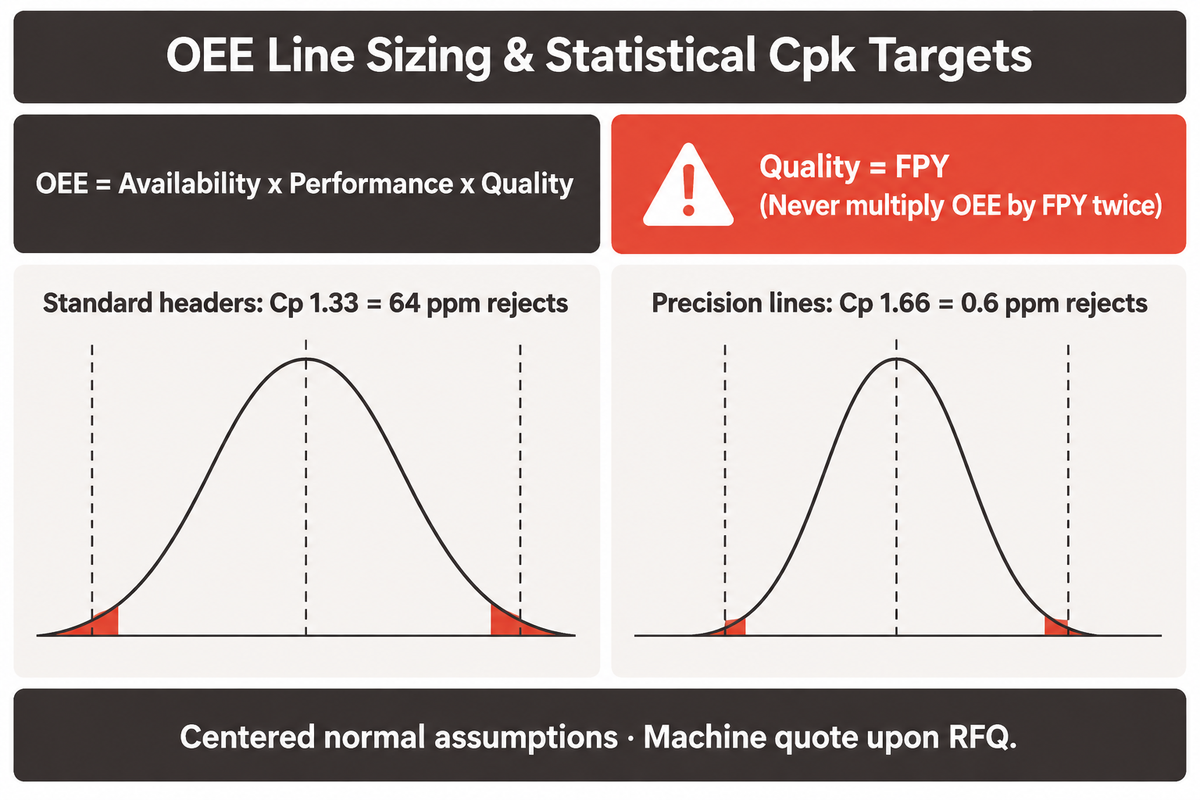
Dimensionar corretamente as linhas define disponibilidade e rendimento de qualidade nos três níveis de automação: gabaritos manuais, inseridores modulares semiautomáticos e células totalmente automáticas em linha. Atingir metas exige dimensionar a capacidade por turno considerando aprovações de AOI e Hi-Pot em linha. Compare o prazo de retorno do investimento de mão de obra em nossa calculadora de dimensionamento automático vs. manual e nossa ferramenta seletora de nível de linha.
Equipes de compras devem evitar um erro comum ao modelar a Eficiência Global de Equipamentos (OEE). As equações clássicas definem OEE como Disponibilidade vezes Desempenho vezes Qualidade. O consenso técnico sobre fórmulas de First Pass Yield (FPY) e OEE estabelece que Qualidade equivale a peças boas sobre o total excluindo retrabalho. Logo, Qualidade já é igual a FPY e não deve ser multiplicada de novo por FPY, o que duplicaria a contagem de defeitos e inflaria a quantidade de máquinas.
Há várias formas de relacionar falhas de equipamento à capacidade do processo. A capacidade estatística de processo vincula diretamente a variação da máquina às taxas de defeito percebidas pelo cliente dentro de um limite aceitável. A Seção 6.1.6 do Manual de Capacidade de Processo do NIST define capacidade bilateral como Cpk = mínimo de (LSE – média)/3s ou (média – LIE)/3s. Em distribuições normais centradas, Cp 1.33 limita rejeições a 64 partes por milhão (ppm), enquanto Cp 1.66 reduz o risco bilateral a 0,6 ppm.
Use este Livro de dimensionamento líquido de conectores conformes por turno para comparar células semiautomáticas e sistemas automáticos antes da cotação:
| Fator da fórmula de dimensionamento | Inserção semiautomática + célula QC manual | Linha contínua chave na mão de 7 módulos | Regra de engenharia regente |
|---|---|---|---|
| Alimentação nominal / ciclo da linha | Limitada por carga manual de carcaças; panelas atingem 1.600 peças/min só em itens simples | Corte contínuo da fita sincronizado em 7 módulos (passo 0,5–5,08 mm) | Modelar pelos gargalos, nunca pelo pico isolado do alimentador |
| Tempo programado de operação por turno | Minutos líquidos planejados de operação por turno | Minutos líquidos planejados de operação por turno | Excluir partida de turno e intervalos de parada |
| Fator de disponibilidade | Afetado por recarga de bandejas e ritmo do operador | Afetado por emendas de bobina e travamentos na guia da panela | Razão entre tempo real de marcha e minutos planejados |
| Eficiência de desempenho | Sensível à cadência de posicionamento do operador | Ritmo estável mecânico ou de indexação por came servo | Tempo ciclo ideal vezes contagem dividido pelo tempo de marcha |
| Taxa de qualidade (igual a FPY) | Dobras por manuseio detectadas tarde no QC por lote | AOI e F(x) em linha retêm pinos ruins dentro do turno | Qualidade = FPY diretamente quando o retrabalho é excluído |
| OEE efetivo líquido | Disponibilidade x Desempenho x Qualidade | Disponibilidade x Desempenho x Qualidade | Nunca multiplicar OEE por FPY uma segunda vez |
| Meta de capacidade FAT | Auditorias por amostragem de tração por turno | Estabilidade normal centrada rumo a Cp 1.33 (64 ppm) ou Cp 1.66 (0,6 ppm) | Preços e UPH líquido cotados por projeto sob RFQ |
Duas condições técnicas estritas regem os resultados de dimensionamento. Previsões teóricas como 0,6 ppm em Cp 1.66 aplicam-se apenas a distribuições normais centradas e estáveis. Diante dessas premissas, preços finais e prazos são cotados por projeto mediante RFQ.
Tampas pick-and-place de fim de linha, embalagem em fita e bobina EIA-481 e diagnóstico de falhas
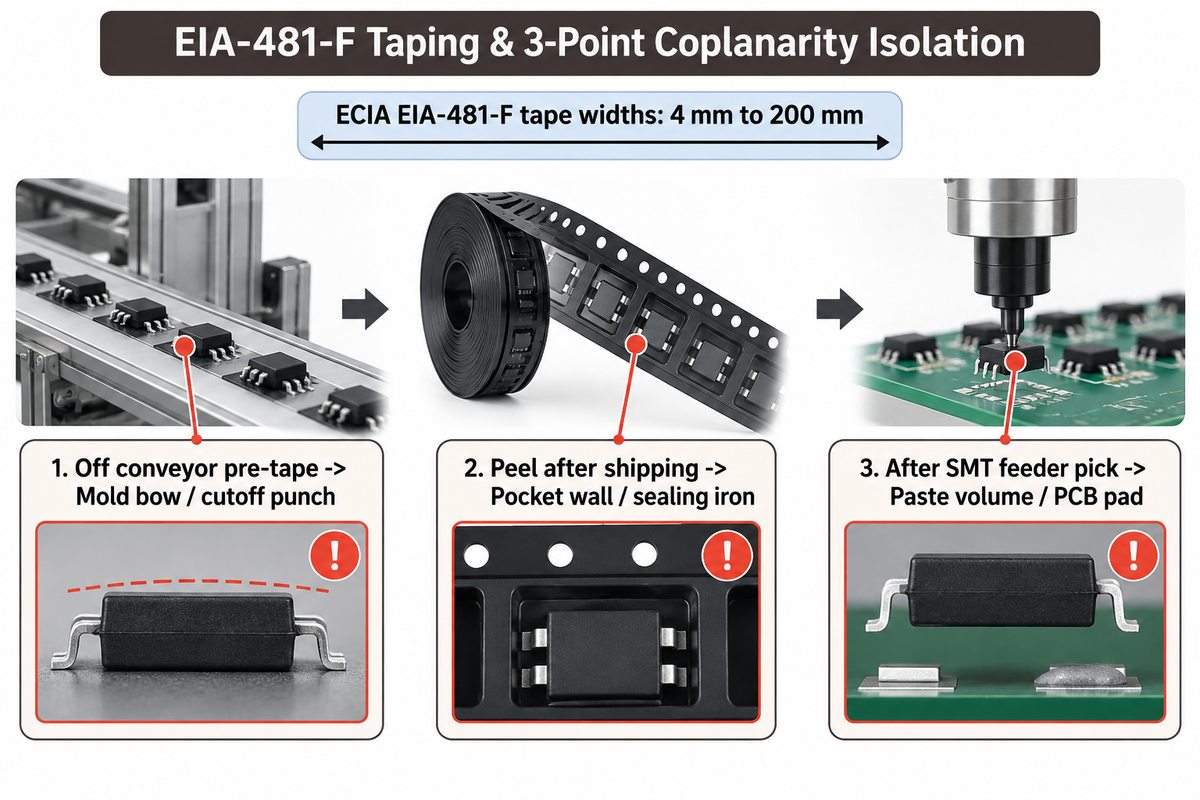
A embalagem ao final da linha preserva o nivelamento do conector para máquinas SMT posteriores em larguras de fita ECIA EIA-481-F (norma vigente de 2024) de 4 mm a 200 mm. Proteger conectores no transporte depende de colocação exata da tampa e selagem limpa da fita. As linhas assentam automaticamente almofadas a vácuo Kapton ou tampas pick-and-place antes de termoselar as bordas dos bolsos.
Na arquitetura de 7 módulos da ZEUEE, a AOI em linha inspeciona cada cabeçalho logo após a inserção dos terminais e antes das sondas elétricas Hi-Pot. Peças rejeitadas são desviadas de imediato enquanto diagnósticos MES alertam técnicos do Módulo 2 no mesmo turno, preservando pontas de prova e bobinas contra desvios cumulativos de ferramental.
Como travamentos em guias alimentadoras e rebarbas de corte paralisam o embobinamento final?
Travamentos nas guias de alimentação e rebarbas de corte interrompem a saída contínua em fita e bobina ao desalinhar nervuras da carcaça, raspar plástico das cavidades e entortar caudas antes da entrada nos bolsos da fita. Terminais emaranhados bloqueiam trilhos vibratórios e cabeçotes indexadores, derrubando a produção. Rebarbas também rompem a continuidade da termoselagem.
Quando fábricas EMS encontram juntas soldadas abertas nas extremidades após refusão, o diagnóstico de causa raiz deve seguir a inspeção em três pontos validada no fluxo de confiabilidade da ZuchTech:
- Inspecione cabeçalhos soltos na saída da esteira antes de aplicar tampas ou selar em EIA-481 para isolar empenamento de injeção, punções irregulares ou berços forçados.
- Retire conectores das bobinas seladas após simulação de transporte para isolar paredes de bolso apertadas e barras de selagem superaquecidas.
- Verifique cabeçalhos logo após o avanço da fita e a coleta pelo bico SMT para analisar volume de pasta de solda e ilhas da PCB em vez de culpar a planaridade do conector.
Fabricantes de máquinas vs. OEMs de componentes: pacote de dados RFQ e prontidão Cpk para FAT
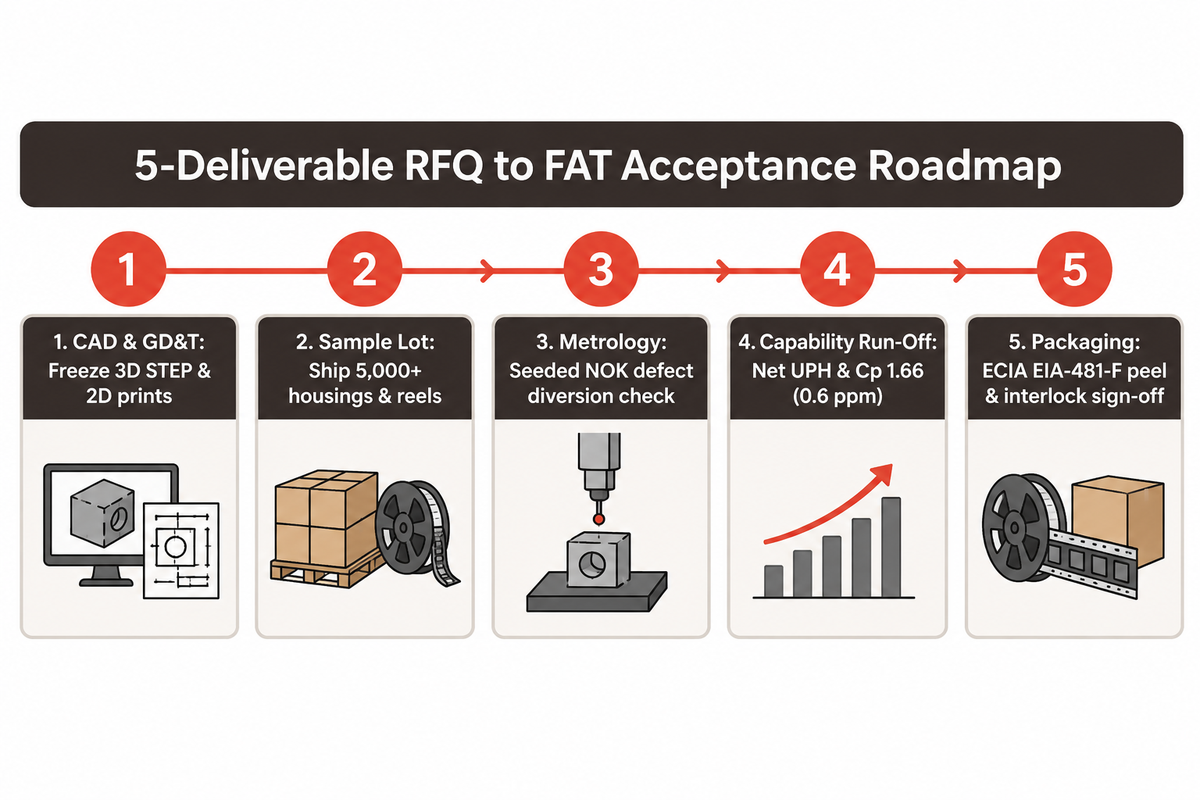
Testes de Aceitação em Fábrica (FAT) confiáveis exigem desenhos completos e troca de amostras entre OEM de componentes e fabricante de automação antes da usinagem do aço. Prevenir rebarbas e falhas de coplanaridade começa com desenhos congelados e bobinas-amostra acordadas no pacote RFQ. Partidas atrasadas costumam decorrer de arquivos CAD divergentes, amostras manuais sem rebarba real de molde ou critérios elétricos ausentes. Travar responsabilidades na RFQ garante entrega ágil e qualificação de primeira.
Capacidade fabril própria diferencia construtores especializados de máquinas de conectores de simples integradores. Fundada em 2005, a ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) opera fábrica de 20.000 m² em Taihe, Jiangxi, com 120+ engenheiros e técnicos. Com certificação ISO 9001:2015, conformidade CE, 150+ patentes (32 de invenção e 68 modelos de utilidade) e linhas em 30+ países, nossas oficinas retificam machos críticos e dispositivos de fixação com precisão de 0,005 mm.
Alinhe estes cinco entregáveis na abertura do projeto para acelerar revisão de engenharia e FAT.
| Entregável do projeto | Entrada do OEM de componentes | Escopo do fabricante da máquina | Referência de aprovação FAT |
|---|---|---|---|
| CAD e desenhos de referência | Congelar modelos 3D STEP e desenhos 2D GD&T | Usinar berços de referência e buchas-guia de pinos | Zero conflito de referência entre molde e dispositivo de fixação |
| Lote de amostras de produção | Enviar 5.000+ carcaças injetadas e bobinas estampadas | Ajustar panelas vibratórias, guias e matrizes de corte | Zero travamentos de alimentação em ensaio contínuo |
| Especificação metrológica e de testes | Definir Classe IPC, retenção e tempo de Hi-Pot | Integrar óptica AOI, servo F(x) e Hi-Pot | Amostras-mestre com defeito conhecido desviam para caixa NOK |
| Corrida de capacidade | Aprovar plano amostral e regras de disponibilidade por turno | Executar turno contínuo e exportar registros SPC | Atingir UPH líquido cotado e Cp 1.66 (0,6 ppm) |
| Embalagem e segurança | Confirmar fita ECIA EIA-481-F e etiquetas MES | Verificar força de descolamento e intertravamentos de segurança | Certificado FAT assinado liberando embarque |
Configure sua linha automatizada de montagem de conectores PCB com a ZEUEE
Envie desenhos STEP dos conectores, especificações da fita de terminais e produção-alvo por turno para a engenharia da ZEUEE. Nossa equipe projetará a arquitetura das estações, integrará inspeção AOI e Hi-Pot e apresentará FAT cotado por projeto.
Solicitar avaliação de engenharia de linha Explorar soluções de linha chave na mão
Perguntas frequentes sobre linhas de montagem de conectores PCB
Qual a diferença entre uma linha de montagem de conectores PCB e SMT PCBA?
Uma linha de componentes fabrica o conector em si, enquanto SMT PCBA solda componentes prontos em placas nuas.
A automação de componentes alimenta contatos estampados de latão ou bronze fosforoso, corta fitas portadoras, insere pinos em carcaças moldadas, verifica coplanaridade das caudas e continuidade elétrica e sela cabeçalhos em bobinas ECIA EIA-481-F. Já uma linha SMT aplica pasta de solda via estêncil e monta chips e conectores prontos sobre PCBs de cobre.
Qual polímero isolante funciona melhor para conectores PCB soldados por refusão a 260°C?
LCP com fibra de vidro (HDT 230 a 270°C), PPS (252 a 265°C) e PA9T resistem perfeitamente à refusão sem chumbo a 260°C.
Segundo manuais térmicos da Samtec a 264 psi de carga, LCP com vidro (230 a 270°C) e PPS (252 a 265°C) mantêm a geometria dos pinos com segurança durante picos sem chumbo de 260°C por 10 segundos. Poliéster PBT comum com carga de vidro deflete entre 182 e 204°C e não é apto para refusão IR, restringindo-se sobretudo a cabeçalhos thru-hole de solda em onda.
Qual meta de Cpk os testes de aceitação em fábrica (FAT) devem atingir em dimensões críticas?
Linhas automotivas e de passo fino especificam Cp ou Cpk >= 1.66 (0,6 ppm), enquanto cabeçalhos gerais aceitam 1.33 (64 ppm).
Sob estabilidade normal centrada conforme Seção 6.1.6 do Manual de Estatística de Engenharia do NIST, capacidade Cp 1.33 equivale a 64 rejeições teóricas por milhão em janelas bilaterais. Elevar a precisão do ferramental automatizado para Cp 1.66 reduz a exposição a falhas em passo, altura de assento e retenção para 0,6 ppm.
Por que a inspeção AOI em linha deve ficar entre a inserção de pinos e o teste elétrico Hi-Pot?
Inspecionar cabeçalhos logo após inserção mecânica barra pinos tortos antes que peças ruins atinjam delicadas pontas de prova Hi-Pot.
A AOI antecipada desvia terminais abertos e aparas plásticas antes do contato elétrico, protege os pinos com mola do Hi-Pot e alerta técnicos do Módulo 2 no mesmo turno.
Por que as fábricas devem evitar multiplicar OEE por First Pass Yield ao dimensionar linhas?
O fator Qualidade dentro da OEE convencional já contempla o First Pass Yield quando o retrabalho manual offline é excluído.
OEE equivale a Disponibilidade vezes Desempenho vezes Qualidade. Sem retrabalho offline, Qualidade já equivale a FPY; multiplicar por FPY novamente eleva perdas de refugo ao quadrado e infla orçamentos de máquina.
Como linhas automatizadas evitam danos a conectores press-fit elásticos e furos da PCB?
Fabricantes associam servoprensas em malha fechada a janelas contínuas de força-deslocamento e bigornas rígidas de apoio sob a PCB.
Como assentar um conector elástico de 60 pinos pode exigir até 600 lbs de força, a servopressa acompanha a força de inserção a cada milímetro de curso. Qualquer nervura trincada, pino faltante ou furo subdimensionado aciona de imediato o envelope F(x) em tempo real. Blocos inferiores usinados eliminam flexão da PCB evitando trincas em camadas internas de cobre, e técnicos nunca aplicam estanhagem estética ou solda manual em zonas elásticas.
Como compradores devem preparar o pacote de dados RFQ para uma linha chave na mão?
Envie modelos 3D STEP congelados, desenhos 2D GD&T, limites de ensaio EIA-364, especificação de fita EIA-481 e amostras de produção.
Limites técnicos claros evitam atrasos antes da usinagem de blocos de matriz em aço e dispositivos de fixação. Inclua datums congelados de coplanaridade, cadência horária líquida alvo, classe IPC exigida e parâmetros validados de correlação Hi-Pot em linha frente às regras EIA-364-20. Enviar quantidade suficiente de carcaças injetadas de linha e bobinas estampadas permite testar folgas dos alimentadores, estabilidade de corte progressivo e corridas estatísticas Cpk em material fabril antes da assinatura FAT.
Fontes e referências
- Global Electronics Association (IPC), Tabela de revisões de documentos IPC (IPC-A-610 Rev J, J-STD-001 Rev J, J-STD-002 Rev E, IPC-7530 Rev B).
- National Institute of Standards and Technology (NIST), Engineering Statistics Handbook Seção 6.1.6: Capacidade de Processo (Cpk e PPM).
- Electronic Components Industry Association (ECIA), ECIA EIA-481-F (2024): Fita portadora em relevo para montagem superficial de 4 mm a 200 mm.
- TE Connectivity, Especificação de produto conectores EP-II (EIA-364-20 DWV e EIA-364-21 IR) e Tecnologia Press-Fit e pinos elásticos.
- Molex, Especificação de produto PS-47346-001-001 (Fundamentos elétricos e de retenção EIA-364).
- Samtec Processing Engineering, Manual SMT: Matriz de deflexão térmica e refusão de plásticos isolantes.
- Agility Tech, Avaliação das Classes 1, 2 e 3 segundo IPC-A-610, IPC/WHMA-A-620 e J-STD-001.
- San Francisco Circuits, Confiabilidade de conectores Press-Fit e limites de deformação em PCB.
- ZuchTech Engineering, Ensaios de coplanaridade de conectores PCB e preservação de confiabilidade de solda.
- Connector Supplier / Bishop & Associates, Mercado global de conectores registra alta de 14,7% em 2025 e O problema do empenamento em soldagem.
- Assembly Magazine, Robôs automatizam montagem de conectores automotivos e Integração de prensas em sistemas de montagem.
- Fortune Business Insights & Future Market Insights, Previsão do mercado de automação de montagem (2025-2034) e Perspectiva do mercado de conectores PCB (2025-2035).
- Kistler & IQS Directory, Monitoramento força-deslocamento em servoprensas compactas e Diretrizes de produtividade em alimentadores vibratórios tipo panela.
- Fontes de patentes e engenharia, DE102024136228A1, CN121642705A, Consenso Press-Fit no Electronics StackExchange e Consenso OEE e FPY em r/LeanManufacturing.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora