Entre em contato com a Zeyu lntelligent Industrial Company
Máquina de corte e soldagem de pinos torcidos: guia técnico de preparação de arame, fusão de ponta, inspeção por visão CCD e dimensionamento de capacidade

Uma máquina de corte e soldagem de pinos torcidos fabrica esboços helicoidais de contato de berílio-cobre com 7 fios para conectores MIL-DTL-83513 de 0.050 polegadas (1,27 mm). Ela alimenta cabo fino a partir de um carretel, corta no comprimento exato e funde as extremidades dos pinos com um laser. Soldadoras de prisioneiros para construção civil, cortadoras de vergalhão de aço e cortadoras a plasma atendem linhas metalúrgicas totalmente distintas.
Atualizado em novembro de 2026 · Por Cherry
Escopo técnico em resumo
- Esboço alvo: pino de contato elástico helicoidal de sete fios em liga de cobre conforme norma MIL-DTL-83513 e derivados Nano-D.
- Operações centrais: desbobinamento com tensão constante, desempeno em dois planos, corte por cisalhamento sem abertura dos fios e fusão de ponta por microlaser em milissegundos.
- Risco crítico: aporte térmico amplo superenvelhece o berílio-cobre, enquanto fios externos não contidos causam pontas abertas e travamentos nas buchas.
- Regra de qualificação: a inspeção óptica em linha combina-se com ensaio destrutivo de tração, metalografia em seção transversal e exaustão HEPA conforme norma OSHA.
Uma máquina de corte e soldagem de pinos torcidos produz contatos elásticos multifilares de precisão para interconexões aeroespaciais e de defesa. A operação confiável da célula exige zonas termicamente afetadas estreitas, pinças rígidas de contenção dos fios, verificação óptica e de tração e controle explícito de troca de setup no OEE.
O que uma máquina de corte e soldagem de pinos torcidos fabrica em comparação com cortadoras de arame genéricas e soldadoras de prisioneiros?
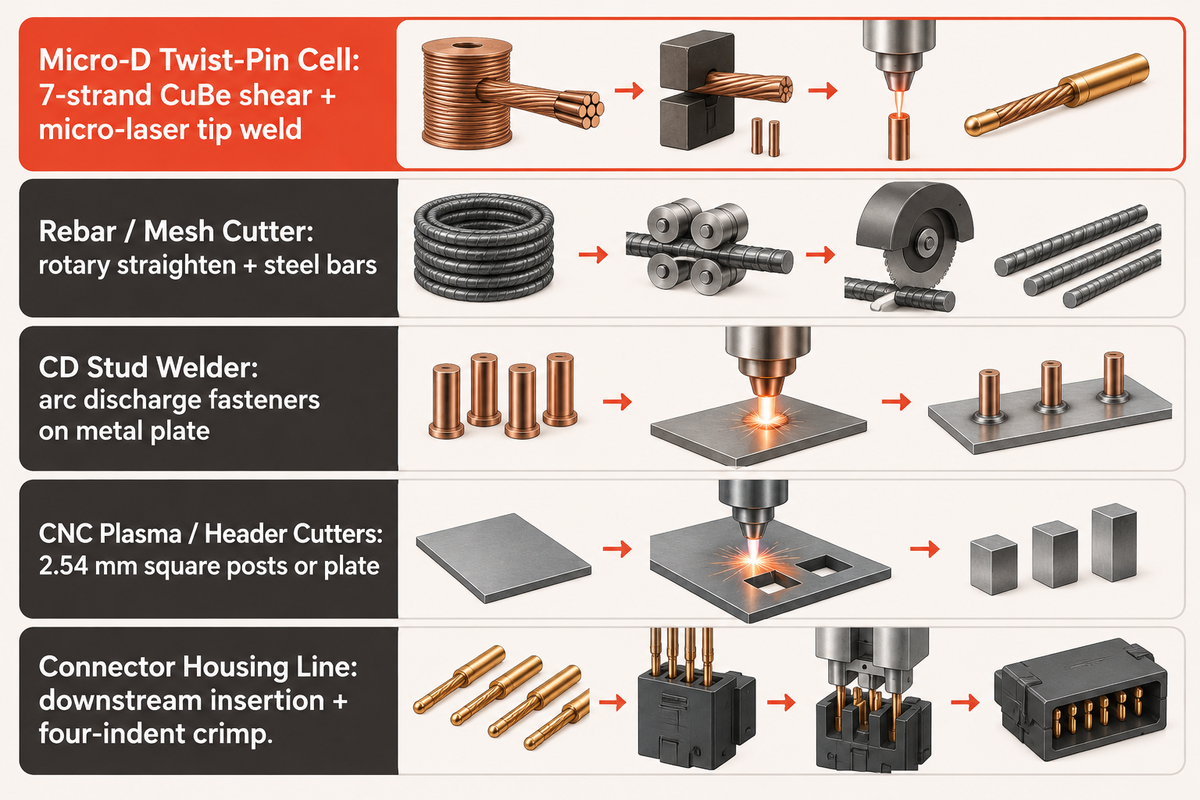
Uma máquina para pinos torcidos de conector processa ligas de cobre trançadas submilimétricas em esboços de contato sem rebarbas com pontas fundidas. Cortadoras genéricas de fio, soldadoras de prisioneiros para obras e guilhotinas industriais processam arame ferroso pesado ou chapa metálica. Misturar essas categorias leva compradores a cotações de ferramental erradas e testes reprovados.
Demonstrações e resultados de busca às vezes misturam fabricação de microconectores com processos completamente diferentes. Termos de busca amplos costumam exibir sistemas automáticos de endireitamento e corte projetados para telas de vergalhão de aço. Outros resultados de destaque mostram mesas de corte a plasma CNC, dobradeiras de chapas ou pistolas de soldagem de prisioneiros por descarga capacitiva.
Nenhum desses sistemas de máquinas pesadas lida com feixes miniaturizados de berílio-cobre. Linhas de soldagem de telas metálicas e máquinas de dobra plana 2D alimentam arame grosso de ferro, aço ou alumínio. Cortadoras em massa de barras de pinos seccionam postes maciços quadrados de latão com passo de 2,54 mm sem fundir as pontas dos fios.
Na realidade, um sistema dedicado à produção de pinos torcidos atua a montante das linhas de carcaça do conector acabada. A ConnectorSupplier documenta que cada pino torcido MIL-DTL-83513 é composto por sete fios soldados entre si. A Military Embedded observa que conectores Micro-D possuem passo de 0.050 polegadas (1,27 mm) entre contatos e são polarizados. Portanto, a fabricação individual dos pinos precede a montagem de conectores.
| Classe de máquina | Matéria-prima e liga | Ação primária de união ou corte | Componente típico de saída |
|---|---|---|---|
| Célula de pinos torcidos Micro-D | Cabo helicoidal de 7 fios em CuBe ou bronze fosforoso | Corte por pinça dupla mais soldagem de ponta por microlaser | Esboços de contato abaulados prontos para luvas de crimpagem |
| Endireitadeira e cortadora de vergalhão / tela | Fio simples milimétrico de aço, ferro ou alumínio | Endireitamento rotativo mais corte de alta força | Barras retas ou painéis de tela soldada |
| Soldadora de prisioneiros por descarga capacitiva | Prisioneiros maciços soldados sobre chapa de aço ou alumínio | Descarga por arco de alta corrente contra chapa base | Fixadores metálicos estruturais ancorados |
| Cortadoras CNC a plasma e de réguas de pinos | Chapa metálica ou régua moldada de cabeçote com pinos quadrados | Corte térmico a plasma ou seccionamento múltiplo em bloco | Perfis de chapa cortados ou fileiras segmentadas de cabeçote |
| Linha completa de carcaça do conector | Pinos pré-fabricados, luvas, isoladores, invólucros | Inserção de pino, crimpagem de quatro indentações, checagem de invólucro | Chicotes Micro-D QPL montados |
Fábricas de montagem de conectores a jusante tratam os pinos torcidos soldados como peças acabadas de recebimento. Compradores que internalizam a produção em massa de esboços instalam células especializadas de preparação de fio antes das estações de crimpagem. Analise as especificações exclusivas 0.45 C49-ZY04-01, os 4 cartões de subsistemas e os seletores interativos na página de solução comercial de máquina de corte e soldagem de pinos torcidos da ZEUEE. Este guia foca na física de falhas entre laser, TIG e resistência elétrica, além da matemática OEE de 3 perdas.
Como a mecânica helicoidal do pino, os passos MIL-DTL-83513 e a metalurgia do berílio-cobre definem os limites da máquina
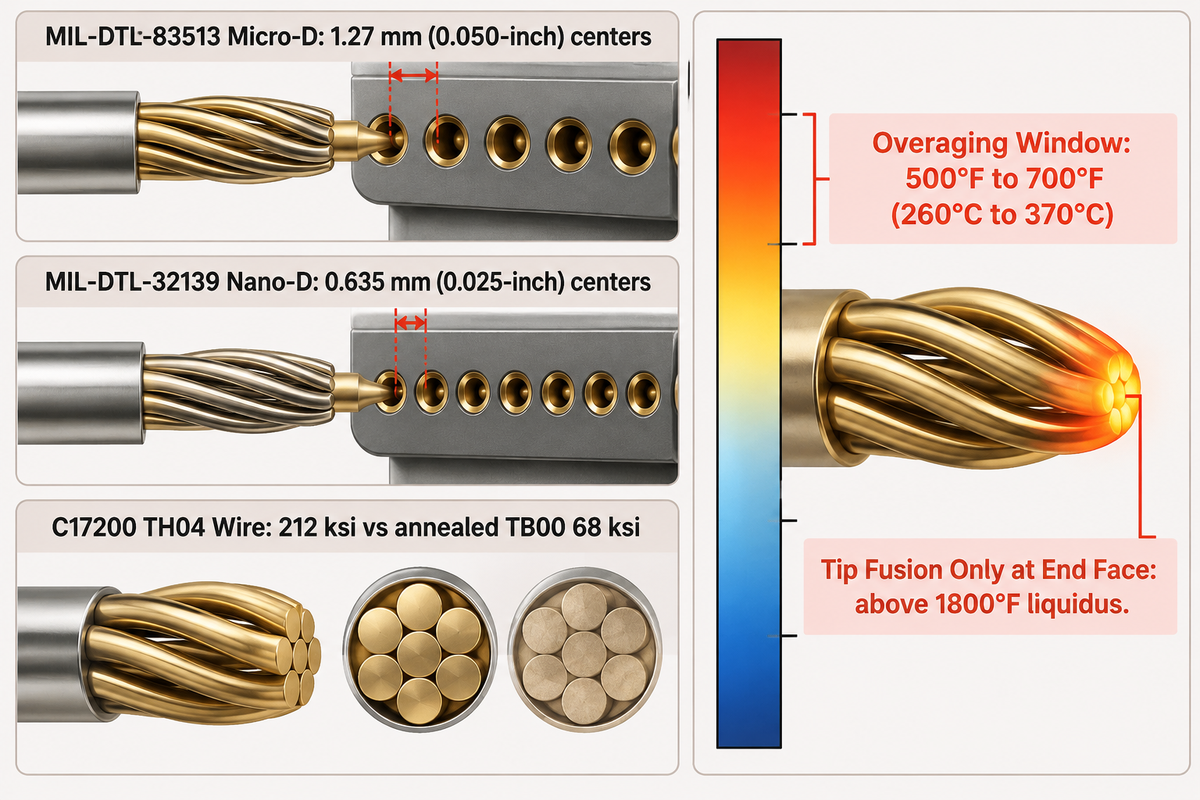
Princípios de mecânica de contatos e sensibilidade da liga ao endurecimento por precipitação determinam os limites térmicos e mecânicos em cada célula. Feixes de sete fios dependem da tensão elástica para fechar os pares de contatos nas cavidades Micro-D (0.050 polegadas) e Nano-D (0.025 polegadas). Calor excessivo de soldagem destrói a elasticidade da mola antes mesmo que os esboços deixem a máquina.
Os contatos machos multifilares foram introduzidos pela patente USPTO US3258736A (1966) concedida à IBM. Esse projeto enrola fios elásticos de forma helicoidal ao redor de um fio central. Pinos torcidos modernos arqueiam-se levemente para fora ao longo de sua cintura ativa. Quando um pino arqueado é inserido em um soquete, os sete fios são comprimidos radialmente para estabelecer contato.
Os pares de contatos apresentam limites físicos estreitos. Normas técnicas de interface estabelecem os requisitos. A DLA ASSIST lista a MIL-DTL-83513 Revisão H Emenda 2 de 13 de setembro de 2023 como a especificação geral Micro-D. A Military Embedded contrasta os centros Micro-D de 1,27 mm (0.050 polegadas) com os layouts Nano-D MIL-DTL-32139 mais compactos de 0,635 mm (0.025 polegadas). Uma peça D-sub de densidade convencional citada emprega passo de 2,77 mm e pinos usinados espessos.
Os limites térmicos nas ligas criam janelas de processo ainda mais estreitas. As tabelas da Copper Development Association para berílio-cobre conformado C17200 especificam de 1,80% a 2,00% de berílio e 22% de condutividade IACS. Seu ponto solidus inicia em 1590°F e o liquidus atinge 1800°F. O arame duro tratado por precipitação TH04 atinge 212 ksi de resistência típica à tração, enquanto o arame recozido TB00 cai para 68 ksi.
Os dados de tratamento térmico da Materion situam o envelhecimento por precipitação entre 500°F (260°C) e 700°F (370°C). A 700°F, o tempo de patamar exige tolerância rigorosa de mais ou menos 3 minutos antes que o superenvelhecimento amoleça a liga. O envelhecimento convencional a 600°F (315°C) leva de 2 a 3 horas, enquanto o recozimento de solubilização total atinge 1450°F (790°C). A fusão de ponta precisa ultrapassar 1800°F exatamente na face terminal sem recozer o abaulamento elástico ativo logo atrás dela.
A sequência dos processos de acabamento também afeta o comportamento de soldagem. A ConnectorSupplier cita a Materion Alloy 290 com pinos soldados Cinch Dura-Con e lâminas ASTM B-194. Soldar berílio-cobre nu antes da barreira de níquel e do banho de ouro em tambor evita a ebulição do ouro na poça de fusão. O arame pré-revestido exige controle energético mais fino para impedir respingos metálicos de níquel-ouro.
Por que contatos de pino torcido exigem fusão de ponta em vez de fios cortados expostos?
Cisalhar arame multifilar sem fundir a face cortada deixa filamentos externos soltos e cortantes. Uma calota hemisférica soldada trava todos os sete fios em um único domo rígido. Esse domo rígido desliza sem esforço para dentro de soquetes fêmea banhados sem riscar as barreiras de ouro nem colapsar a hélice.
A torção helicoidal armazenada empurra os fios externos seccionados para fora logo após a liberação da lâmina. Os técnicos chamam essa distorção de efeito gaiola (birdcaging). Mesmo uma abertura mínima dos fios faz a ponta exceder o chanfro de entrada do soquete e flamba o pino durante a inserção.
Física de desbobinamento com tensão constante, desempeno em dois planos e ferramental de corte por cisalhamento
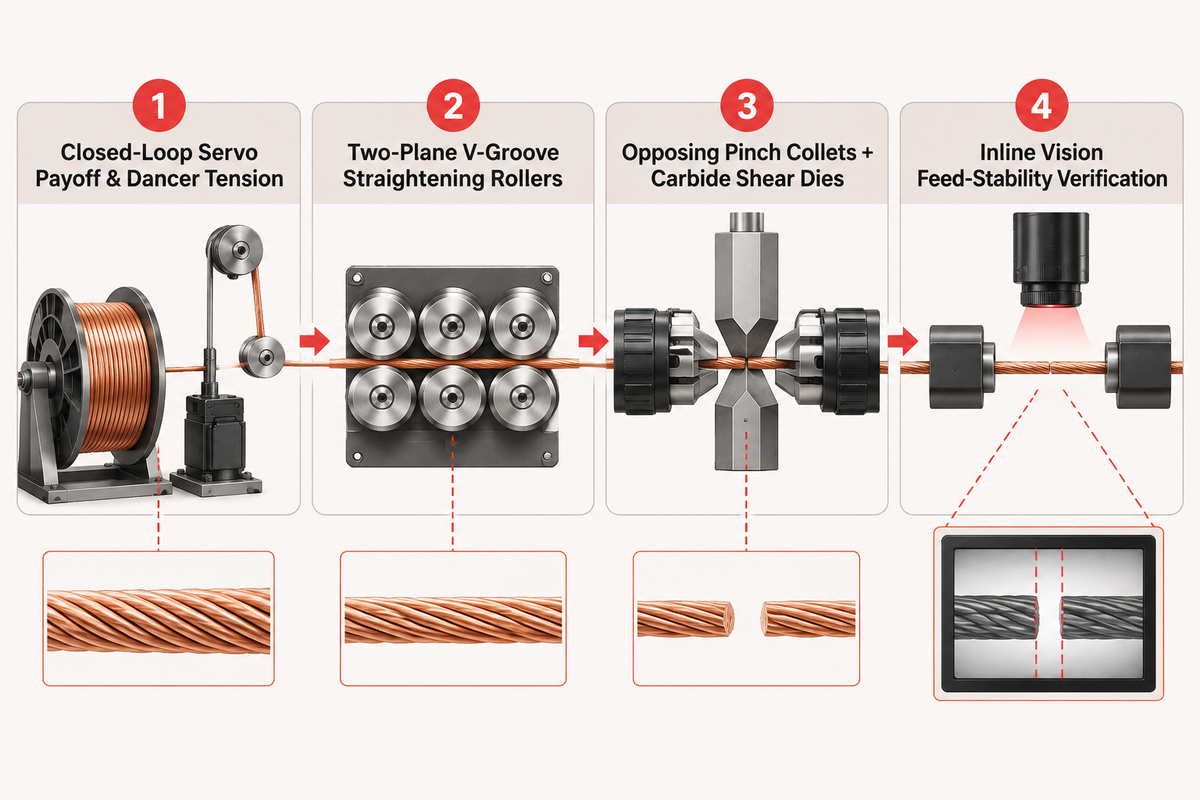
Uma soldagem estável começa no carretel de arame e na matriz de corte de metal duro. O arrasto irregular ao desenrolar estica o cabo trançado miniatura e distorce o comprimento de avanço medido pelo encoder. Matrizes de corte desgastadas extrudam rebarbas e destorcem filamentos externos exatamente onde o foco do laser exige contato firme entre os fios.
Bobinas de fio para o setor aeroespacial trazem fios helicoidais finos muito reativos a picos de inércia no desenrolamento. Como comparação, observe especificações de contatos planos estampados como lâmina Alloy 290, conformados até espessuras mínimas de 0.002 polegadas (0,05 mm). Durante paradas de indexação, eixos passivos de desbobinamento dão trancos: picos de tensão reversa puxam diretamente a torção enrolada do cabo.
Estruturas servo de desbobinamento em malha fechada mantêm tensão constante. Um servomotor ágil e um acionamento com braço dançarino trabalham juntos garantindo torque estável. Em seguida, o arame passa por guias de roletes com canal em V em dois planos. Diferente de desempenadores rotativos agressivos projetados para vergalhão de aço maciço, conjuntos multirrolete removem com suavidade a curvatura da bobina. Malhas de realimentação de tensão registram qualquer deriva diretamente no software de controle da máquina para rastreabilidade por lote.
Antes do corte, encoders de alta resolução fornecem medições de tolerância estreita nos cabrestantes servo de tracionamento. As tolerâncias de terminação a jusante permanecem rigorosas em conjuntos pequenos, como copos traseiros soldados MIL-DTL-83513 para condutores 26 AWG. De forma semelhante, a análise de falhas em conectores da UTMEL aponta para a crimpagem a jusante que os fios do condutor nu devem permanecer limpos e sem cortes ao longo de todo o tambor útil de crimpagem. Operadores que pulam inspeções de fio de corte nas lâminas frequentemente confundem dispersão por rebarba com supostos desvios na energia do feixe laser.
O modo como o feixe de fios preserva seu formato depende da fixação mecânica próxima ao plano de corte. Tecnologia anterior externa descrita na patente USPTO US7775841B2 (atribuída à QA Technology, distinta de máquinas de esboços para pinos torcidos) exibe múltiplos soquetes capturados por mandris rotativos ranhurados e soldados a laser. Pinças opostas rígidas nas células de esboços seguram ambos os lados da passagem de metal duro durante o corte e as etapas seguintes de soldagem. Um sistema óptico em linha verifica a estabilidade de alimentação logo ao concluir o corte do fio.
Como a deriva de tensão no desbobinamento e o desgaste da lâmina provocam defeitos de soldagem a jusante?
A variação de passo causada por contratensão inconsistente do carretel altera o passo efetivo da torção e afeta o comprimento final do esboço durante a indexação. Insertos de corte cegos arrastam rebarbas de cobre e empurram fios externos isolados radialmente para fora do centro. Fios desalinhados ficam fora do núcleo focado do feixe e solidificam formando esferas de solda irregulares e fracas.
Mesmo uma folga da espessura de um fio de cabelo interrompe a condução térmica entre fios de cobre vizinhos. Pulsos ópticos concentrados então vaporizam ou formam gota no filamento externo desgarrado em vez de fundir todo o feixe em conjunto. Trocas programadas da matriz de corte de metal duro impedem a excentricidade da calota.
Microlaser versus micro-TIG versus fusão por resistência na soldagem de ponta de pinos torcidos
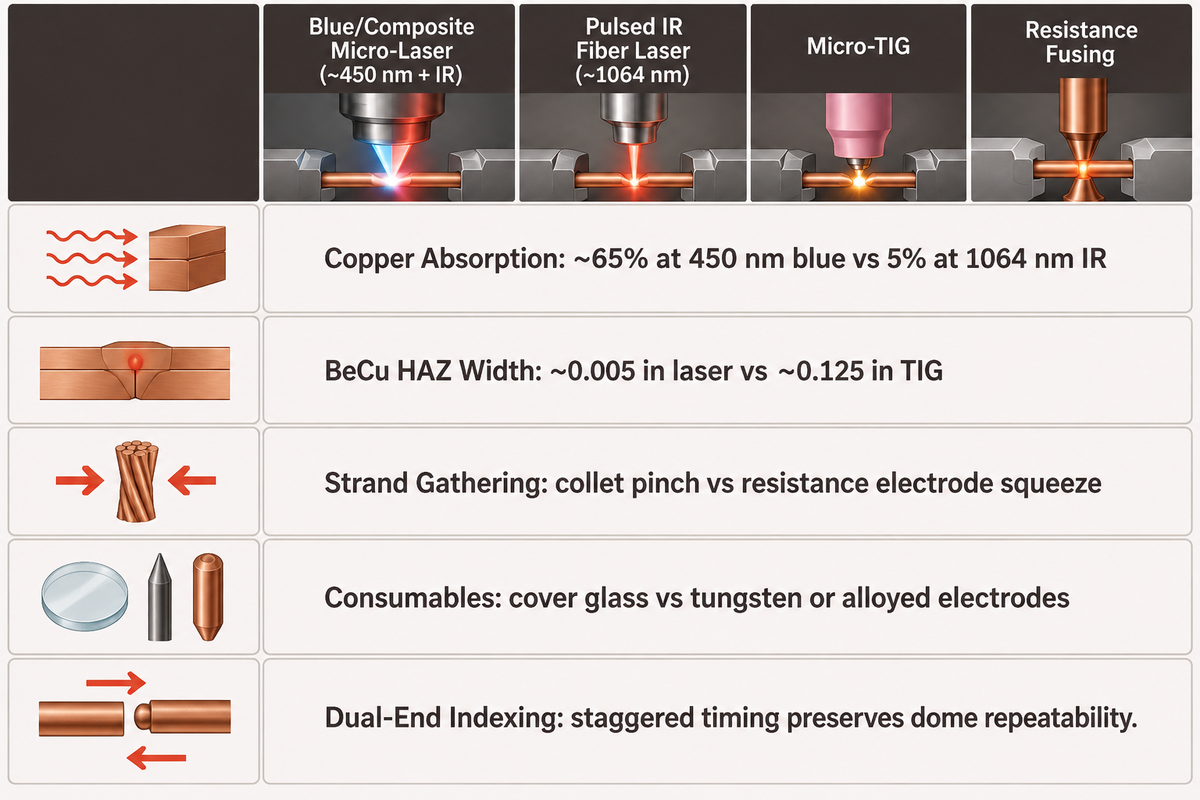
Equilibrar a reflexão do cobre com confinamento térmico e compressão mecânica exige selecionar a fonte de energia adequada para fusão de ponta. Microlaseres pulsados entregam melhor controle de processo e vedação firme de solda frente ao plasma TIG. Contudo, feixes ópticos sem contato aplicam força de compressão zero para puxar filamentos soltos de volta ao fio central.
A escolha do comprimento de onda governa fortemente a previsibilidade de fusão do cobre. Iqbal & Sadeghian (ScienceDirect, 2023) relatam 65% de absortividade a laser sobre cobre sólido em comprimentos de onda azuis de ~450 nm contra 5% em ~1064 nm IR. Esse ganho de 13x na absorção reduz picos de potência que geram respingos ao fundir metais refletivos.
Comparações térmicas entre técnicas ópticas e por arco mostram diferenças expressivas. A Phoenix Laser mediu diferenças térmicas em oficina durante reparos de ferramental em berílio-cobre. Pulsos de laser de precisão registraram uma zona termicamente afetada (ZTA) de 0.005 polegadas. A soldagem TIG expandiu a ZTA para 0.125 polegadas, 25x maior, sob as mesmas condições operacionais.
Projetos de feixe composto permitem maiores velocidades na união do cobre. A Han’s Laser US (2026) testou sistemas compostos vermelho-azul combinando iniciação azul a ~450 nm com penetração IR em terminais finos de conectores de cobre. As geometrias de solda mantiveram-se uniformes sustentando tração acima de 30 N diante de especificação de 20 N. Paralelamente, Choi et al. (NIH PMC, 2026) comparam união de cobre a laser e por resistência elétrica. Laseres eliminam desgaste de eletrodos e mantêm distorção mínima sob encaixe justo dos fios. Em contraste, pontas de resistência apertam os fios soltos até fechá-los, mas desgastam-se depressa por aderência da liga de cobre.
Ao alternar entre laser e TIG, muda também o controle do gás de proteção. O arco de plasma amplo de uma tocha TIG pode derreter a camada fina de ouro afastando-a do domo e atingindo o cobre adjacente. Microlaseres focalizados alinham-se coaxialmente ao fluxo de argônio para acoplar com precisão sobre a face cisalhada do domo. Vazão correta no bocal mantém o oxigênio abaixo do nível de escurecimento e protege o vidro protetor contra respingos.
Há também limites práticos para o controle óptico de movimento. Kitagawa et al. (ScienceDirect, 2026) analisam trajetórias de oscilação do feixe como linha reta, círculo e figura em oito. Eles concluem que ampliar a amplitude de oscilação nem sempre resolve problemas de soldagem a laser. Uma varredura ampla demais do feixe oscilante pode concentrar tensão térmica nas bordas da solda.
Matriz de compensação para fusão de ponta em feixes de cobre
| Parâmetro de engenharia | Microlaser azul / composto (~450 nm + IR) | Laser de fibra IR pulsado (~1064 nm) | Micro-TIG (arco de plasma pulsado) | Fusão por resistência com eletrodos opostos |
|---|---|---|---|---|
| Acoplamento óptico no cobre | Alto (~65% absorção em Cu sólido a 450 nm) | Baixo (~5% absorção em Cu sólido; sensível a picos) | Independente da refletividade superficial (aquecido por arco) | Aquecimento resistivo Joule volumétrico entre folgas de fios |
| Controle de ZTA na mola de BeCu | Muito estreita (controle por pulsos em ms com mordentes refrigerados) | Estreita (~0.005 pol na classe empírica de referência) | Ampla (~0.125 pol em comparação empírica de oficina) | Moderada; massa térmica do eletrodo drena calor |
| Contenção de fios soltos | Força de aperto zero; depende estritamente das pinças | Força de aperto zero; limite rígido de abertura de corte | Compressão mecânica zero; arco largo vence folgas | Força mecânica ativa compacta os fios |
| Consumíveis e disponibilidade | Óptica sem contato; manter limpo o vidro protetor | Óptica sem contato; exige isolador contra retrorreflexão | Erosão do eletrodo de tungstênio exige re-afiação | Desgaste da ponta do eletrodo, liga superficial, dressagem frequente |
| Risco na indexação bilateral | Geometria uniforme do domo nas duas extremidades do pino | Necessita rampa alta de potência para iniciar fusão | Sensível à folga de comprimento da ponta e correntes de gás | Deriva de corrente paralela se os dispositivos de fixação acumularem óxido |
Quais compromissos de união mantêm o calor longe do abaulamento elástico em berílio-cobre?
Rajadas pulsadas em milissegundos, prendendo a haste do arame em mordentes de cobre refrigerados a água, evitam o encharcamento térmico da cintura da mola. O fluxo laminar envolvente de argônio impede oxidação superficial e mantém intocados os filamentos externos. Soldar arame nu antes da galvanoplastia final preserva o perfil da solda.
Células bilaterais intercalam sequencialmente o disparo de solda para que as frentes térmicas frontal e traseira nunca se sobreponham. Limitar o aporte total de energia mantém a temperatura bem abaixo do limite de superenvelhecimento de 500°F a 700°F para preservar o módulo elástico.
Visão de máquina CCD em linha, diagnóstico de defeitos de soldagem e verificação por tração/LLCR
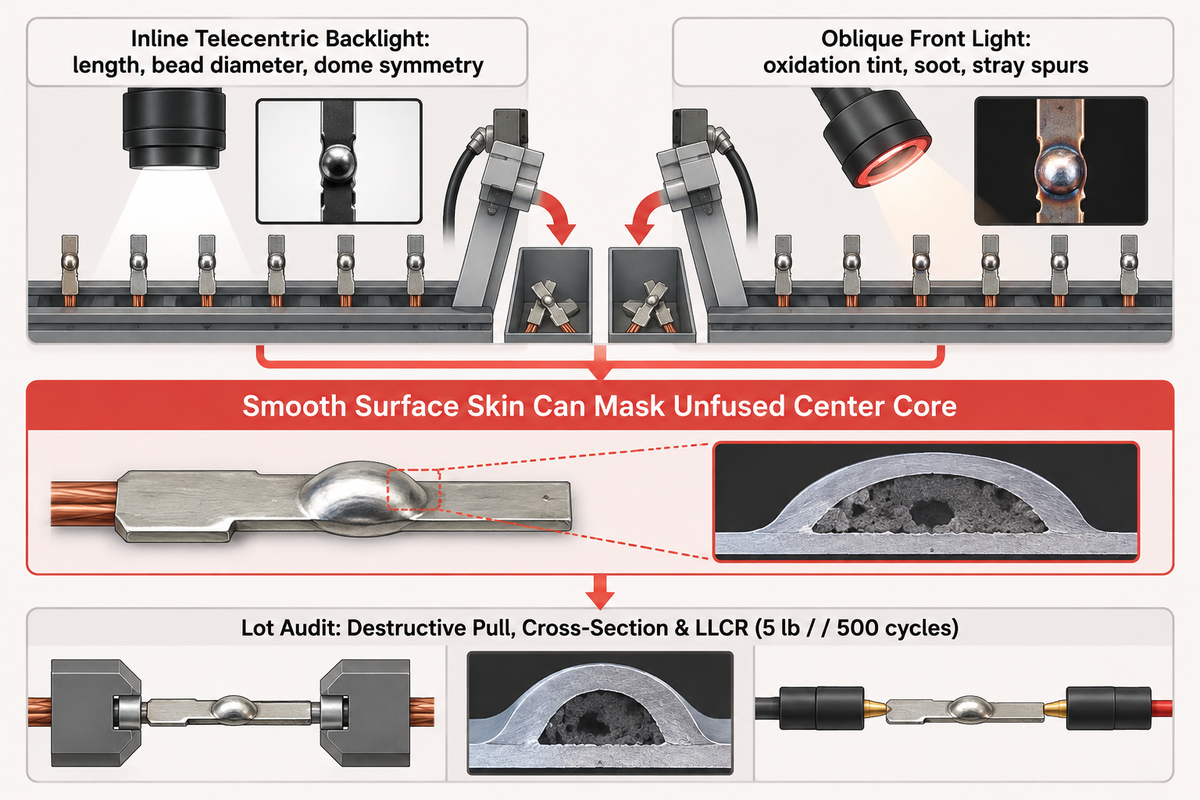
Uma câmera óptica CCD contínua em linha confere a simetria e o comprimento de cada esboço. Ela também verifica a limpeza superficial do esboço. Ainda assim, essas checagens externas não detectam soldas ligadas a frio. A qualificação real do processo une triagem óptica automatizada a ensaios destrutivos de resistência de contato e tração.
Células automáticas de esboços montam câmeras de visão de máquina telecêntricas logo após as estações de soldagem. Caminhos de retroiluminação de alto contraste avaliam repetibilidade de comprimento de corte, diâmetro da esfera de solda frente ao furo da luva receptora e simetria do domo. Luzes frontais oblíquas revelam manchas de oxidação, fuligem e pontas de arame não fundidas.
Equipes de qualidade precisam separar a triagem superficial externa da validação estrutural da solda. Grandes vazios volumétricos em um conjunto podem ser captados por óptica de superfície ou radiografia por raios X. Porém, a NASA JSC destaca em MSC-TOPS-106 que inspeções por raios X ainda apresentam baixa probabilidade de detecção para trincas internas estreitas. Uma película externa lisa em pontas de liga de cobre pode ocultar um núcleo central não fundido.
Checagens ópticas antecipadas interceptam defeitos antes das estações a jusante. Um domo grande demais colide com o chanfro de entrada do soquete em blocos multipolares de carcaça do conector. Um fio solto dobrado lateralmente sob punções de crimpagem reduz as folgas de isolamento. Disparadores calibrados em subpixel acionam calhas pneumáticas para ejetar a peça rejeitada em ciclos de separação de um único milissegundo.
A UTMEL relata que puxões manuais com os dedos e inspeções rápidas deixam passar vazios internos ocultos nos testes de terminação. Zonas preparadas ao longo do contato precisam permanecer limpas e sem entalhes até o metal nu. Citando o relatório NASA/Goddard 20220017466 em 780 amostras de ensaio de tração, juntas devidamente compactadas superam mais de duas vezes os requisitos mínimos IPC/WHMA-A-620. Margens estatísticas amplas distinguem com rapidez processos com ferramental centrado de dispositivos de fixação à deriva.
A qualificação consistente de conectores também impõe auditorias mecânicas e elétricas por lote. As equipes amostram pinos para ruptura destrutiva por tração, analisam seções polidas ao microscópio e verificam a resistência de contato de baixo nível (LLCR). A ConnectorSupplier fixa os limites de qualificação MIL-DTL-83513 em mínimo de 500 ciclos de acoplamento, força máxima de inserção de 10 onças vezes o número de contatos e retenção mínima de 5 libras. Conheça outros arranjos modulares de câmeras no guia da ZEUEE sobre fabricantes de automação de inspeção de conectores.
Registro diagnóstico de corte e soldagem do carretel à luva
| Classe de defeito | Causa física raiz | Método de detecção a montante | Ação corretiva na estação |
|---|---|---|---|
| Abertura dos fios / Gaiola de pássaro | Folga excessiva nas garras de corte ou memória de bobina destorcida | Pico de largura na silhueta telecêntrica na face cortada | Reajustar folga das pinças e rebalancear servo desbobinador |
| Esfera de solda superdimensionada | Excesso de energia de pulso ou tempo de permanência prolongado | Alerta CCD de diâmetro da ponta acima do limite da luva | Reduzir energia de pulso em ms e checar altura do foco |
| Alinhamento excêntrico do domo | Ponto de laser fora do eixo ou fixação torta do arame | Verificação coaxial da linha de centro ponta-núcleo por contraluz | Zerar novamente o bocal óptico frente aos mordentes em V |
| Núcleo sem fusão sob calota lisa | Alta reflexão IR do cobre trava fusão em profundidade | Oculto para CCD; captado por tração e seção transversal | Adotar pré-fusão azul ~450 nm sob proteção inerte |
| Superfície da ponta oxidada e porosa | Queda na purga de argônio ou filme lubrificante no carretel | Coloração escura na luz frontal oblíqua e índice de rugosidade | Inspecionar pressão do regulador de gás e limpar roletes |
| Colapso do abaulamento elástico na ZTA | Encharcamento térmico excede tolerância de envelhecimento de 700°F | Reprovação da força de retenção de contato em medidor mecânico | Elevar pressão de aperto nos mordentes refrigerados a água |
| Deriva no comprimento de corte do encoder | Deslizamento do rolete tracionador ou surto de tensão | Rastreamento óptico de calibração de comprimento em quadro cheio | Limpar rodas de tração e resintonizar malha do dançarino |
| Rebarba extrudada por corte rombudo | Fio de corte de metal duro lascado ou cego | Alarme subpixel de alargamento de quina antes da soldagem | Trocar com limpeza o cartucho substituível da lâmina |
| Porosidade por ebulição de ouro pré-banhado | Banho de ouro de baixo ponto de ebulição vaporizado na ponta | Pontos de respingo no vidro protetor e na calota do pino | Cortar e fundir BeCu nu antes do banho em tambor |
Por que a inspeção manual por amostragem deixa escapar soldas frias intermitentes nos pinos torcidos?
Defeitos intermitentes de soldagem frequentemente coincidem com perturbações breves como um ponto de óleo no carretel ou turbulência repentina no bocal de argônio. A amostragem manual facilmente deixa escapar soldas frias ocasionais e esferas superdimensionadas em corridas automatizadas rápidas. A inspeção óptica CCD em linha avalia a geometria externa do domo em cada pino antes do ferramental a jusante, enquanto testes destrutivos de tração captam soldas frias.
Câmeras de visão automatizadas, embora reduzam bastante a necessidade de amostragem destrutiva por lote, não a substituem completamente. Os operadores retiram pinos para ensaio de tração após cada emenda de carretel ou alteração de parâmetros para comprovar fusão interna profunda e precisa.
Crimpagem de luvas a jusante, enclausuramento protetor e controle de fumos de berílio-cobre
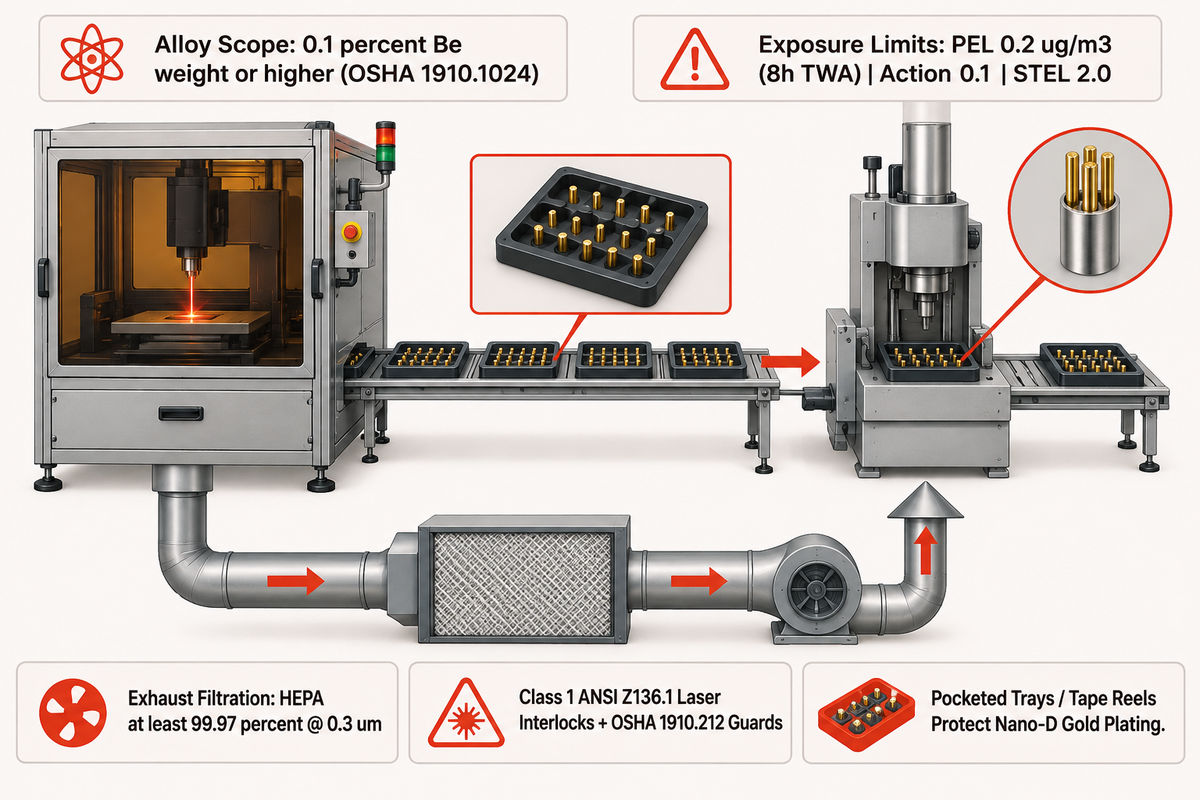
Uma célula conforme para pinos torcidos protege o equipamento de crimpagem de quatro indentações a jusante enquanto isola o operador de feixes ópticos perigosos e poeira de berílio em suspensão. O manuseio a granel entorta molas e lasca banhos. Bancadas sem exaustão local adequada violam limites obrigatórios da OSHA e o enclausuramento de segurança Classe 1.
O equipamento de crimpagem a jusante conclui a montagem de conectores MIL-DTL-83513 inserindo com limpeza o esboço de pino dentro de uma luva metálica de precisão. Em conectores MIL-DTL-83513, acabamentos em estanho puro são estritamente proibidos: o teor de estanho deve ficar igual ou abaixo de 97% para bloquear whiskers de estanho. O monitoramento de crimpagem em malha fechada integra o fechamento mecânico às dimensões do pino para garantir repetibilidade. Isso está detalhado no artigo da ZEUEE sobre monitoramento de força de crimpagem para processos de montagem.
A higiene regulatória de fumos torna-se crítica ao fundir ligas contendo 0.1 por cento em peso ou mais de berílio. A norma OSHA 29 CFR 1910.1024 limita a exposição média ponderada de 8 horas a 0.2 microgramas por metro cúbico e define o nível de ação em 0.1 microgramas por metro cúbico. Excursões curtas de 15 minutos não podem superar 2.0 microgramas por metro cúbico. Capelas de exaustão local e aspiradores precisam reter poeira em filtros HEPA classificados com eficiência mínima de 99.97 por cento a 0.3 micrômetros.
Relatos de profissionais em fóruns públicos de soldagem enfatizam como a soldagem manual aberta de berílio-cobre sem ventilação provoca rapidamente adoecimento dos trabalhadores. Regras de cabines ópticas exigem intertravamentos igualmente rígidos. O Manual Técnico da OSHA Seção III Capítulo 6 especifica gabinetes intertravados Classe 1 para laser embutido Classe IIIB e Classe IV conforme ANSI Z136.1. Portas de acesso utilizam intertravamentos elétricos duplos em série à prova de falha ao lado de proteções físicas OSHA 29 CFR 1910.212 contra pontos de esmagamento em matrizes automáticas de corte.
Quando os esboços de pinos torcidos devem ser descarregados em alimentadores vibratórios a granel em vez de bandejas portadoras antes da crimpagem?
Bandejas portadoras compartimentadas ou fitas em rolo protegem peças diminutas Nano-D e esboços pré-banhados que se enroscam ou perdem o acabamento em ouro sob vibração. Canecas coletoras a granel funcionam melhor para esboços de berílio-cobre nu encaminhados imediatamente ao banho galvânico em gancheira ou tambor.
Calhas de alimentadores vibratórios tipo panela polem pontas finas de metal contra esboços vizinhos, riscando camadas de níquel-ouro e amassando arcos de mola. A indexação direta em bandeja protege domos concêntricos delicados desde a soldagem até as crimpadoras multipontos.
Dimensionamento da produção da célula usando tempo de ciclo, OEE, perdas de rendimento e trocas de bobina
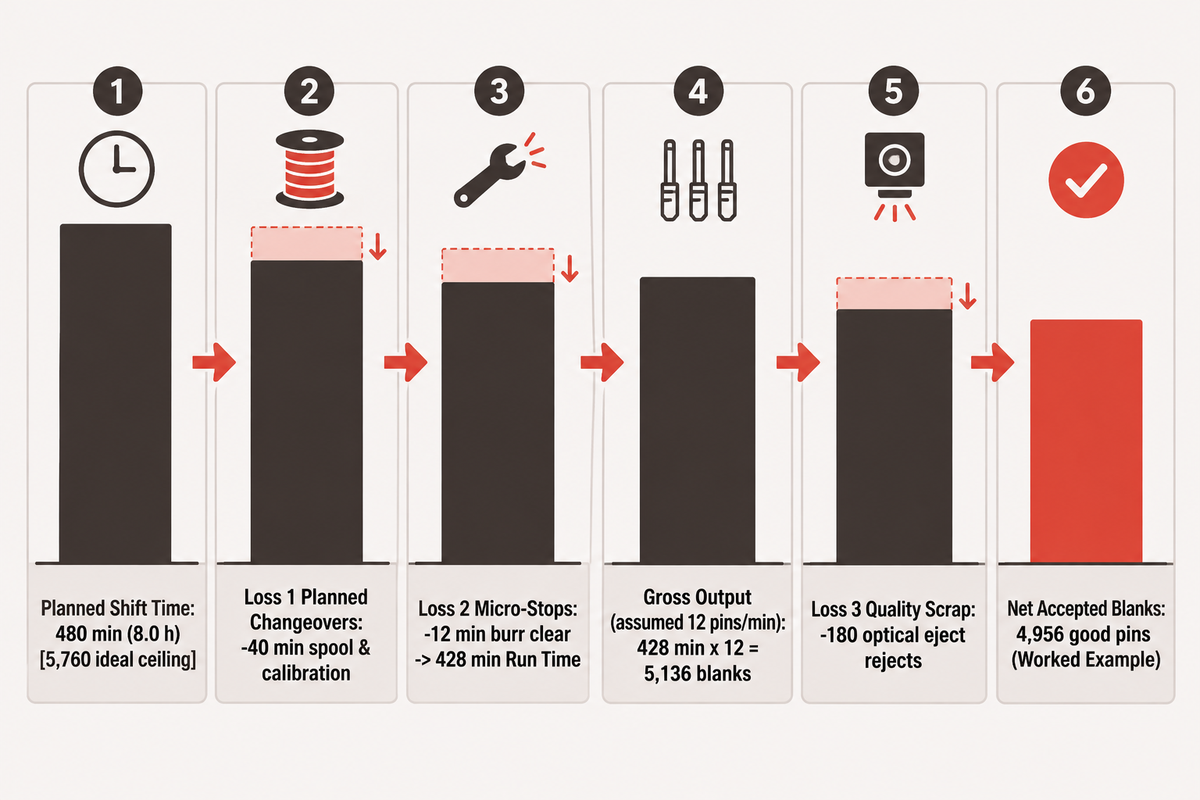
Citar apenas golpes brutos por minuto superestima os pinos bons entregues ao longo de um turno produtivo de oito horas. A produção efetiva da fábrica segue a Eficiência Global dos Equipamentos (OEE) após subtrair trocas planejadas de bobina, microparadas de desobstrução e peça rejeitada pelo sistema CCD em linha. Separar esses três blocos de perda revela gargalos de capacidade antes de assinar pedidos de compra.
A OEE.com define a eficiência de produção convencional como Disponibilidade vezes Desempenho vezes Qualidade. Contagem Boa multiplicada pelo Tempo de Ciclo Ideal e dividida pelo Tempo Planejado de Produção completa a definição. Decisivamente, o Tempo de Operação subtrai o Tempo de Parada do Tempo Planejado de Produção, capturando tanto paradas súbitas por travamento quanto trocas planejadas de carretel.
Exemplo de cálculo em turno de 8 horas: percorra uma linha de base concreta de 480 minutos usando as equações de produção da OEE.com. Modele uma velocidade de ciclo exemplificativa de 12 esboços por minuto em indexação contínua. Subtraia 40 minutos para passagem programada de carretel e calibração de foco do laser. Subtraia também 12 minutos para limpeza de rebarbas de corte e subtraia 180 esboços de refugo óptico reprovados durante a triagem de inspeção em linha.
Balanço de capacidade de produção da célula com 3 perdas
| Item do balanço | Fórmula de cálculo | Valor ilustrativo | Impacto no planejamento |
|---|---|---|---|
| 1. Tempo planejado de turno | Janela operacional programada | 480 min (8,0 h) | Denominador comum do turno entre métricas da célula |
| 2. Perda 1: trocas e checagens planejadas | Passagem de bobina mais paradas de calibração | −40 min | Subtraído uma vez dentro do Tempo de Parada OEE |
| 3. Perda 2: microparadas não planejadas | Limpeza de rebarba na matriz mais checagens de gás | −12 min | Resulta em 428 min de Tempo líquido de Operação |
| 4. Produção bruta de ciclo (em operação) | 428 min × 12 pinos/min (estimado) | 5.136 esboços | Volume de pinos produzido antes da inspeção |
| 5. Perda 3: refugo por qualidade | Contagem de descarte pela calha óptica de peça rejeitada | −180 peças descartadas | Domos excêntricos, fios desgarrados, erros de comprimento |
| 6. Esboços líquidos aceitos | 5.136 − 180 peças aceitas em bandeja | 4.956 pinos bons | Comparar pinos líquidos com o teto ideal de 5.760 por turno |
Reduzir o tempo parado na troca de carretel geralmente acrescenta mais volume no turno do que elevar ligeiramente a velocidade de corte. É possível recuperar dezenas de minutos a cada turno usando carretéis de engate rápido e cartuchos de lâmina intercambiáveis. Consulte velocidades nominais reais na página de solução de máquina para pino torcido da ZEUEE ao estruturar seu cronograma de fábrica.
Integradores de equipamentos versus OEMs de conectores: entregáveis técnicos de RFQ e qualificação FAT
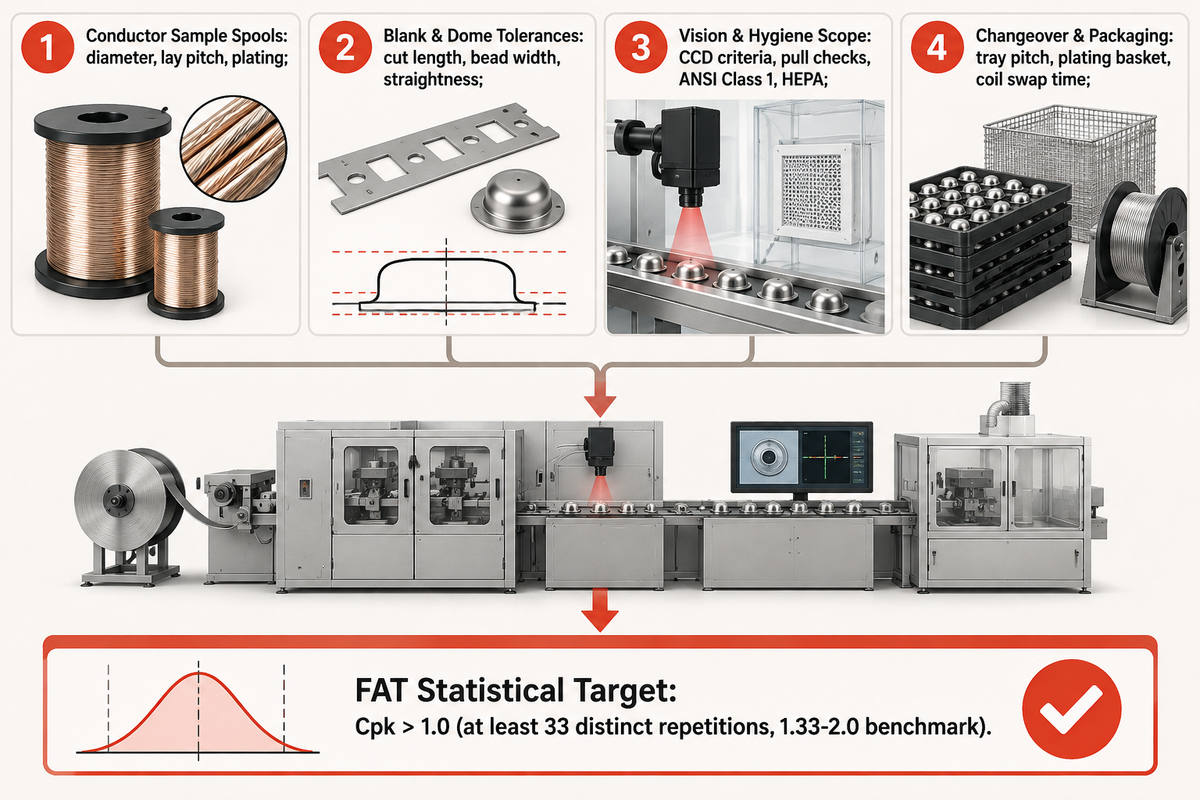
Fabricantes consolidados de conectores como Glenair e Omnetics vendem conjuntos de conectores QPL MIL-DTL-83513, e não máquinas autônomas de fabricação de pinos. Empresas que produzem suas próprias linhas internas de contatos atuam em parceria com construtores especializados em automação. Bobinas de amostra e metas estatísticas de aceitação NIST blindam cronogramas contra imprevistos de ferramental.
Essa divisão fica evidente nos catálogos públicos. A linha Micro-D da Glenair fornece conectores MIL-DTL-83513/01 até /33 qualificados pela DLA. A Omnetics fabrica linhas QPL Micro-D de 9 a 51 pinos utilizando contatos elásticos em BeCu. Nenhum desses fornecedores atua como fabricante de máquinas-ferramenta vendendo equipamentos automáticos de corte e soldagem para fábricas externas de arame.
A fabricante especializada em automação ZEUEE (fundada em 2005 em Shenzhen, China) opera uma base fabril de 20.000 m2 em Taihe com capacidade de usinagem de 0,005 mm para máquinas de preparação de arame, fusão a laser e inspeção óptica. Esclarecer os requisitos críticos de engenharia na solicitação de cotação evita atrasos de ferramental na qualificação de amostras. Inclua quatro itens técnicos em cada consulta aos fornecedores:
- Carretéis de amostra do condutor: forneça bobinas de produção de fio helicoidal em berílio-cobre ou bronze fosforoso informando diâmetro, passo da torção e banho superficial.
- Tolerâncias de esboço e domo: informe bandas aceitáveis de comprimento de corte, larguras limite da esfera de ponta para inserção na luva e exigências de retilineidade.
- Escopo de visão e higiene: defina critérios de aprovação/rejeição da câmera CCD, intervalos de tração destrutiva, laser Classe 1 ANSI e exaustão HEPA.
- Formato de troca e acondicionamento: especifique o passo das bandejas portadoras, transferência para cestos de banho galvânico e tempo admissível de troca por tamanho de carretel.
Fixe metas estatísticas quantitativas diretamente nos protocolos de Teste de Aceitação em Fábrica (FAT). Pelos critérios do Manual de Estatística de Engenharia do NIST, um processo capaz supera Cpk 1.0. Referências manufatureiras industriais apontam valores Cpk de 1.33, 1.5 ou 2.0. O NIST mostra ainda que testes estáveis de capabilidade exigem ao menos 33 repetições distintas para manter um intervalo de confiança de 95% com precisão de mais ou menos 25%. Combine esse lote de capabilidade com um estudo Gage R&R separando repetibilidade de curto prazo da câmera e reprodutibilidade do operador.
Próximo passo para dimensionamento de equipamento: explore opções de subsistemas chave na mão e classes nominais de produção na página de solução comercial da máquina de corte e soldagem de pinos torcidos ZEUEE. Envie as especificações do arame em carretel e tolerâncias alvo diretamente aos engenheiros de aplicação da ZEUEE.
Perguntas frequentes: engenharia e qualificação da máquina de corte e soldagem de pinos torcidos
Uma única máquina de corte e soldagem de pinos torcidos pode processar bitolas de arame Micro-D e Nano-D?
Sim, desde que os kits de conversão cubram canais de desempeno mais estreitos, folga de microcisalhamento e janelas ópticas menores para cabos Nano-D mais finos.
Migrar de esboços Micro-D com passo de 0.050 polegadas para condutores Nano-D com passo de 0.025 polegadas muda furos guia, força de aperto de pinças e geometria do ponto laser. Uma mesma máquina base atende ambas as famílias de conectores quando cabeçotes modulares de troca rápida, ópticas de ampliação recalibradas e receitas de pulso ainda menores em milissegundos são especificados já na RFQ inicial.
Por que a soldagem de ponta nas duas extremidades é preferida à soldagem em apenas uma ponta nos pinos torcidos?
A fusão bilateral impede o desfiamento dos fios tanto na ponta de acoplamento frontal quanto na extremidade traseira que entra nas luvas de crimpagem.
Enquanto um domo hemisférico liso e arredondado guia com precisão o encaixe cego dentro de soquetes fêmea banhados, um corte traseiro sem solda ainda se destorce no alimentador de peças vibratório e nas transferências. Vedar ambas as faces cortadas estabiliza o comprimento de corte do esboço, interrompe abertura traseira e acelera a inserção confiável de pinos nas estações de crimpagem de luvas de quatro indentações ao longo de vários turnos.
O arame em liga de cobre para pino torcido deve receber banho de ouro antes ou depois da soldagem a laser da ponta?
A maioria das operações de alta confiabilidade corta e solda primeiro arame nu ou com subcamada e depois deposita níquel e ouro em tambor sobre o esboço finalizado.
Fundir cabo de berílio-cobre sem revestimento antes da galvanoplastia evita que camadas superficiais de ouro fervam dentro dos domos de solda em solidificação e bloqueia porosidade intermetálica frágil. Realizar a eletrodeposição em tambor sobre esboços prontos depois sela uniformemente todo o corpo helicoidal da mola, a cintura arqueada ativa e o domo soldado sob barreiras protetoras de níquel e ouro.
Como os engenheiros decidem entre cisalhamento mecânico e corte a laser antes da fusão de ponta?
O cisalhamento mecânico de metal duro sob pinças opostas vence na maioria das linhas produtivas pela velocidade de ciclo, zero pré-dano térmico e pontas planas limpas.
Cortar arame de cobre helicoidal de sete fios com matrizes de cisalhamento casadas produz faces planas afiadas prontas para soldagem imediata. Frente ao corte a laser, matrizes mecânicas deixam superfícies sem rebarbas, enquanto o corte térmico deixa escória refundida frágil. O corte a laser desperdiça energia óptica valiosa tentando cortar feixes densos e altamente refletivos de cobre. O corte óptico empurra calor indesejado de volta rumo ao abaulamento temperado de berílio-cobre e lança poeira metálica perigosa na câmara fechada. Usa-se corte a laser apenas em fitas especiais muito frágeis e casos onde lâminas de aço distorcem o feixe ou deixam rebarba arrastada. Buchas guia duplas rígidas com insertos de carboneto de tungstênio de troca sem ferramentas entregam a repetibilidade exigida em séries automáticas longas.
Quais checagens com câmera CCD em linha devem ser incluídas para evitar que esferas de solda grandes demais travem luvas de crimpagem?
Exija medição telecêntrica do diâmetro máximo da esfera de solda, concentricidade coaxial do domo em relação à linha central do arame e detecção de fios soltos projetados.
Mesmo leve assimetria na esfera de solda desvia a ponta abaulada do pino além do chanfro da luva na carga, entortando contatos de crimpagem de quatro indentações. Detecção de borda subpixel de alto contraste, retroiluminação telecêntrica e varredura sem contato permitem que câmeras de visão inspecionem cada esboço no ritmo de indexação da linha. A iluminação frontal oblíqua revela tom marrom escuro de oxidação causado por falhas no fluxo de gás argônio protetor. Equipes de qualidade conduzem estudos formais de repetibilidade NIST para qualificar a ampliação da câmera antes de aprovar limiares de rejeição na aceitação em fábrica.
Quais normas de ventilação e cabine a laser aplicam-se ao soldar arame de pino de berílio-cobre?
Células que processam ligas com 0.1 por cento ou mais de berílio devem integrar cabines ópticas Classe 1 ANSI Z136.1 com captura de fumos HEPA OSHA 1910.1024.
Ligas de berílio-cobre aquecidas por pulsos de laser geram partículas tóxicas de óxido metálico e luz laser refletida dispersa que precisam permanecer contidas no interior da cabine. Um sistema de exaustão local com pressão negativa e filtro HEPA classificado com 99.97 por cento de eficiência a 0.3 micrômetros protege os trabalhadores abaixo do limite PEL de 8 horas de 0.2 microgramas por metro cúbico da OSHA. Cada painel removível deve usar intertravamentos elétricos duplos em série à prova de falha conforme o Manual Técnico OSHA para desligar na hora laser embutido Classe 4. Proteções físicas perimetrais em torno dos pontos de pinçamento do avanço automático e da cisalha rápida de metal duro também precisam seguir os requisitos de segurança OSHA 29 CFR 1910.212.
Quais lotes de arame de amostra e desenhos os fabricantes de máquinas precisam antes de cotar uma célula dedicada para pino torcido?
Envie desenhos completos da peça, certificados de têmpera da liga, tolerâncias alvo de comprimento de corte, bobinas de arame de teste em carretel e metas estatísticas FAT Cpk exigidas.
Nenhum integrador confiável garante retilineidade do fio ou fusão sólida da ponta apenas com tabelas nominais de catálogo. Fornecer bobinas reais de teste enroladas permite aos engenheiros medir memória elástica da bobina e resposta do filme superficial a pulsos de laser azul 450 nm ou IR, além de formação de rebarbas antes de fabricar matrizes sob medida. Pacotes claros de RFQ definem ainda o formato de descarga (bandejas portadoras versus cestos abertos de banho) e determinam folgas diárias de turno. Além disso, especifique lotes de validação FAT com pelo menos 33 pinos consecutivos para verificar o Cpk pelas diretrizes do NIST e avaliar a estabilidade de sua máquina automática de corte e célula de soldagem.
Publicado por ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd), Shenzhen, China. Este guia de engenharia de processos reúne normas técnicas militares, de segurança, metalúrgicas e de qualidade com exemplo aritmético calculado de OEE; desenhos do comprador e protocolos FAT regem a configuração da máquina.
Referências e fontes
- Defense Logistics Agency ASSIST: MIL-DTL-83513 Revisão H Emenda 2 (13 set 2023)
- OSHA 29 CFR 1910.1024: Norma de exposição permissível a berílio e filtragem HEPA
- Manual Técnico OSHA Seção III Capítulo 6: Riscos a laser e intertravamentos Classe 1
- Manual de Estatística de Engenharia do NIST: Índice de capabilidade Cpk e glossário metrológico
- NASA Johnson Space Center (MSC-TOPS-106): Radiografia e limites POD de trincas
- Choi et al. (NIH PMC, 2026): Revisão de soldagem de cobre a laser versus resistência
- Copper Development Association: Propriedades da liga de berílio-cobre C17200
- Materion: Endurecimento por envelhecimento e janelas térmicas para berílio-cobre conformado
- Iqbal & Sadeghian (ScienceDirect, 2023): Absorção em cobre com laser azul frente a infravermelho
- Kitagawa et al. (ScienceDirect, 2026): Amplitude de oscilação de feixe laser e limites de estabilidade
- ConnectorSupplier: Mecânica do pino torcido MIL-DTL-83513 e regras de exclusão de estanho
- ConnectorSupplier: Materiais de alta confiabilidade Micro-D, Nano-D e Alloy 290 C17200
- Military Embedded (2026): Guia de engenharia Micro-D versus Nano-D e D-Sub
- UTMEL (citando NASA NTRS 20220017466): Defeitos de preparação de fio e testes de tração
- Phoenix Laser: Largura empírica de ZTA a laser versus TIG em berílio-cobre
- Han’s Laser US (2026): União de fios de conectores com laser composto vermelho-azul
- OEE.com: Eficiência Global dos Equipamentos e fórmula de parada planejada
- USPTO US3258736A (IBM, 1966): Contato macho helicoidal elástico de arame
- USPTO US7775841B2 (QA Technology, 2010): Método de mandril e soquete soldado a laser
- Glenair: Catálogo de conectores Micro-D QPL MIL-DTL-83513 e ferragens
- Omnetics Connector Corp.: Linha de produtos Micro-D convencional e MIL-DTL-83513
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora