Entre em contato com a Zeyu lntelligent Industrial Company

Processo de montagem de conectores de fibra óptica, estação por estação

Atualizado em agosto de 2026 · Compilado a partir de normas publicadas e documentação de processos de fabricantes
O processo de montagem de conectores de fibra óptica é a sequência fabril que transforma fibra nua e um corpo de conector vazio em um cordão de conexão acabado e testado quanto à perda óptica; tudo acontece em ambiente interno, sem escada. Entre o carretel de fibra e o conector expedido há 8 estações: preparação do cabo, injeção de epóxi, cura, clivagem, polimento, geometria da face final, inspeção de limpeza e aceitação por perda óptica. Cada uma precisa atingir um valor específico.
A maior parte dos textos sobre terminação de conectores descreve outro trabalho: um técnico clivando e prendendo um conector rápido pré-polido em uma caixa de emenda. Em agosto de 2026, analisamos a primeira página de resultados para essa consulta específica: as seis referências por trás da Visão geral de IA do Google são tutoriais de instalação em campo, três deles em vídeos do YouTube, e nenhum dos cinco resultados orgânicos visíveis acompanha o processo dentro da fábrica. O conteúdo mais próximo, um tutorial sobre a anatomia do conector, termina na geometria da férula e do corpo. Se você faz terminações em campo, os guias de ferramental serão mais úteis do que qualquer coisa a seguir. Se você compra conectores montados, especifica esses produtos ou monta a linha de produção que os fabrica, estes são os valores pelos quais seu fornecedor é cobrado.
Especificações rápidas
| Proporção de conectores que usam epóxi curado por calor | Cerca de 95%, incluindo cordões de conexão fabricados em fábrica |
|---|---|
| Cura típica em estufa | Cerca de 5 min na temperatura da estufa; 65 °C por 15 min, mais 15 min de resfriamento em um procedimento de laboratório; durante a noite em temperatura ambiente |
| Sequência de polimento | De 3 a 6 etapas com filmes abrasivos, de 30 µm a 0,01 µm, conforme o material da férula |
| Faixa de geometria da face final | Raio de 7–25 mm UPC, 7–12 mm APC; deslocamento do ápice inferior a 50 µm; altura da fibra na casa das dezenas de nanômetros |
| Aceitação por perda óptica | Grau B: média de 0,12 dB, máximo de 0,25 dB para mais de 97% das amostras |
| Limite mínimo de arrancamento entre o cabo e o terminal | 98 N (22 lbf), mantidos por pelo menos um minuto |
Escada de rendimento das 8 estações: o que abrange o processo de montagem de conectores de fibra óptica
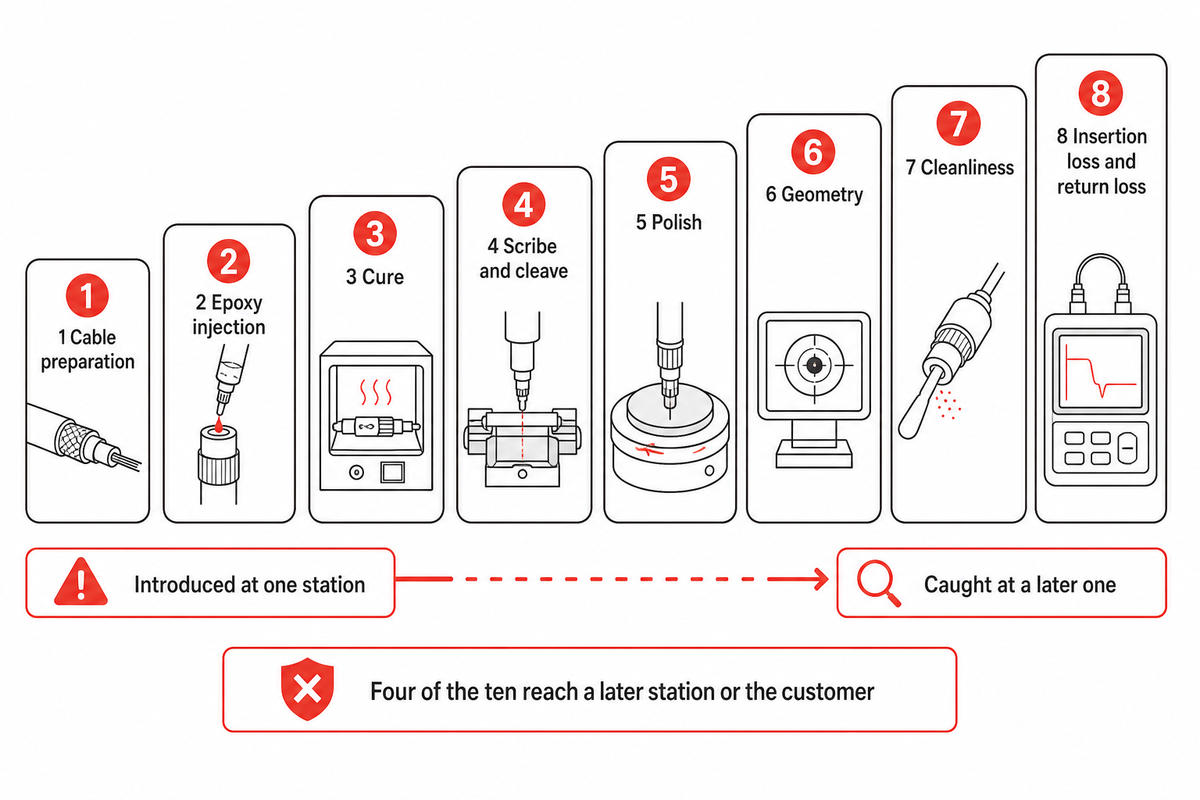
A montagem de conectores na fábrica é a sequência de adesivação e polimento que fixa uma fibra nua à férula, remove o excesso, dá à face final uma geometria óptica e comprova o resultado por medição. A terminação em campo é outro trabalho, com ferramentas diferentes: um segmento de fibra pré-polido já fica dentro do conector, e a tarefa do técnico é clivar a fibra e prendê-la contra esse segmento.
Essa distinção não é uma questão de opinião. Como entidade certificadora, e não como fornecedor, a Fiber Optic Association afirma em suas orientações sobre conectores adesivados e polidos que cerca de 95% de todos os conectores, incluindo todos os cordões de conexão fabricados em fábrica, usam epóxi curado por calor. Ao mesmo tempo, entre profissionais de instalação em campo, prevalece a ideia de que ninguém mais usa epóxi e polimento. As duas afirmações são verdadeiras em seus respectivos contextos, e essa conciliação é o ponto deste artigo: a adesivação e o polimento não desapareceram; foram transferidos para dentro da fábrica.
Essa migração descreve a produção comercial em volume, não todos os contextos. A MIL-STD-2042-5, Métodos padrão para instalação da topologia de cabos de fibra óptica em navios da Marinha (conectores e interconexões), continua sendo uma norma ativa da Marinha dos Estados Unidos, com métodos detalhados para instalar conectores de cabos de fibra óptica e dispositivos de interconexão; a revisão C foi publicada em 2016. Cabos danificados no mar não podem ser enviados de volta à fábrica. A terminação em campo não está obsoleta: é uma norma militar de instalação mantida em vigor, paralela a um mercado comercial amplamente centralizado.
Tenha o mapa abaixo em mente durante o restante do artigo. Cada defeito que esse processo pode gerar surge em uma estação e é detectado em outra, mais adiante; o intervalo entre essas duas colunas é onde ocorre o descarte.
| Estação | Tipo de defeito que pode surgir | Estação que detecta o defeito | Medição que detecta o defeito | O defeito chega ao cliente se |
|---|---|---|---|---|
| 1 Preparação do cabo | Fibras de aramida não capturadas sob a crimpagem | Nenhuma medição óptica — apenas um ensaio de tração | Arrancamento entre cabo e terminal, 98 N mantidos por um minuto | A retenção é verificada por amostragem, não em cada peça |
| 1 Preparação do cabo | Revestimento de proteção danificado durante a decapagem | Ensaio final de perda óptica, às vezes meses depois | Variação da perda de inserção, falha mecânica sob flexão | O entalhe é superficial o bastante para passar no ensaio final |
| 2 Injeção de epóxi | Furo com pouco epóxi, sem gota na face da férula | Polimento, quando a fibra recua | A altura da fibra fica negativa; rebaixo visível | A geometria não é medida em cada peça |
| 2 Injeção de epóxi | Bolhas de ar deixadas na linha de adesão | Ensaio de tração ou ciclagem térmica | Redução da força de arrancamento | Não é feita amostragem ambiental do lote |
| 3 Cura | Gota parcialmente curada, ainda macia | Polimento imediato | Espalhamento do epóxi, movimento axial da fibra, geometria instável | Raramente — esse defeito aparece claramente na estação seguinte |
| 4 Marcação e clivagem | Trinca que se propaga para dentro do furo da férula | Inspeção ao microscópio com iluminação traseira | Trincas visíveis apenas com iluminação traseira | Inspeção apenas com iluminação frontal |
| 5 Polimento | Fibra abaixo da superfície da férula | Interferômetro | Altura negativa da fibra | A perda óptica é aprovada e a geometria não é verificada |
| 5 Polimento | Camada superficial alterada que aumenta a reflexão | Apenas ensaio de perda de retorno | Perda de retorno em dB — invisível em qualquer microscópio | A perda de retorno é inferida pela aparência |
| 6 Geometria | Deslocamento do ápice fora da faixa permitida | Interferômetro, na mesma estação | Deslocamento do ápice em µm comparado ao limite da família de conectores | A geometria é verificada por amostragem do lote |
| 7 Limpeza | Partículas que se depositam após o ensaio final | Ninguém — o selo não impede que isso aconteça | Inspeção no ponto de acoplamento, pelo usuário | Sempre. Este é um defeito estrutural, não uma falha de processo |
Compilado a partir das normas e fontes sobre processos citadas neste artigo; as medições de aceitação nas colunas quatro e cinco são as indicadas nesses documentos.
Quatro desses dez defeitos só são detectados em uma estação posterior ou pelo cliente, e não pelo operador que os causou. Essa distância justifica as medições e explica por que as três últimas estações existem.
Estação 1: preparação do cabo e crimpagem que prende o corpo do conector de fibra óptica
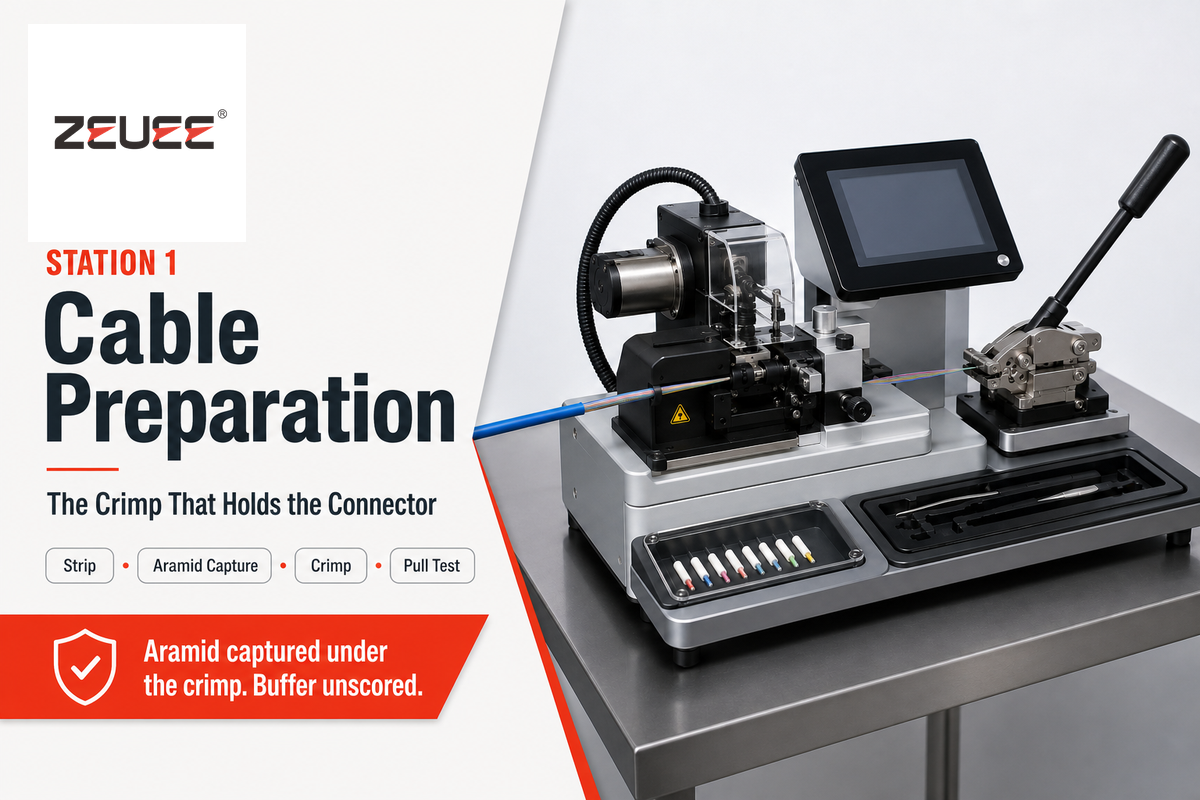
A preparação do cabo termina com 2 limites publicados de força de arrancamento, não 1. A MIL-PRF-29504C com Emenda 1, especificação de desempenho da Agência de Logística de Defesa dos Estados Unidos para terminais de fibra óptica, estabelece força mínima de arrancamento de 14 N (3,1 lbf) entre a fibra e o terminal e de 98 N (22 lbf) entre o cabo e o terminal, com cada força mantida por pelo menos um minuto.
Nenhum dos valores é o critério de aceitação da crimpagem, e esse é o ponto útil. A especificação define 2 limites porque o vidro dentro do terminal e o cabo na proteção contra tração são 2 itens diferentes, retidos por 2 mecanismos distintos. Luvas de crimpagem que prendem a capa, mas não capturam o elemento de resistência de aramida, passam em um puxão superficial e falham no ensaio de 98 N, porque a carga passa por uma capa plástica, em vez de pelo fio projetado para suportá-la. Pela especificação, a aprovação também exige que não haja danos na capa, falha da luva de crimpagem, deformação do terminal nem desprendimento do cabo: são 4 observações distintas, não uma única decisão de aprovado ou reprovado.
O material recebido também tem seu próprio critério. A ITU-T L.101 (08/2024) indica como valor normal de referência uma deformação equivalente a 1% no ensaio de resistência da fibra, permitindo uma deformação diferente, acordada entre as partes, ou maior para aplicações específicas. Uma fibra que chega à fábrica abaixo desse limite não se torna aceitável só porque o conector montado em sua extremidade foi bem fabricado.
A concentricidade da férula também é definida nesta estação, antes de qualquer adesivo ser aplicado: a excentricidade do furo em relação ao diâmetro externo da férula estabelece um limite mínimo para a perda do par acoplado, que nenhum polimento consegue superar.
Estação 2: seleção do epóxi, dosagem e injeção na férula
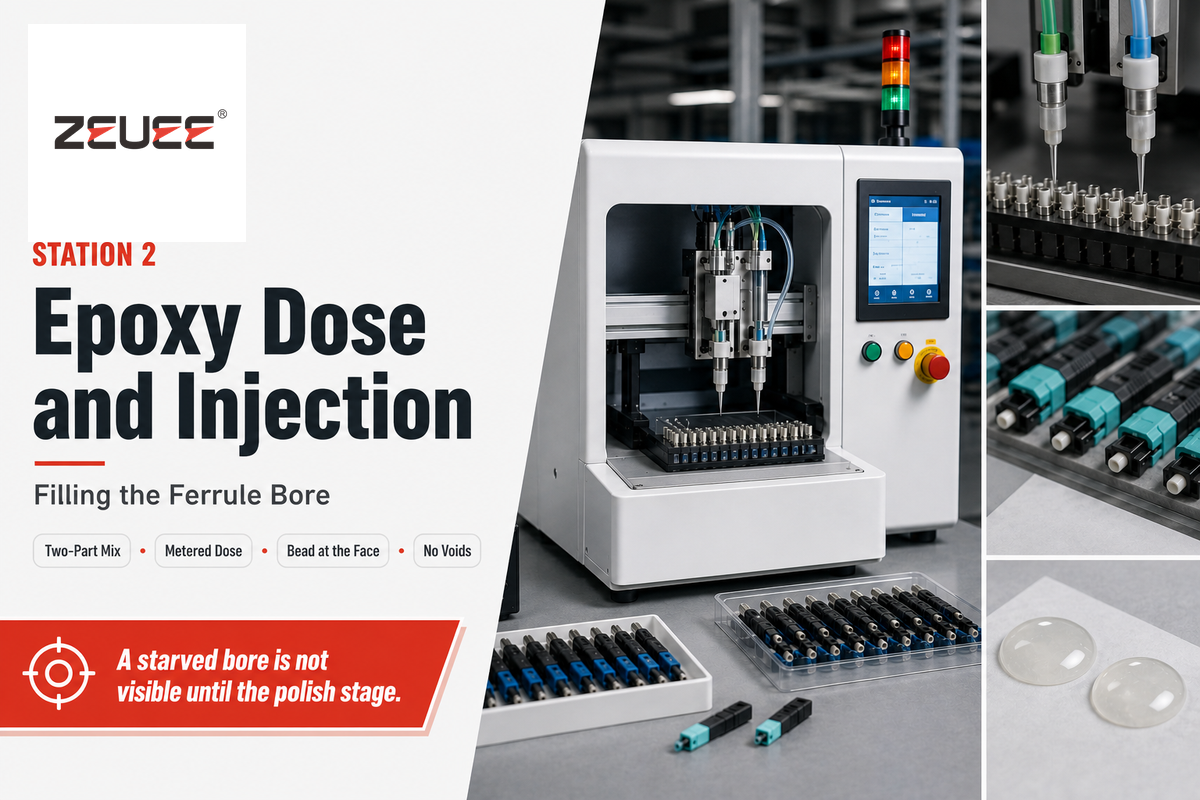
A seleção do epóxi define o formato de toda a linha, pois o adesivo traz consigo 2 prazos que correm em direções opostas. O tempo de cura determina por quanto tempo um conector ocupa a estufa. A vida útil da mistura determina por quanto tempo um lote misturado permanece utilizável e, portanto, quantos conectores podem ser atendidos por mistura antes que ela seja descartada.
As faixas publicadas são amplas. Sistemas que curam em temperatura ambiente podem ter vida útil de trabalho de cerca de meia hora e curar durante a noite. Sistemas de cura rápida atingem resistência suficiente para o polimento em até uma hora, mas oferecem apenas cinco minutos de vida útil da mistura, limitando bastante o tamanho do lote. Sistemas para alta temperatura, incluindo a classe especificada para operação contínua a 250 °C, podem oferecer uma janela de trabalho de quatro horas, mas exigem uma estufa. As orientações da FOA descrevem a mesma compensação no chão de fábrica: um epóxi com vida útil de trabalho de 30 minutos permite ao operador preparar uma bandeja de conectores; em seguida, uma estufa com 20 posições, que cura em cerca de cinco minutos, processa essa bandeja rapidamente.
É na dosagem que se economiza. Um gerente de produção de uma empresa alemã de montagem resumiu a tolerância com clareza: o dispositivo de dosagem é pré-ajustado para a combinação específica de fibra e conector, porque cada miligrama conta.
“Cada miligrama conta.” Os dispositivos de dosagem são pré-ajustados para cada combinação específica de fibra e conector, em vez de serem configurados uma única vez para toda a linha.
Dr. Stefan Hanf, gerente de produção, LASER COMPONENTS Germany GmbH
2 modos de falha delimitam a dosagem correta. Furos com pouco epóxi deixam a fibra aderida ao longo de um trecho curto demais; a fibra então recua sob a pressão do polimento. Quando há epóxi em excesso, a cavidade atrás da férula no corpo do conector fica preenchida com epóxi curado, que trava a proteção contra tração e concentra a tensão em um único ponto a cada flexão do cabo. A separação entre esses extremos é definida por um alvo visual publicado no procedimento de conectorização do MIT OpenCourseWare 6.161: injete pela parte traseira do corpo do conector até surgir uma gota na face externa da férula e expulse primeiro o ar da seringa, pois as bolhas deixadas no epóxi curado enfraquecem a adesão. O mesmo procedimento manda verificar a férula antes do uso, olhando pelo furo em direção a uma luz a 30 to 45 cm de distância, e exige que, no teste de encaixe, pelo menos 2,5 mm de fibra ultrapassem a ponta da férula.
Estação 3: programa de cura e janela entre cura e clivagem
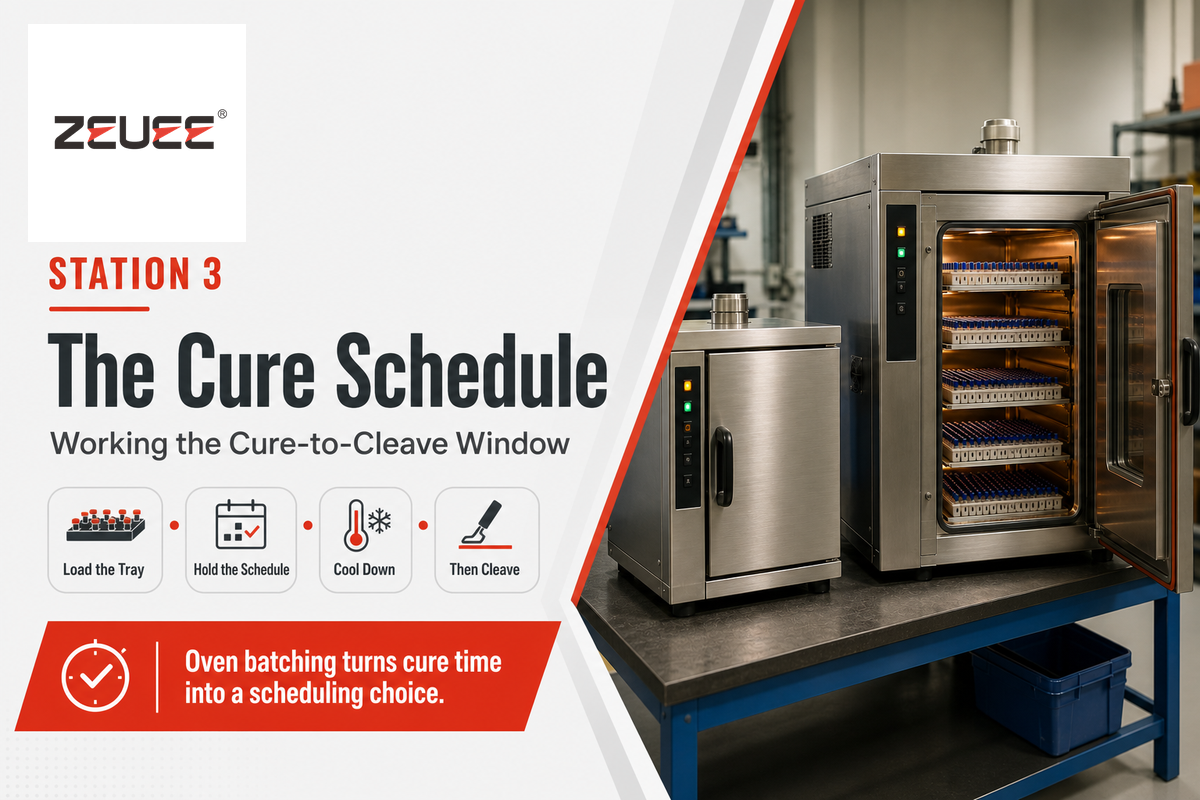
Se uma linha trata a cura como um tempo de permanência fixo, o parâmetro que realmente importa já foi ignorado. Não existe o cronograma de cura. As condições publicadas para epóxis usados em conectores variam de cinco minutos em um forno a uma noite inteira sobre uma bancada, porque a cura depende do sistema adesivo, e não do processo; qualquer folha de processo que informe um único valor universal está citando o valor do próprio fornecedor.
Chamamos de janela entre cura e clivagem o intervalo entre a cura completa e a etapa de marcação e clivagem. É o período em que a gota já tem resistência suficiente para manter a fibra durante a clivagem e o polimento, mas a linha ainda não incorreu no custo de manter peças em espera diante da polidora. A maioria das fichas de processo não especifica esse intervalo; vale pedir ao fornecedor que o informe, porque 2 falhas bastante diferentes ocorrem em cada extremo.
Se a clivagem ocorrer cedo demais, a gota ainda estará flexível. A fibra se move sob o riscador, o segmento se rompe em ângulo e, sob a pressão do polimento, a fibra inteira recua dentro do furo. Isso produz altura negativa da fibra, que será reprovada na inspeção geométrica da estação seis, depois de todas as etapas anteriores já terem sido pagas.
Esperar demais não causa ruptura, mas a premissa de trabalho do programa deixa de ser válida sem que ninguém perceba. Mais rápido também não significa automaticamente melhor. Uma pesquisa publicada na NTT Technical Review sobre conectores ópticos montados em campo demonstra esse ponto contraintuitivo com um valor: a folga entre a fibra e o furo da férula é inferior a 1 µm e, em uma linha de adesão tão fina, o cianoacrilato de cura instantânea produz uma adesão fraca. O primer foi projetado para retardar o endurecimento e atingir resistência suficiente para polimento cerca de cinco minutos após a adesão, em vez de instantaneamente. O mesmo artigo informa que uma cura convencional por calor leva mais de 30 minutos acima de 100 °C.
💡 Dica profissional
Ao avaliar um fornecedor, peça a vida útil da mistura e o programa de cura em conjunto. Cinco minutos de vida útil da mistura com cura de uma hora, comparados a quatro horas de vida útil e cura em estufa, descrevem linhas de produção completamente diferentes; apenas uma delas consegue absorver uma interrupção sem descartar um lote misturado.
Estação 4: marcação, clivagem e primeira inspeção das extremidades da fibra
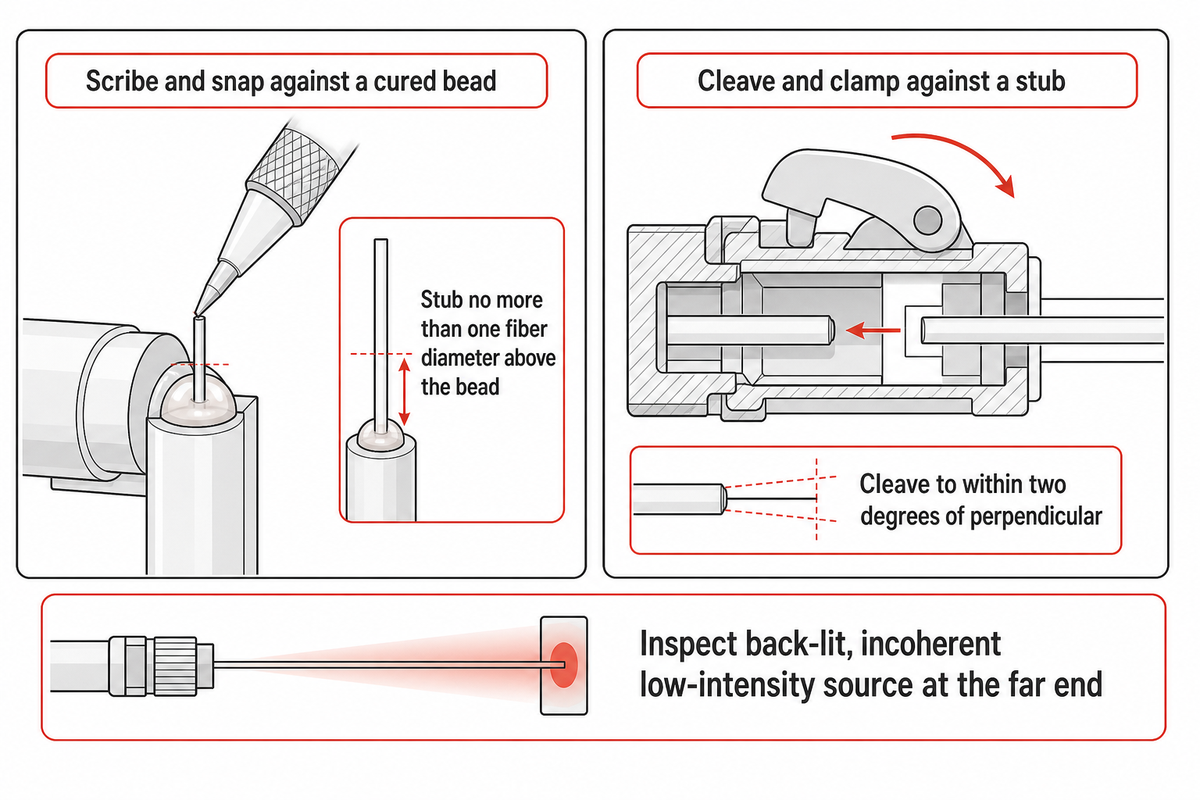
A marcação e a clivagem removem o excesso de fibra que se projeta acima da gota de epóxi curado. Isso ocorre antes de qualquer abrasivo tocar a peça por um motivo específico: uma trinca introduzida nesta etapa pode se propagar até o furo da férula, onde nenhuma etapa posterior de polimento conseguirá removê-la e nenhum microscópio com iluminação frontal conseguirá detectá-la. O procedimento do MIT recomenda riscar a fibra logo acima da gota de epóxi e deixar um segmento que se projete no máximo um diâmetro de fibra acima dela, para que a primeira etapa de polimento remova material, em vez de um longo braço de alavanca de vidro.
É nesta etapa que a prática aeroespacial difere de forma útil da prática comercial. A NASA-STD-8739.5, Terminações de fibra óptica, conjuntos de cabos e instalação, exige inspeção das fibras com iluminação traseira, usando uma fonte incoerente de baixa intensidade na extremidade oposta do cabo. A iluminação traseira revela trincas que a iluminação frontal oculta. A mesma norma inclui o movimento axial da fibra dentro da férula, chamado de pistoneamento, como item de inspeção específico após novo ensaio; também trata a geometria e a qualidade da face final como 2 verificações de conformidade distintas, e não como uma só.
Como é a mesma etapa em uma terminação em campo
A terminação em campo chega ao mesmo ponto por outro caminho, e essa diferença facilita visualizar as restrições da fábrica. Um técnico remove a capa plástica da extremidade da fibra, remove o revestimento da fibra e a limpa com um lenço que não solte fiapos e álcool.
Em seguida, o técnico insere a fibra no conector até que sua extremidade encoste no segmento de fibra instalado na fábrica dentro da férula. Um mecanismo de came ou cunha mantém o conector fechado para fixar a fibra, e uma luva de crimpagem é deslizada sobre o conector e o cabo que entra pela parte traseira. As botas são colocadas primeiro na fibra, antes de tudo isso; esquecer uma é o motivo pelo qual tantas terminações que, de outro modo, seriam boas precisam ser cortadas e refeitas. Conectores pré-polidos são usados dessa forma tanto em trabalhos multimodo quanto monomodo. As instruções dos fabricantes normalmente exigem que a fibra seja clivada com desvio máximo de dois graus em relação à perpendicular, pois uma extremidade que não fique perpendicular deixa uma folga de ar em forma de cunha contra o segmento, que o gel de índice não consegue compensar por completo.
A terminação adesivada substitui esse encaixe por uma união adesiva. Em vez de encostar em um segmento de fibra instalado na fábrica, a fibra é inserida através do epóxi e curada no lugar dentro do corpo do conector. Em seguida, o operador precisa riscar delicadamente, com um riscador de carbeto, o excesso de fibra que se projeta acima da gota e quebrá-la de forma limpa. Ninguém usa um clivador para cortar a fibra nesta etapa, pois o segmento é curto demais para ser preso. Essa única diferença — riscar e quebrar a fibra contra uma gota curada, em vez de clivá-la e prendê-la contra um segmento — explica por que conectores mecânicos de fibra podem ser instalados por um usuário ocasional, enquanto os adesivados são mais adequados a quem os instala diariamente.
⚠️ Importante
A NASA-STD-8739.5 não permite retrabalho na face final trincada de um conjunto de voo: o conjunto deve ser reterminado ou descartado. Ela também incorpora da NASA-STD-8739.6 a exigência de que os operadores não inspecionem o próprio trabalho. Linhas comerciais podem adotar um critério menos rigoroso, mas devem fazê-lo deliberadamente, em vez de simplesmente omitir a inspeção.
Estação 5: polimento em várias etapas da face final do conector de fibra óptica
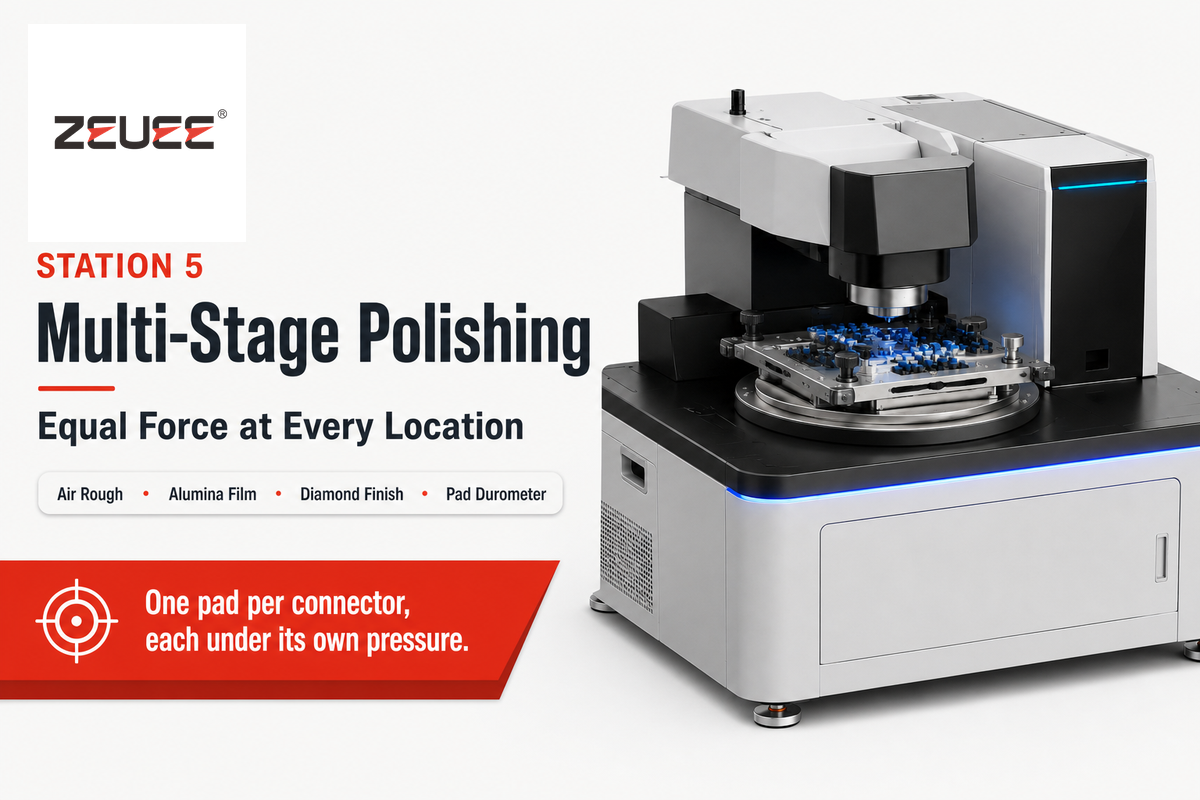
O polimento passa por três a seis etapas de filme abrasivo, e a quantidade de etapas é definida pelo material da virola, não pela ambição. As sequências publicadas vão de uma sequência de três etapas, 12 / 3 / 0,3 µm, a uma sequência de cinco etapas para cerâmica, que começa em 30 µm e termina em 0,01 µm. Nenhuma das sequências publicadas é exatamente igual às demais, o que mostra que a quantidade de etapas não é a especificação.
A lógica, porém, é consistente. Uma etapa grossa remove a sobra da fibra e o excesso de epóxi. Uma etapa de conformação estabelece a curvatura. Uma etapa de remoção de riscos elimina os danos deixados pela etapa grossa. Há uma etapa final por motivos ópticos, não geométricos: ela trata a camada superficial alterada que o polimento abrasivo deixa no vidro, cuja mudança no índice de refração aumenta a reflexão sem alterar nada que possa ser detectado ao microscópio.
A escolha do abrasivo deve corresponder ao material mais duro na face final, e errar nessa escolha produz a falha que muitos consideram impossível. Em Cabling Installation & Maintenance, Mike A. Reed, da Methode Electronics, explica o mecanismo: o polimento excessivo pode prejudicar o desempenho do conector tanto quanto o polimento insuficiente, porque o filme padrão de óxido de alumínio remove vidro e epóxi, mas não cerâmica. Se o polimento continuar depois que a cerâmica parar de ser removida, o vidro continuará recuando até a fibra ficar abaixo da superfície da virola. O pontilhado dentro e ao redor da região do núcleo e da casca é o sintoma após uma etapa final com óxido de alumínio de 0,3 µm. A recuperação é feita com filme de diamante de um mícron em uma almofada resiliente, com água destilada e cerca de dez movimentos em forma de oito, porque o diamante remove a cerâmica e expõe vidro novo; o óxido de alumínio não consegue fazer isso.
As orientações da FOA apresentam a mesma regra pelo outro ângulo: alumina para vidro e epóxi, diamante quando é necessária geometria monomodo, além de uma especificação da almofada fácil de ignorar na folha de processo: uma almofada de borracha de 1/8-inch (3 mm), dureza 80, e a instrução em três palavras: não faça polimento excessivo.
📐 Nota de engenharia
A dureza da almofada e a granulometria do filme formam um par combinado, não são ajustes independentes. Almofadas mais macias permitem que o filme acompanhe a borda da virola e reduza o raio de curvatura em direção ao limite inferior da faixa de 7–25 mm; uma almofada mais dura achata a curvatura em direção ao limite superior e aumenta o deslocamento do ápice se o dispositivo de fixação não estiver alinhado em esquadro. Se uma linha trocar de fornecedor de filme sem requalificar a almofada, espere que o interferômetro da estação seis comece a rejeitar peças aprovadas no teste de perda.
Estação 6: geometria da face final medida no interferômetro
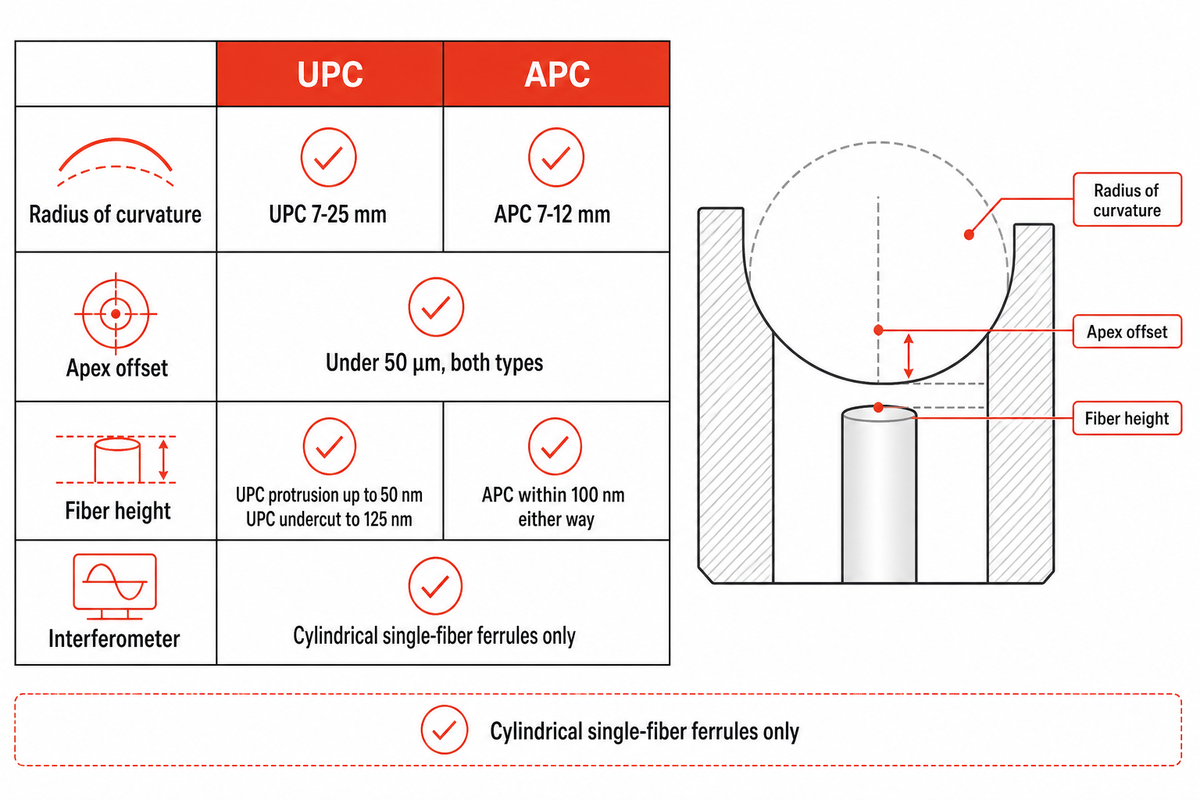
A geometria da face final é avaliada por três números: raio de curvatura, deslocamento do ápice e altura da fibra. O raio de curvatura é o raio de uma esfera ajustada a um anel ao redor da fibra, não à face inteira. O deslocamento do ápice é a distância lateral entre o vértice dessa esfera e o centro da fibra. A altura da fibra é a posição da fibra em relação à superfície da virola ao redor: positiva quando se projeta para fora e negativa quando fica rebaixada.
Esses três números descrevem virolas cilíndricas de fibra única, PC, UPC e APC. Eles não constituem um modelo geral da geometria dos conectores, e a matriz abaixo especifica esse escopo na legenda por um motivo explicado logo depois.
| Parâmetro | UPC | APC | Instrumento | O que falha quando há desvio |
|---|---|---|---|---|
| Raio de curvatura | 7–25 mm | 7–12 mm | Interferômetro | O contato físico se perde no núcleo; a perda de inserção aumenta |
| Área de ajuste da esfera | Anel, 250 µm externo / 140 µm interno | Mesma convenção de anel | Software do interferômetro | Dois laboratórios informam raios diferentes para uma mesma peça |
| Deslocamento do ápice | Menos de 50 µm | Menos de 50 µm | Interferômetro | O ponto de contato se desloca para fora do núcleo; a perda e a refletância pioram |
| Altura da fibra, projeção | Até +50 nm | Dentro de ±100 nm | Interferômetro | Danos à fibra em acoplamentos repetidos |
| Altura da fibra, rebaixo | Até −125 nm | Dentro de ±100 nm | Interferômetro | Folga de ar na interface; a perda de retorno cai drasticamente |
| Ângulo da face final | Nominalmente plana | Ângulo nominal de 8 graus | Interferômetro | Desalinhamento dos ângulos durante o acoplamento; grande penalidade de perda |
| Alinhamento entre a chave e o ângulo | Não aplicável | Obrigatório | Dispositivo de fixação e interferômetro em conjunto | Um ângulo correto na posição rotacional errada ainda causa falha |
| Qualidade da superfície após a etapa final | Sem riscos no núcleo | Sem riscos no núcleo | Microscópio de inspeção de fibra | A perda de inserção aumenta; a perda de retorno pode não mudar |
| Documentos aplicáveis | Série IEC 61755 para a interface; Telcordia GR-326-CORE para qualificação | O mesmo, com a parte referente à virola angular | Série IEC 61300 para o método de medição | Citar “a norma IEC” sem o número da série não cita norma alguma |
Valores-limite publicados pelo Hexatronic Data Center com atribuição à Telcordia GR-326-CORE. As versões desses limites publicadas por fornecedores divergem nos extremos das faixas; outros fornecedores publicam 10–25 mm para UPC e 5–12 mm para APC, o que reforça a necessidade de perguntar de qual documento veio o limite citado. Essa interface dimensional é definida na IEC 61755-3-1:2024 para virolas retas de zircônia e na IEC 61755-3-2:2024 para virolas angulares; ambas são pagas. O método de medição está na série IEC 61300. Se um fornecedor informar uma faixa, pergunte de qual desses dois documentos ela vem.
As virolas retangulares multifibras seguem sua própria norma, em vez de serem avaliadas por esses três números. IEC 61300-3-30:2026, edição 3.0, publicada em 27 July 2026, mede a geometria de virolas retangulares multifibras por meio de quatro atributos diferentes: posição da fibra em relação à face final, ângulo da face final em relação aos orifícios-guia, raios das pontas das fibras e rebaixo do núcleo para fibras multimodo. Apenas o raio da ponta tem alguma semelhança com o conjunto de parâmetros de fibra única, e um ângulo medido em relação aos orifícios-guia não tem equivalente em fibra única, porque uma virola de fibra única não tem orifícios-guia. A edição 3 acrescenta tabelas de limites geométricos para virolas de 16, 24 e 32 fibras, indicando diretamente a tendência de densidade dos conectores multifibras.
Estação 7: inspeção da limpeza da face final antes do envio do conector
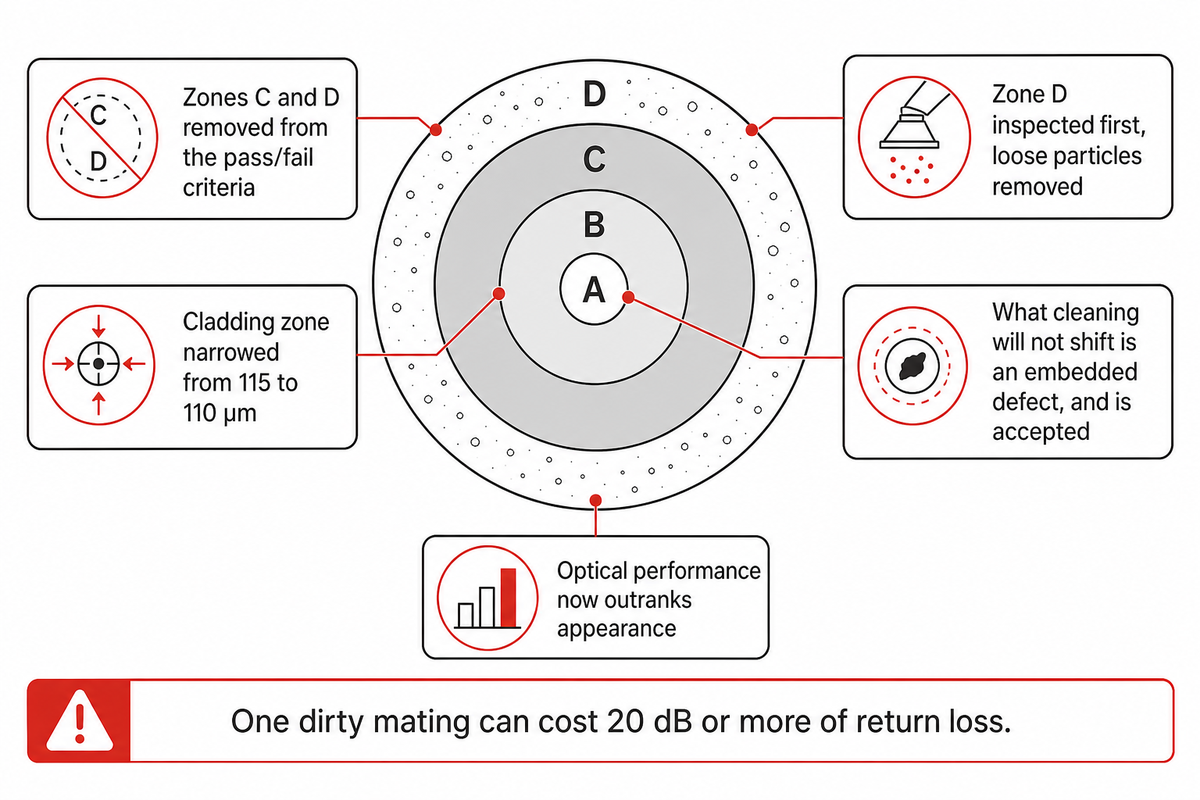
Para a limpeza da face final, a norma mudou de critério em 2022, e a maior parte do setor ainda não se adaptou. IEC 61300-3-35:2022, método de inspeção visual da face final da série de exames e medições IEC 61300, elimina completamente as zonas C (adesivo) e D (contato) dos critérios de aprovação ou reprovação na edição 3. A zona D agora é inspecionada primeiro, as partículas soltas são removidas e tudo o que não sair após limpezas repetidas é considerado um defeito incorporado e aceito.
Mais adiante está a mudança de maior impacto. A edição 3 acrescenta a declaração de que um conector não pode ser rejeitado apenas por uma inspeção visual reprovada: o que determina seu uso é o atendimento ao desempenho óptico especificado. Assim, uma face que foi limpa de resíduos soltos e ainda parece inadequada pode ser enviada se passar nos testes de perda de inserção e perda de retorno. O desempenho óptico agora tem prioridade sobre a aparência. Toda página de fornecedor que descreva a inspeção da face final como um critério de aprovação ou reprovação baseado na aparência está descrevendo a prática da edição 2. Os critérios das zonas A e B também foram ligeiramente flexibilizados e melhor definidos, e a própria zona da casca foi reduzida de 115 para 110 µm, porque a contaminação na extremidade da casca não atenua significativamente a luz. Em arranjos retangulares, a virola inteira é inspecionada e limpa antes da avaliação das zonas A e B de cada fibra.
A contaminação merece a atenção que recebe. A análise da Fluke Networks sobre as causas da perda de retorno aponta faces finais sujas como principal causa, com ampla diferença; um único acoplamento sujo pode degradar a perda de retorno em 20 dB ou mais. Vinte decibéis é a diferença entre um conector de 45 dB e outro abaixo de 26 dB, uma queda de três categorias em um único acoplamento.
Cabe uma ressalva importante e honesta, sobre algo que a fábrica não pode corrigir. A FOA recomenda inspecionar e limpar cabos de conexão novos, retirados de embalagens lacradas, antes do uso. As fábricas garantem a face final no momento do teste final; a embalagem não preserva esse estado. Para a limpeza, recomenda-se álcool isopropílico a 99%, em vez dos 70% vendidos como álcool para fricção, porque o restante da concentração mais baixa é água, que deixa resíduos em uma face prestes a ser acoplada.
Estação 8: aceitação da perda de inserção e da perda de retorno
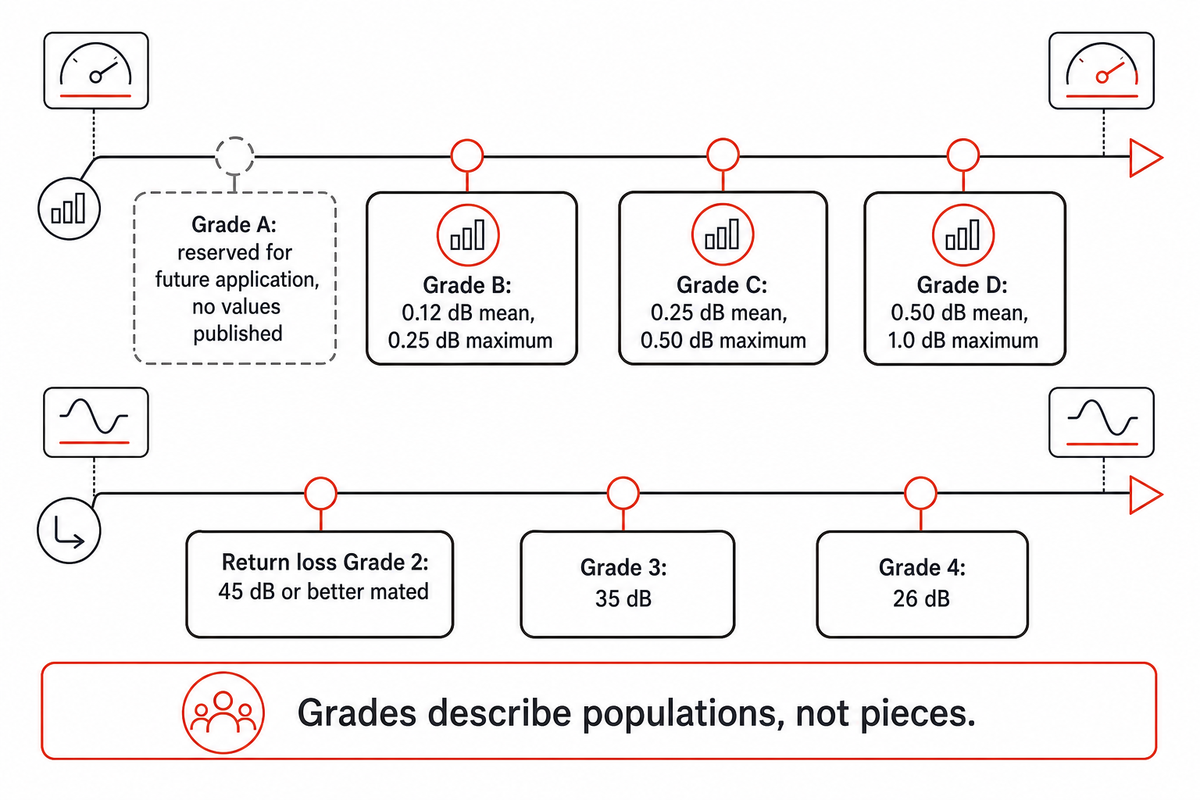
A aceitação da perda do conector é definida por um par de números associado a um critério populacional, e o valor único citado na maioria das páginas de fornecedores não corresponde a nenhum deles. Pelas categorias de atenuação definidas na IEC 61755-1 e apresentadas em tabelas na IEC 61755-2-1:2022, um conector de categoria B tem atenuação média de 0,12 dB ou menos e atenuação máxima de 0,25 dB ou menos em mais de 97% das amostras. A categoria C corresponde a 0,25 dB de média e 0,50 dB de máximo; a categoria D, a 0,50 dB e 1,0 dB. A categoria A aparece nessa tabela sem valores e fica reservada para aplicações futuras. Portanto, hoje, B é a melhor categoria de atenuação que um conector de fibra óptica pode atingir. As categorias de perda de retorno são definidas separadamente e, com exceção da categoria 1, descrevem fibras de contato sem ângulo: categoria 2, 45 dB ou melhor quando acoplada; categoria 3, 35 dB; categoria 4, 26 dB. A categoria 1, de 60 dB ou melhor, é reservada para fibras com contato físico angular conforme a IEC 61755-2-2.
As categorias descrevem populações, não peças individuais. EN IEC 61755-1:2022 define essas categorias dentro de uma estrutura de população com acoplamentos aleatórios. A atenuação é medida pela IEC 61300-3-34 para conectores de fibra única e pela IEC 61300-3-45 para conectores multifibras; a perda de retorno é medida pela IEC 61300-3-6. As categorias são válidas de 1310 nm a 1625 nm. A IEC 61753-1 é a norma de desempenho usada para qualificar o produto acabado, uma questão diferente do resultado de uma única peça em uma bancada. O que a norma permite afirmar é “esta linha produz conectores de categoria B”, não “este conector é de categoria B”. Confundir o valor por unidade com a categoria certificada da população é o erro de especificação mais comum nesse mercado.
Veja o cálculo para um trecho real, usando uma fonte de luz e um medidor de potência a 1310 nm. Considere um trecho monomodo de 4 km, com quatro pares acoplados e duas emendas por fusão. A atenuação da fibra de 0,35 dB/km ao longo de 4 km resulta em 1,40 dB. Quatro pares acoplados, com a margem de 0,3 dB por par permitida pela FOA no orçamento do enlace, resultam em 1,20 dB. Duas emendas a 0,1 dB resultam em 0,20 dB. Total: 2,80 dB. Em comparação com um par de transmissor e receptor de fibra óptica com orçamento de potência de 5 dB, a margem é de 2,20 dB. Agora substitua a margem permitida para conectores pelo máximo de 0,75 dB por conexão da ANSI/TIA-568: os quatro pares custam 3,00 dB, o enlace totaliza 4,60 dB e a margem cai para 0,40 dB. A orientação da FOA é clara sobre qual valor descreve a realidade: 0,75 dB não é um bom conector, e os conectores multimodo terminados em campo atualmente devem ficar abaixo de 0,3 dB, enquanto os conectores monomodo de fábrica ficam na faixa de 0.1 a 0,2 dB.
O que as oito estações não testam
Tudo o que foi descrito acima mede o processo. A qualificação do produto ocorre em um regime separado, realizado em amostras, não em todas as peças, e os compradores quase nunca recebem seus resultados. A IEC 61753-022-02:2026, primeira edição que substitui o documento de 2012, abrange conectores multimodo terminados como rabichos ópticos e cabos de conexão para a categoria C, ambiente controlado.
As mudanças em relação à edição anterior são os detalhes que vale citar: inclusão de um ensaio de torção; redução de 120 s para 60 s no mínimo para retenção da fibra e do cabo em cabos reforçados; exclusão do ensaio de carga lateral estática; avaliação da flexão do alívio de tensão pela mudança na atenuação, em vez da perda transitória; redução de 500 ciclos para 200 na durabilidade de acoplamento de conectores com virola cilíndrica; inclusão de durabilidade de acoplamento para conectores com virola retangular, com 50 ciclos; e um novo Anexo B sobre o exame visual do movimento da capa externa do cabo durante os ensaios de variação de temperatura, retenção do cabo e alívio de tensão.
Compradores que comparam fornecedores por fotos da face final e um relatório de perda estão comparando resultados de processo. Perguntar contra qual norma de desempenho e categoria a montagem foi qualificada é uma questão diferente e custa pouco.
Montagem com epóxi e polimento em comparação com conectores splice-on, mecânicos e pré-terminados
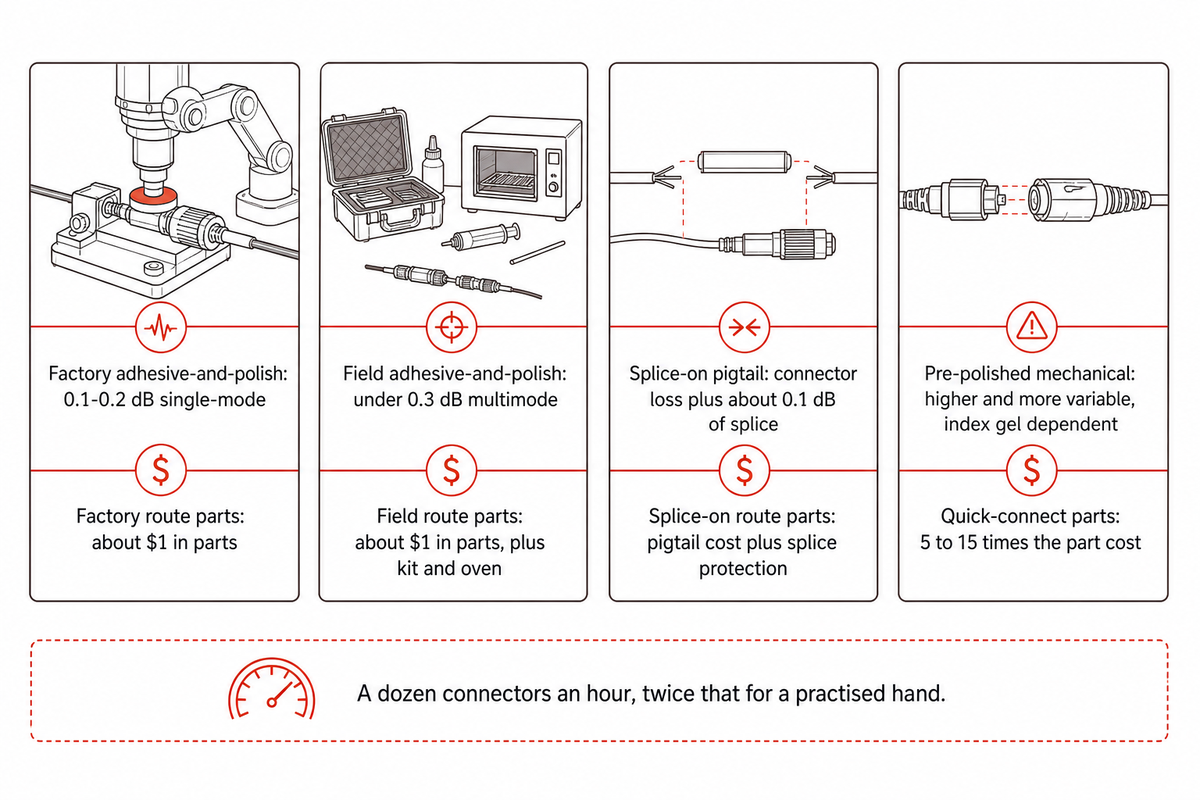
A emenda por fusão em um rabicho óptico de fábrica é melhor do que a montagem com epóxi e polimento para quem termina menos de algumas centenas de conexões por ano, porque o desempenho em termos de perda é comparável e a habilidade necessária vem pronta no equipamento de emenda, em vez de ser desenvolvida ao longo de meses usando um disco de polimento. O volume é o que muda a comparação, e o ponto de virada é claro.
| Método | Perda típica | Custo de consumíveis por conector | Dependência da habilidade | Método de retrabalho | Não indicado para |
|---|---|---|---|---|---|
| Adesivo e polimento em fábrica | 0,1–0,2 dB monomodo | Cerca de $1 em peças | Baixa por operador, alta no processo | Refazer o polimento, incluindo recuperação com diamante de uma face rebaixada | Reparos pontuais; qualquer situação que exija um conector na próxima hora |
| Adesivo e polimento em campo | Abaixo de 0,3 dB multimodo quando bem executado | Cerca de $1 em peças, mais kit e forno | Alta — uma dúzia de conectores por hora, o dobro nas mãos de alguém experiente | Refazer o polimento no local se houver disco e filmes abrasivos | Usuários ocasionais; trabalhos sem energia para um forno de cura |
| Splice-on / rabicho óptico com emenda por fusão | Perda do conector de fábrica mais cerca de 0,1 dB da emenda | Custo do rabicho óptico mais proteção da emenda | Moderada; o equipamento de emenda garante a precisão | Cortar e refazer a emenda | Locais sem acesso a equipamento de emenda; espaço muito limitado no invólucro |
| Mecânico pré-polido (conexão rápida) | Mais alta e variável; depende do gel de índice de refração | De 5 a 15 vezes o custo da peça com adesivo e polimento | Baixa — o polimento foi feito na fábrica | Geralmente, descartar e instalar outro | Terminações em grande volume, quando o custo da peça é determinante; enlaces monomodo de longa duração |
Valores de perda e custo segundo as orientações da Fiber Optic Association sobre adesivo e polimento; perda da emenda segundo o cálculo de orçamento acima. Os estilos de conector e sua identificação são abordados na referência de identificação de conectores da FOA.
Quando o método de adesivo e polimento não é a escolha certa
A viabilidade econômica só existe acima de certo volume, e a observação da própria FOA sobre tempos e movimentos define esse limite: o conector é a peça barata, por cerca de um dólar, mas um operador experiente produz cerca de uma dúzia por hora, ou o dobro quando trabalha com muita agilidade. Abaixo de algumas centenas de terminações, o custo da mão de obra e a curva de aprendizagem anulam a economia nas peças. A recomendação mais honesta é usar um rabicho óptico e um equipamento de emenda.
Escolha o método de adesivo e polimento quando
- O volume chega a milhares de terminações e o custo das peças é determinante
- A geometria monomodo precisa ser mantida dentro de uma faixa de raio de 7–25 mm
- Um forno de cura, um interferômetro e uma bancada de medição de perda estão disponíveis no mesmo local
- Os mesmos operadores executam o processo diariamente, em vez de fazê-lo apenas ocasionalmente
Escolha outro método quando
- São necessárias menos de algumas centenas de terminações por ano
- O trabalho é feito em um invólucro sem energia elétrica e sem bancada
- Ninguém no local faz polimento com frequência suficiente para manter a prática
- É necessário fazer um único reparo hoje, em vez de processar um lote na próxima semana
Vale tratar separadamente os cabos de teste de referência. Os profissionais os consideram consumíveis com vida útil de algumas centenas de ciclos de acoplamento, bem inferior às quantidades muito maiores citadas para conectores de produção, justamente porque suas faces finais são a referência em que se baseia o restante da medição.
Tipos de conectores, adaptadores e ferramentas especiais necessárias para cada método de instalação
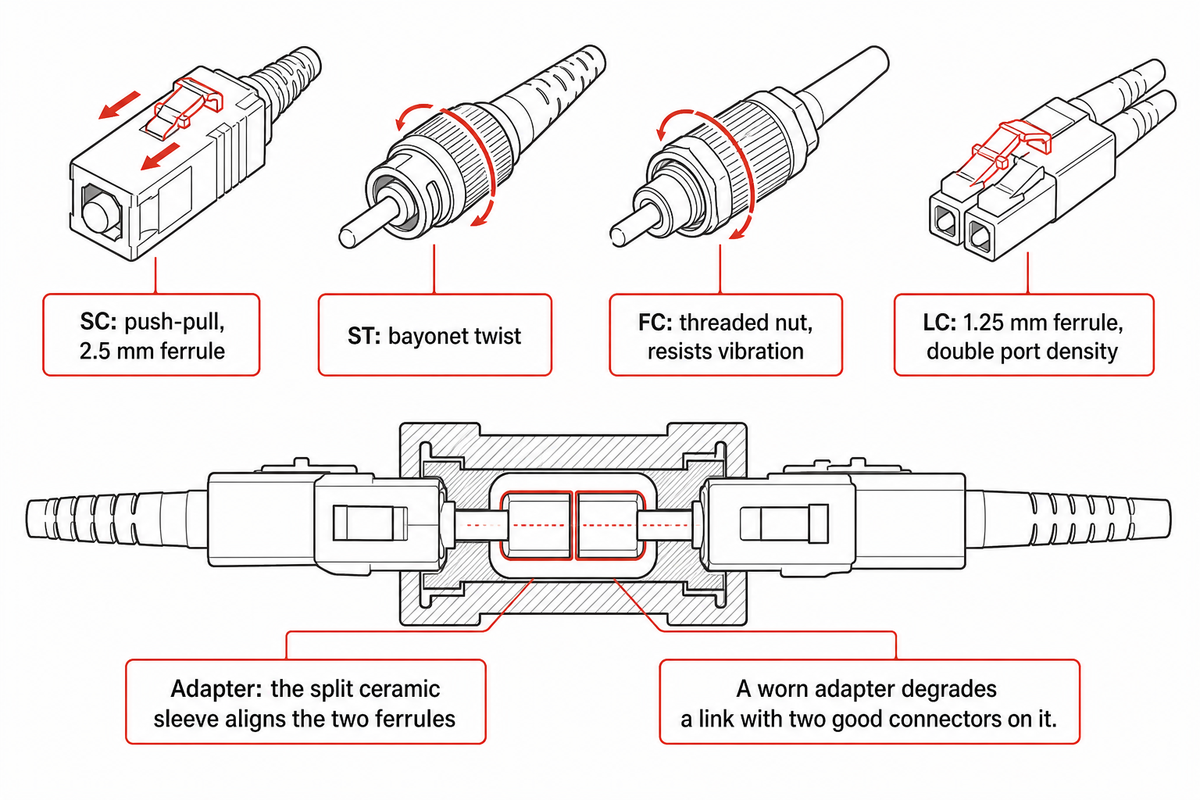
Quatro formatos abrangem a maioria dos conectores comercializados atualmente. Os conectores SC, ST e FC usam uma férula de 2,5 mm e diferem apenas pelo mecanismo de encaixe; o LC reduz esse diâmetro para 1,25 mm, dobrando a densidade de portas. A referência de identificação de conectores da FOA é a forma prática de diferenciá-los em campo.
O mecanismo de encaixe é o que os diferencia, e os conectores costumam ser escolhidos por esse mecanismo, não pelo desempenho óptico, pois um técnico precisa conectá-los e desconectá-los com facilidade milhares de vezes ao longo da vida útil de um campo de patch cords. O conector SC é inserido e removido em linha reta, o que facilita a instalação em locais onde não há espaço para alcançar o corpo com a mão. O conector ST usa um encaixe tipo baioneta com giro; o FC, uma porca rosqueada que resiste à vibração; e o LC, uma pequena trava plástica semelhante à lingueta de um RJ45. Como o diâmetro da férula é o mesmo, componentes ST e SC são muito mais intercambiáveis entre si em um painel de passagem do que com componentes LC, e os conectores SC e LC, juntos, respondem pela grande maioria do cabeamento estruturado atual.
Os adaptadores são a outra metade da interface e recebem menos atenção do que merecem. Um adaptador é uma luva que mantém dois conectores alinhados, ponta a ponta, e a luva bipartida de cerâmica em seu interior é o que alinha as duas férulas. Adaptadores e conectores estão disponíveis em corpos simplex, duplex e quádruplos, e adaptadores híbridos são usados para conectar tipos diferentes de conectores. Como a férula de um conector só toca a férula correspondente dentro dessa luva, um adaptador desgastado prejudica um enlace que tem conectores perfeitamente bons nas duas extremidades.
O ferramental se divide ao longo da mesma linha que estrutura todo este artigo. O trabalho em fábrica requer forno de cura, dispositivos de polimento, interferômetro e bancada de medição de perdas. O trabalho em campo requer outro conjunto de ferramentas especiais: decapadores de fibra dimensionados para remover o revestimento sem riscar o vidro, um microscópio de inspeção para verificar a extremidade da fibra ou o conector antes do acoplamento e um kit de limpeza. As equipes que fazem emendas em vez de polimento também usam uma clivadora de fibra óptica precisa o suficiente para deixar a extremidade perpendicular. Decapadores de tamanho inadequado podem danificar o revestimento; uma clivadora cuja lâmina saiu do índice de referência produz uma extremidade inclinada que nenhum cuidado nas etapas posteriores do processo consegue corrigir.
Os rabichos de fibra óptica contornam a maior parte disso. Rabichos são trechos curtos de fibra única, com um conector instalado em fábrica em uma extremidade e fibra nua na outra, emendados ao cabo dentro de uma caixa terminal ou bandeja de fibra óptica. Como o conector foi fabricado e medido em ambiente interno, o método de instalação se resume a uma única emenda por fusão; por isso, equipes profissionais de fibra óptica recorrem a rabichos tanto para fibras multimodo quanto monomodo. A mesma lógica se aplica em maior escala: rotas aéreas de fibra óptica e redes de acesso que transportam banda larga e televisão a cabo são cada vez mais construídas com conjuntos pré-conectorizados, em vez de receberem conectores no local.
A pessoa responsável pela instalação do equipamento de fibra óptica em campo deve ser definida antes da escolha dos conectores, pois o êxito da instalação depende mais de quem a executa do que da marca adquirida. Se a instalação dos conectores de fibra óptica for feita por alguém sem prática frequente, recomenda-se um tipo pré-polido; para o trabalho diário, recomenda-se o método com adesivo e polimento.
A escolha do tipo de fibra e a escolha do conector não são decisões independentes. A fibra multimodo tolera mais desalinhamento lateral do que a monomodo; por isso, os diferentes tipos de conectores de fibra óptica têm limites geométricos distintos, mesmo quando a férula parece idêntica. A instalação correta de um enlace de fibra óptica começa pela especificação, não pela crimpagem: uma fibra óptica escolhida para um orçamento de perda e um conector classificado para outro só serão compatíveis até o primeiro ensaio.
Como a demanda por terminação está mudando e o que isso altera na fábrica
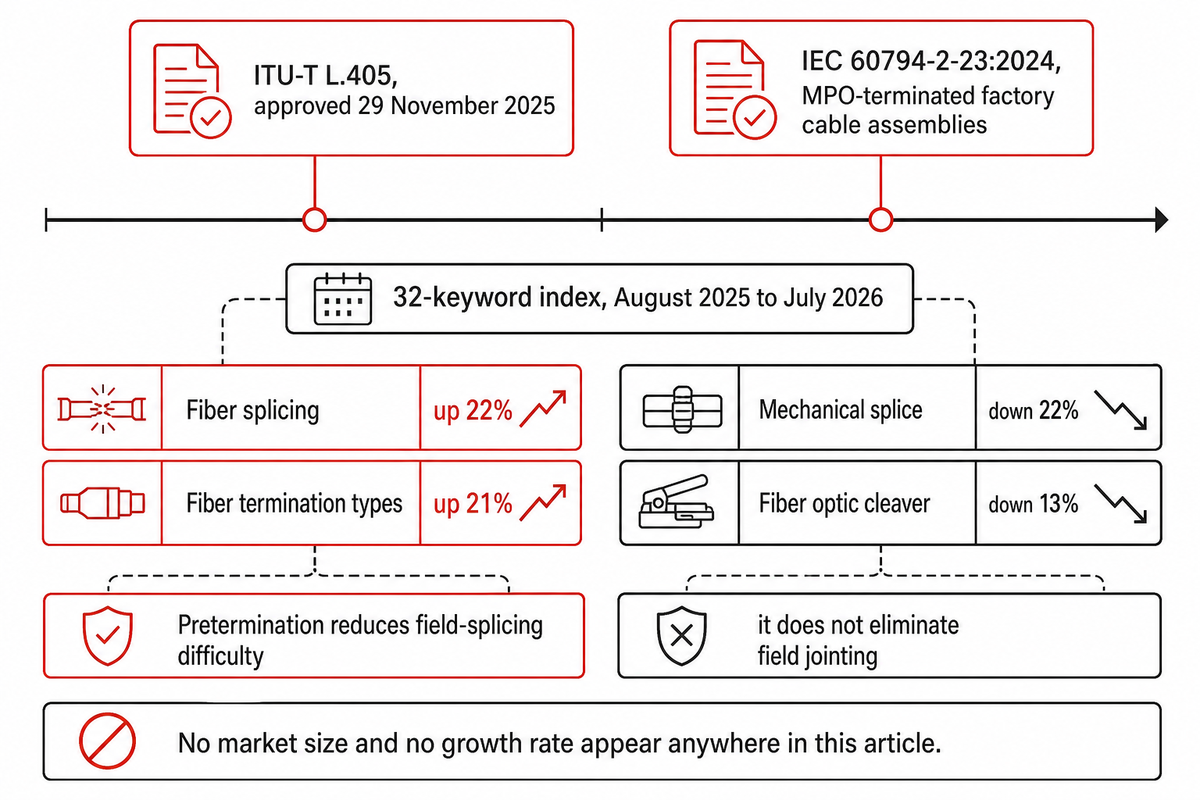
Dois organismos de normalização publicaram documentos sobre conjuntos terminados em fábrica com um intervalo de vinte e dois meses, o sinal mais claro disponível sobre o rumo desse trabalho. A ITU-T L.405, aprovada em 29 de novembro de 2025, define como componentes terminados em fábrica com conectores as caixas, os fechamentos, os conjuntos de cabos e os terminais pré-conectorizados. A IEC 60794-2-23:2024, primeira edição publicada em 31 de janeiro de 2024, especifica cabos internos multifibras voltados especificamente a conjuntos de cabos pré-terminados com conectores MPO.
Nossa própria medição da demanda aponta na mesma direção, sem pretender ser uma estatística de mercado. Em um índice de 32 palavras-chave acompanhado ao longo dos doze meses entre agosto de 2025 e julho de 2026, as buscas por emenda de fibra óptica aumentaram 22% e as buscas por tipos de terminação de fibra óptica, 21%, enquanto as buscas por emenda mecânica caíram 22% e por clivadora de fibra óptica, 13%. O vocabulário dos compradores está migrando para métodos baseados em fusão e se afastando dos métodos mecânicos, o que desloca cada vez mais as terminações em grande volume para a fábrica, em vez do campo.
Essa afirmação tem um limite, definido pelo mesmo organismo de normalização. A ITU-T L.250 (01/2024) descreve os conjuntos pré-terminados como opcionais e as redes ópticas implantadas como uma combinação de tecnologias aéreas, subterrâneas, em dutos e microdutos. A pré-terminação reduz a dificuldade das emendas em campo; não elimina a união de cabos em campo. Portanto, a afirmação precisa é sobre o rumo das especificações, não sobre a proporção do volume entre fábrica e campo.
Este artigo não apresenta tamanho de mercado nem taxa de crescimento. Durante a pesquisa, foram verificadas seis páginas sindicadas de pesquisa de mercado sobre este tema específico. Para o mesmo ano, elas estimam o mercado entre 5.61 e 11.2 bilhões de dólares, com taxas de crescimento entre 4,1% e 12,6% — uma diferença de duas vezes no tamanho e de três vezes no crescimento. Esses números aparecem aqui apenas para evidenciar a divergência, motivo pelo qual nenhum deles pode ser citado como confiável.
Para o comprador, a consequência prática é uma questão de especificação, não uma previsão. Se o fornecedor estiver cotando conjuntos MPO, pergunte se o cabo está especificado conforme a IEC 60794-2-23:2024 e se a geometria é medida de acordo com a edição de 2026 da norma de férulas retangulares, pois os dois documentos são recentes o bastante para que o fornecedor ainda possa estar trabalhando com as edições anteriores.
O que muda quando o processo de montagem de conectores é automatizado
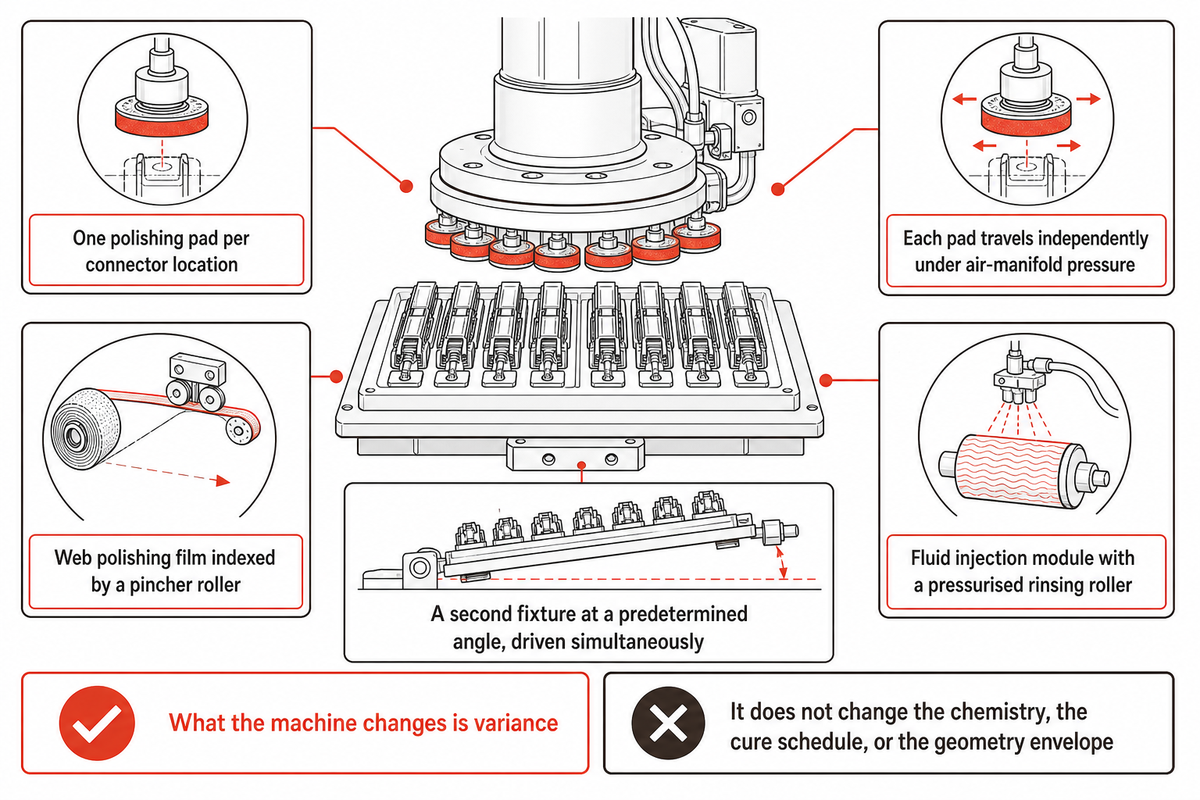
A automação nesta linha não serve para acelerar o trabalho manual. Ela mantém constantes os parâmetros que uma pessoa não consegue manter constantes, e os mecanismos são específicos o bastante para serem conferidos em uma patente. A EP1597021A1, Aparelho e método para polir um conector de fibra óptica (ADC Telecommunications, depositada em 26 de janeiro de 2004, publicada em 23 de novembro de 2005), descreve quatro desses mecanismos.
Primeiro, uma almofada de polimento para cada posição de conector, cada uma se deslocando de forma independente na vertical sob a pressão de um coletor de ar, para que todas as almofadas encostem na face final com a mesma força, qualquer que seja a posição dessa face. Em um suporte manual de polimento, um conector ligeiramente mais saliente recebe mais pressão que o vizinho; essa diferença é a variação da altura da fibra que a estação seis rejeita.
Segundo, uma película de polimento em rolo, avançada por um rolete de pressão. O avanço da superfície abrasiva é controlado pela máquina, em vez de seu desgaste chegar a um estado desconhecido para um operador que não consegue percebê-lo. O exemplo detalhado nessa patente especifica uma película de lapidação de diamante de um mícron, o mesmo abrasivo de diamante de um mícron especificado para o trabalho monomodo e recomendado para recuperar uma férula polida em excesso.
Terceiro, um módulo de injeção de fluido com um rolete de enxágue saturado de fluido e pressurizado, que remove os resíduos durante o processo, antes que a etapa seguinte os arraste pela face.
Quarto, um segundo dispositivo mantido em um ângulo predeterminado e acionado simultaneamente com o primeiro, permitindo executar em paralelo, em uma única máquina, o acabamento de contato físico angulado e o acabamento de contato físico plano, sem necessidade de troca de formato.
O carregamento é uma decisão de compra, não uma característica do processo: a mesma patente especifica que os dispositivos podem ser carregados “manualmente, por exemplo, alimentando-os à mão na máquina, ou automaticamente, por exemplo, por um sistema de transporte”. As linhas podem automatizar o polimento e manter o carregamento manual, ou automatizar ambos. O que a máquina muda é a variação: a repetibilidade da dosagem, a pressão em cada posição e a condição da película deixam de depender de qual operador está no turno. O que ela não muda é a química do adesivo, o ciclo de cura nem os limites geométricos que a face final precisa atender.
Os equipamentos para esse trabalho fazem parte da mesma família da nossa linha de máquinas automatizadas de montagem de conectores de fibra óptica, junto com a linha de montagem de conectores ópticos para configurações construtivas de maior volume. A medição é uma aquisição separada: a inspeção da face final e da geometria fica a cargo da automação da inspeção de conectores, e o trabalho com câmeras, dos sistemas de inspeção por visão de máquina. Quem estiver definindo uma célula inteira, em vez de uma única estação, encontrará uma abordagem mais ampla no nosso guia de máquinas de montagem de conectores e, para uma visão da fábrica, no guia de automação de linhas de produção. Os compradores do setor de eletrônica de precisão podem consultar o contexto do setor na nossa página da indústria de eletrônicos 3C.
O principal ponto a reterCada estação deste processo pode gerar um defeito que a estação seguinte precisa detectar, e os quatro defeitos que passam despercebidos pelo operador da própria estação são o motivo pelo qual a aceitação é determinada por medição, não por inspeção. Pergunte ao fornecedor quais estações medem cada peça e quais fazem amostragem por lote — essa única resposta informa mais sobre os conectores que você receberá do que qualquer fotografia da face final.
Converse com nossos engenheiros sobre uma linha de montagem de conectores →
Perguntas frequentes
P: Como os cabos de fibra óptica costumam ser unidos?
Os cabos de fibra óptica são unidos por emenda por fusão, que funde duas fibras em um caminho contínuo, ou por conectores, que permitem desfazer a união.
A emenda por fusão proporciona a menor perda e cria uma união permanente, geralmente em torno de 0,1 dB. Os conectores apresentam maior perda, mas podem ser desconectados; por isso, são usados em todos os painéis de distribuição. As emendas mecânicas ficam entre os dois métodos: uma luva de alinhamento com gel de correspondência de índice de refração, sem fusão e com perdas mais altas e variáveis. A escolha depende de a união precisar ou não ser desfeita posteriormente.
P: Qual é o erro mais comum na implantação de fibra óptica?
Tratar a contaminação da face final como uma questão de limpeza, e não como um parâmetro medido, é o erro mais comum e mais caro no trabalho com fibra óptica, pois um único acoplamento com sujeira pode causar uma perda de 20 dB ou mais.
Faces finais sujas são a principal causa de falhas de perda de retorno, e uma penalidade de 20 dB basta para rebaixar um conector em três categorias de desempenho. Pior ainda: o acoplamento de um conector contaminado incrusta os resíduos e, depois disso, a limpeza deixa cavidades permanentes. Nem mesmo os patch cords novos, retirados diretamente de uma embalagem lacrada, estão imunes: a fábrica garantiu a condição da face no ensaio final, mas a embalagem não a preserva. Inspecione antes de cada acoplamento e limpe com álcool isopropílico a 99%, em vez de álcool de limpeza a 70%.
P: Qual é a dificuldade de fazer uma emenda em fibra óptica?
É mais fácil aprender a fazer emendas por fusão do que terminações com adesivo e polimento, pois a máquina de emenda cuida da precisão. Porém, o custo do equipamento é pago no início, e esse investimento de capital é o que realmente determina a escolha da maioria dos instaladores.
As máquinas modernas de emenda por fusão alinham, fundem e estimam a perda quase automaticamente; por isso, a habilidade está principalmente na preparação: decapagem limpa, clivagem bem feita e manuseio correto da fibra. É por isso que profissionais de campo recomendam, quase sempre, usar um rabicho com emenda em vez de fazer o polimento em campo. O que pesa na decisão é o investimento de capital, não a dificuldade.
P: O que significam OS1, OS2, OM1, OM2, OM3 e OM4?
OS1 e OS2 são classificações de fibras monomodo; OM1 a OM4 são classificações de fibras multimodo, definidas pela largura de banda modal. As duas letras e o número na ficha técnica indicam o limite de alinhamento que o conector precisa manter.
OS1 designa a fibra monomodo destinada a cabos internos com revestimento justo; OS2, a cabos externos de tubo loose e de longa distância, com menor atenuação. Ambas têm núcleo de 9 µm.
A série OM abrange fibras multimodo com núcleo de 62,5 µm em OM1 e de 50 µm em OM2 a OM4. Cada classe superior oferece mais largura de banda modal e, portanto, maior distância para uma determinada taxa de dados. OM3 e OM4 são otimizadas para uso com fontes VCSEL.
O diâmetro do núcleo determina quanto desalinhamento lateral a interface consegue absorver; por isso, o trabalho monomodo tolera muito menos excentricidade da férula e deslocamento do ápice do que o multimodo. O limite de aceitação também muda: abaixo de 0,3 dB para fibra multimodo terminada em campo, em comparação com 0.1 a 0,2 dB para fibra monomodo terminada em fábrica. Especificações de conectores sem indicação do tipo de fibra estão incompletas.
P: Como conecto um cabo de fibra óptica a um conector?
Remova a capa e o revestimento, passe o cabo pelo corpo do conector, faça a crimpagem do elemento de reforço e, em seguida, faça a clivagem junto a um segmento de fibra instalado em fábrica ou aplique adesivo e faça o polimento.
A aplicação de um desses dois últimos métodos depende inteiramente do tipo de conector adquirido. Conectores mecânicos pré-polidos terminam na clivagem e fixação. O conector com adesivo e polimento passa pelas oito estações descritas acima.
P: Faz sentido instalar conectores LC em uma fibra por conta própria?
Para poucas terminações, comprar um patch cord montado em fábrica ou emendar um rabicho quase sempre compensa mais do que instalar conectores LC por conta própria, pois o valor da hora de um profissional experiente e o kit necessário para comprovar o resultado pesam contra a execução de um serviço pequeno.
O argumento dos consumíveis é enganoso. O conector custa cerca de um dólar em peças, mas alguém que faz esse trabalho regularmente consegue montar aproximadamente doze por hora; além disso, antes mesmo de obter um bom resultado, são necessários um kit de polimento, um forno de cura, um microscópio de inspeção e um conjunto para medir perdas.
Técnicos de campo recomendam consistentemente o uso de um conector mecânico pré-polido no local ou a instalação de um rabicho com emenda por fusão. O método com epóxi e polimento não é difícil em princípio; requer cura controlada, uma sequência compatível de almofadas e películas e instrumentos para comprovar o resultado. Foi justamente por isso que esse trabalho migrou para as fábricas.
Artigos relacionados
- Guia de máquinas de montagem automatizada como definir e configurar máquinas especiais com várias estações
- Guia de automação de linhas de produção transportadores, manuseio e registro de dados em toda uma célula de montagem
- Guia de equipamentos de ensaio automatizado como construir estações de medição que tornam os critérios de aceitação aplicáveis
- Guia de tipos de contatos de conectores como a geometria dos contatos varia entre famílias de conectores
Sobre esta análise
A ZEUEE fabrica equipamentos de automação não padronizados, incluindo linhas de montagem de conectores de fibra óptica e de conectores ópticos, em uma unidade fabril de 20.000 m² em Taihe, Jiangxi. A empresa informa que foi fundada em 2005, tem certificação ISO9001:2015 e depositou mais de 150 patentes de pesquisa e desenvolvimento, das quais pelo menos 32 são patentes de invenção. A sequência das estações, os parâmetros de cura e polimento e os limites de aceitação acima foram compilados com base em normas e documentos de processo publicados, e não na folha de processo de um único fornecedor. Cada valor de geometria, perda e retenção é atribuído ao documento de origem. Quando não foi possível encontrar uma fonte para um número, como no caso do rendimento da produção, das taxas de retrabalho e do tamanho do mercado de conectores, nenhum valor foi citado.
Referências e fontes
- NASA-STD-8739.5, terminações de fibra óptica, conjuntos de cabos e instalação Sistema de Normas Técnicas da NASA
- 6.161 Laboratório de Projetos de Óptica Moderna, procedimento de montagem de conectores do Laboratório 7 MIT OpenCourseWare
- Orientações para conectores de fibra óptica com adesivo e polimento The Fiber Optic Association
- Referência de identificação de conectores de fibra óptica The Fiber Optic Association
- IEC 61300-3-35:2022, inspeção visual de conectores de fibra óptica e componentes de transmissão com segmentos de fibra Comissão Eletrotécnica Internacional
- IEC 61300-3-30:2026, geometria da face final de conectores multifibras com férula retangular Comissão Eletrotécnica Internacional
- EN IEC 61755-1:2022, interfaces ópticas de conectores para fibras monomodo CENELEC
- IEC 61755-2-1:2022, parâmetros de conexão de fibras em contato físico, não anguladas e sem deslocamento de dispersão Comissão Eletrotécnica Internacional (tabelas de classificação de atenuação e perda de retorno)
- IEC 61753-022-02:2026, norma de desempenho para conectores multimodo terminados como rabichos e patch cords, categoria C Comissão Eletrotécnica Internacional
- IEC 60794-2-23:2024, cabos internos multifibras para conjuntos de cabos terminados com conectores MPO Comissão Eletrotécnica Internacional
- ITU-T L.101 (08/2024), cabos de fibra óptica para instalação diretamente enterrada União Internacional de Telecomunicações
- ITU-T L.405, componentes pré-conectorizados para redes ópticas de acesso União Internacional de Telecomunicações
- ITU-T L.250 (01/2024), topologias para redes ópticas de acesso União Internacional de Telecomunicações
- Conectores ópticos montados em campo, NTT Technical Review Vol. 6 No. 11 NTT Photonics Laboratories
- Recuperação de conectores de fibra óptica polidos em excesso, Mike A. Reed Cabling Installation & Maintenance
- O que causa perda de retorno em um sistema de fibra óptica Fluke Networks
- EP1597021A1, aparelho e método para polir um conector de fibra óptica Escritório Europeu de Patentes, via Google Patents
- MIL-PRF-29504C com Emenda 1, especificação geral para terminais de fibra óptica, Agência de Logística de Defesa dos Estados Unidos (documento citado pela designação; o site da DLA estava inacessível pela nossa rede no momento da redação)
- MIL-STD-2042-5, métodos padrão para instalação da topologia de cabos de fibra óptica em navios da Marinha (conectores e interconexões), revisão C, 2016, NAVSEA (documento citado pela designação; o site da NAVSEA estava inacessível pela nossa rede no momento da redação)
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






