Póngase en contacto con Zeyu lntelligent Industrial Company

Proceso de ensamble de conectores de fibra óptica, estación por estación

Actualizado en agosto de 2026 · Recopilado a partir de normas publicadas y documentación de procesos de fabricantes
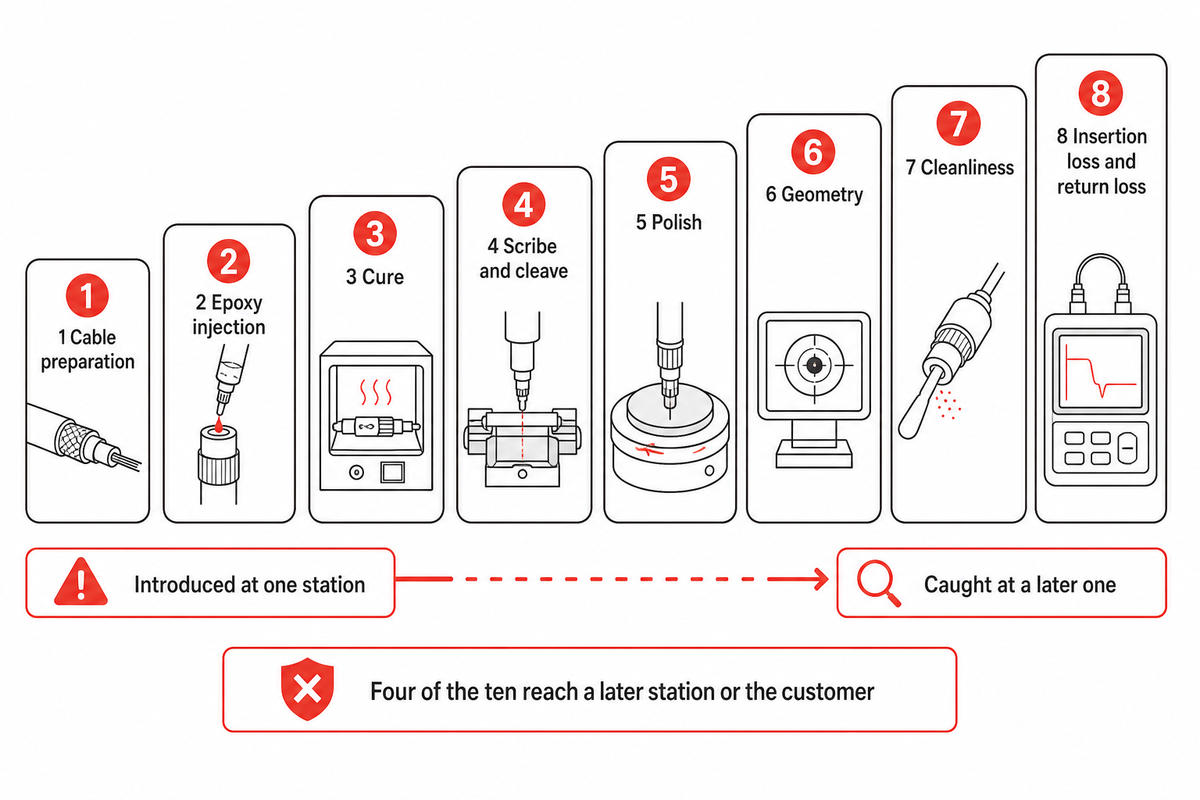
El proceso de ensamble de conectores de fibra óptica es la secuencia de fábrica que convierte una fibra desnuda y un cuerpo de conector vacío en un cordón de conexión terminado y probado en cuanto a pérdidas; se realiza en interiores, no sobre una escalera. Entre el carrete de fibra y el conector listo para despacho hay ocho estaciones: preparación del cable, inyección de epoxi, curado, corte, pulido, geometría de la cara final, inspección de limpieza y aceptación de pérdidas. Cada una debe alcanzar un valor específico.
La mayoría de los textos sobre terminación de conectores describen un trabajo distinto: un técnico corta y sujeta un conector rápido prepulido dentro de una caja de empalme. En agosto de 2026, analizamos la primera página de resultados para esta consulta exacta: las seis referencias que respaldan la descripción general de Google con IA son guías de instalación en campo, tres de ellas videos de YouTube, y ninguno de los cinco resultados orgánicos visibles sigue el proceso hasta la fábrica. El recurso más cercano, un tutorial sobre la anatomía del conector, se limita a la geometría de la férula y el cuerpo. Si usted realiza terminaciones en campo, las guías de herramental le serán más útiles que todo lo que sigue. Si compra conectores ensamblados, los especifica o construye la línea que los fabrica, estas son las cifras que debe cumplir su proveedor.
Especificaciones rápidas
| Proporción de conectores que usan epoxi curado por calor | Alrededor del 95%, incluidos los cordones de conexión fabricados en fábrica |
|---|---|
| Curado típico en horno | Alrededor de 5 min a la temperatura del horno; 65 °C durante 15 min y luego 15 min de enfriamiento en un procedimiento de laboratorio; durante la noche a temperatura ambiente |
| Secuencia de pulido | De 3 a 6 etapas de película abrasiva, de 30 µm a 0.01 µm según el material de la férula |
| Rango de geometría de la cara final | Radio de 7–25 mm UPC, 7–12 mm APC; desplazamiento del vértice inferior a 50 µm; altura de la fibra de decenas de nanómetros |
| Aceptación de pérdidas | Grado B: promedio de 0.12 dB, máximo de 0.25 dB para más del 97% de las muestras |
| Límite mínimo de extracción entre el cable y el terminal | 98 N (22 lbf), mantenidos durante al menos un minuto |
La secuencia de rendimiento de 8 estaciones: qué abarca el proceso de ensamble de conectores de fibra óptica
El ensamble de conectores en fábrica es la secuencia de adhesión y pulido que fija una fibra desnuda dentro de una férula, elimina el excedente, da a la cara final una geometría óptica y comprueba el resultado mediante mediciones. La terminación en campo es un trabajo distinto y requiere otras herramientas: el conector ya tiene una fibra corta prepulida en su interior, y el técnico debe cortarla y sujetarla contra esa fibra.
Esta distinción no es cuestión de opinión. La Fiber Optic Association, que escribe como organismo certificador y no como proveedor, señala en sus recomendaciones sobre conectores adhesivos y pulidos que alrededor del 95% de todos los conectores, incluidos todos los cordones de conexión fabricados en fábrica, utilizan epoxi curado por calor. Mientras tanto, el consenso de los profesionales en las comunidades de instalación en campo es que ya nadie usa epoxi ni pule. Ambas afirmaciones son ciertas en sus respectivos ámbitos, y esa diferencia es el tema central de este artículo: el proceso de adhesión con epoxi y pulido no desapareció, sino que se trasladó al interior de las fábricas.
Esa migración describe la producción comercial de gran volumen, no todos los contextos. MIL-STD-2042-5, Métodos estándar de instalación de la topología de cables de fibra óptica para buques de la Armada (conectores e interconexiones), sigue vigente como norma de la Armada de Estados Unidos y establece métodos detallados para instalar conectores de cables de fibra óptica y dispositivos de interconexión; la revisión C se publicó en 2016. Los tramos dañados en el mar no pueden enviarse de vuelta a una fábrica. La terminación en campo no está obsoleta: es una norma de instalación militar que se mantiene vigente junto a un mercado comercial que se ha centralizado en gran medida.
Tenga presente el mapa que sigue durante el resto del artículo. Cada defecto que puede producir este proceso se genera en una estación y se detecta en otra posterior; el espacio entre esas dos columnas es donde se origina el desperdicio.
| Estación | Tipo de defecto que puede generar | Estación que lo detecta | Medición que lo detecta | Llega al cliente si |
|---|---|---|---|---|
| 1 Preparación del cable | La fibra de aramida no queda sujeta bajo el crimpado | Ninguna prueba óptica; solo una prueba de extracción | Extracción entre el cable y el terminal: 98 N durante un minuto | La retención se comprueba por muestreo, no en cada pieza |
| 1 Preparación del cable | Muesca en el recubrimiento durante el pelado | Prueba final de pérdidas, a veces meses después | Deriva de la pérdida de inserción, falla mecánica al flexionarse | La muesca es lo bastante superficial para superar la prueba final |
| 2 Inyección de epoxi | Orificio con adhesivo insuficiente, sin reborde en la cara de la férula | Pulido, cuando la fibra se retrae | La altura de la fibra pasa a ser negativa; se observa un rebaje | No se mide la geometría en cada pieza |
| 2 Inyección de epoxi | Burbujas de aire atrapadas en la línea de adhesión | Prueba de extracción o ciclos térmicos | Menor resistencia a la extracción | No se realiza un muestreo ambiental del lote |
| 3 Curado | Reborde con curado insuficiente que aún está blando | Pulido inmediato | Manchas, desplazamiento axial de la fibra, geometría inestable | Rara vez: este defecto se detecta claramente en la estación siguiente |
| 4 Marcado y corte | Grieta que se propaga hacia el orificio de la férula | Inspección con microscopio e iluminación posterior | Grietas visibles solo con iluminación posterior | La inspección utiliza solo iluminación frontal |
| 5 Pulido | Fibra hundida por debajo de la superficie de la férula | Interferómetro | Altura negativa de la fibra | La prueba de pérdidas da resultado aprobado y se omite la medición de geometría |
| 5 Pulido | Capa superficial alterada que aumenta la reflexión | Solo se prueba la pérdida de retorno | Pérdida de retorno en dB, invisible para cualquier microscopio | La pérdida de retorno se infiere a partir de la apariencia |
| 6 Geometría | Desplazamiento del vértice fuera del rango permitido | Interferómetro, en la misma estación | Desplazamiento del vértice en µm, comparado con el límite de la familia de conectores | La geometría se verifica por muestreo del lote |
| 7 Limpieza | Partículas que se depositan después de la prueba final | Nadie: el sello no evita que se depositen | Inspección en el punto de acoplamiento, a cargo del usuario | Siempre. Es un problema estructural, no una falla del proceso |
Recopilado a partir de las normas y fuentes sobre procesos citadas en este artículo; las mediciones de aceptación de las columnas cuatro y cinco son las que se indican en esos documentos.
Cuatro de esos diez defectos llegan a una estación posterior o al cliente, en lugar de detectarse por el operador que los generó. Esa distancia demuestra la importancia de medir y explica por qué existen las últimas tres estaciones.
Estación 1: preparación del cable y crimpado que sujeta el cuerpo del conector de fibra óptica
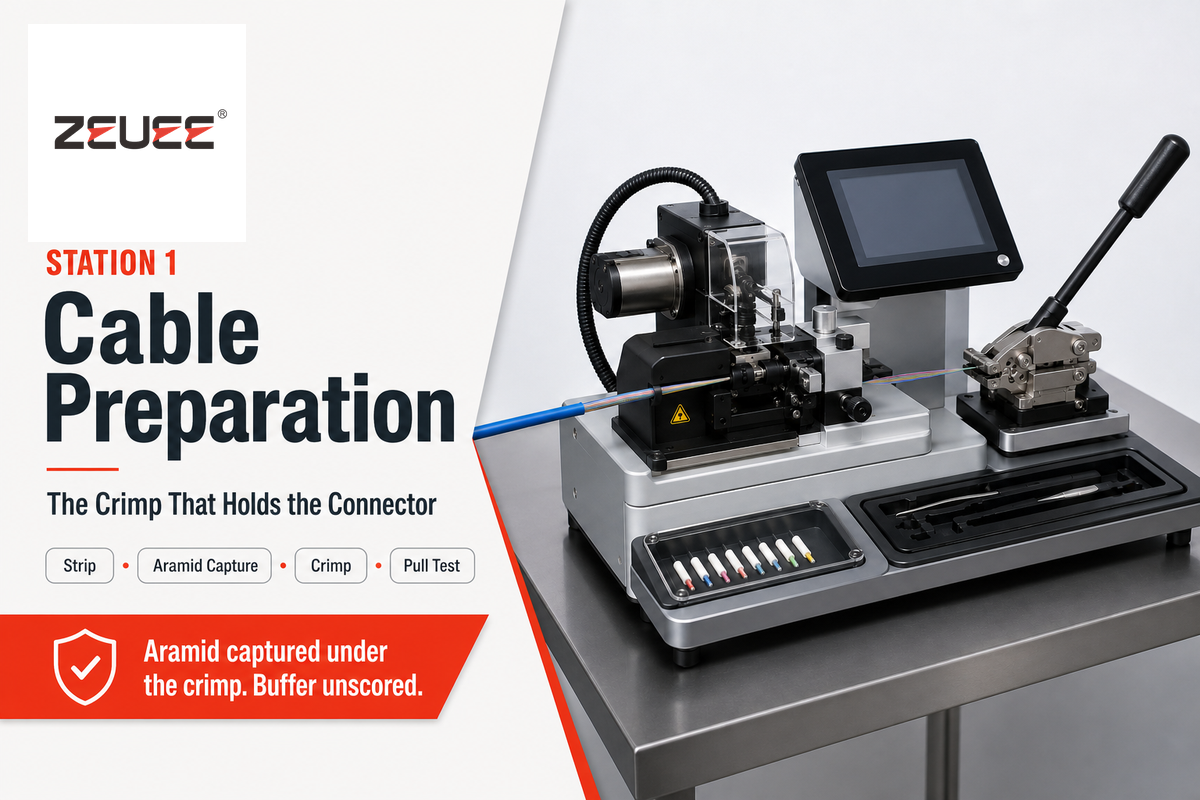
La preparación del cable termina con dos límites publicados de extracción, no uno. MIL-PRF-29504C con la Enmienda 1, la especificación de desempeño de la Agencia de Logística de Defensa de Estados Unidos para terminales de fibra óptica, establece una extracción mínima de 14 N (3.1 lbf) entre la fibra y el terminal, y otra de 98 N (22 lbf) entre el cable y el terminal; ambas deben mantenerse durante al menos un minuto.
Ninguna de esas cifras es el valor de aceptación del crimpado, y ahí está lo útil. La especificación establece dos límites porque la fibra de vidrio dentro del terminal y el cable dentro del alivio de tensión son elementos distintos, retenidos por mecanismos diferentes. Los manguitos de crimpado que sujetan la cubierta pero no capturan el elemento de refuerzo de aramida pueden superar una prueba de tirón informal y fallar la prueba de 98 N, porque la carga se transmite por una cubierta de plástico en vez de por el hilo diseñado para soportarla. Según la especificación, para aprobar tampoco debe haber daños en la cubierta, fallas del manguito de crimpado, deformación del terminal ni desprendimiento del cable: son cuatro observaciones distintas, no un único resultado de pasa o no pasa.
El material de entrada tiene su propio criterio. ITU-T L.101 (08/2024) establece como valor de referencia normal una deformación de prueba de la fibra equivalente al 1%; para ciertas aplicaciones se permite acordar una deformación diferente o mayor. La fibra que ingresó a la planta por debajo de ese umbral no se vuelve aceptable solo porque el conector se haya ensamblado correctamente.
La concentricidad de la férula también corresponde a esta estación, ya que se fija antes de aplicar cualquier adhesivo: la excentricidad del orificio respecto del diámetro exterior de la férula establece un límite mínimo para las pérdidas del par acoplado que ningún pulido puede mejorar.
Estación 2: selección, dosificación e inyección de epoxi en la férula
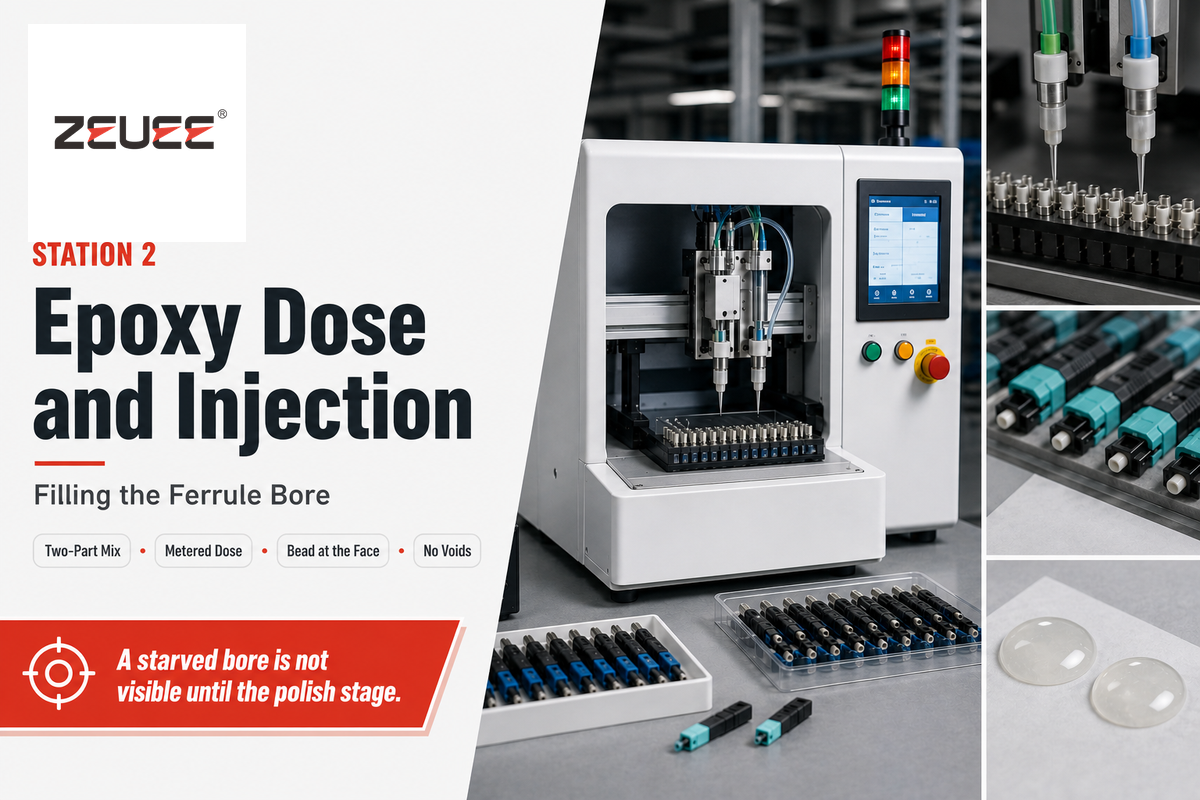
La selección del epoxi determina la configuración de toda la línea, porque el adhesivo impone dos plazos que avanzan en direcciones opuestas. El tiempo de curado determina cuánto tiempo ocupa un conector el horno. La vida útil de la mezcla determina cuánto tiempo puede usarse un lote preparado y, por lo tanto, cuántos conectores puede procesar antes de desecharlo.
Los rangos publicados son amplios. Los sistemas que curan a temperatura ambiente pueden tener una vida útil de trabajo de alrededor de media hora y curar durante la noche. Los sistemas de curado rápido alcanzan la resistencia necesaria para el pulido en menos de una hora, pero solo ofrecen cinco minutos de vida útil de la mezcla, lo que limita considerablemente el tamaño del lote. Los sistemas para altas temperaturas, incluidos los de la categoría especificada para servicio continuo a 250 °C, pueden ofrecer una ventana de trabajo de cuatro horas, a cambio de requerir un horno. Las recomendaciones de FOA señalan el mismo intercambio en la planta: un epoxi con una vida útil de trabajo de 30 minutos permite que el operador prepare una bandeja de conectores; luego, un horno de 20 posiciones que cura en unos cinco minutos procesa esa bandeja rápidamente.
El control de la dosis es donde está el ahorro. Un gerente de producción de una empresa alemana de ensamble resumió claramente la tolerancia: el dispositivo de dosificación se ajusta de antemano para la combinación específica de fibra y conector, porque cada miligramo cuenta.
«Cada miligramo cuenta». Los dispositivos de dosificación se ajustan de antemano para cada combinación específica de fibra y conector, en lugar de configurarse una sola vez para toda la línea.
Dr. Stefan Hanf, gerente de producción, LASER COMPONENTS Germany GmbH
Dos modos de falla delimitan la dosis correcta. Si el adhesivo es insuficiente, la fibra queda adherida a lo largo de una sección demasiado corta y se retrae bajo la presión del pulido. Si se aplica en exceso, el epoxi curado llena la cavidad detrás de la férula, inmoviliza el alivio de tensión y concentra la tensión en un solo punto cada vez que se flexiona el cable. Para evitar ambos extremos, el procedimiento de conectorización de MIT OpenCourseWare 6.161 establece un objetivo visual: inyectar desde la parte posterior del cuerpo del conector hasta que aparezca un reborde en la cara exterior de la férula, y expulsar primero el aire de la jeringa, porque las burbujas que quedan en el epoxi curado debilitan la unión. El mismo procedimiento revisa la férula antes de usarla mirando a través del orificio hacia una luz situada a una distancia de 30 to 45 cm, y requiere que, durante la prueba de ajuste, sobresalgan al menos 2.5 mm de fibra por la punta de la férula.
Estación 3: programa de curado y ventana entre el curado y el corte
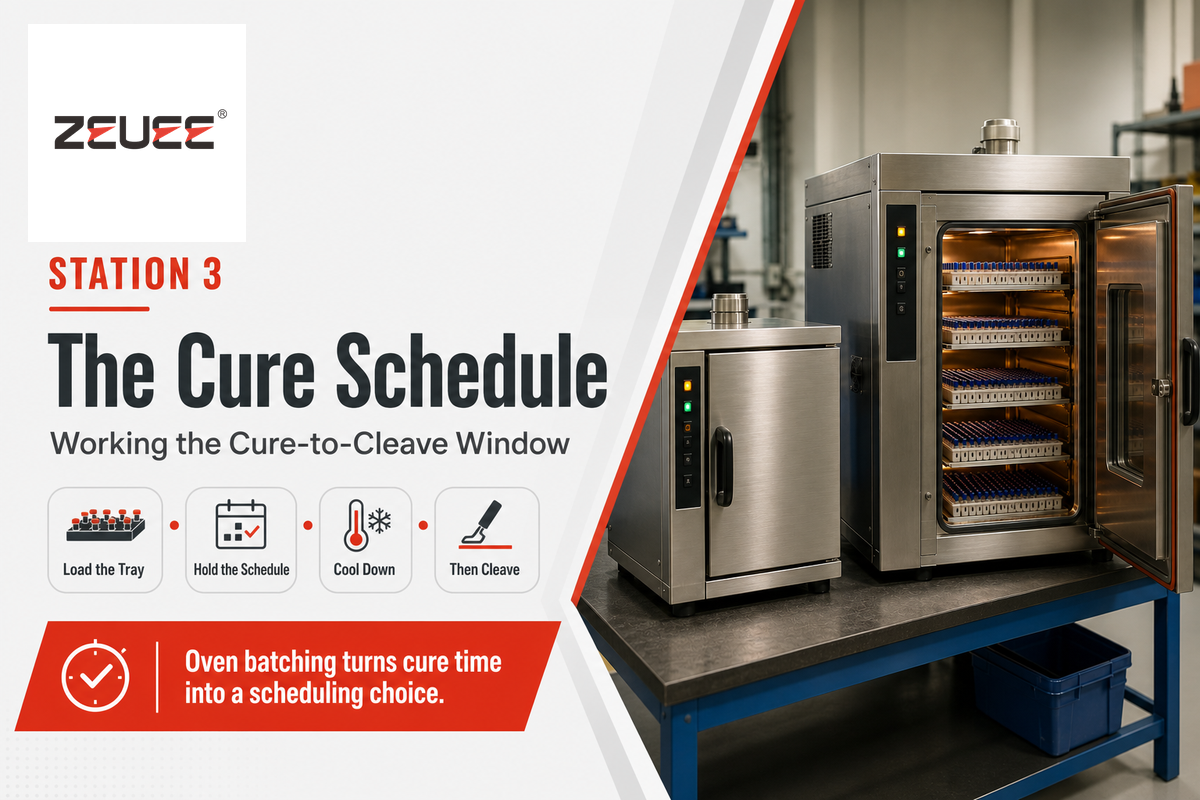
Si una línea trata el curado como un tiempo de permanencia fijo, ya perdió de vista el parámetro que importa. No existe tal cosa como el programa de curado. Las condiciones publicadas para los epoxis de conectores abarcan desde 5 minutos en un horno hasta toda la noche sobre una mesa de trabajo, porque el curado depende del sistema adhesivo y no del proceso; cualquier hoja de proceso que indique una cifra universal está citando la especificación de su propio proveedor.
Llame ventana entre el curado y el corte al intervalo entre el curado completo y el marcado y corte. Durante ese intervalo, el reborde debe tener suficiente resistencia para mantener la fibra en su sitio durante el corte y el pulido, pero la línea aún no debe acumular inventario frente a la pulidora. La mayoría de las hojas de proceso no la especifica; conviene pedir al proveedor que la indique, porque a cada lado de esa ventana se producen fallas muy distintas.
Si se corta demasiado pronto, el reborde aún se deforma. La fibra se mueve bajo la punta de marcado, el extremo se rompe en ángulo y, bajo la presión del pulido, la fibra se retrae dentro del orificio, lo que produce una altura negativa que la inspección geométrica rechazará en la estación seis, después de haber pagado todas las operaciones anteriores.
Si se espera demasiado, no se rompe nada, pero deja de cumplirse silenciosamente la suposición en que se basa el programa. Además, más rápido no siempre significa mejor. Una investigación publicada en NTT Technical Review sobre conectores ópticos para ensamble en campo plantea algo contraintuitivo y lo respalda con una cifra: el espacio entre la fibra y el orificio de la férula es inferior a 1 µm, y en una línea de adhesión tan delgada el cianoacrilato de fraguado instantáneo forma una unión débil. Su imprimación está diseñada para retrasar el endurecimiento y alcanzar la resistencia necesaria para el pulido unos cinco minutos después de la adhesión, en vez de hacerlo al instante. Ese mismo artículo indica que el curado convencional por calor tarda más de 30 minutos por encima de 100 °C.
💡 Consejo profesional
Al evaluar a un proveedor, pida la vida útil de la mezcla y el programa de curado juntos. Una vida útil de la mezcla de cinco minutos con un curado de una hora, frente a una vida útil de cuatro horas con curado en horno, describe dos líneas de producción completamente distintas; solo una puede absorber una interrupción sin desechar un lote ya mezclado.
Estación 4: marcado, corte y primera inspección de los extremos de fibra
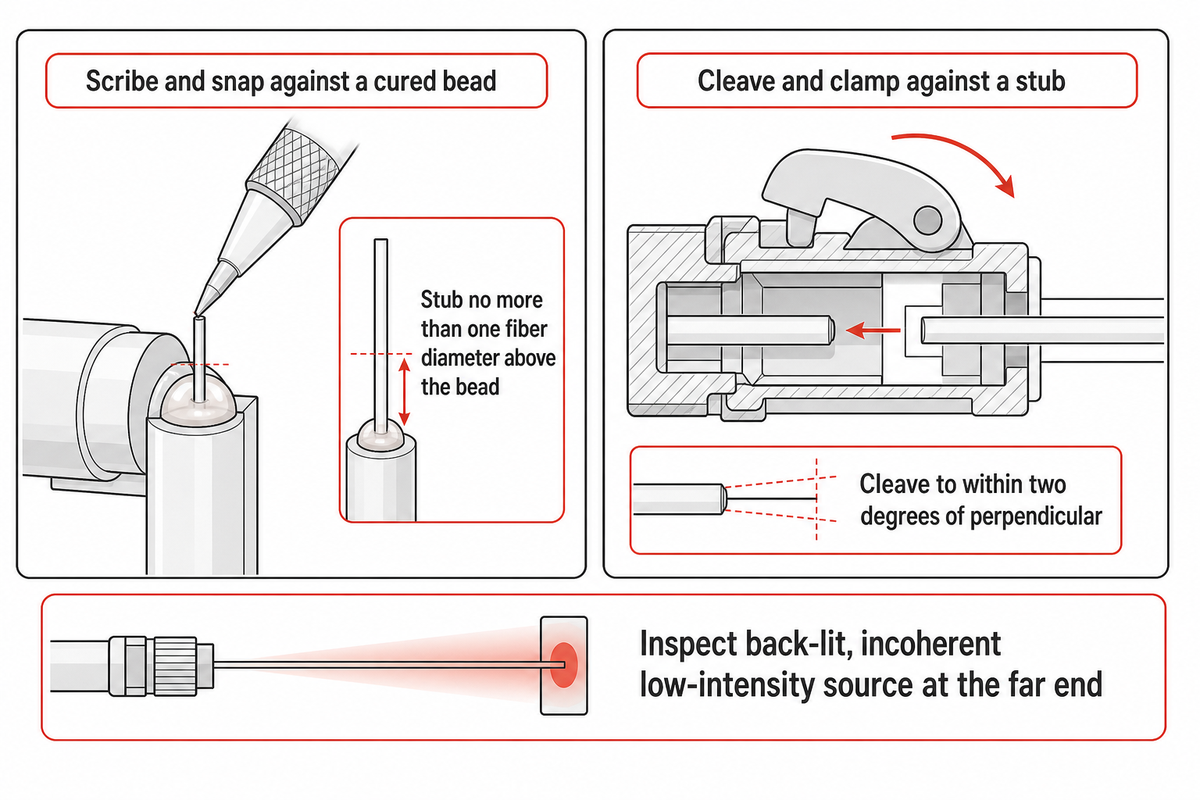
El marcado y corte elimina el exceso de fibra que sobresale del reborde curado. Se realiza antes de que cualquier abrasivo toque la pieza por una razón específica: una grieta que se origine aquí puede propagarse hacia el orificio de la férula, donde ningún pulido posterior la eliminará ni un microscopio con iluminación frontal la mostrará. El procedimiento de MIT marca la fibra justo por encima del reborde de epoxi y deja un extremo que sobresale no más de un diámetro de fibra, de modo que la primera etapa de pulido elimina material en vez de una larga palanca de vidrio.
En esta etapa, la práctica aeroespacial aporta una diferencia útil respecto de la comercial. NASA-STD-8739.5, Terminaciones de fibra óptica, ensambles de cables e instalación, exige inspeccionar las fibras con iluminación posterior, mediante una fuente incoherente de baja intensidad en el extremo opuesto del cable. La iluminación posterior revela grietas que la frontal oculta. La misma norma incluye como elemento de inspección independiente el desplazamiento axial de la fibra dentro de la férula, llamado desplazamiento axial, después de una nueva prueba; además, trata la geometría y la calidad de la cara final como dos verificaciones de conformidad distintas.
Cómo se realiza el mismo paso durante una terminación en campo
La terminación en campo llega al mismo resultado por otra vía, y la diferencia permite entender mejor las limitaciones de fábrica. Un técnico retira la cubierta de plástico del extremo de la fibra, quita el recubrimiento de la fibra y la limpia con una toallita sin pelusa y alcohol.
A continuación, el técnico inserta la fibra en el conector hasta que su extremo se asienta contra la fibra corta instalada de fábrica dentro de la férula; una leva o cuña mantiene cerrado el conector para fijarla en su sitio, y se desliza un manguito de crimpado sobre el cable que entra por la parte posterior del conector. Las botas se colocan primero en la fibra, antes de todo lo demás; olvidarse de una es la razón por la que se cortan y rehacen tantas terminaciones que, por lo demás, están bien. Los conectores prepulidos se usan así tanto en trabajos multimodo como monomodo. Las instrucciones de los fabricantes suelen pedir que la fibra se corte a no más de dos grados de la perpendicular, porque un extremo que no queda recto deja un espacio de aire en forma de cuña contra la fibra corta, que el gel de índice no puede compensar por completo.
La terminación adhesiva reemplaza ese contacto por una unión adhesiva. En lugar de apoyarse contra una fibra corta instalada de fábrica, la fibra se inserta a través del epoxi y se cura dentro del cuerpo del conector; luego, el operador debe rayar con cuidado el exceso de fibra que sobresale del reborde con una punta de carburo y desprenderla limpiamente. En este punto nadie usa una cortadora de fibra, porque el extremo es demasiado corto para sujetarlo. Esa única diferencia —marcar y desprender contra un reborde curado, en lugar de cortar y sujetar contra una fibra corta— explica por qué un usuario ocasional puede instalar conectores mecánicos y los conectores adhesivos favorecen a quienes los instalan a diario.
⚠️ Importante
NASA-STD-8739.5 no permite rehacer la cara final agrietada de un ensamble de vuelo: el ensamble debe volver a terminarse o desecharse. También incorpora el requisito de NASA-STD-8739.6 de que los operadores no pueden inspeccionar su propio trabajo. Las líneas comerciales pueden establecer un nivel menos exigente, pero deben hacerlo deliberadamente y no por omisión.
Estación 5: pulido en varias etapas de la cara final del conector de fibra óptica
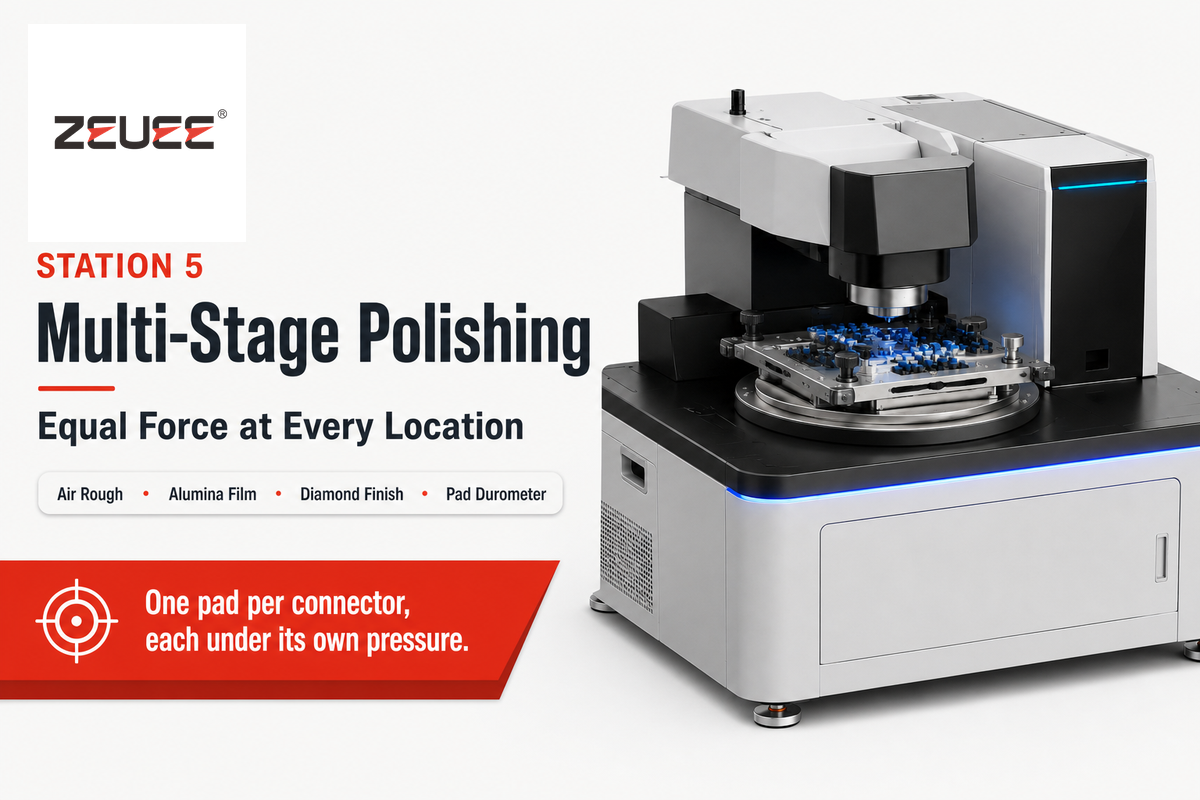
El pulido comprende de tres a seis etapas con película abrasiva, y la cantidad de etapas depende del material de la férula, no de las aspiraciones. Las secuencias publicadas van desde una de tres pasos, de 12 / 3 / 0.3 µm, hasta una secuencia cerámica de cinco pasos que comienza en 30 µm y termina en 0.01 µm. Ninguna de las secuencias publicadas coincide exactamente con otra, lo que demuestra que la cantidad de pasos no es la especificación.
La lógica sí es consistente. Un paso grueso elimina el sobrante de fibra y el exceso de epoxi. Un paso de conformado establece la curvatura. Un paso para eliminar rayaduras quita el daño que dejó el paso grueso. El paso final responde a motivos ópticos, no geométricos: trata la capa superficial alterada que el pulido abrasivo deja en el vidrio, cuyo índice de refracción modificado aumenta la reflexión sin cambiar nada que pueda detectarse con un microscopio.
El abrasivo debe corresponder al material más duro de la cara terminal. Si se elige mal, se produce la falla que muchos creen imposible. En Cabling Installation & Maintenance, Mike A. Reed, de Methode Electronics, explica el mecanismo: pulir en exceso puede perjudicar el desempeño de un conector tanto como pulirlo de menos, porque la película estándar de óxido de aluminio elimina vidrio y epoxi, pero no cerámica. Si se sigue puliendo después de que la cerámica deja de desgastarse, el vidrio continúa retrocediendo hasta que la fibra queda hundida por debajo de la superficie de la férula. Las motas dentro y alrededor de la región del núcleo y el revestimiento son el síntoma que aparece después de un paso final con óxido de aluminio de 0.3 µm. Para recuperar la superficie, se usa una película de diamante de un micrón sobre una almohadilla resiliente con agua destilada, haciendo unas diez pasadas en forma de ocho, porque el diamante desgasta la cerámica hasta dejar expuesto vidrio nuevo y el óxido de aluminio no puede hacerlo.
Las recomendaciones de FOA presentan la misma regla desde el otro enfoque: alúmina para vidrio y epoxi, y diamante cuando se requiere geometría monomodo. También indican una especificación de la almohadilla que suele pasarse por alto en las hojas de proceso: una almohadilla de caucho de 1/8-inch (3 mm), dureza 80 Shore, y una instrucción de tres palabras: no pulir en exceso.
📐 Nota de ingeniería
La dureza de la almohadilla y el grano de la película forman un par; no son ajustes independientes. Las almohadillas más blandas permiten que la película cubra el borde de la férula y reduzca el radio de curvatura hacia el límite inferior del intervalo de 7–25 mm; una almohadilla más dura lo aplana hacia el límite superior y aumenta el desplazamiento del vértice si el dispositivo de sujeción no está a escuadra. Si una línea cambia de proveedor de película sin volver a calificar la almohadilla, es de esperar que el interferómetro de la estación seis comience a rechazar piezas que siguen aprobando la prueba de pérdida.
Estación 6: geometría de la cara terminal medida con interferómetro
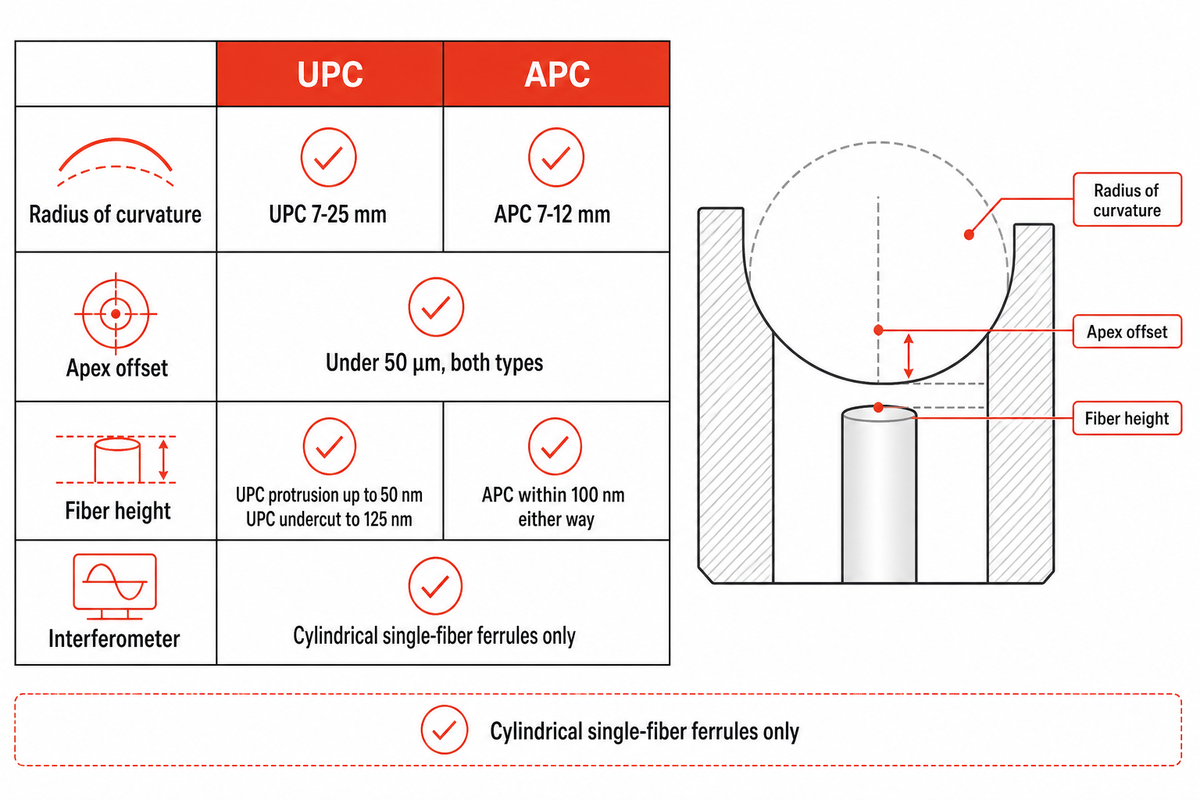
La geometría de la cara terminal se evalúa con tres valores: radio de curvatura, desplazamiento del vértice y altura de la fibra. El radio de curvatura es el radio de una esfera ajustada a una corona circular alrededor de la fibra, no a toda la cara. El desplazamiento del vértice es la distancia lateral entre el vértice de esa esfera y el centro de la fibra. La altura de la fibra es la posición de esta respecto de la superficie circundante de la férula: es positiva cuando sobresale y negativa cuando queda hundida.
Esos tres valores describen las férulas cilíndricas para una sola fibra, PC, UPC y APC. No constituyen un modelo general de la geometría de los conectores, y el alcance de la matriz siguiente se especifica en el título por un motivo que se explica enseguida.
| Parámetro | UPC | APC | Instrumento | Qué falla cuando se desvía |
|---|---|---|---|---|
| Radio de curvatura | 7–25 mm | 7–12 mm | Interferómetro | Se pierde el contacto físico en el núcleo; aumenta la pérdida de inserción |
| Área de ajuste de la esfera | Corona circular, 250 µm exterior / 140 µm interior | La misma convención de corona circular | Software del interferómetro | Dos laboratorios reportan radios distintos para una misma pieza |
| Desplazamiento del vértice | Menos de 50 µm | Menos de 50 µm | Interferómetro | El punto de contacto se desplaza fuera del núcleo; empeoran tanto la pérdida como la reflectancia |
| Altura de la fibra: sobresaliente | Hasta +50 nm | Dentro de ±100 nm | Interferómetro | Daño en la fibra tras acoplamientos repetidos |
| Altura de la fibra: hundida | Hasta −125 nm | Dentro de ±100 nm | Interferómetro | Se forma un espacio de aire en la interfaz; la pérdida de retorno cae drásticamente |
| Ángulo de la cara terminal | Nominalmente plana | 8 grados nominales | Interferómetro | Desajuste angular durante el acoplamiento; gran penalización de pérdida |
| Alineación de la llave con el ángulo | No aplica | Obligatoria | Dispositivo de sujeción e interferómetro en conjunto | Un ángulo correcto en una posición de rotación incorrecta también falla |
| Calidad de la superficie después del paso final | Sin rayaduras en el núcleo | Sin rayaduras en el núcleo | Microscopio de inspección de fibra | Aumenta la pérdida de inserción; es posible que la pérdida de retorno no cambie |
| Documentos aplicables | Serie IEC 61755 para la interfaz; Telcordia GR-326-CORE para la calificación | Lo mismo, con la parte correspondiente a férulas anguladas | Serie IEC 61300 para el método de medición | Citar «la norma IEC» sin indicar el número de la serie no identifica ninguna norma |
Valores límite publicados por Hexatronic Data Center, atribuidos a Telcordia GR-326-CORE. Las versiones que publican los proveedores de este intervalo difieren en los extremos; otros proveedores indican 10–25 mm para UPC y 5–12 mm para APC. Por eso mismo, hay que preguntar de qué documento proviene el límite citado. La interfaz dimensional se define en IEC 61755-3-1:2024 para férulas rectas de zirconia y en IEC 61755-3-2:2024 para férulas anguladas; ambos documentos son de pago. El método de medición se encuentra en la serie IEC 61300. Si un proveedor le indica un intervalo, pregunte de cuál de esos dos documentos procede.
Las férulas rectangulares multifibra se rigen por su propia norma; sus características no se reducen a esos tres valores. IEC 61300-3-30:2026, edición 3.0, publicada el 27 July 2026, mide la geometría de las férulas rectangulares multifibra mediante cuatro atributos distintos: la posición de la fibra respecto de la cara terminal, el ángulo de la cara terminal respecto de los orificios guía, los radios de las puntas de fibra y la profundidad del núcleo en fibras multimodo. Solo el radio de la punta guarda cierta semejanza con los parámetros para una sola fibra, y el ángulo medido respecto de los orificios guía no tiene equivalente en los conectores de una sola fibra, porque sus férulas no tienen orificios guía. La edición 3 agrega tablas de límites geométricos para férulas de 16, 24 y 32 fibras, lo que muestra directamente hacia dónde se dirige la densidad de los conectores multifibra.
Estación 7: inspección de la limpieza de la cara terminal antes del envío del conector
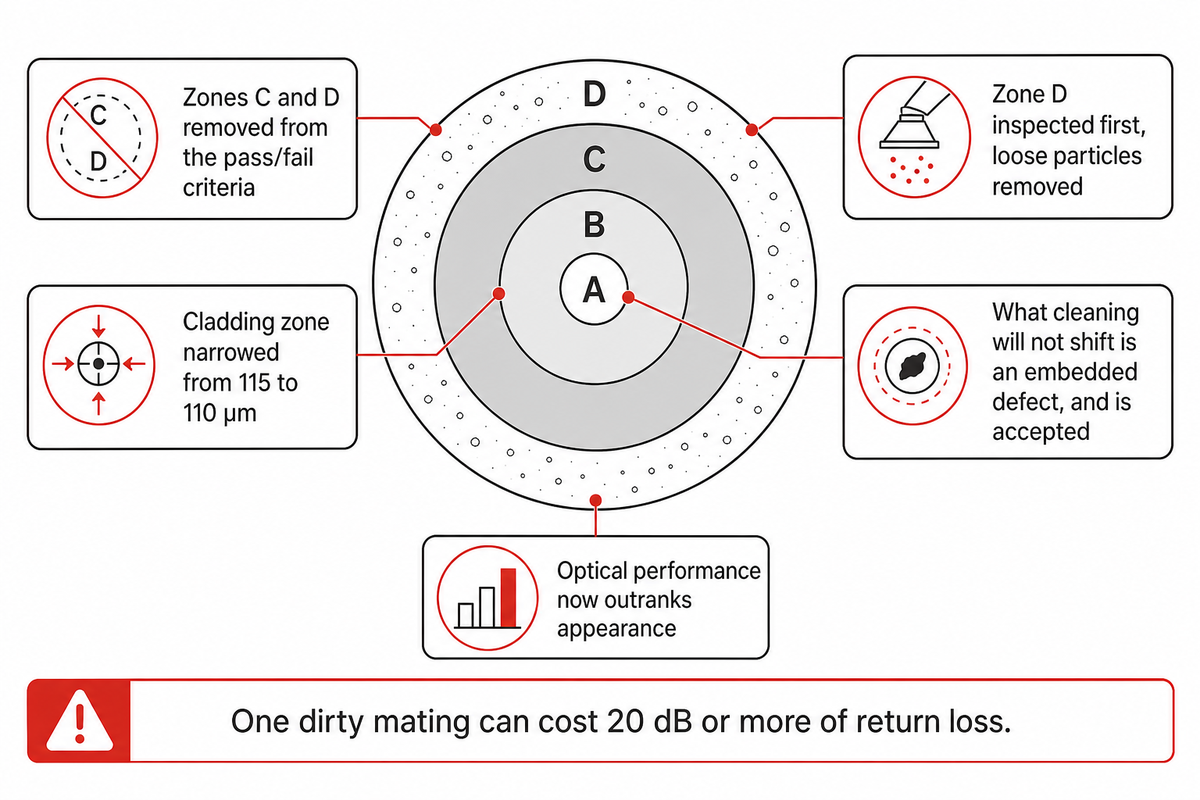
En cuanto a la limpieza de la cara terminal, la norma cambió de criterio en 2022 y gran parte de la industria aún no se ha puesto al día. IEC 61300-3-35:2022, el método de inspección visual de caras terminales de la serie de exámenes y mediciones IEC 61300, elimina por completo las zonas C (adhesivo) y D (contacto) de los criterios de aprobación y rechazo en la edición 3. Ahora se inspecciona primero la zona D, se retiran las partículas sueltas y se acepta como defecto incrustado cualquier elemento que no se desprenda después de varias limpiezas.
Más adelante aparece el cambio de mayor consecuencia. La edición 3 añade que un conector no puede rechazarse solo por una inspección visual fallida: el uso depende de que cumpla el desempeño óptico especificado. Por eso, una cara que se limpió de residuos sueltos y aún se ve mal puede enviarse si aprueba las pruebas de pérdida de inserción y pérdida de retorno. El desempeño óptico ahora prima sobre la apariencia. Toda página de proveedor que describa la inspección de la cara terminal como un criterio de aprobación o rechazo basado en su aspecto está describiendo la práctica de la edición 2. Los criterios de las zonas A y B también se flexibilizaron ligeramente y se definieron mejor; además, la zona del revestimiento se redujo de 115 a 110 µm, porque la contaminación justo en el borde del revestimiento no atenúa de manera significativa. En las matrices rectangulares, se inspecciona y limpia toda la férula antes de evaluar las zonas A y B de cada fibra.
La contaminación merece toda la atención que recibe. El análisis de Fluke Networks sobre las causas de la pérdida de retorno sitúa las caras terminales sucias en primer lugar, por amplio margen; un solo acoplamiento sucio puede degradar la pérdida de retorno en 20 dB o más. Una diferencia de veinte decibelios separa un conector de 45 dB de otro por debajo de 26 dB: tres grados de diferencia causados por un solo acoplamiento.
Aquí corresponde hacer una salvedad importante, sobre algo que una fábrica no puede corregir. FOA recomienda inspeccionar y limpiar los cables de conexión nuevos al sacarlos de sus bolsas selladas, antes de usarlos. Las fábricas garantizan el estado de la cara terminal en el momento de la prueba final; la bolsa no conserva ese estado. Para la limpieza se necesita alcohol isopropílico al 99%, en lugar del que se vende para frotar al 70%, porque el resto del producto económico es agua, y el agua deja residuos en una cara que está a punto de acoplarse.
Estación 8: aceptación según la pérdida de inserción y la pérdida de retorno
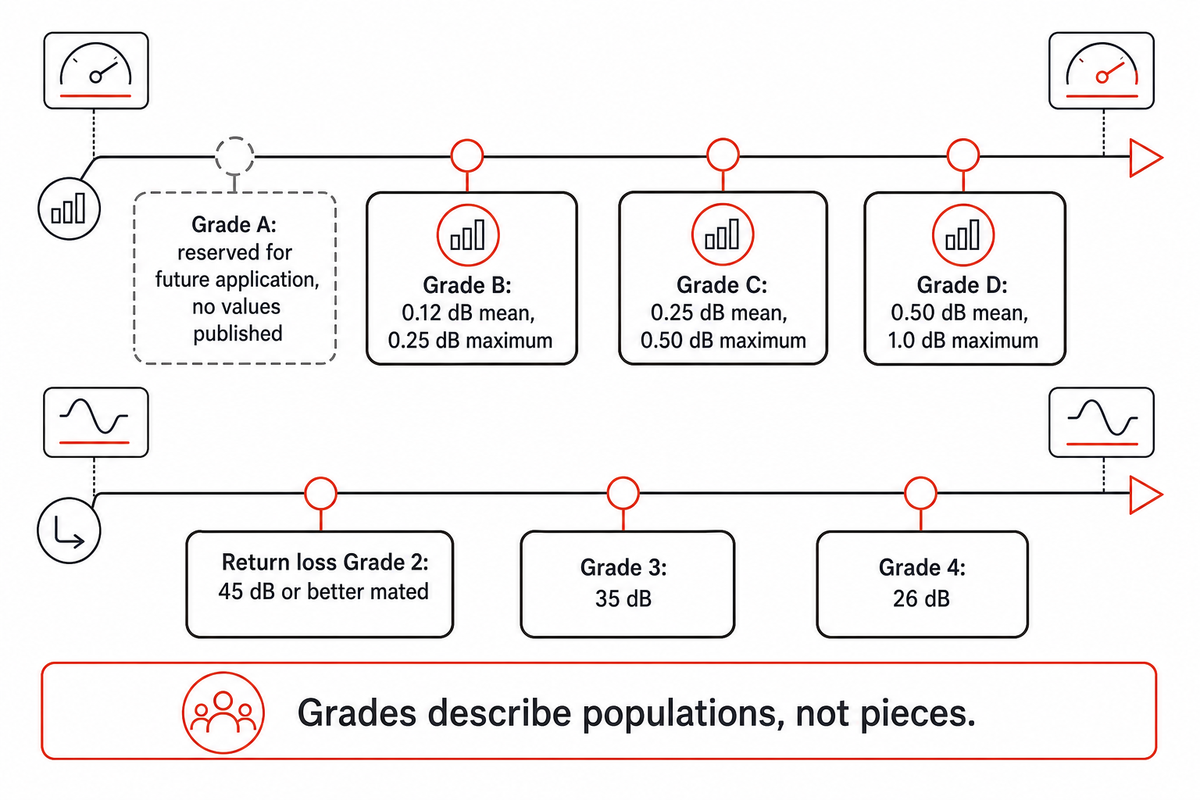
La aceptación de las pérdidas de un conector se basa en dos valores con un criterio poblacional; la cifra única que aparece en la mayoría de las páginas de proveedores no es ninguno de ellos. Según los grados de atenuación definidos en IEC 61755-1 y tabulados en IEC 61755-2-1:2022, un conector de grado B debe tener una atenuación media de 0.12 dB o menos y una máxima de 0.25 dB o menos en más del 97% de las muestras. El grado C corresponde a 0.25 dB de media y 0.50 dB como máximo; el grado D, a 0.50 dB y 1.0 dB. El grado A figura en la tabla sin valores asignados y queda reservado para futuras aplicaciones. Por eso, hoy el grado B es el mejor grado de atenuación que puede alcanzar un conector de fibra óptica. Los grados de pérdida de retorno se definen por separado y, salvo el grado 1, describen fibras en contacto sin ángulo: grado 2, 45 dB o más una vez acopladas; grado 3, 35 dB; grado 4, 26 dB. El grado 1, de 60 dB o más, se reserva para fibras en contacto físico angulado, según IEC 61755-2-2.
Los grados describen poblaciones, no piezas individuales. EN IEC 61755-1:2022 define esos grados dentro de un marco de acoplamiento aleatorio de conectores. La atenuación se mide con IEC 61300-3-34 para conectores de una sola fibra y con IEC 61300-3-45 para conectores multifibra; la pérdida de retorno, con IEC 61300-3-6. Los grados se mantienen de 1310 nm a 1625 nm. IEC 61753-1 es la norma de desempeño con la que se califica el producto terminado; esta es otra cuestión distinta de la lectura de una pieza en un banco de pruebas. La norma permite afirmar «esta línea produce conectores de grado B», pero no «este conector es de grado B». Confundir el valor de una unidad con el grado certificado para una población es el error de especificación más común en este mercado.
Estos son los cálculos para un tramo real, usando una fuente de luz y un medidor de potencia a 1310 nm. Consideremos un tendido monomodo de 4 km, con cuatro pares acoplados y dos empalmes por fusión. La atenuación de la fibra, de 0.35 dB/km a lo largo de 4 km, da 1.40 dB. Cuatro pares acoplados, con la tolerancia de 0.3 dB por par que FOA contempla para el presupuesto del enlace, dan 1.20 dB. Dos empalmes de 0.1 dB suman 0.20 dB. Total: 2.80 dB. Frente a un presupuesto de potencia de 5 dB para un par de transmisor y receptor de fibra óptica, el margen es de 2.20 dB. Si se sustituye la tolerancia para conectores por el máximo ANSI/TIA-568 de 0.75 dB por conexión, los cuatro pares suman 3.00 dB, la pérdida total del enlace alcanza 4.60 dB y el margen cae a 0.40 dB. FOA es tajante sobre qué valor refleja la realidad: 0.75 dB no corresponde a un buen conector, y los conectores multimodo terminados en campo actuales deberían estar por debajo de 0.3 dB; los conectores monomodo terminados en fábrica, en el intervalo de 0.1 a 0.2 dB.
Qué no evalúan las ocho estaciones
Todo lo anterior mide el proceso. La calificación del producto se realiza bajo un régimen aparte, con muestras en lugar de cada pieza, y casi nunca se la muestran a los compradores. IEC 61753-022-02:2026, primera edición que reemplaza el documento de 2012, abarca conectores multimodo terminados como pigtails y cables de conexión para la categoría C, de entorno controlado.
Los cambios respecto de la edición anterior son los detalles dimensionales que vale la pena citar: se agregó una prueba de torsión; el tiempo mínimo de retención de la fibra y el cable en cables reforzados se redujo de 120 s a 60 s; se eliminó la prueba de carga lateral estática; la flexión del alivio de tensión ahora se evalúa según el cambio en la atenuación, en lugar de la pérdida transitoria; la durabilidad del acoplamiento de conectores con férula cilíndrica se redujo de 500 ciclos a 200; se agregó la durabilidad del acoplamiento de conectores con férula rectangular, con 50 ciclos; y se añadió un nuevo anexo B sobre la inspección visual del movimiento de la cubierta exterior del cable durante las pruebas de cambio de temperatura, retención del cable y alivio de tensión.
Quienes comparan proveedores mediante fotos de las caras terminales y un informe de pérdidas están comparando los resultados del proceso. Preguntar con qué norma de desempeño y categoría se calificó el ensamble plantea otra cuestión, y no cuesta nada hacerlo.
Pulido con epoxi frente a conectores de empalme, mecánicos y preterminados
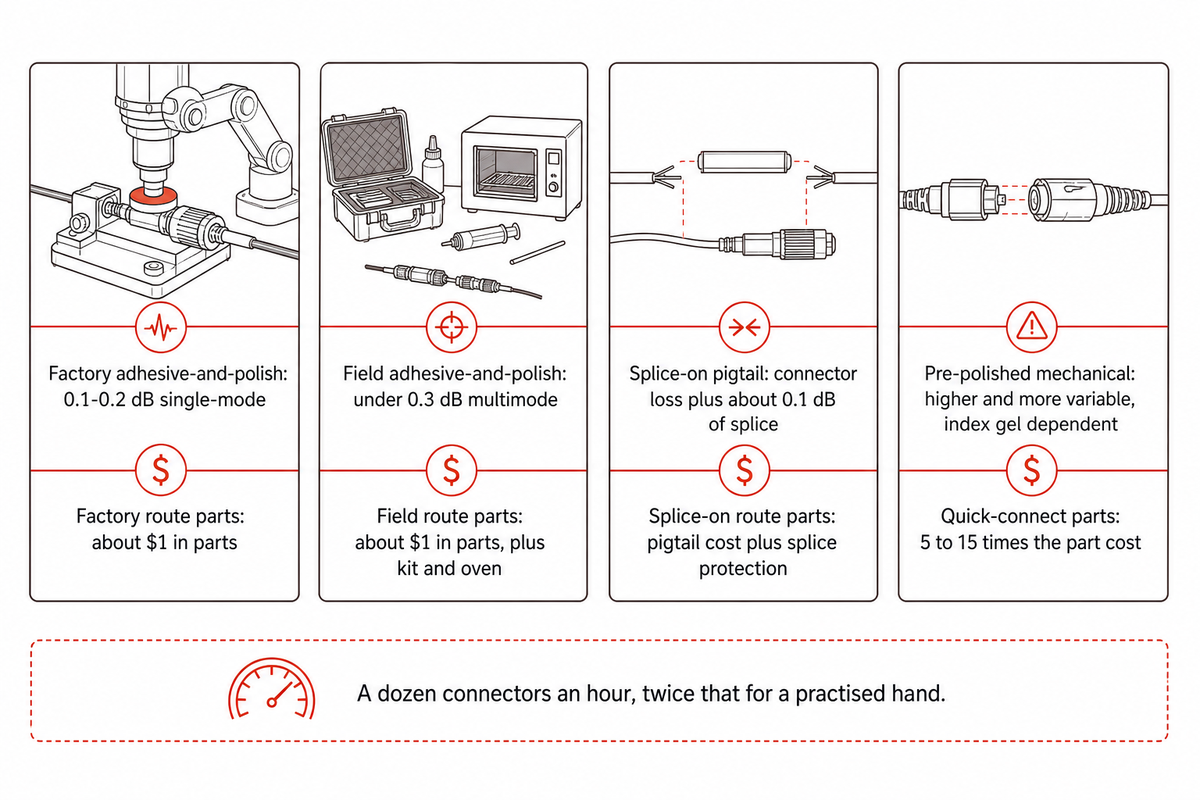
El empalme por fusión a un pigtail terminado en fábrica es mejor que el pulido con epoxi para quienes terminan menos de unos cientos de conexiones al año, porque el desempeño en pérdidas es comparable y la habilidad se adquiere de una vez al comprar la fusionadora, en vez de aprender durante meses a pulir con una almohadilla. El volumen es lo que cambia la comparación, y el punto de inflexión es claro.
| Método | Pérdida típica | Costo de consumibles por conector | Dependencia de la habilidad | Método de retrabajo | No es adecuado para |
|---|---|---|---|---|---|
| Adhesivo y pulido en fábrica | 0.1–0.2 dB monomodo | Alrededor de $1 en piezas | Baja por operador, alta para el proceso | Volver a pulir, incluso recuperar con diamante una cara terminal hundida | Reparaciones puntuales; cualquier caso que requiera un conector en la próxima hora |
| Adhesivo y pulido en campo | Menos de 0.3 dB multimodo si se hace bien | Alrededor de $1 en piezas, más el kit y el horno | Alta: una docena de conectores por hora, el doble con una persona experimentada | Volver a pulir en el sitio si se cuenta con una almohadilla y películas abrasivas | Usuarios ocasionales; trabajos sin electricidad para el horno de curado |
| Empalme / pigtail más empalme por fusión | Pérdida del conector de fábrica más aproximadamente 0.1 dB por el empalme | Costo del pigtail más la protección del empalme | Moderada; la fusionadora se encarga de la precisión | Cortar y volver a empalmar | Sitios sin acceso a una fusionadora; espacios muy reducidos en el gabinete |
| Conector mecánico precableado y prepulido (de conexión rápida) | Mayor y más variable; depende del gel de adaptación de índice | Entre 5 y 15 veces el costo de las piezas con adhesivo y pulido | Baja: el pulido se hizo en fábrica | Por lo general, se desecha y se instala otro | Terminaciones de gran volumen, cuando domina el costo de las piezas; enlaces monomodo de larga vida útil |
Las cifras de pérdida y costo provienen de las recomendaciones de la Fiber Optic Association sobre adhesivo y pulido; la pérdida del empalme, del cálculo del ejemplo anterior. Los estilos de conectores y su identificación se describen en la guía de identificación de conectores de FOA.
Cuándo no conviene el pulido con epoxi
El análisis económico solo funciona por encima de cierto umbral, y la propia observación de FOA sobre tiempos y movimientos lo deja claro: el conector es la pieza barata, a alrededor de un dólar, pero un operador experimentado produce aproximadamente una docena por hora, o el doble si trabaja con rapidez. Por debajo de unos cientos de terminaciones, la mano de obra y la curva de aprendizaje superan ampliamente el ahorro en piezas; la recomendación honesta es usar un pigtail y una fusionadora.
Elija el método de adhesivo y pulido cuando
- El volumen llega a miles de terminaciones y el costo de las piezas es el factor dominante
- La geometría monomodo debe mantenerse dentro de un intervalo de radio de 7–25 mm
- Se dispone de un horno de curado, un interferómetro y un banco de pruebas de pérdidas en el mismo lugar
- Los mismos operadores realizan el proceso a diario, no de manera ocasional
Elija otro método cuando
- Se necesitan menos de unos cientos de terminaciones al año
- El trabajo se realiza en un gabinete sin electricidad ni banco de trabajo
- Nadie en el sitio pule con suficiente frecuencia como para mantener la práctica
- Se necesita una reparación hoy, en lugar de un lote la próxima semana
Los cables de prueba de referencia merecen una mención aparte. Los especialistas los consideran consumibles con una vida útil de apenas unos cientos de ciclos de acoplamiento, frente a las cifras mucho mayores que se indican para los conectores de producción, precisamente porque sus caras terminales sirven de referencia para el resto de las mediciones.
Tipos de conectores, adaptadores y herramientas especiales que requiere cada método de instalación
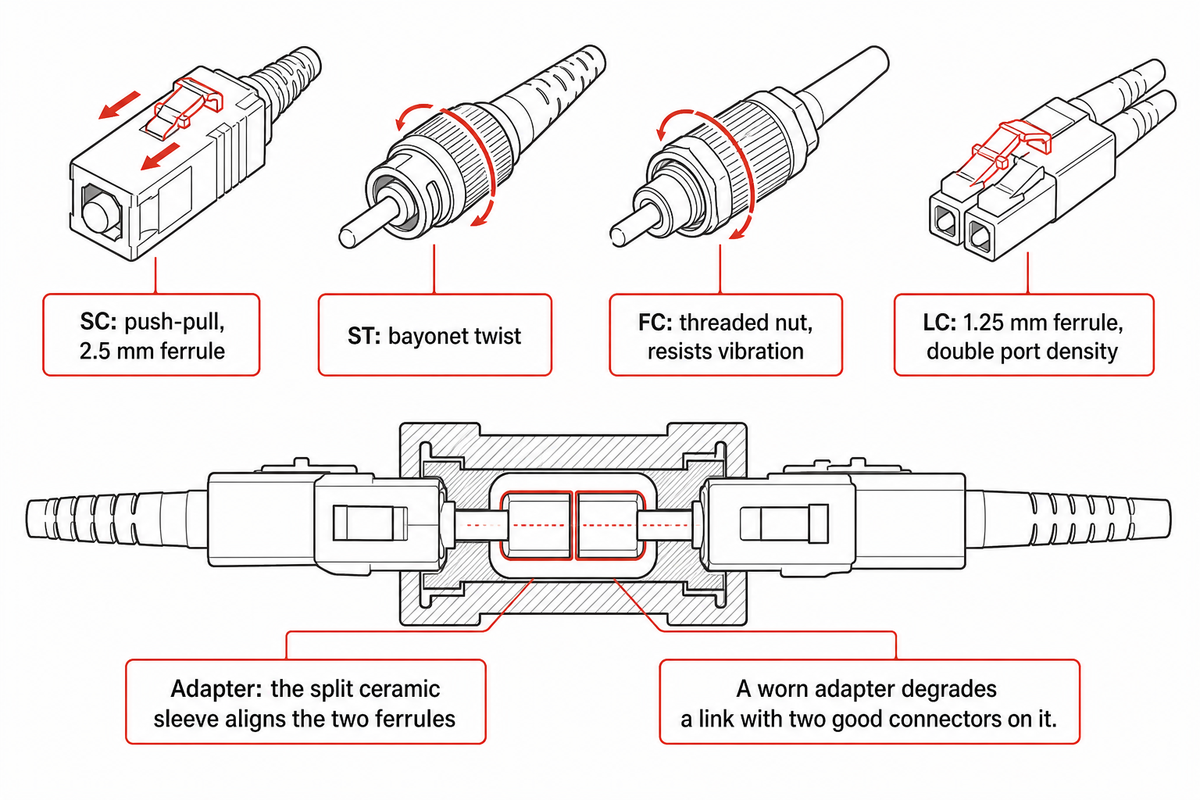
Cuatro formatos cubren la mayoría de lo que se comercializa hoy. Los conectores SC, ST y FC usan una férula de 2.5 mm y solo se diferencian en el mecanismo de acoplamiento; LC reduce ese tamaño a una férula de 1.25 mm para duplicar la densidad de puertos. La guía de identificación de conectores de la FOA es una referencia práctica para distinguirlos en campo.
Lo que los diferencia es el mecanismo de acoplamiento, y por lo general los conectores se eligen según ese mecanismo, no por su desempeño óptico, ya que un técnico debe poder conectarlos y desconectarlos fácilmente mil veces durante la vida útil de un campo de conexiones. Un conector SC se inserta y se retira en línea recta, lo que facilita su instalación cuando no hay espacio para rodear el cuerpo con la mano. Un conector ST usa un acoplamiento de bayoneta con giro; uno FC, una tuerca roscada que resiste las vibraciones; y uno LC, una pequeña pestaña plástica similar a la de un RJ45. Como comparten el diámetro de la férula, las piezas ST o SC son mucho más intercambiables entre sí a través de un panel que con las LC. Además, los conectores SC y LC representan juntos la gran mayoría del cableado estructurado actual.
Los adaptadores son la otra mitad de la interfaz y reciben menos atención de la que merecen. Un adaptador es una camisa que sostiene dos conectores enfrentados, y el manguito cerámico partido que lleva dentro es lo que alinea las dos férulas. Tanto los adaptadores como los conectores están disponibles en cuerpos simplex, dúplex y cuádruples, y se usan adaptadores híbridos para conectar un tipo de conector con otro. Como la férula de un conector solo toca la de su par dentro de esa camisa, un adaptador desgastado degrada un enlace aunque tenga conectores en perfecto estado en ambos extremos.
El herramental se divide según la misma distinción que atraviesa todo el artículo. El trabajo en fábrica requiere un horno de curado, soportes de pulido, un interferómetro y un banco de medición de pérdidas. El trabajo en campo requiere otro conjunto de herramientas especiales: peladoras de fibra del tamaño adecuado para retirar el recubrimiento sin rayar el vidrio, un microscopio de inspección para revisar el extremo de una fibra o un conector antes de acoplarlos, y un kit de limpieza. Los equipos que empalman en lugar de pulir también usan una cortadora de fibra óptica con la precisión necesaria para dejar el extremo perpendicular. Si la peladora es de un tamaño incorrecto, puede dañar el revestimiento; y si la cortadora se ha desajustado de su índice de cuchilla, dejará un extremo en ángulo que ningún cuidado en las etapas posteriores del proceso podrá corregir.
Los latiguillos con pigtail evitan la mayor parte de ese trabajo. Son tramos cortos de una sola fibra, con un conector de fábrica en un extremo y fibra desnuda en el otro, que se empalman al cable dentro de una caja terminal o bandeja de fibra. Como el conector se fabricó y midió en interiores, el método de instalación se reduce a un empalme por fusión. Por eso, los equipos profesionales de fibra recurren a los pigtails tanto para fibra multimodo como monomodo. La misma lógica se aplica a mayor escala: las rutas aéreas de fibra y las redes de acceso que transportan banda ancha y televisión por cable se construyen cada vez más con ensambles preconectorizados, en lugar de terminarse en el sitio.
Se debe definir quién instalará el equipo de fibra óptica en el sitio antes de elegir el tipo de conector, porque el éxito de la instalación depende más de quién la realiza que de la marca que se compra. Si la instalación la hará alguien ocasionalmente, conviene usar un tipo con pulido previo; para el trabajo diario, conviene optar por adhesivo y pulido.
Elegir el tipo de fibra y el conector no son decisiones independientes. La fibra multimodo tolera más desalineación lateral que la monomodo, por lo que los distintos tipos de conectores de fibra óptica admiten márgenes geométricos diferentes, incluso cuando sus férulas parecen iguales. La instalación correcta de un enlace de fibra óptica comienza con la especificación, no con el crimpado: si la fibra óptica se elige para un presupuesto de pérdidas y el conector se clasifica para otro, la diferencia se hará evidente en la primera prueba.
Hacia dónde se dirige la demanda de terminación y qué cambia en la planta
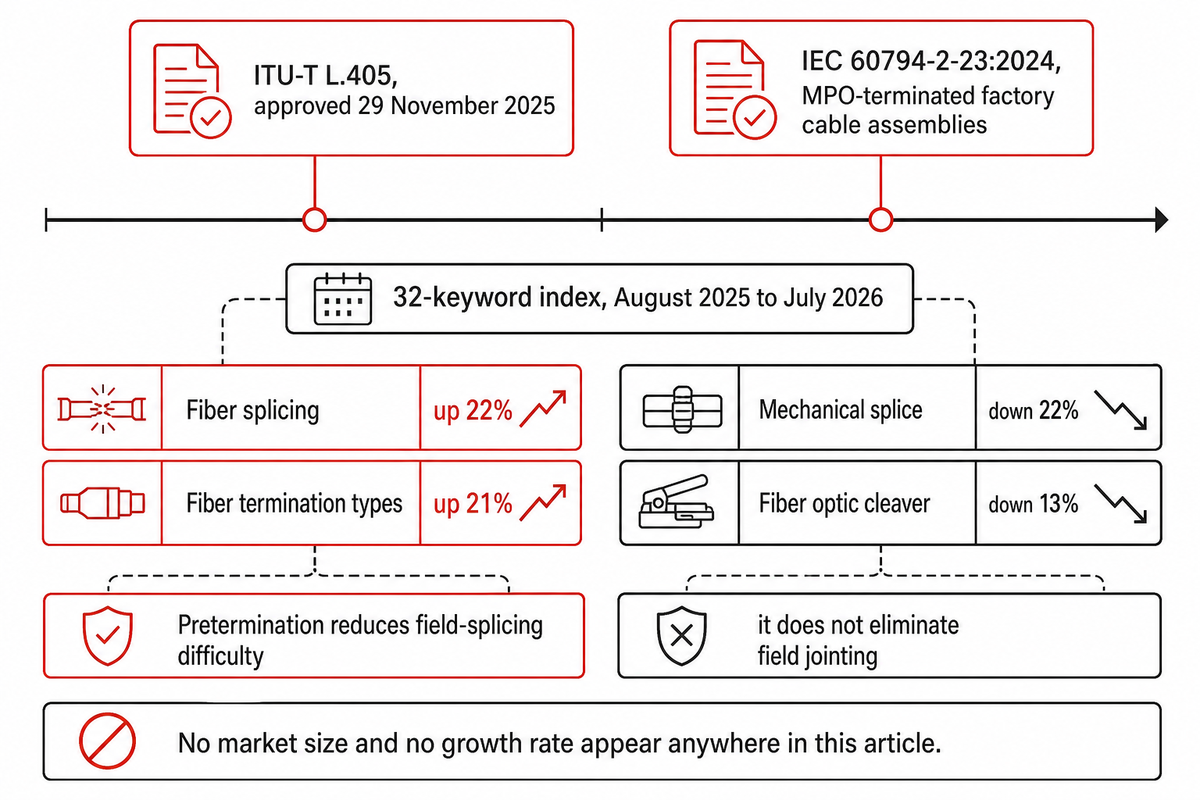
Dos organismos de normalización publicaron documentos sobre ensambles terminados en fábrica con veintidós meses de diferencia, la señal más clara disponible sobre el rumbo de este trabajo. La norma ITU-T L.405, aprobada el 29 de noviembre de 2025, define las carcasas, cierres, ensambles de cable y terminales preconectorizados como componentes terminados en fábrica con conectores. La norma IEC 60794-2-23:2024, primera edición publicada el 31 de enero de 2024, especifica cables multifibra para interiores, destinados específicamente a ensambles de cables de fábrica terminados con conectores MPO.
Nuestra propia medición de la demanda apunta en la misma dirección, sin pretender ser una estadística de mercado. En un índice de 32 palabras clave, monitoreado durante los doce meses entre agosto de 2025 y julio de 2026, las búsquedas de empalme de fibra aumentaron 22% y las de tipos de terminación de fibra, 21%; en cambio, las de empalme mecánico cayeron 22% y las de cortadora de fibra óptica, 13%. El vocabulario de los compradores se orienta hacia los métodos basados en fusión y se aleja de los mecánicos, lo que traslada cada vez más la terminación de alto volumen a la fábrica.
Esa afirmación tiene un alcance acotado, y el límite proviene del mismo organismo de normalización. La norma ITU-T L.250 (01/2024) describe los ensambles preterminados como opcionales y señala que las redes ópticas instaladas combinan tecnologías aéreas, subterráneas, en ductos y microductos. La preterminación reduce la dificultad del empalme en campo, pero no elimina las uniones en campo. Por eso, la afirmación precisa se refiere al rumbo del trabajo de normalización, no a la proporción del volumen que corresponde a la fábrica frente al campo.
En este artículo no se presenta ni el tamaño ni la tasa de crecimiento del mercado. Durante la investigación se revisaron seis páginas sindicadas de estudios de mercado sobre este tema exacto. Para el mismo año, estimaban el mercado entre 5.61 y 11.2 mil millones de dólares, con tasas de crecimiento de 4.1% a 12.6%: una diferencia de más del doble en el tamaño y del triple en el crecimiento. Esas cifras se incluyen únicamente para mostrar el desacuerdo, razón por la cual no se puede citar ninguna de ellas.
Para un comprador, la consecuencia práctica es que debe revisar la especificación en lugar de basarse en un pronóstico. Si su proveedor cotiza ensambles MPO, pregunte si el cable mismo cumple con IEC 60794-2-23:2024 y si la geometría se mide según la edición de 2026 de la norma sobre férulas rectangulares, ya que ambos documentos son tan recientes que es posible que el proveedor aún trabaje según las ediciones anteriores.
Qué cambia al automatizar el proceso de ensamble de conectores
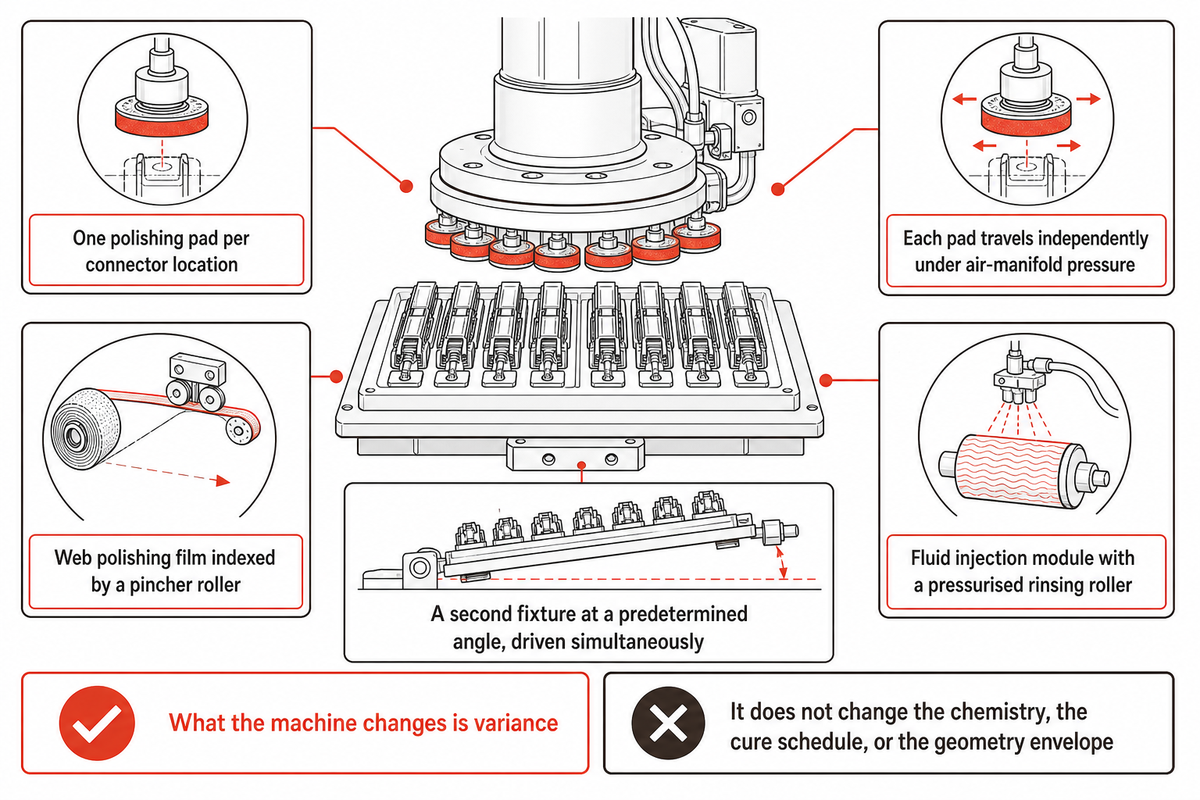
La automatización de esta línea no aporta manos más rápidas. Mantiene constantes los factores que una persona no puede mantener constantes, y los mecanismos son lo suficientemente específicos como para verificarlos en una patente. La patente EP1597021A1, Aparato y método para pulir un conector de fibra óptica (ADC Telecommunications, presentada el 26 de enero de 2004 y publicada el 23 de noviembre de 2005), describe cuatro de ellos.
Primero, una almohadilla de pulido por cada posición del conector, cada una con desplazamiento vertical independiente bajo la presión de un múltiple de aire, para que todas las almohadillas hagan contacto con sus caras frontales con la misma fuerza, sin importar la posición de cada cara. En un soporte manual, un conector que sobresale un poco recibe más presión que el de al lado; esa diferencia produce la variación de altura de la fibra que la estación seis rechaza.
Segundo, una película de pulido en banda, desplazada por un rodillo de arrastre. La máquina avanza el abrasivo en lugar de dejar que se desgaste hasta un estado desconocido sin que el operador note su degradación. El ejemplo de la patente menciona una película de lapeado con diamante de un micrón, el mismo abrasivo de un micrón especificado para trabajos monomodo y recomendado para recuperar una férula sobrepulida.
Tercero, un módulo de inyección de fluidos con un rodillo de enjuague presurizado y saturado de fluido, que elimina los residuos en línea antes de que la siguiente etapa los arrastre por la cara.
Cuarto, un segundo soporte colocado en un ángulo predeterminado y accionado al mismo tiempo que el primero, para ejecutar en paralelo los acabados de contacto físico en ángulo y planos con una sola máquina, sin necesidad de un cambio de formato.
La carga es una decisión de compra, no una propiedad del proceso: la misma patente especifica que los soportes pueden cargarse «manualmente, por ejemplo, introduciéndolos a mano en la máquina, o automáticamente, por ejemplo, mediante un sistema transportador». Las líneas pueden automatizar el pulido y mantener la carga manual, o automatizar ambas tareas. La máquina reduce la variación: la repetibilidad de la dosificación, la presión por posición y el estado de la película dejan de depender del operador de turno. No cambia la química del adhesivo, el programa de curado ni los límites geométricos que debe cumplir la cara frontal.
El equipo para este trabajo pertenece a la misma familia que nuestra línea de máquinas automáticas de ensamble de conectores de fibra óptica, junto con la línea de ensamble de conectores ópticos para producción de mayor volumen. La medición se compra por separado: la revisión de la cara frontal y la geometría corresponde a la automatización de la inspección de conectores, y el trabajo con cámaras que la hace posible, a los sistemas de inspección por visión artificial. Si desea definir una celda completa en lugar de una sola estación, consulte nuestra guía de máquinas de ensamble de conectores y, para una perspectiva de planta, la automatización de líneas de producción. Los compradores de electrónica de precisión pueden consultar el contexto del sector en nuestra página sobre la industria de electrónica 3C.
Lo que debe recordarCada estación del proceso introduce un defecto que una estación posterior debe detectar, y los cuatro defectos que escapan al control del operador de su propia estación explican por qué la aceptación se determina mediante mediciones y no mediante una inspección. Pregunte al proveedor qué estaciones miden cada pieza y cuáles toman muestras por lote; esa respuesta le dice más sobre los conectores que recibirá que cualquier fotografía de una cara frontal.
Hable con nuestros ingenieros sobre una línea de ensamble de conectores →
Preguntas frecuentes
P: ¿Cómo se unen normalmente los cables de fibra óptica?
Los cables de fibra óptica se unen mediante empalme por fusión, que fusiona dos fibras para formar una sola trayectoria continua, o mediante conectores, que permiten volver a abrir la unión.
El empalme por fusión ofrece las menores pérdidas y crea una unión permanente, normalmente de alrededor de 0.1 dB. Los conectores generan más pérdidas, pero pueden desconectarse; por eso todos los paneles de conexión los usan. Los empalmes mecánicos quedan entre ambos: usan un manguito de alineación con gel adaptador de índice, no requieren fusión y producen pérdidas mayores y más variables. La elección depende de si será necesario volver a abrir la unión.
P: ¿Cuál es el error más común al instalar sistemas de fibra óptica?
El error más común y costoso en el trabajo con fibra óptica es tratar la contaminación de la cara frontal como un asunto de limpieza general, en lugar de medirla, porque un solo acoplamiento sucio puede generar pérdidas de 20 dB o más.
La contaminación de las caras frontales es la principal causa de fallas por pérdida de retorno, y esa penalización de 20 dB basta para que un conector baje tres grados de desempeño. Peor aún, al acoplar un conector contaminado, los residuos quedan incrustados y la limpieza posterior deja picaduras permanentes. Los latiguillos nuevos recién sacados de una bolsa sellada tampoco están exentos: la fábrica garantizó el estado de la cara frontal en la prueba final, pero la bolsa no lo preserva. Inspeccione antes de cada acoplamiento y limpie con alcohol isopropílico al 99% en lugar de alcohol para frotar al 70%.
P: ¿Qué tan difícil es empalmar fibra?
Aprender a hacer empalmes por fusión es más fácil que terminar con adhesivo y pulido, porque la fusionadora se encarga de la precisión. Sin embargo, la inversión en el equipo se realiza al principio, y ese desembolso de capital es lo que realmente determina la elección de la mayoría de los instaladores.
Las fusionadoras modernas alinean, fusionan y estiman las pérdidas en gran medida por sí solas, así que la habilidad se concentra en la preparación: un pelado limpio, un buen corte y una manipulación correcta de la fibra. Por eso, los profesionales de campo recomiendan ampliamente usar un pigtail y empalmarlo en lugar de pulir en campo. La diferencia está en la inversión de capital, no en la dificultad.
P: ¿Qué significan OS1, OS2, OM1, OM2, OM3 y OM4?
OS1 y OS2 son clasificaciones de fibra monomodo; OM1 a OM4 son clasificaciones de fibra multimodo según su ancho de banda modal. El par de letras que aparece en la ficha técnica indica el margen de alineación que debe mantener el conector.
OS1 designa la fibra monomodo para cables de interior con protección ajustada; OS2, la fibra para construcciones exteriores de tubo holgado y larga distancia, con menor atenuación. Ambas tienen un núcleo de 9 µm.
La serie OM abarca fibras multimodo con un núcleo de 62.5 µm en OM1 y de 50 µm en OM2 a OM4. Cada categoría superior ofrece mayor ancho de banda modal y, por lo tanto, más distancia a una tasa de datos determinada. OM3 y OM4 están optimizadas para láser y se usan con fuentes VCSEL.
El diámetro del núcleo determina cuánta desalineación lateral puede absorber la interfaz. Por ello, el trabajo monomodo tolera mucha menos excentricidad de férula y desplazamiento del ápice que el multimodo, y el objetivo de aceptación también cambia: menos de 0.3 dB para fibra multimodo terminada en campo, frente a 0.1 a 0.2 dB para fibra monomodo terminada en fábrica. Una especificación de conector sin indicar el tipo de fibra está incompleta.
P: ¿Cómo conecto un cable de fibra óptica a un conector?
Pele la cubierta y el recubrimiento, pase el cable por el cuerpo del conector, crimpe el elemento de refuerzo y luego corte la fibra contra un tramo corto de fábrica o fíjela con adhesivo y púlela.
Cuál de las dos últimas opciones corresponde depende por completo del tipo de conector que compró. Los conectores mecánicos con pulido previo se terminan con el corte y la sujeción. El proceso para un conector con adhesivo y pulido continúa con las ocho estaciones descritas arriba.
P: ¿Conviene instalar conectores LC en un cable de fibra por cuenta propia?
Para un número reducido de terminaciones, casi siempre conviene más comprar un latiguillo de fábrica o empalmar un pigtail que instalar conectores LC por cuenta propia, porque tanto la tarifa por hora de una persona con experiencia como el equipo necesario para comprobar el resultado encarecen un trabajo pequeño.
El argumento de los consumibles lleva a conclusiones engañosas. El conector cuesta alrededor de un dólar en piezas, pero una persona que lo hace con regularidad termina aproximadamente una docena por hora. Además, antes de obtener un buen resultado con el primero, se necesita un kit de pulido, un horno de curado, un microscopio de inspección y un equipo de medición de pérdidas.
Los técnicos de campo recomiendan sistemáticamente usar en el sitio un conector mecánico con pulido previo o empalmar un pigtail por fusión. El epoxi y el pulido no son difíciles en principio, pero requieren un curado controlado, una secuencia compatible de almohadillas y películas, e instrumentos para comprobar el resultado. Precisamente por eso este trabajo pasó a las fábricas.
Artículos relacionados
- Guía de máquinas de ensamble automatizado: cómo definir y configurar máquinas especiales con varias estaciones
- Guía de automatización de líneas de producción: transportadores, manipulación y registro de datos en toda una celda de ensamble
- Guía de equipos de pruebas automatizadas: diseño de las estaciones de medición que permiten hacer cumplir los criterios de aceptación
- Guía de tipos de contactos de conectores: diferencias entre las geometrías de contacto de las distintas familias de conectores
Acerca de este análisis
ZEUEE fabrica equipos de automatización no estándar, incluidas líneas de ensamble de conectores de fibra óptica y de conectores ópticos, en una planta de manufactura de 20,000 m² en Taihe, Jiangxi. La empresa declara que fue fundada en 2005, cuenta con la certificación ISO9001:2015 y ha presentado más de 150 patentes de investigación y desarrollo, de las cuales al menos 32 son patentes de invención. La secuencia de estaciones, los parámetros de curado y pulido y los límites de aceptación que se presentan arriba se recopilaron a partir de normas y documentos de proceso publicados, no de la hoja de proceso de un único proveedor. Además, cada cifra de geometría, pérdidas y retención se atribuye al documento del que procede. Cuando no fue posible respaldar una cifra con una fuente, como en el caso del rendimiento de producción, las tasas de retrabajo y el tamaño del mercado de conectores, no se cita.
Referencias y fuentes
- NASA-STD-8739.5, Terminaciones de fibra óptica, ensambles de cables e instalación Sistema de Normas Técnicas de la NASA
- 6.161 Laboratorio de proyectos de óptica moderna, procedimiento de conectores del laboratorio 7 MIT OpenCourseWare
- Recomendaciones para conectores de fibra óptica con adhesivo y pulido The Fiber Optic Association
- Guía de identificación de conectores de fibra óptica The Fiber Optic Association
- IEC 61300-3-35:2022, inspección visual de conectores de fibra óptica y componentes de transmisión con tramo corto de fibra Comisión Electrotécnica Internacional
- IEC 61300-3-30:2026, geometría de la cara frontal de conectores multifibra con férula rectangular Comisión Electrotécnica Internacional
- EN IEC 61755-1:2022, interfaces ópticas de conectores para fibras monomodo CENELEC
- IEC 61755-2-1:2022, parámetros de conexión de fibras con contacto físico y dispersión no desplazada, sin ángulo Comisión Electrotécnica Internacional (tablas de grados de atenuación y pérdida de retorno)
- IEC 61753-022-02:2026, norma de desempeño para conectores multimodo terminados como pigtails y latiguillos, categoría C Comisión Electrotécnica Internacional
- IEC 60794-2-23:2024, cables multifibra para interiores destinados a ensambles de cables terminados con conectores MPO Comisión Electrotécnica Internacional
- ITU-T L.101 (08/2024), cables de fibra óptica para aplicaciones de enterramiento directo Unión Internacional de Telecomunicaciones
- ITU-T L.405, componentes preconectorizados para redes de acceso óptico Unión Internacional de Telecomunicaciones
- ITU-T L.250 (01/2024), topologías para redes de acceso óptico Unión Internacional de Telecomunicaciones
- Conectores ópticos ensamblados en campo, NTT Technical Review, vol. 6, núm. 11 NTT Photonics Laboratories
- Recuperación de conectores de fibra óptica sobrepulidos, Mike A. Reed Cabling Installation & Maintenance
- Qué causa la pérdida de retorno en un sistema de fibra óptica Fluke Networks
- EP1597021A1, Aparato y método para pulir un conector de fibra óptica Oficina Europea de Patentes, a través de Google Patents
- MIL-PRF-29504C con Enmienda 1, especificación general para terminaciones de fibra óptica, Agencia de Logística de Defensa de Estados Unidos (documento citado por su designación; el sitio de la DLA no estaba disponible desde nuestra red al momento de redactar el artículo)
- MIL-STD-2042-5, métodos estándar de instalación de topologías de cables de fibra óptica para buques de la Armada (conectores e interconexiones), revisión C, 2016, NAVSEA (documento citado por su designación; el sitio de NAVSEA no estaba disponible desde nuestra red al momento de redactar el artículo)
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






