Entre em contato com a Zeyu lntelligent Industrial Company

Fabricação automotiva: guia de qualidade e rastreabilidade

Atualizado em agosto de 2026
A fabricação automotiva não se limita a conformar, unir, montar e testar componentes automotivos. Sua disciplina conecta um requisito do produto, o risco de não atendê-lo, o controle usado na linha de produção, as evidências mantidas e a decisão tomada quando essas evidências apontam um problema. Essa conexão é importante, seja o resultado um veículo, um módulo ou um componente fornecido.
Comece pelo trabalho deliberadamente pouco glamoroso: antes de automatizar uma tarefa, a equipe deve ser capaz de explicar a sequência de trabalho atual, as entradas críticas, o método de medição, a resposta a um resultado fora das condições previstas e os registros necessários para reconstruir o que aconteceu. Movimentos repetíveis da máquina são valiosos, mas a repetibilidade, por si só, não comprova que o processo é capaz nem que uma decisão de qualidade poderá ser justificada posteriormente.
Em resumo
- A repetibilidade do equipamento não é o mesmo que a capacidade do processo.
- A rastreabilidade deve responder a uma pergunta definida sobre falhas, e não apenas armazenar eventos de leitura.
- O trabalho de automação deve começar com uma auditoria de evidências e, em seguida, avançar para uma análise de conceito específica para a aplicação.
Este guia é um material educativo de apoio a decisões sobre qualidade, rastreabilidade e prontidão. Ele não seleciona máquinas nem estabelece especificações de produto. Para conhecer aplicações de automação e conversar sobre equipamentos, consulte as soluções de automação para fabricação automotiva da ZEUEE.
O que a fabricação automotiva realmente abrange
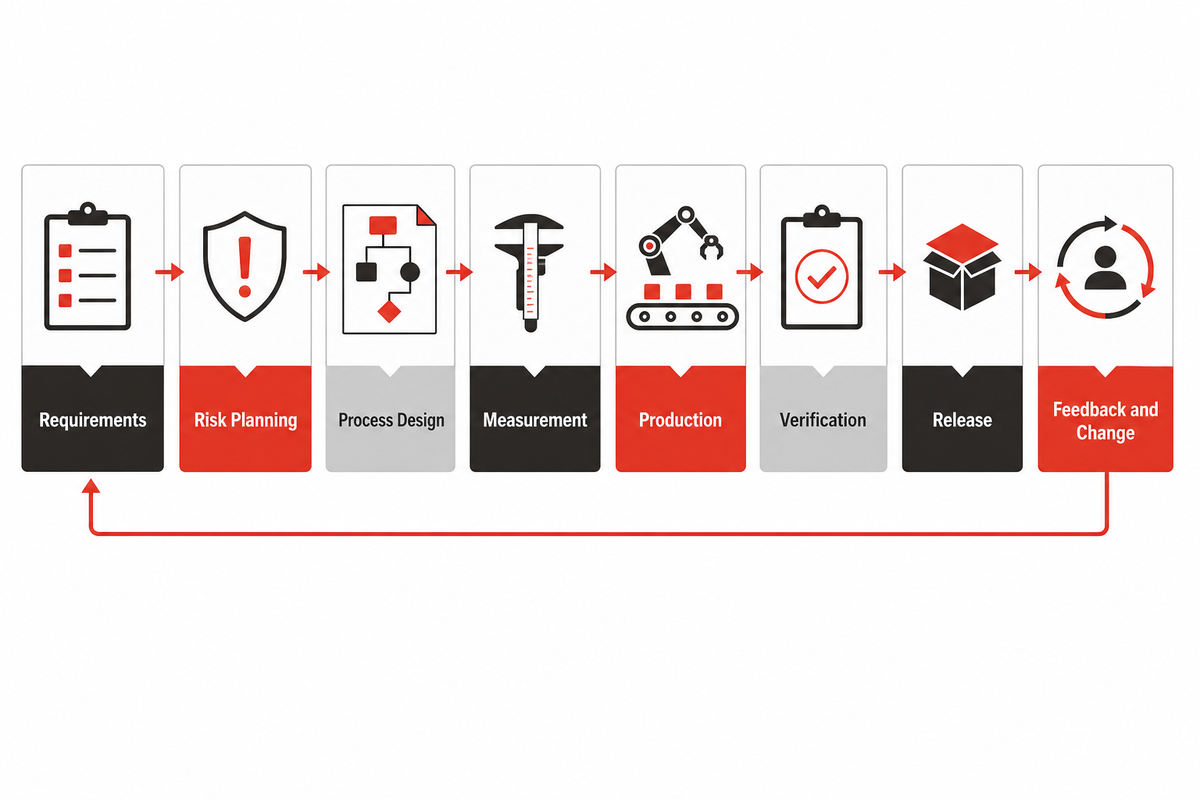
A fabricação automotiva funciona como um ciclo fechado de informações: os requisitos do produto são convertidos em riscos e planos de processo; a produção e a verificação geram registros; as decisões de liberação usam esses registros; e o feedback ou as alterações aprovadas atualizam o ciclo seguinte. O trabalho físico pode ocorrer em uma linha de montagem, célula de usinagem, estação de teste ou rede de fornecedores, mas a lógica das decisões deve permanecer conectada.
Em um programa de automóveis ou veículos elétricos (EV), uma montadora pode ser responsável pela montagem final, enquanto fornecedores produzem módulos, motores, conectores e outros componentes automotivos. Ainda assim, o ciclo de evidências precisa preservar as relações entre identidades e versões ao longo dessas transferências.
No nível das estruturas de gestão da qualidade, a visão geral oficial da IATF 16949 explica que a norma continua alinhada à ISO 9001. Ela também descreve separadamente o objetivo histórico da ISO/TS 16949 de promover técnicas e métodos automotivos comuns para o desenvolvimento de produtos e processos. O alinhamento com uma estrutura não substitui as evidências de engenharia específicas da aplicação. Cada fábrica ainda precisa demonstrar como seus próprios requisitos, controles, registros e decisões se integram.
Sete transferências interligadas ajudam a esclarecer o processo de fabricação automotiva:
- Comece pelo requisito: defina a característica, função ou condição relevante.
- Em seguida, avalie o risco: identifique como o requisito poderia deixar de ser atendido ou ser alterado.
- Documente o projeto do processo: descreva como o trabalho deve ser realizado.
- Estabeleça a medição: mostre como o resultado será verificado e se a medição é adequada à finalidade.
- Mantenha um registro de produção: preserve a identidade e as evidências do processo necessárias para reconstruí-lo posteriormente.
- Tome uma decisão de liberação sobre a possibilidade de dar continuidade ao produto, lote ou estado do processo.
- Conecte o feedback e a mudança à próxima ação controlada após uma constatação, desvio ou revisão aprovada.
O trabalho da NIST sobre o fio digital descreve a mesma necessidade ampla: manter conectadas a definição do produto, as informações de fabricação, as informações da qualidade e o feedback ao longo de todo o ciclo de vida. No contexto de uma fábrica, a pergunta prática é mais simples: a equipe consegue partir de um requisito vigente e chegar aos registros exatos que fundamentam uma decisão de liberação?
Limite a respeitar: um mapa de processo identifica as transferências e as responsabilidades pelas evidências. Esse mapa não substitui um plano de controle, um requisito específico do cliente, uma avaliação de segurança nem um pacote de aprovação.
Como as principais ferramentas automotivas se conectam
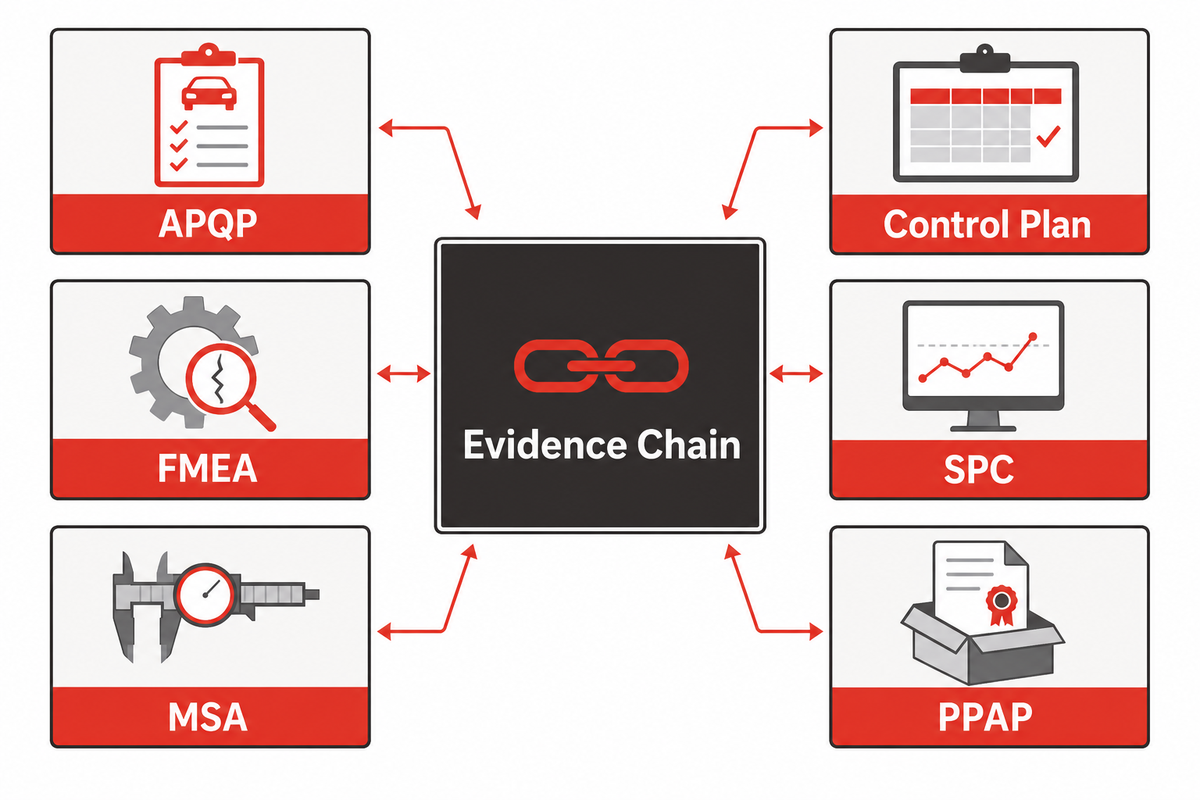
O controle da qualidade automotiva se torna prático quando planejamento, prevenção de riscos, medição, monitoramento e aprovação são tratados como uma única cadeia de evidências. As ferramentas básicas da AIAG incluem APQP, Plano de Controle, PPAP, FMEA, SPC e MSA como ferramentas distintas, mas relacionadas. O uso detalhado é regido pelos manuais aplicáveis e pelos requisitos do cliente; a tabela abaixo é um mapa editorial de decisões, não um método de conformidade.
| Ferramenta | Decisão fundamentada | Evidência gerada | Uso indevido comum | Limite |
|---|---|---|---|---|
| APQP | O que precisa ser planejado antes do início da produção | Entregáveis e prazos multifuncionais | Tratá-lo como um calendário de reuniões | Não comprova que uma estação está controlada |
| FMEA | Quais falhas precisam ser prevenidas ou detectadas | Lógica de risco e ações | Manter as ações desconectadas dos controles | Por si só, não monitora a produção |
| Plano de Controle | Como o processo será controlado | Característica, método, frequência e vínculo com a reação | Copiar um plano genérico para estações diferentes | Exige conhecimento atualizado do processo |
| MSA | Se uma medição pode fundamentar uma decisão | Evidências do sistema de medição | Supor que o rótulo de um instrumento comprova a adequação da medição | Não define o requisito a ser medido |
| SPC | Se o comportamento observado do processo exige alguma ação | Registros do comportamento do processo | Coletar gráficos sem definir uma regra de reação | Requer uma característica e uma medição definidas |
| PPAP | Se as evidências de início da produção podem fundamentar o envio ou a aprovação | Um pacote de aprovação organizado | Tratá-lo como prova permanente após uma mudança no processo | Os requisitos do cliente e do programa determinam seu conteúdo |
As transferências são mais importantes do que os nomes. Cada modo de falha deve levar a uma característica ou ação controlada; esse controle deve ter um plano de medição ou verificação; o registro deve preservar a condição e o resultado; e a decisão de liberação deve usar os mesmos identificadores. Se uma entrada de risco, uma linha do plano de controle, uma instrução da estação e um registro de produção usarem nomes diferentes para a mesma característica, as pessoas poderão concluir seus documentos enquanto a cadeia de evidências se rompe.
Para um fornecedor automotivo, essa observação gera uma pergunta útil para auditoria: escolha uma característica crítica e acompanhe-a desde o requisito até o risco, a instrução de trabalho, o status da medição, o registro de inspeção e a liberação. As lacunas são mais úteis do que uma pilha de formulários preenchidos, pois revelam onde uma investigação futura pode perder o contexto.
Crie uma matriz de requisitos e evidências antes de adicionar mais dados
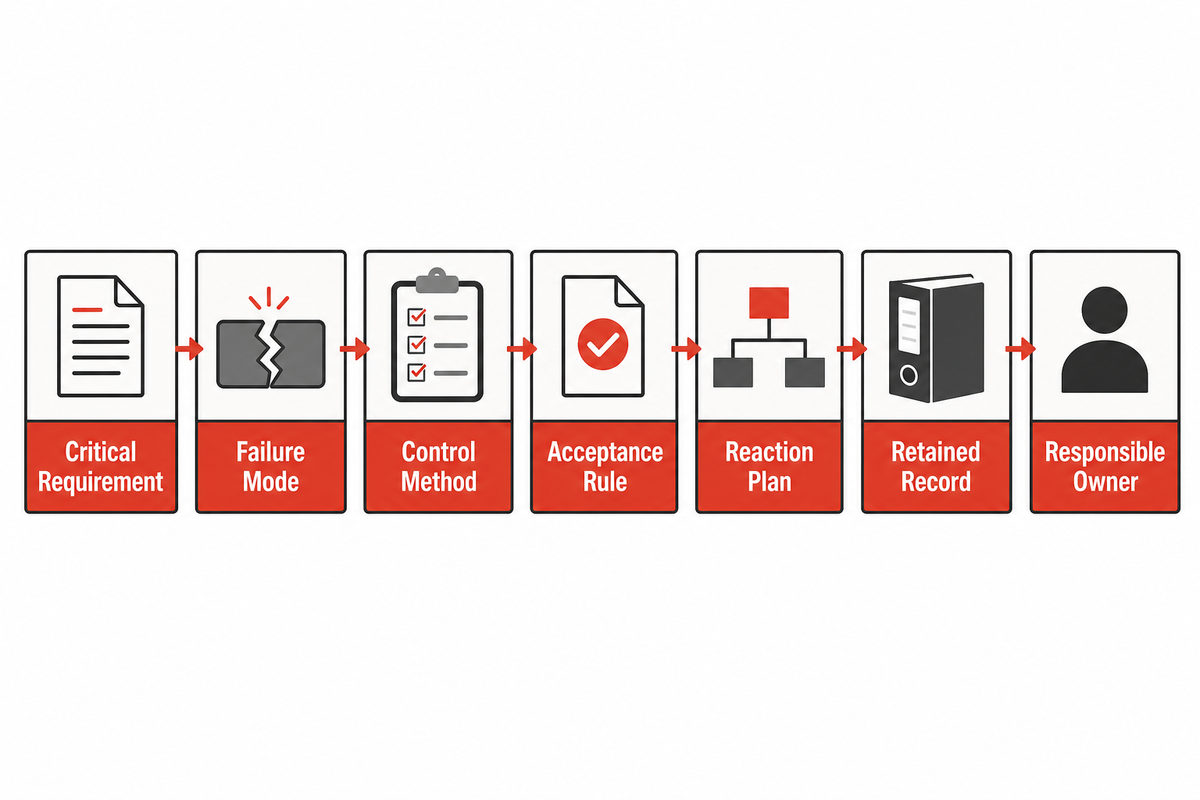
Uma matriz de requisitos e evidências relaciona cada requisito crítico ao seu modo de falha, método de controle, regra de aceitação, plano de reação, registro mantido e responsável. Esta é uma ferramenta editorial de planejamento, não uma norma automotiva. Seu objetivo é revelar uma lacuna de evidências antes que a equipe adicione um leitor, painel, banco de dados ou estação automatizada.
A matriz é útil porque começa pela decisão que precisa de respaldo. Em vez de perguntar: “Quais dados esta estação pode coletar?”, pergunte: “O que precisaríamos saber se esta unidade, este lote ou este estado do processo fosse questionado mais tarde?” A resposta geralmente inclui uma relação de identidade, um estado do processo, um resultado de verificação e uma decisão de disposição — não apenas um registro de data e hora.
| Requisito ou risco | Evidência a manter | Pergunta para liberação | Responsável | Limitação a declarar |
|---|---|---|---|---|
| Característica do produto | Referência do requisito vigente e resultado da verificação | A característica correta foi verificada de acordo com a revisão correta? | Responsável pela qualidade ou pelo processo | A matriz não define um valor de aceitação |
| Identidade do material ou componente recebido | Relação entre fornecedor, lote, número de série ou outro identificador aprovado | Quais entradas fizeram parte deste grupo? | Responsável por materiais ou recebimento | As regras de identidade devem corresponder à cadeia de suprimentos real |
| Parâmetro do processo | Estado registrado, versão aplicável e status de exceção | O processo estava no estado aprovado? | Responsável pelo processo | Não existe uma lista universal de parâmetros |
| Status à prova de erros | Resultado da verificação, status de desvio e registro da resposta | A prevenção ou detecção pretendida estava ativa? | Responsável pela estação | Uma indicação de aprovação requer contexto e possibilidade de teste |
| Status do sistema de medição | Identificação do método e evidência do status aplicável | Este resultado poderia fundamentar uma decisão de liberação? | Responsável pela medição | A adequação depende da decisão pretendida |
| Resultado da inspeção | Resultado, método, relação com unidade ou lote e revisor, quando aplicável | Quais itens atenderam à regra definida? | Responsável pela inspeção | O registro deve identificar a regra aplicável |
| Retrabalho ou desvio | Status original, decisão de disposição, ação aprovada e vínculo com a reverificação | O que mudou e como foi reavaliado? | Autoridade responsável pela decisão de disposição | As regras de autoridade e retenção são específicas para cada programa |
| Liberação após troca de formato | Confirmação da preparação, relação entre versões e registro de liberação | O novo estado começou nas condições previstas? | Responsável pela produção | As verificações necessárias variam conforme o processo |
| Liberação final | Decisão de liberação, identidade do grupo, exceções e autoridade responsável | O que exatamente foi liberado e com base em quais evidências? | Responsável autorizado pela liberação | Aplicam-se as regras específicas do cliente para envio e retenção |
Trabalhe na matriz uma estação por vez. Mapas abrangentes da linha de produção podem ocultar a lacuna entre o controle local e a liberação final. Rascunhos por estação facilitam verificar se uma leitura está vinculada ao item correto, se um resultado de inspeção está associado ao requisito certo e se um registro de retrabalho está ligado à decisão de disposição original.
Ponto de decisão: adicione um campo de dados somente depois que a equipe puder dizer qual pergunta de liberação ou investigação ele responderá. Caso contrário, a fábrica poderá acumular registros sem obter uma relação de rastreabilidade útil.
Projete a rastreabilidade em torno de perguntas sobre falhas
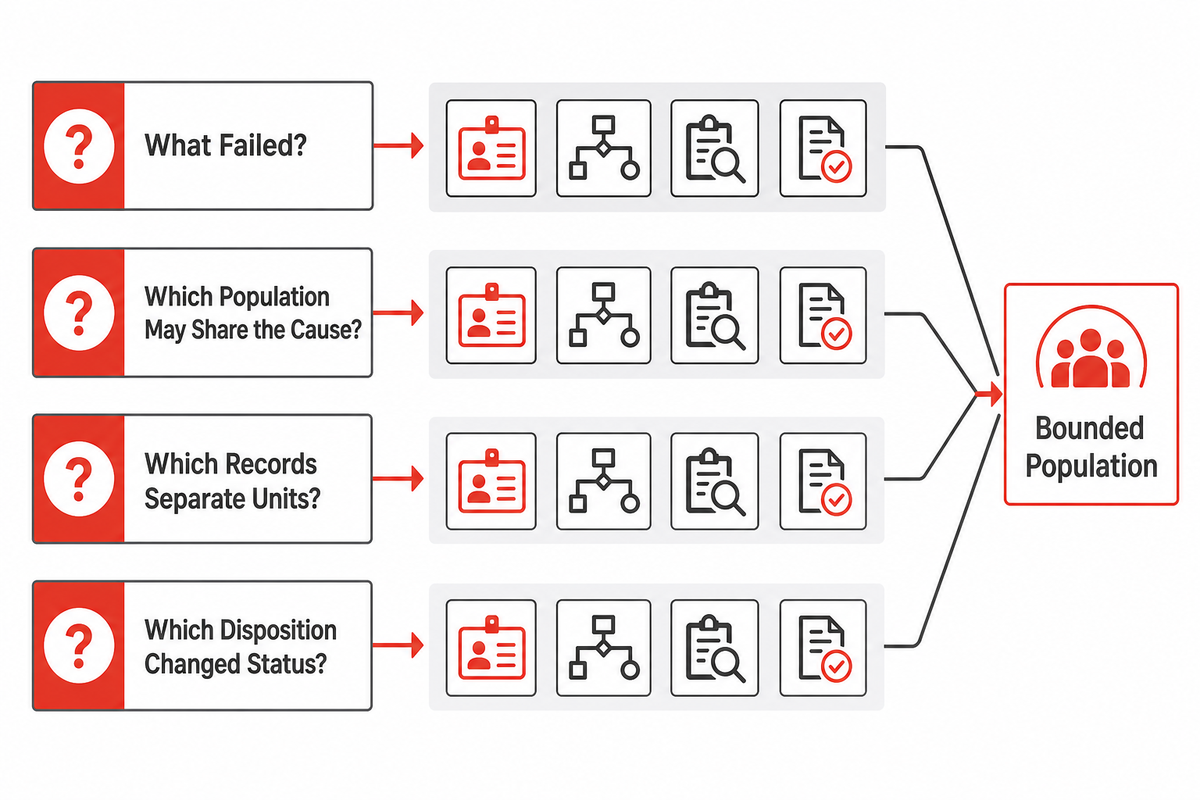
Para este guia, rastreabilidade útil significa conseguir reconstruir quais registros de produto, material, estado do processo, estação, inspeção e decisão de disposição pertencem a uma unidade ou lote definido. Esta definição de trabalho é intencionalmente mais ampla do que a leitura de etiquetas. A captura de códigos registra um evento; para que o evento capturado seja útil ao método de rastreabilidade deste guia, suas relações devem poder ser recuperadas e verificadas diante de uma pergunta real sobre falha.
Os números de identificação do veículo (VINs) têm uma função importante, mas mais limitada. Para veículos dos Estados Unidos abrangidos pela 49 CFR Part 565, o fabricante de uma única etapa atribui o VIN; no caso de um veículo fabricado em várias etapas, quem o atribui é o fabricante do veículo incompleto; e quem altera o veículo usa o VIN atribuído pelo fabricante original. O VIN tem conteúdo regulamentado. Os recursos de recall da NHTSA usam a identificação por VIN para ajudar a determinar se um veículo específico tem um recall de segurança ainda não reparado. A rastreabilidade na fábrica normalmente exige uma visão mais detalhada: identidade do componente ou material, relações de lote ou número de série, histórico da estação, resultados de inspeção, estado do processo e histórico de decisões de disposição.
Comece o projeto da rastreabilidade com quatro perguntas sobre falhas:
- O que falhou? Defina a condição observada sem presumir a causa.
- Qual grupo pode compartilhar a causa? Determine quais identidades ou estados do processo compartilhados podem ser relevantes.
- Quais registros permitem separar as unidades afetadas das não afetadas? Identifique as relações de estação, material, processo, medição e inspeção necessárias para fazer essa distinção.
- Qual decisão de disposição alterou o status? Preserve as relações de retrabalho, desvio, contenção ou liberação para que o histórico não seja sobrescrito.
Torne o resultado testável. Escolha um cenário de investigação realista e pergunte se as relações mantidas permitem identificar um grupo delimitado sem depender da memória, da reconstrução em planilhas ou de um registro de data e hora presumido. Se não permitirem, a lacuna não é apenas um inconveniente na geração de relatórios; ela é um dado de entrada para o processo e para o sistema de rastreabilidade.
A abordagem de fio digital da NIST é útil nesse contexto porque trata as informações confiáveis e rastreáveis como um requisito de ciclo de vida, e não como a compra de um único aplicativo. Em vez de perguntar se uma plataforma contém todos os dados, determine se a definição atual do produto, o estado da fabricação, as evidências da qualidade e o feedback conseguem preservar as relações entre versões quando a equipe precisar consultá-los.
Use um quadro de avaliação da prontidão para automação como auditoria de evidências
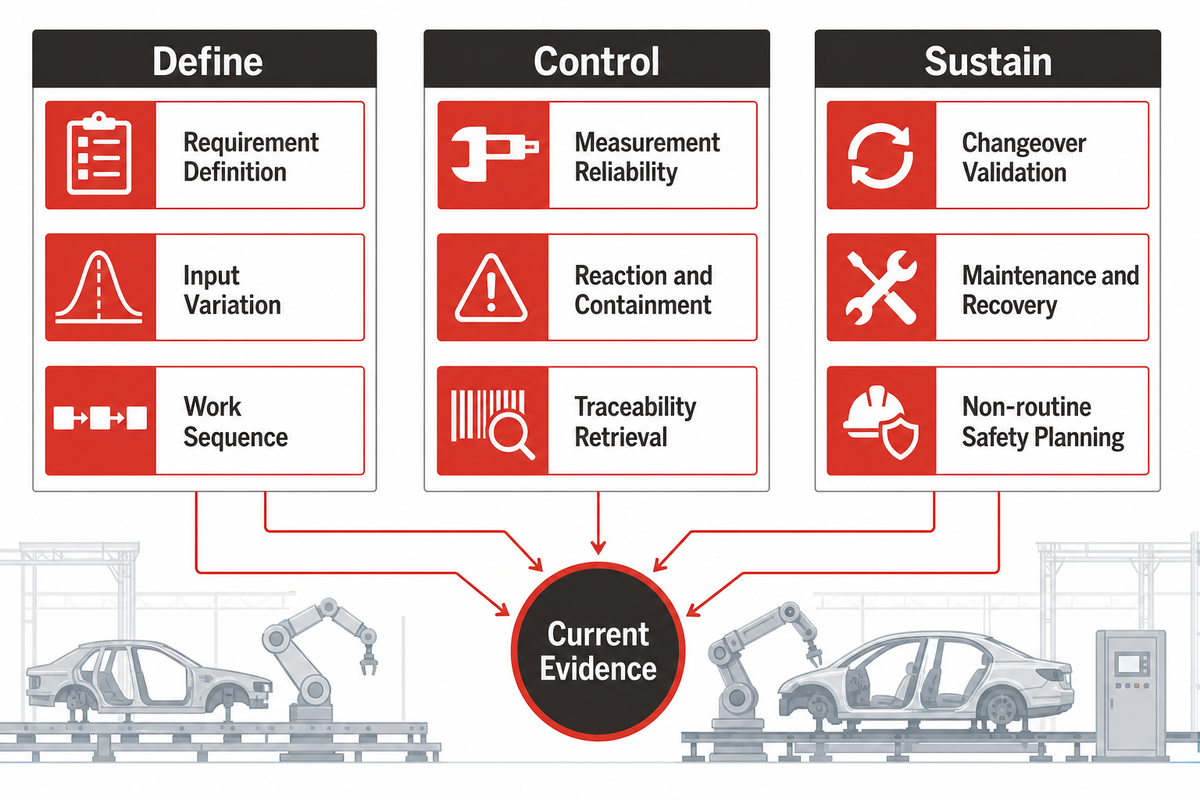
Um quadro de avaliação da prontidão para automação verifica se o processo está definido, é mensurável, controlável, rastreável, passível de manutenção, preparado para mudanças e seguro tanto nas atividades rotineiras quanto nas não rotineiras. Esta pontuação de 0–18 é apenas uma orientação editorial. Não é uma norma do setor, classificação de certificação, avaliação de conformidade nem substituto para uma análise de engenharia e segurança específica para a aplicação.
Avalie cada linha de 0 a 2 com base em evidências, não em otimismo: 0 significa que a condição não está definida ou comprovada; 1 significa que está parcialmente definida, mas apresenta uma lacuna conhecida; e 2 significa que um registro atual e recuperável dá respaldo à condição declarada. O valor da pontuação depende de anotações que expliquem o motivo do resultado de cada linha.
| Pergunta sobre evidências | 0: sem evidências | 1: parcialmente comprovado | 2: evidências atuais |
|---|---|---|---|
| Definição dos requisitos | Os requisitos críticos não estão claros | Alguns requisitos são conhecidos | Os requisitos vigentes e as regras de liberação estão identificados |
| Variação das entradas | A variação do material ou da peça é desconhecida | A variação conhecida não é tratada de forma consistente | A variação e os limites de resposta estão documentados |
| Sequência de trabalho | O trabalho real difere de uma sequência não definida | Existe uma sequência, mas as exceções não estão claras | Os fluxos normais e de exceção estão descritos |
| Confiabilidade da medição | O método de decisão não foi testado | Existe um método, mas ainda há dúvidas sobre sua adequação | As evidências de medição aplicáveis podem ser recuperadas |
| Reação e contenção | Não há uma resposta clara para um resultado anormal | A resposta depende do conhecimento local | A reação, os responsáveis e o controle do status estão definidos |
| Recuperação da rastreabilidade | Os registros não permitem reconstruir uma pergunta sobre falha | É possível recuperar algumas relações | Um cenário de teste permite recuperar as relações necessárias |
| Validação da troca de formato | O estado após a mudança não está documentado | Algumas verificações de preparação são realizadas | As relações entre versão, preparação e liberação estão claras |
| Manutenção e recuperação | A recuperação depende da memória de cada pessoa | Existem etapas de recuperação, mas as evidências estão incompletas | As condições de recuperação e a verificação estão descritas |
| Planejamento de segurança para atividades não rotineiras | O trabalho não rotineiro não é considerado | Algumas atividades são identificadas | O planejamento contempla o trabalho não rotineiro aplicável |
Como interpretar a pontuação total: Como proposta editorial original, 0–6 sugere definir e estabilizar o processo antes de selecionar equipamentos; 7–12 permite um piloto limitado somente com um plano escrito para fechar as lacunas de evidências; 13–18 permite uma análise detalhada do conceito de automação, sujeita à validação específica da aplicação. Essas faixas não foram validadas como limites preditivos. Use as evidências de cada linha e as lacunas pendentes — não a pontuação total — como base para a decisão. Pontuações altas não permitem que as equipes ignorem requisitos de engenharia, qualidade, cliente ou segurança.
O valor está nas anotações, não na aritmética. Cada linha deve apontar para um documento de processo, registro, teste ou lacuna observada que esteja atual e possa ser examinado por uma equipe multifuncional. “Sempre fizemos assim” não é evidência. Um arquivo antigo cuja relação com a revisão vigente não está clara também não é. Quando uma linha recebe 1, indique o que impede que receba 2: um método de medição não testado, um fluxo de exceção conhecido apenas por operadores experientes, uma verificação de liberação que não está vinculada à identidade correta ou uma etapa de recuperação que nunca foi ensaiada.
A abordagem do quadro de avaliação também evita um erro comum na sequência de trabalho. As equipes podem notar uma tarefa manual, concluir que ela é repetitiva e começar a discutir a automação antes de chegar a um acordo sobre a variação que precisa ser tratada ou a resposta a um resultado anormal. Nessa situação, a automação pode fazer com que a mesma incerteza ocorra mais rapidamente e dificultar investigações posteriores. As conversas sobre o quadro mudam a ordem: primeiro definem o requisito e os limites das falhas; depois decidem que assistência, inspeção, manuseio ou captura de informações uma aplicação precisa oferecer.
Sempre que possível, reúna um grupo pequeno e diversificado para a análise. Engenheiros de processo podem entender a sequência prevista; operadores podem conhecer o fluxo real de exceções; a qualidade pode ser responsável pelas evidências de liberação; a manutenção pode entender a recuperação; e os profissionais de segurança podem identificar a exposição durante atividades não rotineiras. As opiniões desses participantes não devem ser reduzidas a uma média. Quando houver divergências, registre-as como lacunas a resolver. Procure definir um processo capaz de resistir a mudanças de turno, bloqueios de qualidade, questionamentos de fornecedores ou trocas de formato planejadas.
Os pilotos são mais defensáveis quando contam com um plano escrito para fechar as lacunas de evidências. Esse plano pode indicar as linhas de prontidão ainda pendentes, o responsável por cada uma, o registro ou teste que fechará a lacuna e o ponto de revisão antes de o conceito avançar. Indique também o que interromperá o piloto: por exemplo, a impossibilidade de recuperar a relação de rastreabilidade necessária ou uma condição de recuperação não rotineira ainda não resolvida. Este não é um modelo universal de aprovação; é uma forma de evitar que o aprendizado seja confundido com autorização de liberação.
A segurança merece uma linha própria e explícita, pois a produção automática não é a única condição operacional. As orientações da OSHA sobre robótica destacam programação, manutenção, teste, preparação e ajuste como atividades não rotineiras durante as quais trabalhadores podem entrar no perímetro de operação do robô. Este guia não avalia uma instalação. Faça uma pergunta mais específica sobre prontidão: a equipe incluiu as atividades não rotineiras aplicáveis no planejamento, na recuperação e no projeto das evidências?
As equipes que identificarem lacunas na pontuação podem então consultar materiais educativos relacionados a máquinas de montagem automatizada, sistemas de inspeção por visão de máquina e automação de linhas de produção para orientar a próxima conversa técnica sem transformar este artigo em uma página de seleção de máquinas.
- Escolha uma estação — selecione um processo em que uma lacuna de evidências afetaria de forma significativa decisões de liberação, investigação ou troca de formato.
- Acompanhe um requisito — siga-o ao longo do risco, controle, medição, registro de produção e liberação.
- Teste uma pergunta sobre falha — use um cenário realista para verificar se é possível distinguir os grupos afetados dos não afetados.
- Feche a lacuna de maior risco — designe um responsável, defina a evidência esperada e verifique se a nova relação pode ser recuperada.
- Avalie a prontidão novamente — atribua uma nova pontuação somente depois que as evidências estiverem atualizadas e puderem ser verificadas.
Transfira as evidências do fornecedor para a montadora sem perder a identidade da versão
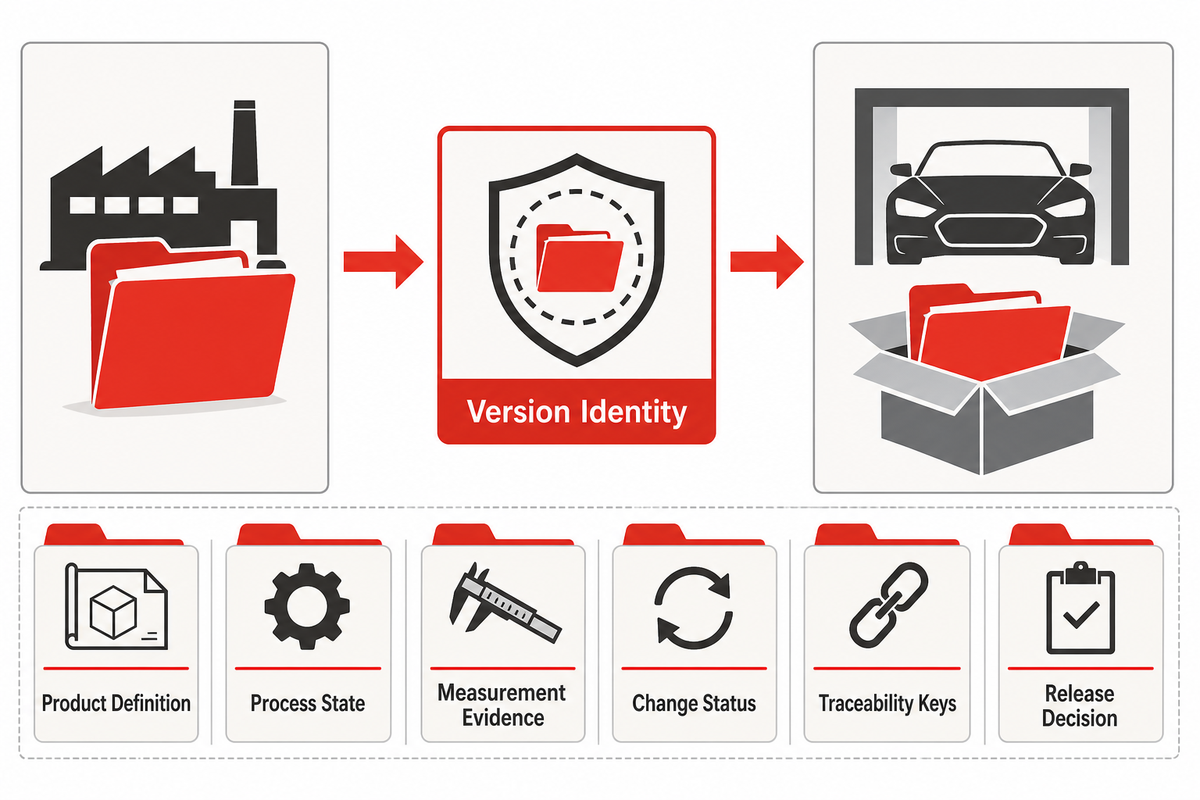
Uma transferência eficaz de evidências do fornecedor para a montadora reúne a definição vigente do produto, o estado aprovado do processo, as evidências de medição, a situação das alterações, as chaves de rastreabilidade e a decisão de liberação, sem perder a identificação da versão. As organizações destinatárias não precisam de todos os campos de dados locais. Os registros necessários explicam o que foi fornecido, em qual estado aplicável e qual decisão autorizou a liberação.
Quando o problema imediato são relações interrompidas entre registros, um fluxo conectado de evidências pode ser mais útil do que adicionar uma plataforma de dados maior. O NIST descreve o fluxo digital como uma forma de conectar dados de produtos baseados em modelos com informações de fabricação e qualidade e, em seguida, realimentar essas informações ao longo do ciclo de vida. Preserve as relações: uma revisão deve ser distinguível de uma revisão substituída, um estado do processo de uma alteração posterior e uma decisão de liberação de um retrabalho ou uma destinação posteriores.
| Item transferido | Fonte provável | Decisão da organização destinatária | Chave de versão ou identificação | Limitação |
|---|---|---|---|---|
| Referência da definição do produto | Fonte de engenharia controlada | Foi usada a definição aplicável? | Relação entre revisões aprovadas | As regras de acesso e autoridade variam |
| Estado aprovado do processo | Registros de controle do processo | O produto foi fabricado no estado previsto? | Referência do processo e das alterações | Não substitui as regras de aprovação do cliente |
| Evidências de medição e verificação | Registros de qualidade | É possível entender os critérios que embasaram a liberação? | Relação entre método e resultado | O conjunto de evidências aplicável depende do programa |
| Relação de rastreabilidade | Registros de produção e materiais | É possível reconstituir uma população definida? | Unidade, lote, número de série ou equivalente aprovado | O nível de detalhamento deve atender à investigação da falha |
| Situação de liberação e exceções | Registros de liberação autorizada | O que foi liberado, retido ou reavaliado? | Vínculo entre destinação e liberação | As obrigações de retenção não são universais |
Para o planejamento de 2026–2027, este guia recomenda definir a responsabilidade pelos registros e as relações entre versões antes de adicionar outra camada de integração. Como contexto datado dos Estados Unidos, a visão geral do setor automotivo da SelectUSA descreve o setor como grande e intensivo em automação, com atividade significativa de produção, pesquisa, exportação e adoção de robôs. Essa página não é uma previsão global e não comprova que uma fábrica específica esteja pronta para automatizar.
Quando o fluxo de evidências está claro, a conversa técnica pode passar de “Que equipamento devemos comprar?” para “Quais condições, entradas, controles e registros a aplicação deve atender?”. Esse é o ponto de partida para uma conversa direcionada com a equipe de automação automotiva da ZEUEE sobre uma aplicação de fabricação específica.
Perguntas frequentes
O que é fabricação automotiva?
A fabricação automotiva integra requisitos do produto, operações de produção, verificação, liberação e retorno de informações para veículos e componentes automotivos.
As operações visíveis podem incluir conformação, união, montagem, inspeção, ensaios e manuseio de materiais. O desafio de gestão é preservar a relação entre as evidências de um requisito, o processo usado para atendê-lo, o resultado observado e a decisão de liberação ou contenção. Esse ciclo se aplica às operações de montadoras e fornecedores, mesmo quando os registros são diferentes. Um mapa de processo útil também inclui alterações aprovadas, retrabalho, situação das medições e identificação do produto ou da população abrangida por uma decisão.
Quais são as principais etapas de um processo de fabricação automotiva?
As principais etapas são a definição de requisitos, o planejamento de riscos, o projeto do processo, a medição, a produção, a verificação, a liberação e o retorno de informações ou controle de alterações.
As etapas físicas variam conforme o componente e a fábrica. A estrutura que pode ser aplicada a diferentes contextos é o fluxo de informações, desde os requisitos e riscos até o controle, as evidências, a liberação e as alterações aprovadas.
Qual é o objetivo do controle de qualidade na fabricação automotiva?
O controle de qualidade fornece evidências de que o processo e o produto foram verificados em relação aos requisitos aplicáveis e de que resultados anormais receberam uma resposta definida.
Seu objetivo não se limita a separar produtos no fim de uma linha de produção. O planejamento e o controle da qualidade relacionam modos de falha previstos, capacidade de medição, comportamento do processo, ações de reação e evidências de liberação. Os métodos, registros e critérios de aceitação aplicáveis são definidos pela organização responsável, pelos requisitos do cliente e pelo processo específico.
Como a automação é usada na fabricação automotiva?
A automação pode executar ou auxiliar tarefas definidas de fabricação, manuseio, inspeção e captura de informações quando as condições do processo e as necessidades de evidências estão claras.
Antes de selecionar o conceito da célula, uma análise útil verifica a variação, a sequência, a medição, a reação, a rastreabilidade, a recuperação e o planejamento de segurança para situações não rotineiras.
O que um sistema de rastreabilidade automotiva deve reter?
Um sistema de rastreabilidade automotiva deve reter as identificações e relações necessárias para responder a uma questão definida sobre falha, liberação ou alteração.
Conforme o processo, isso pode incluir a identificação da unidade ou do lote, as relações com os materiais recebidos, o estado da estação ou do processo, o método e o resultado da verificação, o retrabalho ou a destinação, a autoridade de liberação e as referências às versões aplicáveis. Não existe uma lista universal de campos ou um prazo de retenção adequado a todos os programas. Teste o projeto com uma questão de falha realista: a equipe responsável deve conseguir reconstituir uma população delimitada, separar as unidades afetadas das não afetadas e explicar quais evidências embasaram a última alteração de status.
Como os fabricantes sabem se um processo está pronto para automação?
Um processo está pronto para uma análise do conceito de automação quando há evidências atuais de seus requisitos, variação, sequência de trabalho, medição, reação, rastreabilidade, recuperação e planejamento de segurança aplicável.
A ficha de avaliação editorial deste guia pode ajudar as equipes a identificar se devem estabilizar o processo, realizar um projeto-piloto com um plano para completar as evidências ou avançar para uma análise detalhada do conceito. Ela não é uma pontuação de conformidade. Ainda é necessário que uma análise técnica da aplicação valide o produto, o processo, as interfaces, as expectativas de qualidade, as condições de operação e as obrigações de segurança reais.
Principal conclusão
As equipes de fabricação automotiva devem usar a pontuação de prontidão de 0–18 como uma referência editorial para identificar lacunas nas evidências. Um processo definido, mensurável, rastreável e com recuperação segura oferece uma base mais sólida para uma análise significativa do conceito de automação.
Passe da avaliação de prontidão para uma conversa sobre a aplicação. A ZEUEE pode conversar sobre automação na fabricação automotiva considerando o processo real, as evidências de qualidade e o contexto de integração.
Converse sobre uma aplicação de automação automotiva →Sobre esta análise — Este guia baseado em pesquisas trata do planejamento da qualidade, das relações de rastreabilidade e da prontidão para automação na fabricação automotiva. A ZEUEE desenvolve soluções de automação; por isso, a organização responsável deve verificar os requisitos específicos da aplicação relacionados à qualidade, conformidade, segurança, retenção de registros e envio de documentação ao cliente. Saiba mais sobre a experiência da ZEUEE em engenharia e automação.
Referências e fontes
- Visão geral da IATF 16949:2016 — Supervisão Global da IATF.
- Ferramentas básicas da qualidade — Grupo de Ação da Indústria Automotiva.
- 49 CFR Parte 565: Requisitos para o número de identificação do veículo — Código Eletrônico de Regulamentos Federais.
- Recursos, investigações e recalls — Administração Nacional de Segurança no Trânsito Rodoviário.
- Fluxo digital para fabricação — Instituto Nacional de Padrões e Tecnologia.
- Setor automotivo da SelectUSA — Administração de Comércio Internacional dos Estados Unidos.
- Robótica — Administração de Segurança e Saúde Ocupacional.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






