Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de inspeção CCD automatizada: sistemas de inspeção por visão para controle de qualidade em vários setores
A máquina de inspeção CCD automatizada da ZEUEE instala um sistema de inspeção por visão na sua linha para detectar defeitos que passam despercebidos em inspeções manuais e por amostragem, com custo de fabricante OEM da China, especificações documentadas e orçamento em 24 horas.
Solicite um orçamento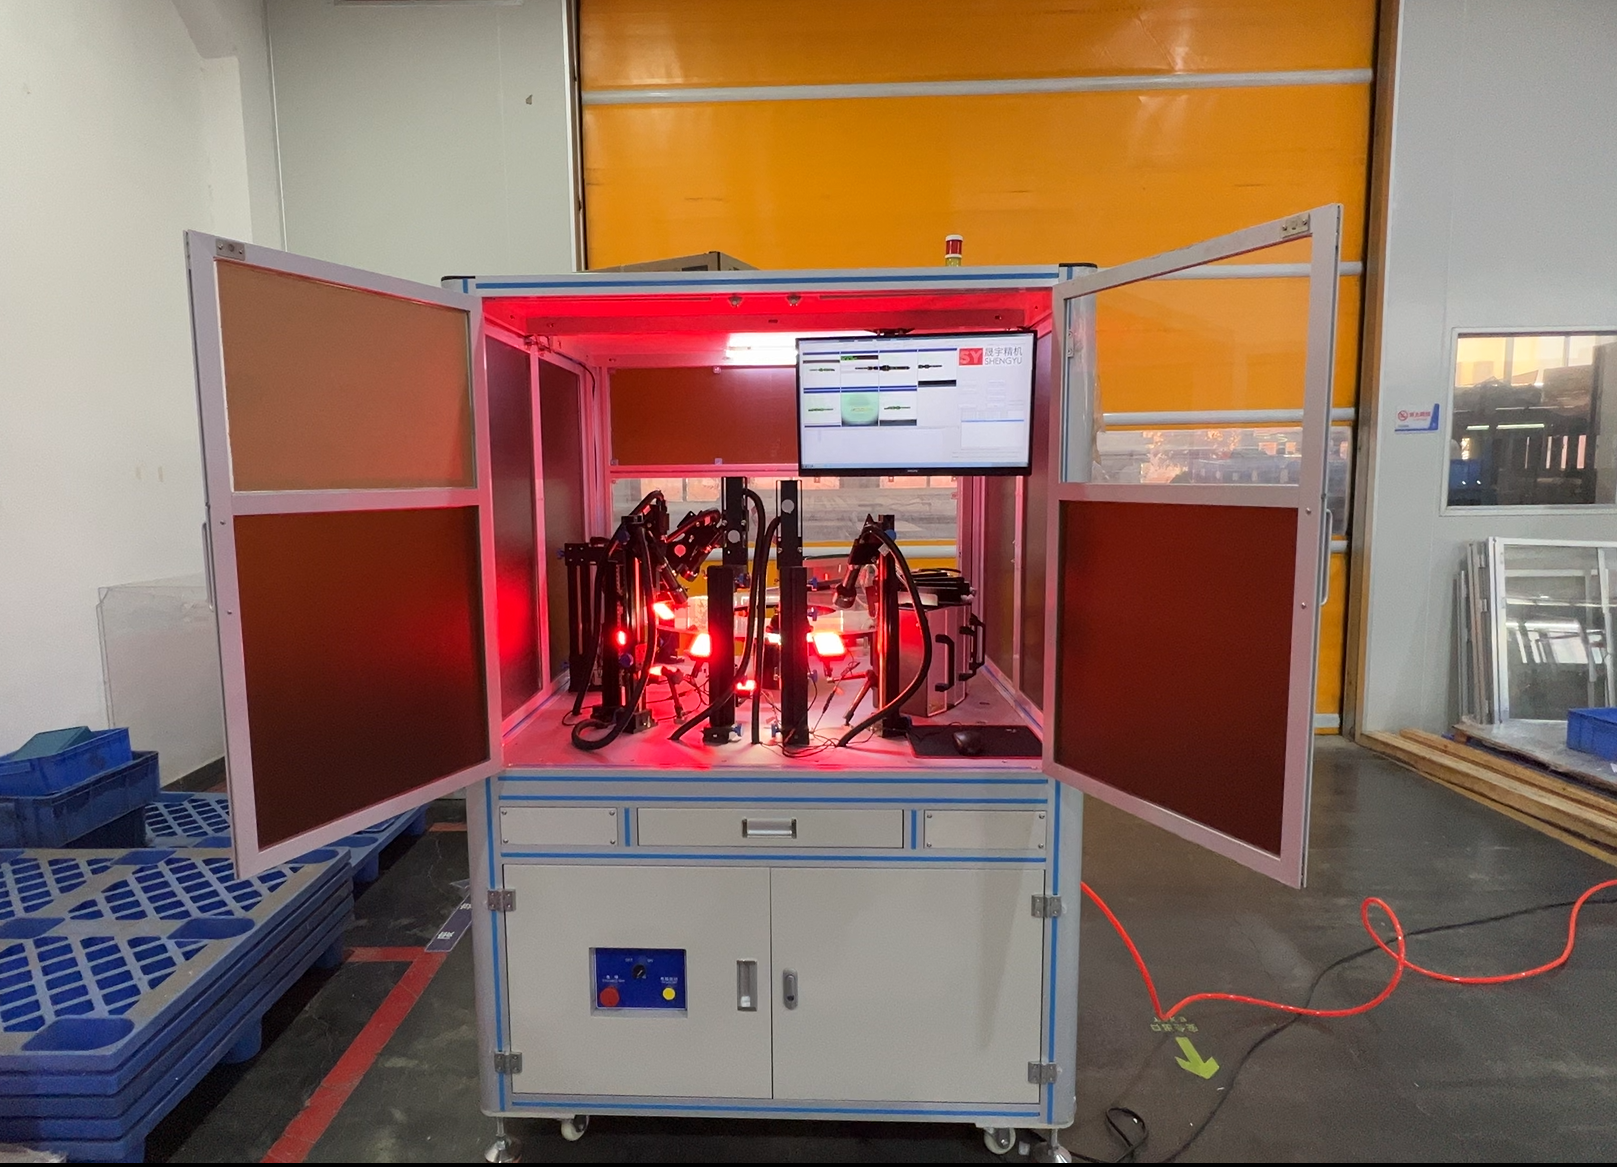
Especificações e recursos
2–24 MP
Faixa de resolução da câmera CCD/CMOS, configurada para cada peça
~0,1 mm
Tamanho mínimo típico de defeito detectável em um campo de visão de 60 mm
100%
Inspeção em linha, sem amostragem
7
Setores atendidos por uma única plataforma
ISO 9001:2015
Certificação, 150+ patentes, 20 anos
30+
Países atendidos, 10.000+ projetos
Compradores: todos; problema → solução
Por que a amostragem e a inspeção manual continuam deixando defeitos passar
Análise do problema e da causa raiz
Aqui está o número que a maioria das equipes de qualidade prefere não mostrar: inspetores humanos treinados detectam cerca de 80–85% dos defeitos, e não 100%. Um estudo do Departamento de Energia dos EUA realizado no Sandia National Laboratories colocou 82 inspetores diante de 140 peças fabricadas com precisão. Eles rejeitaram corretamente apenas 85% dos itens defeituosos e descartaram por engano 35% dos itens bons (See, 2015, Sandia National Laboratories). Uma análise separada do Sandia, com 212 estudos, encontrou taxas de detecção de 68% na inspeção de aeronaves, 52% em inspeções rotineiras de pontes e 67% para defeitos superficiais em anéis de pistão. Portanto, essa lacuna é real, foi quantificada e vem sendo medida há décadas.
O problema não é a falta de empenho dos inspetores, mas o funcionamento da atenção humana. Pesquisas sobre detecção de sinais mostram que pressionar uma pessoa para detectar mais defeitos só faz com que ela classifique mais peças boas como ruins: as falhas não detectadas diminuem às custas de mais falsos alarmes, e não dá para escapar dessa curva simplesmente se esforçando mais. Além disso, as pessoas ficam menos confiáveis quando os defeitos são mais raros: quando a taxa de defeitos cai de 16% em direção a 0,25%, os inspetores deixam passar mais defeitos e geram mais falsos alarmes, ambos em proporções crescentes. Essa é a cruel ironia de uma linha madura, com poucos defeitos, que “parece estar bem” nas inspeções manuais: é justamente nessa condição que o olho humano é menos confiável.
A solução automatizada
A inspeção CCD automatizada atua diretamente nessa lacuna.
Ela realiza inspeção em linha de 100%, em vez de retirar uma amostra a cada hora, captura e analisa uma imagem em < 20 milliseconds e aplica a mesma decisão à primeira peça e à peça de número um milhão. A forma honesta de apresentar a solução não é dizer que “as máquinas são perfeitas”. É explicar que um sistema de visão elimina da decisão a fadiga, a variação ao longo do tempo e as divergências entre turnos, três fatores que nenhum treinamento de operadores consegue corrigir. Esse é o objetivo da consistência e o ponto de partida para justificar o custo. Muitos compradores que pesquisam controle de qualidade com visão de máquina chegam a essa mesma conclusão depois que um único defeito escapa e chega ao cliente.
Compradores: engenharia (principal) · qualidade
O que o sistema de visão CCD da ZEUEE inspeciona: classes de defeitos e capacidade de detecção
Os compradores não adquirem megapixels; adquirem uma lista de defeitos que deixam de chegar ao cliente. Uma máquina de inspeção por visão CCD da ZEUEE cobre toda a gama de verificações ópticas de qualidade: falhas superficiais, tolerâncias dimensionais, presença ou ausência, leitura de códigos e caracteres, cor e verificação da montagem. A inspeção por visão de máquina submete cada unidade ao mesmo processo de inspeção, diretamente na linha de produção, para que nenhuma peça seja liberada após uma segunda avaliação feita com cansaço. O índice de capacidade de captura de defeitos CCD abaixo relaciona cada classe de defeito ao método de captura de imagem que a detecta, ao menor tamanho típico que esse método identifica e aos setores em que isso é mais relevante. Sistemas publicados de inspeção com CCD linear detectaram defeitos de até 0,2 mm em uma faixa contínua de 4,8 m (patente CN100535647C).
A iluminação de campo escuro faz com que um arranhão menor que um pixel disperse luz contra um fundo escuro.
| Classe de defeito | Método de captura de imagem / iluminação | Tamanho mínimo detectável típico | Principais setores |
|---|---|---|---|
| Arranhão superficial / trinca / rebarba | Iluminação de campo escuro (baixo ângulo de 10–15°) | Subpixel por contraste; ~0,05–0,1 mm em geral | Ferragens, autopeças, 3C |
| Dimensões / tolerâncias | Lente telecêntrica + luz de fundo | ~0,01–0,05 mm (borda subpixel) | Autopeças, conectores, produtos médicos |
| Presença / ausência de característica | Silhueta com luz de fundo | Dimensão da característica (furo, pino, folga) | Montagem, 3C, novas energias |
| Componente ausente / desalinhado | Câmera coaxial + de varredura de área | Dimensão do componente | Eletrônicos 3C, autopeças |
| OCR / leitura de códigos (DataMatrix, código de barras) | Varredura de área de alta resolução + luz difusa | Dimensão dos caracteres / módulos de células | Rastreabilidade em todos os setores |
| Verificação de cor / tonalidade | Câmera colorida + iluminação em domo | Classe de tonalidade | Acabamentos de ferragens, brinquedos, embalagens |
| Material estranho / contaminação | Campo escuro + classificação por IA | ~0,1 mm ou mais | Produtos médicos, novas energias, contato com alimentos |
| Qualidade de juntas de solda / soldagem | Múltiplos ângulos + perfilamento 3D | Dimensão da junta, critérios de Classe 3 | Eletrônicos 3C, eletrônica automotiva |
| Defeito de borda (lascas, entalhes, rachaduras) | Luz de fundo + ferramentas de borda subpixel | ~0,05 mm | Ferragens, conectores, óptica |
A geometria da iluminação
Há algo que engenheiros experientes sabem, mas que costuma ficar de fora das fichas técnicas: a iluminação é mais determinante que a câmera.
“um sensor de 50 megapixels não ajuda se a iluminação não produzir contraste suficiente entre um arranhão e o acabamento do material.”
Estima-se que a iluminação responda por 70% do sucesso da inspeção. Por isso, até um arranhão muito mais fino que um único pixel pode ser detectado: a luz de campo escuro faz com que ele disperse luz e se destaque contra um fundo escuro. Assim, a detecção depende do contraste, e não da resolução de todo o formato da falha. Também é importante deixar claro o limite: peças com chanfros ou cantos arredondados são realmente mais difíceis de inspecionar, porque a luz vinda de cima não incide na curva. Nossos engenheiros projetam primeiro a geometria da iluminação de acordo com a peça e só depois escolhem a câmera.
Equilíbrio entre qualidade e rendimento
Vale falar do equilíbrio entre rejeição falsa e detecção. Nenhum sistema de inspeção útil rejeita apenas peças ruins; aumentar a sensibilidade para detectar todas as falhas também faz com que mais produtos bons sejam descartados.
Um fornecedor de sistemas de visão que promete “100% de detecção e zero rejeições falsas” está vendendo uma curva que não existe. Ajustamos o sistema ao nível de qualidade aceitável da sua operação e informamos os dois indicadores, porque o custo da rejeição excessiva costuma ser maior que o custo das falhas que escapam. Os dados do Sandia mostraram que os inspetores descartaram 35% das peças boas para chegar a uma taxa de detecção de 85%.
Compradores: engenharia (principal) · compras (comparação de cotações)
Modelos e configurações dos sistemas de inspeção por visão da ZEUEE
Cada máquina de inspeção CCD automatizada fabricada pela ZEUEE é um sistema não padronizado, configurado para uma aplicação específica. Por isso, as especificações devem ser analisadas por classe de configuração, e não por número fixo de modelo. Projetamos cada sistema com quatro camadas, que chamamos de ZEUEE 4-Layer Vision Stack: (1) a câmera (sensor de imagem de varredura de área ou linear), (2) a iluminação (de campo escuro, de fundo, coaxial ou em domo), (3) a óptica (lente padrão ou telecêntrica) e (4) o algoritmo de inspeção (baseado em regras, aprendizado profundo ou híbrido). Quando a peça muda, as quatro camadas são reequilibradas; a câmera, sozinha, nunca determina o resultado.
ZEUEE 4-Layer Vision Stack: câmera, iluminação, óptica e algoritmo de inspeção.
| Classe de configuração | Resolução da câmera | Precisão / repetibilidade típica | Taxa de produção | Aplicação mais adequada |
|---|---|---|---|---|
| Inspeção em linha básica | Varredura de área de 2–5 MP | ±0,05–0,1 mm | até ~60 peças/min | Presença/ausência, medição simples |
| Várias características padrão | Varredura de área de 5–12 MP | ±0,02–0,05 mm | até ~120 peças/min | Inspeção de qualidade da maioria dos produtos 3C, ferragens e autopeças |
| Metrologia de alta precisão | 12–24 MP + telecêntrica | ±0,005–0,02 mm | no ritmo da peça | Conectores, produtos médicos, óptica |
| Faixa contínua / varredura linear | varredura linear (2k–16k px) | defeito de ~0,2 mm em faixa contínua ampla | 0–30 m/min em operação contínua | Filme, folha metálica, eletrodo de bateria, vidro |
Física da resolução e normas ISO
Essas faixas se baseiam em princípios físicos, não em marketing. O tamanho mínimo de defeito detectável segue uma fórmula simples: campo de visão dividido pelo número de pixels do sensor, multiplicado pelo número de pixels que o defeito precisa ocupar para ser identificado. Um sensor de 1200 pixels em um campo de 60 mm, que exige dois pixels por defeito, resolve uma falha de 0,1 mm (60 × 2 ÷ 1200).
CCD ou CMOS? O que “inspeção CCD” realmente significa em 2026
Vamos direto ao ponto, pois seus engenheiros vão perguntar: “inspeção CCD” é o nome consagrado no setor para inspeção óptica baseada em câmera e é o termo pesquisado pelos compradores. Mas não afirmamos que um sensor CCD seja tecnicamente superior, porque isso já não é verdade. A Sony parou de fabricar sensores CCD por volta de 2015, e os fabricantes de câmeras agora classificam o CCD como “não recomendado para novos projetos”.
Os modernos sensores CMOS com obturador global superam de forma mensurável os antigos CCD em eficiência quântica (~77% contra ~50%), ruído de leitura (~2.5 e− contra 8–10 e−), faixa dinâmica e velocidade. Por isso, os sistemas ZEUEE usam módulos frontais CMOS atuais com obturador global, como sensores da classe Sony Pregius, desde o IMX264 de 5.0 MP (faixa dinâmica de 71,69 dB) até o IMX925 de 24.55 MP a 394 fps, sob o rótulo conhecido de “inspeção CCD”. O obturador global é importante em linhas de alta velocidade: o obturador de rolamento expõe as linhas em sequência. Assim, quando a posição da peça muda entre linhas, um furo redondo aparece como uma elipse e uma peça boa pode ser reprovada. Você mantém o nome da categoria e obtém uma tecnologia superior.
A regra prática do setor é que um defeito precisa ocupar de três a cinco pixels para ser classificado com confiabilidade. O poder de resolução é medido segundo a ISO 12233:2024, e não apenas pela contagem de megapixels. Portanto, reduzir o campo de visão ou aumentar a resolução diminui o menor defeito detectável. Porém, um sensor com mais megapixels também reduz a taxa de quadros e a sensibilidade à luz por pixel; por isso, “mais pixels” não significa automaticamente “melhor”.
Compradores: engenharia + gestão · compras (custos)
Comparação baseada em dados: inspeção por visão CCD, inspeção manual e sistemas de visão de marcas premium
As decisões ficam mais fáceis com números reais em vez de adjetivos. Veja a comparação direta dos indicadores que realmente influenciam as decisões de qualidade. Os dados de inspeção manual vêm dos estudos revisados por pares do Sandia/See; as faixas de sistemas automatizados são informadas pelo setor; e os limites de validação vêm do manual de análise de sistemas de medição da AIAG, usado em auditorias nos setores automotivo e médico.
| Indicador | Inspeção manual / visual | Visão CCD da ZEUEE (em linha) | Por que isso importa |
|---|---|---|---|
| Taxa de detecção de defeitos | ~80–85% (revisado por pares) | 97–99%+ segundo dados do setor | Defeitos que escapam chegam ao cliente |
| Rejeição falsa de peças boas | até ~35% (estudo do Sandia) | ajustada ao AQL, meta <2% | A rejeição excessiva descarta produtos bons |
| Cobertura | amostragem ou inspeção de 100% sujeita à fadiga | verdadeira inspeção em linha de 100% | A amostragem deixa passar defeitos raros |
| Ciclo / tempo de decisão | segundos, com variação causada pela fadiga | <20 ms da imagem à decisão | Sem acréscimo ao tempo de ciclo da linha |
| Consistência entre turnos | ~60% de concordância entre inspetores | decisão idêntica em todos os turnos | O verdadeiro ganho está na repetibilidade |
| Gage R&R (eficácia de atributos) | frequentemente abaixo do limite de 90% | validado >90%, falhas não detectadas <2% | Critério de aceitação da AIAG MSA |
| Geometria de peças em movimento | n/a | obturador global, sem distorção | Furos redondos continuam redondos |
Arquitetura do algoritmo: baseada em regras ou em aprendizado profundo
Um ponto que os materiais de vendas de marcas premium costumam ignorar: inspeções baseadas em regras e em aprendizado profundo são mais adequadas a aplicações diferentes. Fingir que uma ferramenta resolve tudo é um erro que custa caro aos compradores. A visão baseada em regras exige poucas amostras e funciona com rapidez e precisão, sendo a escolha certa para medição e verificações bem definidas e repetíveis. O aprendizado profundo é útil para superfícies variáveis e difíceis de definir, mas exige centenas a milhares de imagens rotuladas para cada classe de defeito e pode avaliar incorretamente quando os dados de treinamento são escassos ou enviesados. A ZEUEE desenvolve sistemas híbridos que usam ferramentas baseadas em regras onde são mais rápidas e acrescentam um classificador de aprendizado profundo apenas onde a variação exige, seguindo a mesma tendência observada nos registros de patentes de 2024–2025.
Comparando nossa proposta com um orçamento que você já recebeu?
Compare lado a lado para a sua aplicação →
Compradores: todos; identifique sua aplicação
Inspeção por visão por setor: perfil de adequação para 7 setores
Um sistema ajustado para inspecionar conectores pode não detectar uma rebarba no eletrodo de uma bateria: os tipos de defeito, a iluminação e as tolerâncias mudam de um setor para outro. Um sistema genérico configurado para um setor pode deixar defeitos passarem despercebidos em outro, a mesma armadilha que mantém cerca de 77% dos projetos de visão na fase piloto. Por isso, a ZEUEE configura as quatro camadas para cada setor em vez de revender um único equipamento fixo. A maneira mais rápida de definir o escopo de um sistema é começar pelos defeitos do seu setor. Este perfil de adequação da inspeção por visão para 7 setores relaciona cada setor ao que costuma ser inspecionado e à configuração inicial recomendada. É útil tanto para quem pesquisa sistemas industriais de visão de máquina quanto para quem busca sistemas de visão para inspeção de qualidade ou inspeção óptica automatizada.
| Setor | Características normalmente inspecionadas | Configuração inicial |
|---|---|---|
| Eletrônicos 3C | juntas de solda, posicionamento de componentes, pinos de conectores, códigos | Várias características padrão + campo escuro/coaxial |
| Ferragens para portas e janelas | arranhões superficiais, acabamento/cor, dimensões, rebarbas | Padrão + campo escuro + câmera colorida |
| Autopeças | tolerâncias dimensionais, falhas em superfícies usinadas, montagem | Metrologia de alta precisão + lente telecêntrica |
| Aeroespacial / eletrônica de precisão | critérios de aceitação de Classe 3, microcaracterísticas, códigos de rastreabilidade | Alta precisão + OCR/DataMatrix |
| Dispositivos médicos | partículas, defeitos de borda, enchimento/vedação, tolerância submilimétrica | Alta precisão + campo escuro + IA |
| Brinquedos / bens de consumo | cor, qualidade de impressão, integridade da montagem, segurança | Padrão + domo + verificação de cor |
| Novas energias / baterias | superfície do eletrodo, defeitos no invólucro da célula, qualidade da soldagem | Varredura linear ou alta precisão + campo escuro |
| Armazenagem / logística | verificação de código de barras/etiqueta, integridade da embalagem | Inspeção em linha básica + OCR de alta resolução |
| Embalagens e impressão | registro de impressão, uniformidade de cor, defeitos na faixa contínua | Varredura linear contínua |
Normas regulatórias e arquitetura da plataforma
Em aplicações regulamentadas, os critérios são explícitos, e um fornecedor confiável deve identificá-los. Os compradores do setor eletrônico usam como referência a IPC-A-610, na qual a Classe 3 (automotivo, aeroespacial, médico) estabelece os critérios mais rigorosos para juntas e alinhamento. Um defeito tolerado na Classe 1 continua sendo um defeito na Classe 3. As linhas farmacêuticas seguem as diretrizes da FDA, que exigem inspeção visual de 100% dos produtos injetáveis. O motivo documentado para a importância da visão automatizada nesse contexto é preocupante: dados da USP mostram que até inspetores humanos qualificados detectam uma partícula de 100 µm em apenas 40–60% das vezes e não identificam defeitos de forma confiável até que tenham ~150–200 µm. Se o seu defeito for menor do que o olho consegue identificar com confiabilidade, “mais inspetores” não resolverá o problema.
Essa variação regulatória e de defeitos explica estruturalmente por que uma plataforma configurável é melhor que um sistema dedicado a uma única aplicação: uma linha de baterias precisa capturar defeitos superficiais em campo escuro até ~0,1 mm; uma linha médica precisa detectar partículas com menos de 100 µm; e uma linha de autopeças precisa de metrologia telecêntrica a ±0,01 mm. Os engenheiros da ZEUEE configuram cada sistema com a mesma arquitetura de quatro camadas, respaldada por 150+ patentes e 20 anos de projetos de configuração construtiva não padronizada, em vez de forçar a adaptação da sua peça a um equipamento fixo disponível em estoque de um concorrente. Essa é a diferença entre um fornecedor que vende um equipamento e outro que dimensiona um sistema para o seu defeito.
Compradores: gestão (principal) · engenharia (validação técnica)
Resultados comprovados:
Resultados comprovados:
ganhos de rendimento, taxa de produção e redução de defeitos que escapam
Três fatores sustentam a justificativa comercial de uma máquina de inspeção CCD automatizada: menos defeitos que chegam aos clientes, menos peças boas descartadas e realocação da mão de obra em tarefas repetitivas que as máquinas executam melhor. Segundo dados do setor, o payback da inspeção automatizada fica entre 12–18 meses. Em instalações com vários turnos, esse prazo costuma cair para 8–12 meses e pode ser ainda menor em operações com alto índice de descarte ou devoluções. Você não encontrará aqui um percentual exato de ROI para a sua fábrica, pois um cálculo confiável precisa da sua taxa de descarte e dos custos de mão de obra. Preferimos calcular esses valores com você em vez de estimá-los.
~35%
de peças boas são descartadas por engano na inspeção manual que busca uma taxa de detecção de 85% — um custo oculto recuperado por um sistema de visão em linha.
Fonte: See (2015), Human Factors 57(8), Sandia National Laboratories. O ROI específico da ZEUEE é calculado para cada aplicação; os valores apresentados são faixas informadas pelo setor.
Um caso publicado de montagem reduziu o tempo de inspeção manual de um assento de um minuto para 2.2 seconds com visão, cortando o custo de inspeção em 30 vezes. Em outra aplicação automotiva, a classificação de falsos negativos caiu 57,3%. Estima-se que o custo da má qualidade represente 15–20% das vendas de um fabricante médio (ASQ). Em uma linha que produz um milhão de unidades, reduzir em um ponto percentual os defeitos que escapam pode valer aproximadamente $500.000 por ano. Vale a pena comparar esses valores com um sistema que normalmente custa uma fração do custo anual da má qualidade.
“Primeiro, dimensionamos a iluminação e a óptica para detectar o pior defeito do cliente. Depois, comprovamos a detectabilidade em peças reais antes da aprovação. Uma ficha técnica que informa um único valor de precisão sem a taxa de rejeição falsa conta apenas metade da história. Por isso, apresentamos os dois indicadores e ajustamos o sistema ao nível de qualidade real da linha.”
Certificações e credibilidade em engenharia
Um novo fornecedor conquista confiança com documentos, não com adjetivos. A ZEUEE fabrica equipamentos de automação industrial desde 2005, detém mais de 150 patentes de P&D (32+ de invenção, 68+ de modelo de utilidade) e opera com certificação ISO 9001:2015 em uma unidade de 20.000 m² com 120+ funcionários. A empresa atende mais de 30 países e tem 10.000+ projetos registrados. Entre os clientes de longo prazo estão AVIC, China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, TCL, SONY e Foxconn.










01/10
ISO 9001:2015
Certificação de gestão da qualidade
CE
Com marcação de conformidade
150+ patentes
32+ de invenção / 68+ de modelo de utilidade
Empresa nacional de alta tecnologia
Qualificação empresarial
20 anos
Desde 2005, 30+ países
Validação para auditorias e normas
Na inspeção, especificações confiáveis de sistemas de visão devem se basear em normas publicadas, não em alegações de fornecedores. O desempenho do sensor é medido segundo a EMVA 1288 (também publicada como ISO 24942) e a resolução da câmera, segundo a ISO 12233:2024. Ambas são normas independentes de fornecedores e permitem comparar câmeras por eficiência quântica, faixa dinâmica e poder de resolução, em vez de confiar em um folheto. Incluir a inspeção como uma etapa documentada de liberação é uma exigência da cláusula 8.6 da ISO 9001:2015: o produto não deve ser expedido até que a verificação planejada seja concluída e registrada. Um sistema ZEUEE gera esse registro automaticamente.
Precisa da documentação para sua auditoria?
Solicite a documentação completa de conformidade e calibração →
Compradores: compras (principal) · gestão (aprovação do orçamento)
Guia de compras: fatores de preço, prazo de entrega e engenharia personalizada
A reclamação mais comum de quem compra sistemas de visão é que ninguém informa o preço. Marcas premium não publicam preços de tabela, e as propostas muitas vezes escondem custos que determinam se o projeto terá payback. Preferimos explicar com clareza o que compõe o preço em vez de apresentar um valor fictício. O preço de uma máquina de inspeção por visão CCD depende de alguns fatores, que você pode estimar antes mesmo de falar conosco:
[01]
Quantos tipos de defeitos e estações de inspeção são necessários; mais verificações exigem mais câmeras e iluminação.
[02]
A precisão necessária; a óptica telecêntrica de nível metrológico custa mais que uma lente padrão.
[03]
A taxa de produção da linha; velocidades mais altas influenciam a escolha da câmera e da iluminação.
[04]
Se o algoritmo é baseado em regras (mais barato de implementar) ou em aprendizado profundo (exige rotulagem de dados).
[05]
O escopo da integração: manuseio de peças, classificação de rejeitos e exportação de dados MES/SPC.
O custo que a maioria dos compradores subestima
Em todo o setor, integração, calibração e treinamento são cobrados separadamente e costumam acrescentar 10–25% ao custo do hardware. Em sistemas já instalados, a engenharia para implementar uma linha com várias estações pode custar de dezenas a mais de cem mil dólares, às vezes mais do que as câmeras.
“o custo oculto da visão de máquina não está em fazer os sistemas funcionarem; está em tudo o que é necessário para mantê-los funcionando.”
A ZEUEE apresenta o orçamento do sistema integrado, incluindo manuseio, iluminação, óptica, software, FAT/SAT e suporte, e não apenas da câmera. Assim, o item aprovado no orçamento corresponde à linha que realmente será utilizada.
O processo de configuração construtiva do produto
Nosso processo é planejado com etapas concretas para evitar surpresas: você envia uma amostra da peça, fazemos um estudo de viabilidade e defeitos, projetamos o dispositivo personalizado e a iluminação, validamos em um teste de aceitação na fábrica (FAT) e novamente no local (SAT) — a etapa de liberação documentada exigida pela ISO 9001:2015 — e, em seguida, instalamos o equipamento e treinamos a equipe.
Para um fabricante OEM transparente, a relação é clara: você tem preços de OEM chinês e engenharia personalizada turnkey para configurações não padronizadas. Em contrapartida, trabalha com um especialista focado, e não com uma marca conhecida do grande público — por isso as certificações, patentes e os clientes identificados acima têm o peso que têm. O prazo de entrega e o preço dependem da configuração; o caminho mais rápido é solicitar um orçamento para sua peça, com retorno em 24 horas.
Ferramentas de engenharia para inspeção por visão de máquina
Perguntas frequentes
Perguntas frequentes das equipes de engenharia e compras sobre os sistemas de visão da ZEUEE e suas configurações.
Quanto custa um sistema de inspeção por visão de máquina?
O custo depende da quantidade de defeitos, da precisão, da taxa de produção e do escopo da integração; por isso, um preço único de tabela seria enganoso. Inspeções em linha de nível básico custam bem menos do que linhas de metrologia com várias câmeras. Em geral, integração, calibração e treinamento acrescentam 10–25% ao custo do hardware; em uma linha complexa, a integração pode custar mais do que as câmeras. Marcas premium nem sequer divulgam preços. Preferimos mostrar os fatores que determinam o custo e, em seguida, apresentar em até 24 horas um orçamento do sistema integrado, com base na sua peça. Sem exigir o preenchimento de um formulário com oito campos antes de você ver qualquer valor.
O que uma inspeção visual detecta?
Riscos, trincas e rebarbas superficiais; tolerâncias dimensionais; presença ou ausência de características; componentes ausentes ou desalinhados; OCR e códigos de barras/DataMatrix; cor e tonalidade; materiais estranhos; e qualidade de juntas soldadas com metal de adição de baixo ponto de fusão ou de soldagem. A lista completa está no Índice de capacidades acima e pode ser configurada para detectar os defeitos específicos da sua aplicação.
É mesmo uma máquina “CCD” ou é CMOS?
“Inspeção CCD” é o termo usado no setor para essa categoria, e nós o usamos porque é assim que os compradores pesquisam. Tecnicamente, os sistemas ZEUEE usam sensores CMOS modernos com obturador global, que superam o CCD em ruído, faixa dinâmica e velocidade desde que o CCD caiu em desuso, por volta de 2015. Você tem um sensor superior com o nome já conhecido.
Baseado em regras ou em IA/aprendizado profundo?
Usamos ambos, conforme a aplicação. Para medições e inspeções bem definidas, usamos ferramentas baseadas em regras, rápidas e precisas; acrescentamos um classificador de aprendizado profundo apenas para superfícies variáveis que não podem ser avaliadas com regras. Um engenheiro em um fórum de profissionais resumiu assim a falha dos sistemas rígidos: “as regras deixam de funcionar quando a linha muda”. Um sistema híbrido evita esse problema.
O sistema será integrado à minha linha e ao meu CLP?
Sim. O sistema é projetado para se integrar à sua esteira transportadora, ao seu CLP e ao seu sistema de manuseio, com entradas e saídas para aprovação ou rejeição e exportação de dados para o MES. O escopo é definido primeiro no estudo de viabilidade.
Por que devo confiar em um fornecedor que não conheço?
É uma pergunta justa. Pesquisas mostram que a maioria dos compradores não confia plenamente nas informações fornecidas pelos fornecedores. Por isso, começamos com dados verificáveis: ISO 9001:2015, mais de 150 patentes, 20 anos de operação, atendimento em mais de 30 países e clientes identificados, como TE, Sumitomo, SONY e Foxconn. E, antes da compra, comprovamos a detecção nas suas próprias peças.
E quanto às rejeições falsas?
Nenhum sistema honesto rejeita apenas peças defeituosas; algumas rejeições falsas são o custo de detectar todos os defeitos reais. Ajustamos o sistema ao seu nível de qualidade aceitável e informamos tanto a taxa de detecção quanto a taxa de rejeições falsas, porque o excesso de rejeições — descartar produtos bons — costuma ser o maior custo oculto.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






