Entre em contato com a Zeyu lntelligent Industrial Company

Automação de linha de produção: guia completo (tipos, custos e ROI)

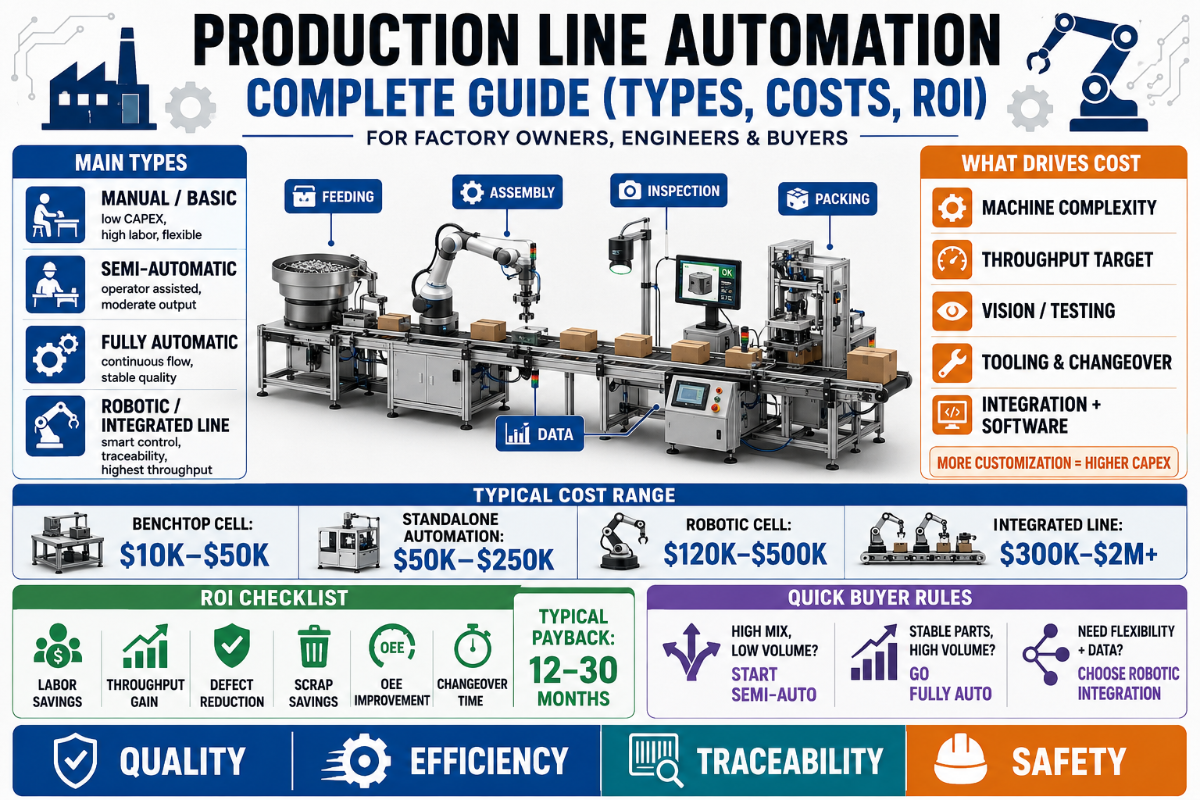
Automação de linha de produção é o uso de máquinas, robôs e sistemas de controle para executar tarefas de fabricação que antes eram feitas manualmente — movimentar peças, montar componentes, soldar, inspecionar e embalar — com pouca ou nenhuma intervenção humana. Quando bem planejada, aumenta a produtividade e a qualidade. Quando adotada pelos motivos errados, pode prender a fábrica a equipamentos caros que nunca dão retorno. Este guia explica o que a automação de linha de produção envolve na prática, quais são os 3 tipos disponíveis, os 7 componentes básicos de uma linha automatizada, quanto custa e apresenta um teste simples para decidir se e quando automatizar.
Automação de linha de produção em resumo
| O que é | Máquinas + robôs + sistemas de controle substituem o trabalho manual na linha |
| 3 tipos | Automação fixa, programável e flexível |
| Payback típico | 12–18 meses (células individuais); 18–30 meses (linhas completas) |
| Custo de uma célula com cobot | ~$150.000–$300.000 totalmente integrada |
| Principais normas de segurança | ISO 10218-1:2025 (robôs) · OSHA 1910.212 (proteção de máquinas) |
| Principal causa de falha | Automatizar um processo problemático (e não um problema de tecnologia) |
O que é automação de linha de produção?
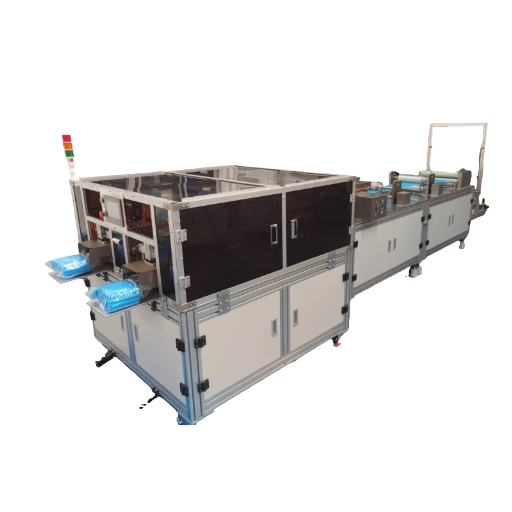 Automação de linha de produção é o processo de substituir ou dar suporte ao trabalho humano em uma linha de produção com máquinas e sistemas computacionais, para que os produtos passem pelas etapas de processamento e montagem com o mínimo de intervenção humana. O objetivo não é eliminar pessoas por si só, mas transferir para robôs e sistemas automatizados as tarefas que as máquinas executam melhor — tarefas de alto volume, repetitivas ou perigosas — enquanto as pessoas se concentram na preparação, supervisão e solução de problemas. Nos Estados Unidos, a forma como robôs e pessoas compartilham uma linha é regulamentada pelas normas da OSHA para robótica.
Uma forma útil de identificar boas oportunidades de automação é aplicar os 5 Ds da automação: tarefas tediosas (repetitivas, como apertar parafusos ou separar e posicionar peças), sujas (esmerilhamento, pintura), perigosas (operação de prensas, vapores de soldagem), difíceis (manuseio de materiais pesados) ou dispendiosas (com alto custo de mão de obra). Quando uma tarefa se encaixa em uma ou mais dessas categorias, automatizar a linha de produção geralmente melhora tanto a produtividade quanto o controle de qualidade.
💡 Dica profissional
A automação não corrige um processo ruim — faz com que ele funcione mais rápido. Primeiro, mapeie e estabilize o processo manual de produção; depois, automatize a versão que já funciona.
3 tipos de automação: fixa, programável e flexível
Décadas de engenharia de fabricação — sistematizadas no texto de referência de Mikell Groover sobre automação e sistemas de produção — classificam a produção automatizada em 3 tipos. Pense neles como um único continuum de automação fixa a flexível: conforme se avança nele, troca-se velocidade pura pela capacidade de lidar com uma variedade de produtos.| Tipo | Volume ideal | Variedade de produtos | Troca de formato | Investimento relativo em bens de capital |
|---|---|---|---|---|
| Automação fixa (rígida) | Muito alto (produção em massa) | Produto único | Pouco prática | O mais alto; construção sob medida |
| Automação programável | Médio (produção em lotes) | Vários produtos, em lotes | Horas (reprogramação + reajuste) | Alto; uso geral |
| Automação flexível (adaptável) | Médio; variedade de produtos | Grande variedade, em qualquer ordem | Quase nenhuma (troca de receita de processo) | Alto, mas distribuído entre produtos |
| Células colaborativas (cobots) | Baixo a médio | Grande variedade, lotes pequenos | Minutos (reposicionamento + reprogramação) | Menor investimento inicial |
7 componentes básicos de uma linha de produção automatizada
Seja qual for o tipo escolhido, uma linha de produção automatizada reúne os mesmos componentes básicos. Estes são os 7 componentes básicos de uma linha de produção automatizada — a lista de itens por onde todo projeto começa.| Não. | Componente básico | Função na linha |
|---|---|---|
| 1 | Sistema de controle (PLC) | Controlador lógico programável que sequencia todas as estações e lê as entradas dos sensores |
| 2 | Robôs industriais / cobots | Executam montagem, soldagem, aperto de parafusos e separação e posicionamento de peças em cada estação de trabalho |
| 3 | Transportadores e movimentação de materiais | Transportadores, AGVs e AMRs movimentam peças entre estações sem necessidade de transporte manual |
| 4 | Visão de máquina | Câmeras e sistemas de visão para controle de qualidade e detecção de defeitos na linha |
| 5 | Sensores | Sensores de presença, posição e força que confirmam cada etapa antes do início da seguinte |
| 6 | Interface IHM / SCADA | Interface do operador e camada de supervisão que coletam dados de produção e alertas de parada |
| 7 | Proteções de segurança | Barreiras, cortinas de luz e intertravamentos em conformidade com ISO 10218 e OSHA 1910.212 |
Quais componentes são essenciais em uma linha de montagem automatizada?
No mínimo, toda linha de montagem automatizada precisa de um sistema de controle, pelo menos um robô ou atuador para executar o trabalho, um meio de movimentar as peças (transportador ou AGV) e proteções de segurança — não é permitido operar legalmente um robô industrial sem elas. Visão de máquina e uma interface de dados diferenciam uma linha automatizada básica de uma linha inteligente: a visão detecta defeitos antes que cheguem ao cliente, e a camada de dados mostra onde há perdas de tempo de ciclo e paradas. Uma célula flexível normalmente divide o trabalho em blocos funcionais padronizados — alimentação, orientação, posicionamento, fixação, ensaios e embalagem — usando uma plataforma robótica comum com trocadores de ferramentas que substituem os efetuadores finais entre lotes de produtos.
📐 Nota de engenharia
Para transformar esses 7 componentes em uma lista de compra, a tabela de referência abaixo agrupa os componentes comuns por categoria e apresenta uma especificação típica para cada um:
A segurança de robôs em uma linha automatizada é regida pela ISO 10218 — a Parte 1 trata do próprio robô, e a Parte 2 aborda sua integração ao sistema completo. A revisão de 2025 da ISO 10218-1 atualiza os requisitos para operação colaborativa e segurança funcional; portanto, qualquer célula especificada em 2026 deve fazer referência à edição vigente, e não à versão de 2011.
| Categoria | Componente | Especificação / exemplo típico |
|---|---|---|
| Controle | PLC | Allen-Bradley / Siemens S7, tempo de varredura inferior a 10 ms |
| Controle | IHM / SCADA | Tela sensível ao toque para o operador + camada de dados OPC-UA |
| Movimentação | Robô industrial | 6 eixos, carga útil de 5–80 kg, repetibilidade de ±0,05 mm |
| Movimentação | Cobot | Carga útil de até 10 kg, força limitada conforme ISO/TS 15066 |
| Movimentação de materiais | Transportador | Correia ou roletes, velocidade da linha de 0,1–1,0 m/s |
| Movimentação de materiais | AGV / AMR | Transporte autônomo, carga de 100–1.500 kg |
| Inspeção | Visão de máquina | Câmeras 2D / 3D para detecção de defeitos na linha |
| Sensoriamento | Sensores | Presença / posição / força, resposta inferior a 1 ms |
| Ferramental | Efetuador final | Garras + trocadores de ferramentas, troca em menos de 30 s |
| Segurança | Proteções | Cortinas de luz + intertravamentos conforme ISO 10218 |
Como funciona a automação de linha de produção (passo a passo)
Como funciona a automação de uma linha de montagem?
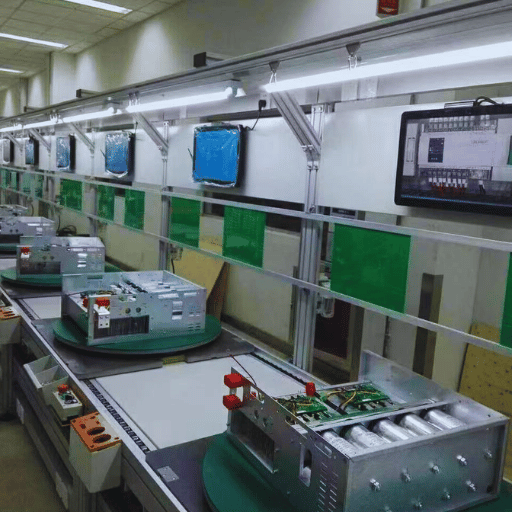
Uma linha automatizada funciona como uma sequência de estações de trabalho, cada uma executando uma operação do processo de fabricação sob a coordenação do sistema de controle. Uma peça entra na primeira estação; um sensor confirma sua presença e orientação correta; o PLC aciona o robô ou atuador para executar sua tarefa (posicionar um componente, apertar um parafuso, soldar uma junta); a visão de máquina verifica o resultado; e o transportador avança a peça para a estação seguinte. O processo se repete ao longo da linha até a saída do produto acabado — idealmente, sem que ninguém o toque entre as estações. O ritmo da linha é determinado por sua estação mais lenta, o gargalo. Um bom projeto de linha equilibra o tempo de ciclo entre as estações para que nenhuma estação de trabalho fique sem peças nem bloqueie as outras. Como a interface de dados registra cada ciclo, os engenheiros conseguem identificar exatamente qual estação causou um pico de paradas, em vez de tentar adivinhar. Essa é a diferença prática entre automação e mecanização: uma linha mecanizada se movimenta mais rápido, mas uma linha automatizada também sabe o que está fazendo e informa isso. Qualquer robô dessa sequência deve atender aos requisitos de segurança da ISO 10218-1:2025 antes de operar junto aos operadores.Você deve automatizar? Teste de prontidão com 5 critérios
Nem toda linha deve ser automatizada, e a ideia de “automatizar tudo” é uma forma de desperdiçar o orçamento. Antes de se comprometer, avalie sua operação com o teste de prontidão para automação com 5 critérios. Avalie cada critério; o conjunto de respostas indica o tipo de automação mais adequado — ou se é melhor continuar com o trabalho manual por enquanto.
Teste de prontidão para automação com 5 critérios
- Volume — Você produz milhares de unidades idênticas ou apenas dezenas? Um volume alto favorece a automação fixa ou flexível; um volume baixo favorece cobots ou o trabalho manual.
- Estabilidade — O projeto do produto está definido ou ainda muda? A automação fixa penaliza mudanças de projeto; a automação flexível consegue absorvê-las.
- Pressão sobre a mão de obra — Há falta de pessoal ou o custo de mão de obra para essa tarefa é alto? Quanto maior essa pressão, mais forte o argumento a favor da automação.
- Impacto da qualidade — Um erro humano nessa etapa pode levar a um recall ou ao descarte do produto? A automação equipada com visão de máquina dá retorno mais rápido quando o controle de qualidade é essencial.
- Frequência de troca de formato — Com que frequência os produtos são trocados? Este é o critério que a maioria dos compradores ignora — e que leva projetos de automação a falhar silenciosamente.
⚠️ A armadilha da alta variedade e baixo volume
A maioria dos relatos de que “a automação não vale a pena” vem de empresas com alta variedade e baixo volume (HMLV) — onde lotes de 50 a 100 unidades são produzidos antes da troca para um produto totalmente diferente. Essa conta não fecha porque a troca de formato consome a economia: uma empresa de manufatura contratada que faz trocas manualmente pode gastar de 45 a 60 minutos substituindo grampos e pinos de localização e ajustando sensores entre trabalhos. Para operações HMLV, a resposta raramente é uma linha fixa completa — costuma ser a automação flexível, o ferramental de troca rápida ou um cobot que pode ser deslocado de uma tarefa para outra. Há desafios reais de engenharia: a patente da USPTO US 11.106.187 descreve um sistema de montagem desenvolvido especificamente para ser reconfigurado entre estilos de produto. Como observam os profissionais no Practical Machinist, os cobots se destacam em produções de alto volume com tempos de ciclo longos, mas têm dificuldade em trabalhos variados de baixo volume, nos quais passam mais tempo sendo reprogramados do que operando.
“A automação não corrige processos ruins — faz com que funcionem mais rápido e em maior escala. Defina e estabilize o processo antes de selecionar qualquer equipamento.”
Quanto custa? ROI e payback da automação
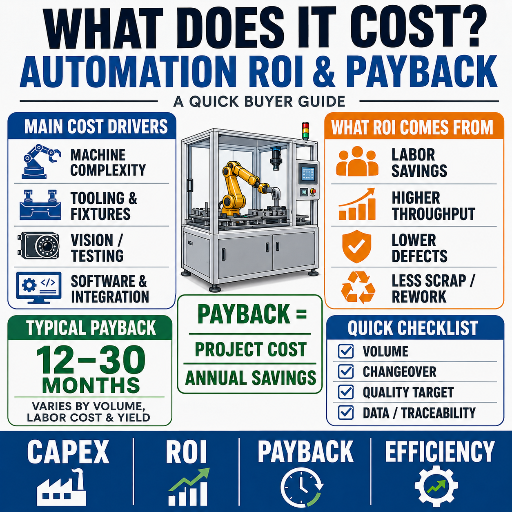 Os custos variam muito conforme o escopo, mas as faixas publicadas para 2025–2026 oferecem uma referência realista. Pesquisas independentes sobre custos, como o estudo econômico do NIST sobre automação, confirmam que os valores variam bastante conforme o escopo. Os valores abaixo são referências típicas de mercado, não propostas comerciais — use-os como base para o planejamento e solicite uma cotação para sua peça.
| Nível de investimento | Custo típico (2025–2026) | Observações |
|---|---|---|
| Somente braço do cobot | $3,000–$30,000+ | Modelos de entrada a partir de ~$15.000 |
| Célula completa com cobot (integrada) | $150,000–$300,000 | Inclui garras, sensores, visão de máquina e transportador |
| Robô industrial (somente braço) | $50,000–$200,000 | Conforme a carga útil: ~7 kg ~$25–35K; 20–80 kg ~$70–85K |
| Sistema robótico completo (integrado) | $150,000–$500,000 | Inclui integração, segurança e treinamento |
Em quanto tempo a automação dá retorno?
Em projetos publicados, células individuais com justificativa sólida costumam apresentar payback de 12 a 18 meses, enquanto projetos de linhas completas levam de 18 a 30 meses, com economias anuais contínuas de cerca de 25 a 45% do investimento inicial. Fornecedores de robôs colaborativos costumam projetar payback inferior a nove meses para tarefas com escopo bem definido, pois um cobot pode substituir o equivalente a meio trabalhador ou até alguns trabalhadores em uma única tarefa repetitiva. A maioria dos fabricantes considera mais econômico automatizar primeiro uma ou duas etapas críticas, em vez da linha inteira: com robôs industriais completos, automatizar uma ou duas etapas pode consumir até metade do orçamento do projeto, justamente por isso as implementações em fases costumam dar certo.Como automatizar uma linha de produção: implantação gradual da automação
A maneira mais segura de automatizar uma linha de produção não é fazer tudo de uma vez. Uma implantação gradual da automação — explorar, avançar e escalar reduz o risco de integração, permite que a equipe se adapte e mantém a produção estável enquanto se identificam os verdadeiros gargalos.
Começar · Avançar · Expandir
- 🐢 Começar — Faça um projeto-piloto com uma célula de cobot para uma única tarefa repetitiva (atendimento de máquina, aperto de parafusos). Comprove o cálculo do ROI com peças reais antes de ampliar a implementação. Essa etapa permite identificar surpresas de integração a baixo custo.
- 🚶 Avançar — Automatize as 2 ou 3 estações gargalo que limitam a taxa de produção. Adicione visão de máquina para o controle de qualidade. Conecte as estações com transportadores ou com movimentação de materiais por AGV.
- 🏃 Expandir — Integre as estações em uma linha de produção automatizada contínua, adicione uma camada de dados SCADA/MES e ajuste o tempo de ciclo de toda a linha. Nesse ponto, os dados de produção passam a orientar as melhorias.
Como automatizar uma linha de produção sem interromper a produção?
Comece com uma área-piloto que opere em paralelo ao processo manual existente, para que um problema na nova célula nunca interrompa os envios. Identifique ali os problemas de integração, treine os operadores no novo equipamento e só incorpore a célula ao fluxo principal quando ela operar com o mínimo de paradas. Na etapa de integração, a referência de segurança pertinente deixa de ser apenas o robô e passa a ser o sistema completo, conforme a ISO 10218. Essa abordagem gradual é a resposta prática ao maior risco de uma linha totalmente integrada: como todas as estações são interdependentes, uma única interrupção pode parar a linha inteira.Aplicações por setor: onde as linhas automatizadas dão retorno
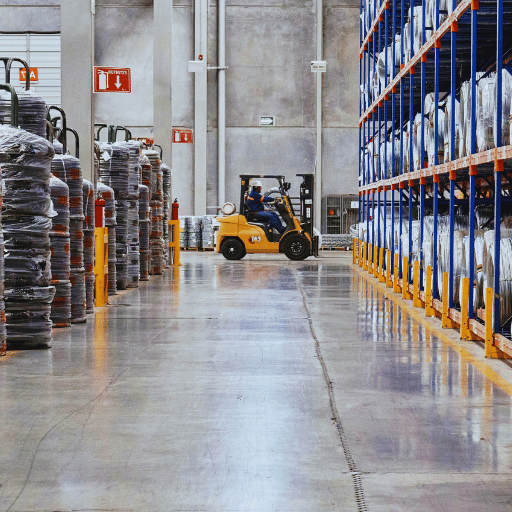 A automação de linha de produção não segue um modelo único — a abordagem mais adequada varia conforme o setor:
- ✔ Automotivo — Soldagem robotizada e aperto de parafusos em linhas flexíveis que podem trocar de modelo de veículo durante um único turno usando ferramental de troca rápida.
- ✔ Eletrônica e 3C — Montagem robotizada em alta velocidade com visão de máquina para detectar defeitos em placas de circuito impresso e conectores, onde o erro humano custa caro em grande escala.
- ✔ Alimentos e embalagens — Paletização e movimentação de materiais no fim da linha, onde AGVs e robôs eliminam tarefas repetitivas e ergonomicamente desgastantes.
- ✔ Novas energias — Montagem de baterias e módulos, na qual torque consistente e dados de produção rastreáveis são obrigatórios.
6 erros de automação que custam caro (e como evitá-los)
As estimativas sobre a frequência com que os projetos de automação ficam aquém do esperado variam muito — os números mais citados vão de um terço à metade, embora essas taxas gerais de falha sejam controversas — e as causas raramente estão nos próprios robôs. Estes são os 6 erros que mais comprometem os projetos:- Automatizar um processo problemático é o erro clássico. Análises do setor atribuem grande parte das falhas à automação de processos que não foram corrigidos primeiro (um número bastante citado estima essa parcela em cerca de 73%, embora percentuais gerais desse tipo devam ser vistos com cautela). Estabilize o processo manual e só então automatize-o.
- Escolher o equipamento antes de definir o processo desperdiça o orçamento — comprar o robô antes de esclarecer os requisitos é o erro mais comum. Especifique o processo e, depois, a máquina.
- Especificar requisitos de segurança abaixo do necessário aumenta o risco de acidentes e paralisações. Ignorar proteções adequadas conforme a ISO 10218 ou a OSHA 1910.212 nunca é um atalho de verdade.
- Operar sem uma camada de dados leva a falhas graduais. Uma linha sem camada IHM/SCADA funciona, mas não permite identificar onde se escondem as perdas por paradas e tempo de ciclo — e, por isso, não é possível melhorá-la.
- Pular o projeto-piloto elimina a oportunidade mais barata de identificar problemas de integração. Ir direto para uma linha completa é uma aposta cara — comece em pequena escala.
- Subestimar o prazo de entrega da integração compromete o cronograma. Fazer com que todos os sistemas funcionem juntos de forma confiável é onde está a maior parte da complexidade técnica — e do cronograma. Planeje-se para isso.
Perspectivas do setor: o futuro da automação de linhas (2026 em diante)
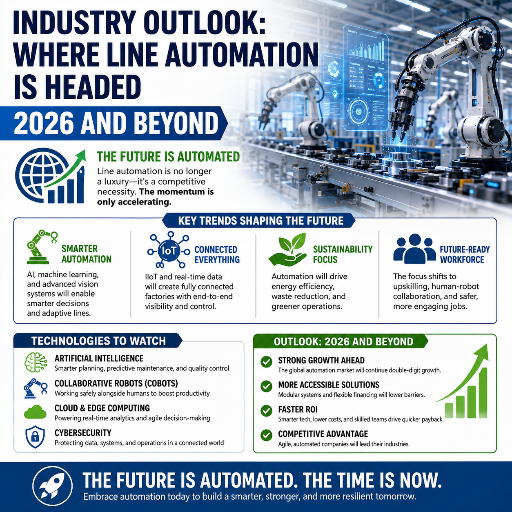 3 forças estão remodelando a automação de linhas de produção agora, e todas apontam na mesma direção — linhas flexíveis, com muitos dados e mais adaptadas às pessoas.
+55.6%
Pedidos de cobots, 1º trimestre de 2026 vs. 1º trimestre de 2025 (A3, dados divulgados)
4M+
Robôs industriais já em fábricas no mundo todo (IFR)
244,000
Vagas anunciadas nos Estados Unidos por reshoring e investimento estrangeiro direto, 2024
Perguntas frequentes
O que é automação de linha de produção?
Ver resposta
Automação de linha de produção é o uso de máquinas, robôs, sistemas de controle e sensores para executar tarefas de fabricação em uma linha de produção com intervenção humana mínima. Abrange desde uma única estação de trabalho automatizada até uma linha totalmente integrada, na qual as peças percorrem o caminho da matéria-prima ao produto acabado sem serem tocadas manualmente, melhorando a produtividade, o controle de qualidade e a consistência.
Quais são os 5 Ds da automação?
Ver resposta
Os 5 Ds ajudam a avaliar rapidamente se uma tarefa é uma boa candidata à automação: monótona (tarefas repetitivas que uma pessoa considera entediantes, como apertar parafusos), suja (retificação, pintura, ambientes empoeirados), perigosa (soldagem, prensagem, movimentação de cargas pesadas com risco de lesão), difícil (tarefas que exigem precisão ou força além dos limites humanos confortáveis) e cara (trabalho com altos custos de mão de obra ou que exige profissionais qualificados escassos). Tarefas que se enquadram em uma ou mais dessas categorias geralmente oferecem o maior retorno com a automação, pois o sistema automatizado elimina um custo ou risco que não pode ser absorvido economicamente por uma pessoa.
Qual é a diferença entre automação fixa e flexível?
Ver resposta
A automação fixa (rígida) incorpora a sequência de operações ao equipamento, permitindo taxas de produção muito altas para um único produto, mas sem possibilidade de mudança. A automação flexível (adaptável) utiliza equipamentos reprogramáveis que podem alternar entre vários produtos com quase nenhum tempo de troca de formato, abrindo mão de parte da velocidade máxima para oferecer variedade. A automação fixa é adequada à produção em massa; a flexível, à fabricação de alta variedade.
Quanto custa automatizar uma linha de produção?
Ver resposta
O custo depende do escopo. Uma célula com robô colaborativo costuma custar de $150.000 a $300.000 totalmente integrada, enquanto um sistema com robô industrial, incluindo integração, segurança e treinamento, custa de $150.000 a $500.000 por célula. Linhas completas custam mais, mas distribuem o investimento por um volume maior. A maioria dos fabricantes começa com uma célula, comprova o payback (geralmente em 12 a 18 meses) e então amplia a automação, em vez de comprar uma linha completa logo de início.
O que é uma linha de produção totalmente automática?
Ver resposta
Uma linha de produção totalmente automática executa todas as etapas — alimentação, montagem, inspeção e embalagem — com máquinas e sistemas de controle, de modo que o produto acabado sai sem intervenção manual. As pessoas cuidam da configuração, da supervisão e da manutenção, em vez de executar o trabalho em si.
Pequenos fabricantes podem pagar pela automação?
Ver resposta
Sim — os robôs colaborativos reduziram bastante o custo de entrada, com braços robóticos a partir de cerca de $15.000 e células completas muito mais baratas que uma linha fixa. Um robô colaborativo pode ser deslocado entre tarefas, o que é adequado aos lotes menores típicos de uma pequena ou média empresa.
Em quanto tempo uma linha automatizada dá retorno?
Ver resposta
Células individuais com escopo bem definido costumam dar retorno em 12 a 18 meses; projetos de linhas completas levam de 18 a 30 meses, com economias anuais em torno de 25 a 45% do investimento inicial. Tarefas bem delimitadas com robôs colaborativos podem dar retorno em menos de nove meses. É a medição precisa dos indicadores antes do projeto que torna esses números realistas, em vez de otimistas.
Pronto para identificar o tipo de automação mais adequado à sua linha?
Conheça as soluções ZEUEE para automação de linhas de produção →Nossa visão sobre o exagero em torno da automação
Este guia argumenta deliberadamente contra a ideia de “automatizar tudo”. As faixas de custo, os prazos de retorno e os dados de 30–50% de falhas em projetos vêm de fontes publicadas do setor em 2025–2026, conferidas com informações de vários integradores, e não de um único fornecedor. Quando não foi possível verificar um dado na fonte primária — como o crescimento dos pedidos de robôs colaborativos citado pela A3 —, atribuímos a informação à fonte que a publicou, em vez de apresentá-la como uma medição nossa. A ZEUEE trabalha com automação, e é justamente por isso que informamos aos compradores quando um processo manual ou uma única célula com robô colaborativo é mais vantajoso que uma linha completa.
Referências e fontes
- OSHA 1910.212 — Requisitos gerais para todas as máquinas — Administração de Segurança e Saúde Ocupacional dos Estados Unidos
- ISO 10218-1:2025 — Robótica, requisitos de segurança, Parte 1: Robôs industriais — Organização Internacional de Normalização
- US 11.106.187 B2 — Sistema flexível de montagem para reconfiguração variável — USPTO
- Uma estrutura para o planejamento de tarefas de troca de formato em linhas de produção reconfiguráveis (2025) — Scientific Reports (Nature)
- Perguntas frequentes atualizadas sobre a ISO 10218 e dados de pedidos de robôs — Association for Advancing Automation (A3)
Artigos relacionados
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE






