Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de inserção de contatos Twist Pin e isoladores: guia de compra 2026

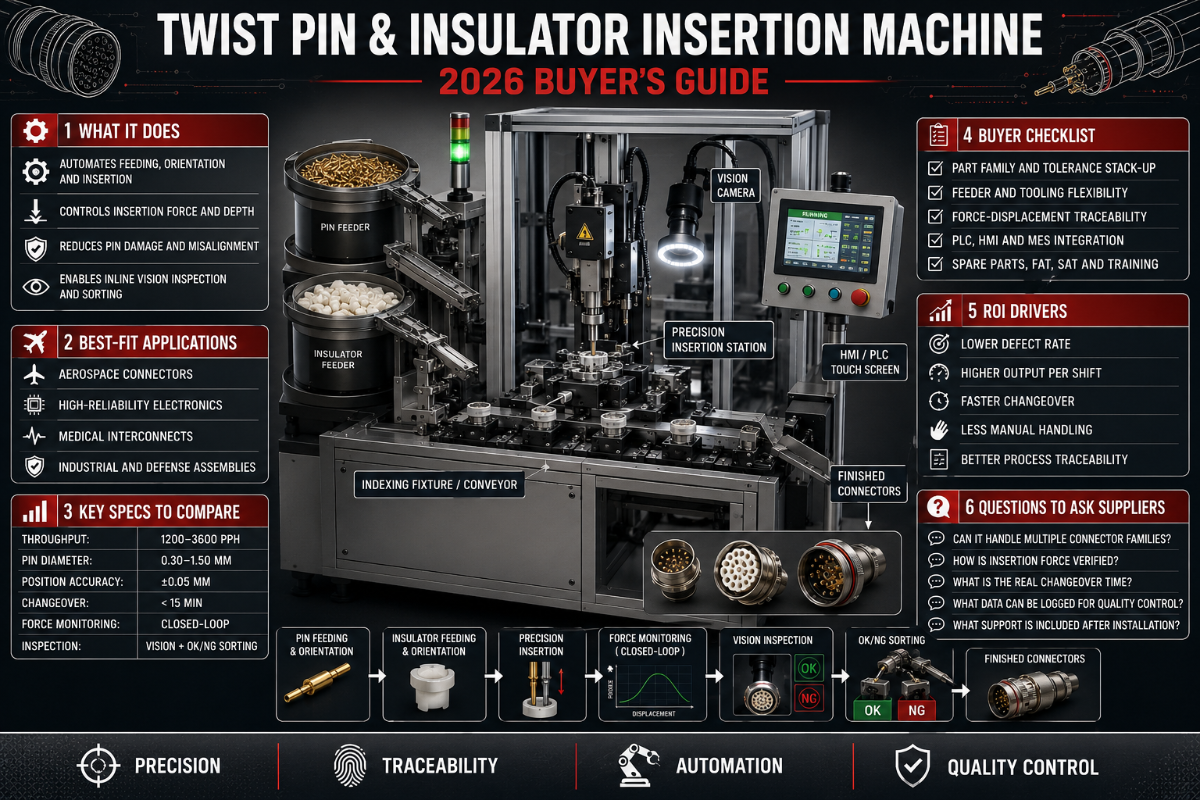
Uma máquina de inserção de contatos Twist Pin e isoladores automatiza 2 das etapas mais sujeitas a erros na montagem de conectores: pressionar o contato metálico (o contato Twist Pin) em sua cavidade e encaixar o isolador plástico ou a carcaça que o fixa e isola. Este guia explica como essas máquinas funcionam, como escolher uma, como manter a força de inserção dentro da especificação e o que inspecionar — para engenheiros e compradores que já conhecem a peça e agora precisam tomar uma decisão.
Especificações rápidas: inserção de pinos e isoladores em resumo
| Taxa de inserção (totalmente automática) | 10.000–18.000 inserções/hora (≈ até 60 peças/min, 20 pinos/ciclo em cabeçotes multipinos) |
| Taxa de inserção (semiautomática) | 1.500–5.000 inserções/hora |
| Faixa de diâmetro dos pinos | ≈ 0,30–2,0 mm para contatos (varia conforme a máquina) |
| Monitoramento de força | Assinatura de força em função do deslocamento para cada inserção (limites de aprovação/reprovação) |
| Acionamento | Acionamento servo ou pneumático; controle por CLP |
| Norma de aceitação | IPC/WHMA-A-620 (conjuntos de cabos); NASA-STD-8739.4 para alta confiabilidade |
Os valores são faixas típicas do setor; confirme-os na ficha técnica do seu conector e em um ensaio com amostras. Para aplicações de alta confiabilidade, relacione-os aos critérios de aceitação da NASA-STD-8739.4.
O que este guia aborda
- O que a máquina faz (e o que realmente é um “contato Twist Pin”)
- Principais subsistemas e ciclo de inserção
- Contato Twist Pin versus encaixe por pressão versus retenção por crimpagem
- Guia prático das 4 variáveis da força de inserção
- Guia de defeitos na inserção de isoladores
- Como escolher, custos, aplicações e tendências
O que uma máquina de inserção de contatos Twist Pin e isoladores realmente faz
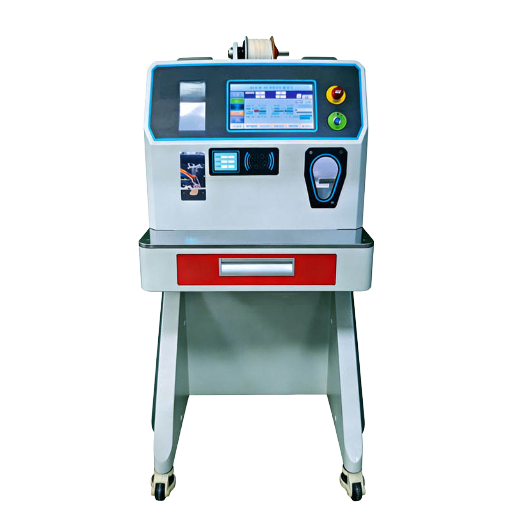
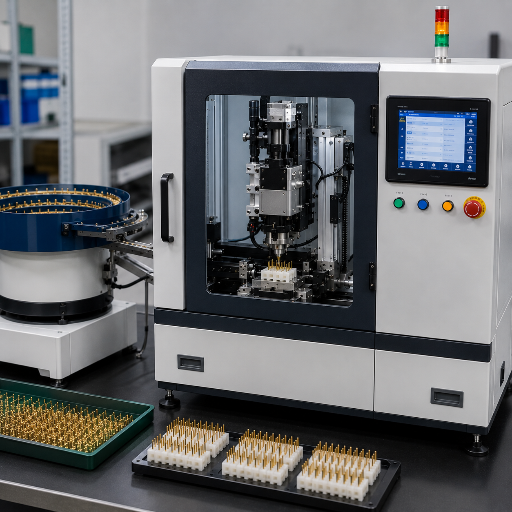
Na fabricação de conectores, uma máquina de inserção de contatos Twist Pin e isoladores executa 2 operações sequenciais em uma única estação. Primeiro, insere o contato — frequentemente um contato Twist Pin ou o contato hiperboloide, estreitamente relacionado, cuja “cesta” de fios finos enrolados em hélice prende o pino correspondente em vários pontos, e não apenas em 2. Depois, encaixa o isolador: o corpo moldado, a vedação ou a carcaça que mantém o contato no lugar, define o passo entre os pinos e isola cada circuito. Fazer as 2 operações corretamente e na taxa necessária é o que diferencia uma linha de produção de uma operação de bancada.
Primeiro, uma distinção que costuma confundir quem pesquisa. O “contato Twist Pin” aqui é um contato elétrico, não os pinos de torção para estofados vendidos para capas de móveis. Em conectores, essa peça é um componente de precisão. Contatos Twist Pin e hiperboloides são relacionados, mas não idênticos — ambos usam uma cesta de fios enrolados, e o termo exato varia conforme o fabricante —, mas compartilham a mesma vantagem: costuma-se especificar um contato hiperboloide para cerca de 100.000 ciclos de acoplamento, muito acima dos poucos milhares de ciclos típicos de muitos contatos estampados, pois a cesta de fios distribui o desgaste por várias linhas de contato, em vez de 2, como documenta a cobertura da tecnologia hiperboloide pelo setor de conectores.
Por que automatizar, então? Porque ambas as etapas exigem precisão. Se um contato ficar 0,2 mm aquém da posição correta, ele pode passar por uma inspeção visual e ainda falhar em campo; se o isolador for pressionado fora do eixo, pode trincar ou prender um pino torto. Uma máquina, por sua vez, repete a mesma força e profundidade milhares de vezes por hora, registra cada ciclo e rejeita os resultados fora dos limites — algo que a inserção manual não pode garantir. Para conhecer as opções de configuração de um produto específico, consulte a página da solução de máquina de inserção de contatos Twist Pin e isoladores da ZEUEE; este guia se concentra na engenharia e na seleção.
💡 Principal conclusão
2 operações em 1 estação: inserir o contato e, depois, encaixar o isolador. O valor real está na repetibilidade e no registro de aprovação/reprovação de cada peça — não apenas na velocidade bruta.
Por dentro da máquina: principais subsistemas e funcionamento da inserção
Sem considerar a marca, quase toda máquina de montagem de conectores dessa categoria reúne 4 subsistemas. Entendê-los mostra em quais pontos a qualidade é garantida ou comprometida.
- ✔Alimentador. Uma cuba vibratória ou um carretel apresenta os pinos na orientação definida. A maioria dos atolamentos começa aqui — enrolamento irregular no carretel, pinos emaranhados ou pontas com rebarbas interrompem a alimentação antes mesmo de o cabeçote se mover.
- ✔Cabeçote de inserção. Um atuador servo ou pneumático leva o pino até a profundidade definida. Os cabeçotes servo permitem programar um perfil de velocidade e profundidade; os pneumáticos são mais simples e baratos, mas oferecem controle menos refinado.
- ✔Monitoramento de força. Uma célula de carga registra a força em função do deslocamento em cada curso. O formato dessa curva — não apenas o valor de pico — é o indicador de qualidade.
- ✔Dispositivo de fixação / ninho. Um ninho com ferramental mantém a carcaça alinhada em esquadro com o cabeçote. A fixação inadequada é uma causa oculta de danos ao isolador por desalinhamento.
Cada ciclo é curto: o alimentador apresenta um pino, o cabeçote o pega e alinha, o atuador o conduz através do isolador até a cavidade enquanto a célula de carga monitora o aumento da força, e uma etapa de verificação confirma a profundidade de encaixe antes de o ninho avançar para a posição seguinte. Métodos de inserção patenteados, como o método de inserção por pressão da patente dos EUA 11.424.562, formalizam a sequência do curso de acionamento e da verificação para obter resultados repetíveis.
Quais são os principais desafios das máquinas automáticas e semiautomáticas de inserção de pinos?
Na prática, os problemas recorrentes surgem antes da prensa. Variações no comprimento ou no passo dos pinos, transições abruptas na ponta e rebarbas, enrolamento irregular no carretel e cortes irregulares causam falhas de alimentação e podem raspar o revestimento do contato correspondente durante a inserção. Não são exatamente falhas da máquina — são problemas de qualidade dos pinos e do ferramental que a máquina evidencia. A solução prática é qualificar o fornecedor de pinos e o ferramental segundo o mesmo padrão exigido da máquina, pois um cabeçote de alta velocidade apenas insere um pino ruim mais rapidamente.
Contato Twist Pin versus encaixe por pressão versus crimpagem: comparação dos métodos de retenção
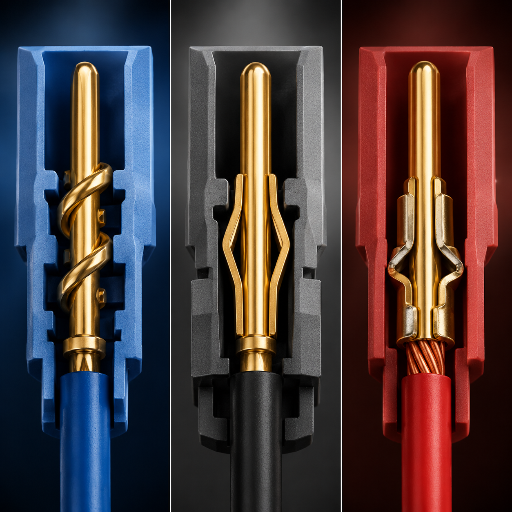
“Máquina de inserção” abrange vários métodos de retenção que funcionam de maneiras muito diferentes. Escolher o método errado é um erro de projeto que nenhuma precisão da máquina pode corrigir. A tabela abaixo compara os métodos que você realmente precisará avaliar.
| Tipo de retenção | Como fixa | Força de inserção relativa | Permite retrabalho? | Ciclos de acoplamento | Aplicação ideal |
|---|---|---|---|---|---|
| Contato Twist Pin / hiperboloide | Cesta de fios enrolados prende o pino em 360° | Baixa (cerca de 40% menor, segundo o fabricante) | Sim | ≈100,000 | Alta vibração, muitos ciclos, aplicações aeroespaciais/médicas |
| Contato de mola estampado | Pré-carga de viga em balanço | Média | Limitado | ≈5,000–50,000 | Sinais e alimentação em geral |
| Encaixe por pressão (olho de agulha) | Seção complacente se deforma no PTH | Média a alta | Sim (há um método de retrabalho) | Sem solda, hermético a gases | Placas traseiras de PCB, módulos de controle eletrônico automotivos |
| Pino sólido para encaixe por pressão | Encaixe por interferência, sem deformação controlada | Alta | Não | Fixa | Placas robustas e espessas |
| Crimpar e depois inserir | O cabo é crimpado e, em seguida, o contato é encaixado | Baixa durante a inserção | Sim (ferramenta extratora) | Definida para o conector | Conjuntos de cabo e placa |
| Pino para soldagem (through-hole) | Junta soldada após a inserção | Baixa durante a inserção | Refusão/retrabalho | Limitada pela junta | Baixo custo, pouca vibração |
Essas linhas sobre encaixe por pressão são importantes por um motivo: um pino complacente para encaixe por pressão cria uma conexão hermética a gases e sem solda quando a zona de encaixe do pino é dimensionada com diâmetro maior que o furo metalizado passante (normalmente em torno de um furo acabado de 0.60 ± 0,05 mm). Por isso, fabricantes dos setores automotivo e de placas traseiras preferem esse método — pinos complacentes para encaixe por pressão de fabricantes estabelecidos, como a TE Connectivity, são projetados especificamente para esse ajuste — e por isso a máquina de inserção precisa controlar a força com precisão, já que o pino se deforma intencionalmente durante a inserção. Geometrias de conectores desenvolvidas para essa finalidade — como o projeto de abertura de penetração da patente dos EUA 8.628.361 — existem justamente para tornar repetível essa deformação controlada.
Guia prático das 4 variáveis da força de inserção
A força de inserção determina se uma conexão é confiável. Força insuficiente deixa o contato raso; força excessiva pode empenar o pino ou trincar o isolador. 4 variáveis controlam esse resultado, e uma linha experiente ajusta todas elas em vez de se concentrar em apenas uma.
As 4 variáveis, na ordem em que a maioria das equipes deve ajustá-las
- Geometria do pino e guia de entrada. Um chanfro adequado alinha o pino automaticamente e reduz a força de pico; é a variável mais barata de ajustar. Pontas com rebarbas ou cortes retos aumentam a força e raspam o revestimento.
- Material do isolador e preparação do furo. O diâmetro do furo, o ângulo de saída e a resina (com ou sem fibra de vidro) alteram a interferência. A preparação incompatível do furo é a causa raiz mais comum de isoladores trincados.
- Perfil e velocidade de prensagem. Reduzir a velocidade da aproximação final ou usar um curso “intermitente” em várias etapas reduz o risco de empenamento — abordagem formalizada no processo de inserção por encaixe por pressão com curso intermitente da patente dos EUA 11.211.760.
- Fixação e alinhamento. Um ninho alinhado em esquadro e bem posicionado mantém a carga axial. Uma carga fora do eixo aparece como uma curva de força assimétrica antes de levar à rejeição da peça.
Nota de engenharia
Defina a faixa de aceitação com base na assinatura de força em função do deslocamento, não em um único valor de pico. Inserções corretas apresentam uma curva característica: guia de entrada, aumento gradual da força quando a zona complacente ou a cesta entra em contato e um patamar na profundidade de encaixe. A inserção incompleta interrompe a curva antes do tempo; um isolador trincado causa uma queda repentina. Em aplicações de alta confiabilidade, a preparação dos contatos e a instalação em conectores são regidas pela NASA-STD-8739.4, que define critérios de aceitação aos quais você pode relacionar a faixa de força.
É possível inserir contatos Twist Pin de aço inoxidável?
Sim, mas o aço inoxidável tende a sofrer escoriação por atrito. Profissionais em fóruns de engenharia descrevem um pino de aço inoxidável de 0.125-inch que arrancou material durante a inserção e acabou ficando frouxo, um caso clássico de escoriação seguida de perda de ajuste por interferência. As soluções incluem um chanfro de entrada amplo, um perfil de prensagem mais lento e o revestimento ou lubrificante adequado; em caso de dúvida, faça um lote de amostras com monitoramento de força antes de comprometer a linha.
Guia de defeitos na inserção de isoladores: 9 modos de falha
A maioria dos defeitos de inserção se enquadra em 9 modos reconhecíveis. Este guia relaciona cada tipo de defeito à sua causa raiz, à assinatura de força ou visual que o revela e à maneira como uma máquina instrumentada o detecta na própria linha.
| Tipo de defeito | Causa raiz | Assinatura | Detecção na linha |
|---|---|---|---|
| Pino torto / empenado | Força excessiva, sem guia de entrada | Pico de força seguido de queda | Limite da curva de força + visão de máquina |
| Inserção incompleta (encaixe raso) | Curso curto, parada suave | Curva interrompida antes do tempo | Profundidade + faixa de força |
| Inserção excessiva | Excesso no curso | Força acima do patamar | Limite de deslocamento |
| Erro de polaridade / orientação | Orientação incorreta no alimentador | Força normal, cavidade errada | Visão de máquina + ninho à prova de erro |
| Pino ausente | Falha de alimentação | Sem aumento de força | Detecção de força zero |
| Trinca / esbranquiçamento do isolador | Furo apertado, resina quebradiça | Queda repentina de força | Descontinuidade na força + visão de máquina |
| Desalinhamento entre contato e carcaça | Fixação fora do eixo | Curva assimétrica | Comparação de células de carga duplas |
| Falha de retenção / extração | Lança desgastada, pouca interferência | Baixa retenção no ensaio de tração | Ensaio de tração por amostragem |
| Inserção dupla | Falha de indexação | 2 eventos de força | Contagem de ciclos + registro de força |
Detectado na linha, um defeito custa um ciclo; detectado pelo cliente, o mesmo defeito custa um recall. Quando um contato passa despercebido, existem métodos de retrabalho documentados — projetos de conectores de encaixe por pressão com abertura de penetração são um exemplo de geometria desenvolvida para permitir a recuperação. O guia mostra que cada modo de falha tem uma assinatura de força ou de visão de máquina, então uma máquina monitorada pode separar as peças defeituosas antes do envio.
Imagine um fornecedor automotivo de nível 2 produzindo conectores para módulos de controle eletrônico em uma prensa semiautomática antiga, sem registro de força. Um lote de contatos fica cerca de 0,15 mm aquém da posição correta — algo invisível para o operador e em uma inspeção visual rápida. As peças são aprovadas e enviadas, mas 3 meses depois surgem falhas intermitentes de partida no veículo. A análise posterior da causa raiz atribui o problema a um ninho desgastado que deixava a carcaça acima da posição correta. Uma máquina com monitoramento de força teria sinalizado a curva interrompida na primeira peça, e não na décima milésima. Os custos de triagem, deslocamento e garantia superaram em muito a diferença de preço entre as 2 categorias de máquinas — esse é o verdadeiro argumento para comprar a opção com monitoramento.
Como escolher uma máquina de inserção de contatos Twist Pin e isoladores
Eis a verdade contrária ao que dizem os folhetos: a automação nem sempre é a resposta certa. De acordo com o roteiro tecnológico de encaixe por pressão da iNEMI, a inserção por pressão ainda é majoritariamente manual em aplicações de alto mix e baixo volume — o roteiro estima que a automação atual do processo fique abaixo de 5% — em parte porque o retorno sobre o investimento para os fornecedores de equipamentos é limitado e as embalagens de bandejas de conectores não são padronizadas. A realidade é que uma máquina automática de inserção de pinos compensa em volume e consistência, não em todas as aplicações. Consulte a matriz abaixo.
| Sua situação | Categoria recomendada | Motivo |
|---|---|---|
| Alto mix, < 500k inserções/mês | Semiautomática / de bancada | A troca de formato e o critério do operador superam os ganhos de taxa de produção |
| Produto único, alto volume | Totalmente automática em linha | Os ganhos de taxa de produção e a redução da mão de obra aceleram o payback |
| Setores automotivo / aeroespacial / médico | Monitoramento de força + registro de dados | A rastreabilidade é um requisito, não um recurso |
| Novos conectores com frequência | Modular / troca rápida de formato | O tempo de troca do ferramental determina a produção real |
Interprete assim: se o seu volume mensal ficar abaixo de meio milhão de inserções e houver ampla variedade de produtos, uma máquina semiautomática ou até mesmo a inserção manual guiada pode oferecer um retorno melhor do que uma linha completa que fica ociosa entre as trocas de formato.
Taxa de produção e custos: referência de tempo de ciclo e custo por mil inserções
Para comparar máquinas com honestidade, você precisa de um parâmetro que resista ao discurso de vendas. Use o custo por mil inserções e o volume a partir do qual a automação oferece payback.
10k–18k
inserções/h, totalmente automática
1.5k–5k
inserções/h, semiautomática
~500k/mês
volume a partir do qual a automação oferece payback
O cálculo de custos é simples quando bem estruturado. Segundo estimativas publicadas pelo setor, um cabeçote totalmente automático tem taxa de produção cerca de 7–10× maior que a de um semiautomático, por isso a mão de obra reduzida por turno é a principal variável de custo. Análises do setor costumam situar o ponto de equilíbrio da automação perto de 500.000 inserções por mês; abaixo desse volume, o investimento e o custo de troca de formato de uma linha completa geralmente superam a economia de mão de obra. Calcule seu próprio custo por mil: divida o custo horário total da máquina (depreciação + mão de obra + manutenção) pelo número realista de inserções por hora e, em seguida, multiplique por 1,000. Considere também o retrabalho: métodos documentados para retrabalho de encaixe por pressão, como o da patente dos EUA 11.742.602, existem porque corrigir um defeito recuperável custa menos do que descartar um conjunto. Comparar 2 máquinas usando esse único número, com a sua disponibilidade, encerra a maioria das discussões.
Veja como isso acontece na prática. Uma fabricante de conectores em Ohio quase comprou uma máquina totalmente automática em linha para um produto com 180.000 inserções por mês. No papel, a taxa de produção parecia excelente. Mas o mix mudava a cada poucas semanas, e cada troca de formato no ferramental em linha consumia quase um turno inteiro. Ao calcular o custo por mil considerando a disponibilidade real — e não a do folheto —, a máquina semiautomática custava menos por peça aprovada, pois a linha automática teria ficado ociosa durante um terço das horas entre as famílias de conectores. A empresa comprou a máquina semiautomática e reavaliou a decisão 1 ano depois, quando um dos produtos finalmente passou a superar 500.000 unidades por mês.
“A inserção mais barata é aquela que não precisa de retrabalho. Dimensionamos uma linha priorizando o rendimento na primeira passagem e a rastreabilidade, e só depois o tempo de ciclo bruto — uma máquina que opera rápido, mas não registra nada, é um risco em uma auditoria automotiva.”
Onde essas máquinas compensam: setores e aplicações
Uma mesma plataforma de inserção atende a setores muito diferentes, cada um com seu próprio motivo para automatizar. A tabela abaixo apresenta as aplicações típicas.
| Setor | Conector típico | Por que a automação compensa | Norma principal |
|---|---|---|---|
| Automotivo / veículos elétricos | Conectores de módulos de controle eletrônico e baterias | Volume + exigência de zero defeito | IPC/WHMA-A-620 |
| Aeroespacial / defesa | Conectores circulares hiperboloides de entrada/saída | Confiabilidade sob vibração + rastreabilidade | NASA-STD-8739.4 |
| Eletrônicos 3C | Conectores placa a placa, FPC | Miniaturização, alto volume | IPC-A-610 |
| Dispositivos médicos | Contato hiperboloide de muitos ciclos | Durabilidade de 100k ciclos | Sistema de gestão da qualidade ISO 13485 |
| Telecomunicações / comunicação de dados | Encaixe por pressão em placa traseira | Sem solda, muitos pinos | IEC 60352-5 |
| Novas energias | Conectores de potência e sensores | Corrente nominal + confiabilidade | IPC/WHMA-A-620 |
A maioria das fábricas que produz uma única família de conectores não precisará de todas as opções da tabela; ela serve para identificar sua aplicação e a norma que deve orientar sua inspeção — seja a ISO 13485 para dispositivos médicos, seja a IPC/WHMA-A-620 para o setor automotivo. Os formatos exatos dos conectores variam conforme o programa — confirme-os na sua própria lista de materiais.
O que está mudando na automação da montagem de conectores (2025–2026)
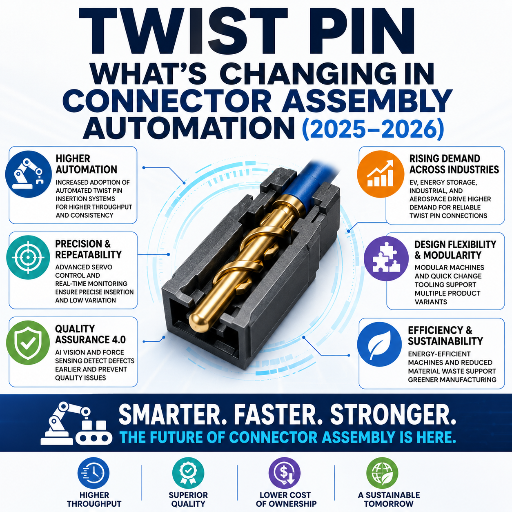
3 mudanças devem influenciar a especificação de uma máquina neste ano. Primeiro, a demanda: o mercado geral de conectores está próximo de $87 billion em 2025, e análises do setor projetam que ultrapasse $160 billion em meados da década de 2030, com CAGR de cerca de 7%, impulsionado pela fiação de veículos elétricos e pela miniaturização de componentes eletrônicos, segundo uma análise do mercado de conectores. Mais conectores significam mais inserções e pressão constante sobre a capacidade de inserção e a eficiência da linha.
Segundo, a tecnologia. Em 2026, o monitoramento de processo em tempo real, a manutenção preditiva e a análise de dados estão se tornando requisitos padrão, em vez de melhorias premium. Na prática, o monitoramento de força e o registro de dados por inserção estão deixando de ser diferenciais desejáveis para se tornarem requisitos básicos — especialmente porque os pinos miniaturizados ficam menores e mais curtos, dificultando a inserção manual e aumentando o tempo de ciclo em cerca de 20%, segundo estimativas.
Terceiro, normas e rastreabilidade. As equipes de qualidade dos setores automotivo e aeroespacial esperam cada vez mais um registro de dados por inserção, e a aceitação é regida por normas vigentes, como a IPC/WHMA-A-620. Se você está planejando uma linha para 2026, a medida é concreta: exija uma máquina que registre a assinatura de força em função do deslocamento de cada inserção e exporte esses dados. Comprar hoje apenas pela taxa de inserções por hora pode resultar em uma máquina rápida que não consegue comprovar a própria qualidade amanhã.
Perguntas frequentes
Um “contato Twist Pin” de conector é igual a um pino de torção para estofados?
Ver resposta
Não. Eles têm apenas o nome em comum. Um pino de torção para estofados é um fixador enrolado para capas de móveis. Um contato Twist Pin para conectores é um contato hiperboloide — uma cesta de fios finos que prende o pino correspondente em vários pontos, oferecendo baixa força de inserção e vida útil muito longa em ciclos de acoplamento. Ao pesquisar uma máquina de inserção de contatos Twist Pin e isoladores, você está no universo da fabricação de conectores, não de ferragens para móveis; filtre as fontes de acordo.
Devo comprar uma máquina semiautomática ou totalmente automática de inserção de pinos?
Ver resposta
A decisão depende do volume e do mix. Máquinas totalmente automáticas operam a 10.000–18.000 inserções por hora e oferecem payback acima de cerca de 500.000 inserções por mês em um produto estável. Máquinas semiautomáticas operam a 1.500–5.000 por hora e são vantajosas quando há grande variedade de produtos e trocas de formato frequentes. Se sua operação estiver em setores regulamentados, considere um terceiro critério — a rastreabilidade —, pois isso pode exigir uma máquina com monitoramento de força, independentemente do volume.
Como a força de inserção é monitorada e por que isso importa?
Ver resposta
Uma célula de carga no cabeçote de inserção registra a força em função do deslocamento em cada curso, gerando uma curva característica. Uma inserção correta mostra uma guia de entrada, um aumento gradual da força quando o contato se encaixa e um patamar na profundidade de encaixe. Uma inserção incompleta interrompe a curva, um isolador trincado causa uma queda repentina e um pino torto gera um pico seguido de queda. O monitoramento importa porque transforma um defeito oculto em um resultado mensurável de aprovação/reprovação que pode ser registrado — exatamente o que as auditorias dos setores automotivo e aeroespacial exigem.
É possível inserir pinos de aço inoxidável automaticamente?
Ver resposta
Sim, com cuidado — o aço inoxidável tende a sofrer escoriação por atrito. Chanfros de entrada amplos, um perfil de prensagem mais lento e o revestimento ou lubrificante correto evitam a falha de escoriação seguida de folga relatada por profissionais. Sempre execute primeiro um lote de amostras com monitoramento de força.
Qual norma rege a qualidade da inserção de pinos e isoladores?
Ver resposta
Para conjuntos de cabos e fios, a IPC/WHMA-A-620 é a norma de aceitação mais utilizada, e deve-se citar sua revisão vigente. Para aplicações de alta confiabilidade e voos espaciais, a NASA-STD-8739.4 abrange a preparação dos contatos e sua instalação nos conectores, incluindo critérios de aceitação para ensaios de tração da crimpagem. As conexões por encaixe press-fit também seguem a IEC 60352-5. Faça a inspeção conforme os requisitos do seu setor.
Qual é a alternativa para inserção em volumes muito altos?
Ver resposta
Para os maiores volumes, a resposta está no paralelismo e na integração. Cabeçotes multipinos inserem até 20 pinos por ciclo, e máquinas em linha incorporam a inserção a uma linha automatizada maior de placas de circuito impresso ou de fiação, com alimentação contínua, posicionamento, verificação e manuseio das peças. Algumas plataformas são projetadas para dezenas de milhões de inserções por ano. A desvantagem é a flexibilidade: quanto mais rápida e integrada a linha, mais difícil fica trocar de conector — o que reforça por que máquinas modulares com monitoramento de força são a opção mais segura quando o portfólio de produtos ainda está mudando.
Está especificando uma linha de montagem de conectores?
Consulte as opções de configuração, o monitoramento de força e os detalhes da troca de formato na página de soluções da ZEUEE ou envie o desenho técnico do seu conector para uma produção de amostra.
Conheça a máquina de inserção de contatos Twist Pin e isoladores →Sobre esta análise
Este guia foi elaborado pela equipe de engenharia da ZEUEE com base na prática de automação da montagem de conectores, em normas públicas (IPC/WHMA-A-620, NASA-STD-8739.4, IEC 60352-5), em patentes concedidas para inserção por encaixe press-fit e em dados do setor sobre taxa de produção de inserção e mercado press-fit. Quando um valor depende do conector específico — tolerância do furo, resina, liga do pino —, isso é indicado, sem sugerir um valor universal; confirme os dados críticos na ficha técnica e em uma produção de amostra com monitoramento.
Referências e fontes
- NASA-STD-8739.4, Norma de qualidade de fabricação para crimpagem e interconexão de cabos e fiação — NASA
- Patente dos EUA 11.211.760 — Processo de inserção de conectores press-fit com avanço em etapas — USPTO
- Patente dos EUA 11.424.562 — Método de inserção press-fit — USPTO
- IPC/WHMA-A-620, Requisitos e critérios de aceitação para conjuntos de cabos e fios — IPC
- Roteiro tecnológico de press-fit — iNEMI (Iniciativa Internacional de Fabricação de Eletrônicos)
- A tecnologia de contatos hiperboloides continua em alta — Connector Supplier
Artigos relacionados
- Máquina de inserção de contatos Twist Pin e isoladores — soluções configuradas e especificações
- Máquinas de montagem de conectores — linha completa de equipamentos
- Como escolher entre linhas de montagem de conectores press-fit e por crimpagem
- Monitoramento da força de inserção para conectores de alta confiabilidade
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE





