ติดต่อ Zeyu lntelligent Industrial Company

ระบบอัตโนมัติในสายการผลิต: คู่มือฉบับสมบูรณ์ (ประเภท ต้นทุน และ ROI)

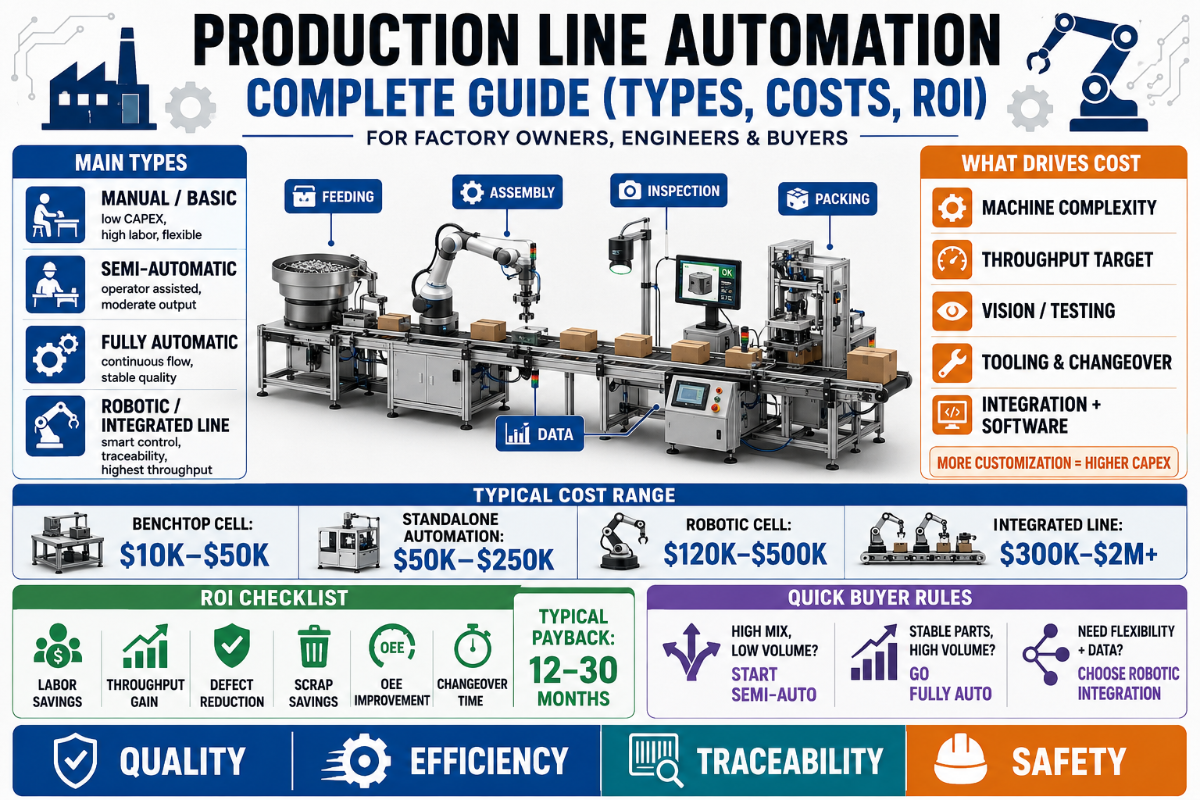
ระบบอัตโนมัติในสายการผลิต คือการใช้เครื่องจักร หุ่นยนต์ และระบบควบคุมทำงานในกระบวนการผลิตแทนคน ไม่ว่าจะเป็นการเคลื่อนย้ายชิ้นส่วน การประกอบชิ้นส่วน การเชื่อม การตรวจสอบ และการบรรจุ โดยแทบไม่ต้องอาศัยการแทรกแซงจากมนุษย์หรือไม่ต้องอาศัยเลย หากดำเนินการได้ดี ระบบนี้จะเพิ่มผลิตภาพและคุณภาพ แต่หากทำด้วยเหตุผลที่ไม่เหมาะสม โรงงานอาจต้องผูกติดกับอุปกรณ์ราคาแพงที่ไม่ก่อให้เกิดการคืนทุน คู่มือนี้อธิบายว่าระบบอัตโนมัติในสายการผลิตเกี่ยวข้องกับอะไรบ้าง มี 3 ประเภทให้เลือก องค์ประกอบหลัก 7 ส่วนของสายการผลิตอัตโนมัติมีอะไร ต้นทุนเท่าใด และมีแบบทดสอบง่าย ๆ เพื่อช่วยตัดสินใจว่าควรเริ่มใช้ระบบอัตโนมัติหรือไม่และเมื่อใด
ภาพรวมระบบอัตโนมัติในสายการผลิต
| ความหมาย | เครื่องจักร + หุ่นยนต์ + ระบบควบคุม ที่ทำงานในสายการผลิตแทนแรงงานคน |
| 3 ประเภท | ระบบอัตโนมัติแบบตายตัว แบบตั้งโปรแกรมได้ และแบบยืดหยุ่น |
| ระยะเวลาคืนทุนโดยทั่วไป | 12–18 เดือน (เซลล์งานเดี่ยว); 18–30 เดือน (สายการผลิตเต็มรูปแบบ) |
| ต้นทุนเซลล์งานโคบอท | ~$150,000–$300,000 เมื่อติดตั้งรวมระบบครบถ้วน |
| มาตรฐานความปลอดภัยสำคัญ | ISO 10218-1:2025 (หุ่นยนต์) · OSHA 1910.212 (อุปกรณ์ป้องกันเครื่องจักร) |
| สาเหตุหลักที่ทำให้ล้มเหลว | ทำระบบอัตโนมัติให้กระบวนการที่มีปัญหา (ไม่ใช่ปัญหาที่เทคโนโลยี) |
ระบบอัตโนมัติในสายการผลิตคืออะไร?
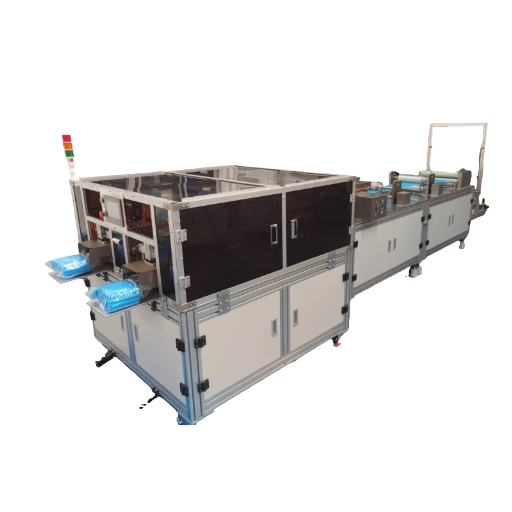 ระบบอัตโนมัติในสายการผลิตคือการแทนที่หรือสนับสนุนแรงงานคนด้วยเครื่องจักรและระบบคอมพิวเตอร์ เพื่อให้ผลิตภัณฑ์ผ่านกระบวนการผลิตและการประกอบโดยมีมนุษย์เข้ามาแทรกแซงน้อยที่สุด เป้าหมายที่แท้จริงไม่ใช่การกำจัดคนออกจากกระบวนการ แต่คือการมอบงานที่เครื่องจักรทำได้ดีกว่า เช่น งานปริมาณมาก งานซ้ำ ๆ หรืองานอันตราย ให้หุ่นยนต์และระบบอัตโนมัติทำ ขณะที่คนมุ่งเน้นการตั้งค่า การกำกับดูแล และการแก้ปัญหา ในสหรัฐอเมริกา การทำงานร่วมกันระหว่างหุ่นยนต์กับคนในสายการผลิตอยู่ภายใต้มาตรฐานด้านหุ่นยนต์ของ OSHA.
วิธีหนึ่งที่ช่วยระบุงานที่เหมาะกับระบบอัตโนมัติคือหลัก 5 D’s of automation ได้แก่ งาน น่าเบื่อ (งานซ้ำ ๆ เช่น การขันสกรูหรือการหยิบและวาง) งาน สกปรก (การเจียร การพ่นสี) งาน อันตราย (การใช้เครื่องปั๊ม ควันจากการเชื่อม) งาน ยาก (การเคลื่อนย้ายวัสดุหนัก) หรืองานที่มี ต้นทุนแรงงานสูง เมื่องานเข้าข่ายอย่างน้อยหนึ่งข้อ การทำระบบอัตโนมัติในสายการผลิตมักช่วยเพิ่มทั้งผลิตภาพและการควบคุมคุณภาพไปพร้อมกัน
💡 เคล็ดลับจากผู้เชี่ยวชาญ
ระบบอัตโนมัติไม่ได้แก้กระบวนการที่มีปัญหา แต่ทำให้กระบวนการนั้นทำงานเร็วขึ้น ควรทำแผนผังและปรับกระบวนการผลิตแบบใช้แรงงานคนให้มีเสถียรภาพก่อน แล้วจึงทำระบบอัตโนมัติในกระบวนการที่ทำงานได้ดีอยู่แล้ว
ระบบอัตโนมัติ 3 ประเภท: แบบตายตัว แบบตั้งโปรแกรมได้ และแบบยืดหยุ่น
องค์ความรู้ด้านวิศวกรรมการผลิตที่สั่งสมมาหลายทศวรรษ ซึ่งรวบรวมไว้ในตำรามาตรฐานด้านระบบอัตโนมัติและระบบการผลิตของ Mikell Groover แบ่งระบบการผลิตอัตโนมัติออกเป็น 3 ประเภท ลองมองระบบเหล่านี้เป็น ช่วงต่อเนื่องจากระบบอัตโนมัติแบบตายตัวไปจนถึงแบบยืดหยุ่น เมื่อขยับไปตามช่วงนี้ คุณจะแลกความเร็วในการผลิตกับความสามารถในการรองรับผลิตภัณฑ์ที่หลากหลาย| ประเภท | ปริมาณการผลิตที่เหมาะสม | สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ | การเปลี่ยนรุ่นการผลิต | ระดับการลงทุนด้านสินทรัพย์ถาวร |
|---|---|---|---|---|
| ระบบอัตโนมัติแบบตายตัว (ฮาร์ดออโตเมชัน) | สูงมาก (การผลิตจำนวนมาก) | ผลิตภัณฑ์เดียว | ไม่เหมาะในทางปฏิบัติ | สูงที่สุด สร้างขึ้นตามความต้องการเฉพาะ |
| ระบบอัตโนมัติแบบตั้งโปรแกรมได้ | ปานกลาง (การผลิตเป็นชุด) | ผลิตภัณฑ์หลายชนิด ผลิตเป็นชุด | หลายชั่วโมง (ตั้งโปรแกรมใหม่ + ปรับตั้ง) | สูง ใช้งานได้ทั่วไป |
| ระบบอัตโนมัติแบบยืดหยุ่น (ซอฟต์ออโตเมชัน) | ปานกลาง ผลิตได้หลายแบบ | ผลิตภัณฑ์หลากหลาย ผลิตได้ทุกลำดับ | ใกล้ศูนย์ (เปลี่ยนชุดค่าพารามิเตอร์การผลิต) | สูง แต่กระจายไปตามผลิตภัณฑ์หลายชนิด |
| เซลล์งานหุ่นยนต์ร่วมปฏิบัติงาน (โคบอท) | ต่ำ–ปานกลาง | ผลิตภัณฑ์หลากหลาย ผลิตครั้งละจำนวนน้อย | หลายนาที (ย้ายตำแหน่ง + ตั้งโปรแกรมใหม่) | เริ่มต้นลงทุนได้ต่ำที่สุด |
องค์ประกอบหลัก 7 ส่วนของสายการผลิตอัตโนมัติ
ไม่ว่าจะเลือกระบบประเภทใด สายการผลิตอัตโนมัติก็ประกอบขึ้นจากองค์ประกอบหลักชุดเดียวกัน ซึ่งได้แก่ องค์ประกอบหลัก 7 ส่วนของสายการผลิตอัตโนมัติ รายการอุปกรณ์พื้นฐานที่ทุกโครงการต้องเริ่มพิจารณา| ลำดับที่ | องค์ประกอบหลัก | หน้าที่ในสายการผลิต |
|---|---|---|
| 1 | ระบบควบคุม (PLC) | ตัวควบคุมลอจิกแบบโปรแกรมได้ที่กำหนดลำดับการทำงานของทุกสถานีงานและอ่านข้อมูลจากเซนเซอร์ |
| 2 | หุ่นยนต์อุตสาหกรรม / โคบอท | ทำงานประกอบ เชื่อม ขันสกรู และหยิบวางในแต่ละสถานีงาน |
| 3 | สายพานลำเลียงและการขนถ่ายวัสดุ | สายพานลำเลียง AGV และ AMR เคลื่อนย้ายชิ้นส่วนระหว่างสถานีงานโดยไม่ต้องใช้คนยกหรือเข็น |
| 4 | แมชชีนวิชัน | กล้องและระบบแมชชีนวิชันสำหรับควบคุมคุณภาพและตรวจจับข้อบกพร่องบนสายการผลิต |
| 5 | เซนเซอร์ | เซนเซอร์ตรวจจับการมีอยู่ ตำแหน่ง และแรง เพื่อยืนยันแต่ละขั้นตอนก่อนเริ่มขั้นตอนถัดไป |
| 6 | ส่วนติดต่อผู้ใช้ HMI / ระบบ SCADA | ส่วนติดต่อผู้ปฏิบัติงานและระบบกำกับดูแลที่รวบรวมข้อมูลการผลิตและแจ้งเตือนเวลาหยุดทำงาน |
| 7 | อุปกรณ์ป้องกันเพื่อความปลอดภัย | แผงกั้น ม่านแสง และระบบอินเตอร์ล็อกที่เป็นไปตาม ISO 10218 และ OSHA 1910.212 |
องค์ประกอบใดจำเป็นสำหรับสายการประกอบอัตโนมัติ?
อย่างน้อยที่สุด สายการประกอบอัตโนมัติทุกสายต้องมีระบบควบคุม หุ่นยนต์หรือตัวขับอย่างน้อย 1 ตัวเพื่อทำงาน อุปกรณ์เคลื่อนย้ายชิ้นส่วน (สายพานลำเลียงหรือ AGV) และอุปกรณ์ป้องกันเพื่อความปลอดภัย เพราะไม่สามารถใช้หุ่นยนต์อุตสาหกรรมได้อย่างถูกต้องตามกฎหมายหากไม่มีอุปกรณ์ดังกล่าว แมชชีนวิชันและส่วนติดต่อข้อมูลคือสิ่งที่ทำให้สายการผลิตอัตโนมัติพื้นฐานพัฒนาเป็นสายการผลิตอัจฉริยะ ระบบแมชชีนวิชันตรวจจับข้อบกพร่องก่อนถึงมือลูกค้า ส่วนระบบข้อมูลช่วยระบุจุดที่เกิดการสูญเสียจากรอบการทำงานและเวลาหยุดทำงานจริง โดยทั่วไป เซลล์งานแบบยืดหยุ่นจะแบ่งงานออกเป็นบล็อกหน้าที่มาตรฐาน ได้แก่ การป้อน การจัดแนว การวาง การยึด การทดสอบ และการบรรจุ โดยใช้แพลตฟอร์มหุ่นยนต์ร่วมกับตัวเปลี่ยนเครื่องมือที่สลับอุปกรณ์ปลายแขนกลระหว่างรอบการผลิตผลิตภัณฑ์แต่ละรุ่น
📐 หมายเหตุทางวิศวกรรม
ตารางอ้างอิงด้านล่างจัดกลุ่มองค์ประกอบทั่วไปตามหมวดหมู่ พร้อมระบุข้อกำหนดทางเทคนิคโดยทั่วไปของแต่ละรายการ เพื่อเปลี่ยนองค์ประกอบทั้ง 7 ส่วนให้เป็นรายการตรวจสอบสำหรับจัดซื้อ:
ความปลอดภัยของหุ่นยนต์ในสายการผลิตอัตโนมัติอยู่ภายใต้มาตรฐาน ISO 10218 โดยส่วนที่ 1 ครอบคลุมตัวหุ่นยนต์ ส่วนที่ 2 ครอบคลุมการบูรณาการระบบเข้ากับระบบโดยรวม ฉบับปรับปรุง ISO 10218-1 ปี 2025 เพิ่มข้อกำหนดเกี่ยวกับการทำงานร่วมกันและความปลอดภัยเชิงหน้าที่ ดังนั้นเซลล์งานที่กำหนดข้อกำหนดในปี 2026 ควรอ้างอิงฉบับปัจจุบัน ไม่ใช่ฉบับปี 2011
| หมวดหมู่ | องค์ประกอบ | ข้อกำหนดทางเทคนิค / ตัวอย่างโดยทั่วไป |
|---|---|---|
| ระบบควบคุม | PLC | Allen-Bradley / Siemens S7, เวลาสแกนต่ำกว่า 10 ms |
| ระบบควบคุม | HMI / SCADA | หน้าจอสัมผัสสำหรับผู้ปฏิบัติงาน + ชั้นข้อมูล OPC-UA |
| ระบบการเคลื่อนที่ | หุ่นยนต์อุตสาหกรรม | 6 แกน, รับน้ำหนักบรรทุก 5–80 kg, ความสามารถในการทำซ้ำตำแหน่ง ±0.05 mm |
| ระบบการเคลื่อนที่ | โคบอท | รับน้ำหนักบรรทุกได้สูงสุด 10 kg, จำกัดแรงตาม ISO/TS 15066 |
| การขนถ่ายวัสดุ | สายพานลำเลียง | แบบสายพานหรือแบบลูกกลิ้ง, ความเร็วสายการผลิต 0.1–1.0 m/s |
| การขนถ่ายวัสดุ | AGV / AMR | ระบบขนส่งอัตโนมัติ, น้ำหนักบรรทุก 100–1,500 kg |
| การตรวจสอบ | แมชชีนวิชัน | กล้อง 2D / 3D สำหรับตรวจจับข้อบกพร่องบนสายการผลิต |
| การตรวจจับ | เซนเซอร์ | ตรวจจับการมีอยู่ / ตำแหน่ง / แรง, เวลาตอบสนองต่ำกว่า 1 ms |
| เครื่องมือการผลิต | อุปกรณ์ปลายแขนกล | กริปเปอร์ + ตัวเปลี่ยนเครื่องมือ, เปลี่ยนได้ภายใน 30 s |
| ความปลอดภัย | อุปกรณ์ป้องกัน | ม่านแสง + ระบบอินเตอร์ล็อกตาม ISO 10218 |
ระบบอัตโนมัติในสายการผลิตทำงานอย่างไร (ทีละขั้นตอน)
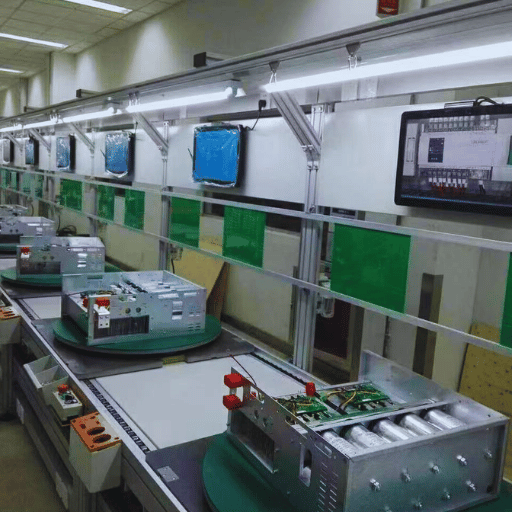
ระบบอัตโนมัติในสายการประกอบทำงานอย่างไร?
สายการผลิตอัตโนมัติทำงานต่อเนื่องกันเป็นลำดับ โดยแต่ละสถานีงานทำหนึ่งขั้นตอนในกระบวนการผลิตและประสานการทำงานผ่านระบบควบคุม ชิ้นงานเข้าสู่สถานีงานแรก เซนเซอร์ยืนยันว่ามีชิ้นงานอยู่และจัดแนวถูกต้อง จากนั้น PLC สั่งให้หุ่นยนต์หรือตัวขับทำงาน เช่น วางชิ้นส่วน ขันสกรู หรือเชื่อมรอยต่อ ระบบแมชชีนวิชันตรวจสอบผลลัพธ์ แล้วสายพานลำเลียงเลื่อนชิ้นงานไปยังสถานีงานถัดไป กระบวนการนี้ดำเนินซ้ำไปตามสายการผลิตจนได้ผลิตภัณฑ์สำเร็จรูป โดยในอุดมคติแล้วจะไม่มีคนสัมผัสชิ้นงานระหว่างสถานีงาน จังหวะการผลิตของสายการผลิตถูกกำหนดโดยสถานีงานที่ช้าที่สุด หรือคอขวด การออกแบบที่ดีจะปรับสมดุลรอบการทำงานระหว่างสถานีงาน เพื่อไม่ให้สถานีใดสถานีหนึ่งขาดชิ้นงานหรือขัดขวางสถานีอื่น เนื่องจากส่วนติดต่อข้อมูลบันทึกทุกรอบการทำงาน วิศวกรจึงระบุได้ว่าสถานีงานใดทำให้เวลาหยุดทำงานเพิ่มขึ้น แทนที่จะต้องคาดเดา นี่คือความแตกต่างในทางปฏิบัติระหว่างระบบอัตโนมัติกับระบบเครื่องจักรกล: สายการผลิตแบบใช้เครื่องจักรกลเคลื่อนที่ได้เร็วขึ้น แต่สายการผลิตอัตโนมัติยัง รับรู้ ด้วยว่ากำลังทำอะไรและรายงานผลได้ หุ่นยนต์ทุกตัวในกระบวนการนี้ต้องเป็นไปตามข้อกำหนดด้านความปลอดภัยของ ISO 10218-1:2025 ก่อนทำงานร่วมกับผู้ปฏิบัติงานควรทำระบบอัตโนมัติหรือไม่? แบบทดสอบความพร้อม 5 มุมมอง
สายการผลิตไม่ได้เหมาะกับระบบอัตโนมัติทุกสาย และการคิดว่า “ทำระบบอัตโนมัติทุกอย่าง” เป็นวิธีทำให้งบประมาณบานปลาย ก่อนตัดสินใจลงทุน ลองประเมินการดำเนินงานด้วย แบบทดสอบความพร้อมสำหรับระบบอัตโนมัติ 5 มุมมอง ให้คะแนนแต่ละมุมมอง รูปแบบของคำตอบจะช่วยชี้ว่าระบบอัตโนมัติประเภทใดเหมาะสม หรือควรใช้แรงงานคนต่อไปในตอนนี้
แบบทดสอบความพร้อมสำหรับระบบอัตโนมัติ 5 มุมมอง
- ปริมาณการผลิต — คุณผลิตชิ้นงานแบบเดียวกันหลายพันชิ้น หรือเพียงหลายสิบชิ้น? ปริมาณสูงเหมาะกับระบบอัตโนมัติแบบตายตัวหรือแบบยืดหยุ่น ส่วนปริมาณต่ำเหมาะกับโคบอทหรือการใช้แรงงานคน
- ความคงที่ของแบบผลิตภัณฑ์ — แบบผลิตภัณฑ์กำหนดตายตัวแล้วหรือยัง หรือยังมีการเปลี่ยนแปลง? ระบบอัตโนมัติแบบตายตัวทำให้การเปลี่ยนแบบมีต้นทุนสูง ส่วนระบบอัตโนมัติแบบยืดหยุ่นรองรับการเปลี่ยนแปลงได้
- ปัญหาด้านแรงงาน — คุณมีพนักงานไม่เพียงพอ หรือมีต้นทุนแรงงานสูงสำหรับงานนี้หรือไม่? ยิ่งมีปัญหาด้านแรงงานมากเท่าไร ก็ยิ่งมีเหตุผลสนับสนุนการทำระบบอัตโนมัติมากขึ้น
- ความเสี่ยงด้านคุณภาพ — หากเกิดข้อผิดพลาดจากคนในขั้นตอนนี้ จะทำให้ต้องเรียกคืนผลิตภัณฑ์หรือทิ้งชิ้นงานหรือไม่? ระบบอัตโนมัติที่ติดตั้งแมชชีนวิชันจะคืนทุนได้เร็วที่สุดในงานที่การควบคุมคุณภาพมีความสำคัญอย่างยิ่ง
- ความถี่ในการเปลี่ยนรุ่นการผลิต — คุณเปลี่ยนผลิตภัณฑ์บ่อยแค่ไหน? ผู้ซื้อส่วนใหญ่มักมองข้ามมุมมองนี้ ทั้งที่เป็นสาเหตุให้โครงการระบบอัตโนมัติล้มเหลวอย่างเงียบ ๆ
⚠️ กับดักการผลิตหลากหลายรุ่นในปริมาณต่ำ
เรื่องเล่าส่วนใหญ่ที่ว่า “ระบบอัตโนมัติไม่คุ้มค่า” มักมาจากโรงงานที่ผลิตสินค้าหลากหลายรุ่นในปริมาณต่ำ (HMLV) ซึ่งผลิตเป็นชุด ชุดละ 50 to 100 ชิ้น ก่อนเปลี่ยนไปผลิตสินค้าอีกแบบที่แตกต่างกันโดยสิ้นเชิง การคำนวณต้นทุนไม่คุ้มไม่ได้เกิดจากหุ่นยนต์ทำงานช้า แต่เกิดจากการเปลี่ยนรุ่นที่กินเวลาและทำให้เงินที่ประหยัดได้ลดลง ผู้รับจ้างผลิตที่เปลี่ยนรุ่นด้วยแรงงานคนอาจใช้เวลา 45 to 60 นาทีในการเปลี่ยนแคลมป์ หมุดกำหนดตำแหน่ง และปรับเซนเซอร์ระหว่างงานแต่ละรายการ สำหรับการผลิตแบบ HMLV คำตอบมักไม่ใช่สายการผลิตแบบตายตัวเต็มรูปแบบ แต่อาจเป็นระบบอัตโนมัติแบบยืดหยุ่น เครื่องมือการผลิตที่เปลี่ยนได้รวดเร็ว หรือโคบอทที่เข็นย้ายจากงานหนึ่งไปอีกงานหนึ่งได้ งานวิศวกรรมในด้านนี้มีอยู่จริง: สิทธิบัตร USPTO หมายเลข US 11,106,187 อธิบายระบบประกอบที่สร้างขึ้นเพื่อปรับเปลี่ยนให้รองรับรูปแบบผลิตภัณฑ์ต่าง ๆ โดยเฉพาะ ผู้ปฏิบัติงานใน Practical Machinist ระบุว่าโคบอททำงานได้ดีในงานปริมาณมากที่มีรอบการทำงานยาว แต่ประสบปัญหากับงานปริมาณน้อยที่หลากหลาย ซึ่งต้องใช้เวลาในการสอนการทำงานใหม่มากกว่าเวลาที่ได้เดินเครื่อง
“ระบบอัตโนมัติไม่ได้แก้กระบวนการที่มีปัญหา แต่ทำให้กระบวนการเหล่านั้นทำงานเร็วขึ้นและขยายขนาดได้มากขึ้น ควรกำหนดและปรับกระบวนการให้มีเสถียรภาพก่อนเลือกซื้ออุปกรณ์แม้แต่ชิ้นเดียว”
ต้นทุนเท่าไร? ROI และระยะเวลาคืนทุนของระบบอัตโนมัติ
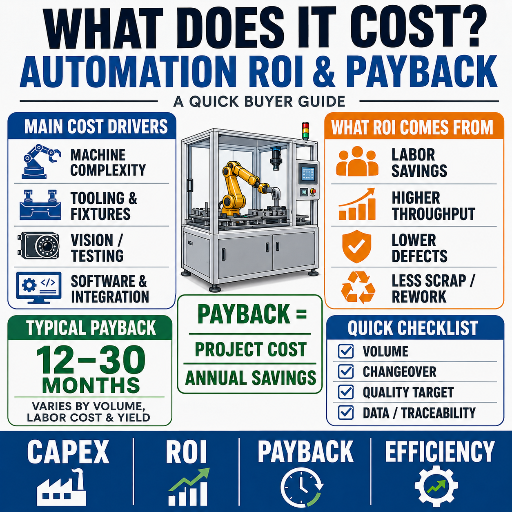 ต้นทุนแตกต่างกันมากตามขอบเขตโครงการ แต่ช่วงราคาที่เผยแพร่สำหรับปี 2025–2026 ช่วยให้เห็นกรอบประมาณการที่สมเหตุสมผล งานวิจัยต้นทุนอิสระ เช่น การศึกษาด้านเศรษฐศาสตร์ระบบอัตโนมัติของ NIST ยืนยันว่าตัวเลขเหล่านี้เปลี่ยนแปลงได้มากตามขอบเขตโครงการ ตัวเลขด้านล่างเป็นมูลค่าทั่วไปในตลาด ไม่ใช่ใบเสนอราคา ใช้เป็นข้อมูลอ้างอิงในการวางแผน และขอใบเสนอราคาจริงสำหรับชิ้นงานของคุณ
| ระดับการลงทุน | ต้นทุนโดยทั่วไป (2025–2026) | หมายเหตุ |
|---|---|---|
| เฉพาะแขนโคบอท | $3,000–$30,000+ | รุ่นเริ่มต้นราคา ~$15,000 |
| เซลล์งานโคบอทครบชุด (รวมระบบแล้ว) | $150,000–$300,000 | รวมกริปเปอร์ เซนเซอร์ ระบบแมชชีนวิชัน และสายพานลำเลียง |
| หุ่นยนต์อุตสาหกรรม (เฉพาะแขนหุ่นยนต์) | $50,000–$200,000 | ขึ้นอยู่กับน้ำหนักบรรทุก: ~7 kg ~$25–35K; 20–80 kg ~$70–85K |
| ระบบหุ่นยนต์ครบชุด (รวมระบบแล้ว) | $150,000–$500,000 | รวมการบูรณาการระบบ อุปกรณ์ความปลอดภัย และการฝึกอบรม |
ระบบอัตโนมัติใช้เวลานานเท่าใดจึงจะคืนทุน?
จากโครงการที่เผยแพร่ เซลล์งานเดี่ยวที่มีเหตุผลรองรับการลงทุนอย่างเหมาะสมมักคืนทุนภายใน 12 to 18 เดือน ส่วนโครงการสายการผลิตเต็มรูปแบบใช้เวลา 18 to 30 เดือน โดยประหยัดต้นทุนต่อเนื่องได้ประมาณ 25 to 45% ของเงินลงทุนเริ่มต้นต่อปี ผู้จำหน่ายหุ่นยนต์ร่วมปฏิบัติงานมักตั้งเป้าระยะเวลาคืนทุนต่ำกว่าเก้าเดือนสำหรับงานที่กำหนดขอบเขตชัดเจน เนื่องจากโคบอทสามารถทดแทนแรงงานได้เทียบเท่ากับพนักงานครึ่งคนถึงสองคนในงานซ้ำ ๆ เพียงงานเดียว ผู้ผลิตส่วนใหญ่มองว่าการทำระบบอัตโนมัติเพียง 1 หรือ 2 ขั้นตอนที่มีปัญหาด้านแรงงานมากคุ้มค่ากว่าการทำทั้งสายการผลิต สำหรับหุ่นยนต์อุตสาหกรรมเต็มรูปแบบ การทำระบบอัตโนมัติเพียง 1 หรือ 2 ขั้นตอนอาจใช้เงินได้ถึงครึ่งหนึ่งของงบโครงการ นี่จึงเป็นเหตุผลที่การทยอยติดตั้งเป็นระยะมักให้ผลดีกว่าวิธีทำระบบอัตโนมัติในสายการผลิต: แผนติดตั้งแบบค่อยเป็นค่อยไป
วิธีที่ปลอดภัยที่สุดในการทำระบบอัตโนมัติในสายการผลิตคือทยอยทำเป็นระยะ แผนติดตั้งระบบอัตโนมัติแบบ ค่อยเป็นค่อยไป ช่วยลดความเสี่ยงในการบูรณาการระบบ เปิดโอกาสให้พนักงานปรับตัว และรักษาเสถียรภาพการผลิตระหว่างที่เรียนรู้ว่าคอขวดที่แท้จริงอยู่ตรงไหน
เริ่มทดลอง · ขยายผล · เดินระบบเต็มรูปแบบ
- 🐢 เริ่มทดลอง — ทดลองใช้เซลล์งานโคบอท 1 เซลล์กับงานซ้ำ ๆ เพียงงานเดียว (เช่น ดูแลเครื่องจักรหรือขันสกรู) ตรวจสอบการคำนวณ ROI จากชิ้นงานจริงก่อนขยายผล และค้นหาปัญหาที่ไม่คาดคิดในการบูรณาการระบบโดยใช้ต้นทุนต่ำ
- 🚶 ขยายผล — ทำระบบอัตโนมัติในสถานีงานคอขวด 2 หรือ 3 แห่งที่จำกัดอัตราการผลิต เพิ่มแมชชีนวิชันเพื่อควบคุมคุณภาพ และเชื่อมสถานีงานด้วยสายพานลำเลียงหรือระบบขนถ่ายวัสดุ AGV
- 🏃 เดินระบบเต็มรูปแบบ — บูรณาการสถานีงานให้เป็นสายการผลิตอัตโนมัติแบบต่อเนื่อง เพิ่มชั้นข้อมูล SCADA/MES และปรับรอบการทำงานทั่วทั้งสายการผลิต ตอนนี้คุณจะมีข้อมูลการผลิตเพื่อใช้ขับเคลื่อนการปรับปรุง
จะทำระบบอัตโนมัติในสายการผลิตโดยไม่หยุดการผลิตได้อย่างไร?
เริ่มจากพื้นที่ทดลองที่ทำงานควบคู่กับกระบวนการเดิมซึ่งใช้แรงงานคน เพื่อไม่ให้ปัญหาในเซลล์งานใหม่ทำให้การจัดส่งต้องหยุดชะงัก ตรวจหาปัญหาการบูรณาการระบบในพื้นที่ดังกล่าว ฝึกผู้ปฏิบัติงานให้ใช้เครื่องจักรใหม่ แล้วจึงรวมเซลล์งานเข้ากับกระบวนการหลักเมื่อทำงานได้โดยแทบไม่มีเวลาหยุดทำงาน เมื่อถึงขั้นตอนบูรณาการระบบ เกณฑ์มาตรฐานด้านความปลอดภัยที่เกี่ยวข้องจะขยายจากตัวหุ่นยนต์ไปยังระบบทั้งหมดตาม ISO 10218 แนวทางทยอยทำเป็นระยะนี้ช่วยลดความเสี่ยงหลักของสายการผลิตที่บูรณาการครบทั้งระบบ เพราะสถานีงานแต่ละแห่งพึ่งพากัน การหยุดชะงักเพียงจุดเดียวจึงอาจทำให้สายการผลิตทั้งหมดหยุดได้การใช้งานในอุตสาหกรรม: จุดที่สายการผลิตอัตโนมัติช่วยสร้างผลตอบแทน
 ระบบอัตโนมัติในสายการผลิตไม่มีรูปแบบเดียวที่เหมาะกับทุกอุตสาหกรรม แนวทางที่ให้ผลดีแตกต่างกันไปตามอุตสาหกรรม:
- ✔ ยานยนต์ — ใช้หุ่นยนต์เชื่อมและขันสกรูบนสายการผลิตแบบยืดหยุ่น ซึ่งเปลี่ยนรุ่นรถได้ภายในกะเดียวด้วยเครื่องมือการผลิตแบบเปลี่ยนเร็ว
- ✔ อิเล็กทรอนิกส์และ 3C — ใช้หุ่นยนต์ประกอบความเร็วสูงร่วมกับแมชชีนวิชันเพื่อตรวจจับข้อบกพร่องบน PCB และคอนเน็กเตอร์ ซึ่งความผิดพลาดจากคนทำให้เกิดต้นทุนสูงเมื่อผลิตในปริมาณมาก
- ✔ อาหารและบรรจุภัณฑ์ — ใช้ระบบจัดเรียงสินค้าบนพาเลตและขนถ่ายวัสดุปลายสายการผลิต โดย AGV และหุ่นยนต์ช่วยทำงานซ้ำ ๆ ที่ต้องใช้ท่าทางการทำงานหนักและไม่เหมาะกับสรีระ
- ✔ พลังงานใหม่ — การประกอบแบตเตอรี่และโมดูล ซึ่งจำเป็นต้องควบคุมแรงบิดให้สม่ำเสมอและตรวจสอบย้อนกลับข้อมูลการผลิตได้
ข้อผิดพลาดที่มีต้นทุนสูง 6 ประการในการทำระบบอัตโนมัติ (และวิธีหลีกเลี่ยง)
ตัวเลขประมาณการความถี่ที่โครงการระบบอัตโนมัติไม่บรรลุเป้าหมายแตกต่างกันมาก โดยตัวเลขที่มีการอ้างถึงกันทั่วไปอยู่ระหว่างหนึ่งในสามถึงครึ่งหนึ่ง แม้ยังมีข้อถกเถียงเกี่ยวกับอัตราความล้มเหลวที่เป็นข่าว แต่สาเหตุมักไม่ได้เกิดจากตัวหุ่นยนต์เอง ข้อผิดพลาด 6 ประการต่อไปนี้ทำให้โครงการส่วนใหญ่ล้มเหลว:- การทำระบบอัตโนมัติให้กระบวนการที่มีปัญหาคือสาเหตุคลาสสิกที่ทำให้โครงการล้มเหลว บททบทวนในอุตสาหกรรมระบุว่าความล้มเหลวจำนวนมากเกิดจากการทำระบบอัตโนมัติให้กระบวนการที่ยังไม่เคยแก้ไขให้ดีก่อน (ตัวเลขที่มีการอ้างถึงอย่างแพร่หลายตัวหนึ่งระบุไว้ใกล้ 73% แต่ควรใช้ความระมัดระวังเมื่อตีความตัวเลขพาดหัวเหล่านี้) ปรับกระบวนการแบบใช้แรงงานคนให้มีเสถียรภาพก่อน แล้วจึงทำระบบอัตโนมัติ
- การเลือกอุปกรณ์ก่อนกำหนดกระบวนการทำให้งบประมาณสูญเปล่า การซื้อหุ่นยนต์ก่อนระบุข้อกำหนดให้ชัดเจนเป็นข้อผิดพลาดที่เกิดขึ้นบ่อยที่สุด ควรกำหนดกระบวนการก่อน แล้วจึงเลือกเครื่องจักร
- การกำหนดข้อกำหนดด้านความปลอดภัยต่ำกว่าที่ควรเพิ่มความเสี่ยงทั้งต่อการบาดเจ็บและการหยุดสายการผลิต การละเลยอุปกรณ์ป้องกันที่เหมาะสมตาม ISO 10218 หรือ OSHA 1910.212 ไม่ใช่ทางลัดที่ช่วยได้จริง
- การเดินระบบโดยไม่มีชั้นข้อมูลจะค่อย ๆ ทำให้โครงการล้มเหลว สายการผลิตที่ไม่มีชั้น HMI/SCADA ยังทำงานได้ แต่คุณจะมองไม่เห็นว่าการสูญเสียจากเวลาหยุดทำงานและรอบการทำงานเกิดขึ้นที่ใด จึงไม่สามารถปรับปรุงได้
- การข้ามขั้นทดลองทำให้พลาดโอกาสที่มีต้นทุนต่ำที่สุดในการตรวจพบปัญหาการบูรณาการระบบ การเริ่มต้นด้วยสายการผลิตเต็มรูปแบบเป็นการเดิมพันที่มีต้นทุนสูง ควรเริ่มจากขั้นทดลองก่อน
- การประเมินระยะเวลาส่งมอบสำหรับการบูรณาการระบบต่ำเกินไปทำให้กำหนดการคลาดเคลื่อน การทำให้ระบบทั้งหมดทำงานร่วมกันได้อย่างเชื่อถือได้คือส่วนที่มีความซับซ้อนทางเทคนิคและใช้เวลาตามกำหนดการมากที่สุด ควรวางแผนเผื่อไว้
แนวโน้มอุตสาหกรรม: ทิศทางของระบบอัตโนมัติในสายการผลิต (2026 และหลังจากนั้น)
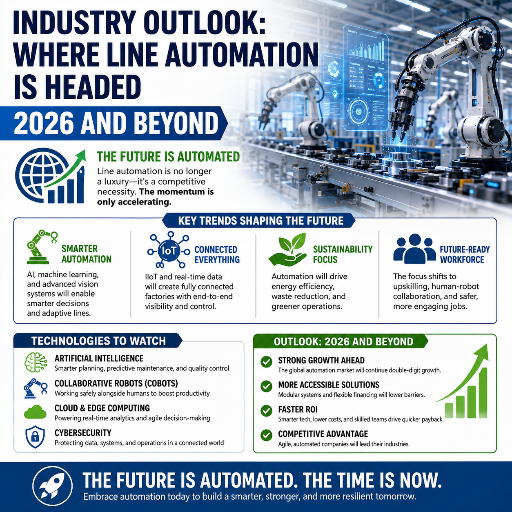 ขณะนี้มี 3 ปัจจัยที่กำลังปรับเปลี่ยนระบบอัตโนมัติในสายการผลิต และทั้งหมดมุ่งไปในทิศทางเดียวกัน คือสายการผลิตที่ยืดหยุ่น ใช้ข้อมูลเข้มข้น และเอื้อต่อการทำงานของคน
+55.6%
ยอดสั่งซื้อโคบอท Q1 2026 เทียบกับ Q1 2025 (ข้อมูลจาก A3)
4M+
จำนวนหุ่นยนต์อุตสาหกรรมที่ใช้งานในโรงงานทั่วโลก (IFR)
244,000
ตำแหน่งงานที่ประกาศจากการย้ายฐานการผลิตกลับสหรัฐฯ + FDI ในปี 2024
คำถามที่พบบ่อย
ระบบอัตโนมัติในสายการผลิตคืออะไร?
ดูคำตอบ
ระบบอัตโนมัติในสายการผลิตคือการใช้เครื่องจักร หุ่นยนต์ ระบบควบคุม และเซนเซอร์ทำงานในกระบวนการผลิตโดยมีมนุษย์เข้ามาแทรกแซงน้อยที่สุด ครอบคลุมตั้งแต่สถานีงานอัตโนมัติเพียงแห่งเดียวไปจนถึงสายการผลิตที่บูรณาการครบทั้งระบบ ซึ่งเคลื่อนย้ายชิ้นส่วนตั้งแต่วัตถุดิบจนเป็นผลิตภัณฑ์สำเร็จรูปโดยไม่ต้องใช้มือสัมผัส ช่วยเพิ่มผลิตภาพ การควบคุมคุณภาพ และความสม่ำเสมอ
5 D’s of automation คืออะไร?
ดูคำตอบ
หลัก 5 D เป็นวิธีประเมินอย่างรวดเร็วว่างานเหมาะกับการทำระบบอัตโนมัติหรือไม่ ได้แก่ งานน่าเบื่อ (งานซ้ำๆ ที่ทำให้คนรู้สึกจำเจ เช่น การขันสกรู), งานสกปรก (การเจียร การพ่นสี หรือการทำงานในสภาพแวดล้อมที่มีฝุ่น), งานอันตราย (การเชื่อม การกดขึ้นรูป หรือการยกของหนักที่เสี่ยงต่อการบาดเจ็บ), งานยาก (งานที่ต้องใช้ความแม่นยำหรือแรงเกินขีดจำกัดที่คนทำได้อย่างสบาย) และ งานที่มีต้นทุนสูง (งานที่มีต้นทุนแรงงานสูงหรือขาดแคลนแรงงานที่มีทักษะ) งานที่เข้าข่ายอย่างน้อยหนึ่งข้อในกลุ่มนี้มักให้ผลตอบแทนจากการทำระบบอัตโนมัติได้คุ้มค่าที่สุด เพราะระบบอัตโนมัติช่วยลดต้นทุนหรือความเสี่ยงที่การใช้แรงงานคนไม่อาจรองรับได้อย่างคุ้มค่า
ระบบอัตโนมัติแบบตายตัวกับแบบยืดหยุ่นแตกต่างกันอย่างไร?
ดูคำตอบ
ระบบอัตโนมัติแบบตายตัว (ฮาร์ดออโตเมชัน) กำหนดลำดับการทำงานไว้ในเครื่องจักร ทำให้ผลิตสินค้าเดียวได้ด้วยอัตราการผลิตสูงมาก แต่ไม่สามารถเปลี่ยนรูปแบบการผลิตได้ ส่วนระบบอัตโนมัติแบบยืดหยุ่น (ซอฟต์ออโตเมชัน) ใช้เครื่องจักรที่ตั้งโปรแกรมใหม่ได้ จึงสลับการผลิตระหว่างสินค้าหลายรุ่นได้โดยแทบไม่ต้องใช้เวลาเปลี่ยนรุ่นการผลิต แลกกับความเร็วสูงสุดที่ลดลงบ้าง ระบบแบบตายตัวเหมาะกับการผลิตจำนวนมาก ส่วนระบบแบบยืดหยุ่นเหมาะกับการผลิตสินค้าหลากหลายรุ่น
การทำระบบอัตโนมัติให้สายการผลิตมีค่าใช้จ่ายเท่าไร?
ดูคำตอบ
ขึ้นอยู่กับขอบเขตงาน เซลล์หุ่นยนต์ร่วมปฏิบัติงานแบบครบวงจรโดยทั่วไปมีค่าใช้จ่าย $150,000 to $300,000 ขณะที่ระบบหุ่นยนต์อุตสาหกรรมซึ่งรวมการบูรณาการระบบ ระบบความปลอดภัย และการฝึกอบรม มีค่าใช้จ่ายตั้งแต่ $150,000 to $500,000 ต่อเซลล์ สายการผลิตเต็มรูปแบบมีค่าใช้จ่ายสูงกว่า แต่กระจายเงินลงทุนไปกับปริมาณการผลิตที่มากขึ้น ผู้ผลิตส่วนใหญ่เริ่มจากเซลล์เดียว พิสูจน์ระยะเวลาคืนทุน ซึ่งมักอยู่ที่ 12 to 18 เดือน แล้วจึงขยายระบบ แทนการซื้อสายการผลิตเต็มรูปแบบตั้งแต่แรก
สายการผลิตอัตโนมัติเต็มรูปแบบคืออะไร?
ดูคำตอบ
สายการผลิตอัตโนมัติเต็มรูปแบบใช้เครื่องจักรและระบบควบคุมทำงานทุกขั้นตอน ตั้งแต่การป้อนชิ้นงาน การประกอบ การตรวจสอบ ไปจนถึงการบรรจุ โดยสินค้าสำเร็จรูปจะออกจากสายการผลิตได้โดยไม่ต้องมีคนเข้ามาทำงาน คนจะทำหน้าที่ตั้งค่า กำกับดูแล และบำรุงรักษา แทนการลงมือทำงานในกระบวนการผลิตเอง
ผู้ผลิตรายเล็กสามารถลงทุนในระบบอัตโนมัติได้หรือไม่?
ดูคำตอบ
ได้ หุ่นยนต์ร่วมปฏิบัติงานช่วยลดเงินลงทุนเริ่มต้นลงอย่างมาก โดยราคาแขนหุ่นยนต์เริ่มต้นที่ประมาณ $15,000 และเซลล์การผลิตครบชุดมีราคาต่ำกว่าสายการผลิตแบบตายตัวมาก หุ่นยนต์ร่วมปฏิบัติงานยังย้ายไปทำงานอื่นได้ จึงเหมาะกับการผลิตล็อตเล็กที่พบได้ทั่วไปในวิสาหกิจขนาดกลางและขนาดย่อม
สายการผลิตอัตโนมัติใช้เวลานานเท่าใดจึงคืนทุน?
ดูคำตอบ
เซลล์การผลิตเดี่ยวที่กำหนดขอบเขตงานไว้อย่างเหมาะสมมักคืนทุนภายใน 12 to 18 เดือน ส่วนโครงการสายการผลิตเต็มรูปแบบใช้เวลา 18 to 30 เดือน โดยประหยัดค่าใช้จ่ายได้ประมาณ 25 to 45% ของเงินลงทุนเริ่มต้นต่อปี งานที่ใช้หุ่นยนต์ร่วมปฏิบัติงานและกำหนดเป้าหมายไว้อย่างชัดเจนอาจคืนทุนได้ภายใน under nine months การเก็บข้อมูลพื้นฐานก่อนเริ่มโครงการอย่างแม่นยำช่วยให้ตัวเลขเหล่านี้เกิดขึ้นได้จริง แทนที่จะเป็นเพียงการคาดการณ์ในแง่ดี
พร้อมประเมินสายการผลิตของคุณเพื่อเลือกประเภทระบบอัตโนมัติที่เหมาะสมแล้วหรือยัง?
ดูโซลูชันระบบอัตโนมัติสำหรับสายการผลิตของ ZEUEE →มุมมองของเราต่อกระแสความนิยมระบบอัตโนมัติที่เกินจริง
คู่มือนี้ตั้งใจโต้แย้งแนวคิด “ทำระบบอัตโนมัติทุกอย่าง” ข้อมูลช่วงค่าใช้จ่าย ระยะเวลาคืนทุน และอัตราความล้มเหลวของโครงการ 30–50% มาจากแหล่งข้อมูลอุตสาหกรรมที่เผยแพร่ใน 2025–2026 และตรวจสอบเทียบกับผู้บูรณาการระบบหลายราย ไม่ได้อ้างอิงจากผู้ขายรายเดียว ในกรณีที่ไม่สามารถตรวจสอบตัวเลขจากแหล่งข้อมูลต้นทางได้ เช่น การเติบโตของคำสั่งซื้อหุ่นยนต์ร่วมปฏิบัติงานจาก A3 เราระบุว่าเป็นข้อมูลที่มีการรายงาน แทนการนำเสนอเป็นผลการวัดของเราเอง ZEUEE สร้างระบบอัตโนมัติเป็นธุรกิจหลัก จึงเป็นเหตุผลที่เราบอกผู้ซื้อว่าเมื่อใดกระบวนการทำงานด้วยมือหรือเซลล์หุ่นยนต์ร่วมปฏิบัติงานเพียงเซลล์เดียวให้ผลดีกว่าสายการผลิตเต็มรูปแบบ
เอกสารอ้างอิงและแหล่งข้อมูล
- OSHA 1910.212 — ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท — สำนักงานบริหารความปลอดภัยและอาชีวอนามัยแห่งสหรัฐอเมริกา
- ISO 10218-1:2025 — หุ่นยนต์ ข้อกำหนดด้านความปลอดภัย ส่วนที่ 1: หุ่นยนต์อุตสาหกรรม — องค์การระหว่างประเทศว่าด้วยการมาตรฐาน
- US 11,106,187 B2 — ระบบประกอบที่ยืดหยุ่นสำหรับการกำหนดค่าใหม่ตามความต้องการ — สำนักงานสิทธิบัตรและเครื่องหมายการค้าสหรัฐอเมริกา
- กรอบการวางแผนงานเปลี่ยนรุ่นการผลิตสำหรับสายการผลิตที่ปรับเปลี่ยนรูปแบบได้ (2025) — Scientific Reports (Nature)
- คำถามที่พบบ่อยเกี่ยวกับ ISO 10218 ฉบับปรับปรุง และข้อมูลคำสั่งซื้อหุ่นยนต์ — Association for Advancing Automation (A3)
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






