Contatti Zeyu lntelligent Industrial Company

Automazione della linea di produzione: guida completa (tipi, costi, ROI)

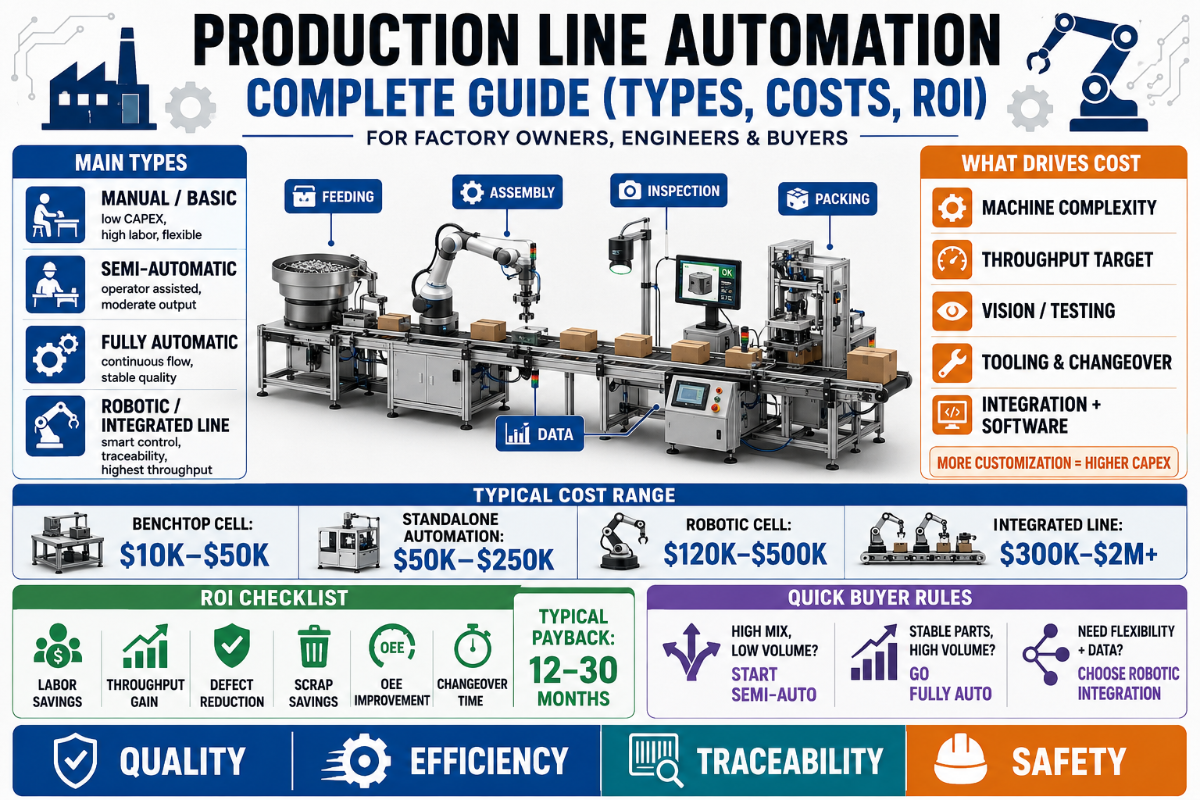
L’automazione della linea di produzione consiste nell’impiego di macchine, robot e sistemi di controllo per svolgere attività produttive un tempo eseguite manualmente: movimentare componenti, assemblarli, saldarli, ispezionarli e imballarli, con un intervento umano minimo o nullo. Se realizzata bene, aumenta la produttività e la qualità. Se intrapresa per ragioni sbagliate, può vincolare una fabbrica a macchinari costosi che non ripagheranno mai l’investimento. Questa guida spiega in cosa consiste davvero l’automazione delle linee di produzione, quali sono i 3 tipi tra cui scegliere, i 7 elementi fondamentali di una linea automatizzata, quanto costa e un semplice test per decidere se e quando automatizzare.
Automazione delle linee di produzione in breve
| Cos’è | Macchine + robot + sistemi di controllo che sostituiscono il lavoro manuale sulla linea |
| I 3 tipi | Automazione fissa, programmabile e flessibile |
| Tempo di ritorno tipico | 12–18 mesi (celle singole); 18–30 mesi (linee complete) |
| Costo di una cella robotizzata collaborativa | ~$150.000–$300.000 completamente integrata |
| Principali norme di sicurezza | ISO 10218-1:2025 (robot) · OSHA 1910.212 (protezioni delle macchine) |
| Principale causa di insuccesso | Automatizzare un processo difettoso (non un problema tecnologico) |
Che cos’è l’automazione delle linee di produzione?
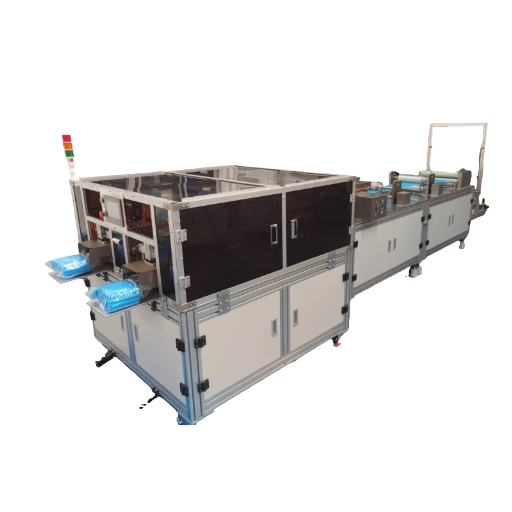 L’automazione della linea di produzione consiste nel sostituire o affiancare il lavoro umano su una linea produttiva con macchine e sistemi informatici, affinché i prodotti attraversino le fasi di lavorazione e assemblaggio con un intervento umano minimo. Il suo vero obiettivo non è eliminare le persone fine a sé stesso, ma affidare a robot e sistemi automatizzati le attività che svolgono meglio (lavori ad alto volume, ripetitivi o pericolosi), lasciando alle persone la preparazione, la supervisione e la risoluzione dei problemi. Negli Stati Uniti, la condivisione della linea tra robot e persone è disciplinata dagli standard OSHA sulla robotica.
Un modo utile per individuare le attività adatte all’automazione è applicare le 5 D dell’automazione: attività noiose (ripetitive, come avvitare o prelevare e posizionare componenti), sporche (levigatura, verniciatura), pericolose (uso di presse, fumi di saldatura), difficili (movimentazione di materiali pesanti) o costose (per l’elevato costo della manodopera). Quando un’attività rientra in una o più di queste categorie, automatizzare la linea di produzione di solito migliora sia la produttività sia il controllo della qualità.
💡 Consiglio pratico
L’automazione non corregge un processo inefficiente: lo fa funzionare più velocemente. Prima mappare e stabilizzare il processo produttivo manuale, poi automatizzare la versione che funziona già.
I 3 tipi di automazione: fissa, programmabile e flessibile
Decenni di ingegneria della produzione, codificati nel testo di riferimento di Mikell Groover sui sistemi di automazione e produzione, classificano la produzione automatizzata in 3 tipi. Si possono considerare come un unico continuum dall’automazione fissa a quella flessibile: spostandosi lungo questo percorso, si sacrifica la velocità pura per poter gestire una maggiore varietà di prodotti.| Tipo | Volumi ideali | Mix di prodotti | Cambio formato | Investimento relativo |
|---|---|---|---|---|
| Automazione fissa (rigida) | Molto elevati (produzione di massa) | Un solo prodotto | Non pratico | Massimo, su misura |
| Automazione programmabile | Medi (produzione a lotti) | Diversi prodotti, realizzati a lotti | Ore (riprogrammazione + ripristino) | Elevato, per uso generale |
| Automazione flessibile (adattabile) | Medi, misti | Ampia varietà, in qualsiasi ordine | Quasi nullo (cambio della ricetta di processo) | Elevato, ma distribuito tra i prodotti |
| Celle collaborative (cobot) | Basso–medio | Ampia varietà, piccoli lotti | Minuti (spostamento + riprogrammazione) | La soglia d’ingresso più bassa |
I 7 elementi fondamentali di una linea di produzione automatizzata
Qualunque sia il tipo scelto, una linea di produzione automatizzata si compone degli stessi elementi fondamentali. Sono i 7 elementi fondamentali di una linea di produzione automatizzata: la lista dei componenti da cui parte ogni progetto.| N. | Elemento fondamentale | Funzione sulla linea |
|---|---|---|
| 1 | Sistema di controllo (PLC) | Il controllore logico programmabile coordina ogni stazione e legge gli ingressi dei sensori |
| 2 | Robot industriali / cobot | Eseguono assemblaggio, saldatura, avvitatura e prelievo e posizionamento in ogni postazione di lavoro |
| 3 | Trasportatori e movimentazione dei materiali | Trasportatori, AGV e AMR spostano i componenti tra le stazioni senza trasporto manuale |
| 4 | Visione artificiale | Telecamere e sistemi di visione per il controllo qualità e il rilevamento dei difetti in linea |
| 5 | Sensori | Sensori di presenza, posizione e forza verificano ogni fase prima che inizi la successiva |
| 6 | Interfaccia HMI / SCADA | L’interfaccia per l’operatore e il livello di supervisione raccolgono i dati di produzione e gli avvisi sui tempi di fermo |
| 7 | Protezioni di sicurezza | Barriere, barriere fotoelettriche e interblocchi conformi a ISO 10218 e OSHA 1910.212 |
Quali componenti sono essenziali in una linea di assemblaggio automatizzata?
Come minimo, ogni linea di assemblaggio automatizzata richiede un sistema di controllo, almeno un robot o un attuatore che esegua il lavoro, un sistema per spostare i componenti (trasportatore o AGV) e protezioni di sicurezza: non è consentito utilizzare un robot industriale senza di esse. La visione artificiale e un’interfaccia dati distinguono una linea automatizzata di base da una linea intelligente: la visione rileva i difetti prima che raggiungano il cliente, mentre il livello dati indica dove si accumulano effettivamente perdite di tempo ciclo e tempi di fermo. In genere, una cella flessibile suddivide il lavoro in blocchi funzionali standardizzati — alimentazione, orientamento, posizionamento, fissaggio, prove e imballaggio — utilizzando una piattaforma robotica comune con cambiautensili che sostituiscono gli organi terminali tra una produzione e l’altra.
📐 Nota tecnica
Per trasformare questi 7 elementi in una lista di controllo per gli acquisti, la tabella di riferimento seguente raggruppa i componenti più comuni per categoria e indica una specifica tipica per ciascuno:
La sicurezza dei robot su una linea automatizzata è disciplinata da ISO 10218: la Parte 1 riguarda il robot stesso, la Parte 2 la sua integrazione nel sistema completo. La revisione 2025 di ISO 10218-1 aggiorna i requisiti per il funzionamento collaborativo e la sicurezza funzionale; pertanto, per ogni cella specificata nel 2026 occorre fare riferimento all’edizione vigente, non alla versione 2011.
| Categoria | Componente | Specifica tipica / esempio |
|---|---|---|
| Controllo | PLC | Allen-Bradley / Siemens S7, tempo di scansione inferiore a 10 ms |
| Controllo | HMI / SCADA | Touchscreen per l’operatore + livello dati OPC-UA |
| Movimento | Robot industriale | 6 assi, carico utile 5–80 kg, ripetibilità ±0,05 mm |
| Movimento | Cobot | Carico utile fino a 10 kg, limitazione della forza secondo ISO/TS 15066 |
| Movimentazione dei materiali | Trasportatore | A nastro o a rulli, velocità della linea 0,1–1,0 m/s |
| Movimentazione dei materiali | AGV / AMR | Trasporto autonomo, carico 100–1.500 kg |
| Controllo | Visione artificiale | Telecamere 2D / 3D per il rilevamento dei difetti in linea |
| Rilevamento | Sensori | Presenza / posizione / forza, risposta inferiore a 1 ms |
| Attrezzature | Organo terminale | Pinze + cambiautensili, sostituzione in meno di 30 s |
| Sicurezza | Protezioni | Barriere fotoelettriche + interblocchi secondo ISO 10218 |
Come funziona l’automazione di una linea di produzione (passo dopo passo)
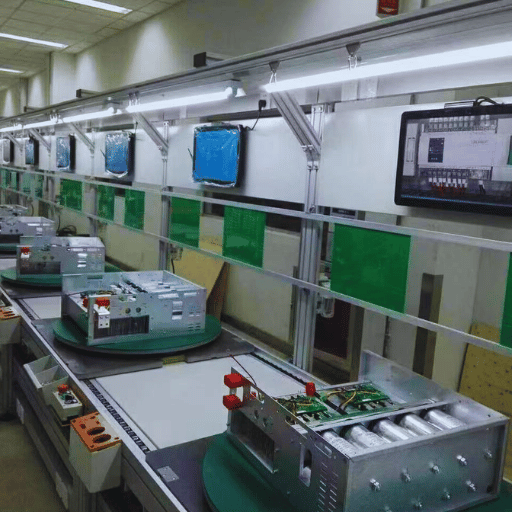
Come funziona l’automazione di una linea di assemblaggio?
Una linea automatizzata funziona come una sequenza di stazioni di lavoro, ciascuna delle quali esegue un’operazione del processo produttivo e viene sincronizzata dal sistema di controllo. Un componente entra nella prima stazione; un sensore ne verifica la presenza e il corretto orientamento; il PLC attiva il robot o l’attuatore affinché svolga il compito (posizionare un componente, avvitare, saldare un giunto); la visione artificiale controlla il risultato e il trasportatore fa avanzare il componente alla stazione successiva. La sequenza si ripete lungo la linea fino all’uscita del prodotto finito, idealmente senza che nessuno lo tocchi tra una stazione e l’altra. Il ritmo della linea è determinato dalla stazione più lenta, il collo di bottiglia. Una buona progettazione bilancia il tempo ciclo tra le stazioni, così che nessuna postazione di lavoro resti senza componenti o blocchi le altre. Poiché l’interfaccia dati registra ogni ciclo, gli ingegneri possono individuare con precisione la stazione che ha causato un picco nei tempi di fermo, senza dover tirare a indovinare. Questa è la differenza pratica tra automazione e meccanizzazione: una linea meccanizzata si muove più velocemente, mentre una linea automatizzata sa anche che cosa sta facendo e lo comunica. Ogni robot della linea deve soddisfare i requisiti di sicurezza di ISO 10218-1:2025 prima di poter lavorare accanto agli operatori.Conviene automatizzare? Test di preparazione all’automazione in 5 prospettive
Non tutte le linee dovrebbero essere automatizzate e automatizzare tutto è un modo sicuro per bruciare il budget. Prima di impegnarsi, valutare l’attività con il test di preparazione all’automazione in 5 prospettive. Assegnare un punteggio a ciascuna prospettiva: il quadro delle risposte indica quale tipo di automazione scegliere oppure se, per ora, conviene mantenere il lavoro manuale.
Test di preparazione all’automazione in 5 prospettive
- Volume — Si producono migliaia di unità identiche o soltanto decine? Volumi elevati favoriscono l’automazione fissa o flessibile; volumi ridotti, i cobot o il lavoro manuale.
- Stabilità — Il progetto del prodotto è stato definito o è ancora in evoluzione? L’automazione fissa penalizza le modifiche al progetto; quella flessibile le assorbe.
- Criticità della manodopera — Mancano addetti o il costo della manodopera per questa attività è elevato? Maggiore è la criticità, più solide sono le ragioni per automatizzare.
- Impatto della qualità — Un errore umano in questa fase può causare un richiamo del prodotto o la rottamazione? L’automazione dotata di visione artificiale si ripaga più rapidamente quando il controllo qualità è fondamentale.
- Frequenza dei cambi formato — Quanto spesso si passa da un prodotto all’altro? È la prospettiva che molti acquirenti trascurano e quella in cui i progetti di automazione falliscono senza dare nell’occhio.
⚠️ La trappola dell’alta varietà e dei bassi volumi
La maggior parte delle storie secondo cui «l’automazione non conviene» riguarda aziende con alta varietà e bassi volumi (HMLV), dove si producono lotti da 50 a 100 unità prima di passare a un prodotto completamente diverso. I conti non tornano non perché i robot siano lenti, ma perché il cambio formato annulla i risparmi: un produttore conto terzi che esegue i cambi formato manualmente può impiegare da 45 a 60 minuti per sostituire morsetti e spine di posizionamento e regolare i sensori tra una commessa e l’altra. Per le produzioni HMLV, raramente la soluzione è una linea fissa completa: meglio l’automazione flessibile, le attrezzature a cambio rapido o un cobot spostabile da una commessa all’altra. La soluzione richiede un vero lavoro d’ingegneria: il brevetto USPTO US 11.106.187 descrive un sistema di assemblaggio progettato appositamente per riconfigurarsi tra diversi modelli di prodotto. Come osservano gli operatori su Practical Machinist, i cobot sono efficaci nelle produzioni ad alto volume con tempi ciclo lunghi, ma faticano con lavorazioni diversificate a basso volume, dove passano più tempo a essere riprogrammati che a lavorare.
«L’automazione non corregge i processi inefficienti: li fa funzionare più velocemente e su scala più ampia. Definire e stabilizzare il processo prima di scegliere anche un solo componente.»
Quanto costa? ROI e tempo di ritorno dell’automazione
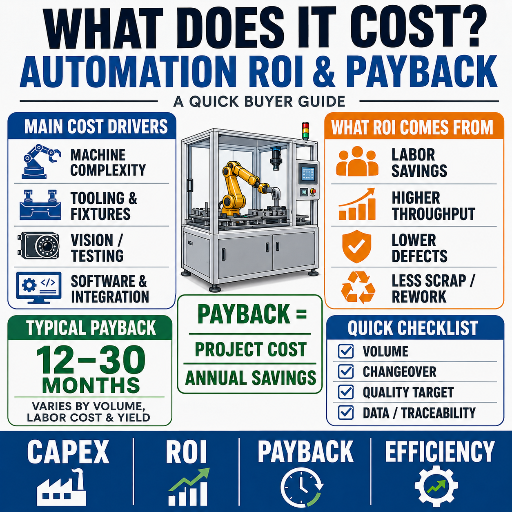 I costi variano notevolmente in base alla portata del progetto, ma gli intervalli pubblicati per il 2025–2026 offrono un riferimento realistico. Le ricerche indipendenti sui costi, come lo studio economico NIST sull’automazione, confermano quanto queste cifre possano variare in funzione della portata. I valori seguenti sono indicativi per il mercato, non preventivi: usateli come riferimento per la pianificazione e richiedete un preventivo basato sul vostro componente.
| Livello di investimento | Costo tipico (2025–2026) | Note |
|---|---|---|
| Solo braccio cobot | $3,000–$30,000+ | Modelli base da ~$15.000 |
| Cella cobot completa (integrata) | $150,000–$300,000 | Include pinze, sensori, visione artificiale e trasportatore |
| Robot industriale (solo braccio) | $50,000–$200,000 | In base al carico utile: ~7 kg ~$25–35K; 20–80 kg ~$70–85K |
| Sistema robotizzato completo (integrato) | $150,000–$500,000 | Include integrazione, sicurezza e formazione |
In quanto tempo si ripaga l’automazione?
Nei progetti pubblicati, le celle singole con una solida giustificazione economica si ripagano in genere in 12–18 mesi, mentre i progetti su linee complete richiedono 18–30 mesi, con risparmi annuali ricorrenti pari a circa 25–45% dell’investimento iniziale. I fornitori di robot collaborativi puntano spesso a un tempo di ritorno inferiore a nove mesi per attività ben delimitate, perché un cobot può sostituire il lavoro equivalente a quello di mezzo addetto o di un paio di addetti in una singola operazione ripetitiva. La maggior parte dei produttori ritiene conveniente automatizzare prima una o due fasi particolarmente problematiche, invece dell’intera linea: con i robot industriali, automatizzare una o due fasi può assorbire fino alla metà del budget di un progetto, ed è proprio per questo che le implementazioni per fasi danno risultati migliori.Come automatizzare una linea di produzione: un’implementazione graduale
Il modo più sicuro per automatizzare una linea di produzione è procedere per gradi. Un’implementazione graduale dell’automazione riduce i rischi d’integrazione, permette al personale di adattarsi e mantiene stabile la produzione mentre si individuano i veri colli di bottiglia.
Esplorare · consolidare · estendere
- 🐢 Esplorare — Avviare un progetto pilota con una sola cella cobot per un’attività ripetitiva (asservimento macchina, avvitatura). Verificare i calcoli del ROI su componenti reali prima di estendere il progetto. È la fase in cui individuare eventuali sorprese d’integrazione a costi contenuti.
- 🚶 Consolidare — Automatizzare le 2 o 3 stazioni collo di bottiglia che limitano la cadenza produttiva. Aggiungere la visione artificiale per il controllo qualità. Collegare le stazioni con un trasportatore o con un sistema AGV di movimentazione dei materiali.
- 🏃 Estendere — Integrare le stazioni in una linea di produzione automatizzata continua, aggiungere un livello dati SCADA/MES e ottimizzare il tempo ciclo lungo l’intera linea. A questo punto, i dati di produzione permettono di guidare i miglioramenti.
Come automatizzare una linea di produzione senza interrompere la produzione?
Iniziare con un’area pilota che lavori in parallelo al processo manuale esistente, così che un problema nella nuova cella non blocchi mai le spedizioni. Individuare lì i problemi d’integrazione, formare gli operatori sull’uso dei nuovi macchinari e integrare la cella nel flusso principale solo quando funziona con tempi di fermo minimi. Nella fase d’integrazione, il riferimento per la sicurezza passa dal solo robot all’intero sistema, secondo ISO 10218. Questo approccio graduale è la risposta pratica al rischio maggiore di una linea completamente integrata: poiché tutte le stazioni sono interdipendenti, un solo inconveniente può fermare l’intera linea.Applicazioni industriali: dove conviene automatizzare le linee
 L’automazione delle linee di produzione non segue un modello unico: la soluzione più efficace varia da un settore all’altro.
- ✔ Automotive — Saldatura robotizzata e avvitatura su linee flessibili, in grado di passare da un modello di veicolo all’altro durante lo stesso turno con attrezzature a cambio rapido.
- ✔ Elettronica e 3C — Assemblaggio robotizzato ad alta velocità con visione artificiale per rilevare difetti su PCB e connettori, dove gli errori umani diventano costosi su larga scala.
- ✔ Alimentare e imballaggio — Pallettizzazione e movimentazione dei materiali a fine linea, dove AGV e robot eliminano attività ripetitive ed ergonomicamente gravose.
- ✔ Nuove energie — Assemblaggio di batterie e moduli, per cui sono obbligatori una coppia costante e dati di produzione tracciabili.
6 errori costosi nell’automazione (e come evitarli)
Le stime sulla frequenza con cui i progetti di automazione non raggiungono gli obiettivi variano molto: le cifre citate più spesso vanno da un terzo alla metà, anche se i tassi di insuccesso complessivi sono oggetto di dibattito. Le cause raramente sono i robot. Ecco i 6 errori che compromettono più progetti:- Automatizzare un processo difettoso è l’errore classico. Le analisi di settore attribuiscono una quota elevata degli insuccessi all’automazione di processi che non erano stati prima corretti (una cifra spesso citata si aggira intorno a 73%, ma percentuali così nette vanno considerate con cautela). Stabilizzare il processo manuale, poi automatizzarlo.
- Scegliere i macchinari prima di definire il processo spreca il budget: acquistare il robot prima di chiarire i requisiti è l’errore più frequente. Prima specificare il processo, poi la macchina.
- Specificare requisiti di sicurezza insufficienti espone sia agli infortuni sia ai fermi. Saltare le protezioni adeguate secondo ISO 10218 o OSHA 1910.212 non è una vera scorciatoia.
- Operare senza un livello dati porta a un insuccesso graduale. Una linea senza un livello HMI/SCADA funziona, ma non permette di vedere dove si nascondono i tempi di fermo e le perdite di tempo ciclo: di conseguenza, non è possibile migliorarla.
- Saltare il progetto pilota elimina l’occasione meno costosa per individuare i problemi d’integrazione. Passare direttamente a una linea completa è una scommessa costosa: prima procedere per gradi.
- Sottovalutare il tempo di consegna dell’integrazione compromette le scadenze. Far funzionare insieme tutti i sistemi in modo affidabile è la fase in cui si concentrano gran parte della complessità tecnica e del tempo richiesto dal progetto. Pianificarla.
Prospettive del settore: il futuro dell’automazione delle linee (2026 e oltre)
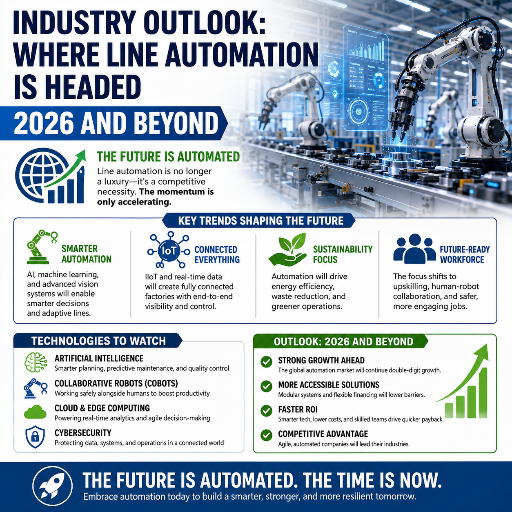 Oggi, 3 fattori stanno ridisegnando l’automazione delle linee di produzione e indicano tutti la stessa direzione: linee flessibili, ricche di dati e progettate per le persone.
+55.6%
Ordini di cobot, Q1 2026 rispetto a Q1 2025 (dati A3)
4M+
Robot industriali attualmente installati nelle fabbriche di tutto il mondo (IFR)
244,000
Posti di lavoro annunciati negli Stati Uniti per reshoring e IDE, 2024
Domande frequenti
Che cos’è l’automazione delle linee di produzione?
Visualizza la risposta
L’automazione delle linee di produzione consiste nell’impiego di macchine, robot, sistemi di controllo e sensori per svolgere attività produttive su una linea con un intervento umano minimo. Comprende tutto, da una singola postazione automatizzata a una linea completamente integrata, in cui i componenti passano dalla materia prima al prodotto finito senza essere toccati manualmente, migliorando produttività, controllo qualità e uniformità.
Quali sono le 5 D dell’automazione?
Visualizza la risposta
Le 5 D sono un criterio rapido per capire se un’attività è adatta all’automazione: noiosa (attività ripetitive che risultano monotone per una persona, come avvitare), sporca (smerigliatura, verniciatura, ambienti polverosi), pericolosa (saldatura, pressatura, movimentazione di carichi pesanti con rischio di infortuni), difficile (attività che richiedono precisione o forza oltre i limiti umani confortevoli) e costosa (lavoro che comporta costi di manodopera elevati o richiede manodopera qualificata difficile da reperire). Un’attività che rientra in una o più di queste categorie offre in genere i risultati migliori quando viene automatizzata, perché il sistema automatizzato elimina un costo o un rischio che non è economicamente sostenibile affidare a una persona.
Qual è la differenza tra automazione fissa e flessibile?
Visualizza la risposta
L’automazione fissa (rigida) incorpora la sequenza delle operazioni nei macchinari e consente cadenze produttive molto elevate per un singolo prodotto, senza possibilità di variazione. L’automazione flessibile (programmabile) utilizza macchinari riprogrammabili che possono passare da un prodotto all’altro con tempi di cambio formato quasi nulli, sacrificando parte della velocità massima in favore della varietà. L’automazione fissa è adatta alla produzione di massa; quella flessibile alla produzione industriale con un’elevata varietà di prodotti.
Quanto costa automatizzare una linea di produzione?
Visualizza la risposta
Dipende dall’ambito del progetto. Una cella con un robot collaborativo, completamente integrata, costa in genere da $150.000 a $300.000; un sistema con robot industriale, integrazione, sicurezza e formazione varia da $150.000 a $500.000 per cella. Le linee complete costano di più, ma distribuiscono l’investimento su volumi maggiori. La maggior parte dei produttori inizia con una cella, ne verifica il tempo di ritorno dell’investimento (spesso 12 a 18 mesi) e poi amplia il progetto, invece di acquistare subito una linea completa.
Che cos’è una linea di produzione completamente automatica?
Visualizza la risposta
Una linea di produzione completamente automatica esegue tutte le fasi — alimentazione, assemblaggio, controllo e imballaggio — tramite macchine e sistemi di controllo, in modo che il prodotto finito esca senza intervento manuale. Le persone si occupano della configurazione, della supervisione e della manutenzione, non dell’esecuzione delle operazioni.
Le piccole aziende manifatturiere possono permettersi l’automazione?
Visualizza la risposta
Sì: i robot collaborativi hanno abbassato notevolmente la soglia d’ingresso, con bracci robotici a partire da circa $15.000 e celle complete molto meno costose di una linea fissa. Un cobot può essere spostato da un’attività all’altra, una soluzione adatta ai lotti più piccoli tipici delle PMI.
Quanto tempo serve perché una linea automatizzata ripaghi l’investimento?
Visualizza la risposta
Le celle singole con un ambito ben definito ripagano comunemente l’investimento in 12 a 18 mesi; i progetti di linee complete richiedono 18 a 30 mesi, con risparmi annuali pari a circa 25 a 45% dell’investimento iniziale. Le attività affidate a cobot con obiettivi ben circoscritti possono ripagare l’investimento in meno di nove mesi. È la precisione dei dati di riferimento raccolti prima del progetto a rendere realistici questi valori, anziché ottimistici.
Pronti a individuare il tipo di automazione più adatto alla vostra linea?
Scoprite le soluzioni ZEUEE per l’automazione delle linee di produzione →Il nostro punto di vista sull’entusiasmo per l’automazione
Questa guida sostiene deliberatamente che non tutto debba essere automatizzato. I dati sui costi, sui tempi di ritorno dell’investimento e sui tassi di fallimento dei progetti, pari a 30–50%, provengono da fonti di settore pubblicate nel 2025–2026 e sono stati verificati confrontandoli con i dati di più integratori, anziché di un solo fornitore. Quando non è stato possibile verificare un dato alla fonte primaria — come la crescita degli ordini di cobot riportata da A3 — lo abbiamo attribuito alla fonte che lo ha pubblicato, senza presentarlo come una nostra misurazione. ZEUEE realizza automazioni per mestiere, ed è proprio per questo che diciamo agli acquirenti quando un processo manuale o una singola cella con cobot è una scelta migliore di una linea completa.
Riferimenti e fonti
- OSHA 1910.212 — Requisiti generali per tutte le macchine — Amministrazione statunitense per la sicurezza e la salute sul lavoro
- ISO 10218-1:2025 — Robotica, requisiti di sicurezza, Parte 1: robot industriali — Organizzazione internazionale per la normazione
- US 11.106.187 B2 — Sistema di assemblaggio flessibile a configurazione variabile — USPTO
- Un quadro di riferimento per la pianificazione delle attività di cambio formato nelle linee di produzione riconfigurabili (2025) — Scientific Reports (Nature)
- Aggiornamento delle FAQ ISO 10218 e dati sugli ordini di robot — Association for Advancing Automation (A3)
Articoli correlati
- Soluzioni per l’automazione delle linee di produzione — servizi ZEUEE per la realizzazione di linee chiavi in mano
- Guida alle macchine per la crimpatura di contatti twist pin — automazione della crimpatura dei connettori
- Guida alle macchine per l’inserimento di contatti twist pin e isolatori — inserimento automatico dei contatti
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






