Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de crimpagem de conectores: tipos, seleção e qualidade (2026)

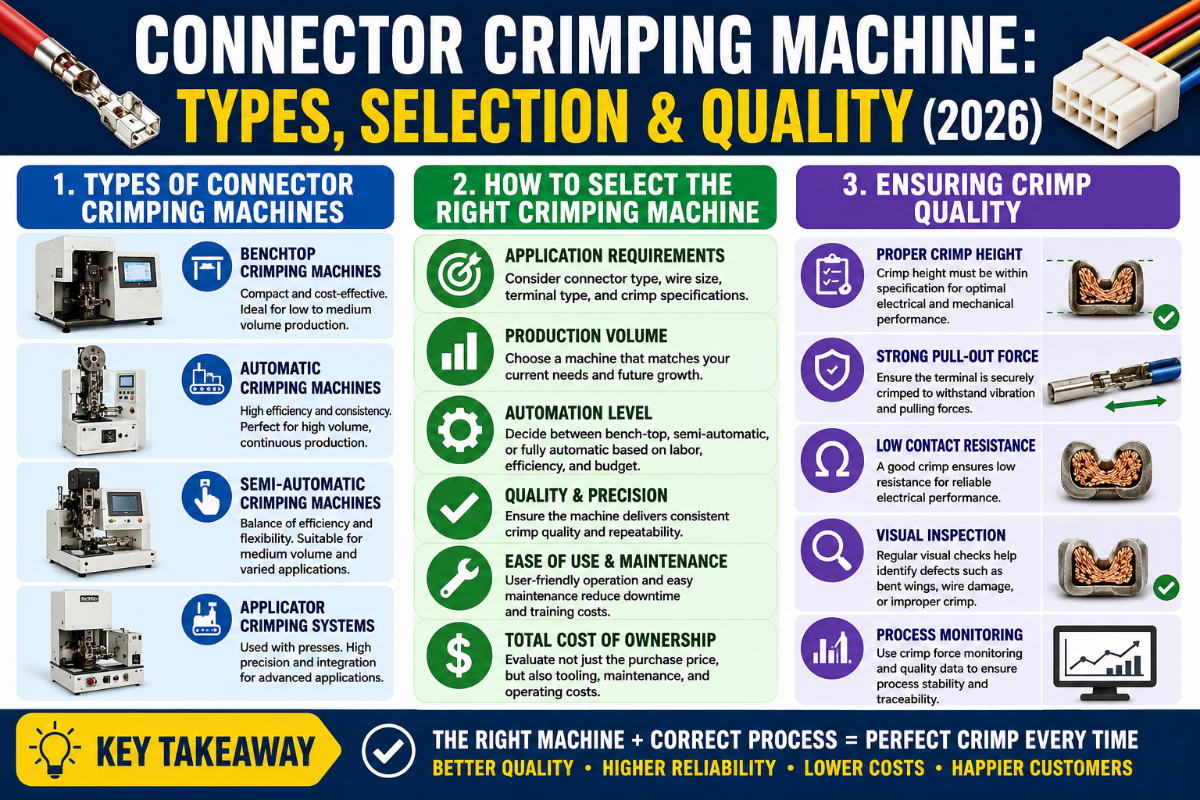
O que uma máquina de crimpagem de conectores realmente faz (e por que a crimpagem supera a soldagem com metal de adição)
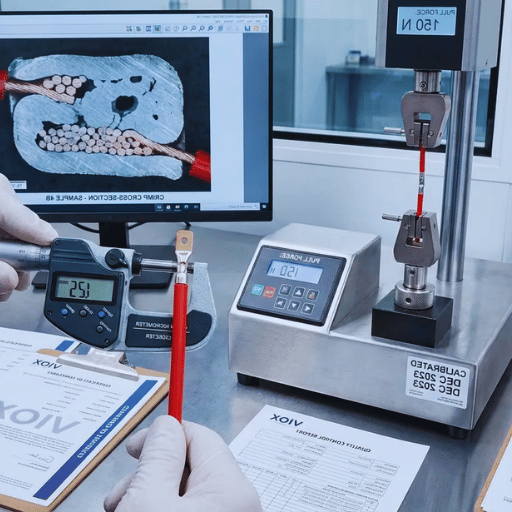 Em essência, uma máquina de crimpagem de conectores aplica força precisa e repetível para deformar o barril do terminal ao redor dos filamentos do condutor. Os filamentos e o metal do terminal fluem juntos até que os espaços de ar desapareçam e o contato se torne estanque a gases: o oxigênio não chega à interface, impedindo a formação de uma camada de óxido que aumentaria a resistência com o tempo. Essa solda a frio explica por que a crimpagem substituiu a soldagem com metal de adição na maioria das terminações elétricas: ela não aquece o condutor, dispensa o uso de fluxo que depois precisa ser limpo e produz uma união em bem menos de um segundo. Normas de execução, como NASA-STD-8739.4, chegam a restringir o uso de contatos crimpados a cabos multifilares por esse motivo: o fio sólido não se redistribui sob compressão como um feixe de filamentos.
A soldagem com metal de adição ainda tem seu lugar em certos trabalhos em placas de circuito impresso, mas apresenta desvantagens reais em uma conexão entre cabo e terminal. O metal de adição penetra nos filamentos e cria uma região rígida que trinca com a vibração, um problema sério em chicotes automotivos e aeroespaciais. Em contrapartida, uma crimpagem correta mantém os filamentos flexíveis até o barril. A desvantagem é que a crimpagem praticamente não dá margem visual para erros: uma união que parece boa ainda pode estar comprimida de forma insuficiente dentro do barril. Por isso, o restante deste guia enfatiza tanto a qualidade medida, e não a aparência.
As quatro categorias de máquinas de crimpagem: da ferramenta manual à totalmente automática
Os equipamentos de crimpagem abrangem uma ampla variedade, e escolher a categoria errada desperdiça dinheiro de qualquer forma: gastar demais com uma prensa para uma bancada de reparos ou tentar cumprir um pedido de produção com uma ferramenta manual que nunca foi projetada para isso. A maioria das oficinas se encaixa em uma de cinco etapas dessa escala. Cada etapa é avaliada abaixo segundo os fatores que realmente determinam sua adequação, com atributos medidos em vez de categorias de marketing. A passagem do processo manual para o automático depende, em grande parte, do sistema de alimentação e de ferramental; patentes como CN110603691A descrevem conjuntos de aplicadores intercambiáveis que permitem a uma mesma estrutura motorizada trabalhar com vários terminais.Quadro comparativo das categorias de automação
| Fator | Alicate de crimpagem manual | Manual de bancada | Prensa pneumática | Semiautomática | Totalmente automática |
|---|---|---|---|---|---|
| Produção típica | 50–100/h | 150–300/h | 300–600/h | 600–1,200/h | até ~1,800/h |
| Fonte de força | Manual | Alavanca/manual | Ar comprimido | Servo/elétrica | Servo + alimentação |
| Consistência | Depende do operador | Moderada | Boa | Alta | Máxima (controlada por Cpk) |
| Monitoramento da força de crimpagem | Não | Opcional | Opcional | Comum | Padrão, 100% |
| Troca de formato | Segundos (troca da ferramenta) | Minutos (matriz) | Minutos (aplicador) | Minutos (aplicador) | Mais demorada (programa + alimentação) |
| Habilidade do operador | Alta | Média | Baixa a média | Baixa | Somente na configuração |
| Desencape + corte | Separados | Separados | Separados | Muitas vezes integrados | Integrados |
| Custo relativo por crimpagem | Menor investimento em capital, maior custo de mão de obra | Baixa | Média | Baixo em alto volume | Mais baixo em alto volume |
| Mais adequada para | Reparos, prototipagem | Baixo volume e alta variedade | Oficina de produção sob encomenda | Fabricante de equipamento original (OEM) com lotes pequenos | Chicotes de alto volume |
Compatibilidade da máquina com o conector: terminais de barril aberto e fechado, terminais tubulares e pinos de marca
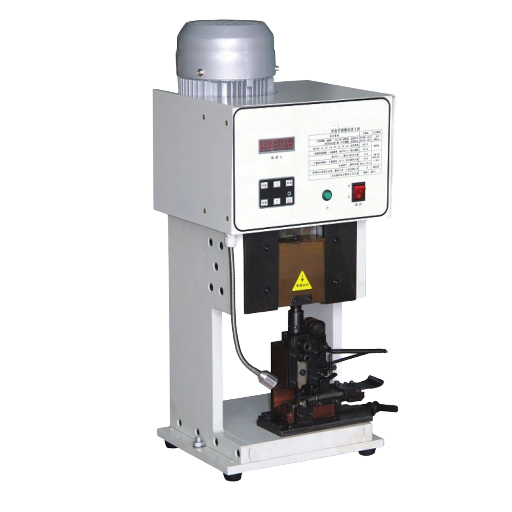 A versatilidade de uma máquina de crimpagem depende do seu ferramental. A prensa fornece a força; um aplicador intercambiável ou um conjunto de matrizes determina qual terminal pode ser processado. Primeiro, identifique sua família de conectores e depois escolha uma máquina compatível com o ferramental correto. Fazer o contrário é como oficinas acabam com uma prensa incapaz de crimpar seu principal conector.
Uma máquina de crimpagem de conectores pode processar diferentes tipos de conectores?
Sim, mas isso depende do ferramental, não de mágica. Prensas de bancada e automáticas aceitam aplicadores intercambiáveis (a patente dos EUA US 5.661.897 descreve o aplicador clássico, com sua bigorna, matriz de crimpagem e carretel de terminais), de modo que a mesma estrutura pode processar um terminal automotivo de barril aberto pela manhã e um terminal de olhal de barril fechado à tarde, após a troca do aplicador. Uma única máquina não consegue cobrir toda a faixa, de pinos de sinal 30 AWG a terminais de bateria 4/0, porque a força, o curso e a geometria da matriz são muito diferentes. A maioria das equipes de produção escolhe uma família de prensas que cobre a faixa realista de terminais e aceita que os casos extremos exigirão uma segunda ferramenta. As famílias de terminais mais comuns se dividem assim:- ✔Terminais de barril aberto (DuPont, JST, Molex, Deutsch, Delphi, TE): abas em forma de U ou B que se dobram sobre o condutor e um segundo conjunto que se dobra sobre a isolação, com passos de contato de cerca de 2,5 mm a 1,0 mm. São os mais comuns em aplicações OEM e exigem alinhamento preciso do aplicador.
- ✔Terminais de barril fechado (de olhal, tipo garfo, emendas de topo): tubo pré-formado em que o cabo é inserido; a crimpagem é feita com uma matriz com apoio e punção.
- ✔Terminais tubulares: luvas instaladas nas extremidades de cabos multifilares que entram em bornes de parafuso; podem ser crimpadas em formato quadrado, hexagonal ou trapezoidal.
- ✔Terminais de olhal e cabos de grande bitola: terminais de bateria e de potência de 8 AWG a 4/0, geralmente processados por máquinas hidráulicas ou pneumáticas robustas.
- ✔MC4 solar e coaxiais: geometrias especializadas que exigem matrizes próprias; o volume está crescendo com as instalações solares e a fabricação de equipamentos de radiofrequência.
Altura da crimpagem, força de extração e compressão: o triângulo da integridade da crimpagem
Três medições determinam se uma crimpagem está correta, e elas não são independentes: ao alterar uma, as outras também reagem. Chamamos isso de Triângulo da integridade da crimpagem: altura da crimpagem, força de extração e compressão do condutor. Entender como esses fatores interagem diferencia uma oficina que mede as crimpagens de outra que apenas faz suposições. Altura da crimpagem é a altura comprimida do barril do condutor, medida com micrômetro, não com paquímetro. A tolerância é estreita: os fabricantes de terminais costumam especificá-la com precisão de cerca de 0,02 mm. É o indicador mais fácil de controlar na máquina, por isso é medida com um micrômetro com resolução de 0,001 mm, em vez de um paquímetro. A compressão do condutor é o resultado: uma crimpagem correta comprime o feixe de filamentos para cerca de 75–85% de sua seção transversal sem compressão, uma redução de aproximadamente 15–25%. Fabricantes de ferramental como a Mecal trabalham com uma faixa de 17–24% para terminais de barril aberto. Em um terminal pequeno, isso pode significar apenas 0,1–0,3 mm de deslocamento do barril entre uma crimpagem boa e outra esmagada. Ao cortar uma crimpagem transversalmente, a seção correta parece um favo de mel de filamentos, sem espaços vazios. A força de extração é o ensaio de comprovação: quanta força é necessária para puxar o cabo até que ele se solte do terminal.Força mínima de extração por bitola de cabo (libras), por norma
| AWG | SAE AS7928 | MIL-T-7928G | UL 486A | DIN 41611/3 | NASA-STD-8739.4 |
|---|---|---|---|---|---|
| 30 | 2.1 | — | — | — | — |
| 22 | 15 | 15 | 8 | 11.1 | 13 |
| 20 | 19 | 19 | 13 | 17.1 | 21 |
| 16 | 50 | 50 | 30 | 39.8 | 41 |
| 12 | 110 | 110 | 70 | 92.1 | 103 |
Compilado a partir das tabelas de aceitação publicadas em UL 486A-B, MIL-T-7928G, SAE AS7928 e NASA-STD-8739.4. Sempre confira a norma vigente e a especificação do terminal.
“Um ensaio de tração aprovado não comprova uma boa crimpagem, apenas uma que não é ruim. Tratamos a força mínima de extração como limite inferior e controlamos a altura da crimpagem por controle estatístico de processo (SPC), pois esse valor se altera antes que a força de extração diminua.”Essa intuição é confirmada por dados concretos. Em ensaios da NASA com pares de cabos e contatos crimpados, a maioria das amostras superou em mais de 100% o requisito mínimo de força de extração, atingindo em média pelo menos 182% do mínimo (NASA NTRS, 2022). Em outras palavras, os valores mínimos publicados para a força de extração são limites gerais de aceitação, não indicadores precisos de qualidade. Uma crimpagem que supera o limite com folga ainda pode ocultar um desvio gradual na altura. Por isso, as linhas de produção acompanham a altura da crimpagem e a seção transversal e tratam o ensaio de extração como verificação complementar.
Como avaliar uma crimpagem: guia de campo dos 9 defeitos mais comuns
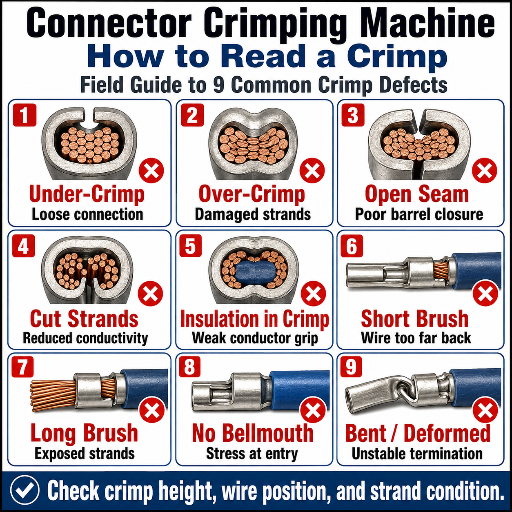 Quando uma crimpagem não passa por uma auditoria, o defeito geralmente corresponde a um dos 9 padrões. Use este guia de campo para relacionar o sintoma à causa raiz e à correção; a maioria dos problemas decorre do ajuste do ferramental ou de desvios na altura da crimpagem, não do operador. Várias dessas falhas agora são detectadas automaticamente: a patente US 2012/0137486 A1 descreve um sensor de força que identifica uma crimpagem defeituosa pelo formato da curva de força em função do curso.
| Tipo de defeito | O que se observa | Causa raiz | Correção |
|---|---|---|---|
| Crimpagem insuficiente | Filamentos soltos, altura de crimpagem elevada | Força insuficiente; altura excessiva | Reduza a altura da crimpagem até a especificação; verifique a força |
| Crimpagem excessiva | Barril achatado, filamentos cortados | Altura de crimpagem muito baixa; matriz incorreta | Aumente a altura até a faixa de 75–85% |
| Ausência de abertura em forma de sino ou abertura excessiva | Ausência de abertura ou abertura excessiva nas extremidades do barril | Desalinhamento da ferramenta; bigorna desgastada | Realinhe o aplicador; substitua a bigorna |
| Crimpagem descentralizada | Barril dobrado para um lado | Alimentação ou posicionamento incorreto do terminal | Ajuste a alimentação e o localizador |
| Isolação no barril do condutor | A capa ficou presa sob a crimpagem do condutor | Comprimento desencapado excessivo; posicionamento incorreto | Corrija o comprimento desencapado; verifique o encaixe |
| Fio nu no barril de isolação | Condutor sob a área de retenção da isolação | Comprimento desencapado insuficiente | Aumente o comprimento desencapado; reposicione o terminal |
| Filamentos ausentes ou cortados | Menos filamentos que o número original do cabo | Danos causados pela lâmina de corte; cisalhamento por crimpagem excessiva | Verifique as lâminas; aumente a altura da crimpagem |
| Expansão dos filamentos do condutor em forma de gaiola | Filamentos abertos antes do barril | Filamentos destorcidos; sincronização incorreta da alimentação | Ajuste o desencape e a alimentação; torça previamente os filamentos |
| Revestimento do terminal trincado | Descascamento de estanho ou ouro na crimpagem | Compressão excessiva; revestimento quebradiço | Reduza a compressão; verifique o lote |
Normas de qualidade da crimpagem: IPC/WHMA-A-620, UL e ensaios de força de extração
Para quem compra ou vende conjuntos crimpados, três normas orientam a discussão. Especificar a norma correta no pedido de compra elimina a maioria das divergências sobre qualidade antes mesmo que comecem. Elas se sobrepõem, mas não cobrem exatamente os mesmos aspectos; por isso, é útil saber quando cada uma se aplica.Como testar a qualidade da crimpagem?
Em três etapas. Primeiro, meça a altura da crimpagem com um micrômetro e compare com a especificação do fabricante do terminal: esse é o controle diário. Segundo, faça o ensaio de extração (ensaio de tração) segundo os critérios de aceitação da IPC/WHMA-A-620. Na prática, isso significa testar pelo menos a primeira e a última peça de uma produção, enquanto processos de alta confiabilidade Classe 3 frequentemente monitoram a força de crimpagem em cada ciclo. Terceiro, faça periodicamente uma análise da seção transversal (micrografia), exigida na maioria dos planos de qualidade automotiva para a primeira peça e após qualquer alteração no ferramental. É o único método que comprova diretamente a compressão estanque a gases. Em conjunto, os ensaios de extração e as medições da altura da crimpagem detectam variações do dia a dia; a micrografia comprova a qualidade metalúrgica. Veja um breve panorama das normas:- ✔IPC/WHMA-A-620 Rev F (2025)norma vigente de aceitabilidade para conjuntos de cabos e chicotes, publicada em outubro de 2025 para substituir a Rev E. A Rev F atualiza as tabelas de força de extração da crimpagem e os critérios de análise da seção transversal, além de detalhar o que é considerado indicador de processo ou defeito nas Classes 1/2/3.
- ✔UL 486A-Bvalores mínimos norte-americanos de força de extração por bitola de cabo. Observe o escopo: a norma exclui alguns tipos de terminal, como abas planas de conexão rápida e terminais tubulares nus ou cobertos. Portanto, a tabela não abrange todos os conectores que podem ser crimpados.
- ✔IEC 60352-2:2024norma internacional criada especificamente para conexões crimpadas sem soldagem com metal de adição e seus métodos de ensaio. É a norma de crimpagem mais diretamente aplicável ao fornecimento global, embora exclua a crimpagem de cabos coaxiais.
- ✔SAE, MIL e NASA-STD-8739.4tabelas de aceitação setoriais (aeroespacial, defesa e espaço), que frequentemente estabelecem limites mínimos superiores aos da UL.
Quando a automação compensa? A diferença de confiabilidade entre a crimpagem manual e a automática
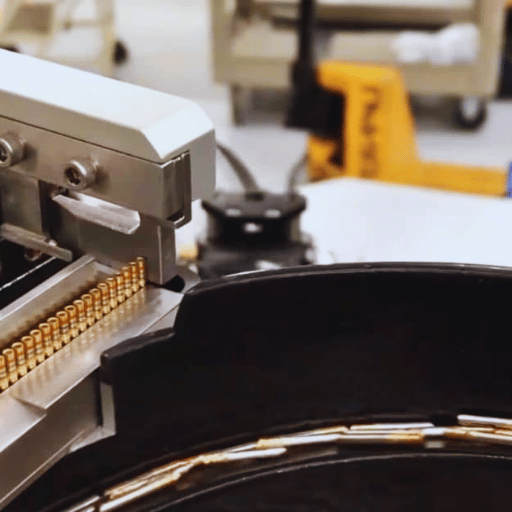 A maioria dos compradores ouve argumentos em favor de uma máquina baseados na velocidade, mas a velocidade é o aspecto menos convincente. O argumento mais forte está no que chamamos de diferença de confiabilidade entre a crimpagem manual e a automática: a variação na qualidade da crimpagem entre uma pessoa e um processo sob controle estatístico. Operadores experientes conseguem igualar o desempenho de uma máquina em uma crimpagem específica. O que uma pessoa não consegue fazer é manter esse resultado durante todo um turno sem variações causadas por fadiga, pegada e posicionamento do terminal.
A capacidade do processo expressa isso em números. Um processo considerado seguramente dentro da tolerância apresenta Cpk próximo de 1.67 ou superior. Uma prensa automática com monitoramento da força de crimpagem mantém a força e a altura com precisão suficiente para operar nessa faixa, enquanto a crimpagem manual apresenta uma dispersão muito maior, pois cada ciclo depende de uma mão. O monitoramento é uma técnica de engenharia consolidada: a patente US 10.522.960 B2 descreve a conversão da pressão de crimpagem em um sinal de qualidade para cada ciclo. As linhas modernas avançam ainda mais: fabricantes de equipamentos relatam monitores de autoaprendizagem que compensam o desgaste da ferramenta e as variações entre lotes de material, mantendo as taxas de rejeição em uma pequena fração de um por cento. Sistemas que cortam as crimpagens defeituosas removem fisicamente o terminal com falha para impedir que ele chegue à estação seguinte. Nada disso está disponível em um alicate.
Os profissionais do fórum DigiKey chegam à mesma regra por outro caminho: a ferramenta manual só é a escolha certa quando a crimpagem é rara e todas as uniões podem passar por ensaio de extração. Acima de cerca de 500 chicotes por mês, os cálculos favorecem um aplicador semiautomático de bancada apenas pela economia de mão de obra, antes mesmo de contabilizar a redução de sucata proporcionada pelo monitoramento do processo.
Como escolher uma máquina de crimpagem de conectores: lista de verificação com 7 critérios
Depois de definir a categoria, a escolha da máquina depende de 7 perguntas. Responda-as em ordem: as 3 primeiras eliminam a maioria das opções do catálogo antes mesmo de considerar o preço.- 1.Faixa de cabos e terminais. A prensa atende à faixa AWG e aos tamanhos de barril que você realmente usa, com curso e força adequados? Os extremos (pinos finos, terminais de olhal 4/0) geralmente exigem uma segunda máquina.
- 2.Compatibilidade com os terminais. A máquina aceita aplicadores ou matrizes para os conectores utilizados, como Molex, JST, Deutsch, MC4 e terminais tubulares? Esses aplicadores estão disponíveis sem um longo prazo de entrega?
- 3.Taxa de produção e variedade. Adeque a produção à demanda, mas considere atentamente o tempo de troca de formato se você processa muitos pedidos pequenos.
- 4.Sistema de aplicadores e matrizes. O ferramental de troca rápida e repetível compensa a cada troca de formato. Confirme se o ajuste da altura da crimpagem é preciso e pode ser travado.
- 5.Monitoramento da força de crimpagem. Para as Classes 2/3, considere o monitoramento da força de crimpagem como padrão, não como opcional: é ele que transforma a prensa em um processo controlado.
- 6.Segurança e proteções. Uma prensa de crimpagem motorizada apresenta risco na área de operação; a norma OSHA 29 CFR 1910.212 exige proteções que mantenham as mãos afastadas da zona de crimpagem. Antes da compra, verifique a proteção, os comandos bimanuais ou por cortina de luz e a documentação.
- 7.Suporte e peças de reposição. Aplicadores, bigornas e monitores sofrem desgaste. Confirme a disponibilidade de peças, calibração e cobertura de assistência técnica na sua região.
Perspectivas do setor: chicotes para veículos elétricos, arquiteturas de 800V e inspeção de crimpagem com inteligência artificial
 Duas forças estão remodelando a crimpagem de conectores até o fim desta década, e quem planeja um investimento de capital em 2026 deve levar ambas em conta. A primeira é o aumento do volume e da complexidade causado pela eletrificação. À medida que as montadoras migram para arquiteturas de 400V e 800V, cresce o número de condutores e a variedade de circuitos, e análises de mercado projetam que o segmento de automação de chicotes elétricos para veículos elétricos cresça a uma taxa anual de dois dígitos até a década de 2030. O aumento dos custos de mão de obra em regiões onde a montagem tradicional é predominante está levando fornecedores Tier-1 a adotar corte, decapagem e crimpagem automatizados, que há uma década eram opcionais.
A segunda força é a antecipação da inspeção no processo. Os sistemas de visão com IA agora analisam a crimpagem de vários ângulos e a comparam com uma “amostra padrão” aprendida, detectando em tempo real falhas de posição e geometria, em vez de identificá-las depois. Além disso, os monitores de força de crimpagem estão cada vez mais integrados a sistemas MES e painéis de manutenção preditiva, ampliando o monitoramento de força e frequência descrito em patentes como US 2012/0137486 A1. É importante manter essa expectativa em perspectiva: uma análise de engenharia de 2024 observa que o setor ainda não conseguiu levar os sistemas de visão ao ponto de robotizar total ou parcialmente a montagemde chicotes elétricos; os fios são deformáveis demais. Assim, no curto prazo, a realidade é uma automação mais precisa da etapa específica de corte, decapagem e crimpagem, além da inspeção ao redor dela, e não uma linha de produção totalmente autônoma. Se a compra for feita agora, priorize uma máquina cujo sistema de monitoramento possa alimentar seu sistema de qualidade; esse é o recurso que continuará sendo importante daqui a cinco anos.
Perguntas frequentes
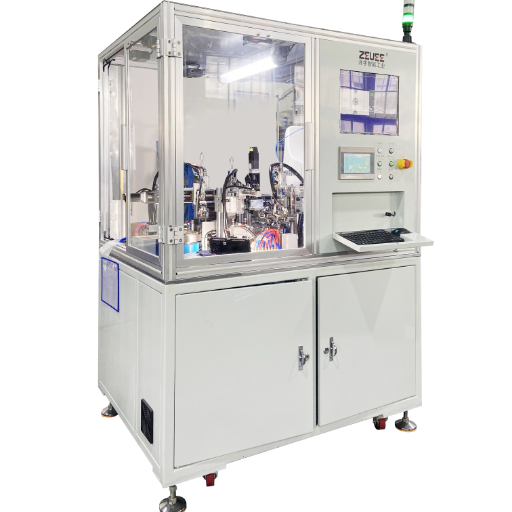
P: Qual é a diferença entre uma ferramenta de crimpagem e uma máquina de crimpagem?
Ver resposta
Uma ferramenta de crimpagem é acionada manualmente — um alicate ou alicate de crimpagem com catraca, cuja força depende da pegada e da técnica do operador. Uma máquina de crimpagem conta com uma fonte de força motorizada (pneumática, hidráulica ou servoelétrica), além de ferramental repetível e, muitas vezes, monitoramento da força de crimpagem. Na prática, a diferença está no controle do processo: a máquina reproduz a mesma crimpagem milhares de vezes, enquanto uma ferramenta manual varia conforme a pessoa que a utiliza.
P: Uma máquina de crimpagem de conectores consegue trabalhar com diferentes tipos de conectores?
Ver resposta
Dentro de uma faixa razoável, sim. Uma prensa de bancada ou automática aceita aplicadores ou matrizes intercambiáveis, de modo que uma única estrutura pode processar terminais de barril aberto, barril fechado e ponteiras após a troca do ferramental. O que ela não consegue fazer é cobrir toda a faixa, desde pinos de sinal finos até terminais de bateria robustos: a força e a geometria da matriz diferem demais, por isso os extremos geralmente exigem uma segunda máquina dedicada.
P: O que é a altura de crimpagem e por que ela é importante?
Ver resposta
A altura de crimpagem é a altura comprimida do barril do condutor após a crimpagem, medida com um micrômetro e comparada à especificação do fabricante do terminal. Ela é importante porque é o indicador mais direto e controlável da compressão e porque apresenta desvios antes da força de tração. As tolerâncias podem ser tão estreitas quanto ±0,013 mm, por isso as linhas de produção acompanham a altura de crimpagem como controle diário de qualidade, em vez de depender apenas de ensaios de tração.
P: Como se testa a qualidade de uma conexão crimpada?
Ver resposta
São 3 níveis, e as boas fábricas usam todos. A altura de crimpagem, medida com micrômetro e comparada à especificação do terminal, é o controle diário. O ensaio de tração comprova a resistência; a IPC/WHMA-A-620 o exige, no mínimo, na primeira e na última peça de um lote, e operações de Classe 3 frequentemente monitoram a força de cada crimpagem. A análise de seção transversal, na qual a crimpagem é cortada, polida e examinada ao microscópio, é o único método que confirma diretamente a compressão hermética a gases. A maioria dos planos automotivos a exige na primeira peça e após qualquer troca de ferramental. Lembre-se de que os valores mínimos de força de tração são limites inferiores: ensaios da NASA constataram que as crimpagens frequentemente os superam em 80% ou mais; portanto, um ensaio de tração aprovado, por si só, não comprova que o processo está bem controlado.
P: A crimpagem é melhor do que soldar com metal de adição de baixo ponto de fusão em conectores elétricos?
Ver resposta
Em conexões entre fios e terminais de equipamentos sujeitos a movimento ou vibração, a crimpagem geralmente é preferida e substituiu a soldagem com metal de adição de baixo ponto de fusão na maioria dessas aplicações. Uma crimpagem correta forma uma solda a frio hermética a gases sem aquecer o condutor e mantém o fio flexível até o barril. Em contrapartida, o metal de adição penetra nos filamentos e cria uma transição rígida que pode rachar com a vibração — um ponto de falha conhecido em chicotes automotivos e aeroespaciais. A soldagem com metal de adição de baixo ponto de fusão ainda é adequada para algumas aplicações em placas de circuito impresso e com fios muito finos, mas, para chicotes com conectores, uma crimpagem controlada corretamente é mais durável e muito mais rápida de produzir.
P: Quanto custa uma máquina automática de crimpagem?
Ver resposta
Em 2026, os preços variam bastante conforme a categoria: as prensas de bancada ficam na faixa mais baixa, enquanto as linhas totalmente automáticas de corte, decapagem e crimpagem, com monitoramento, custam muito mais. Solicite um orçamento considerando a variedade de terminais e o volume, pois a quantidade de aplicadores representa uma parcela significativa do custo.
Sobre este guia
Este guia foi elaborado pela equipe de engenharia da ZEUEE, que projeta equipamentos automatizados para crimpagem de conectores e montagem de chicotes elétricos e já apoiou a configuração de processos de qualidade de crimpagem para fabricantes em mais de 30 países. Os dados de força de tração, altura de crimpagem e normas apresentados aqui foram extraídos de critérios publicados de aceitação da IPC, UL, IEC, SAE e NASA e verificados com base em nossa própria experiência de produção.
Referências e fontes
- IPC/WHMA-A-620 Requisitos e critérios de aceitação para conjuntos de cabos e chicotes elétricos (Rev F, 2025)IPC International
- UL 486A-486B Conectores para fiosUL Standards & Engagement
- IEC 60352-2:2024 Conexões sem solda, conexões crimpadasInternational Electrotechnical Commission
- NASA-STD-8739.4 Norma de qualidade de fabricação para crimpagem, cabos, chicotes e fiaçãoNASA
- Estudo de dados de ensaios de força de tração em crimpagensNASA Technical Reports Server (2022)
- 29 CFR 1910.212 Requisitos gerais para todas as máquinasU.S. OSHA
- US 2012/0137486 A1, Aparelho de crimpagem com monitoramento da qualidade da crimpagemUSPTO
- US 5,661,897, Aplicador para máquina de crimpagem de terminaisUSPTO
- Ensaios de força de tração em fios crimpadosASSEMBLY Magazine
- Melhoria da qualidade da crimpagemWiring Harness News
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






