ติดต่อ Zeyu lntelligent Industrial Company

เครื่องย้ำคอนเน็กเตอร์: ประเภท การเลือก และคุณภาพ (2026)

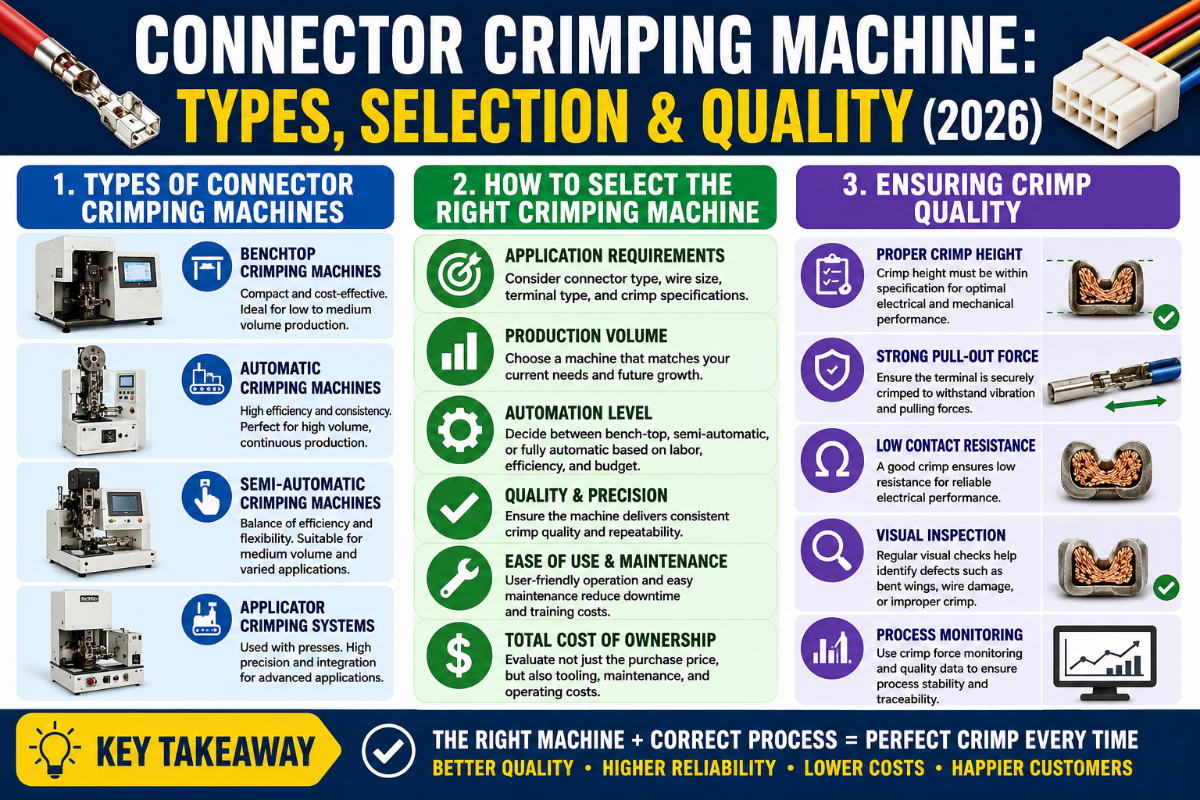
เครื่องย้ำคอนเน็กเตอร์ทำงานอย่างไร (และเหตุใดการย้ำจึงดีกว่าการบัดกรี)
 โดยหลักแล้ว เครื่องย้ำคอนเน็กเตอร์จะใช้แรงที่แม่นยำและทำซ้ำได้เพื่อทำให้ปลอกขั้วต่อเสียรูปและโอบรอบเส้นลวดตัวนำ เส้นลวดและโลหะของขั้วต่อจะไหลเข้าประสานกันจนช่องว่างอากาศหายไป ทำให้หน้าสัมผัสปิดสนิทจนก๊าซผ่านไม่ได้และออกซิเจนเข้าไม่ถึงรอยต่อ จึงไม่มีชั้นออกไซด์เกิดขึ้นจนทำให้ความต้านทานเพิ่มขึ้นเมื่อเวลาผ่านไป รอยเชื่อมเย็นนี้เป็นเหตุผลที่การย้ำเข้ามาแทนที่การบัดกรีในงานเข้าหัวสายไฟฟ้าส่วนใหญ่ เพราะไม่ทำให้ตัวนำร้อน ไม่ต้องใช้ฟลักซ์ที่ต้องทำความสะอาด และทำรอยต่อได้ภายในเวลาไม่ถึงหนึ่งวินาที มาตรฐานฝีมือการผลิต เช่น NASA-STD-8739.4 ยังจำกัดให้ใช้สายตัวนำแบบตีเกลียวกับหน้าสัมผัสที่ย้ำด้วยเหตุผลนี้โดยเฉพาะ เพราะสายตัวนำแกนเดี่ยวไม่สามารถกระจายตัวเมื่อถูกบีบอัดได้เหมือนกลุ่มเส้นลวดตีเกลียว
การบัดกรียังเหมาะกับงานบางประเภทระดับแผงวงจร แต่การเชื่อมต่อสายไฟกับขั้วต่อมีข้อเสียจริงหลายประการ ตะกั่วบัดกรีจะไหลซึมขึ้นไปตามเส้นลวดและทำให้เกิดบริเวณแข็ง ซึ่งแตกร้าวเมื่อมีการสั่นสะเทือน เป็นปัญหาร้ายแรงในระบบสายไฟยานยนต์และการบินและอวกาศ ในทางกลับกัน การย้ำที่ถูกต้องจะคงความยืดหยุ่นของเส้นลวดไว้จนถึงปลอกขั้วต่อ ข้อแลกเปลี่ยนคือรอยย้ำแทบไม่มีขอบเขตให้คลาดเคลื่อนด้วยการดูด้วยตาเปล่า รอยต่อที่ดูดีอาจยังถูกบีบอัดภายในปลอกไม่เพียงพอ นี่จึงเป็นเหตุผลที่คู่มือส่วนที่เหลือเน้นการวัดคุณภาพมากกว่าการดูรูปลักษณ์.
เครื่องย้ำ 4 ระดับ: ตั้งแต่เครื่องมือมือจับจนถึงระบบอัตโนมัติเต็มรูปแบบ
อุปกรณ์ย้ำมีให้เลือกหลายระดับ การเลือกระดับผิดทำให้เสียเงินได้ทั้งสองทาง ไม่ว่าจะจ่ายเกินจำเป็นกับเครื่องอัดสำหรับโต๊ะซ่อม หรือฝืนใช้เครื่องมือมือจับกับคำสั่งผลิตที่เครื่องมือนั้นไม่ได้ออกแบบมาเพื่อรองรับ โรงงานส่วนใหญ่เลือกได้จาก 5 ขั้นของระดับเครื่อง แต่ละขั้นด้านล่างประเมินจากปัจจัยที่ใช้ตัดสินความเหมาะสมจริง โดยอ้างอิงคุณลักษณะที่วัดได้แทนการแบ่งระดับทางการตลาด ความแตกต่างหลักระหว่างระบบแมนนวลกับอัตโนมัติอยู่ที่ระบบป้อนและชุดเครื่องมือการผลิต สิทธิบัตรอย่าง CN110603691A อธิบายชุดแอปพลิเคเตอร์แบบเปลี่ยนได้ ซึ่งทำให้โครงเครื่องขับเคลื่อนหนึ่งชุดใช้งานกับขั้วต่อได้หลายแบบ.ตารางเปรียบเทียบระดับระบบอัตโนมัติ
| ปัจจัย | คีมย้ำมือ | เครื่องย้ำแมนนวลแบบตั้งโต๊ะ | เครื่องอัดระบบลม | กึ่งอัตโนมัติ | อัตโนมัติเต็มรูปแบบ |
|---|---|---|---|---|---|
| ผลผลิตโดยทั่วไป | 50–100/ชั่วโมง | 150–300/ชั่วโมง | 300–600/ชั่วโมง | 600–1,200/ชั่วโมง | สูงสุด ~1,800/ชั่วโมง |
| แหล่งกำเนิดแรง | มือ | คันโยก/แมนนวล | ลม | เซอร์โว/ไฟฟ้า | เซอร์โว + ระบบป้อน |
| ความสม่ำเสมอ | ขึ้นอยู่กับผู้ปฏิบัติงาน | ปานกลาง | ดี | สูง | สูงสุด (ควบคุมด้วย Cpk) |
| ระบบตรวจสอบแรงย้ำ | ไม่มี | เลือกติดตั้งได้ | เลือกติดตั้งได้ | มีทั่วไป | มาตรฐาน, 100% |
| การเปลี่ยนรุ่นการผลิต | วินาที (เปลี่ยนเครื่องมือ) | นาที (แม่พิมพ์) | นาที (แอปพลิเคเตอร์) | นาที (แอปพลิเคเตอร์) | นานกว่า (ตั้งโปรแกรม + ป้อนชิ้นงาน) |
| ทักษะของผู้ปฏิบัติงาน | สูง | ปานกลาง | ต่ำ–ปานกลาง | ต่ำ | เฉพาะตอนตั้งค่า |
| ปอกฉนวน + ตัด | แยกส่วน | แยกส่วน | แยกส่วน | มักผสานรวม | ผสานรวม |
| ต้นทุนสัมพัทธ์ต่อรอยย้ำ | เงินลงทุนต่ำสุด แต่ใช้แรงงานสูงสุด | ต่ำ | ปานกลาง | ต่ำเมื่อผลิตปริมาณมาก | ต่ำสุดเมื่อผลิตปริมาณมาก |
| เหมาะที่สุดสำหรับ | งานซ่อมและการทำต้นแบบ | งานปริมาณน้อยและมีหลายรุ่น | โรงงานรับจ้างผลิต | ผู้ผลิต OEM ที่ผลิตเป็นชุดเล็ก | การผลิตสายชุดสายไฟปริมาณมาก |
เลือกเครื่องให้ตรงกับคอนเน็กเตอร์: แบบปลอกเปิด แบบปลอกปิด เฟอร์รูล และพินของแบรนด์ต่าง ๆ
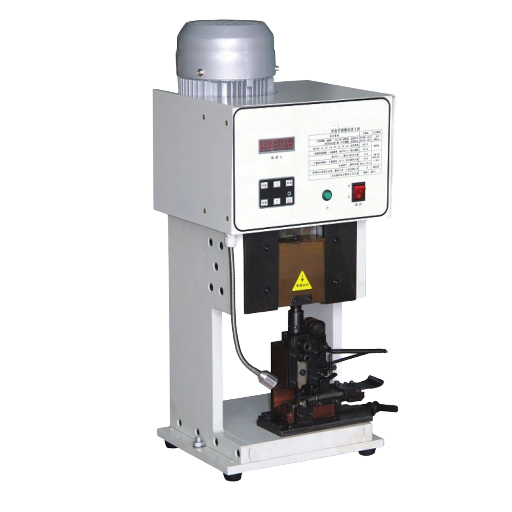 ความอเนกประสงค์ของเครื่องย้ำขึ้นอยู่กับเครื่องมือการผลิตที่ใช้ร่วมกันได้ แรงมาจากเครื่องอัด ส่วนแอปพลิเคเตอร์หรือชุดแม่พิมพ์แบบเปลี่ยนได้เป็นตัวกำหนดว่าจะใช้งานกับขั้วต่อชนิดใดได้ เริ่มจากระบุตระกูลคอนเน็กเตอร์ที่ใช้ แล้วเลือกเครื่องที่รองรับเครื่องมือการผลิตที่ตรงกัน การซื้อโดยเลือกเครื่องก่อนเป็นสาเหตุให้โรงงานลงเอยด้วยเครื่องอัดที่ย้ำคอนเน็กเตอร์หลักของตนไม่ได้.
เครื่องย้ำคอนเน็กเตอร์เครื่องเดียวรองรับคอนเน็กเตอร์หลายประเภทได้หรือไม่?
ได้ แต่ต้องใช้อาศัยเครื่องมือการผลิต ไม่ใช่เวทมนตร์ เครื่องอัดแบบตั้งโต๊ะและเครื่องอัตโนมัติรองรับแอปพลิเคเตอร์แบบเปลี่ยนได้ (สิทธิบัตรสหรัฐฯ US 5,661,897 อธิบายแอปพลิเคเตอร์แบบดั้งเดิมที่มีแท่นรอง แม่พิมพ์อัดย้ำ และม้วนขั้วต่อ) จึงใช้โครงเครื่องเดียวกันกับขั้วต่อยานยนต์แบบปลอกเปิดในช่วงเช้า และหางปลาแหวนแบบปลอกปิดในช่วงบ่ายได้ หลังเปลี่ยนแอปพลิเคเตอร์แล้ว อย่างไรก็ตาม เครื่องเดียวไม่สามารถรองรับได้ตั้งแต่พินสัญญาณ 30 AWG ไปจนถึงหางปลาแบตเตอรี่ 4/0 เพราะแรง ระยะชัก และรูปทรงแม่พิมพ์แตกต่างกันมาก โรงงานส่วนใหญ่เลือกเครื่องอัดตระกูลหนึ่งที่ครอบคลุมช่วงขั้วต่อที่ใช้จริง และยอมรับว่างานที่อยู่นอกช่วงต้องใช้เครื่องมืออีกชุด ตระกูลขั้วต่อที่พบบ่อยแบ่งได้ดังนี้:- ✔แบบปลอกเปิด (DuPont, JST, Molex, Deutsch, Delphi, TE): แถบรูปตัวยูหรือตัวบีที่พับโอบตัวนำและอีกชุดหนึ่งพับโอบฉนวน ระยะพิตช์หน้าสัมผัสประมาณ 2.5 mm ถึง 1.0 mm เป็นขั้วต่อหลักของงาน OEM และต้องจัดแนวแอปพลิเคเตอร์อย่างแม่นยำ.
- ✔แบบปลอกปิด (หางปลาแหวน หางปลาก้ามปู ข้อต่อสายแบบต่อชน): ท่อขึ้นรูปสำเร็จที่สอดสายไฟเข้าไป แล้วย้ำด้วยแม่พิมพ์แบบเบ้ารองและตัวกด.
- ✔เฟอร์รูล: ปลอกหุ้มปลายสายไฟสำหรับสายตัวนำแบบตีเกลียวที่ต่อเข้าขั้วต่อแบบสกรู ย้ำเป็นรูปสี่เหลี่ยมจัตุรัส หกเหลี่ยม หรือสี่เหลี่ยมคางหมู.
- ✔หางปลาและสายเคเบิลขนาดใหญ่: ขั้วต่อแบตเตอรี่และขั้วต่อกำลังไฟขนาดตั้งแต่ 8 AWG ถึง 4/0 โดยทั่วไปใช้ระบบไฮดรอลิกหรือลมกำลังสูง.
- ✔Solar MC4 และสายโคแอกเชียล: รูปทรงเฉพาะที่ต้องใช้แม่พิมพ์เฉพาะทาง มีปริมาณการใช้งานเพิ่มขึ้นตามการผลิตระบบโซลาร์และ RF.
ความสูงรอยย้ำ แรงดึงหลุด และการบีบอัด: สามปัจจัยชี้ความสมบูรณ์ของรอยย้ำ
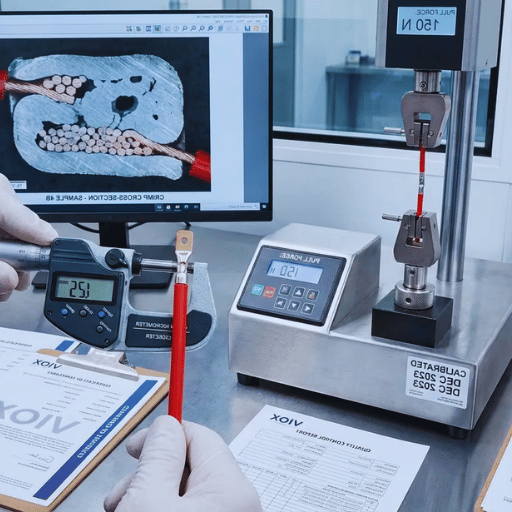
การวัด 3 ค่าเป็นตัวกำหนดว่ารอยย้ำสมบูรณ์หรือไม่ และทั้งสามค่าไม่เป็นอิสระต่อกัน เมื่อค่าหนึ่งเปลี่ยน อีกค่าก็จะเปลี่ยนตาม เราเรียกความสัมพันธ์นี้ว่า สามปัจจัยชี้ความสมบูรณ์ของรอยย้ำ ได้แก่ ความสูงรอยย้ำ แรงดึงหลุด และการบีบอัดตัวนำ การเข้าใจว่าค่าเหล่านี้ส่งผลต่อกันอย่างไร คือสิ่งที่แยกโรงงานที่วัดรอยย้ำออกจากโรงงานที่คาดเดาคุณภาพ ความสูงรอยย้ำ คือความสูงของปลอกตัวนำหลังถูกบีบอัด วัดด้วยไมโครมิเตอร์ ไม่ใช่เวอร์เนียร์คาลิปเปอร์ เนื่องจากค่าความคลาดเคลื่อนแคบ ผู้ผลิตขั้วต่อมักกำหนดค่าคลาดเคลื่อนไว้ประมาณ 0.02 mm และเป็นตัวชี้วัดที่เครื่องจักรควบคุมได้โดยตรงมากที่สุด จึงวัดด้วยไมโครมิเตอร์ที่อ่านละเอียดได้ถึง 0.001 mm แทนการใช้เวอร์เนียร์คาลิปเปอร์ การบีบอัดตัวนำ คือผลลัพธ์ที่ได้ รอยย้ำที่สมบูรณ์จะบีบกลุ่มเส้นลวดลงเหลือประมาณ 75–85% ของพื้นที่หน้าตัดเดิมเมื่อยังไม่ถูกบีบ ลดลงประมาณ 15–25% ผู้ผลิตเครื่องมือการผลิต เช่น Mecal ตั้งเป้าช่วง 17–24% สำหรับขั้วต่อแบบปลอกเปิด ในขั้วต่อขนาดเล็ก การเคลื่อนของปลอกเพียง 0.1–0.3 mm อาจเป็นความแตกต่างระหว่างรอยย้ำที่ดีและรอยย้ำที่บีบจนเสียหาย เมื่อตัดรอยย้ำตามขวาง รอยย้ำที่ดีจะเห็นเส้นลวดเรียงตัวคล้ายรังผึ้งโดยไม่มีช่องว่าง แรงดึงหลุด คือการทดสอบยืนยันว่าต้องใช้แรงดึงมากเพียงใดจึงจะดึงสายไฟหลุดจากขั้วต่อ.ค่าแรงดึงหลุดขั้นต่ำตามขนาดสายไฟ (ปอนด์) จำแนกตามมาตรฐาน
| AWG | SAE AS7928 | MIL-T-7928G | UL 486A | DIN 41611/3 | NASA-STD-8739.4 |
|---|---|---|---|---|---|
| 30 | 2.1 | — | — | — | — |
| 22 | 15 | 15 | 8 | 11.1 | 13 |
| 20 | 19 | 19 | 13 | 17.1 | 21 |
| 16 | 50 | 50 | 30 | 39.8 | 41 |
| 12 | 110 | 110 | 70 | 92.1 | 103 |
รวบรวมจากตารางเกณฑ์การยอมรับที่เผยแพร่ใน UL 486A-B, MIL-T-7928G, SAE AS7928 และ NASA-STD-8739.4 โปรดยืนยันกับมาตรฐานฉบับปัจจุบันและข้อกำหนดของขั้วต่อที่ใช้เสมอ.
“การทดสอบแรงดึงที่ผ่านไม่ได้พิสูจน์ว่ารอยย้ำดี เพียงพิสูจน์ว่ารอยย้ำไม่ได้แย่เกินไป เรากำหนดแรงดึงขั้นต่ำเป็นเกณฑ์พื้นฐาน และควบคุมความสูงรอยย้ำด้วย SPC เพราะค่าความสูงจะเริ่มเปลี่ยนก่อนที่แรงดึงจะลดลง”ข้อมูลการทดสอบยืนยันข้อสังเกตนี้ ในการทดสอบหน้าสัมผัสแบบย้ำคู่กับสายไฟของ NASA ตัวอย่างส่วนใหญ่มีแรงดึงสูงกว่าข้อกำหนดขั้นต่ำมากกว่า 100% โดยมีค่าเฉลี่ยอย่างน้อย 182% ของค่าขั้นต่ำ (NASA NTRS, 2022) กล่าวอีกนัยหนึ่งคือ ค่าแรงดึงขั้นต่ำที่เผยแพร่เป็นเพียงเกณฑ์พื้นฐานแบบกว้าง ๆ สำหรับการยอมรับ ไม่ใช่ตัวชี้วัดคุณภาพที่ละเอียด รอยย้ำที่ผ่านเกณฑ์ขั้นต่ำอย่างมากก็ยังอาจมีความสูงรอยย้ำที่ค่อย ๆ เปลี่ยนไปได้ นี่จึงเป็นเหตุผลที่สายการผลิตติดตามแนวโน้มความสูงรอยย้ำและภาพตัดขวาง พร้อมใช้การทดสอบแรงดึงเป็นการตรวจสอบขั้นสุดท้าย.
วิธีอ่านรอยย้ำ: คู่มือภาคสนามสำหรับข้อบกพร่องจากการย้ำ 9 ประเภทที่พบบ่อยที่สุด
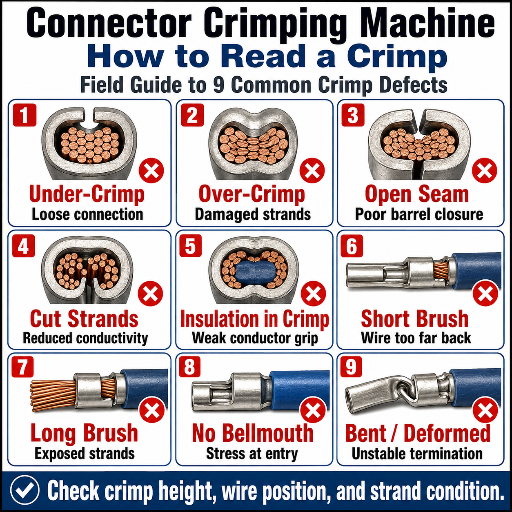 เมื่อรอยย้ำไม่ผ่านการตรวจประเมิน ข้อบกพร่องมักเกิดจากสาเหตุหลัก 1 ใน 9 รูปแบบ ใช้คู่มือภาคสนามนี้ไล่จากอาการไปหาสาเหตุและวิธีแก้ โดยส่วนใหญ่เกี่ยวข้องกับการตั้งค่าเครื่องมือการผลิตหรือความสูงรอยย้ำที่ค่อย ๆ เปลี่ยน ไม่ใช่ผู้ปฏิบัติงาน ปัจจุบันระบบอัตโนมัติตรวจจับข้อบกพร่องเหล่านี้ได้หลายชนิดแล้ว สิทธิบัตร US 2012/0137486 A1 อธิบายเซนเซอร์แรงที่ระบุรอยย้ำเสียจากรูปทรงของกราฟแรงเทียบกับระยะชัก.
| ประเภทข้อบกพร่อง | สิ่งที่พบ | สาเหตุหลัก | วิธีแก้ |
|---|---|---|---|
| ย้ำไม่แน่นพอ | เส้นลวดหลวม ความสูงรอยย้ำมาก | แรงไม่เพียงพอ ความสูงมากเกินไป | ปรับความสูงรอยย้ำให้ตรงตามข้อกำหนด และตรวจสอบแรง |
| ย้ำแน่นเกินไป | ปลอกแบน เส้นลวดถูกตัด | ความสูงรอยย้ำต่ำเกินไป ใช้แม่พิมพ์ผิด | เพิ่มความสูงให้อยู่ในช่วง 75–85% |
| ไม่มีหรือมีปากบานใหญ่เกินไป | ไม่มีปากบาน หรือปลายปลอกบานมากเกินไป | เครื่องมือไม่ตรงแนว ทั่งรองสึกหรอ | จัดแนวแอปพลิเคเตอร์ใหม่ และเปลี่ยนทั่งรอง |
| รอยย้ำเยื้องศูนย์ | ปลอกพับไปด้านใดด้านหนึ่ง | ตำแหน่งหรือการป้อนขั้วต่อคลาดเคลื่อน | ตั้งค่าการป้อนและตัวกำหนดตำแหน่งใหม่ |
| ฉนวนอยู่ในปลอกตัวนำ | ปลอกหุ้มสายติดอยู่ใต้ส่วนย้ำตัวนำ | ปอกฉนวนยาวเกินไป จัดตำแหน่งไม่ถูกต้อง | ปรับความยาวที่ปอกให้ถูกต้อง และตรวจสอบการวางเข้าตำแหน่ง |
| สายเปลือยอยู่ในปลอกฉนวน | ตัวนำอยู่ใต้ส่วนจับยึดฉนวน | ปอกฉนวนสั้นเกินไป | เพิ่มความยาวที่ปอก และจัดวางขั้วต่อใหม่ |
| เส้นลวดขาดหายหรือถูกตัด | มีเส้นลวดน้อยกว่าจำนวนที่ควรมีในสายไฟ | ใบมีดตัดทำให้เสียหาย หรือถูกเฉือนจากการย้ำแน่นเกินไป | ตรวจสอบใบมีด และเพิ่มความสูงรอยย้ำ |
| เส้นลวดตัวนำบานออก | เส้นลวดแยกบานออกก่อนถึงปลอก | เส้นลวดคลายเกลียว จังหวะการป้อนไม่ถูกต้อง | ปรับการปอกฉนวนและการป้อน บิดเกลียวล่วงหน้า |
| ชั้นเคลือบขั้วต่อแตกร้าว | ดีบุก/ทองล่อนบริเวณรอยย้ำ | บีบอัดมากเกินไป ชั้นเคลือบเปราะ | ลดการบีบอัด และตรวจสอบล็อตวัตถุดิบ |
มาตรฐานคุณภาพรอยย้ำ: IPC/WHMA-A-620, UL และการทดสอบแรงดึง
หากคุณซื้อหรือขายชุดประกอบที่ผ่านการย้ำ มาตรฐาน 3 ฉบับนี้เป็นกรอบในการพูดคุยระหว่างกัน การระบุมาตรฐานที่ถูกต้องในใบสั่งซื้อช่วยลดข้อโต้แย้งด้านคุณภาพได้ตั้งแต่เริ่มต้น แม้มาตรฐานเหล่านี้จะมีข้อกำหนดที่ทับซ้อนกัน แต่ไม่ได้ครอบคลุมเรื่องเดียวกัน จึงควรทราบว่าแต่ละฉบับใช้กับกรณีใด.ทดสอบคุณภาพรอยย้ำอย่างไร?
ใช้การตรวจสอบ 3 ชั้น ขั้นแรก วัดความสูงรอยย้ำด้วยไมโครมิเตอร์เทียบกับข้อกำหนดของผู้ผลิตขั้วต่อ ซึ่งเป็นการควบคุมประจำวัน ขั้นที่สอง ทดสอบแรงดึง (การทดสอบแรงดึง) ตามเกณฑ์การยอมรับของ IPC/WHMA-A-620 ในการผลิตทั่วไปหมายถึงทดสอบแรงดึงอย่างน้อยกับชิ้นแรกและชิ้นสุดท้ายของล็อต ส่วนงานความน่าเชื่อถือสูง Class 3 มักเพิ่มระบบตรวจสอบแรงย้ำในทุกรอบการทำงาน ขั้นที่สาม วิเคราะห์ภาพตัดขวาง (ภาพถ่ายด้วยกล้องจุลทรรศน์)เป็นระยะ ซึ่งแผนคุณภาพยานยนต์ส่วนใหญ่กำหนดให้ทำกับชิ้นงานแรกและหลังเปลี่ยนเครื่องมือการผลิตทุกครั้ง เป็นวิธีเดียวที่พิสูจน์การบีบอัดจนปิดสนิทได้โดยตรง การตรวจแรงดึงควบคู่กับความสูงรอยย้ำช่วยตรวจพบปัญหาในแต่ละวัน ส่วนภาพถ่ายด้วยกล้องจุลทรรศน์ใช้ยืนยันโครงสร้างโลหะ สรุปภาพรวมมาตรฐานที่เกี่ยวข้องได้ดังนี้:- ✔IPC/WHMA-A-620 Rev F (2025)มาตรฐานการยอมรับฉบับปัจจุบันสำหรับชุดประกอบสายเคเบิลและชุดสายไฟ เผยแพร่เมื่อ October 2025 เพื่อใช้แทน Rev E โดย Rev F ปรับปรุงตารางแรงดึงหลุดของรอยย้ำและเกณฑ์ภาพตัดขวาง พร้อมระบุให้ชัดขึ้นว่าสิ่งใดเป็นตัวชี้วัดกระบวนการและสิ่งใดเป็นข้อบกพร่อง สำหรับ Class 1/2/3.
- ✔UL 486A-Bกำหนดค่าแรงดึงหลุดขั้นต่ำในอเมริกาเหนือตามขนาดสายไฟ โปรดทราบขอบเขตการใช้ ซึ่งไม่รวมขั้วต่อบางประเภท เช่น แถบขั้วต่อแบบเสียบเร็วชนิดแบน และเฟอร์รูลแบบเปลือยหรือมีปลอกหุ้ม ดังนั้นตารางจึงไม่ครอบคลุมคอนเน็กเตอร์ทุกชนิดที่นำมาย้ำได้.
- ✔IEC 60352-2:2024มาตรฐานสากลที่จัดทำขึ้นโดยเฉพาะสำหรับการเชื่อมต่อแบบย้ำโดยไม่ใช้การบัดกรีและวิธีทดสอบ เป็นมาตรฐานการย้ำที่ตรงกับงานจัดหาทั่วโลกมากที่สุด แม้จะไม่ครอบคลุมการย้ำสายโคแอกเชียล.
- ✔SAE, MIL และ NASA-STD-8739.4ตารางเกณฑ์การยอมรับเฉพาะภาคอุตสาหกรรม (การบินและอวกาศ การป้องกันประเทศ และอวกาศ) ซึ่งมักกำหนดเกณฑ์ขั้นต่ำไว้สูงกว่า UL.
ระบบอัตโนมัติคุ้มทุนเมื่อใด? ช่องว่างด้านความน่าเชื่อถือระหว่างการย้ำมือกับเครื่องจักร
 ผู้ซื้อส่วนใหญ่ได้ยินเหตุผลสนับสนุนการใช้เครื่องจักรในแง่ความเร็ว แต่ความเร็วเป็นเพียงครึ่งหนึ่งของเหตุผล และเป็นส่วนที่มีน้ำหนักน้อยกว่า ส่วนที่สำคัญกว่าคือสิ่งที่เราเรียกว่า ช่องว่างด้านความน่าเชื่อถือระหว่างการย้ำมือกับเครื่องจักร ซึ่งหมายถึงความแปรปรวนของคุณภาพรอยย้ำระหว่างคนกับกระบวนการที่ควบคุมด้วยหลักสถิติ ผู้ปฏิบัติงานที่มีทักษะสามารถทำรอยย้ำหนึ่งชิ้นได้คุณภาพเทียบเท่าเครื่องจักร แต่ไม่สามารถรักษาผลลัพธ์นั้นให้สม่ำเสมอตลอดทั้งกะโดยปราศจากความคลาดเคลื่อนจากความเหนื่อยล้า แรงจับ และตำแหน่งขั้วต่อ
ความสามารถของกระบวนการวัดเป็นตัวเลขได้ กระบวนการที่ถือว่าอยู่ในค่าความคลาดเคลื่อนอย่างปลอดภัยจะมีค่า Cpk ใกล้ 1.67 หรือสูงกว่า เครื่องอัดอัตโนมัติที่มีระบบตรวจสอบแรงย้ำควบคุมแรงและความสูงได้แม่นยำพอที่จะรักษาระดับดังกล่าวได้ ส่วนการย้ำด้วยมือมีการกระจายตัวกว้างกว่ามาก เพราะทุกรอบขึ้นอยู่กับมือผู้ปฏิบัติงาน ระบบตรวจสอบนี้เป็นวิศวกรรมที่ใช้งานมานานแล้ว สิทธิบัตร US 10,522,960 B2 ครอบคลุมการแปลงแรงกดขณะย้ำเป็นสัญญาณคุณภาพรายรอบการทำงาน สายการผลิตสมัยใหม่พัฒนาไปไกลกว่านั้น ผู้ผลิตอุปกรณ์รายงานว่ามีระบบตรวจสอบแบบเรียนรู้ด้วยตนเองที่ปรับตามการสึกหรอของเครื่องมือและล็อตวัตถุดิบ โดยควบคุมอัตราของเสียให้เหลือเพียงเศษเสี้ยวของเปอร์เซ็นต์ และระบบ “ตัดรอยย้ำที่บกพร่อง” จะตัดขั้วต่อที่เสียออกทางกายภาพเพื่อไม่ให้ไปถึงสถานีงานถัดไป สิ่งเหล่านี้ทำไม่ได้ด้วยคีมหนึ่งคู่.
ผู้มีประสบการณ์ในฟอรัม DigiKey สรุปกฎเดียวกันจากอีกมุมหนึ่ง เครื่องมือมือจับเป็นตัวเลือกที่เหมาะสมก็ต่อเมื่อย้ำไม่บ่อยและสามารถทดสอบแรงดึงทุกรอยต่อได้ เมื่อผลิตชุดสายไฟมากกว่า ~500 ชุดต่อเดือน การคำนวณต้นทุนแรงงานเพียงอย่างเดียวก็เริ่มสนับสนุนการใช้แอปพลิเคเตอร์แบบกึ่งอัตโนมัติบนโต๊ะงาน โดยยังไม่รวมเศษงานเสียที่กระบวนการตรวจสอบควบคุมได้ช่วยหลีกเลี่ยง.
วิธีเลือกเครื่องย้ำคอนเน็กเตอร์: รายการตรวจสอบการเลือก 7 ข้อ
เมื่อเลือกระดับเครื่องได้แล้ว การเลือกเครื่องจะขึ้นอยู่กับคำถาม 7 ข้อ พิจารณาตามลำดับ โดย 3 ข้อแรกช่วยตัดตัวเลือกส่วนใหญ่ออกก่อนพิจารณาราคา.- 1.ช่วงขนาดสายไฟและขั้วต่อ. เครื่องอัดรองรับช่วง AWG และขนาดปลอกที่ใช้จริง พร้อมระยะชักและแรงที่เหมาะสมหรือไม่? ขนาดสุดขั้ว (พินขนาดเล็ก หางปลา 4/0) มักต้องใช้เครื่องอีกเครื่อง.
- 2.ความเข้ากันได้กับขั้วต่อ. เครื่องรองรับแอปพลิเคเตอร์หรือแม่พิมพ์สำหรับคอนเน็กเตอร์ที่คุณใช้จริงหรือไม่ เช่น Molex, JST, Deutsch, MC4 และเฟอร์รูล และมีแอปพลิเคเตอร์พร้อมจำหน่ายโดยไม่ต้องรอระยะเวลาส่งมอบนานหรือไม่?
- 3.อัตราการผลิตเทียบกับความหลากหลายของรุ่น. เลือกกำลังการผลิตให้ตรงกับความต้องการ แต่ให้ความสำคัญกับเวลาเปลี่ยนรุ่นการผลิต หากต้องทำงานหลายล็อตที่มีปริมาณน้อย.
- 4.ระบบแอปพลิเคเตอร์และแม่พิมพ์. เครื่องมือการผลิตที่เปลี่ยนได้รวดเร็วและให้ผลซ้ำเดิมช่วยให้คุ้มทุนทุกครั้งที่เปลี่ยนรุ่นการผลิต ตรวจสอบว่าปรับความสูงรอยย้ำได้ละเอียดและล็อกตำแหน่งได้.
- 5.ระบบตรวจสอบแรงย้ำ. สำหรับ Class 2/3 ให้ถือว่า CFM เป็นอุปกรณ์มาตรฐาน ไม่ใช่ตัวเลือก เพราะระบบนี้ทำให้เครื่องอัดกลายเป็นกระบวนการที่ควบคุมได้.
- 6.ความปลอดภัยและอุปกรณ์ป้องกัน. เครื่องอัดย้ำที่ใช้กำลังเป็นจุดเสี่ยงขณะทำงาน OSHA 29 CFR 1910.212 กำหนดให้มีอุปกรณ์ป้องกันที่ช่วยให้มืออยู่ห่างจากบริเวณย้ำ ตรวจสอบอุปกรณ์ป้องกัน ระบบควบคุมแบบใช้มือทั้งสองข้างหรือม่านแสง และเอกสารประกอบก่อนซื้อ.
- 7.บริการสนับสนุนและอะไหล่. แอปพลิเคเตอร์ ทั่งรอง และระบบตรวจสอบมีการสึกหรอ ตรวจสอบความพร้อมของอะไหล่ การสอบเทียบ และบริการในภูมิภาคของคุณ.
แนวโน้มอุตสาหกรรม: ชุดสายไฟ EV สถาปัตยกรรม 800V และการตรวจสอบรอยย้ำด้วย AI
 แรงขับเคลื่อนสองประการกำลังเปลี่ยนโฉมงานย้ำขั้วต่อในช่วงเวลาที่เหลือของทศวรรษนี้ ผู้ซื้อที่วางแผนลงทุนซื้อเครื่องจักรในปี 2026 ควรพิจารณาแรงขับเคลื่อนทั้งสองประการ ประการแรกคือปริมาณการผลิตและความซับซ้อนที่เพิ่มขึ้นจากการเปลี่ยนผ่านสู่ระบบไฟฟ้า เมื่อผู้ผลิตยานยนต์หันมาใช้สถาปัตยกรรมระบบไฟฟ้า 400V และ 800V จำนวนตัวนำและความหลากหลายของวงจรก็เพิ่มขึ้น ขณะที่บทวิเคราะห์ตลาดคาดการณ์ว่าตลาดระบบอัตโนมัติสำหรับสายไฟชุดสายไฟรถยนต์ไฟฟ้าจะเติบโตในอัตรารายปีระดับสองหลักไปจนถึงทศวรรษ 2030 ต้นทุนแรงงานที่สูงขึ้นในภูมิภาคซึ่งเดิมพึ่งพาการประกอบด้วยแรงงาน กำลังผลักดันให้ซัพพลายเออร์ Tier-1 หันมาใช้ระบบอัตโนมัติสำหรับการตัด การปอกสาย และการย้ำขั้วต่อ ซึ่งเมื่อหนึ่งทศวรรษก่อนยังเป็นทางเลือกที่ไม่จำเป็น
แรงขับเคลื่อนประการที่สองคือการย้ายขั้นตอนการตรวจสอบไปยังกระบวนการต้นทาง ปัจจุบันระบบแมชชีนวิชัน AI สามารถตรวจดูรอยย้ำจากหลายมุมโดยเทียบกับ “ตัวอย่างมาตรฐาน” ที่ระบบเรียนรู้ไว้ และตรวจจับข้อผิดพลาดด้านตำแหน่งและรูปทรงได้แบบเรียลไทม์ แทนที่จะพบข้อผิดพลาดภายหลัง ขณะเดียวกัน เครื่องตรวจวัดแรงย้ำก็เชื่อมต่อกับ MES และแดชบอร์ดการบำรุงรักษาเชิงคาดการณ์มากขึ้น ซึ่งต่อยอดจากการตรวจวัดแรงและความถี่ที่อธิบายไว้ในสิทธิบัตร เช่น US 2012/0137486 A1 อย่างไรก็ตาม ควรมองความสามารถนี้ตามความเป็นจริง: บททบทวนทางวิศวกรรมปี 2024 ระบุว่า อุตสาหกรรมยังพัฒนาระบบวิชันไปไม่ถึงขั้นทำให้การประกอบชุดสายไฟเป็นหุ่นยนต์ทั้งหมดหรือบางส่วน เพราะสายไฟเปลี่ยนรูปได้ง่าย ดังนั้น ในระยะใกล้ ความเป็นจริงคือการเพิ่มความแม่นยำของระบบอัตโนมัติในขั้นตอนตัด ปอก และย้ำขั้วต่อที่แยกเป็นกระบวนการเฉพาะ รวมถึงการตรวจสอบในขั้นตอนดังกล่าว ไม่ใช่สายการผลิตที่ทำงานได้โดยไม่ต้องมีคน หากกำลังซื้อเครื่องจักรในตอนนี้ ควรให้ความสำคัญกับเครื่องที่ส่งข้อมูลการตรวจวัดเข้าสู่ระบบคุณภาพได้ เพราะความสามารถนี้จะยังมีความสำคัญต่อไปในอีกห้าปี
คำถามที่พบบ่อย
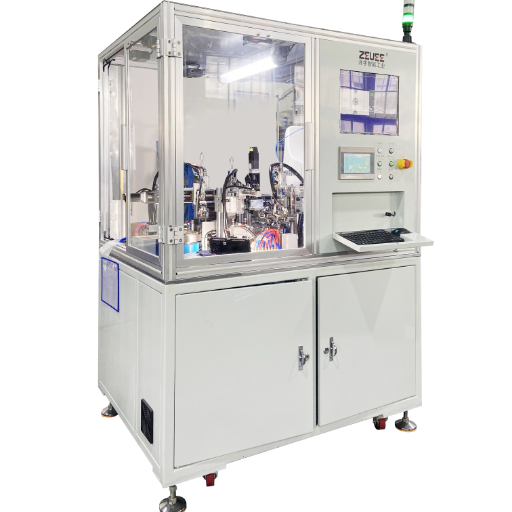
ถาม: เครื่องมือย้ำกับเครื่องย้ำแตกต่างกันอย่างไร?
ดูคำตอบ
เครื่องมือย้ำใช้แรงจากมือ เช่น คีมหรือคีมย้ำแบบล็อก ซึ่งอาศัยแรงบีบและทักษะของผู้ปฏิบัติงานในการกำหนดแรง ส่วนเครื่องย้ำมีแหล่งกำเนิดแรงขับเคลื่อน เช่น ระบบนิวแมติก ไฮดรอลิก หรือเซอร์โวไฟฟ้า พร้อมเครื่องมือการผลิตที่ให้ผลซ้ำได้ และมักมีระบบตรวจวัดแรงย้ำ ในทางปฏิบัติ ความแตกต่างอยู่ที่การควบคุมกระบวนการ: เครื่องจักรทำซ้ำรอยย้ำแบบเดิมได้หลายพันครั้ง ขณะที่ผลจากเครื่องมือมือจะแปรผันตามผู้ใช้งาน
ถาม: เครื่องย้ำคอนเน็กเตอร์เครื่องเดียวรองรับคอนเน็กเตอร์หลายประเภทได้หรือไม่?
ดูคำตอบ
ได้ หากอยู่ในช่วงการใช้งานที่เหมาะสม แท่นกดตั้งโต๊ะหรือเครื่องกดอัตโนมัติสามารถใช้แอปพลิเคเตอร์หรือแม่พิมพ์ที่เปลี่ยนสลับได้ ทำให้โครงเครื่องเดียวรองรับขั้วต่อแบบกระบอกเปิด แบบกระบอกปิด และเฟอร์รูลได้เมื่อเปลี่ยนเครื่องมือการผลิต อย่างไรก็ตาม เครื่องเดียวไม่สามารถรองรับได้ตั้งแต่พินสัญญาณขนาดเล็กไปจนถึงหางปลาขั้วแบตเตอรี่ขนาดใหญ่ เพราะแรงและรูปทรงแม่พิมพ์แตกต่างกันมาก โดยทั่วไปจึงต้องใช้เครื่องจักรเฉพาะอีกเครื่องสำหรับงานปลายสุดของช่วงดังกล่าว
ถาม: ความสูงรอยย้ำคืออะไร และสำคัญอย่างไร?
ดูคำตอบ
ความสูงรอยย้ำคือความสูงของกระบอกตัวนำหลังการย้ำ ซึ่งวัดด้วยไมโครมิเตอร์โดยเทียบกับข้อกำหนดของผู้ผลิตขั้วต่อ ค่านี้สำคัญเพราะเป็นตัวบ่งชี้ระดับการบีบอัดที่วัดและควบคุมได้โดยตรงที่สุด และเพราะค่าเริ่มคลาดเคลื่อนก่อนที่แรงดึงจะเปลี่ยนแปลง ค่าความคลาดเคลื่อนอาจแคบถึง ±0.013 mm สายการผลิตจึงติดตามแนวโน้มความสูงรอยย้ำเป็นการควบคุมคุณภาพประจำวัน แทนการพึ่งพาการทดสอบแรงดึงเพียงอย่างเดียว
ถาม: จะทดสอบคุณภาพของจุดเชื่อมต่อที่ย้ำแล้วได้อย่างไร?
ดูคำตอบ
มี 3 ขั้นตอน และโรงงานที่ควบคุมคุณภาพได้ดีจะใช้ครบทุกขั้นตอน การวัดความสูงรอยย้ำด้วยไมโครมิเตอร์เป็นการควบคุมประจำวัน โดยตรวจเทียบกับข้อกำหนดของขั้วต่อ การทดสอบแรงดึงเป็นการยืนยันความแข็งแรง โดยมาตรฐาน IPC/WHMA-A-620 กำหนดให้ทดสอบอย่างน้อยกับชิ้นงานชิ้นแรกและชิ้นสุดท้ายของแต่ละรอบการผลิต และงาน Class 3 มักตรวจวัดแรงย้ำทุกครั้งที่ย้ำ การวิเคราะห์ภาพตัดขวาง ซึ่งตัดและขัดรอยย้ำก่อนตรวจด้วยกล้องจุลทรรศน์ เป็นวิธีเดียวที่ยืนยันการบีบอัดจนเกิดการปิดผนึกก๊าซได้โดยตรง แผนควบคุมคุณภาพยานยนต์ส่วนใหญ่กำหนดให้ทำกับชิ้นงานแรกและหลังเปลี่ยนเครื่องมือการผลิต โปรดจำไว้ว่าค่าแรงดึงขั้นต่ำเป็นเพียงเกณฑ์ต่ำสุด: การทดสอบของ NASA พบว่าค่าที่ได้จากรอยย้ำมักสูงกว่าเกณฑ์ดังกล่าว 80% หรือมากกว่า ดังนั้นการผ่านการทดสอบแรงดึงเพียงอย่างเดียวจึงไม่ได้ยืนยันว่ากระบวนการได้รับการควบคุมอย่างดี
ถาม: การย้ำดีกว่าการบัดกรีสำหรับคอนเน็กเตอร์ไฟฟ้าหรือไม่?
ดูคำตอบ
สำหรับการเชื่อมต่อสายไฟกับขั้วต่อในอุปกรณ์ที่เคลื่อนที่หรือสั่นสะเทือน โดยทั่วไปนิยมใช้การย้ำ และได้เข้ามาแทนที่การบัดกรีในงานประเภทนี้ส่วนใหญ่ การย้ำที่ถูกต้องจะทำให้เกิดรอยเชื่อมเย็นที่ก๊าซผ่านไม่ได้โดยไม่ต้องให้ความร้อนแก่ตัวนำ และช่วยให้สายไฟยังคงยืดหยุ่นจนถึงกระบอกขั้วต่อ ในทางกลับกัน ตะกั่วบัดกรีจะแทรกซึมเข้าไปในเส้นลวดฝอยและทำให้เกิดช่วงที่แข็ง ซึ่งอาจแตกร้าวเมื่อเกิดการสั่นสะเทือน และเป็นจุดที่มักเกิดความเสียหายในงานเดินสายยานยนต์และการบินและอวกาศ การบัดกรียังคงเหมาะกับงานระดับแผงวงจรและงานสายไฟขนาดเล็กมากบางประเภท แต่สำหรับการเดินสายที่ใช้คอนเน็กเตอร์ การย้ำที่ควบคุมอย่างเหมาะสมมีความทนทานกว่าและผลิตได้เร็วกว่าอย่างมาก
ถาม: เครื่องย้ำอัตโนมัติราคาเท่าไร?
ดูคำตอบ
ณ ปี 2026 ราคาแตกต่างกันมากตามระดับของเครื่องจักร โดยแท่นกดตั้งโต๊ะอยู่ในช่วงราคาต่ำ ขณะที่สายการผลิตตัด ปอก และย้ำอัตโนมัติเต็มรูปแบบพร้อมระบบตรวจวัดมีราคาสูงกว่ามาก ขอใบเสนอราคาโดยระบุประเภทขั้วต่อและปริมาณการผลิตของคุณ เนื่องจากจำนวนแอปพลิเคเตอร์เป็นปัจจัยสำคัญที่กำหนดต้นทุน
เกี่ยวกับคู่มือนี้
คู่มือนี้จัดทำโดยทีมวิศวกรรม ZEUEE ซึ่งออกแบบอุปกรณ์ย้ำคอนเน็กเตอร์และประกอบชุดสายไฟอัตโนมัติ และให้การสนับสนุนการตั้งค่าคุณภาพการย้ำแก่ผู้ผลิตในกว่า 30 ประเทศ ตัวเลขแรงดึง ความสูงรอยย้ำ และมาตรฐานที่ระบุในคู่มือนี้อ้างอิงจากเกณฑ์การยอมรับที่เผยแพร่โดย IPC, UL, IEC, SAE และ NASA พร้อมตรวจสอบเทียบกับประสบการณ์การผลิตของเราเอง
เอกสารอ้างอิงและแหล่งข้อมูล
- ข้อกำหนดและเกณฑ์การยอมรับสำหรับชุดประกอบสายเคเบิลและชุดสายไฟ IPC/WHMA-A-620 (ฉบับแก้ไข F, 2025)IPC International
- คอนเน็กเตอร์สายไฟ UL 486A-486BUL Standards & Engagement
- การเชื่อมต่อแบบไม่บัดกรีและการเชื่อมต่อแบบย้ำ IEC 60352-2:2024International Electrotechnical Commission
- มาตรฐานการปฏิบัติงานสำหรับการย้ำ สายเคเบิล ชุดสายไฟ และการเดินสาย NASA-STD-8739.4NASA
- การศึกษาข้อมูลการทดสอบแรงดึงของรอยย้ำNASA Technical Reports Server (2022)
- ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท 29 CFR 1910.212U.S. OSHA
- US 2012/0137486 A1, อุปกรณ์ย้ำพร้อมระบบตรวจวัดคุณภาพรอยย้ำUSPTO
- US 5,661,897, แอปพลิเคเตอร์สำหรับเครื่องย้ำขั้วต่อUSPTO
- การทดสอบแรงดึงของสายไฟที่ย้ำแล้วASSEMBLY Magazine
- การปรับปรุงคุณภาพรอยย้ำWiring Harness News
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






