Kontaktieren Sie Zeyu lntelligent Industrial Company

Crimpmaschine für Steckverbinder: Typen, Auswahl und Qualität (2026)

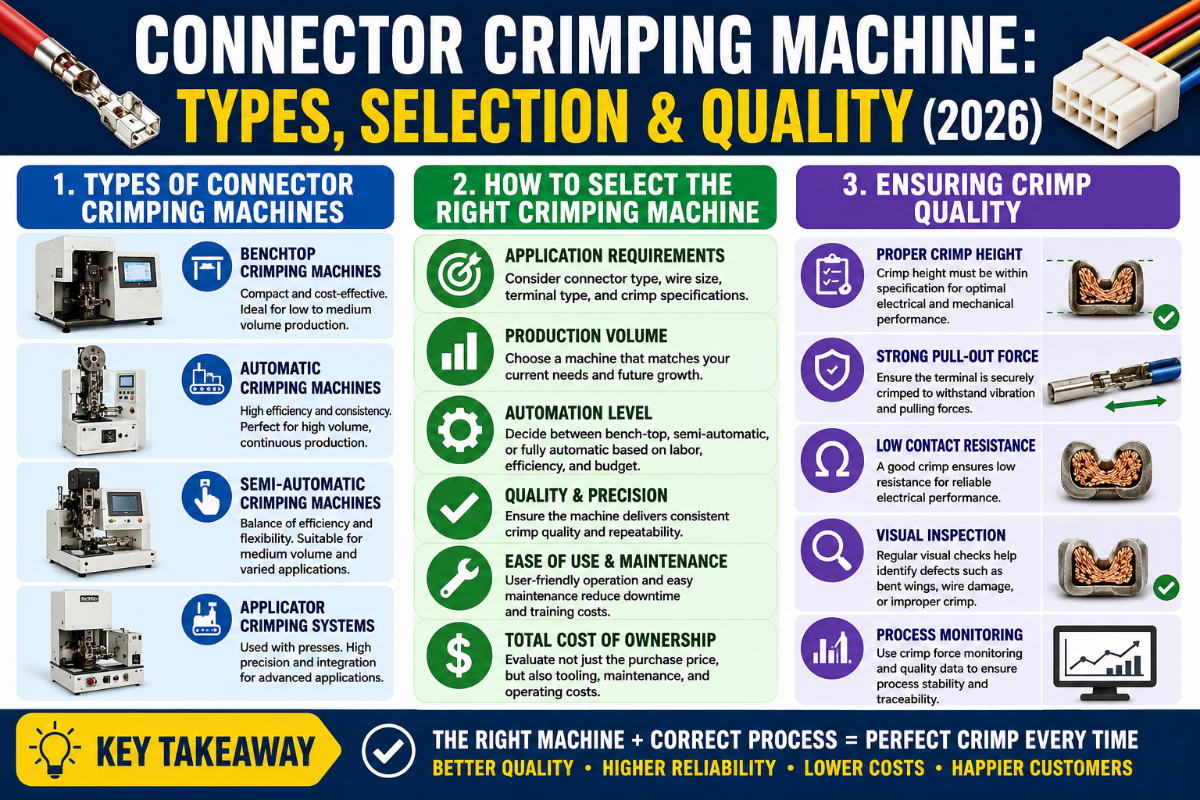
Was eine Crimpmaschine für Steckverbinder tatsächlich leistet (und warum Crimpen dem Löten überlegen ist)
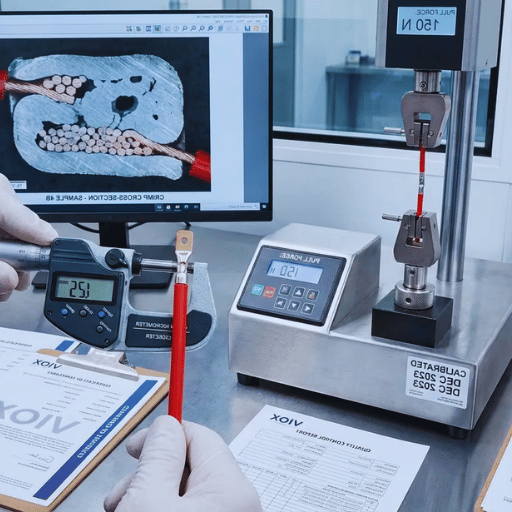 Im Kern bringt eine Crimpmaschine eine präzise, wiederholbare Kraft auf, die den Kontakthülsenschaft um die Leiterlitzen verformt. Litzen und Kontaktmetall fließen ineinander, bis die Luftspalten verschwinden und die Kontaktstelle gasdicht ist. So gelangt kein Sauerstoff an die Grenzfläche, und es kann keine Oxidschicht entstehen, die den Widerstand mit der Zeit erhöht. Deshalb hat das Crimpen das Löten bei den meisten elektrischen Kontaktierungen verdrängt: Es erhitzt den Leiter nicht, erfordert kein anschließend zu entfernendes Flussmittel und stellt die Verbindung in deutlich weniger als einer Sekunde her. Fertigungsnormen wie NASA-STD-8739.4 beschränken gecrimpte Kontakte aus genau diesem Grund sogar auf Litzenleiter: Massivdraht kann sich unter Druck nicht so verteilen wie ein Litzenbündel.
Für bestimmte Arbeiten auf Leiterplatten hat das Löten weiterhin seinen Platz. Bei einer Verbindung zwischen Kabel und Kontakt bringt es jedoch deutliche Nachteile mit sich. Das Lot zieht zwischen die Litzen und bildet einen steifen Bereich, der bei Vibrationen brechen kann – ein ernstes Problem bei Kabeln für die Automobilindustrie und die Luft- und Raumfahrt. Bei einer korrekten Crimpverbindung bleiben die Litzen dagegen bis an den Kontakthülsenschaft flexibel. Der Nachteil: Eine Crimpverbindung lässt optisch kaum Spielraum für Fehler. Eine Verbindung, die einwandfrei aussieht, kann im Kontakthülsenschaft trotzdem zu wenig komprimiert sein. Genau deshalb stützt sich der Rest dieses Leitfadens so stark auf gemessene Qualität statt auf das Aussehen.
Die vier Leistungsklassen von Crimpmaschinen: vom Handwerkzeug bis zur vollautomatischen Maschine
Crimpmaschinen gibt es in vielen Ausführungen. Die falsche Leistungsklasse kostet in beide Richtungen Geld: Wer für eine Reparaturwerkbank eine Presse überdimensioniert, gibt zu viel aus; wer ein Handwerkzeug für einen Fertigungsauftrag einsetzt, für den es nie vorgesehen war, kämpft mit dem Prozess. Die meisten Betriebe lassen sich einer von fünf Stufen zuordnen. Im Folgenden werden die entscheidenden Eignungsmerkmale jeder Stufe anhand messbarer Eigenschaften statt Marketingkategorien bewertet. Der Schritt von manueller zu automatischer Verarbeitung hängt vor allem vom Zuführ- und Werkzeugsystem ab. Patente wie CN110603691A beschreiben austauschbare Applikatoren, mit denen sich auf einem angetriebenen Maschinengestell viele verschiedene Kontakte verarbeiten lassen.Bewertung der Automatisierungsstufen
| Merkmal | Handcrimpzange | Manuelle Tischpresse | Pneumatische Presse | Halbautomatische Maschine | Vollautomatische Maschine |
|---|---|---|---|---|---|
| Typische Ausbringung | 50–100/hr | 150–300/hr | 300–600/hr | 600–1,200/hr | bis zu ~1,800/hr |
| Kraftquelle | Handkraft | Hebel/manuell | Druckluft | Servo/elektrisch | Servo + Zuführung |
| Wiederholgenauigkeit | Bedienerabhängig | Mittel | Gut | Hoch | Am höchsten (Cpk-gesteuert) |
| Crimpkraftüberwachung | Nein | Optional | Optional | Üblich | Standard, 100 % |
| Umrüstzeit | Sekunden (Werkzeugwechsel) | Minuten (Matrize) | Minuten (Applikator) | Minuten (Applikator) | Länger (Programm + Zuführung) |
| Bedienerqualifikation | Hoch | Mittel | Niedrig bis mittel | Niedrig | Nur beim Einrichten |
| Abisolieren + Ablängen | Separat | Separat | Separat | Oft integriert | Integriert |
| Relative Kosten je Crimp | Geringste Investition, höchster Arbeitsaufwand | Niedrig | Mittel | Bei hohem Volumen niedrig | Bei hohem Volumen am niedrigsten |
| Am besten geeignet für | Reparaturen, Prototypenbau | Kleine Stückzahlen, viele Varianten | Auftragsfertiger | Kleinserien für OEMs | Kabelbaumfertigung in großen Stückzahlen |
Die Maschine auf den Steckverbinder abstimmen: offene und geschlossene Crimpkontakte, Aderendhülsen und Kontakte bestimmter Marken
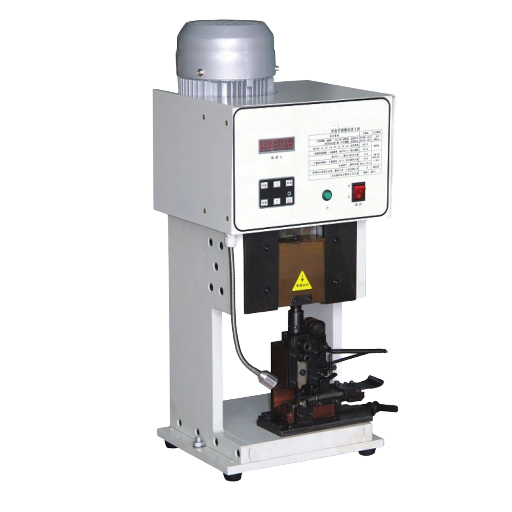 Eine Crimpmaschine ist nur so universell wie ihre Werkzeuge. Die Presse liefert die Kraft; ein austauschbarer Applikator oder Matrizensatz bestimmt, welcher Kontakt verarbeitet werden kann. Legen Sie zuerst Ihre Steckverbinderfamilie fest und wählen Sie anschließend eine Maschine, die die passenden Werkzeuge aufnimmt. Wer umgekehrt vorgeht, endet leicht mit einer Presse, die den wichtigsten Steckverbinder des Betriebs nicht crimpen kann.
Kann eine Crimpmaschine für Steckverbinder unterschiedliche Steckverbindertypen verarbeiten?
Ja, aber dank der Werkzeuge, nicht durch Zauberei. Tisch- und automatische Pressen können mit austauschbaren Applikatoren bestückt werden (das US-Patent US 5.661.897 beschreibt den klassischen Applikator mit Amboss, Verstemmvorrichtung und Kontaktrolle). So kann dieselbe Maschine morgens einen offenen Crimpkontakt für die Automobilindustrie und nach dem Applikatorwechsel am Nachmittag einen geschlossenen Ringkabelschuh verarbeiten. Eine einzelne Maschine kann jedoch nicht den gesamten Bereich von Signalkontakten für 30 AWG bis zu Batteriekabelschuhen für 4/0 abdecken: Kraft, Hub und Matrizen-Geometrie unterscheiden sich zu stark. Die meisten Fertigungsteams entscheiden sich für eine Pressenfamilie, die ihren realistischen Kontaktbereich abdeckt, und akzeptieren, dass sie für die Extrembereiche ein zweites Werkzeug benötigen. Die gängigen Kontaktfamilien lassen sich wie folgt einteilen:- ✔Offene Crimpkontakte (DuPont, JST, Molex, Deutsch, Delphi, TE): U- oder B-förmige Laschen, die sich um den Leiter und mit einem zweiten Laschensatz um die Isolierung legen; bei Kontaktabständen von etwa 2,5 mm bis hinunter zu 1,0 mm. Der Arbeitstyp für OEMs; erfordert eine präzise Ausrichtung des Applikators.
- ✔Geschlossene Crimpkontakte (Ringkabelschuhe, Flachstecker, Stoßverbinder): ein vorgeformtes Rohr, in das der Draht eingeführt wird; gecrimpt mit einer Matrize aus Aufnahme und Stempel.
- ✔Aderendhülsen: Hülsen für Litzenleiter, die in Schraubklemmen eingeführt werden; quadratisch, sechseckig oder trapezförmig gecrimpt.
- ✔Kabelschuhe und große Kabel: Batterie- und Leistungskontakte von 8 AWG bis 4/0, meist mit hydraulischen oder schweren pneumatischen Pressen verarbeitet.
- ✔Solarsteckverbinder MC4 und Koaxialstecker: spezielle Geometrien mit eigenen Matrizen; zunehmende Stückzahlen durch Solar- und HF-Anwendungen.
Crimphöhe, Auszugskraft und Kompression: das Dreieck der Crimpintegrität
Drei Messwerte entscheiden darüber, ob ein Crimp einwandfrei ist. Sie sind voneinander abhängig: Wird einer verändert, reagieren die anderen. Wir nennen dies das Dreieck der Crimpintegrität: Crimphöhe, Auszugskraft und Leiterkompression. Wer versteht, wie diese Faktoren zusammenwirken, kann Crimps gezielt messen, statt ihre Qualität zu erraten. Die Crimphöhe ist die komprimierte Höhe des Leiterkontakts, gemessen mit einer Mikrometerschraube, nicht mit einem Messschieber. Die Toleranz ist eng: Kontakt-Hersteller geben sie üblicherweise mit einer Genauigkeit von etwa 0,02 mm vor. Sie ist der am einfachsten kontrollierbare Messwert an der Maschine. Deshalb wird sie mit einem Mikrometer gemessen, das auf 0,001 mm auflöst, und nicht mit einem Messschieber. Die Leiterkompression ist das Ergebnis: Bei einem einwandfreien Crimp wird das Litzenbündel auf etwa 75–85 % seines losen Querschnitts komprimiert, also um etwa 15–25 % reduziert. Werkzeughersteller wie Mecal streben bei offenen Crimpkontakten einen Bereich von 17–24 % an. Bei einem kleinen Kontakt kann zwischen einem guten und einem gequetschten Crimp ein Hub des Kontakthülsenschafts von nur 0,1–0,3 mm liegen. Im Querschnitt sieht ein guter Crimp wie eine Wabenstruktur aus Litzen ohne Hohlräume aus. Die Auszugskraft ist der Nachweis durch Zugprüfung: Sie gibt an, wie stark am Kabel gezogen werden kann, bevor es sich vom Kontakt löst.Mindest-Auszugskraft nach Kabelquerschnitt (Pfund), nach Norm
| AWG | SAE AS7928 | MIL-T-7928G | UL 486A | DIN 41611/3 | NASA-STD-8739.4 |
|---|---|---|---|---|---|
| 30 | 2.1 | — | — | — | — |
| 22 | 15 | 15 | 8 | 11.1 | 13 |
| 20 | 19 | 19 | 13 | 17.1 | 21 |
| 16 | 50 | 50 | 30 | 39.8 | 41 |
| 12 | 110 | 110 | 70 | 92.1 | 103 |
Zusammengestellt aus veröffentlichten Abnahmetabellen von UL 486A-B, MIL-T-7928G, SAE AS7928 und NASA-STD-8739.4. Prüfen Sie die Angaben stets anhand der aktuellen Norm und Ihrer Kontaktspezifikation.
„Eine bestandene Zugprüfung beweist keinen guten Crimp, sondern nur, dass er nicht völlig unzureichend ist. Wir behandeln die Mindest-Auszugskraft als Untergrenze und überwachen die Crimphöhe per SPC, denn dieser Messwert verändert sich, bevor die Auszugskraft überhaupt nachlässt.“Diese Einschätzung wird durch konkrete Daten gestützt. Bei NASA-Prüfungen von gecrimpten Kontakt-Leiter-Paaren überschritten die meisten Muster die Mindestanforderung an die Auszugskraft um mehr als 100 % und erreichten im Durchschnitt mindestens 182 % des Mindestwerts (NASA NTRS, 2022). Anders gesagt: Die veröffentlichten Mindestwerte für die Auszugskraft sind grobe Abnahmegrenzen, keine fein abgestuften Qualitätsmerkmale. Ein Crimp, der die Untergrenze deutlich übertrifft, kann dennoch eine allmähliche Verschiebung der Crimphöhe aufweisen. Deshalb verfolgen Fertigungslinien Crimphöhe und Querschnitt und verwenden die Zugprüfung als zusätzliche Absicherung.
Crimps richtig beurteilen: Praxisleitfaden zu den 9 häufigsten Crimpfehlern
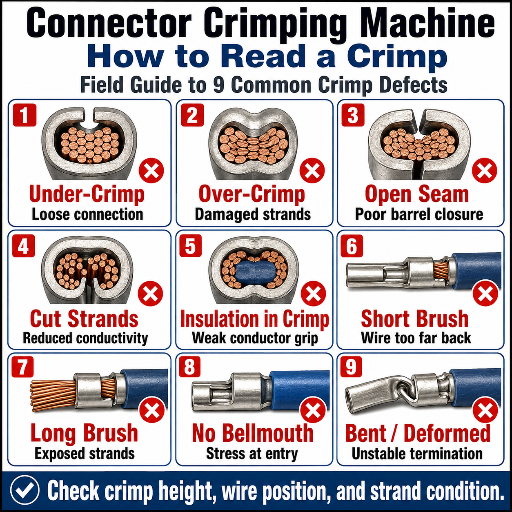 Wenn ein Crimp bei einem Audit durchfällt, lässt sich der Fehler meist auf eines von neun Mustern zurückführen. Dieser Praxisleitfaden führt vom Symptom über die Ursache bis zur Abhilfe. Die meisten Fehler gehen auf die Werkzeugeinstellung oder eine abdriftende Crimphöhe zurück, nicht auf den Bediener. Einige dieser Fehler werden inzwischen automatisch erkannt: Patent US 2012/0137486 A1 beschreibt einen Kraftsensor, der anhand der Form der Kraft-Hub-Kurve einen fehlerhaften Crimp erkennt.
| Fehlerart | Sichtbares Fehlerbild | Ursache | Abhilfe |
|---|---|---|---|
| Zu schwach gecrimpt | Lose Litzen, zu große Crimphöhe | Zu geringe Kraft; Crimphöhe zu groß | Crimphöhe auf den Sollwert verringern; Kraft prüfen |
| Zu stark gecrimpt | Abgeflachter Kontakthülsenschaft, durchtrennte Litzen | Crimphöhe zu gering; falsche Matrize | Crimphöhe in den Bereich von 75–85 % anheben |
| Fehlende/zu große Aufweitung am Hülsenende | Keine oder übermäßige Aufweitung an den Enden des Kontakthülsenschafts | Werkzeug falsch ausgerichtet; Amboss verschlissen | Applikator neu ausrichten; Amboss ersetzen |
| Crimp außermittig | Kontakthülsenschaft einseitig umgelegt | Kontaktzuführung/-positionierung fehlerhaft | Zuführung und Positionierer neu einstellen |
| Isolierung im Leitercrimp | Kabelmantel unter dem Leitercrimp eingeklemmt | Abisolierlänge zu groß; Positionierung fehlerhaft | Abisolierlänge korrigieren; Sitz prüfen |
| Blanker Leiter im Isoliercrimp | Leiter unter der Isolierfixierung | Abisolierlänge zu kurz | Abisolierlänge vergrößern; Kontakt neu positionieren |
| Fehlende/durchtrennte Litzen | Weniger Litzen als im Kabel vorhanden | Beschädigung durch Schneidmesser; beim Übercrimpen abgeschert | Schneidmesser prüfen; Crimphöhe erhöhen |
| Aufgespreizte Leiterlitzen | Litzen vor dem Kontakthülsenschaft aufgefächert | Litzen verdrillt; Zuführungszeitpunkt | Abisolieren/Zuführung einstellen; Litzen vorab verdrillen |
| Beschichtung des Kontakts gerissen | Zinn/Gold blättert im Crimpbereich ab | Zu starke Kompression; spröde Beschichtung | Kompression verringern; Fertigungslos prüfen |
Normen für Crimpqualität: IPC/WHMA-A-620, UL und Auszugskraftprüfungen
Beim Kauf oder Verkauf gecrimpter Baugruppen bilden drei Normen den Rahmen für die Qualitätsanforderungen. Wer die richtige Norm in der Bestellung nennt, vermeidet die meisten Qualitätsstreitigkeiten von Anfang an. Die Normen überschneiden sich, decken aber nicht dieselben Bereiche ab. Es lohnt sich daher zu wissen, wofür jede gilt.Wie prüfen Sie die Crimpqualität?
Mit drei Prüfebenen. Erstens die Crimphöhe, täglich mit einer Mikrometerschraube anhand der Kontaktspezifikation des Herstellers gemessen. Zweitens die Zugprüfung (Zugversuch), bewertet nach den Abnahmekriterien von IPC/WHMA-A-620. In der üblichen Fertigungspraxis werden dabei mindestens das erste und das letzte Teil eines Fertigungslaufs einer Zugprüfung unterzogen. Bei besonders zuverlässigkeitskritischen Anwendungen der Klasse 3 wird häufig zusätzlich jeder Crimp mit einer Crimpkraftüberwachung geprüft. Drittens die regelmäßige Querschliffanalyse (Mikrografie), die bei den meisten Qualitätsplänen der Automobilindustrie beim Erstmuster und nach jeder Werkzeugänderung erforderlich ist. Nur mit dieser Methode lässt sich die gasdichte Kompression direkt nachweisen. Zugprüfung und Crimphöhe sichern die tägliche Produktion ab; die Mikrografie weist die metallurgische Verbindung nach. Hier ein kurzer Überblick über die Normen:- ✔IPC/WHMA-A-620 Rev F (2025): die aktuelle Abnahmenorm für Kabel- und Kabelbaum-Baugruppen, veröffentlicht im Oktober 2025 als Ersatz für Rev E. Rev F enthält aktualisierte Tabellen zur Crimp-Auszugskraft und Kriterien für Querschliffe. Außerdem präzisiert sie für die Klassen 1/2/3, was als Prozessindikator und was als Fehler gilt.
- ✔UL 486A-B: nordamerikanische Mindestwerte für die Auszugskraft nach Kabelquerschnitt. Beachten Sie den Geltungsbereich: Bestimmte Kontaktarten wie flache Schnellanschlusslaschen sowie blanke oder isolierte Aderendhülsen sind ausgenommen. Die Tabelle deckt also nicht alle Steckverbinder ab, die Sie crimpen.
- ✔IEC 60352-2:2024: die internationale Norm, die speziell für lötfreie Crimpverbindungen und deren Prüfverfahren erstellt wurde. Sie ist die unmittelbarste Crimpnorm für die globale Lieferkette, schließt jedoch das Crimpen von Koaxialsteckern aus.
- ✔SAE, MIL und NASA-STD-8739.4: Abnahmetabellen für bestimmte Branchen wie Luft- und Raumfahrt, Verteidigung und Raumfahrt, die häufig höhere Mindestwerte als UL vorgeben.
Wann rechnet sich Automatisierung? Die Zuverlässigkeitslücke beim Handcrimpen
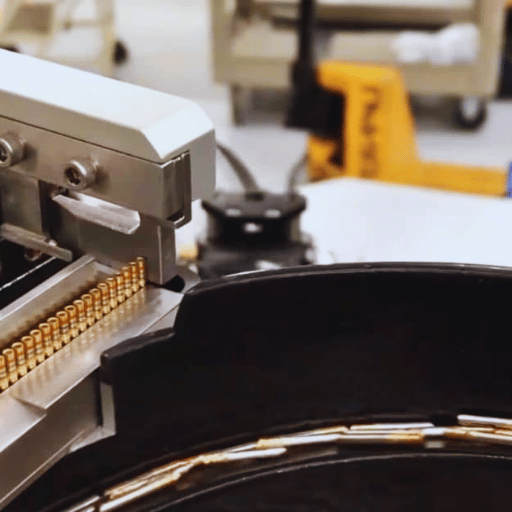 Die meisten Käufer hören als Argument für eine Maschine zuerst die höhere Geschwindigkeit. Doch das ist nur die halbe Begründung. Die wichtigere Hälfte nennen wir die Zuverlässigkeitslücke beim Handcrimpen: die Streuung der Crimpqualität zwischen einer Person und einem statistisch überwachten Prozess. Erfahrene Bediener können bei einem einzelnen Crimp dieselbe Qualität wie eine Maschine erreichen. Was sie nicht leisten können: dieses Ergebnis über eine ganze Schicht hinweg ohne Abweichungen durch Ermüdung, Griff und Kontaktpositionierung aufrechtzuerhalten.
Die Prozessfähigkeit macht das messbar. Ein Prozess, der als sicher innerhalb der Toleranz gilt, weist einen Cpk-Wert von etwa 1.67 oder höher auf. Eine automatische Presse mit Crimpkraftüberwachung hält Kraft und Crimphöhe so konstant, dass dieser Bereich erreichbar ist. Beim manuellen Crimpen ist die Streuung deutlich größer, weil jeder Zyklus von der Hand abhängt. Die Überwachung selbst ist bewährte Technik: Patent US 10.522.960 B2 beschreibt, wie der Crimpdruck in ein Qualitätssignal für jeden Zyklus umgewandelt wird. Moderne Fertigungslinien gehen noch weiter: Anlagenhersteller berichten von selbstlernenden Überwachungssystemen, die Werkzeugverschleiß und Fertigungslos berücksichtigen und die Ausschussquote auf einen kleinen Bruchteil eines Prozents begrenzen. Systeme zum Abschneiden fehlerhafter Crimpkontakte trennen einen mangelhaften Kontakt physisch ab, sodass er die nächste Station nicht erreichen kann. Mit einer Zange ist all das nicht möglich.
Praktiker im DigiKey-Forum kommen von der anderen Seite zur selben Regel: Ein Handwerkzeug ist nur dann die richtige Wahl, wenn Sie selten crimpen und jede Verbindung einer Zugprüfung unterziehen können. Bei mehr als etwa 500 Kabelbäumen pro Monat sprechen allein die Arbeitskosten für einen halbautomatischen Tischapplikator – noch bevor der Ausschuss berücksichtigt wird, den ein überwachter Prozess vermeidet.
So wählen Sie eine Crimpmaschine für Steckverbinder aus: Checkliste mit 7 Kriterien
Sobald die Leistungsklasse feststeht, hängt die Maschinenwahl von sieben Fragen ab. Gehen Sie sie der Reihe nach durch. Die ersten drei grenzen den Großteil des Angebots ein, bevor der Preis überhaupt eine Rolle spielt.- 1.Kabel- und Kontaktbereich. Deckt die Presse Ihren tatsächlichen AWG-Bereich und Ihre Kontakthülsengrößen ab, mit passendem Hub und ausreichender Kraft? Für Extrembereiche (feine Kontaktstifte, Kabelschuhe für 4/0) ist meist eine zweite Maschine erforderlich.
- 2.Kompatibilität mit Kontakten. Lassen sich Applikatoren oder Matrizen für Ihre tatsächlichen Steckverbinder einsetzen – Molex, JST, Deutsch, MC4 und Aderendhülsen? Sind diese Applikatoren ohne lange Lieferzeit verfügbar?
- 3.Durchsatz und Variantenmix. Stimmen Sie die Ausbringung auf den Bedarf ab. Wenn Sie viele kurze Aufträge bearbeiten, sollten Sie die Umrüstzeit besonders stark gewichten.
- 4.Applikator- und Matrizensystem. Schnellwechsel und wiederholgenaue Werkzeuge zahlen sich bei jedem Umrüsten aus. Prüfen Sie, ob sich die Crimphöhe fein einstellen und zuverlässig arretieren lässt.
- 5.Crimpkraftüberwachung. Bei Anwendungen der Klasse 2/3 sollte CFM Standard und keine Option sein. Erst dadurch wird die Presse zu einem kontrollierten Prozess.
- 6.Sicherheit und Schutzvorrichtungen. Eine angetriebene Crimppresse birgt eine Gefahr an der Arbeitsstelle. OSHA 29 CFR 1910.212 verlangt Schutzvorrichtungen, die Hände vom Crimpbereich fernhalten. Prüfen Sie vor dem Kauf die Schutzvorrichtung, Zweihand- oder Lichtvorhangsteuerungen und die Dokumentation.
- 7.Service und Ersatzteile. Applikatoren, Ambosse und Überwachungssysteme verschleißen. Prüfen Sie, ob Ersatzteile, Kalibrierung und Service in Ihrer Region verfügbar sind.
Branchenausblick: EV-Kabelbäume, 800-V-Architekturen und KI-gestützte Crimpprüfung
 Zwei Entwicklungen verändern das Crimpen von Steckverbindern bis zum Ende des Jahrzehnts. Wer für 2026 eine Investition plant, sollte beide berücksichtigen. Erstens steigen durch die Elektrifizierung Volumen und Komplexität. Während Automobilhersteller auf 400V- und 800V-Architekturen umstellen, nehmen die Zahl der Leiter und die Vielfalt der Stromkreise zu. Marktanalysen prognostizieren, dass das Segment für die Automatisierung der EV-Kabelbaumfertigung bis in die 2030er-Jahre jährlich zweistellig wächst. Steigende Arbeitskosten in traditionellen Fertigungsregionen bewegen Tier-1-Zulieferer dazu, Schneiden, Abisolieren und Crimpen zu automatisieren – Prozesse, die vor einem Jahrzehnt noch optional waren.
Die zweite Entwicklung ist die zunehmende Prüfung bereits in vorgelagerten Prozessschritten. KI-Bildverarbeitungssysteme erfassen Crimpverbindungen inzwischen aus mehreren Blickwinkeln und vergleichen sie mit einem angelernten „Goldmuster“. So erkennen sie Positions- und Geometriefehler in Echtzeit statt erst im Nachhinein. Crimpkraftüberwachungssysteme werden zudem zunehmend in MES- und Dashboards für die vorausschauende Wartung eingebunden. Dies baut auf der in Patenten wie US 2012/0137486 A1 beschriebenen Überwachung von Kraft und Frequenz auf. Dabei sollte man die Entwicklung jedoch realistisch einordnen: Eine technische Fachübersicht von 2024 stellt fest, dass die Branche bei Bildverarbeitungssystemen noch nicht so weit ist, die Kabelbaum-Montage vollständig oder teilweise zu robotisieren – die Drähte sind zu verformbar. Kurzfristig bedeutet das: Der einzelne Prozessschritt aus Schneiden, Abisolieren und Crimpen sowie die zugehörige Prüfung werden stärker automatisiert, eine mannlose Fertigungslinie ist jedoch nicht in Sicht. Wer jetzt kauft, sollte eine Maschine bevorzugen, deren Überwachungsdaten in das eigene Qualitätssystem eingespeist werden können. Diese Fähigkeit wird auch in fünf Jahren noch wichtig sein.
Häufig gestellte Fragen
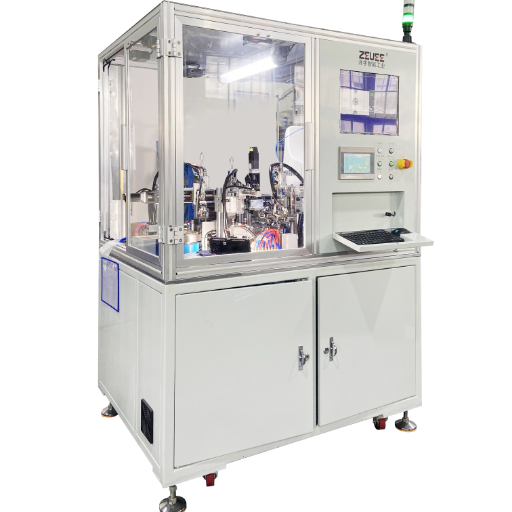
F: Was ist der Unterschied zwischen einem Crimpwerkzeug und einer Crimpmaschine?
Antwort anzeigen
Ein Crimpwerkzeug wird von Hand betätigt – etwa eine Zange oder eine Ratschen-Crimpzange, bei der die Crimpkraft von Griffstärke und Technik des Bedieners abhängt. Eine Crimpmaschine verfügt über eine Kraftquelle (pneumatisch, hydraulisch oder servoelektrisch), reproduzierbare Werkzeuge und häufig auch eine Crimpkraftüberwachung. Der entscheidende Unterschied liegt in der Prozesskontrolle: Die Maschine erzeugt tausendfach denselben Crimp, während das Ergebnis bei einem Handwerkzeug von der Person abhängt, die es bedient.
F: Kann eine Crimpmaschine für Steckverbinder verschiedene Steckverbindertypen verarbeiten?
Antwort anzeigen
In einem sinnvollen Umfang: ja. Eine Tisch- oder automatische Presse kann mit austauschbaren Applikatoren oder Matrizen ausgestattet werden. Nach einem Werkzeugwechsel kann sie daher offene und geschlossene Crimpkontakte sowie Aderendhülsen verarbeiten. Sie kann jedoch nicht das gesamte Spektrum von feinen Signalkontakten bis zu großen Batterieanschlüssen abdecken: Crimpkraft und Werkzeuggeometrie unterscheiden sich zu stark. Für die jeweiligen Extrembereiche ist daher in der Regel eine zweite, dedizierte Maschine erforderlich.
F: Was ist die Crimphöhe und warum ist sie wichtig?
Antwort anzeigen
Die Crimphöhe ist die Höhe des Leitercrimpbereichs nach dem Crimpen. Sie wird mit einem Mikrometer gemessen und mit der Spezifikation des Kontaktherstellers verglichen. Sie ist wichtig, weil sie ein besonders direkter und kontrollierbarer Indikator für die Kompression ist und sich verändert, bevor sich die Auszugskraft verändert. Die Toleranzen können bis zu ±0,013 mm betragen. Deshalb überwachen Fertigungslinien die Crimphöhe täglich als Teil ihrer Qualitätskontrolle, statt sich allein auf Auszugstests zu verlassen.
F: Wie wird die Qualität einer Crimpverbindung geprüft?
Antwort anzeigen
Dafür gibt es drei Prüfebenen, die in gut geführten Betrieben alle zum Einsatz kommen. Die Crimphöhe wird täglich mit einem Mikrometer gemessen und mit der Kontaktspezifikation abgeglichen. Der Zugversuch (Auszugstest) weist die Festigkeit nach. IPC/WHMA-A-620 fordert ihn mindestens am ersten und letzten Teil eines Fertigungslaufs. Bei Arbeiten der Klasse 3 wird die Crimpkraft häufig bei jedem Crimp überwacht. Bei der Querschliffanalyse wird ein Crimp aufgeschnitten, poliert und unter dem Mikroskop untersucht. Nur dieses Verfahren bestätigt direkt die gasdichte Kompression. In den meisten Prüfplänen der Automobilindustrie ist es für das Erstmuster und nach jedem Werkzeugwechsel vorgeschrieben. Dabei gilt: Die Mindestwerte für die Auszugskraft sind Untergrenzen. NASA-Tests ergaben, dass Crimps sie regelmäßig um 80 % oder mehr übertreffen. Ein bestandener Zugversuch allein belegt daher keinen gut kontrollierten Prozess.
F: Ist Crimpen bei elektrischen Steckverbindern besser als Löten?
Antwort anzeigen
Bei Kabel-Kontakt-Verbindungen in Geräten, die bewegt oder Vibrationen ausgesetzt werden, wird Crimpen im Allgemeinen bevorzugt und hat das Löten bei den meisten solchen Anwendungen verdrängt. Ein korrekt ausgeführter Crimp bildet eine gasdichte Kaltschweißverbindung, ohne den Leiter zu erhitzen, und hält das Kabel bis unmittelbar an den Crimpbereich flexibel. Lot hingegen zieht in die Litzen ein und bildet einen starren Übergang, der durch Vibrationen brechen kann – eine bekannte Fehlerursache bei Kabeln in der Automobilindustrie und Luft- und Raumfahrt. Löten eignet sich weiterhin für bestimmte Arbeiten auf Leiterplatten und mit sehr feinen Drähten. Bei konfektionierten Kabeln ist ein sachgerecht überwachter Crimp jedoch langlebiger und deutlich schneller herzustellen.
F: Wie viel kostet eine automatische Crimpmaschine?
Antwort anzeigen
Im Jahr 2026 variieren die Preise je nach Ausstattungsniveau stark: Tischpressen liegen im unteren Preissegment, während vollautomatische Linien zum Schneiden, Abisolieren und Crimpen mit Überwachung deutlich teurer sind. Fordern Sie ein Angebot auf Basis Ihrer Kontaktvarianten und Stückzahlen an, denn die Anzahl der benötigten Applikatoren ist ein wesentlicher Kostenfaktor.
Über diesen Leitfaden
Dieser Leitfaden wurde vom Entwicklungsteam von ZEUEE erstellt. Das Team entwickelt Anlagen für das automatisierte Crimpen von Steckverbindern und die Kabelbaummontage und unterstützt Hersteller in mehr als 30 Ländern bei der Einrichtung von Crimpqualitätsprozessen. Die Angaben zu Auszugskraft, Crimphöhe und Normen beruhen auf veröffentlichten Abnahmekriterien von IPC, UL, IEC, SAE und NASA und wurden mit unseren eigenen Fertigungserfahrungen abgeglichen.
Referenzen und Quellen
- IPC/WHMA-A-620 Anforderungen und Abnahmekriterien für Kabel- und Kabelbaumkonfektionen (Rev F, 2025)IPC International
- UL 486A-486B Steckverbinder für elektrische LeitungenUL Standards & Engagement
- IEC 60352-2:2024 Lötfreie Verbindungen, CrimpverbindungenInternational Electrotechnical Commission
- NASA-STD-8739.4 Qualitätsstandard für Crimpen, Kabel, Kabelbäume und VerdrahtungNASA
- Studie zu Prüfdaten für die Auszugskraft von CrimpverbindungenNASA Technical Reports Server (2022)
- 29 CFR 1910.212 Allgemeine Anforderungen an alle MaschinenU.S. OSHA
- US 2012/0137486 A1, Crimpvorrichtung mit CrimpqualitätsüberwachungUSPTO
- US 5,661,897, Applikator für eine Crimpmaschine für AnschlusskontakteUSPTO
- Prüfung gecrimpter Kabel auf AuszugskraftASSEMBLY Magazine
- Verbesserung der CrimpqualitätWiring Harness News
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






