Entre em contato com a Zeyu lntelligent Industrial Company

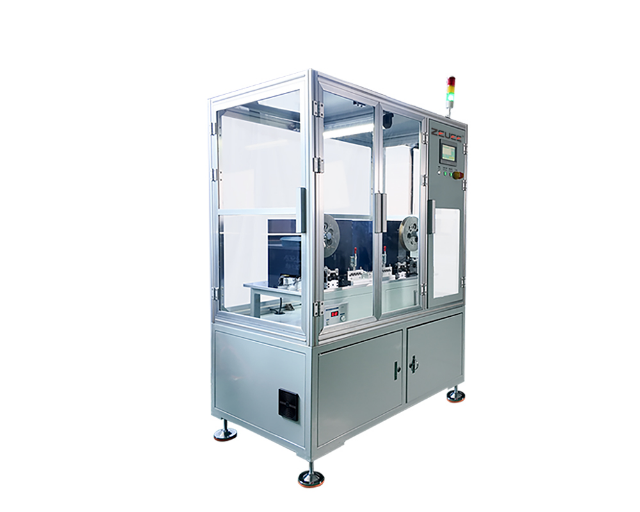
Linha de montagem de conectores ópticos para produção automatizada de conectores de fibra óptica
Linha configurável de máquinas de montagem de conectores de fibra óptica da ZEUEE que processa a fibra nua nas etapas de decapagem, clivagem, aplicação de epóxi, cura, polimento e teste de IL/RL. Desenvolvida para empresas de montagem que precisam manter uma geometria consistente da face final em conectores LC, SC, FC e MPO sem aumentar o quadro de operadores.
Solicite uma cotação para a linha
Soluções de montagem automatizada: desempenho, processo e conformidade
10
Estações: decapagem → clivagem → aplicação de epóxi → cura → polimento → inspeção → teste de IL/RL
7–25 mm
Raio de curvatura da face final conforme a Telcordia GR-326
<0.05 mm
Deslocamento do ápice (<50 µm) conforme GR-326 / IEC 61755
LC·SC·FC·MPO
Compatibilidade com conectores, faces finais UPC e APC
+25%
Aumento típico do rendimento em relação aos 60–70% do processo manual (dados do setor)
ISO 9001:2015
Certificada pela ZEUEE · 30+ países · 10.000+ configurações construtivas
Uma linha de montagem de conectores ópticos substitui as fileiras de micrômetros operados manualmente que ainda predominam nesse setor. Hoje, mais de 75% dos componentes de fibra óptica são montados manualmente, e essa abordagem chegou ao limite: variação entre operadores, rendimento manual estagnado em 60–70% e prazos de entrega cada vez maiores, enquanto cresce a demanda por montagens MPO impulsionada por data centers de hiperescala. A ZEUEE constrói a linha de produção que reduz essa diferença e explica com transparência onde a automação compensa e onde não compensa.
Por que a conectorização manual de fibras ópticas chega ao limite e quando uma linha compensa
O desafio central
Esta é a resposta direta à questão da automação que as empresas de montagem realmente enfrentam. Um conector de fibra óptica é a extremidade de um cabo óptico, terminada, polida e testada. Nela, um núcleo de 9 mícrons precisa se alinhar a outro núcleo de 9 mícrons com uma folga mínima. Fazer esse contato corretamente à mão é demorado, e os números mostram isso: a conectorização manual alcança um rendimento de primeira passagem de 60–70%, e o resultado varia conforme o operador do turno. Sistemas automáticos de conectorização e inspeção buscam resolver esse problema há décadas, como já mostrava a patente US6466310.
Capacidade e demanda
A demanda transforma esse inconveniente em uma limitação real. Um único servidor com oito aceleradores GPU usa cerca de 128 cordões de conexão MPO, e a demanda por fibras ópticas em data centers cresceu cerca de 76% ao ano até 2025. A capacidade de montagem não acompanhou esse ritmo, e os prazos de entrega se aproximam de um ano. Não é possível resolver isso apenas contratando mais pessoas, já que operadores qualificados em polimento já são escassos.
O limite da automação
Uma linha de montagem de conectores ópticos resolve ao mesmo tempo os problemas de volume e consistência: em cada ciclo, todas as estações aplicam a mesma força, o mesmo tempo de permanência e o mesmo limite de inspeção. Mas há uma contrapartida real, e não vamos fingir o contrário: a automação rígida e completa só compensa em processos maduros que produzem mais de 100.000 unidades por ano. A maioria das empresas de montagem trabalha com alta variedade e volumes menores. É por isso que a ZEUEE projeta a linha com estações reconfiguráveis, em vez de uma única máquina fixa, para se adaptar à variedade de conectores sem obrigar a produção a se ajustar à máquina.
Exemplo do setor
Considere uma empresa de montagem contratada que construiu sua reputação com conectores SC polidos manualmente. Quando 2 operadores experientes de polimento se aposentam no mesmo trimestre, o rendimento de primeira passagem cai, não há um processo documentado para orientar os novos contratados e a fila de pedidos cresce enquanto eles avançam na curva de aprendizagem. Esse é o problema silencioso por trás do rendimento: a experiência sai pela porta, e o processo vai junto. A exposição é a mesma para uma oficina regional de montagem e para um fornecedor industrial que amplia a produção para atender a um programa de hiperescala.
Por dentro da linha: 10 estações, da fibra nua ao conector testado
Público: engenharia (principal) · compras (compatibilidade com solicitação de cotação)Os engenheiros do setor descrevem a automação da montagem de fibras como mais difícil do que a montagem de peças rígidas, porque a fibra óptica flexível é difícil de manusear e não existe um processo de montagem padronizado para todas as famílias de conectores. A ZEUEE resolve isso da forma esperada de uma empresa de automação sob medida: cada processo tem sua própria estação, e as estações são adicionadas, removidas ou reequipadas conforme a necessidade. Saber montar manualmente um cabo de fibra óptica é uma coisa; fazer isso em escala e manter a geometria da face final consistente é outra. É nessa diferença que a linha compensa. O fluxo abaixo mostra uma configuração completa para fibra monomodo; um trabalho com conectores rápidos ou rabichos de fibra usa um subconjunto mais curto.
Fluxo de conectorização da ZEUEE em 10 estações
-
#Função da estaçãoParâmetro determinanteControle de qualidade em linha
-
1
Alimentação e corte do cabo
Desbobinamento e corte no comprimento especificadoTolerância de comprimento (mm)Medidor de comprimento -
2
Decapagem da capa e das áreas de acumulação intermediária
Remoção da capa, dos filamentos e do revestimentoComprimento decapado e integridade da fibraInspeção por visão de máquina -
3
Limpeza
Remoção de sujeira, óleo e partículasLimpeza (NASA-STD-8739.5)Verificação óptica da limpeza -
4
Clivagem
Corte perpendicular da extremidade da fibra nuaÂngulo de clivagemInspeção do ângulo por visão de máquina -
5
Dosagem de epóxi
Dosagem e injeção de adesivo na férulaVolume e proporção da misturaPeso dosado -
6
Inserção e cura
Posicionamento da fibra na férula e cura térmicaTemperatura de cura (°C) e tempoRegistro do perfil de cura -
7
Crimpagem e montagem
Fixação do corpo, do protetor e do alívio de tensãoForça de crimpagemRastreamento da força -
8
Polimento
Polimento em várias etapas com filme para PC/UPC/APCPressão, tempo de permanência e granulometria do filmeInspeção da face final por visão de máquina -
9
Inspeção interferométrica
Medição da geometria da face finalRaio de 7–25 mm, ápice <0.05 mmInterferômetro 3D -
10
Teste de IL / RL
Medição da perda de inserção e da perda de retornoLimites de aprovação para IL / RLTeste e classificação óptica
Da bobina de cabo a um conector aprovado na interferometria e no teste óptico: a cadeia completa, o parâmetro que determina cada etapa e a verificação em linha que detecta defeitos antes que cheguem à estação seguinte.
Matriz de decisão: qual configuração de linha atende ao seu trabalho
-
Perfil do trabalhoVolume / anoVariedade de conectoresConfiguração recomendadaPolimento
-
Protótipos de alta variedade / setor militar e aeroespacial
< 20,000LC · SC · FC · STSemiautomatizada, com carregamento manual1–2 -
Cordões de conexão de volume médio
20,000–100,000LC · SC duplexLinha modular com inspeção compartilhada2–4 -
Alto volume de uma única família
> 100,000LC simplex ou MPOLinha completa com IL/RL em linha4–6 -
Programa MPO para data center
> 100,000MPO / MT, 12–24 fibrasLinha dedicada a MPO4–8
A cura térmica do epóxi da férula normalmente mantém 85–120 °C por 30–60 min; somente depois começa o polimento. As estações 8 a 10 são onde se ganha ou se perde a maioria das discussões sobre qualidade, e também onde a máquina supera o trabalho manual por uma margem maior. Um dispositivo de fixação para polimento comporta de 12 a 24 conectores de fibra única, e alguns chegam a 72. Ele aplica pressão e tempo de permanência idênticos em todos, razão pela qual o polimento automatizado passou a ser considerado uma necessidade, e não um luxo, para qualquer empresa de montagem que busque atender a especificações rigorosas. Essa abordagem segue processos documentados em registros de patentes do USPTO, como US8824849B2 (cura do epóxi, corte e polimento com palete) e a patente de 2024 da Senko para dispositivos de fixação de polimento US20240033879A1.
Como o mesmo chassi processa conectores LC simplex em uma semana e MPO de 24 fibras na seguinte, a linha resolve o problema de flexibilidade que a imprensa especializada aponta repetidamente como obstáculo à adoção mais ampla da automação. Para a maioria dos fabricantes de montagens de cabos de fibra óptica, isso importa mais do que a velocidade máxima: a carteira de pedidos muda continuamente, em vez de se limitar a um único código de peça.
Automatizada versus manual: rendimento, perda de inserção e taxa de produção
Público: engenharia + gestão · compras (custos)
Consistência do desempenho
A confiança em uma linha de conectores depende de manter a geometria da face final e o desempenho óptico turno após turno. É razoável que os compradores perguntem se uma empresa chinesa de automação consegue oferecer a consistência esperada de uma marca premium de polidoras. A resposta justa é comparar parâmetros medidos, e não adjetivos. Veja a comparação dos números que determinam se um conector é aprovado ou reprovado.
Cenário de produção
Imagine uma empresa de montagem de telecomunicações que produz cordões de conexão SC/APC para um projeto FTTx. Nas bancadas manuais, o deslocamento do ápice produzido pelo operador do terceiro turno ultrapassa o limite de 50 mícrons, a perda de retorno reprova na inspeção de recebimento do cliente, e um rolo inteiro de cordões acabados fica em quarentena dias depois do envio. Na linha, a estação 9 detecta o mesmo desvio na férula, e apenas uma peça é descartada, em vez de um lote inteiro ficar em quarentena. Essa é a diferença que a consistência faz para um fabricante de montagens de cabos de fibra óptica que trabalha com margens reduzidas. De pequenas e médias empresas de montagem à inclusão na lista de fornecedores aprovados de um comprador da UE, a linha permite que um cliente da ZEUEE mantenha essa especificação sem que uma auditoria do cliente se transforme em um recall.
-
ParâmetroManual / de bancadaLinha automatizada da ZEUEEPor que isso importa
-
Rendimento de primeira passagem
60–70%Busca o aumento de +25% relatado pelo setorO retrabalho é um fator de custo oculto -
Raio de curvatura da face final
Depende do operador7–25 mm (faixa da GR-326)Controla a força de contato físico -
Deslocamento do ápice
Varia conforme a pressão manual< 0,05 mm (<50 µm)Mantém os núcleos em contato -
Consistência do polimento
1 conector / ciclo, variável12–72 / dispositivo de fixação, pressão idênticaRepetibilidade em todo o lote -
Taxa de produção
Horas por loteAté ~10× (linha da classe Corning)Atende aos picos de demanda por MPO -
Dependência do operador
Alta — depende da habilidadeControlada pelo processo e registradaMantém o desempenho mesmo com a rotatividade da equipe
Os números acima são referências do setor, não uma única medição da ZEUEE. A linha automatizada da Corning reduziu o tempo de montagem de conectores de horas para minutos, aumentando a taxa de produção em cerca de dez vezes. A mudança de processos manuais antigos elevou o rendimento de fabricação em aproximadamente 25%. Os resultados obtidos dependem da família de conectores e da fibra recebida, por isso cada linha é enviada com um teste de aceitação usando as próprias peças do cliente antes da aprovação final. A conectorização automatizada com inspeção da face final em linha está bem documentada em registros de patentes (veja US6733184).
“Não vendemos apenas velocidade. Em um trabalho com MPO de 24 fibras, o ganho está em a estação 9 detectar um deslocamento do ápice fora da faixa antes que o conector chegue ao teste óptico. Assim, descarta-se uma férula, e não uma montagem acabada. É isso que realmente aumenta o rendimento.”
Tipos de conectores e geometrias da face final atendidos pela linha
Público: engenharia · compras
Geometria da face final
Perguntar como montar conectores de fibra óptica de diferentes famílias é, na prática, perguntar se uma única linha consegue atender a todo o seu catálogo. Independentemente do corpo do conector, a geometria da face final segue os mesmos 3 parâmetros da Telcordia GR-326: raio de curvatura, deslocamento do ápice e altura da fibra, medidos conforme IEC 61300-3-16/17/23. O que muda entre as famílias é o diâmetro da férula, o dispositivo de fixação e se a face final é plana APC ou abaulada UPC.
Desafios do crescimento do catálogo
O problema aparece assim que o catálogo cresce. Uma empresa do setor militar e aeroespacial que hoje pole férulas SMA de núcleo grande, amanhã conectores LC duplex e, no próximo trimestre, um lote de MPO de 24 fibras enfrenta uma escolha difícil: comprar uma máquina separada para cada família ou encaminhar o excedente às bancadas manuais, onde persiste o problema de rendimento de 60–70%. Uma empresa que avaliamos previa prazos de entrega de 8 semanas para trabalhos com MPO simplesmente porque sua única célula de polimento continuava ocupada com pedidos antigos de ST. Uma linha que possa ser reconfigurada entre famílias, em vez de exigir uma máquina para cada uma, faz a diferença entre aceitar esse pedido e recusá-lo. Os engenheiros da ZEUEE ajustam o ferramental de cada família de conectores à mesma especificação de face final. Essa é a diferença que importa para um comprador industrial quando uma única auditoria do cliente precisa abranger LC, SC e MPO em um mesmo pedido de compra.
Matriz de compatibilidade dos tipos de conectores
Cada família de conectores para a qual a linha é equipada, a classe de férula utilizada, o polimento da face final visado e os programas de montagem em que aparece.
-
Tipo de conectorClasse da férulaPolimento da face finalQuantidade de fibrasPrograma típico
-
LC
Cerâmica de 1,25 mmUPC / APCSimplex / duplexCordões de conexão para data centers -
SC
Cerâmica de 2,5 mmUPC / APCSimplex / duplexFTTx, telecomunicações -
FC
Cerâmica de 2,5 mmUPC / APCSimplexEnsaios e medição -
ST
Cerâmica de 2,5 mmPC / UPCSimplexLegado / industrial -
MPO / MT
MT retangularMultifibra plana / APC12 / 24 fibras800G / infraestrutura de hiperescala -
MU
Cerâmica de 1,25 mmUPC / APCSimplexTelecomunicações de alta densidade -
E2000
Cerâmica de 2,5 mmAPCSimplexRedes metropolitanas / CATV -
SMA / núcleo grande
Metal / especificação militarPlana / PCSimplexSetor militar e aeroespacial, sensoriamento -
Rabicho de fibra / conector rápido
VariadosPré-polido / para instalação em campoSimplexMontagens personalizadas de cabos de fibra óptica
A norma NASA-STD-8739,5A estabelece os critérios de qualidade para a inspeção após o polimento: critérios da face final, condição da férula e limpeza. As estações de visão de máquina e interferometria da linha foram projetadas para atender a esse tipo de requisito de aceitação. Quando um pedido de montagem de fibra pré-terminada inclui diferentes famílias de conectores em um mesmo cabo, a linha troca o ferramental entre as famílias sem uma troca de formato completa. Esse é o sentido prático do processo de fabricação flexível que o setor continua buscando.
Resultados no chão de fábrica: mão de obra, rendimento de primeira passagem e payback
Quanto vale uma montagem de cabo de fibra óptica quando se considera o retrabalho que não aparece na cotação? Essa é a pergunta que uma linha precisa responder para um gerente de fábrica. A forma mais honesta de avaliar é calcular o custo total por conector aprovado, e não olhar apenas o preço da máquina.
60–80%
Redução dos custos de mão de obra relatada com automação
+25%
Aumento do rendimento em relação aos 60–70% do processo manual
~10×
Aumento da taxa de produção (linha da classe Corning)
$23–29
Custo relatado por peça em operação semiautomatizada, conforme o número de turnos
Os valores são médias do setor divulgadas pela Assembly Magazine, não uma garantia medida pela ZEUEE. Uma operação semiautomatizada com carregamento manual foi estimada em $29 por peça em 1 turno, $24 em 2 e $23 em 3. Quanto mais a linha opera, menor fica o custo por conector.
Registro do rendimento de primeira passagem
É aqui que o dinheiro realmente muda de mãos: cada ponto percentual recuperado no rendimento de primeira passagem corresponde a um conector que não precisa ser repolido, retestado ou descartado.
Por 1.000 conectores
Manual a 65%
Automatizado a 90%
Recuperado
Aprovados na primeira passagem
650
900
+250
Retrabalho / descarte
350
100
−250
Parcela da mão de obra dedicada ao retrabalho
Alta
Baixa
60–80% a menos
Prazo de payback da produção manual para a automatizada
O payback depende do volume, e não de expectativas irreais. Abaixo de um limite anual realista, uma linha semiautomatizada é uma compra mais inteligente do que uma linha completa. Vamos informar de que lado desse limite está a sua operação.
O prazo de payback depende do limite de 100.000 unidades por ano indicado pelos dados do setor. Acima dele, uma linha completa com inspeção em linha recupera rapidamente o custo por meio da mão de obra e do rendimento. Abaixo dele, a configuração semiautomatizada modular mantém a mesma qualidade da face final sem exigir um investimento de capital que não seria amortizado. A confiança nessa categoria se constrói ao recomendar ao comprador uma linha menor quando ela é suficiente.
Público: compras (principal) · engenharia (aplicabilidade)
Normas e conformidade consideradas no projeto da linha
Para a equipe de compras, as normas consideradas no projeto da linha são o que distingue uma alegação de um compromisso. Um fornecedor de um programa de defesa que não consegue apresentar dados da face final conforme GR-326 e registros de inspeção NASA-STD-8739.5 não perde apenas uma discussão: perde o contrato, muitas vezes após meses de qualificação. Projetar a linha com base em normas específicas simplifica a conversa durante uma auditoria do cliente no chão de fábrica. É exatamente isso que um comprador industrial dos setores de defesa ou comunicação de dados precisa verificar antes de emitir um pedido de compra. A ZEUEE projeta as estações de conectorização e inspeção conforme normas reconhecidas de aceitação para fibra óptica, em vez de seguir um manual interno.










01/10
Telcordia GR-326
Geometria da face final de conectores monomodo: raio de 7–25 mm, deslocamento do ápice <50 µm e altura da fibra.
IEC 61300-3-16/17/23
Métodos de medição da geometria da face final; classes de contato físico da IEC 61755-3.
NASA-STD-8739,5A
Critérios de qualidade para terminação de fibra óptica: polimento, inspeção da face final e limpeza.
ISO 9001:2015
Sistema de gestão da qualidade da ZEUEE; status de empresa nacional de alta tecnologia e de inovação especializada (SRDI).
Essas são as mesmas referências citadas em todo o setor. Tanto a SENKO quanto a Promet Optics baseiam a aceitação da face final na GR-326 e na série de medições IEC 61300. A literatura do IEEE relaciona diretamente a geometria da face final ao desempenho do conector, e a ISO 9001:2015 rege o sistema de qualidade por trás disso (iso.org). Alinhar a linha a essas normas significa que um conector aprovado aqui também será aprovado na inspeção de recebimento do seu cliente.
Compras, fatores de preço, prazo de entrega, instalação e treinamento
Estratégia de cotação e preços
Uma linha de conectores é um investimento de capital configurado para cada aplicação, e não um produto de catálogo. Por isso, um único preço de tabela seria mais enganoso do que informativo. A cotação depende de alguns fatores específicos. Deixá-los claros desde o início faz parte do planejamento anual de fabricação de um fabricante de montagens de cabos de fibra óptica.
Prazo de entrega e compromisso
Os compradores saem prejudicados quando um fornecedor apresenta um preço fechado e um prazo em semanas aparentemente simples, mas a instalação atrasa e a linha fica sem comissionamento enquanto os pedidos se acumulam. Um programa de data center que reservou uma linha MPO para a rampa do 3º trimestre não pode correr o risco de uma surpresa no comissionamento do 4º trimestre. A ZEUEE apresenta a configuração construtiva, a janela de instalação e o ensaio de aceitação como um único compromisso, para que o risco para o cronograma fique visível antes da assinatura, e não depois.
O que determina a cotação
01
Quantidade de estações e escopo do processo
uma célula de polimento e teste com 3 estações custa muito menos do que uma linha completa com 10 estações.
02
Quantidade de famílias de conectores incluídas no escopo
o ferramental para uma única família LC é mais simples do que o de uma linha que também processa MPO/MT.
03
Nível de inspeção
altera a configuração construtiva: incluir interferometria 3D e classificação IL/RL em linha amplia os recursos e aumenta o custo.
04
Sua meta de taxa de produção
dimensiona a linha, pois a capacidade dos dispositivos de fixação e o paralelismo das estações aumentam conforme o volume anual.
05
Integração
conexão com os sistemas existentes de dosagem, cura ou MES.
Os prazos de entrega em toda a cadeia de suprimentos de fibra óptica se alongaram à medida que as expansões em grande escala absorvem a capacidade; por isso, a recomendação prática é reservar um espaço na produção com antecedência, em vez de insistir em um prazo cotado em semanas que todo o setor está tendo dificuldade para cumprir. Projetos flexíveis de conectores que facilitam a automação são, por si só, uma área ativa de patentes (US11899250), assim como as ferramentas da linha para eles. Todas as linhas ZEUEE incluem instalação, um ensaio de aceitação com suas peças e treinamento dos operadores, além de suporte para peças sujeitas a desgaste.
Entre em contato com a ZEUEE para receber uma cotação detalhada com base na variedade e no volume dos seus conectoresDesempenho e módulos de implantação da linha de conectores ópticos
Estimador de payback: manual para automatizado
Configurador do sistema
Iniciar estimador →
Configurador da linha de conectores ópticos
Arquitetura da linha
Configurar linha de montagem →
Verificador de especificações da geometria da face final
Metrologia e conformidade
Executar verificação das especificações →
Perguntas frequentes: linha de montagem de conectores ópticos
Por que é tão difícil automatizar a montagem de conectores de fibra óptica?
A fibra flexível é mais difícil de manusear do que uma peça rígida, e não existe uma única receita de processo padronizada que funcione para todas as famílias de conectores; por isso, o ferramental que funciona para uma ponteira LC não pode simplesmente ser transferido para uma MT de 24 fibras. Essa fragmentação explica por que a maior parte do trabalho de montagem ainda é feita manualmente e por que a imprensa especializada continua defendendo equipamentos reconfiguráveis e preparados para automação, em vez de uma única máquina fixa. O projeto da ZEUEE baseado em estações responde a isso tratando cada processo como um módulo que pode receber um novo ferramental, em vez de exigir a substituição da linha.
Uma única linha consegue lidar com diferentes configurações de conectores?
Sim. Um único chassi pode ser configurado para LC, SC, FC, ST e MPO com a troca dos dispositivos de fixação e das receitas de polimento.
Como reduzir os custos e, ao mesmo tempo, melhorar a qualidade dos conectores?
Recuperando o rendimento na primeira passagem. Ao sair de uma linha de base manual de 60–70% e chegar ao aumento automatizado de +25% relatado, menos conectores precisam ser repolidos, testados novamente ou descartados, e a mão de obra para retrabalho cai 60–80%.
Nosso volume é suficiente para justificar uma linha completa?
A automação inline completa costuma compensar acima de 100.000 conectores por ano. Abaixo desse volume, uma configuração de montagem semiautomatizada e modular mantém a mesma geometria da face final sem exigir um investimento de capital que não seria amortizado; informaremos qual opção atende melhor às suas necessidades.
Que qualidade da face final a linha consegue manter?
Raio de curvatura dentro da faixa de 7–25 mm da GR-326 e deslocamento do ápice inferior a 0,05 mm (50 µm), verificados por interferometria inline antes do ensaio óptico. Os valores obtidos são confirmados em um ensaio de aceitação com seus próprios conectores.
A linha consegue acompanhar a demanda por MPO dos data centers hyperscale?
Sim. Uma configuração dedicada a MPO atende ponteiras MT de 12 e 24 fibras em alto volume e, como o mesmo chassi também processa seus conectores LC e SC entre os lotes de MPO, a linha permanece ocupada em vez de ficar parada entre programas. Considerando o quanto os prazos de entrega de fibra óptica se alongaram em toda a cadeia de suprimentos, reservar um espaço na produção com antecedência é a medida mais realista.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






