Póngase en contacto con Zeyu lntelligent Industrial Company

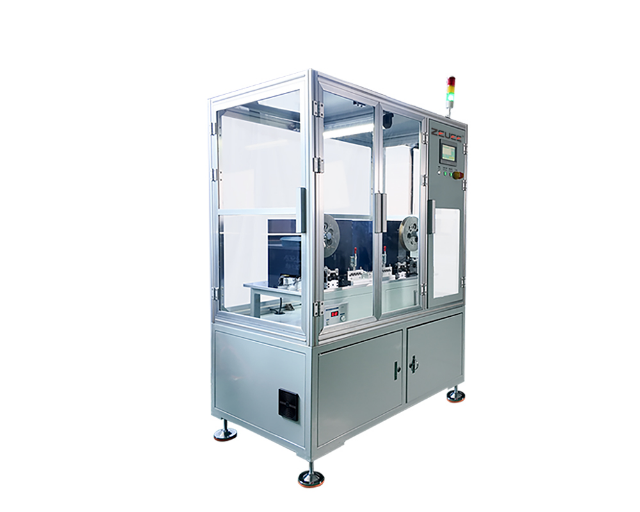
Línea de ensamble de conectores ópticos para la producción automatizada de conectores de fibra óptica
Línea configurable de máquinas para el ensamble de conectores de fibra óptica de ZEUEE: procesa la fibra desnuda en las etapas de pelado, corte, aplicación de epoxi, curado, pulido y pruebas IL/RL. Diseñada para empresas de ensamble que necesitan una geometría uniforme de la cara frontal en conectores LC, SC, FC y MPO sin aumentar la plantilla de operadores.
Solicite una cotización para la línea
Soluciones de ensamble automatizado: rendimiento, proceso y cumplimiento
10
Estaciones: pelado → corte → aplicación de epoxi → curado → pulido → inspección → pruebas IL/RL
7–25 mm
Radio de curvatura de la cara frontal conforme a Telcordia GR-326
<0.05 mm
Desplazamiento del vértice (<50 µm) conforme a GR-326 / IEC 61755
LC·SC·FC·MPO
Compatibilidad con conectores y caras frontales UPC y APC
+25%
Aumento típico del rendimiento frente al 60–70% del trabajo manual (datos de la industria)
ISO 9001:2015
Certificación ZEUEE · más de 30 países · más de 10,000 equipos entregados
Una línea de ensamble de conectores ópticos reemplaza las filas de micrómetros operados a mano que todavía predominan en este sector. Actualmente, más del 75% de los componentes de fibra óptica se ensamblan de forma manual, pero ese método está llegando a su límite: hay variaciones entre operadores, el rendimiento manual se mantiene en 60–70% y los plazos de entrega se alargan mientras aumenta la demanda de ensambles MPO impulsada por los centros de datos a hiperescala. ZEUEE fabrica la línea de producción que reduce esa brecha y explica con claridad dónde conviene automatizar y dónde no.
Por qué el ensamble manual de conectores de fibra tiene un límite y cuándo conviene una línea
El desafío principal
Esta es la respuesta franca a la pregunta sobre automatización, un tema que las empresas de ensamble realmente analizan. Un conector de fibra óptica es el extremo de un cable óptico, terminado, pulido y probado. En ese punto, un núcleo de 9 micrones debe coincidir con otro núcleo de 9 micrones casi sin separación. Lograr ese contacto a mano lleva tiempo, y las cifras lo reflejan: el ensamble manual de conectores alcanza un rendimiento a la primera de 60–70%, y los resultados varían según quién esté en el turno. Los sistemas automáticos de ensamble e inspección de conectores llevan décadas intentando resolver este problema, desde hace tanto como US6466310.
Capacidad y demanda
La demanda convierte esa dificultad en una limitación real. Un solo servidor GPU con ocho aceleradores requiere aproximadamente 128 cables de conexión MPO, y la demanda de fibra en los centros de datos creció cerca de un 76% interanual hasta 2025. La capacidad de ensamble no ha crecido al mismo ritmo, por lo que los plazos de entrega se acercan a un año. Contratar más personal no resuelve el problema cuando ya escasean los operadores con experiencia en pulido.
El umbral para automatizar
Una línea de ensamble de conectores ópticos resuelve a la vez los problemas de volumen y uniformidad: en cada ciclo, todas las estaciones aplican la misma presión, el mismo tiempo de permanencia y el mismo umbral de inspección. Pero la contrapartida es real, y no pretendemos ocultarla: la automatización rígida y completa solo resulta rentable en procesos consolidados que producen más de 100,000 unidades al año. La mayoría de las empresas de ensamble trabaja con una gran variedad de modelos y volúmenes menores. Por eso ZEUEE diseña la línea con estaciones reconfigurables en lugar de una sola máquina fija, para adaptarla a la combinación de conectores que usted produce.
Escenario de la industria
Piense en una empresa de ensamble por contrato que se ganó su reputación puliendo conectores SC a mano. Cuando dos operadores sénior de pulido se jubilan en el mismo trimestre, baja el rendimiento a la primera, no hay un proceso documentado para capacitar a los nuevos empleados y la acumulación de pedidos crece mientras estos aprenden. Ese es el costo menos visible detrás de las cifras de rendimiento: el conocimiento se va con el personal, y con él se pierde la capacidad de producción. La exposición es la misma, tanto si usted opera un taller regional de ensamble como si abastece a un comprador industrial que aumenta la producción para un programa de centros de datos a hiperescala.
Dentro de la línea: 10 estaciones, desde la fibra desnuda hasta el conector probado
Público: ingeniería (principal) · compras (evaluación de solicitudes de cotización)Los ingenieros del sector describen la automatización del ensamble de fibra como más compleja que la de piezas rígidas, porque la fibra óptica flexible es difícil de manipular y no existe un proceso de ensamble estandarizado para todas las familias de conectores. ZEUEE lo resuelve como cabe esperar de un fabricante de soluciones de automatización a la medida: cada proceso tiene su propia estación, y las estaciones se agregan, se retiran o se reacondicionan según el trabajo. Saber cómo ensamblar a mano un cable de fibra óptica es una cosa; producirlo a escala con una geometría uniforme de la cara frontal es otra. La línea resulta clave para cerrar esa brecha. El recorrido que se muestra a continuación corresponde a un ensamble completo monomodo; para conectores rápidos o cables de fibra con conectores en un solo extremo se usa un subconjunto más corto.
Flujo de ensamble de conectores ZEUEE en 10 estaciones
-
#Función de la estaciónParámetro de controlControl de calidad en línea
-
1
Alimentación y corte del cable
Alimentación desde el carrete y corte a la longitud requeridaTolerancia de longitud (mm)Medidor de longitud -
2
Pelado de la cubierta y el acumulador intermedio
Retiro de la cubierta, los filamentos y el recubrimientoLongitud del pelado e integridad de la fibraInspección con visión artificial -
3
Limpieza
Retiro de suciedad, aceite y partículasLimpieza (NASA-STD-8739.5)Escaneo de limpieza óptica -
4
Corte de la fibra
Corte perpendicular del extremo de la fibra desnudaÁngulo de corteInspección del ángulo con visión artificial -
5
Aplicación de epoxi
Dosificación e inyección del adhesivo en la férulaVolumen y proporción de mezclaPeso dosificado -
6
Inserción y curado
Colocación de la fibra en la férula y curado térmicoTemperatura de curado (°C) y tiempoRegistro del perfil de curado -
7
Crimpado y ensamble
Colocación del cuerpo, la bota y el protector contra tironesFuerza de crimpadoRegistro de la fuerza -
8
Pulido
Pulido con película en varias etapas para PC/UPC/APCPresión, tiempo de permanencia y abrasividad de la películaInspección de la cara frontal con visión artificial -
9
Inspección interferométrica
Medición de la geometría de la cara frontalRadio de 7–25 mm, vértice <0.05 mmInterferómetro 3D -
10
Pruebas IL / RL
Medición de la pérdida de inserción y la pérdida de retornoUmbrales de aprobación IL / RLPruebas y clasificación ópticas
Desde el carrete de cable hasta un conector que supera la interferometría y las pruebas ópticas: la cadena completa, el parámetro que controla cada etapa y la verificación en línea que detecta un defecto antes de que llegue a la siguiente estación.
Matriz de decisión: ¿qué configuración de línea se adapta a su trabajo?
-
Perfil de trabajoVolumen anualCombinación de conectoresConfiguración recomendadaPulido
-
Prototipos de alta variedad / aplicaciones militares y aeroespaciales
< 20,000LC · SC · FC · STSemiautomatizada, carga manual1–2 -
Cables de conexión de volumen medio
20,000–100,000LC · SC dúplexLínea modular con inspección compartida2–4 -
Alto volumen de una sola familia
> 100,000LC simplex o MPOLínea completa con IL/RL en línea4–6 -
Programa MPO para centros de datos
> 100,000MPO / MT de 12–24 fibrasLínea dedicada a MPO4–8
El curado térmico del epoxi de la férula suele mantenerse entre 85–120 °C durante 30–60 min; solo entonces comienza el pulido. Las estaciones 8 a 10 son donde se resuelven o se originan la mayoría de las disputas sobre calidad, y también donde una máquina supera por más a la operación manual. Un accesorio de pulido sujeta de 12 a 24 conectores de fibra individual; algunos procesan hasta 72, aplicando la misma presión y el mismo tiempo de permanencia a todos. Por eso el pulido automatizado se considera ahora una necesidad, y no un lujo, para cualquier empresa de ensamble que busque cumplir especificaciones estrictas. Este enfoque coincide con procesos descritos en solicitudes de patente de la USPTO, como US8824849B2 (curado de epoxi, corte y pulido con paleta), y con la patente de accesorio de pulido de Senko de 2024, US20240033879A1.
Como el mismo bastidor procesa conectores LC simplex una semana y MPO de 24 fibras la siguiente, la línea resuelve el problema de flexibilidad que la prensa especializada señala repetidamente como obstáculo para ampliar la automatización. Para la mayoría de los fabricantes de ensambles de cables de fibra óptica, esto importa más que la velocidad máxima: sus pedidos cambian constantemente en lugar de centrarse en un solo número de pieza.
Automatización frente a operación manual: rendimiento, pérdida de inserción y tasa de producción
Público: ingeniería y dirección · compras (costos)
Uniformidad del rendimiento
La confianza en una línea de ensamble de conectores depende de que mantenga la geometría de la cara frontal y el rendimiento óptico turno tras turno. En este punto, es razonable que los compradores pregunten si un fabricante chino de automatización puede igualar la uniformidad que esperan de una marca prémium de equipos de pulido. La comparación debe basarse en parámetros medidos, no en adjetivos. Estas son las cifras que determinan si un conector se aprueba o se rechaza.
Escenario de producción
Imagine una empresa de ensamble de telecomunicaciones que produce cables de conexión SC/APC para un proyecto FTTx. En los bancos de trabajo manuales, durante el tercer turno, el desplazamiento del vértice supera el límite de 50 micrones; la inspección de entrada del cliente rechaza la pérdida de retorno y un carrete completo de cables terminados queda en cuarentena días después de su envío. En la línea, la estación nueve detecta esa misma desviación en la férula y se desecha una pieza en lugar de retener un lote completo. Así influye la uniformidad en los márgenes reducidos de un fabricante de ensambles de cables de fibra óptica. Desde pequeñas y medianas empresas de ensamble hasta la lista de proveedores aprobados de un comprador de la UE, la línea permite a un cliente de ZEUEE mantener la especificación sin que una auditoría del cliente termine en un retiro de producto.
-
ParámetroManual / de bancoLínea automatizada ZEUEEPor qué importa
-
Rendimiento a la primera
60–70%Busca el aumento de +25% reportado por la industriaEl retrabajo es un factor de costo oculto -
Radio de curvatura de la cara frontal
Depende del operador7–25 mm (rango de GR-326)Controla la fuerza de contacto físico -
Desplazamiento del vértice
Varía según la presión manual< 0.05 mm (menos de 50 µm)Mantiene el núcleo en contacto -
Uniformidad del pulido
1 conector por ciclo, con variaciones12–72 por accesorio, con presión uniformeRepetibilidad en todo un lote -
Tasa de producción
Horas por loteHasta ~10× (línea de nivel Corning)Responde a los aumentos repentinos de demanda de MPO -
Dependencia del operador
Alta: depende de la experienciaDepende del proceso y queda registradaMantiene el rendimiento aunque haya rotación de personal
Las cifras anteriores son referencias publicadas por la industria, no una medición única de ZEUEE. Corning redujo el tiempo de ensamble de conectores de horas a minutos con su ensamble automatizado, lo que aumentó la tasa de producción aproximadamente diez veces; pasar de procesos manuales antiguos también elevó el rendimiento de manufactura cerca de un 25%. Los resultados reales dependen de la familia de conectores y de la fibra de entrada. Por eso, cada línea se entrega con una prueba de aceptación basada en sus propias piezas antes de la aprobación final. Las patentes documentan ampliamente el ensamble automatizado de conectores con inspección en línea de la cara frontal (consulte US6733184).
«No vendemos velocidad por sí sola. En un trabajo con MPO de 24 fibras, la ventaja es que la estación nueve detecta un desplazamiento del vértice fuera de tolerancia antes de que el conector llegue a la prueba óptica. Así se desecha una férula, no un ensamble terminado. Ahí es donde realmente mejora el rendimiento».
Tipos de conectores y geometría de la cara frontal que procesa la línea
Público: ingeniería · compras
Geometría de la cara frontal
Preguntar cómo ensamblar conectores de fibra óptica de distintas familias es, en realidad, preguntar si una sola línea puede procesar todo su catálogo. La geometría de la cara frontal se rige por los mismos tres parámetros de Telcordia GR-326, independientemente del cuerpo del conector: radio de curvatura, desplazamiento del vértice y altura de la fibra, medidos conforme a IEC 61300-3-16/17/23. Lo que cambia entre familias es el diámetro de la férula, el sistema de sujeción y si la cara frontal es plana APC o abombada UPC.
Desafíos al ampliar el catálogo
El problema aparece en cuanto crece el catálogo. Un taller aeroespacial militar que hoy pule férulas SMA de núcleo grande, mañana conectores LC dúplex y el próximo trimestre un lote de MPO de 24 fibras se enfrenta a una decisión difícil: comprar una máquina por familia o devolver el excedente a los bancos manuales, donde persiste el problema de rendimiento de 60–70%. Un taller que evaluamos ofrecía plazos de entrega de ocho semanas para trabajos MPO simplemente porque su única celda de pulido seguía ocupada con pedidos antiguos de ST. Una línea que se reacondiciona para distintas familias, en vez de exigir una máquina para cada una, puede marcar la diferencia entre aceptar ese pedido y rechazarlo. Los ingenieros de ZEUEE adaptan el herramental de cada familia de conectores a la misma especificación de la cara frontal. Eso es lo que le importa a un comprador industrial cuando una sola auditoría del cliente debe abarcar conectores LC, SC y MPO incluidos en la misma orden de compra.
Matriz de compatibilidad por tipo de conector
Cada familia de conectores para la que se configura la línea, la clase de férula que procesa, el pulido de la cara frontal previsto y los programas de ensamble en los que se utiliza.
-
Tipo de conectorClase de férulaPulido de la cara frontalCantidad de fibrasPrograma típico
-
LC
Cerámica de 1.25 mmUPC / APCSimplex / dúplexCables de conexión para centros de datos -
SC
Cerámica de 2.5 mmUPC / APCSimplex / dúplexFTTx, telecomunicaciones -
FC
Cerámica de 2.5 mmUPC / APCSimplexPruebas y medición -
ST
Cerámica de 2.5 mmPC / UPCSimplexAplicaciones antiguas / industriales -
MPO / MT
MT rectangularCara frontal plana / APC para múltiples fibras12 / 24 fibrasInfraestructura troncal 800G / de centros de datos a hiperescala -
MU
Cerámica de 1.25 mmUPC / APCSimplexTelecomunicaciones de alta densidad -
E2000
Cerámica de 2.5 mmAPCSimplexRed metropolitana / CATV -
SMA / núcleo grande
Metal / especificación militarCara frontal plana / PCSimplexAplicaciones militares, aeroespaciales y de detección -
Cable con conectores en un solo extremo / conector rápido
VariadaPulido previo / instalación en campoSimplexEnsamble personalizado de cables de fibra óptica
NASA-STD-8739.5A establece los criterios de calidad para la inspección posterior al pulido: criterios de la cara frontal, estado de la férula y limpieza. Las estaciones de visión artificial e interferometría de la línea están diseñadas para cumplir ese tipo de criterios de aceptación. Cuando un pedido de ensambles de fibra óptica terminados mezcla familias de conectores en un mismo cable, la línea cambia de una familia a otra sin un cambio de formato completo. Ese es, en la práctica, el proceso de manufactura flexible que el sector sigue solicitando.
Resultados en planta: mano de obra, rendimiento a la primera y recuperación de la inversión
¿Cuánto vale un ensamble de cable de fibra óptica cuando se toma en cuenta el retrabajo que nunca aparece en la cotización? Esa es la pregunta que una línea debe responder para la gerencia de planta. La medida adecuada es el costo total por conector conforme, no el precio de compra de la máquina.
60–80%
Reducción del costo de mano de obra reportada con la automatización
+25%
Aumento del rendimiento frente al nivel manual de 60–70%
~10×
Aumento de la tasa de producción (línea de nivel Corning)
$23–29
Costo por pieza reportado en operación semiautomatizada con carga manual, según la cantidad de turnos
Las cifras son promedios de la industria reportados por Assembly Magazine, no garantías medidas por ZEUEE. Se ha informado que una operación semiautomatizada con carga manual cuesta $29 por pieza en un turno, $24 en dos y $23 en tres: cuanto más funciona la línea, menor es el costo por conector.
Registro del rendimiento a la primera
Aquí es donde realmente se recupera el dinero: cada punto porcentual de rendimiento a la primera que se gana evita volver a pulir, volver a probar o desechar un conector.
Por cada 1,000 conectores
Manual al 65%
Automatizado al 90%
Recuperados
Conformes a la primera
650
900
+250
Retrabajo / desechados
350
100
−250
Proporción de mano de obra dedicada al retrabajo
Alta
Baja
60–80% menos
Plazo de recuperación: operación manual a automatizada
El volumen, no las expectativas, determina el plazo de recuperación. Por debajo de un umbral anual real, una línea semiautomatizada es una compra más conveniente que una línea completa, y le diremos de qué lado de ese umbral se encuentra.
El plazo de recuperación depende del umbral de 100,000 unidades al año que muestran los datos de la industria. Por encima, una línea completa con procesos en línea recupera rápidamente su costo mediante el ahorro en mano de obra y la mejora del rendimiento. Por debajo, una configuración modular semiautomatizada mantiene la misma calidad de la cara frontal sin exigir una inversión de capital que no se amortizaría. La confianza en este sector se gana al decirle a un comprador que necesita una línea más pequeña.
Público: compras (principal) · ingeniería (aplicabilidad)
Normas y cumplimiento para los que está diseñada la línea
Para el área de compras, las normas conforme a las que se diseña una línea marcan la diferencia entre una afirmación y un compromiso. Un proveedor de un programa de defensa que no pueda presentar datos de la cara frontal conforme a GR-326 y registros de inspección según NASA-STD-8739.5 no solo pierde una discusión: pierde el contrato, a menudo después de meses de calificación. Diseñar la línea conforme a normas reconocidas permite agilizar la conversación cuando se realiza una auditoría del cliente en la planta. Es justo lo que un comprador industrial de defensa o de comunicaciones de datos necesita ver antes de emitir una orden de compra. ZEUEE diseña las estaciones de ensamble e inspección de conectores para cumplir las normas de aceptación reconocidas para fibra óptica, en lugar de basarse en un manual interno.










01/10
Telcordia GR-326
Geometría de la cara frontal de conectores monomodo: radio de 7–25 mm, desplazamiento del vértice <50 µm y altura de la fibra.
IEC 61300-3-16/17/23
Métodos de medición de la geometría de la cara frontal; grados de contacto físico según IEC 61755-3.
NASA-STD-8739.5A
Criterios de calidad para la terminación eléctrica de fibra óptica: pulido, inspección de la cara frontal y limpieza.
ISO 9001:2015
Sistema de gestión de calidad de ZEUEE; reconocimiento como empresa nacional de alta tecnología y empresa especializada e innovadora (SRDI).
Estas referencias son las mismas que cita el sector. SENKO y Promet Optics basan la aceptación de la cara frontal en GR-326 y en la serie de medición IEC 61300; además, la bibliografía del IEEE vincula directamente la geometría de la cara frontal con el rendimiento del conector. ISO 9001:2015 rige el sistema de calidad que lo respalda (iso.org). Alinear la línea con estas normas significa que un conector aprobado aquí también superará la inspección de entrada de su cliente.
Compras, factores de precio, plazo de entrega, instalación y capacitación
Estrategia de cotización y precios
Una línea de ensamble de conectores es una inversión de capital configurada a la medida, no un producto de catálogo. Por eso, un único precio de lista podría confundir más de lo que ayuda. La cotización depende de unos pocos factores; explicarlos desde el principio forma parte de la planificación anual de un fabricante de ensambles de cables de fibra óptica.
Plazo de entrega y compromiso
Los compradores salen perjudicados cuando un proveedor ofrece un precio claro y un plazo breve, pero luego se retrasa la instalación y la línea queda sin poner en marcha mientras se acumulan pedidos. Un programa de centro de datos que reservó una línea MPO para aumentar la producción en el Q3 no puede permitirse una sorpresa de puesta en marcha en el Q4. ZEUEE incluye en un mismo compromiso la configuración, el periodo de instalación y la prueba de aceptación, para que el riesgo para el calendario sea visible antes de firmar y no después.
Factores que determinan la cotización
01
Cantidad de estaciones y alcance del proceso
Una celda de pulido y pruebas de 3 estaciones cuesta mucho menos que una línea completa de 10 estaciones.
02
Cantidad de familias de conectores incluidas
El herramental para una sola familia LC es más sencillo que el de una línea que también procesa MPO/MT.
03
Nivel de inspección
Modifica la configuración: agregar interferometría 3D en línea y clasificación IL/RL aumenta tanto las capacidades como el costo.
04
Objetivo de tasa de producción
dimensiona la línea, ya que la capacidad de los utillajes y el paralelismo de las estaciones aumentan según el volumen anual.
05
Integración
conexión con los sistemas existentes de dosificación, curado o MES.
Los plazos de entrega en toda la cadena de suministro de fibra óptica se han alargado porque los proyectos de hiperescala absorben la capacidad disponible. Por eso, lo más práctico es reservar pronto un espacio de fabricación en lugar de perseguir un plazo cotizado en semanas que toda la industria tiene dificultades para cumplir. Los diseños de conectores flexibles que facilitan la automatización son en sí mismos un campo activo de patentes (US11899250), al igual que las herramientas de línea para estos diseños. Todas las líneas de ZEUEE incluyen instalación, una prueba de aceptación con sus piezas y capacitación para operadores, además de asistencia para las piezas de desgaste.
Comuníquese con ZEUEE para obtener una cotización detallada según la combinación de conectores y el volumen de producciónRendimiento y módulos de implementación de la línea de conectores ópticos
Estimador de recuperación de la inversión: de operación manual a automatizada
CONFIGURADOR DEL SISTEMA
Iniciar el estimador →
Configurador de la línea de conectores ópticos
ARQUITECTURA DE LA LÍNEA
Configurar la línea de ensamble →
Verificador de especificaciones de la geometría de la cara terminal
METROLOGÍA Y CUMPLIMIENTO
Ejecutar la verificación de especificaciones →
Preguntas frecuentes: línea de ensamble de conectores ópticos
¿Por qué es tan difícil automatizar el ensamble de conectores de fibra óptica?
La fibra flexible es más difícil de manipular que una pieza rígida, y no existe una única receta de ensamble estandarizada que funcione para todas las familias de conectores. Por eso, el herramental que funciona con una férula LC no se puede trasladar sin más a una MT de 24 núcleos. Esta fragmentación es precisamente la razón por la que la mayor parte del trabajo de ensamble todavía se hace a mano y por la que la prensa especializada sigue pidiendo equipos reconfigurables y preparados para la automatización, en lugar de una sola máquina fija. El diseño de ZEUEE basado en estaciones responde a esta necesidad al tratar cada proceso como un módulo que se puede reequipar, en vez de reemplazar toda la línea.
¿Una sola línea puede manejar nuestras distintas configuraciones de conectores?
Sí. Una misma estructura admite conectores LC, SC, FC, ST y MPO mediante el cambio de utillajes y recetas de pulido.
¿Cómo reducen los gastos y aumentan la calidad de los conectores?
Al recuperar el rendimiento a la primera pasada. Pasar de una base manual de 60–70% al aumento reportado de +25% con la automatización significa que se vuelven a pulir, se someten a pruebas de nuevo o se desechan menos conectores, y que la mano de obra para retrabajos disminuye 60–80%.
¿Tenemos suficiente volumen para justificar una línea completa?
La automatización completa en línea suele ser rentable por encima de 100,000 conectores al año. Por debajo de ese volumen, una configuración modular semiautomatizada mantiene la misma geometría de la cara terminal sin la inversión de capital que no se amortizaría; le indicaremos cuál opción se adapta mejor.
¿Qué calidad de la cara terminal puede mantener la línea?
Radio de curvatura dentro del rango de 7–25 mm de GR-326 y desplazamiento del vértice inferior a 0.05 mm (50 µm), verificados mediante interferometría en línea antes de la prueba óptica. Los valores obtenidos se confirman durante una prueba de aceptación con sus propios conectores.
¿La línea puede satisfacer la demanda de MPO de los centros de datos de hiperescala?
Sí. Una configuración dedicada a MPO procesa férulas MT de 12 y 24 núcleos a gran volumen. Como la misma estructura también procesa sus conectores LC y SC entre lotes de MPO, la línea se mantiene ocupada en lugar de quedar inactiva entre programas. Dado que los plazos de entrega de fibra óptica se han alargado tanto en toda la cadena de suministro, reservar pronto un espacio de fabricación es la medida más realista.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






