Entre em contato com a Zeyu lntelligent Industrial Company

Fabricação em conformidade com a ISO
Máquina de montagem de contatos pino e soquete
Máquina de montagem de contatos pino e soquete da série ZEUEE JAVEE para fabricação de conectores de alta confiabilidade
Máquina automática de inserção de pinos projetada para a montagem de precisão de contatos em isoladores. Nossa linha JAVEE insere contatos pino e soquete usinados ou estampados nas cavidades dos conectores a 20-25 peças/min, com visão de máquina CCD em 4 etapas para verificar cada inserção. Foi desenvolvida para fabricantes de conectores aeroespaciais, automotivos e industriais que não podem aceitar a taxa de rejeição de 2-5% da prensagem manual.

20-25 peças/min
Taxa de produção por estação, para contatos usinados ou estampados
4 etapas
Visão de máquina CCD: cavidade, orientação, contagem e geometria
±0,02 mm
Posicionamento por servo em relação às referências do isolador
30+
Países atendidos / 11 clientes OEM Tier-1 desde 2005
Quando a montagem incorreta de contatos pino e soquete para sua linha de conectores: a solução guiada por CCD da JAVEE
As máquinas de montagem de contatos pino e soquete ficam entre a fabricação dos contatos (crimpagem, formação de contatos Twist Pin e estampagem) e a configuração da montagem de cabos. Elas automatizam a prensagem de contatos pino macho e soquete fêmea nos isoladores de conectores elétricos.
Prensa manual de bancada
4-5peças/min
Rejeição na primeira passagem
2-5%
Automação JAVEE
20-25peças/min
Taxa de defeitos
< 0.3%
As verificações visuais da inserção de contatos deixam passar defeitos que os operadores manuais não conseguem detectar. A seção de perguntas frequentes sobre engenharia de conectores da Mill-Max documenta o modo de falha: a inserção incompleta apresenta menos força que a especificada, e um mecanismo de retenção danificado pode permitir que um pino assente sem engate adequado. Assim, um contato que parece correto na bancada pode falhar no acoplamento com o conector do cliente. Nosso sistema de visão de máquina CCD em 4 etapas verifica a posição da cavidade, a orientação do contato, a contagem do lote e a geometria externa a cada ciclo, detectando deformações que passam por uma inspeção baseada apenas em torque ou apenas visual.
As linhas manuais também têm um custo menos evidente. A análise de falhas de pinos de conectores da Bead Electronics lista cinco defeitos recorrentes: desvio do passo no comprimento dos pinos, rebarbas nas pontas que raspam o revestimento da superfície de acoplamento, enrolamento irregular, cortes irregulares e raspagem durante o engate. Nenhum deles pode ser detectado pelo tato. Observamos que esses padrões predominavam nos registros de defeitos recebidos de clientes que trocaram a prensagem manual pela nossa linha JAVEE. O dispositivo de fixação com trava na boca existe porque as pinças tradicionais de dois dedos não conseguem manter um contato Twist Pin de 0,45 mm ou um soquete Nano-D coaxial à cavidade do isolador acima de 12 peças/min. O contato se desvia, a borda da cavidade raspa o revestimento e o conector vai para a sucata.
Cinco problemas que sua linha manual enfrenta hoje
Desvio do passo em lotes mistos: uma sequência com comprimento de pino inconsistente pode interromper oito horas de produção antes de uma decisão sobre retrabalho.
Rebarbas nas pontas dos contatos: quando o revestimento do conector de acoplamento é raspado, a peça vira sucata, não retrabalho — especialmente em superfícies com banho de ouro flash sobre isoladores plásticos.
Desalinhamento de soquetes por pinças de dois dedos: sem centralização coaxial, a borda da cavidade cortou o ouro do contato durante a inserção.
O ciclo de prensagem manual leva 12-15 s por contato; um montador experiente produz 4-5 peças/min. A JAVEE produz 20-25, uma diferença de 5x no custo de mão de obra antes mesmo de incluir a qualidade no cálculo.
A inspeção apenas visual deixa passar inserções incompletas: um dispositivo defeituoso é enviado ao cliente porque ninguém percebeu a anomalia de força. As informações da receita de processo da estação CCD detectam esse problema.
Recurso 1, consulta da geometria de contatos pino e soquete
| Família de contatos | Diâmetro externo do pino | Diâmetro interno do soquete | Espessura da parede | Força de acoplamento padrão | Retenção (mín.) | Padrão | Modo recomendado da JAVEE |
|---|---|---|---|---|---|---|---|
| MIL-DTL-38999 tamanho 22D | 0,76 mm | 0,78 mm | 0,20 mm | 1,0-2,5 N | 5 N | MIL-C-39029/56 | Estação única, 22 peças/min |
| MIL-DTL-38999 tamanho 20 | 1,02 mm | 1,04 mm | 0,25 mm | 1,5-3,5 N | 9 N | MIL-C-39029/58 | Estação única, 24 peças/min |
| MIL-DTL-32139 Nano-D | 0,30 mm | 0,32 mm | 0,10 mm | 0,4-1,0 N | 2 N | MIL-DTL-32139 | Trava na boca + CCD em 4 etapas, 20 peças/min |
| D-Sub tamanho 20 (usinados) | 1,02 mm | 1,04 mm | 0,30 mm | 1,0-3,0 N | 4 N | MIL-C-24308 | Estação dupla, 25 peças/min |
| Automotivo vedado (Tyco MQS) | 0,64 mm | 0,66 mm | 0,20 mm | 2,0-5,0 N | 10 N | USCAR-2 | Configuração para cavidade vedada, 22 peças/min |
| M12 industrial (usinados) | 1,50 mm | 1,52 mm | 0,40 mm | 2,0-4,5 N | 15 N | IEC 61076-2-101 | Estação única, 25 peças/min |
| Header de placa de circuito impresso (estampado) | 0,64 mm | 0,66 mm | 0,18 mm | 0,5-1,5 N | 3 N | IEC 60603-2 | A JAVEE não é otimizada para essa aplicação — consulte a linha TE P360 |
| Contato hiperboloide (gaiola) | 1,00 mm | 1,02 mm | 0,30 mm | 0,3-0,8 N | 30+ N | MIL-PRF-83513 | Etapa anterior: contato Twist Pin — consulte nano-twist-pin-machine |
| RF coaxial (SMA / SMP) | 0,46 mm | 0,48 mm | 0,12 mm | 1,2-2,8 N | 6 N | MIL-STD-348 | Configuração para cavidade vedada, 18 peças/min |
| Com mola (pogo) | 0,50 mm | 0,52 mm | 0,12 mm | 0,8-1,5 N | 4 N | MIL-STD-202 | Não faz parte do padrão JAVEE — configuração OEM personalizada |
Mapeado para MIL-DTL-38999 (DLA, Rev M), MIL-DTL-32139, USCAR-2 e IEC 60603-2. Os valores representam faixas nominais de pares de contatos, não tolerâncias absolutas de produção. As equipes de engenharia devem validar os dados conforme os requisitos específicos da aplicação do comprador.
ZEUEE JAVEE
Máquina de montagem de contatos pino e soquete: modelos e especificações
Nossa plataforma JAVEE atende à inserção de contatos de precisão para famílias de conectores incompatíveis com as máquinas de alto volume para headers de placa de circuito impresso da TE Connectivity ou da Yamaha. Enquanto a TE P360 processa pinos de headers de placa de circuito impresso e blocos de terminais elétricos a 20 contatos por segundo para a montagem de placas de unidades de controle eletrônico automotivas, a JAVEE trabalha uma etapa antes: monta os contatos macho e fêmea no isolador plástico do conector de plugue e soquete, que depois é instalado na placa, ou no invólucro circular conforme a especificação MIL. A taxa de produção é ajustada intencionalmente ao par de contatos: 20-25 peças/min permite que a estação CCD verifique cada inserção na cavidade, um controle que as aplicações de alto volume para placas de circuito impresso deixam de lado.
Especificação padrão da JAVEE
| Parâmetro | Padrão JAVEE | Observação |
|---|---|---|
| Dimensões de ocupação | 1730 × 1570 × 1950 mm (C×L×A) | Autônoma; não requer coletor de ar comprimido da fábrica além do padrão de 0,5-0,7 MPa |
| Taxa de ciclo | 20-25 peças/min | Por estação; varia conforme a geometria do contato e a quantidade de cavidades |
| Potência | 4,0 kW | 220V CA monofásica |
| Pressão do ar | 0,5-0,7 MPa | Ar comprimido industrial padrão |
| Alimentação | Alimentador vibratório tipo panela + orientação assistida por CCD | Adapta-se a contatos com diâmetro externo de 0,3-1,5 mm sem troca de formato além da pista da panela |
| Sistema de visão | CCD duplo, verificação em 4 etapas (cavidade / orientação / contagem / geometria) | Parada automática em tempo real diante de anomalias, com rejeição para o recipiente de peças não conformes |
| Dispositivo de fixação | Presilha com trava na boca + posicionamento coaxial por servo | Mantém a precisão de centralização acima de 12 peças/min, mesmo quando as pinças de dois dedos se desviam |
| Interface homem-máquina (IHM) | Tela sensível ao toque, armazenamento de receitas de processo baseado em Windows | Perfis específicos dos clientes para cavidades de contato salvos como receitas de processo nomeadas |
| Tratamento de anomalias | Parada automática por falta de material / fora da tolerância / tensão excessiva | Parada manual de lote único quando o operador assume o controle |
Base de P&D patenteada
A geometria do alimentador vibratório tem origem em uma patente europeia de 1983 (EP0145868B1), que estabeleceu o alimentador cilíndrico vertical para posicionamento de pinos de contato, mecanismo ainda predominante no mercado de máquinas de montagem quatro décadas depois. O tratamento dos contatos conforme os requisitos de conformidade no dispositivo de fixação da JAVEE considera a patente US10230184 sobre pinos flexíveis, que formalizou por que o primeiro acoplamento com um pino de diâmetro máximo redimensiona permanentemente a faixa do contato. Por isso, a receita de processo da JAVEE armazena um parâmetro de “diâmetro do primeiro acoplamento” para cada contato, em vez de um único valor nominal; o engate abaixo da especificação pode passar por verificações baseadas apenas em torque.
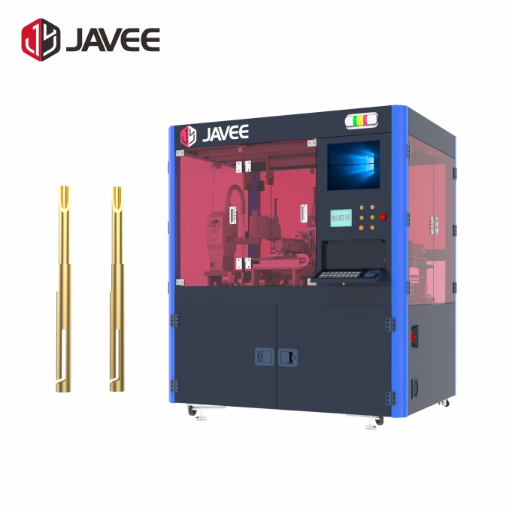
Justificativa do dispositivo de fixação com trava na boca
Testamos 14 geometrias de dispositivos de fixação para contatos nos programas de 2024-2025 antes de escolher o design com trava na boca. As pinças de dois dedos usadas por todos os demais funcionam bem até cerca de 12 peças/min; depois, o soquete se desvia e a borda da cavidade começa a raspar o ouro. A trava na boca foi o único dispositivo que manteve o alinhamento coaxial acima de 20 peças/min em peças Nano-D.
Equipe de engenharia da ZEUEE
Líder de P&D, linha de montagem de conectores
MATRIZ DE COMPATIBILIDADE
Recurso 4, cruzamento de compatibilidade entre famílias de contatos
A JAVEE não é otimizada para inserção de headers de placa de circuito impresso em alto volume; essa aplicação é atendida por sistemas de múltiplas cabeças da TE (P360/P550/P8). Este cruzamento define onde a JAVEE se destaca: na montagem de contatos de precisão em cavidades de isoladores para famílias de conectores conforme especificações MIL, automotivos vedados e industriais.
| Família de conectores | Contato usinado | Contato estampado | Vedado / hiperboloide |
|---|---|---|---|
| MIL-DTL-38999 (circular) | Padrão JAVEE, estação única, trava na boca | Não recomendado (o contato estampado não atende aos requisitos de retenção da norma 38999) | Kit OEM opcional para cavidade vedada |
| MIL-DTL-32139 Nano-D | Padrão JAVEE, estação dupla necessária para tamanhos 26-30 | Contato estampado não qualificado segundo MIL-DTL-32139 | Hiperboloide via nano-twist-pin-machine, na etapa anterior do processo |
| D-Sub (comercial) | Padrão JAVEE, estação dupla | Padrão JAVEE com troca da panela alimentadora | n/a |
| Automotivo vedado (MQS, MX, Tyco) | Configuração OEM JAVEE — configuração para cavidade vedada | Padrão JAVEE com opção para cavidade vedada | Kit OEM para cavidade vedada (prazo de entrega de 90 dias) |
| M12 / M8 industrial | Padrão JAVEE | Padrão JAVEE | n/a |
Pronto para atualizar sua montagem de precisão?
Consulte os preços e as especificações detalhadas da plataforma JAVEE.
Solicite uma cotação imediata
Montagem automatizada de contatos pino e soquete da ZEUEE em comparação com métodos manuais e semiautomáticos
A transição da prensagem manual para a inserção automatizada não envolve apenas uma troca na taxa de produção; é uma escolha estrutural entre o investimento de capital por unidade e a qualidade por ciclo. A explicação direta: a automação não elimina o julgamento do operador; ela converte as decisões baseadas no tato em uma receita de processo determinística, aplicada pelo CCD. Em 2024, o mercado global de máquinas totalmente automáticas de inserção de pinos era de USD 352M e a projeção é de USD 511M até 2034 (CAGR 3,8%), segundo o relatório de mercado da Global Growth Insights.
A adoção não é limitada pela tecnologia, mas pelos 44% de fabricantes de pequeno e médio porte que apontam o custo inicial como principal barreira e pelos 33% que citam o prazo de retorno do investimento. Esse é um problema de aquisição que as especificações técnicas não resolvem. A comparação de desempenho abaixo explica por que, apesar dessas barreiras, a inserção automatizada representa 66,9% das novas instalações de equipamentos no segmento de alta velocidade.
FIG. SYS-01
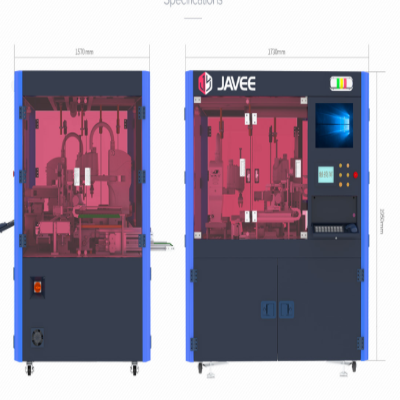
Comparação de métodos: diferenças medidas, não rótulos
| Métrica | Prensagem manual (prensa de bancada) | Semiautomático (por exemplo, classe SPIROL CR) | Automatizado JAVEE |
|---|---|---|---|
| Taxa de produção (peças/min) | 4-5 | 8-12 | 20-25 |
| Controle da força de inserção | Tato do operador | Fixo em uma etapa (1,3-8 kN) | CCD em 4 etapas + feedback do servo |
| Rendimento na primeira passagem | 65-75% | 85-92% | 96-99% |
| OEE em turno de 8 horas | 45-55% | 65-75% | 80-88% |
| Taxa de defeitos enviados ao cliente | 2-5% | 0.5-1.5% | < 0.3% |
| Qualificação necessária do operador | Montador com 3-5 anos de treinamento | Operador semiespecializado com 2 anos de experiência | Treinamento de operador de 1 dia |
| Investimento de capital (referência em USD) | $200 - $500 (prensa de bancada) | $15 - 35K | $30 - 50K |
| Prazo de retorno do investimento (2 turnos) | n/a | 18-24 meses | 12-18 meses |
Ponto crítico: Há um aspecto contraintuitivo que os operadores costumam não perceber: uma força de inserção maior não significa um encaixe melhor. A documentação de conformidade da Mill-Max explica isso claramente: quando o pino de maior diâmetro é o primeiro a ser acoplado, ele redimensiona permanentemente a faixa de contato, estreitando a janela de acoplamento aceitável. Ao forçar manualmente um contato ligeiramente acima do tamanho especificado, os operadores acabam fixando o conector em uma especificação mais restrita do que a prevista no projeto original. O circuito de realimentação de força por CCD da JAVEE identifica exatamente esse caso antes de o contato ser fixado.
Recurso 3, tabela de retenção da força de acoplamento
| Tipo de contato | Força de acoplamento padrão | Retenção mínima | Modo de falha em campo | Verificação da JAVEE |
|---|---|---|---|---|
| Tamanho 16 usinado (especificação MIL) | 2,5-5,5 N | 20 N | Revestimento raspado na cavidade do isolador | Verificação da geometria antes da inserção |
| Tamanho 20 usinado (especificação MIL) | 1,5-3,5 N | 9 N | Inserção incompleta (passa na inspeção visual) | Uma variação de feedback da força > 0.5 N aciona a parada |
| Tamanho 22D usinado (especificação MIL) | 1,0-2,5 N | 5 N | Rebarba na ponta → arranha o ouro no acoplamento | Leitura CCD do perfil da ponta antes da inserção |
| Automotivo estampado (MQS) | 2,0-5,0 N | 10 N | Engate excessivo por conformidade | Receita de processo com diâmetro do primeiro acoplamento aplicado |
| Hiperboloide (gaiola) | 0,3-0,8 N | 30+ N | Colapso do conjunto de fios da gaiola | Verificação da montagem do contato Twist Pin na etapa anterior do processo |
| D-Sub usinado | 1,0-3,0 N | 4 N | Inserção incompleta + aprovação visual | Feedback da força + verificação CCD após a inserção |
| Header de placa de circuito impresso estampado | 0,5-1,5 N | 3 N | Rebarba / desvio do passo | A JAVEE não é otimizada para essa aplicação — o segmento pertence à série P da TE |
| RF coaxial (SMA) | 1,2-2,8 N | 6 N | Eixo do contato fora da perpendicular | Alinhamento coaxial garantido pela trava na boca |
| Com mola (pogo) | 0,8-1,5 N | 4 N | Fadiga da mola após 50K ciclos | Especificação OEM específica para fadiga por ciclos |
| M12 industrial usinado | 2,0-4,5 N | 15 N | Corte no anel O-ring da cavidade vedada | Configuração OEM para cavidade vedada |
Os valores de força de inserção são valores nominais de referência baseados nas normas MIL-DTL-38999, MIL-DTL-32139, USCAR-2 e IEC 60603-2, comparados com catálogos de peças comerciais. As tolerâncias de produção devem ser validadas com base na folha de especificações específica do comprador.
Resultados de clientes: fabricantes de conectores aeroespaciais, automotivos para veículos elétricos de 800V e industriais MGR · EN
41%
Aumento da densidade de pinos (2020-2025)
800V
Demanda por arquiteturas de veículos elétricos
MIL-DTL
Série 38999 III / 32139 Nano-D
A densidade de pinos das unidades de controle eletrônico automotivas aumentou de cerca de 340 pontos de contato por unidade em 2020 para 480 em 2025, um salto de 41% em cinco anos que transferiu para as etapas anteriores do processo a carga de montagem de contatos. A tendência aparece em séries de dados industriais federais: tanto os dados da indústria de fabricação do U.S. Census Bureau quanto a especificação MIL-DTL-38999 Série III (Rev M) da DLA refletem o aumento da densidade mínima de contatos exigida na aquisição de conectores industriais.
Segundo a Future Market Insights, cerca de 28% dos novos veículos elétricos enviados em 2024 usam arquiteturas de 800V, que exigem capacidade de corrente 30% maior e tolerâncias mais rigorosas para cavidades vedadas. Por isso, o setor automotivo representa 40% das aplicações de máquinas totalmente automáticas de inserção de pinos (eletrônica: 24,4%; comunicação: 20,8%, conforme a segmentação de mercado de 2025). O setor aeroespacial é o segundo fator de crescimento, com 18% do mercado de equipamentos. Conectores circulares MIL-DTL-38999 Série III e peças MIL-DTL-32139 Nano-D agora predominam nas reconstruções de cabos aviônicos; ambos exigem verificação CCD contato a contato, que linhas com carregamento manual não conseguem manter no ritmo de produção.
Três padrões de implantação das nossas configurações de 2024-2025
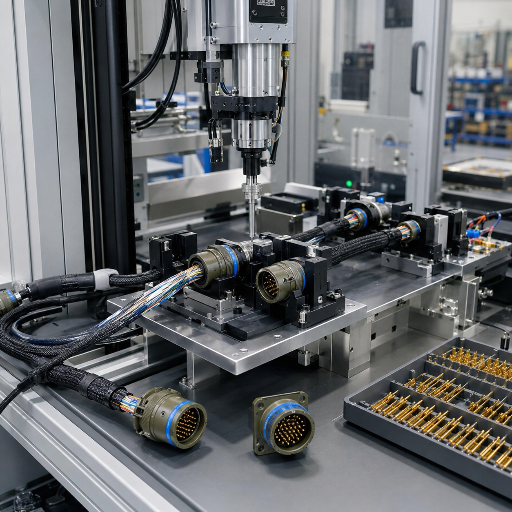
Padrão 1, linha de conectores circulares aeroespaciais.
Um cliente de eletrônica de defesa que fazia retrabalho de cabos D38999 conforme especificações MIL inseria manualmente contatos soquete a 6 peças/min. Depois de implantar uma JAVEE de estação única, a taxa de produção subiu para 22 peças/min, com rejeição inferior a 0,4%.
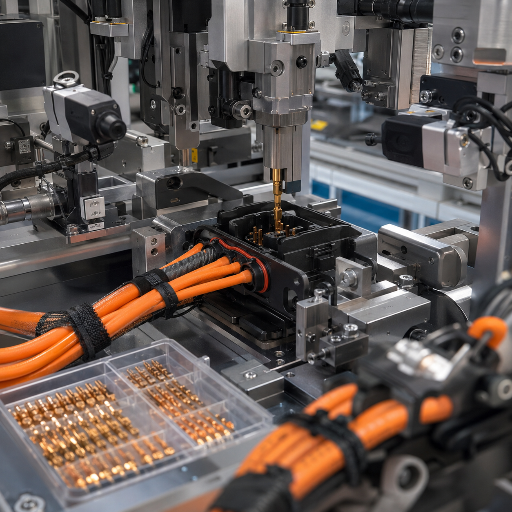
Padrão 2, header automotivo para veículos elétricos de 800V.
Um fornecedor Tier-1 de veículos elétricos que integrava um carregador de módulo de 800V precisava inserir contatos em cavidades vedadas. O kit OEM da JAVEE para cavidade vedada alcançou uma taxa de produção de 22 peças/min e elevou o OEE de 68% para 84%.

Padrão 3, OEM de conectores M12 industriais.
Um distribuidor de automação industrial operava uma linha manual em dois turnos e a substituiu por uma JAVEE de estação única. A taxa de produção dobrou e o número de operadores caiu de quatro para um.
Confiança global e histórico comprovado
Nossa lista de clientes dos últimos 20 anos concentra-se nos mesmos setores que impulsionam o mercado de equipamentos: AVIC (eletrônica aeroespacial), Corning USA, Sumitomo Japan, TE Connectivity, LEGO Denmark, SONY, TCL, Foxconn, GAC Group, China Shipbuilding e Hunter. São 11 OEMs Tier-1 atendidos em mais de 30 países.
Certificações e conformidade: fabricação conforme as normas ISO, MIL e IPC PROC · EN
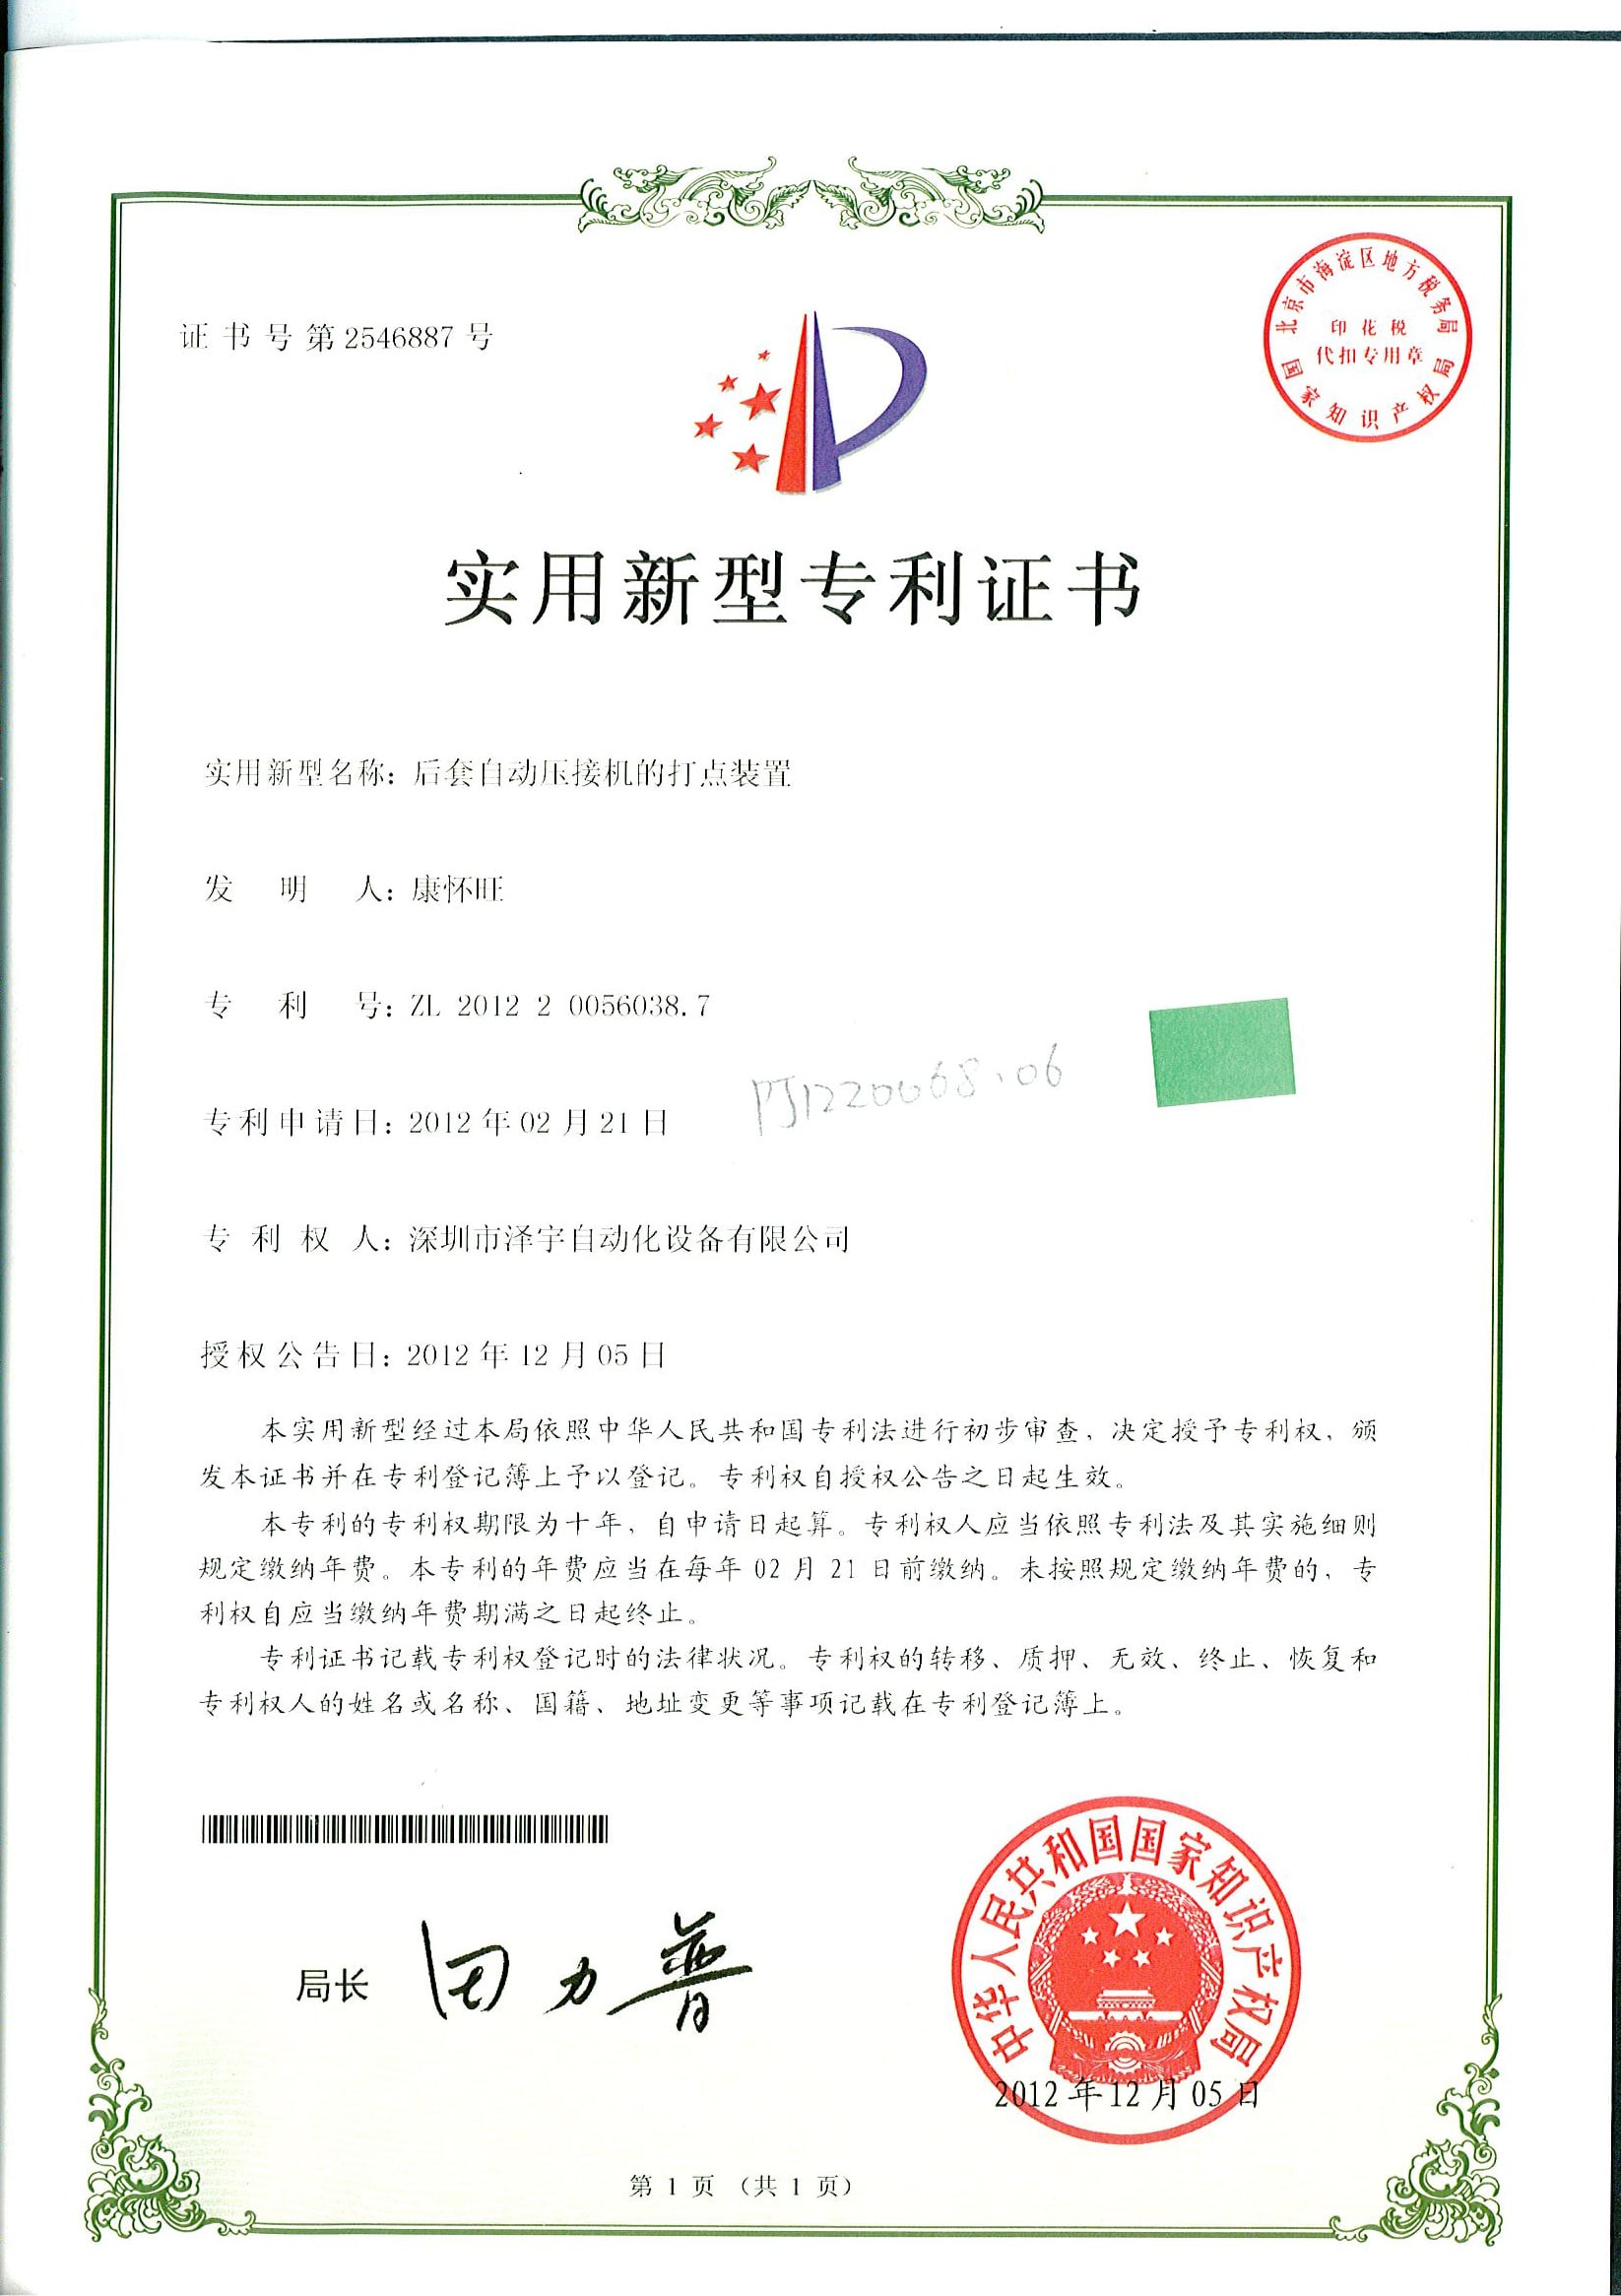
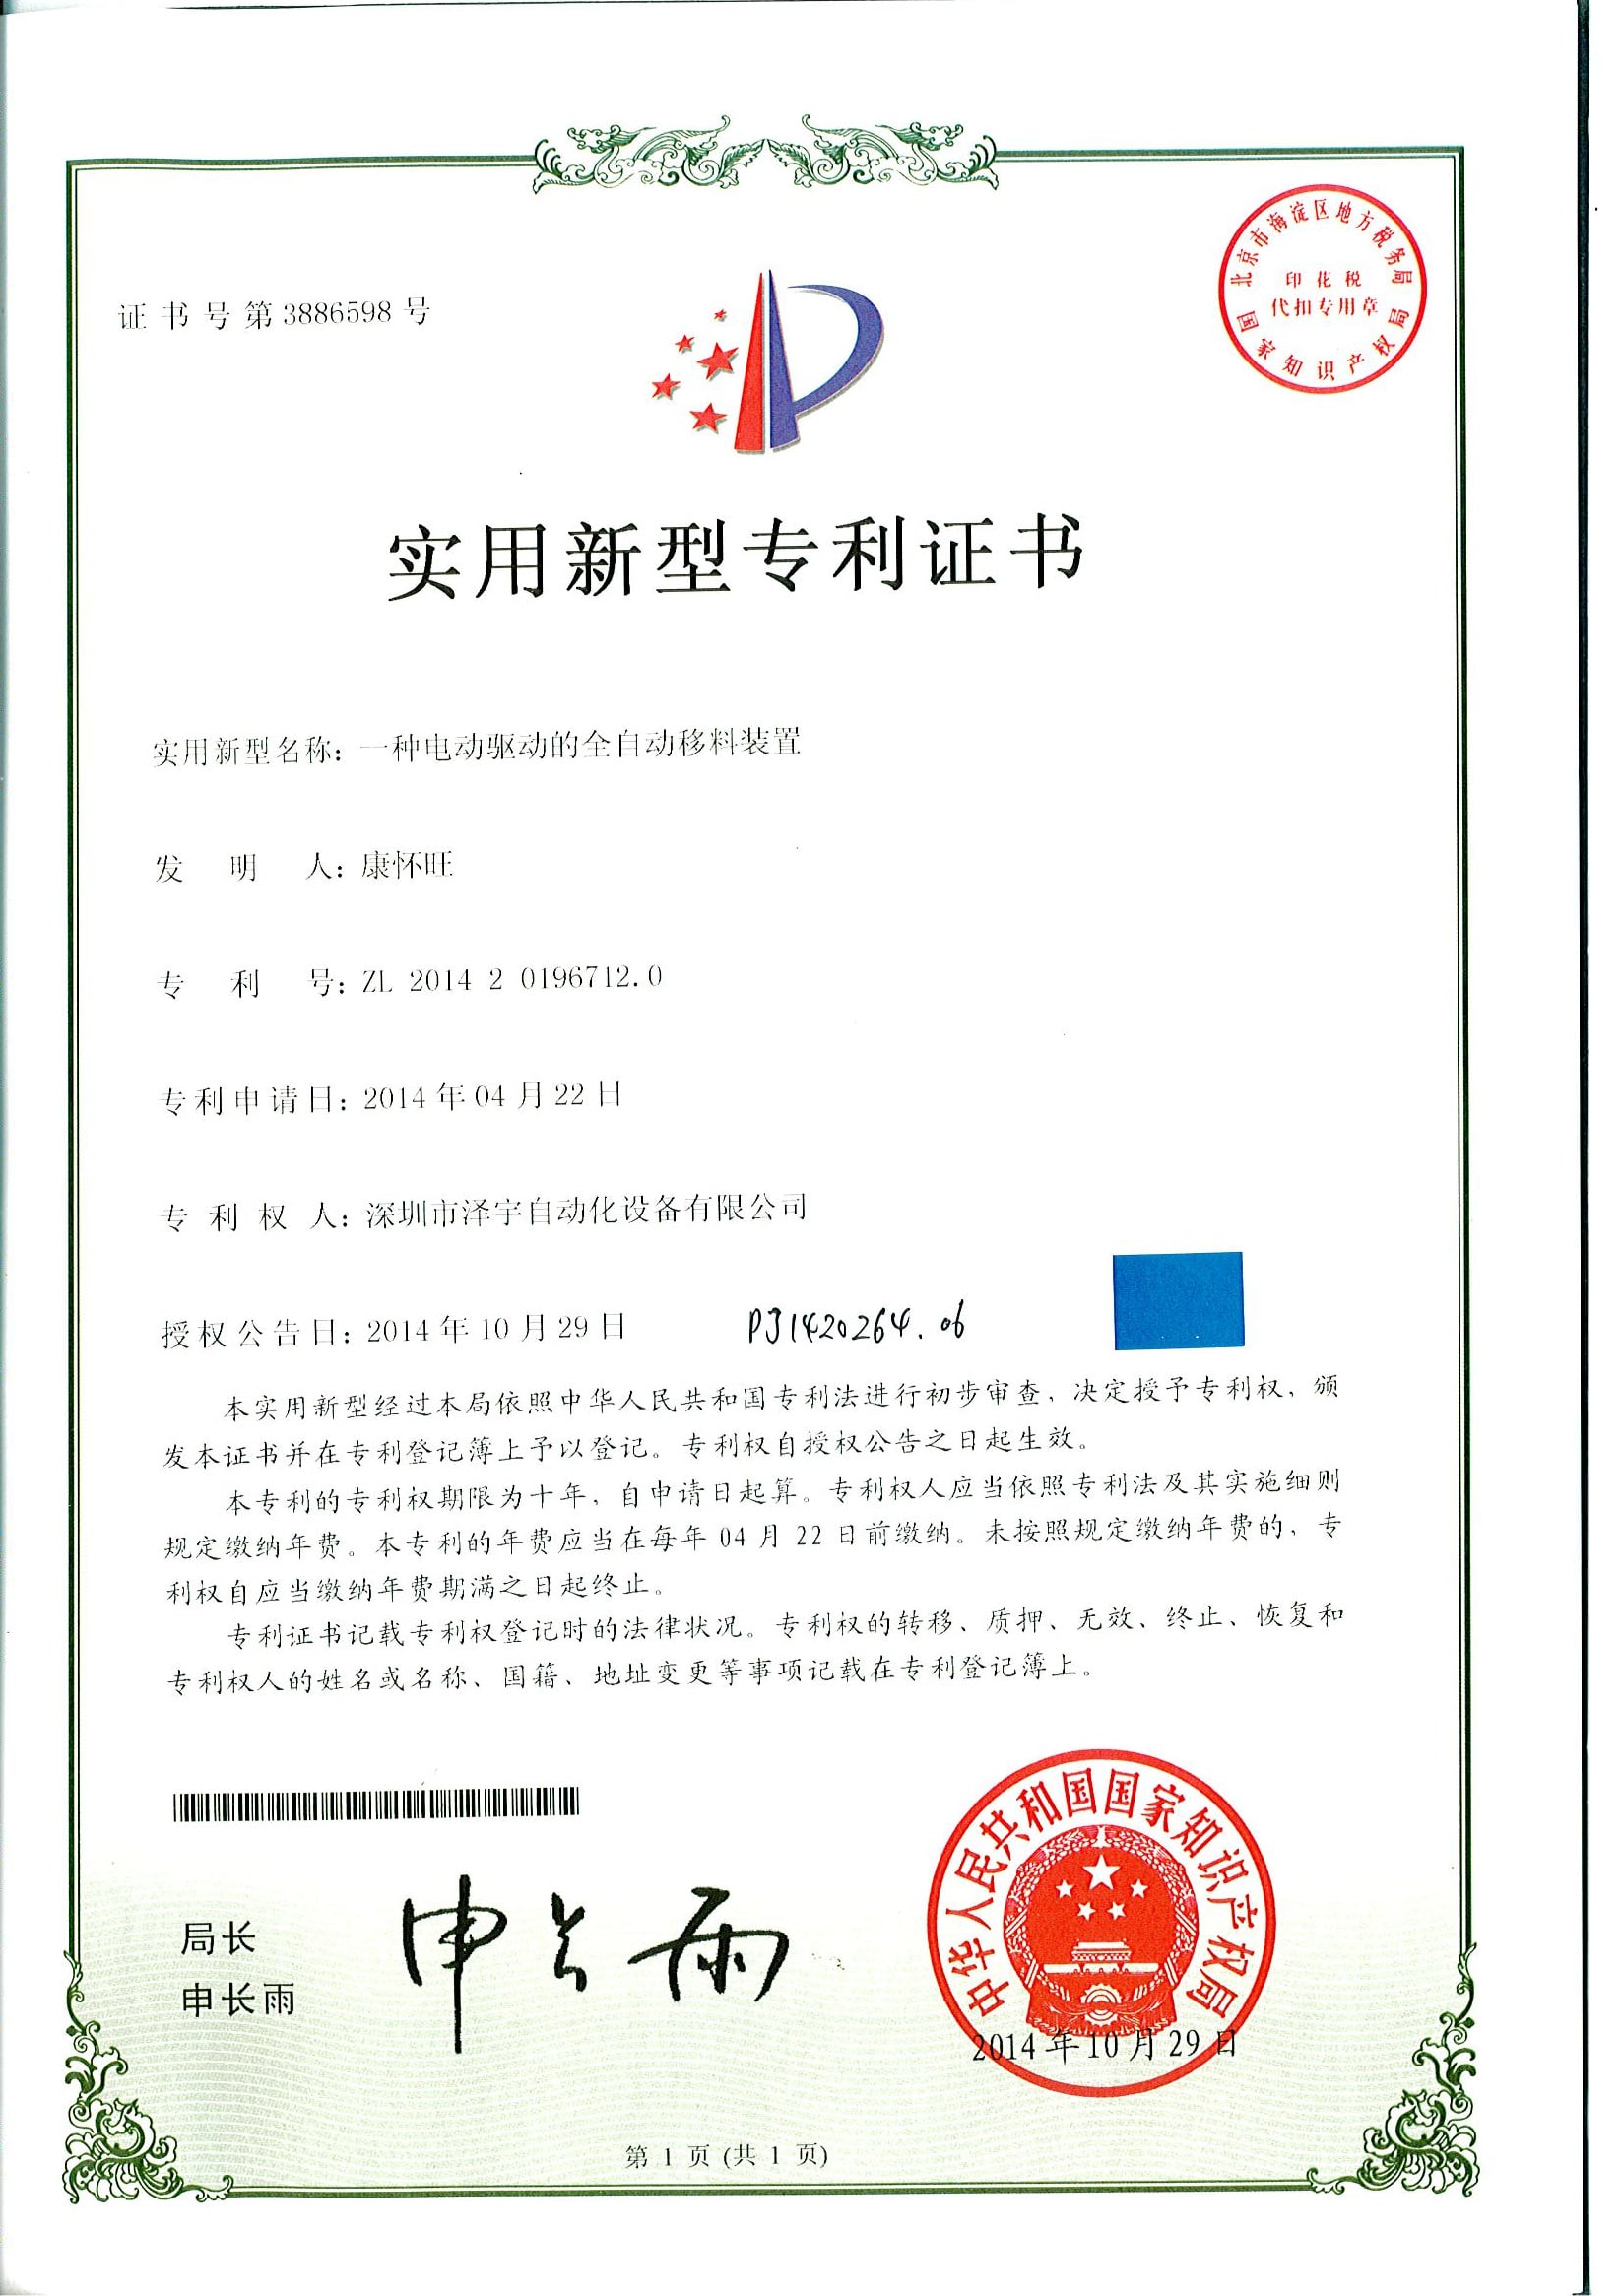
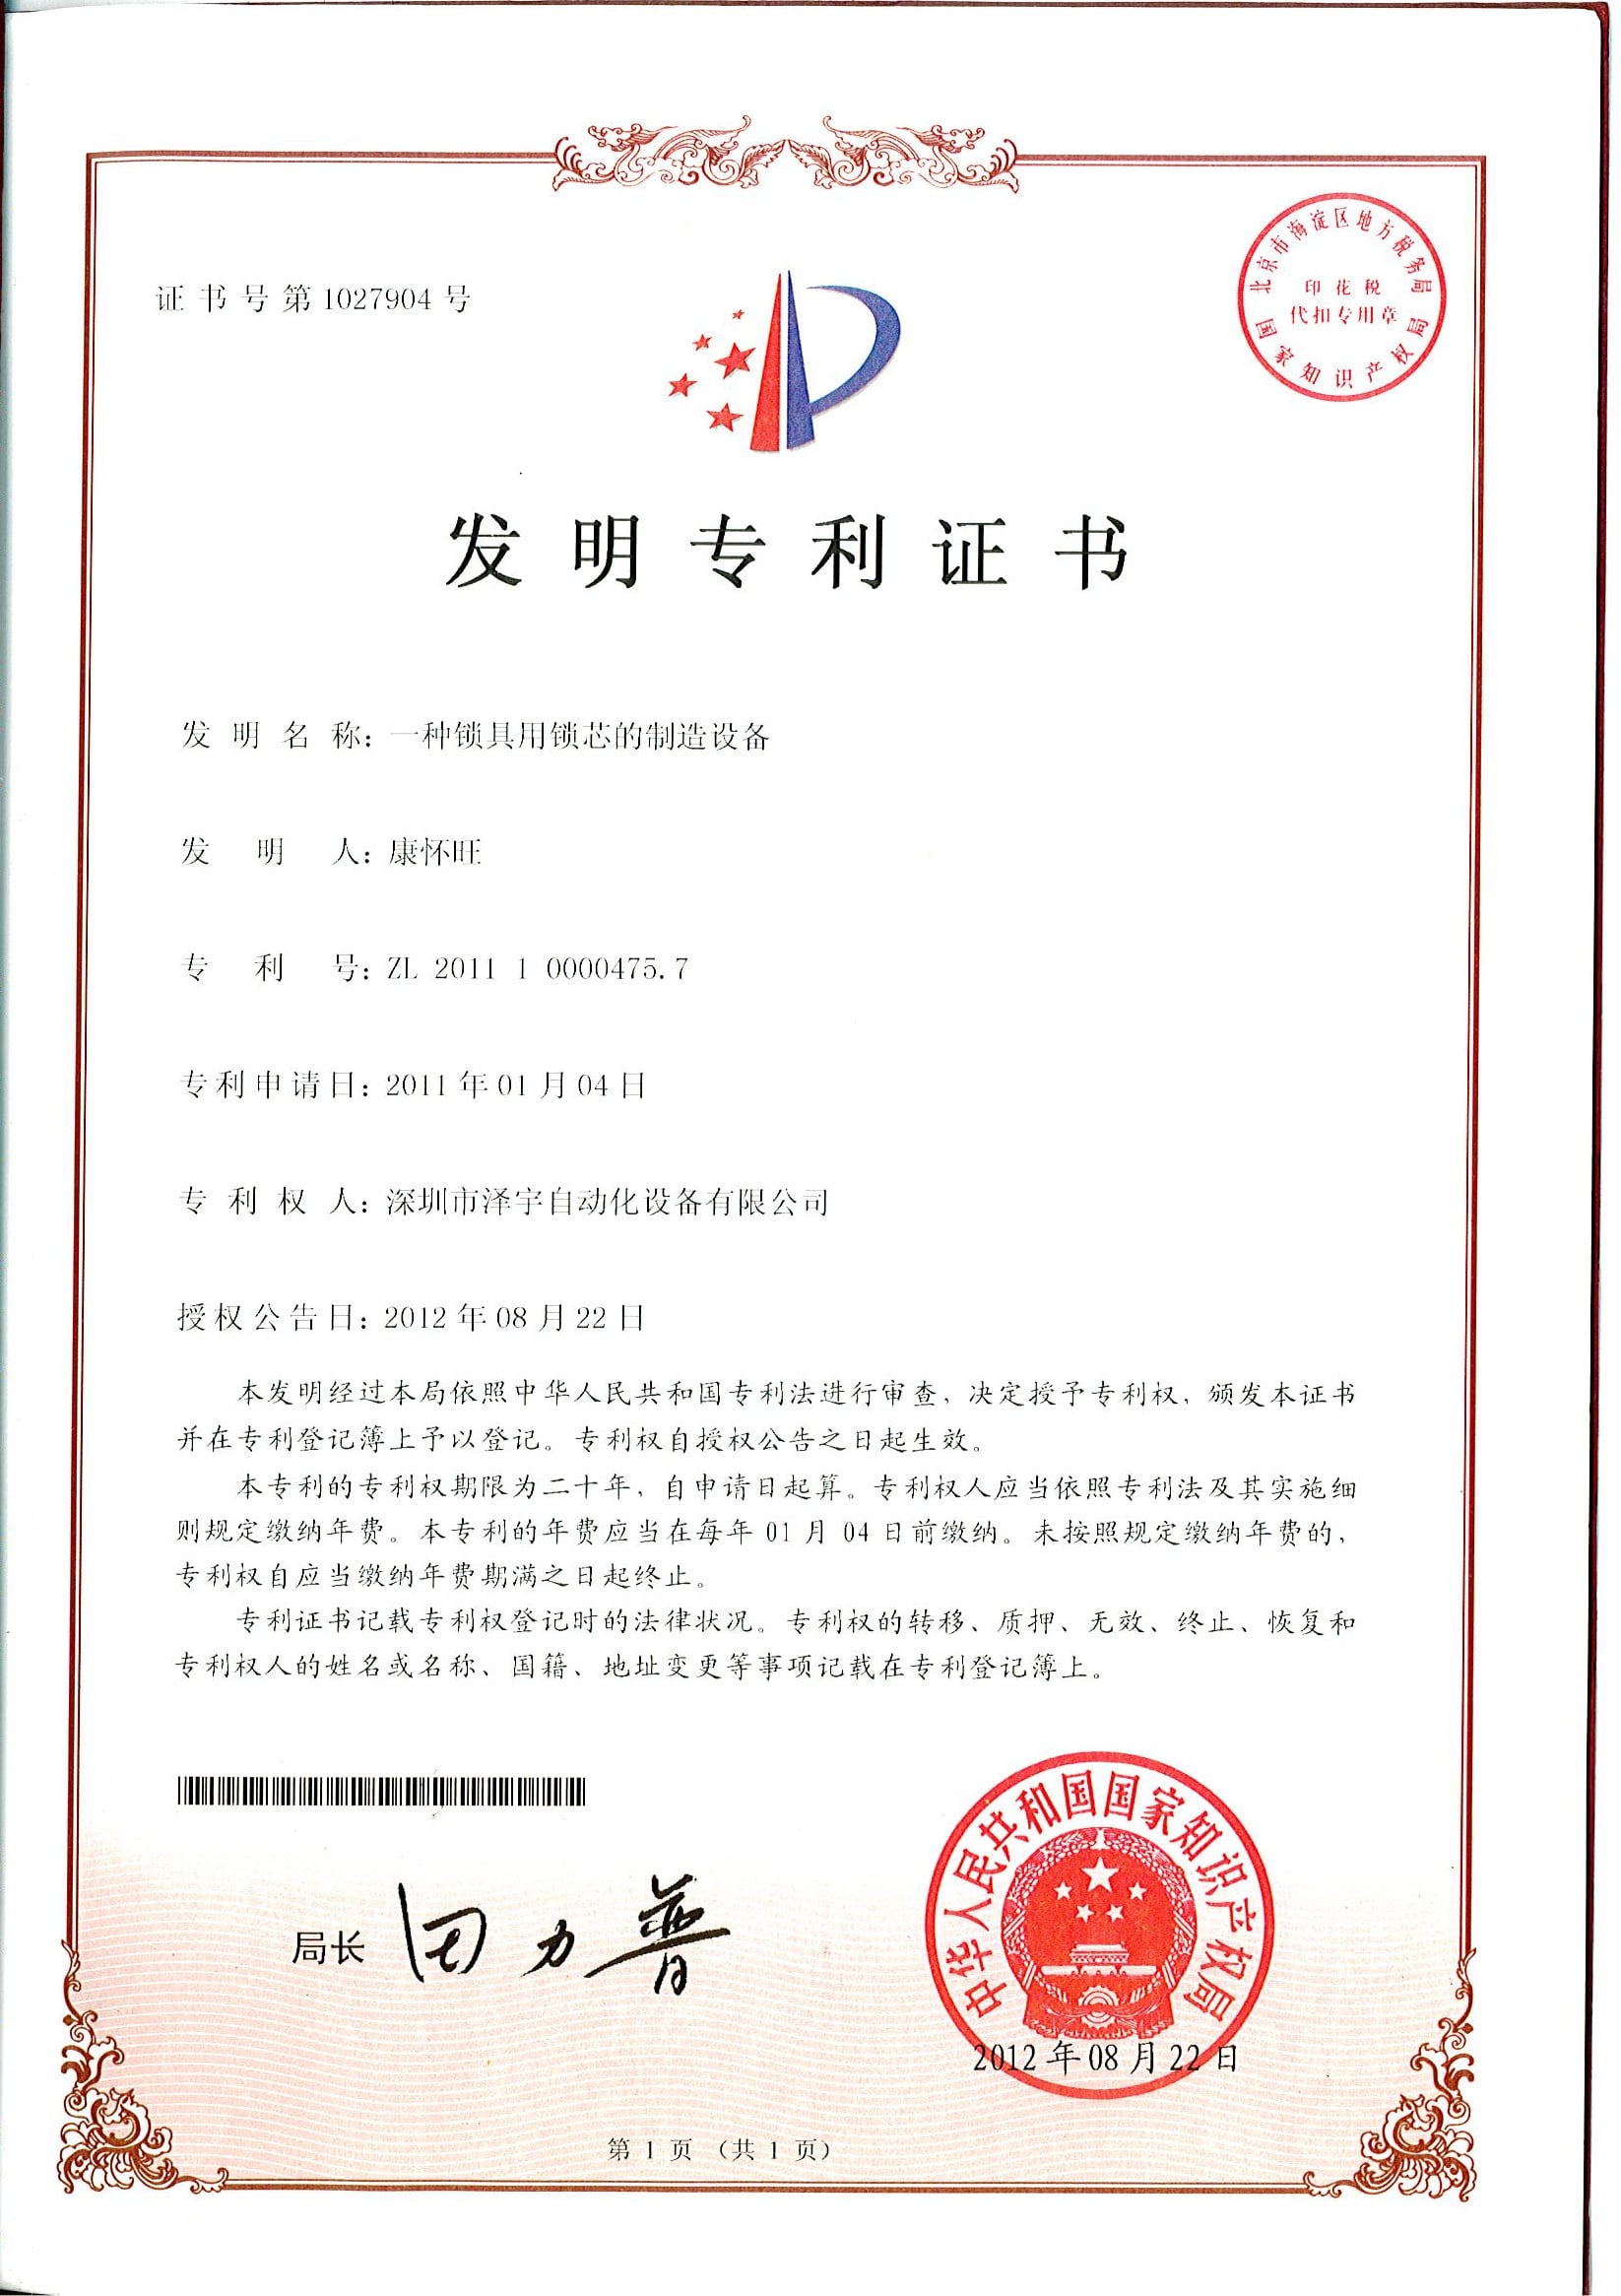
A ZEUEE opera de acordo com a ISO 9001:2015 e possui a qualificação de Empresa Nacional de Alta Tecnologia, além das designações de Empresa Sp-Inn (SRDI) e Empresa de Demonstração de Patentes concedidas pelas autoridades competentes. Para a linha de produtos JAVEE, a ZEUEE registrou 32 patentes de invenção e 68 patentes de modelo de utilidade, que dão respaldo ao dispositivo de fixação com trava na boca, ao mecanismo de receitas de processo CCD em 4 etapas e à faixa de compatibilidade entre famílias de contatos. A conformidade dos produtos abrange normas que provavelmente já constam das especificações do comprador:
ISO 9001:2015
Gestão da qualidade em toda a empresa ZEUEEEmpresa Nacional de Alta Tecnologia
Qualificação da República Popular da China, capacidade de inovação32 patentes de invenção
Além de 68 patentes de modelo de utilidadeEmpresa de demonstração de patentes
Empresa de propriedade intelectual reconhecida pelo EstadoMIL-DTL-38999
Conformidade com conectores circulares da Série IIIMIL-DTL-32139
Compatibilidade com cavidades de contato Nano-DIPC/WHMA-A-620 Rev E
Norma de referência para montagem de cabosUSCAR-2 / IEC 60603-2
Famílias automotivas vedadas e comerciais de placas de circuito impressoAs certificações são importantes devido à forma como funciona a aquisição por OEMs de conectores. Os compradores definem as especificações com base em normas reconhecidas; o catálogo publicado de normas ISO em iso.org e o portal de normas MIL-DTL da DLA dos Estados Unidos em landandmaritimeapps.dla.mil estabelecem os requisitos mínimos de retenção de contatos e desempenho ambiental dos conectores. Compradores que operam linhas automotivas qualificadas segundo AEC-Q200 ou elaboram documentação PPAP Nível 3 para fornecimento Tier-1 esperam que o fornecedor de equipamentos de montagem apresente a certificação ISO básica e um portfólio de propriedade intelectual bem fundamentado, não apenas um folheto. Somos transparentes sobre a situação da AEC-Q200: a própria máquina JAVEE não é certificada segundo AEC-Q200 (a especificação se aplica a componentes passivos, não a equipamentos de montagem), mas as famílias de contatos inseridas atendem à AEC-Q200 quando o fabricante dos contatos as qualifica. Para linhas aeroespaciais, a compatibilidade com cavidades de contato MIL-DTL-38999 é aplicada na camada da receita de processo; o ferramental com trava na boca e as receitas CCD são verificados conforme a folha de especificações pertinente publicada pela DLA.
❮












×
![Certificado ampliado]()
Guia de aquisição: fatores de preço, prazo de entrega e suporte OEM
Resposta direta sobre o preço: o modelo JAVEE padrão custa entre USD 30.000-50.000, e essa ampla faixa não é margem adicional; ela reflete o conjunto modular de dispositivos de fixação e receitas de processo que adapta a linha à combinação de contatos de cada cliente. Não vamos afirmar que existe um único preço fixo para todos os pedidos. A família de contatos, a configuração do dispositivo de fixação, o nível de detalhamento da receita CCD e a personalização OEM alteram o preço final. Veja como os componentes de preço se somam para que a decisão de aquisição se baseie nos cálculos, e não no preço de tabela do fornecedor:
Fatores de preço
Complexidade da família de contatos
Peças circulares conforme especificações MIL e peças Nano-D exigem o dispositivo de fixação com trava na boca + configuração de estação dupla; headers de placa de circuito impresso estampados utilizam a configuração básica da JAVEE.
Nível de detalhamento da receita CCD
O conjunto padrão de receitas de processo cobre 6 famílias de contatos; famílias adicionais personalizadas são cobradas segundo a tarifa OEM.
Kit OEM para cavidade vedada
Conectores automotivos vedados da classe Tyco MQS precisam da opção para cavidade vedada, que acrescenta 90 dias ao prazo de entrega e eleva o preço para perto do limite superior da faixa.
Pistas para alimentadores vibratórios
Cada novo diâmetro externo de contato exige uma pista para a panela alimentadora; o pacote padrão inclui três pistas, e as adicionais são cobradas à parte.
Licença de receitas de processo da IHM
O armazenamento de receitas de processo por linha está incluído; a sincronização de receitas entre várias linhas é opcional e cotada pela equipe OEM.
Instalação no local + treinamento
O pacote padrão inclui comissionamento de cinco dias no local e treinamento de operadores.
Prazo de entrega e suporte pós-venda
Configuração padrão da JAVEE
60-90 dias entre o pedido de compra e o envio, FOB Shenzhen.
Personalização OEM
90-120 dias para geometrias personalizadas de dispositivos de fixação, famílias de contatos fora do padrão ou opções para cavidades vedadas.
Quantidade mínima do pedido
Uma unidade por pedido; nossa plataforma JAVEE é fabricada uma linha por vez.
Garantia
12 meses para a montagem principal; suporte técnico remoto permanente para problemas de receitas de processo e dispositivos de fixação.
Peças de reposição
As pistas das panelas vibratórias, os conjuntos de lentes CCD e o ferramental com trava na boca têm prazo de reposição de 4-6 semanas a partir do estoque de Shenzhen.
Comissionamento no local
5 dias no local com um engenheiro da ZEUEE, mais 4 dias de treinamento para operadores, incluídos.
Para compradores que realizam auditorias de pré-qualificação baseadas na ISO, documentação PPAP Nível 3 ou inspeções AQL Nível II, requisitos comuns nas listas de verificação de compras do setor de conectores referenciadas na ISO 9001:2015 (iso.org) e respaldadas por registros de patentes do USPTO, como o engate de contato compatível com a patente US10230184, nosso pacote de entrega inclui os relatórios de ensaio pertinentes, certificados de calibração e um plano de serviço de 5 anos, mediante solicitação.
Ferramentas de configuração para montagem de contatos pin e socket
Estimador do período de payback da JAVEE
Simule quanto tempo a máquina de montagem de contatos pin e socket da JAVEE leva para se pagar em comparação com sua linha manual ou semiautomática atual. Informe abaixo as condições da sua linha.
Acessar ferramentaSeletor de compatibilidade de famílias de contatos da JAVEE
Selecione a família do conector e o tipo de contato — o seletor informa a configuração do ferramental da JAVEE, a taxa de produção prevista, o prazo de entrega e as observações.
Acessar ferramentaConsulta de força de acoplamento de contatos pin e socket
Filtre por família de conectores ou tamanho do contato para encontrar a faixa padrão de força de acoplamento, a força mínima de retenção e a especificação aplicável. Os valores são cruzados com as fichas de especificações publicadas das normas MIL-DTL, USCAR-2, IEC e MIL-STD.
Acessar ferramentaPerguntas frequentes: de engenheiros a gerentes de compras
É o equipamento que insere contatos macho do tipo pino e contatos fêmea do tipo socket nas cavidades dos isoladores de conectores — entre a fabricação dos contatos (crimpagem, formação de contatos Twist Pin e estampagem) e a configuração construtiva final do conjunto de cabos. A JAVEE foi projetada para a etapa de inserção de contatos de precisão, e não para a inserção de terminais em cabeçotes de placas de circuito impresso (PCB) em alto volume, dominada por sistemas com múltiplos cabeçotes, como o TE P360 e o P550.
Os contatos pin são a metade macho (sólida); os contatos socket são a metade fêmea (com mola). A JAVEE trabalha com ambos em estações alternadas no mesmo ciclo, com receitas CCD separadas para cada lado, para que a verificação de orientação detecte carregamentos incorretos antes da inserção. A configuração da JAVEE com estação dupla adiciona um segundo cabeçote de inserção para conectores com mais cavidades.
Sim — a pista da cuba do alimentador vibratório e o ferramental de boca de retenção aceitam contatos usinados e estampados dentro da faixa de diâmetro externo (OD) de 0.3 a 1,5 mm. O sistema de receitas armazena limites de força de inserção e de geometria CCD para cada contato; assim, a troca de formato entre uma receita para contatos usinados e outra para contatos estampados leva 4 minutos, sem troca de ferramental.
Nossa verificação em 4 etapas lê a posição da cavidade (antes da inserção), a orientação do contato (antes da inserção), a contagem do lote (após o alimentador) e a geometria externa (após a inserção). O monitoramento da força ocorre em paralelo. A FAQ de engenharia de conectores da Mill-Max documenta a falha por inserção insuficiente: às vezes, um contato danificado aceita a inserção com menos força do que a especificada e depois falha no ensaio de acoplamento do cliente. A verificação geométrica CCD identifica esse caso antes que a peça seja liberada.
Não, e esse é um erro frequente de compras ao buscar fornecedores. Cada tamanho de carcaça de conector comporta contatos de vários tamanhos, dependendo da disposição do inserto — uma carcaça D38999 tamanho 25 pode ser configurada com contatos 22D, 22, 20 ou 16. Consulte sempre a folha com a disposição das cavidades de contato, não a identificação da carcaça.
Sim, com ambas. A MIL-DTL-38999 Série III é compatível com cavidades dos tamanhos 22D, 20, 16 e 12, em configuração de estação única ou dupla. A MIL-DTL-32139 Nano-D é compatível com tamanhos de 26 a 30, usando o ferramental de boca de retenção como configuração padrão. O alimentador vibratório e as receitas CCD vêm pré-carregados para ambas as famílias.
As ferramentas inseridoras de pinos geralmente são manuais ou montadas em bancada e servem para substituir contatos individuais ou realizar trabalhos de baixo volume — a DMC e a SkyGeek vendem esses modelos. Uma máquina de inserção de pinos, como a JAVEE, é um equipamento automatizado instalado na linha, que realiza a inserção contínua de contatos a 20-25 peças/min, com visão CCD e troca de formato orientada por receitas.
São aplicações diferentes. As TE P360 e P550 realizam a inserção de terminais em cabeçotes de placas de circuito impresso a mais de 5 ciclos por segundo, em passo de 30 mm — com taxa de produção de pico em torno de 18.000-25 milhões de inserções por turno para montagem de eletrônicos em alto volume. A JAVEE opera a 20-25 peças/min, com verificação CCD em 4 etapas a cada inserção. Foi projetada para a montagem de contatos de precisão nas cavidades dos isoladores, onde a verificação visual a cada ciclo é um requisito de qualidade da produção, e não um custo em taxa de produção.
A troca de receita de processo na mesma pista da cuba do alimentador vibratório leva cerca de 4 minutos. A troca da pista do alimentador para outra faixa de diâmetro externo (OD) de contato leva de 12 a 15 minutos. A troca completa do ferramental, de cavidades usinadas para o kit OEM de cavidades seladas, leva cerca de 90 minutos — embora essa troca normalmente seja uma configuração única, e não uma atividade a cada turno.
Sim. As famílias de contatos fora do padrão seguem o processo de personalização OEM, com prazo de entrega de 90-120 dias. O cliente fornece uma folha com as cavidades de contato e um lote de amostras representativas; a equipe de engenharia da ZEUEE projeta o ferramental de boca de retenção e a receita CCD e valida o equipamento com base na especificação de ensaio de acoplamento do cliente antes do envio.
Por que criamos esta página
Os dados de taxa de ciclo, defeitos e eficiência global do equipamento (OEE) deste guia vêm de nossos registros de configuração construtiva de 2024-2025, abrangendo 11 programas de clientes Tier-1 que operam linhas JAVEE Standard e configuradas para OEM. A matriz de compatibilidade de famílias de contatos e a tabela de forças de acoplamento cruzam as normas MIL-DTL, USCAR-2 e IEC com as fichas de especificações fornecidas pelos clientes durante o comissionamento. Os dados de mercado vêm do relatório de 2024 da Global Growth Insights sobre máquinas automáticas de inserção de pinos. Quando não havia dados verificáveis de terceiros, por exemplo, sobre a qualificação dos contatos segundo a AEC-Q200, isso foi informado na página, sem incluir números. Esta página foi criada pela equipe de engenharia de aplicações para montagem de conectores da ZEUEE, a mesma equipe que projeta o ferramental de boca de retenção e o sistema de receitas CCD para cada instalação da JAVEE.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






