Contatti Zeyu lntelligent Industrial Company

Produzione conforme alle norme ISO
Macchina per l’assemblaggio di contatti pin e socket
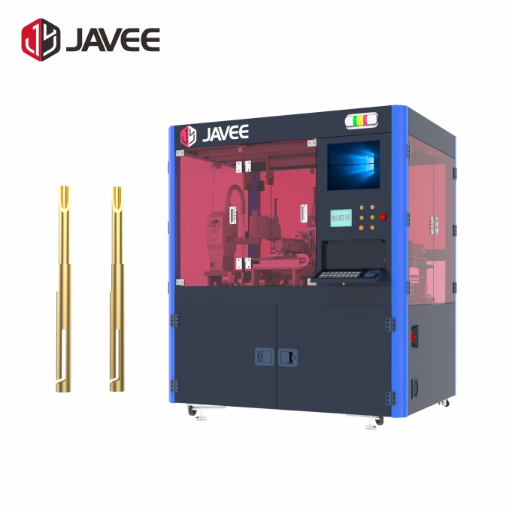
Macchina per l’assemblaggio di contatti pin e socket ZEUEE serie JAVEE per la produzione di connettori ad alta affidabilità
Macchina automatica per l’inserimento di pin, progettata per assemblare con precisione i contatti negli isolatori. La nostra linea JAVEE inserisce contatti pin e socket lavorati o stampati nelle cavità dei connettori a 20-25 pz/min. Un sistema di visione CCD a 4 stadi verifica ogni inserimento. È pensata per i produttori di connettori aerospaziali, automotive e industriali che non possono tollerare il tasso di scarto del 2-5% causato dalla pressatura manuale.

20-25 pz/min
Cadenza produttiva per stazione, per contatti lavorati o stampati
4 stadi
Visione CCD: cavità, orientamento, conteggio, geometria
±0,02 mm
Posizionamento servo sui riferimenti dell’isolatore
30+
Paesi serviti / 11 clienti OEM Tier-1 dal 2005
Quando un assemblaggio errato dei contatti pin e socket ferma la linea di produzione dei connettori: la risposta di JAVEE guidata da CCD
Le macchine per l’assemblaggio di contatti pin e socket si collocano tra la fabbricazione dei contatti (crimpatura, formazione dei twist pin, stampaggio) e l’assemblaggio dei cavi. Automatizzano la pressatura dei contatti maschio a pin e dei contatti femmina a socket negli isolatori dei connettori elettrici.
Pressa manuale a leva
4-5pz/min
Scarti al primo passaggio
2-5%
Automazione JAVEE
20-25pz/min
Tasso di difettosità
< 0.3%
I controlli visivi dell’inserimento dei contatti non rilevano ciò che sfugge agli operatori manuali. Le FAQ tecniche di Mill-Max sui connettori documentano il problema: un inserimento incompleto richiede una forza inferiore a quella specificata e un meccanismo di ritenzione danneggiato può consentire a un pin di posizionarsi senza un innesto corretto. Un contatto che sembra a posto sul banco può quindi non funzionare durante l’accoppiamento con il connettore del cliente. Il nostro sistema di visione CCD a 4 stadi rileva a ogni ciclo la posizione della cavità, l’orientamento del contatto, il conteggio del lotto e la geometria esterna. Individua così le deformazioni che sfuggono ai controlli basati solo sulla coppia o sulla vista.
Le linee manuali comportano anche costi meno evidenti. L’analisi dei guasti dei pin dei connettori di Bead Electronics elenca cinque difetti ricorrenti: variazione del passo dovuta alla lunghezza del pin, bave sulle punte che rigano la placcatura di accoppiamento, avvolgimento irregolare, tagli netti e rigature durante l’innesto. Nessuno è rilevabile con un controllo tattile. Abbiamo osservato che questi difetti dominavano i registri dei componenti non conformi in ingresso dei clienti passati dalla pressatura manuale alla nostra linea JAVEE. Il sistema di fissaggio a clip Lock-Mouth evita i limiti delle pinze tradizionali a due dita: oltre 12 pz/min, queste non riescono a mantenere coassiali alla cavità dell’isolatore un twist pin da 0,45 mm o un socket Nano-D. Il contatto si sposta, il bordo della cavità riga la placcatura e il connettore finisce tra gli scarti.
Cinque criticità della linea manuale attuale
Variazioni del passo nei lotti misti: un ciclo con lunghezza del pin non uniforme può fermare la produzione per otto ore, prima che venga presa una decisione sulla rilavorazione.
Bave sulle punte dei contatti: se la placcatura del connettore di accoppiamento viene rigata, il componente è da scartare, non da rilavorare, soprattutto sulle superfici dorate degli isolatori in plastica.
Le pinze a due dita disallineano i socket: senza centraggio coassiale, il bordo della cavità ha inciso l’oro del contatto durante l’inserimento.
Il ciclo di pressatura manuale richiede 12-15 sec per contatto; un addetto esperto lavora 4-5 pz/min, mentre JAVEE ne lavora 20-25. La differenza di costo del lavoro è pari a 5x, prima ancora di considerare la qualità.
Il solo controllo visivo non rileva gli inserimenti incompleti: un componente difettoso viene spedito al cliente perché nessuno ha rilevato un’anomalia di forza. Le informazioni della ricetta di processo provenienti dalla stazione CCD consentono di intercettare il problema.
Hook 1, confronto delle geometrie dei contatti pin e socket
| Famiglia di contatti | Diametro esterno del pin | Diametro interno del socket | Spessore parete | Forza di accoppiamento standard | Ritenzione (min) | Standard | Modalità consigliata da JAVEE |
|---|---|---|---|---|---|---|---|
| MIL-DTL-38999 Size 22D | 0,76 mm | 0,78 mm | 0,20 mm | 1,0-2,5 N | 5 N | MIL-C-39029/56 | Stazione singola, 22 pz/min |
| MIL-DTL-38999 Size 20 | 1,02 mm | 1,04 mm | 0,25 mm | 1,5-3,5 N | 9 N | MIL-C-39029/58 | Stazione singola, 24 pz/min |
| MIL-DTL-32139 Nano-D | 0,30 mm | 0,32 mm | 0,10 mm | 0,4-1,0 N | 2 N | MIL-DTL-32139 | Lock-Mouth + CCD a 4 stadi, 20 pz/min |
| D-Sub Size 20 (lavorato) | 1,02 mm | 1,04 mm | 0,30 mm | 1,0-3,0 N | 4 N | MIL-C-24308 | Doppia stazione, 25 pz/min |
| Automotive con tenuta (Tyco MQS) | 0,64 mm | 0,66 mm | 0,20 mm | 2,0-5,0 N | 10 N | USCAR-2 | Configurazione per cavità con tenuta, 22 pz/min |
| M12 industriale (lavorato) | 1,50 mm | 1,52 mm | 0,40 mm | 2,0-4,5 N | 15 N | IEC 61076-2-101 | Stazione singola, 25 pz/min |
| Connettore header PCB (stampato) | 0,64 mm | 0,66 mm | 0,18 mm | 0,5-1,5 N | 3 N | IEC 60603-2 | JAVEE non ottimizzata — vedere il dominio TE P360 |
| Contatto iperboloidale (gabbia) | 1,00 mm | 1,02 mm | 0,30 mm | 0,3-0,8 N | 30+ N | MIL-PRF-83513 | A monte, twist pin — vedere nano-twist-pin-machine |
| RF coassiale (SMA / SMP) | 0,46 mm | 0,48 mm | 0,12 mm | 1,2-2,8 N | 6 N | MIL-STD-348 | Configurazione per cavità con tenuta, 18 pz/min |
| A molla (pogo) | 0,50 mm | 0,52 mm | 0,12 mm | 0,8-1,5 N | 4 N | MIL-STD-202 | Non standard per JAVEE — linea OEM su misura |
Mappatura delle fonti: MIL-DTL-38999 (DLA, Rev M), MIL-DTL-32139, USCAR-2, IEC 60603-2. I valori indicano gli intervalli nominali delle coppie di contatti, non le tolleranze assolute di produzione. I team tecnici devono convalidarli in base ai requisiti specifici dell’applicazione del cliente.
ZEUEE JAVEE
Macchina per l’assemblaggio di contatti pin e socket: modelli e specifiche
La piattaforma JAVEE gestisce l’inserimento di contatti di precisione per famiglie di connettori non adatte alle macchine ad alto volume per header PCB di TE Connectivity o Yamaha. Mentre una TE P360 inserisce pin per header PCB e morsetti elettrici a 20 contatti al secondo per l’assemblaggio di schede ECU automotive, JAVEE opera una fase più a monte: assembla i contatti maschio e femmina nell’isolatore in plastica del connettore plug-and-socket, che verrà poi montato sulla scheda, oppure nel guscio circolare conforme alle specifiche MIL. La cadenza produttiva è calibrata appositamente sulla coppia di contatti: 20-25 pz/min consentono alla stazione CCD di verificare ogni inserimento nella cavità, controllo che le linee PCB ad alto volume sacrificano.
Specifiche standard JAVEE
| Parametro | Standard JAVEE | Nota |
|---|---|---|
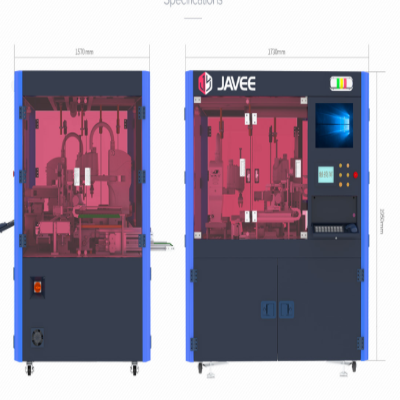
| Ingombro | 1730 × 1570 × 1950 mm (L×W×H) | Macchina autonoma; non richiede una rete di aria compressa oltre alla fornitura standard da 0,5-0,7 MPa |
| Cadenza del ciclo | 20-25 pz/min | Per stazione; varia in base alla geometria del contatto e al numero di cavità |
| Potenza | 4,0 kW | 220V AC monofase |
| Pressione dell’aria | 0,5-0,7 MPa | Aria compressa standard di stabilimento |
| Alimentazione | Alimentatore a tazza vibrante + orientamento assistito da CCD | Adattabile a contatti con diametro esterno 0,3-1,5 mm; per il cambio formato è sufficiente sostituire il binario della tazza |
| Sistema di visione | Doppio CCD, controllo a 4 stadi (cavità / orientamento / conteggio / geometria) | Arresto automatico in tempo reale in caso di anomalia, con espulsione nel contenitore NG |
| Attrezzatura di fissaggio | Clip Lock-Mouth + posizionamento coassiale servo | Precisione di centraggio mantenuta oltre 12 pz/min, dove le pinze a due dita perdono l’allineamento |
| HMI | Schermo touch, archiviazione delle ricette di processo basata su Windows | Profili personalizzati delle cavità dei contatti salvati come ricette di processo con nome |
| Gestione delle anomalie | Arresto automatico per mancanza di materiale / fuori tolleranza / tensione eccessiva | Arresto manuale del singolo lotto tramite intervento dell’operatore |
Base brevettuale della ricerca e sviluppo
La geometria dell’alimentatore vibrante risale a un brevetto europeo del 1983 (EP0145868B1), che ha definito l’alimentatore cilindrico verticale per il posizionamento dei contatti pin, un meccanismo ancora diffuso nel mercato delle macchine di assemblaggio quattro decenni dopo. La gestione della conformità dei contatti nell’attrezzatura JAVEE si basa anche sul brevetto US10230184 sui pin conformi, che formalizza il motivo per cui il primo accoppiamento con un pin del diametro massimo modifica permanentemente l’intervallo del contatto. Per questo la ricetta JAVEE memorizza un parametro «diametro del primo accoppiamento» per ciascun contatto invece di un unico valore nominale: un innesto sotto specifica sfugge ai controlli basati solo sulla coppia.
Motivazioni del sistema Lock-Mouth
Abbiamo provato quattordici geometrie di attrezzature di fissaggio per i contatti durante i programmi del 2024-2025, prima di scegliere il design Lock-Mouth. Le pinze a due dita usate da tutti gli altri funzionano fino a circa 12 pz al minuto; oltre tale soglia, il socket si sposta e il bordo della cavità inizia a raschiare l’oro. Lock-Mouth è stata l’unica attrezzatura a mantenere la coassialità oltre 20 pz al minuto sui componenti Nano-D.
Team tecnico ZEUEE
Responsabile R&D, linea di assemblaggio dei connettori
MATRICE DI COMPATIBILITÀ
Hook 4, confronto della compatibilità tra famiglie di contatti
JAVEE non è ottimizzata per l’inserimento ad alto volume di header PCB, ambito in cui sono adatti i sistemi mult testina TE (P360/P550/P8). Questo confronto definisce le applicazioni in cui JAVEE offre vantaggi: assemblaggio di contatti di precisione nelle cavità degli isolatori per famiglie di connettori MIL-spec, automotive con tenuta e industriali.
| Famiglia di connettori | Contatto lavorato | Contatto stampato | Con tenuta / iperboloidale |
|---|---|---|---|
| MIL-DTL-38999 (circolare) | Standard JAVEE, stazione singola, Lock-Mouth | Sconsigliato (i contatti stampati non soddisfano i requisiti di ritenzione 38999) | Kit OEM opzionale per cavità con tenuta |
| MIL-DTL-32139 Nano-D | Standard JAVEE, doppia stazione richiesta per le size 26-30 | I contatti stampati non sono qualificati secondo MIL-DTL-32139 | Iperboloidale tramite la macchina a monte nano-twist-pin-machine |
| D-Sub (commerciale) | Standard JAVEE, doppia stazione | Standard JAVEE con sostituzione della tazza di alimentazione | n/a |
| Automotive con tenuta (MQS, MX, Tyco) | Linea OEM JAVEE — configurazione per cavità con tenuta | Standard JAVEE con opzione per cavità con tenuta | Kit OEM per cavità con tenuta (tempo di consegna di 90 giorni) |
| M12 / M8 industriali | Standard JAVEE | Standard JAVEE | n/a |
Pronto a migliorare il Suo assemblaggio di precisione?
Richieda prezzi e specifiche dettagliate della piattaforma JAVEE.
Richieda subito un preventivo
Assemblaggio automatico di contatti pin e socket ZEUEE a confronto con i metodi manuali e semiautomatici
Passare dalla pressatura manuale all’inserimento automatico non comporta un semplice compromesso sulla cadenza produttiva: cambia l’equilibrio tra investimento iniziale e qualità per ciclo. In pratica, l’automazione non elimina il giudizio dell’operatore, ma trasforma le valutazioni basate sulla sensibilità manuale in una ricetta deterministica applicata dal CCD. Secondo il rapporto di mercato di Global Growth Insights, nel 2024 il mercato globale delle macchine completamente automatiche per l’inserimento di pin valeva USD 352M e si prevede che raggiunga USD 511M entro il 2034 (CAGR 3,8%).
A frenare l’adozione non è la tecnologia: il 44% dei produttori di piccole e medie dimensioni indica il costo iniziale come ostacolo principale e il 33% cita il tempo di ritorno dell’investimento. È un problema di approvvigionamento che le specifiche tecniche non risolvono. Il confronto delle prestazioni qui sotto spiega perché, nonostante queste difficoltà, l’inserimento automatico rappresenta il 66,9% delle nuove installazioni di macchinari nel segmento ad alta velocità.
FIG SYS-01
Confronto dei metodi: differenze misurate, non etichette
| Metrica | Pressatura manuale (a leva) | Semiautomatico (ad es. classe SPIROL CR) | Automatico JAVEE |
|---|---|---|---|
| Cadenza produttiva (pz/min) | 4-5 | 8-12 | 20-25 |
| Controllo della forza di inserimento | Sensibilità manuale dell’operatore | Fissa a stadio singolo (1,3-8 kN) | CCD a 4 stadi + feedback servo |
| Resa al primo passaggio | 65-75% | 85-92% | 96-99% |
| OEE su turno di 8 ore | 45-55% | 65-75% | 80-88% |
| Tasso di difettosità per il cliente | 2-5% | 0.5-1.5% | < 0.3% |
| Competenze richieste all’operatore | Addetto all’assemblaggio con 3-5 anni di formazione | Addetto semispecializzato con 2 anni di esperienza | Formazione dell’operatore di 1 giorno |
| Investimento iniziale (rif. USD) | $200 - $500 (pressa a leva) | $15 - 35K | $30 - 50K |
| Tempo di ritorno dell’investimento (2 turni) | n/a | 18-24 mesi | 12-18 mesi |
Osservazione chiave: c’è un aspetto controintuitivo che spesso sfugge agli operatori: una forza d’inserimento maggiore non significa un innesto migliore. La documentazione sulla conformità di Mill-Max lo spiega chiaramente: il primo accoppiamento con il pin di diametro maggiore modifica permanentemente l’intervallo del contatto, restringendo la finestra di accoppiamento accettabile. Gli operatori manuali che forzano un contatto leggermente sovradimensionato finiscono per bloccare il connettore su una specifica più restrittiva rispetto al progetto originale. Il circuito di feedback della forza CCD di JAVEE segnala proprio questo caso prima che il contatto venga fissato.
Hook 3, scheda di valutazione della ritenzione alla forza di accoppiamento
| Tipo di contatto | Forza di accoppiamento standard | Ritenzione minima | Modalità di guasto sul campo | Controllo JAVEE |
|---|---|---|---|---|
| Size 16 lavorato (Mil-Spec) | 2,5-5,5 N | 20 N | Placcatura rigata nella cavità dell’isolatore | Verifica della geometria prima dell’inserimento |
| Size 20 lavorato (Mil-Spec) | 1,5-3,5 N | 9 N | Inserimento incompleto (supera il controllo visivo) | Una differenza di feedback della forza > 0.5 N attiva l’arresto |
| Size 22D lavorato (Mil-Spec) | 1,0-2,5 N | 5 N | Bava sulla punta → rigatura dell’oro durante l’accoppiamento | Scansione CCD del profilo della punta prima dell’inserimento |
| Automotive stampato (MQS) | 2,0-5,0 N | 10 N | Sovrainnesto dovuto alla conformità | Ricetta di processo con diametro del primo accoppiamento applicata |
| Iperboloidale (gabbia) | 0,3-0,8 N | 30+ N | Cedimento della pila di fili della gabbia | Controllo a monte sull’assemblaggio dei twist pin |
| D-Sub lavorato | 1,0-3,0 N | 4 N | Inserimento incompleto con esito positivo al controllo visivo | Feedback della forza + verifica CCD dopo l’inserimento |
| Header PCB stampato | 0,5-1,5 N | 3 N | Bava / variazione del passo | JAVEE non ottimizzata — ambito dei prodotti TE serie P |
| RF coassiale (SMA) | 1,2-2,8 N | 6 N | Asse del contatto fuori perpendicolarità | Allineamento coassiale garantito da Lock-Mouth |
| A molla (pogo) | 0,8-1,5 N | 4 N | Affaticamento della molla dopo un ciclo da 50K | Specifiche di affaticamento per ciclo specifiche OEM |
| M12 industriale lavorato | 2,0-4,5 N | 15 N | Intaccatura dell’O-ring nella cavità con tenuta | Linea OEM per cavità con tenuta |
I valori della forza di inserimento sono valori nominali di riferimento ricavati da MIL-DTL-38999, MIL-DTL-32139, USCAR-2 e IEC 60603-2, e confrontati con i cataloghi dei componenti commerciali. Le tolleranze di produzione devono essere convalidate in base alla scheda tecnica specifica del cliente.
Risultati per i clienti: produttori di connettori aerospaziali, automotive 800V EV e industriali MGR · EN
41%
Aumento della densità dei pin (2020-2025)
800V
La domanda di architetture EV
MIL-DTL
Serie 38999 III / 32139 Nano-D
La densità dei pin nelle ECU automotive è aumentata da circa 340 punti di contatto per unità nel 2020 a 480 nel 2025, con una crescita del 41% in cinque anni che ha spostato a monte il carico di assemblaggio dei contatti. La tendenza è documentata nelle serie di dati industriali federali: i dati del Manufacturing Industry dello U.S. Census Bureau e la specifica MIL-DTL-38999 Series III (Rev M) della DLA riflettono entrambi l’aumento della densità minima dei contatti richiesta negli acquisti di connettori industriali.
Secondo Future Market Insights, circa il 28% dei nuovi veicoli elettrici spediti nel 2024 utilizza architetture 800V e richiede una capacità di corrente superiore del 30% e tolleranze più strette per le cavità con tenuta. Per questo il settore automotive rappresenta il 40% delle applicazioni delle macchine completamente automatiche per l’inserimento di pin (elettronica 24,4%, comunicazioni 20,8% secondo la segmentazione di mercato 2025). Il settore aerospaziale è il secondo motore della crescita, con il 18% del mercato dei macchinari: i connettori circolari MIL-DTL-38999 Series III e i componenti MIL-DTL-32139 Nano-D sono oggi predominanti nella ricostruzione dei cablaggi avionici ed entrambi richiedono la verifica CCD di ciascun contatto, un controllo che le linee con caricamento manuale non riescono a mantenere ai ritmi di produzione.
Tre configurazioni di installazione dalle nostre realizzazioni 2024-2025
Configurazione 1, linea per connettori circolari aerospaziali.
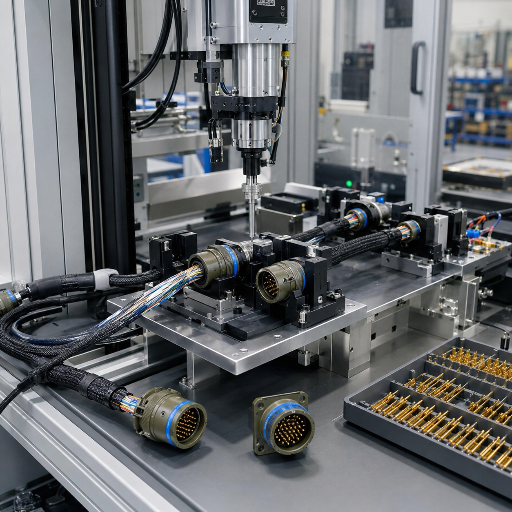
Un cliente del settore dell’elettronica per la difesa, impegnato nella rilavorazione di cavi D38999 conformi alle specifiche militari, caricava manualmente i contatti socket a 6 pz/min. Dopo l’installazione di una JAVEE a stazione singola, la cadenza produttiva è salita a 22 pz/min, con scarti inferiori allo 0,4%.
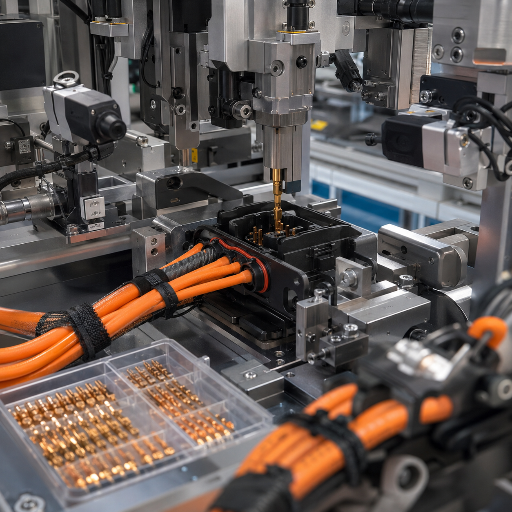
Configurazione 2, header automotive 800V EV.
Un fornitore EV Tier-1 che integrava un caricatore per moduli 800V aveva bisogno di inserire contatti in cavità con tenuta. Il kit OEM JAVEE per cavità con tenuta ha portato la cadenza produttiva a 22 pz/min, aumentando l’OEE dal 68% all’84%.

Configurazione 3, OEM di connettori industriali M12.
Un distributore di automazione industriale, con una linea manuale su due turni, l’ha sostituita con una JAVEE a stazione singola. La cadenza produttiva è raddoppiata e il numero di operatori è passato da quattro a uno.
Fiducia globale e risultati comprovati
Il nostro portfolio clienti, costruito in 20 anni, è fortemente rappresentato negli stessi settori su cui si concentra il mercato dei macchinari: AVIC (elettronica aerospaziale), Corning USA, Sumitomo Japan, TE Connectivity, LEGO Denmark, SONY, TCL, Foxconn, GAC Group, China Shipbuilding e Hunter. 11 OEM Tier-1 con installazioni in 30+ paesi.
Certificazioni e conformità: progettata secondo le norme ISO, MIL-Spec e IPC PROC · EN
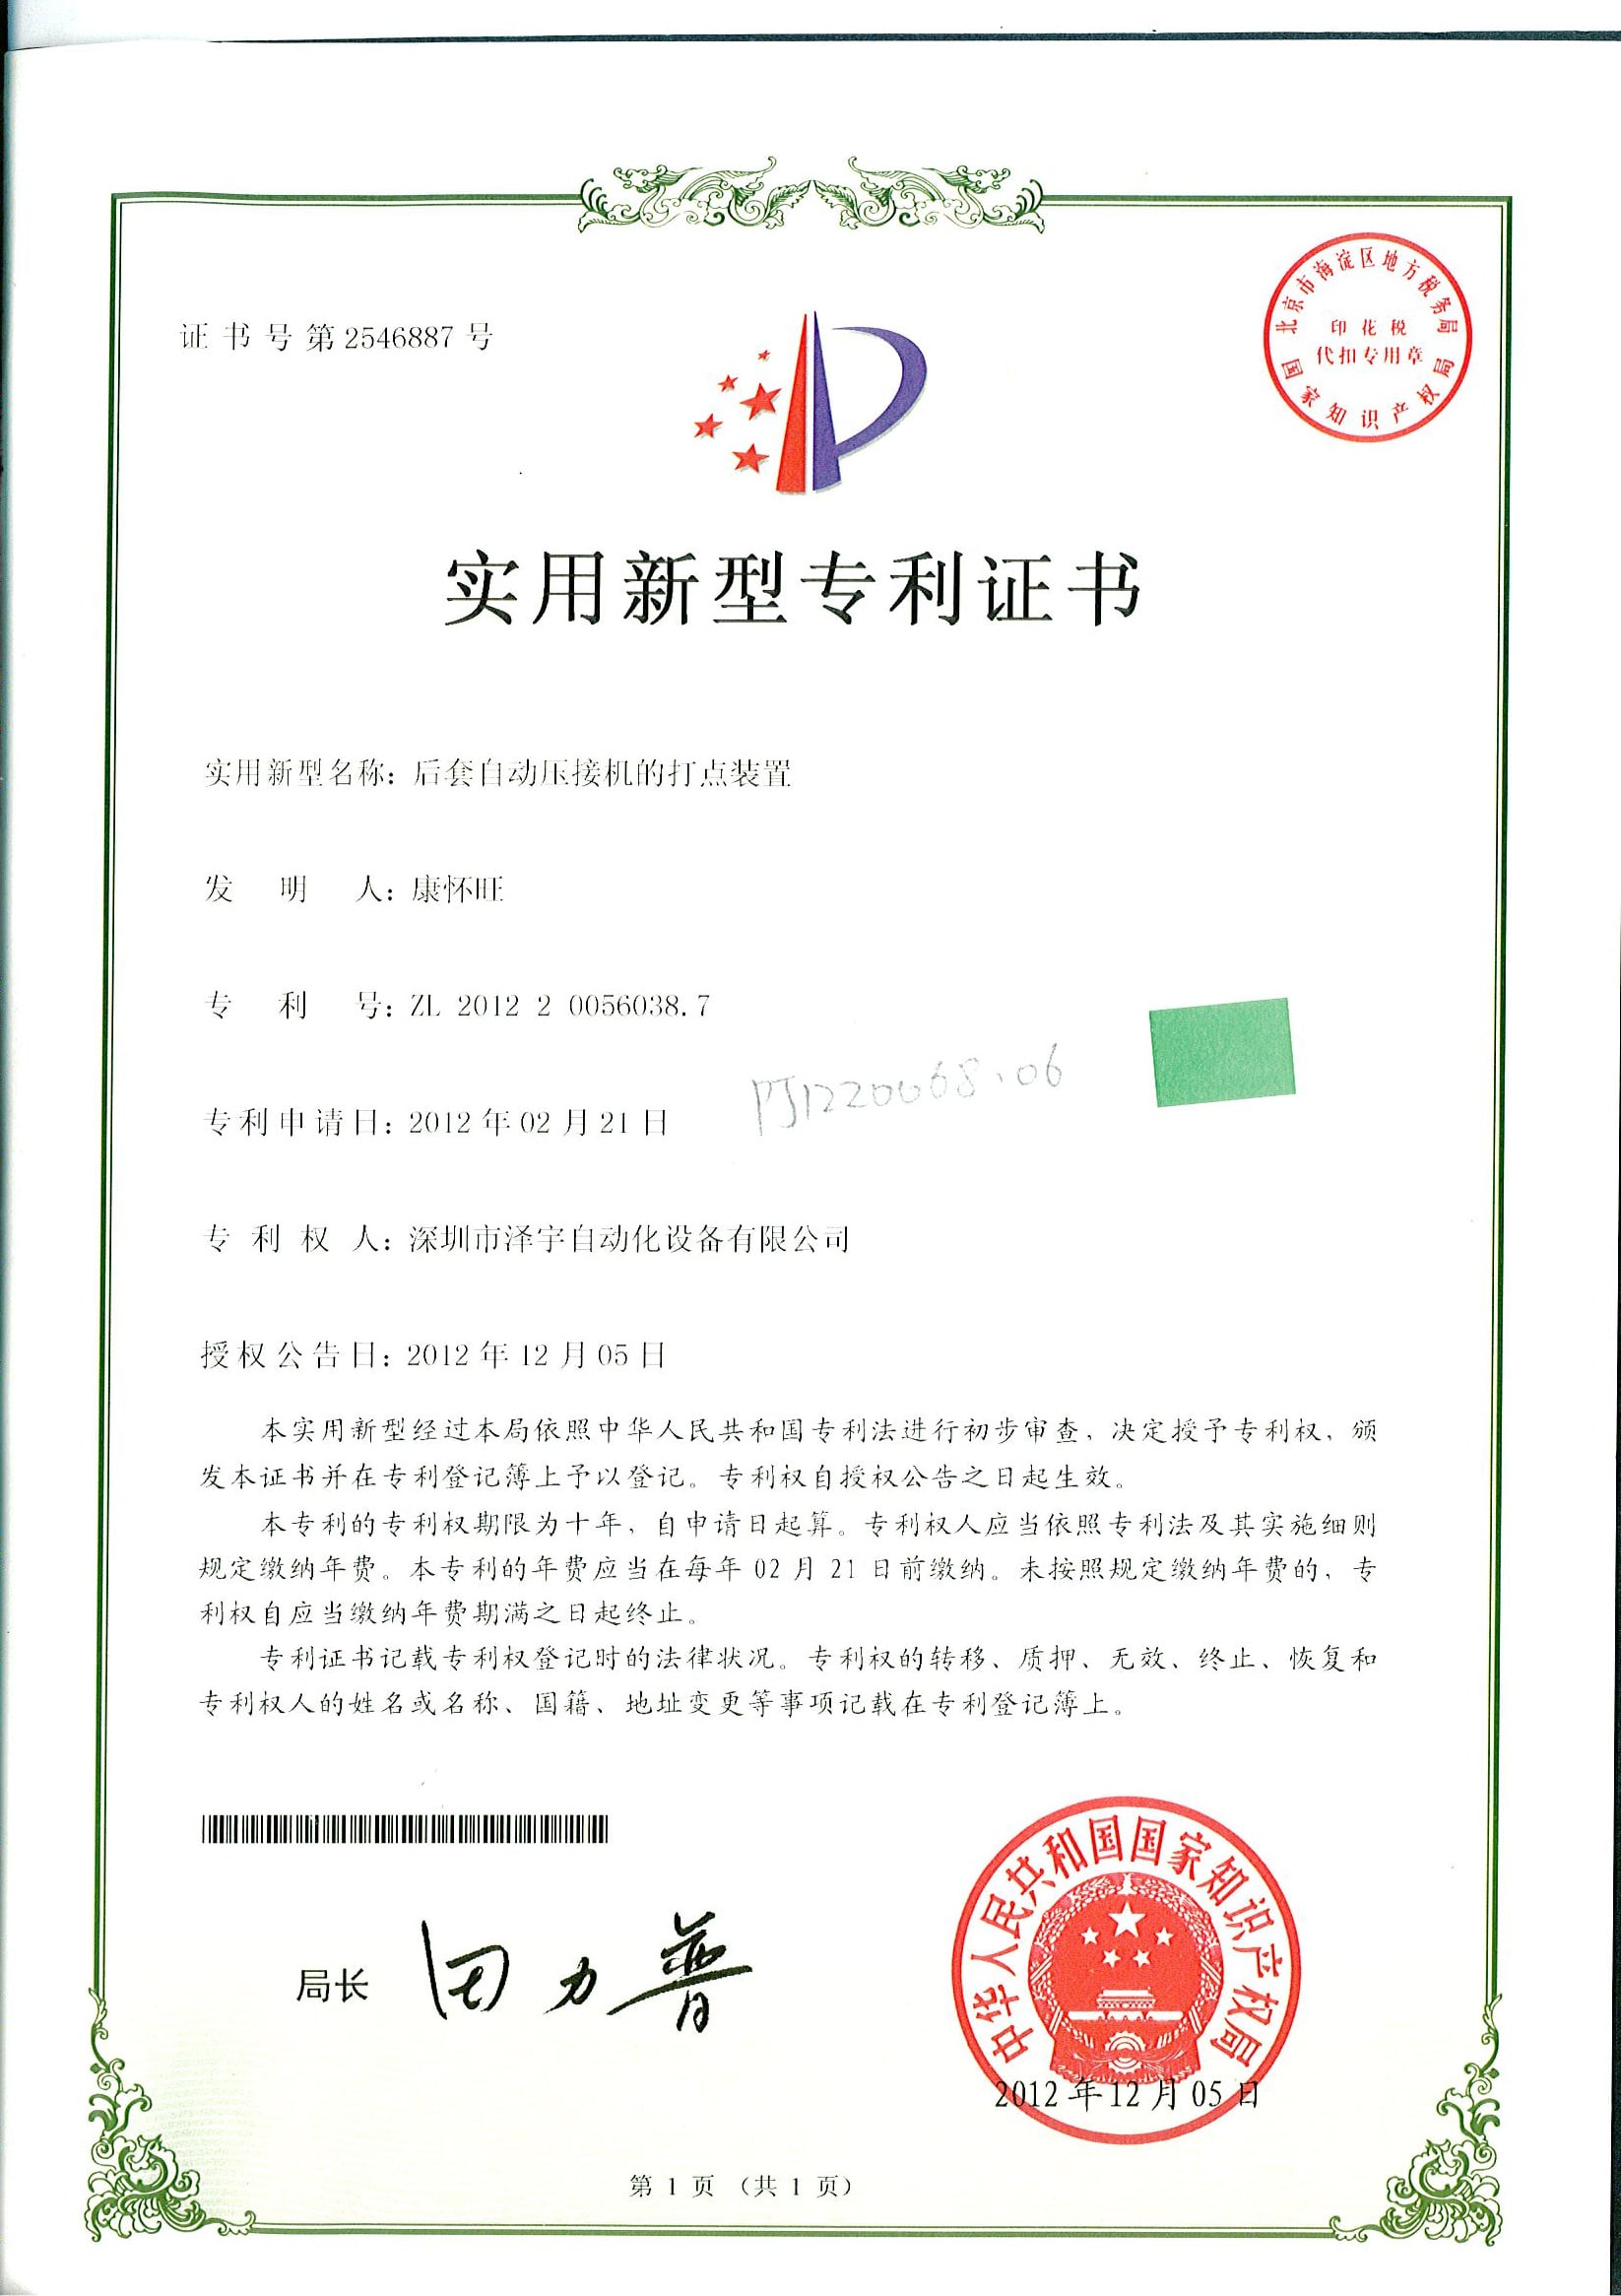
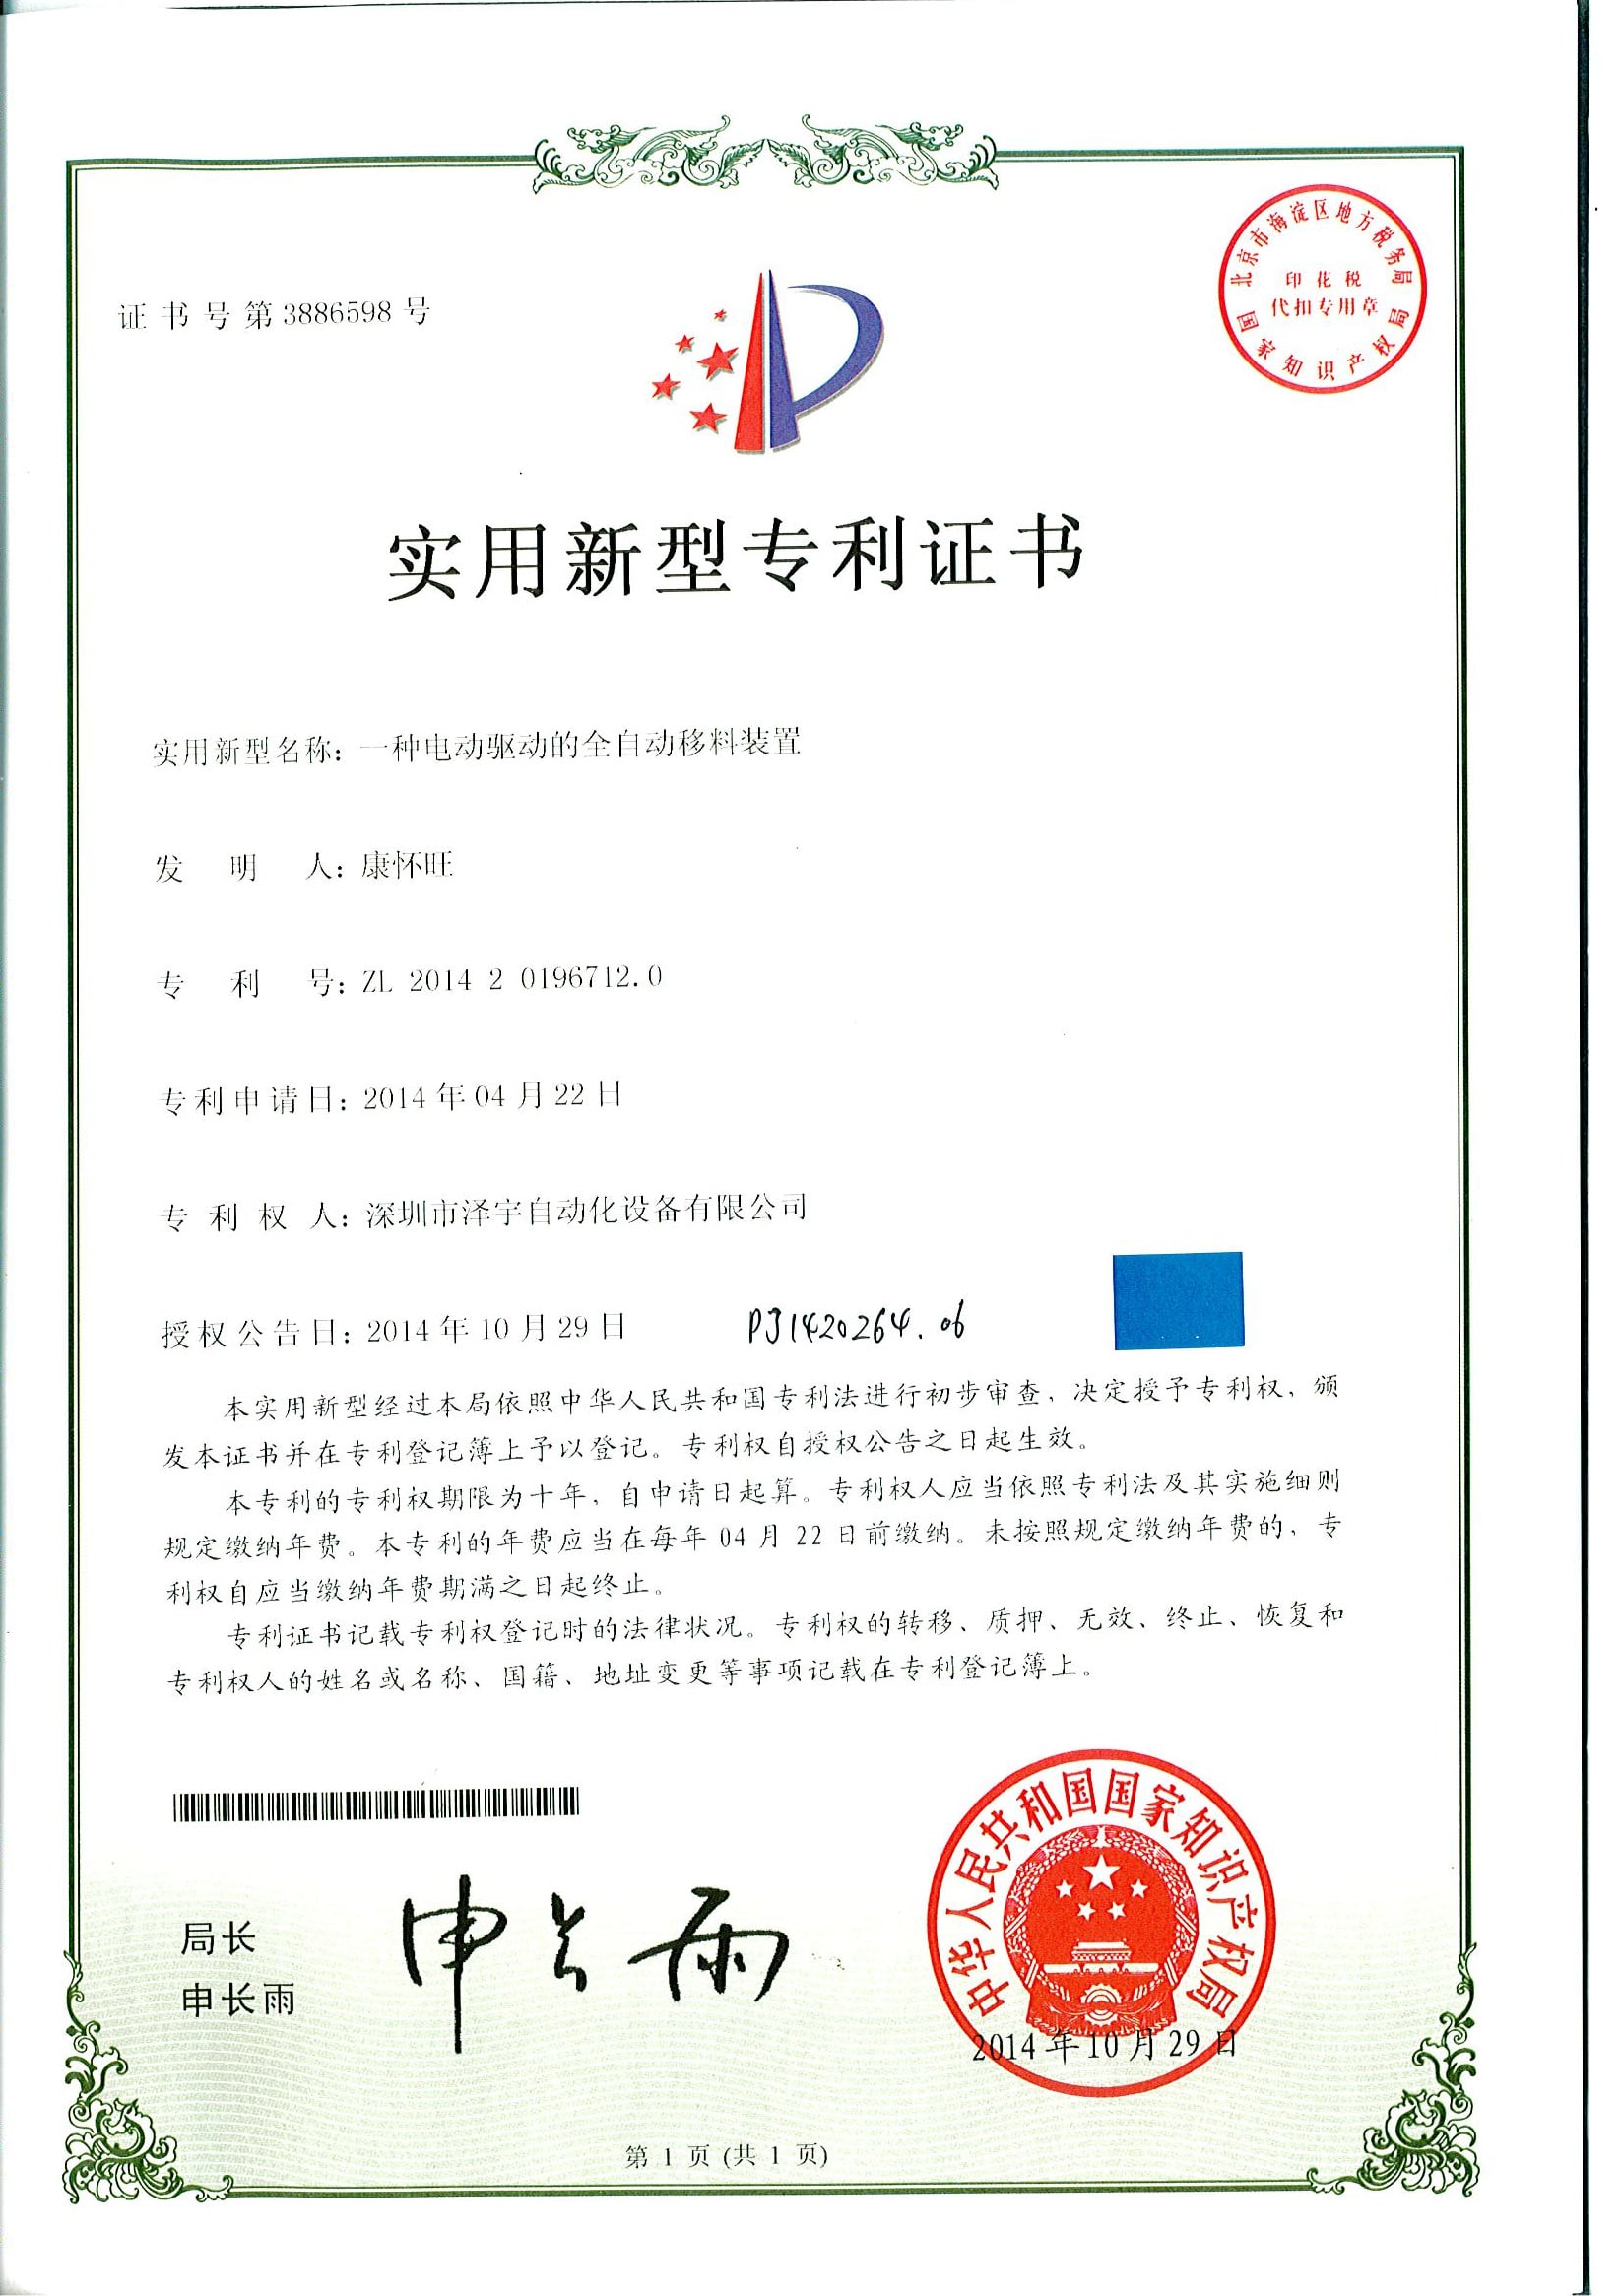
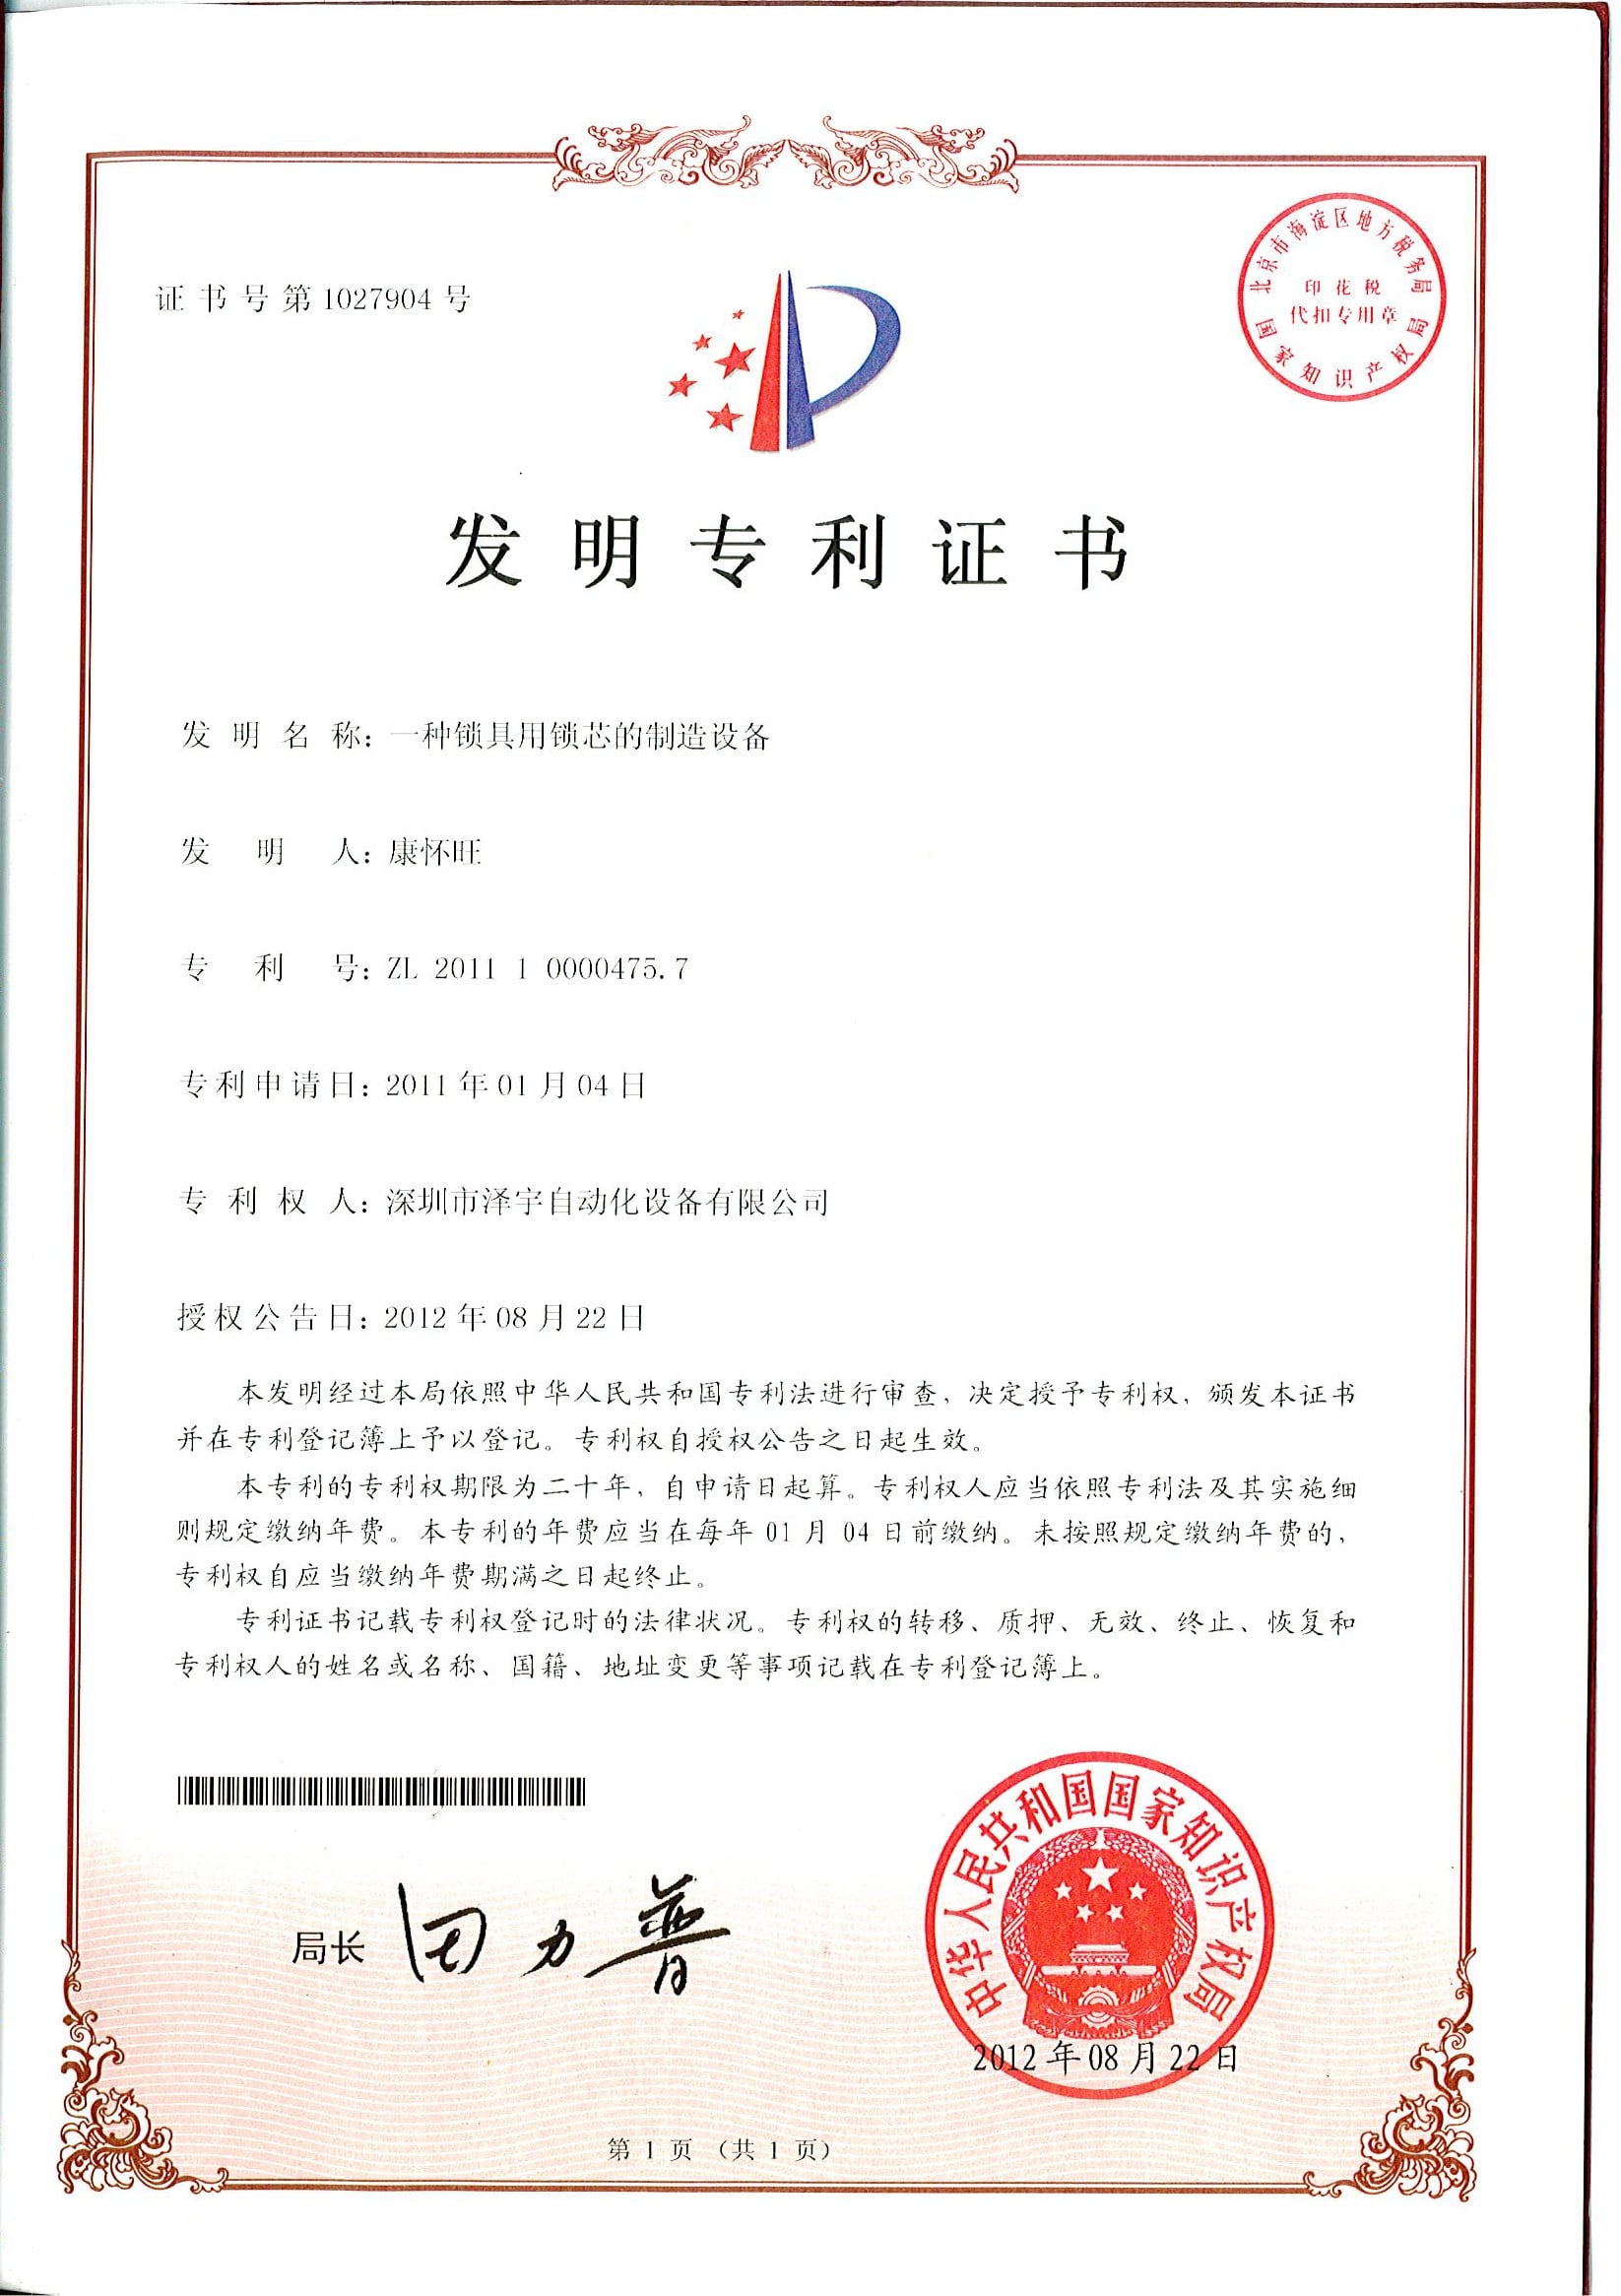
ZEUEE opera secondo la norma ISO 9001:2015 e dispone della qualifica National High-Tech Enterprise, oltre alle designazioni Sp-Inn (SRDI) Enterprise e Patent Demonstration Enterprise rilasciate dalle autorità competenti. Per la linea di prodotti JAVEE, ZEUEE ha depositato 32 brevetti di invenzione e 68 brevetti di modello di utilità, a supporto del sistema di fissaggio Lock-Mouth, del motore di ricette CCD a 4 stadi e dell’ambito di compatibilità delle famiglie di contatti. La conformità dei prodotti è mappata sulle norme che probabilmente sono già incluse nelle specifiche del cliente:
ISO 9001:2015
Gestione della qualità a livello aziendale ZEUEENational High-Tech
Qualifica PRC, capacità di innovazione32 brevetti di invenzione
Oltre a 68 brevetti di modello di utilitàPatent Demonstration
Impresa di proprietà intellettuale riconosciuta dallo StatoMIL-DTL-38999
Conforme ai requisiti dei connettori circolari Series IIIMIL-DTL-32139
Compatibile con le cavità per contatti Nano-DIPC/WHMA-A-620 Rev E
Norma di riferimento per l’assemblaggio dei caviUSCAR-2 / IEC 60603-2
Famiglie automotive con tenuta e PCB commercialiLe certificazioni sono importanti per il modo in cui si svolge l’approvvigionamento presso gli OEM di connettori. Gli acquirenti basano le specifiche su norme autorevoli: il catalogo delle norme ISO pubblicato su iso.org e il portale delle norme MIL-DTL della DLA statunitense su landandmaritimeapps.dla.mil definiscono i requisiti minimi per la ritenzione dei contatti dei connettori e le prestazioni ambientali. Chi gestisce linee automotive qualificate AEC-Q200 o prepara la documentazione PPAP Level 3 per la fornitura Tier-1 si aspetta che il fornitore dei macchinari di assemblaggio presenti le certificazioni ISO e un portafoglio di proprietà intellettuale verificabile, non una brochure. La posizione di ZEUEE sullo stato AEC-Q200 è chiara: la macchina JAVEE non è conforme ad AEC-Q200, perché la specifica si applica ai componenti passivi e non ai macchinari di assemblaggio. Le famiglie di contatti inserite dalla macchina soddisfano AEC-Q200 quando sono state qualificate dal produttore dei contatti. Per le linee aerospaziali, la compatibilità delle cavità per contatti MIL-DTL-38999 è applicata a livello di ricetta di processo; le attrezzature Lock-Mouth e le ricette CCD sono verificate in base alla scheda tecnica pertinente pubblicata dalla DLA.
❮












×
![Certificato ingrandito]()
Guida all’acquisto: fattori di prezzo, tempi di consegna e supporto OEM
Una risposta chiara sul prezzo: JAVEE Standard rientra nella fascia USD 30.000-50.000. L’ampia variazione non è un margine aggiunto, ma riflette il sistema modulare di attrezzature e ricette di processo che adatta la linea alla combinazione di contatti di ciascun cliente. Non indichiamo un unico prezzo fisso valido per ogni ordine. La famiglia di contatti, la configurazione delle attrezzature, il livello di dettaglio delle ricette CCD e la personalizzazione OEM modificano il costo. Ecco come si compone il prezzo, così la decisione di acquisto si basa sui numeri anziché sul prezzo di listino del fornitore:
Fattori di prezzo
Complessità della famiglia di contatti
Per i componenti circolari MIL-spec e Nano-D servono l’attrezzatura Lock-Mouth e la configurazione a doppia stazione; gli header PCB stampati rientrano nella configurazione JAVEE base.
Livello di dettaglio delle ricette CCD
La serie standard di ricette copre 6 famiglie di contatti; le aggiunte di famiglie personalizzate sono quotate a tariffa OEM.
Kit OEM per cavità con tenuta
Per i connettori con tenuta automotive della classe Tyco MQS serve l’opzione per cavità con tenuta, che aggiunge 90 giorni ai tempi di consegna e porta il prezzo verso la fascia più alta.
Binari per alimentatore vibrante
Ogni nuovo diametro esterno del contatto richiede un binario per la tazza di alimentazione; la fornitura standard ne include tre, mentre quelli aggiuntivi sono quotati a parte.
Licenze delle ricette HMI
L’archiviazione delle ricette di processo per singola linea è inclusa; la sincronizzazione tra più linee è un’opzione quotata dall’OEM.
Installazione e formazione in loco
La messa in servizio in loco di cinque giorni e la formazione degli operatori sono incluse nella fornitura standard.
Tempi di consegna e assistenza post-vendita
Configurazione standard JAVEE
60-90 giorni dall’ordine di acquisto alla spedizione, FOB Shenzhen.
Personalizzazione OEM
90-120 giorni per geometrie personalizzate delle attrezzature di fissaggio, famiglie di contatti non standard o opzioni per cavità con tenuta.
Quantità minima d’ordine
una unità per ordine; la piattaforma JAVEE viene realizzata una linea alla volta.
Garanzia
12 mesi sull’assemblaggio principale; assistenza tecnica da remoto a vita per problemi relativi a ricette di processo e attrezzature di fissaggio.
Ricambi
I binari delle tazze vibranti, i gruppi ottici CCD e le attrezzature Lock-Mouth hanno tempi di sostituzione di 4-6 settimane con disponibilità dal magazzino di Shenzhen.
Messa in servizio presso il cliente
cinque giorni in loco con un ingegnere ZEUEE più quattro giorni di formazione per gli operatori, inclusi.
Per gli acquirenti che svolgono audit di prequalificazione basati sulle norme ISO, richiedono documentazione PPAP di livello 3 o controlli AQL di livello II, requisiti comuni secondo le liste di controllo per gli acquisti nel settore dei connettori richiamate nella norma ISO 9001:2015 (iso.org) e supportate da documenti brevettuali USPTO, come US10230184 per l'innesto conforme dei pin, il nostro pacchetto di fornitura include i rapporti di prova pertinenti, i certificati di taratura e un piano di assistenza quinquennale su richiesta.
Strumenti di configurazione per l'assemblaggio di pin e socket
Calcolatore del tempo di ritorno dell'investimento JAVEE
Calcola in quanto tempo la nostra macchina JAVEE per l'assemblaggio di contatti pin e socket può ripagarsi rispetto alla tua linea manuale o semiautomatica attuale. Inserisci qui sotto le condizioni della tua linea.
Accedi allo strumentoSelettore di compatibilità delle famiglie di contatti JAVEE
Seleziona la famiglia di connettori e il tipo di contatto: il selettore restituisce la configurazione dell'attrezzatura JAVEE, la cadenza produttiva prevista, il tempo di consegna e le note.
Accedi allo strumentoRicerca della forza di accoppiamento dei contatti pin e socket
Filtra per famiglia di connettori o dimensione del contatto per trovare l'intervallo standard della forza di accoppiamento, il valore minimo di ritenzione e la specifica applicabile. I valori sono confrontati con le schede tecniche pubblicate secondo MIL-DTL, USCAR-2, IEC e MIL-STD.
Accedi allo strumentoDomande frequenti, dagli ingegneri ai responsabili degli acquisti
È il macchinario che inserisce i contatti maschio a pin e i contatti femmina a socket nelle cavità degli isolanti dei connettori. Si colloca tra la produzione dei contatti (crimpatura, formatura dei contatti twist pin, stampaggio) e l'assemblaggio finale dei cavi. JAVEE è progettata per l'inserimento di contatti di precisione, non per l'inserimento ad alto volume di connettori PCB, ambito dominato da sistemi multitesta come TE P360 e P550.
I contatti pin sono la metà maschio (solida); i contatti socket sono la metà femmina (elastica). JAVEE gestisce entrambi alternandoli nelle stazioni a ogni ciclo, con ricette CCD separate per ciascun lato, così il controllo dell'orientamento rileva gli errori di caricamento prima dell'inserimento. La configurazione JAVEE a doppia stazione aggiunge una seconda testa di inserimento per i connettori con più cavità.
Sì: sia la pista vibrante del selettore a tazza sia l'attrezzatura con imbocco di bloccaggio accettano contatti torniti e stampati con diametro esterno compreso tra 0.3 e 1,5 mm. Il sistema di gestione delle ricette memorizza le soglie di forza di inserimento e di geometria CCD per ciascun contatto, quindi il passaggio da una ricetta per contatti torniti a una per contatti stampati richiede 4 minuti di cambio formato, senza cambiare attrezzatura.
Il nostro controllo in 4 fasi verifica la posizione della cavità (prima dell'inserimento), l'orientamento del contatto (prima dell'inserimento), il conteggio del lotto (dopo il selettore) e la geometria esterna (dopo l'inserimento). Il controllo della forza opera in parallelo. Le FAQ di ingegneria dei connettori di Mill-Max documentano il guasto dovuto a inserimento insufficiente: un contatto danneggiato può talvolta inserirsi con una forza inferiore a quella prevista dalla specifica, per poi non superare la prova di accoppiamento del cliente. Il controllo geometrico CCD rileva questo caso prima che il pezzo venga definitivamente assemblato.
No, ed è un errore di approvvigionamento frequente. Ogni dimensione del guscio del connettore può accogliere contatti di diverse dimensioni, a seconda della disposizione dell'inserto: un guscio D38999 25 può essere configurato con contatti 22D, 22, 20 o 16. Per l'acquisto, fai sempre riferimento alla scheda della disposizione delle cavità dei contatti, non all'etichetta del guscio.
Sì, con entrambe. MIL-DTL-38999 Serie III è supportata nelle cavità di dimensione 22D, 20, 16 e 12, con configurazione a stazione singola o doppia. MIL-DTL-32139 Nano-D è supportata nelle dimensioni da 26 a 30, con l'attrezzatura con imbocco di bloccaggio nella configurazione standard. Il selettore vibrante e le ricette CCD sono precaricati per entrambe le famiglie.
Gli utensili per l'inserimento di pin sono in genere utensili portatili o da banco, usati per sostituire singoli contatti o per lavorazioni a basso volume: li vendono DMC e SkyGeek. Una macchina per l'inserimento di pin come JAVEE è un macchinario automatizzato installato sulla linea, che esegue l'inserimento continuo dei contatti con una cadenza di 20-25 pz/min, visione artificiale CCD e cambi formato gestiti tramite ricette.
Operano in ambiti diversi. TE P360 e P550 eseguono l'inserimento di connettori PCB a oltre 5 cicli al secondo con passo di 30 mm: la cadenza massima è di circa 18.000-25 milioni di inserimenti per turno, per l'assemblaggio elettronico ad alto volume. JAVEE lavora a 20-25 pz/min e verifica ogni inserimento in 4 fasi con il sistema CCD: è progettata per l'assemblaggio di contatti di precisione nelle cavità degli isolanti, dove il controllo visivo a ogni ciclo è un requisito di qualità della produzione, non un costo in termini di cadenza produttiva.
La sostituzione della ricetta nella stessa pista vibrante del selettore a tazza richiede circa quattro minuti. La sostituzione della pista del selettore per passare a una diversa gamma di diametri esterni dei contatti richiede da 12 a 15 minuti. La sostituzione completa delle attrezzature, dalla configurazione per cavità tornite al kit OEM per cavità sigillate, richiede circa 90 minuti; in genere, però, si tratta di un allestimento una tantum, non di un'operazione a ogni turno.
Sì. Le famiglie di contatti non standard rientrano nel percorso di personalizzazione OEM, con un tempo di consegna di 90-120 giorni. Il cliente fornisce una scheda delle cavità dei contatti e un lotto campione rappresentativo; il team di ingegneria ZEUEE progetta l'attrezzatura con imbocco di bloccaggio e la ricetta CCD, quindi li convalida rispetto alla specifica della prova di accoppiamento del cliente prima della spedizione.
Perché abbiamo realizzato questa pagina
I dati sulla cadenza del ciclo, sui difetti e sull'OEE riportati in questa guida provengono dai registri di produzione 2024-2025 relativi a 11 programmi per clienti Tier-1 che utilizzano linee JAVEE Standard e configurate OEM. La matrice di compatibilità delle famiglie di contatti e la scheda dei valori della forza di accoppiamento confrontano le norme tecniche MIL-DTL, USCAR-2 e IEC con le schede tecniche fornite dai clienti durante la messa in servizio. I dati di mercato provengono dal rapporto 2024 di Global Growth Insights sulle macchine automatiche per l'inserimento di pin. Quando non erano disponibili dati di terze parti verificabili, ad esempio sulla qualifica dei contatti secondo AEC-Q200, lo abbiamo indicato senza aggiungere cifre. Questa pagina è curata dal team di ingegneria applicativa per l'assemblaggio di connettori di ZEUEE, lo stesso gruppo che progetta l'attrezzatura con imbocco di bloccaggio e il sistema di gestione delle ricette CCD per ogni installazione JAVEE.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






