Kontaktieren Sie Zeyu lntelligent Industrial Company

ISO-konforme Fertigung
Maschine zur Montage von Stift- und Buchsenkontakten
Maschine zur Montage von Stift- und Buchsenkontakten der ZEUEE JAVEE-Serie für die Fertigung hochzuverlässiger Steckverbinder
Automatische Maschine zum präzisen Einsetzen von Kontakten in Isolierkörper. Unsere JAVEE-Linie setzt gedrehte oder gestanzte Stift- und Buchsenkontakte mit 20-25 Stück/min in Steckverbinderkammern ein. Ein 4-stufiges Bildverarbeitungssystem mit CCD prüft jedes Einsetzen. Die Maschine ist für Hersteller von Steckverbindern für die Luft- und Raumfahrt, die Automobilindustrie und industrielle Anwendungen ausgelegt, die eine Ausschussquote von 2-5 % wie beim manuellen Einpressen nicht tolerieren können.

20-25 Stück/min
Durchsatz pro Station bei gedrehten oder gestanzten Kontakten
4-stufig
CCD-Bildverarbeitung: Kammer, Ausrichtung, Anzahl, Geometrie
±0,02 mm
Servopositionierung anhand der Bezugspunkte des Isolierkörpers
30+
Bediente Länder / 11 Tier-1-OEM-Kunden seit 2005
Wenn eine fehlerhafte Montage von Stift- und Buchsenkontakten Ihre Steckverbinderlinie zum Stillstand bringt: die CCD-geführte Lösung von JAVEE
Maschinen zur Montage von Stift- und Buchsenkontakten stehen zwischen der Kontaktfertigung (Crimpen, Formen von Twist-Pin-Kontakten, Stanzen) und der Kabelkonfektion. Sie automatisieren das Einpressen von Stift- und Buchsenkontakten in die Isolierkörper elektrischer Steckverbinder.
Manuelle Spindelpresse
4-5Stück/min
Ausschuss beim ersten Durchlauf
2-5%
JAVEE-Automatisierung
20-25Stück/min
Fehlerquote
< 0.3%
Visuelle Prüfungen beim Einsetzen der Kontakte erkennen nicht, was selbst erfahrenen Bedienern bei der manuellen Montage entgeht. Die FAQ zur Steckverbindertechnik von Mill-Max beschreibt den Fehlerfall: Bei unvollständigem Einsetzen liegt die Kraft unter dem Sollwert, und ein beschädigter Haltemechanismus kann dazu führen, dass ein Kontakt sitzt, ohne richtig eingerastet zu sein. Ein Kontakt, der auf der Werkbank korrekt aussieht, kann beim Stecken beim Kunden versagen. Unser 4-stufiges CCD-Bildverarbeitungssystem erfasst bei jedem Zyklus die Kammerposition, die Kontaktausrichtung, die Chargenstückzahl und die Außenkontur. So erkennt es Verformungen, die bei einer reinen Drehmomentprüfung oder Sichtprüfung unentdeckt bleiben.
Auch manuelle Fertigungslinien verursachen weniger offensichtliche Kosten. In der Fehleranalyse von Bead Electronics zu Steckverbinderkontakten werden fünf wiederkehrende Fehler aufgeführt: Abweichungen der Kontaktstiftlänge und Teilung, Grate an den Spitzen, die die Beschichtung der Gegenkontakte abschaben, ungleichmäßige Wicklung, scharfe Schnittkanten und Abrieb beim Stecken. Keiner dieser Fehler ist bei einer Prüfung durch Abtasten erkennbar. Bei Kunden, die von manueller Montage auf unserer JAVEE-Linie umgestiegen sind, dominierten diese Fehler die Wareneingangsprüfprotokolle. Die Fixierung mit Verriegelungsmund-Clip wurde entwickelt, weil herkömmliche Zweifingergreifer einen 0,45 mm großen Twist-Pin-Kontakt oder eine Nano-D-Buchse bei mehr als 12 Stück/min nicht koaxial zur Kammer des Isolierkörpers halten können. Sie driften ab, die Kammerkante schabt die Beschichtung ab und der Steckverbinder landet im Ausschuss.
Fünf Probleme Ihrer manuellen Fertigungslinie
Abweichungen der Teilung bei gemischten Chargen: Ein Durchlauf mit uneinheitlicher Kontaktstiftlänge kann acht Stunden Ausbringung kosten, bevor über die Nacharbeit entschieden ist.
Grate an den Kontaktspitzen: Wird die Beschichtung am Gegenkontakt abgeschabt, ist Ausschuss statt Nacharbeit die Folge – besonders bei vergoldeten Oberflächen auf Kunststoff-Isolierkörpern.
Zweifingergreifer richten Buchsenkontakte falsch aus: Ohne koaxiale Zentrierung schabt die Kammerkante während des Einsetzens die Goldbeschichtung des Kontakts ab.
Ein manueller Presszyklus dauert 12–15 s pro Kontakt; ein erfahrener Monteur schafft 4–5 Stück/min, JAVEE 20–25 Stück/min. Das entspricht einem Faktor 5 bei den Arbeitskosten, noch bevor die Qualität in die Rechnung einfließt.
Bei einer reinen Sichtprüfung bleibt ein unvollständig eingesetzter Kontakt unentdeckt. Ein fehlerhaftes Produkt wird an Ihren Kunden ausgeliefert, weil niemand eine Abweichung bei der Einpresskraft bemerkt hat. Die Parametersatzdaten der CCD-Station erkennen diesen Fehler.
Anwendungsfall 1, Übersicht zur Geometrie von Stift- und Buchsenkontakten
| Kontaktfamilie | Außendurchmesser des Kontaktstifts | Innendurchmesser der Buchse | Wandstärke | Standard-Steckkraft | Haltekraft (min.) | Norm | Empfohlener JAVEE-Modus |
|---|---|---|---|---|---|---|---|
| MIL-DTL-38999 Größe 22D | 0,76 mm | 0,78 mm | 0,20 mm | 1,0-2,5 N | 5 N | MIL-C-39029/56 | Einzelstation, 22 Stück/min |
| MIL-DTL-38999 Größe 20 | 1,02 mm | 1,04 mm | 0,25 mm | 1,5-3,5 N | 9 N | MIL-C-39029/58 | Einzelstation, 24 Stück/min |
| MIL-DTL-32139 Nano-D | 0,30 mm | 0,32 mm | 0,10 mm | 0,4-1,0 N | 2 N | MIL-DTL-32139 | Verriegelungsmund-Clip + 4-stufige CCD-Prüfung, 20 Stück/min |
| D-Sub Größe 20 (gedreht) | 1,02 mm | 1,04 mm | 0,30 mm | 1,0-3,0 N | 4 N | MIL-C-24308 | Doppelstation, 25 Stück/min |
| Abgedichtet für die Automobilindustrie (Tyco MQS) | 0,64 mm | 0,66 mm | 0,20 mm | 2,0-5,0 N | 10 N | USCAR-2 | Ausführung für abgedichtete Kammern, 22 Stück/min |
| Industrieller M12-Steckverbinder (gedreht) | 1,50 mm | 1,52 mm | 0,40 mm | 2,0-4,5 N | 15 N | IEC 61076-2-101 | Einzelstation, 25 Stück/min |
| PCB-Stiftleiste (gestanzt) | 0,64 mm | 0,66 mm | 0,18 mm | 0,5-1,5 N | 3 N | IEC 60603-2 | JAVEE nicht optimiert – siehe TE P360-Bereich |
| Hyperboloidkontakt (Käfig) | 1,00 mm | 1,02 mm | 0,30 mm | 0,3-0,8 N | 30+ N | MIL-PRF-83513 | Twist-Pin-Kontakt wird vorgelagert gefertigt – siehe nano-twist-pin-machine |
| Koaxialer HF-Steckverbinder (SMA / SMP) | 0,46 mm | 0,48 mm | 0,12 mm | 1,2-2,8 N | 6 N | MIL-STD-348 | Ausführung für abgedichtete Kammern, 18 Stück/min |
| Federkontaktstift (Pogo) | 0,50 mm | 0,52 mm | 0,12 mm | 0,8-1,5 N | 4 N | MIL-STD-202 | Kein JAVEE-Standard – kundenspezifische OEM-Ausführung |
Zuordnung anhand von MIL-DTL-38999 (DLA, Rev M), MIL-DTL-32139, USCAR-2 und IEC 60603-2. Die Werte geben Nennbereiche des Kontaktpaars wieder, keine absoluten Fertigungstoleranzen. Die Entwicklungsteams sollten die Werte anhand der anwendungsspezifischen Anforderungen des Käufers prüfen.
ZEUEE JAVEE
Maschine zur Montage von Stift- und Buchsenkontakten: Modelle und Spezifikationen
Unsere JAVEE-Plattform ermöglicht das präzise Einsetzen von Kontakten in Steckverbinderfamilien, für die die auf hohe Stückzahlen ausgelegten PCB-Stiftleistenmaschinen von TE Connectivity oder Yamaha nicht geeignet sind. Während eine TE P360 PCB-Stiftleistenkontakte und elektrische Anschlussklemmen mit 20 Kontakten pro Sekunde für die Montage von Automobil-ECU-Leiterplatten verarbeitet, arbeitet JAVEE eine Stufe weiter vorn: Die Maschine montiert Stift- und Buchsenkontakte in den Kunststoff-Isolierkörper des Steckverbinders, der später auf der Leiterplatte montiert wird, oder in das runde Gehäuse nach MIL-Spezifikation. Der Durchsatz ist bewusst auf das Kontaktpaar abgestimmt: Mit 20-25 Stück/min kann die CCD-Station jeden Eintritt in eine Kammer prüfen – eine Prüfung, auf die im PCB-Hochvolumenbereich verzichtet wird.
JAVEE-Standardspezifikation
| Parameter | JAVEE-Standard | Hinweis |
|---|---|---|
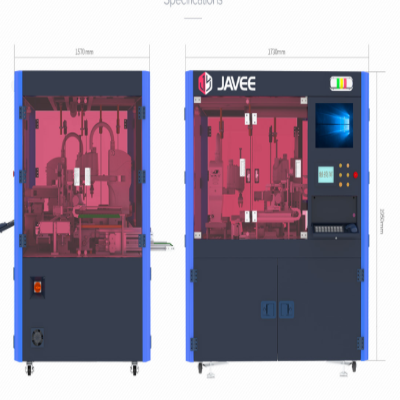
| Stellfläche | 1730 × 1570 × 1950 mm (L×B×H) | Eigenständige Maschine; über die üblichen 0,5-0,7 MPa hinaus ist kein Druckluftverteiler erforderlich. |
| Zyklusgeschwindigkeit | 20-25 Stück/min | Pro Station; abhängig von Kontaktgeometrie und Kammeranzahl |
| Leistung | 4,0 kW | 220V AC, einphasig |
| Luftdruck | 0,5-0,7 MPa | Übliche Werksdruckluft |
| Zuführung | Vibrationswendelförderer + CCD-gestützte Ausrichtung | Geeignet für Kontakte mit einem Außendurchmesser von 0,3-1,5 mm; außer einem Wechsel der Wendelförderspur ist kein Umrüsten erforderlich. |
| Bildverarbeitungssystem | Doppel-CCD, 4-stufige Prüfung (Kammer / Ausrichtung / Anzahl / Geometrie) | Automatischer Stopp bei Abweichungen in Echtzeit mit Ausschleusung in den NG-Behälter |
| Fixierung | Verriegelungsmund-Clip + koaxiale Servopositionierung | Die Zentriergenauigkeit bleibt auch bei über 12 Stück/min erhalten, wenn Zweifingergreifer abdriften. |
| HMI | Touchscreen mit Windows-basierter Parametersatzspeicherung | Kundenspezifische Kontakt-Kammer-Profile werden unter benannten Maschinenrezepten gespeichert. |
| Umgang mit Abweichungen | Automatischer Stopp bei Materialmangel / Überschreitung der Toleranz / zu hoher Spannung | Manueller Stopp nach einer Charge bei Eingriff des Bedieners |
Patentierte Forschungs- und Entwicklungsgrundlage
Die Geometrie des Vibrationsförderers geht auf ein europäisches Patent aus dem Jahr 1983 (EP0145868B1) zurück, das den zylindrischen Vertikalförderer zum Setzen von Kontaktstiften etablierte – ein Mechanismus, der auch vier Jahrzehnte später den Markt für Montagemaschinen prägt. Die Handhabung nachgiebiger Kontakte in unserer JAVEE-Fixierung berücksichtigt das Patent US10230184 für nachgiebige Kontaktstifte. Es beschreibt, warum der erste Steckvorgang mit einem Kontaktstift maximalen Durchmessers den Kontaktbereich dauerhaft verändert. Daher speichert der JAVEE-Parametersatz für jeden Kontakt den Parameter „Durchmesser beim ersten Stecken“ statt eines einzigen Nennwerts. Bei zu geringem Eingriff entgeht der Fehler einer reinen Drehmomentprüfung.
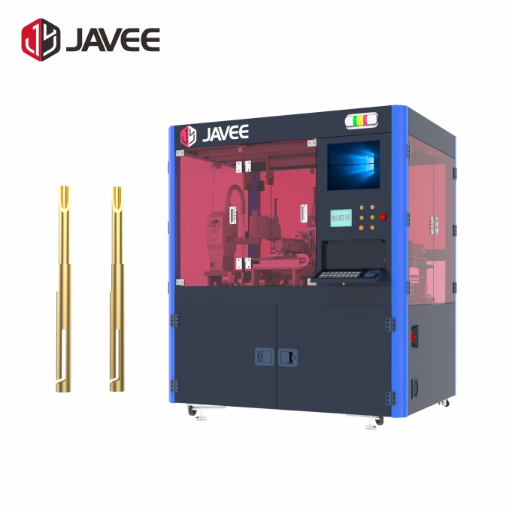
Begründung für die Verriegelungsmund-Fixierung
Vor der Entscheidung für die Verriegelungsmund-Ausführung haben wir während der Programmläufe 2024-2025 vierzehn Geometrien für Kontaktfixierungen getestet. Die Zweifingergreifer, die alle anderen einsetzen, funktionieren bis etwa 12 Stück pro Minute gut. Danach driftet der Buchsenkontakt ab und die Kammerkante beginnt, das Gold abzuschaben. Nur die Verriegelungsmund-Fixierung hielt bei Nano-D-Teilen die koaxiale Ausrichtung bei über 20 Stück pro Minute.
ZEUEE-Entwicklungsteam
Leitung Forschung und Entwicklung, Steckverbindermontagelinie
KOMPATIBILITÄTSMATRIX
Anwendungsfall 4, Kompatibilitätsübersicht der Kontaktfamilien
JAVEE ist nicht für das Einsetzen von PCB-Stiftleisten in hohen Stückzahlen optimiert. Dieser Bereich ist Mehrkopfsystemen von TE (P360/P550/P8) vorbehalten. Diese Übersicht zeigt, wo JAVEE seine Stärken ausspielt: bei der Präzisionsmontage von Kontakten in Kammern von Isolierkörpern für Steckverbinderfamilien nach MIL-Spezifikation, abgedichtete Steckverbinder für die Automobilindustrie und industrielle Steckverbinder.
| Steckverbinderfamilie | Gedrehter Kontakt | Gestanzter Kontakt | Abgedichtet / Hyperboloid |
|---|---|---|---|
| MIL-DTL-38999 (rund) | JAVEE-Standard, Einzelstation, Verriegelungsmund | Nicht empfohlen (gestanzte Kontakte erfüllen die Halteanforderungen von 38999 nicht) | Optionales OEM-Kit für abgedichtete Kammern |
| MIL-DTL-32139 Nano-D | JAVEE-Standard, für Größe 26-30 ist eine Doppelstation erforderlich | Gestanzte Kontakte sind nach MIL-DTL-32139 nicht qualifiziert | Hyperboloidkontakte werden vorgelagert mit der nano-twist-pin-machine gefertigt. |
| D-Sub (kommerziell) | JAVEE-Standard, Doppelstation | JAVEE-Standard mit Wechsel der Zuführwendel | n. a. |
| Abgedichtet für die Automobilindustrie (MQS, MX, Tyco) | JAVEE-OEM-Ausführung – Einrichtung für abgedichtete Kammern | JAVEE-Standard mit Option für abgedichtete Kammern | OEM-Kit für abgedichtete Kammern (Lieferzeit 90 Tage) |
| Industrielle Steckverbinder M12 / M8 | JAVEE-Standard | JAVEE-Standard | n. a. |
Möchten Sie Ihre Präzisionsmontage modernisieren?
Fordern Sie Preise und detaillierte Spezifikationen zur JAVEE-Plattform an.
Sofortangebot anfordern
Automatisierte Montage von Stift- und Buchsenkontakten mit ZEUEE im Vergleich zu manuellen und halbautomatischen Verfahren
Der Wechsel vom manuellen Einpressen zum automatisierten Einsetzen ist kein einfacher Tausch zugunsten eines höheren Durchsatzes. Es geht um den Zielkonflikt zwischen Investitionskosten pro Einheit und Qualität pro Zyklus. Die sachliche Einschätzung: Automatisierung beseitigt nicht das Urteilsvermögen der Bediener. Sie überführt Entscheidungen nach Gefühl in einen deterministischen Parametersatz, dessen Einhaltung das CCD-System überwacht. Laut Marktbericht von Global Growth Insights lag der weltweite Markt für vollautomatische Maschinen zum Einsetzen von Kontaktstiften 2024 bei USD 352M und soll bis 2034 auf USD 511M wachsen (CAGR 3,8 %).
Die Einführung scheitert nicht an der Technologie, sondern daran, dass 44 % der kleinen und mittleren Hersteller die Anfangskosten und 33 % die Amortisationszeit als entscheidendes Hindernis nennen. Dieses Beschaffungsproblem lässt sich nicht mit technischen Spezifikationen lösen. Der folgende Leistungsvergleich zeigt, warum automatisiertes Einsetzen trotz dieser Hürden bereits 66,9 % der Neuinstallationen im Hochgeschwindigkeitssegment ausmacht.
ABB. SYS-01
Verfahrensvergleich: gemessene Unterschiede statt Etiketten
| Kennzahl | Manuelles Einpressen (Spindelpresse) | Halbautomatisch (z. B. SPIROL-Klasse CR) | JAVEE, automatisiert |
|---|---|---|---|
| Durchsatz (Stück/min) | 4-5 | 8-12 | 20-25 |
| Steuerung der Einpresskraft | Gefühl des Bedieners | Einstufig, fest eingestellt (1,3-8 kN) | 4-stufige CCD-Prüfung + Servorückmeldung |
| Ausbeute beim ersten Durchlauf | 65-75% | 85-92% | 96-99% |
| OEE bei 8-Stunden-Schicht | 45-55% | 65-75% | 80-88% |
| Fehlerquote beim Kunden | 2-5% | 0.5-1.5% | < 0.3% |
| Erforderliche Bedienerqualifikation | Monteur mit 3-5 Jahren Ausbildung | Angelernte Kraft mit 2 Jahren Erfahrung | Bedienerschulung von 1 Tag |
| Investitionskosten (USD, Richtwert) | $200 - $500 (Spindelpresse) | $15 - 35K | $30 - 50K |
| Amortisationszeit (2-Schicht-Betrieb) | n. a. | 18-24 Monate | 12-18 Monate |
Wichtige Erkenntnis: Ein oft übersehener, zunächst widersinnig erscheinender Punkt: Eine höhere Einpresskraft bedeutet nicht automatisch einen besseren Eingriff. Die Dokumentation von Mill-Max zu nachgiebigen Kontakten erklärt es genau: Wird zuerst der Kontaktstift mit dem größten Durchmesser gesteckt, verändert sich der Kontaktbereich dauerhaft und das zulässige Steckfenster wird kleiner. Wenn Bediener einen leicht überdimensionierten Kontakt mit Kraft einpressen, liegt die endgültige Steckverbindung innerhalb engerer Spezifikationen als ursprünglich vorgesehen. Der Kraftregelkreis mit CCD-Rückmeldung von JAVEE erkennt genau diesen Fall, bevor der Kontakt endgültig eingesetzt wird.
Anwendungsfall 3, Übersicht der Haltekraft beim Stecken
| Kontakttyp | Standard-Steckkraft | Mindesthaltekraft | Fehlerbild im Einsatz | Prüfung durch JAVEE |
|---|---|---|---|---|
| Gedrehter Kontakt Größe 16 (Mil-Spec) | 2,5-5,5 N | 20 N | Beschichtung an der Kammer des Isolierkörpers abgeschabt | Geometrieprüfung vor dem Einsetzen |
| Gedrehter Kontakt Größe 20 (Mil-Spec) | 1,5-3,5 N | 9 N | Unvollständig eingesetzt (bei Sichtprüfung unauffällig) | Abweichung bei der Kraft-Rückmeldung > 0.5 N löst Stopp aus |
| Gedrehter Kontakt Größe 22D (Mil-Spec) | 1,0-2,5 N | 5 N | Grat an der Spitze → Goldbeschichtung des Gegenkontakts abgeschabt | CCD-Prüfung des Spitzenprofils vor dem Einsetzen |
| Gestanzter Kontakt für die Automobilindustrie (MQS) | 2,0-5,0 N | 10 N | Übermäßiger Eingriff bei nachgiebigem Kontakt | Parametersatz mit vorgeschriebenem Durchmesser beim ersten Stecken |
| Hyperboloidkontakt (Käfig) | 0,3-0,8 N | 30+ N | Zusammenfallen der Käfigdrahtlagen | Vorgelagerte Prüfung der Twist-Pin-Kontaktmontage |
| Gedrehter D-Sub-Kontakt | 1,0-3,0 N | 4 N | Unvollständig eingesetzt + Sichtprüfung bestanden | Kraft-Rückmeldung + CCD-Prüfung nach dem Einsetzen |
| Gestanzter PCB-Stiftleistenkontakt | 0,5-1,5 N | 3 N | Grat / Abweichung der Teilung | JAVEE nicht optimiert – dieser Bereich ist den TE-P-Serien vorbehalten |
| Koaxialer HF-Steckverbinder (SMA) | 1,2-2,8 N | 6 N | Kontaktachse nicht senkrecht ausgerichtet | Koaxiale Ausrichtung durch Verriegelungsmund-Fixierung |
| Federkontaktstift (Pogo) | 0,8-1,5 N | 4 N | Ermüdung der Feder nach 50K Zyklen | OEM-spezifische Spezifikation zur Zyklusermüdung |
| Gedrehter industrieller M12-Kontakt | 2,0-4,5 N | 15 N | Kerbe im O-Ring einer abgedichteten Kammer | OEM-Ausführung für abgedichtete Kammern |
Die Werte für die Einpresskraft sind Referenz-Nennwerte aus MIL-DTL-38999, MIL-DTL-32139, USCAR-2 und IEC 60603-2, abgeglichen mit Katalogen handelsüblicher Bauteile. Die Fertigungstoleranzen sollten anhand des kundenspezifischen Datenblatts geprüft werden.
Ergebnisse bei Kunden: Hersteller von Steckverbindern für Luft- und Raumfahrt, Automobilindustrie mit 800V-Elektrofahrzeugen und industrielle Anwendungen MGR · EN
41 %
Zunahme der Kontaktdichte (2020-2025)
800V
Anforderungen durch Elektrofahrzeugarchitekturen
MIL-DTL
38999 Serie III / 32139 Nano-D
Die Kontaktdichte in Kfz-Steuergeräten ist von etwa 340 Kontaktpunkten pro Einheit im Jahr 2020 auf 480 im Jahr 2025 gestiegen – eine Zunahme um 41 % in fünf Jahren, die mehr Aufwand bei der Kontaktmontage in vorgelagerten Prozessen verursacht. Der Trend ist in mehreren Datensätzen des Bundes dokumentiert. Sowohl die Daten zur Fertigungsindustrie des U.S. Census Bureau als auch die Spezifikation MIL-DTL-38999 Serie III (Rev M) der DLA spiegeln die steigenden Mindestanforderungen an die Kontaktdichte bei der Beschaffung industrieller Steckverbinder wider.
Laut Future Market Insights nutzen etwa 28 % der 2024 ausgelieferten neuen Elektrofahrzeuge 800V-Architekturen. Sie erfordern eine um 30 % höhere Strombelastbarkeit und engere Toleranzen für abgedichtete Kammern. Das erklärt, warum die Automobilindustrie 40 % des Anwendungsbereichs für vollautomatische Maschinen zum Einsetzen von Kontaktstiften ausmacht (Elektronik 24,4 %, Kommunikation 20,8 % laut Marktsegmentierung für 2025). Die Luft- und Raumfahrt ist mit 18 % des Ausrüstungsmarkts der zweitgrößte Wachstumstreiber. Steckverbinder der MIL-DTL-38999 Serie III und Nano-D-Bauteile nach MIL-DTL-32139 sind inzwischen bei der Instandsetzung von Avionikkabeln weit verbreitet. Bei beiden ist eine CCD-Prüfung jedes einzelnen Kontakts erforderlich, die manuell bestückte Linien bei Produktionstakt nicht dauerhaft leisten können.
Drei Einsatzmuster aus unseren Installationen 2024-2025
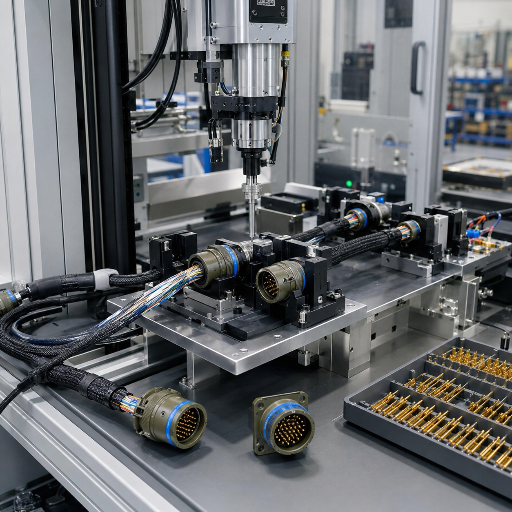
Muster 1, Fertigungslinie für runde Steckverbinder für die Luft- und Raumfahrt.
Ein Kunde aus der Verteidigungselektronik, der Kabel nach D38999-Mil-Spec überarbeitete, setzte Buchsenkontakte mit 6 Stück/min von Hand ein. Nach der Einführung einer JAVEE-Einzelstation stieg der Durchsatz auf 22 Stück/min, bei weniger als 0,4 % Ausschuss.
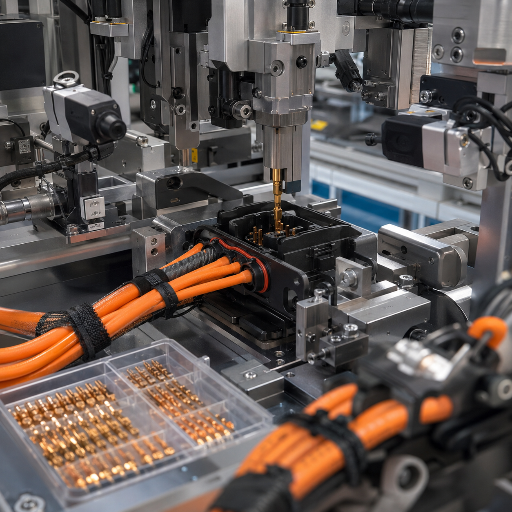
Muster 2, Stiftleiste für 800V-Elektrofahrzeuge.
Ein Tier-1-Zulieferer für Elektrofahrzeuge integrierte ein Ladegerätmodul mit 800V und benötigte ein Verfahren zum Einsetzen von Kontakten in abgedichtete Kammern. Mit dem JAVEE-OEM-Kit für abgedichtete Kammern erreichte der Durchsatz 22 Stück/min; die OEE stieg von 68 % auf 84 %.

Muster 3, OEM für industrielle M12-Steckverbinder.
Ein Distributor für industrielle Automatisierung ersetzte eine manuelle Linie im Zweischichtbetrieb durch eine JAVEE-Einzelstation. Der Durchsatz verdoppelte sich, und die Zahl der Bediener sank von vier auf einen.
Globales Vertrauen und nachweisliche Erfolge
Zu den Kunden aus unseren 20 Geschäftsjahren zählen viele Unternehmen aus denselben Branchen, die den Ausrüstungsmarkt antreiben: AVIC (Luft- und Raumfahrtelektronik), Corning USA, Sumitomo Japan, TE Connectivity, LEGO Denmark, SONY, TCL, Foxconn, GAC Group, China Shipbuilding und Hunter. Elf Tier-1-OEMs, im Einsatz in 30+ Ländern.
Zertifizierungen und Konformität: nach ISO, MIL-Spec und IPC-Normen PROC · EN
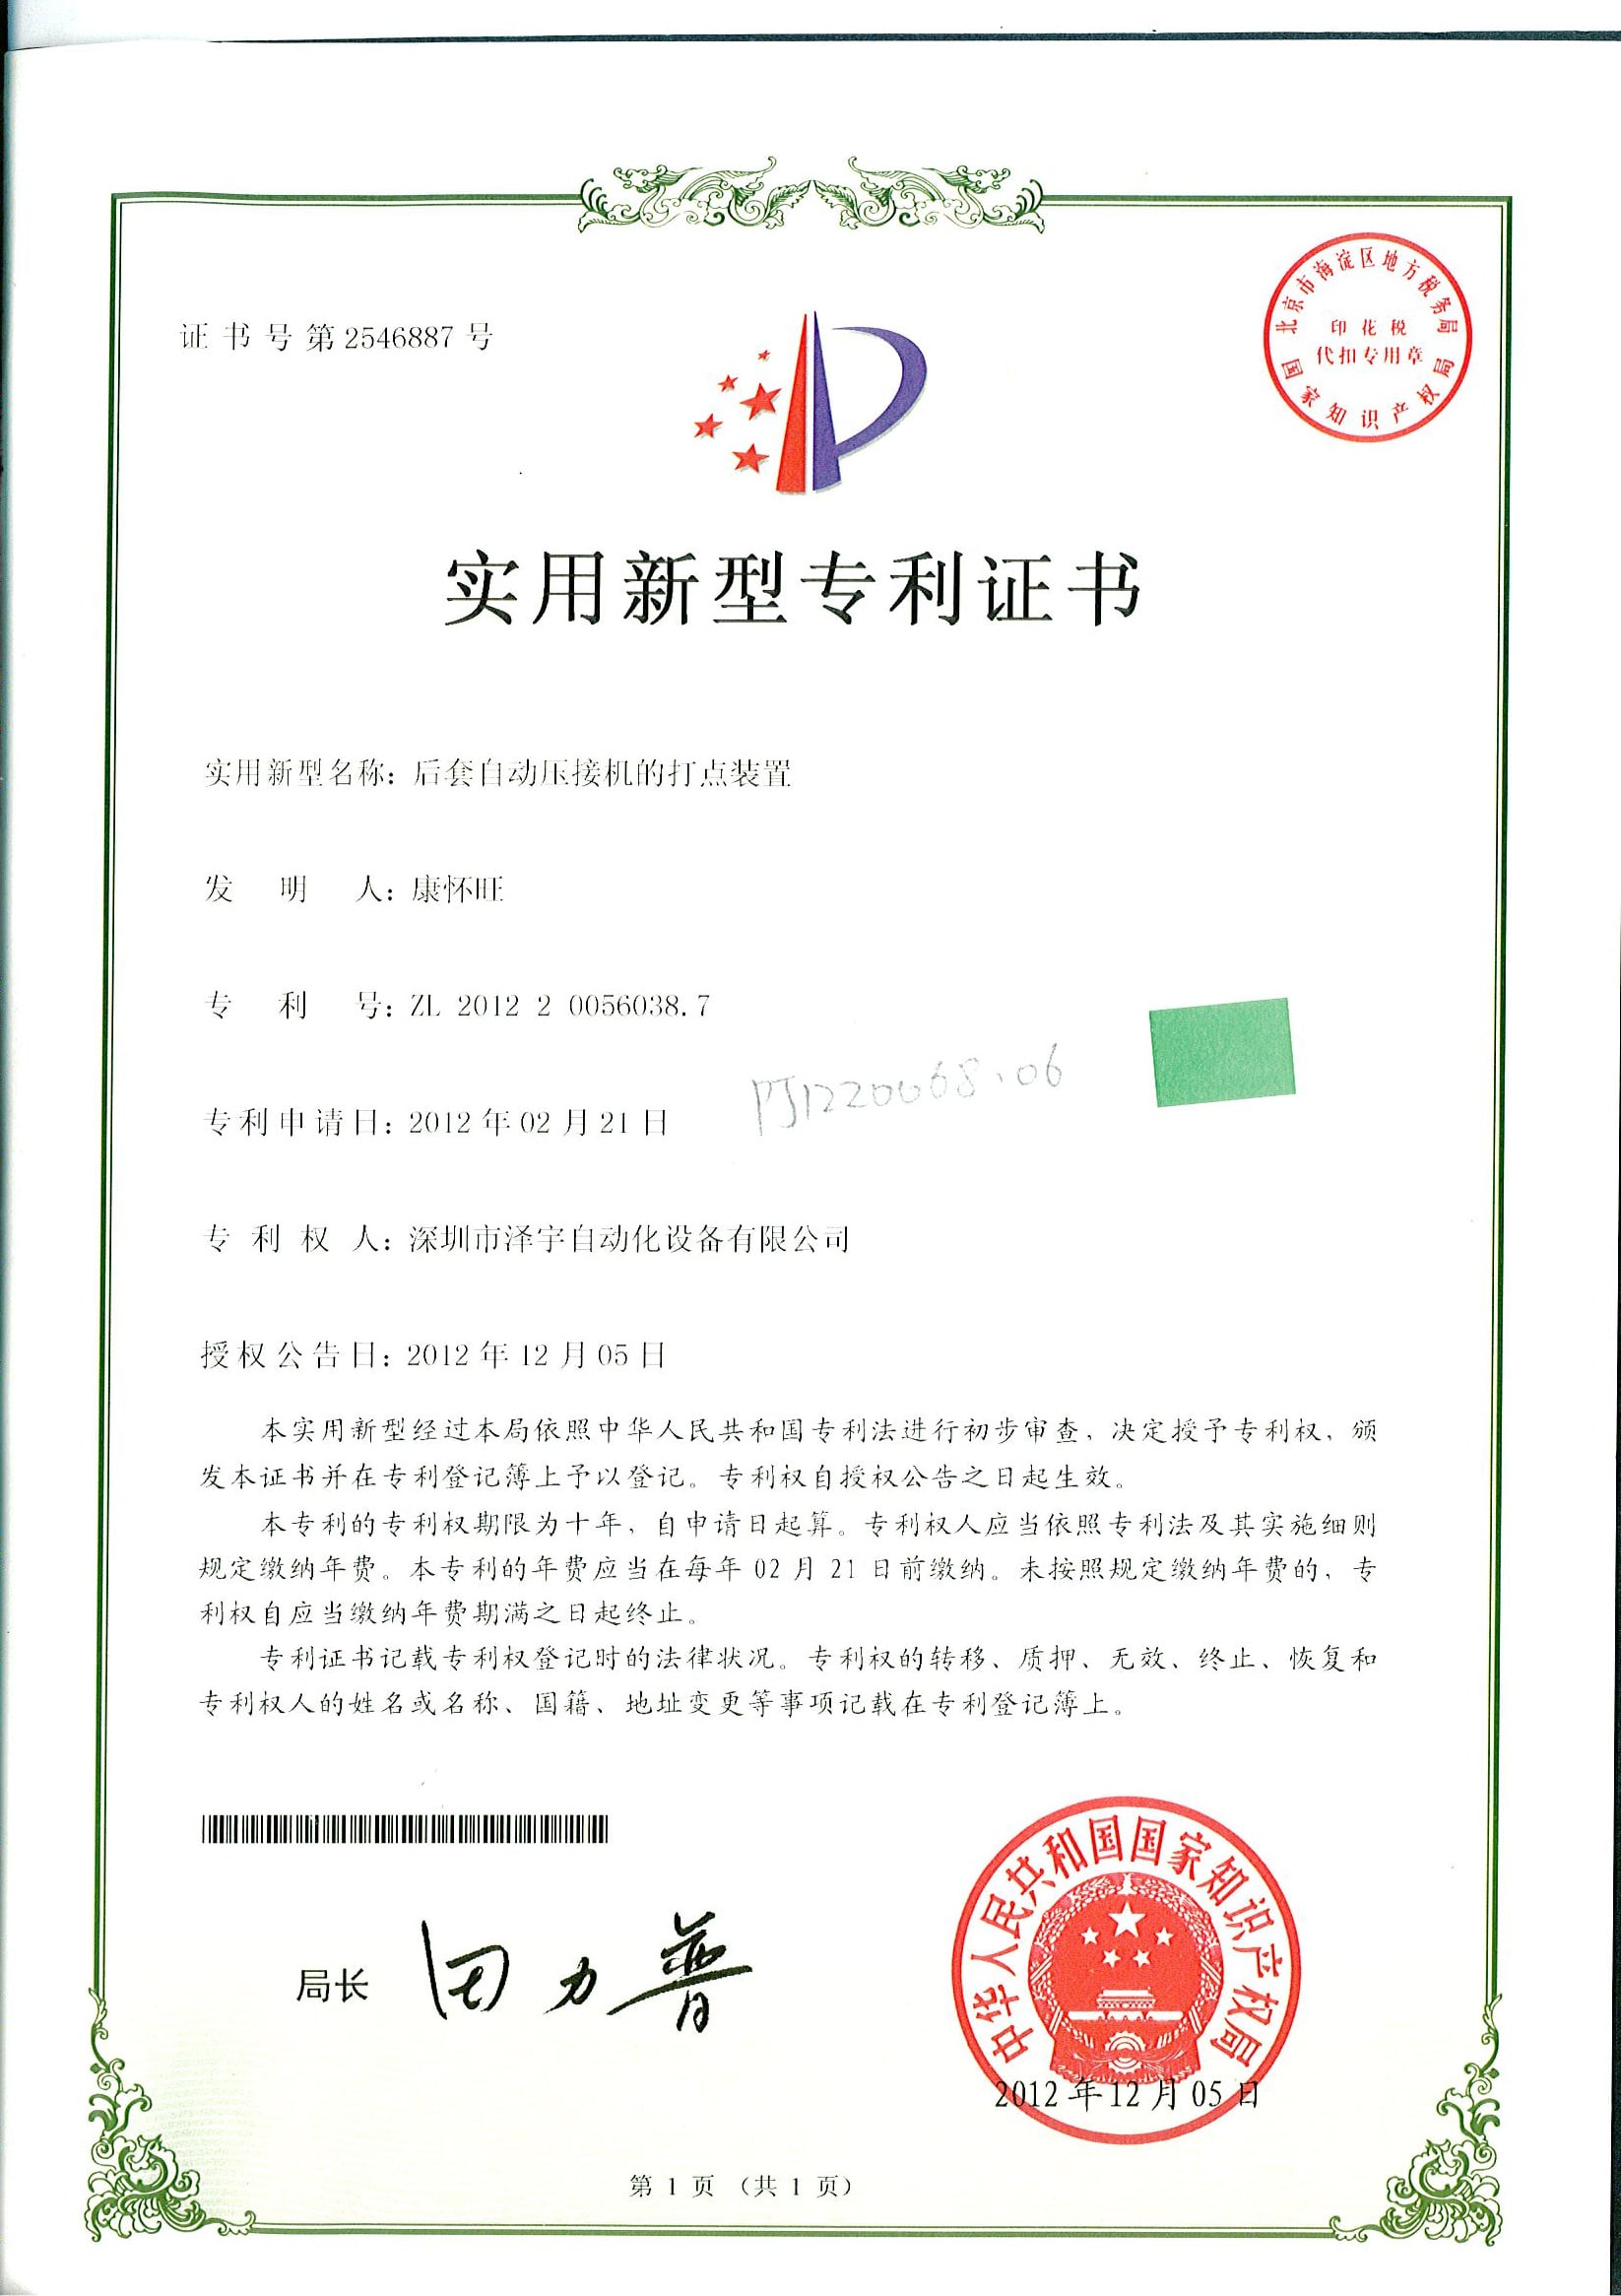
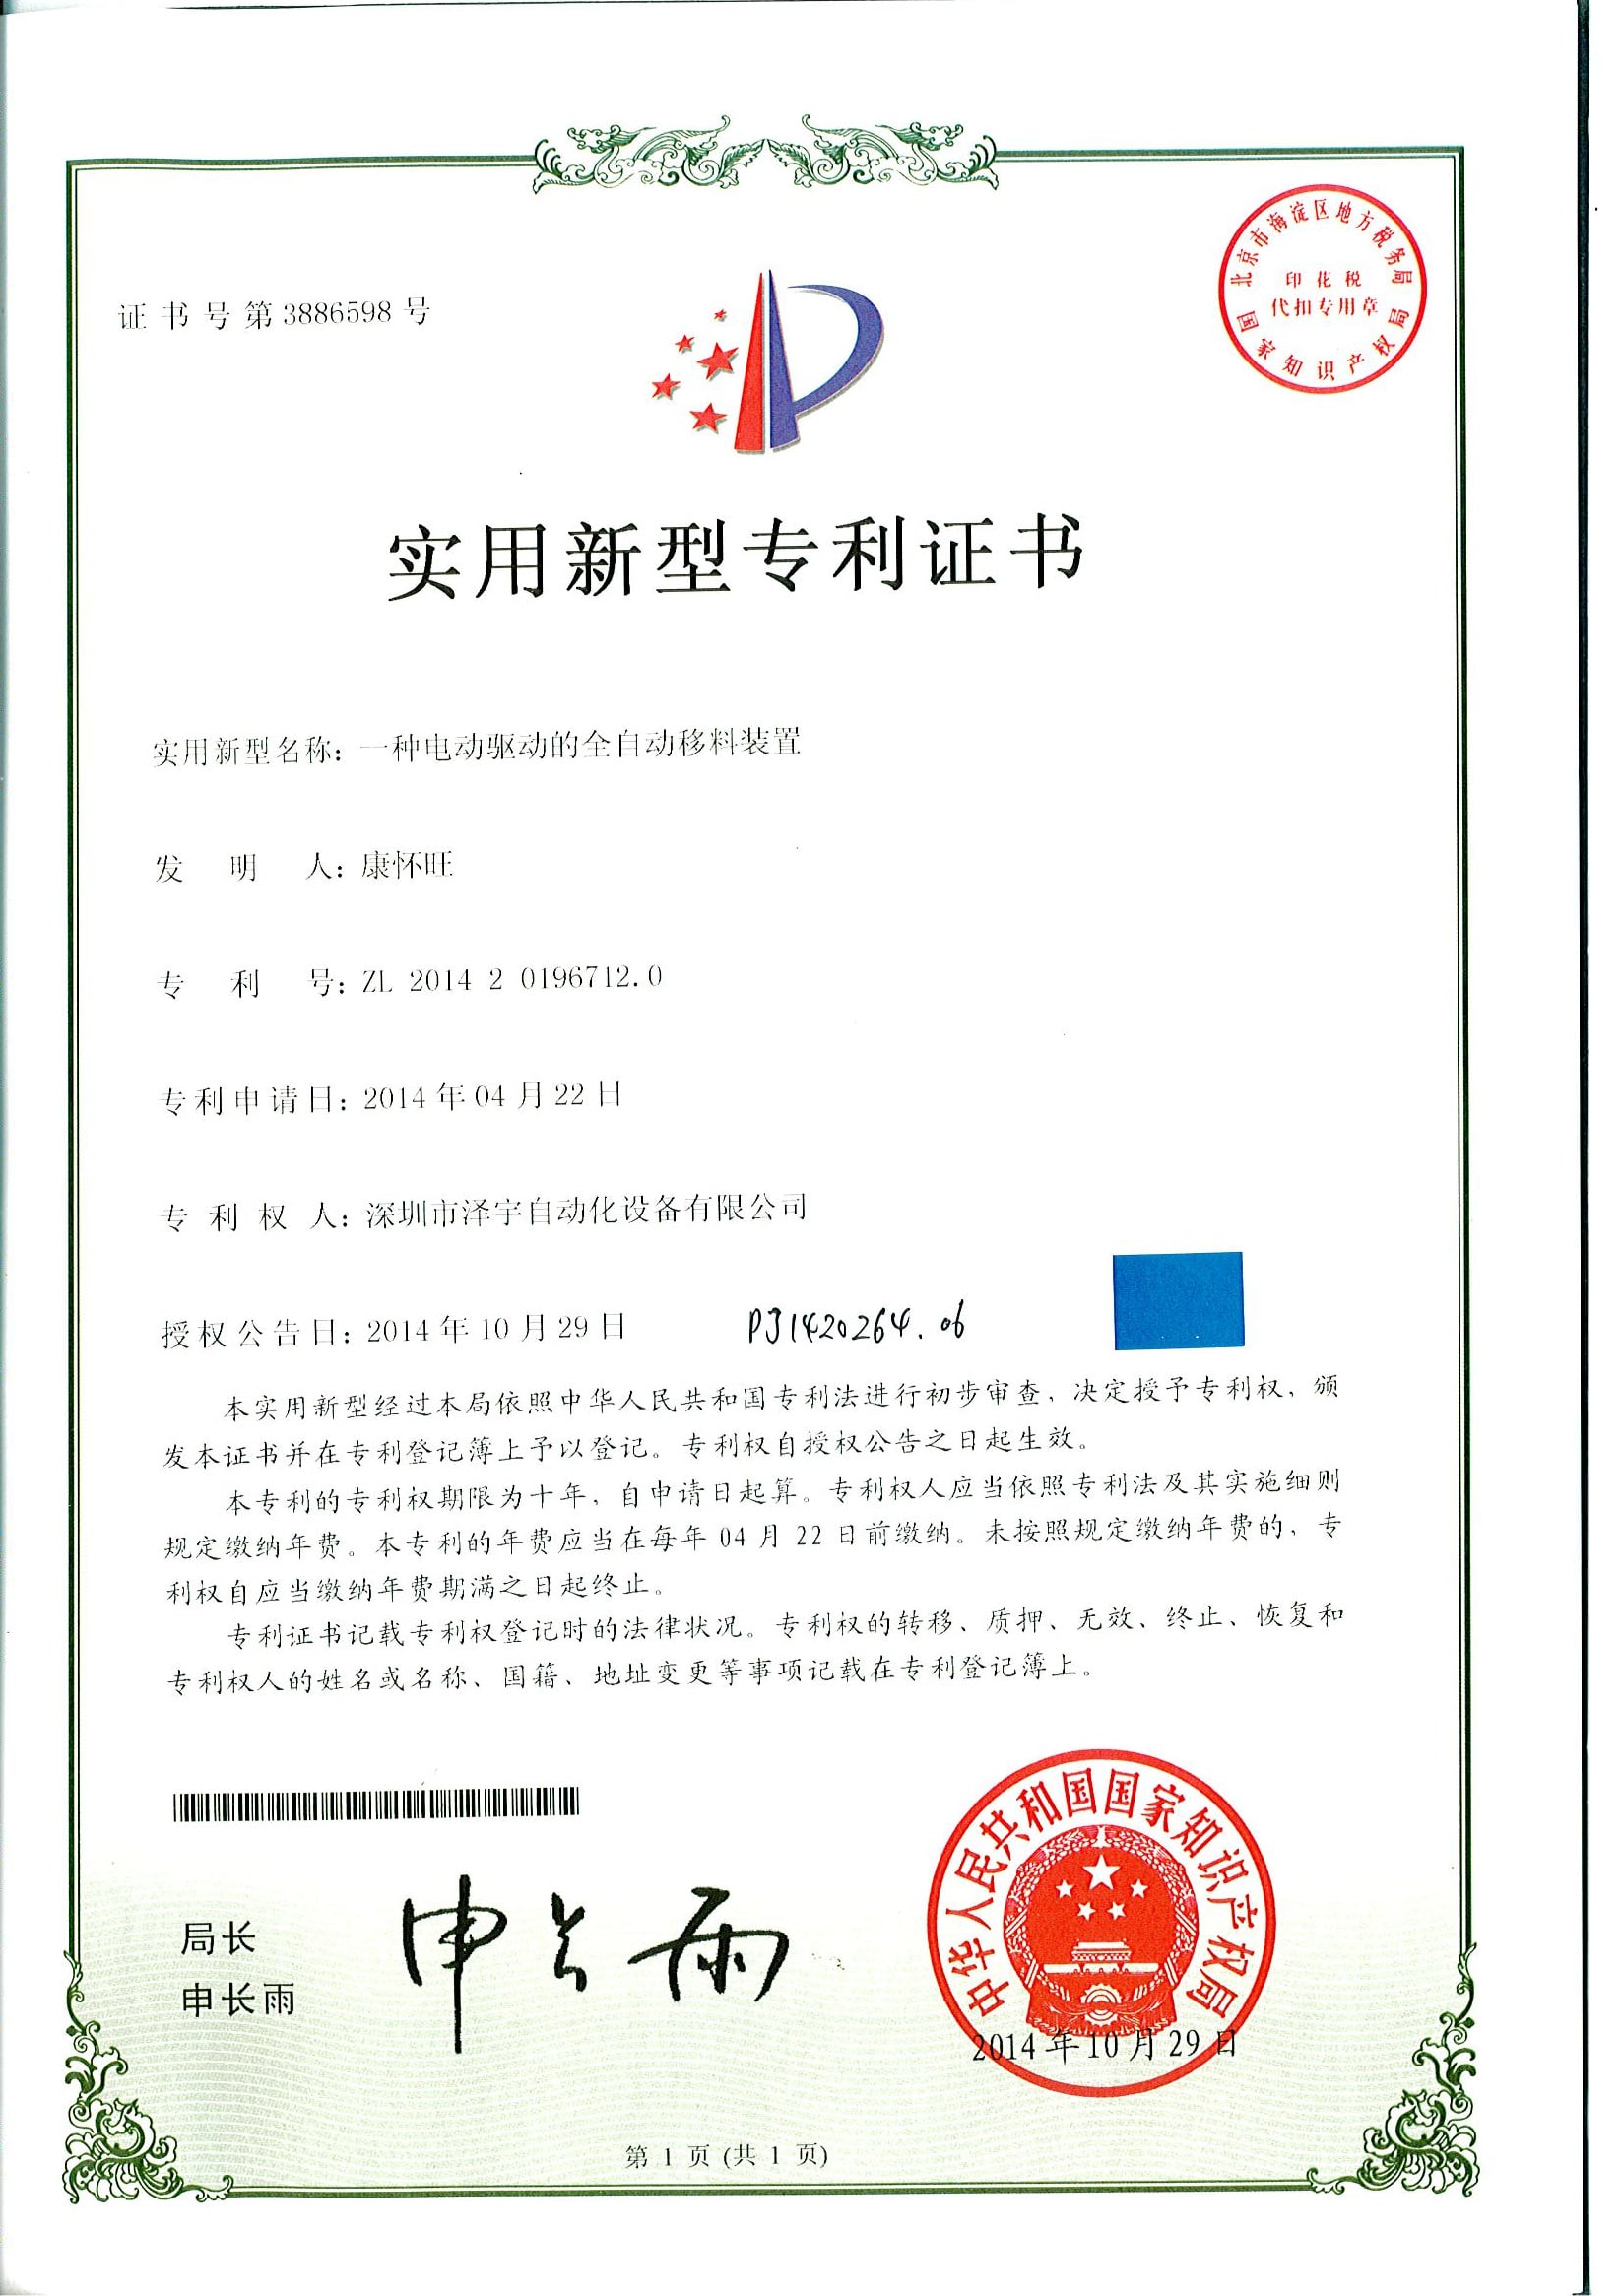
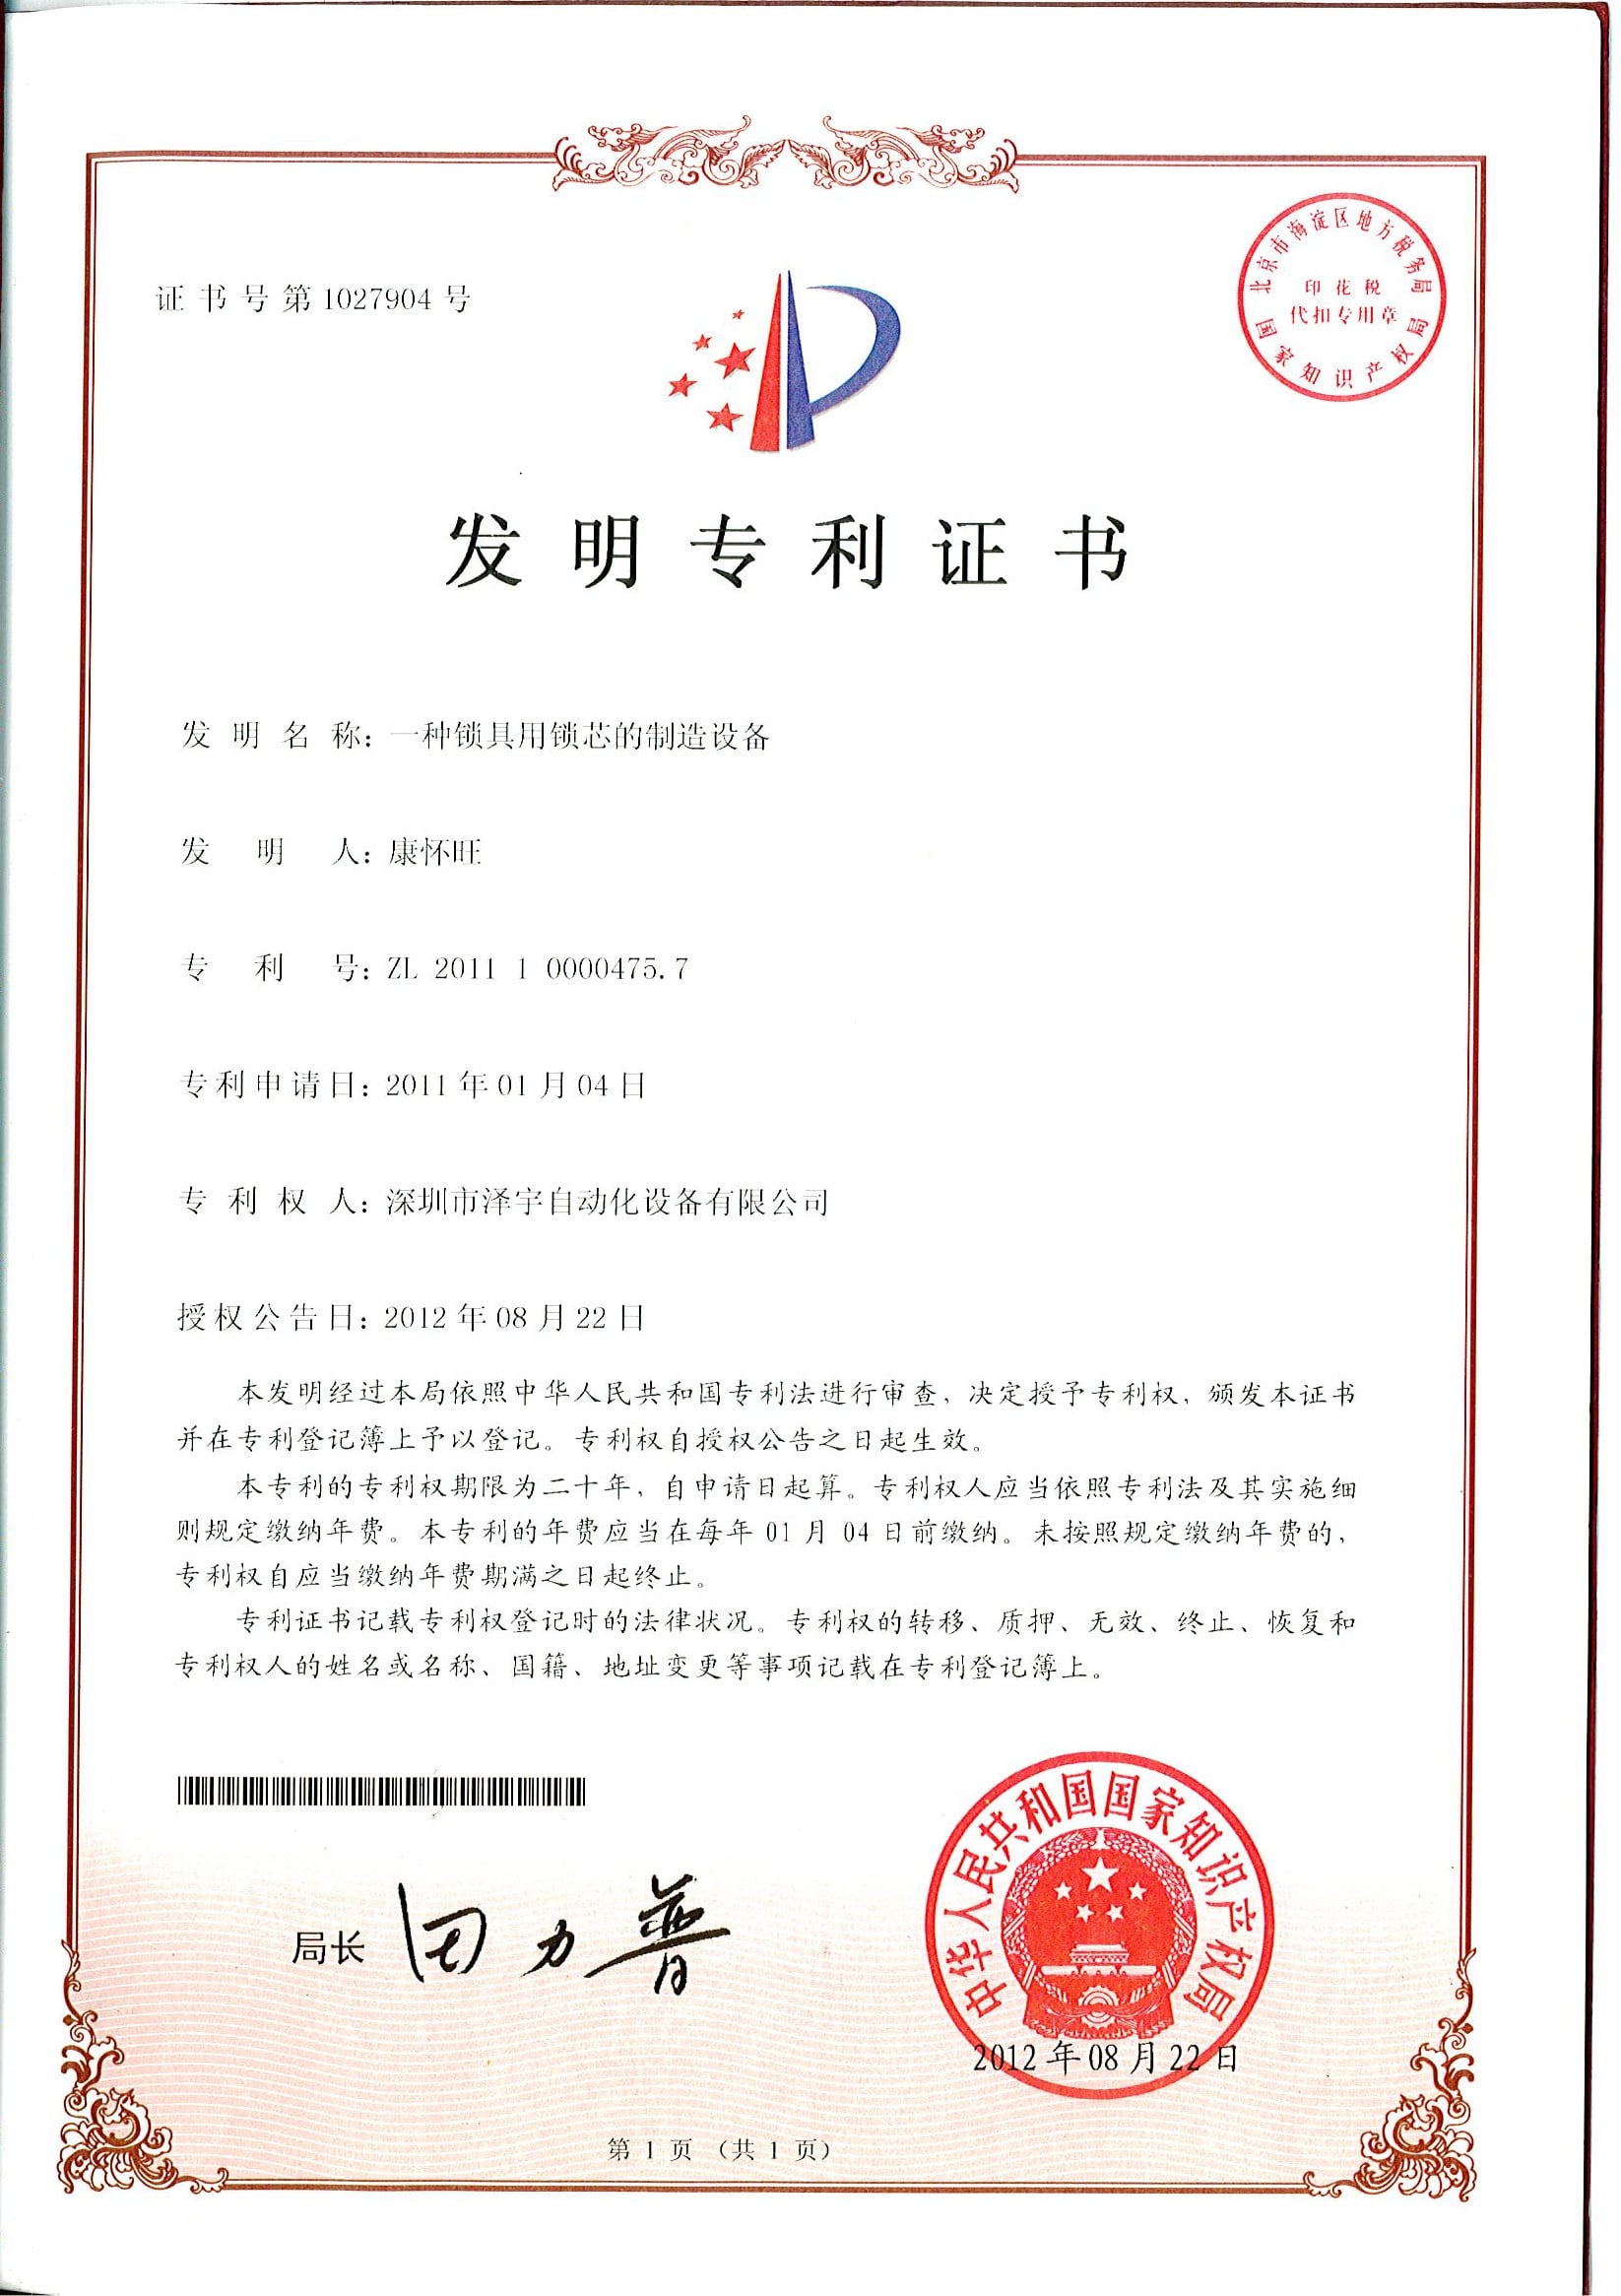
ZEUEE arbeitet nach ISO 9001:2015 und ist von den zuständigen Behörden als National High-Tech Enterprise qualifiziert. Zudem verfügt das Unternehmen über die Auszeichnungen Sp-Inn (SRDI) Enterprise und Patent Demonstration Enterprise. Für die JAVEE-Produktlinie hat ZEUEE 32 Erfindungspatente und 68 Gebrauchsmusterpatente angemeldet. Diese bilden die Grundlage für die Verriegelungsmund-Fixierung, die 4-stufige CCD-Parametersatzsteuerung und den Kompatibilitätsbereich der Kontaktfamilien. Die Produktkonformität orientiert sich an Normen, die Ihre Einkaufsabteilung vermutlich bereits vorgibt:
ISO 9001:2015
Qualitätsmanagement im gesamten Unternehmen ZEUEENational High-Tech
Qualifikation der VR China, Innovationsfähigkeit32 Erfindungspatente
Zusätzlich 68 GebrauchsmusterpatentePatent Demonstration
Staatlich anerkanntes Unternehmen mit gewerblichem RechtsschutzMIL-DTL-38999
Konform mit runden Steckverbindern der Serie IIIMIL-DTL-32139
Kompatibel mit Kontaktkammern für Nano-DIPC/WHMA-A-620 Rev E
Referenznorm für die KabelkonfektionUSCAR-2 / IEC 60603-2
Abgedichtete Steckverbinder für die Automobilindustrie + kommerzielle PCB-FamilienZertifizierungen sind wichtig, weil die Beschaffung bei Steckverbinder-OEMs bestimmten Abläufen folgt. Käufer richten die Spezifikationen an maßgeblichen Normen aus. Der veröffentlichte ISO-Normenkatalog unter iso.org und das MIL-DTL-Normenportal der U.S. DLA unter landandmaritimeapps.dla.mil legen die Mindestanforderungen an die Haltekraft von Steckverbinderkontakten und die Umweltbeständigkeit fest. Käufer, die Fertigungslinien nach AEC-Q200 betreiben oder PPAP-Level-3-Dokumentation für Tier-1-Lieferungen erstellen, erwarten von Anbietern von Montageanlagen neben der ISO-Grundlage einen belastbaren Bestand an Schutzrechten – keine Broschüre. Zum Status nach AEC-Q200 geben wir offen Auskunft: Die JAVEE-Maschine selbst ist nicht nach AEC-Q200 qualifiziert, denn diese Spezifikation gilt für passive Bauteile und nicht für Montageanlagen. Die eingesetzten Kontaktfamilien erfüllen AEC-Q200, sofern der Kontakt-Hersteller sie entsprechend qualifiziert hat. Bei Fertigungslinien für die Luft- und Raumfahrt wird die Kompatibilität mit den Kontaktkammern nach MIL-DTL-38999 auf Ebene der Parametersätze sichergestellt. Die Verriegelungsmund-Werkzeuge und CCD-Parametersätze werden mit dem jeweils maßgeblichen, von der DLA veröffentlichten Datenblatt abgeglichen.
❮












×
![Vergrößertes Zertifikat]()
Beschaffungsleitfaden: Preisfaktoren, Lieferzeit und OEM-Support
Eine ehrliche Preisangabe: Der JAVEE-Standard kostet zwischen USD 30.000-50.000. Die große Spanne ist kein Aufschlag, sondern ergibt sich aus der modularen Fixierung und den Parametersätzen, mit denen die Linie an den jeweiligen Kontaktmix des Kunden angepasst wird. Wir nennen keinen Einheitspreis, der für jeden Auftrag gilt. Kontaktfamilie, Fixierungskonfiguration, Umfang der CCD-Parametersätze und OEM-Anpassungen wirken sich jeweils auf die Position im Angebot aus. Die Preisbestandteile im Überblick – damit die Beschaffungsentscheidung auf Zahlen statt auf Listenpreisen beruht:
Preisfaktoren
Komplexität der Kontaktfamilie
Runde Steckverbinder und Nano-D-Bauteile nach Mil-Spec erfordern eine Verriegelungsmund-Fixierung und Doppelstation. Gestanzte PCB-Stiftleisten werden in der JAVEE-Basiskonfiguration gefertigt.
Umfang der CCD-Parametersätze
Der Standardsatz umfasst 6 Kontaktfamilien; zusätzliche kundenspezifische Kontaktfamilien werden zum OEM-Tarif ergänzt.
OEM-Kit für abgedichtete Kammern
Abgedichtete Steckverbinder der Tyco-MQS-Klasse für die Automobilindustrie erfordern die Option für abgedichtete Kammern. Sie verlängert die Lieferzeit um 90 Tage und führt zum oberen Preisbereich.
Vibrationsfördererspuren
Für jeden neuen Kontakt-Außendurchmesser ist eine Förderspur erforderlich. Das Standardpaket umfasst drei Spuren; weitere Spuren werden separat berechnet.
Lizenzierung der HMI-Maschinenrezepte
Die Speicherung von Maschinenrezepten pro Linie ist enthalten; die Synchronisierung über mehrere Linien ist eine Option mit OEM-Angebot.
Installation vor Ort + Schulung
Die Inbetriebnahme vor Ort über fünf Tage und die Schulung der Bediener sind im Standardpaket enthalten.
Lieferzeit und Kundendienst
JAVEE-Standardkonfiguration
60-90 Tage von der Bestellung bis zum Versand, FOB Shenzhen.
OEM-Anpassung
90-120 Tage bei kundenspezifischen Fixierungsgeometrien, nicht standardisierten Kontaktfamilien oder Optionen für abgedichtete Kammern.
Mindestbestellmenge
Eine Einheit pro Bestellung; unsere JAVEE-Plattform wird jeweils als einzelne Linie gefertigt.
Garantie
12 Monate auf die Hauptbaugruppe; lebenslanger Remote-Support durch die Entwicklung bei Problemen mit Parametersätzen und Fixierungen.
Ersatzteile
Für Vibrationswendelförderspuren, CCD-Objektivbaugruppen und Verriegelungsmund-Werkzeuge gilt bei Versand ab Lager Shenzhen eine Lieferzeit von 4-6 Wochen.
Inbetriebnahme vor Ort
Fünf Tage vor Ort mit einem ZEUEE-Ingenieur sowie vier Tage Bedienerschulung sind inbegriffen.
Für Käufer, die ISO-basierte Vorqualifizierungsaudits, PPAP-Level-3-Dokumentation oder Prüfungen nach AQL Level II durchführen, gehören zu den üblichen Anforderungen gemäß den Beschaffungs-Checklisten der Steckverbinderindustrie, auf die ISO 9001:2015 (iso.org) verweist und die durch USPTO-Patentunterlagen wie US10230184 zur normgerechten Pin-Verbindung gestützt werden, auf Anfrage die entsprechenden Prüfberichte, Kalibrierzertifikate und ein fünfjähriger Serviceplan zu unserem Lieferumfang.
Konfigurationstools für die Steckverbinder-Montage mit Kontaktstiften und Buchsenkontakten
JAVEE-Rechner für die Amortisationszeit
Berechnen Sie, wann sich unsere JAVEE-Montagemaschine für Kontaktstifte und Buchsenkontakte im Vergleich zu Ihrer aktuellen manuellen oder halbautomatischen Linie amortisiert. Geben Sie unten die Bedingungen Ihrer Linie ein.
Tool öffnenKompatibilitätsauswahl für JAVEE-Kontaktfamilien
Wählen Sie Ihre Steckverbinderfamilie und den Kontakttyp aus — die Auswahl liefert die passende JAVEE-Vorrichtungskonfiguration, den erwarteten Durchsatz, die Lieferzeit und weitere Hinweise.
Tool öffnenAbfrage der Steck- und Ziehkräfte für Kontaktstifte und Buchsenkontakte
Filtern Sie nach Steckverbinderfamilie oder Kontaktgröße, um den standardmäßigen Bereich der Steckkräfte, die Mindesthaltekraft und die geltende Spezifikation zu finden. Die Werte sind den veröffentlichten Spezifikationsblättern nach MIL-DTL, USCAR-2, IEC und MIL-STD zugeordnet.
Tool öffnenFAQ: von Ingenieuren bis zu Einkaufsleitern
Das ist eine Maschine, die Stiftkontakte und Buchsenkontakte in die Aufnahmen der Isolierkörper von Steckverbindern einsetzt. Sie befindet sich zwischen der Kontaktfertigung (Crimpen, Formen von Twist-Pin-Kontakten und Stanzen) und der abschließenden Kabelmontage. JAVEE ist für die präzise Kontaktbestückung ausgelegt, nicht für die Hochvolumenbestückung von PCB-Stiftleisten, die von Mehrkopfsystemen wie TE P360 und P550 dominiert wird.
Stiftkontakte bilden die männliche (starre) Hälfte, Buchsenkontakte die weibliche (federnde) Hälfte. JAVEE verarbeitet beide abwechselnd an separaten Stationen im selben Zyklus. Für jede Seite gibt es einen eigenen CCD-Parametersatz, damit die Lageprüfung eine falsche Beladung vor dem Einsetzen erkennt. Die JAVEE-Konfiguration mit zwei Stationen umfasst einen zweiten Einsetzkopf für Steckverbinder mit mehr Kontaktaufnahmen.
Ja — sowohl die Schwingförderer-Bahnschale als auch die Vorrichtung mit Verriegelungsmund nehmen gedrehte und gestanzte Kontakte mit einem Außendurchmesser von 0.3 bis 1,5 mm auf. Die Maschinenrezeptverwaltung speichert die Einsetzkraft und die CCD-Geometrieschwellenwerte für jeden Kontakt. Der Wechsel des Maschinenrezepts von gedrehten auf gestanzte Kontakte dauert daher 4 Minuten und erfordert keinen Werkzeugwechsel.
Unsere 4-stufige Prüfung erfasst die Position der Kavität (vor dem Einsetzen), die Ausrichtung des Kontakts (vor dem Einsetzen), die Chargenanzahl (nach der Zuführung) und die äußere Geometrie (nach dem Einsetzen). Die Kraftüberwachung läuft parallel. In der FAQ zur Steckverbinderentwicklung von Mill-Max wird der Fehlerfall bei unvollständigem Einsetzen beschrieben: Ein beschädigter Kontakt lässt sich manchmal mit geringerer Kraft als in der Spezifikation vorgesehen einsetzen und versagt dann beim Stecktest des Kunden. Die CCD-Geometrieprüfung erkennt diesen Fall, bevor das Bauteil freigegeben wird.
Nein, und das ist ein häufiger Beschaffungsfehler. Je nach Anordnung des Einsatzes kann ein Steckverbindergehäuse einer bestimmten Größe mehrere Kontaktgrößen aufnehmen — ein D38999-Gehäuse der Größe 25 kann mit Kontakten der Größen 22D, 22, 20 oder 16 bestückt werden. Richten Sie die Beschaffung immer nach dem Belegungsplan der Kontaktaufnahmen und nicht nach der Gehäusekennzeichnung aus.
Ja, mit beiden. MIL-DTL-38999 Series III wird für Kontaktaufnahmen der Größen 22D, 20, 16 und 12 in einer Konfiguration mit einer oder zwei Stationen unterstützt. MIL-DTL-32139 Nano-D wird für die Größen 26 bis 30 unterstützt; standardmäßig kommt dabei die Vorrichtung mit Verriegelungsmund zum Einsatz. Für beide Familien sind die Parametersätze für Schwingförderer und CCD vorinstalliert.
Einsetzwerkzeuge für Kontaktstifte sind in der Regel handgeführte oder auf einer Werkbank montierte Werkzeuge für den Austausch einzelner Kontakte oder für Kleinserien — solche Werkzeuge werden von DMC und SkyGeek angeboten. Eine Maschine zum Einsetzen von Kontaktstiften wie JAVEE ist eine in die Linie integrierte automatisierte Maschine. Sie verarbeitet Kontakte im kontinuierlichen Zyklus mit 20–25 Stück/min, CCD-Bildverarbeitung und rezeptgesteuertem Umrüsten.
Unterschiedliche Einsatzbereiche. TE P360 und P550 setzen PCB-Stiftleisten bei 5+ Hüben pro Sekunde auf 30 mm Raster ein – das entspricht einer Spitzenausbringung von rund 18.000–25 Millionen Einsetzungen pro Schicht in der Elektronikfertigung mit hohem Volumen. JAVEE arbeitet mit 20–25 Stück/min und einer 4-stufigen CCD-Prüfung bei jeder Einsetzung. Die Maschine ist für die präzise Montage von Kontakten in Isolierkörper-Kavitäten ausgelegt, bei der die Bildverarbeitungsprüfung in jedem Zyklus eine Anforderung an die Fertigungsqualität ist und kein Durchsatznachteil.
Der Wechsel des Maschinenrezepts innerhalb derselben Schwingförderer-Bahnschale dauert etwa vier Minuten. Der Wechsel der Förderschiene für einen anderen Kontakt-Außendurchmesserbereich dauert 12 bis 15 Minuten. Der vollständige Vorrichtungswechsel von einer Aufnahme für gedrehte Kontakte zu einem OEM-Satz für abgedichtete Aufnahmen dauert etwa 90 Minuten — dieser Wechsel ist jedoch üblicherweise eine einmalige Einrichtung und kein Vorgang pro Schicht.
Ja. Nicht standardisierte Kontaktfamilien werden im Rahmen der OEM-Anpassung mit einer Lieferzeit von 90–120 Tagen umgesetzt. Der Kunde stellt einen Belegungsplan der Kontaktaufnahmen sowie eine repräsentative Musterserie bereit. Das Entwicklungsteam von ZEUEE konstruiert die Werkzeuge mit Verriegelungsmund und den CCD-Parametersatz und prüft die Ausführung vor dem Versand anhand der Steckprüfspezifikation des Kunden.
Warum wir diese Seite erstellt haben
Die Angaben zu Zykluszeit, Fehlern und OEE in diesem Leitfaden basieren auf unseren Fertigungsunterlagen aus den Jahren 2024-2025 für 11 Programme von Tier-1-Kunden mit JAVEE-Standardlinien und OEM-konfigurierten Linien. In der Kompatibilitätsmatrix der Kontaktfamilien und der Übersicht der Steck- und Ziehkräfte werden MIL-DTL-, USCAR-2- und IEC-Normen mit den Spezifikationsblättern abgeglichen, die unsere Kunden während der Inbetriebnahme bereitgestellt haben. Die Marktdaten stammen aus dem Bericht von Global Growth Insights aus dem Jahr 2024 über vollautomatische Maschinen zum Einsetzen von Kontaktstiften. Wo uns überprüfbare Daten Dritter fehlten, etwa zur kontaktseitigen Qualifizierung nach AEC-Q200, machen wir das auf dieser Seite kenntlich, statt eine Zahl zu ergänzen. Diese Seite wurde vom Anwendungstechnikteam für Steckverbindermontage von ZEUEE erstellt, derselben Gruppe, die für jede JAVEE-Installation die Werkzeuge mit Verriegelungsmund und die CCD-Parametersatzverwaltung entwickelt.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





