Entre em contato com a Zeyu lntelligent Industrial Company

Fabricação aeroespacial e de defesa: qualidade, rastreabilidade e automação

Atualizado em agosto de 2026
A fabricação aeroespacial e de defesa abrange produtos e sistemas desenvolvidos para programas de aviação civil, espaço e defesa. No chão de fábrica, o principal desafio não é obter um certificado universal. Os fabricantes precisam identificar os requisitos de qualidade, produto, contrato, segurança da informação e controle de exportação que realmente se aplicam e, em seguida, preservar as evidências de que a revisão aprovada foi produzida sob um processo controlado e aceita com um método de medição adequado. O planejamento tem 4 etapas: definir o escopo dos requisitos, estruturar a cadeia de evidências de fabricação, escolher a automação de acordo com as evidências e os riscos e acordar como o resultado será comprovado antes da liberação. As configurações de equipamentos e as opções comerciais estão na página de soluções de automação para fabricação aeroespacial e de defesa da ZEUEE. Aqui, a discussão se limita à gestão da fabricação.Nota sobre o escopo: Este artigo apresenta uma estrutura para o planejamento da fabricação e não substitui o desenho técnico, o contrato, a base de aprovação, a norma licenciada nem a análise de um profissional qualificado aplicáveis.
O que aeroespacial e defesa significam no chão de fábrica
O que são os setores aeroespacial e de defesa?
O setor aeroespacial abrange aeronaves, espaçonaves, sistemas relacionados e suas cadeias de fornecimento; o setor de defesa abrange produtos e serviços destinados a missões de segurança nacional. Alguns programas combinam as duas áreas, mas essa classificação não determina um único conjunto de regras para todas as fábricas. Um componente de satélite, uma peça para aeronave civil e um conjunto para defesa terrestre podem seguir processos de aprovação diferentes e estar sujeitos a exigências distintas de clientes e controle de dados. Os requisitos de fabricação variam conforme o produto, o cliente, o status de aprovação, o contrato, o destino e as informações utilizadas durante o trabalho. Para uma visão geral, consulte a Administração de Comércio Internacional dos Estados Unidos; para as obrigações no chão de fábrica, use os documentos que regem o programa. Disso decorrem 3 consequências. Os requisitos podem mudar de um programa para outro. Em todo o setor aeroespacial, os programas de produção de novos produtos, aquisição e revisão geral podem repassar requisitos diferentes ao mesmo fornecedor; por isso, o processo deve ser regido pelo arquivo do programa, e não pela classificação do setor. Uma característica não verificada ou uma revisão incorreta pode gerar consequências além da estação em que o problema surgiu. As evidências também precisam continuar compreensíveis diante de mudanças de fornecedores, manutenção, retrabalho e longos ciclos de vida dos produtos.| Contexto do programa | Responsável provável | Impacto na fabricação | Pergunta sobre as evidências |
|---|---|---|---|
| Projeto aprovado | Autoridade de projeto ou aprovação | Controle de revisão e configuração | Qual definição aprovada regeu a unidade? |
| Contrato com o cliente | Responsáveis pelo contrato e pela qualidade | Requisitos repassados, registros e notificações | Quais cláusulas foram repassadas ao processo e aos fornecedores? |
| Dados controlados do programa | Responsáveis pela segurança e pelo controle comercial | Acesso, transferência e limites dos sistemas | Quem pode receber cada arquivo e registro? |
Defina os requisitos antes de projetar o processo
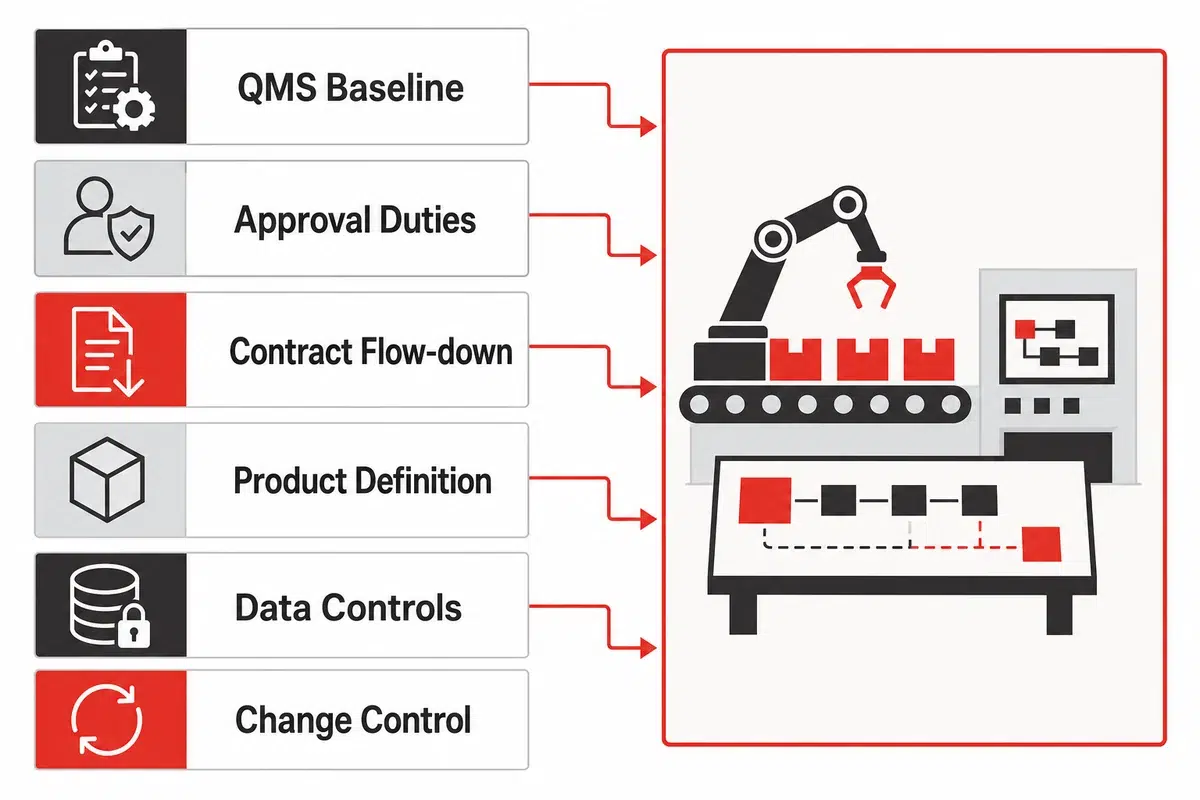
| Camada | Documento ou requisito aplicável | Responsável por confirmar o escopo | Resultado para a fabricação |
|---|---|---|---|
| Base do sistema de gestão da qualidade | Compromissos aplicáveis do sistema da qualidade | Liderança da qualidade | Procedimentos e responsabilidades controlados |
| Obrigações de aprovação | Base de aprovação e regulamentação | Responsável pela aprovação ou regulamentação | Controles e registros exigidos |
| Requisitos repassados pelo contrato | Pedido de compra, cláusulas e documentos do cliente | Contratos e qualidade do cliente | Obrigações relativas a fornecedores, notificações e evidências |
| Definição do produto | Desenho técnico, lista de materiais, modelo, software e especificações | Autoridade de projeto | Características, limites e revisões aprovadas |
| Definição do processo | Instruções de trabalho e métodos aprovados | Engenharia de fabricação | Sequência, parâmetros, ferramental e verificações |
| Medição | Método de inspeção ou ensaio e critério de aceitação | Qualidade e metrologia | Método de medição, equipamento e responsável pela decisão |
| Cibersegurança | Inventário de contratos e informações | Responsáveis pela segurança e contratação | Sistemas, usuários e rotas de transferência aprovados |
| Controles comerciais | Escopo de itens, atividades, destinos e dados | Representante autorizado ou consultor jurídico qualificado | Limites de manuseio e autorização |
| Controle de mudanças | Regras de alteração e notificação do programa | Comitê multifuncional de mudanças | Gatilhos para análise, revalidação e liberação |
A certificação AS9100 é obrigatória para todos os fornecedores aeroespaciais e de defesa?
Não existe uma exigência universal. As regras de qualificação do cliente, os contratos, o status de aprovação e o mercado atendido determinam se a certificação é necessária. O resumo público da IAQG explica o papel do sistema de gestão da qualidade; confirme os requisitos efetivamente repassados antes de decidir.Transforme a garantia de missão em uma cadeia de evidências de fabricação
Cadeia de evidências de fabricação
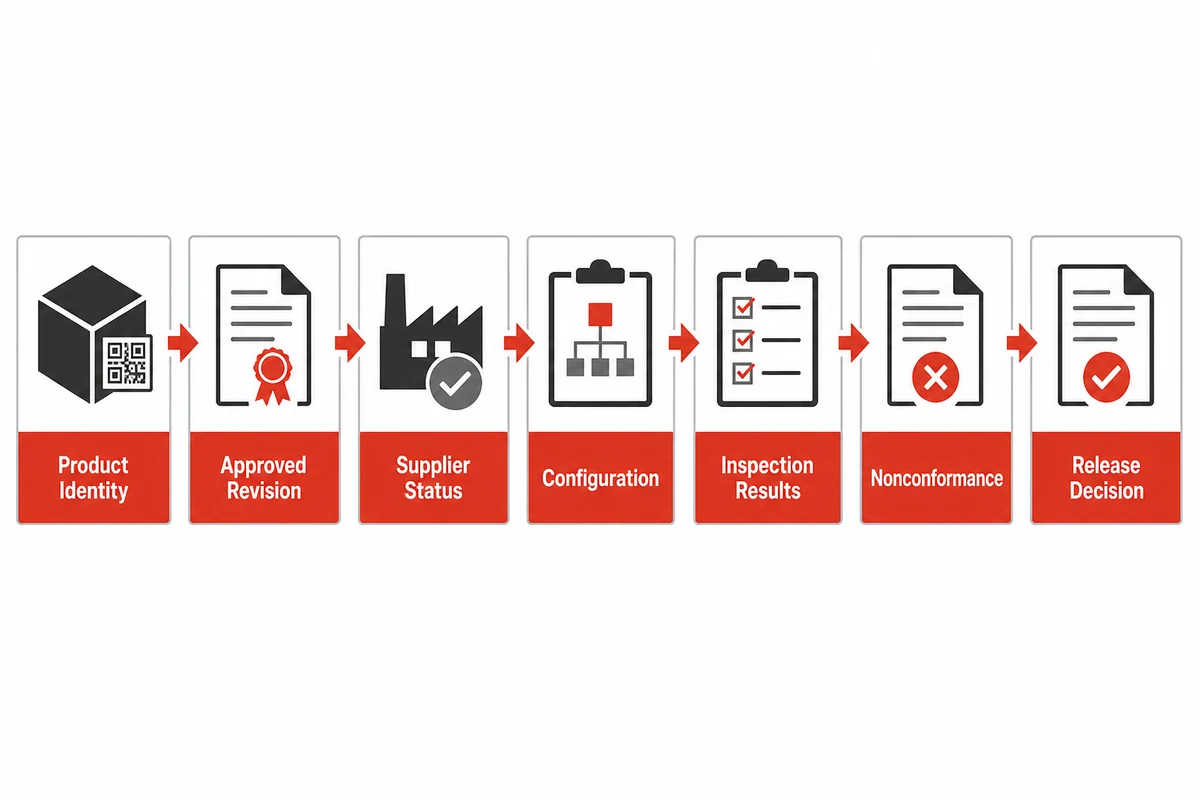
Para requerentes e titulares de certificados de produção da FAA, a 14 CFR 21.137 mostra como o controle de fornecedores, o controle do processo de fabricação, a inspeção e os ensaios, a calibração, o status, os itens não conformes, as ações corretivas, os registros e as falhas de qualidade formam um sistema integrado. O escopo limitado do regulamento é importante, mas a relação entre esses controles oferece uma lição útil de arquitetura.
- Identifique o produto, o número de série ou o lote e a identidade aplicável do material ou componente.
- Vincule a unidade às revisões aprovadas do desenho técnico, da lista de materiais, do software e das instruções de trabalho.
- Anexe as evidências do fornecedor, os certificados e o status de recebimento, quando exigidos.
- Registre o ferramental, a receita de processo, os parâmetros do processo e o estado pertinente do equipamento.
- Preserve a identidade e os registros de data e hora do operador ou da autorização, quando exigidos.
- Vincule os resultados de inspeção ou ensaio à identidade do equipamento de medição e ao status de calibração ou verificação.
- Conecte a não conformidade, a análise, a decisão de disposição, o retrabalho, a reinspeção e a liberação final.
Evidências do primeiro artigo e controle contínuo
A finalidade pública da AS9102C é estabelecer requisitos de documentação para a Inspeção de Primeiro Artigo. A inspeção pode demonstrar que, naquele momento, processos definidos de planejamento e produção geraram um item que atendeu aos requisitos especificados. O controle contínuo ainda exige gestão de revisões, processos estáveis, medição calibrada ou verificada, tratamento de exceções e evidências para as unidades posteriores. A aceitação do primeiro artigo não congela para sempre todos os fornecedores, ferramental, receitas de processo ou condições de inspeção.Rastreabilidade do projeto que acompanha as mudanças
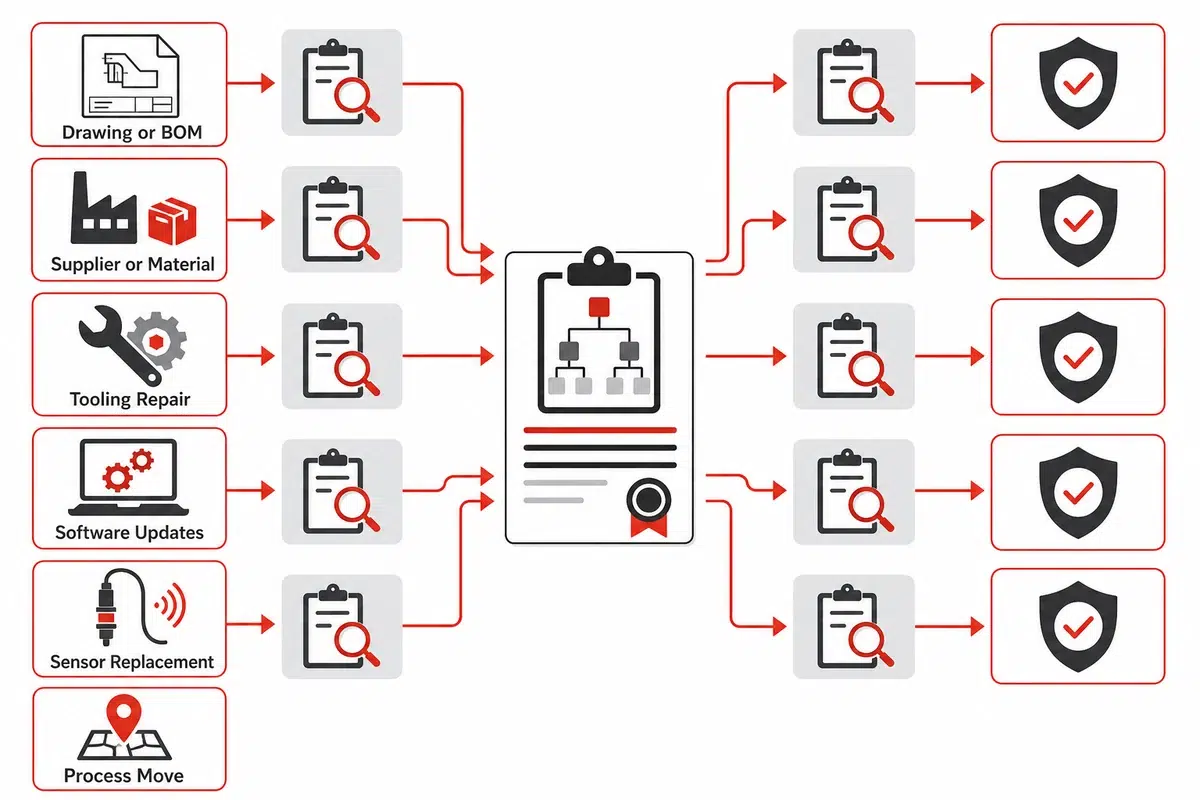
| Mudança | Responsável pela análise | Evidências afetadas | Pergunta sobre revalidação |
|---|---|---|---|
| Revisão do desenho técnico ou da lista de materiais | Engenharia de projeto e de fabricação | Programa, ferramental, receita de processo, inspeção | Quais características ou métodos mudaram? |
| Fornecedor ou material | Qualidade de fornecedores | Aprovação, evidências de recebimento, janela do processo | A nova fonte altera o risco ou a validação? |
| Ferramenta, sensor ou software | Responsáveis pelo equipamento e pela qualidade | Configuração, medição, resultados anteriores | Quais evidências comprovam desempenho equivalente? |
| Mudança de processo ou manutenção | Operações e engenharia de fabricação | Preparação, ambiente, capacidade, liberação | O que foi afetado e o que precisa ser verificado novamente? |
Decida o que automatizar com uma matriz de evidências e riscos
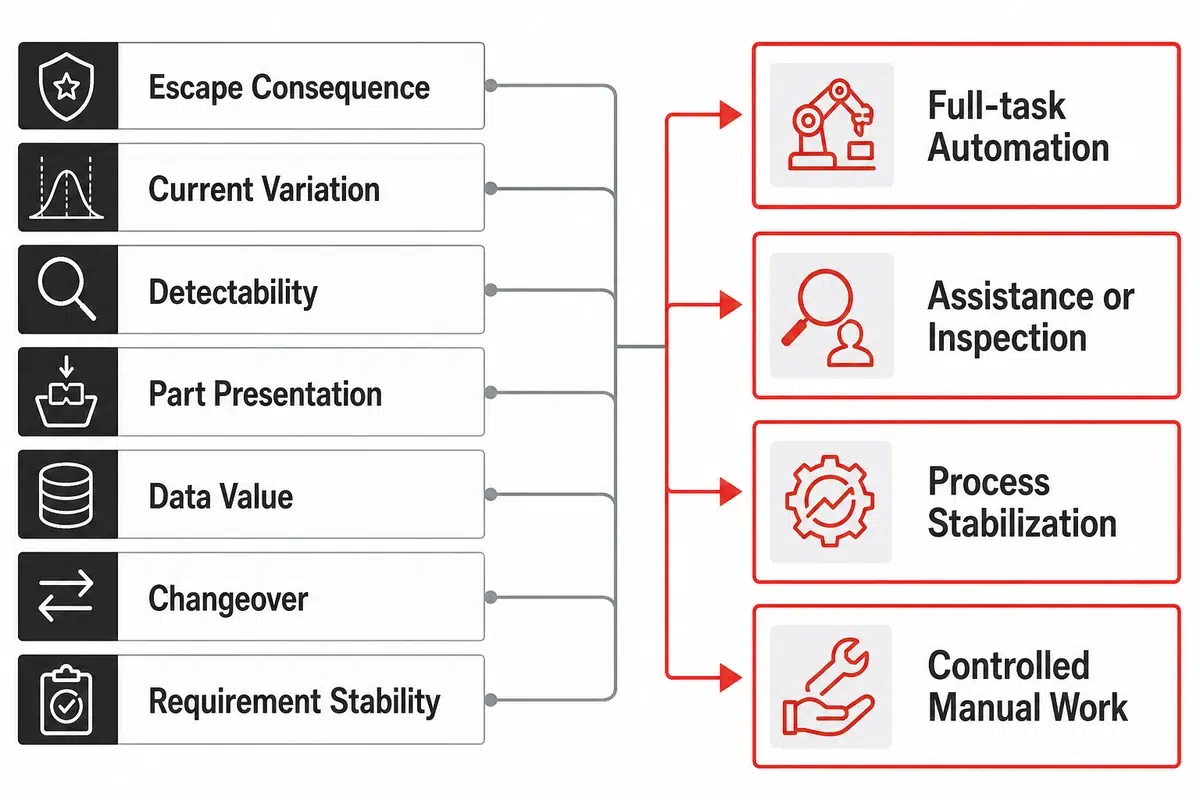
| Dimensão da decisão | Evidências a analisar | Sinal para prosseguir | Sinal para pausar |
|---|---|---|---|
| Consequência de uma falha não detectada | Análise de falhas e plano de controle | Uma característica definida exige prevenção ou detecção mais eficaz | A consequência e o critério de aceitação ainda não estão claros |
| Variação atual | Modos de defeito e histórico do processo | As principais fontes de variação são conhecidas | As condições de recebimento ou do processo variam sem controle |
| Capacidade de detecção | Cobertura de inspeção na estação e nas etapas posteriores do processo | O método consegue detectar a falha definida | A saída de um sensor está sendo considerada aceitação sem correlação |
| Apresentação da peça | Ensaios de referência, orientação e manuseio | A apresentação é repetível em todas as variantes aprovadas | A geometria ou a condição impede o posicionamento confiável |
| Valor dos dados | Necessidades de liberação, contenção e rastreabilidade | A automação pode preservar evidências brutas que permitam análise | Só restará um indicador de aprovação |
| Troca de formato | Matriz de variantes e receitas de processo | As receitas de processo, o ferramental e os acessos podem ser controlados | A cobertura de variantes depende de conhecimento não registrado do operador |
| Estabilidade dos requisitos | Histórico de revisões e decisões de engenharia pendentes | Os critérios de aceitação e as interfaces foram liberados | O equipamento dedicado congelaria requisitos ainda não resolvidos |
Quais processos de fabricação aeroespacial devem ser automatizados primeiro?
Comece pelas operações repetitivas, mensuráveis e estáveis, nas quais uma falha não detectada tenha uma consequência definida e o processo atual gere evidências fracas. A automação da tarefa completa é adequada quando a apresentação da peça, o método e a aceitação estão controlados. A assistência ou a inspeção podem ser mais adequadas quando o julgamento humano continua essencial. Se os requisitos ou as condições de recebimento ainda mudam, primeiro estabilize o processo. Em qualquer cenário, identifique o registro bruto que embasa a liberação e o responsável por analisar as exceções. O tempo de ciclo e a economia de mão de obra são fatores comerciais válidos, mas nenhum deles comprova que uma célula protegerá a qualidade do produto. Com a lógica de decisão definida, é possível comparar arquiteturas de equipamentos na página dedicada a soluções de automação para fabricação aeroespacial e de defesa.Valide a automação da especificação de requisitos à aceitação
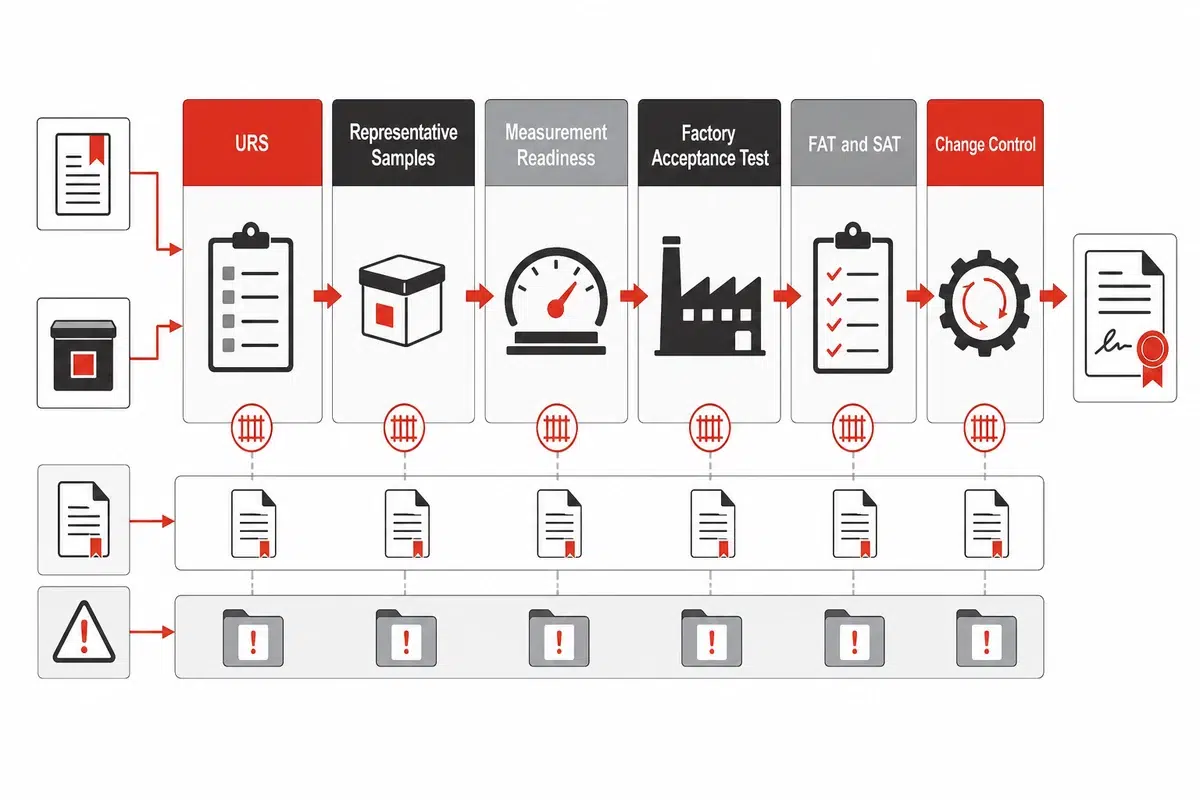
Etapas da especificação de requisitos do usuário à aceitação
Uma especificação de requisitos do usuário útil abrange as condições de recebimento, as variantes do produto, os limites do processo, os ensaios, as rotas de rejeição e retrabalho, o acesso aos dados, as interfaces, a segurança, os serviços necessários, o treinamento, a manutenção, a documentação e os responsáveis pela aceitação. O planejamento de amostras deve incluir revisões aprovadas e condições de limite relevantes, em vez de um conjunto conveniente de peças nominais. Peças de desafio podem ser úteis quando seu status é conhecido, o uso é seguro e a finalidade está acordada.
A prontidão para medição vai além de listar um instrumento. Comprador e fornecedor devem conhecer o método, a identidade do equipamento, o status de calibração ou verificação, a resolução ou capacidade pertinente, o formato dos resultados brutos e a autoridade responsável pela decisão de aprovação ou reprovação. Perguntas detalhadas sobre a seleção de equipamentos estão nos guias de equipamentos de ensaio automatizados e sistemas de inspeção por visão de máquina.
- Congele a matriz aprovada de produtos e revisões, os limites do processo e as características aplicáveis.
- Defina amostras normais, de limite e de variantes relevantes, sua procedência e eventuais exclusões.
- Acorde o método de medição, o status do equipamento e o responsável por cada decisão de aceitação.
- Documente as condições prévias, a ordem de execução, as regras de parada, rejeição, novo ensaio e desvio para os testes de aceitação na fábrica e no local.
- Vincule ações pendentes, evidências, aprovações e gatilhos para mudanças futuras à configuração liberada.
Quais evidências um teste de aceitação na fábrica deve incluir?
Registre as condições prévias, o produto e a revisão aprovados, a procedência das amostras, a configuração, a ordem de execução, os resultados brutos, as exceções, a decisão e os responsáveis pelas aprovações. Os requisitos do projeto, e não uma regra genérica para máquinas, determinam a quantidade de amostras e as metas de desempenho.Avalie o fornecedor de automação pelas evidências, não pelas promessas
Solicite
- Premissas vinculadas a responsáveis identificados
- Evidências brutas e tratamento de exceções
- Variantes aprovadas e exclusões
- Responsabilidades por mudanças e revalidação
Não aceite como comprovação
- Um vídeo mostrando apenas um ciclo nominal
- Um indicador de aprovação sem explicação
- Cobertura de “todas as peças” sem definição
- Uma promessa de conformidade sem requisitos definidos
Controle de dados de fabricação em diferentes regimes de requisitos
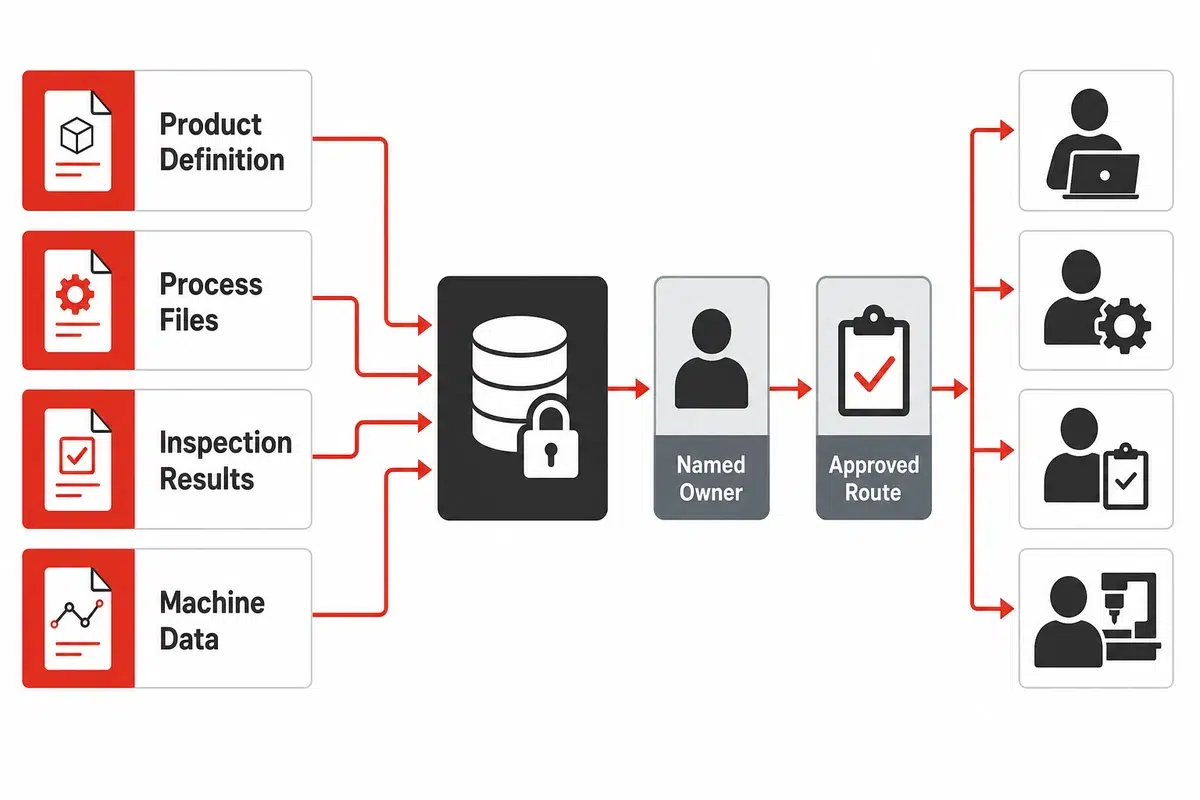
Use o fio digital e a IA quando melhorarem as evidências
Prepare um conjunto de prontidão para fabricação
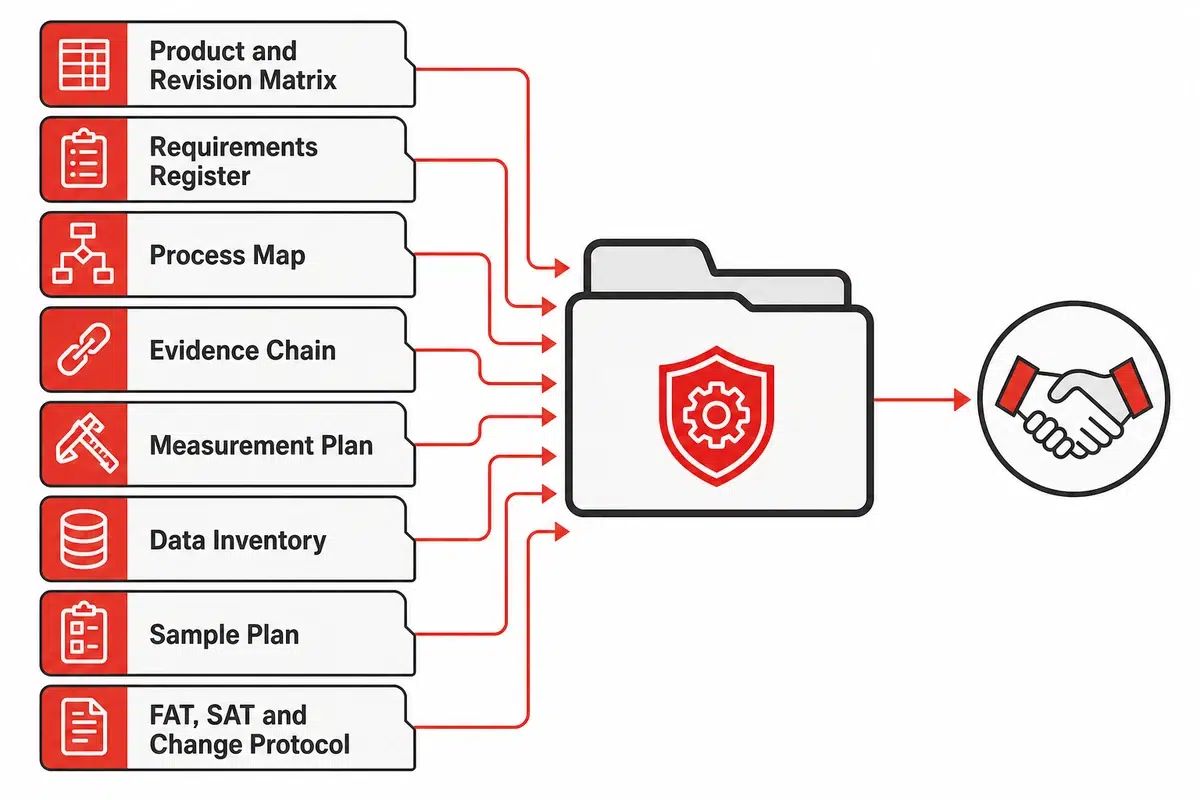
| Item | Revisão atual ou responsável | Por que é importante | Método de verificação |
|---|---|---|---|
| Matriz de produtos e revisões | Autoridade de projeto | Define a cobertura aprovada | Análise da configuração |
| Registro de requisitos | Responsáveis de diferentes áreas | Separa escopo e autoridade | Aprovação pelos responsáveis e análise da rastreabilidade |
| Mapa do processo e cadeia de evidências | Fabricação e qualidade | Mostra os controles e as conexões entre registros | Análise com registros reais |
| Condições de recebimento e classificação dos defeitos | Qualidade de fornecedores | Evita que variações ocultas entrem no conceito | Análise de amostras e defeitos |
| Plano de medição | Responsável pela metrologia | Define como a aceitação será decidida | Análise da prontidão do método e do equipamento |
| Inventário de dados e acessos | Responsáveis pela segurança e pelo controle comercial | Limites dos sistemas de controle e dos fornecedores | Verificação da rota e dos destinatários aprovados |
| Especificação de requisitos do usuário e plano de amostragem | Responsável pelo projeto | Vincula o escopo às evidências representativas | Rastreabilidade de requisitos e amostras |
| Protocolo de testes de aceitação na fábrica e no local e de mudanças | Responsáveis pela aceitação | Define a liberação e a revalidação posterior | Execução acompanhada e encerramento |
Converse sobre seu projeto de fabricação aeroespacial
Perguntas frequentes
O que são os setores aeroespacial e de defesa?
O setor aeroespacial inclui aeronaves, espaçonaves e sistemas relacionados; o setor de defesa inclui produtos e serviços que apoiam missões de segurança nacional. A sobreposição é comum, especialmente quando as cadeias de fornecimento de aviação, espaço e defesa compartilham tecnologias ou fornecedores. Ainda assim, as obrigações no chão de fábrica variam conforme o produto, o programa, a aprovação, o contrato, o cliente, o destino e as informações controladas. Antes de especificar um processo ou sistema, identifique qual autoridade é responsável por cada requisito e qual registro demonstrará seu atendimento.A certificação AS9100 é obrigatória para todos os fornecedores aeroespaciais e de defesa?
Não automaticamente. A qualificação do cliente, os requisitos repassados pelo contrato, o status de aprovação e o acesso ao mercado podem tornar a certificação necessária. O resumo da IAQG explica a finalidade da norma; a decisão depende dos requisitos efetivos do cliente e do contrato.O que a rastreabilidade da fabricação aeroespacial deve incluir?
A rastreabilidade deve vincular o produto e sua identidade, como número de série ou lote, às revisões aprovadas do desenho técnico, da lista de materiais, do software e das instruções de trabalho. Quando exigido pelo programa, inclua o status do fornecedor e do recebimento, a identidade do material, a autorização do operador, o ferramental, a receita de processo, os parâmetros do processo, os resultados de inspeção ou ensaio, o status do equipamento de medição, a não conformidade, a decisão de disposição e a liberação. Os campos exatos e o prazo de retenção dependem do contrato e da base de aprovação. Sem essas relações, o número de série identifica a unidade, mas não explica por que ela foi aceita.Quais processos de fabricação aeroespacial devem ser automatizados primeiro?
Priorize trabalhos repetitivos, mensuráveis e estáveis, com consequências definidas para falhas não detectadas e evidências atuais fracas. Se os requisitos de entrada, a apresentação da peça ou os critérios de aceitação ainda não estiverem resolvidos, estabilize o processo ou automatize apenas a parte controlada.Quais evidências um teste de aceitação na fábrica deve incluir?
Comece pelas pré-condições: utilidades, condição de segurança, software liberado, receita de processo aprovada e prontidão para medição. Identifique cada revisão do produto e cada amostra, incluindo procedência, função normal ou de limite e exclusões. Durante a execução, preserve a ordem dos ensaios, as leituras brutas, os alarmes, as paradas, os itens rejeitados, os novos ensaios e qualquer intervenção do operador. Encerre o registro com a decisão para cada requisito, os desvios, as ações pendentes, os responsáveis e as aprovações. O plano de aceitação do projeto define a quantidade de amostras e os limites de desempenho; o fornecedor não deve inventar um valor universal para a demonstração.Referências
- Administração de Comércio Internacional: setor aeroespacial e de defesa
- IAQG: requisitos do sistema de gestão da qualidade 9100 para organizações de aviação, espaço e defesa
- 14 CFR 21.137: sistema da qualidade
- SAE: requisito de inspeção de primeiro artigo aeroespacial AS9102
- NIST: cadeia digital para fabricação
- NIST SP 800-171 Rev. 3
- 32 CFR Part 170: programa CMMC
- EAR Part 734: escopo dos Regulamentos de Administração de Exportações
- 22 CFR 120.33: dados técnicos
Editora: Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd., empresa responsável pela ZEUEE.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






