Póngase en contacto con Zeyu lntelligent Industrial Company

Manufactura aeroespacial y de defensa: calidad, trazabilidad y automatización

Actualizado en agosto de 2026
La manufactura aeroespacial y de defensa abarca productos y sistemas para la aviación civil, el espacio y los programas de defensa. En la planta, su principal desafío no es contar con un certificado universal. Los fabricantes deben identificar los requisitos de calidad, producto, contrato, seguridad de la información y control de exportaciones que realmente aplican, y luego conservar evidencia de que se fabricó la revisión aprobada mediante un proceso controlado y que se aceptó con un método de medición adecuado. La planificación consta de cuatro partes: definir el alcance de los requisitos, crear la cadena de evidencia de manufactura, elegir la automatización según la evidencia y el riesgo, y acordar cómo se demostrará el resultado antes de la liberación. Las configuraciones de equipo y las opciones comerciales se presentan en la página de soluciones de automatización para manufactura aeroespacial y de defensa de ZEUEE. Aquí, el análisis se limita a la gestión de manufactura.Nota sobre el alcance: Este artículo ofrece un marco para la planificación de manufactura y no sustituye el plano técnico, el contrato, la base de aprobación, la norma autorizada ni la revisión de un profesional calificado.
Qué significa aeroespacial y defensa en la planta
¿Qué son los sectores aeroespacial y de defensa?
El sector aeroespacial abarca aeronaves, naves espaciales, sistemas relacionados y sus cadenas de suministro; el de defensa comprende productos y servicios destinados a misiones de seguridad nacional. Algunos programas combinan ambos campos, pero esa etiqueta no implica que exista un único reglamento para todas las plantas. Un componente satelital, una pieza para aeronaves civiles y un ensamble de defensa terrestre pueden tener distintas vías de aprobación, clientes y controles de datos. Los requisitos de manufactura varían según el producto, cliente, estado de aprobación, contrato, destino y la información manejada durante el trabajo. Para una orientación general, consulte la Administración de Comercio Internacional de Estados Unidos; para las obligaciones en planta, use los documentos rectores del programa. De ello se desprenden tres consecuencias. Los requisitos pueden cambiar de un programa a otro. En toda la industria aeroespacial, los programas de producción nueva, adquisición y reacondicionamiento pueden transmitir requisitos distintos al mismo proveedor; por eso, el expediente del programa, y no la etiqueta del sector, debe regir el plan de proceso. Una característica omitida o una revisión incorrecta puede generar problemas más allá de la estación donde se originó. Además, la evidencia debe seguir siendo interpretable ante cambios de proveedor, mantenimiento, retrabajo y ciclos de vida prolongados del producto.| Contexto del programa | Responsable probable | Consecuencia para manufactura | Pregunta sobre la evidencia |
|---|---|---|---|
| Diseño aprobado | Autoridad de diseño o aprobación | Control de revisiones y configuración | ¿Qué definición aprobada rigió la unidad? |
| Contrato con el cliente | Responsables de contratos y calidad | Requisitos transmitidos, registros y notificaciones | ¿Qué cláusulas se aplicaron al proceso y a los proveedores? |
| Datos controlados del programa | Responsables de seguridad y control comercial | Acceso, transferencia y límites del sistema | ¿Quién puede recibir cada archivo y registro? |
Defina los requisitos antes de diseñar el proceso
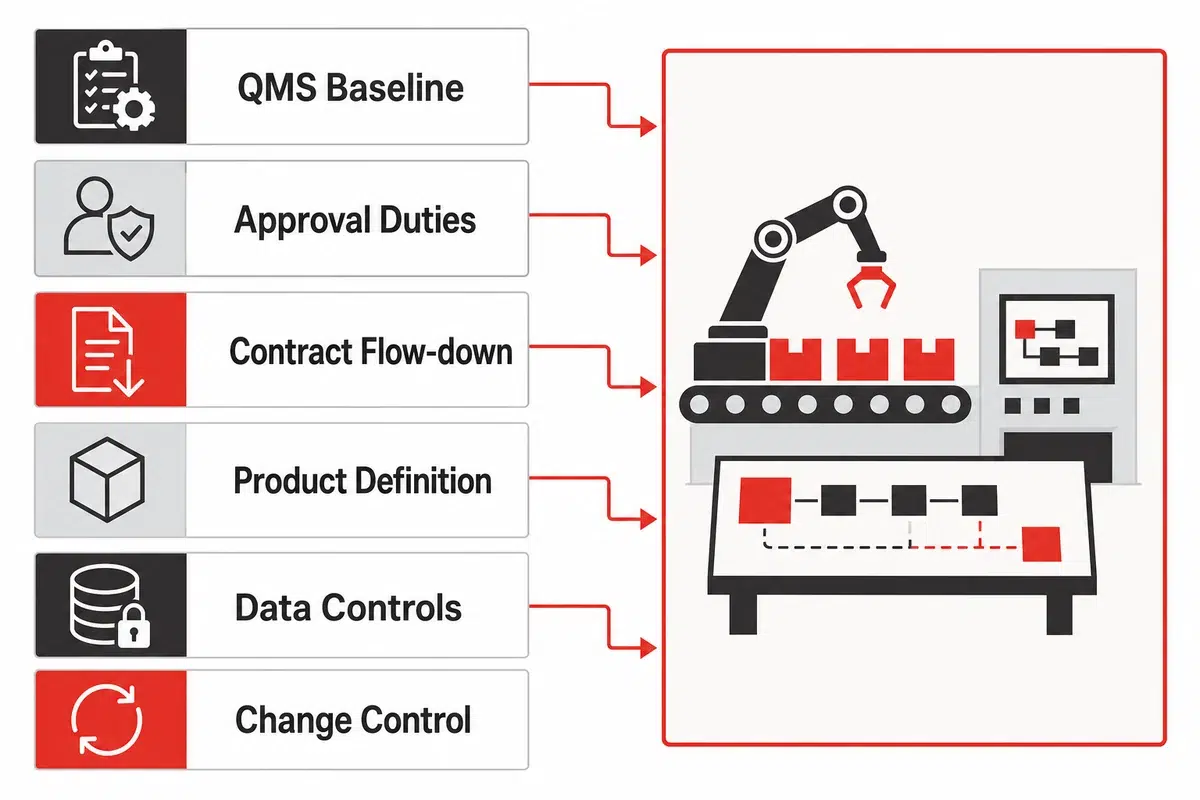
| Nivel | Entrada rectora | Responsable que confirma el alcance | Resultado para manufactura |
|---|---|---|---|
| Base del sistema de gestión de calidad (QMS) | Compromisos aplicables del sistema de calidad | Liderazgo de calidad | Procedimientos controlados y responsabilidades |
| Obligaciones de aprobación | Base de aprobación y regulación | Responsable de aprobación o regulación | Controles y registros requeridos |
| Requisitos transmitidos por contrato | Orden de compra, cláusulas y documentos del cliente | Contratos y calidad del cliente | Obligaciones de proveedores, notificación y evidencia |
| Definición del producto | Plano técnico, lista de materiales (BOM), modelo, software y especificaciones | Autoridad de diseño | Características, límites y revisiones aprobadas |
| Definición del proceso | Instrucciones de trabajo y métodos aprobados | Ingeniería de manufactura | Secuencia, parámetros, herramental y verificaciones |
| Medición | Método de inspección o prueba y criterio de aceptación | Calidad y metrología | Método de medición, equipo y responsable de la decisión |
| Ciberseguridad | Contrato e inventario de información | Responsables de seguridad y contratación | Sistemas, usuarios y vías de transferencia aprobados |
| Controles comerciales | Alcance del artículo, actividad, destino y datos | Funcionario autorizado o asesor legal calificado | Límites de manejo y autorización |
| Control de cambios | Reglas de cambio y notificación del programa | Comité de cambios multifuncional | Revisión, revalidación y criterios de liberación |
¿Se exige la certificación AS9100 a todos los proveedores aeroespaciales y de defensa?
No existe un requisito universal. Las reglas de calificación del cliente, los contratos, el estado de aprobación y el mercado atendido determinan si se exige la certificación. El resumen público de IAQG explica la función del sistema de gestión de calidad; confirme los requisitos transmitidos antes de decidir.Convierta la garantía de misión en una cadena de evidencia de manufactura
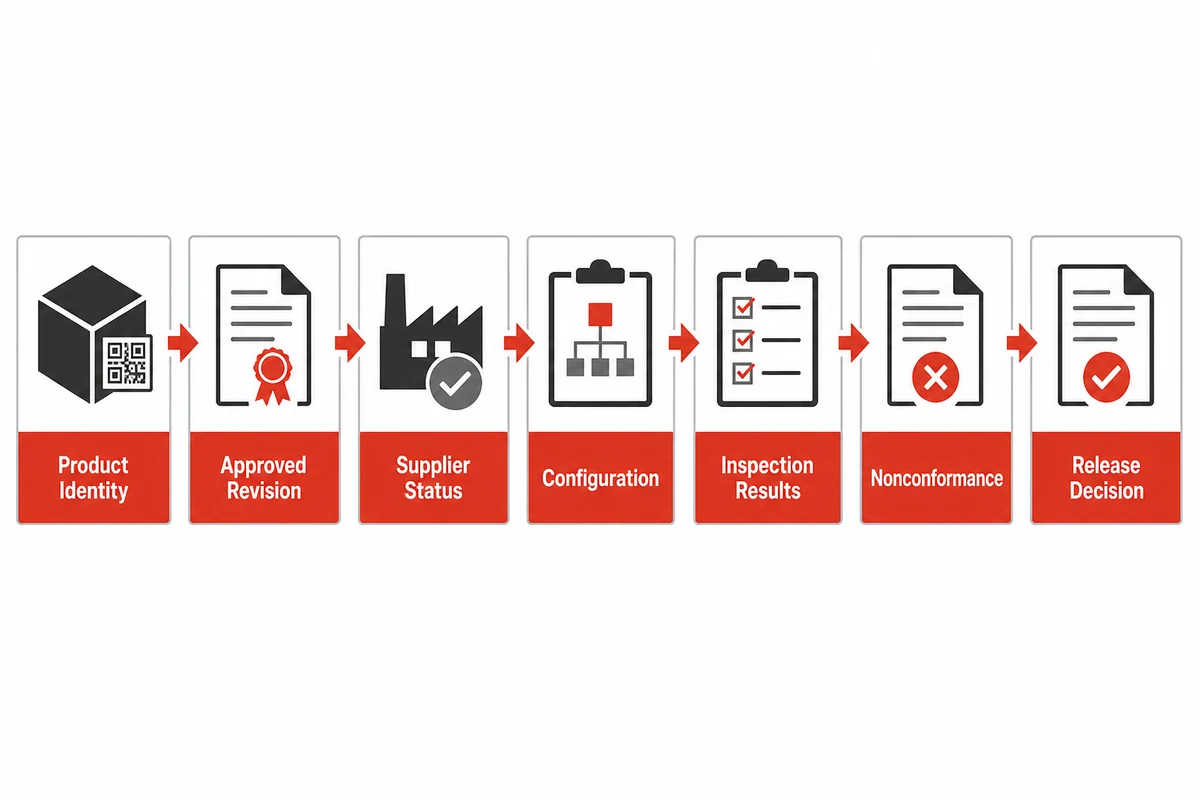
Cadena de evidencia de manufactura
Para quienes solicitan o tienen un certificado de producción de la FAA, 14 CFR 21.137 muestra cómo el control de proveedores, el control de procesos de manufactura, la inspección y las pruebas, la calibración, el estado, los artículos no conformes, las acciones correctivas, los registros y las fugas de calidad forman un sistema conectado. El alcance limitado de la regulación es relevante, pero la relación entre esos controles ofrece una lección útil de arquitectura.
- Identifique el producto, número de serie o lote, y la identidad del material o componente correspondiente.
- Vincule la unidad con las revisiones aprobadas del plano técnico, la lista de materiales (BOM), el software y las instrucciones de trabajo.
- Adjunte, cuando se requiera, la evidencia de proveedores, certificados y estado de recepción.
- Registre el herramental, la receta, los parámetros del proceso y el estado pertinente del equipo.
- Conserve, cuando se requiera, la identidad del operador o responsable de la autorización y las marcas de tiempo.
- Vincule los resultados de inspección o prueba con la identidad del equipo de medición y su estado de calibración o verificación.
- Vincule la no conformidad, la revisión, la disposición, el retrabajo, la reinspección y la liberación final.
Evidencia del primer artículo y control continuo
La finalidad pública de AS9102C es establecer requisitos de documentación para la inspección de primer artículo. La inspección de primer artículo puede demostrar que, en ese momento, los procesos definidos de planificación y producción generaron un artículo que cumplía los requisitos especificados. El control continuo aún requiere gestión de revisiones, procesos estables, mediciones calibradas o verificadas, gestión de excepciones y evidencia para las unidades posteriores. La aceptación del primer artículo no deja fijados para siempre todos los proveedores, herramientas, recetas ni condiciones de inspección.Diseñe una trazabilidad del diseño que resista los cambios
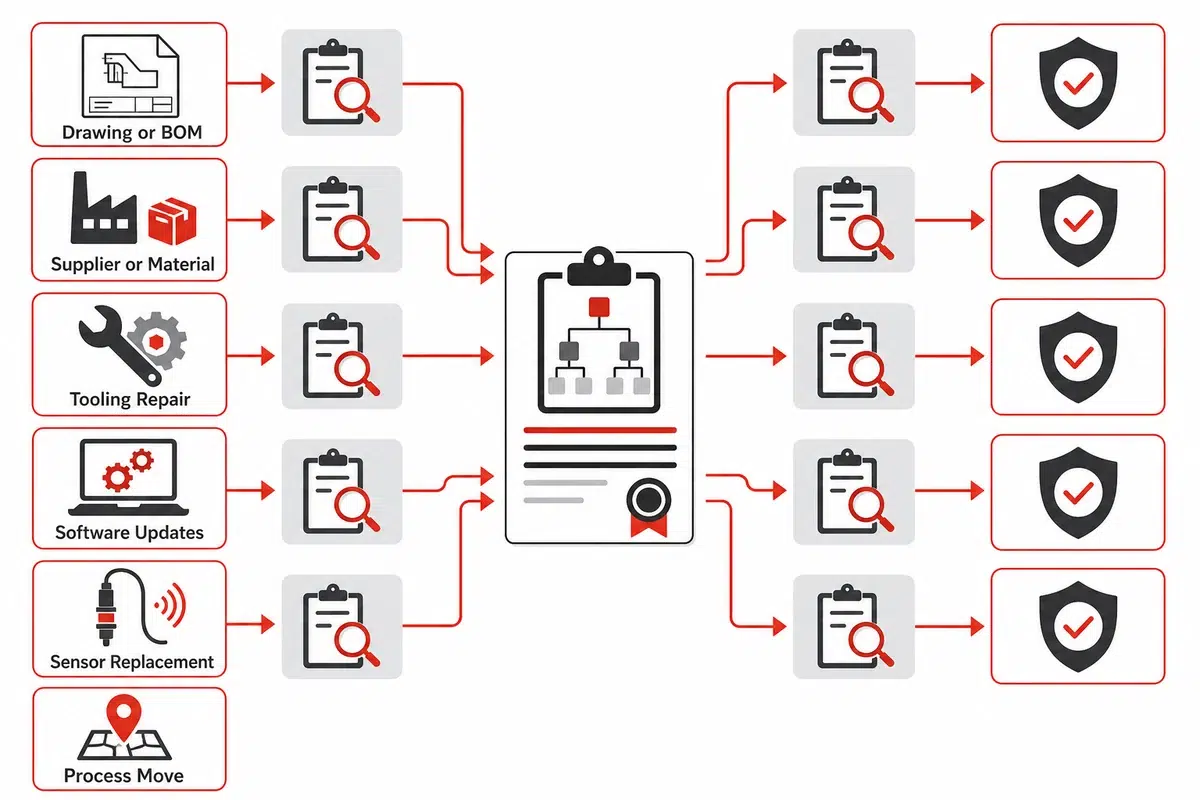
| Cambio | Responsable de la revisión | Evidencia afectada | Pregunta de revalidación |
|---|---|---|---|
| Revisión del plano técnico o de la lista de materiales (BOM) | Ingeniería de diseño y manufactura | Programa, herramental, receta e inspección | ¿Qué características o métodos cambiaron? |
| Proveedor o material | Calidad de proveedores | Aprobación, evidencia de recepción y ventana del proceso | ¿La nueva fuente altera el riesgo o la validación? |
| Herramienta, sensor o software | Responsables del equipo y calidad | Configuración, medición y resultados anteriores | ¿Qué evidencia demuestra un rendimiento equivalente? |
| Traslado o mantenimiento del proceso | Operaciones e ingeniería de manufactura | Configuración, entorno, capacidad y liberación | ¿Qué se alteró y qué debe volver a verificarse? |
Decida qué automatizar con una matriz de evidencia y riesgo
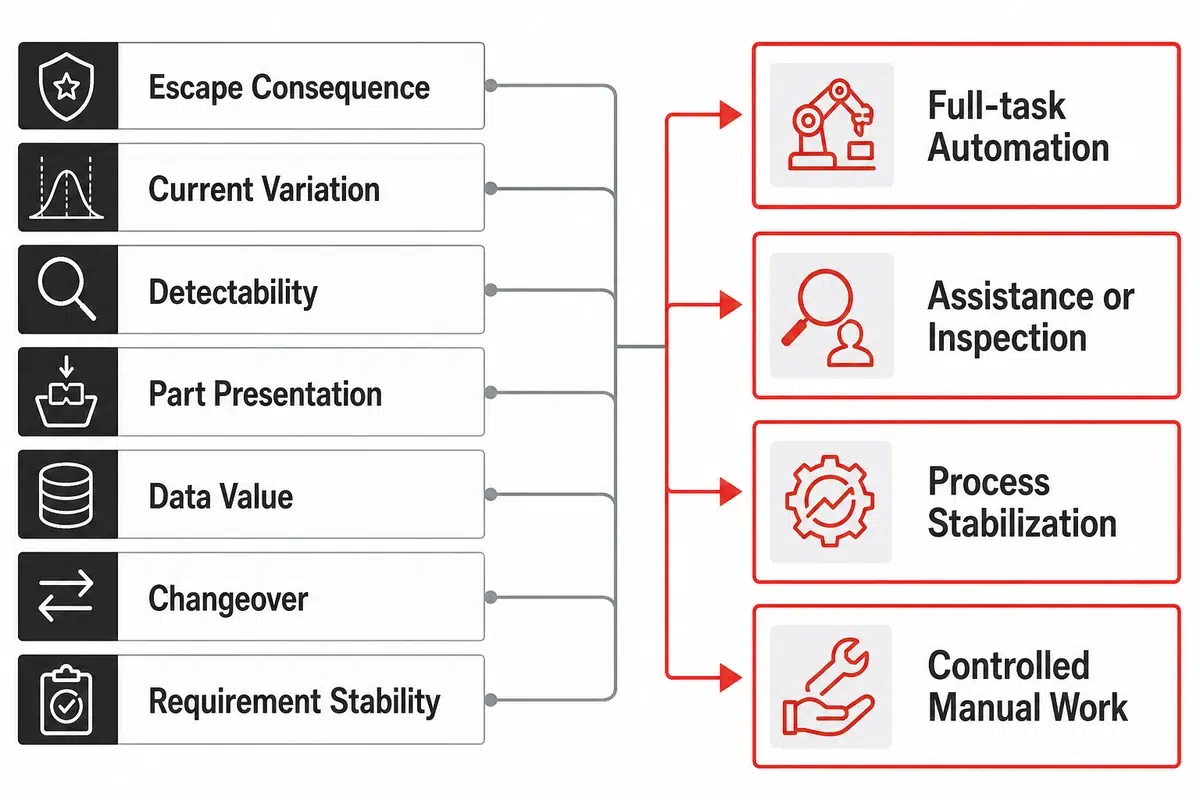
| Dimensión de la decisión | Evidencia que se debe revisar | Indicador para proceder | Indicador para pausar |
|---|---|---|---|
| Consecuencia de un defecto que escape | Análisis de fallas y plan de control | Una característica definida requiere una prevención o detección más sólida | La consecuencia y la regla de aceptación aún no están claras |
| Variación actual | Modos de defecto e historial del proceso | Se conocen las principales fuentes de variación | Las condiciones de recepción o del proceso cambian sin control |
| Detectabilidad | Cobertura de inspección en la estación y en las etapas posteriores del proceso | El método puede detectar la falla definida | Se toma la salida de un sensor como aceptación sin correlación |
| Presentación de piezas | Pruebas de referencias, orientación y manipulación | La presentación es repetible en todas las variantes aprobadas | La geometría o condición impide una localización confiable |
| Valor de los datos | Necesidades de liberación, contención y trazabilidad | La automatización puede conservar evidencia original revisable | Solo quedará una señal de aprobado |
| Cambio de formato | Matriz de variantes y recetas | Se pueden controlar las recetas, el herramental y el acceso | La cobertura de variantes depende de conocimientos del operador que no se registran |
| Estabilidad de los requisitos | Historial de revisiones y decisiones de ingeniería pendientes | Los criterios de aceptación y las interfaces están liberados | El equipo dedicado fijaría requisitos aún sin resolver |
¿Qué procesos de manufactura aeroespacial deben automatizarse primero?
Comience con operaciones repetitivas, medibles y estables en las que una fuga de defectos tenga una consecuencia definida y el proceso actual genere evidencia débil. La automatización de la tarea completa es adecuada cuando la presentación, el método y la aceptación están controlados. La asistencia o inspección puede ser una mejor opción cuando el criterio humano sigue siendo esencial. Si los requisitos o las condiciones de recepción aún cambian, primero se debe estabilizar el proceso. En cualquier caso, identifique el registro original que respalda la liberación y a la persona responsable de revisar las excepciones. El tiempo de ciclo y el ahorro de mano de obra son factores comerciales válidos, pero ninguno demuestra que una celda vaya a proteger la calidad del producto. Una vez que la lógica de decisión sea sólida, puede comparar arquitecturas de equipo en la página especializada de soluciones de automatización para manufactura aeroespacial y de defensa.Valide la automatización desde la especificación de requisitos del usuario hasta la aceptación
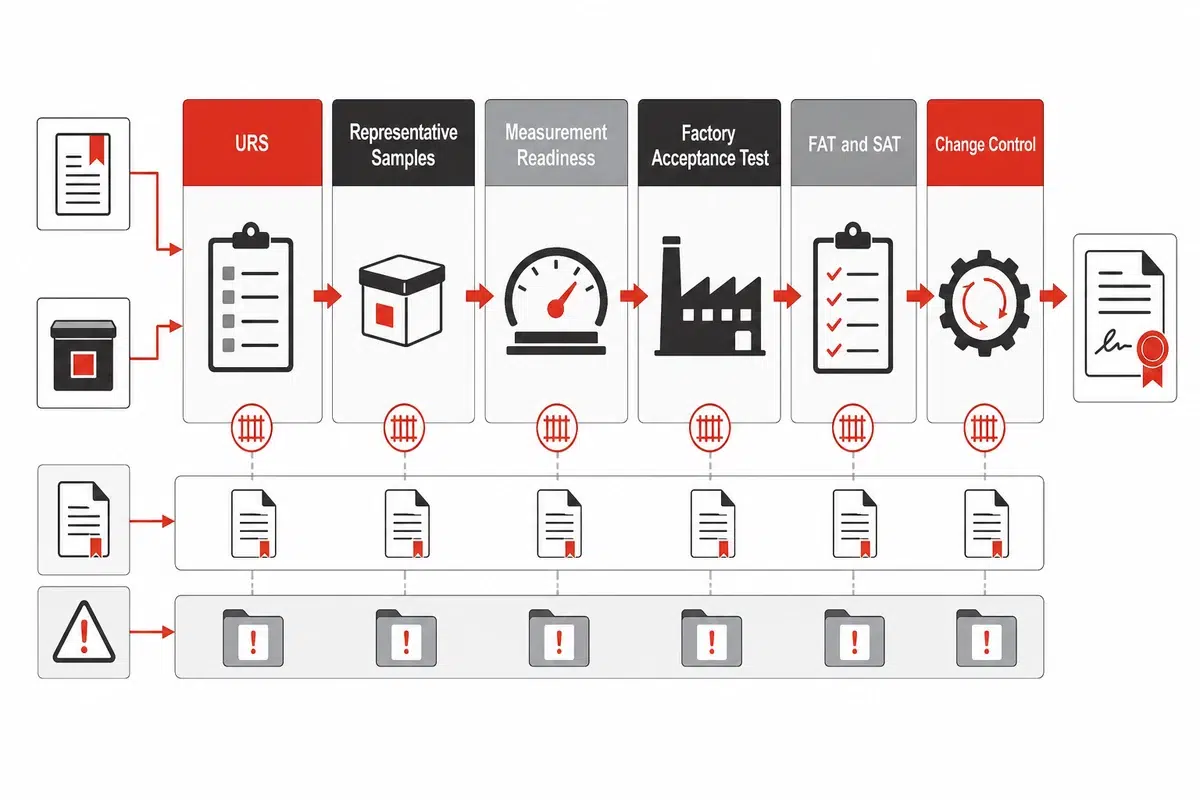
Ruta desde los requisitos del usuario hasta la aceptación
Una especificación de requisitos del usuario útil abarca las condiciones de recepción, las variantes de producto, los límites del proceso, las pruebas, las rutas de rechazo y retrabajo, el acceso a datos, las interfaces, la seguridad, los servicios auxiliares, la capacitación, el mantenimiento, la documentación y la responsabilidad de aceptación. La planificación de muestras debe incluir revisiones aprobadas y condiciones límite relevantes, en vez de un conjunto conveniente de piezas nominales. Las piezas de desafío pueden ser valiosas cuando se conoce su estado, su uso es seguro y su propósito está acordado.
La preparación para la medición implica más que hacer una lista de instrumentos. El comprador y el proveedor deben conocer el método, la identidad del equipo, el estado de calibración o verificación, la resolución o capacidad pertinente, el formato de los resultados originales y quién tiene la autoridad para decidir si se aprueba o se rechaza. Las preguntas detalladas sobre la selección de equipos se abordan en la guía de equipos de pruebas automatizadas y la guía de sistemas de inspección por visión artificial.
- Defina la matriz aprobada de productos y revisiones, los límites del proceso y las características aplicables.
- Defina muestras normales, límite y de variantes relevantes, su procedencia y cualquier exclusión.
- Acuerde el método de medición, el estado del equipo y quién es responsable de cada decisión de aceptación.
- Establezca las condiciones previas, el orden de ejecución, las reglas para detener, rechazar y volver a probar, y las desviaciones para las pruebas de aceptación en fábrica (FAT) y en sitio (SAT).
- Vincule las acciones pendientes, la evidencia, las aprobaciones y los criterios para futuros cambios con la configuración liberada.
¿Qué evidencia debe incluir una prueba FAT de automatización?
Registre las condiciones previas, el producto y la revisión aprobados, la procedencia de las muestras, la configuración, el orden de ejecución, los resultados originales, las excepciones, la decisión y quienes firman. Los requisitos del proyecto, y no una regla genérica para máquinas, determinan la cantidad de muestras y los objetivos de rendimiento.Evalúe a un proveedor de automatización por sus pruebas, no por sus promesas
Solicite
- Supuestos vinculados con responsables identificados
- Evidencia original y rutas para excepciones
- Variantes aprobadas y exclusiones
- Responsabilidades de cambio y revalidación
No acepte como prueba
- Un video de un ciclo nominal por sí solo
- Un indicador de aprobación sin explicación
- Una cobertura indefinida de «todas las piezas»
- Una promesa de conformidad sin definir el alcance de las entradas
Controle los datos de manufactura según los distintos regímenes de requisitos
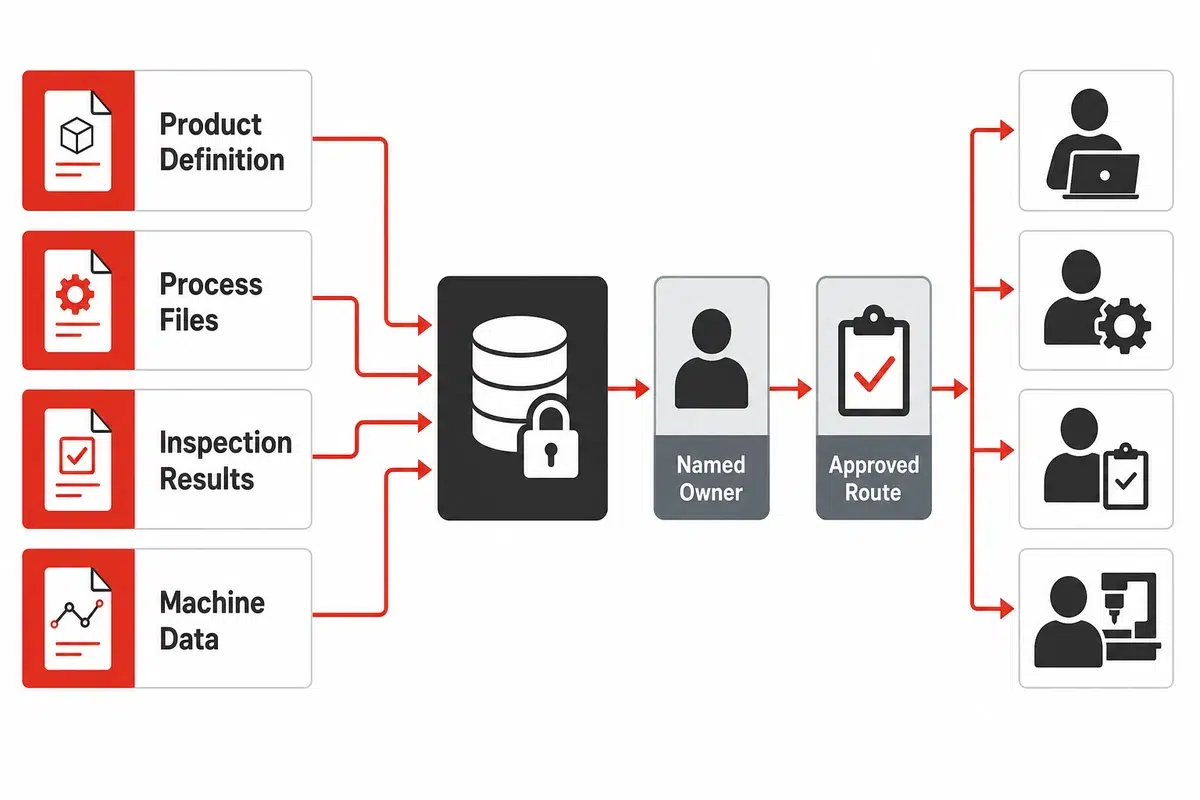
Use el hilo digital y la inteligencia artificial cuando mejoren la evidencia
Prepare un paquete de preparación para manufactura
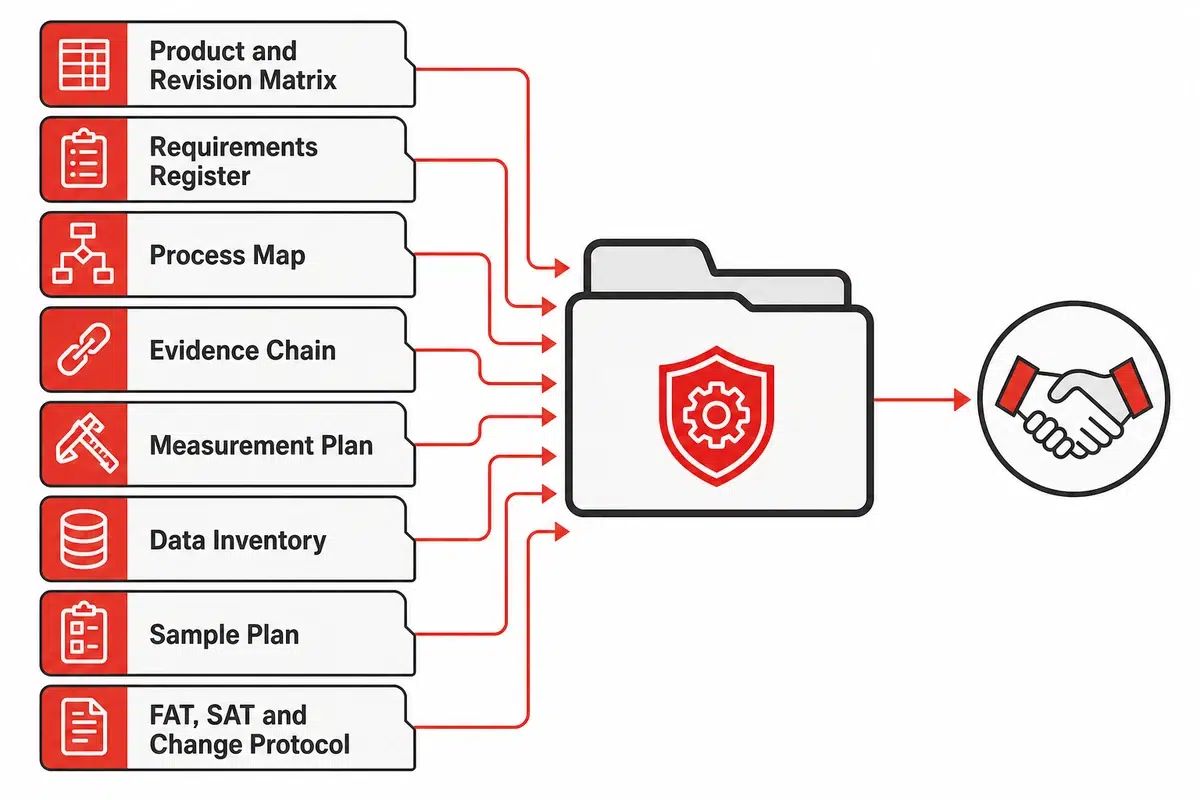
| Elemento | Revisión actual o responsable | Por qué es importante | Método de verificación |
|---|---|---|---|
| Matriz de productos y revisiones | Autoridad de diseño | Define la cobertura aprobada | Revisión de configuración |
| Registro de requisitos | Responsables de distintas áreas | Separa el alcance de la autoridad | Aprobación del responsable y revisión de trazabilidad |
| Mapa del proceso y cadena de evidencia | Manufactura y calidad | Muestra los controles y los vínculos entre registros | Recorrido basado en registros reales |
| Condición de recepción y taxonomía de defectos | Calidad de proveedores | Evita que variaciones ocultas influyan en el concepto | Revisión de muestras y defectos |
| Plan de medición | Responsable de metrología | Define cómo se decide la aceptación | Revisión de preparación del método y el equipo |
| Inventario de datos y acceso | Responsables de seguridad y control comercial | Controla el sistema y los límites para proveedores | Verificación de la ruta y los destinatarios aprobados |
| Especificación de requisitos del usuario y plan de muestras | Responsable del proyecto | Vincula el alcance con evidencia representativa | Trazabilidad de requisitos y muestras |
| Protocolo FAT, SAT y de cambios | Responsables de aceptación | Define la liberación y la revalidación posterior | Ejecución presenciada y cierre |
Hable sobre su proyecto de manufactura aeroespacial
Preguntas frecuentes
¿Qué son los sectores aeroespacial y de defensa?
El sector aeroespacial comprende aeronaves, naves espaciales y sistemas relacionados; el de defensa incluye productos y servicios que respaldan misiones de seguridad nacional. La superposición es común, especialmente cuando las cadenas de suministro de aviación, espacio y defensa comparten tecnologías o proveedores. Las obligaciones en planta siguen variando según el producto, programa, aprobación, contrato, cliente, destino e información controlada. Antes de especificar un proceso o sistema, identifique qué autoridad es responsable de cada requisito y qué registro demostrará su cumplimiento.¿Se exige la certificación AS9100 a todos los proveedores aeroespaciales y de defensa?
No automáticamente. La calificación del cliente, los requisitos transmitidos por contrato, el estado de aprobación y el acceso al mercado pueden hacer necesaria la certificación. El resumen de IAQG explica la finalidad de la norma; los requisitos reales del cliente y del contrato determinan la decisión.¿Qué debe incluir la trazabilidad de manufactura aeroespacial?
La trazabilidad debe vincular el producto y su número de serie o lote con el plano técnico, la lista de materiales (BOM), el software y las instrucciones de trabajo aprobados. Cuando el programa lo requiera, incluya el estado del proveedor y de recepción, la identidad del material, la autorización del operador, el herramental, la receta, los parámetros del proceso, los resultados de inspección o prueba, el estado del equipo de medición, la no conformidad, la disposición y la liberación. Los campos exactos y el periodo de conservación se establecen en el contrato y la base de aprobación. Sin esos vínculos, un número de serie identifica la unidad, pero no explica por qué fue aceptada.¿Qué procesos de manufactura aeroespacial deben automatizarse primero?
Priorice el trabajo repetitivo, medible y estable que tenga una consecuencia definida si escapan defectos y genere evidencia débil en el proceso actual. Si las entradas, la presentación o los criterios de aceptación siguen sin resolverse, estabilice el proceso o automatice solo la parte controlada.¿Qué evidencia debe incluir una prueba FAT de automatización?
Comience por verificar las condiciones previas: servicios requeridos, estado de seguridad, software liberado, receta aprobada y preparación de las mediciones. Identifique cada revisión del producto y cada muestra, incluidos su origen, su función (normal o de límite) y las exclusiones. Durante la ejecución, conserve el orden de las corridas, las lecturas sin procesar, las alarmas, las detenciones, los rechazos, las repeticiones de pruebas y cualquier intervención del operador. Cierre el registro con la decisión para cada requisito, las desviaciones, las acciones pendientes, los responsables y las aprobaciones. El plan de aceptación del proyecto establece la cantidad de muestras y los límites de desempeño; el proveedor no debe inventar un valor universal para la demostración.Referencias
- International Trade Administration: Industria aeroespacial y de defensa
- IAQG: Requisitos del sistema de gestión de calidad 9100 para organizaciones de aviación, espacio y defensa
- 14 CFR 21.137: Sistema de calidad
- SAE: Requisito de inspección de primer artículo aeroespacial AS9102
- NIST: Hilo digital para la manufactura
- NIST SP 800-171 Rev. 3
- 32 CFR Part 170: Programa CMMC
- EAR Part 734: Alcance de las Regulaciones de Administración de Exportaciones
- 22 CFR 120.33: Datos técnicos
Editorial: Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd., la empresa detrás de ZEUEE.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






