Entre em contato com a Zeyu lntelligent Industrial Company

Guia de máquinas para conectores D-Sub e Micro-D: do controle de processo ao FAT

Atualizado em agosto de 2026
Uma máquina para conectores D-Sub e Micro-D não é um equipamento universal. É um sistema de fabricação definido para cada projeto, que prepara, posiciona, une, inspeciona, rejeita e registra montagens de conectores conforme uma definição controlada do produto. Os limites da máquina são determinados pelo desenho técnico, pelo projeto dos contatos, pelas condições de entrada, pelos ensaios exigidos, pela variedade de modelos e pelo plano de aceitação.
Máquina para conectores D-Sub e Micro-D: defina a revisão do produto, o escopo das estações, os sinais de processo, os ensaios do produto e as evidências a reter antes de selecionar o equipamento. Concluir um ciclo comprova que houve movimento; por si só, isso não comprova que o conector está em conformidade.
Resumo rápido do projeto
- Função do conteúdo: guia de fabricação e validação, não uma página de cotação de máquina
- Principais dados de entrada: desenhos técnicos controlados, lista de materiais (BOM), revisão, amostras e matriz de variantes
- Evidências principais: sinais de processo e verificações especificadas do produto
- Limites numéricos: dependem do desenho técnico, da especificação e dos ensaios
- Encaminhamento comercial: página existente da ZEUEE sobre soluções para D-Sub e Micro-D
Pontos principais
- Os nomes das famílias de conectores não definem o processo de produção.
- D-Sub e Micro-D podem compartilhar algumas funções das estações, mas o uso de equipamento compartilhado precisa ser comprovado com peças representativas.
- Força, posição e visão de máquina são evidências do processo; a conformidade do produto exige a característica aplicável e o método de ensaio correspondente.
- Um teste de aceitação em fábrica (FAT) útil começa com a especificação de requisitos do usuário (URS), não com peças de demonstração escolhidas pelo fornecedor.
O que uma máquina para conectores D-Sub e Micro-D realmente abrange
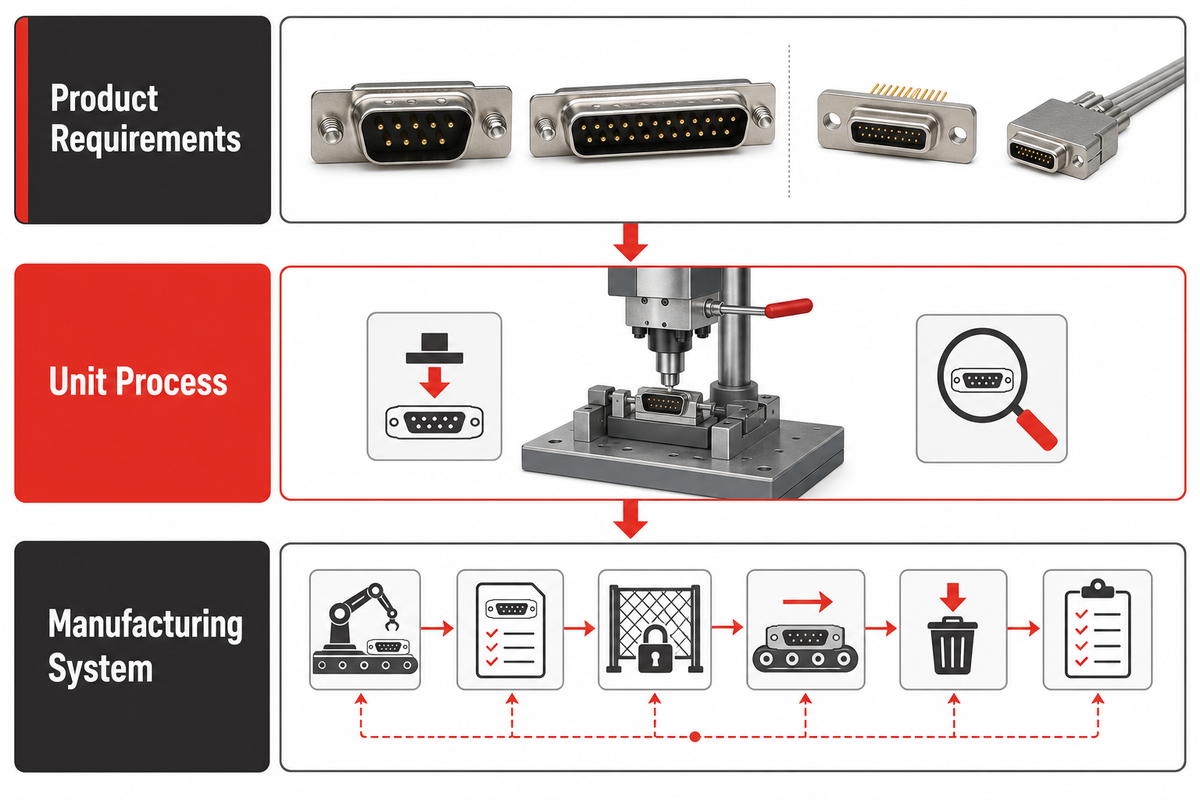
Um projeto de fabricação de D-Sub ou Micro-D pode se referir a três coisas diferentes: o produto conector, um processo unitário ou um sistema de fabricação integrado. Separar esses níveis evita que o comprador compare uma máquina de conformação de contatos com uma estação de inserção de contatos ou uma linha completa como se fossem a mesma oferta.
Os requisitos do produto definem o que precisa ser fabricado. Eles incluem o desenho do conector, os materiais aprovados, a disposição dos contatos, o tipo de terminação elétrica, as características da carcaça ou do invólucro, as marcações e as características de aceitação. No nível do processo unitário, uma tarefa delimitada pode incluir preparação de contatos, crimpagem, soldagem, inserção, montagem do invólucro, inspeção visual, ensaio elétrico ou marcação. No nível do sistema, os processos selecionados se conectam por meio da transferência de peças, das receitas de processo, dos intertravamentos, do manuseio de rejeitos e dos registros de rastreabilidade.
| Nível | Pergunta respondida | Evidências necessárias | Erro se for omitido |
|---|---|---|---|
| Produto conector | Quais requisitos a montagem final precisa atender? | Desenho técnico, BOM, revisão, especificação aplicável, plano de inspeção | Uma máquina genérica é cotada para um produto não definido |
| Processo unitário | Qual operação física ou de inspeção é realizada? | Condição de entrada, característica de saída, ferramenta e método de ensaio | Presume-se que uma estação realize operações sem relação entre si |
| Sistema de fabricação | Como as peças, decisões, rejeitos e registros circulam? | Mapa de interfaces, lógica das receitas de processo, campos de rastreabilidade, fluxo de contenção | As estações funcionam separadamente, mas a linha não consegue controlar o produto |
O que é um conector Micro-D?
Micro-D é uma família de conectores elétricos retangulares microminiaturizados com invólucro polarizado. MIL-DTL-83513 é a família de especificações oficiais de defesa dos Estados Unidos frequentemente associada a produtos Micro-D qualificados. Termos como “Micro D-Sub” ou “mil-spec” são abreviações de busca, não definições completas de produção. Plugues para cabos e receptáculos para placas de circuito impresso podem exigir interfaces diferentes de manuseio e ensaio de circuitos, mesmo quando pertencem à mesma família. Os requisitos do conector vêm da especificação; ela não determina um layout de automação universal. Para tamanhos de invólucro, folhas de especificação, terminações elétricas, números de peça e questões de fornecimento, consulte o guia de compra de conectores Micro-D.
Ponto de decisão: peça a cada fornecedor que classifique cada item cotado como ferramental do produto, estação de processo unitário, infraestrutura compartilhada da linha ou operação excluída. Essa classificação simples elimina muitas divergências de escopo antes do início do planejamento do layout.
D-Sub e Micro-D: o que muda no chão de fábrica
A fabricação de D-Sub e Micro-D deve ser comparada pelas consequências para o processo, não por afirmações de que uma família é simplesmente maior, menor ou melhor. O passo, a construção dos contatos, o acesso, a referência da carcaça, a terminação elétrica, a blindagem e a visibilidade para inspeção afetam a apresentação, o ferramental, a escolha dos sensores e as evidências exigidas após a montagem.
As montagens D-Sub padrão podem chegar como contatos soltos ou em bobinas, carcaças, invólucros metálicos, capas traseiras, cabos, componentes para placas de circuito impresso ou subconjuntos parcialmente acabados. Projetos Micro-D podem usar um tipo diferente de contato, exigir acesso mais restrito a recursos de alta densidade e impor limites específicos de manuseio. Ainda assim, o nome da família não revela se os contatos são crimpados, soldados, pré-cabeados, conformados, inseridos, sobremoldados ou fornecidos como um inserto acabado. Os desenhos técnicos e a BOM esclarecem essa questão.
| Variável de fabricação | Implicação para a máquina | Evidências a solicitar | Limitação |
|---|---|---|---|
| Formato das peças recebidas | Estratégia de alimentação por alimentador, bandeja, bobina ou suporte, ou carregamento manual | Amostras da embalagem e especificação das condições de entrada | Uma bandeja de amostras limpa não comprova a apresentação em volume |
| Geometria do contato | Método de fixação, guia, conformação, inserção e detecção de danos | Desenho técnico atual do contato e condição do material aprovado | Não é possível inferir o tipo de contato pelo nome da família |
| Referência da carcaça ou do invólucro | Posição no alojamento, orientação, trajetória de aproximação e repetibilidade do dispositivo | Esquema de referências e acúmulo de tolerâncias do desenho do produto | Uma superfície estética pode não ser uma referência funcional |
| Método de união | Crimpagem, soldagem, inserção, conformação ou operação externa | Especificação do processo e ferramental aprovado | Não se pode presumir um único processo para todas as variantes |
| Acesso para inspeção | Ângulo da câmera, iluminação, acesso da sonda, calibre ou ensaio destrutivo de amostra | Lista de características e método de medição | A visibilidade não comprova retenção nem desempenho elétrico |
| Troca de formato entre variantes | Peças de troca para mudança de formato, receitas de processo, calibres, verificação e controle de acesso | Matriz de variantes e sequência planejada de troca | Uma estrutura compartilhada não garante um processo compartilhado validado |
Todos os conectores D-Sub são processados da mesma maneira?
Não. D-Sub descreve uma família, não uma única receita de processo. Configurações de densidade padrão ou alta, layout misto, montagem em placa, cabo, crimpagem e soldagem podem exigir materiais de entrada, ferramentas, acessos, verificações e regras de rejeição diferentes. Por isso, as cotações devem identificar as montagens e revisões exatas abrangidas, em vez de declarar apenas “compatível com D-Sub”.
A seleção dos contatos exige a mesma cautela. Se o projeto precisar comparar contatos Twist Pin, hiperboloides ou estampados, mantenha essa decisão em uma linha técnica separada. O guia existente da ZEUEE sobre tipos de contatos para conectores aborda essa escolha sem transformar este guia de máquinas em uma página duplicada de comparação de produtos.
Crie uma matriz de família e estações antes de escolher o equipamento
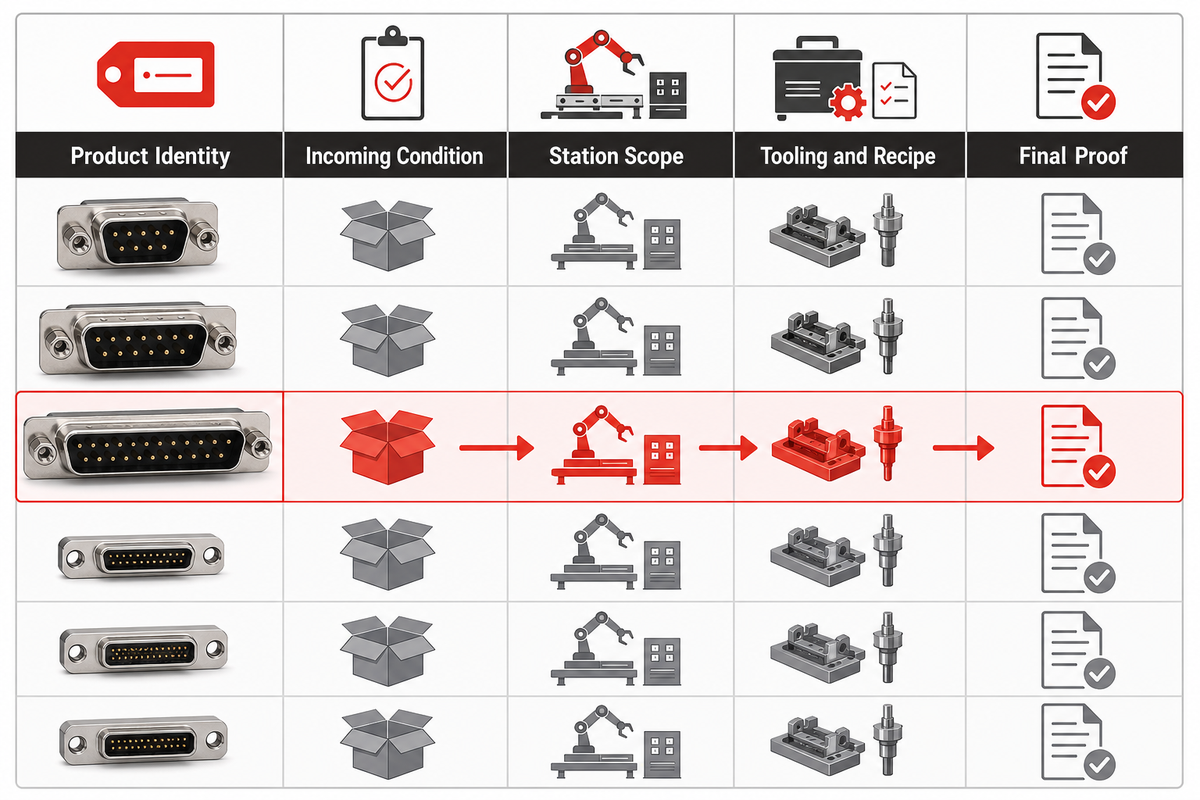
A matriz de família e estações é um mapa controlado que vincula cada variante aprovada de conector às operações, ao ferramental, à receita de processo, às verificações e às exclusões exigidas. Ela mostra onde uma estação compartilhada é viável, onde é necessário hardware dedicado e onde o fornecedor ainda não dispõe de evidências suficientes para sustentar nenhuma das afirmações.
Comece pelo desenho técnico, não pelo catálogo da máquina. Acompanhe o material desde a identificação e apresentação na entrada até a preparação, a união, o assentamento, a inspeção, a confirmação de rejeitos e a criação de registros. Algumas etapas podem continuar manuais ou externas. Isso é aceitável quando a interface, o responsável e as evidências de aceitação estão definidos.
| Campo da matriz | O que registrar | Como isso afeta o projeto | Comprovação no ensaio |
|---|---|---|---|
| Identificação do produto | Família, número da peça, revisão do desenho técnico e da BOM | Evita o uso de uma receita no conjunto errado | O registro de rastreabilidade corresponde à amostra física |
| Condição de entrada | Embalagem, orientação, limpeza, pré-processamento e variação permitida | Controla os riscos do alimentador e da prevenção de erros | A embalagem representativa da produção é processada sem manuseio especial |
| Escopo das estações | Operações obrigatórias, opcionais, manuais, externas e excluídas | Evita lacunas ocultas no processo | Cada transferência tem uma entrada e uma saída aceitas |
| Ferramental e receita de processo | Alojamento, pinça, guia, aplicador, programa, calibre | Define a estratégia de troca de formato e controle | A identificação da ferramenta e da receita de processo é mantida junto aos resultados |
| Verificação em processo | Presença, orientação, posição, força, imagem, intertravamento | Define a detecção imediata e a contenção | Condições reconhecidas como boas e com defeito são diferenciadas |
| Comprovação final | Característica especificada do produto e método de ensaio | Separa a conclusão do processo da conformidade | O resultado está de acordo com o método de aceitação aprovado |
| Item de troca de formato | Peça física de troca, receita de software, calibre, verificação da primeira peça | Controla o risco de mistura de variantes | A troca de formato é executada e verificada novamente conforme o plano de ensaio |
| Fora do escopo | Operações e características sob responsabilidade de terceiros | Evita pressupor capacidades | A transferência externa e o responsável estão documentados |
| Premissa em aberto | Apresentação, tolerância, ensaio ou interface ainda não comprovados | Identifica o que ainda pode afetar o custo e o cronograma | A premissa é resolvida, qualificada ou aceita como uma limitação |
Uma máquina pode processar montagens D-Sub e Micro-D?
Uma plataforma pode compartilhar controles, estruturas, sistemas de dados ou estações selecionadas entre as duas famílias, mas isso é uma proposta que precisa ser testada, não um fato presumido. Peças representativas precisam demonstrar apresentação, acesso do ferramental, resolução dos sensores, proteção das receitas, troca de formato, inspeção e manuseio de rejeitos para cada variante incluída. Uma família não testada permanece fora do escopo validado.
Principal conclusão
Hardware compartilhado não equivale a um processo compartilhado validado. Cada matriz deve mostrar quais variantes, estações, ferramentas, receitas de processo, verificações e comprovações finais foram efetivamente demonstradas.
Use um mapa de rastreamento de defeitos em vez de ajustar a última estação
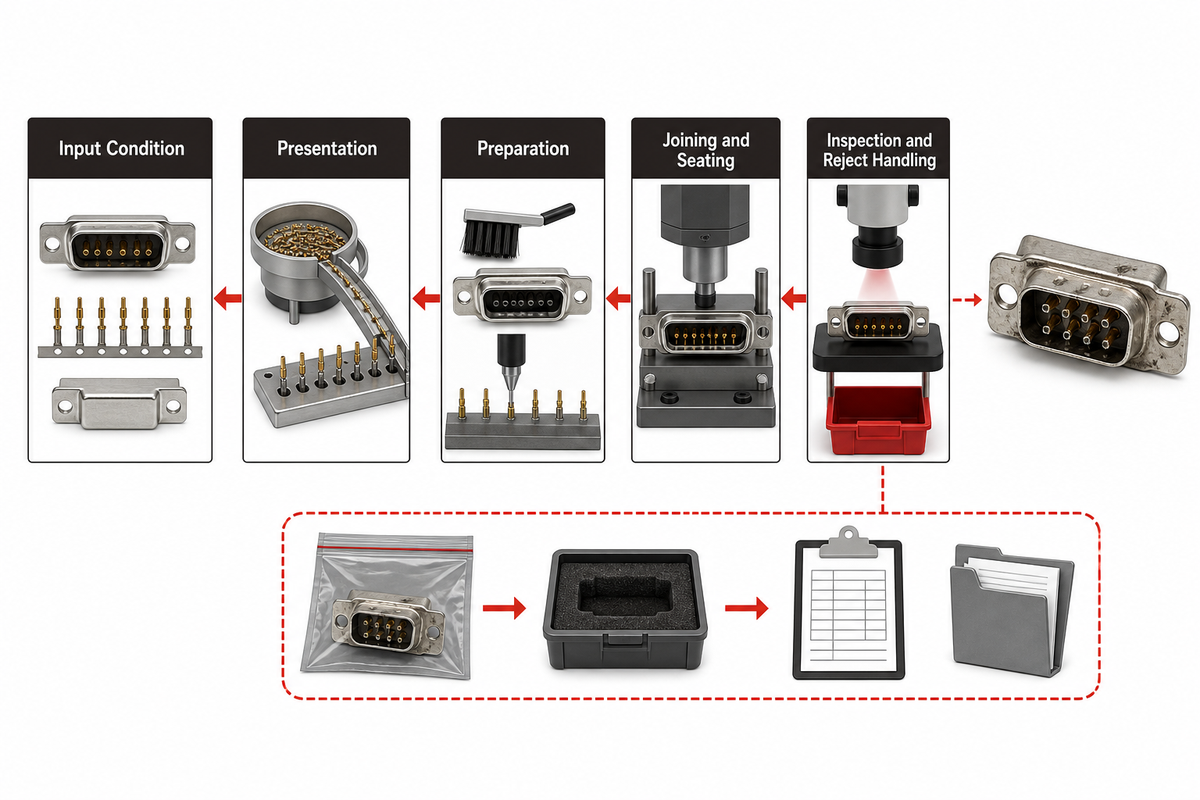
O mapa de rastreamento de defeitos começa com a indicação de um defeito observado e, em seguida, percorre as etapas anteriores: condição de entrada, apresentação, preparação, união, assentamento, inspeção e manuseio de rejeitos. Seu objetivo é orientar a contenção e a investigação. Ele não determina a causa raiz até que a condição suspeita seja reproduzida ou confirmada de outra forma.
Por exemplo, contatos com inserção insuficiente podem decorrer de uma referência incorreta da carcaça, de um contato danificado, de preparação incompleta, de desgaste do ferramental, de uma obstrução, de um limite de movimento ou de uma regra de inspeção incorreta. Aumentar a força de inserção pode ocultar uma indicação de defeito e, ao mesmo tempo, danificar o produto ou a ferramenta. Uma contenção mais segura começa pela preservação da amostra reprovada, identificação do produto e do registro da receita de processo, análise do histórico do processo e confirmação da estação suspeita por meio de um ensaio aprovado.
| Indicação de defeito observada | Verificação das etapas anteriores | Evidência de confirmação | Não conclua com base em |
|---|---|---|---|
| Contato ausente ou incorreto | Identificação da peça, saída do alimentador, orientação, confirmação da coleta, receita de processo | Registro de rastreabilidade e imagem retida ou auditoria física | Apenas o sinal de ciclo concluído |
| Contato torto ou danificado | Condição de entrada, trajetória da guia, ponto de fixação, interferência, manuseio de rejeitos | Inspeção antes e depois e reprodução controlada | Imagem final da câmera que não mostra a área danificada |
| Assentamento insuficiente ou excessivo | Referência, conjunto de peças, posição da ferramenta, obstrução, histórico da inserção | Medição aprovada de profundidade ou posição | Posição final do atuador sem medição do produto |
| Terminação elétrica fraca | Identificação do material, preparação, ferramenta e ajuste, desgaste, verificação do processo | Método de retenção ou tração especificado e amostra rastreável | Apenas a aparência visual |
| Falha de continuidade | Contato incorreto, dano, terminação elétrica, assentamento incompleto, interface de ensaio | Ensaio elétrico controlado e investigação física | Apenas o histórico da força mecânica |
| Contaminação ou detritos | Peças recebidas, ferramental, manuseio, limpeza, invólucro, retrabalho | Inspeção conforme o critério de limpeza aprovado | Um tempo de ciclo normal |
| Divergência entre registro e peça | Leitor, fila, seleção da receita de processo, etiqueta, retrabalho e interface de dados | Desafio de ponta a ponta com identificações variadas | Um registro no banco de dados sem vínculo com a peça física |
A norma da NASA para mão de obra em crimpagem e hardware de interconexão oferece um padrão de controle útil: verificar o processo, manter registros rastreáveis, inspecionar o trabalho acabado e tratar como suspeita a produção realizada antes de uma verificação reprovada. As regras para hardware de missão e seus critérios numéricos não são limites comerciais universais, mas a lógica das evidências pode ser aplicada em outros contextos.
Faça
- Preserve a peça reprovada e seu registro de rastreabilidade
- Verifique as entradas das etapas anteriores antes de alterar a estação final
- Confirme uma causa suspeita pelo método aprovado
- Contenha outras peças fabricadas sob a mesma condição suspeita
Não faça
- Aumente a força para fazer desaparecer uma indicação de defeito de assentamento
- Trate uma aprovação da visão de máquina como prova de características ocultas
- Misture refugo de ajuste com rejeitos de produção sem causa esclarecida
- Encerre a investigação sem uma constatação reproduzível
Separe os sinais de processo da conformidade do conector
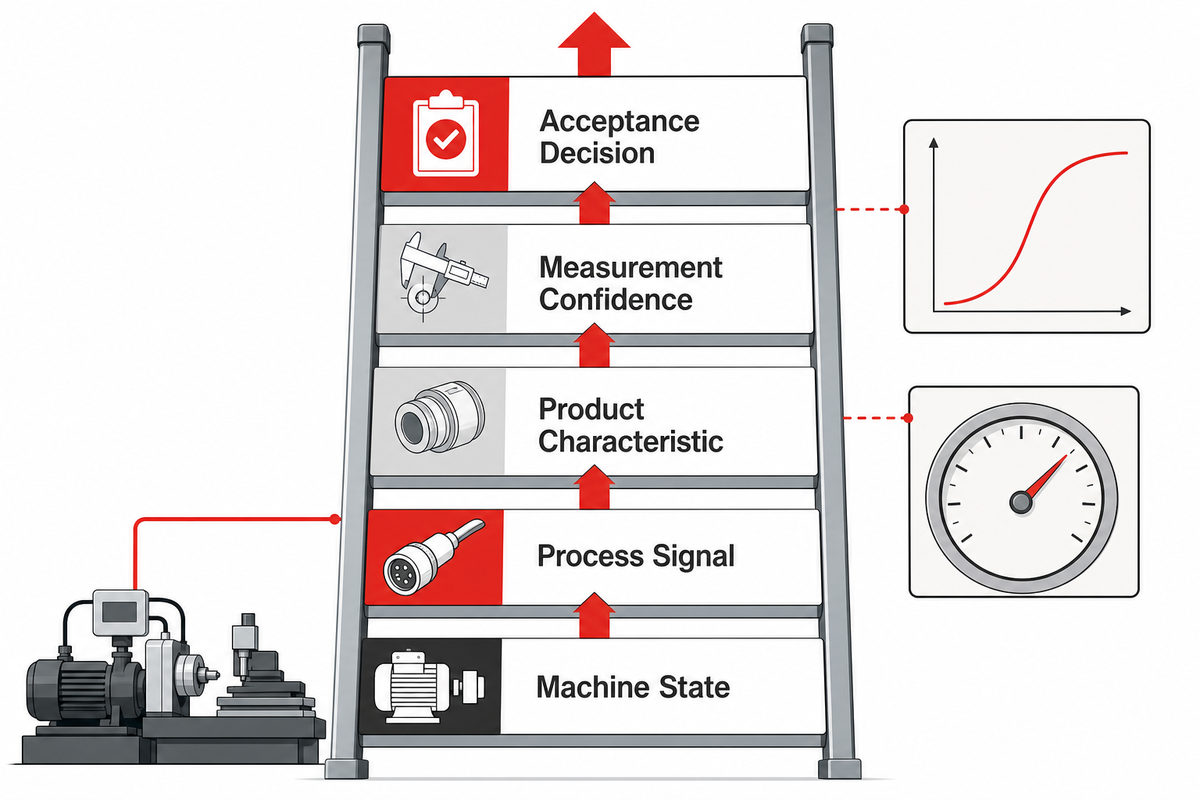
A escala de sinais à conformidade separa cinco níveis de evidência: estado da máquina, sinal de processo, característica do produto, confiança da medição e decisão de aceitação. Avançar nessa escala exige uma relação definida entre os níveis. Uma curva de força pode revelar uma alteração no processo, mas não pode se tornar, sem justificativa, prova de todos os requisitos elétricos, dimensionais, de retenção, blindagem ou durabilidade.
- Confirme o estado da máquina — identifique a receita de processo carregada, o produto, a ferramenta, os intertravamentos e o modo de operação.
- Registre o sinal de processo — retenha o resultado relevante de força, deslocamento, tempo, corrente, torque, imagem ou posição.
- Meça a característica do produto — aplique a verificação aprovada de assentamento, retenção, continuidade, resistência, dimensões, marcação ou outra saída especificada.
- Qualifique a confiança da medição — controle o estado de calibração ou verificação, a repetibilidade, a reprodutibilidade, a estabilidade, a amostragem e o vínculo de rastreabilidade.
- Tome a decisão de aceitação — compare o resultado com o desenho técnico atual, a especificação detalhada aplicável, o método aprovado, o limite, a regra de novo ensaio e o fluxo de destinação.
A IEC 60512-1:2018 é especialmente útil nesse contexto porque descreve uma estrutura genérica para ensaios e medições de conectores, incluindo preparação, ensaios, requisitos, documentação e contexto de calibração. Sua página de publicação também deixa claro o limite: a especificação detalhada aplicável ao produto define os ensaios exigidos, a severidade, os limites permitidos e eventuais procedimentos especiais.
A prontidão do sistema de medição é uma questão separada da capacidade da máquina. As orientações do NIST sobre repetibilidade e reprodutibilidade do sistema de medição (Gauge R&R) caracterizam o erro de medição na produção por meio da repetibilidade, da reprodutibilidade e da estabilidade. Se o instrumento não consegue distinguir a variação do produto da variação da medição nas condições previstas, seu resultado não deve determinar a aceitação apenas por ser exibido pela máquina.
Nota de engenharia
Especifique o que cada sinal comprova, o que não comprova, quem é responsável pelo limite de aceitação e como o resultado se vincula ao conector físico. Deixe os intervalos numéricos em aberto até que a fonte aprovada e um ensaio representativo os estabeleçam.
| Evidência | O que pode sustentar | O que não comprova por si só | Responsável pela aceitação |
|---|---|---|---|
| Identificação da receita de processo e da ferramenta | Foi selecionada a configuração controlada correta | O produto foi montado corretamente | Engenharia de processos e qualidade |
| Histórico de força e posição | Padrão de processo e verificação de limites | Conformidade elétrica, de retenção ou dimensional | Responsável pelo processo, com correlação ao produto |
| Resultado da visão de máquina | Presença, orientação, posição ou regra de marcação visível | Condição oculta do contato ou desempenho elétrico | Responsável pela qualidade da característica visível |
| Ensaio de continuidade | Caminho elétrico definido nas condições de ensaio | Retenção mecânica ou estabilidade a longo prazo | Responsável pelo ensaio elétrico |
| Resultado de retenção ou tração | Característica mecânica especificada para a amostra ensaiada | Todas as unidades não ensaiadas, salvo quando o plano permite inferência | Responsável pela qualidade do produto e pela especificação |
| Registro de rastreabilidade | Vínculo entre produto, receita de processo, ferramenta, horário, resultado e destinação | Exatidão do método de medição | Responsável pelo sistema da qualidade e pelos dados |
Elabore a URS antes de planejar o ensaio de amostras e o FAT
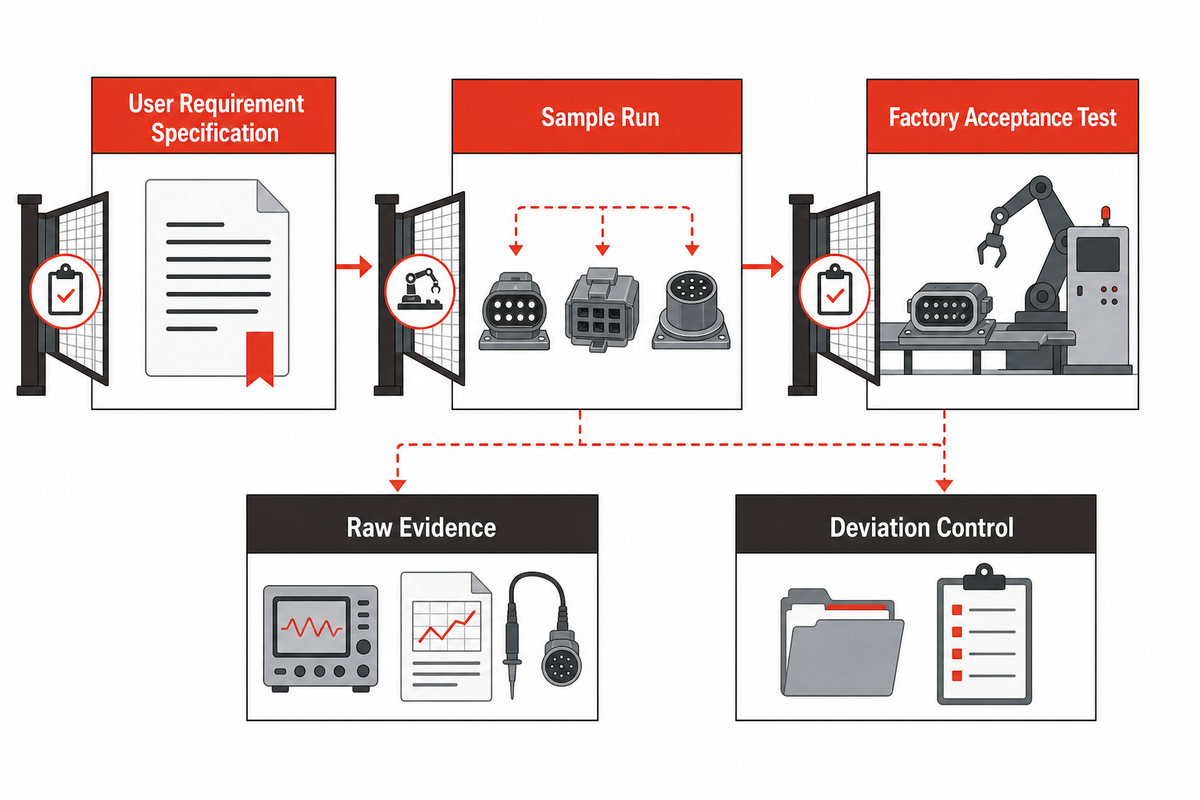
A especificação de requisitos do usuário (URS) deve definir o produto, as interfaces, as obrigações de controle e o método de aceitação antes do envio de amostras representativas. Em seguida, o ensaio de amostras verifica esses requisitos, enquanto o FAT registra se o escopo acordado foi aprovado. Inverter essa ordem transforma uma demonstração do fornecedor em um evento de aceitação sem definição.
A URS não precisa determinar cada escolha de projeto mecânico. Porém, precisa identificar as revisões controladas do desenho técnico e da BOM, as variantes incluídas, a condição das peças recebidas, as operações exigidas, as características do produto, as normas ou os métodos de ensaio aplicáveis, os campos de rastreabilidade, a política de rejeição e retrabalho, as expectativas de troca de formato, os serviços necessários, os perfis de acesso, a documentação, o treinamento, a manutenção e os responsáveis pela aprovação.
A seleção das amostras exige o mesmo rigor. Inclua peças normais de produção e as condições-limite que o equipamento deverá processar. Considere as variantes, embalagens, lotes e condições de entrada previstos. Reserve material suficiente para os ajustes, a produção controlada, os novos ensaios justificados, as amostras retidas e as peças de desafio seguro, quando permitido pelo plano da qualidade. Peças ideais escolhidas pelo fornecedor não estabelecem uma janela de produção que exclua as condições difíceis, mas permitidas, do comprador.
No projeto do NIST sobre inserção de pinos em furos, os dados registrados de entrada e orientação, junto com uma regra específica do projeto, ilustram a estrutura de um ensaio de inserção explícito. O limite numérico de força pertence apenas àquele experimento. O que pode ser aplicado em outros contextos é a necessidade de definir a condição de entrada, o sinal registrado, a definição de conclusão e o resultado antes de analisar os dados.
| Campo do FAT | Questão a resolver | Registro exigido | Falha se omitido |
|---|---|---|---|
| Pré-condições | Os desenhos técnicos, as peças, as ferramentas, o software, os instrumentos de medição e os serviços estão nas condições acordadas? | Lista de prontidão assinada e identificadores de revisão | Não é possível vincular os resultados a uma configuração controlada |
| Matriz de amostras | Quais condições normais, limítrofes e de variantes estão representadas? | Lista de amostras rastreáveis e ordem de execução | Uma demonstração limitada é confundida com o escopo completo |
| Critério de aprovação ou reprovação | Qual fonte e método determinam cada decisão? | Matriz de aceitação com responsável e fonte do limite | Os resultados são discutidos após o ensaio |
| Regra de interrupção | Qual evento interrompe o ensaio ou coloca a produção em risco? | Instrução aprovada de contenção e escalonamento | Peças suspeitas continuam no ensaio |
| Regra para novo ensaio | Quando um novo ensaio é válido e o que ele substitui? | Motivo, autorização, identificação da amostra, resultado original e novo resultado | Novos ensaios seletivos ocultam a instabilidade |
| Desafio de rejeição | Os desafios permitidos conhecidos podem ser detectados e contidos? | Definição do desafio e destinação observada | A inspeção nunca demonstra que reconhece a falha |
| Evidências brutas | É possível rastrear o resumo até as imagens, os sinais, os ensaios e as identificações? | Registros brutos exportados e resumo | Resta apenas uma declaração de aprovação |
| Controle de desvios | Quem pode aprovar uma alteração no protocolo? | Desvio, motivo, impacto, responsável e destinação | O escopo do ensaio muda sem que ninguém responda por isso |
| Aprovação final | Quem aceita os resultados e quem é responsável pelas ações em aberto? | Resultado assinado e registro de ações em aberto | O envio é realizado com premissas ainda não resolvidas |
Regra de qualidade: não peça ao fornecedor que “comprove que a máquina funciona” como um único item. Atribua a cada requisito um método de verificação, formato de evidência, responsável e regra de destinação. Assim, uma demonstração subjetiva se transforma em um FAT auditável.
Controle a rastreabilidade, a troca de formato e a revalidação após a transferência
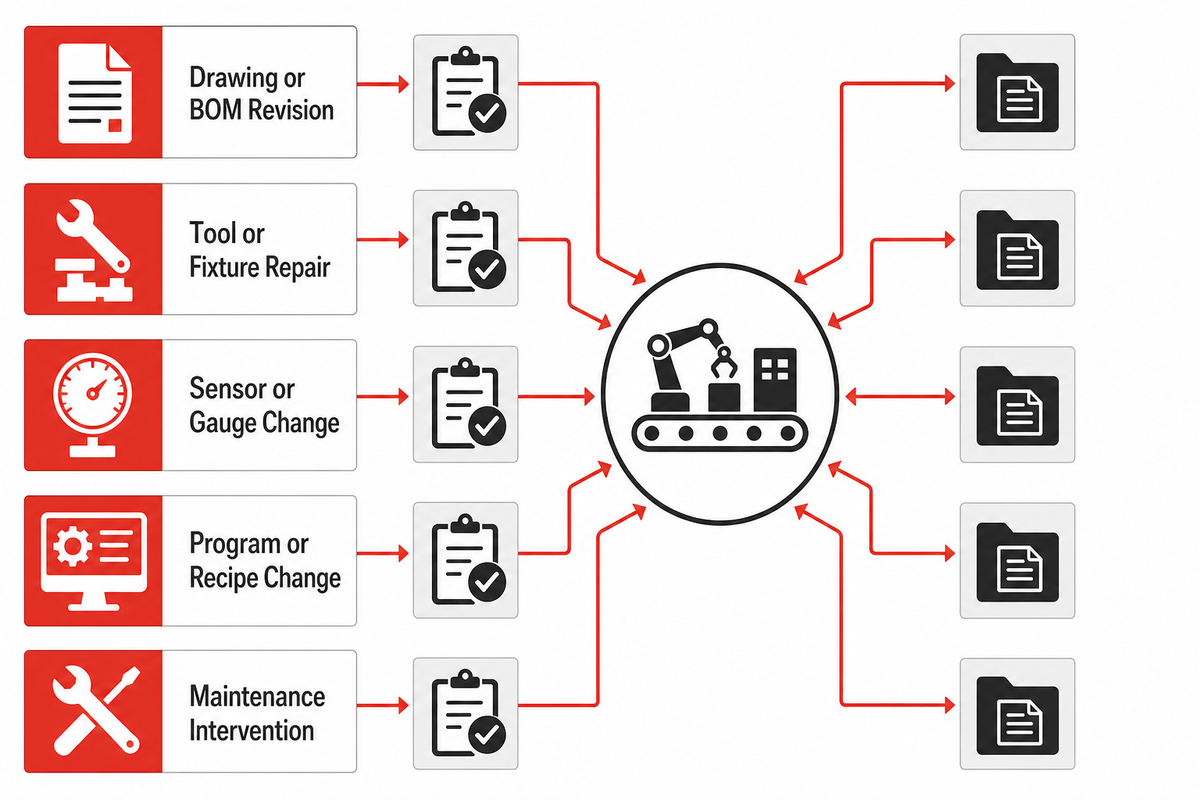
O controle da produção continua após o FAT. A rastreabilidade deve vincular o conector físico à revisão do produto, ao lote recebido quando necessário, à ferramenta, à receita de processo, ao resultado do processo, ao resultado da inspeção, ao horário e à destinação. A troca de formato deve preservar esse vínculo quando houver mudanças em dispositivos, receitas de processo, materiais, sensores ou revisões do produto.
A norma da GSFC para acoplamento de conectores de voo oferece um exemplo de escopo restrito de controle procedimental: treinamento, prontidão das ferramentas, inspeção e registros de acoplamento e desacoplamento são tratados como parte da operação. A produção comercial tem contexto diferente de risco e conformidade, mas o princípio é pertinente: uma ação física sem controle de identificação, autorização e registros é difícil de auditar posteriormente.
| Alteração | Revisar antes da liberação | Evidências a reter | Possível escopo de revalidação |
|---|---|---|---|
| Revisão do desenho técnico ou da BOM | Impacto no encaixe, no processo, nas características, no programa e no ferramental | Avaliação da alteração e revisão aprovada | Estações afetadas e verificações do produto |
| Material recebido ou fornecedor | Apresentação, condição do material, tolerâncias, limpeza | Identificação do material qualificado e resultado do ensaio | Correlação entre alimentação, manuseio, união e inspeção |
| Reparo da ferramenta ou do dispositivo | Referência, superfície sujeita a desgaste, alinhamento, ajuste, identificação | Registro do reparo, verificação e resultado da primeira peça | Características do processo e do produto dependentes da ferramenta |
| Alteração do sensor ou instrumento de medição | Faixa, configuração, software, correlação da medição | Registro de calibração ou verificação e correlação | Confiança da medição e limites de decisão |
| Alteração do programa ou da receita de processo | Movimentos afetados, lógica, limites, dados, fluxo de rejeição | Versão, autorização, resultado do ensaio, plano de reversão | Funções e interfaces alteradas |
| Intervenção de manutenção | Peças substituídas, ajustes afetados, proteções e intertravamentos | Verificação de manutenção e liberação para produção | Verificações de reinício vinculadas à intervenção |
Quando se deve adiar uma linha dedicada para conectores?
Adie a implantação de uma linha dedicada se os desenhos técnicos ainda estiverem instáveis, a variação permitida dos materiais recebidos for desconhecida, não for possível apresentar as peças de forma consistente, faltarem variantes incluídas no conjunto de amostras, as características de aceitação não estiverem definidas ou não houver um responsável pelo processo de retrabalho e contenção. Essas condições impedem uma especificação significativa da máquina; elas não ficam mais fáceis de resolver depois que o equipamento é construído.
Como alternativas provisórias, podem ser considerados ferramental manual controlado, um dispositivo semiautomático, estações modulares, robótica flexível, estabilização do processo do fornecedor ou uma alteração no projeto para facilitar a montagem. O alto mix ou o baixo volume, por si só, não determina a decisão. A questão decisiva é se a alternativa escolhida consegue controlar as variantes reais e produzir as evidências de que o comprador precisa sem incorporar premissas ainda não resolvidas ao ferramental dedicado.
Monte um pacote de evidências da URS ao FAT para comparar fornecedores
O pacote de evidências da URS ao FAT mantém requisitos, amostras, premissas dos fornecedores, resultados dos ensaios e registros de aceitação em uma única cadeia controlada. Assim, os compradores podem comparar propostas pelo escopo coberto e pelas comprovações, em vez de se basearem em descrições genéricas de capacidade. Os campos pendentes continuam visíveis como premissas em aberto, em vez de desaparecerem dentro de uma cotação.
Você pode copiar os campos a seguir para uma solicitação de cotação (RFQ). Substitua cada marcador por um valor específico do projeto ou por “não aplicável”. Não solicite uma faixa recomendada inventada quando o valor aplicável precisar vir do desenho técnico, da especificação do produto, do método de ensaio ou de um ensaio validado.
Lista de verificação da RFQ — copie estes itens para a solicitação de cotação:
| Parâmetro | Valor específico do projeto | Por que é importante | Como verificar |
|---|---|---|---|
| Escopo do produto | Números das peças, desenhos técnicos, listas de materiais (BOMs), revisões | Define o que o equipamento precisa fabricar | Lista controlada de documentos |
| Condição de entrada | Embalagem, orientação, pré-processamento, variação permitida | Determina a apresentação das peças e a prevenção de erros | Execute com materiais representativos da produção |
| Operações incluídas | Obrigatórias, opcionais, manuais, externas, excluídas | Define os limites do processo | Revisão das estações e das transferências entre elas |
| Características de qualidade | Característica, origem, método, limite, amostragem | Define as evidências de conformidade | Desafio da matriz de aceitação |
| Variantes e troca de formato | Matriz de variantes, peças de troca para mudança de formato, receitas de processo, verificações | Determina o escopo compartilhado e o dedicado | Troca de formato representativa observada |
| Rastreabilidade | IDs, sinais, ensaios, exportações e retenção exigidos | Vincula as evidências ao produto físico | Desafio de identificação de ponta a ponta |
| Ensaio de amostras e FAT | Amostras, pré-condições, aprovação/reprovação, novo ensaio, interrupção, aprovação formal | Evita negociações após os ensaios | Protocolo aprovado e registros brutos |
| Entregáveis do ciclo de vida | Manuais, cópias de segurança, treinamento, peças de reposição, manutenção, controle de alterações | Protege o processo após a transferência | Auditoria de documentos e transferência |
Quando o pacote de evidências estiver definido, consulte a solução da ZEUEE para linhas de produção de conectores D-Sub e Micro-D para conhecer os recursos específicos dos equipamentos e conversar sobre as condições comerciais. Direcionar essa consulta à página da solução evita que este guia concorra pela mesma intenção de cotação.
Os desenhos técnicos e as amostras representativas já estão disponíveis?
Envie as revisões do produto, a matriz de variantes, as condições de entrada e as evidências de aceitação propostas. Assim, a equipe da ZEUEE poderá discutir um escopo de automação bem delimitado, em vez de um pedido genérico de máquina.
Converse sobre o escopo do projetoPerguntas frequentes
Quais são as principais diferenças de fabricação entre conectores D-Sub e Micro-D?
As principais diferenças envolvem apresentação, manuseio dos contatos, referências de posicionamento, acesso para união, inspeção, ferramental e troca de formato; não se resumem a uma comparação simples de tamanho.
Comece pelo desenho técnico controlado e pela lista de materiais de cada montagem. Projetos D-Sub e Micro-D podem usar contatos com projetos diferentes, referências de posicionamento no alojamento ou na carcaça, métodos de terminação, condições de acesso, embalagens e ensaios de produto distintos. Essas diferenças alteram o alimentador, o ninho, a garra, o percurso das guias, o campo de visão da câmera, a ferramenta de união, o calibre, a receita de processo e a rota de rejeição. Descrições gerais da família não definem uma janela de processo. Os fornecedores devem relacionar cada revisão incluída ao escopo das estações e indicar quais peças foram de fato usadas para validar o ferramental e o método de inspeção propostos.
Todos os conectores D-Sub são processados da mesma maneira?
Não. D-Sub é uma família de conectores; o processo depende da montagem e do plano de qualidade.
Não. A embalagem, a terminação, o acesso ao ferramental, as características de inspeção e os ensaios finais podem variar. Cada proposta deve listar os números exatos das peças, as revisões, as operações incluídas e as exclusões.
O que é um conector Micro-D?
Micro-D designa uma família de conectores elétricos retangulares microminiatura com carcaça polarizada.
A norma MIL-DTL-83513 contém requisitos específicos de produto frequentemente associados a conectores Micro-D qualificados. Ela não define uma linha de fabricação ou um ajuste de máquina universal. A automação ainda depende do projeto dos contatos, da terminação, das condições de entrada, dos limites do desenho técnico, do método de inspeção e do escopo das variantes.
Uma máquina pode processar montagens D-Sub e Micro-D?
É possível, mas somente as estações e variantes demonstradas fazem parte do escopo compartilhado validado.
É possível. Controles, dados, estruturas ou operações selecionadas podem ser compartilhados. Ainda assim, ensaios representativos precisam comprovar, para cada montagem incluída, a apresentação das peças, o acesso ao ferramental, a resolução dos sensores, as receitas de processo, a troca de formato, as verificações do produto e o manuseio das peças rejeitadas.
Quais evidências devem constar no FAT de uma máquina para conectores?
Evidências úteis do FAT vinculam pré-condições controladas e amostras rastreáveis a resultados brutos e à aceitação formal assinada.
Mantenha os registros da lista aprovada de produtos e amostras, das condições de entrada, da identificação do ferramental e da receita de processo, dos sinais brutos do processo, dos resultados dos ensaios de produto especificados, dos desafios de rejeição, dos desvios, das disposições e da aprovação formal. Antes do ensaio, defina os limites de aprovação e reprovação e suas origens, as regras para interrupção e novo ensaio, o formato das evidências e os responsáveis pela aprovação. Mantenha as premissas não resolvidas em um registro de ações com responsável e prazo; não as transforme em aprovação incondicional nem as oculte no relatório de síntese.
Como este guia foi elaborado
Este artigo distingue a solução comercial da ZEUEE para D-Sub e Micro-D das evidências de engenharia de que o comprador precisa antes de solicitar uma cotação. A preparação se baseou em fontes oficiais atualizadas sobre conectores, qualidade de execução, medição e inserção robotizada; em seguida, o conteúdo foi revisado com base nos artigos existentes da ZEUEE sobre Micro-D e tipos de contato para evitar duplicar a função de seleção de produtos desses materiais.
Para conhecer a empresa e o escopo de automação, consulte o perfil da ZEUEE.
Referências e fontes
- Registro da especificação MIL-DTL-83513; Agência de Logística de Defesa dos Estados Unidos (DLA), ASSIST
- Norma de qualidade de execução NASA-STD-8739,4A; Administração Nacional da Aeronáutica e Espaço dos Estados Unidos (NASA)
- IEC 60512-1:2018; Comissão Eletrotécnica Internacional
- Estudos de repetibilidade e reprodutibilidade de medição (Gauge R&R); Instituto Nacional de Padrões e Tecnologia dos Estados Unidos (NIST)
- Dados de inserção de pinos em orifícios; Instituto Nacional de Padrões e Tecnologia dos Estados Unidos (NIST)
- Norma de acoplamento de cabos e conectores de voo GSFC-STD-8013; Centro de Voos Espaciais Goddard da NASA
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






