Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de crimpagem de contatos Twist Pin: guia completo (2026)

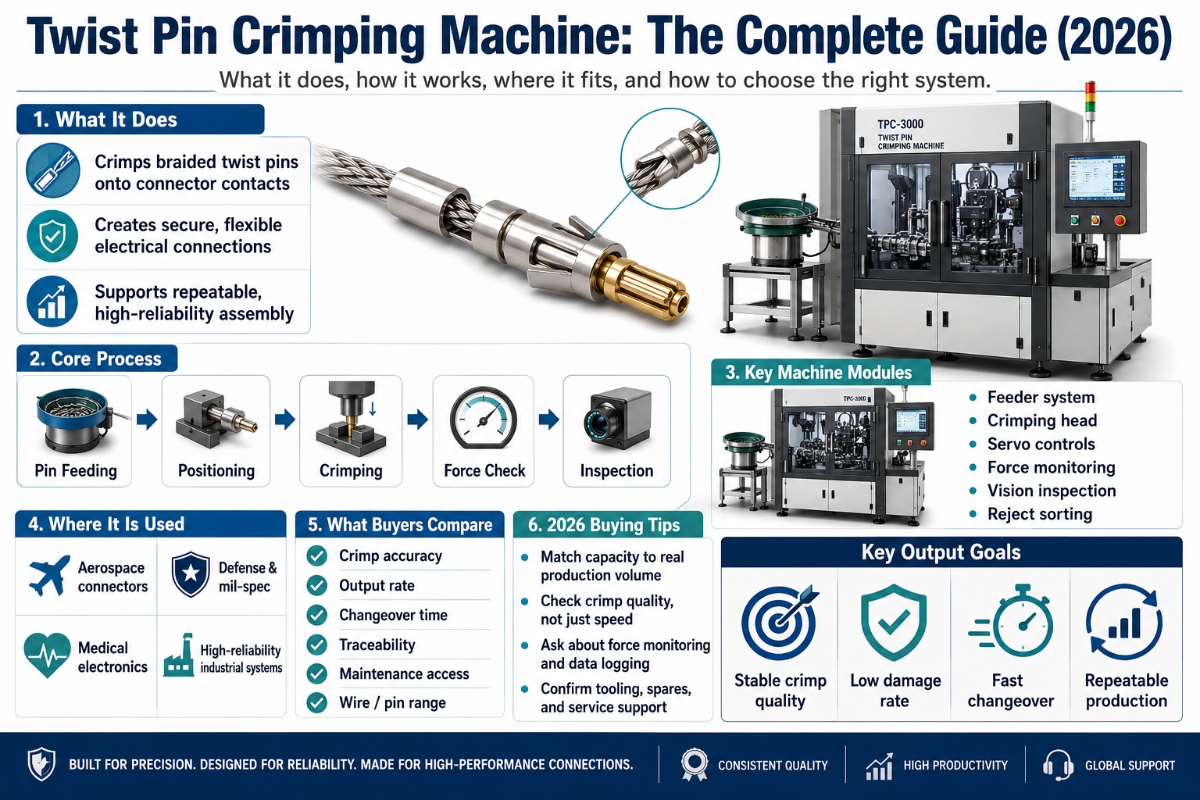
Uma máquina de crimpagem de contatos Twist Pin é um equipamento especializado que decapa, torce e crimpa os fios enrolados helicoidalmente de um contato Twist Pin (hiperboloide) em um condutor. Ao contrário de um alicate de crimpagem manual, que fecha um único barril estampado, essa máquina forma um contato de mola com vários fios e faz sua terminação com uma altura de crimpagem repetível — a diferença entre uma conexão que suporta 100.000 ciclos de acoplamento e outra que falha na bancada de testes. Este guia explica como essas máquinas funcionam, quais normas avaliam seus resultados e como escolher uma.
Especificações rápidas: máquinas de crimpagem de contatos Twist Pin
| Tipo de contato | Twist Pin / hiperboloide (mola helicoidal com vários fios) |
| Faixa de condutores | ~32–12 AWG, conforme a máquina |
| Principais funções da máquina | Alimentar → decapar → torcer → crimpar |
| Normas de crimpagem | IPC/WHMA-A-620F (2025) · MIL-DTL-22520 / M39029 · NASA-STD-8739.4 |
| Tolerância da altura de crimpagem | Normalmente ±0,02 mm em relação à especificação do terminal |
| Controle de qualidade | Altura de crimpagem, força de tração (≥90% da resistência à tração máxima do fio), monitoramento da força de crimpagem |
Para conhecer a máquina pronta para produção — modelos, compatibilidade com contatos e taxa de produção — consulte a página da ZEUEE sobre a máquina de crimpagem de contatos Twist Pin. Este artigo apresenta as informações de que o comprador precisa antes dessa conversa.
O que é uma máquina de crimpagem de contatos Twist Pin?
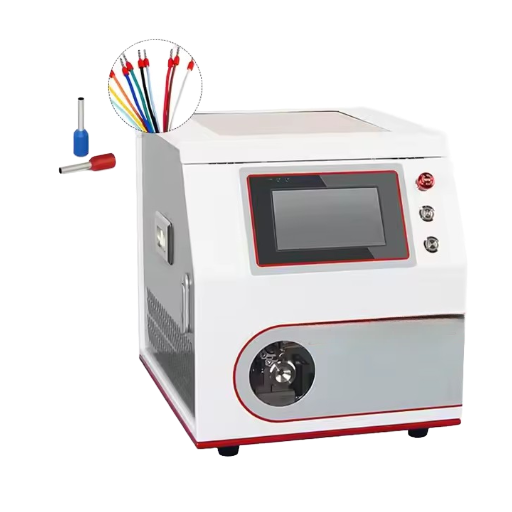
Para entender o que torna essa máquina diferente, comece pelo contato. Pinos convencionais são estampados em metal plano e dobrados para formar um barril. Um contato Twist Pin tem outra construção. No projeto clássico descrito na patente dos Estados Unidos US4358180A, um núcleo de cobre macio isento de oxigênio é envolvido por um conjunto de fios de mola de cobre-berílio enrolados helicoidalmente ao redor do núcleo; os projetos comerciais específicos variam. Esses fios externos se curvam para fora e, quando inseridos em um soquete compatível, pressionam o pino correspondente em vários pontos ao redor de sua circunferência.
Essa é a família de contatos hiperboloides que está na base dos conectores hiperboloides modernos. Os fios de mola formam uma cesta torcida nas duas extremidades, de modo que a seção central se estreita e cria uma gaiola resiliente. Essa geometria produz contato linear em vários pontos ao longo dos 360° do pino, em vez dos dois ou três pontos de atrito de um soquete estampado. Como os fios são leves e têm pouca massa, acompanham o movimento brusco de um pino vibrando sem perder o contato — por isso, contatos hiperboloides têm um histórico de 50 anos em conectores militares e aeroespaciais e suportam até 100.000 ciclos de inserção e extração com pouca degradação.
Uma máquina de crimpagem de contatos Twist Pin existe porque esse contato não pode ser produzido com uma prensa simples. A máquina executa quatro funções em sequência: alimenta o fio e o contato, decapa o isolamento em um comprimento controlado, torce o conjunto de fios de mola para formar a geometria hiperboloide e crimpa (ou recalca) o barril para prender os fios e fazer a terminação do condutor. A patente US7775841B2 descreve exatamente essa etapa de acabamento: um corpo tubular é “deformado por rolagem, crimpagem ou recalque para prender permanentemente” os fios angulados. Torção e crimpagem não são feitas em duas máquinas separadas; em uma célula projetada para essa finalidade, elas são movimentos coordenados.
📐 Realidade para o comprador
Para um comprador industrial de programas aeroespaciais e médicos nos Estados Unidos ou na União Europeia, o motivo estrutural para aceitar o custo mais alto do contato Twist Pin é o risco: um contato estampado que falha após 5 anos de vibração custa mais do que aquele que evita a falha. A ZEUEE integra o movimento de torção e crimpagem em uma única máquina, e a fábrica fornecerá, mediante solicitação, um relatório de crimpagem de amostra para que você possa verificar a geometria antes de se comprometer. (construção do contato Twist Pin: US Patent US4358180A)
Contatos Twist Pin, estampados e usinados: comparação
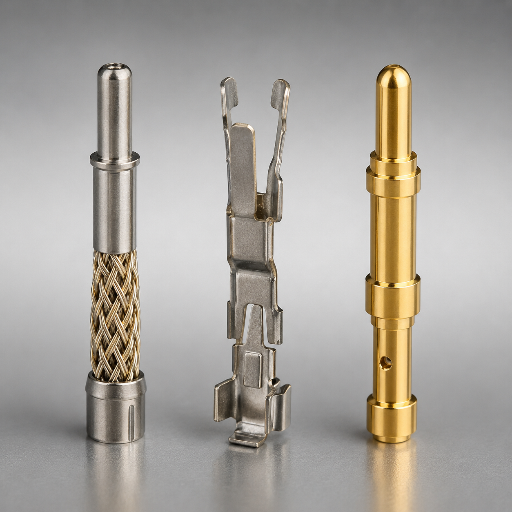
Os compradores costumam perguntar qual construção de contato é “a melhor”. A resposta honesta é que depende do que você precisa priorizar: vibração, custo ou corrente. Veja a seguir as vantagens e desvantagens das três construções que você realmente vai comparar. Não afirmamos que o contato Twist Pin seja sempre a melhor opção; para um conector de placa de circuito impresso barato e sujeito a pouca vibração, a escolha certa é um contato estampado.
Comparação entre contatos Twist Pin, estampados e usinados
| Propriedade / tipo de contato | Twist Pin (hiperboloide) | Estampado e conformado | Usinado (torneado) |
|---|---|---|---|
| Construção | Fios de mola enrolados helicoidalmente em um núcleo | Dobrados a partir de uma chapa plana | Torneados a partir de uma barra |
| Pontos de contato | Vários pontos, contato linear ao longo de 360° | 2–3 pontos de atrito | 1 faixa contínua |
| Resistência de contato | ~3 mΩ (contato Twist Pin da Cinch) | ~8 mΩ (M83513 típico) | Baixa, varia conforme o projeto |
| Choque / vibração | Excelente — os fios acompanham o pino | Moderada | Boa |
| Ciclos de acoplamento | Até 100.000 | ~500–5,000 | ~5,000–10,000 |
| Força de acoplamento | Baixa por contato | Moderada | Mais alta |
| Custo relativo | Mais alto | Mais baixo | De médio a alto |
| Método de terminação elétrica | Torção + crimpagem / recalque | Crimpagem | Crimpagem ou soldagem com metal de adição de baixo ponto de fusão |
| Condutor típico | ~32–20 AWG para sinal | ~28–10 AWG | ~24–12 AWG |
| Setor típico | Aeroespacial, defesa, médico, ensaios | Automotivo, bens de consumo | Industrial, conectores circulares militares |
| Especificação aplicável | MIL-DTL-83513, IPC-620 | IPC-620, USCAR-21 | MIL-DTL-38999, IPC-620 |
Valores de resistência: contatos Twist Pin da Cinch (~3 mΩ) em comparação com M83513 padrão (~8 mΩ); faixas de ciclos de acoplamento e custo são valores típicos, não limites absolutos.
Use a tabela para tomar uma decisão, não como um placar. Se o seu produto fica exposto à névoa salina, a ciclos térmicos e a 15 anos de vibração, a redundância do contato Twist Pin justifica o custo. Se ele fica em um gabinete em condições amenas e tem uma meta de preço, a decisão tecnicamente correta é um contato estampado com terminação feita em um alicate de crimpagem convencional.
📐 Realidade para o comprador
Para um comprador industrial que compara preços, o risco oculto é o de falhas em campo: um contato estampado custa menos, mas uma taxa de falha de 1% ao longo de 100.000 ciclos é o motivo estrutural para o setor aeroespacial especificar o contato Twist Pin. A ZEUEE projeta a geometria para atender a uma especificação repetível, em vez de deixar o resultado por conta de uma ferramenta manual; solicite uma seção transversal de amostra para ver a diferença. (conjunto de torção hiperboloide: US5326289A)
Como funciona a crimpagem de contatos Twist Pin
A crimpagem é uma solda a frio estanque a gases. Em cada ciclo, a prensa comprime o metal do barril ao redor dos filamentos do condutor até que eles se deformem e formem uma massa sólida, sem espaços de ar — sem calor, sem soldagem com metal de adição de baixo ponto de fusão e sem fluxo. Com a compressão correta, a junta dura mais do que o fio. Se a compressão estiver errada, a conexão parece boa, mas falha no ensaio de tração. Repetir essa compressão até atingir uma altura de crimpagem controlada é a função principal de uma máquina de crimpagem de contatos Twist Pin. Essa altura é medida do topo da crimpagem conformada até sua superfície radial mais baixa.
Anatomia da crimpagem em 5 zonas
Toda crimpagem aceitável apresenta 5 zonas. Os inspetores as avaliam da esquerda para a direita:
- 1.Escova do condutor — pequeno trecho dos filamentos sem isolamento visível além do barril do condutor, que comprova que o fio chegou até o fundo da crimpagem.
- 2.Barril do condutor — a região de crimpagem que suporta a carga, comprimida até a especificação de altura de crimpagem do terminal.
- 3.Transição — espaço entre as crimpagens do condutor e do isolamento.
- 4.Barril do isolamento — prende o isolamento para aliviar a tensão sem perfurá-lo.
- 5.Abertura em forma de sino — leve alargamento para fora nas extremidades do barril.
⚠️ Importante
Muitas pessoas rejeitam a abertura em forma de sino, supondo que seja um defeito. Não é. Nas 3 classes da IPC, essa abertura é uma condição preferencial: ela guia os filamentos para dentro do barril e evita que a borda afiada do barril corte o fio. O defeito é a ausência da abertura em forma de sino, não sua presença.
A altura de crimpagem é a variável principal porque define a compressão para toda a faixa de encordoamento do fio, revestimento e material do terminal. Dados de campo mostram o quanto ela é sensível. Em um caso de produção documentado, um desvio de apenas 0,08 mm na altura de crimpagem, após a limpeza e o reajuste de um aríete aplicador, fez com que 11 de 60 amostras ficassem abaixo da especificação mínima de força de tração; a mesma fonte informa que, quando a altura de crimpagem ultrapassou ±0,02 mm, bolsas de ar se formaram na junta e a resistência de contato aumentou até 15%. Considere esses valores como indicativos de campo, não como constantes universais.
Por que usar 1,6 mm na crimpagem do condutor e 1,9 mm na crimpagem do isolamento?
Porque as duas zonas têm funções diferentes. A crimpagem do condutor (menor, por exemplo, 1,6 mm) precisa comprimir os filamentos de cobre até formar uma massa estanque a gases — se ficar frouxa demais, a resistência aumenta; se ficar apertada demais, os filamentos são cortados. A crimpagem do isolamento (maior, por exemplo, 1,9 mm) serve apenas para prender o isolamento e aliviar a tensão; esmagá-lo até a dimensão do condutor perfuraria a capa. Ferramentais projetados para essa finalidade definem as duas alturas de forma independente, exatamente por isso um único alicate manual tem dificuldade para igualar o resultado de uma máquina de crimpagem projetada para essa finalidade.
📐 Observação de engenharia
Use como referência o valor de altura de crimpagem do fabricante do terminal, mantenha ±0,02 mm e valide com um ensaio de tração (a IPC/WHMA-A-620 usa uma velocidade de tração de 25 mm/min). Os valores mínimos de força de tração são especificados por bitola de fio na ficha técnica do terminal e nas tabelas das normas — UL 486A-B, MIL-T-7928 e IPC/WHMA-A-620 publicam valores próprios, que são diferentes entre si. Não presuma um valor único; consulte a tabela aplicável ao seu produto e verifique o mínimo para a bitola exata do fio e o terminal utilizados. Registre juntos a altura de crimpagem e a força de tração; uma força de tração aprovada com a altura de crimpagem se desviando é um alerta precoce, não uma aprovação irrestrita.
📐 Realidade para o comprador
O problema mais caro para um comprador industrial dos Estados Unidos ou da União Europeia é uma crimpagem que parece boa, mas falha em um ensaio de tração semanas depois. O motivo estrutural para a ZEUEE projetar o controle da altura de crimpagem em ±0,02 mm é que um aumento de 15% na resistência causado por um espaço de ar oculto só se torna visível quando a peça retorna do campo. Antes de se comprometer, solicite um relatório detalhado da seção transversal da crimpagem conforme a IPC/WHMA-A-620F. (método de fixação por crimpagem/recalque: US7775841B2)
Normas de qualidade da crimpagem: IPC/WHMA-A-620 e M39029
Duas famílias de documentos determinam se uma crimpagem é aceitável. A IPC/WHMA-A-620 é a norma de aceitação visual e mecânica para conjuntos de cabos e fios; sua edição atual, revisão F, foi lançada em 2025 e substitui a revisão E de 2022. Para um contato de crimpagem removível militar, a MIL-DTL-22520 rege as ferramentas de crimpagem, e a MIL-DTL-39029 (série M39029) rege os contatos. Para voos espaciais, a NASA-STD-8739.4 acrescenta requisitos de certificação de operadores e controle de ferramentas.
A IPC-620 classifica o trabalho em 3 classes. A classe 1 é para eletrônica em geral; a classe 2, para produtos de serviço dedicado; e a classe 3, para equipamentos de alta confiabilidade — aeroespaciais, médicos e militares. Na crimpagem, a diferença prática está na frequência dos ensaios de força de tração, nos requisitos de seção transversal e no nível de condições marginais tolerado. Várias condições aprovadas “com ressalvas” na classe 2 são rejeitadas na classe 3.
Critérios de aceitação da crimpagem: classes 1, 2 e 3 da IPC-620
| Critério de aceitação | Classe 1 | Classe 2 | Classe 3 |
|---|---|---|---|
| Escova do condutor visível | Preferencial | Obrigatória | Obrigatória |
| Abertura em forma de sino presente | Preferencial | Preferencial | Obrigatória |
| Suporte do isolamento | Recomendado | Obrigatória | Obrigatória |
| Isolamento perfurado | Rejeitar | Rejeitar | Rejeitar |
| Altura de crimpagem dentro da especificação | Obrigatória | Obrigatória | Obrigatória |
| Ensaio de força de tração | Amostragem | Periódico | Frequente + registrado |
| Análise da seção transversal | Opcional | Conforme necessário | Pode ser obrigatório |
| Filamentos cortados permitidos | Alguns | Limitados | Muito limitados |
| Comprimento da aba de corte | Menos restritivo | Controlado | Controlado |
| Tolerância a condições marginais | Mais alta | Moderada | Mais baixo |
Resumo dos princípios de aceitação da IPC/WHMA-A-620; consulte a revisão F atual para conhecer os limites dimensionais exatos e os critérios fotográficos.
📐 Realidade para o comprador
Para um comprador industrial que trabalha com a classe 3, o risco de uma crimpagem marginal é o de uma falha latente em 1.000 unidades entre 100.000 contatos. O motivo estrutural para a ZEUEE projetar resultados rastreáveis e certificados conforme a IPC/WHMA-A-620F é que uma auditoria aeroespacial ou médica rejeita critérios de aceitação sem documentação. Solicite uma estimativa de engenharia para o nível adequado ao seu volume. (requisitos de qualidade de fabricação: NASA-STD-8739.4)
Os níveis de automação da crimpagem: da ferramenta manual à máquina totalmente automática
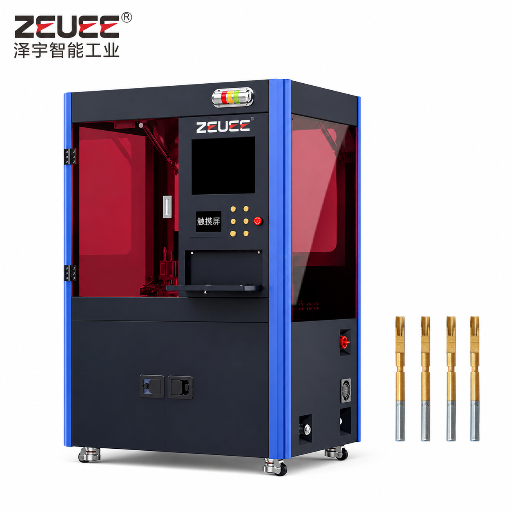
A expressão “máquina de crimpagem de contatos Twist Pin” abrange equipamentos que vão de uma ferramenta manual acionada à mão a uma máquina de crimpagem de bancada e a uma célula em linha que corta, decapa, torce, crimpa e testa sem que o operador toque no fio. Subir de nível aumenta a repetibilidade e a rastreabilidade, mas exige investimento de capital e tempo de preparação. O nível adequado depende do volume e da classe de confiabilidade, não do prestígio.
4 níveis de automação da crimpagem
| Não. | Nível / tipo de máquina | Repetibilidade | Monitor de força de crimpagem | Volume mais adequado |
|---|---|---|---|---|
| 1 | Nível 1 — Alicate manual de crimpagem | Depende do operador | Nenhum | Reparo, protótipo |
| 2 | Nível 1 — Alicate com catraca e posicionador | Boa (catraca de ciclo completo) | Nenhum | Baixo volume, uso militar em campo |
| 3 | Nível 2 — Máquina de terminação de bancada | Alta (ferramental fixo) | Opcional | Séries de baixo a médio volume |
| 4 | Nível 2 — Prensa pneumática de bancada | Alta | Opcional | Séries de médio volume |
| 5 | Nível 3 — Decapagem + crimpagem semiautomáticas | Muito alta | Comum | Produção de médio volume |
| 6 | Nível 3 — Decapagem + torção + crimpagem semiautomáticas | Muito alta | Comum | Lotes médios de contatos Twist Pin |
| 7 | Nível 4 — Máquina automática de fabricação de chicotes | Mais alto | Padrão | Alto volume |
| 8 | Nível 4 — Célula automática para contatos Twist Pin | Mais alto | Padrão | Alto volume de contatos Twist Pin |
| 9 | Nível 4 — Célula em linha com CFM de 100% | Máxima + rastreável | 100% em linha | Alto volume regulamentado |
Você realmente precisa crimpar fios manualmente?
No setor aeroespacial, essa é uma pergunta de triagem: um técnico sênior perguntará a um técnico júnior “você sabe crimpar fios?” justamente porque a crimpagem manual mostra se a pessoa entende de altura de crimpagem e força de tração. Mas “saber fazer manualmente” e “dever fazer manualmente em produção” são coisas diferentes. Uma ferramenta certificada com catraca produz uma crimpagem militar adequada de cada vez; quando você precisa de centenas de terminações repetíveis e registradas por dia, os níveis de bancada e semiautomático eliminam a variável do operador que a crimpagem manual não consegue eliminar.
📐 Realidade para o comprador
O custo oculto de escolher o nível errado é o retrabalho: um comprador industrial que escolhe uma ferramenta manual para uma linha de 10.000 unidades por dia troca um processo 30% mais lento por uma taxa de falha que varia conforme o operador. O motivo estrutural para a ZEUEE projetar cada nível com monitoramento da força de crimpagem é a rastreabilidade, não o prestígio. Solicite uma estimativa detalhada de engenharia com base no seu volume diário. (conjunto de contatos hiperboloides: US6464546)
Como inspecionar uma crimpagem: ensaio de tração, CFM e seção transversal
Três verificações diferenciam uma crimpagem validada de uma feita na esperança, e uma boa máquina de crimpagem de contatos Twist Pin atende às três.
Como saber se a crimpagem está boa?
Faça três medições e confira os resultados:
Rotina de verificação da crimpagem
- Altura de crimpagem — meça com um micrômetro até a referência no topo da crimpagem; compare com a especificação do terminal, com tolerância de ±0,02 mm. É rápido, não destrutivo e deve ser feito primeiro.
- Ensaio de força de tração — prenda o terminal, segure o fio e puxe a 25 mm/min até a separação. Use o valor mínimo publicado para a bitola do fio na ficha técnica do terminal ou na tabela da norma aplicável (UL 486A-B, MIL-T-7928 ou IPC/WHMA-A-620). Como os valores variam conforme a norma, use aquele segundo o qual o seu produto foi fabricado.
- Análise da seção transversal — corte e faça o polimento do barril para inspecionar a compressão e os vazios; isso revela crimpagem excessiva ou insuficiente que pode passar despercebida em um ensaio de tração isolado.
Em equipamentos automatizados, o monitoramento da força de crimpagem (CFM) transforma a amostragem em inspeção de 100%. Ele registra a curva de força por deslocamento de cada crimpagem e sinaliza qualquer ciclo que se desvie da assinatura aprendida — um filamento ausente, um fio decapado em comprimento insuficiente ou uma matriz desgastada. Linhas maduras buscam uma capacidade de processo de Cpk ≥ 1.67, o limite que mantém os defeitos abaixo de algumas peças por milhão. Esse é o motivo prático pelo qual a automação compensa em alto volume: ela não apenas crimpa mais rápido, mas também comprova cada crimpagem.
“Uma força de tração aprovada com a altura de crimpagem se desviando é um alerta precoce, não uma aprovação irrestrita. Os dados de altura de crimpagem mostram que o processo está mudando antes de o ensaio de tração começar a reprovar peças.”
— Orientação prática frequentemente relatada no controle de qualidade de processos de crimpagem, que resume a validação da crimpagem conforme a IPC-620
📐 Realidade para o comprador
O ponto que muitos compradores dos Estados Unidos e da União Europeia deixam passar é que um ensaio de tração aprovado ainda pode ocultar um processo instável — esse é o motivo estrutural para a ZEUEE projetar o registro de 100% das forças de crimpagem em vez de usar amostragem. Um pequeno desvio na altura de crimpagem que reduz silenciosamente a força de tração das peças para abaixo do mínimo é o tipo de problema que precisa ser detectado em linha. Baixe a prévia do guia de validação da crimpagem antes da inspeção da primeira peça. (aceitação da qualidade de fabricação da crimpagem: NASA-STD-8739.4)
Como escolher uma máquina de crimpagem de contatos Twist Pin
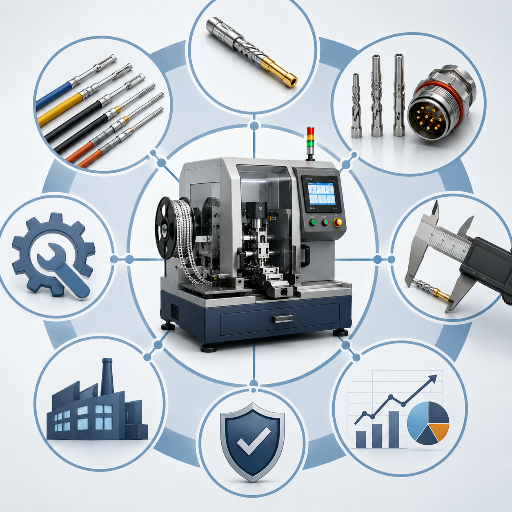
A maioria dos erros de seleção não envolve a máquina em si, mas o ferramental e os contatos que ela precisa processar. Erros de matriz incorreta, por si só, saem caro: usar uma matriz para 10–12 AWG em um terminal de 16 AWG resulta em aproximadamente 30% menos força de tração. Siga a lista de verificação abaixo antes de comparar marcas.
- ✔1. Família de contatos. Twist Pin/hiperboloide, pino Deutsch, Molex, JST ou formato D-sub? Confirme se os aplicadores da máquina abrangem todos os contatos que você fabrica.
- ✔2. Faixa AWG. Confira a faixa de bitolas dos condutores (por exemplo, 32–20 AWG para sinal e 16–12 AWG para potência). Uma única máquina raramente atende bem às duas faixas.
- ✔3. Capacidade de torção. Contatos Twist Pin precisam ter os fios torcidos de maneira controlada antes da crimpagem — confirme se essa função está integrada, e não se é uma etapa manual prévia.
- ✔4. Monitoramento da força de crimpagem. Para trabalhos da classe 3, o CFM em linha com registro de dados é indispensável.
- ✔5. Repetibilidade da altura de crimpagem. Solicite a tolerância documentada; a meta de trabalho é ±0,02 mm.
- ✔6. Tempo de troca de formato. Em fábricas com produtos variados, a velocidade de troca do aplicador é decisiva.
- ✔7. Conformidade com as normas. Confirme se os resultados são avaliados conforme a IPC/WHMA-A-620F e, quando aplicável, a M39029 / NASA-STD-8739.4.
Condição → nível recomendado
- Reparo / certificação / uso militar em campo → ferramenta certificada com catraca e posicionador de nível 1.
- Séries de baixo a médio volume, contatos variados → máquina de terminação de bancada de nível 2.
- Produção de contatos Twist Pin em médio volume, com necessidade de rastreabilidade → máquina semiautomática de decapagem, torção e crimpagem com CFM de nível 3.
- Alto volume, setor regulamentado (aeroespacial/veículos elétricos/medicina) → célula automática com CFM de 100%, de nível 4.
Depois de escolher o nível adequado ao seu volume e à classe, compare máquinas específicas na página de máquinas de crimpagem de contatos Twist Pin ou consulte a linha completa de máquinas de montagem de conectores.
📐 Realidade para o comprador
Para um comprador industrial que precisa compatibilizar contatos e máquina, o erro mais caro é usar a matriz errada, o que reduz a força de tração em 30%. O motivo estrutural para a ZEUEE projetar a torção integrada é que a etapa manual de pré-torção introduz inconsistências. A montagem de contatos hiperboloides está documentada na US5326289A. Envie o código da peça do seu contato para receber uma estimativa específica de compatibilidade antes da compra. (patente de contato hiperboloide: US7775841B2)
Como a crimpagem de contatos Twist Pin se encaixa na montagem de cabos
Uma máquina de crimpagem de contatos Twist Pin é uma estação de uma linha mais longa. Em uma linha típica de alta confiabilidade, o fluxo é: corte → decapagem → torção → crimpagem → inserção → ensaio de continuidade. A máquina de crimpagem executa as etapas centrais de decapagem, torção e crimpagem; antes dela, uma cortadora mede e corta os condutores. Depois, um operador insere os contatos acabados no alojamento do conector, e um equipamento de teste verifica cada circuito.
Essa posição na linha influencia as decisões de compra. Se você já usa corte e decapagem automatizados, uma célula de crimpagem semiautomática se integra facilmente. Se ainda faz o corte manualmente, a repetibilidade da máquina de crimpagem é prejudicada pela inconsistência no comprimento da decapagem anterior — que, por si só, é uma das principais causas de falha na crimpagem.
É possível reutilizar um conector extraindo os pinos?
Às vezes, com cuidado. Uma ferramenta de extração de pinos de conectores libera a lingueta de travamento do contato para que o contato terminado deslize para fora do alojamento, permitindo retrabalho ou nova inserção de pinos. Tanto o alojamento quanto um contato em boas condições podem ser reutilizados; já um contato cuja crimpagem foi cortada não pode — depois da remoção, a nova terminação exige um contato novo e uma crimpagem nova. No caso dos contatos Twist Pin, em especial, considere a extração um retrabalho que exige reinspeção completa, e não um atalho. Profissionais relatam com frequência que contatos reutilizados com crimpagens marginais são uma causa recorrente de falhas em campo.
📐 Realidade para o comprador
Em 2026, quem compra equipamentos industriais nos Estados Unidos ou na União Europeia enfrenta uma escolha: comprar para o volume de hoje ou para a auditoria de amanhã. Com a automação da fiação de veículos elétricos crescendo 20,2% ao ano, a razão estrutural para a ZEUEE projetar o monitoramento de 100% da força de crimpagem desde o início é que a rastreabilidade em linha está se tornando uma expectativa padrão nas auditorias, e não um adicional premium. Solicite uma planilha detalhada de especificações para seu programa. (qualidade de execução de conjuntos de cabos: NASA-STD-8739.4)
O que está mudando na automação de crimpagem de alta confiabilidade
Duas forças estão remodelando esses equipamentos em 2025–2026: uma atualização normativa e um aumento na demanda. No campo das normas, a IPC/WHMA-A-620F foi publicada em 2025, reforçando as orientações sobre terminações crimpadas e alinhando-se à IPC J-STD-001 — compradores que estiverem redigindo novas especificações de compra devem citar a Revisão F, e não a Revisão E de 2022.
Do lado da demanda, a previsão é de que o mercado mais amplo de montagem de cabos passe de cerca de USD 95,9 bilhões em 2025 para aproximadamente USD 100,47 bilhões em 2026 (CAGR de ~5,3%), enquanto a projeção para o segmento de automação da fiação de veículos elétricos é crescer de USD 8,5 bilhões em 2025 para USD 37,0 bilhões até 2033, com CAGR de 20,2%. Arquiteturas de alta tensão para veículos elétricos, ADAS e aplicações aeroespaciais estão impulsionando a produção em direção a células acionadas por servo com monitoramento de 100% da força de crimpagem, em vez de ensaios de tração por amostragem.
💡 O que fazer a respeito
Se você estiver especificando uma máquina este ano, dê bastante peso ao CFM em linha e ao registro de dados — eles estão se tornando uma expectativa padrão nas auditorias de trabalhos regulamentados de montagem de cabos, e não uma opção premium. Especifique também a IPC/WHMA-A-620F explicitamente, para que seus critérios de aceitação correspondam à edição usada pelo auditor.
Uma ressalva importante sobre a ideia de que “crimpagem é melhor que soldagem com metal de adição de baixo ponto de fusão”, que impulsiona a adoção de contatos Twist Pin: a crimpagem é exigida para aplicações sujeitas a vibração e ciclos térmicos pela SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620, por um bom motivo — a solda a frio estanque a gases não tem zona afetada pelo calor que possa trincar. Mas isso não é uma regra absoluta. Junções híbridas de crimpagem e soldagem com metal de adição de baixo ponto de fusão ainda são usadas em algumas baterias de veículos elétricos, quando um requisito específico de resistência ou vedação determina essa escolha. Escolha a terminação de acordo com o requisito documentado — essa é a lição e é exatamente isso que as normas exigem documentar.
📐 Realidade para o comprador
A resposta direta para qualquer comprador industrial: a máquina de crimpagem de contatos Twist Pin adequada é aquela cuja repetibilidade documentada da altura de crimpagem e conformidade com as normas correspondem à sua classe de confiabilidade. A ZEUEE projeta equipamentos em quatro níveis; por isso, a razão estrutural para escolher um deles é o seu volume e requisito de auditoria, não o preço. A aceitação da crimpagem em programas de alta confiabilidade é regida por normas de qualidade de execução, como a NASA-STD-8739.4. Solicite uma estimativa de especificação personalizada para comparar as opções.
Perguntas frequentes
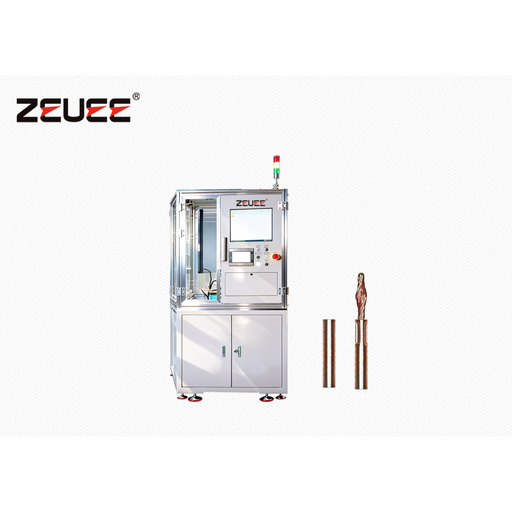
P: O que é um contato Twist Pin e por que ele é chamado assim?
Ver resposta
Um contato Twist Pin é um contato hiperboloide formado por um núcleo de cobre macio envolvido por fios de mola de cobre-berílio torcidos helicoidalmente ao redor dele. O termo “Twist” descreve a forma como esses fios externos são enrolados para formar uma cesta que segura um pino correspondente em vários pontos ao longo de sua circunferência. Essa construção, descrita na patente US US4358180A, confere ao contato baixa resistência e alta tolerância à vibração.
P: Qual é a diferença entre uma máquina de crimpagem de contatos Twist Pin e uma ferramenta manual de crimpagem?
Ver resposta
Uma ferramenta manual de crimpagem de pinos fecha um único barril e depende do operador para definir a altura de crimpagem. Uma máquina de crimpagem de contatos Twist Pin integra alimentação, decapagem, torção controlada do cabo e crimpagem em um ciclo repetível, podendo manter a altura de crimpagem em cerca de ±0,02 mm ao longo de milhares de contatos. Nos níveis automatizados, ela também inclui monitoramento da força de crimpagem, verificando cada contato em vez de fazer amostragem — uma diferença importante em volumes de produção.
P: Quais normas regem a qualidade da crimpagem de contatos Twist Pin?
Ver resposta
A principal norma de aceitação visual e mecânica é a IPC/WHMA-A-620, atualmente na Revisão F (2025). Contatos militares removíveis também estão sujeitos à MIL-DTL-22520, para ferramental de crimpagem, e à MIL-DTL-39029 (M39029), para os próprios contatos. Os equipamentos espaciais seguem a NASA-STD-8739.4. Em conjunto, essas normas definem a altura de crimpagem, os valores mínimos de força de extração e os critérios de aceitação das Classes 1/2/3 que o inspetor aplicará durante uma inspeção de primeira peça ou uma auditoria de qualidade.
P: Quanto custa uma máquina automática de crimpagem de pinos?
Ver resposta
O preço varia bastante conforme o nível do equipamento, de uma unidade de terminação de bancada a uma célula totalmente automática com monitoramento em linha. Como o preço depende dos aplicadores, dos tipos de contato e da taxa de produção, solicite uma cotação com base no tipo de contato e no volume específicos.
P: Uma máquina pode crimpar contatos Deutsch, Molex e JST?
Ver resposta
Em muitos casos, sim, com aplicadores ou conjuntos de matrizes intercambiáveis, mas apenas dentro da faixa de força e de bitolas AWG da máquina. Uma unidade de terminação de bancada compatível com miniaplicadores pode processar diversas marcas; confirme se há um aplicador qualificado para cada contato que você fabrica antes de presumir que todos são compatíveis, pois usar uma matriz fora da faixa especificada é uma causa comum de falhas na qualidade da crimpagem.
P: Qual faixa de bitolas AWG as máquinas de crimpagem de contatos Twist Pin podem processar?
Ver resposta
A maioria cobre uma faixa, e não todo o espectro — aplicações de sinal com contatos Twist Pin costumam ficar em torno de 32–20 AWG, enquanto o ferramental para potência atende bitolas maiores. Famílias de ferramentas militares, como M22520, abrangem 12–32 AWG entre suas variantes.
P: A crimpagem é melhor que a soldagem com metal de adição de baixo ponto de fusão para conectores de alta confiabilidade?
Ver resposta
Para aplicações sujeitas a vibração e ciclos térmicos, geralmente se prefere a crimpagem, exigida pela SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620 para a vida útil de aplicações automotivas e aeroespaciais. Uma crimpagem adequada forma uma solda a frio estanque a gases, sem zona afetada pelo calor; já uma junta soldada pode trincar na transição entre áreas rígidas e flexíveis sob vibração. Ainda assim, não é uma regra absoluta — algumas aplicações, incluindo certas baterias de veículos elétricos, usam junções híbridas de crimpagem e soldagem com metal de adição de baixo ponto de fusão para atingir um requisito específico de resistência ou vedação. Escolha a terminação de acordo com o requisito documentado, e não com uma regra prática.
Referências e fontes
- NASA-STD-8739.4 — Crimpagem, interconexão de cabos, chicotes e fiação — NASA
- IPC/WHMA-A-620F (2025) — Requisitos e critérios de aceitação para conjuntos de cabos e fios — IPC / ANSI
- Patente dos EUA US4358180A — Twist Pin — USPTO
- Patente dos EUA US7775841B2 — Contato elétrico hiperboloide — USPTO
- Patente dos EUA US5326289A — Conector elétrico hiperboloide fêmea — USPTO
- MIL-DTL-22520 — Ferramentas de crimpagem, terminais, manuais ou acionadas por força — Departamento de Defesa dos EUA
- O que é a tecnologia de contatos hiperboloides? — Connector Supplier
- Análise do mercado de montagem de cabos 2026–2030 — Technavio
Relacionados
Sobre este guia
A ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) projeta e fabrica equipamentos para montagem de conectores e crimpagem de contatos Twist Pin, com mais de 150 patentes e certificação ISO 9001:2015, além do reconhecimento como Empresa Nacional de Alta Tecnologia e Empresa Sp-Inn (SRDI). Este guia reúne normas da IPC, do Departamento de Defesa dos EUA e da NASA, além de dados publicados sobre a qualidade da crimpagem em campo; seu objetivo é ajudar engenheiros a especificar equipamentos, não substituir a norma de aceitação exigida pelo seu programa.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






