Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de crimpado para contactos Twist Pin: guía completa (2026)

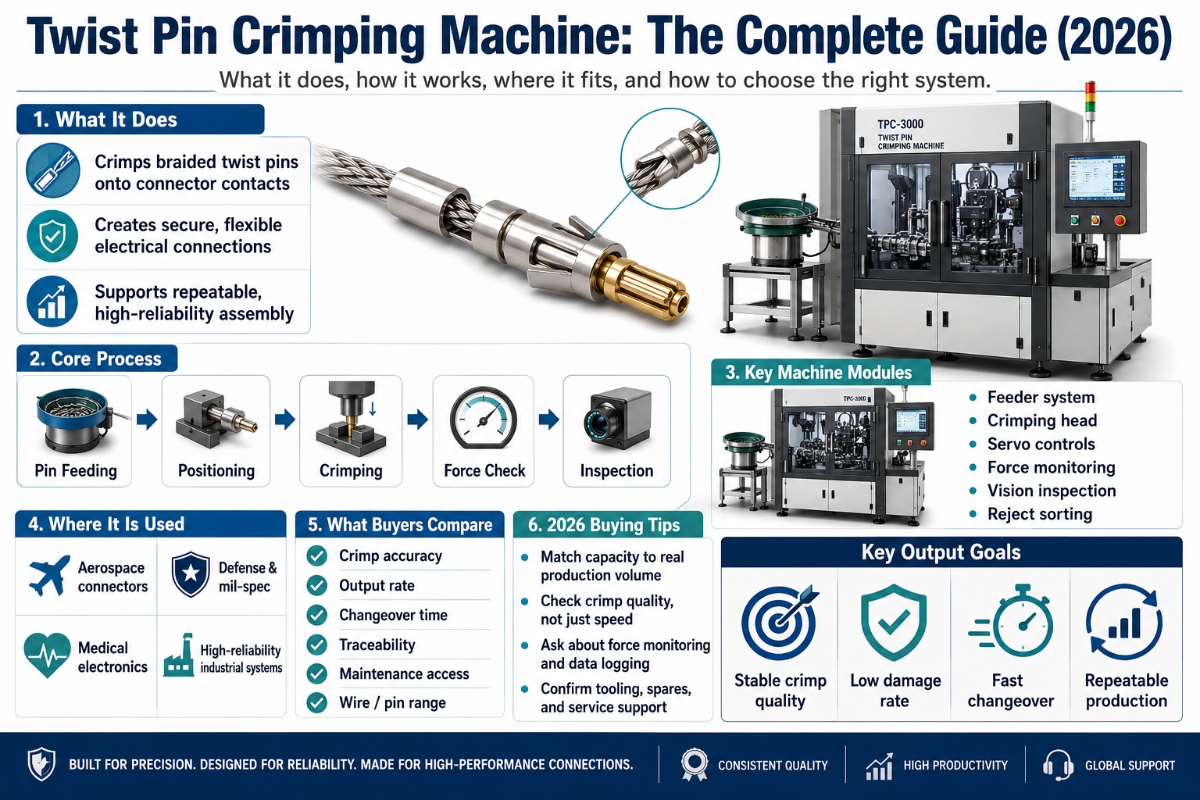
Una máquina de crimpado para contactos Twist Pin es el equipo especializado que pela, retuerce y crimpa los alambres enrollados helicoidalmente de un contacto Twist Pin (hiperboloide) en un conductor. A diferencia de una herramienta manual que cierra un solo barril estampado, esta máquina forma un contacto de resorte con varios alambres y lo termina con una altura de crimpado repetible: la diferencia entre una conexión que resiste 100,000 ciclos de acoplamiento y otra que falla en el banco de pruebas. En esta guía se explica cómo funcionan estas máquinas, qué normas evalúan sus resultados y cómo elegir una.
Especificaciones rápidas: máquinas de crimpado para contactos Twist Pin
| Tipo de contacto | Twist Pin / hiperboloide (resorte helicoidal de varios alambres) |
| Rango de conductores | ~32–12 AWG, según la máquina |
| Funciones principales de la máquina | Alimentar → pelar → retorcer → crimpar |
| Normas de crimpado | IPC/WHMA-A-620F (2025) · MIL-DTL-22520 / M39029 · NASA-STD-8739.4 |
| Tolerancia de altura de crimpado | Por lo general, ±0.02 mm respecto a la especificación del terminal |
| Control de calidad | Altura de crimpado, fuerza de tracción (≥90% de la resistencia última a la tracción del cable), monitoreo de la fuerza de crimpado |
Para conocer la máquina lista para producción —modelos, compatibilidad con contactos y tasa de producción— consulte la página de máquinas de crimpado para contactos Twist Pin de ZEUEE. Este artículo ofrece los antecedentes que necesita antes de esa conversación.
¿Qué es una máquina de crimpado para contactos Twist Pin?
Comencemos por el contacto, porque es lo que hace singular a la máquina. Los pines convencionales se estampan en metal plano y se doblan para formar un barril. El contacto Twist Pin tiene una construcción distinta. En el diseño clásico descrito en la patente estadounidense US Patent US4358180A, un núcleo de cobre blando libre de oxígeno está rodeado por un conjunto de alambres de resorte de cobre-berilio enrollados helicoidalmente alrededor del núcleo; los diseños comerciales específicos varían. Los alambres exteriores se abultan hacia afuera y, al insertarse en un receptáculo compatible, presionan el pin acoplado en varios puntos de su circunferencia.
Esta es la familia de contactos hiperboloides en la que se basan los conectores hiperboloides modernos. Los alambres de resorte forman una canastilla retorcida en ambos extremos, de modo que la sección central se estrecha y crea una jaula flexible. Esta geometría genera contacto lineal en muchos puntos alrededor de los 360° del pin, en vez de los dos o tres puntos de roce de un receptáculo estampado. Como los alambres son ligeros y tienen poca masa, siguen el movimiento brusco de un pin sometido a vibración sin perder el contacto. Por eso, los contactos hiperboloides tienen una trayectoria de 50 años en conectores militares y aeroespaciales, y soportan hasta 100,000 ciclos de inserción y extracción con poco deterioro.
Las máquinas de crimpado para contactos Twist Pin existen porque ese contacto no puede fabricarse con una prensa sencilla. La máquina realiza cuatro operaciones en secuencia: alimenta el cable y el contacto, pela el aislamiento a una longitud controlada, retuerce el conjunto de alambres de resorte para formar su geometría hiperboloide y crimpa (o estampa) el barril para sujetar los alambres y terminar el conductor. La patente US7775841B2 describe exactamente este paso de acabado: el cuerpo tubular se «deforma mediante laminado, crimpado o estampado para sujetar permanentemente» los alambres angulados. El retorcido y el crimpado no requieren dos máquinas distintas; en una celda diseñada para esta tarea, son movimientos coordinados.
📐 Lo que debe saber quien compra
Para quien compra equipo industrial para programas aeroespaciales y médicos en la UE o Estados Unidos, la razón estructural para aceptar el mayor costo del contacto Twist Pin es el riesgo: un contacto estampado que falla tras 5 años de vibración cuesta más que el contacto que evita esa falla. ZEUEE integra el movimiento de retorcido y crimpado en una sola máquina, y la fábrica puede proporcionar un informe de crimpado de muestra si se solicita, para que pueda verificar la geometría antes de comprometerse. (construcción del contacto Twist Pin: US Patent US4358180A)
Contactos Twist Pin frente a contactos estampados y mecanizados
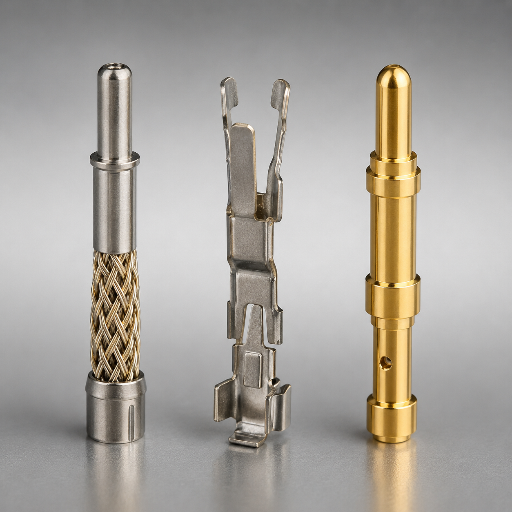
Quienes compran equipos suelen preguntar qué construcción de contacto es «la mejor». La respuesta sincera es que depende de aquello contra lo que busca protección: vibración, costo o corriente. Aquí se muestran las ventajas y desventajas de las tres construcciones que probablemente comparará. No afirmamos que el contacto Twist Pin siempre sea la mejor opción; para un conector de placa de circuito impreso de bajo costo y poca vibración, la opción adecuada es un contacto estampado.
Comparación de contactos Twist Pin, estampados y mecanizados
| Propiedad / tipo de contacto | Twist Pin (hiperboloide) | Estampado y formado | Mecanizado (torneado) |
|---|---|---|---|
| Construcción | Alambres de resorte enrollados helicoidalmente en un núcleo | Doblado a partir de una lámina plana | Torneado a partir de una barra |
| Puntos de contacto | Muchos; contacto lineal a 360° | 2–3 puntos de roce | 1 banda continua |
| Resistencia de contacto | ~3 mΩ (contacto Twist Pin de Cinch) | ~8 mΩ (M83513 típico) | Baja; depende del diseño |
| Choque / vibración | Excelente: los alambres siguen el movimiento del pin | Moderada | Buena |
| Ciclos de acoplamiento | Hasta 100,000 | ~500–5,000 | ~5,000–10,000 |
| Fuerza de acoplamiento | Baja por contacto | Moderada | Mayor |
| Costo relativo | El más alto | El más bajo | Medio a alto |
| Método de terminación eléctrica | Retorcido + crimpado / estampado | Crimpado | Crimpado o soldadura |
| Conductor típico | ~32–20 AWG para señal | ~28–10 AWG | ~24–12 AWG |
| Sectores típicos | Aeroespacial, defensa, medicina, pruebas | Automotriz, consumo | Industrial, conectores circulares militares |
| Especificación aplicable | MIL-DTL-83513, IPC-620 | IPC-620, USCAR-21 | MIL-DTL-38999, IPC-620 |
Valores de resistencia: contactos Twist Pin de Cinch (~3 mΩ) frente a M83513 estándar (~8 mΩ); los rangos de ciclos de acoplamiento y costos son típicos, no límites absolutos.
Interprete la tabla como una guía para decidir, no como una competencia. Si su producto está expuesto a niebla salina, ciclos térmicos y 15 años de vibración, la redundancia del contacto Twist Pin justifica su costo. Si se usa en un gabinete sin condiciones adversas y debe cumplir un precio objetivo, un contacto estampado terminado con una crimpadora común es la opción técnicamente correcta.
📐 Lo que debe saber quien compra
Para quien compra equipo industrial y compara precios, el problema oculto es el riesgo en campo: un contacto estampado cuesta menos, pero una tasa de fallas del 1% durante 100,000 ciclos es la razón estructural por la que el sector aeroespacial especifica el contacto Twist Pin. ZEUEE diseña la geometría conforme a una especificación repetible, en vez de dejarla en manos de una herramienta manual; solicite un corte transversal de muestra para observar la diferencia. (ensamble por torsión hiperboloide: US5326289A)
Cómo funciona realmente el crimpado de contactos Twist Pin
Un crimpado es una soldadura en frío hermética a los gases. En cada ciclo, la prensa comprime el metal del barril alrededor de los filamentos del conductor hasta que se deforman y forman una masa sólida sin espacios de aire: sin calor, soldadura ni fundente. Si la compresión es correcta, la unión dura más que el cable. Si es incorrecta, la conexión parece estar bien, pero falla la prueba de tracción. Repetir la compresión hasta lograr una altura de crimpado controlada es la tarea central de una máquina de crimpado para contactos Twist Pin. Esta altura se mide desde la parte superior del crimpado formado hasta su superficie radial más baja.
Anatomía del crimpado en 5 zonas
Todo crimpado aceptable presenta cinco zonas. Los inspectores las evalúan de izquierda a derecha:
- 1.Proyección de los filamentos: una pequeña longitud de filamentos sin aislamiento visible más allá del barril del conductor, que demuestra que el cable llegó hasta el fondo del crimpado.
- 2.Barril del conductor: el crimpado que soporta la carga, comprimido según la especificación de altura de crimpado del terminal.
- 3.Transición: el espacio entre los crimpados del conductor y del aislamiento.
- 4.Barril del aislamiento: sujeta el aislamiento para aliviar la tensión sin perforarlo.
- 5.Abocardado: ligera expansión hacia afuera en los extremos del barril.
⚠️ Importante
Muchas personas rechazan el abocardado porque suponen que es un defecto. No lo es. En las tres clases de IPC, el abocardado es una condición preferida: guía los filamentos hacia el barril y evita que el borde afilado del barril melle el cable. El defecto es la ausencia del abocardado, no su presencia.
La altura de crimpado es la variable principal porque determina la compresión para toda la gama de trenzado del cable, recubrimientos y materiales de los terminales. Los datos de campo muestran cuán sensible es. En un caso documentado de producción, una desviación de la altura de crimpado de apenas 0.08 mm después de limpiar y reajustar el pistón de una aplicadora hizo que 11 de 60 muestras quedaran por debajo de la fuerza de tracción mínima especificada; la misma fuente indica que superar ±0.02 mm en la altura de crimpado permitió la formación de bolsas de aire dentro de la unión y elevó la resistencia de contacto hasta en un 15%. Considere estas cifras como referencias de campo, no como constantes universales.
¿Por qué usar 1.6 mm para el crimpado del conductor y 1.9 mm para el crimpado del aislamiento?
Porque las dos zonas cumplen funciones distintas. Los crimpados del conductor (más pequeños, por ejemplo, 1.6 mm) deben comprimir los filamentos de cobre hasta formar una masa hermética a los gases: si quedan flojos, aumenta la resistencia; si quedan demasiado apretados, se cortan los filamentos. Los crimpados del aislamiento (más grandes, por ejemplo, 1.9 mm) solo sujetan el aislamiento para aliviar la tensión; aplastarlo hasta las dimensiones del conductor perforaría la cubierta. El herramental diseñado para esta tarea ajusta ambas alturas de forma independiente, precisamente por eso es difícil que una sola herramienta manual iguale el resultado de una máquina de crimpado diseñada para esta función.
Nota de ingeniería
Apunte al valor de altura de crimpado del fabricante del terminal, mantenga ±0.02 mm y valide el resultado con una prueba de tracción (IPC/WHMA-A-620 usa una velocidad de tracción de 25 mm/min). Los valores mínimos de fuerza de tracción se especifican para cada calibre de cable en la hoja de datos del terminal y en las tablas normativas: UL 486A-B, MIL-T-7928 e IPC/WHMA-A-620 publican sus propios valores, que varían entre sí. No dé por sentado que existe un único valor; consulte en la tabla aplicable a su producto el mínimo para el calibre de cable y el terminal exactos, y haga la prueba conforme a ese valor. Registre juntos la altura de crimpado y la fuerza de tracción; una fuerza de tracción aprobatoria con una altura de crimpado que se desvía es una señal de alerta temprana, no una confirmación de que todo está bien.
📐 Lo que debe saber quien compra
Para quien compra equipo industrial en Estados Unidos o la UE, el problema costoso es que un crimpado parezca correcto y falle una prueba de tracción semanas después. La razón estructural por la que ZEUEE diseña el control de altura de crimpado para mantener ±0.02 mm es que un aumento del 15% en la resistencia debido a un espacio de aire oculto no se detecta hasta que el producto regresa del campo. Antes de comprometerse, solicite un informe detallado del corte transversal del crimpado conforme a IPC/WHMA-A-620F. (método de sujeción por crimpado/estampado: US7775841B2)
Normas de calidad del crimpado: IPC/WHMA-A-620 y M39029
Dos familias de documentos determinan si un crimpado es aceptable. IPC/WHMA-A-620 es la norma de aceptación visual y mecánica para ensambles de cables y alambres; su edición vigente, la Revisión F, se publicó en 2025 y reemplaza la Revisión E de 2022. Para un contacto de crimpado extraíble de uso militar, MIL-DTL-22520 rige las herramientas de crimpado y MIL-DTL-39029 (la serie M39029) rige los contactos. Para vuelos espaciales, NASA-STD-8739.4 añade requisitos de certificación de operadores y control de herramientas.
IPC-620 clasifica el trabajo en tres clases. La Clase 1 corresponde a electrónica general; la Clase 2, a productos de servicio dedicado; y la Clase 3, a equipos de alta confiabilidad, como los aeroespaciales, médicos y militares. En el crimpado, la diferencia práctica está en la frecuencia de las pruebas de fuerza de tracción, los requisitos de corte transversal y el grado de condiciones marginales que se tolera. Varias condiciones que se aceptan «con precaución» en la Clase 2 se rechazan directamente en la Clase 3.
Criterios de aceptación del crimpado según IPC-620, Clases 1/2/3
| Criterio de aceptación | Clase 1 | Clase 2 | Clase 3 |
|---|---|---|---|
| Proyección del conductor visible | Preferida | Obligatoria | Obligatoria |
| Abocardado presente | Preferida | Preferida | Obligatoria |
| Sujeción del aislamiento | Recomendada | Obligatoria | Obligatoria |
| Aislamiento perforado | Rechazar | Rechazar | Rechazar |
| Altura de crimpado dentro de especificación | Obligatoria | Obligatoria | Obligatoria |
| Prueba de fuerza de tracción | Muestra | Periódica | Frecuente + registro |
| Análisis del corte transversal | Opcional | Según sea necesario | Puede ser obligatoria |
| Corte de filamentos permitido | Unos pocos | Limitado | Muy limitado |
| Longitud de la lengüeta de corte | Flexible | Controlada | Controlada |
| Tolerancia a condiciones marginales | Mayor | Moderada | El más bajo |
Resumen basado en los principios de aceptación de IPC/WHMA-A-620; consulte la Revisión F vigente para conocer los límites dimensionales y criterios fotográficos exactos.
📐 Lo que debe saber quien compra
Para quien compra equipo industrial de Clase 3, el riesgo de un crimpado marginal es un problema de fallas latentes en 1,000 unidades entre 100,000 contactos. La razón estructural por la que ZEUEE diseña resultados certificados y trazables conforme a IPC/WHMA-A-620F es que una auditoría aeroespacial o médica rechaza las aceptaciones sin documentar. Solicite una cotización de ingeniería para el nivel que requiere su volumen. (requisitos de mano de obra: NASA-STD-8739.4)
Avance por los niveles de automatización del crimpado: de la herramienta manual al sistema totalmente automático
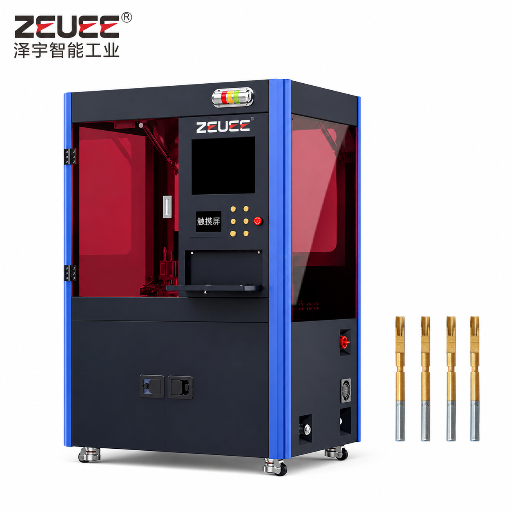
El término «máquina de crimpado para contactos Twist Pin» abarca equipos que van desde una herramienta manual que se acciona apretándola, una máquina de crimpado de sobremesa y una celda en línea que corta, pela, retuerce, crimpa y prueba sin que un operador toque el cable. Avanzar de nivel mejora la repetibilidad y la trazabilidad, pero requiere capital y tiempo de configuración. El nivel adecuado depende del volumen y la clase de confiabilidad, no del prestigio.
Los 4 niveles de automatización del crimpado
| No. | Nivel / tipo de máquina | Repetibilidad | Monitor de fuerza de crimpado | Volumen recomendado |
|---|---|---|---|---|
| 1 | Nivel 1 — Crimpadora manual | Depende del operador | Ninguno | Reparación, prototipos |
| 2 | Nivel 1 — Herramienta de trinquete con posicionador | Buena (trinquete de ciclo completo) | Ninguno | Bajo volumen, uso en campo conforme a especificaciones militares |
| 3 | Nivel 2 — Terminadora de sobremesa | Alta (herramental fijo) | Opcional | Series de bajo a mediano volumen |
| 4 | Nivel 2 — Prensa neumática de banco | Alta | Opcional | Series de volumen medio |
| 5 | Nivel 3 — Sistema semiautomático de pelado + crimpado | Muy alta | Común | Producción de volumen medio |
| 6 | Nivel 3 — Sistema semiautomático de pelado + retorcido + crimpado | Muy alta | Común | Lotes medianos de contactos Twist Pin |
| 7 | Nivel 4 — Máquina totalmente automática para fabricar terminales con cable | El más alto | Estándar | Alto volumen |
| 8 | Nivel 4 — Celda automática para contactos Twist Pin | El más alto | Estándar | Alto volumen de contactos Twist Pin |
| 9 | Nivel 4 — Celda en línea con CFM al 100% | La más alta + trazable | 100% en línea | Alto volumen regulado |
¿Realmente es necesario crimpar cables a mano?
En el sector aeroespacial, esta es una pregunta de evaluación: un técnico sénior le preguntará a uno júnior «¿sabe crimpar cables?» precisamente porque el crimpado manual revela si la persona entiende la altura de crimpado y la fuerza de tracción. Pero «saber hacerlo a mano» y «deber hacerlo a mano cuando hay volumen» son cosas distintas. Una herramienta de trinquete certificada produce un crimpado militar correcto cada vez; cuando necesita cientos de terminaciones repetibles y registradas al día, los niveles de banco y semiautomático eliminan la variabilidad del operador que no puede evitarse con el crimpado manual.
📐 Lo que debe saber quien compra
El costo oculto de elegir el nivel equivocado es el retrabajo: quien compra equipo industrial para una línea de 10,000 unidades al día y elige una herramienta manual cambia un proceso un 30% más lento por una tasa de fallas sujeta a la variabilidad del operador. La razón estructural por la que ZEUEE incorpora monitoreo de fuerza de crimpado en cada nivel es la trazabilidad, no el prestigio. Solicite una cotización detallada de ingeniería para su volumen diario. (ensamble de contacto hiperboloide: US6464546)
Cómo inspeccionar un crimpado: prueba de tracción, CFM y corte transversal
Tres verificaciones distinguen un crimpado validado de uno basado en la esperanza, y una buena máquina de crimpado para contactos Twist Pin permite realizar las tres.
¿Cómo saber si el crimpado es bueno?
Se mide de tres maneras y se evalúan en conjunto los resultados:
Rutina de verificación del crimpado
- Altura de crimpado: mida con un micrómetro desde el punto de referencia superior del crimpado; compare con la especificación del terminal con una tolerancia de ±0.02 mm. Es rápida, no destructiva y se realiza primero.
- Prueba de fuerza de tracción (tensión): sujete el terminal, tome el cable y tire a 25 mm/min hasta que se separe. Use el mínimo publicado para el calibre de su cable en la hoja de datos del terminal o en la tabla de la norma aplicable (UL 486A-B, MIL-T-7928 o IPC/WHMA-A-620). Los valores varían según la norma, así que utilice la correspondiente a la fabricación de su producto.
- Análisis del corte transversal: corte, pula e inspeccione el barril para comprobar la compresión y detectar vacíos; esto revela un crimpado excesivo o insuficiente que una prueba de tracción por sí sola podría no detectar.
En los equipos automatizados, el monitoreo de la fuerza de crimpado (CFM) convierte el muestreo en una inspección del 100%. Registra la curva de fuerza en función del desplazamiento de cada crimpado y señala cualquier ciclo que se desvíe de la curva característica aprendida: un filamento faltante, un cable pelado demasiado corto o una matriz desgastada. Las líneas maduras apuntan a una capacidad de proceso de Cpk ≥ 1.67, el umbral que mantiene los defectos por debajo de unas pocas piezas por millón. Esa es la razón práctica por la que la automatización es superior cuando hay volumen: no solo crimpa más rápido, sino que demuestra que cada crimpado es correcto.
«Una fuerza de tracción aprobatoria con una altura de crimpado que se desvía es una señal de alerta temprana, no una confirmación de que todo está bien. Los datos de altura de crimpado indican que el proceso está cambiando antes de que la prueba de tracción empiece a detectar piezas defectuosas».
— Recomendación de especialistas, comúnmente citada en el control de calidad del proceso de crimpado, que resume la validación según IPC-620
📐 Lo que debe saber quien compra
Lo que suele pasar por alto quien compra en Estados Unidos o la UE es que una prueba de tracción aprobatoria puede ocultar un proceso que se desvía. Por eso ZEUEE diseña el registro del 100% de la fuerza de crimpado en lugar de basarse en el muestreo. El problema que debe detectarse en línea es una pequeña desviación de la altura de crimpado que hace que algunas piezas queden silenciosamente por debajo de la fuerza de tracción mínima. Descargue la vista previa de la guía de validación del crimpado antes de su inspección de primera pieza. (aceptación de mano de obra del crimpado: NASA-STD-8739.4)
Cómo elegir una máquina de crimpado para contactos Twist Pin
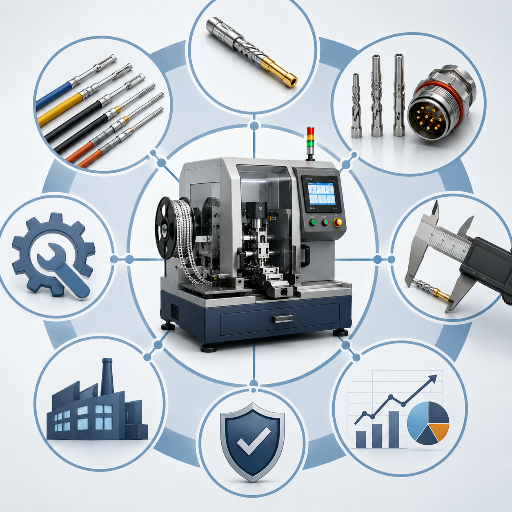
La mayoría de los errores de selección no se relacionan con la máquina en general, sino con el herramental y los contactos que debe manejar. Los errores por usar la matriz incorrecta son costosos: con una matriz para 10–12 AWG en un terminal de 16 AWG, la fuerza de tracción se reduce aproximadamente un 30%. Revise la siguiente lista antes de comparar marcas.
- ✔1. Familia de contactos. ¿Twist Pin/hiperboloide o también contactos Deutsch, Molex, JST o formato D-sub? Confirme que los aplicadores de la máquina sean compatibles con todos los contactos que ensambla.
- ✔2. Rango AWG. Haga coincidir el rango del conductor (por ejemplo, 32–20 AWG para señal frente a 16–12 AWG para potencia). Rara vez una máquina cubre bien ambos.
- ✔3. Capacidad de retorcido. Los contactos Twist Pin requieren un retorcido controlado de los alambres antes del crimpado; confirme que esté integrado y no sea un paso manual previo.
- ✔4. Monitoreo de la fuerza de crimpado. Para el trabajo de Clase 3, el CFM en línea con registro de datos es indispensable.
- ✔5. Repetibilidad de la altura de crimpado. Solicite la tolerancia documentada; el objetivo de trabajo es ±0.02 mm.
- ✔6. Tiempo de cambio de formato. En las plantas que producen una combinación de modelos y variantes, la velocidad para cambiar aplicadores es determinante.
- ✔7. Cumplimiento de las normas. Confirme que los resultados se evalúen conforme a IPC/WHMA-A-620F y, cuando corresponda, M39029 / NASA-STD-8739.4.
Condición → nivel recomendado
- Reparación / certificación / trabajo militar en campo → Nivel 1: herramienta de trinquete certificada con posicionador.
- Series de volumen bajo a medio, contactos variados → Nivel 2: terminadora de sobremesa.
- Producción mediana de contactos Twist Pin, con necesidad de trazabilidad → Nivel 3: sistema semiautomático de pelado, retorcido y crimpado con CFM.
- Alto volumen, sector regulado (aeroespacial/EV/médico) → Nivel 4: celda automática con CFM al 100%.
Una vez que haya elegido el nivel adecuado para su volumen y clase, compare máquinas específicas en la página de máquinas de crimpado para contactos Twist Pin o explore la gama completa de máquinas para ensamble de conectores.
📐 Lo que debe saber quien compra
Para quien compra equipo industrial y busca hacer coincidir los contactos con una máquina, un error costoso es usar una matriz incorrecta y reducir la fuerza de tracción un 30%. ZEUEE integra el retorcido para evitar las inconsistencias que introduce el paso manual previo. El ensamble hiperboloide está documentado en US5326289A. Antes de comprar, envíe el número de pieza de su contacto para obtener una cotización específica de compatibilidad. (patente de contacto hiperboloide: US7775841B2)
Dónde encaja el crimpado de contactos Twist Pin en el ensamble de cables
Una máquina de crimpado para contactos Twist Pin es una estación dentro de una línea más larga. En una línea típica de alta confiabilidad, el flujo es: cortar → pelar → retorcer → crimpar → insertar → probar continuidad. La máquina de crimpado realiza la parte central de pelado, retorcido y crimpado; antes de ella, una cortadora mide y corta los conductores y, en las etapas posteriores del proceso, un operador inserta los contactos terminados en la carcasa del conector y un probador verifica cada circuito.
Esta ubicación importa al tomar decisiones de compra. Si ya cuenta con corte y pelado automatizados, una celda de crimpado semiautomática se integra fácilmente. Si todavía corta a mano, la repetibilidad de la máquina de crimpado se ve afectada por la longitud irregular del pelado en las etapas anteriores, que es en sí una de las principales causas de fallas de crimpado.
¿Se puede reutilizar un conector extrayendo los pines?
A veces, si se hace con cuidado. Una herramienta de extracción de pines de conectores libera la lengüeta de bloqueo del contacto terminado para que se deslice fuera de la carcasa y pueda retrabajarse o volver a insertarse. Tanto la carcasa como un contacto en buen estado pueden reutilizarse; un contacto cuyo crimpado se cortó no: una vez retirado, volver a terminarlo requiere un contacto nuevo y un crimpado nuevo. En especial con los contactos Twist Pin, trate la extracción como un retrabajo que exige una reinspección completa, no como un atajo. Los profesionales suelen señalar que los contactos reutilizados con crimpados marginales son una fuente recurrente de fallas en campo.
📐 Lo que debe saber quien compra
En 2026, quienes compran equipos industriales en Estados Unidos o la Unión Europea se enfrentan a una disyuntiva: comprar para el volumen actual o para la auditoría de mañana. Dado que la automatización del cableado para vehículos eléctricos crece un 20.2% anual, ZEUEE integra ahora la supervisión del 100% de la fuerza de crimpado porque la trazabilidad en línea se está convirtiendo en una expectativa estándar de auditoría, no en una opción prémium. Solicite una hoja de especificaciones detallada para su programa. (calidad del ensamble de cables: NASA-STD-8739.4)
Qué está cambiando en la automatización de crimpado de alta confiabilidad
Dos factores están transformando estos equipos en 2025–2026: una actualización normativa y un aumento de la demanda. En cuanto a las normas, IPC/WHMA-A-620F se publicó en 2025, reforzó las directrices para la terminación eléctrica por crimpado y se alineó con IPC J-STD-001. Quienes redacten nuevas especificaciones de compra deben hacer referencia a la Revisión F, no a la Revisión E de 2022.
Se prevé que el mercado general de ensamble de cables pase de aproximadamente USD 95.9 mil millones en 2025 a unos USD 100.47 mil millones en 2026 (~5.3% CAGR), mientras que se proyecta que el segmento de automatización del cableado para vehículos eléctricos crezca de USD 8.5 mil millones en 2025 a USD 37.0 mil millones para 2033, con un CAGR del 20.2%. Las arquitecturas de alto voltaje para vehículos eléctricos, los sistemas ADAS y el sector aeroespacial están impulsando la producción hacia celdas con servomotores y supervisión del 100% de la fuerza de crimpado, en lugar de pruebas de extracción por muestreo.
💡 Qué hacer al respecto
Si este año va a especificar una máquina, dé prioridad al CFM en línea y al registro de datos: se están convirtiendo en requisitos estándar de auditoría para los trabajos regulados de ensamble de cables, no en opciones prémium. Además, especifique IPC/WHMA-A-620F de forma explícita para que sus criterios de aceptación coincidan con la edición que utilizará el auditor.
Una aclaración franca sobre la idea de que «el crimpado es mejor que la soldadura», que impulsa la adopción de los contactos Twist Pin: por buenas razones, SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620 exigen el crimpado para soportar vibraciones y ciclos térmicos; la soldadura en frío hermética a los gases no tiene una zona afectada por el calor que pueda agrietarse. Sin embargo, no es una regla absoluta. En algunos paquetes de baterías para vehículos eléctricos todavía se usan uniones híbridas de crimpado y soldadura cuando se busca alcanzar un nivel específico de resistencia o sellado. Ajuste la terminación al requisito documentado: esa es la lección y, precisamente, eso es lo que las normas exigen documentar.
📐 Lo que debe saber quien compra
La respuesta franca para cualquier comprador industrial es que la máquina de crimpado para contactos Twist Pin adecuada es aquella cuya repetibilidad documentada de la altura de crimpado y alineación con las normas corresponden a su clase de confiabilidad. ZEUEE diseña equipos en cuatro niveles, así que el motivo principal para elegir uno u otro es su volumen y requisito de auditoría, no el precio. La aceptación del crimpado en programas de alta confiabilidad se rige por normas de calidad de manufactura como NASA-STD-8739.4. Solicite una estimación de especificaciones a la medida para comparar opciones.
Preguntas frecuentes
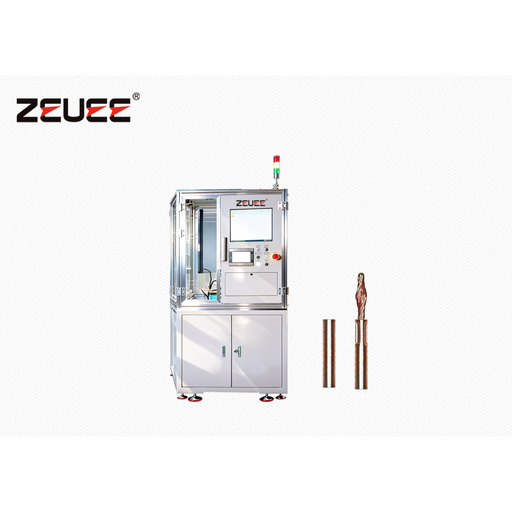
P: ¿Qué es un contacto Twist Pin y por qué se llama así?
Ver respuesta
Un contacto Twist Pin es un contacto hiperboloide formado por un núcleo de cobre blando, alrededor del cual se enrollan en espiral alambres elásticos de cobre-berilio. La palabra «Twist» describe cómo se enrollan esos alambres exteriores para formar una canastilla que sujeta el pin de acoplamiento en múltiples puntos de su circunferencia. Esta construcción, descrita en la patente estadounidense US4358180A, es lo que le proporciona al contacto baja resistencia y alta tolerancia a las vibraciones.
P: ¿En qué se diferencia una máquina de crimpado para contactos Twist Pin de una herramienta manual de crimpado?
Ver respuesta
Una herramienta manual para crimpado de pines cierra un solo barril y depende del operador para controlar la altura de crimpado. Una máquina de crimpado para contactos Twist Pin integra la alimentación, el pelado, el retorcido controlado del cable y el crimpado en un ciclo repetible; puede mantener una altura de crimpado de aproximadamente ±0.02 mm a lo largo de miles de contactos. En los niveles automatizados también incorpora supervisión de la fuerza de crimpado, de modo que se verifica cada contacto en vez de tomar muestras: una diferencia clave cuando se trabaja con volúmenes de producción.
P: ¿Qué normas regulan la calidad del crimpado de contactos Twist Pin?
Ver respuesta
La principal norma de aceptación visual y mecánica es IPC/WHMA-A-620, actualmente en la Revisión F (2025). Para los contactos extraíbles de uso militar, se aplican MIL-DTL-22520 a las herramientas de crimpado y MIL-DTL-39029 (M39029) a los contactos. Los equipos para vuelos espaciales deben cumplir NASA-STD-8739.4. En conjunto, estas normas definen la altura de crimpado, los valores mínimos de fuerza de extracción y los criterios de aceptación de Clase 1/2/3 que aplicará el inspector durante la inspección de una primera pieza o una auditoría de calidad.
P: ¿Cuánto cuesta una máquina automática de crimpado de pines?
Ver respuesta
El precio varía mucho según el nivel, desde una máquina de terminación de sobremesa hasta una celda totalmente automática con supervisión en línea. Como depende de los aplicadores, los tipos de contacto y la tasa de producción, solicite una cotización basada en el contacto y el volumen específicos de su proyecto.
P: ¿Una sola máquina puede crimpar contactos Deutsch, Molex y JST?
Ver respuesta
A menudo sí, mediante aplicadores o juegos de dados intercambiables, pero solo dentro del rango de fuerza y AWG de la máquina. Una máquina de terminación de banco que admite aplicadores miniatura puede trabajar con muchas marcas. Antes de dar por hecho que es compatible, confirme que cada contacto que va a ensamblar cuente con un aplicador calificado, ya que usar un dado fuera de rango es una causa común de fallas de calidad en el crimpado.
P: ¿Qué rango AWG pueden manejar las máquinas de crimpado para contactos Twist Pin?
Ver respuesta
La mayoría cubre una parte del rango, no todo el espectro: los trabajos con contactos Twist Pin para señales suelen abarcar aproximadamente de 32–20 AWG, mientras que las herramientas para aplicaciones de potencia trabajan con calibres más gruesos. Las familias de herramientas militares, como M22520, cubren de 12–32 AWG en distintas variantes.
P: ¿El crimpado es mejor que la soldadura para conectores de alta confiabilidad?
Ver respuesta
Para soportar vibraciones y ciclos térmicos, por lo general se prefiere el crimpado; las normas SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620 lo exigen para aplicaciones automotrices y aeroespaciales. Un crimpado adecuado es una soldadura en frío hermética a los gases, sin zona afectada por el calor, mientras que una unión soldada puede agrietarse en la transición de rígida a flexible por efecto de las vibraciones. Dicho esto, no es una regla absoluta: algunas aplicaciones, incluidos ciertos paquetes de baterías para vehículos eléctricos, usan uniones híbridas de crimpado y soldadura para alcanzar un nivel específico de resistencia o sellado. Ajuste la terminación al requisito documentado, no a una regla general.
Referencias y fuentes
- NASA-STD-8739.4 — Crimpado, interconexión de cables, arneses y cableado — NASA
- IPC/WHMA-A-620F (2025) — Requisitos y criterios de aceptación para ensambles de cables y alambres — IPC / ANSI
- Patente estadounidense US4358180A — Twist Pin — USPTO
- Patente estadounidense US7775841B2 — Contacto eléctrico hiperboloide — USPTO
- Patente de EE. UU. US5326289A — Conector eléctrico hembra hiperboloide — USPTO
- MIL-DTL-22520 — Herramientas de crimpado manuales o motorizadas para terminales — Departamento de Defensa de Estados Unidos
- ¿Qué es la tecnología de contactos hiperboloides? — Connector Supplier
- Análisis del mercado de ensamble de cables 2026–2030 — Technavio
Contenido relacionado
Acerca de esta guía
ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) diseña y fabrica equipos para el ensamble de conectores y el crimpado de contactos Twist Pin. Cuenta con 150+ patentes y certificación ISO 9001:2015 como empresa Nacional de Alta Tecnología y empresa Sp-Inn (SRDI). Esta guía se basa en normas de IPC, el Departamento de Defensa de Estados Unidos y NASA, así como en datos publicados sobre calidad del crimpado en campo; su objetivo es ayudar a los ingenieros a especificar equipos, no sustituir la norma de aceptación exigida por su programa.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






