Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de trançar contatos Twist Pin: guia completo de 2026

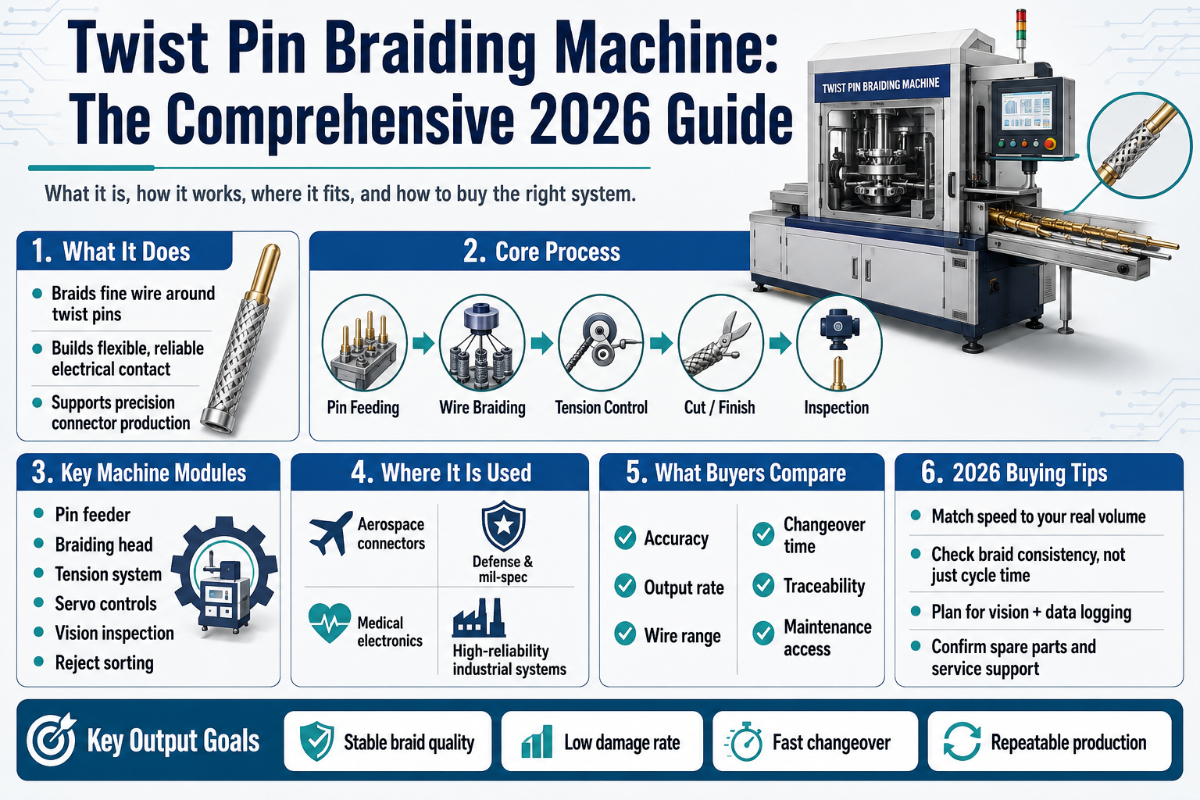
Máquina de trançar contatos Twist Pin: guia prático sobre número de portadores, normas e seleção
Publicado em 29 de maio de 2026 · Revisado pela equipe de engenharia da ZEUEE
Uma máquina de trançar contatos Twist Pin é uma categoria de célula de trançagem com portadores pequenos, projetada especificamente para tecer gaiolas de 10 filamentos de cobre-berílio ao redor de um mandril, formando o elemento de contato hiperboloide usado nos conectores Micro-D MIL-DTL-83513 e Nano-D MIL-DTL-32139. Ela se parece com uma máquina de trançar cabos, mas o número de portadores, a geometria do passo e o processo de inspeção são ajustados para contatos, não para a blindagem trançada de chicotes elétricos. Este guia explica o que é a máquina, como funciona na prática, as cinco categorias que compradores confundem ao solicitar cotações, um roteiro de cinco perguntas para especificar o equipamento e o que muda em 2026.Especificações rápidas: máquina de trançar contatos Twist Pin
| Número típico de portadores | 16, 24, 32, 48 (faixa para contatos Twist Pin; máquinas de trançagem médica chegam a 288) |
| Faixa de diâmetro do fio | 0,04 mm – 0,30 mm de CuBe (classe UNS C17200) |
| Filamentos por gaiola de contato | 10 (geometria hiperboloide padrão) |
| Faixa de passo produzida | 0,5 mm – 80 mm (dependendo da velocidade da engrenagem de chifres e da relação de recolhimento) |
| Normas aplicáveis | MIL-DTL-83513G (29 Oct 2008), MIL-DTL-32139 Rev A (23 Jun 2006) |
| Faixa de investimento em bens de capital (valores informados para 2026) | $1.800 faixa de entrada – $500.000+ faixa de missão crítica |
O que é, de fato, uma máquina de trançar contatos Twist Pin (e por que ela existe)
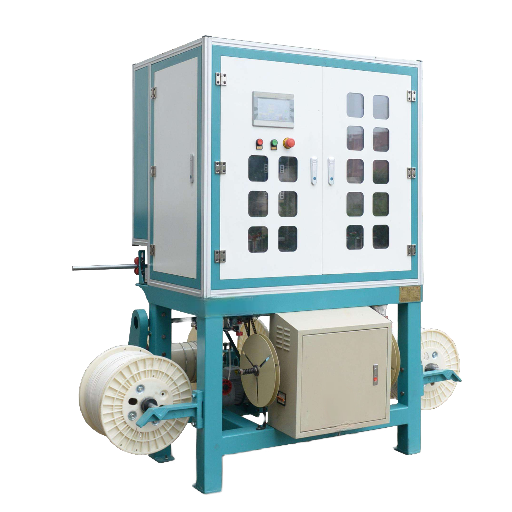 Pesquise “máquina de trançar fios” e os principais nomes — Wardwell, Herzog, Steeger, Cobra — oferecem equipamentos diferentes para setores diferentes. Então, por que existe uma categoria específica de “máquina de trançar contatos Twist Pin”? Porque o elemento de contato dentro de um conector Micro-D ou Nano-D não é o mesmo componente que a blindagem trançada de um chicote elétrico. Trata-se de uma gaiola de 10 filamentos de fio fino de cobre-berílio trançados ao redor de um mandril minúsculo e, em seguida, expandidos em formato hiperboloide. Assim, quando um pino correspondente é inserido, cada filamento faz contato linear com ele. Isso proporciona alta densidade de contato com força de acoplamento muito baixa, razão pela qual conectores aeroespaciais e de defesa conforme as normas MIL especificam esse tipo de contato.
Uma norma básica rege essa categoria: MIL-DTL-83513, revisada pela última vez para a Rev G em 29 October 2008. Ela define conectores retangulares microminiatura com passo de contato de 0.050-inch e 9 a 100 contatos. Sua versão menor, MIL-DTL-32139, publicada inicialmente em 16 December 2003 e revisada para a Rev A em 23 June 2006, reduz o passo para 0.025 inch — o formato Nano-D. Os contatos trançados são obrigatórios nas duas normas; é assim que atendem à vida útil em ciclos de acoplamento e aos valores de baixa resistência de contato. Se a gaiola for fabricada incorretamente, o conector não passa na qualificação.
Quando um engenheiro de compras pergunta “isso é só uma máquina de trançar fios?”, a resposta correta é: a física é a mesma, mas a máquina é muito diferente. Máquinas de trançagem para blindagem de chicotes trabalham com fios em escala milimétrica e controlam a porcentagem de cobertura. Células para contatos Twist Pin controlam o ângulo entre os filamentos e o mandril e a consistência do passo na escala de mícrons. Problemas diferentes exigem equipamentos diferentes. A célula de trançagem C49-BR da ZEUEE foi projetada para este segundo caso.
Por dentro da gaiola de 10 filamentos: como a trança se forma ao redor de um mandril
Veja como funciona o mecanismo. Imagine uma engrenagem de chifres: um disco dentado acionado por uma engrenagem cilíndrica abaixo, no qual as bobinas passam de um entalhe para outro em engrenagens adjacentes, trançando-se ao redor de um eixo central. Essa foi a inovação de Simon Wardwell em 1922 — movimentar os filamentos em vez dos portadores, permitindo substituir a antiga trajetória sinusoidal dos portadores por um percurso circular. Os números modernos de portadores na faixa Twist Pin são 16, 24, 32 e 48. Cada portador sustenta uma bobina; cada bobina libera um ou mais filamentos muito finos de CuBe. Para uma gaiola Twist Pin de 10 filamentos, a configuração típica combina 16 portadores (ou 32 para maior cobertura) com bobinas selecionadas em operação. O fio passa por um conjunto de tensionador e embreagem para que todos os filamentos recebam a mesma tensão de desenrolamento. O fio fino — cobre-berílio de 0,04 mm a 0,30 mm, geralmente com composição química conforme UNS C17200 — encontra o mandril em um ângulo preciso, definido pela velocidade da engrenagem de chifres e pela velocidade de recolhimento. Esse ângulo determina o passo, que é o parâmetro mais crítico da máquina em relação às especificações. Referências do setor de fios apresentam a equação básica de produtividade como passo × velocidade da engrenagem de chifres × 4 × 0.06 / número de portadores = metros de trança por hora. Ela mostra por que há limites claros para aumentar o passo em busca de menor tempo de ciclo.Anatomia da trança de cobre-berílio com 10 filamentos
| Tipo de componente | Função na gaiola | Especificação Twist Pin |
|---|---|---|
| Engrenagem de chifres | Movimenta as bobinas ao redor do eixo do mandril | Folga entre dentes < 0.02 mm, valor típico |
| Portador de bobina | Sustenta uma bobina; fornece tensão de desenrolamento | 16 / 24 / 32 / 48 portadores |
| Filamento de CuBe | Fio condutor que forma a parede da gaiola | 0,04 – 0,30 mm de diâmetro externo, UNS C17200 |
| Mandril | Define o diâmetro interno da gaiola | Encaixe com extração; acabamento retificado ≤ Ra 0,4 µm |
| Tensionador / embreagem | Equaliza a tensão dos filamentos em todos os portadores | Meta de variação de ±5% |
| Roda de recolhimento | Puxa a trança nas etapas posteriores do processo; define o passo | Com controle por servo nas configurações para uso conforme MIL |
| Módulo de inspeção CCD | Detecta rompimento de filamento e variação do passo durante o processo | Opcional na faixa de entrada; obrigatório na faixa de missão crítica |
| Sensor de detecção de filamentos | Conta os filamentos esperados na matriz coletora | Programado de acordo com a quantidade de bobinas carregadas |
| Conjunto principal da mola da embreagem | Aciona e desengata a engrenagem de chifres | Verificação periódica de fadiga no plano de peças sobressalentes |
“Em uma célula para contatos Twist Pin, o passo e o equilíbrio do tensionador determinam a resistência de contato que será medida em campo seis meses depois. Se a folga entre os dentes da engrenagem de chifres estiver incorreta, pode-se investigar um defeito por meses sem jamais detectá-lo na câmera CCD.” — Equipe de engenharia da ZEUEE, sobre uma dúvida recorrente em compras
Cinco categorias de máquinas de trançar que os compradores confundem
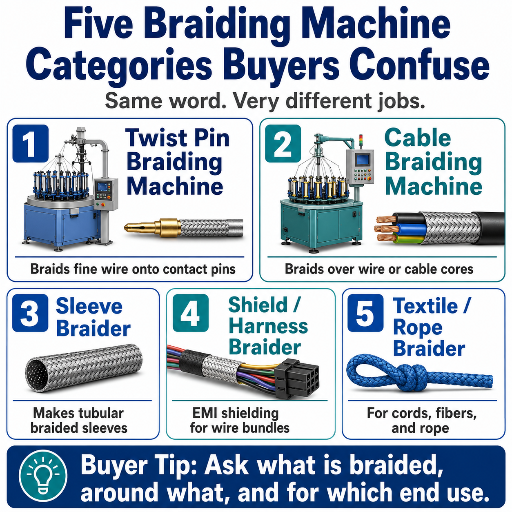 A maioria das solicitações de cotação para uma “máquina de trançar” na verdade exige um de cinco tipos de máquina diferentes, e os fornecedores de cada categoria raramente disputam os mesmos projetos. Confundir as categorias é a forma mais fácil de desperdiçar um ciclo de avaliação.
Catálogo de 5 categorias de máquinas de trançar
| Categoria | Portadores | Fio / fibra | Fabricante original típico | Norma de referência | Faixa de preço informada (USD) |
|---|---|---|---|---|---|
| Contato Twist Pin | 16 – 48 | 0,04 – 0,30 mm de CuBe | ZEUEE C49-BR, especialistas de nicho | MIL-DTL-83513 / 32139 | $40k – $500k+ |
| Trançagem de blindagem para chicotes elétricos | 24 – 96 | Fio de aço, alumínio e cobre | Herzog, Wardwell, Cobra | Normas internas do fabricante original | $80k – $400k |
| Cateter / stent médico | 8 – 288 | Aço inoxidável fino, nitinol, fibra de polímero | Linha médica da Steeger USA | ISO 13485 + protocolo do cliente | $120k – $600k |
| Têxtil / corda industrial | 16 – 144 | Poliéster, náilon, aramida | Credit Ocean, fabricantes originais têxteis regionais | Definida pela aplicação | $8k – $80k |
| Mangueira metálica flexível | 24 – 36 rotativos | Fio de aço inoxidável | Longterm Machinery, fabricantes originais chineses | Protocolos de ensaio de pressão | $15k – $90k |
Onde as máquinas de trançar contatos Twist Pin são essenciais: defesa, aeroespacial e cabos para implantes médicos
Ao consultar um banco de dados de confiabilidade de conectores, os contatos Twist Pin aparecem em aplicações específicas e críticas. Seis categorias de aplicação respondem pela maior parte da demanda por essas máquinas:- Interconexões aviônicas — conectores Micro-D fazem a conexão entre os chicotes dos computadores de voo em diferentes compartimentos da maioria das aeronaves modernas, conforme a MIL-DTL-83513.
- Chicotes de carga útil de satélites — o formato Nano-D, regido pela MIL-DTL-32139 Rev A, predomina na fiação dos compartimentos de carga útil, onde a massa e a densidade do passo têm prioridade sobre o custo unitário.
- Montagem de cabos submarinos e subaquáticos — em conectores de mesma escala, os contatos Twist Pin resistem melhor à vibração e ao ensaio hermético de tração do que os soquetes estampados.
- Eletrodo de implante coclear — a Steeger USA lista explicitamente “eletrodos” junto com cateteres e stents em seu portfólio de máquinas de trançagem para uso médico; contatos trançados de fio fino fazem a terminação elétrica do eletrodo no receptor.
- Eletrodo de neuroestimulador — mesma família, aplicação diferente; o contato deve resistir a milhões de microflexões.
- Contato de reserva de alta tensão para veículos elétricos — aplicação emergente, na qual contatos trançados redundantes servem de reserva para o terminal principal durante a qualificação de segurança.
📐 Nota de engenharia
Na produção de Micro-D conforme MIL-DTL-83513, os contatos devem receber banho de ouro conforme MIL-DTL-45204 Type II Class 1 Grade C, sobre uma camada intermediária adequada. Essa norma rege o acabamento após a montagem: a geometria da trança determina a etapa de banho de ouro, e não o contrário. Por isso, um defeito de passo detectado após a aplicação do revestimento resulta em uma desmontagem dispendiosa.
Roteiro de compra em 5 perguntas: qual configuração de máquina atende à sua necessidade de produção?
 Especificar uma célula de trançagem para contatos Twist Pin se torna rapidamente inviável quando os compradores avaliam apenas o número de portadores. Responder às cinco perguntas em sequência ajuda a maioria das equipes a definir uma configuração justificável antes de receber a primeira cotação.
De quantos portadores realmente preciso?
Responda partindo da geometria da gaiola, e não das informações do folheto. Uma gaiola Twist Pin de 10 filamentos construída sobre um mandril de 0.4-mm não precisa de 48 portadores. Referências do setor citam repetidamente 12, 16 e 24 como os números de portadores mais usados na trançagem de condutores elétricos finos. A configuração ZEUEE de 16 portadores atende à linha principal de Micro-D; 24 e 32 cobrem Nano-D e variantes com maior cobertura; 48 é para blindagem trançada, não para montagem de contatos. Especificar capacidade acima do necessário é o desperdício de compras mais comum nessa categoria.Roteiro de compra para máquina de trançar contatos Twist Pin em 5 perguntas
Responda às perguntas nesta ordem:
Observe que nenhuma dessas perguntas trata da marca. A marca se define quando a configuração estiver estabelecida. Solicite uma cotação personalizada somente depois de chegar à mesma configuração em duas avaliações independentes do roteiro de compra.
- Faixa de diâmetro externo do contato — ≤0,25 mm → família Nano-D (32139); 0,25 – 0,5 mm → linha principal de Micro-D (83513); >0,5 mm → confirme se é realmente necessário usar contatos trançados ou se pinos estampados atendem.
- Volume anual — <5,000 gaiolas/ano → um carro manual ou semiautomático pode ser suficiente; 5,000 – 50,000 → configuração com servo e 24 portadores; >50.000 → 32 portadores, CCD completo e rastreamento de lotes por código de barras.
- Norma MIL ou médica aplicável — MIL-DTL-83513G exige contatos com banho de ouro conforme MIL-DTL-45204 e registros de lote conforme a especificação; MIL-DTL-32139 estabelece passo de 0.025-inch e auditoria da lista de emendas; IEC 60601-1 e ISO 14708-1 exigem certificação do lote de CuBe quanto à biocompatibilidade.
- Ferramental de passo interno ou terceirizado — o ferramental interno aumenta o investimento em bens de capital em 15 – 25%, mas reduz o ciclo de troca de formato de horas para minutos em lotes com especificações variadas.
- Inspeção CCD em linha ou após o processo — a inspeção em linha detecta desvios de passo na gaiola atual; a inspeção posterior os detecta depois do lote. Para aplicações de missão crítica, a inspeção em linha é indispensável.
Exemplo prático: diâmetro externo do contato de 0,25 mm + 50.000 gaiolas/ano + MIL-DTL-32139 + ferramental terceirizado + CCD em linha → máquina de trançar com servo, 32 portadores e módulo de visão.
Como ler a ficha técnica: MIL-DTL-83513, MIL-DTL-32139 e os parâmetros que realmente importam
As fichas técnicas dos fornecedores são feitas para vender, não para qualificar. Cabe a você encontrar os oito parâmetros que uma máquina para contatos Twist Pin conforme MIL precisa atender e verificar se cada um está especificado ou tratado de forma vaga. A tabela a seguir relaciona cada parâmetro à seção da norma aplicável.Guia rápido de conformidade com as normas MIL
| Parâmetro | O que verificar | Norma de referência | Resposta evasiva comum do fornecedor |
|---|---|---|---|
| Consistência do passo | ±5% em amostra de 1 m, valor registrado | MIL-DTL-83513G §3.5.3 (geral) | “dentro da tolerância”, sem informar o valor |
| Ângulo de passo | Informado em graus; correlacionado à cobertura | Requisitos de fabricação da MIL-DTL-83513G | Percentual de cobertura % cotado sem ângulo |
| Uniformidade da tensão dos filamentos | ±5% entre bobinas, medido em cN | Requisito implícito; qualidade de fabricação do passo | “Todas as bobinas calibradas”, sem registro |
| Ciclo de reabastecimento das bobinas | Procedimento operacional padrão (POP) para manuseio de emendas, incluindo protocolo de uso de luvas | Cláusulas de contaminação da IPC J-STD-001 | Emenda “quando necessário”, sem POP |
| Folga entre os dentes da engrenagem de chifres | <0.02 mm; intervalo de substituição dos rolamentos | Requisitos de fabricação + POP do fornecedor | “Engrenagens de precisão”, sem informar o valor |
| Classes de defeito do CCD | Classes identificadas (separação, dobra, filamento ausente, emenda) | Requisitos de fabricação + pacote de qualificação | “Inspeção por visão” sem lista de defeitos |
| Retenção de amostras da produção | Amostra retida do lote por 2-year; identificação rastreável do lote | Registros de lote da MIL-DTL-83513G | “Amostras retidas”, sem prazo de retenção |
| Coeficiente de variação do diâmetro externo final da trança | Coeficiente de variação <3% dentro do lote | Protocolo de controle de qualidade na liberação do lote | “Diâmetro externo médio”, sem estatística do coeficiente de variação |
Custos reais: investimento em bens de capital para equipamentos novos, recondicionados e sob medida em 2026
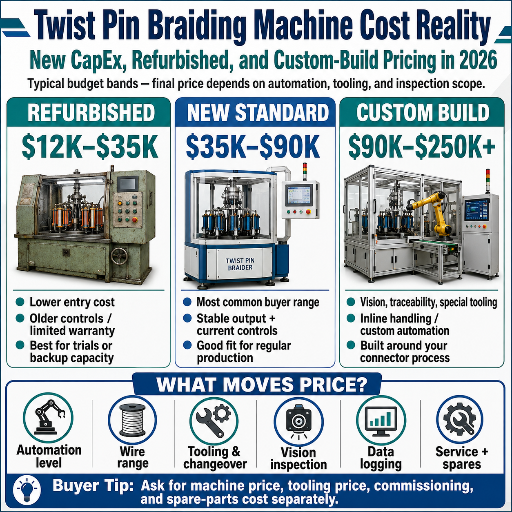 Cotações públicas para máquinas de trançar contatos Twist Pin são raras, mas uma faixa de investimento dividida em três níveis descreve o que os compradores encontram no mercado. As faixas abaixo são faixas de preço informadas em anúncios públicos (nível de entrada) e estimativas baseadas em padrões de cotação (níveis comercial e de missão crítica). Não são cotações exatas em dólares.
Tabela de preços de 2026 em 3 níveis
| Nível | Características reais da máquina | Faixa informada (USD) | O que fica de fora |
|---|---|---|---|
| Entrada | Máquina de trançar fios comum; sem geometria Twist Pin; sem CCD em linha; sem rastreabilidade MIL. | $1.800 – $10.000 (anúncios do Alibaba Showroom e da IndiaMART indicam faixas de $1.680 – $10.000) | Qualquer produção conforme MIL; rastreabilidade de lotes; controle estatístico do passo. |
| Comercial | Configuração com servo e 24 – 32 portadores, com CCD básico; capaz de produzir geometria Twist Pin; rastreabilidade MIL parcial. | $40.000 – $120.000 (estimativa baseada em padrões de cotação do setor) | Produção contínua de missão crítica; classes avançadas de defeito por aprendizado de máquina; retenção completa de lotes vinculada a códigos de barras. |
| Missão crítica | Controle completo por servo, CCD em linha com biblioteca de classes de defeito, registros de lote rastreáveis conforme MIL e pacote de qualificação. | $150.000 – $500.000+ (referência da faixa premium da Wardwell / Herzog) | Menor investimento inicial; entrega mais rápida; plano de peças sobressalentes sem compromisso definido. |
Cinco modos de falha na produção que operadores de máquinas de trançar contatos Twist Pin realmente encontram
A confiabilidade não vem do nome da máquina na ordem de compra. Ela depende de entender como esses equipamentos realmente falham sob as tensões da produção. Cinco modos aparecem repetidamente em análises publicadas de modos de falha e entrevistas com operadores.Catálogo de 5 modos de falha na produção
| Modo de falha | Causa raiz | Sintoma | Detecção | Correção |
|---|---|---|---|---|
| Variação do passo | Incompatibilidade entre a velocidade variável do fuso e a velocidade de recolhimento; rolamentos desgastados na engrenagem de chifres causam deslizamento | O passo sai da especificação ao longo de um turno | Sensor de passo em linha ou auditoria de amostras após o turno | Ciclo de substituição dos rolamentos e ajuste mais preciso do servo de recolhimento |
| Rompimento de filamento não detectado | Falha do sensor de tensão da bobina; o fio rompido continua a se desenrolar até a bobina esvaziar | A gaiola fica com um filamento a menos nas etapas posteriores do processo | Sensor de detecção de filamentos na matriz coletora, ajustado à quantidade de bobinas carregadas | Intervalo de calibração do sensor; interrupção e segregação do lote em caso de contagem incorreta |
| Desalinhamento do mandril | Erro de configuração do operador ou deriva térmica após longos períodos de operação; uma “anomalia na tensão da fibra” desloca o ponto de trançagem para fora do centro | Geometria excêntrica da gaiola | Inspeção visual ou módulo de visão geométrica em linha | POP para centralização da primeira peça; tempo de estabilização térmica antes do início de um lote MIL |
| Falsa aprovação da inspeção por visão CCD | Variação da iluminação, poeira nas lentes ou classificador baseado em regras fora da faixa treinada (Frontiers in Materials 2023) | O defeito passa para as etapas posteriores do processo e é detectado na estação seguinte | Cartão de referência diária de iluminação; retenção periódica de amostra de referência dourada | Usar um classificador de defeitos por aprendizado de máquina com atualizações do modelo fornecidas pelo fabricante |
| Contaminação da emenda da bobina | O operador manuseia o fio sem luvas durante a emenda; a oleosidade da pele contamina a região | Falha na capacidade de soldar com metal de adição de baixo ponto de fusão ou na aderência do banho de ouro | Ensaio de contaminantes iônicos IPC J-STD-001 em amostra do lote | POP para uso de luvas, registros de emendas segregados por lote e POP documentado para emendas |
O que muda em 2026: inteligência artificial para visão, miniaturização e a questão da produção nacional
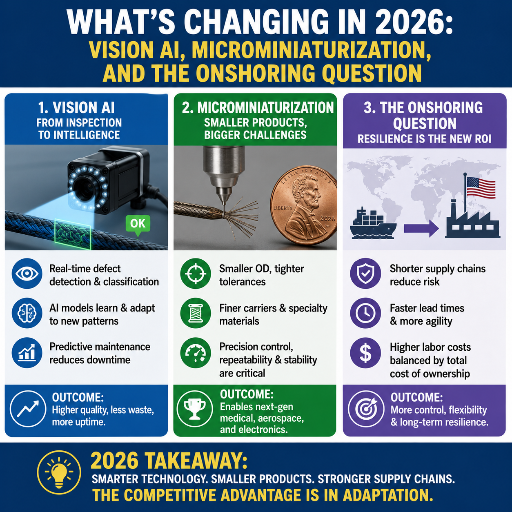 Três fatores estão transformando o mercado de máquinas de trançar contatos Twist Pin em 2026, e cada um merece espaço no planejamento de compras.
A inteligência artificial para visão está substituindo os sistemas CCD baseados em regras na zona de formação. A Frontiers in Materials publicou em 2023 um estudo sobre inspeção óptica da zona de formação da trança — um entre vários trabalhos revisados por pares que ajudam o setor a migrar de limites ajustados manualmente para a classificação de defeitos por modelos treinados. Ao especificar uma máquina de trançar para uso pelos próximos cinco anos, pergunte se o subsistema CCD permite atualizações de modelos com base na biblioteca de defeitos do fabricante ou se fica congelado desde a instalação.
A densidade dos contatos Nano-D continua aumentando. A MIL-DTL-32139 já especifica passo de 0.025-inch, e a família de normas recebeu duas emendas. Registros de patentes (USPTO 8,142,236, conector elétrico com densidade aprimorada) indicam que há novos trabalhos em andamento para aumentar a densidade no campo de propriedade intelectual. Uma máquina de trançar qualificada apenas para o passo Micro-D pode não atender ao próximo aumento de densidade sem uma mudança de ferramental.
A pressão para produção nacional de itens de defesa está mudando a localização da capacidade de trançagem. Os padrões de compra de defesa dos Estados Unidos e de países aliados exigem cada vez mais conteúdo de conectores de origem nacional ou aliada para programas sensíveis. Isso não é uma disposição textual da CHIPS Act para conectores, mas é uma realidade nos padrões de compra de contratos financiados pela NDAA. As decisões de capacidade tomadas em 2026 devem considerar que o próximo período de amortização de dez anos pode atravessar um limite de conteúdo nacional.
Perguntas frequentes
P: Qual é o prazo de entrega típico de uma célula de trançagem personalizada para contatos Twist Pin?
Ver resposta
O prazo de entrega de uma configuração comercial com servo, 24 a 32 portadores e CCD em linha costuma ser de 14 a 20 semanas a partir da ordem de compra, dependendo do fornecimento da engrenagem de chifres e do escopo da integração do módulo de inspeção. Configurações de missão crítica com pacotes completos de qualificação e aceitação de fábrica testemunhada pelo cliente podem levar de 26 a 32 semanas. Máquinas comuns de entrada são enviadas do estoque em 4 a 8 semanas, mas não produzem peças conforme MIL, independentemente da configuração posterior à compra.
P: Quanto tempo dura um conjunto de engrenagens de chifres antes de precisar ser substituído?
Ver resposta
Os rolamentos das engrenagens de guia são o principal item de desgaste. Em uma trançadeira comercial de turno único, planeje uma inspeção dos rolamentos após 6.000 horas de operação e a substituição após 10.000 a 12.000 horas de operação. As engrenagens em si duram três vezes mais que os rolamentos ou até mais, mas um rolamento desgastado introduz folga, fazendo o comprimento do passo sair da especificação muito antes de os dentes da engrenagem apresentarem desgaste.
P: É possível adaptar uma trançadeira de sobretrançamento de chicotes elétricos para contatos Twist Pin?
Ver resposta
Em teoria, a arquitetura das engrenagens de guia é a mesma. Na prática, é preciso trocar os cartuchos tensionadores e os tamanhos das bobinas, além de ajustar a área de inspeção; o percurso dos suportes não foi projetado para fios de 0.04 a 0,30 mm. A maioria das tentativas de adaptação para na etapa de uniformidade da tensão dos filamentos, porque bobinas projetadas para fios de aço de chicotes não conseguem manter a tensão em fios finos de BeCu. Considerando o ferramental, a qualificação e o tempo de inatividade, geralmente custa menos comprar uma célula de inserção de pinos Twist Pin projetada para essa aplicação do que fazer uma adaptação profunda.
P: Existem trançadeiras fabricadas na China em conformidade com as normas, ou é preciso comprar da Wardwell ou da Herzog?
Ver resposta
Sim. A questão não é o país de fabricação, mas o pacote de qualificação fornecido com a máquina. Uma trançadeira fabricada em qualquer lugar pode ser qualificada segundo a MIL-DTL-83513 ou a MIL-DTL-32139, desde que o fornecedor entregue registros documentados de controle estatístico do processo referentes ao comprimento do passo, cupons de teste de revestimento de ouro, amostras retidas por lote e uma biblioteca documentada das classes de defeitos CCD. Por outro lado, uma máquina Wardwell ou Herzog sem esse pacote ainda precisaria passar por uma campanha de qualificação antes de fornecer produtos em conformidade com uma norma MIL. As equipes de compras que avaliam os fornecedores pela qualidade da documentação, e não pela placa de identificação, obtêm melhores resultados nesse aspecto. A família ZEUEE C49-BR é fornecida por padrão com o pacote de qualificação, que é o que o número no folheto realmente significa.
P: Qual resolução de câmera CCD é suficiente para a inspeção segundo a MIL-DTL-83513?
Ver resposta
Atualmente, o padrão comercial é um sensor de 5 MP com obturador global na zona de formação. Depois disso, a iluminação importa mais do que a resolução bruta.
P: Uma configuração com 32 suportes é sempre melhor que uma com 16?
Ver resposta
Não. Para aplicações comuns de Micro-D, a configuração com 16 suportes é amplamente utilizada. Os suportes aumentam o custo e a complexidade; só acrescente mais quando a geometria da gaiola exigir.
Artigos relacionados
- Máquina de montagem Nano Twist Pin: guia de compra — guia complementar com foco em células de montagem segundo a MIL-DTL-32139.
- Célula de trançagem Twist Pin ZEUEE C49-BR — página do produto com detalhes sobre o pacote de qualificação.
- Etapa de corte e soldagem de contatos Twist Pin — célula usada nas etapas posteriores do processo de trançagem.
- Etapa de alívio de tensão do fio — célula de preparação do fio usada nas etapas anteriores à trançagem.
- Célula de montagem Nano Twist Pin — equipamento de montagem de contatos segundo a MIL-DTL-32139 usado nas etapas posteriores do processo.
- Célula de montagem Micro Twist Pin — equipamento de montagem de contatos segundo a MIL-DTL-83513 usado nas etapas posteriores do processo.
Referências e fontes
- MIL-DTL-83513 Rev G (29 de out. de 2008) — especificação para conectores retangulares microminiatura — Agência de Logística de Defesa dos Estados Unidos.
- Ficha de especificação detalhada MIL-DTL-32139 — Agência de Logística de Defesa dos Estados Unidos, família de contatos Nano-D com passo de 0.025 polegada.
- Máquina de trançagem — Wikipedia, sobre a inovação de 1922 da Wardwell nas engrenagens de guia e as arquiteturas de trançadeiras tipo maypole e quadradas.
- Inspeção óptica da zona de formação da trança durante a fabricação de pré-formas com fibras de reforço para detectar defeitos — Frontiers in Materials, 2023.
- Patente dos Estados Unidos 10.422.059 — máquina de trançagem — USPTO, contexto sobre o mecanismo.
- Patente dos Estados Unidos 8.142.236 — conector elétrico com características aprimoradas de densidade e encaminhamento — USPTO, propriedade intelectual sobre conectores de alta densidade.
- Máquinas de trançagem para fios, cabos e microeletrônica da Steeger USA — linha de produtos do fornecedor que documenta a classificação por número de suportes.
- Máquinas de trançagem de fios da Herzog — referência de fabricante original alemão para a categoria de sobretrançamento de chicotes.
Sobre esta análise
Este guia foi preparado pela equipe de engenharia da ZEUEE em maio de 2026 como referência da categoria para equipes de compras que avaliam células de trançagem Twist Pin em relação às especificações MIL-DTL-83513 e MIL-DTL-32139. As faixas de preço acima correspondem a valores publicados em catálogos públicos (categoria de entrada) e a estimativas compiladas a partir de padrões de cotações de vários anos (categorias comercial e de missão crítica); não são cotações exatas em dólares. Quando uma seção específica da norma MIL rege um parâmetro, essa seção é citada no próprio texto.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






